 EN


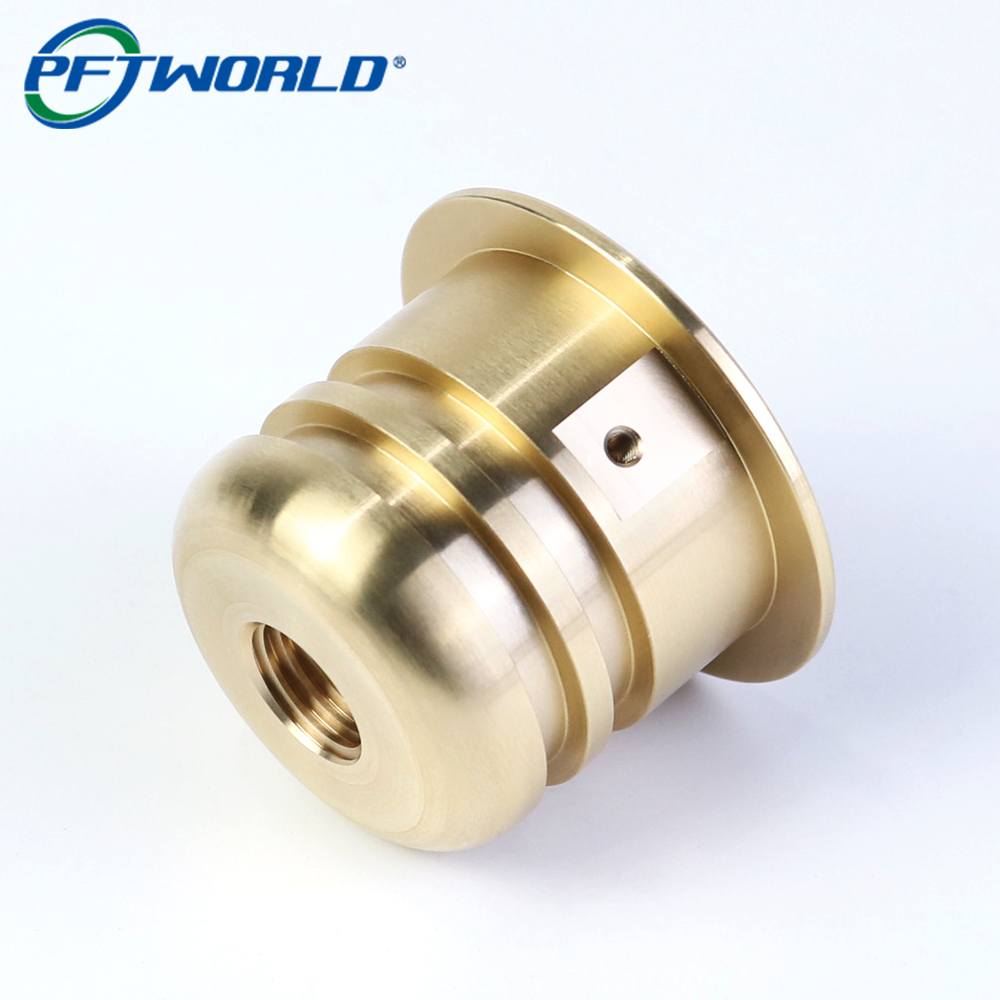
كيف حسّنت شركة كندية لتصنيع معدات الأتمتة دقة التجميع باستخدام بطانات توجيه مخصصة من النحاس
نظرة عامة على العميل
إيثان كوبر هو مهندس ميكانيكي أول في شركة مصنعة لمعدات الأتمتة ومقرها أونتاريو، كندا. ويعمل فريقه على تصميم أنظمة تجميع وتفتيش مخصصة لمنتجي الإلكترونيات والمكونات الصناعية.
في أوائل عام ٢٠٢٥، كانت الشركة تطور وحدة جديدة للتحديد الدقيق للمواقع تتطلب حركة خطية سلسة للغاية ومحاذاة قابلة للتكرار طوال دورات الإنتاج الطويلة.
التحدي
أثناء اختبار النموذج الأولي، واجه فريق الهندسة مشكلة بدت في البداية مرتبطة بأداء المحركات الكهربائية.
كان نظام التموضع يعتمد على سلسلة من بطانات التوجيه النحاسية التي كانت تدعم المكونات المتحركة داخل وحدة التجميع. وعلى الرغم من أن البطانات الأصلية حققت المتطلبات البعدية الأساسية، فإن عدم الاتساق في هندسة الفتحة وموقع الخيوط أدى إلى انحرافات صغيرة في المحاذاة أثناء التشغيل.
وباستمرار الاختبارات، تراكمت هذه الانحرافات وأسفرت عن:
- انخفاض قابلية تكرار التموضع
- زيادة الاحتكاك أثناء الحركة
- الارتداء المبكر للمكونات المتداخلة
- زيادة أوقات معايرة عملية التجميع
- حدوث أعطال متقطعة خلال دورات الفحص الآلي
ورغم أن الأخطاء المقاسة لم تتجاوز أجزاء من الملليمتر، فإنها أصبحت ذات أهمية بالغة في التطبيقات التي تتطلب دقة مستمرة على مدى آلاف الدورات التشغيلية.
كانت فريق الهندسة بحاجة إلى موردٍ قادرٍ على تصنيع أعمدة التوجيه ذات التحكم الأدق في الأبعاد والجودة المتسقة من دفعةٍ إلى أخرى.
البحث عن شريك تصنيع أفضل
وبعد مراجعة عدة موردين متخصصين في التشغيل الآلي، ركّز فريق إيثان على إيجاد مصنّعٍ لديه خبرةٌ في إنتاج مكونات النحاس الدقيقة لتطبيقات الأتمتة الصناعية.
وشملت متطلبات المشروع ما يلي:
- التناسق الدقيق بين القطر الداخلي والقطر الخارجي
- جودة موثوقة للخيوط الداخلية
- أبعاد ثابتة للفراغ الداخلي
- تشطيب سطحي ناعم لحركة منخفضة الاحتكاك
- جودة إنتاج قابلة للتكرار
كما أراد الفريق مورِّدًا قادرًا على دمج عمليتي التشغيل بالدوران والطحن دون إدخال أخطاء في المحاذاة بين الميزات المختلفة.
الحل
وقد وُضِعَ نهجٌ مخصّصٌ للتشغيل الآلي لأعمدة التوجيه النحاسية باستخدام مادة النحاس H59.
عمليات التشغيل الدقيقة بالدوران
تم تشغيل الأقطار الحرجة، وأسطح الشفاه، والميزات الداخلية للثقب على مراكز التشغيل بالدوران باستخدام الحاسوب (CNC) للحفاظ على التمركز المركزي طوال مدة تصنيع المكوّن.
عملية التفريز المتكاملة
أُنتج ثقب القفل الجانبي في عملية تفريز ثانوية باستخدام تثبيتات مخصصة لضمان تحديد دقيق لموقعه بالنسبة للخيط الداخلي والثقب.
تشغيل الخيوط تحت رقابة مشددة
وُلِيَ اهتمامٌ خاصٌ بجودة الخيوط الداخلية لضمان تركيب آمن، ومنع صعوبات التجميع أثناء الصيانة الميدانية.
إجراءات فحص محسَّنة
خضع كل دفعة إنتاجية للتحقق البُعدي من الميزات الحرجة، ومنها:
- قطر الحفر
- أبعاد الخيط
- سمك الفlangة
- موقع الحفرة
- جودة التشطيب السطحي
النتائج
بعد تركيب البطانات النحاسية المصممة خصيصًا، أظهرت وحدات التموضع أداءً محسَّنًا بشكل ملحوظ خلال اختبارات التحقق.
وأفاد فريق الهندسة:
- محاذاة أكثر اتساقًا في التجميع
- حركة خطية أكثر سلاسة
- انخفاض تآكل المكونات
- إعداد المعدات والمعايرة بشكل أسرع
- تحسين التكرارية أثناء عمليات الفحص الآلي
كما ساعد الاتساق الأفضل في الأبعاد على تبسيط إجراءات التجميع وتقليل الحاجة إلى التعديلات اليدوية أثناء تشغيل المعدات.
آراء العملاء
"أصبح الفرق واضحًا فور تجميع أول وحدة إنتاج. فقد كانت عملية تركيب الأجزاء أكثر اتساقًا، وكانت الحركة أكثر سلاسة، وانخفضت كمية الضبط الدقيق المطلوبة أثناء الإعداد بشكل ملحوظ. وساهمت جودة التشغيل الآلي في تحقيق أهداف التكرارية التي كنا نستهدفها."
إيثان كوبر
مهندس ميكانيكي أول
أونتاريو، كندا