 EN


Как да проектирате скоби и компоненти за връзка, изработени чрез CNC, за по-ниска цена и надеждна посадка
Практично инженерно ръководство за покупатели на OEM продукти, дизайнери на продукти и екипи за набавки, които имат нужда от обработени скоби, монтажни подпори, рамки за връзка или компоненти за завъртане, които могат да бъдат цитирани, произведени, инспектирани и сглобени с по-малко изненади.
Краткият отговор: проектирайте компонента около неговите функционални базови повърхнини и повърхнини за съчетаване първо, след това опростете всеки елемент, който не изисква специални инструменти, допълнителни настройки или излишно строги допуски. Силният заявката за цитиране (RFQ) трябва да прави тези решения видими за всеки доставчик.
Защо тези компоненти изискват повече от основен чертеж
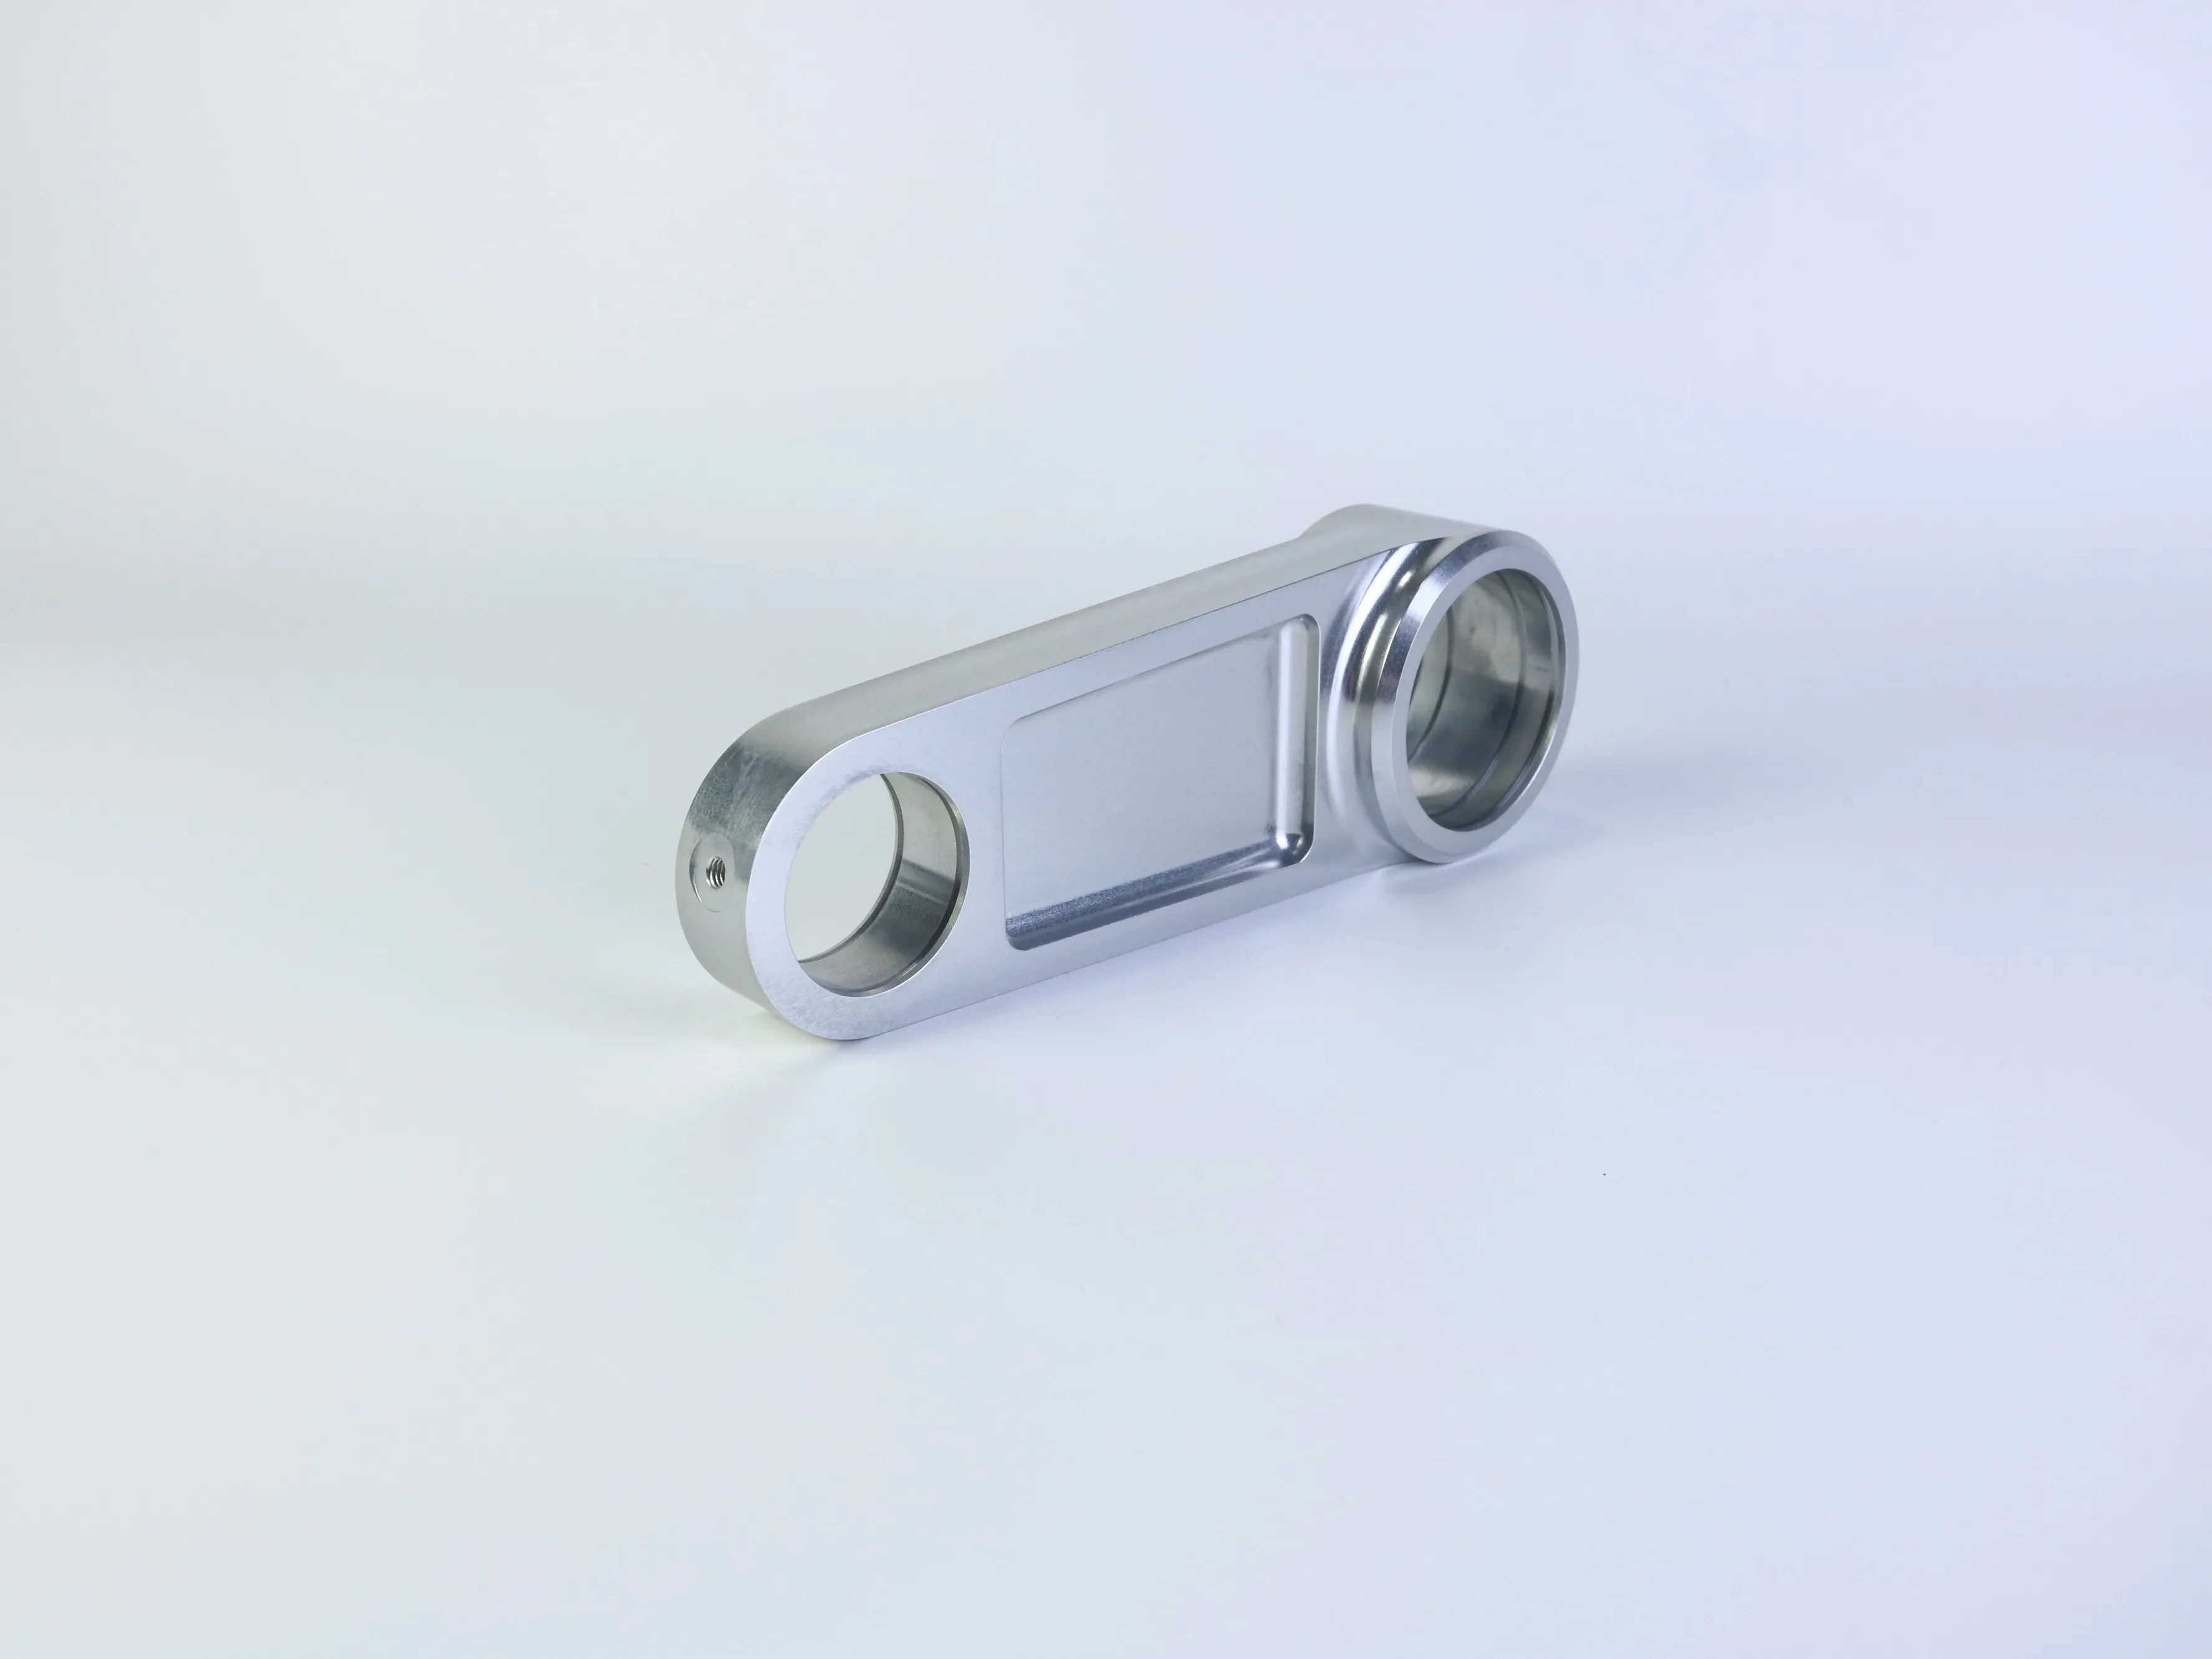
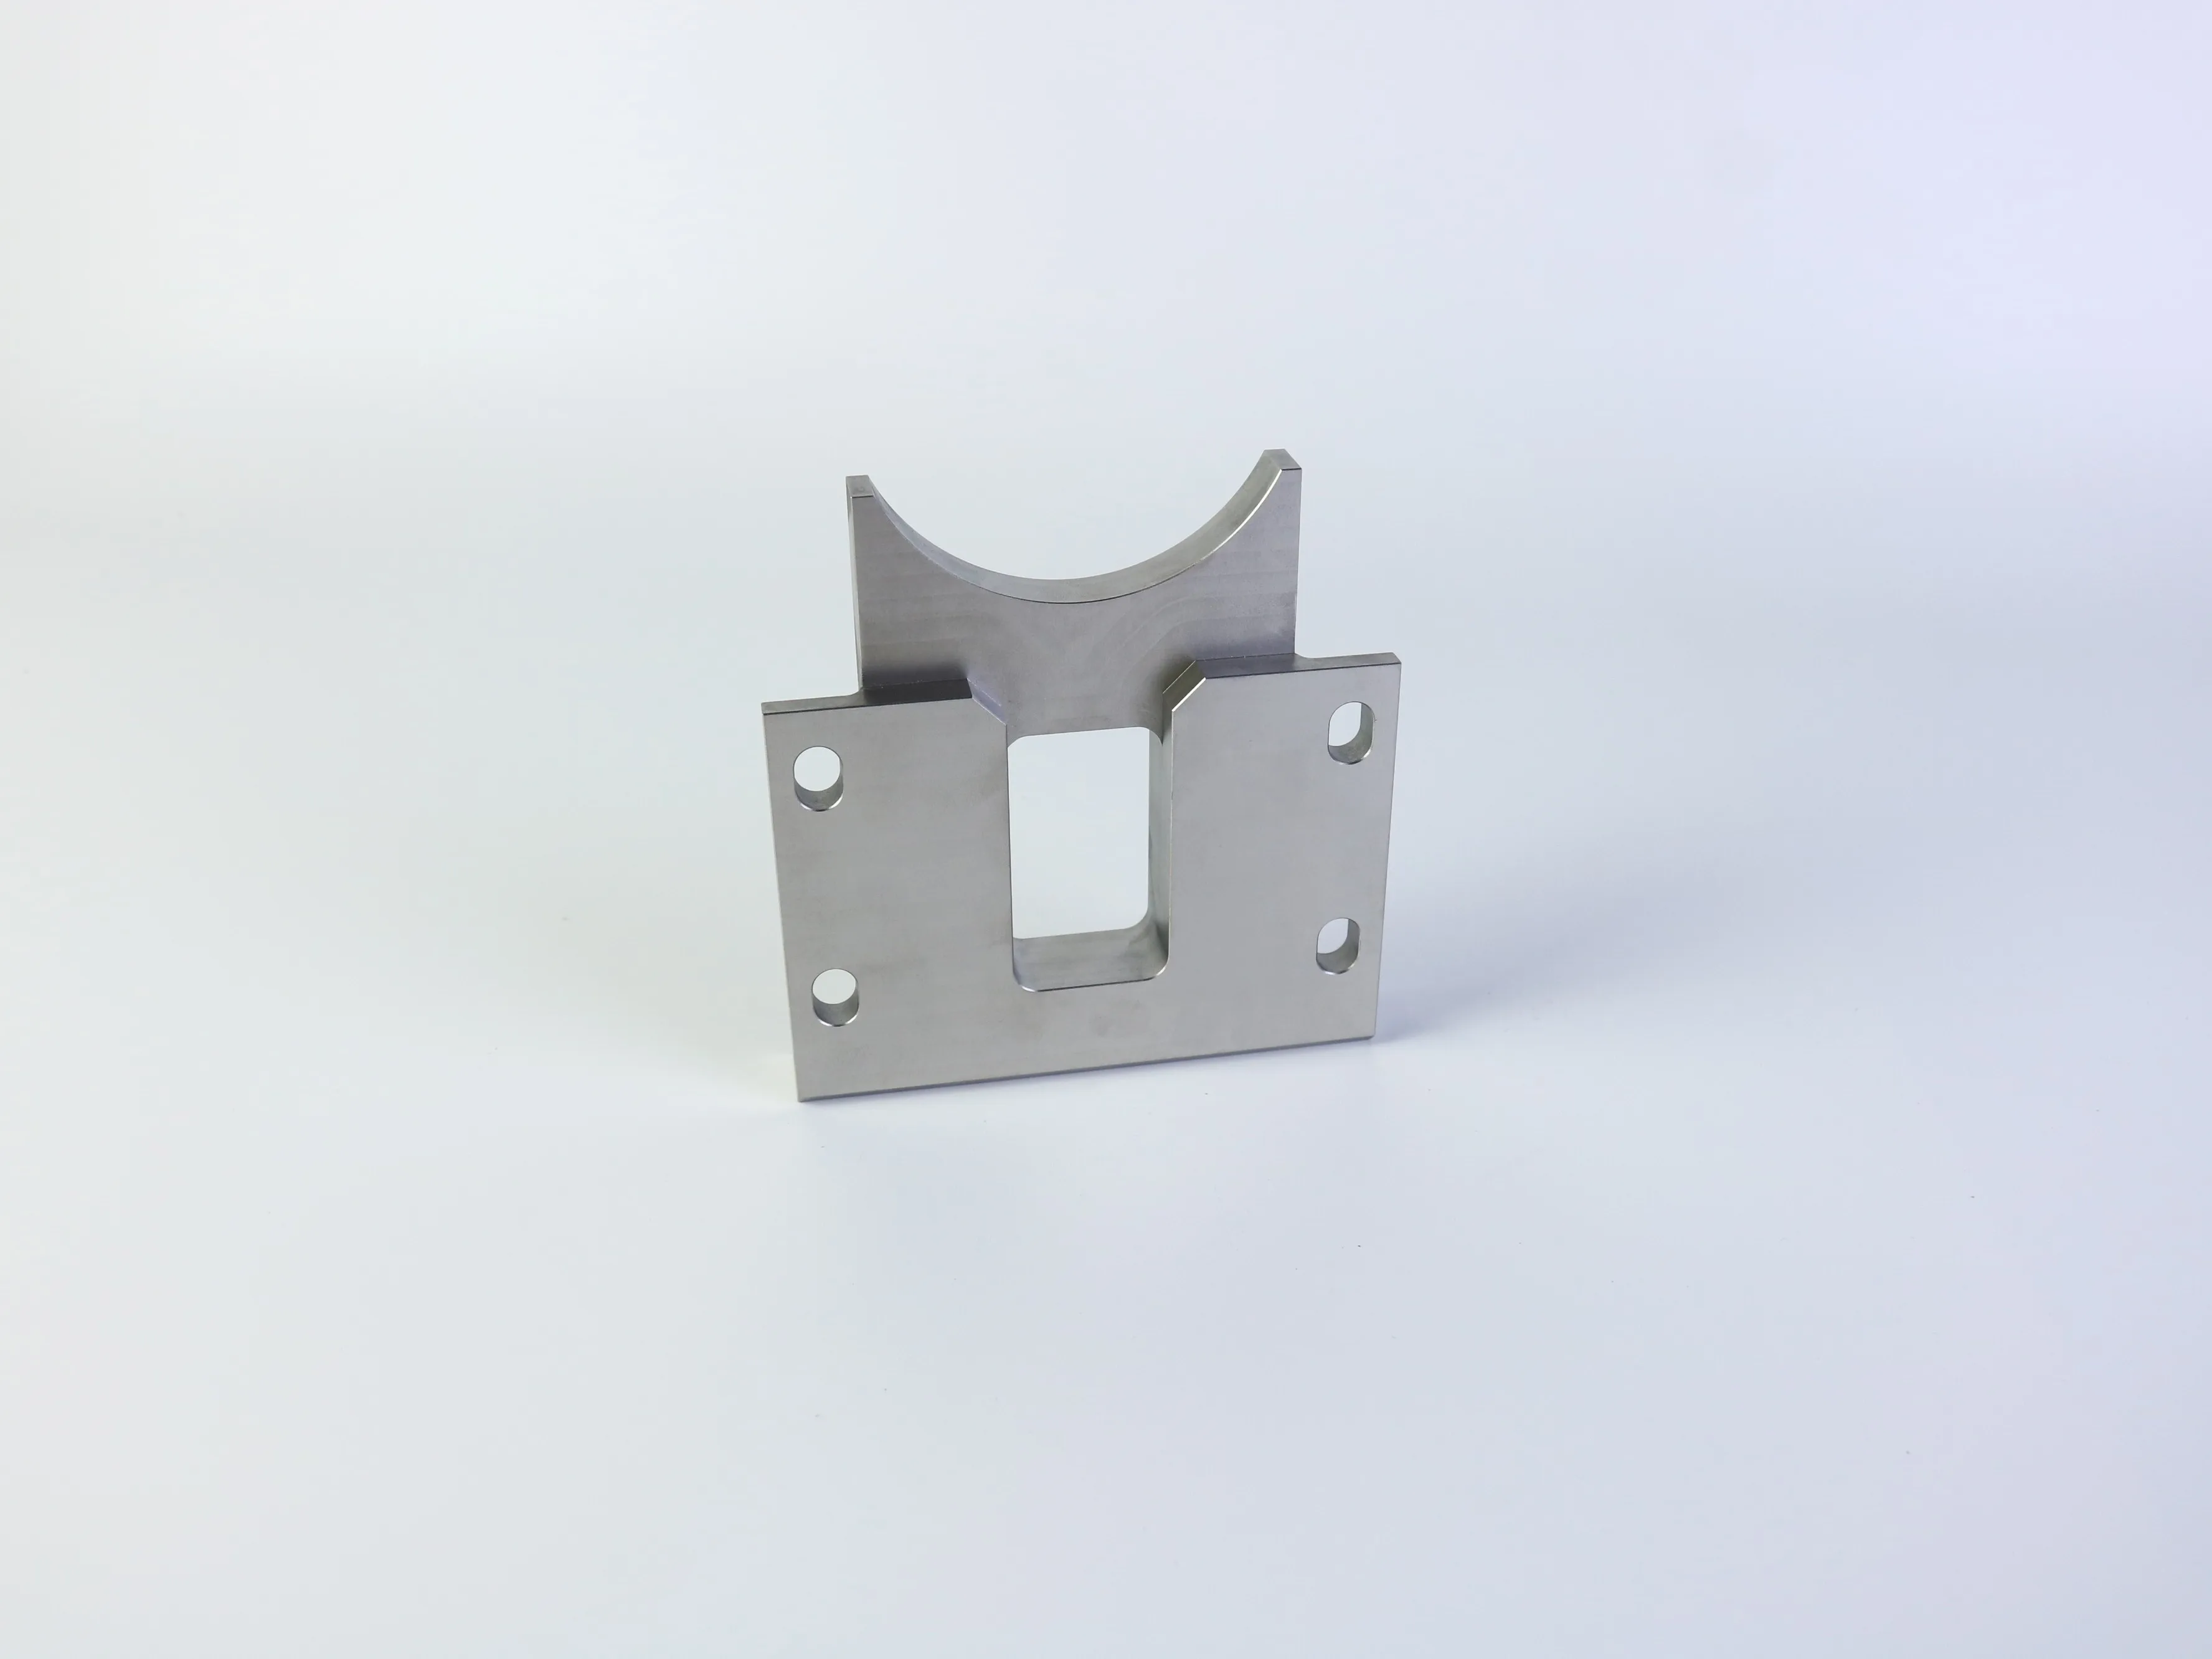
Чрез ЧПУ изработена скоба или лостов компонент може да изглежда прост: плоча, няколко отвора, джоб и извита или цилиндрична форма. При производството обаче тези детайли контролират не само външния вид. Те влияят върху достъпа на инструмента, фиксирането на заготовката, времето за машинна обработка, позиционната точност, инспекцията и начина, по който детайлът се съчетава с шипове, оси, лагери, закрепващи елементи или със съответстваща сглобка.
Конструкциите на скоби и връзки често комбинират монтажни отвори, отвори за оси, джобове, отвори, изпъкнали части, резби и извити подпори в един компактен компонент. Производствената предизвикателство е контролирането на взаимното разположение на тези елементи след стягане, завъртане, машинна обработка, отстраняване на заострени ръбове, финиширане и инспекция. Отворът може да има приемлив диаметър, но все пак да не позволява сглобяването, ако неговото местоположение се определя спрямо неправилен базов елемент; тънка стена може да има правилни измервания при стягане, но след премахване на материал да се деформира.
Започнете с функционални базови елементи и интерфейси
Преди да изберете материал или поискате оферта, определете повърхностите и характеристиките, които контролират сглобяването. За монтажна скоба това може да е основната повърхност и шаблонът на монтажните отвори. За компонент на лостов механизъм това може да е централното разстояние между два отвора, оста на отвор за ос или връзката между обработена посадъчна повърхност и референтна повърхност.
Практична чертежна документация разграничава критичните характеристики от некритичните размери. Не всяка ръбова повърхност изисква еднаква точност като посадъчната повърхност за лагер или местоположението на отвор за ос. Твърде стеснени допуски по цялата част могат да увеличат разходите за машинна обработка и инспекция, без да подобрят функционалността.
Определете първични, вторични и третични базови повърхности; разположете важните отвори спрямо тях; и посочете изискванията за перпендикулярност, успоредност, концентричност или посадка само там, където сглобяването ги изисква. Освен това идентифицирайте повърхностите, използвани за затегане, уплътняне, плъзгане или монтаж.
3D CAD моделът предава геометрията, докато съответстващият 2D чертеж трябва да дефинира резбите, критичните допуски, повърхностните завършвания, базовите елементи, бележките за инспекция и изискванията за приемане.
Проектиране на отвори за достъп, дълбочина и инспекция
Отворите често са най-важните елементи в скоба или лостова система, тъй като свързват детайла с останалата част от сглобката. При проектирането им трябва да се вземе предвид не само номиналният диаметър.
Пробити и слепи отвори
Пробитите отвори обикновено са по-лесни за почистване и инспекция, но слепите отвори може да са необходими поради нужда от зазор, уплътнение или специфично разположение при сглобяване. Слепият отвор, изработен чрез свредене, обикновено има конична форма в дъното, докато изработеният чрез фрезоване или разширяване отвор може да има различна форма в дъното. Ако състоянието на дъното влияе върху посядането или хода, то трябва да бъде посочено на чертежа, а не оставено на предположение.
Дълбоки отвори и критични цилиндрични отвори
С увеличаване на дълбочината на отвора спрямо диаметъра му извеждането на стружката, устойчивостта на инструмента, праволинейността и инспекцията стават по-изискващи. Дълбоките отвори може да изискват специално свредене или обработка от повече от една страна. За критичен отвор посочете диаметър, дълбочина, ос, разположение и посадка или състояние на повърхността. Идентифицирайте съчетаващия се компонент; „прецизен отвор“ не е критерий за приемане.
Разположение на отворите и планиране на настройката
Ако отворите върху различни повърхности трябва да са подравнени, попитайте как ще бъде позиционирана детайлът и как ще се провери това съотношение. Елементите, обработени в една настройка, обикновено имат по-просто позиционно съотношение в сравнение с елементите, които зависят от няколко повторни закрепвания. Многоосовият процес може да реши проблем с достъпа, но също така може да промени ценовото предложение, плана за закрепване и метода на инспекция.
Използвайте вътрешни радиуси и направете джобовете производими
Стандартните фрези за ЧПУ фрезоване са цилиндрични, затова вътрешният фрезован ъгъл естествено получава радиус. За джоб на скоба или релеф на лостов механизъм най-икономичният радиус обикновено съвпада с налична фреза, без да компрометира зазора. Ако съединяваната част наистина изисква квадратен вътрешен ъгъл, преди окончателното утвърждаване на чертежа разгледайте възможностите за релеф, T-образна конструкция, брокован участък, EDM операция или промяна в конструкцията.
Външните ръбове са различни. Малък фаска може да помогне при отстраняване на заострените ръбове, обработката и сглобяването, като е по-проста от декоративен външен радиус. Уточнете дали обработката на ръба е функционална, козметична или просто предназначена за отстраняване на остър ръб.
Дълбоките и тесни джобове изискват инструменти с голяма достигаемост, които са по-подложни на отклонение и вибрации. Използвайте най-големия практически възможен диаметър на фрезата и най-късата практически възможна достигаемост. Ако стената не трябва да е тънка поради изисквания за зазор или тегло, увеличете дебелината ѝ или използвайте ребра и контрафорси. Ако дебелината ѝ трябва да остане тънка, определете я като критична характеристика и обсъдете начините за фиксиране и контрол преди производството.
Когато джобът съществува единствено за намаляване на теглото, сравнете ползата от него със стойността на машинната обработка. По-прост профил с отворена форма, по-голям радиус на ъглите или по-плитък джоб може да осигури повечето функционални предимства, докато намалява броя на смяната на инструментите и времето за цикъл.
Изберете Материал и Отделка от Приложението
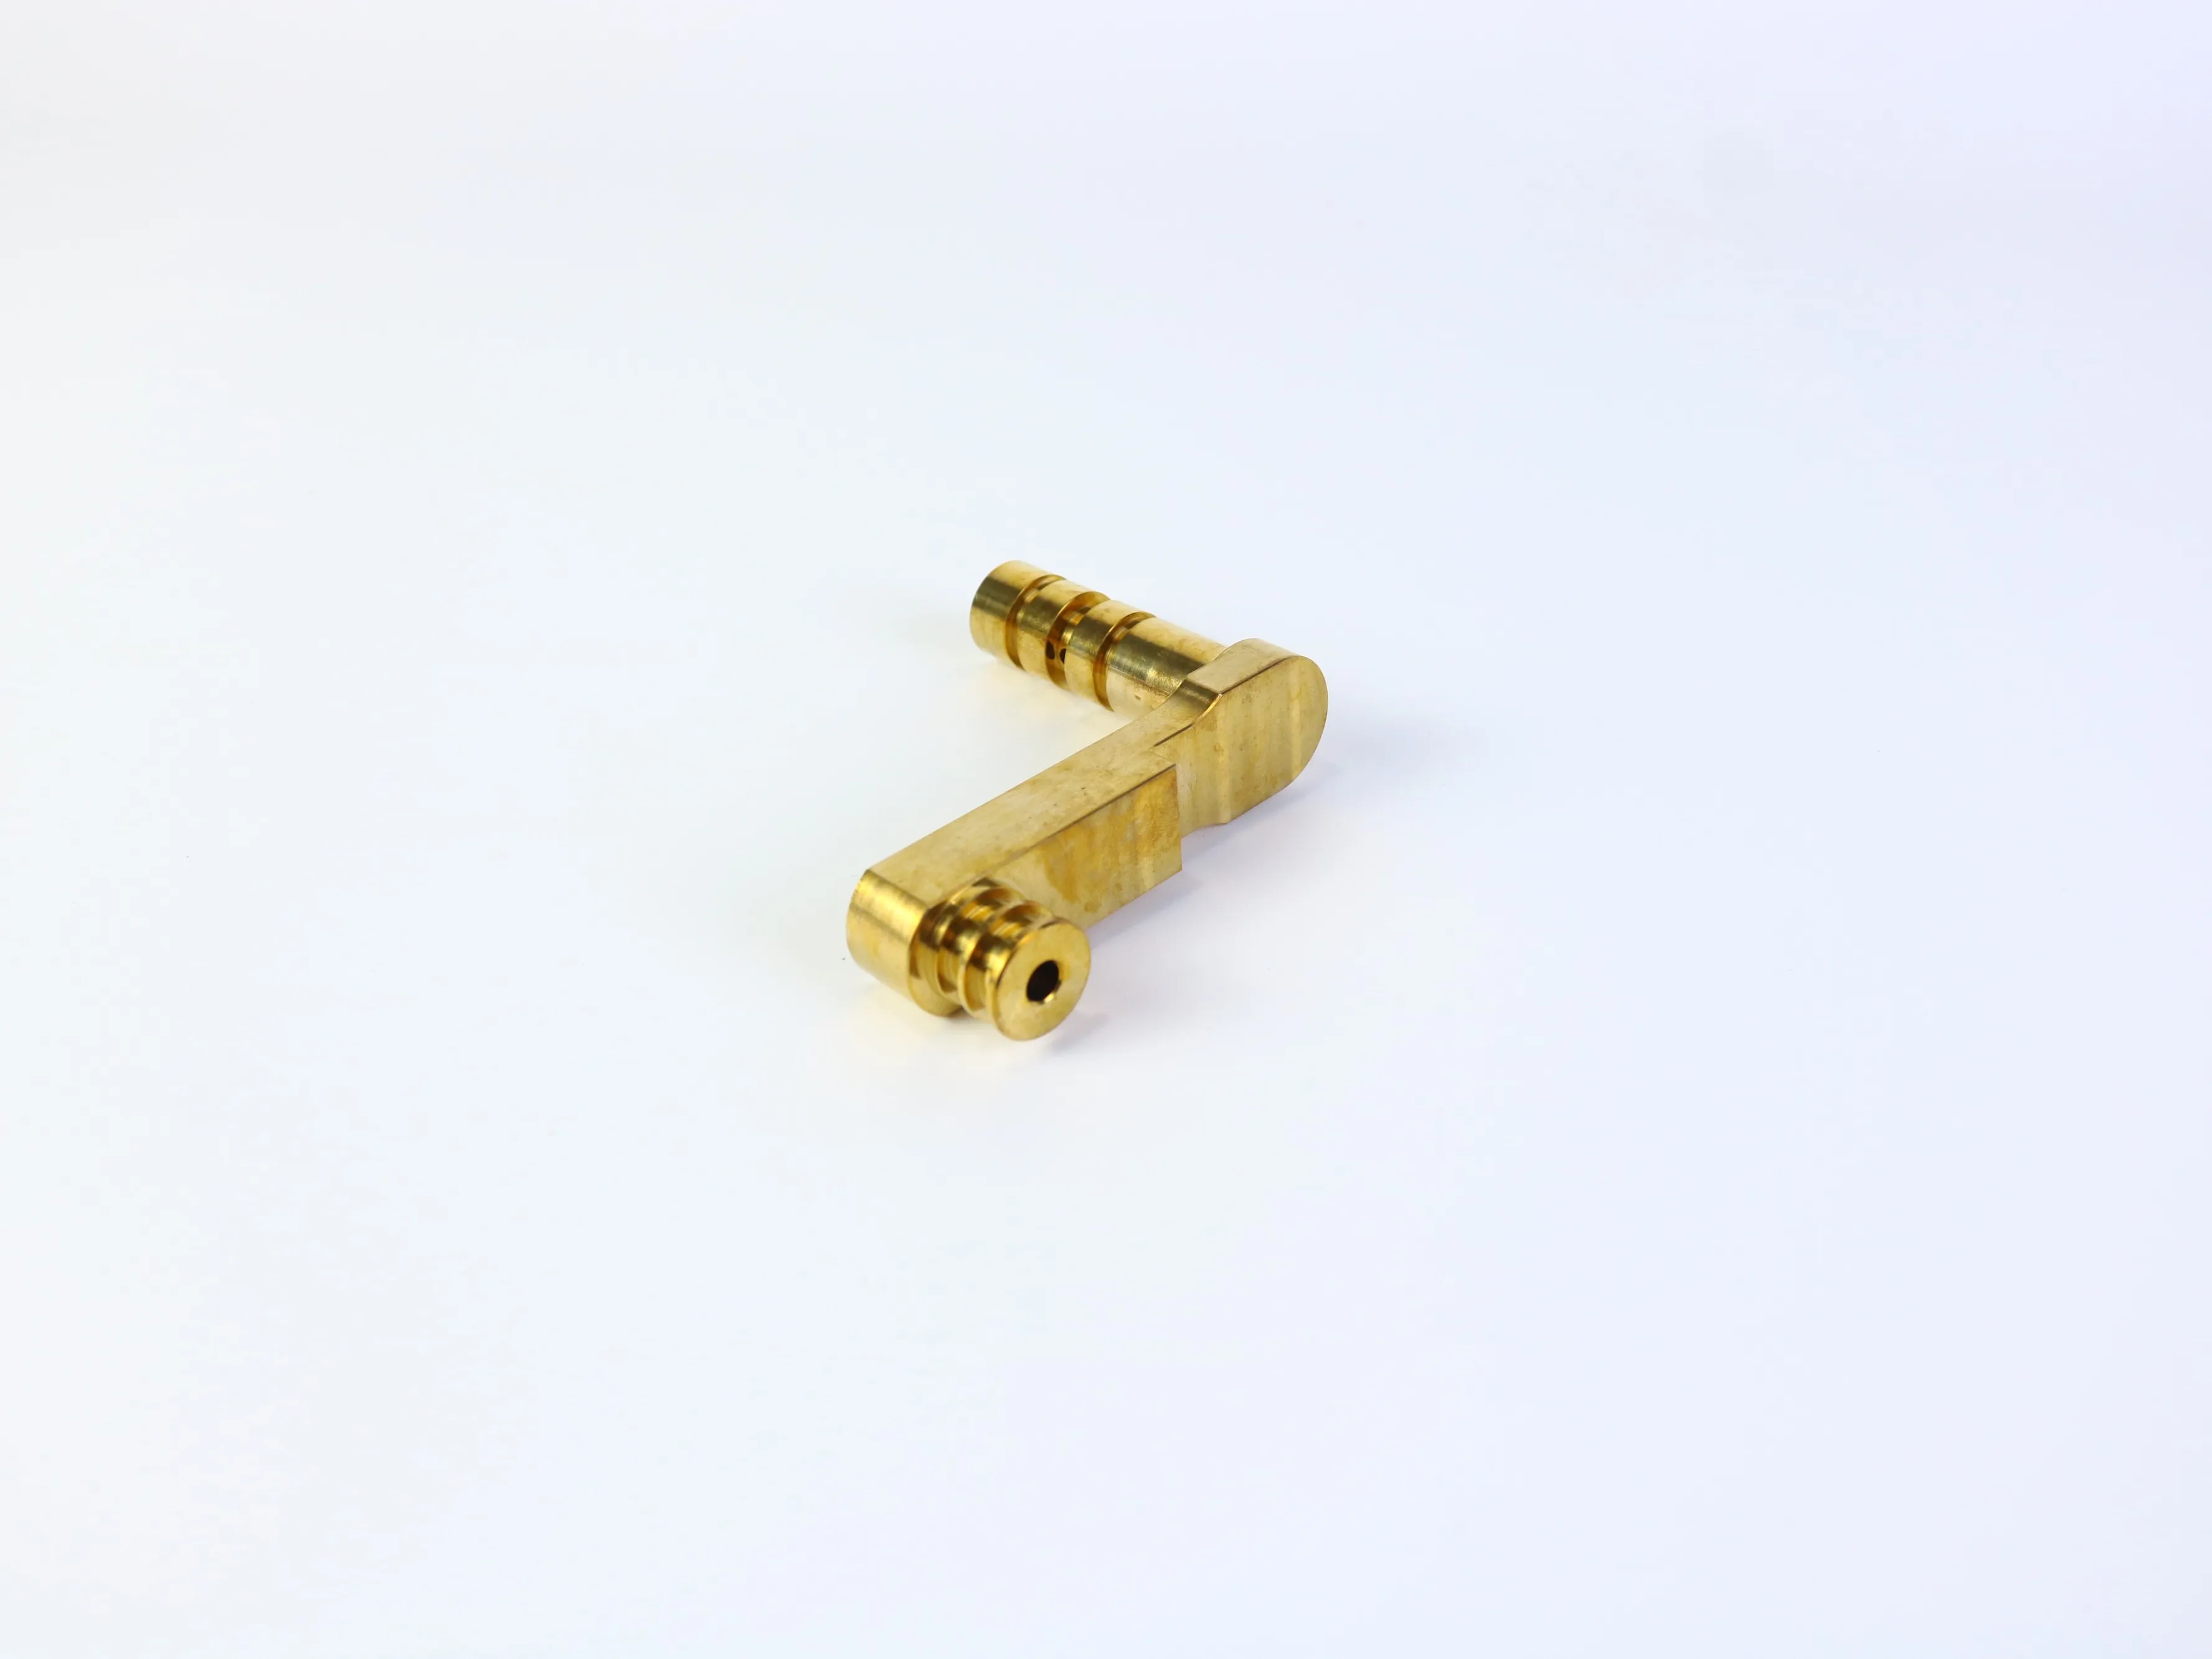
Ярките метални повърхности могат да предполагат определена отделка, но снимката не може да потвърди дали става дума за алуминий, неръждаема стомана, латун, термична обработка, покритие или механични свойства. Изберете материала според изискванията на приложението:
- Якост и твърдост: определяне на товарите, ограниченията за деформация и съответните коефициенти на сигурност.
- Износ и плъзгащ контакт: установяване дали бутало, вал, втулка или лагер се движи спрямо детайла.
- Среда с корозия: вземане под внимание на влагата, химикалите, солта, температурните колебания и условията за почистване.
- Тегло: потвърждаване дали намаляването на масата е функционално или само желателно.
- Външен вид: посяване дали отделката е козметична, защитна или и двете.
- Постобработка: посяване на анодизиране, пасивиране, галванизиране, полиране, маскиране или други обработки.
Чертежът трябва да посочва класа и състоянието на материала, а не просто „метал“ или „алуминий“. Идентифицирайте критичните повърхности, които трябва да останат некачествени или да се измерят след завършване на отделката — особено места за монтиране на лагери, резби, съединителни отвори и плъзгащи повърхности.
Тълкувайте допуските като функционален бюджет
Честа грешка при цитиране е прилагането на тесни допуски към всички размери. Допускът трябва да отразява функцията, възможностите на процеса и необходимостта от инспекция. По-тесен допуск може да изисква допълнителни операции по довършване, по-бавно рязане, специални приспособления за закрепване, контрол на температурата или по-подробна инспекция. Той също така може да създаде ненужен риск от отхвърляне, когато сглобката не изисква такава точност.
- Основни характеристики: дефинирайте размера, местоположението, формата и взаимовръзката, необходими за сглобяване или движение.
- Поддържащи елементи: използвайте практически допуски, които запазват пригодността и външния вид.
- Некритични обвивни размери: избягвайте ненужна прецизност.
- Изисквания към повърхността: указвайте шерохватност само там, където тя влияе върху уплътняването, плъзгането, умората, външния вид или измерването.
Ако дупката е предназначена за пресова посадка, зазорна посадка или преходна посадка, посочете проектното изискване и идентифицирайте съответстващата част. Не очаквайте доставчикът да изведе критичен допуск от снимка или от неподписан CAD модел.
План за инспекция преди започване на машинната обработка
Инспекцията трябва да влияе върху плана за проектиране и фиксиране, а не само върху окончателното одобрение. Един крепежен елемент може да изисква положението на отворите спрямо базов референтен елемент, равността на контактната повърхност и размера на отвора. Един лостов компонент може да зависи от разстоянието между центровете, диаметъра на отвора, концентричността и състоянието на повърхността.
Една заявка за оферта (RFQ) или чертеж трябва да уточнява кои размери са критични, стандартите за инспекция или очакванията относно пробите, дали се изисква първоартикулен отчет, кои измервателни референтни елементи трябва да се използват и дали инспекцията се извършва преди или след повърхностната обработка. Избягвайте да изисквате обща „пълна инспекция“, без да определите необходимата документация. Различни доставчици могат да интерпретират този израз по различен начин, което затруднява сравняването на оферти.
Какво да включите в заявката за оферта (RFQ) за CNC машинна обработка
Пълната RFQ помага на производителя едновременно да оцени цената и осъществимостта. За CNC-обработени крепежни елементи и лостови компоненти включете:
- 3D CAD файл с контролирана ревизия и съответстващ 2D чертеж, когато има значение допуските, резбите, повърхностната обработка или бележките за инспекция;
- Марка и състояние на материала, както и количествата за прототип, пилотна серия и серийно производство;
- Критични размери, базови елементи (датуми), геометрични взаимовръзки и изисквания за резби;
- Изисквания за повърхностна обработка, покритие, галванизация, анодизиране, пасивиране, отстраняване на заострени ръбове и закръгляне на ръбове;
- Документация за инспекция, критерии за приемане, опаковка, маркиране, проследимост и изисквания за доставка;
- Всички известни ограничения, свързани с монтажа, съчетаването или експлоатационния живот.
Помолете доставчика да посочи предположенията, включени в оферта. Най-полезната оферта не винаги е тази с най-ниска цена; тя ясно посочва включените материали, технологични процеси, крайна обработка, обхват на инспекцията, количеството и изключенията.
Практичен контролен списък за преглед на проекта
- Функционалните датуми ли са ясно дефинирани?
- Критичните отвори и цилиндрични повърхности ли са разположени спрямо тези датуми?
- Може ли до основните елементи да се достигне с практически инструменти?
- Съвместими ли са вътрешните ъгли с радиусите на фрезата?
- Идентифицирани ли са дълбоки джобове, дълбоки отвори, тънки стени и подрязвания?
- Може ли детайлът да се задържи, без да деформира функционална повърхност?
- Ограничени ли са допуските само до онези характеристики, които наистина ги изискват?
- Потвърден ли е класът на материала независимо от визуалния му вид?
- Съвместим ли е финишът с монтажа и инспекцията?
- Съответства ли чертежът на ревизията на CAD модела?
- Ясни ли са записите от инспекцията и критериите за приемане?
- Може ли друг доставчик да предложи същото изискване, без да прави предположения?
Изберете партньор за машинна обработка, който преглежда цялото изискване
Способният партньор за машинна обработка трябва да предлага повече от просто единична цена. По време на цитиране доставчикът трябва да обсъди достъпа до инструментите, подготвителните операции, наличността на материали, рисковете при финишната обработка, точките за инспекция и характеристиките, които могат да увеличат разходите или да намалят повторяемостта. PFTWORLD предоставя съответни страници за CNC обработка и персонализирани обработени части; потвърдете проектно-специфичните възможности, преди да ги включите в поръчка или твърдение за възможности.
Често задавани въпроси
Подходящи ли са CNC обработените скоби за прототипи и серийно производство?
Могат да бъдат, в зависимост от геометрията, материала, количеството и производствената икономика. CNC обработката е полезна, когато частта изисква инженерен материал, функционални отвори, точни интерфейси или итерации на дизайна преди по-голямо производствено задължение. Окончателният производствен процес трябва да се оцени спрямо количеството, времето за цикъл, инструментарията и алтернативите.
Може ли CNC фреза да изработва идеално остри вътрешни ъгли?
Обикновено не се използва стандартен фрезов инструмент с кръгъл връх. Вътрешните ъгли обикновено получават радиус. Ако остър ъгъл е функционално необходим, обсъдете предварително релеф или специален процес, преди окончателно да бъде утвърден дизайнът.
Кое е по-важно: диаметърът на отвора или положението на отвора?
Това зависи от сглобката. За штифт може да се изисква контролиран диаметър, докато за шаблон от болтове може да е по-критична точността на положението. За място за монтиране на лагер може да се изисква както контрол на размера, така и на формата. Чертежът трябва да определя функционалното изискване, а не да прилага едно и също допускане за всеки отвор.
Имам ли нужда и от 3D модел, и от 2D чертеж?
3D моделът представя геометрията. Препоръчва се силно използването на 2D чертеж, когато детайлът има критични допускани стойности, резби, изисквания за повърхностна шлифовка, връзки между базови елементи, бележки за инспекция или специални условия за приемане. Файловете трябва да съответстват на една и съща ревизия.
Може ли материала да се идентифицира по снимка на продукта?
Не. Снимката може да предполага метален вид или повърхностна обработка, но не може надеждно да потвърди класа на материала, термичната обработка, покритието или механичните свойства. Тези изисквания трябва да бъдат посочени и проверени чрез процеса на поръчване и контрол на качеството.
Заключение
ЧПУ-обработените скоби и компоненти за механизми стават по-лесни за цитиране, производство и инспекция, когато проектът разделя функцията от външния вид. Първо определете базовите повърхности и интерфейсите. Използвайте практически вътрешни радиуси, избягвайте ненужни дълбоки или тънки елементи, планирайте достъпа на инструментите и подготвителните операции, присвоявайте допуски според функцията и предоставяйте достатъчно информация в чертежа и за инспекцията, за да могат доставчиците да цитират еднакви изисквания.
Имате ли персонализирана скоба или компонент за механизъм за производство?
Споделете 3D CAD файл, чертеж, материал, количество, критични допуски, повърхностна обработка и изисквания за инспекция с PFTWORLD, за да обсъдите възможностите за производство и изискванията за цитиране.
Изследвайте ЧПУ-обработкатаОкончателните материали, процесът, допуските, инспекцията, доставката и контактните подредби трябва да бъдат потвърдени за конкретния проект преди покупката.
Съдържание
- Защо тези компоненти изискват повече от основен чертеж
- Започнете с функционални базови елементи и интерфейси
- Проектиране на отвори за достъп, дълбочина и инспекция
- Използвайте вътрешни радиуси и направете джобовете производими
- Изберете Материал и Отделка от Приложението
- Тълкувайте допуските като функционален бюджет
- План за инспекция преди започване на машинната обработка
- Какво да включите в заявката за оферта (RFQ) за CNC машинна обработка
- Практичен контролен списък за преглед на проекта
- Изберете партньор за машинна обработка, който преглежда цялото изискване
-
Често задавани въпроси
- Подходящи ли са CNC обработените скоби за прототипи и серийно производство?
- Може ли CNC фреза да изработва идеално остри вътрешни ъгли?
- Кое е по-важно: диаметърът на отвора или положението на отвора?
- Имам ли нужда и от 3D модел, и от 2D чертеж?
- Може ли материала да се идентифицира по снимка на продукта?
- Заключение
- Имате ли персонализирана скоба или компонент за механизъм за производство?