 EN


কাস্টম সিএনসি মেশিনিং | ইঞ্জিনিয়ারিং সহায়তা | বি-টু-বি উৎপাদন
ফাংশন, ফিট এবং পুনরাবৃত্তিযোগ্যতার উপর ভিত্তি করে তৈরি জটিল সিএনসি মেশিন করা অংশগুলি
ফ্ল্যাঞ্জযুক্ত বডি, থ্রেডেড হাউজিং, স্প্লিট ফিক্সচার, স্টেপড অংশ এবং অন্যান্য প্রিসিশন মেকানিক্যাল কম্পোনেন্টের জন্য, সঠিক উৎপাদন ফলাফল মেশিনিং-এর আগেই শুরু হয়। পিএফটি ওয়ার্ল্ড ক্রেতাদের ব্যবহারিক ডিজাইন পর্যালোচনা, স্পষ্ট উদ্ধৃতি পরিসীমা এবং প্রোটোটাইপ ও উৎপাদন প্রয়োজনীয়তার জন্য কাস্টম সিএনসি মেশিনিং সমাধান প্রদান করে।
কাস্টম মেকানিক্যাল কম্পোনেন্ট
একটি মেশিন করা অংশ তখনই সফল হয় যখন তা অ্যাসেম্বলিতে সঠিকভাবে কাজ করে
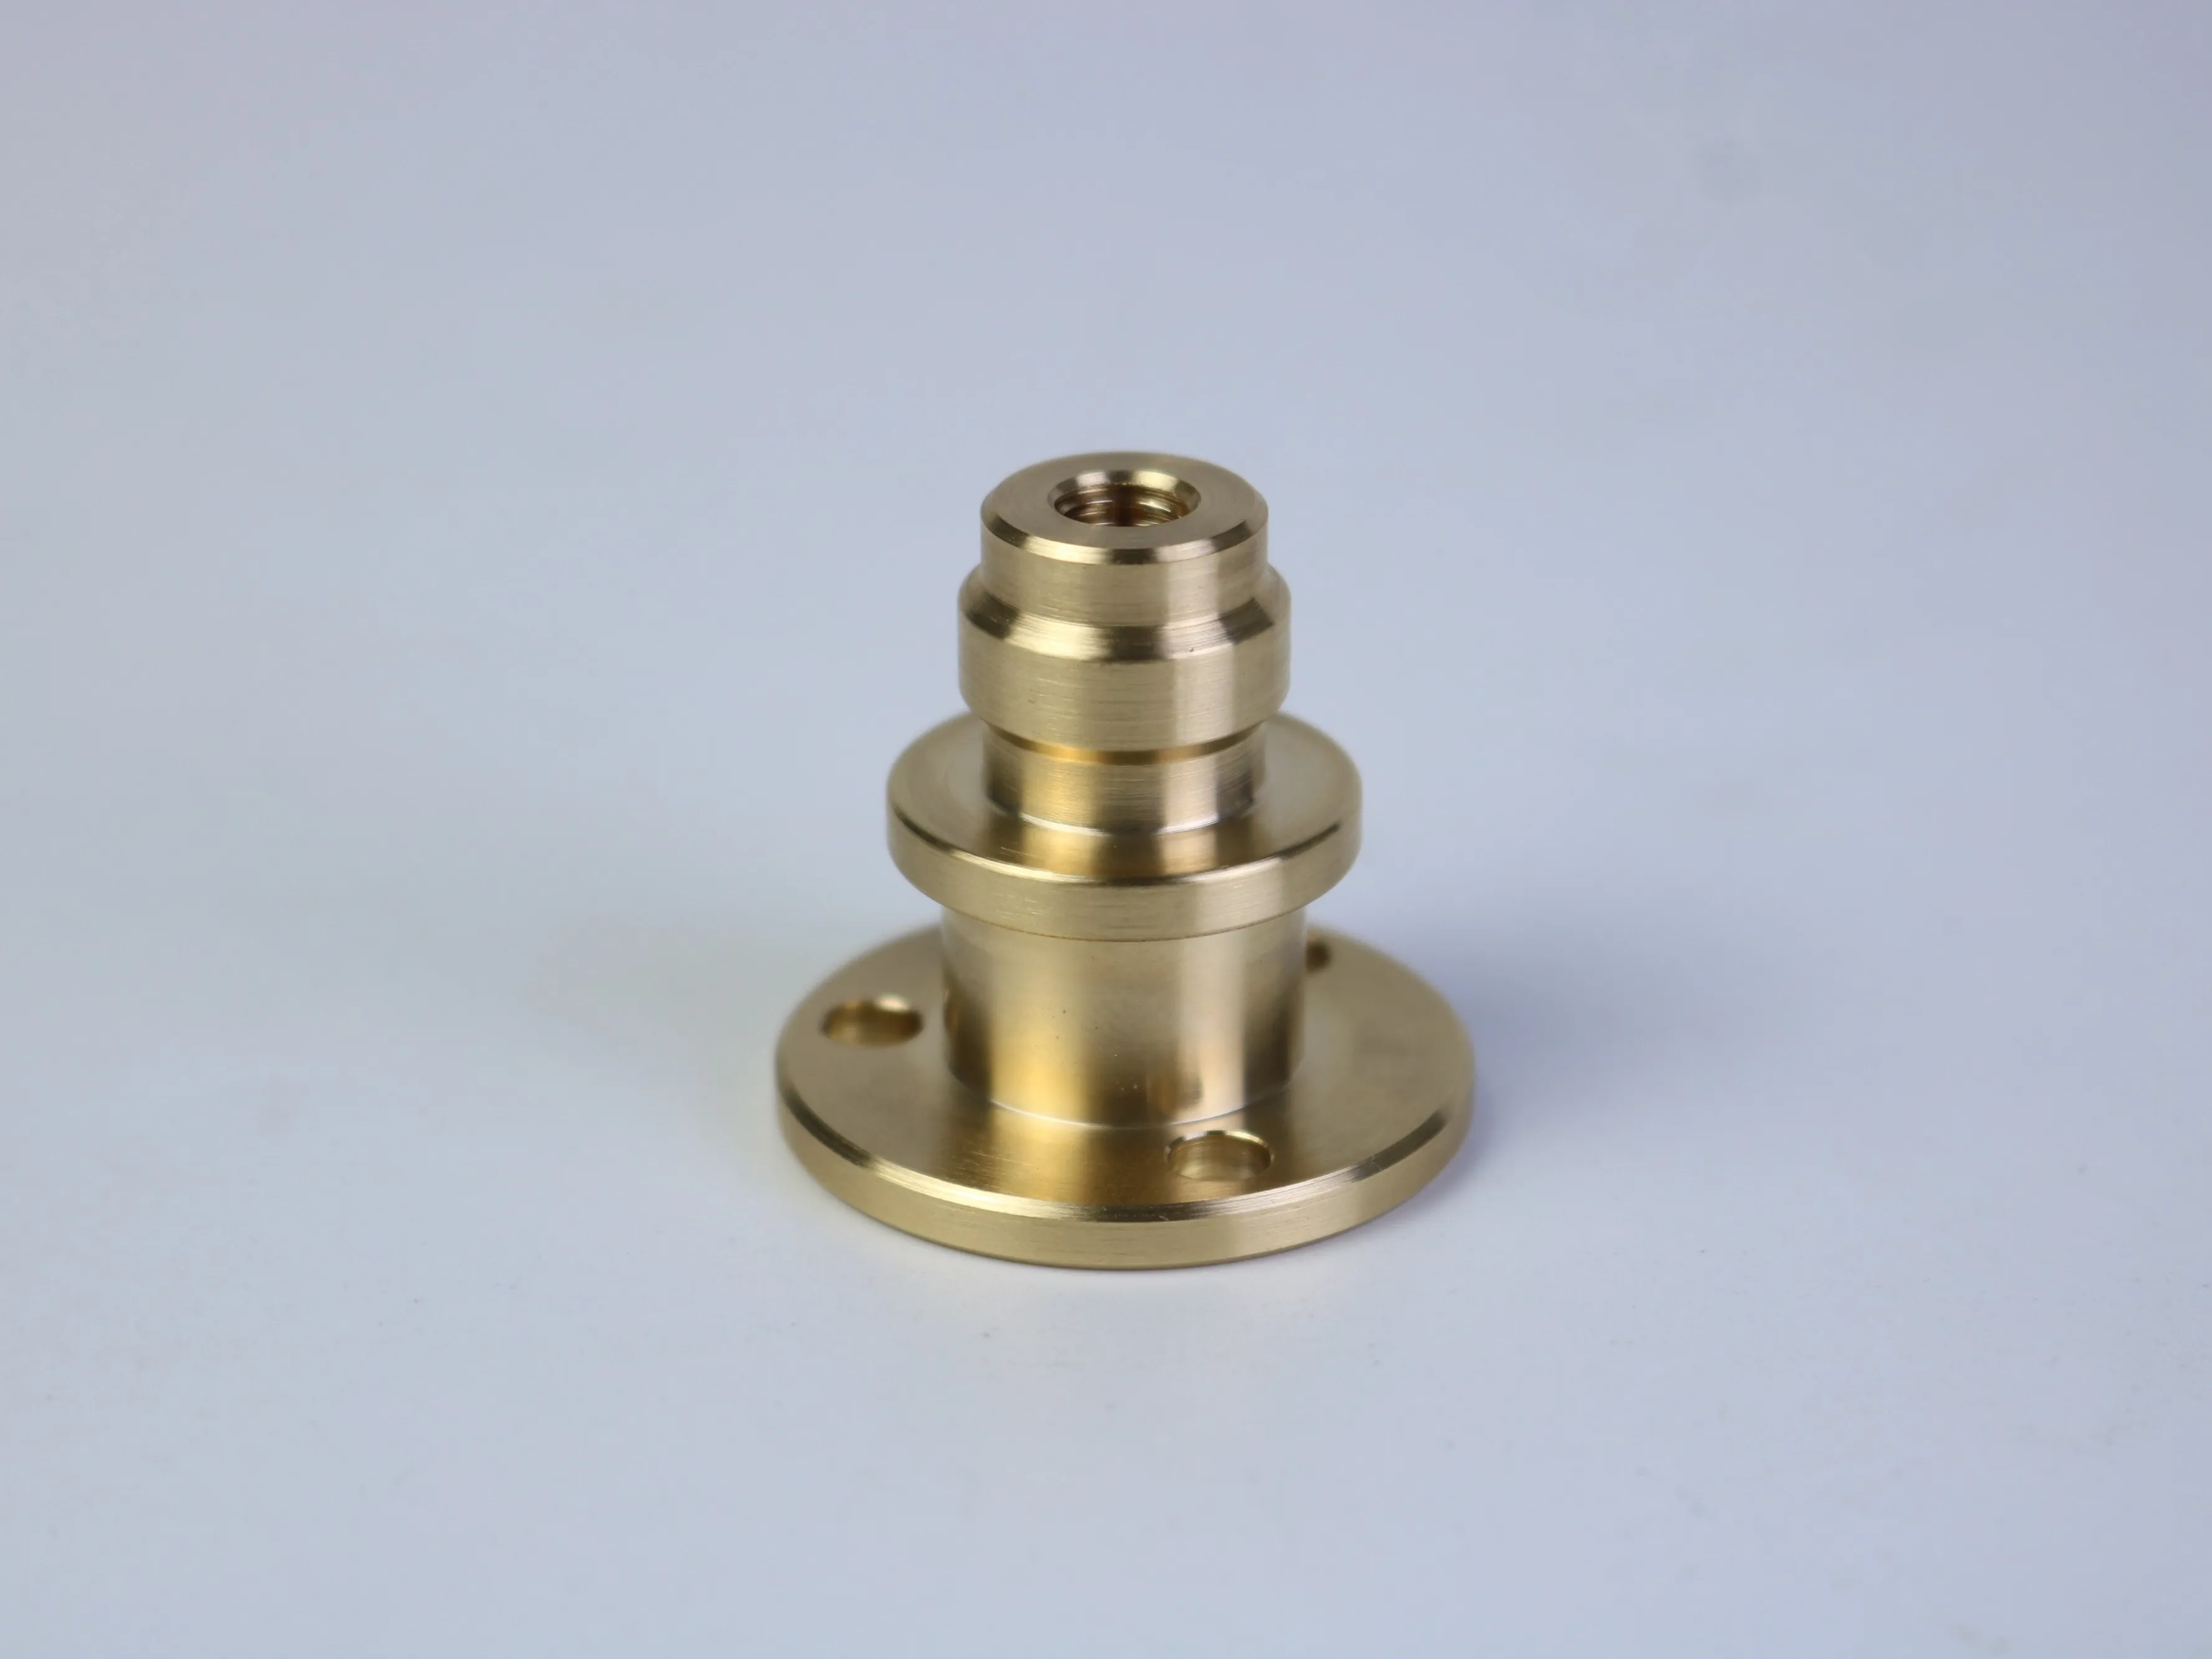
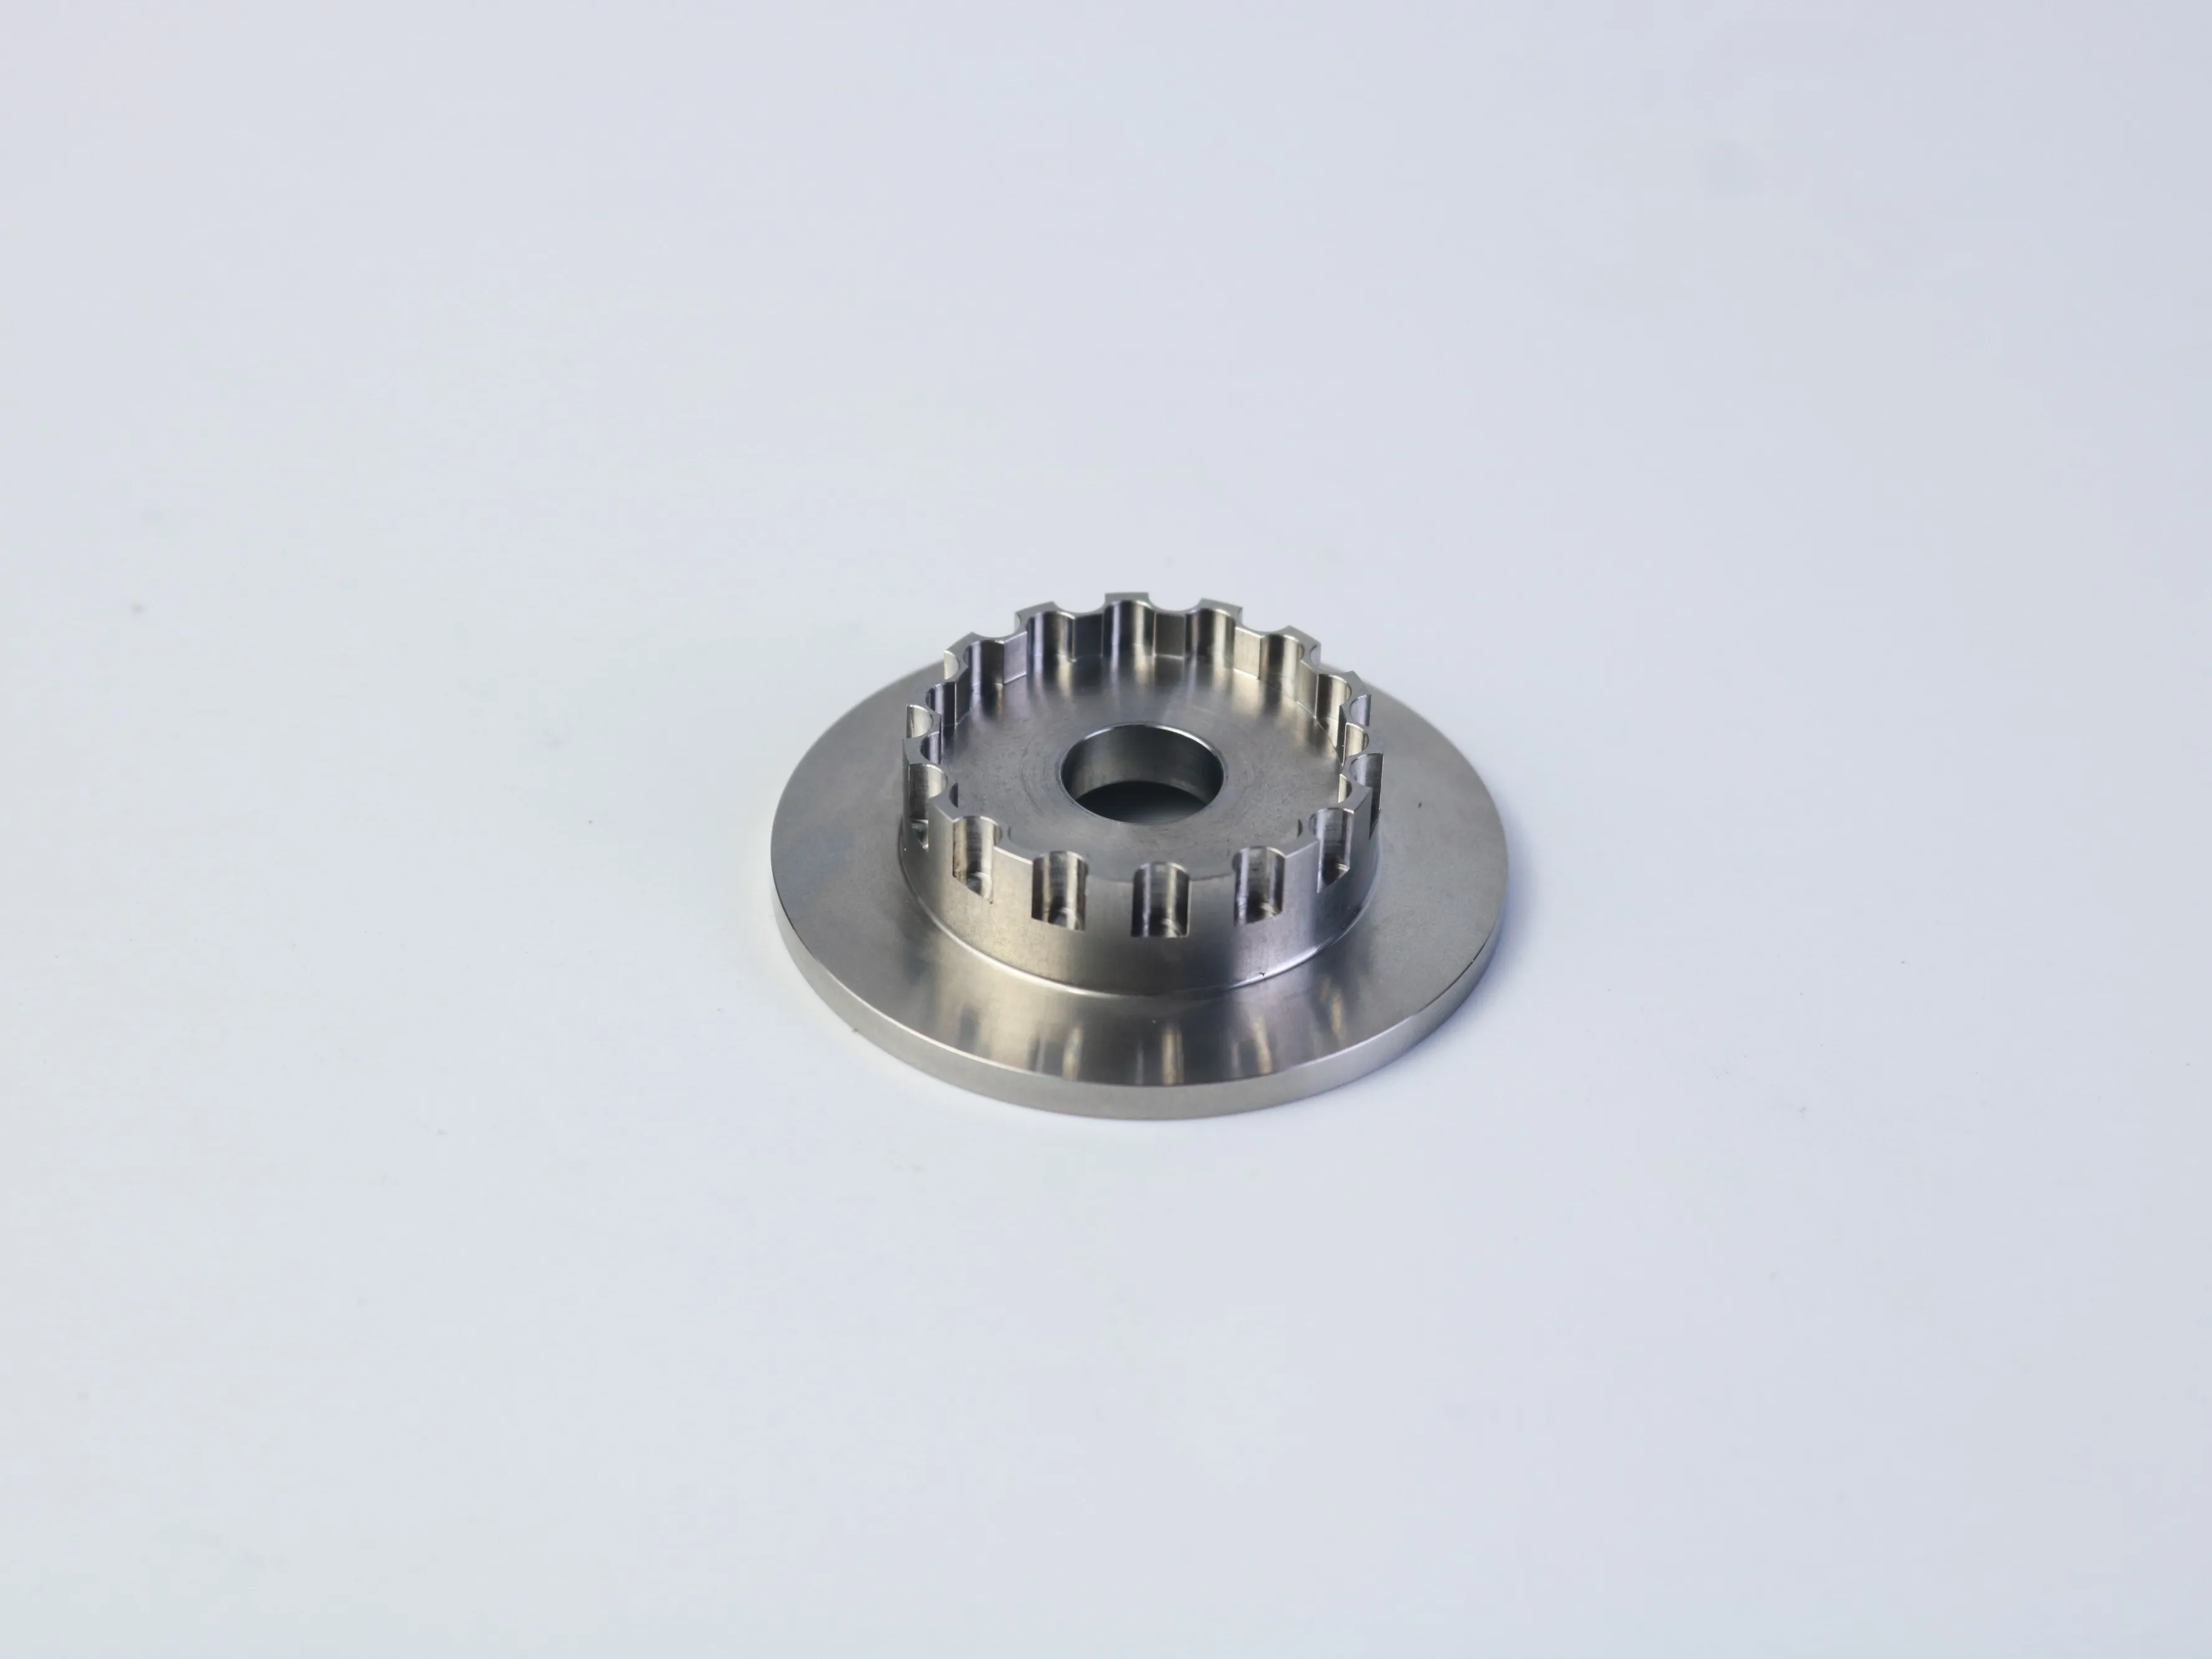
একটি জটিল সিএনসি উপাদানে ফ্ল্যাঞ্জ, স্টেপড ব্যাস, মাউন্টিং ছিদ্র, অভ্যন্তরীণ থ্রেড, স্লট, বিভক্ত খোলা বা পুনরাবৃত্ত বৃত্তাকার বৈশিষ্ট্য থাকতে পারে। প্রতিটি বিশদ স্বতন্ত্রভাবে উৎপাদন করা যেতে পারে, কিন্তু এদের সমন্বয় লুকিয়ে থাকা ঝুঁকি তৈরি করতে পারে: কাজ ধরে রাখা কষ্টকর হওয়া, টুল প্রবেশের সীমাবদ্ধতা, সেটআপ ত্রুটির জমাট, পৃষ্ঠের ফিনিশ অসঙ্গতিপূর্ণ হওয়া, বা ধারণা-ভিত্তিক উদ্ধৃতি দেওয়া।
সবচেয়ে বিশ্বস্ত পদ্ধতি হলো ডিজাইনটি তিনটি প্রশ্নের আলোকে পর্যালোচনা করা: বৈশিষ্ট্যটি কি স্পষ্ট কোনো কাজ সম্পাদন করে? বৈশিষ্ট্যটিতে কি সুস্থিরভাবে পৌঁছানো যায় এবং মেশিন করা যায়? প্রয়োজনীয়তাটি কি একটি সংজ্ঞায়িত ডেটামের বিরুদ্ধে পরীক্ষা করা যায়? এই পদ্ধতিটি ডিজাইনের উদ্দেশ্যকে রক্ষা করে এবং একইসাথে এড়ানো যায় এমন উৎপাদন জটিলতা কমায়।
জ্যামিতি কিভাবে সিএনসি মেশিনিং প্রক্রিয়াকে প্রভাবিত করে
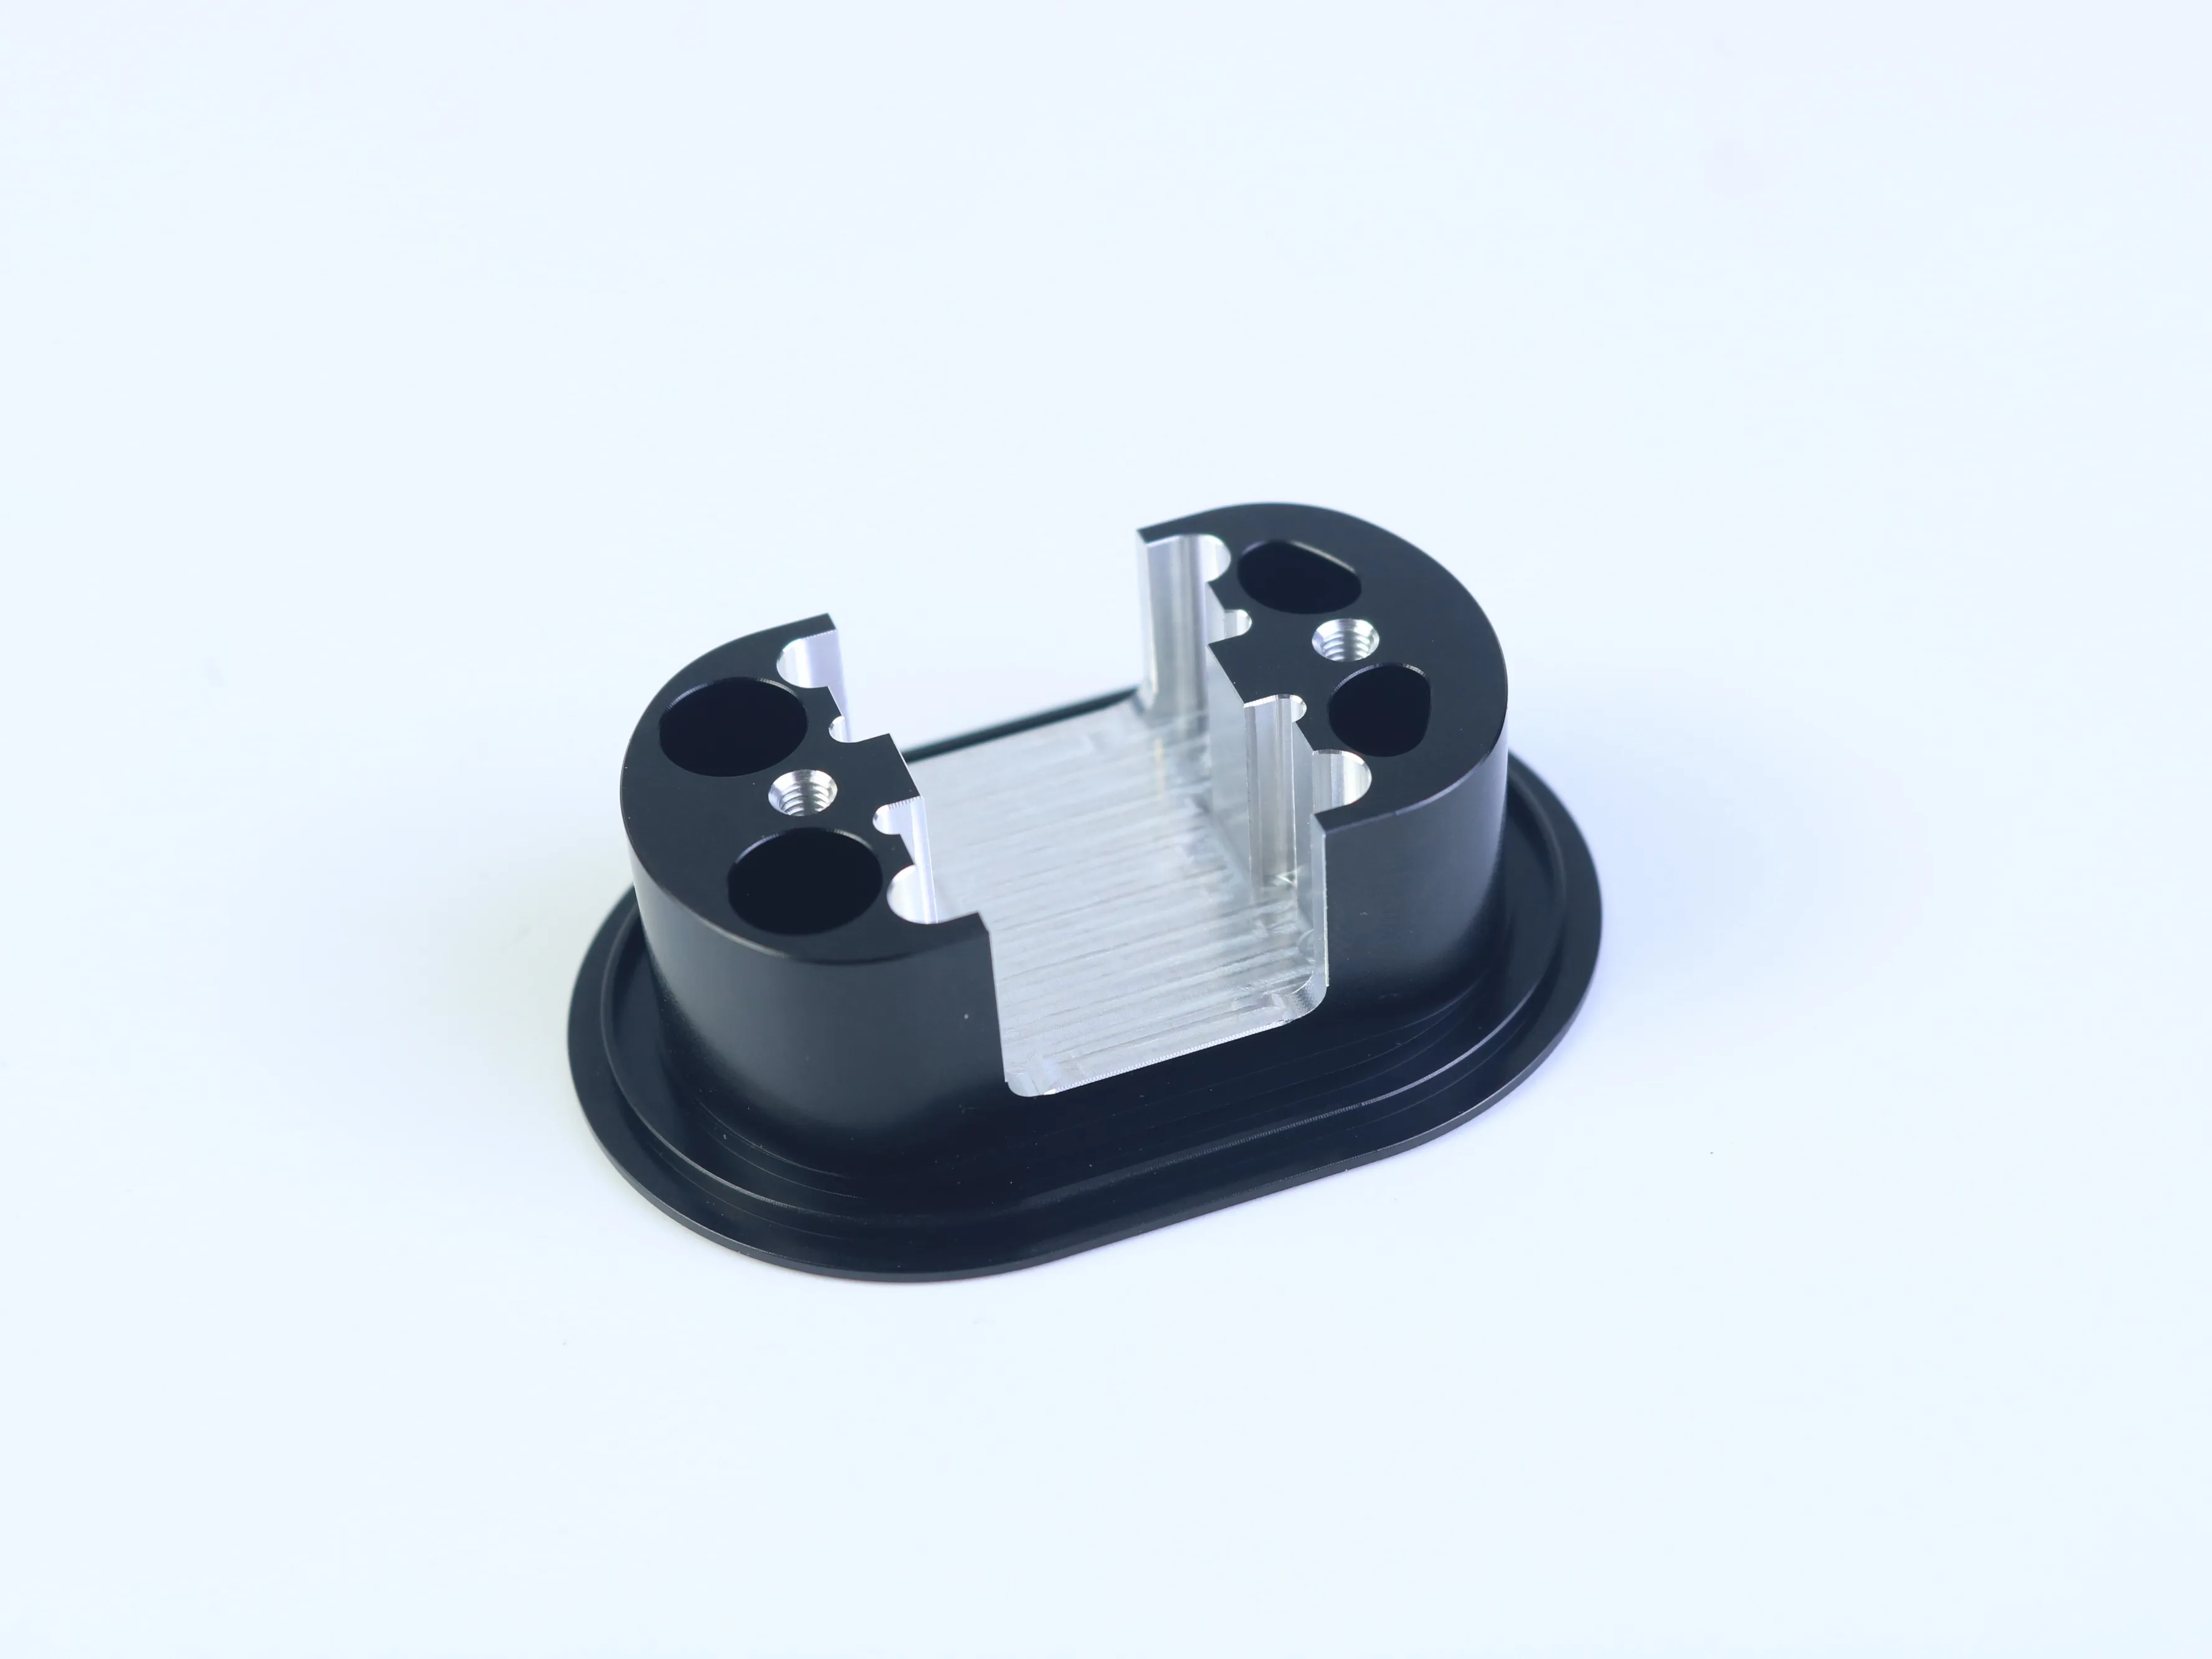
বাইরের ব্যাস, শোল্ডার, ফ্ল্যাঞ্জ ফেস এবং কনসেন্ট্রিক বোর এর মতো ঘূর্ণনযোগ্য বৈশিষ্ট্যগুলি সিএনসি টার্নিং-এর জন্য উপযুক্ত হতে পারে। অ-ঘূর্ণনযোগ্য বিবরণ—মাউন্টিং প্যাটার্ন, স্লট, স্প্লিট ওপেনিং, মিলড ফ্ল্যাট এবং কিছু থ্রেডেড বৈশিষ্ট্য—সিএনসি মিলিং, ড্রিলিং, বোরিং, ট্যাপিং বা থ্রেড মিলিং প্রয়োজন করতে পারে। যখন কোনো উপাদানে উভয় ধরনের বৈশিষ্ট্য থাকে, তখন টার্নিং ও মিলিং-এর সমন্বিত পদ্ধতি উপযুক্ত হতে পারে।
চূড়ান্ত প্রক্রিয়াটি নমুনা চিত্রের চেহারা থেকে নয়, বরং প্রকৌশলগত প্রয়োজনীয়তা থেকে নির্বাচন করা উচিত। উপাদানের গ্রেড, পরিমাণ, টলারেন্স, পৃষ্ঠের ফিনিশ, ওয়ার্কহোল্ডিং এবং পরীক্ষার প্রয়োজনীয়তা প্রক্রিয়া পরিকল্পনাকে উল্লেখযোগ্যভাবে পরিবর্তন করতে পারে। কোটেশনের সময় চিহ্নিত করুন কোন পৃষ্ঠগুলি সাইন আউট নিয়ন্ত্রণ করে, কোন গর্তগুলিতে ফাস্টেনার বা লোকেটিং পিন বসানো হবে এবং কোন মাত্রাগুলি কার্যকরী না হয়ে শুধুমাত্র সৌন্দর্যবর্ধক।
প্রকৌশল নীতি: যে বৈশিষ্ট্যটি কার্যকরীভাবে প্রয়োজনীয় নয়, তা অপ্রয়োজনীয় সরঞ্জাম, ফিক্সচার, পরীক্ষা বা চূড়ান্ত সমাপ্তির কাজ সৃষ্টি করবে না। যে বৈশিষ্ট্যটি কার্যকরীভাবে অত্যাবশ্যক, তার বর্ণনা এমনভাবে দেওয়া হবে যাতে ফিট ও কার্যকারিতা রক্ষা করা যায়।
উৎপাদন ঝুঁকি কমানোর পাঁচটি ডিজাইন পরীক্ষা
১. সংযোজনের চারপাশে ডেটাম এবং সেটআপ পরিকল্পনা করুন
যখন কোনো অংশের একাধিক অভিমুখের প্রয়োজন হয়, তখন প্রতিটি পুনর্স্থাপন পদক্ষেপ ভিন্নতা আনতে পারে। অংশটি কীভাবে সংযুক্ত হয় তা প্রতিফলিত করে এমন কার্যকরী ডেটাম ব্যবহার করুন। একটি ফ্ল্যাঞ্জ মুখ অক্ষীয় অবস্থান নিয়ন্ত্রণ করতে পারে, যেখানে একটি কেন্দ্রীয় বোর রেডিয়াল সামঞ্জস্য নিয়ন্ত্রণ করতে পারে। ছিদ্র প্যাটার্ন এবং স্লটগুলি সংযোজনকে প্রকৃতপক্ষে যে ডেটাম নিয়ন্ত্রণ করে তার সাথে সম্পর্কিত হওয়া উচিত, শুধুমাত্র সবচেয়ে কাছের বাইরের প্রান্তের সাথে নয়।
২. ব্যবহারিক অভ্যন্তরীণ ব্যাসার্ধ ব্যবহার করুন
বেশিরভাগ মিলিং কাটার সিলিন্ড্রিক্যাল হয়, তাই অভ্যন্তরীণ কোণগুলোতে স্বাভাবিকভাবে বক্রতা থাকে। খুব ছোট বক্রতা পাওয়ার জন্য ছোট আকারের টুল ব্যবহার করতে হতে পারে, কাটার গতি কমাতে হতে পারে, অধিক পাস দিতে হতে পারে এবং টুলের বিক্ষেপণের ঝুঁকি বৃদ্ধি পেতে পারে। যেখানে বক্রতা যোগাযোগের উপর কোনো প্রভাব ফেলে না, সেখানে একটি ব্যবহারিক ফিলেট সাধারণত উৎপাদনযোগ্যতা উন্নত করে। যদি একটি তীব্র অভ্যন্তরীণ কোণ অপরিহার্য হয়, তবে তাকে একটি কার্যকরী প্রয়োজনীয়তা হিসেবে চিহ্নিত করুন এবং জিজ্ঞাসা করুন যে কোনো আন্ডারকাট বা বিকল্প প্রক্রিয়া প্রয়োজন কিনা।
৩. স্রেডেড বৈশিষ্ট্যগুলো সম্পূর্ণরূপে সংজ্ঞায়িত করুন
একটি স্রেডেড হোলে মেট্রিক বা ইঞ্চ মানক, নমিনাল আকার, পিচ, প্রযোজ্য ক্ষেত্রে ফিট বা ক্লাস, সম্পূর্ণ স্রেড গভীরতা, মোট হোল গভীরতা এবং ব্লাইন্ড বা থ্রু অবস্থা অন্তর্ভুক্ত করা উচিত। অত্যধিক স্রেড গভীরতা যোগাযোগের মান উন্নত না করে সময় বৃদ্ধি করে এবং চিপ নির্গমন বা টুল ভাঙনের ঝুঁকি বাড়ায়। সঠিক এনগেজমেন্ট নির্ভর করে উপাদান, ফাস্টেনার, লোড এবং যোগাযোগ ডিজাইনের উপর।
৪. কাজের ভিত্তিতে সহনশীলতা প্রয়োগ করুন
ঠিক মাপের সীমা বজায় রাখা উচিত যেসব পৃষ্ঠতল ফিট, গতি, সিলিং, সমান্তরালকরণ অথবা ভার স্থানান্তরের উপর প্রভাব ফেলে। প্রতিটি মাপের জন্য উচ্চ নির্ভুলতার প্রয়োজনীয়তা চিহ্নিত করলে যন্ত্রকরণ ও পরীক্ষার প্রচেষ্টা বৃদ্ধি পায়, কিন্তু চূড়ান্ত সংযোজনের গুণগত মান অবশ্যই উন্নত হয় না। একটি স্পষ্ট ডেটাম গঠন ব্যবহার করুন এবং কার্যকারিতার জন্য গুরুত্বপূর্ণ মাপগুলিকে সাধারণ ও দৃশ্যগত বৈশিষ্ট্যগুলি থেকে আলাদা করুন।
৫. গভীর বৈশিষ্ট্য এবং পাতলা দেয়ালগুলি পর্যালোচনা করুন
গভীর পকেট, সংকীর্ণ স্লট এবং পাতলা দেয়ালগুলি কম্পন, টুল বিচ্যুতি, তাপ উৎপাদন, চিপ অপসারণের সমস্যা এবং বিকৃতি বৃদ্ধি করতে পারে। পরীক্ষা করুন যে বৈশিষ্ট্যটি কার্যকারিতা প্রভাবিত না করে খোলা, ছোট করা, সমর্থন দেওয়া অথবা বিভক্ত করা যায় কিনা। প্রকৃত সীমা উপাদান, টুলের ব্যাস, বৈশিষ্ট্যের গভীরতা, কাজ ধরে রাখার পদ্ধতি এবং প্রয়োজনীয় নির্ভুলতার উপর নির্ভর করে, তাই ডিজাইন অনুপাতগুলিকে পর্যালোচনার জন্য একটি সতর্কতা হিসাবে ব্যবহার করুন—সার্বজনীন গ্রহণযোগ্যতার নিয়ম হিসাবে নয়।
পৃষ্ঠের ফিনিশ এবং দ্বিতীয়ক অপারেশন
একটি ছবিতে কালো, রৌপ্য বা পিতল-রঙের চেহারা কোনো উপাদান গ্রেড বা নির্দিষ্ট পৃষ্ঠ চিকিত্সার নিশ্চয়তা প্রদান করে না। ড্রয়িংয়ে প্রয়োজনীয় মেশিন করা রাফনেস, এজ-ব্রেক বা ডিবারিং মান, কোটিং বা চিকিত্সা, মাস্কিং এলাকা এবং মাত্রিক প্রয়োজনীয়তা কখন প্রযোজ্য—সম্পূর্ণ হওয়ার আগে না পরে—তা স্পষ্টভাবে উল্লেখ করতে হবে।
কার্যকরী অংশের জন্য, ফিনিশ ঘর্ষণ, সিলিং, স্লাইডিং, ক্ষয়, কর্মশীলতা প্রতিরোধ বা দৃশ্যমান গ্রহণযোগ্যতা প্রভাবিত করতে পারে। কোনো কোটিং চূড়ান্ত অবস্থা পরিবর্তন করলে স্রেড ও মেটিং পৃষ্ঠগুলির বিশেষ মনোযোগ প্রয়োজন হতে পারে। যদি ফিনিশ মূলত দৃশ্যমান হয়, তবে তা স্পষ্টভাবে উল্লেখ করতে হবে। যদি এটি কর্মক্ষমতা রক্ষা করে, তবে ফাংশনটি ব্যাখ্যা করতে হবে যাতে সরবরাহকারী উপযুক্ত প্রক্রিয়া পথ মূল্যায়ন করতে পারে।
ডিজাইন পর্যালোচনা থেকে নিয়ন্ত্রিত উৎপাদন পরিকল্পনা পর্যন্ত
একটি উপযোগী DFM পর্যালোচনা কেবল কোনো বৈশিষ্ট্য কি প্রযুক্তিগতভাবে সম্ভব কিনা তা চিহ্নিত করেই শেষ হওয়া উচিত নয়। এটি ঐ বৈশিষ্ট্যটিকে একটি পুনরাবৃত্তিযোগ্য প্রক্রিয়া পথের সঙ্গে যুক্ত করা উচিত। একটি ফ্ল্যাঞ্জ, বোর, স্রেডেড হোল এবং একটি বিভক্ত বা খাঁজযুক্ত অঞ্চল সহ কোনো উপাদানের ক্ষেত্রে সরবরাহকারীকে কীভাবে কাঁচামালটি ধরে রাখা হবে, কোন পৃষ্ঠগুলো প্রথমে প্রতিষ্ঠিত হবে এবং পুনরায় অবস্থান পরিবর্তনের পর অংশটি কীভাবে স্থাপন করা হবে—এসব বিষয় বিবেচনা করা উচিত।
এখানেই ডিজাইন ও ক্রয় সংক্রান্ত সিদ্ধান্তগুলো মিলিত হয়। যদি আঁকা চিত্রে কোনো বোর ও হোল প্যাটার্নের মধ্যে অত্যন্ত কঠোর সম্পর্ক চাওয়া হয়, তবে আদায় প্রস্তাবে একটি সাধারণ ডেটাম কৌশল এবং ঐ সম্পর্কটি যাচাই করার জন্য একটি পরীক্ষা পদ্ধতি অন্তর্ভুক্ত করা উচিত। যদি মেশিনিং-এর পরে কোনো ফিনিশ প্রয়োগ করা হয়, তবে প্রক্রিয়া পরিকল্পনায় মাস্কিং, মাত্রিক অনুমতি বা চূড়ান্ত পরীক্ষা প্রয়োজন কিনা তা বিবেচনা করা উচিত। যদি কোনো অংশকে একটি সৌন্দর্যবর্ধক পৃষ্ঠকে ক্ষতিগ্রস্ত না করে ধরে রাখা কঠিন হয়, তবে উৎপাদনের আগে কাজের ধরণের পদ্ধতি নিয়ে আলোচনা করা উচিত।
প্রকৌশল পর্যালোচনার সময় জিজ্ঞাসা করার জন্য প্রশ্নগুলো
- কোন পৃষ্ঠগুলি প্রাথমিক অবস্থান নির্দেশক হিসেবে ব্যবহৃত হবে?
- গুরুত্বপূর্ণ বোর, ফ্ল্যাঞ্জ ফেস এবং ছিদ্র প্যাটার্নটি কি একটি সঙ্গতিপূর্ণ ডেটাম সিস্টেম থেকে নিয়ন্ত্রণ করা যাবে?
- ফিচারের গভীরতা কি দীর্ঘ-পৌঁছানোযোগ্য টুল বা বিশেষ কাটিং কৌশলের প্রয়োজন হবে?
- থ্রেডগুলি কি মেশিনিং, পরিষ্কার করা, গেজিং এবং চূড়ান্ত অ্যাসেম্বলির জন্য প্রবেশযোগ্য?
- কোন মাত্রাগুলি শেষ করার পরে পরিমাপ করা হবে, শেষ করার আগে নয়?
- একটি ছোট ডিজাইন পরিবর্তন কি একটি সেটআপ, টুল পরিবর্তন বা কঠিন পরীক্ষা ধাপ সরিয়ে দিতে পারে?
এই প্রশ্নগুলি শুধুমাত্র একটি সরবরাহকারী অংশটি তৈরি করতে পারে কিনা তা জিজ্ঞাসা করার চেয়ে অধিক উপযোগী আলোচনা তৈরি করে। একজন দক্ষ উৎপাদন অংশীদার প্রস্তাবিত পরিবর্তনের প্রভাব ব্যাখ্যা করতে পারবেন, যা এখনও অনিশ্চিত তা চিহ্নিত করতে পারবেন এবং নিশ্চিতকৃত প্রয়োজনীয়তা থেকে ধারণাগুলিকে পৃথক করতে পারবেন।
কিভাবে ক্রেতারা সিএনসি মেশিনিং উদ্ধৃতি তুলনা করতে পারেন
একক মূল্যের তুলনা করা গুরুত্বপূর্ণ পার্থক্যগুলি লুকিয়ে ফেলতে পারে। জটিল মেশিন করা অংশের ক্ষেত্রে, প্রতিটি সরবরাহকারীকে একই পরিসরে দাম দিতে অনুরোধ করুন এবং যেকোনো বাদ পড়া আইটেম তালিকাভুক্ত করতে বলুন। একটি দাম উদ্ধৃতি থেকে বোঝা যাওয়া উচিত যে প্রোগ্রামিং, সেটআপ, কাঁচামাল, মেশিনিং, ডিবারিং, ফিনিশিং, পরীক্ষা, প্যাকেজিং এবং শিপিং অন্তর্ভুক্ত করা হয়েছে কিনা।
| আবেদনের বিষয় | কী নিশ্চিত করা হবে | কেন এটা ব্যাপার |
|---|---|---|
| প্রক্রিয়ার পরিসর | টার্নিং, মিলিং, ড্রিলিং, ট্যাপিং, ফিনিশিং এবং অ্যাসেম্বলি অপারেশন | পরে অতিরিক্ত খরচ হিসাবে অপারেশন বাদ পড়া রোধ করে |
| গুণগত পরিধি | গুরুত্বপূর্ণ মাত্রা, প্রতিবেদন, সার্টিফিকেট, ট্রেসেবিলিটি এবং গ্রহণযোগ্যতার মানদণ্ড | গুণগত চাহিদা সরবরাহকারীদের মধ্যে তুলনাযোগ্য করে তোলে |
| বাণিজ্যিক ভিত্তি | পরিমাণ স্তর, লিড টাইম ভিত্তি, টুলিং, প্যাকেজিং এবং শিপিং শর্তাবলী | মোট ক্রয় প্রভাব দেখায়, শুধুমাত্র নামমাত্র একক মূল্য নয় |
যদি একটি উদ্ধৃতি সাধারণ সহনশীলতা ধরে নেয় এবং অন্যটি কয়েকটি গুরুত্বপূর্ণ বৈশিষ্ট্যকে নির্ভুলতার প্রয়োজনীয়তা হিসেবে মূল্যায়ন করে, তবে এই দুটি মূল্য সরাসরি তুলনা করা যাবে না। প্রথমে প্রযুক্তিগত ধরে নেওয়াগুলি সমাধান করুন, তারপর খরচ, গুণগত মান, সময়সূচী, যোগাযোগ এবং সরবরাহ অব্যাহতি—এই সবকিছু একই ভিত্তিতে তুলনা করুন।
সিএনসি মেশিনিং আরএফকিউ-তে কী অন্তর্ভুক্ত করা উচিত
সম্পূর্ণ RFQ ধরে নেওয়াগুলি কমিয়ে দেয় এবং সরবরাহকারীদের উদ্ধৃতিগুলিকে তুলনা করাকে সহজ করে। যখন সম্ভব, বর্তমান ২ডি ড্রয়িং এবং মিলিত ৩ডি CAD মডেল পাঠান, এবং উভয় ফাইলে সংশোধন স্তরটি চিহ্নিত করুন। RFQ-তে নিম্নলিখিতগুলিও অন্তর্ভুক্ত থাকা আবশ্যিক:
ইঞ্জিনিয়ারিং ডেটা
উপাদানের শ্রেণি ও অবস্থা, গুরুত্বপূর্ণ মাপ, ডেটাম, GD&T, থ্রেড কলআউট, পৃষ্ঠের শেষাবস্থা, দ্বিতীয়ক প্রক্রিয়াকরণ এবং অনুমোদিত বিকল্পগুলি।
উৎপাদন তথ্য
প্রোটোটাইপ পরিমাণ, উৎপাদন পরিমাণ, প্রত্যাশিত বার্ষিক চাহিদা, মূল্য বিভাজন, অনুরোধকৃত ডেলিভারি তারিখ, গন্তব্য স্থান এবং প্যাকেজিংয়ের প্রয়োজনীয়তা।
গুণগত তথ্য
পরিদর্শন প্রতিবেদন, উপকরণ সার্টিফিকেট, প্রথম নমুনা প্রয়োজনীয়তা, ট্রেসেবিলিটি, গ্রহণযোগ্যতার মানদণ্ড এবং যেকোনো গ্রাহক-নির্দিষ্ট নথি।
একটি সংক্ষিপ্ত অ্যাপ্লিকেশন বর্ণনাও গুরুত্বপূর্ণ। মেটিং কম্পোনেন্টগুলি, অপারেটিং পরিবেশ এবং যেসব বৈশিষ্ট্য পরিবর্তন করা যাবে না তা ব্যাখ্যা করুন। সরবরাহকারীদের ধারণা, বাদ পড়া আইটেম, সেটআপ বা টুলিং খরচ, ফিনিশিং পরিসর, পরিদর্শন পরিসর এবং যেকোনো প্রস্তাবিত বিচ্যুতি চিহ্নিত করতে অনুরোধ করুন। প্রয়োজনীয় অপারেশনগুলি বাদ দেওয়া হলে একটি নিম্ন ইউনিট মূল্য আসলে নিম্ন নয়।
প্রোটোটাইপ এবং উৎপাদনের জন্য আলাদা আলাদা কোটেশন অগ্রাধিকার প্রয়োজন।
প্রোটোটাইপ ক্রয়ের ক্ষেত্রে সাধারণত ডিজাইন ফিডব্যাক এবং ফাংশনাল ভ্যালিডেশনকে অগ্রাধিকার দেওয়া হয়। উৎপাদন ক্রয়ে প্রক্রিয়ার পুনরাবৃত্তিযোগ্যতা, রিভিশন নিয়ন্ত্রণ, পরিদর্শন পরিকল্পনা, প্যাকেজিং এবং সরবরাহ অব্যাহতির উপর বেশি জোর দেওয়া হয়। প্রকল্পের পর্যায়টি স্পষ্টভাবে উল্লেখ করুন যাতে সরবরাহকারী অংশটিকে সঠিক উৎপাদন ও মান প্রত্যাশা অনুযায়ী মূল্যায়ন করতে পারে।
সিএনসি ক্রেতাদের কাছ থেকে প্রায়শই জিজ্ঞাসিত প্রশ্নসমূহ
একজন সরবরাহকারী কি শুধুমাত্র একটি ৩ডি মডেল থেকে দাম উল্লেখ করতে পারেন?
একটি ৩ডি মডেল আকৃতি সম্পর্কে তথ্য দেয়, কিন্তু এটি সহনশীলতা, ডেটাম, থ্রেড প্রয়োজনীয়তা, পৃষ্ঠের শেষাবস্থা, উপাদানের অবস্থা, সংস্করণ নিয়ন্ত্রণ বা পরীক্ষা নথি সঠিকভাবে নির্দিষ্ট করতে পারে না। জটিল উপাদানের ক্ষেত্রে, মডেলটি যা পূর্ণরূপে প্রকাশ করতে পারে না তা স্পষ্টভাবে প্রকাশ করার জন্য সাধারণত মিলিত ২ডি ড্রইং-ই স্পষ্টতর উপায়।
যদি উপাদান চূড়ান্ত করা না হয়ে থাকে তবে আমি কী করব?
পছন্দনীয় উপাদানটি চিহ্নিত করুন এবং যদি কোনোটি থাকে তবে গ্রহণযোগ্য বিকল্পগুলি ব্যাখ্যা করুন। বিভিন্ন গ্রেড যন্ত্রকরণের সহজতা, শক্তি, ক্ষয় আচরণ, ফিনিশিং প্রতিক্রিয়া, কাঁচামালের খরচ এবং পরীক্ষা প্রয়োজনীয়তা পরিবর্তন করতে পারে। “অ্যালুমিনিয়াম” বা “স্টেইনলেস স্টিল”-এর মতো সাধারণ নির্দেশনা একটি অর্থপূর্ণ উৎপাদন দাম উল্লেখের জন্য যথেষ্ট হতে পারে না।
দাম উল্লেখের পরে ডিজাইন পরিবর্তন কীভাবে পরিচালনা করব?
নিয়ন্ত্রিত সংশোধন জারি করুন এবং সরবরাহকারীকে প্রক্রিয়া, মূল্য, পরীক্ষা ও ডেলিভারির উপর এটির প্রভাব নিশ্চিত করতে অনুরোধ করুন। ড্রয়িং, সিএডি মডেল, ক্রয় আদেশ এবং পরীক্ষা নথিগুলি সমান্তরাল রাখুন। যখন পরিবর্তনটি ডেটাম, থ্রেড, হোল প্যাটার্ন, ফিনিশ বা মেটিং সারফেসকে প্রভাবিত করে, তখন এটি বিশেষভাবে গুরুত্বপূর্ণ।
আমি কখন ডিএফএম সুপারিশ অনুরোধ করব?
ডিজাইন উৎপাদনের জন্য মুক্তি দেওয়ার আগে, আদর্শত প্রোটোটাইপ বা উদ্ধৃতি পর্যালোচনার সময় এটি অনুরোধ করুন। যত তাড়াতাড়ি সরবরাহকারী একটি কঠিন ব্যাসার্ধ, গভীর বৈশিষ্ট্য, অস্পষ্ট ডেটাম বা অপ্রয়োজনীয় সহনশীলতা চিহ্নিত করতে পারে, প্রকৌশল দলের কাছে কার্যকারিতা রক্ষা করে প্রক্রিয়া ঝুঁকি কমানোর জন্য তত বেশি বিকল্প থাকে।
একটি ব্যবহারিক পূর্ব-উদ্ধৃতি চেকলিস্ট
- ড্রয়িং এবং সিএডি মডেল একই রিভিশন দেখাচ্ছে।
- উপাদানটি শুধুমাত্র একটি সাধারণ শ্রেণি দ্বারা নয়, বরং গ্রেড এবং অবস্থা অনুযায়ী নির্দিষ্ট করা হয়েছে।
- থ্রেডগুলিতে স্ট্যান্ডার্ড, আকার, পিচ, ফিট এবং গভীরতা অন্তর্ভুক্ত থাকে।
- গুরুত্বপূর্ণ ডেটাম এবং মেটিং সম্পর্কগুলি স্পষ্ট।
- গভীর বৈশিষ্ট্য, পাতলা দেয়াল, অভ্যন্তরীণ ব্যাসার্ধ এবং টুল অ্যাক্সেস পর্যালোচনা করা হয়েছে।
- শেষ করা, পরীক্ষা-নিরীক্ষা, পরিমাণ, ডেলিভারি এবং প্যাকেজিংয়ের প্রয়োজনীয়তা সংজ্ঞায়িত করা হয়েছে।
- সরবরাহকারীকে ধরে নেওয়া শর্তগুলি এবং প্রস্তাবিত বিচ্যুতির তালিকা দেওয়ার জন্য অনুরোধ করা হয়েছে।
আপনার পরবর্তী কাস্টম CNC কম্পোনেন্ট নিয়ে আলোচনা করুন
আপনার বর্তমান ২ডি ড্রয়িং, ৩ডি CAD ফাইল, উপাদান স্পেসিফিকেশন, পরিমাণ, সারফেস-ফিনিশ প্রয়োজনীয়তা এবং গুরুত্বপূর্ণ পরীক্ষা-নিরীক্ষার প্রয়োজনীয়তা PFTWORLD-এর সাথে শেয়ার করুন। একটি স্পষ্ট ইঞ্জিনিয়ারিং প্যাকেজ উৎপাদনযোগ্যতা পর্যালোচনা, দাম তুলনা এবং উৎপাদন পরিকল্পনার জন্য একটি ভালো শুরুর বিন্দু তৈরি করে।
আপনার CNC মেশিনিং প্রয়োজনীয়তা নিয়ে আলোচনা করুনবিষয়সূচি
- একটি মেশিন করা অংশ তখনই সফল হয় যখন তা অ্যাসেম্বলিতে সঠিকভাবে কাজ করে
- জ্যামিতি কিভাবে সিএনসি মেশিনিং প্রক্রিয়াকে প্রভাবিত করে
- উৎপাদন ঝুঁকি কমানোর পাঁচটি ডিজাইন পরীক্ষা
- পৃষ্ঠের ফিনিশ এবং দ্বিতীয়ক অপারেশন
- ডিজাইন পর্যালোচনা থেকে নিয়ন্ত্রিত উৎপাদন পরিকল্পনা পর্যন্ত
- কিভাবে ক্রেতারা সিএনসি মেশিনিং উদ্ধৃতি তুলনা করতে পারেন
- সিএনসি মেশিনিং আরএফকিউ-তে কী অন্তর্ভুক্ত করা উচিত
- প্রোটোটাইপ এবং উৎপাদনের জন্য আলাদা আলাদা কোটেশন অগ্রাধিকার প্রয়োজন।
- সিএনসি ক্রেতাদের কাছ থেকে প্রায়শই জিজ্ঞাসিত প্রশ্নসমূহ
- একটি ব্যবহারিক পূর্ব-উদ্ধৃতি চেকলিস্ট
- আপনার পরবর্তী কাস্টম CNC কম্পোনেন্ট নিয়ে আলোচনা করুন