 EN


Teknisk vejledning | Brugerdefinerede CNC-fremstillede dele
Vejledning til design af CNC-bearbejdede dele: gevind, huller og grundlæggende krav til anfordring af tilbud
En praktisk vejledning til ingeniører og OEM-købere, der har brug for tydeligere DFM-beslutninger, mere sammenlignelige tilbud og færre overraskelser ved montering.
Når en brugerdefineret CNC-dele indeholder gevind, huller, forstærkningsbukse, flanger, firkantede flader til skruenøgler eller fræsede fælser, udgør geometrien kun én del af fremstillingsbeslutningen. Den måde, hvorpå disse funktioner er defineret, kan påvirke værktøjsadgang, fastspænding, antallet af opsætninger, inspektion, montering, omkostninger og nøjagtigheden af tilbud. De eksempler, der vises her, repræsenterer udelukkende synlige funktionstyper; deres præcise materialer, dimensioner, tolerancer og anvendelsesområder er ikke bekræftet ud fra fotograferne.
Hvad bør gennemgås, før der anmodes om et CNC-tilbud?
Før du sender en model til en CNC-bearbejdningssupplier, gennemgå funktionen af hver geometrisk egenskab, værktøjets adgang, fremstillingssekvensen, toleranceprioritering og inspektionsbevis. Spørg, hvad hvert hul, gevind, forstærkningsbund, skulderstykke eller flade bruges til; om værktøjet kan nå det med tilstrækkelig stivhed; om drejning, fræsning, genpositionering eller sekundære operationer er påkrævet; hvilke mål påvirker monteringen; og hvad der skal måles.
Denne gennemgang er mere nyttig end at anvende en stram tolerance på hver enkelt måling. Stramme tolerancer kan øge både bearbejdnings- og inspektionsindsatsen, mens uklare funktionskrav stadig kan efterlade supplieren i tvivl om, hvilken fremstillingsmetode der er den rigtige.
1. Start med funktionen af hver enkelt egenskab
Huller: fri passage, positionering, strømning eller fastgørelse?
Et hul kan bruges til en fri-passage-fastgørelse, en positionsstift, et leje, en aksel, en væskekanal eller en gevindforbindelse. Disse funktioner kræver forskellige design- og inspektionsmetoder.
Et gennemgående hul er ofte nemmere at fremstille end et blindhul, fordi spåner og kølevæske har en åben bane igennem komponenten. Et blindhul kan være nødvendigt, når den modsatte overflade skal bevares intakt, men dets dybde, værktøjsadgang og spånaftransport bør vurderes tidligt.
Hvis et hul bruges til at placere en centreringsstift, et lager, en bushing eller en aksel, er diameteren alene måske ikke tilstrækkelig. Tegningen kan også kræve kontrol af position, vinkelretlighed, cylindricitet eller forholdet til et referencepunkt. Hvis hullet kun skal give frihed for en fastgørelse, kan en unødigt stram diameterstolerance øge omkostningerne uden at forbedre samlingen.
Gevind: definerer forbindelsen – ikke kun stigningen
For ydre eller indre gevind skal en anfordring (RFQ) identificere gevindstandard og betegnelse, største diameter og stigning, hvor det er relevant, gevindklasse eller pasform, brugbar indgrebslængde, indre eller ydre form, modpart, inspektionsmetode samt eventuelle indføringsfaseringer, aflastninger eller løberumskrav.
Et blind gevindet hul kræver normalt ekstra ugevindet dybde under det brugbare gevind. Denne plads giver værktøjet mulighed for at fuldføre gevindet og giver plads til spåner.
2. Tjek værktøjsadgang, dybde og indvendige hjørner
CNC-bearbejdning er en fraskillelsesproces. Værktøjet skal fysisk kunne nå materialet, fjerne spåner og samtidig være tilstrækkeligt stift til at opretholde den krævede geometri og overfladekvalitet.
Dybe huller og smalle detaljer
Når huldypden stiger i forhold til diameteren, bliver spånfjerning og værktøjsafbøjning mere udfordrende. Et blindt hul inde i en dyb lomme eller tæt på en høj væg kan kræve et længere værktøj, en anden bearbejdningsrækkefølge eller en ekstra opsætning. Disse valg kan påvirke præcisionen og prisen.
Under designgennemgangen spørges, om et gennemgående hul kunne erstatte et blindhul, om den specificerede dybde er nødvendig, om der findes en tydelig tilgang for bor, fræser, udboringsskærer eller gevindskærer, om en standardværktøjsstørrelse er egnet og om detaljen ligger for tæt på en kant eller en høj væg.
Indvendige radier og udvendige kantafbrud
Fræsere er runde, så indvendige hjørner får normalt en radius i stedet for et perfekt skarpt hjørne. Hvis et skarpt indvendigt hjørne er funktionelt nødvendigt, kan dele kræve et specialværktøj, langsommere bearbejdning eller en sekundær proces, afhængigt af geometrien.
Udvendige kanter er ofte nemmere at fremstille med et afskæret hjørne (chamfer) eller et defineret kantafbrud. Hvis den præcise størrelse af afskæringen ikke er funktionelt vigtig, bør den undgås at specificeres meget præcist. I stedet angives den ønskede kanttilstand, f.eks. «afbrud skarpe kanter» eller «fjern spåner», og eventuelle kanter, der skal forblive skarpe, identificeres.
3. Behandl forstærkningsnubbe, flanger og monteringsmønstre som samlingsfunktioner
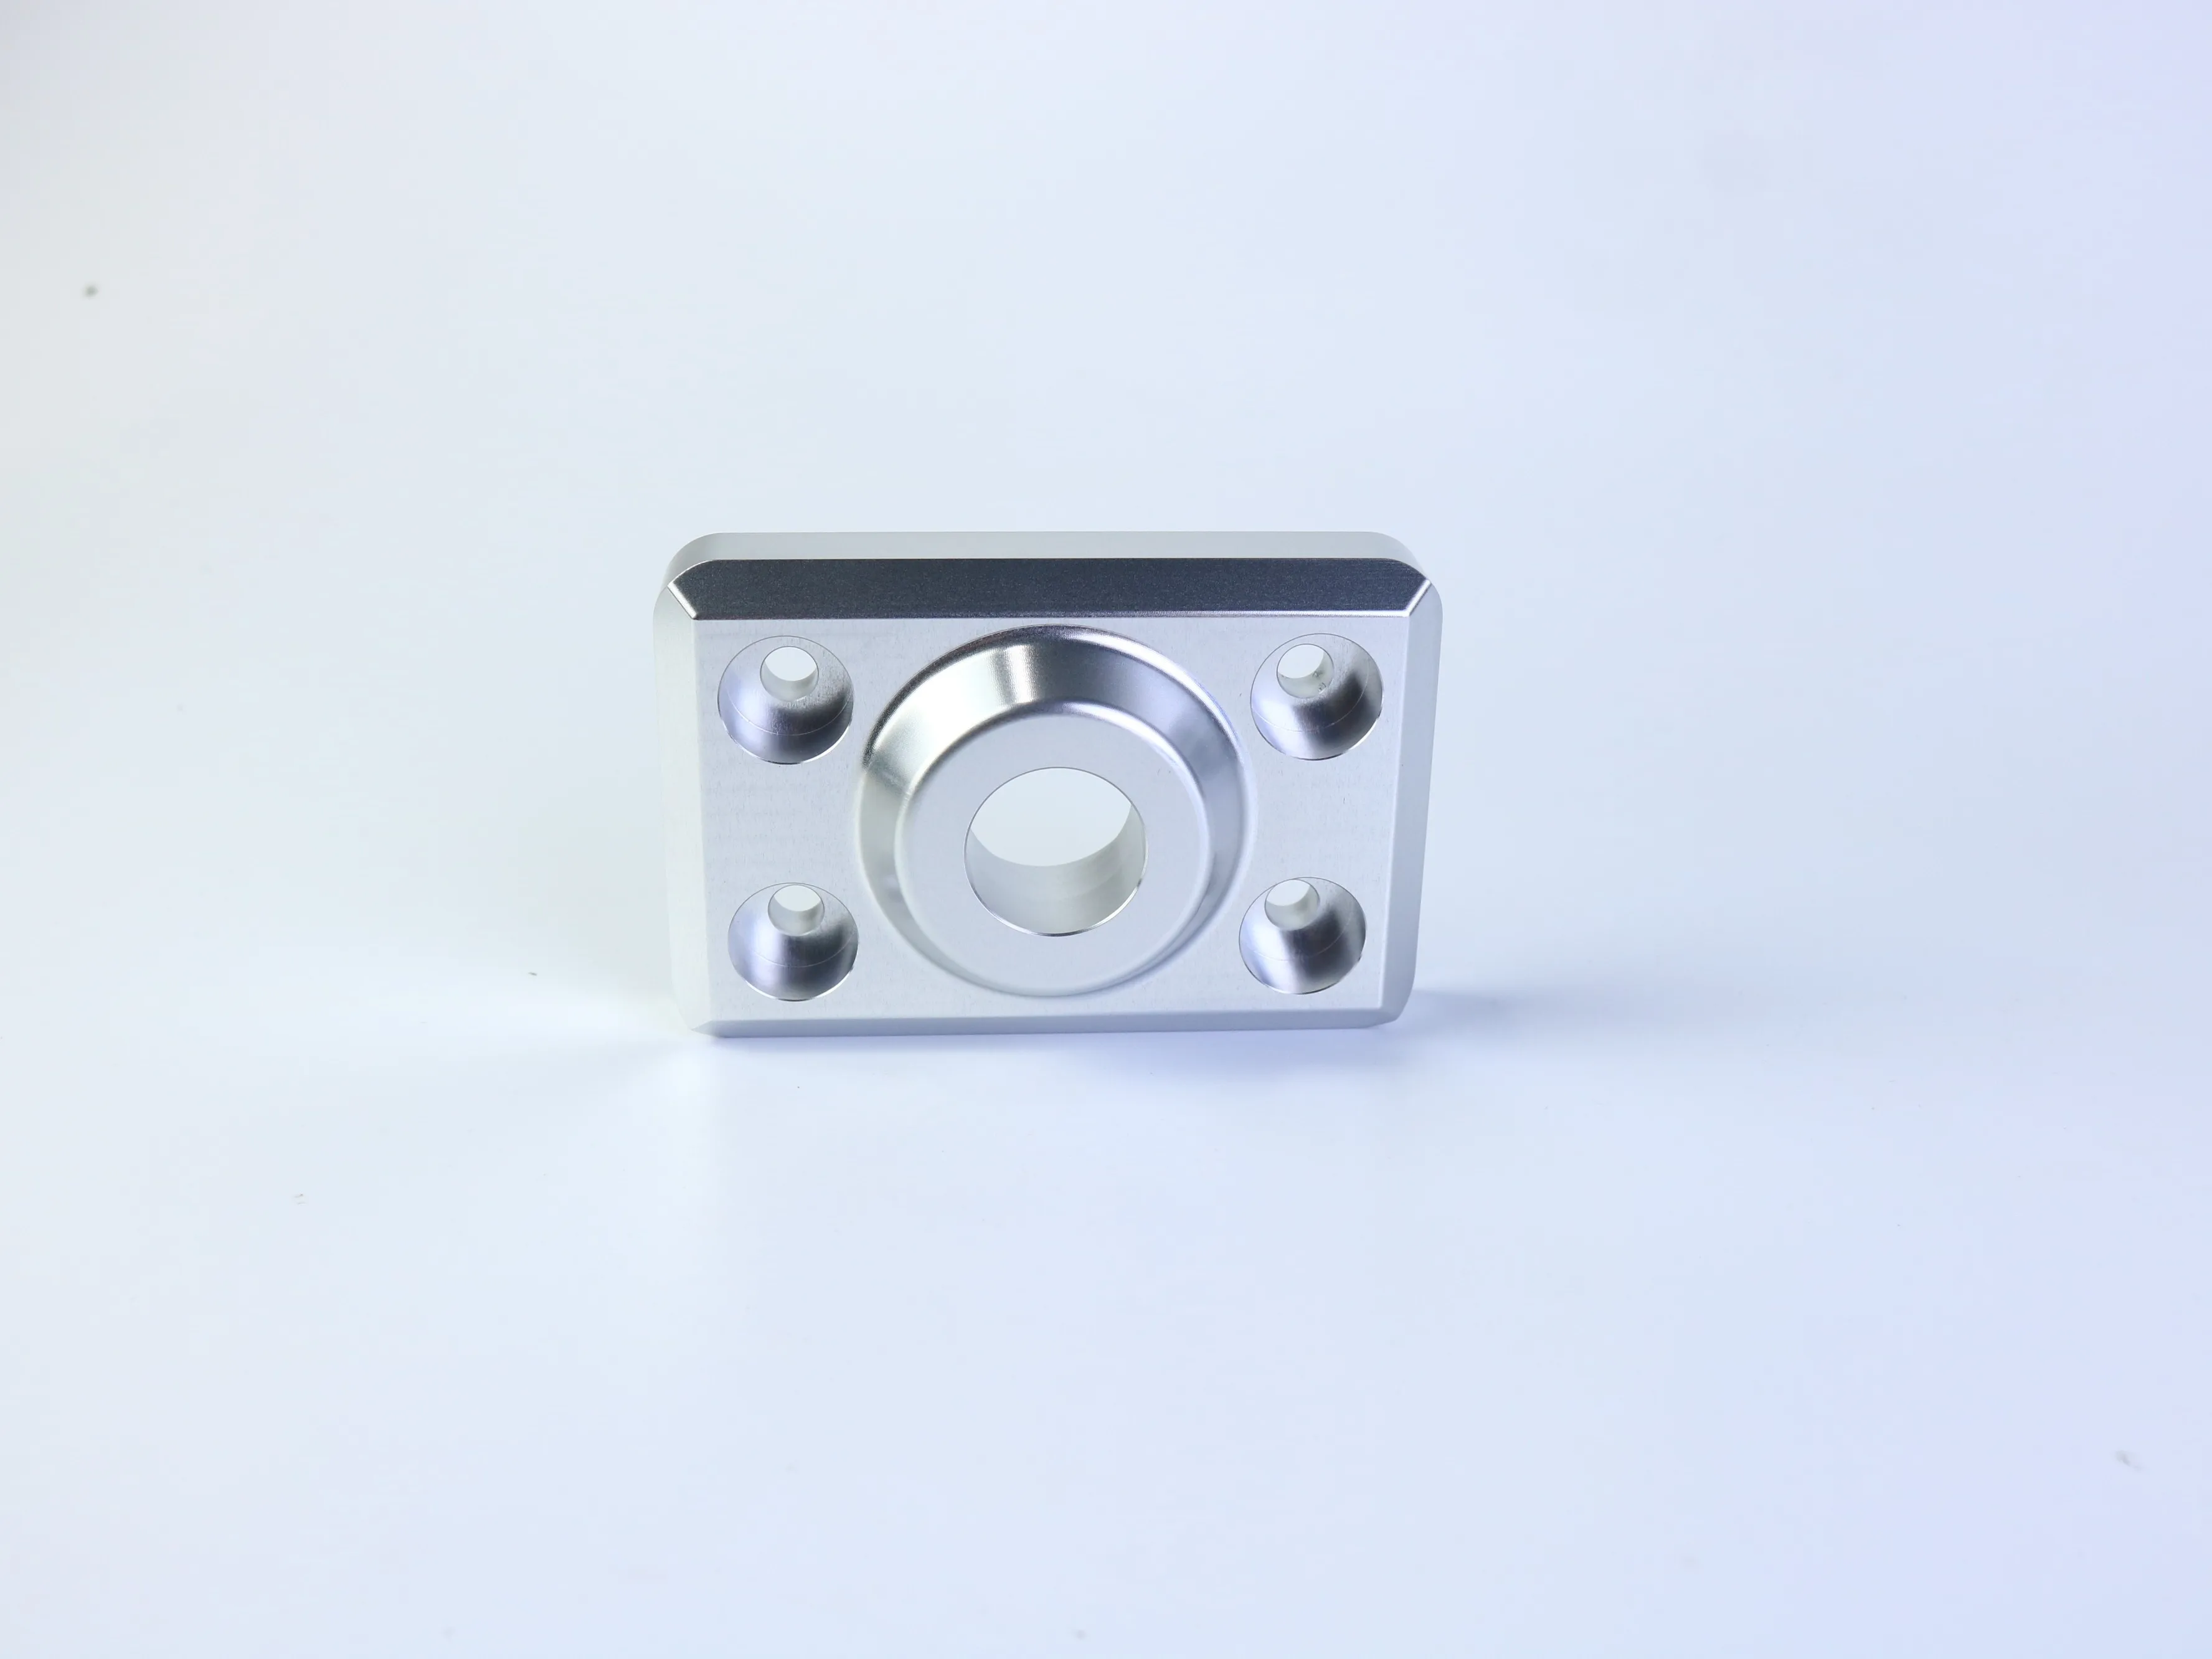
En rektangulær komponent med en central cirkulær funktion og et monteringsmønster med fire huller kan bruges som en monteringsplade, flange, adapter eller beslag, men et billede bekræfter ikke anvendelsen. For denne type del er de vigtigste spørgsmål normalt relationelle:
- Er det centrale boringsspor koncentrisk med støttebussen eller den ydre funktion?
- Er hullermønstret symmetrisk omkring en referenceakse?
- Skal monteringsfladen være tilstrækkeligt plan til at tætte eller placere en anden del?
- Er højden af støttebussen styret, fordi den bestemmer den aksiale position?
- Er boltshullerne gennemgående huller, gevindede huller, fordybninger eller koniske fordybninger?
- Er der en krævet relation mellem hullermønstret og den centrale funktion?
En række separate lineære mål kan muligvis ikke formidle disse relationer effektivt. Hvor samlingen afhænger af funktionsplacering eller -orientering, skal der bruges en klar referencestruktur og passende GD&T-angivelser. Leverandøren skal også vide, hvilke overflader der er primære referencer under opsætning og inspektion.
4. Anvend tolerancer efter funktion
En praktisk tolerancestrategi adskiller generelle mål, funktionelle mål og geometriske forhold. Generelle tolerancer kan anvendes til ikke-kritiske længder, kosmetiske trin eller frihedsforhold, når tegningsstandarderne er klare. Funktionelle dimensionstolerancer anvendes ved pasform, skuldre, hullens diameter, trådforbindelser og lokaliseringsfunktioner. Geometriske tolerancer anvendes ved position, planhed, vinkelretthed, profil eller orienteringsforhold, der påvirker monteringen.
- Generel tolerance: Anvendes til ikke-kritiske funktioner i henhold til en defineret tegningsstandard.
- Funktionel dimensionstolerance: Anvendes, hvor størrelsen direkte påvirker pasformen eller ydeevnen.
- Geometrisk tolerance: Anvend referenceflader og GD&T, hvor forholdet mellem funktioner er afgørende.
Kopier ikke en leverandørs standardtolerance direkte til din tegning uden at kontrollere, om den svarer til din konstruktionsmæssige hensigt. En angivet standard er ikke automatisk velegnet til en lejersæde, en tætningsflade, en gevindforbindelse eller en præcisionslokaliseringsegenhed. Adskil desuden fremstillingsstolerancer fra overfladebehandling. En komponent kan opfylde kravene til dimensioner og alligevel fejle, hvis en tætnings- eller glidflade har forkert ruhed eller forkert retning af værktøjsmærker.
5. Angiv materiale og overfladebehandling separat
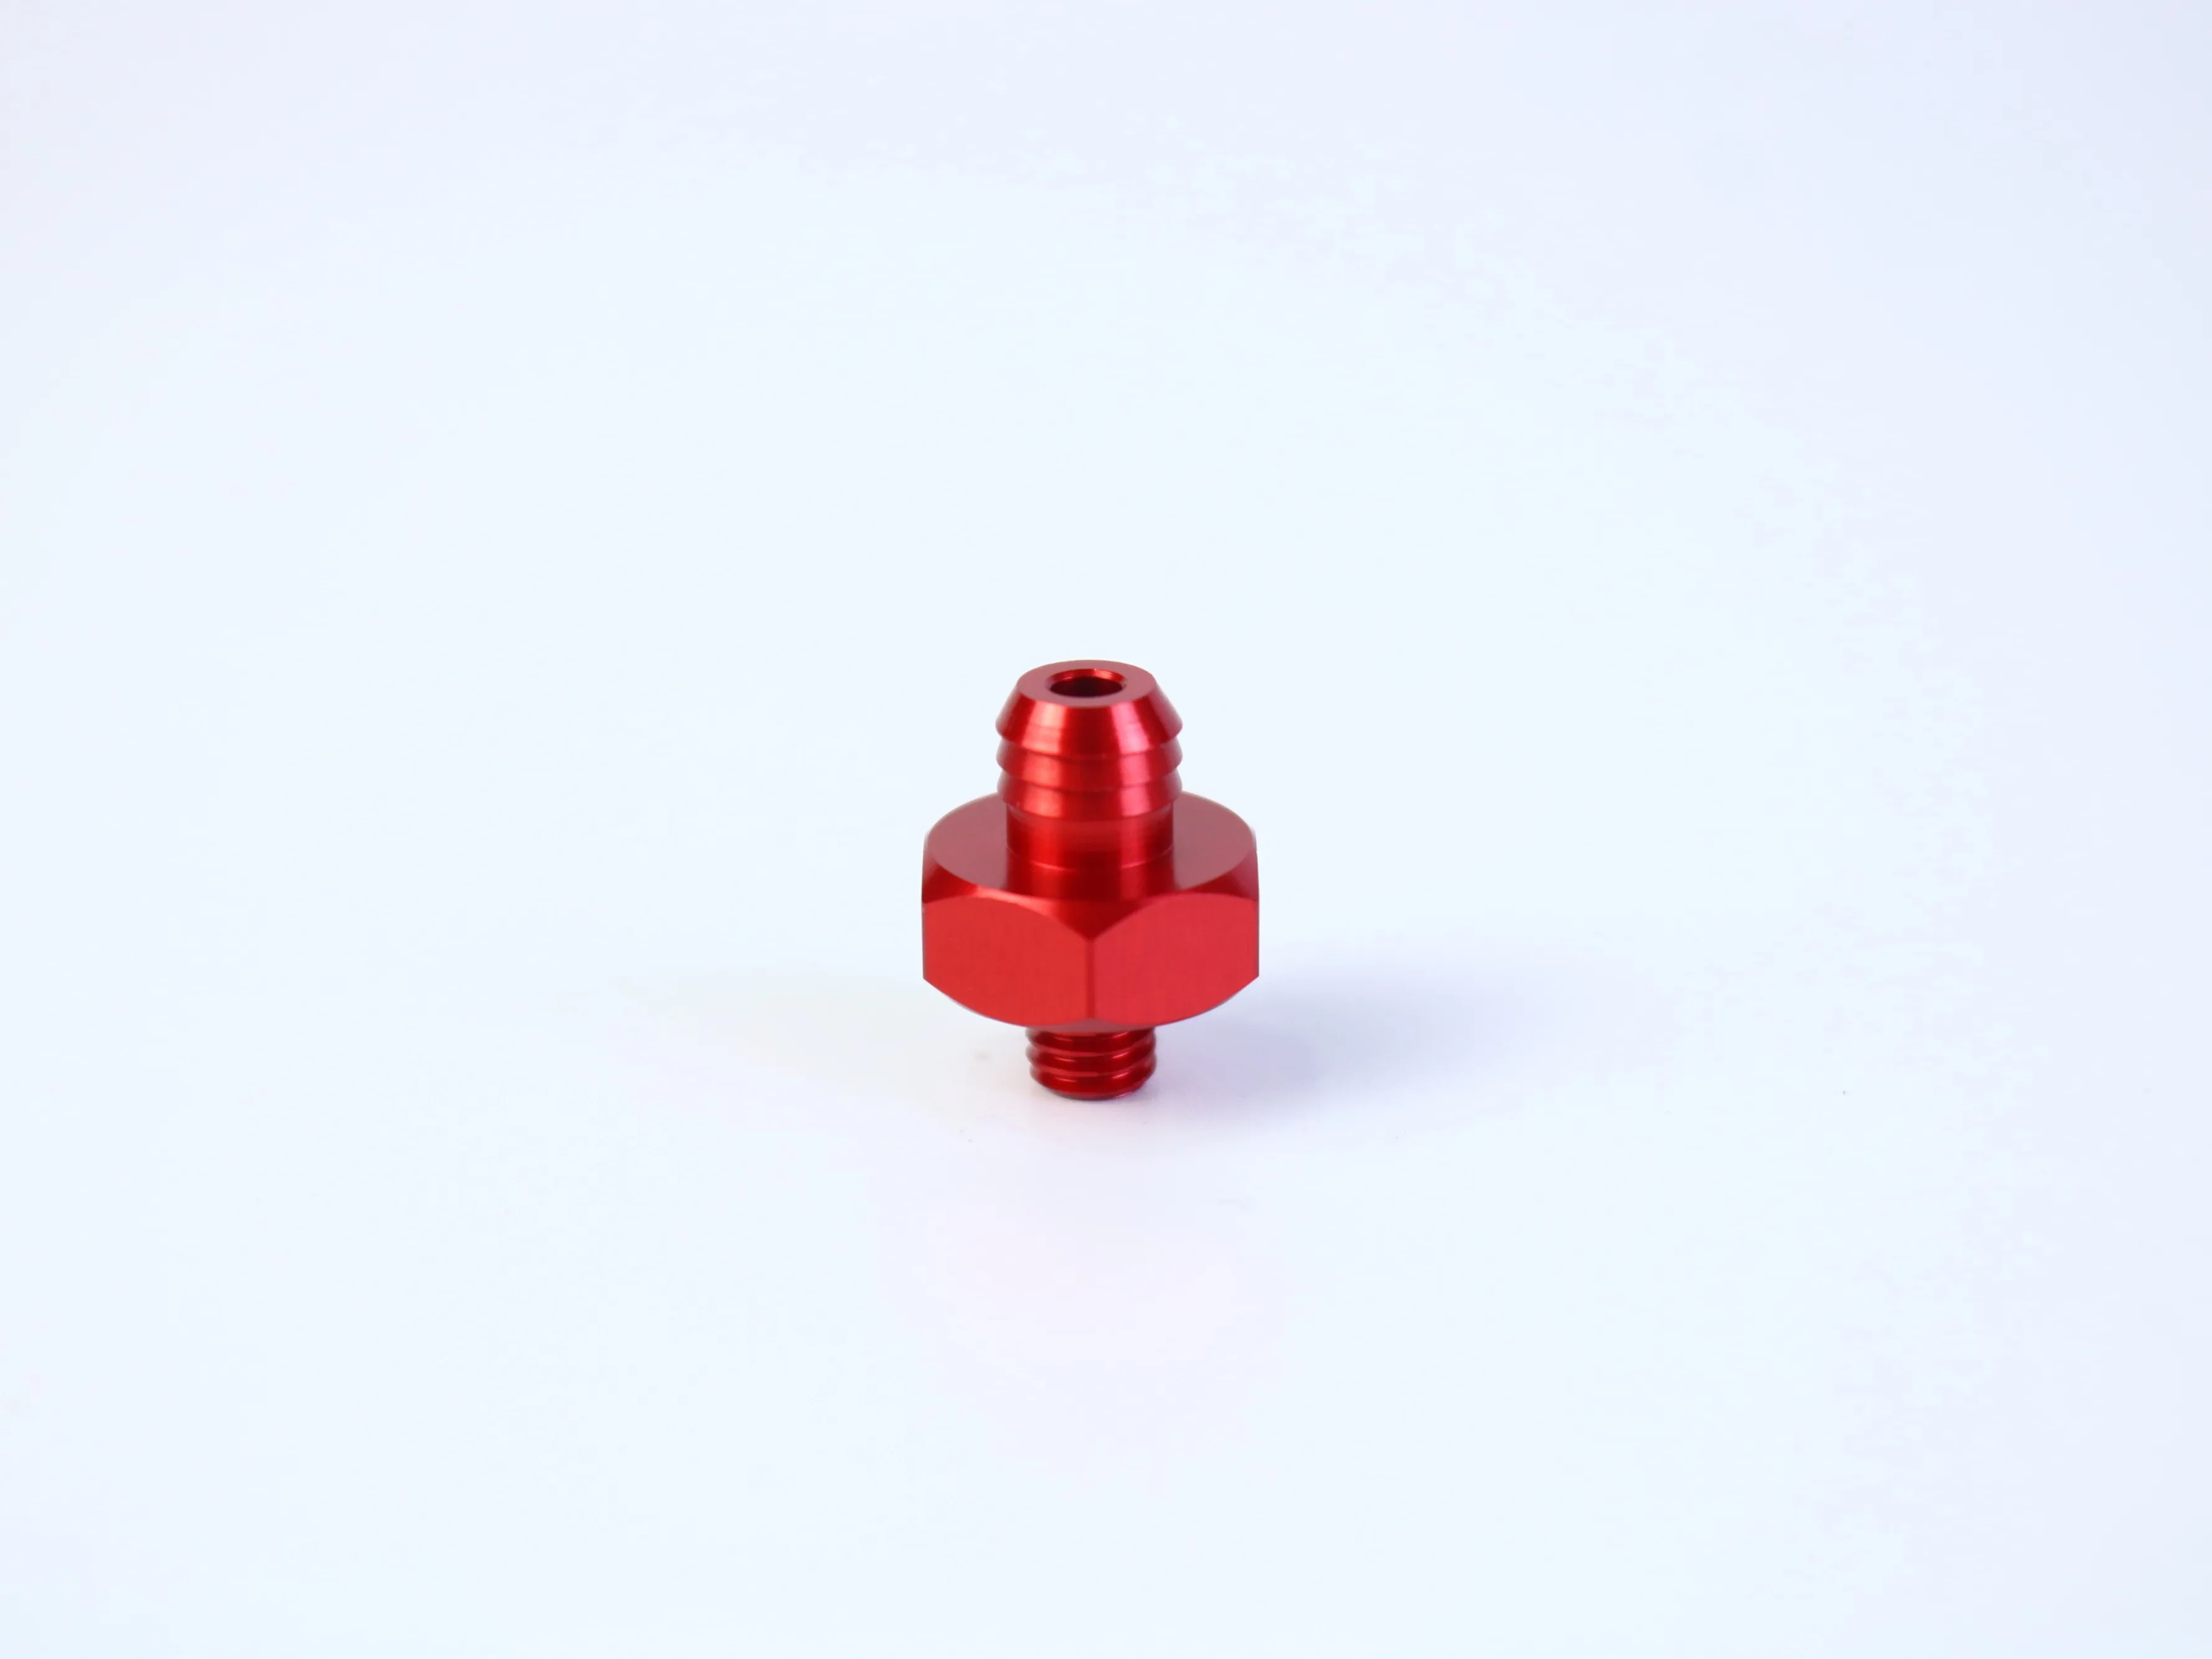
Farven eller refleksionsevnen for en fotograferet komponent beviser ikke dens materiale. En sølvfarvet komponent kan være af aluminium, rustfrit stål, galvaniseret stål eller en anden legering; en rød komponent kan være anodiseret, malet, galvaniseret eller fotograferet under farvet belysning.
Anmodningen om tilbud skal angive materialekvaliteten og -tilstanden, hvor det er relevant, samt eventuelle krævede certifikater. Hvis materialet endnu ikke er fastlagt, skal de funktionsmæssige krav i stedet forklares: styrke, vægt, udsættelse for korrosion, ledningsevne, slid, magnetisk opførsel, temperatur og kompatibilitet med sammenkoblede materialer.
Overfladebehandling skal også specificeres separat. Anodisering, passivering, pladering, sandblæsning, polering og pulverlak kan påvirke udseende, korrosionsbestandighed, slid, ledningsevne, mål og maskering. Kritiske mål kan kræve evaluering før og efter overfladebehandling. En nyttig anmodning om tilbud identificerer funktionelle eller visuelle overflader, den krævede overfladestandard samt om gevind, boringer, referenceflader eller tætningsflader skal beskyttes.
6. Gør anmodningen om tilbud tilstrækkeligt komplet til at sammenligne leverandører
En leverandør kan ikke udarbejde et sammenligneligt tilbud, hvis hver byder skal gætte sig frem til en anden række antagelser. Inkludér følgende oplysninger, når de er tilgængelige.
- Konstruktionsdata: revisionkontrolleret 2D-tegning, 3D-CAD-model, enheder, projekteringsmetode, materiale, overfladebehandling, masking, generelle tolerancer, kritiske tolerancer, referenceflader, GD&T, gevindstandarder, dybder, monteringsoplysninger, afgrædning og kantforhold.
- Kommersielle data: prototype-, prøve-, småseriefremstilling eller produktionsfase; krævet mængde; forventet årlig mængde, hvis kendt; prøvemængde; leveringsmilepæl; emballage, mærkning, sporbarehed, destination, handelsbetingelser og krævede kvalitetsdokumenter.
- Tekniske spørgsmål: Hvilke funktioner udgør den største fremstillingsrisiko? Hvilke mål antages at anvende en generel tolerance? Kræver processen flere opsætninger eller sekundære operationer? Er værktøjer, fastspændingsanordninger, efterbehandling, inspektion og emballage inkluderet?
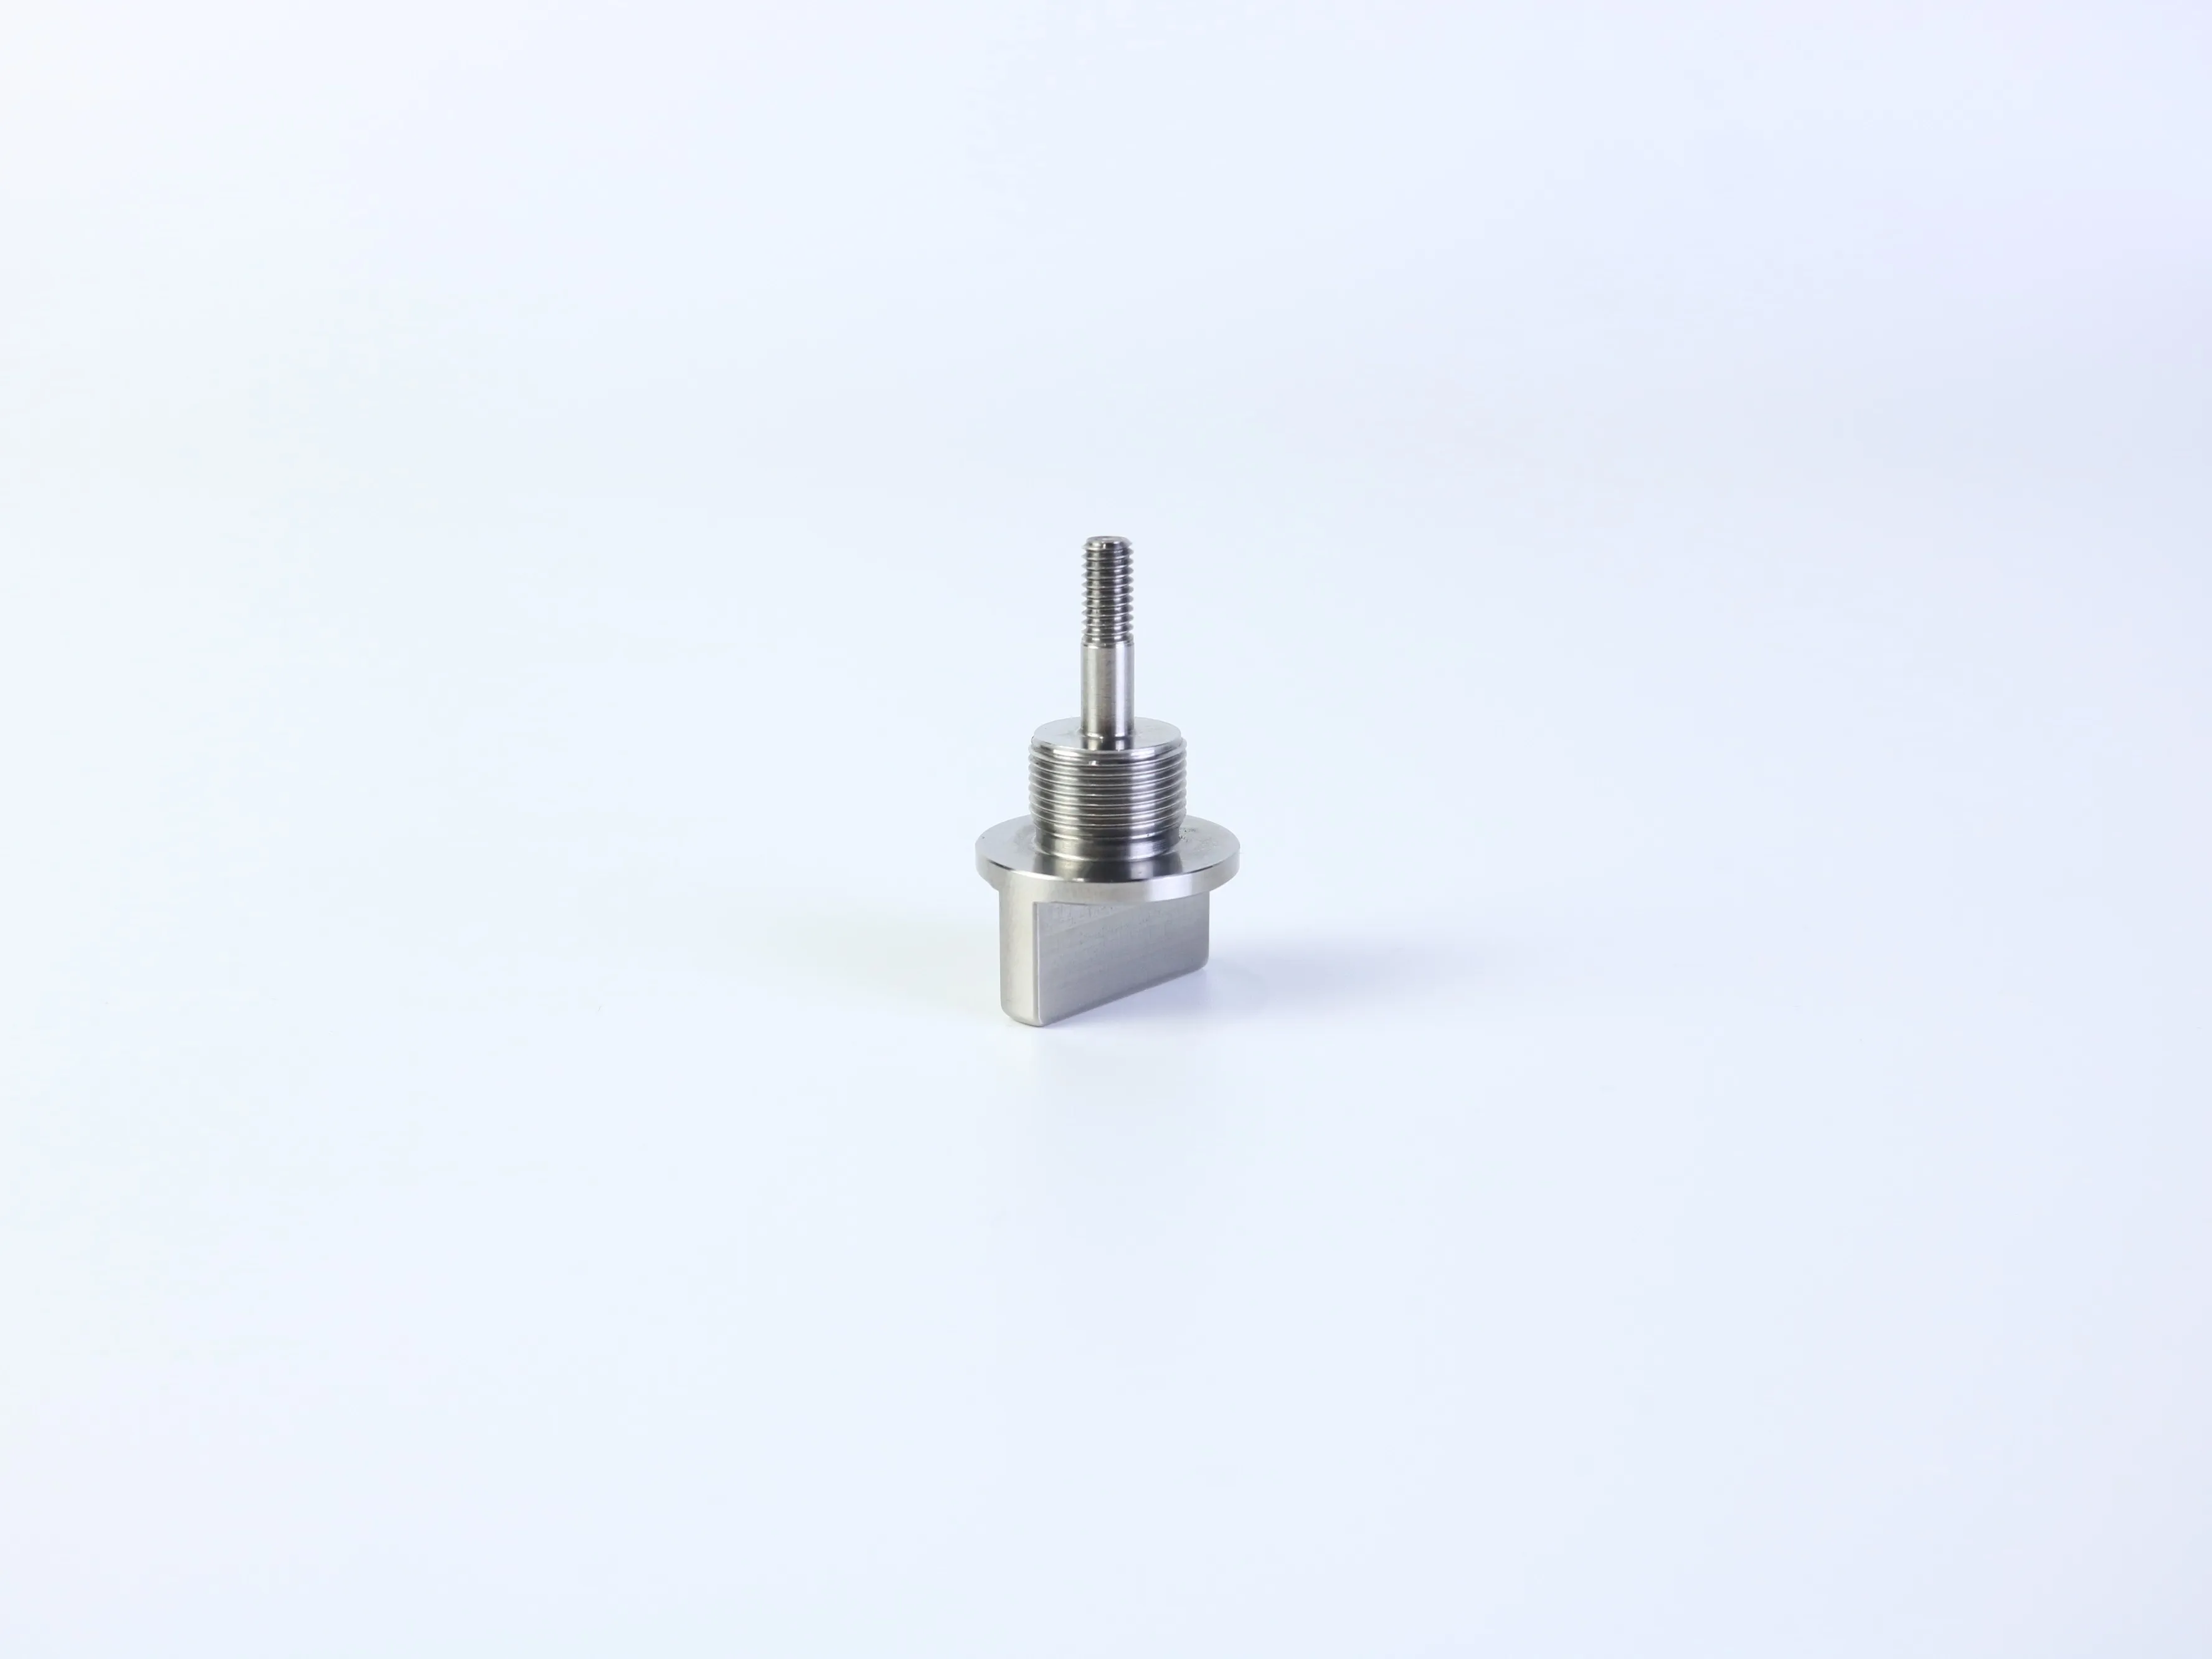
For en drejet og fræset komponent skal den kritiske akse-til-plan-relation og rotationsorientering identificeres. En simpel drejeoperation kan ikke være tilstrækkelig, når komponenten indeholder en flange, gevindafsnit, stilk, rektangulær fane, fræset plan overflade eller tværgående funktion. Tegningen bør gøre relationen målelig frem for visuel.
Et bedre RFQ-spørgsmål
Bed leverandøren om at angive fremstillingrisici og tilbudsbetingelser før produktion. Dette gør skjulte sekundære operationer, uklare gevind, manglende inspektionsbeviser og tvetydige tolerancer synlige, mens ændringer stadig er håndterbare.
7. Almindelige omkostnings- og kvalitetsrisici
Unødvendig præcision
At anvende en stram tolerance på alle funktioner kan øge maskineringstiden, inspektionsindsatsen, risikoen for udslidte dele og begrænsninger ved valg af leverandør. Reserver præcisionskrav til de funktioner, der faktisk har brug for dem.
Skjulte sekundære operationer
En drejet krop med en fræset flade, en slids, et tværgående hul eller en rektangulær fane kræver muligvis en anden opsætning. Hvis tegningen ikke angiver forholdet mellem den drejede akse og den fræsede funktion, kan der være behov for afklaring, inden der udarbejdes et tilbud eller der påbegyndes produktion.
Uklare gevindtyper og utilstrækkelig inspektionsplanlægning
En gevindangivelse uden standard, toleranceklasse, effektiv længde eller krav til sammenpassende dele er ufuldstændig. Hvis et hull mønster, en flangeoverflade, en forstærkningsring eller en gevindakse er funktionelt vigtig, skal det angives, hvordan den skal refereres til og verificeres. «Inspekter alle mål» er mindre nyttigt end at identificere kritiske egenskaber og den krævede rapportformat.
8. Praktisk CNC-DFM- og RFQ-tjekliste
- Hvert hul har en defineret funktion, og hver dybde af et blindhul er nødvendig og tilgængelig.
- Gevindstandarder, -klasser, -dybder, sammenpassende dele, aflastningszoner og inspektionsmetoder er specificeret.
- Hull mønstre er knyttet til tydelige referenceflader, når placeringen er afgørende.
- Indvendige hjørner tillader en realistisk fræseradius, og tynde vægge eller dybe lommer er blevet gennemgået for stivhed.
- Dreje- og fræsefunktioner har en klar proces og orientering.
- Kritiske mål er adskilt fra generelle mål.
- Materiale, tilstand, overfladebehandling, masking, spåner, kantaf rundning og kosmetiske krav er klart angivet.
- Antal, produktionsfase, leveringsforventning og inspektionsdokumenter er specificeret.
- Leverandøren bedes identificere antagelser før produktionen påbegyndes.
Ofte stillede spørgsmål: CNC-fremstillede dele, gevind og anbefalinger om tilbud (RFQs)
Kan en 3D CAD-model alene bruges til et CNC-tilbud?
Nogle gange, men den kan muligvis ikke formidle materiale, tolerancer, gevind, overfladekvalitet, referenceplaner, inspektionskrav eller funktioner, der ikke er fuldt ud repræsenteret af modelgeometrien. En revisionskontrolleret tegning eller skriftlig specifikation reducerer antagelser.
Er gennemgående huller altid bedre end blinde huller?
Nej. Gennemgående huller er ofte enklere, når de ikke påvirker monteringen, men et blindhul kan være nødvendigt for at beskytte en overflade eller opfylde en funktionskrav. Vælg den enkleste funktion, der opfylder designet.
Hvordan skal jeg angive en gevindskåret CNC-dele?
Identificer gevindstandard, størrelse, stigning, klasse eller pasform, brugbar længde, indvendig eller udvendig form, afløbs- eller afskåringskrav, modstykke og inspektionsmetode. Et visuelt gevind er ikke tilstrækkeligt bevis for kompatibilitet.
Skal hver CNC-måling have en stram tolerance?
Nej. Stramme tolerancer skal knyttes til pasform, funktion eller ydelse. En tydeligt defineret generel tolerance kan være passende for ikke-kritiske funktioner.
Forbered en mere sammenlignelig CNC-fremstillingsanmodning om tilbud
Gevindede forbindelsesdele, monteringsplader, forstærkningsringe, flanger og drejet- og fræsede komponenter kan alle fremstilles med succes, når deres funktionelle krav oversættes til tilgængelig geometri, passende tolerancer, klare procesantagelser og målbare inspektionskriterier.
Målet er ikke at gøre hver enkelt funktion mere kompleks eller mere præcis. Målet er at give leverandøren tilstrækkelig information til at vælge en passende fremstillingsproces, identificere risici tidligt, indgive et tilbud på den samme omfang, som du har tænkt dig, og verificere de funktioner, der er afgørende for din montage.
Diskutér dit brugerdefinerede CNC-projekt
For en diskussion om fremstillingsegnethed og prisangivelse skal du forberede den seneste 2D-tegning, 3D-CAD-model, materiale- og overfladekrav, mængde, produktionsfase og inspektionsforventninger. PFTWORLD’s offentlige oplysninger om CNC-bearbejdning kan gennemgås, før du indsender dine projektoplysninger.
Gennemgå brugerdefinerede CNC-bearbejdningsydelser