 EN


Tilpasset CNC-bearbejdning | Ingeniørstøtte | B2B-produktion
Komplekse CNC-bearbejdede komponenter, der bygges omkring funktion, pasform og gentagelighed
Til flangede kar, gevindskårede kabinetter, opdelt fastspænding, trappede dele og andre præcisionsmekaniske komponenter starter det rigtige fremstillingssresultat før bearbejdningen. PFTWORLD understøtter købere med praktisk designgennemgang, klar prisangivelsesomfang og tilpassede CNC-bearbejdningsløsninger til prototyper og seriefremstilling.
Brugerdefinerede mekaniske komponenter
En bearbejdet del er kun vellykket, når den fungerer i samlingen
En kompleks CNC-komponent kan indeholde en flange, trappetrin i diameter, monteringshuller, indvendige gevind, nitter, spaltede åbninger eller gentagne cirkulære funktioner. Hver detalje kan fremstilles uafhængigt, men kombinationen kan skabe skjulte risici: svær fastspænding, begrænset værktøjsadgang, akkumuleret opsætningsfejl, inkonsekvent overfladekvalitet eller et tilbud baseret på antagelser.
Den mest pålidelige fremgangsmåde er at gennemgå designet ud fra tre spørgsmål: Fuldfører funktionen en tydelig opgave? Kan funktionen nås og bearbejdes konsekvent? Kan kravet inspiceres i forhold til en defineret referenceflade? Denne fremgangsmåde beskytter designmålet, mens den samtidig reducerer unødvendig produktionskompleksitet.
Hvordan geometri påvirker CNC-drejeprocessen
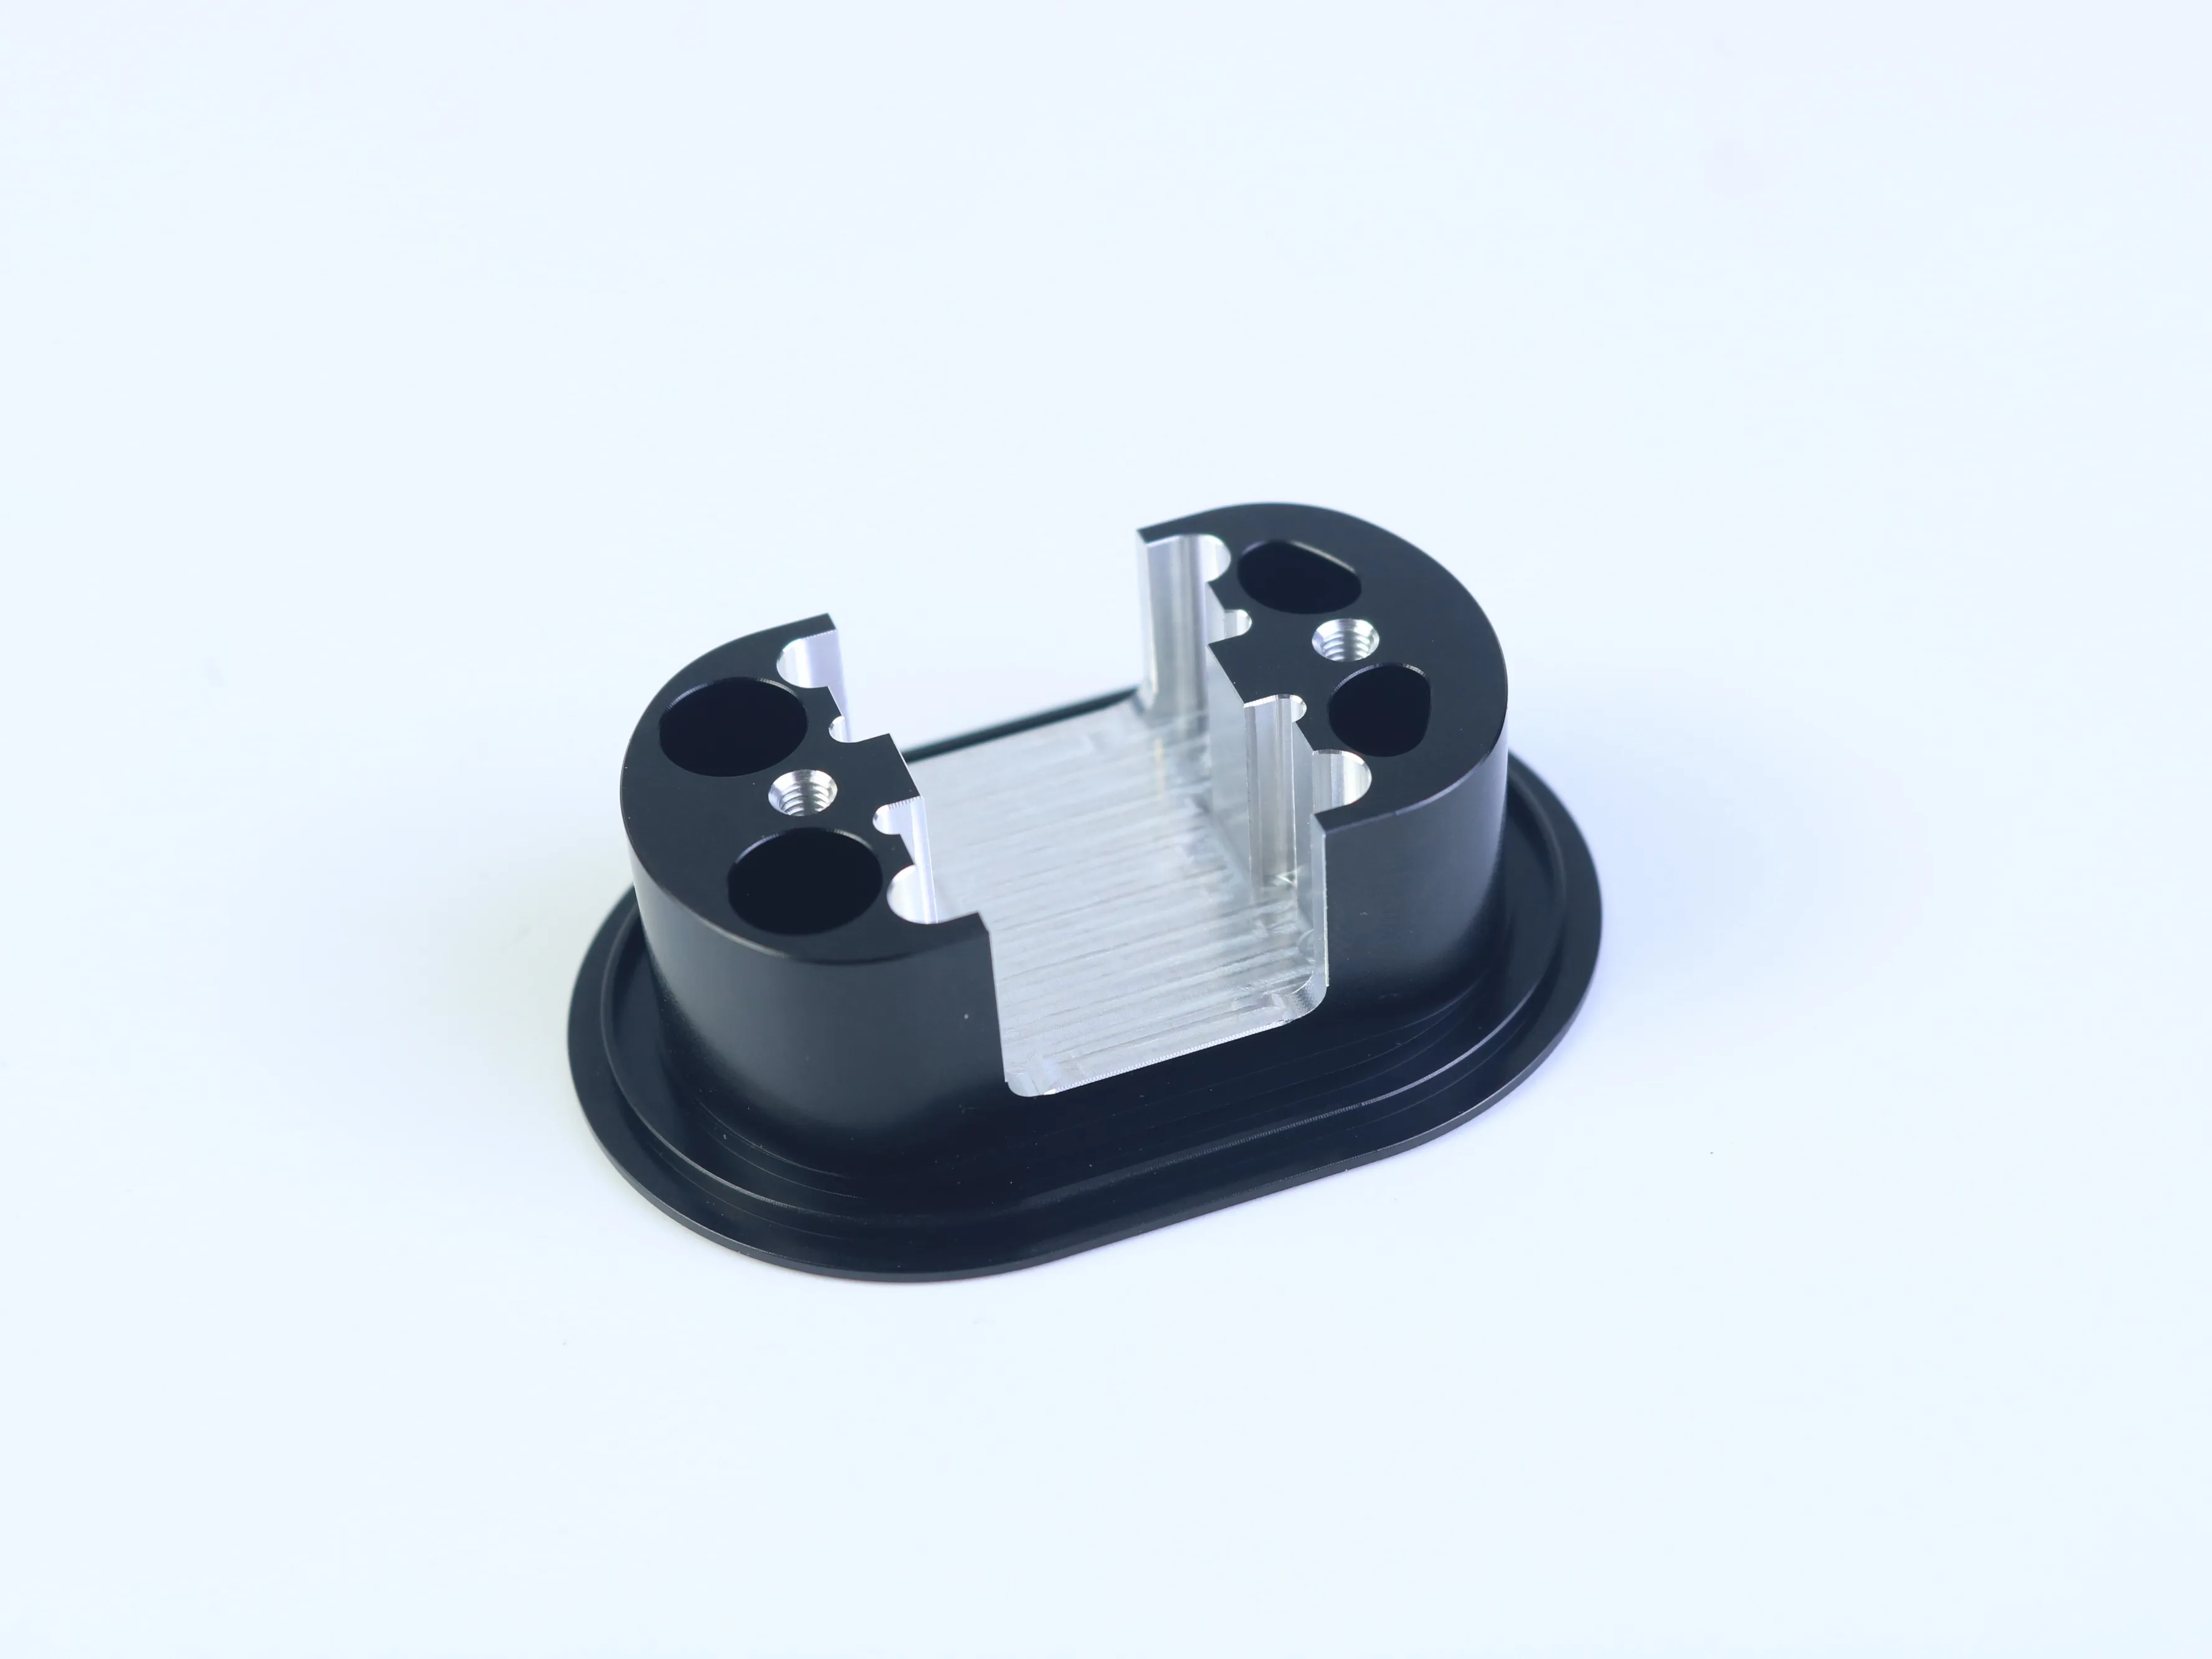
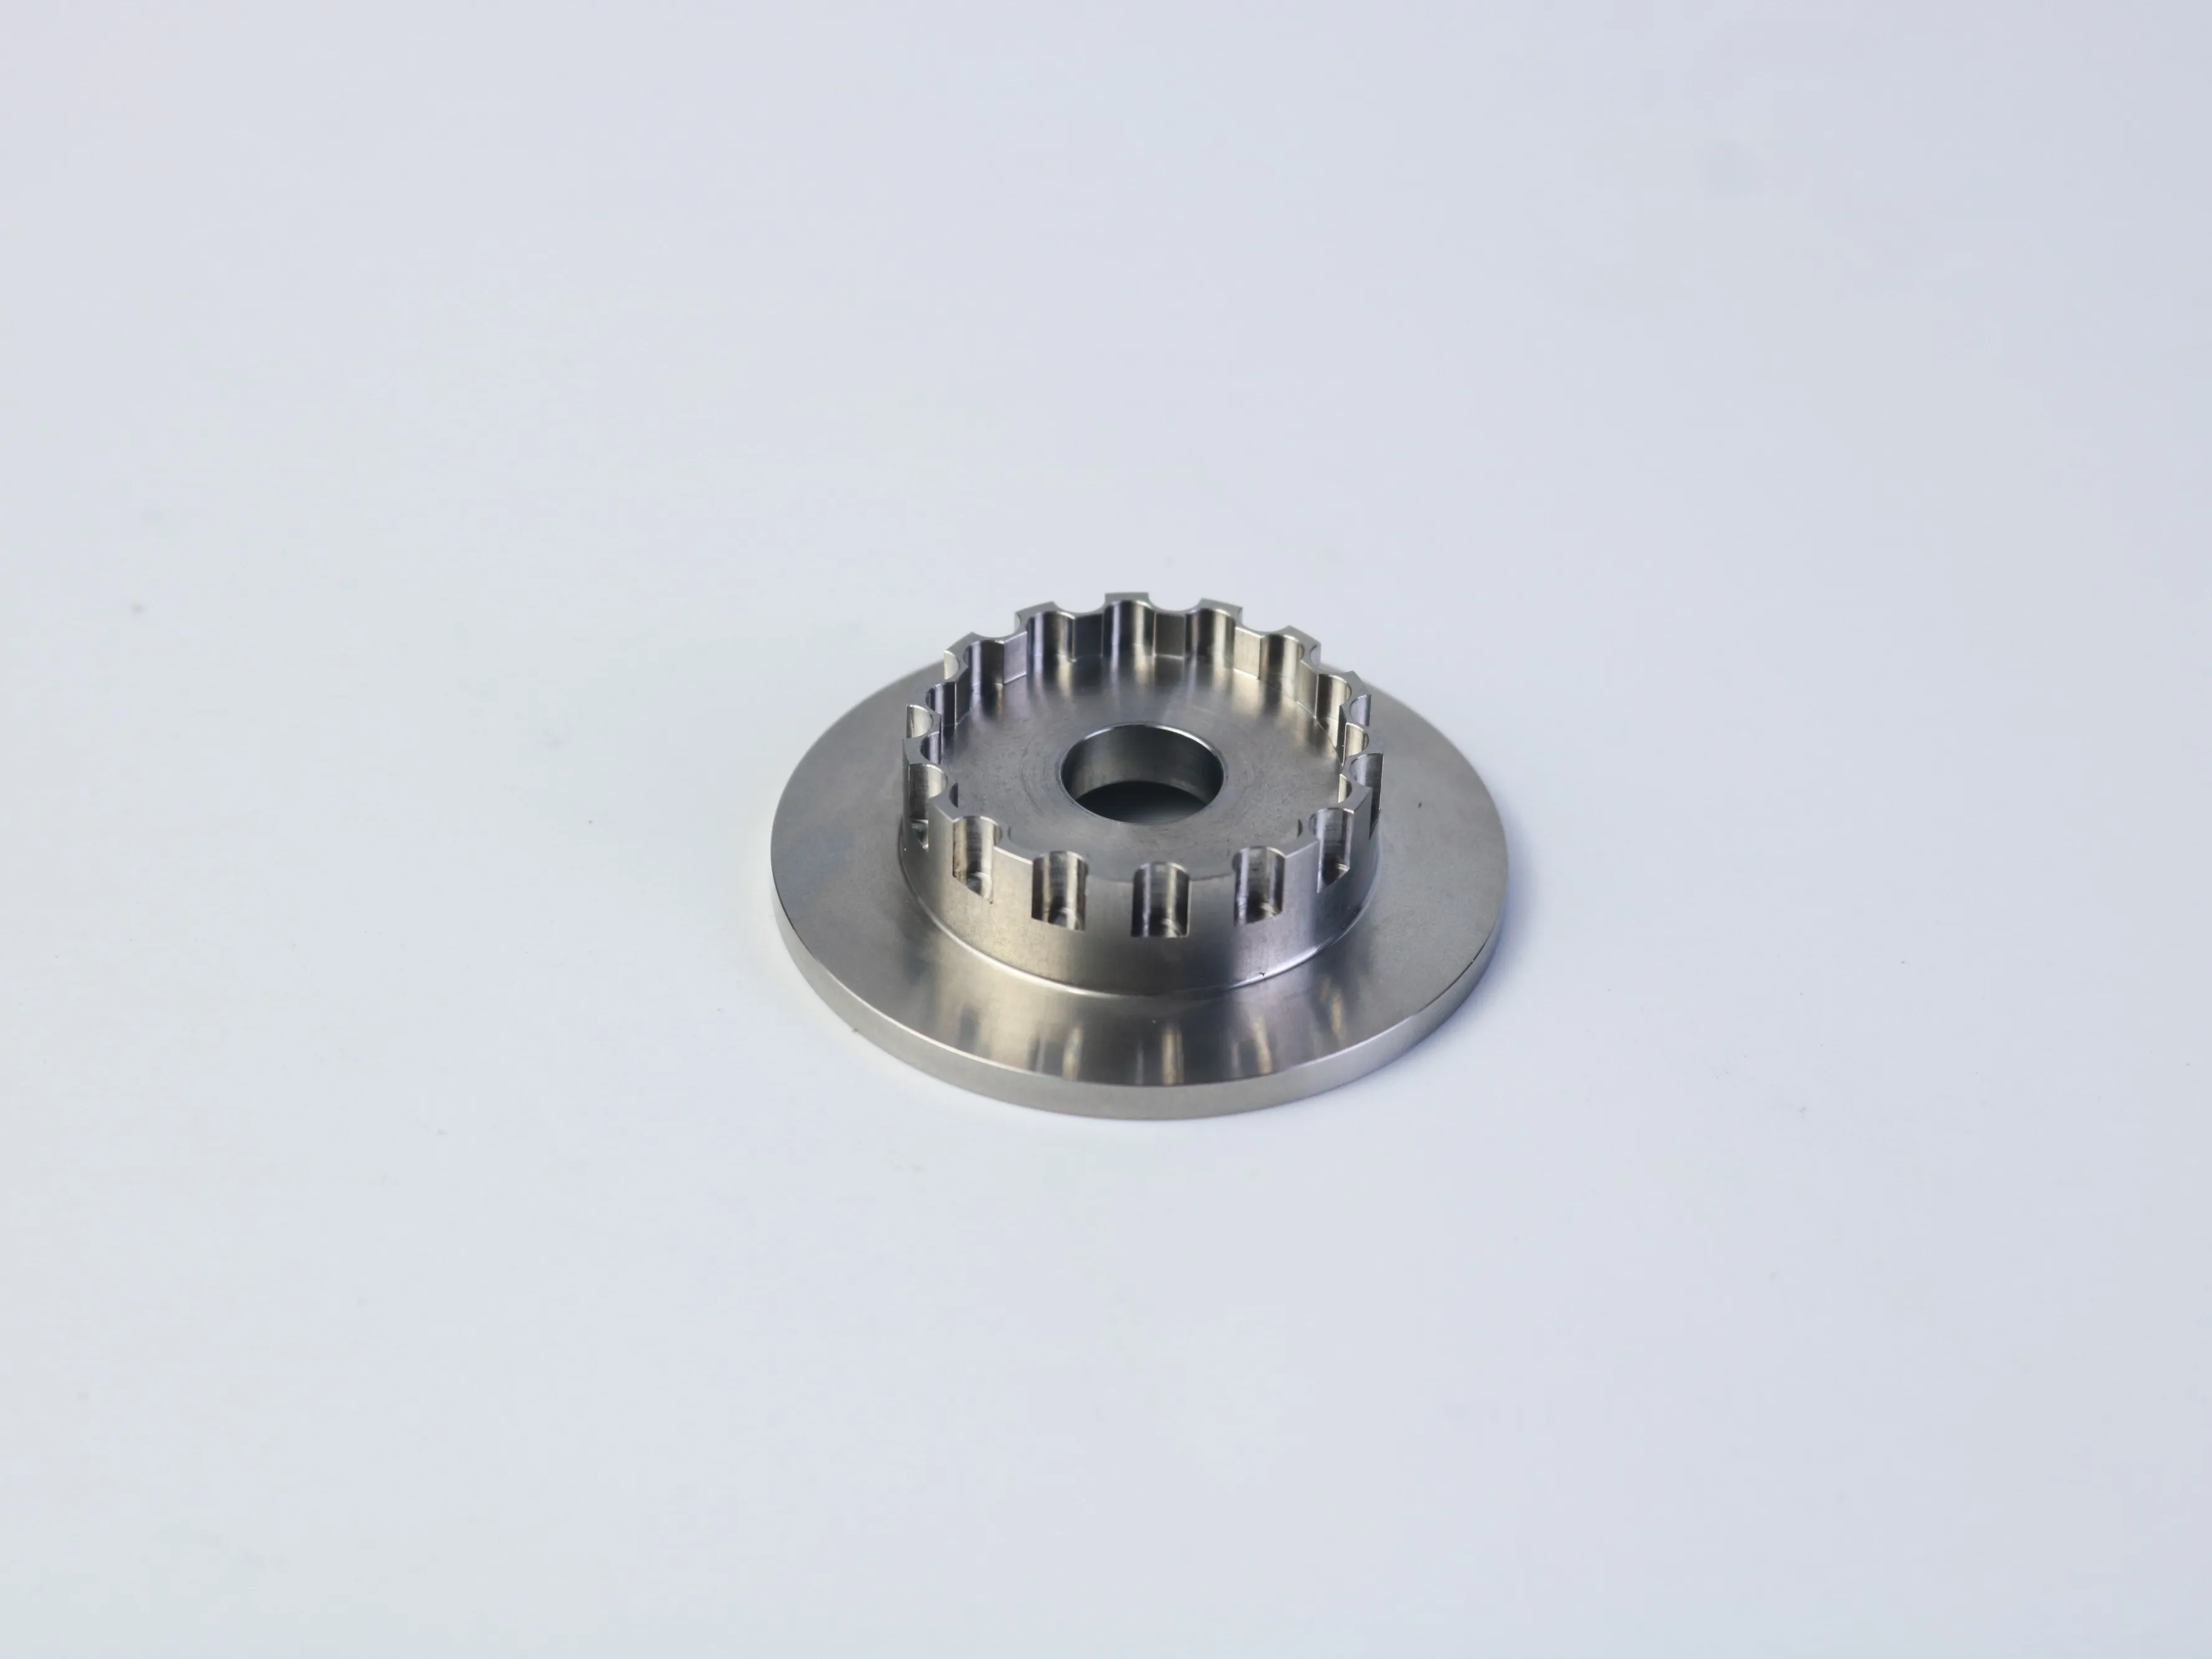
Roterende funktioner såsom ydre diametre, skuldre, flangeoverflader og koncentriske boringer kan være velegnede til CNC-drejning. Ikke-roterende detaljer – f.eks. monteringsmønstre, spalter, kløveåbninger, fræsede flader og nogle gevindfunktioner – kræver muligvis CNC-fræsning, boring, dybbohring, gevindskæring eller gevindfræsning. En kombineret dreje- og fræseproces kan være passende, når en komponent indeholder begge typer funktioner.
Den endelige proces skal vælges ud fra de tekniske krav og ikke ud fra udseendet af et eksempelbillede. Materialekvalitet, antal, tolerancer, overfladebehandling, fastspændingsmetode og inspektionskrav kan ændre procesplanen betydeligt. Under tilbudsprocessen skal du identificere, hvilke overflader der styrer justeringen, hvilke huller der modtager beslag eller lokaliseringsspænder, samt hvilke mål der er kosmetiske i stedet for funktionelle.
Teknisk princip: En funktion, der ikke er funktionsmæssigt nødvendig, må ikke medføre unødvendig værktøjning, fastspænding, inspektion eller efterbehandling.
Fem designkontroller, der reducerer fremstillingsrisikoen
1. Plan datumbestemmelser og fastspændinger ud fra monteringen
Når en komponent kræver mere end én orientering, kan hver ompositionering introducere variation. Brug funktionelle datumbestemmelser, der afspejler, hvordan komponenten monteres. En flangeoverflade kan styre aksial position, mens en central boring kan styre radial justering. Huller i mønster og slits skal relateres til det datum, der faktisk styrer monteringen, ikke blot til den nærmeste yderkant.
2. Brug praktiske indvendige radier
De fleste fræsere er cylindriske, så indvendige hjørner får naturligt en radius. Meget små radier kan kræve mindre værktøjer, langsommere fræsningsforhold, flere gange og øget risiko for afbøjning. Hvor radius ikke påvirker monteringen, forbedrer en praktisk afrundning normalt fremstilleligheden. Hvis et skarpt indvendigt hjørne er afgørende, skal det identificeres som en funktionskrav, og man skal undersøge, om en underfræsning eller en alternativ fremstillingsmetode er nødvendig.
3. Definer gevindfunktioner fuldstændigt
Et gevindborehul skal indeholde metrisk eller tommerstandard, nominel størrelse, stigning, pasform eller klasse (hvor relevant), fuld gevinddybde, samlet huldypde samt angivelse af, om det er et blind- eller gennemgående hul. For stor gevinddybde kan tilføje tid og øge risikoen for spåneaftransport eller værktøjsbrud uden at forbedre forbindelsen. Den korrekte indgrebslængde afhænger af materialet, fastgørelsesmidlet, belastningen og monteringsdesignet.
4. Anvend tolerancer efter funktion
Stramme tolerancer bør reserveres til overflader, der påvirker pasform, bevægelse, tætning, justering eller lastoverførsel. At anvende præcisionsspecifikationer på hver enkelt mål størrelse øger bearbejdning og inspektion uden nødvendigvis at forbedre den endelige samling. Brug en klar referencestruktur og skel mellem kritiske funktionsmål og generelle samt kosmetiske egenskaber.
5. Gennemgå dybe profiler og tynde vægge
Dybe lommer, smalle slits og tynde vægge kan øge vibration, værktøjsafbøjning, varme, problemer med spåneaftransport og deformation. Gennemgå, om profilen kan åbnes, forkortes, understøttes eller opdeles uden at påvirke funktionen. Den faktiske grænse afhænger af materialet, værktøjets diameter, profildybden, fastspændingen og den krævede nøjagtighed, så brug designforhold som en gennemgangsudfordring – ikke som en universel godkendelsesregel.
Overfladefinish og sekundære operationer
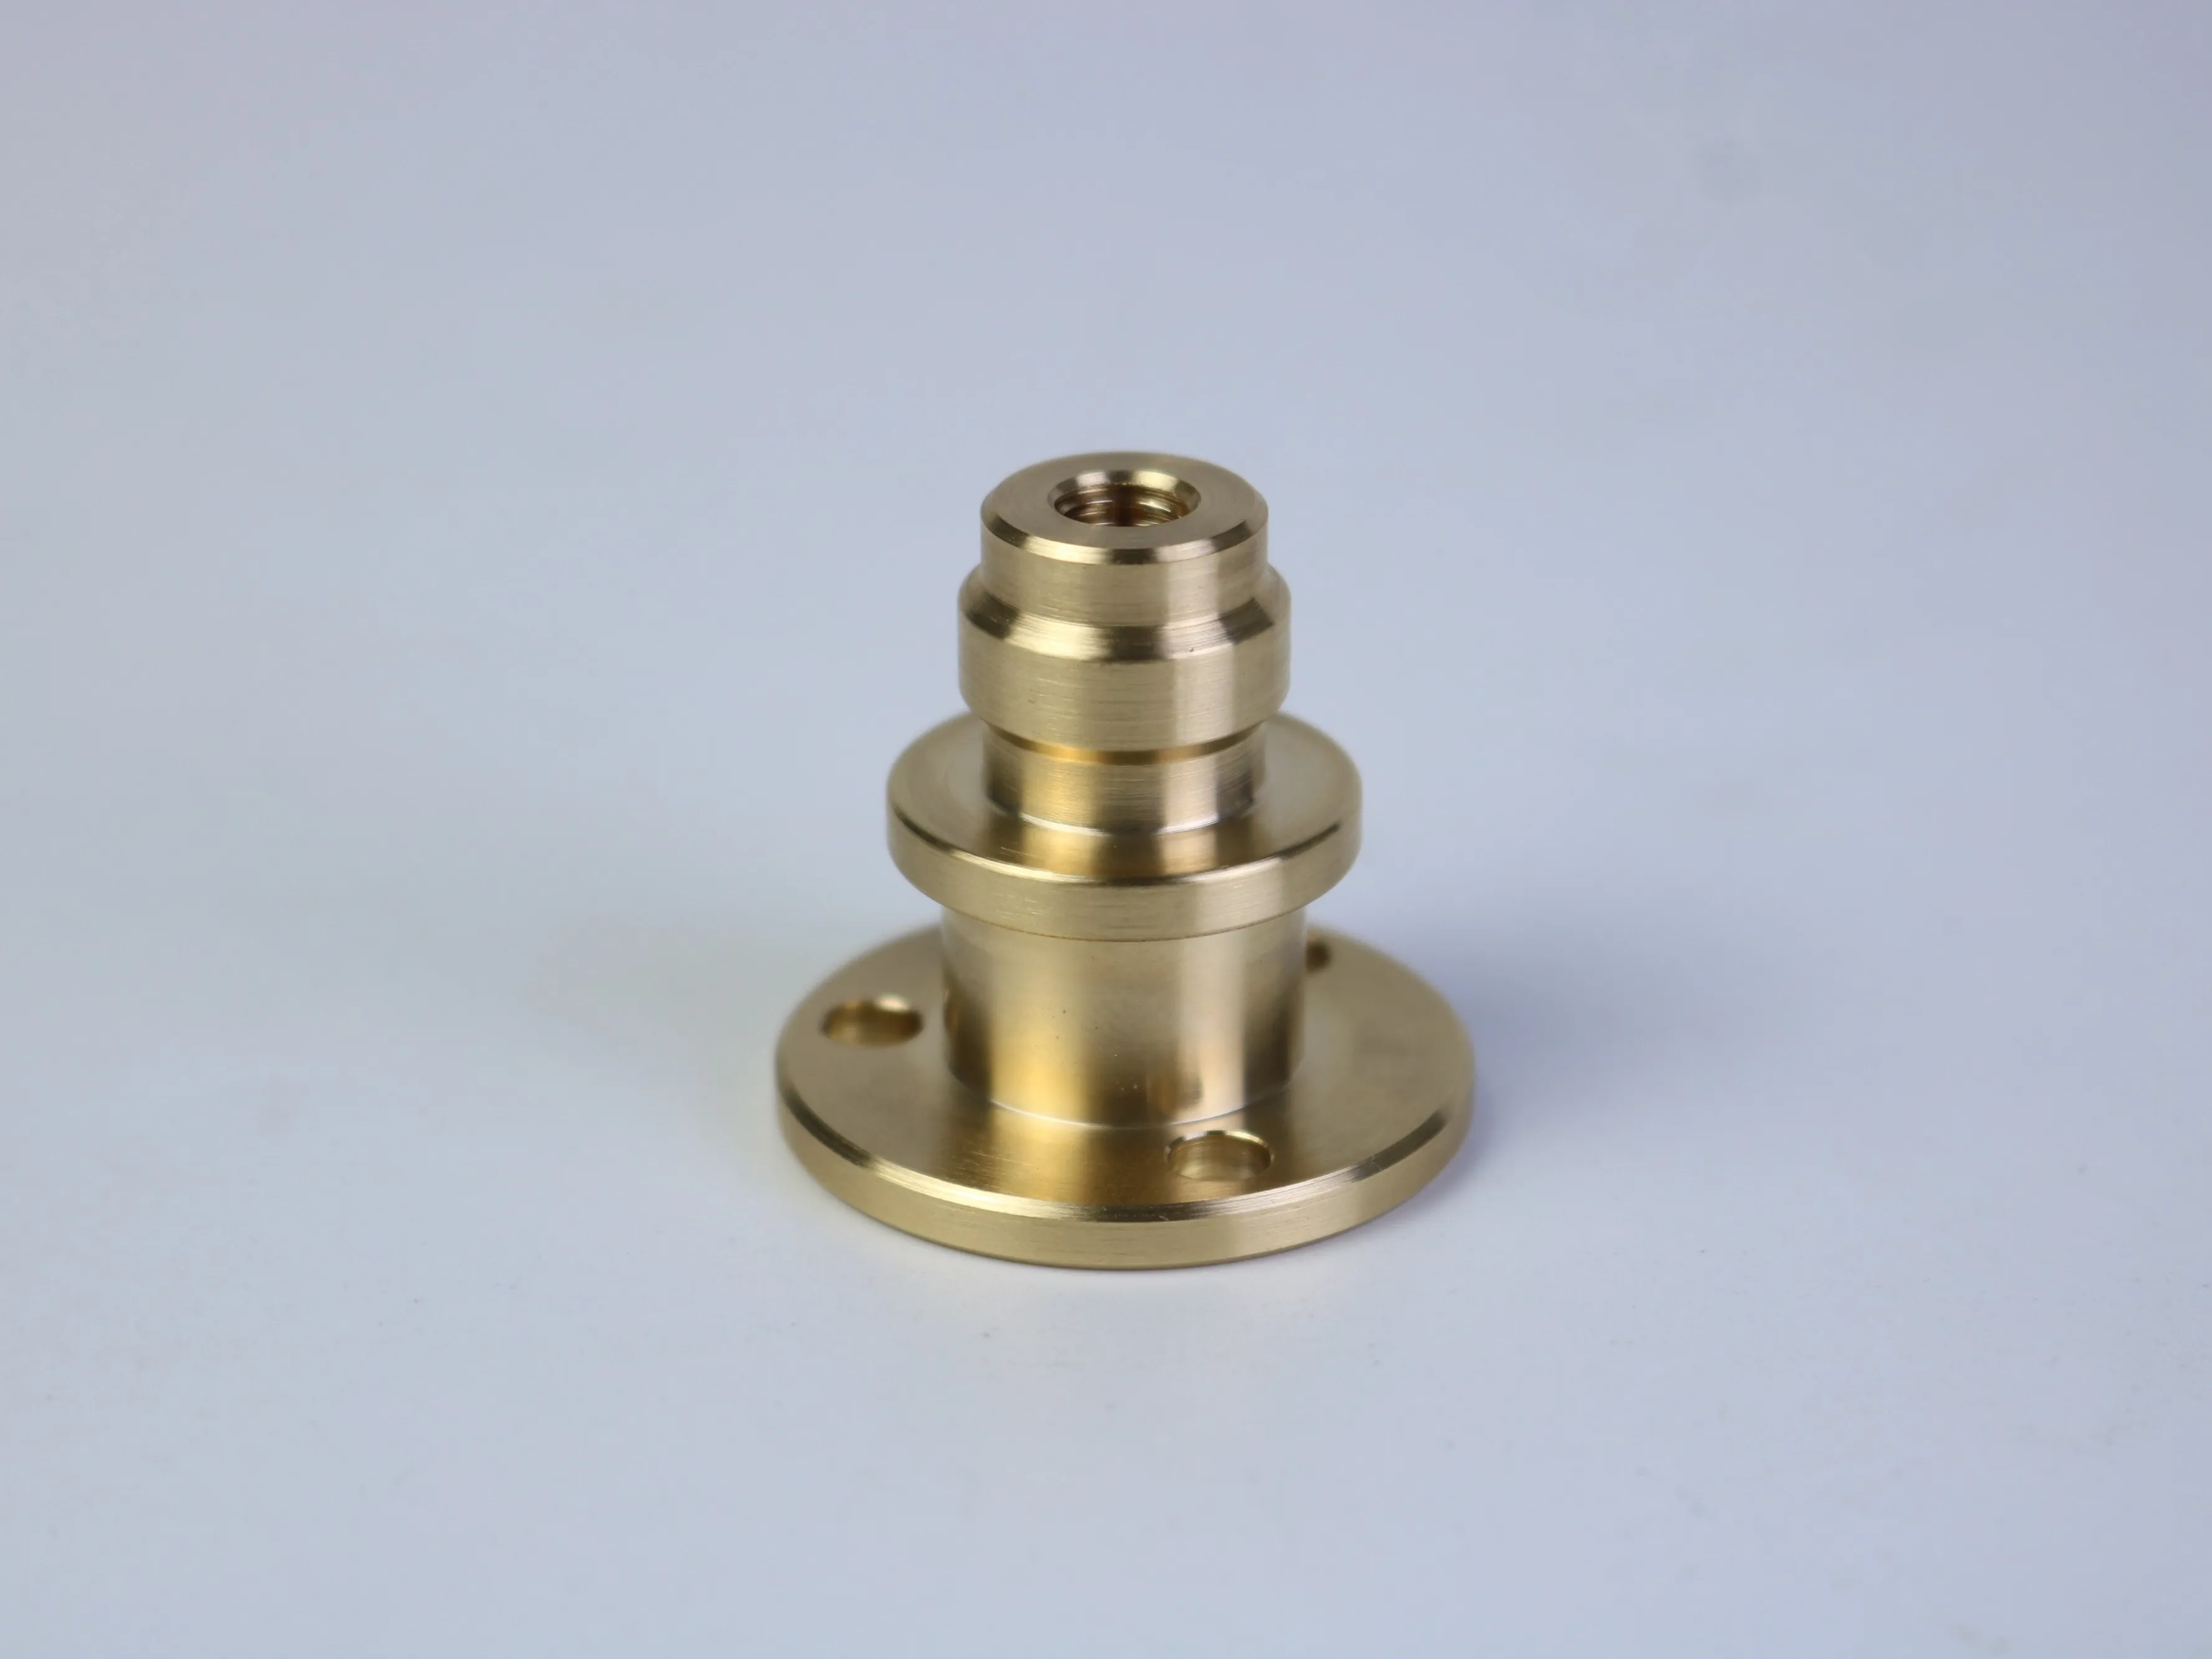
En sort, sølvfarvet eller messingfarvet fremtoning på et fotografi bekræfter ikke en materialekvalitet eller en bestemt overfladebehandling. Tegningen skal definere den krævede maskinerede ruhed, kantafretning eller afburingsstandard, belægning eller behandling, områder, der skal beskyttes mod belægning, samt om dimensionelle krav gælder før eller efter færdigbehandling.
For funktionelle dele kan overfladebehandling påvirke friktion, tætheden, glidning, slid, korrosionsbestandighed eller visuel accept. Gængede dele og sammenstødsflader kan kræve særlig opmærksomhed, hvis en belægning ændrer den endelige tilstand. Hvis overfladebehandlingen primært er kosmetisk, skal dette angives tydeligt. Hvis den beskytter funktionaliteten, skal funktionen forklares, så leveranden kan vurdere den passende fremstillingsproces.
Fra designgennemgang til en kontrolleret fremstillingsplan
En nyttig DFM-gennemgang bør ikke stoppe ved at afgøre, om en funktion er teknisk mulig. Den bør knytte funktionen til en gentagelig fremstillingsrute. For en komponent med en flange, et bor, gevindbores og en splittet eller rillet region bør leverandøren overveje, hvordan råmaterialet fastholdes, hvilke overflader der etableres først og hvordan komponenten placeres efter ompositionering.
Her mødes design- og indkøbsbeslutninger. Hvis tegningen kræver en meget præcis relation mellem et bor og et hulmønster, bør tilbuddet tage højde for en fælles referencesystemstrategi og en inspektionsmetode, der verificerer denne relation. Hvis en overfladebehandling udføres efter maskinbearbejdning, bør procesplanen overveje, om der kræves afskærmning, dimensionsmargener eller en endelig kontrol. Hvis en komponent er svær at fastholde uden at beskadige en kosmetisk overflade, bør metoden til fastholdelse drøftes før produktionen påbegyndes.
Spørgsmål, der bør stilles under den tekniske gennemgang
- Hvilke overflader vil blive brugt som primære lokaliseringsreferencer?
- Kan den kritiske boring, flangeoverfladen og hullens mønster styres fra et konsekvent datumsystem?
- Kræver funktionsdybden et langt værktøj eller en speciel fræsningsstrategi?
- Er gevindene tilgængelige til bearbejdning, rengøring, måling og endelig montering?
- Hvilke mål skal måles efter færdiggørelse i stedet for før færdiggørelse?
- Vil en lille designændring fjerne en opsætning, et værktøjskifte eller et besværligt inspektionsled?
Disse spørgsmål skaber en mere nyttig samtale end blot at spørge, om en leverandør kan fremstille komponenten. En kompetent producent-partner bør kunne forklare virkningen af en foreslået ændring, identificere, hvad der stadig er usikkert, og adskille bekræftede krav fra antagelser.
Hvordan købere kan sammenligne CNC-fræsningstilbud
At sammenligne udelukkende stykprisen kan skjule vigtige forskelle. For komplekse maskinerede dele skal hver leverandør anmode om at indgive et tilbud for den samme omfang og angive eventuelle udelukkelser. Et tilbud skal gøre det muligt at afgøre, om programmering, opsætning, råmateriale, bearbejdning, afgrædning, finish, inspektion, emballage og fragt er inkluderet.
| Tilbudsposition | Hvad der skal bekræftes | Hvorfor det er vigtigt |
|---|---|---|
| Procesomfang | Drejning, fræsning, boret, gevindskæring, finish og monteringsoperationer | Forhindrer, at manglende operationer opstår senere som ekstra omkostninger |
| Kvalitetsomfang | Kritiske mål, rapporter, certifikater, sporbarehed og acceptkriterier | Gør kvalitetsleverancer sammenlignelige mellem leverandører |
| Kommersiel basis | Mængdeinterval, leveringstidens grundlag, værktøjer, emballage og fragtbetingelser | Viser den samlede indkøbspåvirkning, ikke kun den nominelle stykpris |
Hvis én tilbudsberegning forudsætter en generel tolerance, mens en anden prisfastsætter flere kritiske egenskaber som præcisionskrav, er de to priser ikke direkte sammenlignelige. Afklar først de tekniske forudsætninger, og sammenlign derefter omkostninger, kvalitet, tidsplan, kommunikation og leveringskontinuitet på samme grundlag.
Hvad der skal inkluderes i en RFQ for CNC-bearbejdning
En komplet RFQ reducerer antagelser og gør det nemmere at sammenligne leverandørens tilbud. Send den aktuelle 2D-tegning og den tilsvarende 3D-CAD-model, når de er tilgængelige, og angiv revisionsniveauet på begge filer. RFQ’en skal også indeholde:
Engineering-data
Materialekvalitet og -tilstand, kritiske mål, referenceflader, GD&T, gevindangivelser, overfladebehandling, sekundære processer samt godkendte alternative løsninger.
Produktionsdata
Prototypeantal, produktionsantal, forventet årlig efterspørgsel, prispunkter, ønsket leveringsdato, destination og emballagekrav.
Kvalitetsdata
Inspektionsrapporter, materialecertifikater, krav til første artikel, sporbarehed, acceptkriterier og eventuelle kundespecifikke dokumenter.
En kort ansøgningsbeskrivelse er også værdifuld. Forklar de komponenter, der skal monteres sammen, den driftsmæssige omgivelser og de funktioner, der ikke må ændres. Bed leverandørerne om at identificere antagelser, udelukkelser, opsætnings- eller værktøjsomkostninger, omfang af overfladebehandling, omfang af inspektion og eventuelle foreslåede afvigelser. En lavere stykpris er ikke faktisk lavere, hvis påkrævede processer er udeladt.
Prototype og serieproduktion kræver forskellige kvoteringsprioriteringer
Kvotering af prototyper fokuserer normalt på designfeedback og funktionsvalidering. Kvotering til serieproduktion lægger større vægt på procesgentagelighed, revisionskontrol, inspektionsplanlægning, emballage og forsyningskontinuitet. Angiv tydeligt projektfasen, så leverandøren kan vurdere komponenten i forhold til de rigtige fremstillings- og kvalitetsforventninger.
Ofte stillede spørgsmål fra CNC-købere
Kan en leverandør give et tilbud udelukkende ud fra en 3D-model?
En 3D-model kommunikerer formen, men den definerer muligvis ikke tolerancer, referencer, gevindkrav, overfladebehandling, materialeforhold, revisionskontrol eller inspektionsdokumentation. For en kompleks komponent er en tilsvarende 2D-tegning normalt den klarere måde at kommunikere kravene på, som modellen ikke kan udtrykke fuldt ud.
Hvad skal jeg gøre, hvis materialet endnu ikke er fastlagt?
Identificer det foretrukne materiale og forklar, hvilke alternativer der eventuelt er acceptabelle. Forskellige kvaliteter kan påvirke bearbejdningsmuligheder, styrke, korrosionsadfærd, finishrespons, råmaterialeomkostninger og inspektionskrav. En generel angivelse som f.eks. “aluminium” eller “rustfrit stål” er muligvis ikke tilstrækkelig til et meningsfuldt produktions tilbud.
Hvordan skal jeg håndtere en designændring efter tilbuddet?
Udsted en kontrolleret revision og bed leverandøren om at bekræfte virkningen på proces, pris, inspektion og levering. Hold tegningen, CAD-modellen, indkøbsordren og inspektionsdokumenterne i overensstemmelse. Dette er især vigtigt, når ændringen påvirker et referencepunkt, gevind, huller-mønster, overfladebehandling eller en sammenføjelsesflade.
Hvornår skal jeg anmode om en DFM-anbefaling?
Anmod om den, inden designet frigives til produktion – helst under prototype- eller tilbudsreviewet. Jo tidligere en leverandør identificerer en udfordrende radius, dyb funktion, uklart referencepunkt eller unødvendig tolerance, jo flere muligheder har ingeniørteamet for at sikre funktionaliteten samtidig med at mindske procesrisikoen.
En praktisk forudgående tilbudscheckliste
- Tegningen og CAD-modellen viser samme revision.
- Materiale er specificeret efter kvalitet og tilstand, ikke kun efter en bred kategori.
- Gevinde inkluderer standard, størrelse, pitch, pasform og dybde.
- Kritiske referencepunkter og sammenføjelsesrelationer er tydelige.
- Dybe funktioner, tynde vægge, interne radier og værktøjsadgang er blevet gennemgået.
- Afslutning, inspektion, mængde, levering og emballagekrav er defineret.
- Leverandøren bedes angive antagelser og foreslåede afvigelser.
Diskutér din næste brugerdefinerede CNC-komponent
Del din nuværende 2D-tegning, 3D-CAD-fil, materialeangivelse, mængde, krav til overfladebehandling og kritiske inspektionsbehov med PFTWORLD. Et tydeligt teknisk pakkeopstiller et bedre udgangspunkt for fremstillingsegnethedsanalyse, tilbudsammenligning og produktionsplanlægning.
Diskutér dine CNC-bearbejdningkravIndholdsfortegnelse
- En bearbejdet del er kun vellykket, når den fungerer i samlingen
- Hvordan geometri påvirker CNC-drejeprocessen
- Fem designkontroller, der reducerer fremstillingsrisikoen
- Overfladefinish og sekundære operationer
- Fra designgennemgang til en kontrolleret fremstillingsplan
- Hvordan købere kan sammenligne CNC-fræsningstilbud
- Hvad der skal inkluderes i en RFQ for CNC-bearbejdning
- Prototype og serieproduktion kræver forskellige kvoteringsprioriteringer
- Ofte stillede spørgsmål fra CNC-købere
- En praktisk forudgående tilbudscheckliste
- Diskutér din næste brugerdefinerede CNC-komponent