 EN


Hvordan man designer CNC-fremstillede beslag og forbindelseskomponenter til lavere omkostninger og pålidelig pasform
En praktisk ingeniørvejledning til OEM-købere, produktudviklere og indkøbsteam, der har brug for fremstillede beslag, monteringsstøtter, forbindelsesarme eller drejekomponenter, som kan tilbydes, fremstilles, inspiceres og samles med færre overraskelser.
Det korte svar: udform komponenten omkring dens funktionelle datumpunkter og tilkoblingsflader først, og forenkle derefter alle funktioner, der ikke kræver specialværktøj, ekstra opsætninger eller unødigt stramme tolerancekrav. En stærk anfordringsbesked (RFQ) skal gøre disse beslutninger synlige for alle leverandører.
Hvorfor disse komponenter kræver mere end en simpel tegning
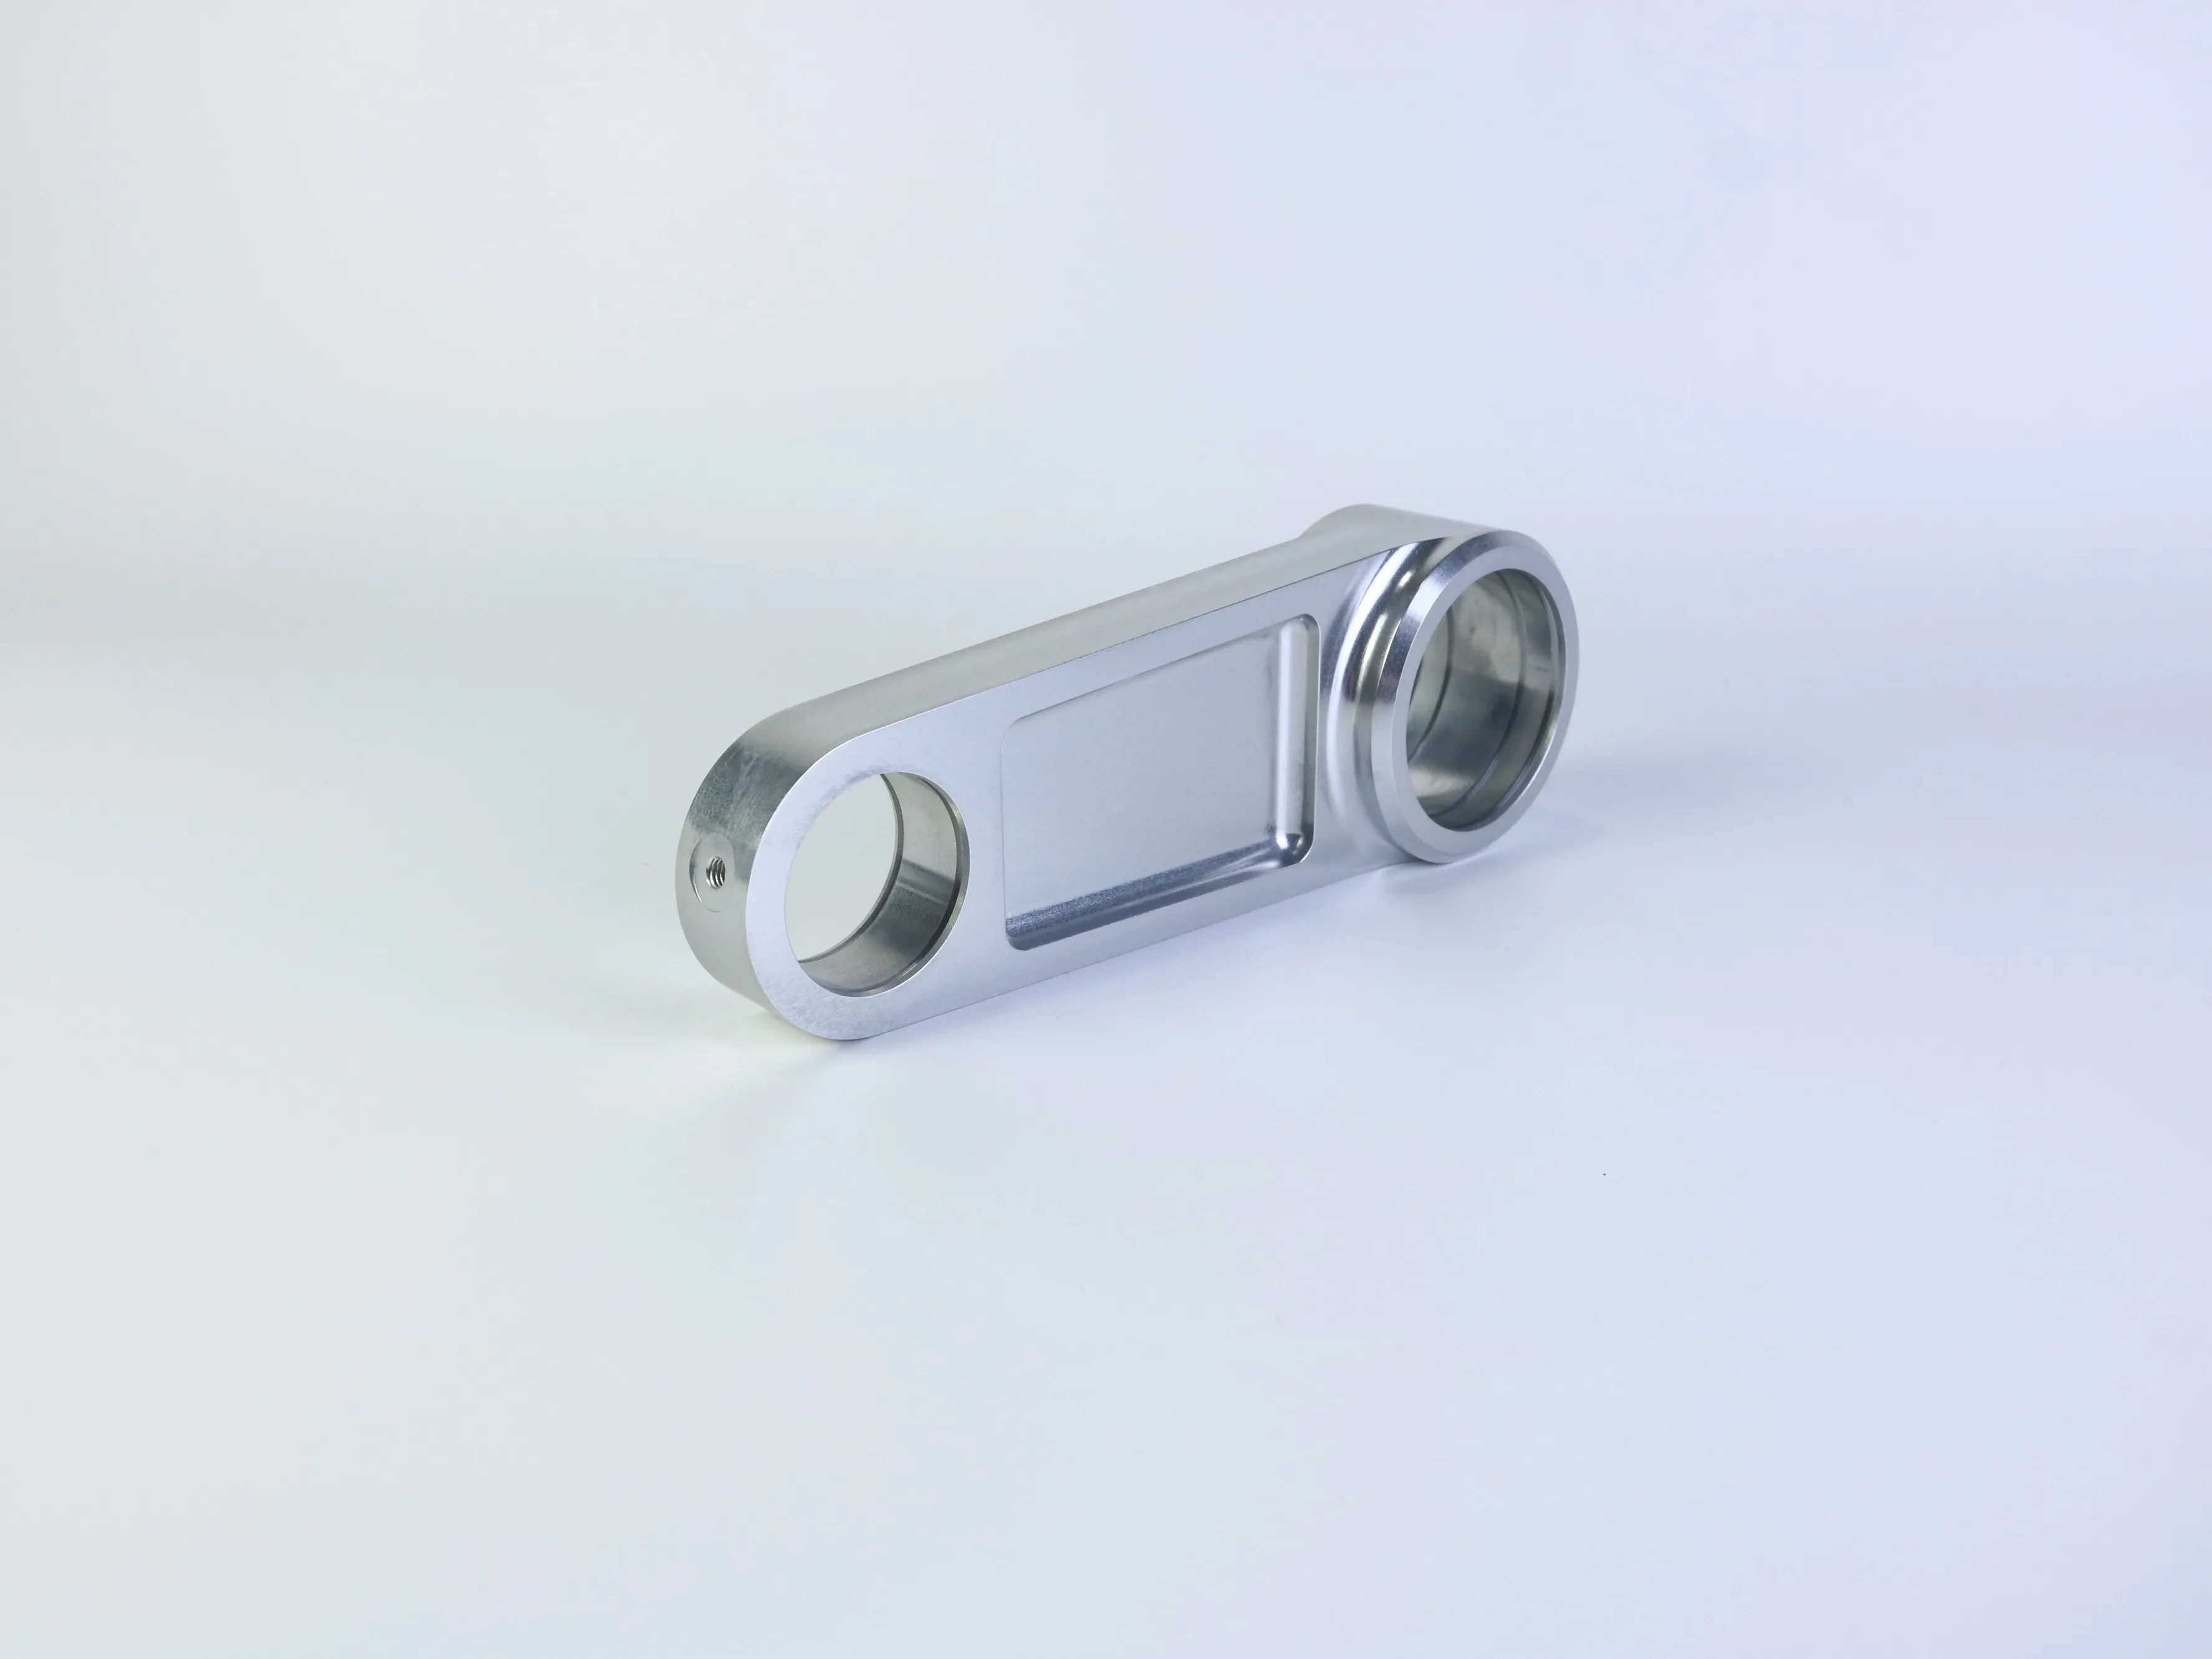
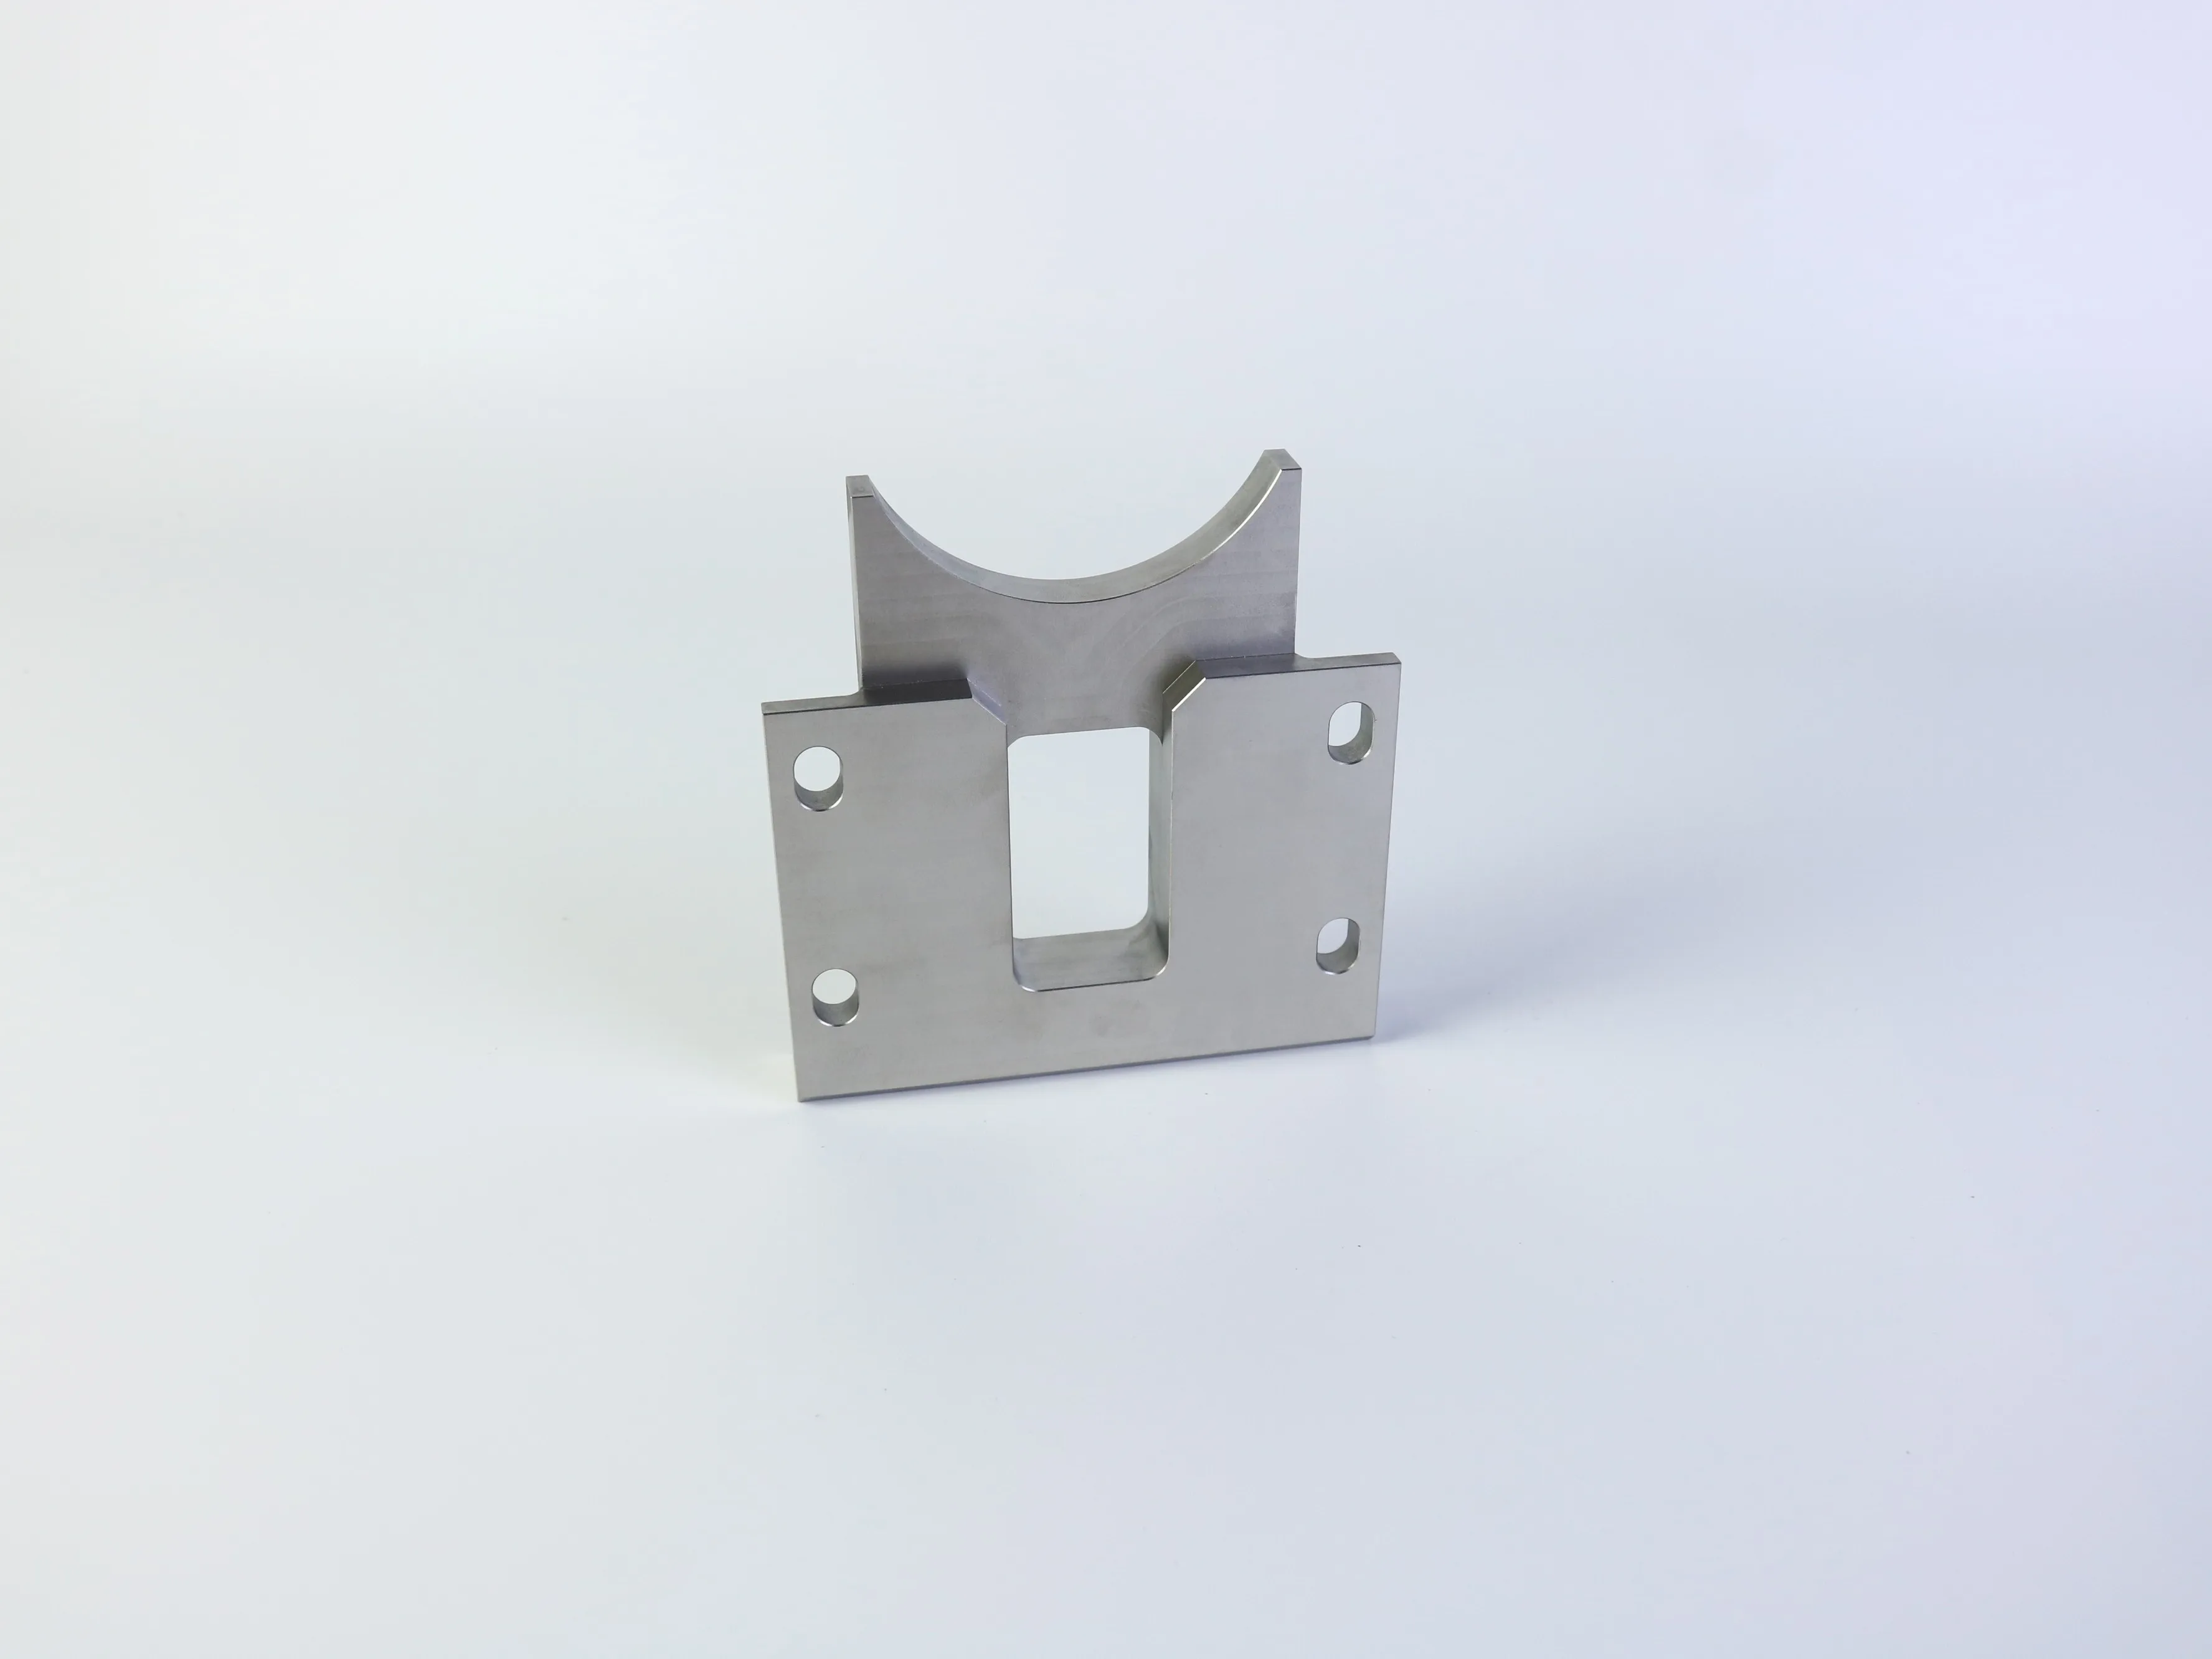
Et CNC-bearbejdet beslag eller en forbindelseskomponent kan virke simpel: en plade, flere huller, en lomme samt en buet eller cylindrisk funktion. I produktionen styrer disse detaljer mere end udseendet. De påvirker værktøjsadgangen, fastspændingen, bearbejdningsiden, positionsnøjagtigheden, inspektionen samt måden, hvorpå komponenten passer sammen med stifter, aksler, lejer, befæstningselementer eller en tilkoblet montage.
Klampe- og forbindelsesdesign ofte kombinerer monteringshuller, boringer, lommer, åbninger, forstærkningsnæser, gevind og buede understøtninger i én kompakt komponent. Udfordringen ved fremstilling er at kontrollere forholdet mellem funktionerne efter spænding, rotation, bearbejdning, afgrædning, finish og inspektion. Et hul kan have en acceptabel diameter, men alligevel mislykkes ved montering, hvis dets placering refereres fra forkert referenceflade; en tynd væg kan måles korrekt under spænding, men bøje sig efterfølgende, når materiale fjernes.
Start med funktionelle referenceflader og grænseflader
Før du vælger materiale eller anmoder om et tilbud, skal du identificere de overflader og egenskaber, der styrer monteringen. For en monteringsbeslag kan det f.eks. være bundfladen og mønsteret af monteringshuller. For en forbindelseskomponent kan det f.eks. være centerafstanden mellem to boringer, aksen for et drejehul eller forholdet mellem en maskineret sædeoverflade og en referenceflade.
En praktisk tegning adskiller kritiske egenskaber fra ikke-kritiske mål. Ikke hver kant kræver samme tolerance som en lejersæde eller placeringen af et drejehul. Stramme tolerancer på hele komponenten kan øge fremstillings- og inspektionsomkostningerne uden at forbedre funktionen.
Definer primære, sekundære og tertiære referencesystemer; placer vigtige huller i forhold til dem; og angiv krav til vinkelrethed, parallelitet, koncentricitet eller pasform kun, hvor monteringen kræver det. Identificer også overflader, der bruges til spænding, tætning, glidning eller montering.
Et 3D CAD-model kommunikerer geometri, mens en tilsvarende 2D-tegning bør definere gevind, kritiske tolerancer, overfladebehandlinger, referenceflader, inspektionsnoter og acceptkrav.
Design huller til adgang, dybde og inspektion
Huller er ofte de vigtigste funktioner i et beslag eller en forbindelse, fordi de forbinder dele med resten af samlingen. Deres design bør tage mere end nominel diameter i betragtning.
Gennemgående huller og blinde huller
Gennemgående huller er normalt nemmere at rengøre og inspicere, men blinde huller kan være nødvendige af hensyn til frihedsrum, tæthedsforhold eller en bestemt monteringsopsætning. Et borede blindt hul har normalt en borpunktgeometri i bunden, mens en fræset eller boret funktion kan have en anden bundform. Hvis bundens udformning påvirker anliggningsforhold eller bevægelsesområde, skal dette specificeres på tegningen i stedet for at blive efterladt til antagelse.
Dybe huller og kritiske boringer
Når hullenes dybde stiger i forhold til deres diameter, bliver spånfjerning, værktøjets stivhed, ligeled og inspektion mere krævende. Dybe huller kræver måske specielle boret eksempler eller bearbejdning fra mere end én side. For et kritisk bor skal diameter, dybde, akse, placering og pasform eller overfladetilstand angives. Identificer det sammenkoblede komponent; "præcisionshul" er ikke et acceptkriterium.
Hullenes placering og opsætningsplanlægning
Hvis huller på forskellige flader skal være justerede, skal man spørge, hvordan emnet vil blive placeret, og hvordan forholdet vil blive verificeret. Færdigheder, der er fremstillet i én opsætning, har generelt en enklere positionsrelation end færdigheder, der afhænger af flere genfastspændingsoperationer. En proces med flere akser kan løse et adgangsproblem, men kan også ændre tilbudet, fastspændingsplanen og inspektionsmetoden.
Brug indvendige radier og gør lommer fremstillelige
Standard CNC-fræsere er cylindriske, så en indvendig fræset hjørne får naturligt en radius. For en beslaglomme eller en udskæring til en forbindelse er den mest økonomiske radius normalt den, der svarer til en tilgængelig fræser uden at kompromittere friheden. Hvis en sammenpassende del virkelig kræver et kvadratisk indvendigt hjørne, overvej en udskæring, en T-bone-funktion, en brocheret sektion, en EDM-behandling eller en konstruktionsændring, inden tegningen fremsendes.
Eksterne kanter er anderledes. En lille afskæring kan hjælpe med afburdning, håndtering og montering, samtidig med at den generelt er enklere end en dekorativ ekstern radius. Angiv, om kantbehandlingen er funktionel, kosmetisk eller blot beregnet til fjernelse af en skarp kant.
Dybe, smalle lommer kræver værktøjer med lang rækkevidde, som er mere udsat for afbøjning og vibration. Brug den største praktisk mulige fræsdiameter og den korteste praktisk mulige rækkevidde. Hvis en væg ikke behøver at være tynd af hensyn til frihedsgrad eller vægt, skal der tilføjes tykkelse eller der skal anvendes forstærkninger og støtter. Hvis den skal forblive tynd, skal den identificeres som en kritisk funktion, og fastspænding samt inspektion skal drøftes før produktionen påbegyndes.
Når en lomme kun findes for at reducere vægten, skal dens fordel sammenlignes med dens fremstillingsomkostning. En enklere åben profil, en større hjørneradius eller en mindre dyb lomme kan give det meste af den funktionelle fordel, samtidig med at værktøjsudskiftninger og cykeltid reduceres.
Vælg materiale og overfladebehandling ud fra anvendelsen
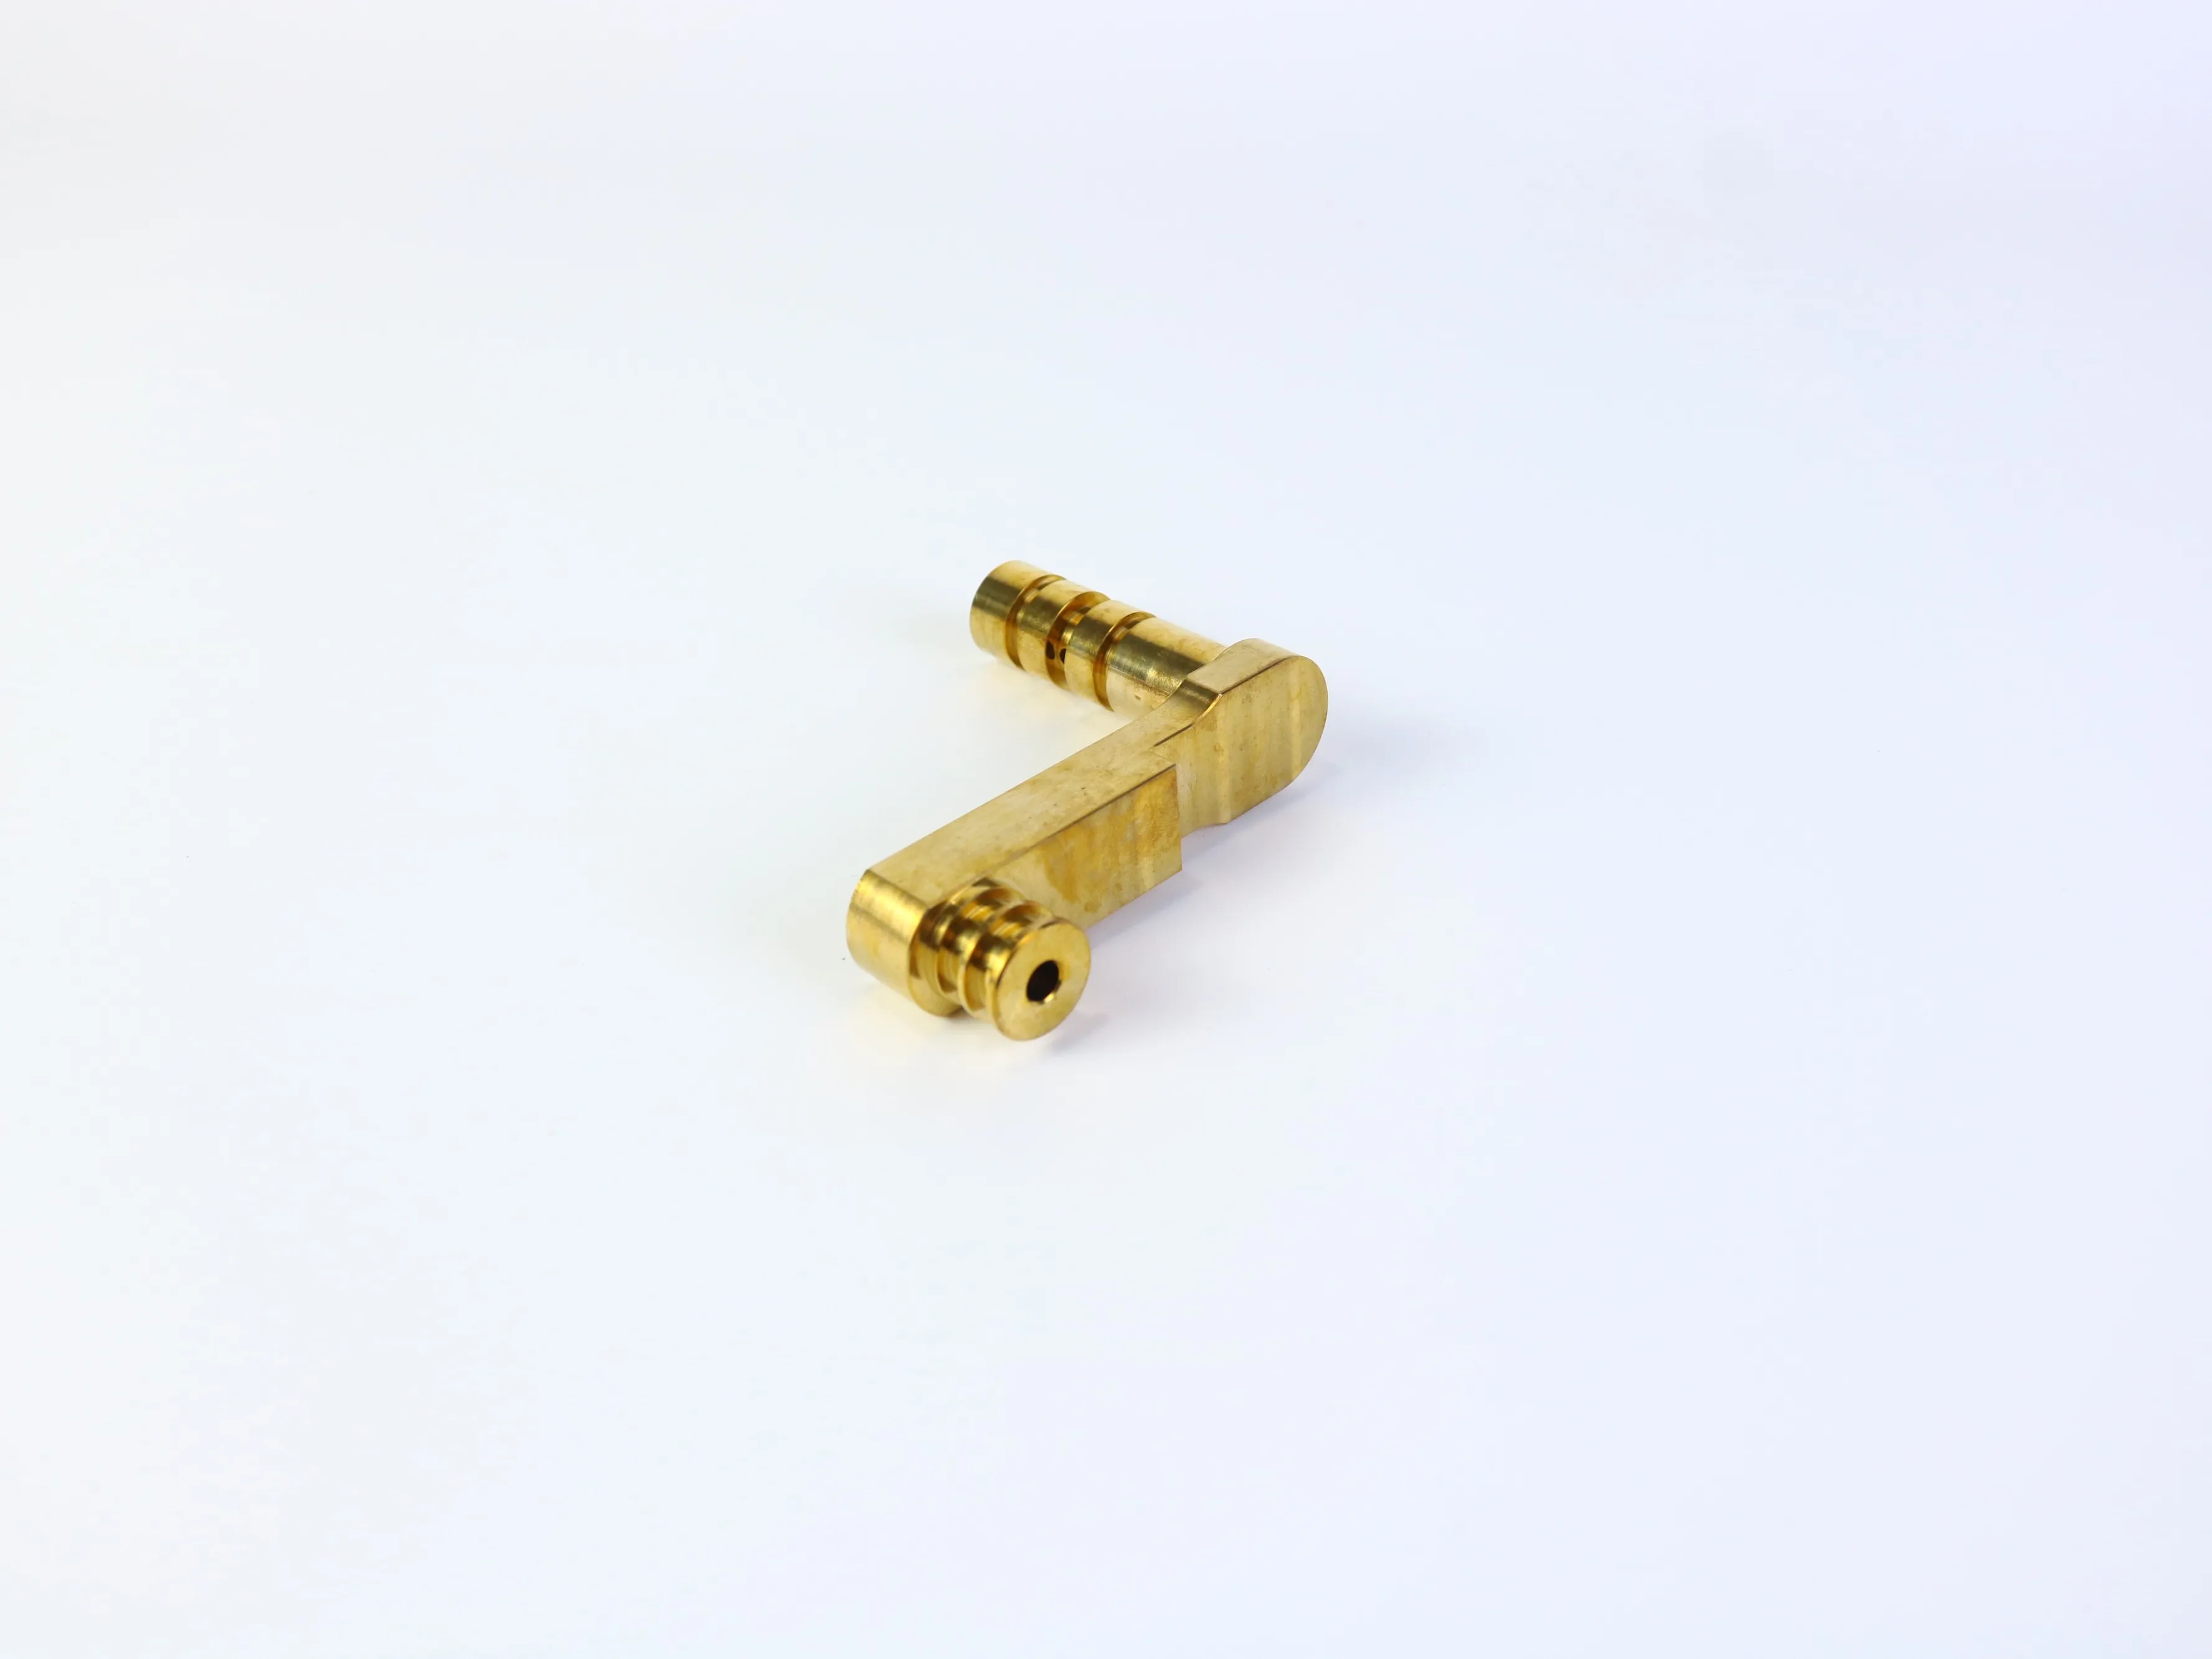
Lyse metaloverflader kan antyde en overfladebehandling, men et fotografi kan ikke bekræfte aluminium, rustfrit stål, messing, varmebehandling, belægning eller mekaniske egenskaber. Vælg materialet ud fra applikationskravene:
- Styrke og stivhed: definer belastninger, udbøjningsgrænser og relevante sikkerhedsfaktorer.
- Slid og glidkontakt: identificer, om en bolt, aksel, bushing eller leje bevæger sig mod dele.
- Korrosionsmiljø: overvej fugt, kemikalier, salt, temperatursvingninger og rengøringsforhold.
- Vægt: bekræft, om masseformindskelse er funktionel eller kun foretrukken.
- Udseende: angiv, om overfladebehandlingen er kosmetisk, beskyttende eller begge dele.
- Efterbehandling: specificer anodisering, passivering, platering, polering, masking eller andre behandlinger.
Tegningen skal angive materialekvalitet og -tilstand, ikke blot »metal« eller »aluminium«. Identificer kritiske overflader, der skal forblive ubelagte eller måles efter færdigbehandling – især lejesteder, gevind, tilpassede bores og glideoverflader.
Behandl tolerancer som en funktionsbaseret budget
En almindelig fejl ved anbefalinger er at anvende stramme tolerancer på alle mål. Tolerancer bør afspejle funktionen, proceskapaciteten og inspektionsbehovet. En strammere tolerance kan kræve ekstra efterbearbejdning, langsommere fræsning, dedikerede fastspændingsanordninger, temperaturkontrol eller mere detaljeret inspektion. Den kan også skabe unødvendig risiko for afvisning, når samlingen ikke kræver det pågældende præcisionsniveau.
- Afgørende funktioner: definerer størrelsen, placeringen, formen og forholdet, der er nødvendige for samling eller bevægelse.
- Understøttende funktioner: anvend praktiske tolerancer, der sikrer passform og udseende.
- Ikke-kritiske omkredsdimensioner: undgå unødvendig præcision.
- Krav til overflade: angiv ruhed kun, hvor den påvirker tætheden, glidningen, udmattelsen, udseendet eller målingen.
Hvis et hul er beregnet til en presfit, et spilfit eller et overgangsfit, skal designkravet angives, og det tilsvarende delnummer identificeres. Forvent ikke, at en leverandør kan udlede en kritisk tolerance ud fra et fotografi eller en ukommenteret CAD-model.
Planlæg inspektion, inden bearbejdning begynder
Inspektion bør påvirke design- og fastspændingsplanen, ikke kun den endelige godkendelse. Et beslag kan kræve hullenes placering i forhold til en basisreference, kontaktfladens planhed og åbningsstørrelsen. En koblingskomponent kan afhænge af centrumafstanden, boringens diameter, koncentriciteten og overfladetilstanden.
En anfordring om tilbud (RFQ) eller en tegning bør præcisere, hvilke mål der er kritiske, hvilken inspektionsstandard eller stikprøveforventning der gælder, om en førsteartikelrapport kræves, hvilke målreferencepunkter der skal anvendes, og om inspektionen foretages før eller efter overfladebehandling. Undgå at anmode om en generisk "fuld inspektion", uden at definere den krævede dokumentation. Forskellige leverandører kan fortolke denne formulering forskelligt, hvilket gør tilbud svære at sammenligne.
Hvad der skal inkluderes i en RFQ for CNC-bearbejdning
En komplet RFQ hjælper en producent med at vurdere både pris og udførelsesmulighed samtidigt. For CNC-bearbejdede beslag og koblingskomponenter skal følgende inkluderes:
- Revisionkontrolleret 3D CAD-fil og tilsvarende 2D-tegning, når tolerancer, gevind, overfladebehandlinger eller inspektionsnoter er afgørende;
- Materialekvalitet og -tilstand samt antal prototyper, prøveproduktioner og serieprodukter;
- Kritiske mål, referencepunkter, geometriske forhold og gevindkrav;
- Overfladebehandling, belægning, galvanisering, anodisering, passivering, afgrædning og kantaf rundingskrav;
- Inspektionsdokumentation, acceptkriterier, emballage, mærkning, sporbarthed og leveringskrav;
- Eventuelle kendte monterings-, samspils- eller levetidsbegrænsninger.
Bed leverandøren om at angive forudsætninger for tilbuddet. Det mest nyttige tilbud er ikke altid det laveste prisniveau; det angiver tydeligt inkluderede materialer, fremstillingsprocesser, overfladebehandlinger, inspektionsomfang, mængde og udelukkelser.
En praktisk designgennemgangscheckliste
- Er de funktionelle referencepunkter tydeligt defineret?
- Er kritiske huller og boringer placeret ud fra disse referencepunkter?
- Kan de primære egenskaber nås med praktiske værktøjer?
- Er indre hjørner kompatible med fræserens radius?
- Er dybe lommer, dybe hull, tynde vægge og udskæringer identificeret?
- Kan emnet fastholdes uden at deformere en funktionsflade?
- Er tolerancerne begrænset til de funktioner, der kræver dem?
- Er materialekvaliteten bekræftet uafhængigt af det visuelle udseende?
- Er overfladebehandlingen kompatibel med montage og inspektion?
- Stemmer tegningen overens med CAD-revisionen?
- Er inspektionsregistreringer og acceptkriterier eksplicit angivet?
- Kan en anden leverandør anmode om samme krav uden at gætte?
Vælg en maskinfremstillingspartner, der gennemgår hele kravet
En kompetent bearbejdningsservicepartner bør bidrage med mere end blot en stykpris. Under tilbudsprocessen bør leverandøren diskutere værktøjsadgang, opsætninger, materialetilgængelighed, risici forbundet med overfladebehandling, inspektionspunkter samt geometriske detaljer, der kan øge omkostningerne eller mindske gentageligheden. PFTWORLD tilbyder relevante CNC-bearbejdningstjenester og brugerdefinerede maskindelstjenester; bekræft projekt-specifikke kapaciteter, inden de inkluderes i en købsordre eller kapacitetspåstand.
Ofte stillede spørgsmål
Er CNC-bearbejdede beslag egnet til prototyper og serieproduktion?
Det kan de godt være, afhængigt af geometri, materiale, mængde og produktionsøkonomi. CNC-bearbejdning er nyttig, når en komponent kræver teknisk materiale, funktionelle huller, præcise interface eller designiterationer, inden der træffes en større produktionsaftale. Den endelige produktionsproces bør vurderes ud fra mængde, cykeltid, værktøj og alternative løsninger.
Kan en CNC-freser fremstille perfekt skarpe indvendige hjørner?
Normalt ikke med en standard rund fræser. Indvendige hjørner får normalt en radius. Hvis et skarpt hjørne er funktionelt nødvendigt, skal der diskuteres en aflastning eller en speciel fremgangsmåde, inden designet afsluttes.
Hvad er vigtigere: hullens diameter eller hullens placering?
Det afhænger af monteringen. En pasbolts kan kræve en kontrolleret diameter, mens et boltmønster måske er mere følsomt over for positionsnøjagtighed. En lejersæde kan kræve både størrelses- og formkontrol. Tegningen bør definere den funktionelle kravspecifikation i stedet for at anvende én tolerance på alle huller.
Har jeg brug for både en 3D-model og en 2D-tegning?
En 3D-model kommunikerer geometrien. En 2D-tegning anbefales kraftigt, når dele har kritiske tolerancer, gevind, krav til overfladekvalitet, referencepunktsrelationer, inspektionsnoter eller særlige godkendelsesbetingelser. Filernes revision skal være identisk.
Kan materialet identificeres ud fra et produktbillede?
Nej. Et fotografi kan give indtryk af en metallisk overflade eller finish, men det kan ikke pålideligt bekræfte en materialekvalitet, varmebehandlingsforhold, belægning eller mekaniske egenskaber. Disse krav skal specificeres og verificeres gennem indkøbs- og kvalitetsprocessen.
Konklusion
CNC-fremstillede beslag og forbindelseskomponenter bliver nemmere at anmode om prisoplysninger til, fremstille og inspicere, når designet adskiller funktion fra udseende. Definer først referencefladerne og grænsefladerne. Brug praktiske indre radier, undgå unødigt dybe eller tynde detaljer, planlæg værktøjsadgang og opsætninger, tildel tolerancer i henhold til funktionen og angiv tilstrækkelig tegnings- og inspektionsinformation, så leverandører kan anmode om prisoplysninger på præcis samme krav.
Har du et brugerdefineret beslag eller en forbindelseskomponent, der skal fremstilles?
Del din 3D-CAD-fil, tegning, materiale, mængde, kritiske tolerancer, finish og inspektionskrav med PFTWORLD for at drøfte fremstillelighed og krav til prisoplysninger.
Udforsk CNC-bearbejdningstjenesterEndelig materiale, proces, tolerance, inspektion, levering og kontaktarrangementer skal bekræftes for det specifikke projekt, inden der foretages køb.
Indholdsfortegnelse
- Hvorfor disse komponenter kræver mere end en simpel tegning
- Start med funktionelle referenceflader og grænseflader
- Design huller til adgang, dybde og inspektion
- Brug indvendige radier og gør lommer fremstillelige
- Vælg materiale og overfladebehandling ud fra anvendelsen
- Behandl tolerancer som en funktionsbaseret budget
- Planlæg inspektion, inden bearbejdning begynder
- Hvad der skal inkluderes i en RFQ for CNC-bearbejdning
- En praktisk designgennemgangscheckliste
- Vælg en maskinfremstillingspartner, der gennemgår hele kravet
- Ofte stillede spørgsmål
- Konklusion
- Har du et brugerdefineret beslag eller en forbindelseskomponent, der skal fremstilles?