 EN


Guide technique | Pièces usinées sur mesure par commande numérique
Guide de conception des pièces usinées CNC : filetages, perçages et éléments essentiels pour les demandes de devis
Un guide pratique à l’intention des ingénieurs et des acheteurs de fabricants d’équipements d’origine (OEM) qui souhaitent prendre des décisions plus claires en matière d’ingénierie pour la fabrication (DFM), obtenir des devis plus comparables et éviter les imprévus lors du montage.
Lorsqu’une pièce usinée sur mesure par commande numérique comporte des filetages, des trous, des bossages, des brides, des surfaces plates pour clé ou des languettes fraises, la géométrie ne constitue qu’un seul aspect de la décision de fabrication. La façon dont ces caractéristiques sont définies peut influer sur l’accès des outils, le maintien en position, le nombre de mises en place, le contrôle qualité, le montage, le coût et la précision du devis. Les exemples présentés ici illustrent uniquement des types de caractéristiques visibles ; leurs matériaux exacts, leurs dimensions, leurs tolérances et leurs applications n’ont pas été confirmés à partir des photographies.
Que faut-il examiner avant de demander un devis d’usinage CNC ?
Avant d’envoyer un modèle à un fournisseur d’usinage CNC, examinez la fonction de chaque caractéristique, l’accès des outils, la séquence des opérations, la priorité des tolérances et les preuves d’inspection. Posez-vous les questions suivantes : à quoi sert chaque trou, filetage, bossage, épaulement ou surface plane ? L’outil peut-il y accéder de façon rigide ? Des opérations d’usinage tournant, fraisage, repositionnement ou secondaires sont-elles nécessaires ? Quelles cotes influencent l’ajustement ? Que faut-il mesurer ?
Cet examen est plus utile que l’application d’une tolérance stricte à chaque cote. Des tolérances strictes peuvent augmenter les efforts d’usinage et d’inspection, tandis que des exigences fonctionnelles floues peuvent toujours empêcher le fournisseur de choisir le procédé approprié.
1. Commencez par la fonction de chaque caractéristique
Trous : jeu, positionnement, écoulement ou fixation ?
Un trou peut servir à un élément de fixation avec jeu, une goupille de positionnement, un palier, un arbre, un passage de fluide ou une liaison filetée. Ces fonctions requièrent des approches différentes en conception et en inspection.
Un trou traversant est souvent plus simple à usiner qu’un trou borgne, car les copeaux et le liquide de coupe disposent d’un chemin à travers la pièce. Un trou borgne peut s’avérer nécessaire lorsque la surface opposée doit rester intacte, mais sa profondeur, l’accès de l’outil et l’évacuation des copeaux doivent être examinées dès les premières étapes.
Si un trou sert à positionner un goujon, un roulement, une douille ou un arbre, la seule tolérance de diamètre peut ne pas suffire. Le plan peut également devoir spécifier la position, la perpendicularité, la cylindricité ou la relation par rapport à un repère. Si le trou ne fait que dégager un élément de fixation, une tolérance de diamètre excessivement serrée peut augmenter les coûts sans améliorer l’assemblage.
Filetages : définir la liaison, pas seulement le pas
Pour les filetages externes ou internes, une demande de devis doit préciser la norme et la désignation du filetage, le diamètre majeur et le pas le cas échéant, la classe de filetage ou l’ajustement, la longueur utile d’engagement, la forme interne ou externe, la pièce appariée, la méthode de contrôle, ainsi que toute exigeance relative à une chanfrein d’entrée, une détente ou une sortie de filet.
Un trou taraudé borgne nécessite généralement une profondeur supplémentaire non taraudée sous le filet utilisable. Cet espace permet à l’outil de terminer le filetage et offre un volume pour les copeaux. Spécifier une profondeur de filet supérieure à celle requise par l’assemblage peut augmenter le temps de cycle et compliquer l’inspection, sans améliorer la liaison.
2. Vérifier l’accès de l’outil, la profondeur et les angles intérieurs
L’usinage CNC est un procédé soustractif. L’outil doit pouvoir atteindre physiquement la matière, évacuer les copeaux et rester suffisamment rigide pour conserver la géométrie et la finition requises.
Trous profonds et caractéristiques étroites
À mesure que la profondeur du trou augmente relativement à son diamètre, l’évacuation des copeaux et la déflexion de l’outil deviennent plus difficiles. Un trou borgne situé au fond d’une poche profonde ou à proximité d’une paroi haute peut nécessiter un outil plus long, une séquence différente ou un montage supplémentaire. Ces choix peuvent influencer la précision et le coût.
Lors de l’examen de la conception, demandez-vous si un trou traversant pourrait remplacer un trou borgne, si la profondeur spécifiée est nécessaire, s’il existe un accès clair pour la mèche, la fraise, l’alésoir ou l’outil de taraudage, si une dimension normalisée d’outil convient, et si cette caractéristique se trouve trop près d’un bord ou d’une paroi haute.
Rayons internes et chanfreins ou brisures d’arêtes externes
Les fraises étant rondes, les angles internes reçoivent généralement un rayon plutôt qu’un angle parfaitement vif. Si un angle interne vif est fonctionnellement indispensable, la pièce peut nécessiter un outil spécial, une usinage plus lent ou un procédé secondaire, selon la géométrie.
Les arêtes externes sont souvent plus faciles à usiner avec un chanfrein ou une brisure d’arête définie. Si la dimension exacte du chanfrein n’a pas d’importance fonctionnelle, évitez d’en contrôler étroitement les tolérances. Précisez plutôt l’état requis de l’arête, par exemple « émousser les arêtes vives » ou « éliminer les bavures », et indiquez toute arête devant rester vive.
3. Traiter les bossages, les brides et les motifs de fixation comme des caractéristiques d’assemblage
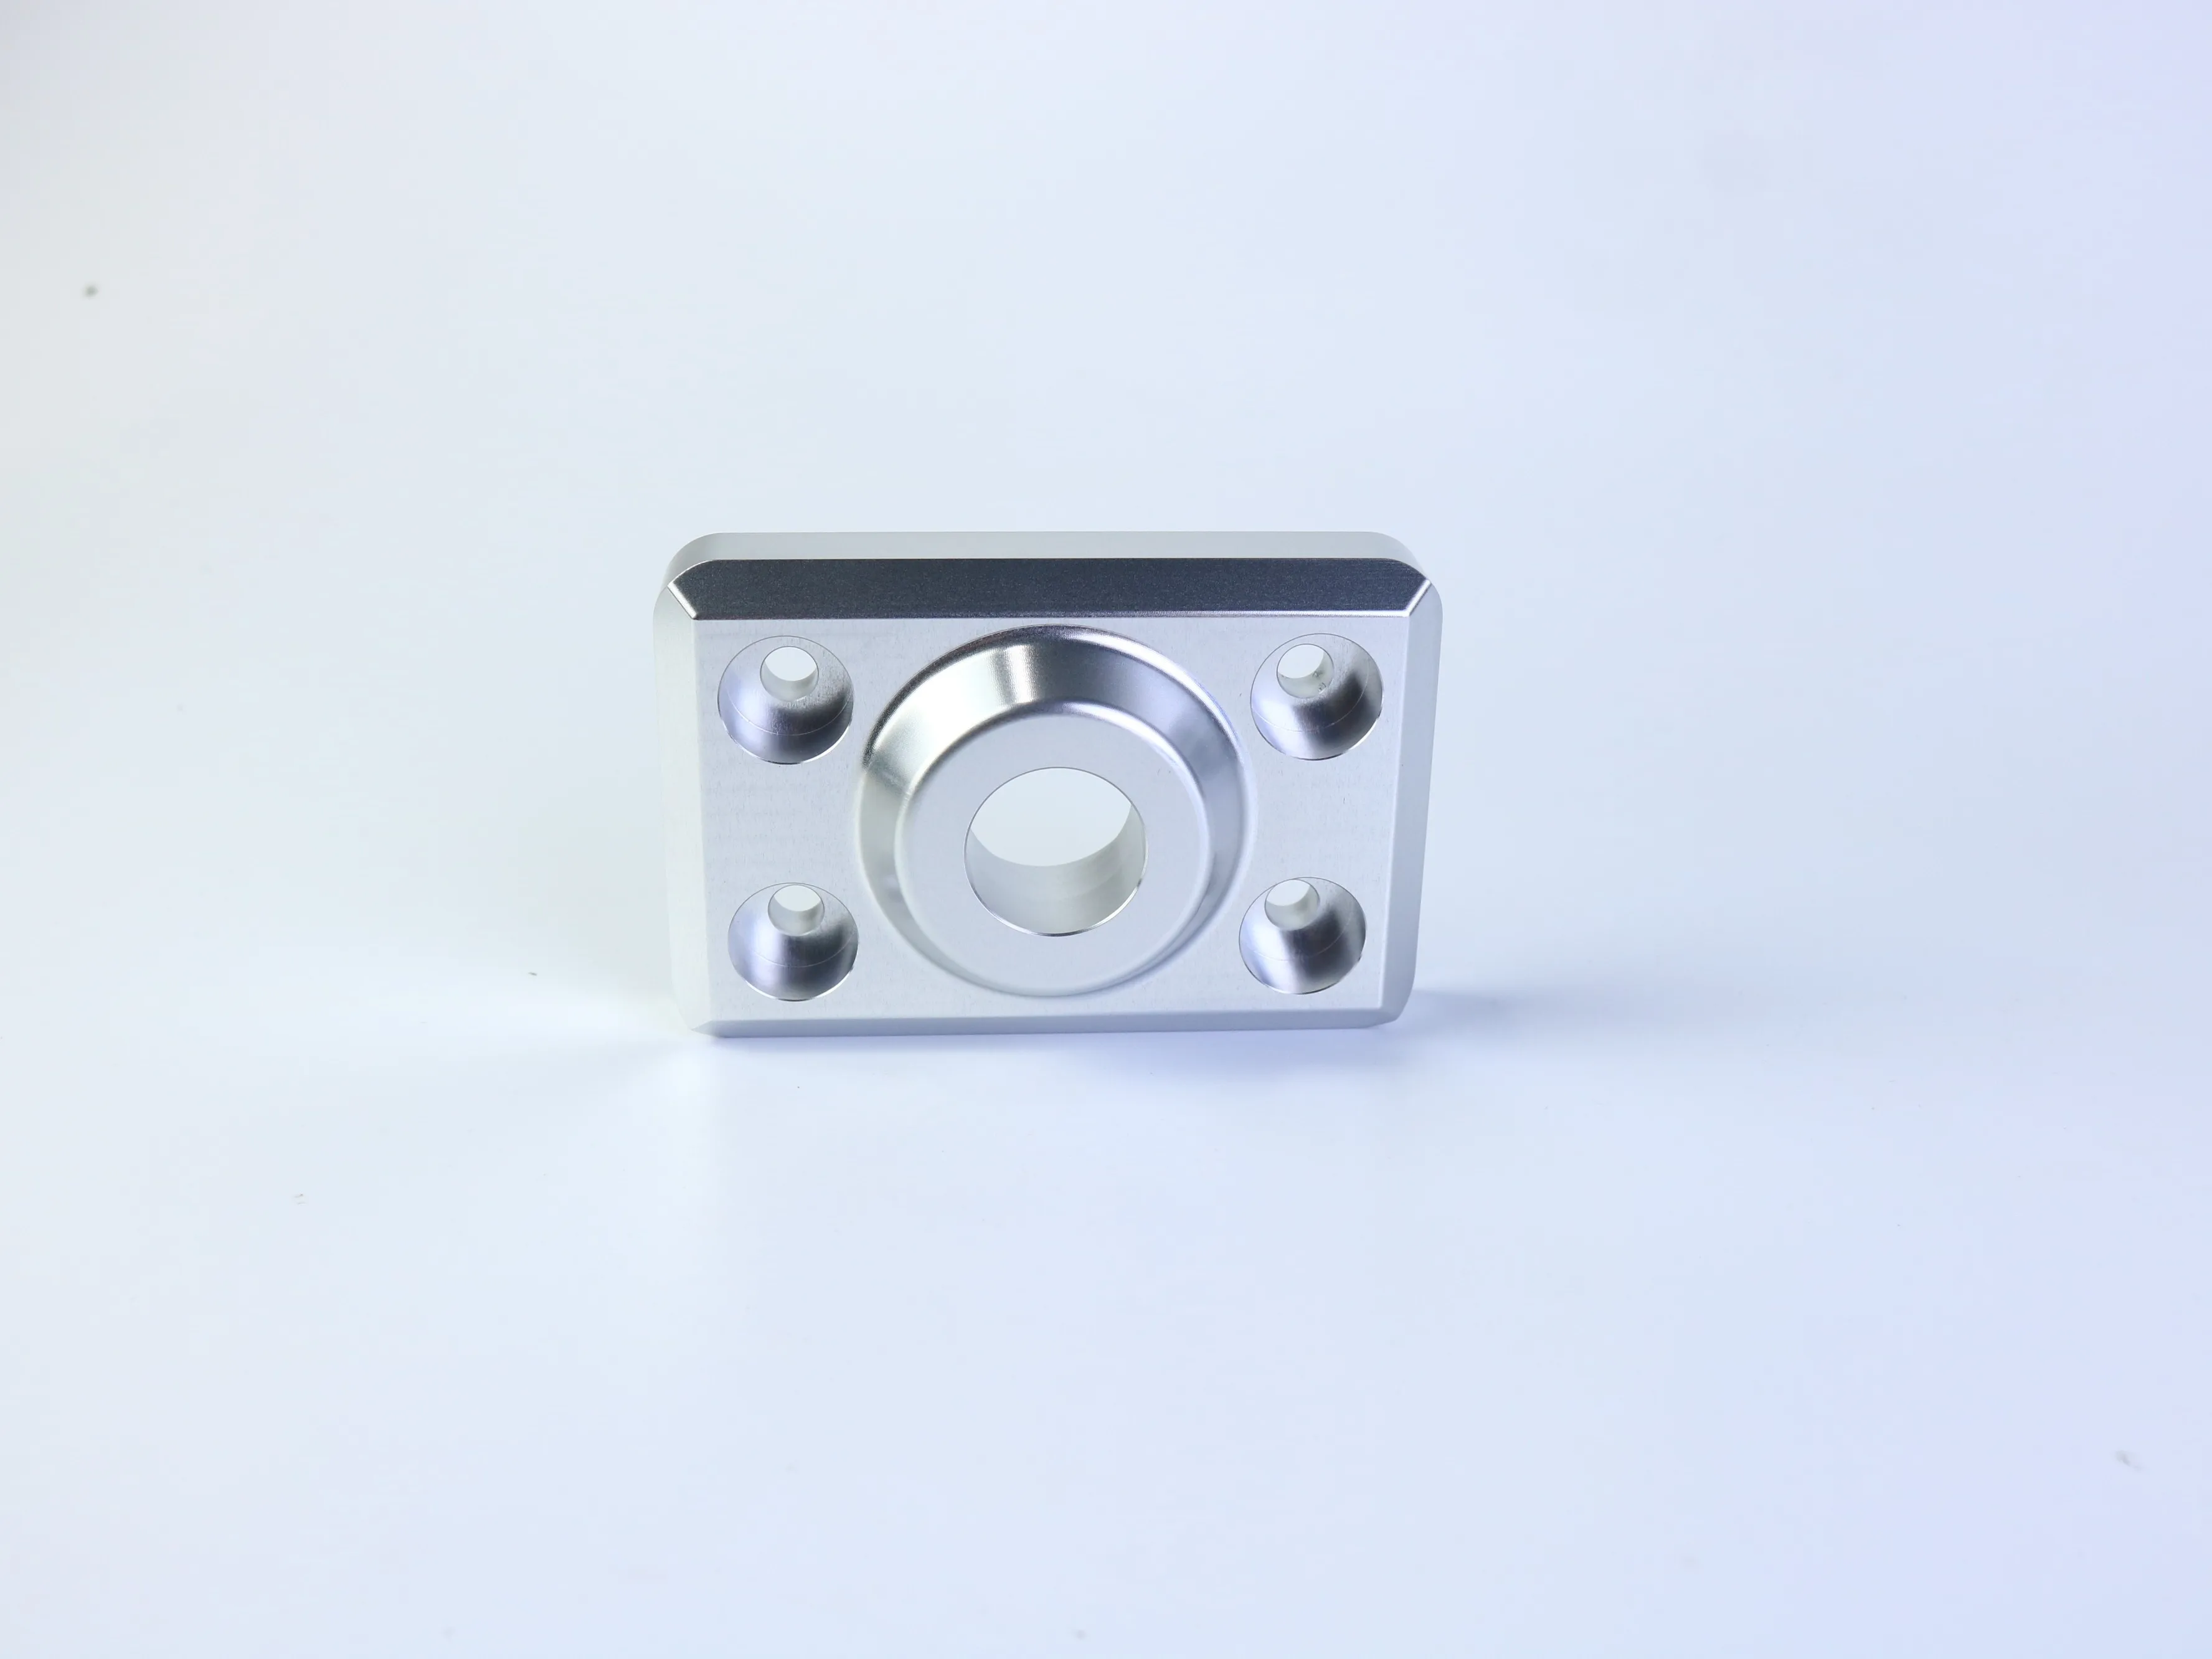
Un composant rectangulaire doté d’une caractéristique circulaire centrale et d’un motif de fixation à quatre trous pourrait servir de plaque de fixation, de bride, d’adaptateur ou d’équerre, mais une photographie ne permet pas de confirmer son application exacte. Pour ce type de pièce, les questions les plus importantes portent généralement sur les relations géométriques :
- Le perçage central est-il concentrique par rapport au boss ou à la caractéristique extérieure ?
- Le motif des trous est-il symétrique autour d’un axe de référence ?
- La face de fixation doit-elle présenter une planéité suffisante pour assurer un joint étanche ou le positionnement d’une autre pièce ?
- La hauteur du boss est-elle contrôlée, car elle détermine la position axiale ?
- Les trous pour boulons sont-ils des trous libres, des taraudages, des alésages débouchants ou des coniques ?
- Existe-t-il une relation exigée entre le motif des trous et la caractéristique centrale ?
Un ensemble de cotes linéaires séparées peut ne pas traduire efficacement ces relations géométriques. Lorsque l’assemblage dépend de la localisation ou de l’orientation des caractéristiques, il convient d’utiliser une structure de références claire et des indications appropriées de GD&T. Le fournisseur doit également savoir quelles surfaces constituent les références principales lors du montage et de l’inspection.
4. Appliquer les tolérances en fonction de la fonction
Une stratégie pratique de tolérancement distingue les cotes générales, les cotes fonctionnelles et les relations géométriques. Les tolérances générales conviennent aux longueurs non critiques, aux décrochements esthétiques ou aux éléments de jeu, à condition que la norme de dessin soit claire. Les tolérances dimensionnelles fonctionnelles s’appliquent aux ajustements, aux épaulements, aux diamètres de perçages, aux interfaces filetées et aux éléments de positionnement. Les tolérances géométriques sont adaptées aux relations de position, de planéité, de perpendicularité, de profil ou d’orientation qui influencent le montage.
- Tolérance générale : À utiliser pour les caractéristiques non critiques, conformément à une norme de dessin définie.
- Tolérance dimensionnelle fonctionnelle : À utiliser lorsque la dimension influe directement sur l’ajustement ou le comportement.
- Tolérance géométrique : À utiliser des références et du GD&T là où les relations entre caractéristiques sont déterminantes.
Ne copiez pas la tolérance standard d’un fournisseur sur votre plan sans vérifier si elle correspond à votre intention de conception. Une tolérance indiquée comme « standard » n’est pas automatiquement adaptée à un logement de roulement, une surface d’étanchéité, une liaison filetée ou une fonction de positionnement précis. De plus, distinguez clairement la tolérance de fabrication de la finition de surface. Une pièce peut satisfaire aux exigences dimensionnelles tout en étant défectueuse si sa surface d’étanchéité ou de glissement présente une rugosité inappropriée ou une orientation incorrecte des marques d’outil.
5. Spécifiez séparément le matériau et le traitement de surface
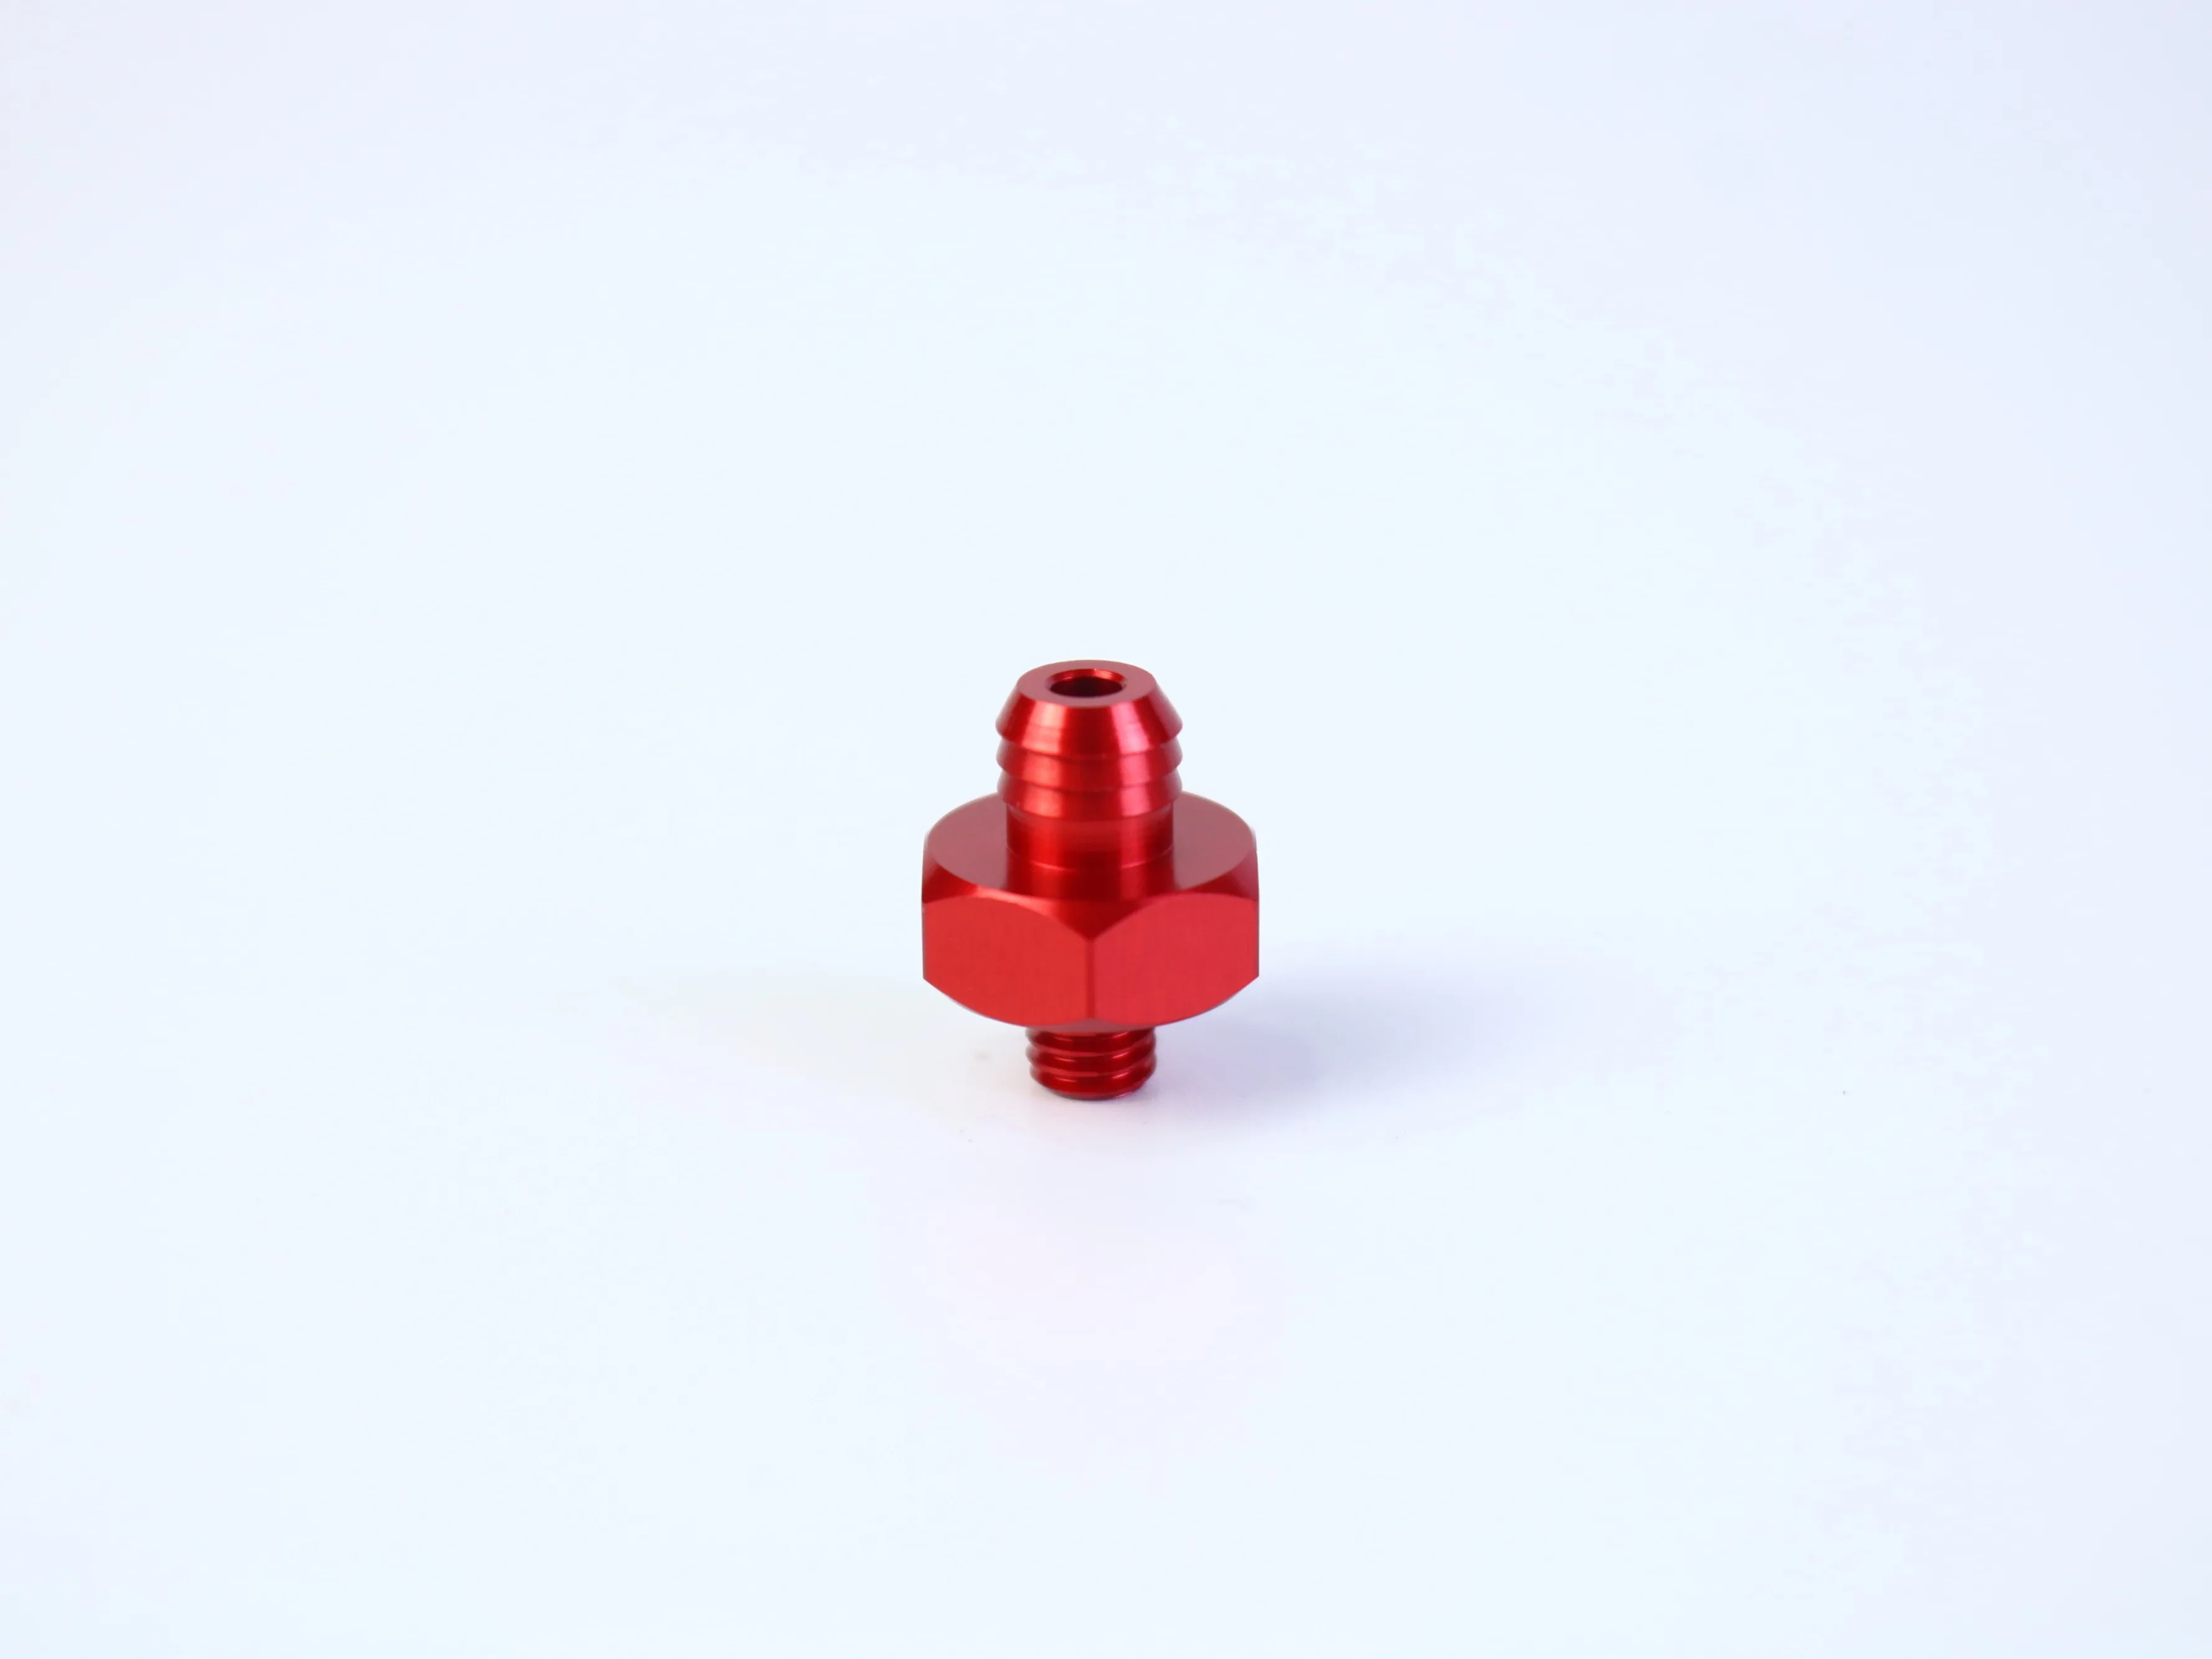
La couleur ou la réflectivité d’un composant photographié ne prouve pas son matériau. Une pièce argentée peut être en aluminium, en acier inoxydable, en acier plaqué ou dans un autre alliage ; une pièce rouge peut être anodisée, peinte, plaquée ou simplement photographiée sous un éclairage coloré.
La demande de prix doit indiquer la nuance et l’état du matériau, le cas échéant, ainsi que toute certification requise. Si le matériau n’est pas encore défini, décrivez plutôt les exigences fonctionnelles : résistance, masse, exposition à la corrosion, conductivité, usure, comportement magnétique, température et compatibilité avec les matériaux associés.
Le traitement de surface doit également être spécifié séparément. L’anodisation, la passivation, le placage, le grenaillage, la polissage et la peinture poudre peuvent influencer l’apparence, la résistance à la corrosion, l’usure, la conductivité, les dimensions et les zones à masquer. Les cotes critiques peuvent nécessiter une évaluation avant et après finition. Une demande de prix utile identifie les surfaces fonctionnelles ou esthétiques, la norme de finition requise, et précise si les filetages, alésages, références ou surfaces d’étanchéité doivent être protégés.
6. Rendre la demande de prix suffisamment complète pour comparer les fournisseurs
Un fournisseur ne peut établir un devis comparable si chaque soumissionnaire doit formuler un ensemble différent d’hypothèses. Incluez les informations suivantes dès qu’elles sont disponibles.
- Données de conception : plan 2D soumis à un contrôle de révision, modèle CAO 3D, unités, méthode de projection, matériau, traitement de surface, masquage, tolérances générales, tolérances critiques, repères, tolérances géométriques (GD&T), normes des filetages, profondeurs, informations d’assemblage, ébavurage et état des bords.
- Données commerciales : stade du prototype, de la présérie, de la petite série ou de la production ; quantité requise ; volume annuel prévu, le cas échéant ; quantité d’échantillons ; jalons de livraison ; emballage, étiquetage, traçabilité, destination, conditions commerciales et documents qualité requis.
- Questions techniques : Quelles caractéristiques présentent le plus haut risque pour la fabricabilité ? Quelles cotes sont supposées être soumises aux tolérances générales ? Le procédé exige-t-il plusieurs montages ou des opérations secondaires ? Les outillages, les dispositifs de maintien, les finitions, les contrôles et l’emballage sont-ils inclus ?
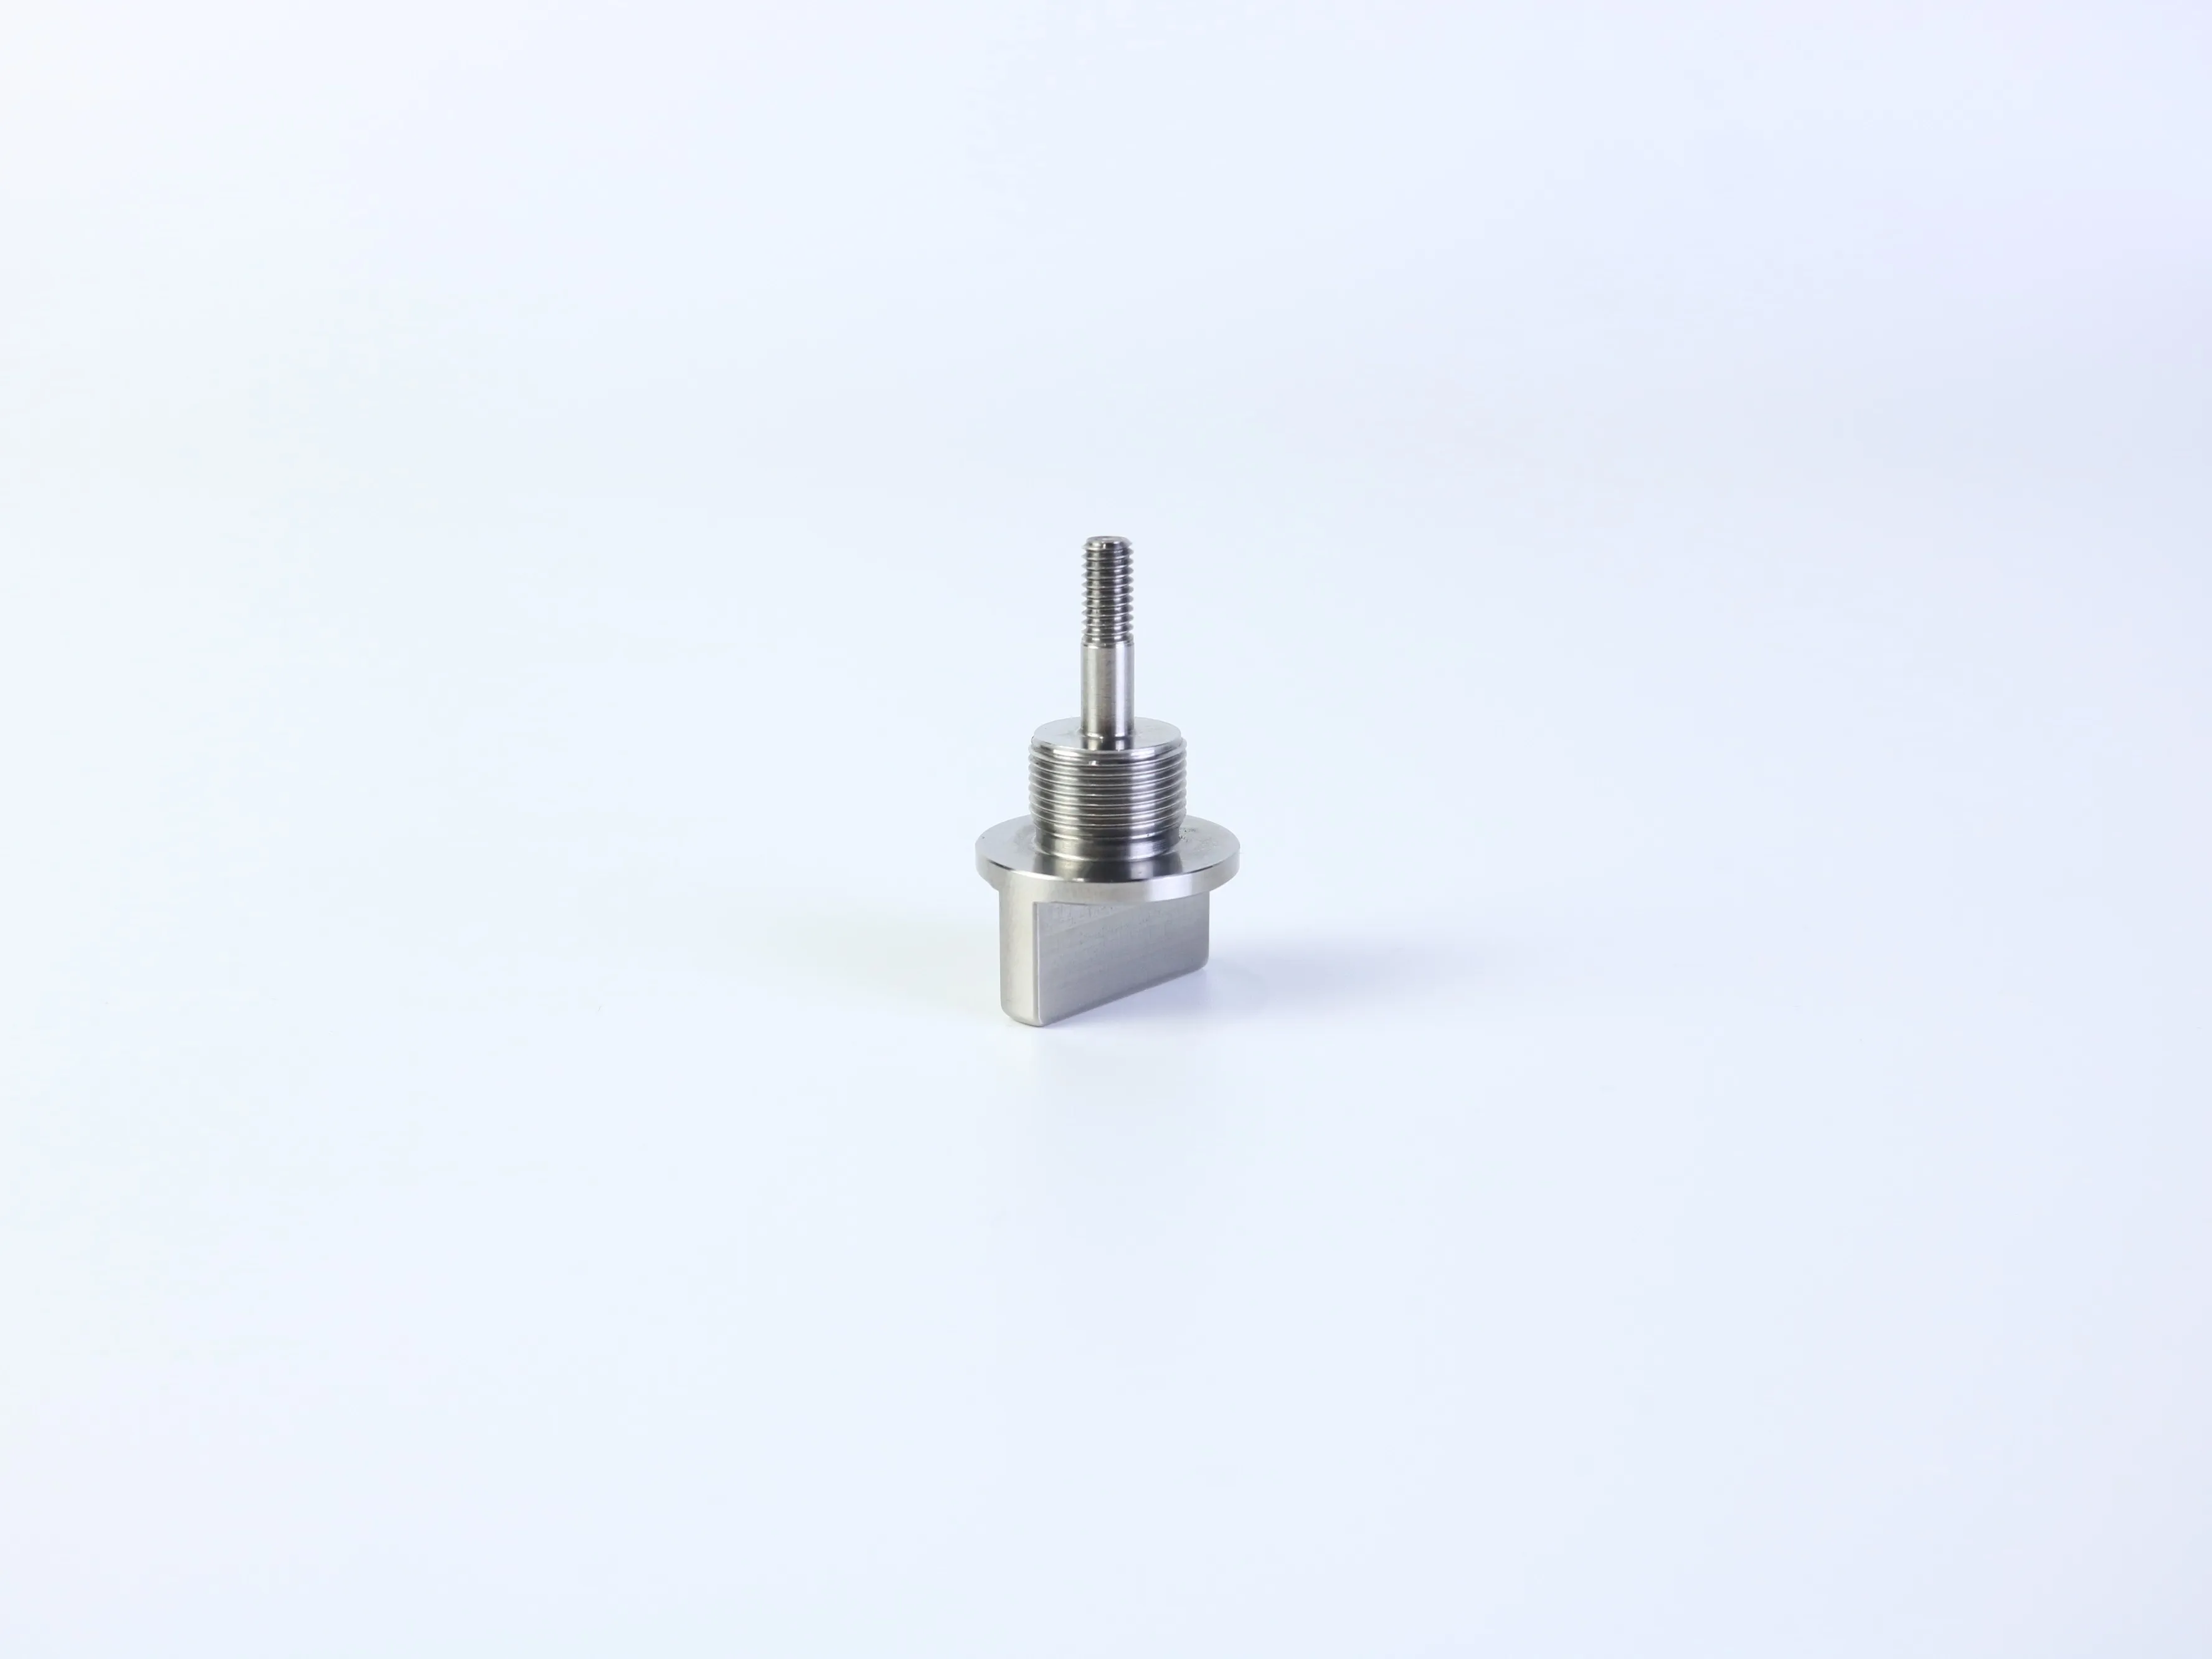
Pour une pièce tournée et fraisee, identifier la relation critique entre l’axe et la surface plane, ainsi que l’orientation de rotation. Une simple opération de tournage peut ne pas suffire lorsque la pièce comporte une bride, une section filetée, une tige, un onglet rectangulaire, une surface plane usinée ou une caractéristique transversale. Le dessin doit permettre de mesurer cette relation plutôt que de la laisser à l’appréciation visuelle.
Une meilleure question dans une demande de devis
Demander au fournisseur de lister les risques liés à la fabricabilité et les hypothèses retenues pour le devis avant la production. Cela rend visibles les opérations secondaires cachées, les filetages non précisés, l’absence de preuves d’inspection et les tolérances ambiguës, tant qu’il est encore possible d’apporter des modifications.
7. Risques courants en matière de coûts et de qualité
Précision superflue
Appliquer une tolérance stricte à chaque caractéristique peut augmenter le temps d’usinage, les efforts d’inspection, le risque de rebuts et les contraintes liées au choix des fournisseurs. Réserver les exigences de précision aux seules caractéristiques qui en ont réellement besoin.
Opérations secondaires cachées
Un corps tourné comportant une surface plane usinée, une fente, un trou transversal ou une languette rectangulaire peut nécessiter un autre montage. Si le plan ne précise pas la relation entre l’axe tourné et la caractéristique fraisee, une clarification peut être nécessaire avant l’établissement du devis ou de la production.
Filetages mal définis et planification insuffisante des contrôles
Une indication de filetage sans norme, sans classe, sans longueur effective ni exigence d’accouplement est incomplète. Si un motif de trous, une face de bride, un bossage ou un axe fileté revêt une importance fonctionnelle, préciser comment il doit être référencé et vérifié. L’instruction « vérifier toutes les dimensions » est moins utile que l’identification des caractéristiques critiques et du format requis pour le rapport.
8. Liste de contrôle pratique DFM et RFQ pour usinage CNC
- Chaque trou remplit une fonction définie, et chaque profondeur de trou borgne est nécessaire et accessible.
- Les normes, classes, profondeurs, pièces d’accouplement, dégagements et méthodes de contrôle des filetages sont identifiées.
- Lorsque la localisation est critique, les motifs de trous sont rattachés à des repères clairement définis.
- Les angles internes permettent un rayon d’usinage réaliste, et les parois minces ou les poches profondes ont été vérifiées pour leur rigidité.
- Les caractéristiques d’usinage tourné et fraisé possèdent un processus et une orientation clairs.
- Les cotes critiques sont séparées des cotes générales.
- Les exigences relatives au matériau, à l’état, à la finition, au masquage, aux bavures, à l’arrondi des arêtes et à l’aspect esthétique sont clairement définies.
- La quantité, le stade de production, les délais de livraison attendus et les documents d’inspection sont précisés.
- Le fournisseur est invité à identifier les hypothèses avant la production.
FAQ : Pièces usinées CNC, filetages et demandes de devis
Un modèle CAO 3D seul peut-il suffire pour établir un devis CNC ?
Parfois, mais il ne précise pas nécessairement le matériau, les tolérances, les filetages, la finition de surface, les références, les exigences d’inspection ou les caractéristiques non entièrement représentées par la géométrie du modèle. Un plan sous contrôle de révision ou une spécification écrite réduit le nombre d’hypothèses.
Les perçages débouchants sont-ils toujours préférables aux perçages borgnes ?
Non. Les perçages traversants sont souvent plus simples lorsqu’ils ne gênent pas le montage, mais un perçage borgne peut être nécessaire pour protéger une surface ou répondre à une exigence fonctionnelle. Choisissez la caractéristique la plus simple qui satisfait la conception.
Comment spécifier une pièce usinée CNC filetée ?
Indiquez la norme de filetage, la dimension, le pas, la classe ou l’ajustement, la longueur utile, la forme intérieure ou extérieure, les exigences en matière de dégagement ou de chanfrein, le composant associé et la méthode d’inspection. Un filetage visible ne constitue pas une preuve suffisante de compatibilité.
Faut-il appliquer une tolérance stricte à chaque cote CNC ?
Non. Les tolérances strictes doivent être liées à l’ajustement, à la fonction ou aux performances. Une tolérance générale clairement définie peut convenir aux caractéristiques non critiques.
Préparez une demande de devis pour usinage CNC plus comparative
Les raccords filetés, les plaques de fixation, les bossages, les brides et les composants usinés au tour et à la fraise peuvent tous être fabriqués avec succès dès lors que leurs exigences fonctionnelles sont traduites en géométrie accessible, en tolérances appropriées, en hypothèses de procédé claires et en critères d’inspection mesurables.
L’objectif n’est pas de rendre chaque caractéristique plus complexe ou plus précise. L’objectif est de fournir au fournisseur suffisamment d’informations pour choisir un procédé adapté, identifier les risques tôt, établir un devis couvrant exactement le périmètre que vous avez envisagé et vérifier les caractéristiques essentielles à votre assemblage.
Discutez de votre projet personnalisé d’usinage CNC
Pour une discussion sur la fabrication et un devis, préparez le dessin 2D le plus récent, le modèle CAO 3D, les exigences concernant le matériau et la finition, la quantité, la phase de production et les attentes en matière d’inspection. Les informations publiques de PFTWORLD sur l’usinage CNC peuvent être consultées avant de soumettre les détails de votre projet.
Examiner les services d’usinage CNC personnalisés