 EN


Usinage CNC sur mesure | Assistance technique | Fabrication B2B
Composants usinés CNC complexes conçus autour de la fonctionnalité, de l’ajustement et de la reproductibilité
Pour les corps à brides, les boîtiers filetés, les dispositifs de serrage divisés, les pièces à étages et autres composants mécaniques de précision, le résultat manufacturier optimal commence avant l’usinage. PFTWORLD accompagne les acheteurs grâce à un examen pratique des conceptions, à une portée claire des devis et à des solutions d’usinage CNC sur mesure, adaptées aux besoins de prototypage et de production.
Pièces mécaniques sur mesure
Une pièce usinée n’est réussie que lorsqu’elle fonctionne correctement dans l’assemblage
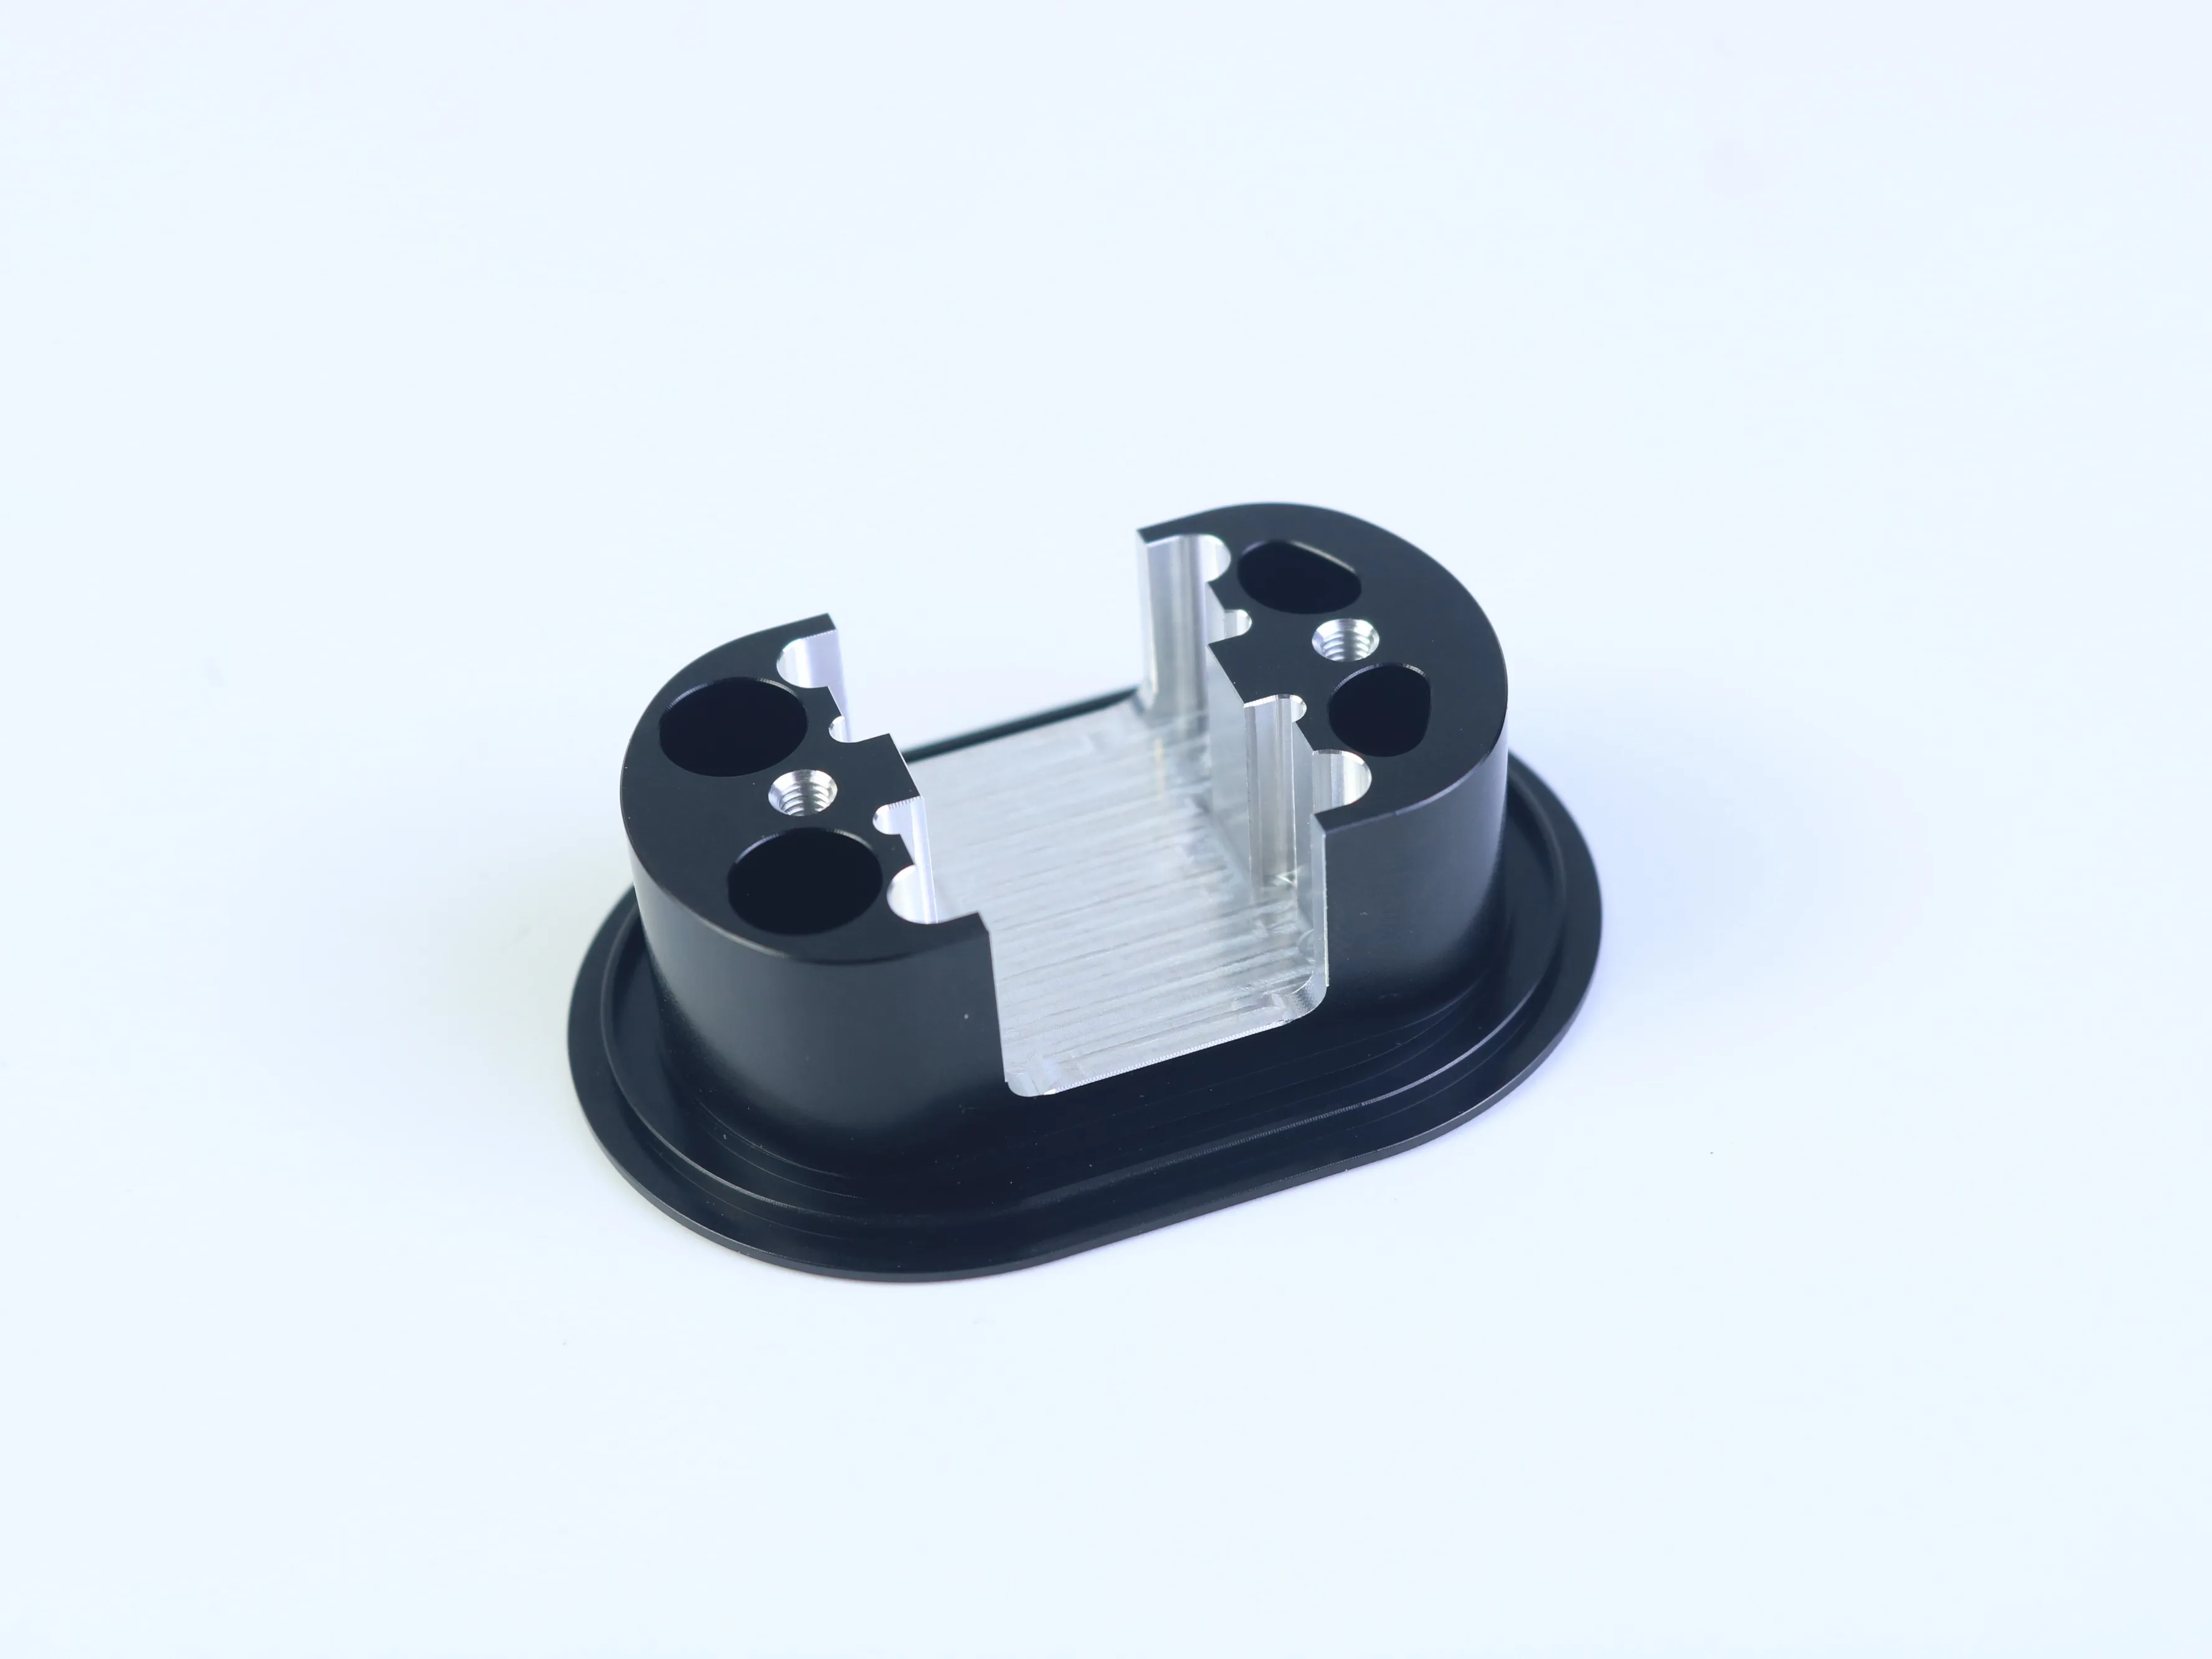
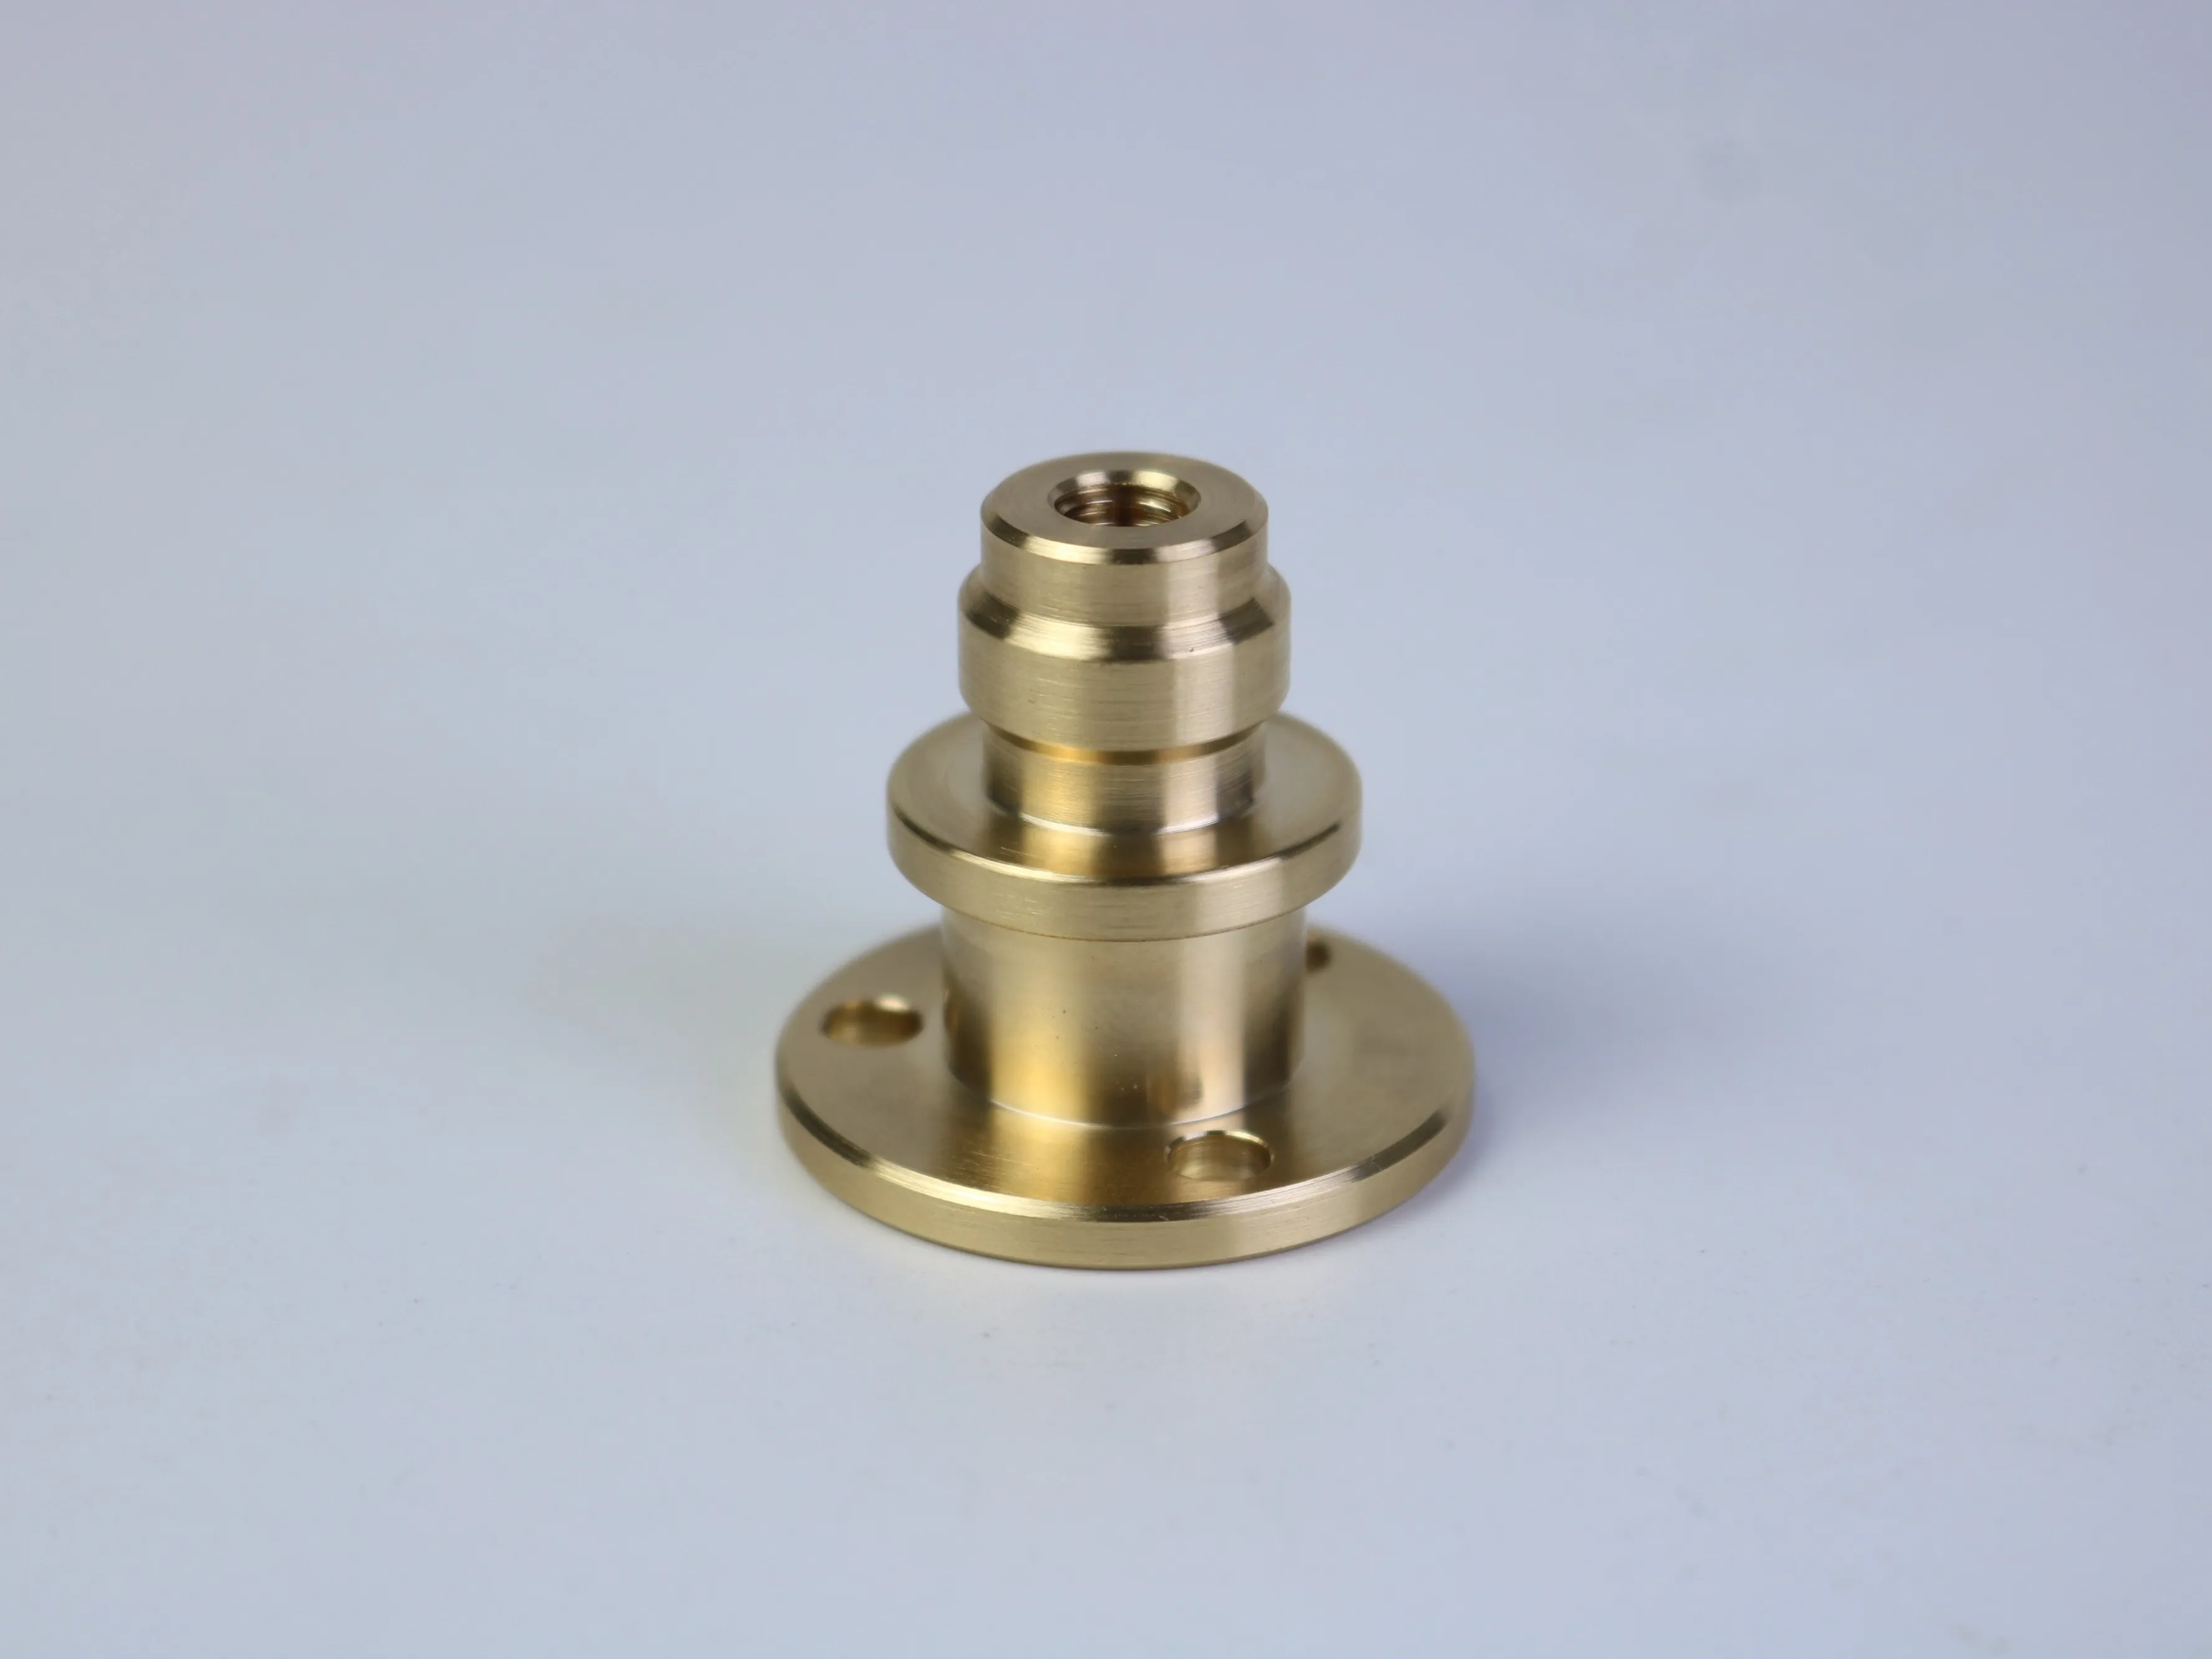
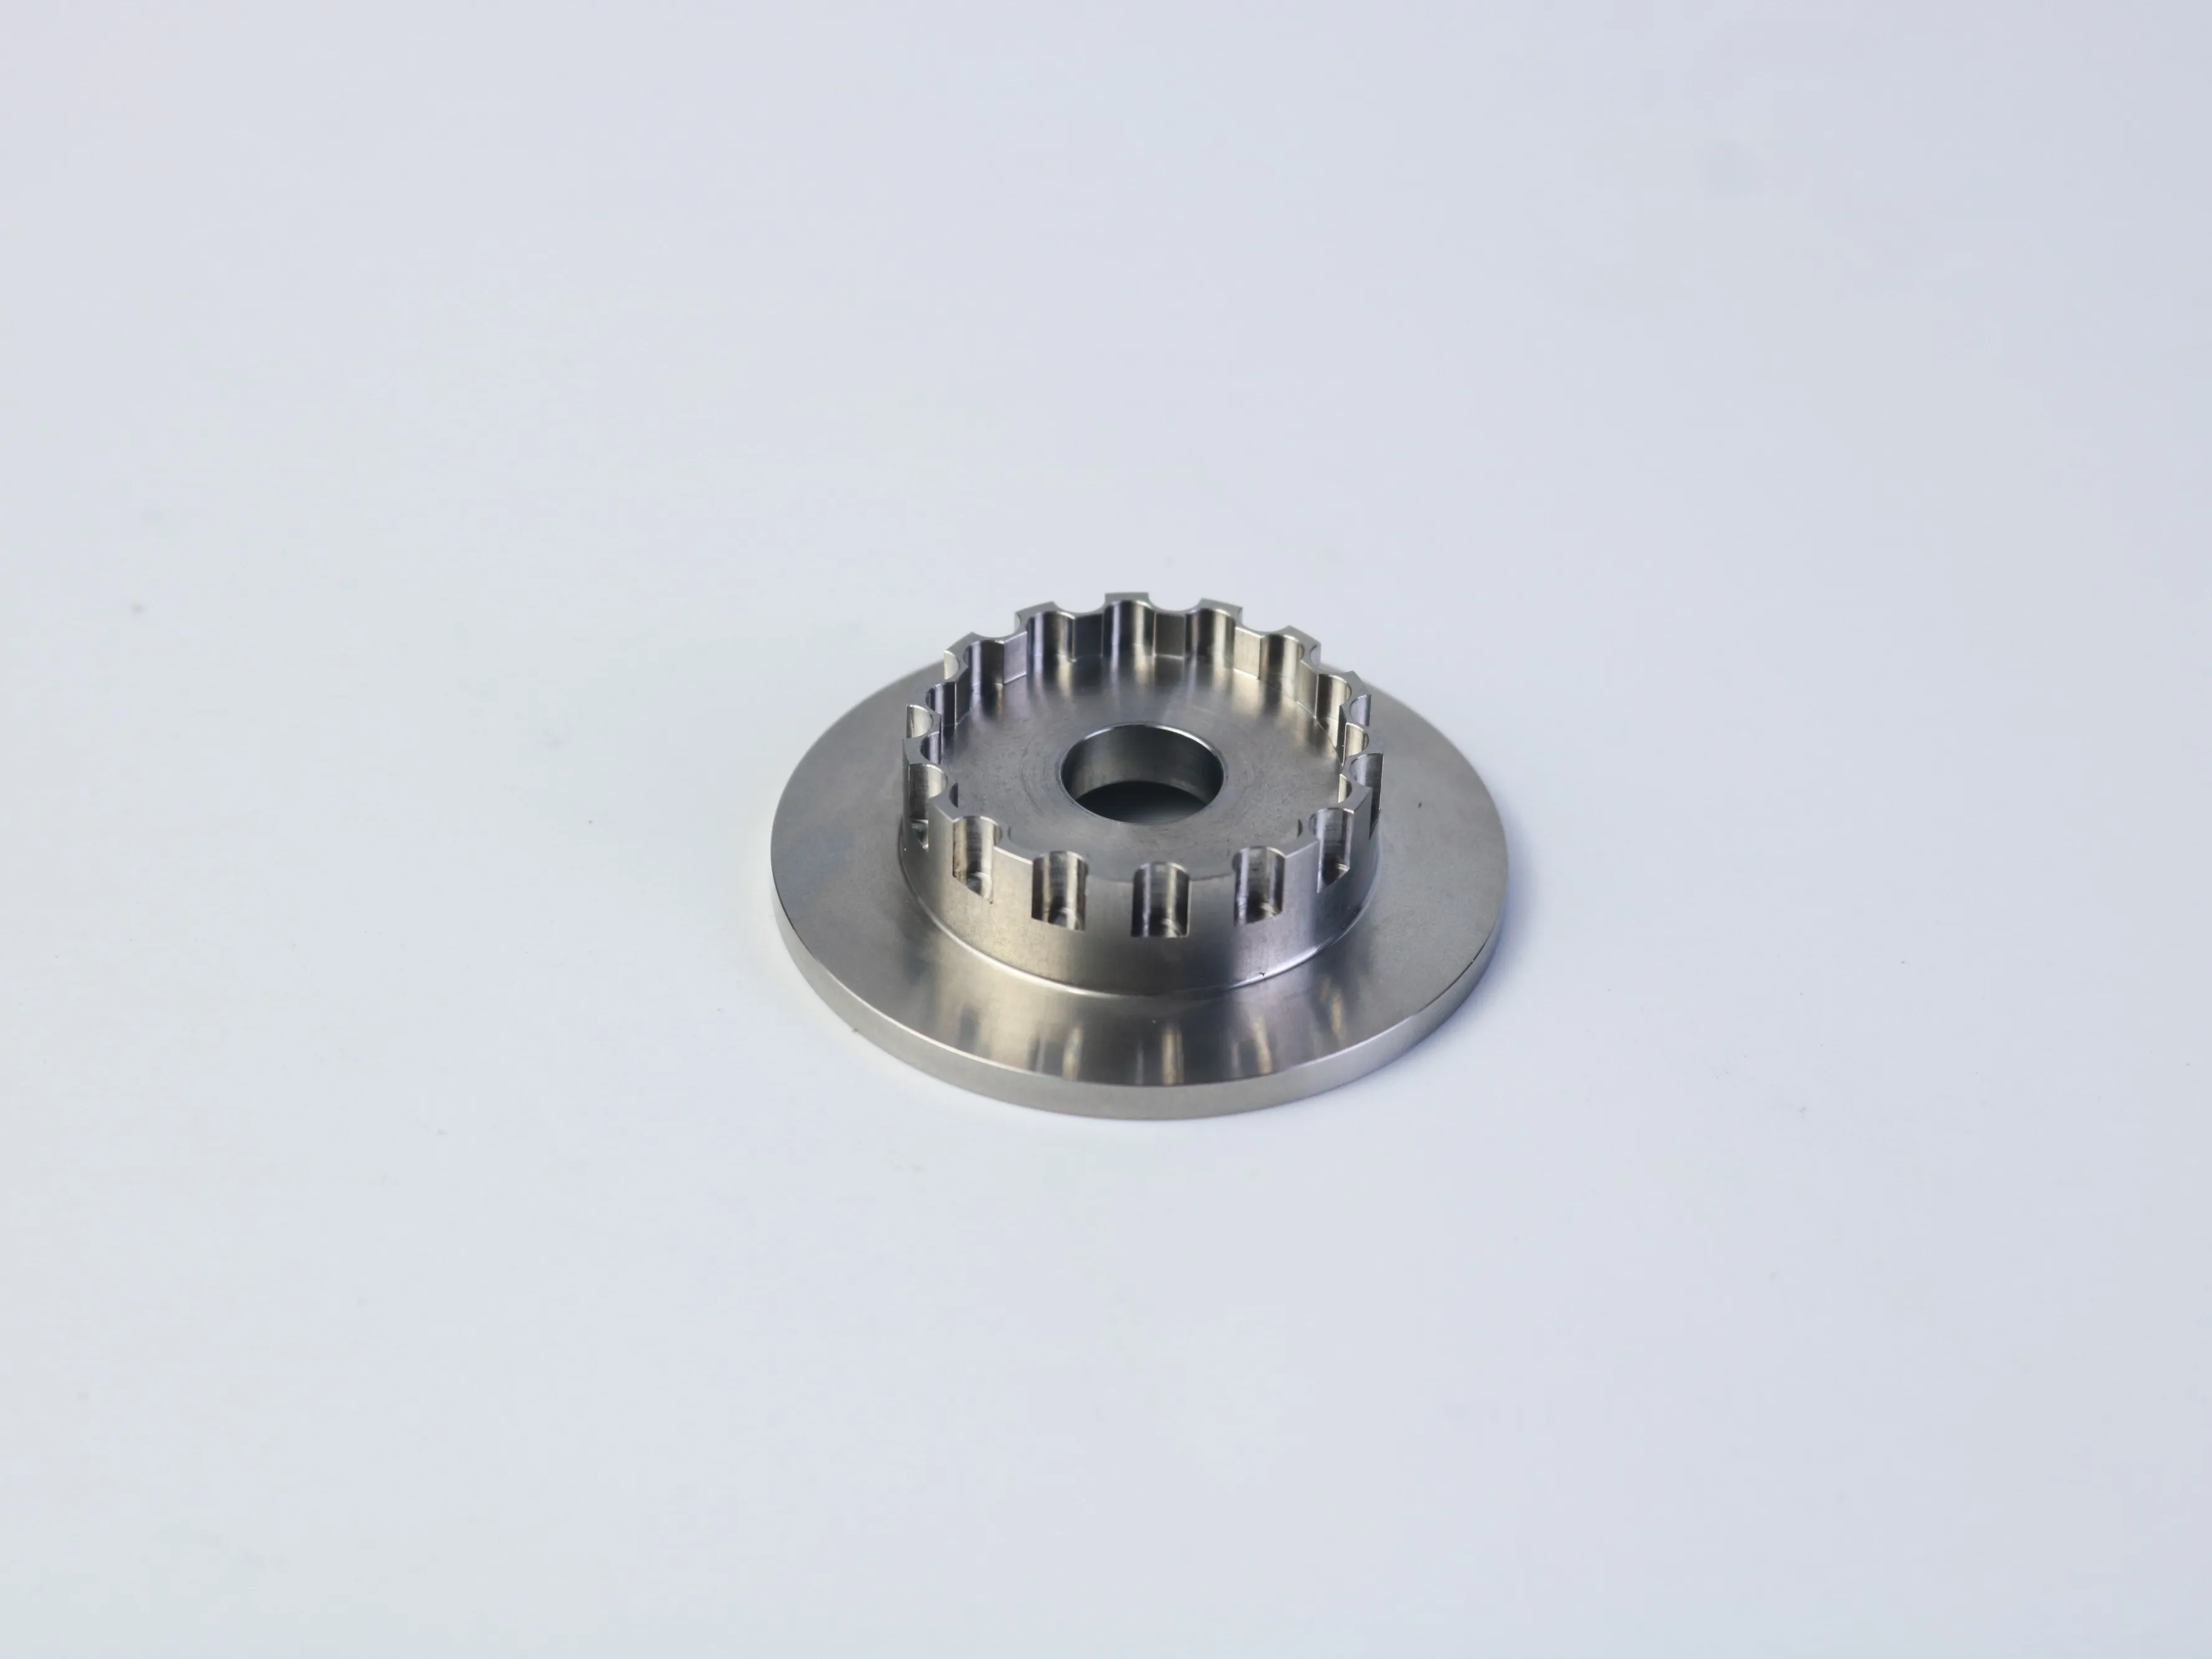
Un composant CNC complexe peut comporter une bride, des diamètres étagés, des trous de fixation, des filetages internes, des rainures, des ouvertures fendues ou des caractéristiques circulaires répétées. Chaque détail peut être usiné indépendamment, mais leur combinaison peut engendrer des risques cachés : difficulté de maintien en machine, accès limité des outils, accumulation d’erreurs de réglage, finition de surface incohérente ou un devis fondé sur des hypothèses.
L’approche la plus fiable consiste à examiner la conception au regard de trois questions : La caractéristique remplit-elle une fonction claire ? Peut-on y accéder et l’usiner de façon constante ? Le critère requis peut-il être vérifié par rapport à un repère défini ? Cette approche préserve l’intention de conception tout en réduisant la complexité de production évitable.
Comment la géométrie influence le procédé d’usinage CNC
Les caractéristiques rotatives, telles que les diamètres extérieurs, les épaulements, les faces de bride et les alésages concentriques, peuvent convenir à l’usinage CNC par tournage. Les détails non rotatifs — motifs de fixation, rainures, ouvertures fendues, plans usinés et certaines caractéristiques filetées — peuvent nécessiter le fraisage CNC, le perçage, l’alésage, le taraudage ou le filetage par fraise. Une approche combinée de tournage et de fraisage peut s’avérer appropriée lorsqu’un composant présente à la fois ces deux familles de caractéristiques.
Le procédé final doit être choisi en fonction des exigences techniques, et non en se basant sur l’apparence d’une image échantillon. La nuance de matériau, la quantité, les tolérances, l’état de surface, les méthodes de maintien en machine et les exigences d’inspection peuvent modifier considérablement le plan de fabrication. Lors de la préparation du devis, identifiez les surfaces qui assurent l’alignement, les trous destinés aux éléments de fixation ou aux broches de positionnement, ainsi que les cotes à caractère esthétique plutôt que fonctionnel.
Principe technique : Une caractéristique qui n’est pas fonctionnellement requise ne doit pas générer de travail inutile lié à l’outillage, au bridage, à l’inspection ou à la finition. Une caractéristique fonctionnellement critique doit être décrite avec une précision suffisante pour garantir l’ajustement et les performances.
Cinq vérifications de conception qui réduisent les risques de fabrication
1. Planifier les références et les montages en fonction de l’assemblage
Lorsqu’une pièce nécessite plus d’une orientation, chaque étape de repositionnement peut introduire des variations. Utiliser des références fonctionnelles reflétant la manière dont la pièce est assemblée. Une face de bride peut contrôler la position axiale, tandis qu’un alésage central peut contrôler l’alignement radial. Les motifs de perçage et les fentes doivent être rapportés à la référence qui gouverne effectivement l’assemblage, et non simplement au bord extérieur le plus proche.
2. Utiliser des rayons internes pratiques
La plupart des fraises sont cylindriques, ce qui confère naturellement un rayon aux angles intérieurs. Des rayons très petits peuvent nécessiter des outils plus petits, des conditions d’usinage plus lentes, davantage de passes et accroître le risque de déformation. Lorsque le rayon n’affecte pas le montage, un congé pratique améliore généralement la fabricabilité. Si un angle intérieur vif est indispensable, identifiez-le comme une exigence fonctionnelle et vérifiez si une entaille ou un procédé alternatif est requis.
3. Définir complètement les éléments filetés
Un trou fileté doit préciser la norme métrique ou impériale, la dimension nominale, le pas, l’ajustement ou la classe le cas échéant, la profondeur totale du filetage, la profondeur totale du trou ainsi que la condition « borgne » ou « traversant ». Une profondeur de filetage excessive peut allonger le temps d’usinage et augmenter le risque d’évacuation insuffisante des copeaux ou de rupture d’outil, sans améliorer la résistance de l’assemblage. La longueur de serrage adéquate dépend du matériau, de la fixation, de la charge et de la conception de l’assemblage.
4. Appliquer les tolérances en fonction de la fonction
Les tolérances serrées doivent être réservées aux surfaces qui influencent l’ajustement, le mouvement, l’étanchéité, l’alignement ou le transfert de charge. Appliquer des indications de précision à chaque cote augmente les efforts d’usinage et de contrôle sans nécessairement améliorer l’assemblage final. Utilisez une structure de repères claire et distinguez les cotes critiques pour la fonction des cotes générales et des caractéristiques esthétiques.
5. Examiner les caractéristiques profondes et les parois minces
Les poches profondes, les rainures étroites et les parois minces peuvent accroître les vibrations, la déformation de l’outil, la chaleur, les problèmes d’évacuation des copeaux et la déformation. Vérifiez si la caractéristique peut être élargie, raccourcie, renforcée ou divisée sans affecter sa fonction. La limite réelle dépend du matériau, du diamètre de l’outil, de la profondeur de la caractéristique, du mode de maintien de la pièce et de la précision requise ; utilisez donc les rapports de conception comme un déclencheur d’analyse — et non comme une règle universelle d’acceptation.
Finition de surface et opérations secondaires
Une apparence noire, argentée ou en laiton sur une photographie ne confirme pas un grade de matériau ni un traitement de surface spécifique. Le dessin doit définir la rugosité usinée requise, la norme d’arrondi des bords ou de débavurage, le revêtement ou le traitement, les zones à masquer, ainsi que savoir si les exigences dimensionnelles s’appliquent avant ou après l’achèvement.
Pour les pièces fonctionnelles, l’aspect fini peut influencer le frottement, l’étanchéité, le glissement, l’usure, la résistance à la corrosion ou l’acceptation visuelle. Les filetages et les surfaces d’assemblage peuvent nécessiter une attention particulière si un revêtement modifie l’état final. Si l’aspect fini est principalement cosmétique, cela doit être clairement indiqué. S’il protège les performances, la fonction doit être expliquée afin que le fournisseur puisse évaluer le procédé approprié.
De l’examen de conception à un plan de fabrication maîtrisé
Un examen DFM utile ne doit pas se limiter à déterminer si une caractéristique est techniquement réalisable. Il doit relier cette caractéristique à un itinéraire de processus reproductible. Pour un composant doté d’une bride, d’un alésage, de trous filetés et d’une zone fendue ou rainurée, le fournisseur doit examiner comment la matière première sera maintenue, quelles surfaces seront usinées en premier et comment la pièce sera positionnée après réorientation.
C’est ici que les décisions de conception et d’achat se croisent. Si le plan exige une relation très précise entre un alésage et un motif de perçage, le devis doit tenir compte d’une stratégie commune de référence et d’une méthode d’inspection permettant de vérifier cette relation. Si un fini est appliqué après usinage, le plan de processus doit envisager s’il convient d’utiliser un masquage, une tolérance dimensionnelle ou un contrôle final. Si une pièce est difficile à maintenir sans marquer une surface esthétique, la méthode de maintien doit être discutée avant la production.
Questions à poser lors de l’examen technique
- Quelles surfaces seront utilisées comme références de positionnement principales ?
- Le trou critique, la face de bride et le motif de perçage peuvent-ils être contrôlés à partir d’un système de référence cohérent ?
- La profondeur de la caractéristique exigera-t-elle une fraise à grande portée ou une stratégie d’usinage particulière ?
- Les filetages sont-ils accessibles pour l’usinage, le nettoyage, la vérification dimensionnelle et le montage final ?
- Quelles cotes doivent être mesurées après l’usinage plutôt qu’avant ?
- Un léger changement de conception permettrait-il d’éliminer une phase de réglage, un changement d’outil ou une étape d’inspection complexe ?
Ces questions favorisent un échange plus utile que de se contenter de demander à un fournisseur s’il est en mesure de fabriquer la pièce. Un partenaire de fabrication compétent doit pouvoir expliquer l’effet d’une modification proposée, identifier les points encore incertains et distinguer clairement les exigences confirmées des hypothèses.
Comment les acheteurs peuvent-ils comparer les devis d’usinage CNC
Comparer uniquement le prix unitaire peut masquer des différences importantes. Pour les pièces usinées complexes, demandez à chaque fournisseur de soumettre une offre portant sur la même étendue de travaux et d’indiquer clairement toute exclusion. Une offre doit permettre de déterminer si la programmation, le montage, la matière première, l’usinage, le débarrassage, la finition, l’inspection, l’emballage et l’expédition sont inclus.
| Article du devis | À confirmer | Pourquoi cela compte |
|---|---|---|
| Périmètre du processus | Opérations de tournage, fraisage, perçage, taraudage, finition et assemblage | Évite que des opérations manquantes n’apparaissent ultérieurement sous forme de coûts supplémentaires |
| Champ de qualité | Dimensions critiques, rapports, certificats, traçabilité et critères d’acceptation | Permet de comparer objectivement les livrables qualité entre fournisseurs |
| Base commerciale | Niveau de quantité, base de délai de livraison, outillages, emballage et conditions d’expédition | Met en évidence l’impact global sur les achats, et non seulement le prix unitaire nominal |
Si un devis suppose une tolérance générale et qu’un autre devis établit le prix de plusieurs caractéristiques critiques comme des exigences de précision, les deux prix ne sont pas directement comparables. Résolvez d’abord les hypothèses techniques, puis comparez le coût, la qualité, les délais, la communication et la continuité de l’approvisionnement sur une base commune.
Éléments à inclure dans un RFQ pour usinage CNC
Un devis complet réduit les hypothèses et facilite la comparaison des offres des fournisseurs. Envoyez le dessin 2D actuel ainsi que le modèle CAO 3D correspondant dès qu’ils sont disponibles, et indiquez le niveau de révision sur les deux fichiers. Le devis doit également inclure :
Données techniques
La nuance et l’état du matériau, les cotes critiques, les références, les tolérances géométriques (GD&T), les indications de filetage, l’état de surface, les opérations secondaires et les alternatives approuvées.
Données de production
Quantité de prototypes, quantité de production, demande annuelle prévue, seuils de prix, date de livraison demandée, destination et besoins en emballage.
Données qualité
Rapports d’inspection, certificats de matériaux, exigences relatives au premier article, traçabilité, critères d’acceptation et toute documentation spécifique client.
Une brève description de l’application est également utile. Expliquez les composants associés, l’environnement de fonctionnement et les caractéristiques qui ne doivent pas être modifiées. Demandez aux fournisseurs d’identifier les hypothèses, les exclusions, les frais de configuration ou d’outillage, la portée des opérations de finition, la portée des inspections et toute déviation proposée. Un prix unitaire inférieur n’est pas réellement plus bas si des opérations requises ont été exclues.
Les priorités de devis diffèrent entre prototype et production
L’achat de prototypes privilégie généralement les retours sur la conception et la validation fonctionnelle. L’achat en production accorde davantage d’importance à la reproductibilité du procédé, au contrôle des révisions, à la planification des inspections, à l’emballage et à la continuité de l’approvisionnement. Précisez clairement la phase du projet afin que le fournisseur puisse évaluer la pièce selon les attentes appropriées en matière de fabrication et de qualité.
Questions fréquemment posées par les acheteurs de pièces usinées CNC
Un fournisseur peut-il établir un devis à partir d’un modèle 3D uniquement ?
Un modèle 3D communique la forme, mais il ne définit pas nécessairement les tolérances, les références, les exigences de filetage, l’état de surface, l’état du matériau, le contrôle des révisions ou la documentation d’inspection. Pour un composant complexe, un dessin 2D correspondant constitue généralement le moyen le plus clair de communiquer les exigences que le modèle ne peut pas exprimer pleinement.
Que dois-je faire si le matériau n’est pas encore défini ?
Indiquez le matériau privilégié et précisez, le cas échéant, quels matériaux alternatifs sont acceptables. Des nuances différentes peuvent modifier l’usinabilité, la résistance, le comportement à la corrosion, la réaction aux finitions, le coût de la matière première et les exigences d’inspection. Une instruction trop vague, telle que « aluminium » ou « acier inoxydable », peut ne pas suffire pour établir un devis de production pertinent.
Comment gérer une modification de conception après l’établissement du devis ?
Émettre une révision contrôlée et demander au fournisseur de confirmer son incidence sur le procédé, le prix, l’inspection et la livraison. Veiller à maintenir l’alignement entre le plan, le modèle CAO, le bon de commande et les documents d’inspection. Cela est particulièrement important lorsque la modification affecte un repère, un filetage, un motif de perçage, une finition ou une surface d’assemblage.
Quand dois-je demander une recommandation DFM ?
La demander avant que la conception ne soit libérée pour la production, idéalement lors de l’examen du prototype ou de la soumission de devis. Plus tôt le fournisseur identifie un rayon problématique, une caractéristique profonde, un repère imprécis ou une tolérance superflue, plus l’équipe d’ingénierie dispose d’options pour préserver la fonction tout en réduisant les risques liés au procédé.
Une liste de vérification pratique avant devis
- Le plan et le modèle CAO indiquent la même révision.
- Le matériau est spécifié par nuance et état, et non seulement par une catégorie générale.
- Les filetages comprennent le type normalisé, la dimension, le pas, l’ajustement et la profondeur.
- Les repères critiques et les relations d’assemblage sont clairement définis.
- Les caractéristiques profondes, les parois minces, les rayons internes et l’accès des outils ont été examinés.
- Les exigences relatives à la finition, à l’inspection, à la quantité, à la livraison et à l’emballage sont définies.
- Le fournisseur est invité à énumérer les hypothèses retenues ainsi que les écarts proposés.
Discutez de votre prochain composant usiné sur mesure
Partagez avec PFTWORLD votre dessin 2D actuel, votre fichier CAO 3D, vos spécifications de matériau, la quantité requise, vos exigences en matière de finition de surface et vos besoins critiques d’inspection. Un dossier technique clair constitue un meilleur point de départ pour l’examen de la possibilité de fabrication, la comparaison des devis et la planification de la production.
Discutez de vos besoins en usinage CNCTable des matières
- Une pièce usinée n’est réussie que lorsqu’elle fonctionne correctement dans l’assemblage
- Comment la géométrie influence le procédé d’usinage CNC
- Cinq vérifications de conception qui réduisent les risques de fabrication
- Finition de surface et opérations secondaires
- De l’examen de conception à un plan de fabrication maîtrisé
- Comment les acheteurs peuvent-ils comparer les devis d’usinage CNC
- Éléments à inclure dans un RFQ pour usinage CNC
- Les priorités de devis diffèrent entre prototype et production
- Questions fréquemment posées par les acheteurs de pièces usinées CNC
- Une liste de vérification pratique avant devis
- Discutez de votre prochain composant usiné sur mesure