 EN


Comment concevoir des supports et des composants de liaison usinés par commande numérique pour réduire les coûts et assurer un ajustement fiable
Un guide technique pratique à l’intention des acheteurs OEM, des concepteurs de produits et des équipes d’approvisionnement ayant besoin de supports usinés, de supports de fixation, de bras de liaison ou de composants pivotants pouvant être cotés, fabriqués, inspectés et assemblés avec moins de surprises.
La réponse courte : concevoir le composant autour de ses repères fonctionnels et de ses interfaces d’assemblage en premier lieu, puis simplifier toute caractéristique qui ne nécessite pas d’outillage spécialisé, de montages supplémentaires ou de tolérances excessivement serrées. Une demande de devis (RFQ) robuste doit rendre ces décisions visibles pour chaque fournisseur.
Pourquoi ces composants exigent plus qu’un simple dessin technique
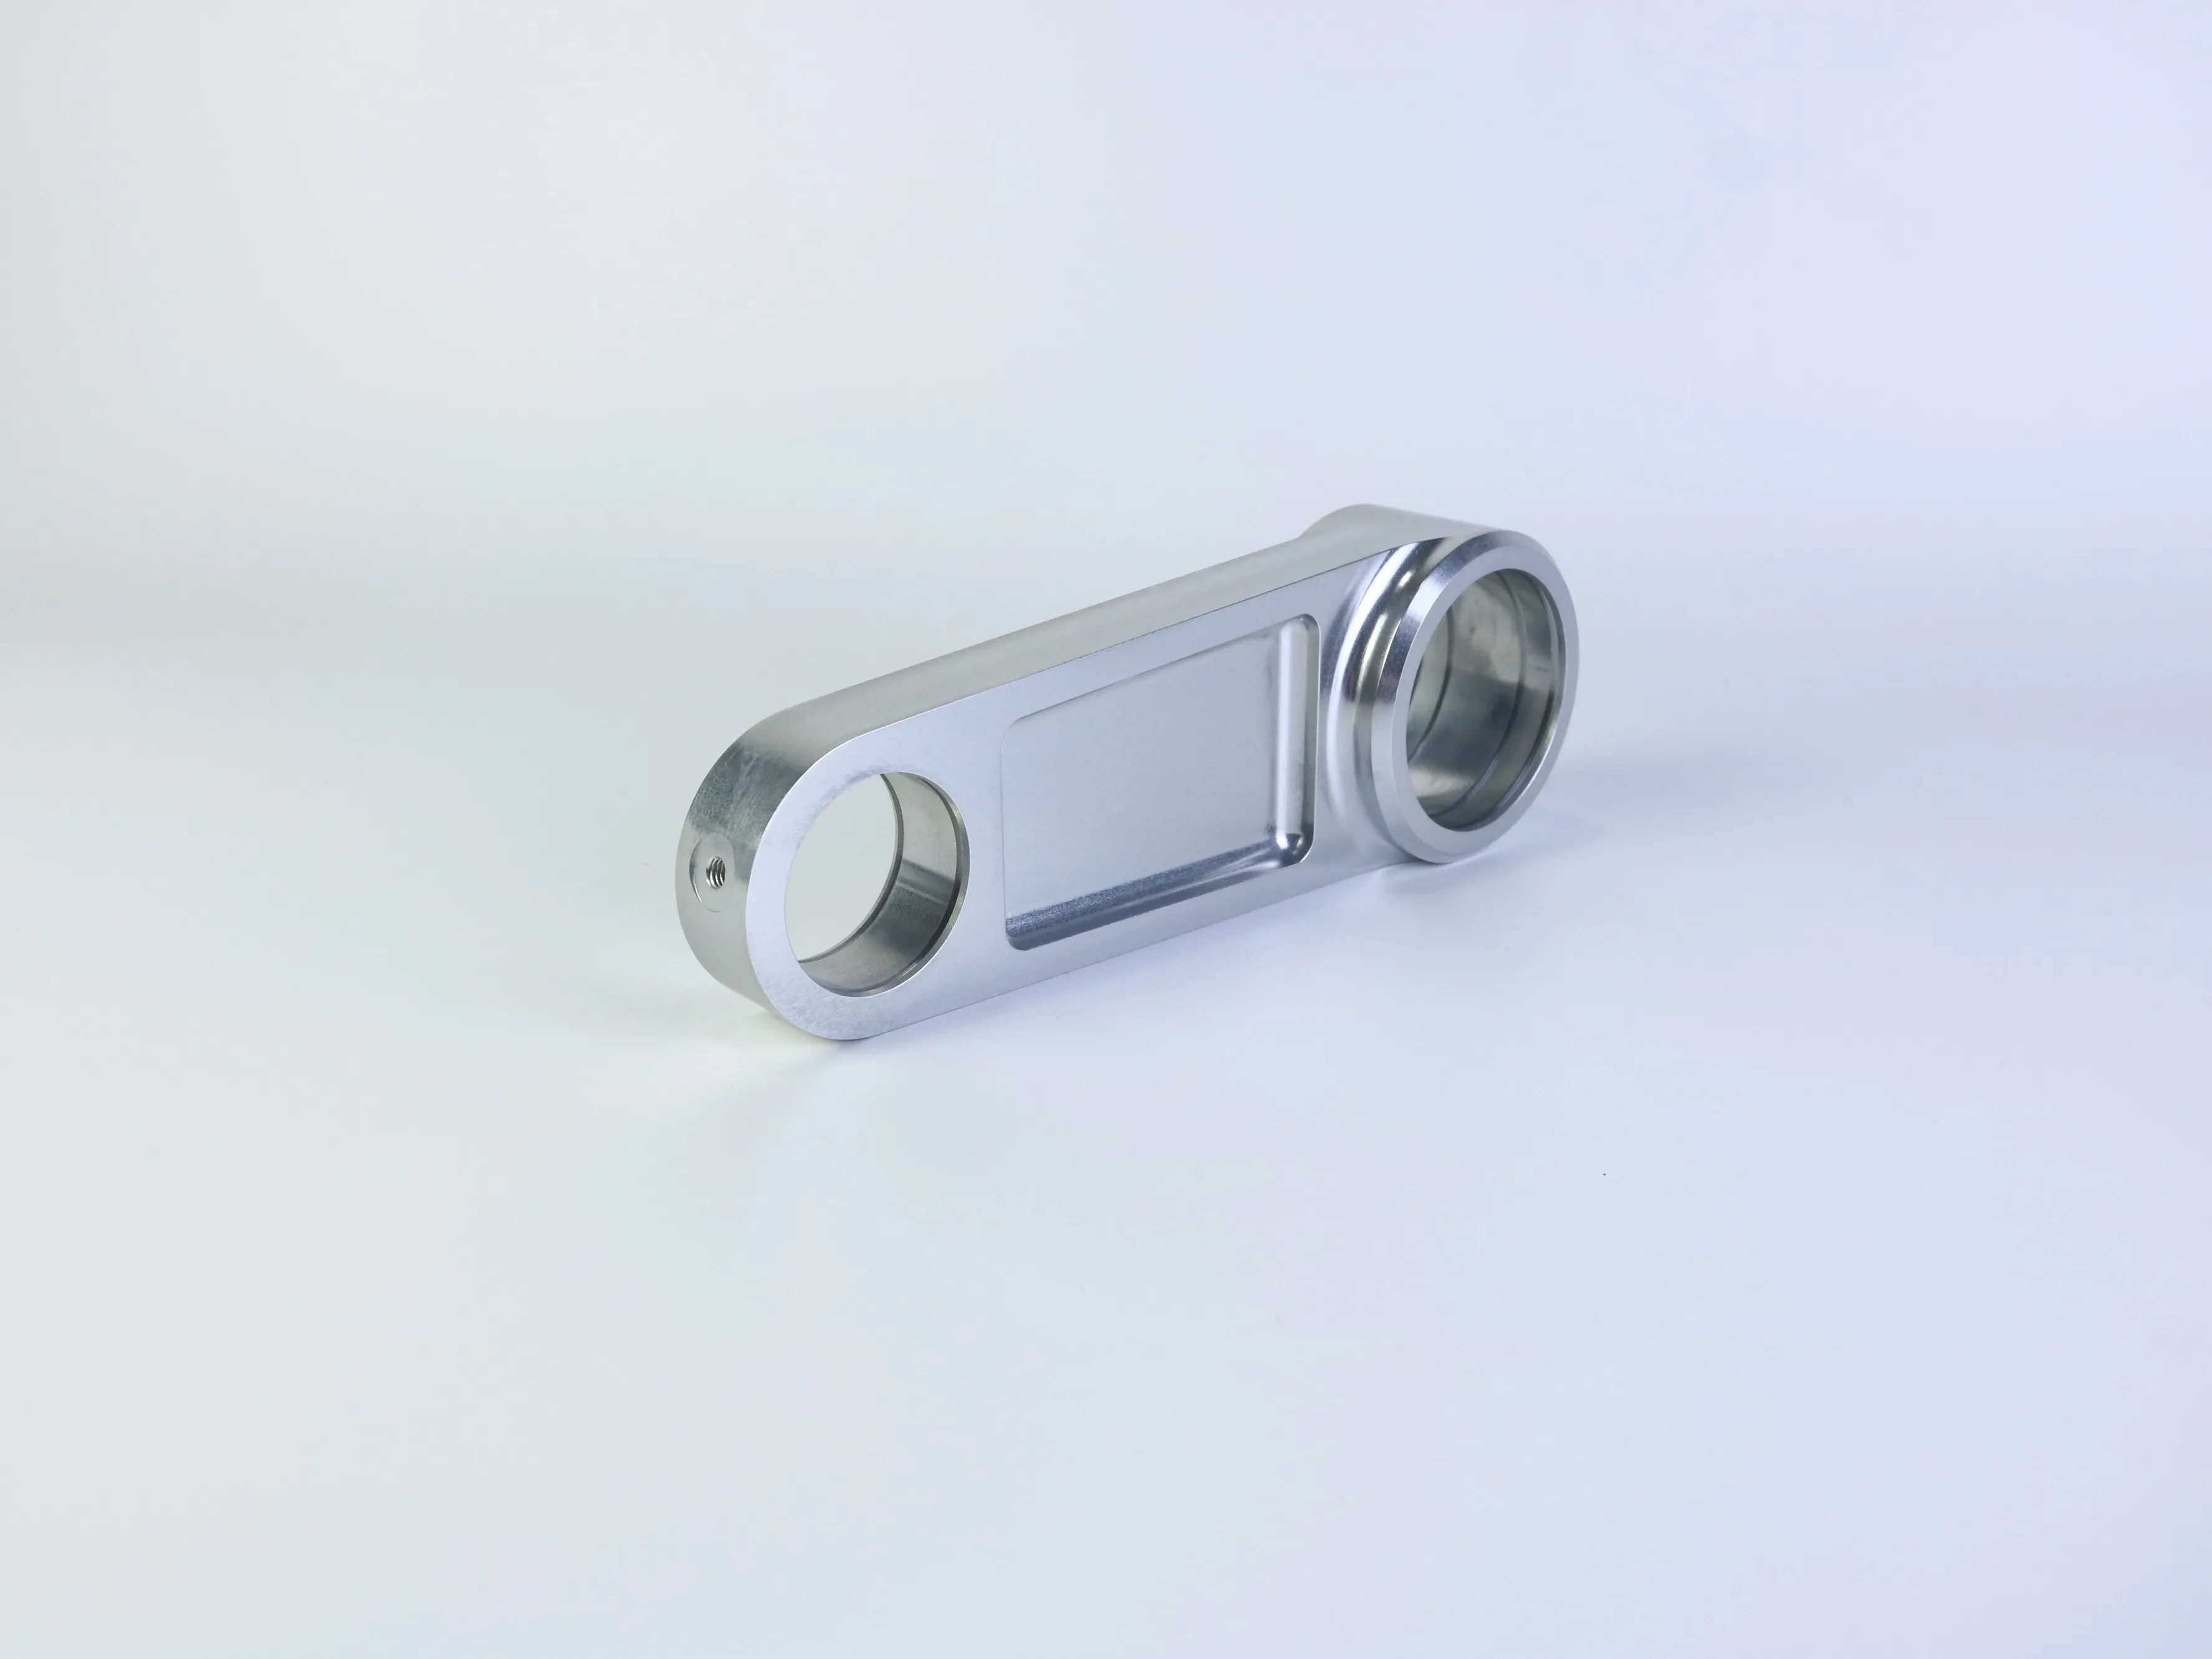
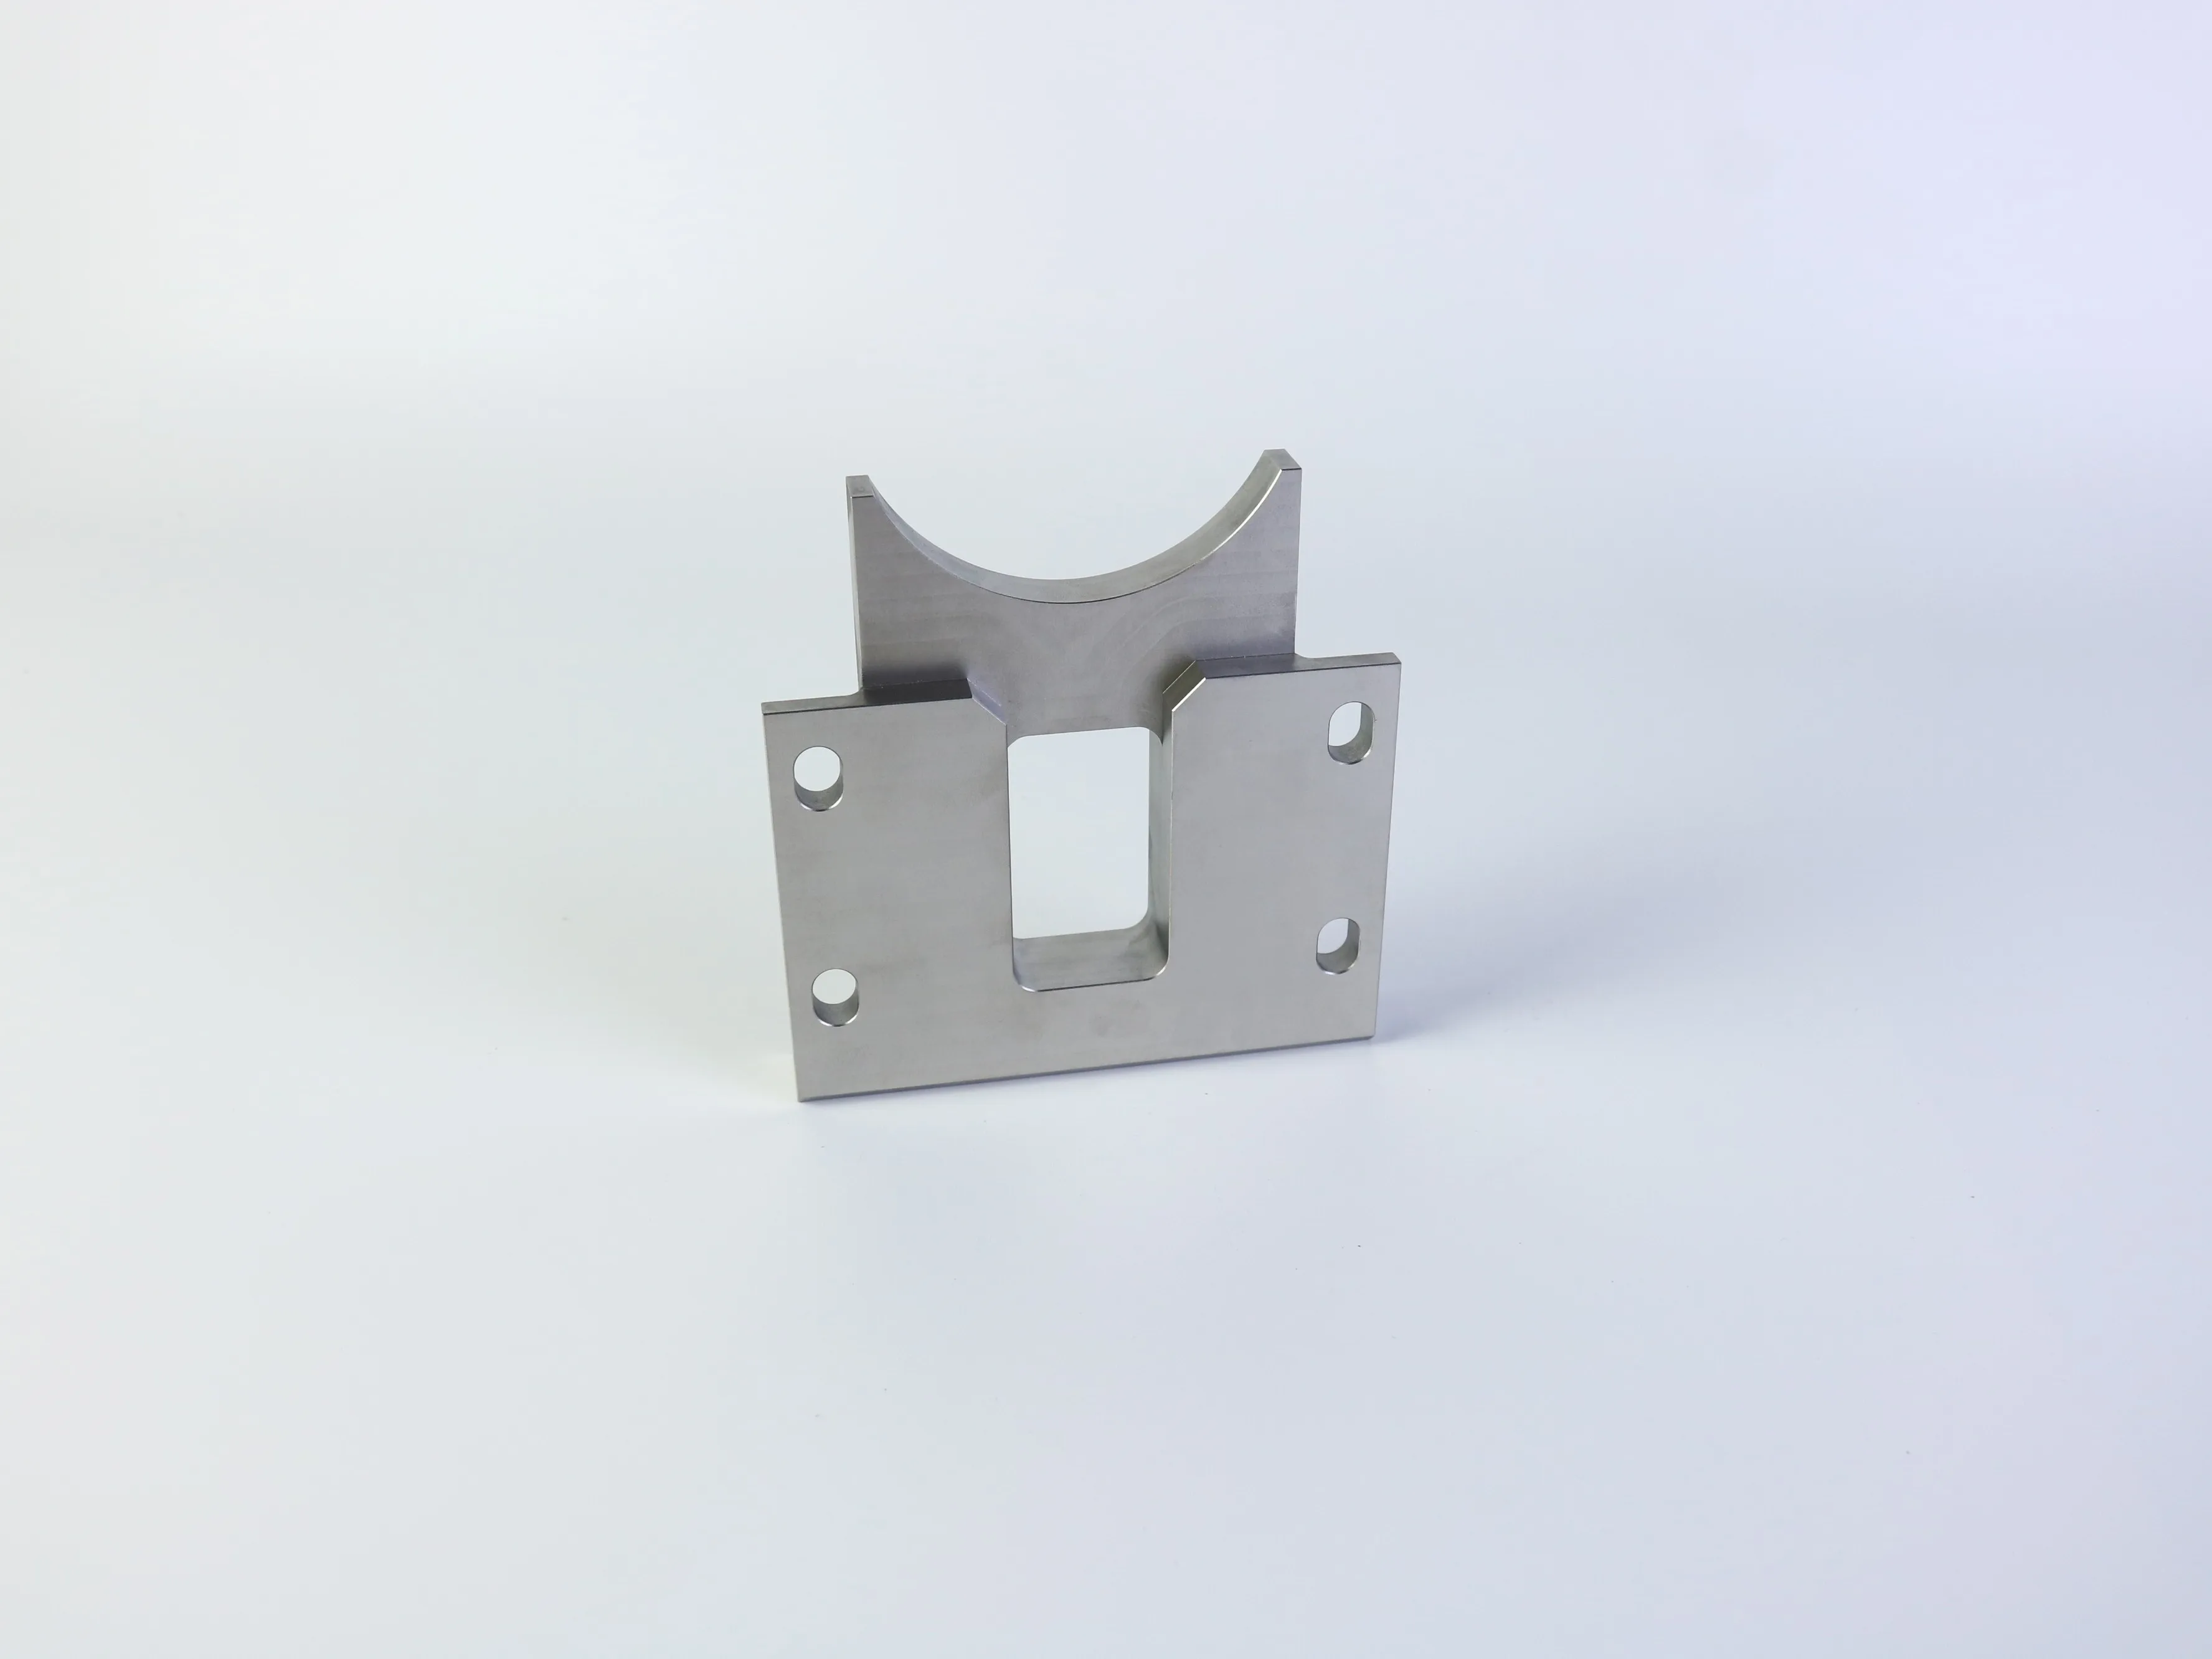
Un support ou une pièce de liaison usiné(e) sur CN peut sembler simple : une plaque, plusieurs perçages, une cavité et une caractéristique courbe ou cylindrique. En production, ces détails régissent bien plus que l’apparence. Ils influencent l’accès des outils, la tenue en machine, le temps d’usinage, la précision de positionnement, l’inspection ainsi que le mode d’ajustement avec des goupilles, des arbres, des roulements, des éléments de fixation ou un ensemble d’assemblage.
Les conceptions de supports et de liaisons combinent souvent des trous de fixation, des alésages, des logements, des ouvertures, des collerettes, des filetages et des supports courbes dans un composant compact unique. Le défi de fabrication réside dans le contrôle des relations entre les caractéristiques après serrage, rotation, usinage, ébavurage, finition et inspection. Un trou peut présenter un diamètre acceptable tout en échouant à l’assemblage si sa position est référencée à partir du mauvais repère ; une paroi mince peut afficher une mesure correcte lorsqu’elle est serrée, puis fléchir une fois que du matériau a été enlevé.
Commencez par les repères fonctionnels et les interfaces
Avant de sélectionner un matériau ou de demander un devis, identifiez les surfaces et les caractéristiques qui contrôlent l’assemblage. Pour une bride de fixation, il peut s’agir de la face de base et du motif des trous de fixation. Pour un composant de liaison, il peut s’agir de la distance entre centres de deux alésages, de l’axe d’un trou de pivotement ou de la relation entre un siège usiné et une face de référence.
Un plan pratique distingue les caractéristiques critiques des cotes non critiques. Chaque arête n’a pas besoin de la même tolérance qu’un siège de roulement ou qu’un emplacement de trou de pivotement. Appliquer des tolérances serrées sur l’ensemble de la pièce peut augmenter les coûts d’usinage et de contrôle sans améliorer sa fonctionnalité.
Définissez les références primaire, secondaire et tertiaire ; positionnez les trous importants par rapport à celles-ci ; et spécifiez uniquement là où l’assemblage l’exige les exigences de perpendicularité, de parallélisme, de concentricité ou d’ajustement. Identifiez également les surfaces utilisées pour le serrage, l’étanchéité, le glissement ou l’installation.
Un modèle CAO 3D communique la géométrie, tandis qu’un dessin 2D correspondant doit définir les filetages, les tolérances critiques, les états de surface, les références, les notes d’inspection et les exigences d’acceptation.
Concevoir les trous pour l’accès, la profondeur et l’inspection
Les trous sont souvent les caractéristiques les plus importantes d’un support ou d’une liaison, car ils relient la pièce au reste de l’ensemble. Leur conception doit tenir compte de davantage que du diamètre nominal.
Trous débouchants et trous borgnes
Les trous débouchants sont généralement plus faciles à nettoyer et à inspecter, mais les trous borgnes peuvent s’avérer nécessaires pour assurer un dégagement, un étanchéité ou un agencement d’assemblage spécifique. Un trou borgne usiné au foret présente normalement, à sa base, une géométrie de pointe de foret, tandis qu’une caractéristique usinée par fraisage ou alésage peut présenter une forme différente à sa base. Si l’état de la base influe sur le positionnement ou la course, il convient de le spécifier sur le dessin plutôt que de le laisser à l’interprétation.
Trous profonds et alésages critiques
À mesure que la profondeur du trou augmente par rapport à son diamètre, l’évacuation des copeaux, la rigidité de l’outil, la rectitude et l’inspection deviennent plus exigeantes. Les trous profonds peuvent nécessiter un perçage ou une usinage spécial, voire une opération effectuée depuis plus d’un côté. Pour un alésage critique, précisez le diamètre, la profondeur, l’axe, l’emplacement et l’ajustement ou l’état de surface. Identifiez la pièce associée ; l’expression « trou de précision » ne constitue pas un critère d’acceptation.
Emplacement des trous et planification du montage
Si des trous situés sur des faces différentes doivent être alignés, demandez comment la pièce sera positionnée et comment cette relation sera vérifiée. Les caractéristiques usinées dans un même montage présentent généralement une relation positionnelle plus simple que celles qui dépendent de plusieurs opérations de re-serrage. Un procédé multi-axes peut résoudre un problème d’accès, mais il peut aussi modifier le devis, le plan de serrage et la méthode d’inspection.
Utilisez des rayons internes et concevez les poches pour qu’elles soient usinables
Les fraises CNC standard sont cylindriques, donc un angle intérieur usiné reçoit naturellement un rayon. Pour une cavité de support ou un dégagement de liaison, le rayon le plus économique est généralement celui qui correspond à une fraise disponible sans compromettre le dégagement. Si une pièce associée nécessite réellement un angle intérieur carré, envisagez un dégagement, une caractéristique en T, une section alésée, une opération EDM ou une modification de conception avant de finaliser le plan.
Les arêtes externes sont différentes. Une petite chanfrein peut faciliter le débourrage, la manipulation et l’assemblage, tout en étant généralement plus simple qu’un rayon externe décoratif. Précisez si le traitement de l’arête est fonctionnel, esthétique ou simplement destiné à éliminer une arête vive.
Les poches profondes et étroites nécessitent des outils à grande portée, plus sujets à la déflexion et aux vibrations. Utilisez le diamètre de fraise le plus grand possible et la portée la plus courte possible. Si une paroi n’a pas besoin d’être mince pour des raisons d’encombrement ou de poids, augmentez son épaisseur ou ajoutez des nervures et des contreforts. Si elle doit rester mince, identifiez-la comme une caractéristique critique et discutez des méthodes de serrage et des procédures de contrôle avant la production.
Lorsqu’une poche existe uniquement pour réduire le poids, comparez son avantage fonctionnel avec son coût d’usinage. Un profil ouvert plus simple, un rayon d’angle plus grand ou une poche moins profonde peuvent offrir la majeure partie de l’avantage fonctionnel tout en réduisant le nombre de changements d’outils et le temps de cycle.
Sélectionnez le Matériau et la Finition à partir de l’Application
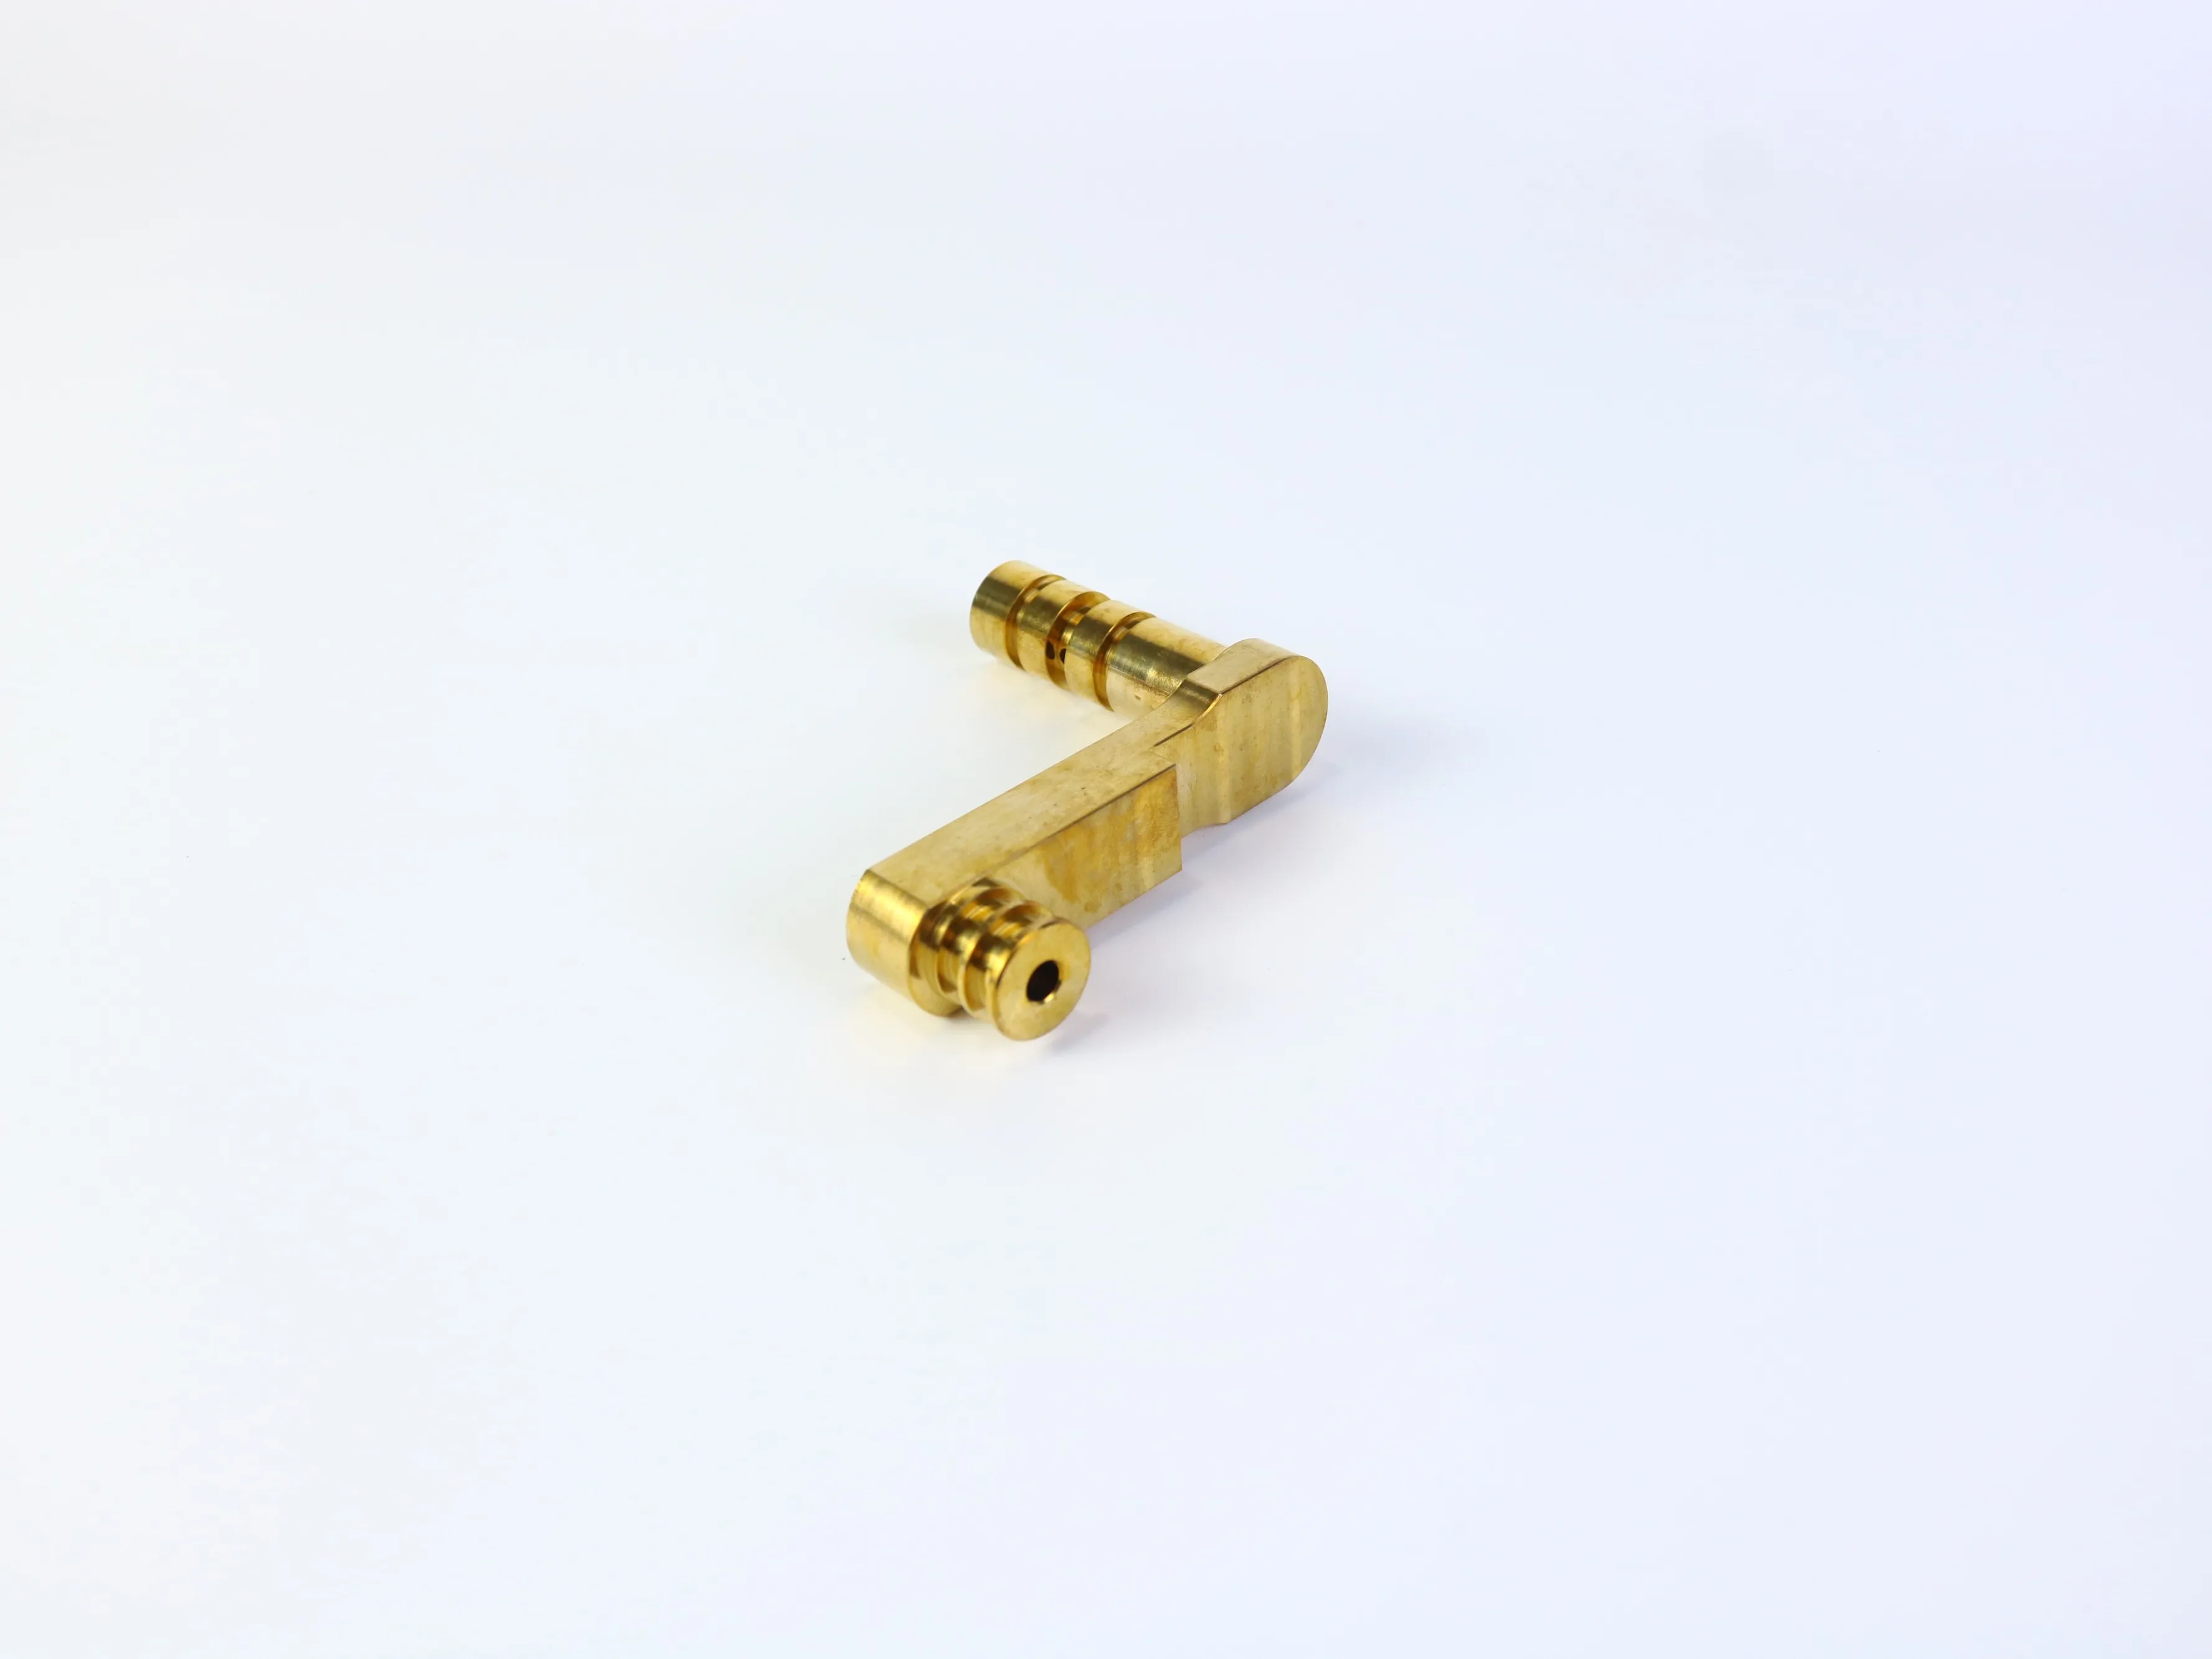
Les surfaces métalliques brillantes peuvent suggérer une finition, mais une photographie ne permet pas de confirmer l’aluminium, l’acier inoxydable, le laiton, le traitement thermique, le revêtement ou les propriétés mécaniques. Sélectionnez le matériau en fonction des exigences de l’application :
- Résistance et rigidité : définissez les charges, les limites de déformation et les coefficients de sécurité pertinents.
- Usure et contact glissant : identifiez si une goupille, un arbre, une douille ou un roulement est en mouvement relatif par rapport à la pièce.
- Environnement corrosif : tenez compte de l’humidité, des produits chimiques, du sel, des variations de température et des conditions de nettoyage.
- Poids : confirmez si la réduction de masse est fonctionnelle ou simplement souhaitée.
- Apparence : indiquez si la finition est cosmétique, protectrice ou les deux.
- Post-traitement : précisez l’anodisation, la passivation, le placage, le polissage, le masquage ou d’autres traitements.
Le plan doit indiquer la nuance et l’état du matériau, et non pas simplement « métal » ou « aluminium ». Identifiez les surfaces critiques devant rester non revêtues ou être mesurées après finition, notamment les portées de paliers, les filetages, les alésages d’assemblage et les surfaces de glissement.
Considérer les tolérances comme un budget fonctionnel
Une erreur courante dans les devis est d’appliquer des tolérances serrées à toutes les dimensions. La tolérance doit refléter la fonction, la capacité du procédé et le besoin d’inspection. Une tolérance plus serrée peut nécessiter des opérations de finition supplémentaires, une vitesse d’usinage réduite, des systèmes de maintien dédiés, un contrôle thermique ou des inspections plus détaillées. Elle peut aussi générer un risque de rejet injustifié lorsque l’assemblage ne requiert pas ce niveau de précision.
- Fonctionnalités essentielles : définir la taille, la position, la forme et les relations nécessaires pour l’assemblage ou le mouvement.
- Caractéristiques fonctionnelles associées : utiliser des tolérances pratiques qui préservent l’ajustement et l’apparence.
- Dimensions d’encombrement non critiques : éviter toute précision superflue.
- Exigences relatives à la surface : spécifier la rugosité uniquement là où elle affecte l’étanchéité, le glissement, la fatigue, l’apparence ou la mesure.
Si un trou est destiné à un ajustement serré, un ajustement avec jeu ou un ajustement incertain, indiquer clairement l’exigence de conception et identifier la pièce associée. Ne pas attendre qu’un fournisseur déduise une tolérance critique à partir d’une photographie ou d’un modèle CAO non étiqueté.
Planifier l’inspection avant le début de l’usinage
L’inspection doit influencer le plan de conception et de serrage, et pas seulement la libération finale. Un support peut nécessiter la position des trous par rapport à un datum de base, la planéité de la face de contact et la dimension de l’ouverture. Un composant de liaison peut dépendre de la distance entre centres, du diamètre de l’alésage, de la concentricité et de l’état de surface.
Un devis (RFQ) ou un plan doit préciser clairement quelles dimensions sont critiques, la norme d’inspection ou l’attente en matière d’échantillonnage, si un rapport sur le premier article est requis, quels datums de mesure doivent être utilisés, et si l’inspection a lieu avant ou après le traitement de surface. Évitez de demander une « inspection complète » générique sans définir les documents requis. Des fournisseurs différents peuvent interpréter cette expression différemment, ce qui rend difficile la comparaison des devis.
Éléments à inclure dans un RFQ pour usinage CNC
Un RFQ complet permet à un fabricant d’évaluer simultanément le prix et la faisabilité. Pour les supports et les composants de liaison usinés CNC, incluez :
- Fichier CAO 3D soumis à une gestion des révisions et dessin 2D correspondant, dès lors que les tolérances, les filetages, les états de surface ou les notes d’inspection sont déterminants ;
- Qualité et état du matériau, ainsi que quantités pour les prototypes, les séries pilotes et la production ;
- Cotes critiques, repères, relations géométriques et exigences relatives aux filetages ;
- Exigences en matière d’état de surface, de revêtement, de placage, d’anodisation, de passivation, de débouillage et d’arrondi des bords ;
- Documentation d’inspection, critères d’acceptation, conditionnement, marquage, traçabilité et exigences livraison ;
- Toute contrainte connue liée au montage, à l’assemblage ou à la durée de service.
Demander au fournisseur d’indiquer explicitement les hypothèses retenues pour son devis. Le devis le plus utile n’est pas toujours celui dont le prix est le plus bas : il précise clairement les matériaux inclus, les procédés, les finitions, la portée des inspections, les quantités et les exclusions.
Une liste de contrôle pratique pour l’examen de la conception
- Les repères fonctionnels sont-ils clairement définis ?
- Les perçages et alésages critiques sont-ils positionnés à partir de ces repères ?
- Les principales caractéristiques peuvent-elles être usinées à l’aide d’outils pratiques ?
- Les angles internes sont-ils compatibles avec les rayons de l’outil de coupe ?
- Les poches profondes, les trous profonds, les parois minces et les dégagements sont-ils identifiés ?
- La pièce peut-elle être maintenue sans déformer une surface fonctionnelle ?
- Les tolérances sont-elles limitées aux caractéristiques qui en ont réellement besoin ?
- La nuance de matériau est-elle confirmée indépendamment de l’apparence visuelle ?
- La finition est-elle compatible avec l’assemblage et l’inspection ?
- Le dessin correspond-il à la révision du modèle CAO ?
- Les registres d’inspection et les critères d’acceptation sont-ils explicites ?
- Un autre fournisseur peut-il établir un devis pour cette même exigence sans faire de suppositions ?
Choisissez un partenaire d’usinage qui examine l’exigence dans son ensemble
Un partenaire d’usinage compétent devrait apporter plus qu’un simple prix unitaire. Lors de la phase de devis, le fournisseur doit discuter de l’accès des outils, des montages, de la disponibilité des matériaux, des risques liés aux finitions, des points d’inspection et des caractéristiques pouvant augmenter le coût ou réduire la reproductibilité. PFTWORLD propose des pages pertinentes consacrées à l’usinage CNC et aux pièces usinées sur mesure ; veuillez confirmer les capacités spécifiques au projet avant de les inclure dans un bon de commande ou une déclaration de capacité.
Questions fréquemment posées
Les supports usinés CNC conviennent-ils aux prototypes et à la production ?
Cela dépend de la géométrie, du matériau, de la quantité et de l’économie de production. L’usinage CNC s’avère utile lorsqu’une pièce nécessite un matériau technique, des perçages fonctionnels, des interfaces précises ou des itérations de conception avant un engagement plus important en production. Le procédé de production final doit être évalué en fonction de la quantité, du temps de cycle, des outillages et des alternatives.
Une fraiseuse CNC peut-elle réaliser des angles intérieurs parfaitement droits ?
Pas habituellement avec une fraise cylindrique standard. Les angles intérieurs reçoivent normalement un congé. Si un angle vif est fonctionnellement nécessaire, discutez d’un dégagement ou d’un procédé spécial avant de finaliser la conception.
Quelle est la caractéristique la plus importante : le diamètre du trou ou sa position ?
Cela dépend de l’assemblage. Une goupille peut exiger un diamètre contrôlé, tandis qu’un motif de boulons peut être plus sensible à la précision de positionnement. Un logement de roulement peut nécessiter à la fois un contrôle de dimension et de forme. Le dessin doit définir l’exigence fonctionnelle plutôt que d’appliquer une même tolérance à tous les trous.
Ai-je besoin à la fois d’un modèle 3D et d’un dessin 2D ?
Un modèle 3D communique la géométrie. Un dessin 2D est fortement recommandé lorsque la pièce comporte des tolérances critiques, des filetages, des exigences d’état de surface, des relations de repères, des notes d’inspection ou des conditions particulières d’acceptation. Les fichiers doivent correspondre à la même révision.
Le matériau peut-il être identifié à partir d’une photo du produit ?
Non. Une photographie peut suggérer une apparence ou une finition métallique, mais elle ne permet pas de confirmer de façon fiable la nuance du matériau, l’état de traitement thermique, le revêtement ou les propriétés mécaniques. Ces exigences doivent être explicitement définies et vérifiées dans le cadre des processus d’achat et de contrôle qualité.
Conclusion
Les supports et composants de liaison usinés par CN deviennent plus faciles à chiffrer, à fabriquer et à inspecter lorsque la conception distingue clairement la fonction de l’apparence. Définissez d’abord les références (datums) et les interfaces. Utilisez des rayons internes pratiques, évitez les caractéristiques inutilement profondes ou fines, planifiez l’accès des outils et les montages, attribuez les tolérances en fonction de la fonction, et fournissez suffisamment d’informations sur le dessin et les contrôles pour permettre aux fournisseurs de chiffrer exactement la même exigence.
Vous devez fabriquer un support ou un composant de liaison personnalisé ?
Partagez avec PFTWORLD votre fichier CAO 3D, votre dessin, le matériau, la quantité, les tolérances critiques, la finition et les exigences d’inspection afin d’analyser la fabricabilité et les conditions de chiffrage.
Découvrez nos services d’usinage CNLes dispositions finales concernant les matériaux, le procédé, les tolérances, les inspections, la livraison et les contacts doivent être confirmées pour le projet spécifique avant tout achat.
Table des matières
- Pourquoi ces composants exigent plus qu’un simple dessin technique
- Commencez par les repères fonctionnels et les interfaces
- Concevoir les trous pour l’accès, la profondeur et l’inspection
- Utilisez des rayons internes et concevez les poches pour qu’elles soient usinables
- Sélectionnez le Matériau et la Finition à partir de l’Application
- Considérer les tolérances comme un budget fonctionnel
- Planifier l’inspection avant le début de l’usinage
- Éléments à inclure dans un RFQ pour usinage CNC
- Une liste de contrôle pratique pour l’examen de la conception
- Choisissez un partenaire d’usinage qui examine l’exigence dans son ensemble
-
Questions fréquemment posées
- Les supports usinés CNC conviennent-ils aux prototypes et à la production ?
- Une fraiseuse CNC peut-elle réaliser des angles intérieurs parfaitement droits ?
- Quelle est la caractéristique la plus importante : le diamètre du trou ou sa position ?
- Ai-je besoin à la fois d’un modèle 3D et d’un dessin 2D ?
- Le matériau peut-il être identifié à partir d’une photo du produit ?
- Conclusion
- Vous devez fabriquer un support ou un composant de liaison personnalisé ?