 EN


Fresado CNC personalizado | Apoio enxeñeril | Fabricación B2B
Compoñentes mecanizados CNC complexos baseados en funcionalidade, axuste e repetibilidade
Para corpos con brida, carcassas roscadas, dispositivos divididos, pezas escalonadas e outros compoñentes mecánicos de precisión, o resultado de fabricación axeitado comeza antes da mecanización. PFTWORLD apoia aos compradores cunha revisión práctica do deseño, un alcance claro da cotización e solucións de fresado CNC personalizadas para requisitos de prototipo e produción.
Compoñentes mecánicos personalizados
Unha peza mecanizada só é exitosa cando funciona correctamente na súa montaxe
Un compoñente CNC complexo pode incluír unha brida, diámetros escalonados, furos de montaxe, roscas internas, ranuras, aberturas divididas ou características circulares repetidas. Cada detalle pode fabricarse de forma independente, pero a súa combinación pode crear riscos ocultos: dificultade para suxeitar a peza, acceso limitado das ferramentas, acumulación de erros de configuración, acabado superficial inconsistente ou unha oferta baseada en suposicións.
A aproximación máis fiable é revisar o deseño arredor de tres preguntas: A característica desempeña unha función clara? A característica pode alcanzarse e mecanizarse de forma consistente? O requisito pode inspeccionarse respecto dun datum definido? Esta aproximación protexe a intención do deseño ao tempo que reduce a complexidade produtiva evitable.
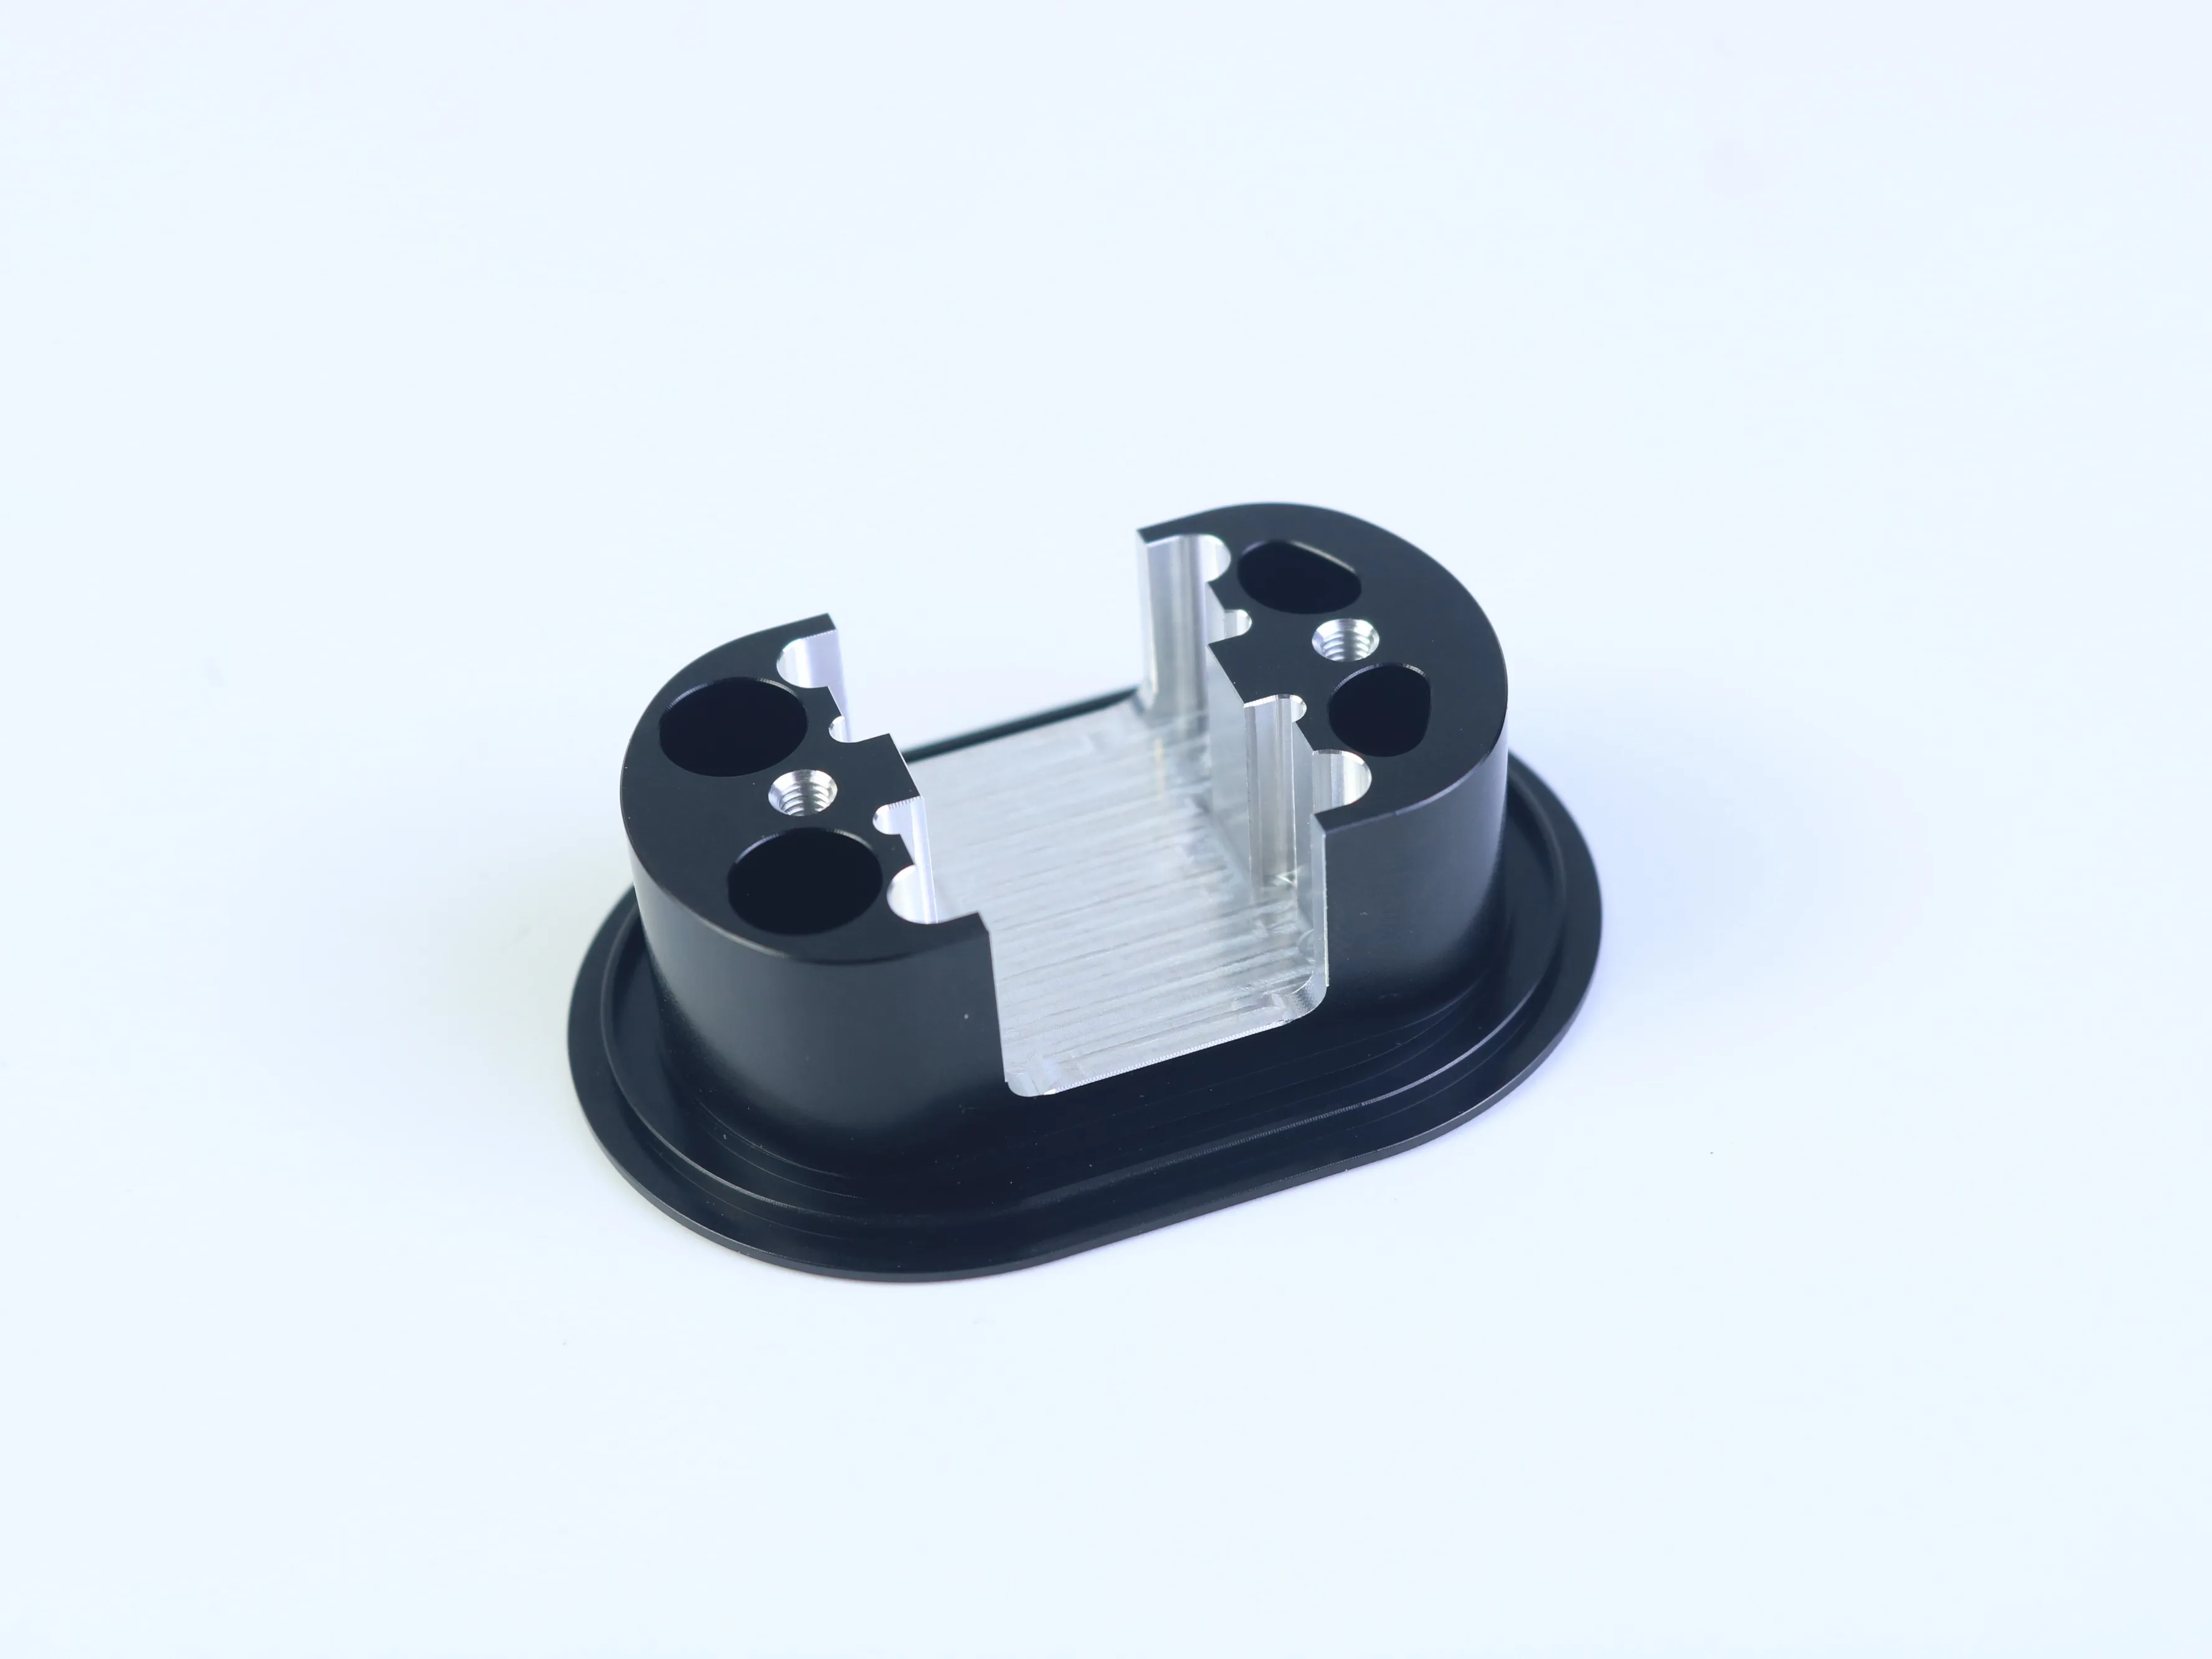
Como a xeometría inflúe no proceso de mecanizado CNC
As características rotacionais, como os diámetros exteriores, os ombros, as caras de flanxe e os furos concéntricos, poden ser adecuadas para o torneado CNC. As características non rotacionais — os patróns de montaxe, as ranuras, as aberturas divididas, as superficies fresadas e algunhas características roscadas — poden requirir fresado CNC, taladrado, alargamento, roscado ou fresado de roscas. Unha ruta combinada de torneado e fresado pode ser apropiada cando un compoñente contén ambas familias de características.
O proceso final debe seleccionarse a partir dos requisitos de enxeñaría, non a partir da aparencia dunha imaxe de mostra. O grao do material, a cantidade, as tolerancias, o acabado superficial, a suxeición e os requisitos de inspección poden cambiar significativamente o plan de proceso. Durante a elaboración da oferta, identifique qué superficies controlan o aliñamento, qué furos reciben os elementos de unión ou os pasadores de localización, e qué dimensións son meramente estéticas e non funcionais.
Principio de enxeñaría: Unha característica que non é funcionalmente necesaria non debe xerar traballo innecesario de ferramentas, soportes, inspección ou acabado. Unha característica que é funcionalmente crítica debe describirse con precisión suficiente para protexer o axuste e o rendemento.
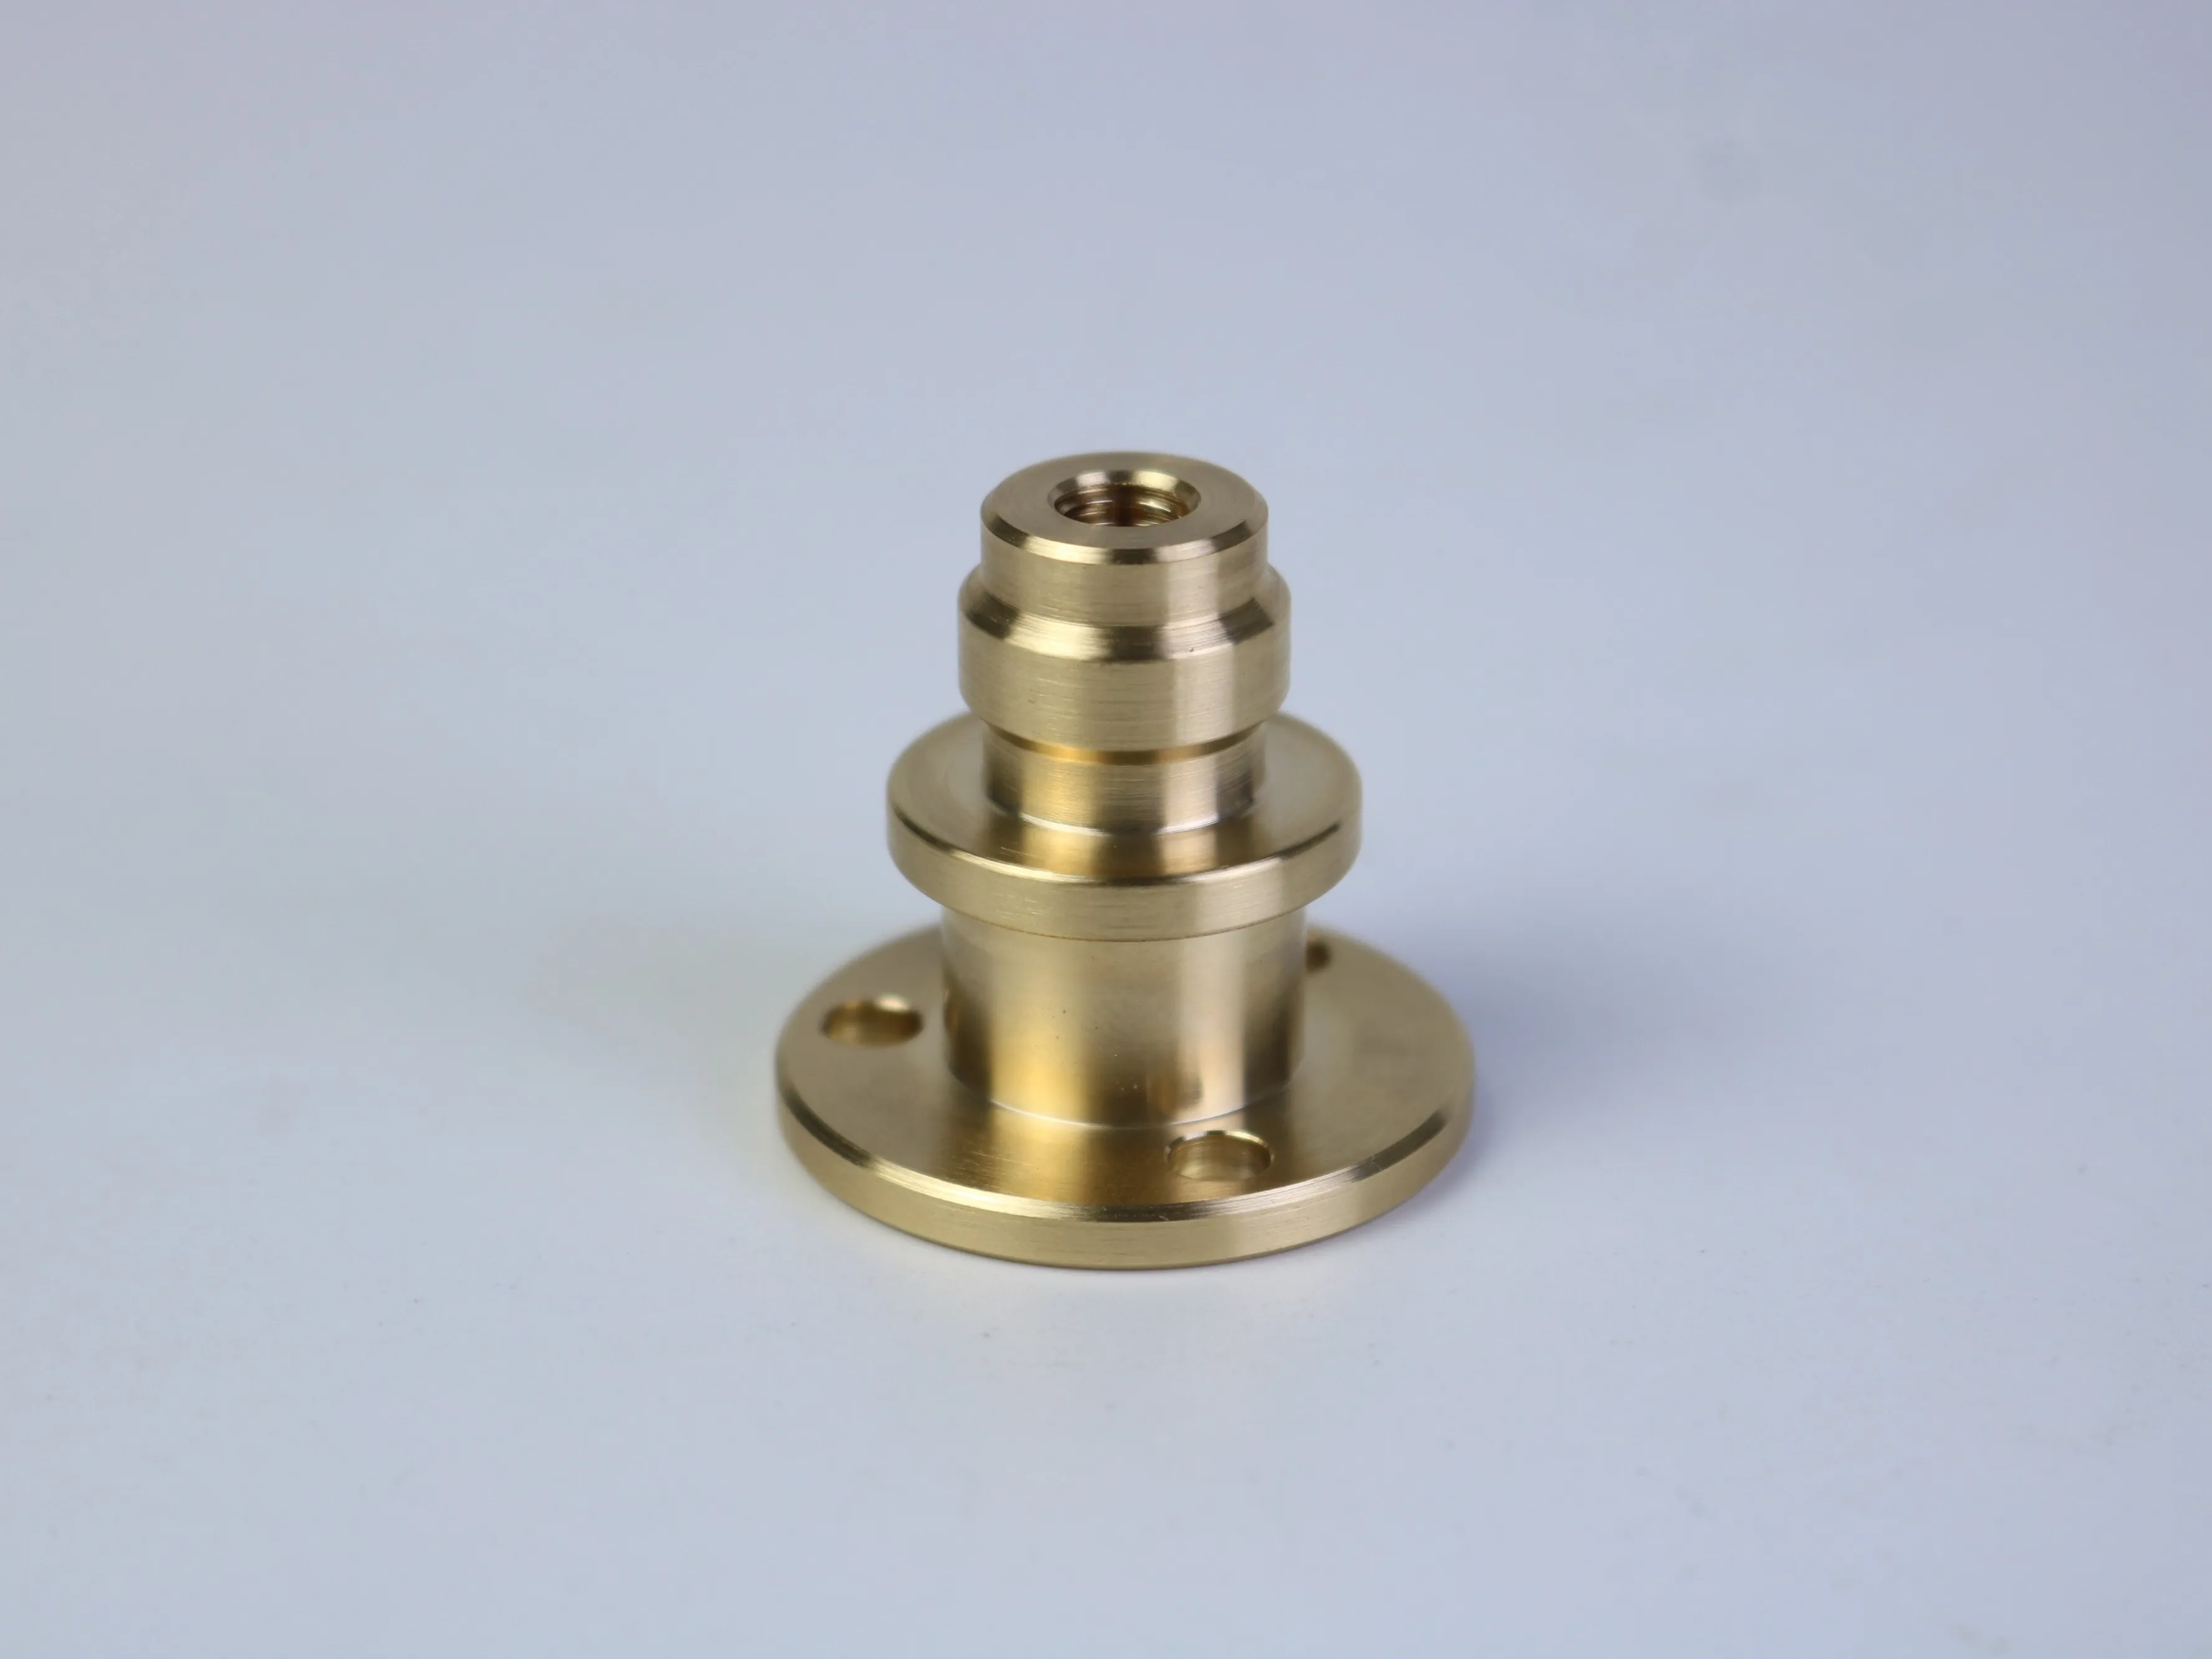
Cinco comprobacións de deseño que reducen o risco de fabricación
1. Planificar os datums e as configuracións arredor da montaxe
Cando unha peza require máis dunha orientación, cada paso de reposicionamento pode introducir variación. Empregar datums funcionais que reflictan como se monta a peza. Unha cara de rebordo pode controlar a posición axial, mentres que un furo central pode controlar o aliñamento radial. Os patróns de furos e as ranuras deben relacionarse co datum que realmente rexe a montaxe, non simplemente co bordo exterior máis próximo.
2. Empregar raios internos prácticos
A maioría das fresas son cilíndricas, polo que as esquinas interiores reciben naturalmente un radio. Radios moi pequenos poden requerir ferramentas máis pequenas, condicións de corte máis lentas, máis pasadas e un risco adicional de desviación. Cando o radio non afecta a montaxe, un chaflán práctico mellora normalmente a fabricabilidade. Se é esencial unha esquina interna afiada, identifíquese como un requisito funcional e pregúntese se se necesita un fresado en negativo ou un proceso alternativo.
3. Definir completamente as características roscadas
Un furo roscado debe incluír o estándar métrico ou en polegadas, o tamaño nominal, o paso, o axuste ou clase, cando sexa aplicable, a profundidade total da rosca, a profundidade total do furo e a condición de furo cego ou pasante. Unha profundidade de rosca excesiva pode engadir tempo e aumentar o risco de evacuación deficiente de virutas ou rotura da ferramenta sen mellorar a unión. O enxeñamento correcto depende do material, do elemento de unión, da carga e do deseño da montaxe.
4. Aplicar tolerancias segundo a función
As tolerancias estreitas deben reservarse para as superficies que afectan o axuste, o movemento, o sellado, a aliñación ou a transmisión de cargas. Aplicar indicacións de precisión a todas as dimensións incrementa os esforzos de mecanizado e inspección sen mellorar necesariamente o conxunto final. Empregue unha estrutura clara de referencia e distinga as dimensións críticas para a función das características xerais e estéticas.
5. Revisar características profundas e paredes finas
Os bolsos profundos, as ranuras estreitas e as paredes finas poden aumentar a vibración, a desviación da ferramenta, o calor, os problemas de evacuación de virutas e a deformación. Revise se a característica pode abrirse, acortarse, reforzarse ou dividirse sen afectar a súa función. O límite real depende do material, do diámetro da ferramenta, da profundidade da característica, da suxeición da peza e da precisión requirida; polo tanto, empregue as proporcións de deseño como unha guía para a revisión, non como unha regra universal de aceptación.
Acabado superficial e operacións secundarias
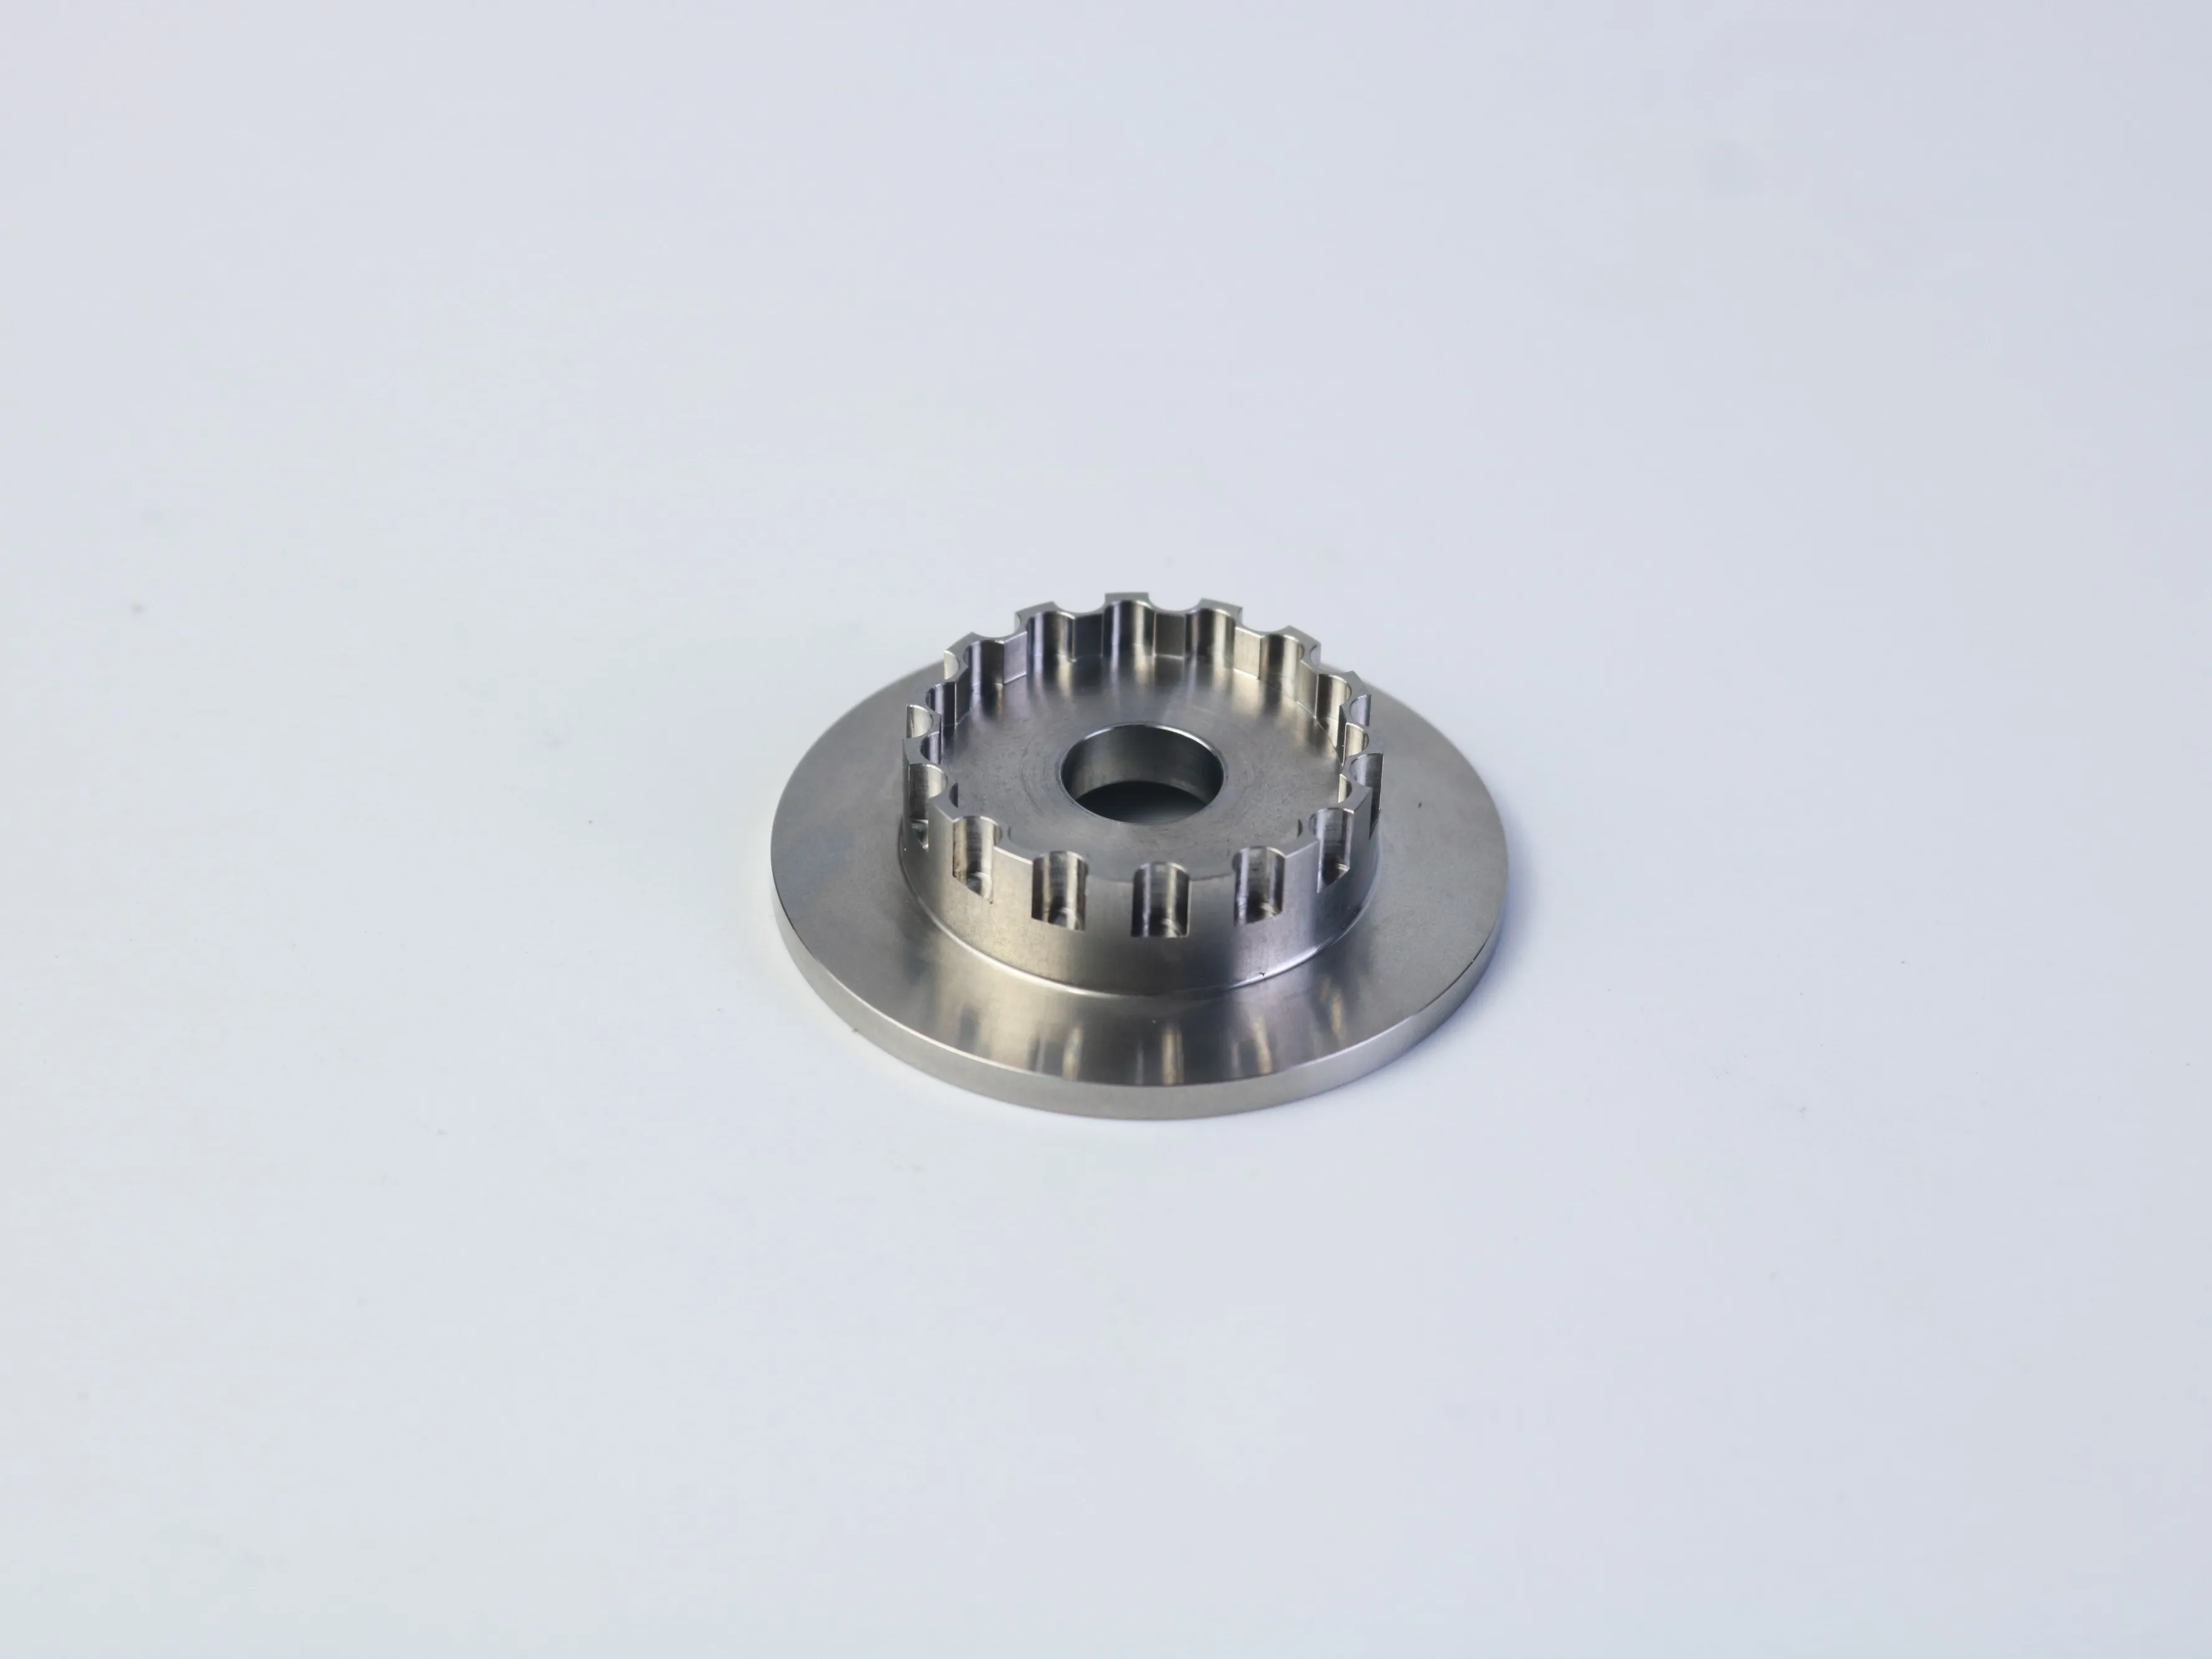
Unha aparencia negra, prateada ou de cor latón nunha fotografía non confirma un grao de material nin un tratamento superficial específico. O debuxo debe definir a rugosidade mecanizada requirida, o estándar de chanfro ou desbarbado, o revestimento ou tratamento, as zonas de enmascaramento e se os requisitos dimensionais se aplican antes ou despois do acabado.
Para pezas funcionais, o acabado pode afectar a fricción, o estanquidade, o deslizamento, o desgaste, a resistencia á corrosión ou a aceptación visual. As roscas e as superficies de acoplamento poden require atención especial se un revestimento modifica o estado final. Se o acabado é principalmente cosmético, indíquese claramente. Se protexe o rendemento, explíquese a súa función para que o fornecedor poida avaliar a ruta de proceso apropiada.
Desde a revisión do deseño ata un plan de fabricación controlado
Unha revisión útil de DFM non debería limitarse a identificar se unha característica é tecnicamente posible. Debería conectar a característica cunha ruta de proceso repetible. Para un compoñente con un rebordo, un furo, furos roscados e unha rexión dividida ou ranurada, o fornecedor debe considerar como se manterá o material en bruto, que superficies se establecerán primeiro e como se localizará a peza despois do reposicionamento.
É aquí onde se atopan as decisións de deseño e adquisición. Se o debuxo require unha relación moi estreita entre un furo e un patrón de furos, a oferta debe ter en conta unha estratexia común de referencia e un método de inspección que verifique esa relación. Se se aplica un acabado despois do mecanizado, o plan de proceso debe considerar se é necesario enmascarar, deixar unha tolerancia dimensional ou realizar unha comprobación final. Se unha peza é difícil de suxeitar sen marcar unha superficie estética, o método de suxeición debe discutirse antes da produción.
Preguntas para formular durante a revisión de enxeñaría
- Que superficies se empregarán como referencias primarias de localización?
- Pódense controlar o furo crítico, a cara do brida e o patrón de furos a partir dun sistema de referencia consistente?
- A profundidade da característica require unha ferramenta de alcance alongado ou unha estratexia especial de corte?
- As roscas son accesibles para mecanizado, limpeza, verificación e montaxe final?
- Que dimensións deben medirse despois do acabado en vez de antes do acabado?
- Un pequeno cambio no deseño eliminaría unha configuración, un cambio de ferramenta ou un paso de inspección difícil?
Estas preguntas xeran unha conversa máis útil que simplemente preguntar se un fornecedor pode fabricar a peza. Un socio de fabricación competente debería ser capaz de explicar o efecto dun cambio proposto, identificar o que segue sen confirmar e diferenciar os requisitos confirmados das suposicións.
Como os compradores poden comparar as cotizacións de mecanizado CNC
Comparar só o prezo unitario pode agochar diferenzas importantes. Para pezas mecanizadas complexas, solicite a cada fornecedor que presente unha oferta co mesmo alcance e que enumere calquera exclusión. Unha oferta debe permitir comprender se se inclúen a programación, o arranque, o material bruto, a mecanización, a desbarbado, o acabado, a inspección, o embalaxe e o envío.
| Ítem da cotización | O que confirmar | Por que importa |
|---|---|---|
| Ámbito do proceso | Operacións de torneado, fresado, taladrado, roscado, acabado e montaxe | Evita que operacións esquecidas aparezan máis adiante como custos adicionais |
| Alcance da calidade | Dimensións críticas, informes, certificados, trazabilidade e criterios de aceptación | Fai que os resultados da calidade sexan comparables entre fornecedores |
| Base comercial | Nivel de cantidade, base de prazo de entrega, utillaxes, condicións de embalaxe e envío | Amosa o impacto total na adquisición, non só o prezo unitario nominal |
Se unha cotización asume unha tolerancia xeral e outra preza varias características críticas como requisitos de precisión, os dous prezos non son directamente comparables. Resolva primeiro as suposicións técnicas e despois compare o custo, a calidade, os prazos, a comunicación e a continuidade do fornecemento sobre a mesma base.
Que incluír nunha solicitude de orzamento (RFQ) para mecanizado CNC
Unha solicitude de cotización completa reduce as suposicións e facilita a comparación das cotizacións dos fornecedores. Envíe o debuxo 2D actual e o modelo CAD 3D correspondente sempre que sexa posible, e identifique o nivel de revisión en ambos os ficheiros. A solicitude de cotización debe incluír tamén:
Datos de enxeñaría
Grao e estado do material, dimensións críticas, referenciais, GD&T, indicacións de filetes, acabado superficial, operacións secundarias e alternativas aprobadas.
Datos de produción
Cantidade de prototipos, cantidade de produción, demanda anual prevista, descantos por volume, data de entrega solicitada, destino e necesidades de empaquetado.
Datos de calidade
Informes de inspección, certificados de materiais, requisitos do primeiro artigo, rastrexabilidade, criterios de aceptación e calquera documentación específica do cliente.
Tamén é valioso unha breve descrición da aplicación. Explique os compoñentes acoplados, o ambiente de funcionamento e as características que non deben modificarse. Pida aos fornecedores que identifiquen suposicións, exclusións, cargos por configuración ou ferramentas, alcance do acabado, alcance da inspección e calquera desviación proposta. Un prezo unitario máis baixo non é realmente máis baixo se se excluíron operacións requiridas.
Os prototipos e a produción requiren prioridades distintas na elaboración de orzamentos
Na adquisición de prototipos, xeralmente dase prioridade á retroalimentación do deseño e á validación funcional. Na adquisición para produción, ponse maior énfase na repetibilidade do proceso, no control de revisións, no plan de inspección, no embalaxe e na continuidade do aprovisionamento. Indique claramente a fase do proxecto para que o fornecedor poida avaliar a peza segundo as expectativas axeitadas en canto á fabricación e á calidade.
Preguntas frecuentes dos compradores de CNC
Pode un fornecedor ofrecer unha oferta só a partir dun modelo 3D?
Un modelo 3D comunica a forma, pero pode non definir as tolerancias, os datums, os requisitos de fileteado, o acabado superficial, a condición do material, o control de revisións ou a documentación de inspección. Para un compoñente complexo, un debuxo 2D coincidente é normalmente a maneira máis clara de comunicar os requisitos que o modelo non pode expresar por completo.
Que debo facer se o material non está definitivo?
Identifique o material preferido e explique cales alternativas son aceptables, se as hai. Diferentes graos poden cambiar a usinabilidade, a resistencia, o comportamento fronte á corrosión, a resposta ao acabado, o custo do material bruto e os requisitos de inspección. Unha instrución xeral como «aluminio» ou «acer inoxidable» pode non ser suficiente para obter unha oferta de produción significativa.
Como debo xestionar un cambio de deseño despois de recibir a oferta?
Emitir unha revisión controlada e pedirlle ao fornecedor que confirme o efecto sobre o proceso, o prezo, a inspección e a entrega. Manter alinhados o debuxo, o modelo CAD, a orde de compra e os documentos de inspección. Isto é especialmente importante cando a modificación afecta unha referencia, unha rosca, un patrón de furos, un acabado ou unha superficie de acoplamento.
Cando debo solicitar unha recomendación DFM?
Solicítase antes de que o deseño se libere para a produción, idealmente durante a revisión do prototipo ou da cotización. Canto antes identifique o fornecedor un radio difícil, unha característica profunda, unha referencia pouco clara ou unha tolerancia innecesaria, máis opcións terá o equipo de enxeñaría para protexer a funcionalidade reducindo ao mesmo tempo o risco do proceso.
Unha lista de comprobación práctica previa á cotización
- O debuxo e o modelo CAD amosan a mesma revisión.
- O material especifícase por grao e condición, non só por unha categoría xeral.
- As roscas inclúen o tipo estándar, o tamaño, o paso, o axuste e a profundidade.
- As referencias críticas e as relacións de acoplamento son claras.
- Revisáronse as características profundas, as paredes finas, os radios internos e o acceso das ferramentas.
- Defínense o remate, a inspección, a cantidade, a entrega e os requisitos de embalaxe.
- Pídese ao fornecedor que enumere as suposicións e as desviacións propostas.
Converse sobre o seu seguinte compoñente personalizado de fresado CNC.
Comparta coa PFTWORLD o seu debuxo 2D actual, o ficheiro CAD 3D, a especificación do material, a cantidade, os requisitos de acabado superficial e as necesidades críticas de inspección. Un paquete de enxeñaría claro crea un punto de partida mellor para a revisión da posibilidade de fabricación, a comparación das ofertas e o planificación da produción.
Converse sobre o seu requisito de fresado CNCÍndice de contidos
- Unha peza mecanizada só é exitosa cando funciona correctamente na súa montaxe
- Como a xeometría inflúe no proceso de mecanizado CNC
- Cinco comprobacións de deseño que reducen o risco de fabricación
- Acabado superficial e operacións secundarias
- Desde a revisión do deseño ata un plan de fabricación controlado
- Como os compradores poden comparar as cotizacións de mecanizado CNC
- Que incluír nunha solicitude de orzamento (RFQ) para mecanizado CNC
- Os prototipos e a produción requiren prioridades distintas na elaboración de orzamentos
- Preguntas frecuentes dos compradores de CNC
- Unha lista de comprobación práctica previa á cotización
- Converse sobre o seu seguinte compoñente personalizado de fresado CNC.