 EN


Como deseñar soportes e compoñentes de vinculación mecanizados por CNC para reducir custos e garantir un axuste fiable
Unha guía práctica de enxeñaría para compradores OEM, deseñadores de produtos e equipos de adquisicións que necesitan soportes mecanizados, soportes de montaxe, brazos de unión ou compoñentes de pivote que se poidan cotizar, fabricar, inspeccionar e montar con menos sorpresas.
A resposta breve: deseñar o compoñente arredor dos seus datums funcionais e interfaces de acoplamento primeiro, e logo simplificar calquera característica que non requira ferramentas especiais, montaxes adicionais ou tolerancias excesivamente estreitas. Unha solicitude de orzamento (RFQ) sólida debe facer eses criterios visibles para todos os fornecedores.
Por que estes compoñentes requiren máis ca un debuxo básico
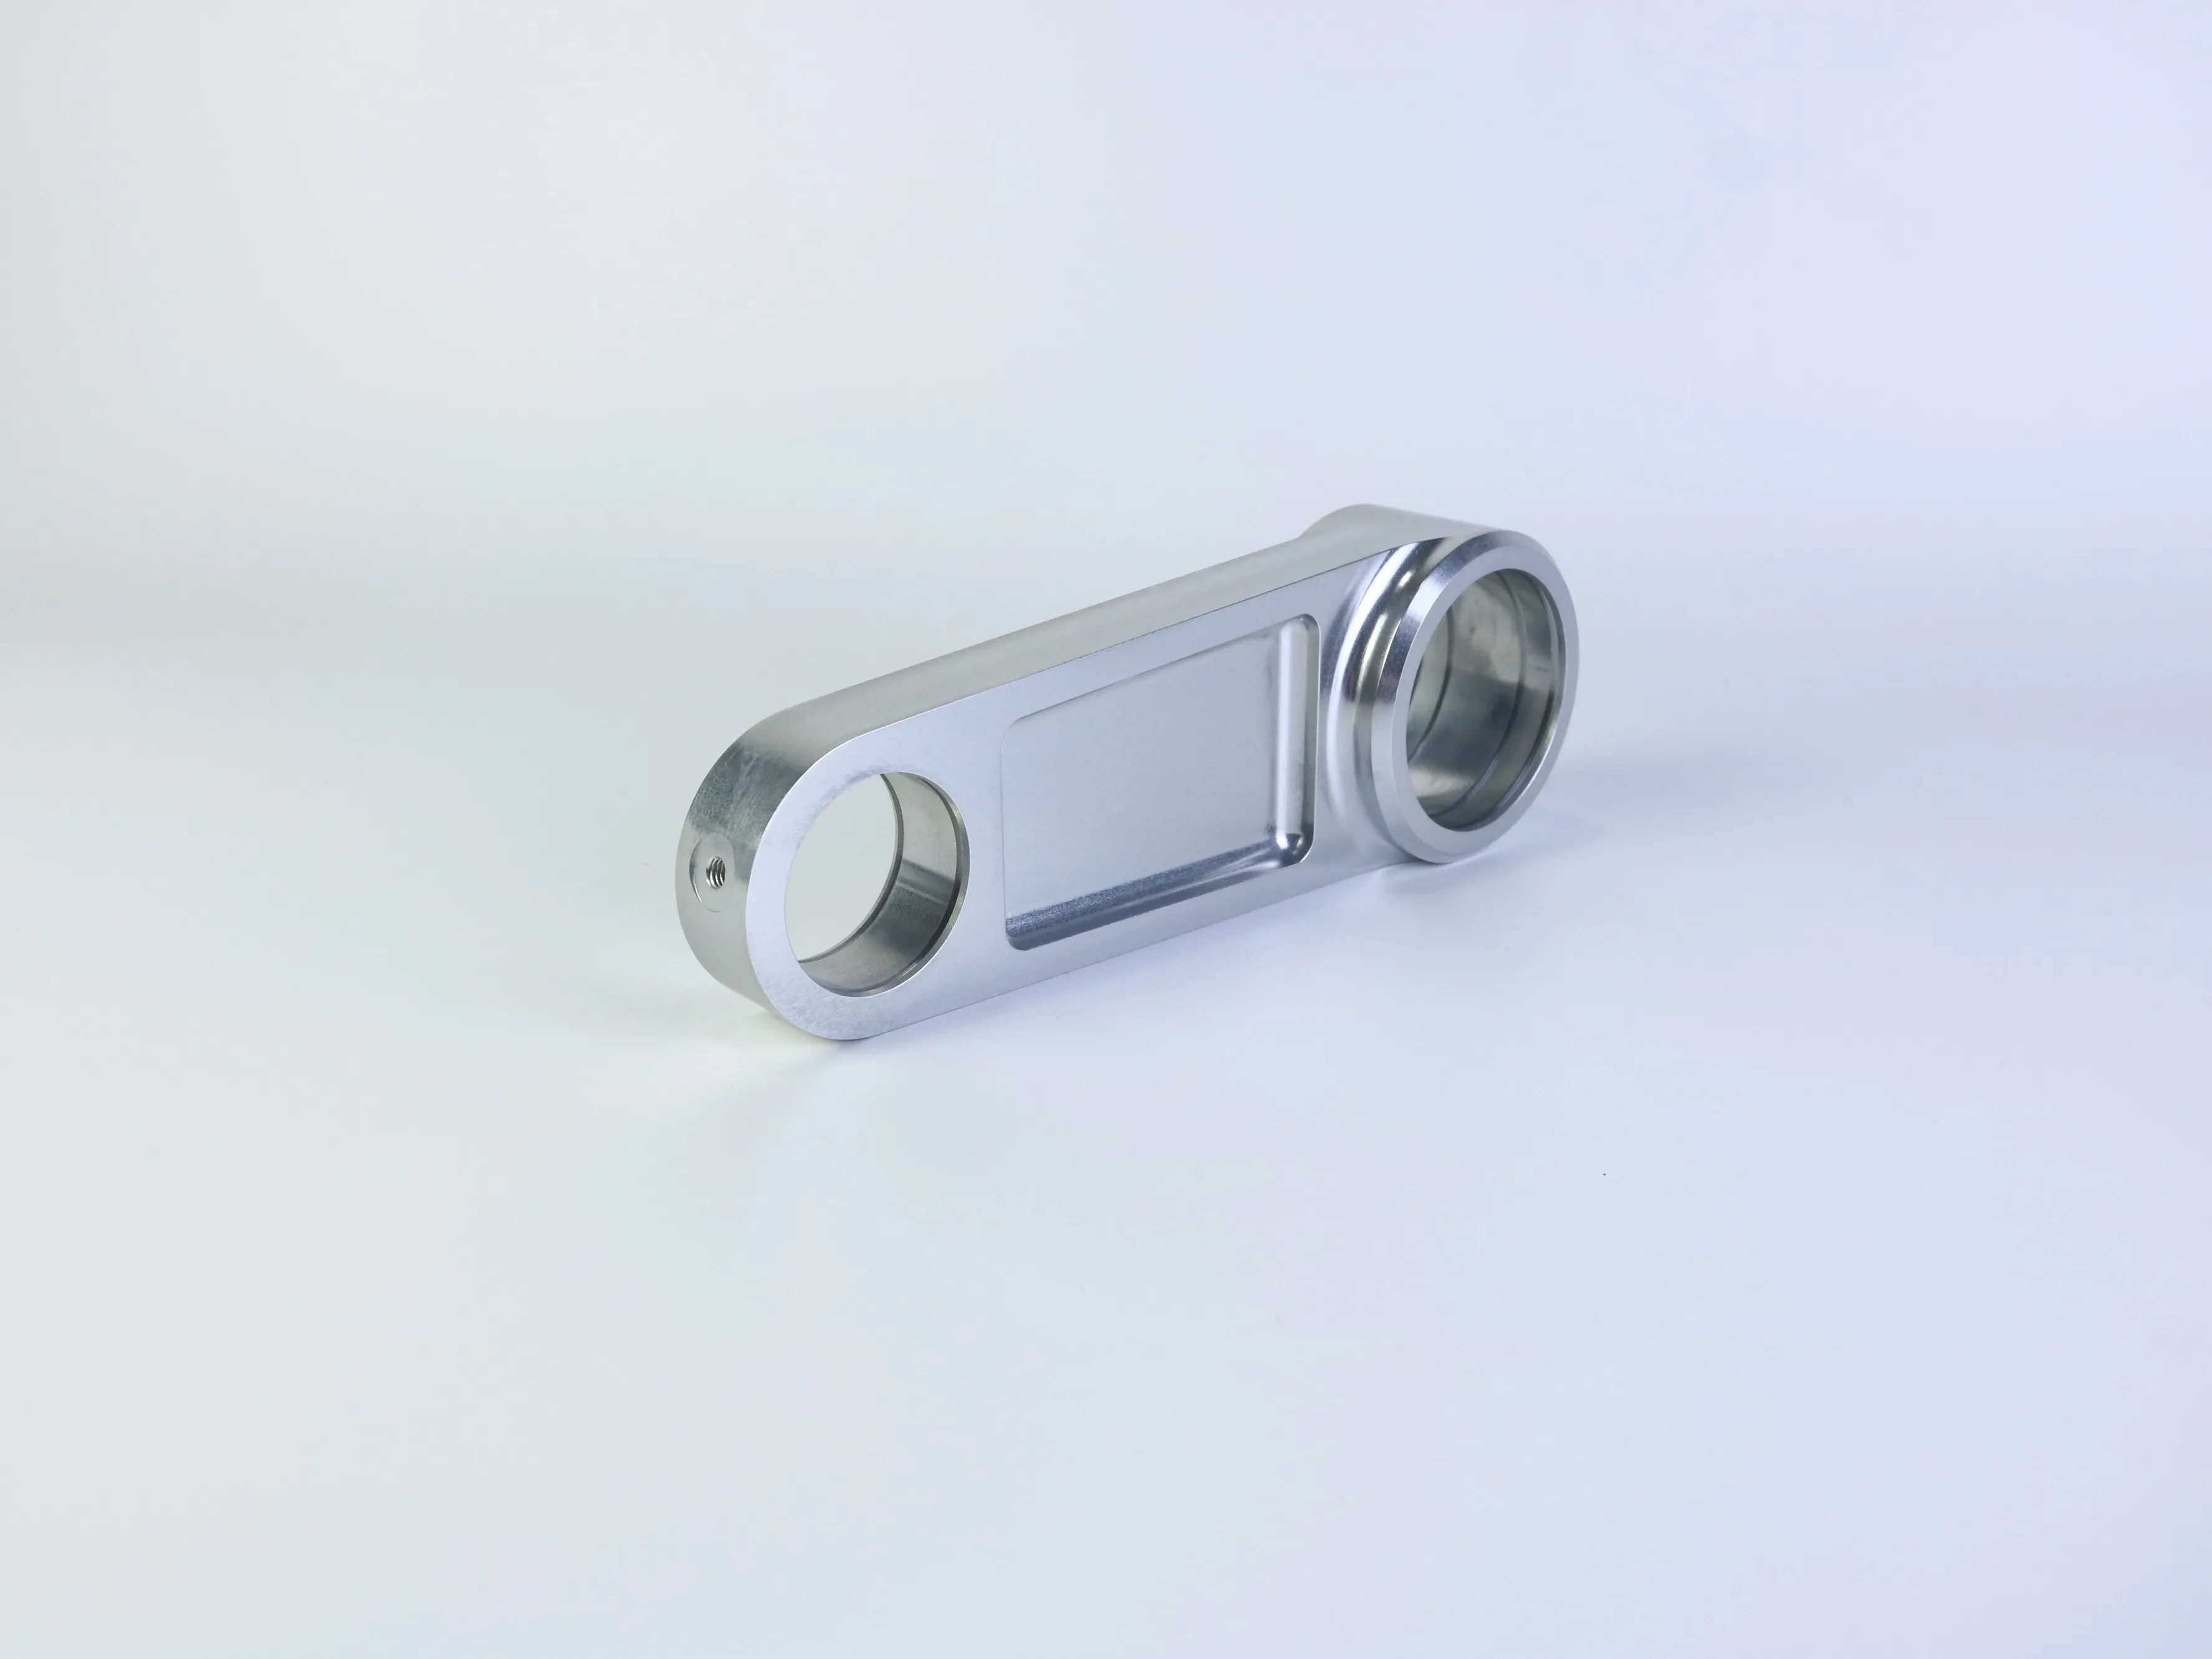
Un soporte ou compoñente de conexión mecanizado por CNC pode parecer simple: unha chapa, varios furos, un rebaje e unha característica curva ou cilíndrica. Na produción, eses detalles controlan máis ca a súa aparencia. Influencian o acceso á ferramenta, a suxeición da peza, o tempo de mecanizado, a precisión posicional, a inspección e a forma na que a peza se acopla con pasadores, eixes, rodamientos, elementos de unión ou un conxunto acoplado.
Os deseños de soportes e conexións adoitan combinar furos de montaxe, aloxamentos cilíndricos, bolsas, aberturas, salientes, roscas e soportes curvos nun só compoñente compacto. O reto na fabricación é controlar a relación entre as características despois do apriete, a rotación, o mecanizado, a desbarbado, o acabado e a inspección. Un furo pode ter un diámetro aceptable pero fallar na montaxe se a súa localización se referencia desde o datum incorrecto; unha parede fina pode medir correctamente mentres está apretada, pero deformarse despois de quitar material.
Comece cos Datums Funcionais e as Interfaces
Antes de seleccionar o material ou solicitar unha cita, identifique as superficies e características que controlan a montaxe. Para un soporte de montaxe, isto pode ser a cara base e o patrón de furos de montaxe. Para un compoñente de vinculación, pode ser a distancia central entre dúas brocas, o eixe dun furo de pivote ou a relación entre un asento mecanizado e unha cara de referencia.
Un debuxo práctico separa as características críticas das dimensións non críticas. Non todas as arestas necesitan a mesma tolerancia que un asento para rodamientos ou a localización dun furo de pivote. Aplicar tolerancias estreitas en toda a peza pode incrementar os custos de mecanizado e inspección sen mellorar a súa función.
Defina os datums primarios, secundarios e terciarios; localize os furos importantes a partir deles; e indique os requisitos de perpendicularidade, paralelismo, concéntricoidade ou axuste só onde a montaxe os require. Identifique tamén as superficies empregadas para suxeición, estanquidade, deslizamento ou instalación.
Un modelo CAD 3D comunica a xeometría, mentres que un debuxo 2D correspondente debe definir as roscas, as tolerancias críticas, os acabados, os puntos de referencia, as notas de inspección e os requisitos de aceptación.
Deseñar furos para acceso, profundidade e inspección
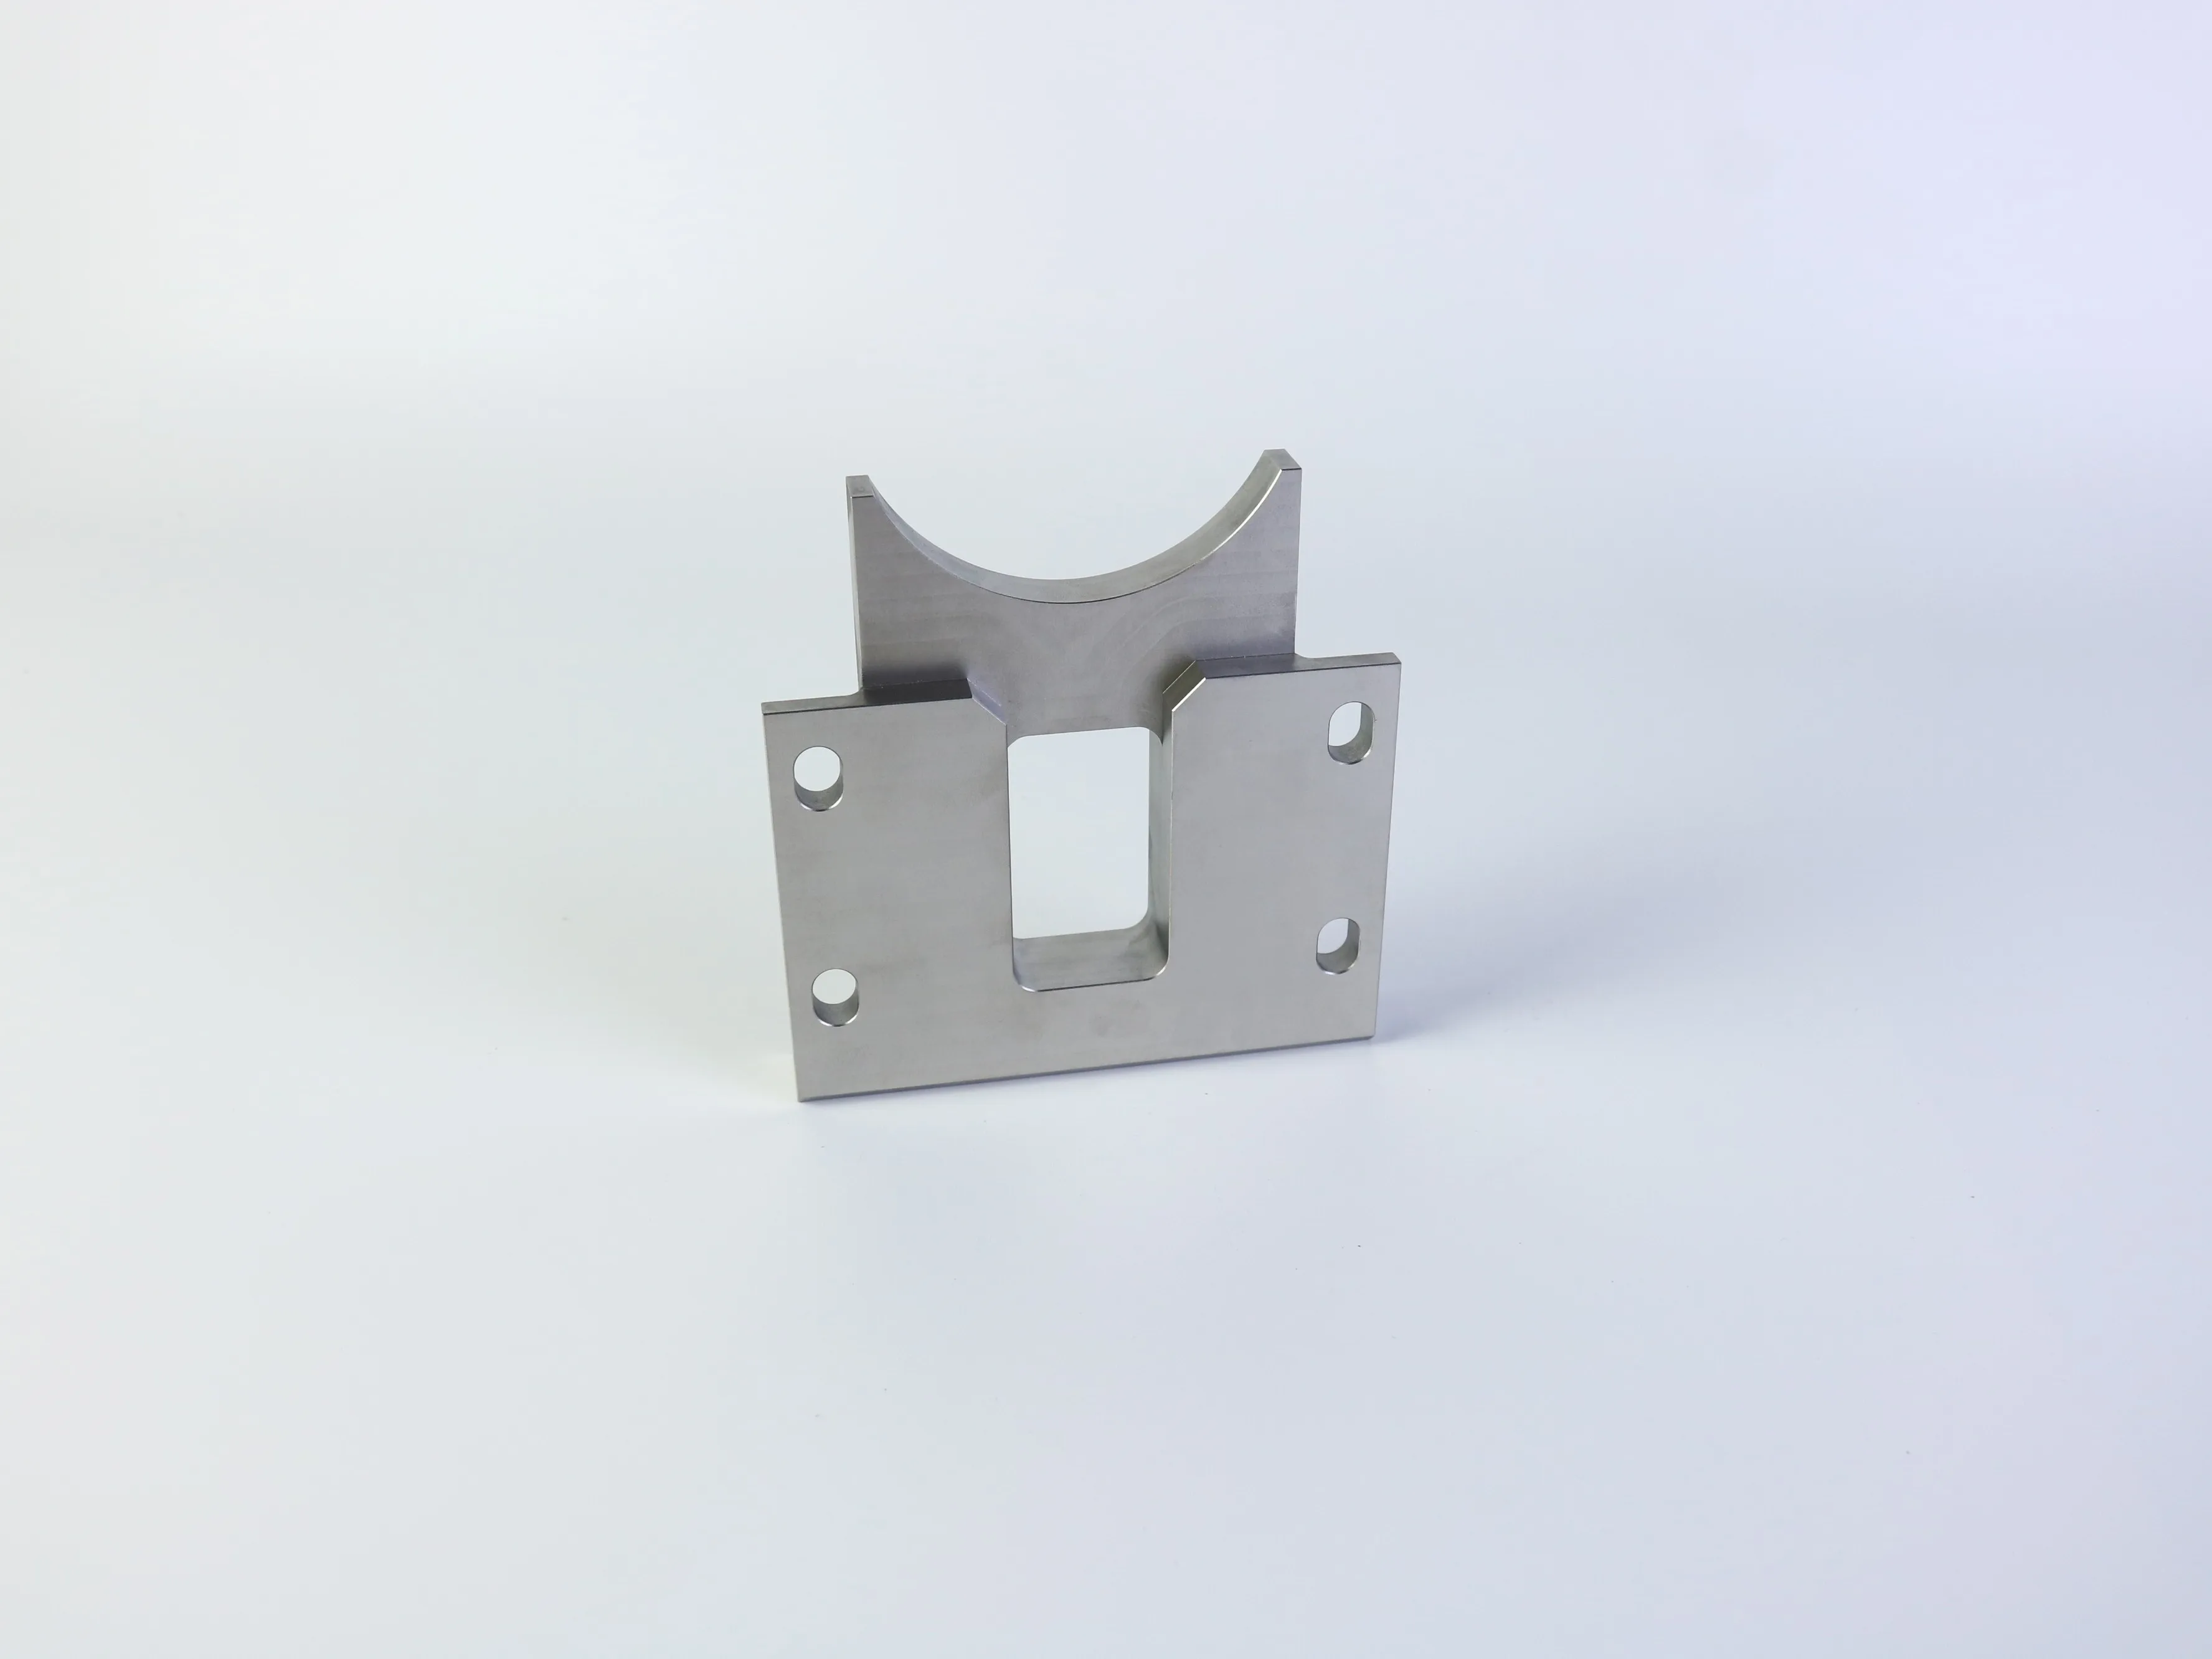
Os furos son, con frecuencia, as características máis importantes nun soporte ou mecanismo de unión, pois conectan a peza co resto do conxunto. O seu deseño debe considerar máis ca só o diámetro nominal.
Furos pasantes e furos cegos
Os furos pasantes adoitan ser máis fáciles de limpar e inspeccionar, pero os furos cegos poden ser necesarios para obter espazo libre, estanquidade ou unha disposición específica de montaxe. Un furo cego taladrado ten normalmente unha xeometría de punta de fresa na súa base, mentres que unha característica fresada ou escariada pode ter unha forma distinta na base. Se a condición da base afecta ao asentamento ou ao percorrido, especifíquese no debuxo en vez de deixala á suposición.
Furos profundos e furos críticos
Á medida que a profundidade do furo aumenta en relación co seu diámetro, a evacuación das virutas, a rigidez da ferramenta, a rectitude e a inspección volvense máis esixentes. Os furos profundos poden requerir taladrado especial ou mecanizado desde máis dun lado. Para un furo crítico, especifique o diámetro, a profundidade, o eixe, a localización e o axuste ou condición superficial. Identifique o compoñente conxugado; «furo de precisión» non é un criterio de aceptación.
Localización dos furos e planificación do montaxe
Se os furos en caras diferentes deben alinhar, pregunte como se localizará a peza e como se verificará esa relación. As características mecanizadas nun só montaxe teñen xeralmente unha relación posicional máis sinxela ca as características que dependen de varias operacións de reafixación. Un proceso de múltiples eixes pode resolver un problema de acceso, pero tamén pode modificar o orzamento, o plano de afixación e o método de inspección.
Use raios interiores e faga que os bolsos sexan fabricables
As fresas CNC estándar son cilíndricas, polo que unha esquina interior fresada recibe naturalmente un radio. Para un rebaje de soporte ou un alivio de articulación, o radio máis económico é xeralmente aquele que coincide cunha fresa dispoñible sen comprometer a folga. Se unha peza acoplada require realmente unha esquina interna en ángulo recto, considere un alivio, unha característica en T, unha sección brochada, unha operación EDM ou un cambio no deseño antes de emitir o debuxo.
As arestas externas son distintas. Un pequeno chanfro pode axudar na eliminación de burilas, no manexo e na montaxe, sendo xeralmente máis sinxelo ca un radio externo decorativo. Indique se o tratamento da aresta é funcional, estético ou simplemente pretende eliminar unha aresta afiada.
Os bolsos profundos e estreitos requiren ferramentas de gran alcance que son máis propensas á desviación e á vibración. Empregue o diámetro de fresa máis grande posíbel e o alcance máis curto posíbel. Se unha parede non ten que ser fina para permitir o paso ou reducir o peso, engada grosor ou empregue nervios e contrafortes. Se debe manterse fina, identifíquese como unha característica crítica e discútanse a suxeición e a inspección antes da produción.
Cando un bolsos existe só para reducir o peso, compárese o seu beneficio co custo de mecanizado. Un perfil aberto máis sinxelo, un radio de esquina maior ou un bolsos máis superficial poden proporcionar case todo o beneficio funcional, reducindo ao mesmo tempo os cambios de ferramenta e o tempo de ciclo.
Seleccione Material e Acabado desde a Aplicación
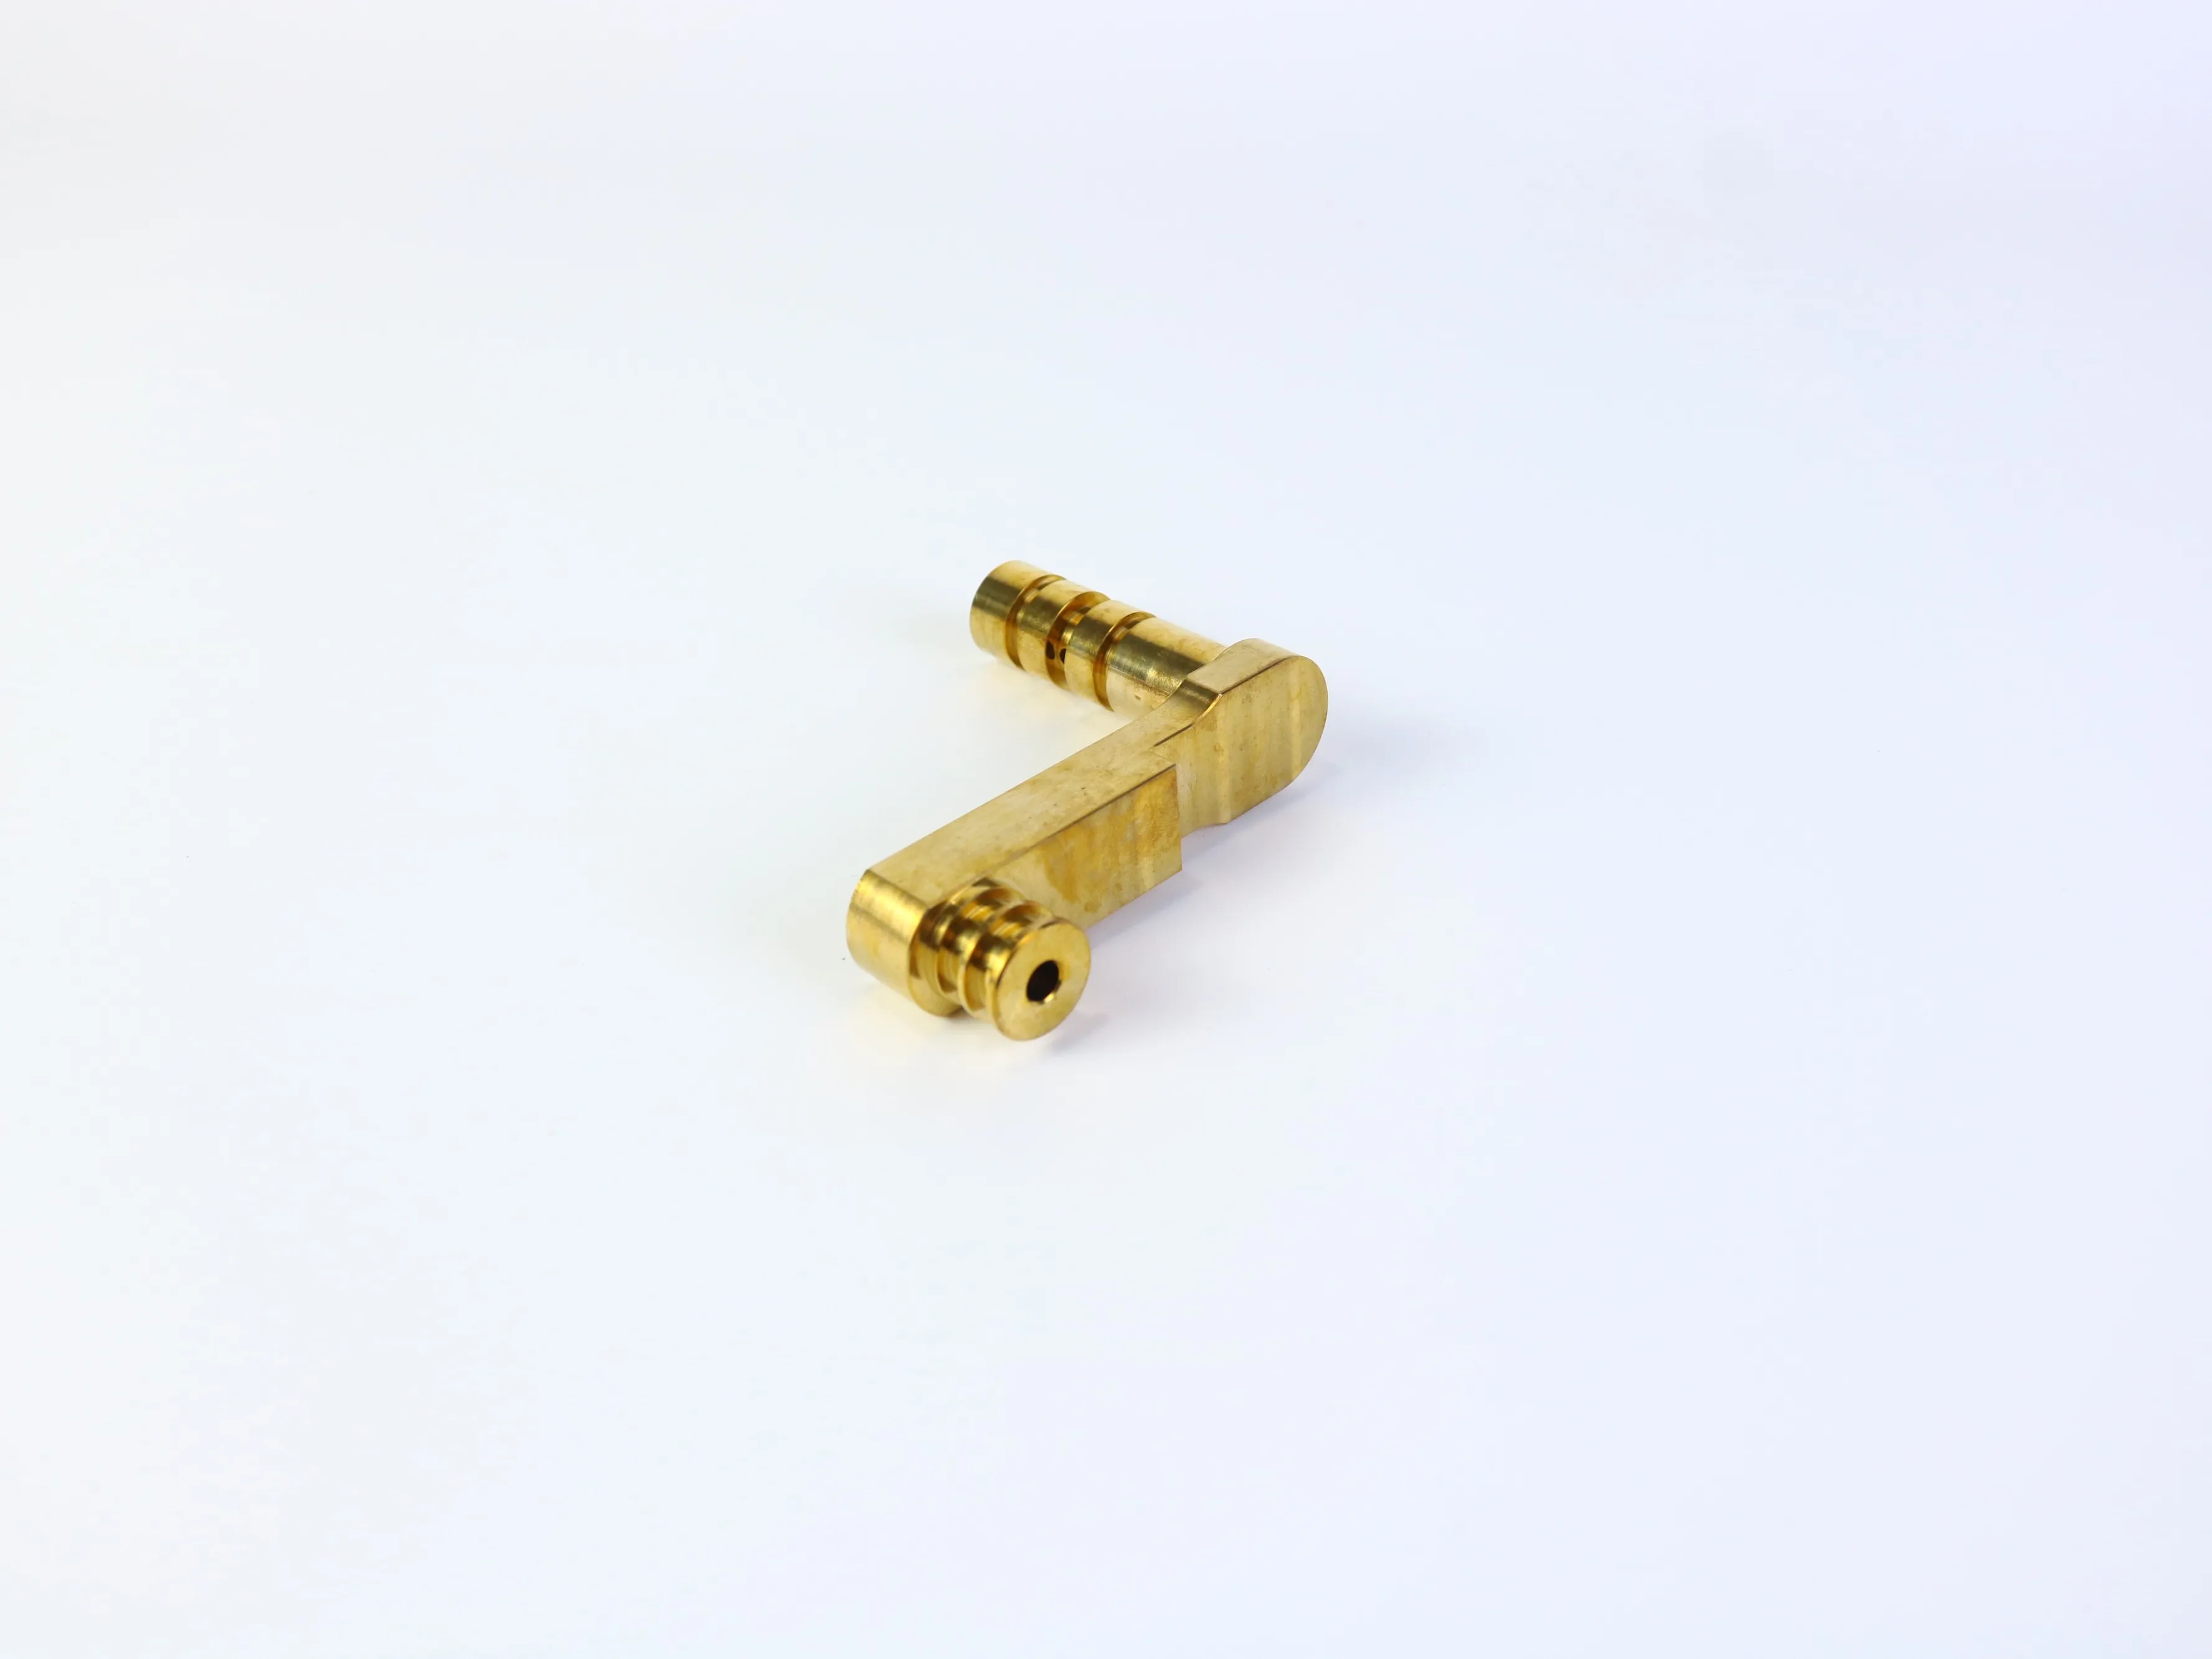
Superficies metálicas brillantes poden suxerir un acabado, pero unha fotografía non pode confirmar aluminio, aceiro inoxidable, lata, tratamento térmico, revestimento ou propiedades mecánicas. Seleccione o material a partir dos requisitos da aplicación:
- Resistencia e rigidez: defina as cargas, os límites de deformación e os factores de seguridade relevantes.
- Desgaste e contacto deslizante: identifique se un piñón, eixe, casquillo ou roldana se move contra a peza.
- Ambiente de corrosión: considere a humidade, os produtos químicos, o sal, a variación de temperatura e as condicións de limpeza.
- Peso: confirme se a redución de masa é funcional ou só preferida.
- Aparencia: indique se o acabado é estético, protector ou ambos.
- Pós-procesamento: especifique anodizado, pasivación, galvanizado, pulido, enmascaramento ou outros tratamentos.
O debuxo debe indicar a calidade e o estado do material, non simplemente «metal» ou «aluminio». Identifique as superficies críticas que deben permanecer sen revestir ou medirse despois do acabado, especialmente os asentos de rodamientos, as fileteadas, os orificios de acoplamento e as superficies deslizantes.
Tratar as tolerancias como un orzamento funcional
Un erro común nas cotizacións é aplicar tolerancias estreitas a todas as dimensións. As tolerancias deben reflectir a función, a capacidade do proceso e a necesidade de inspección. Unha tolerancia máis estreita pode requirir operacións de acabado adicionais, corte máis lento, dispositivos de suxeición específicos, control da temperatura ou inspección máis detallada. Tamén pode crear un risco innecesario de rexeición cando o conxunto non require ese nivel de precisión.
- Características críticas: definir o tamaño, a localización, a forma e a relación necesarios para o montaxe ou o movemento.
- Características de soporte: usar tolerancias prácticas que preserven o axuste e a aparencia.
- Dimensións de envolvente non críticas: evitar a precisión innecesaria.
- Requisitos superficiais: especificar a rugosidade só onde afecte ao sellado, ao deslizamento, á fatiga, á aparencia ou á medición.
Se un furo está destinado a un axuste forzado, un axuste con xogo ou un axuste de transición, indíquese o requisito de deseño e identifíquese a peza emparellada. Non se debe esperar que un fornecedor infira unha tolerancia crítica a partir dunha fotografía ou dun modelo CAD sen etiquetar.
Inspección do plano antes de comezar a mecanización
A inspección debe influír no deseño e no plan de fixación, non só na liberación final. Un soporte pode require a posición dos furos respecto a unha referencia base, a planicidade da cara de contacto e o tamaño da abertura. Un compoñente de conexión pode depender da distancia entre centros, do diámetro do furo, da concentricidade e do estado superficial.
Unha solicitude de orzamento (RFQ) ou un debuxo deben aclarar que dimensións son críticas, o estándar de inspección ou as expectativas de mostraxe, se se require un informe do primeiro artigo, que referencias de medición deben empregarse e se a inspección se realiza antes ou despois do tratamento superficial. Evite solicitar unha «inspección completa» xeral sen definir a documentación requirida. Distintos fornecedores poden interpretar esa frase de xeito distinto, o que dificulta comparar os orzamentos.
Que incluír nunha solicitude de orzamento (RFQ) para mecanizado CNC
Unha RFQ completa axuda a un fabricante a avaliar o prezo e a viabilidade ao mesmo tempo. Para soportes e compoñentes de conexión mecanizados por CNC, inclúa:
- Ficheiro CAD 3D controlado por revisión e debuxo 2D correspondente cando importan as tolerancias, roscas, acabados ou notas de inspección;
- Grao e estado do material, así como cantidades de prototipo, produción piloto e produción en serie;
- Dimensións críticas, referenciais, relacións xeométricas e requisitos de roscas;
- Requisitos de acabado superficial, revestimento, galvanizado, anodizado, pasivación, desbarbado e chanfro;
- Documentación de inspección, criterios de aceptación, embalaxe, marcado, trazabilidade e requisitos de entrega;
- Algúnha restrición coñecida respecto da montaxe, acoplamento ou vida útil.
Pídalle ao fornecedor que identifique as suposicións na súa oferta. A oferta máis útil non é sempre a de menor prezo; debe indicar claramente o material incluído, o proceso, o acabado, o alcance da inspección, a cantidade e as exclusións.
Unha lista de comprobación práctica para a revisión do deseño
- Están claramente definidos os referenciais funcionais?
- Están localizados os furos e orificios críticos a partir dese referenciais?
- Poden accederse ás características principais con ferramentas prácticas?
- Son as esquinas interiores compatibles co radio da fresa?
- Identificáronse os bolsos profundos, os furos profundos, as paredes finas e os rebaixos?
- Pode sostenerse a peza sen deformar unha superficie funcional?
- Están limitadas as tolerancias só ás características que as requiren?
- Confirmouse independentemente a calidade do material, sen basearse na súa aparencia visual?
- É o acabado compatible coa montaxe e coa inspección?
- Cóincide o debuxo coa revisión do CAD?
- Son explícitos os rexistros de inspección e os criterios de aceptación?
- Pode outro fornecedor ofrecer o mesmo requisito sen ter que adiviñar?
Escolla un socio de maquinado que revise todo o requisito
Un parceiro competente en mecanizado debería aportar máis ca un prezo por unidade. Durante a cotización, o fornecedor debería analizar o acceso das ferramentas, os montaxes, a dispoñibilidade de materiais, os riscos asociados ao acabado, os puntos de inspección e as características que poden incrementar o custo ou reducir a repetibilidade. PFTWORLD ofrece páxinas relevantes sobre mecanizado CNC e servizos de pezas mecanizadas personalizadas; confirme as capacidades específicas do proxecto antes de incluílas nun pedido de compra ou nunha declaración de capacidades.
Preguntas frecuentes
Son adecuados os soportes mecanizados por CNC para prototipos e produción?
Poden selle, dependendo da xeometría, o material, a cantidade e a economía da produción. O mecanizado CNC é útil cando unha peza require un material de enxeñaría, furos funcionais, interfaces precisas ou iteracións de deseño antes dun compromiso maior de produción. O proceso final de produción debe avaliarse tendo en conta a cantidade, o tempo de ciclo, as ferramentas e as alternativas.
Pode un fresado CNC crear esquinas interiores perfectamente afiadas?
Non normalmente con un fresa de extremo redondo estándar. As esquinas interiores normalmente reciben un radio. Se se require unha esquina afiada por razóns funcionais, discuta un alivio ou proceso especial antes de rematar o deseño.
Que é máis importante: o diámetro do furo ou a súa posición?
Depende do conxunto. Un pasador pode requerir un diámetro controlado, mentres que un patrón de parafusos pode ser máis sensible á precisión posicional. Un asento de rodamiento pode require tanto o control do tamaño como da forma. O debuxo debe definir o requisito funcional en vez de aplicar unha tolerancia única a todos os furos.
Preciso tanto un modelo 3D como un debuxo 2D?
Un modelo 3D comunica a xeometría. Recoméndase vivamente un debuxo 2D cando a peza ten tolerancias críticas, filetes, requisitos de acabado superficial, relacións de referencia (datum), notas de inspección ou condicións especiais de aceptación. Os ficheiros deben corresponder á mesma revisión.
Pode identificarse o material a partir dunha foto do produto?
Non. Unha fotografía pode suxerir un aspecto ou acabado metálico, pero non pode confirmar de forma fiable o grao do material, o estado de tratamento térmico, o revestimento ou as propiedades mecánicas. Eses requisitos deben especificarse e verificarse mediante o proceso de adquisición e calidade.
Conclusión
Os soportes e compoñentes de vinculación mecanizados por CNC resultan máis sinxelos de cotizar, fabricar e inspeccionar cando o deseño separa a función da aparencia. Defina primeiro os puntos de referencia e as interfaces. Empregue raios internos prácticos, evite características innecesariamente profundas ou delgadas, planifique o acceso das ferramentas e os montaxes, asigne tolerancias segundo a función e proporcione información suficiente nos debuxos e para a inspección, de xeito que os fornecedores poidan cotizar o mesmo requisito.
Ten un soporte ou compoñente de vinculación personalizado para fabricar?
Comparta co PFTWORLD o seu ficheiro 3D CAD, debuxo, material, cantidade, tolerancias críticas, acabado e requisitos de inspección para analizar a fabricabilidade e os requisitos de cotización.
Explore os servizos de mecanizado CNCOs arranxos finais sobre o material, o proceso, as tolerancias, a inspección, a entrega e os contactos deben ser confirmados para o proxecto específico antes da compra.
Índice de contidos
- Por que estes compoñentes requiren máis ca un debuxo básico
- Comece cos Datums Funcionais e as Interfaces
- Deseñar furos para acceso, profundidade e inspección
- Use raios interiores e faga que os bolsos sexan fabricables
- Seleccione Material e Acabado desde a Aplicación
- Tratar as tolerancias como un orzamento funcional
- Inspección do plano antes de comezar a mecanización
- Que incluír nunha solicitude de orzamento (RFQ) para mecanizado CNC
- Unha lista de comprobación práctica para a revisión do deseño
- Escolla un socio de maquinado que revise todo o requisito
-
Preguntas frecuentes
- Son adecuados os soportes mecanizados por CNC para prototipos e produción?
- Pode un fresado CNC crear esquinas interiores perfectamente afiadas?
- Que é máis importante: o diámetro do furo ou a súa posición?
- Preciso tanto un modelo 3D como un debuxo 2D?
- Pode identificarse o material a partir dunha foto do produto?
- Conclusión
- Ten un soporte ou compoñente de vinculación personalizado para fabricar?