 EN


Műszaki útmutató | Egyedi CNC megmunkált alkatrészek
CNC-megmunkált alkatrészek tervezési útmutatója: menetek, furatok és RFQ-alapelvek
Gyakorlati útmutató mérnököknek és OEM-vásárlóknak, akiknek világosabb DFM-döntésekre, összehasonlíthatóbb árajánlatokra és kevesebb összeszerelési meglepetésre van szükségük.
Amikor egy egyedi CNC-alkatrész meneteket, furatokat, kiemelkedőket, peremeket, csavarhúzó-síkokat vagy marási füleket tartalmaz, a geometria csak egy része a gyártási döntésnek. Az ilyen jellemzők meghatározása befolyásolhatja az eszközök hozzáférését, a rögzítést, a beállítások számát, az ellenőrzést, az összeszerelést, a költségeket és az árajánlatok pontosságát. Az itt bemutatott példák kizárólag látható jellemzőtípusokat mutatnak; anyaguk, méreteik, tűréseik és alkalmazási területeik a fényképeken nem ellenőrizhetők.
Mi legyen átnézve árajánlat-kérés előtt?
A modell CNC megmunkáló szállítónak történő elküldése előtt ellenőrizze a funkciókat, a szerszámok hozzáférését, az eljárási sorrendet, a tűrések prioritását és az ellenőrzési bizonyítékokat. Kérdezze meg, hogy mindegyik furat, menet, kiemelkedés, lépcső vagy sík felület mire szolgál; hogy a szerszám mereven hozzá tud-e érni; hogy esztergálásra, marásra, újrafogásra vagy másodlagos műveletekre van-e szükség; hogy mely méretek befolyásolják az illeszkedést; és hogy mit kell mérni.
Ez az ellenőrzés hasznosabb, mint minden méretre szigorú tűrést alkalmazni. A szigorú tűrések növelhetik a megmunkálási és ellenőrzési erőfeszítéseket, miközben a nem egyértelmű funkcionális követelmények továbbra is lehetetlenné tehetik a szállító számára a megfelelő eljárás kiválasztását.
1. Kezdje a funkcióval – minden egyes jellemző esetében
Furatok: szabad hely, pozícionálás, áramlás vagy rögzítés?
Egy furat szabad helyet biztosíthat egy rögzítőelem számára, pozícionáló csavart, csapágyat, tengelyt, folyadékáramlási csatornát vagy menetes kapcsolatot. Ezek a funkciók eltérő tervezési és ellenőrzési megközelítést igényelnek.
A fúrt lyuk gyakran egyszerűbb megmunkálni, mint a vaklyuk, mert a forgácsok és a hűtőfolyadék számára út nyílik át a alkatrészön. A vaklyuk akkor lehet szükséges, ha az ellentétes felületet érintetlenül kell hagyni, de mélységét, a szerszámhoz való hozzáférést és a forgácseltávolítást korai stádiumban át kell tekinteni.
Ha egy lyuk egy horpadás, csapágy, bélés vagy tengely helyzetét határozza meg, akkor a névleges átmérő egyedül nem elegendő. A rajzon szabályozni kell az elhelyezést, a merőlegességet, a hengerességet vagy a vonatkozási síkkal való kapcsolatot is. Ha a lyuk csak egy rögzítőelem szabad járatát biztosítja, akkor egy szükségtelenül szigorú átmérő-tűrés költségnövekedést eredményezhet anélkül, hogy javítana az összeszerelés minőségén.
Menetek: a kapcsolatot határozzák meg, nem csupán a menetemelkedést
Külső vagy belső menetek esetén a megkérdezési kérelem (RFQ) tartalmaznia kell a menetszabványt és -megnevezést, a névleges átmérőt és – ahol releváns – a menetemelkedést, a menosztályt vagy illesztési osztályt, a használható menetbeforgatási hosszat, a belső vagy külső formát, a párosított alkatrészt, az ellenőrzési módszert, valamint bármely bevezető lekerekítést, kifutót vagy lejtőt igénylő követelményt.
Egy vak menetes furat általában további, nem menetes mélységet igényel a használható menet alatt. Ez a tér lehetővé teszi az esztergák számára a menet befejezését, valamint helyet biztosít a forgácsoknak. A csatlakozás szükségleteinél nagyobb menetmélység megadása növelheti a ciklusidőt és bonyolultabbá teheti az ellenőrzést anélkül, hogy javítaná a kapcsolatot.
2. Ellenőrizze az eszköz elérését, a mélységet és a belső sarkokat
A CNC-megmunkálás egy leválasztó folyamat. Az eszköznek fizikailag el kell érnie az anyagot, eltávolítania a forgácsokat, és elegendő merevséggel kell rendelkeznie ahhoz, hogy fenntartsa a szükséges geometriát és felületminőséget.
Mély furatok és keskeny részek
Ahogy a furat mélysége növekszik a átmérőhöz képest, a forgácseltávolítás és az eszköz deformációja egyre nehezebbé válik. Egy vak furat egy mély zsebben vagy egy magas fal közelében hosszabb szerszámot, más megmunkálási sorrendet vagy további beállítást igényelhet. Ezek a döntések befolyásolhatják a pontosságot és az árat.
A tervezési átvizsgálathoz tegyen fel kérdéseket: lehetséges-e a vakfuratot átmenő furattal helyettesíteni, szükséges-e a megadott mélység, van-e egyértelmű hozzáférés a fúróhoz, végmaróhoz, kiegészítő maróhoz vagy menetvágó szerszámozáshoz, alkalmas-e egy szabványos szerszám méret, valamint túl közel van-e a geometriai elem egy élhez vagy magas falhoz.
Belső sugarak és külső élszegélyek
A marószerszámok kerek alakúak, ezért a belső sarkokat általában sugárral, nem pedig tökéletesen éles sarkkal alakítják ki. Ha funkcionálisan szükséges egy éles belső sarok, akkor a alkatrész speciális szerszámot, lassabb megmunkálást vagy másodlagos feldolgozást igényelhet, a geometriától függően.
A külső éleket gyakran könnyebb gyártani letöréssel vagy meghatározott élszegély-kialakítással. Ha a pontos letörés mérete nem funkcionálisan lényeges, kerülje a szigorú mérettartást. Ehelyett határozza meg az előírt élszerkezetet, például „éles élek letörése” vagy „forgácsok eltávolítása”, és jelölje meg azokat az éleket, amelyeknek élesnek kell maradniuk.
3. A kiemelkedések, peremek és rögzítési minták összeszerelési funkcióként kezelendők
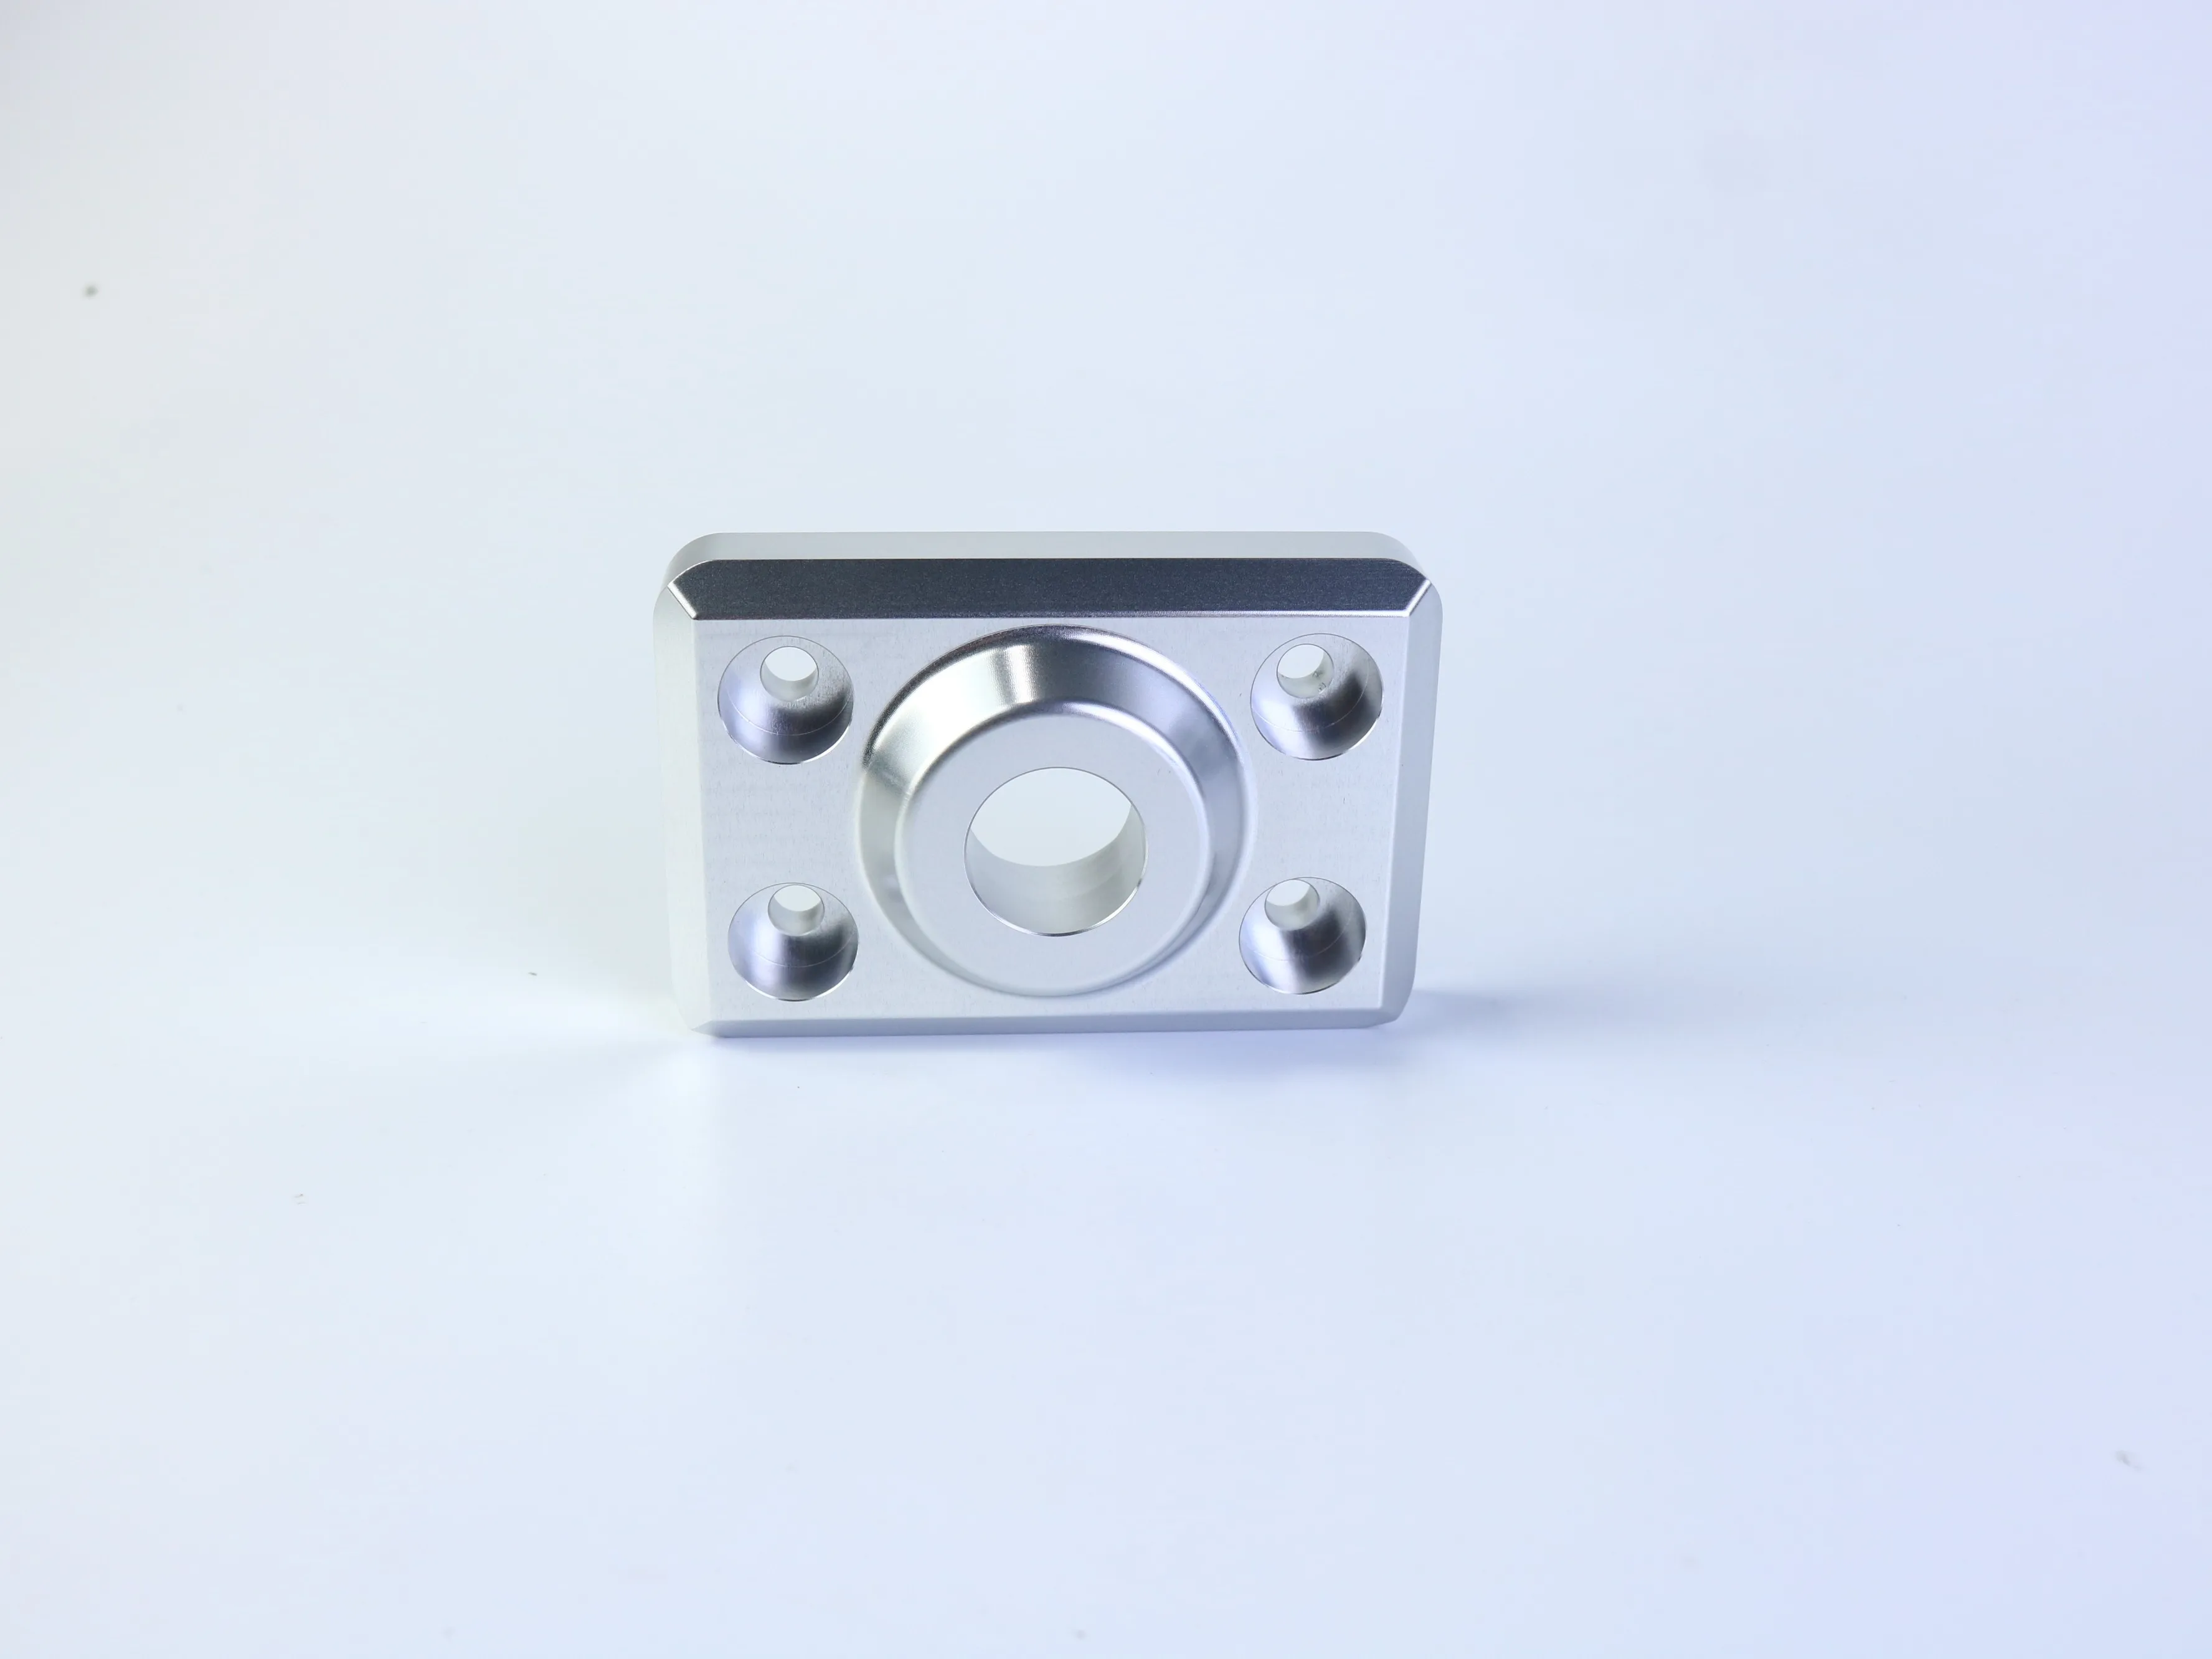
Egy téglalap alakú alkatrész, amelynek közepén kör alakú elem található, és négy lyukból álló rögzítési mintázata van, például rögzítőlemez, flange, adapter vagy konzol lehet, de egy fénykép nem igazolja a pontos alkalmazást. Ezen típusú alkatrészek esetében általában a kölcsönös viszonyok kérdései a legfontosabbak:
- A központi furat koncentrikus-e a kiemelkedéssel vagy a külső elemmel?
- A lyukminta szimmetrikus-e egy referencia tengely körül?
- A rögzítőfelületnek elegendően síknak kell lennie ahhoz, hogy tömítést biztosítson vagy más alkatrészt helyezzen el?
- A kiemelkedés magassága ellenőrzött-e, mivel az meghatározza az axiális pozíciót?
- A csavarlyukak átmenő lyukak, menetes lyukak, mélyfuratok vagy lekerekített furatok?
- Van-e kötelező kapcsolat a lyukminta és a központi elem között?
Egy sor különálló lineáris méret esetleg nem tükrözi megfelelően ezeket a kapcsolatokat. Amikor az összeszerelés a jellemzők helyzetétől vagy tájolásától függ, használjon egyértelmű referenciarendszert és megfelelő GD&T-jelöléseket. A beszállítónak azt is tudnia kell, mely felületek a fő referenciák a beállítás és az ellenőrzés során.
4. A tűrések alkalmazása funkció szerint
Egy gyakorlatias tűrésstratégia elkülöníti az általános méreteket, a funkcionális méreteket és a geometriai kapcsolatokat. Az általános tűrések alkalmasak nem kritikus hosszméretekre, esztétikai lépcsőkre vagy szabad járatú elemekre, ha a rajzi szabvány egyértelmű. A funkcionális méreti tűrések a illesztések, vállak, furatátmérők, menetkapcsolatok és helyezési jellemzők mellett szerepelnek. A geometriai tűrések akkor megfelelők, ha a pozíció, síklenség, merőlegesség, profil vagy tájolás kapcsolata befolyásolja az összeszerelést.
- Általános tolerancia: Nem kritikus jellemzőkhez használható egy meghatározott rajzi szabvány szerint.
- Funkcionális méreti tűrés: Ott használandó, ahol a méret közvetlenül befolyásolja az illeszkedést vagy a teljesítményt.
- Geometriai tűrés: A referenciafelületeket és a GD&T-t (geometriai méret- és tűrésmegadást) ott kell alkalmazni, ahol a jellemzők közötti kapcsolat fontos.
Ne másolja be egy beszállító szokásos tűréshatárát a rajzába anélkül, hogy ellenőrizné, megfelel-e a tervezési szándékának. Egy megadott szokásos érték nem feltétlenül alkalmas csapágyhelyre, tömítőfelületre, menetes kapcsolatra vagy pontos helymeghatározási funkcióra. Továbbá külön kell kezelni a gyártási tűrést és a felületi minőséget. Egy alkatrész teljesítheti a méretelőírást, mégis meghibásodhat, ha a tömítő- vagy csúszófelület durvasága vagy a szerszámvonás iránya nem megfelelő.
5. Határozza meg külön a nyersanyagot és a felületkezelést
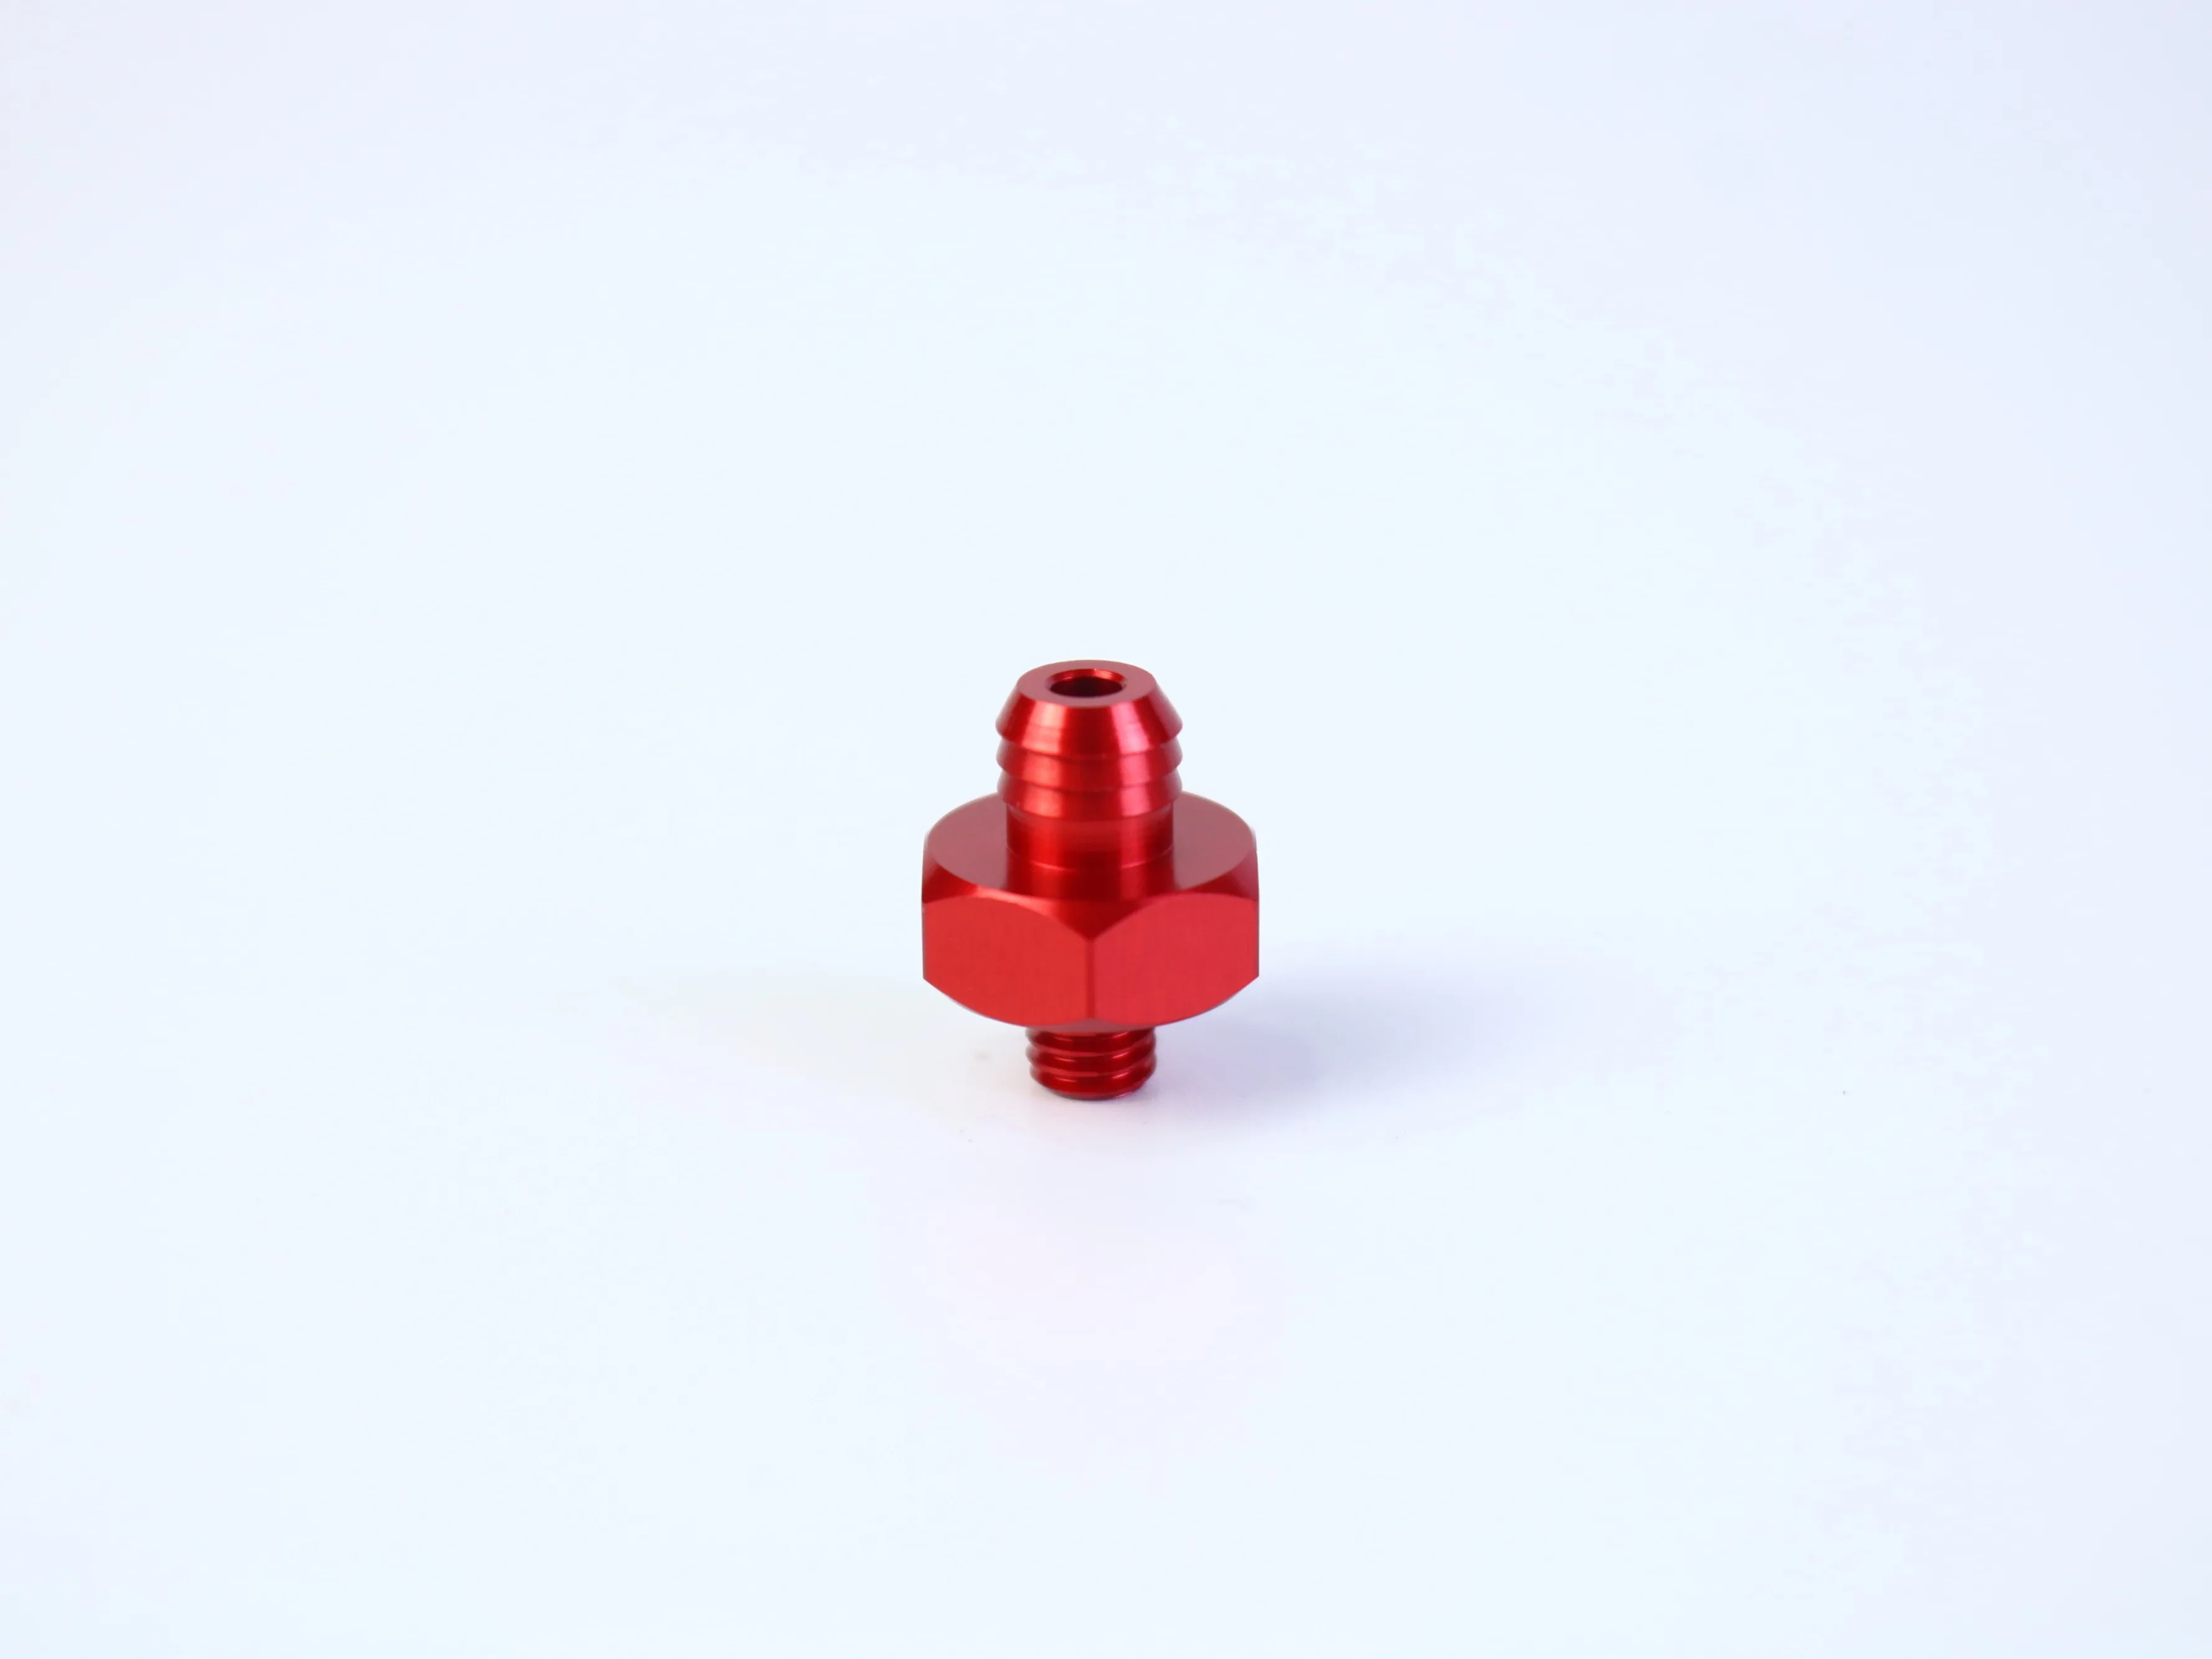
Egy fényképezett alkatrész színe vagy fényvisszaverő képessége nem bizonyítja az anyagát. Egy ezüstszínű alkatrész lehet alumínium, rozsdamentes acél, horganyzott acél vagy más ötvözet; egy piros alkatrész lehet anódolt, festett, horganyzott vagy színes világítás alatt készült fényképen.
Az ajánlatkérő levélnek meg kell határoznia az anyag minőségét és állapotát, amennyiben ez releváns, valamint minden szükséges tanúsítványt. Ha az anyag még nincs rögzítve, akkor a teljesítménykövetelményeket kell részletezni: szilárdság, tömeg, korróziós terhelés, vezetőképesség, kopásállóság, mágneses viselkedés, hőmérsékleti igénybevétel és a párosított anyagokkal való kompatibilitás.
A felületkezelést is külön meg kell adni. Az anódosítás, passziválás, bevonatozás, fúvás, csiszolás és porfestés befolyásolhatja a megjelenést, a korrózióállóságot, a kopásállóságot, a vezetőképességet, a méreteket és a maszkolást. A kritikus méretek értékelését a felületkezelés előtt és után is el kell végezni. Egy hasznos ajánlatkérő levél meghatározza a funkcionális vagy vizuális felületeket, a szükséges felületminőségi szabványt, valamint azt, hogy a menetek, furatok, alapfelületek vagy tömítőfelületek védetté tétele szükséges-e.
6. Az ajánlatkérő levél legyen elegendően részletes a beszállítók összehasonlításához
Egy beszállító nem tud összehasonlítható árajánlatot készíteni, ha minden pályázó más és más feltételezésekből indul ki. Amennyiben rendelkezésre áll, tüntesse fel az alábbi információkat.
- Tervezési adatok: változáskövetéssel ellátott 2D rajz, 3D CAD modell, mértékegységek, vetítési módszer, anyag, felületkezelés, maszkolás, általános tűrések, kritikus tűrések, alapfelületek, geometriai mérethelyesbítési szabványok (GD&T), menetmélységek, illeszkedési információk, letörés, élszerkezetek.
- Kereskedelmi adatok: prototípus, próbagyártás, kis sorozat vagy tömeggyártás szakasza; szükséges mennyiség; ismert esetén várható éves mennyiség; mintamennyiség; szállítási mérföldkő; csomagolás, címkézés, nyomon követhetőség, rendeltetési hely, kereskedelmi feltételek és szükséges minőségi dokumentumok.
- Műszaki kérdések: Mely jellemzők jelentik a legnagyobb gyárthatósági kockázatot? Mely méretek esetében feltételezett az általános tűrés alkalmazása? Szükséges-e a folyamatban több beállítás vagy másodlagos műveletek elvégzése? Tartalmazza-e a megoldás a szerszámokat, rögzítőberendezéseket, utómunkálatokat, ellenőrzést és csomagolást?
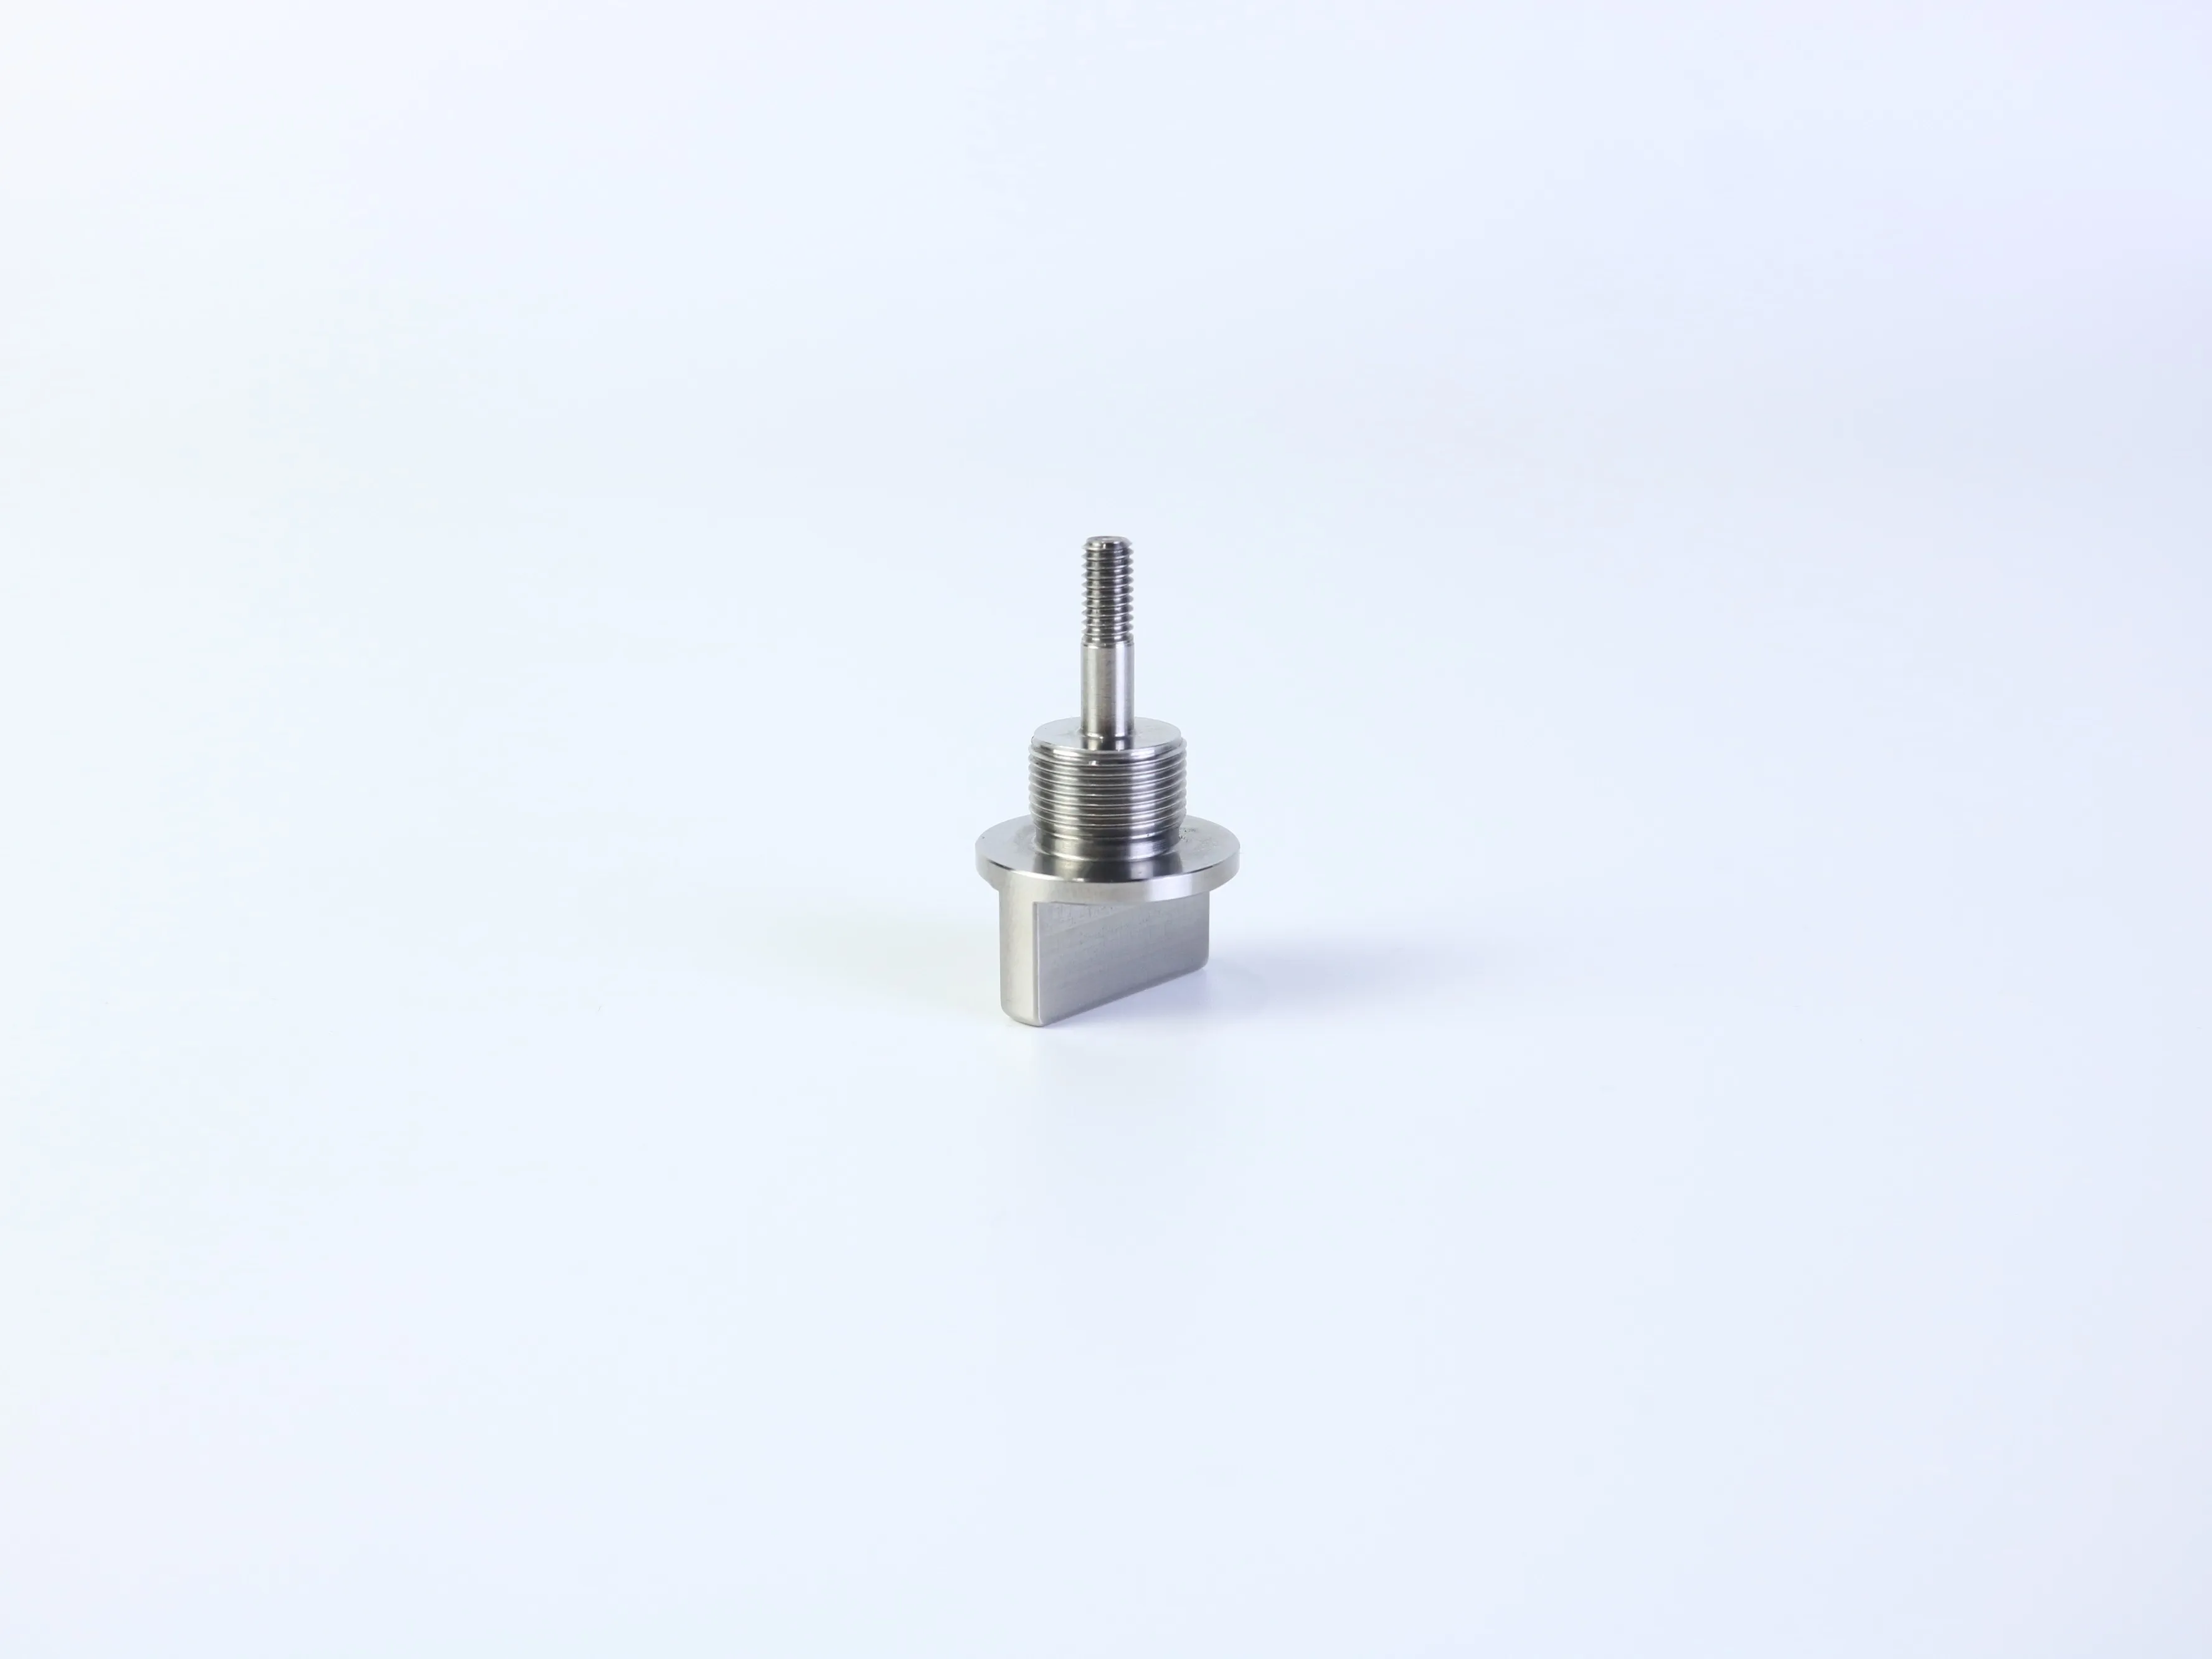
Fordított és marókezelt alkatrész esetén azonosítsa a kritikus tengely-sík kapcsolatot és a forgási tájolást. Egyszerű fordítási művelet nem feltétlenül elegendő, ha az alkatrész hozzávalót, menetes szakaszt, törzset, téglalap alakú nyelvet, maró síkot vagy keresztkaraktert tartalmaz. A rajznak mérhetővé kell tennie a kapcsolatot, ne csak vizuálisan mutatnia.
Jobb RFQ-kérdés
Kérje meg a beszállítót, hogy sorolja fel a gyárthatósági kockázatokat és a költségbecslési feltételezéseket a gyártás megkezdése előtt. Ez lehetővé teszi a rejtett másodlagos műveletek, a nem egyértelmű menetek, a hiányzó ellenőrzési bizonyítékok és a kétes pontossági előírások felfedezését, miközben a módosítások még kezelhetők.
7. Gyakori költség- és minőségkockázatok
Felesleges pontosság
Minden jellemzőre szoros tűrést alkalmazni megnövelheti a megmunkálási időt, az ellenőrzési erőfeszítést, a selejt kockázatát és a beszállítóválasztás korlátozottságát. A pontossági követelményeket csak azokra a jellemzőkre szabad fenntartani, amelyek valóban szükségesek.
Rejtett másodlagos műveletek
Egy megfordított test, amelynek sík felülete, horpadása, keresztlyukja vagy téglalap alakú nyelke van, további beállítást igényelhet. Ha a rajz nem határozza meg a megfordított tengely és a marásos elem közötti kapcsolatot, akkor az árajánlat elkészítése vagy a gyártás megkezdése előtt tisztázásra lehet szükség.
Kétértelmű menetek és gyenge ellenőrzési terv
Egy menetjelölés, amely nem tartalmaz szabványt, osztályt, hatékony hosszúságot vagy illeszkedési követelményt, hiányos. Ha egy furatcsoport, peremfelület, kiemelkedés vagy menetes tengely funkcionálisan fontos, akkor azt kell megadni, hogyan kell rá hivatkozni és ellenőrizni. Az „összes méret ellenőrzése” kevésbé hasznos, mint a kritikus jellemzők azonosítása és a szükséges jelentésformátum megadása.
8. Gyakorlatias CNC DFM- és RFQ-ellenőrzőlista
- Minden furatnak meghatározott funkciója van, és minden vakfurat mélysége szükséges és elérhető.
- A menetszabványok, osztályok, mélységek, illeszkedő alkatrészek, lekerekítések és ellenőrzési módszerek meg vannak határozva.
- Ha a helyzet meghatározása fontos, akkor a furatcsoportokat egyértelmű referenciapontokhoz (datums) kell kötni.
- A belső sarkok realisztikus vágószerszám-sugár megadását teszik lehetővé, és a vékony falakat vagy mély zsebeket merevség szempontjából értékelték.
- A forgácsolási és marási jellemzők egyértelmű gyártási folyamattal és orientációval rendelkeznek.
- A kritikus méretek elkülönülnek az általános méretektől.
- Az anyag, az állapot, a felületminőség, a maszkolás, a forgács, az éllekerekítés és az esztétikai követelmények egyértelműek.
- A mennyiség, a gyártási szakasz, a szállítási határidő és az ellenőrzési dokumentumok meg van adva.
- A beszállítót arra kérik, hogy azonosítsa a feltételezéseket a gyártás megkezdése előtt.
GYIK: CNC-megmunkált alkatrészek, menetek és árajánlatkérések
Elegendő egy 3D CAD-modell egy CNC-árajánlat elkészítéséhez?
Néha igen, de nem feltétlenül tükrözi az anyagot, a tűréseket, a meneteket, a felületminőséget, a méretmegadási alapokat (datums), az ellenőrzési követelményeket vagy olyan jellemzőket, amelyeket a modellgeometria nem teljesen ábrázol. Egy revíziókontrollal ellátott rajz vagy írásos specifikáció csökkenti a feltételezéseket.
A teljesen átmenő furatok mindig jobbak, mint a vakfuratok?
Nem. A fúrt lyukak gyakran egyszerűbbek, ha nem zavarják az összeszerelést, de egy vaklyuk szükséges lehet egy felület védelmére vagy egy funkcionális követelmény teljesítésére. Válassza a legegyszerűbb olyan geometriai elemet, amely kielégíti a tervezési követelményeket.
Hogyan adjam meg egy menetes CNC alkatrészt?
Azonosítsa a menet szabványát, méretét, menetemelkedését, osztályát vagy illesztési típusát, használható hosszát, belső vagy külső formáját, lekerekítési vagy lejtős él-követelményeket, a kapcsolódó alkatrészt és az ellenőrzés módszerét. Egy vizuálisan látható menet nem elegendő bizonyíték a kompatibilitásra.
Minden CNC méretnek szoros tűréssel kell rendelkeznie?
Nem. A szoros tűréseknek a illesztéshez, funkcióhoz vagy teljesítményhez kell kapcsolódniuk. Egy egyértelműen meghatározott általános tűrés megfelelő lehet nem kritikus jellemzők esetén.
Készítsen részletesebb, összehasonlíthatóbb CNC megmunkálási ajánlatkérési dokumentumot
Menetes csatlakozók, rögzítőlemezek, kiemelkedések, peremek és forgácsolással, illetve marással gyártott alkatrészek mindegyike sikeresen gyártható, ha funkcionális követelményeiket hozzáférhető geometriai formába, megfelelő tűrésekbe, egyértelmű folyamatfeltevésekbe és mérhető ellenőrzési kritériumokba fordítjuk.
A cél nem az, hogy minden funkciót bonyolultabbá vagy pontosabbá tegyünk. A cél az, hogy a beszállítónak elegendő információt adjunk ahhoz, hogy kiválassza a megfelelő gyártási eljárást, korán azonosítsa a kockázatokat, ugyanazt a hatókört idézze fel árajánlatában, amit Ön szándékozott, és ellenőrizze azokat a funkciókat, amelyek fontosak az Ön szerelési folyamatához.
Beszélje meg egyedi CNC-projektjét
Gyártási megvalósíthatóságról és árajánlatról való tárgyaláshoz készítse elő legfrissebb 2D-rajzát, 3D-CAD-modelljét, az anyag- és felületkezelési követelményeket, a mennyiséget, a gyártási szakaszt és az ellenőrzési elvárásokat. A PFTWORLD nyilvános CNC-megmunkálási információit megtekintheti a projektadatok beküldése előtt.
Tekintse át az egyedi CNC-megmunkálási szolgáltatásokat