 EN


Hogyan tervezzünk CNC-megmunkált tartókat és kapcsolódó alkatrészeket alacsonyabb költséggel és megbízható illeszkedéssel
Gyakorlatias mérnöki útmutató OEM-vásárlók, terméktervezők és beszerzési csapatok számára, akik megmunkált tartókat, rögzítő támaszokat, kapcsolódó karokat vagy forgó alkatrészeket igényelnek, amelyeket pontosan árajánlhatnak, gyárthatnak, ellenőrizhetnek és összeszerelhetnek, minimális meglepetéssel.
A rövid válasz: a komponens tervezését először a funkcionális méretalapjai és illeszkedő felületei körül kell elvégezni, majd bármely olyan funkciót egyszerűsíteni, amelyhez nem szükséges speciális szerszám, további befogási pozíciók vagy túlzottan szigorú tűrések. Egy erős RFQ-nak láthatóvá kell tennie ezeket a döntéseket minden beszállító számára.
Miért igényelnek ezek a komponensek többet egy alapvető rajznál
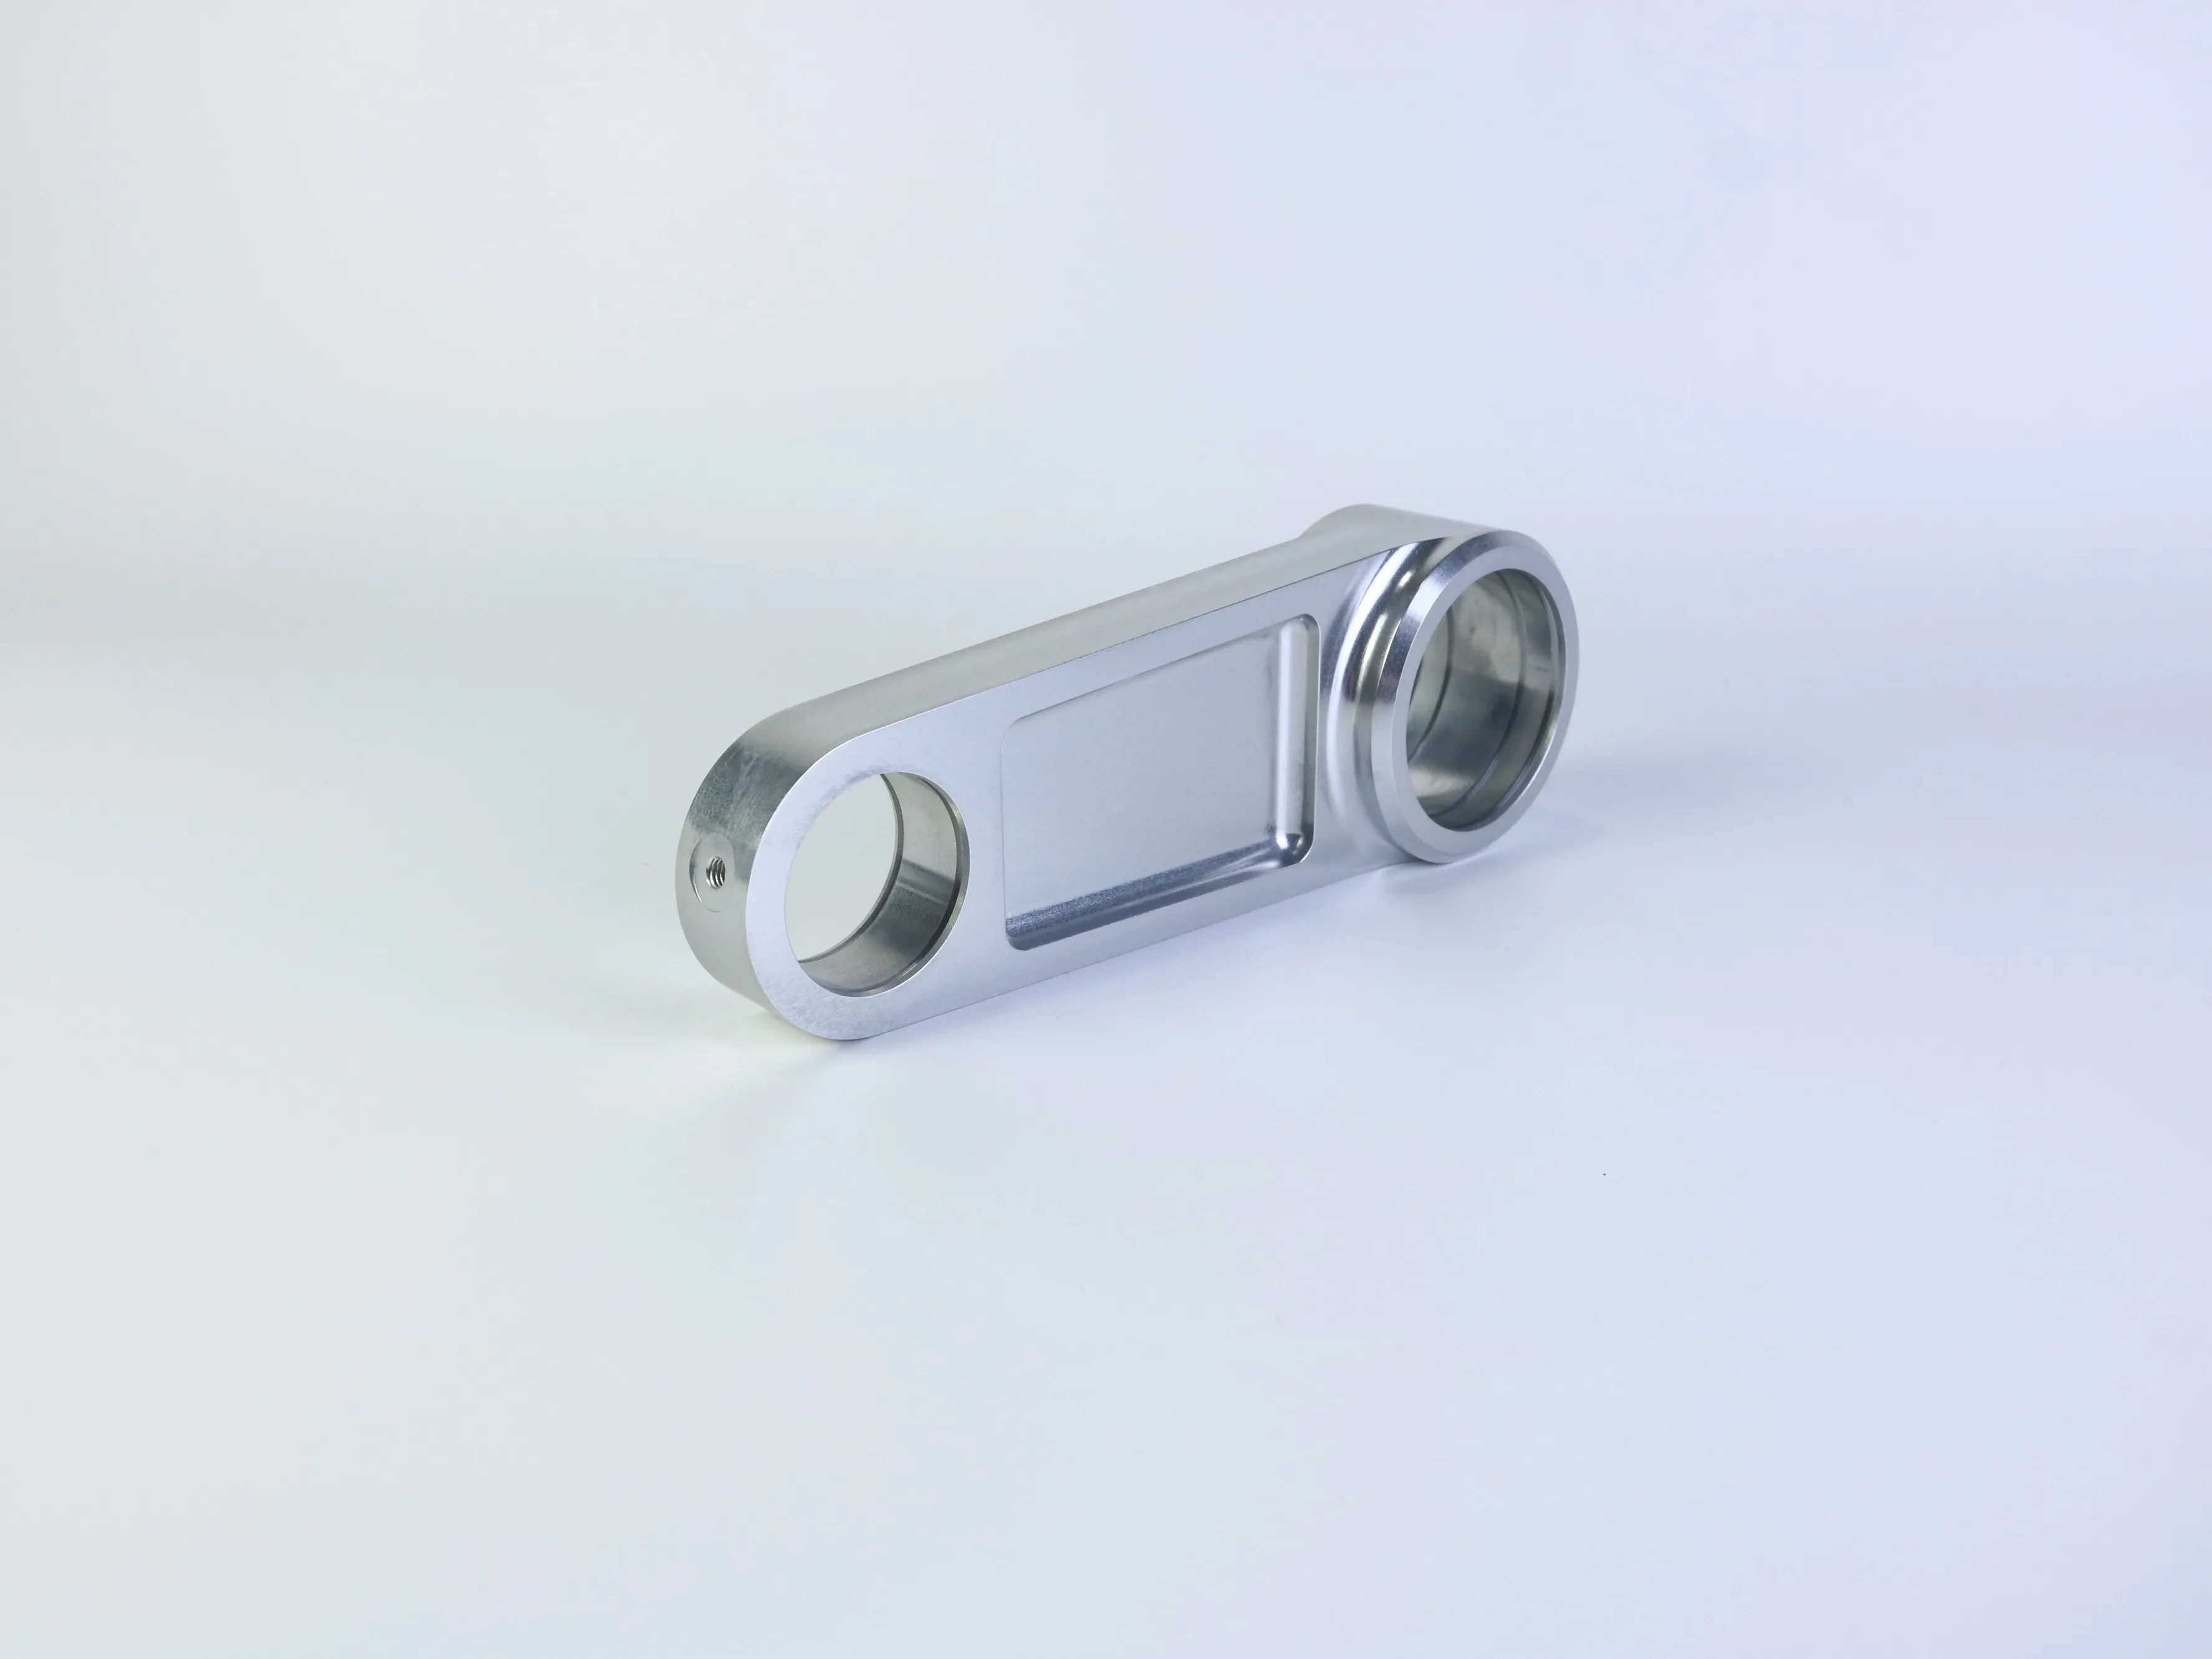
Egy CNC-megmunkált rögzítő vagy kapcsolókar egyszerűnek tűnhet: egy lemez, néhány furat, egy horpadás és egy ívelt vagy hengeres felület. A gyártás során azonban ezek a részletek többet irányítanak, mint csak a megjelenést. Hatással vannak a szerszámhoz való hozzáférésre, a munkadarab rögzítésére, a megmunkálási időre, a pozícionálási pontosságra, az ellenőrzésre, valamint arra, ahogyan az alkatrész illeszkedik csapokhoz, tengelyekhez, csapágyakhoz, rögzítőelemekhez vagy egy másik összeállításhoz.
A rögzítőelemek és kapcsolódó alkatrészek tervezése gyakran egyetlen, tömör alkatrészben kombinálja a rögzítőlyukakat, furatokat, zsebeket, nyílásokat, kiemelkedéseket, meneteket és ívelt támaszokat. A gyártási kihívás az alkatrész jellemzői közötti kapcsolat ellenőrzése a befogás, forgatás, megmunkálás, csiszolás, felületkezelés és ellenőrzés után. Egy furat átmérője megfelelő lehet, mégis sikertelen lesz az összeszerelés, ha helyzete a hibás referenciafelületről lett meghatározva; egy vékony fal méretezhetően helyesnek tűnhet befogott állapotban, majd az anyag eltávolítása után deformálódik.
Kezdje a funkcionális referenciafelületekkel és kapcsolódási felületekkel
A anyag kiválasztása vagy árajánlat-kérés előtt azonosítsa a szerelést meghatározó felületeket és jellemzőket. Egy rögzítő konzol esetében ez lehet az alapfelület és a rögzítőlyukak elrendezése. Egy kapcsolóelem esetében ez lehet két furat közötti középtávolság, egy forgópont-furat tengelye, illetve egy megmunkált ülépfelület és egy referenciafelület közötti kapcsolat.
Egy gyakorlatias rajz különválasztja a kritikus jellemzőket a nem kritikus méretektől. Nem minden él ugyanolyan pontosságot igényel, mint egy csapágyüles vagy egy forgópont-furat helyzete. A teljes alkatrészre kiterjedő szigorú tűrések növelhetik a megmunkálás és az ellenőrzés költségét anélkül, hogy javítanák a funkciót.
Határozza meg az elsődleges, másodlagos és harmadlagos referenciapontokat; helyezze el a fontos furatokat ezekhez viszonyítva; és csak ott adjon meg merőlegességi, párhuzamossági, koncentrikussági vagy illesztési követelményeket, ahol a szerelés ezt igényli. Azonosítsa továbbá a rögzítésre, tömítésre, csúszásra vagy felszerelésre használt felületeket.
A 3D-s CAD-modell a geometriát közvetíti, míg a hozzá tartozó 2D-rajznak meg kell határoznia a meneteket, a kritikus tűréseket, a felületminőséget, a méretmegadási alapokat (datums), az ellenőrzési megjegyzéseket és az elfogadási követelményeket.
A lyukak tervezése a hozzáférés, a mélység és az ellenőrzés érdekében
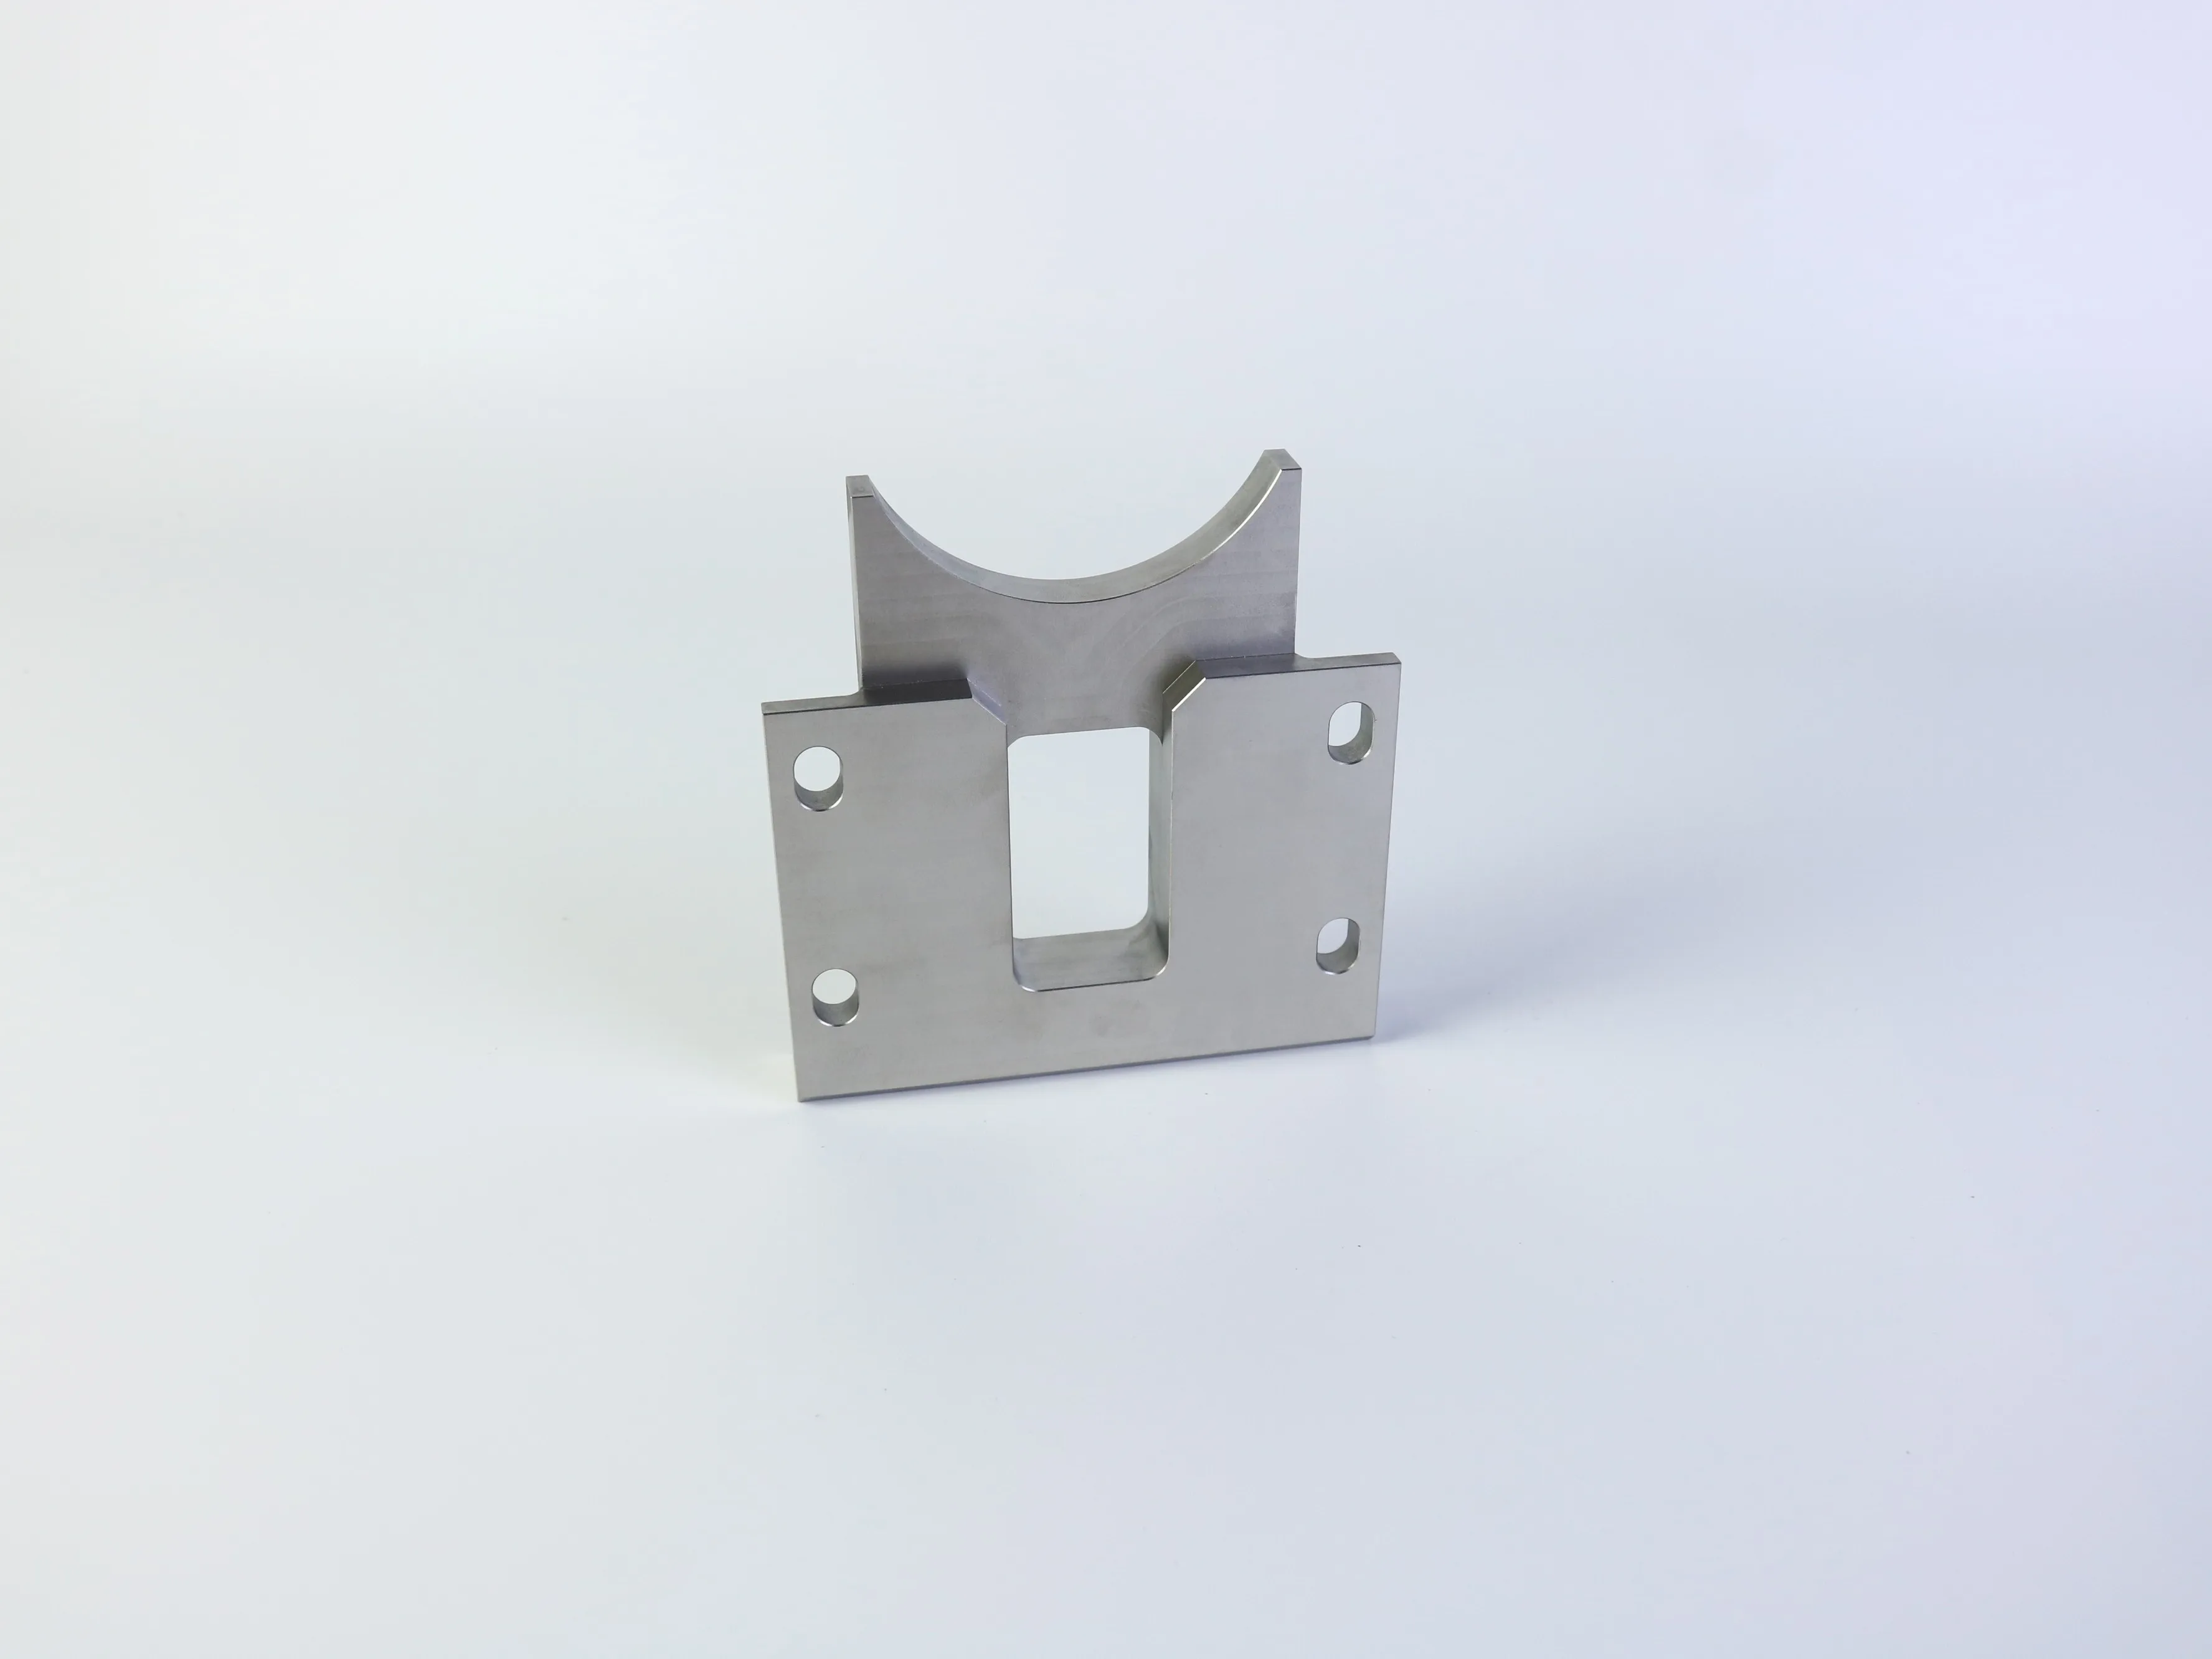
A lyukak gyakran a legfontosabb funkcionális elemek egy rögzítőkonzolon vagy kapcsolódó alkatrészen, mivel az alkatrészt összekötik a szerelvény többi részével. A tervezésük során nem elegendő csupán a névleges átmérőt figyelembe venni.
Átmenő és vaklyukak
Az átmenő lyukakat általában könnyebb megtisztítani és ellenőrizni, de a vaklyukak szükségesek lehetnek például a szabad tér biztosításához, tömítéshez vagy egy adott szerelési elrendezéshez. Egy fúrt vaklyuk alapja általában fúrócsúcs-geometriát mutat, míg egy maró- vagy fúrószerszámmal kialakított lyuk más alapformával rendelkezhet. Ha az alap állapota befolyásolja a beülést vagy a mozgásteret, akkor ezt a rajzon kell megadni, ne pedig feltételezésre bízni.
Mély lyukak és kritikus furatok
Ahogy a furat mélysége növekszik az átmérőhöz képest, egyre nehezebbé válik a forgácseltávolítás, az eszköz merevsége, a furat egyenessége és az ellenőrzése. A mély furatok különleges fúrást vagy több oldalról történő megmunkálást igényelhetnek. Kritikus furat esetén adják meg az átmérőt, a mélységet, a tengelyt, a helyzetet, valamint a illesztést vagy a felületi állapotot. Azonosítsák a kapcsolódó alkatrészt; a „precíziós furat” nem elfogadási kritérium.
Furatok helyzete és a beállítási terv
Ha különböző felületeken lévő furatoknak egymással egyezniük kell, derítsék fel, hogyan fogják a darabot rögzíteni, és hogyan ellenőrzik a kapcsolatot. Egyetlen beállításban megmunkált jellemzők általában egyszerűbb helyzetviszonyt mutatnak, mint azok a jellemzők, amelyek több újrafogási műveletre támaszkodnak. Többtengelyes megmunkálás megoldhat egy hozzáférési problémát, de egyben módosíthatja az árajánlatot, a rögzítési tervet és az ellenőrzési módszert.
Használjanak belső lekerekítéseket, és teremtsenek gyártási szempontból megvalósítható zsebeket
A szokásos CNC marószerszámok henger alakúak, ezért egy belső marási sarok természetes módon lekerekítést kap. Egy tartó alaptárcsa vagy egy kapcsolódó rész kiképzéséhez a leggazdaságosabb lekerekítés általában az, amely illeszkedik egy elérhető marószerszámhoz anélkül, hogy kompromisszumot kötnénk a szabad térrel. Ha egy illesztett alkatrész valóban négyzetes belső sarkot igényel, akkor érdemes megfontolni egy kiképzést, egy T-csont szerkezetet, egy marás nélküli (broaching) szakaszt, egy EDM-műveletet vagy egy tervezési módosítást a rajz véglegesítése előtt.
A külső élek mások. Egy kis letörés segíthet a csiszolás utáni fémforgács-eltávolításban (deburring), a kezelésben és az összeszerelésben, miközben általában egyszerűbb, mint egy díszítő külső lekerekítés. Jelölje meg, hogy az élkezelés funkcionális, esztétikai vagy csupán a hegyes él eltávolítását célozza.
A mély, keskeny zsebek hosszú nyelű szerszámokat igényelnek, amelyek hajlamosabbak a deformálódásra és rezgésre. Használja a gyakorlatilag lehetséges legnagyobb maróátmérőt és a legrövidebb gyakorlatilag lehetséges nyelűt. Ha egy falnak nem kell vékonynak lennie a hely- vagy tömegkorlátozás miatt, növelje a vastagságát, vagy használjon merevítő bordákat és ellen támasztó oszlopokat. Ha mindenképpen vékony marad, azonosítsa kritikus funkcionális elemként, és tárgyalja meg a rögzítést és az ellenőrzést a gyártás megkezdése előtt.
Amikor egy zseb kizárólag a tömeg csökkentésére szolgál, hasonlítsa össze előnyeit a megmunkálási költséggel. Egy egyszerűbb, nyitott profil, egy nagyobb saroklejtés vagy egy sekélyebb zseb szinte ugyanazt a funkcionális előnyt nyújthatja, miközben csökkenti a szerszámváltások számát és a ciklusidőt.
Válassza ki az anyagot és a felületkezelést az alkalmazásból
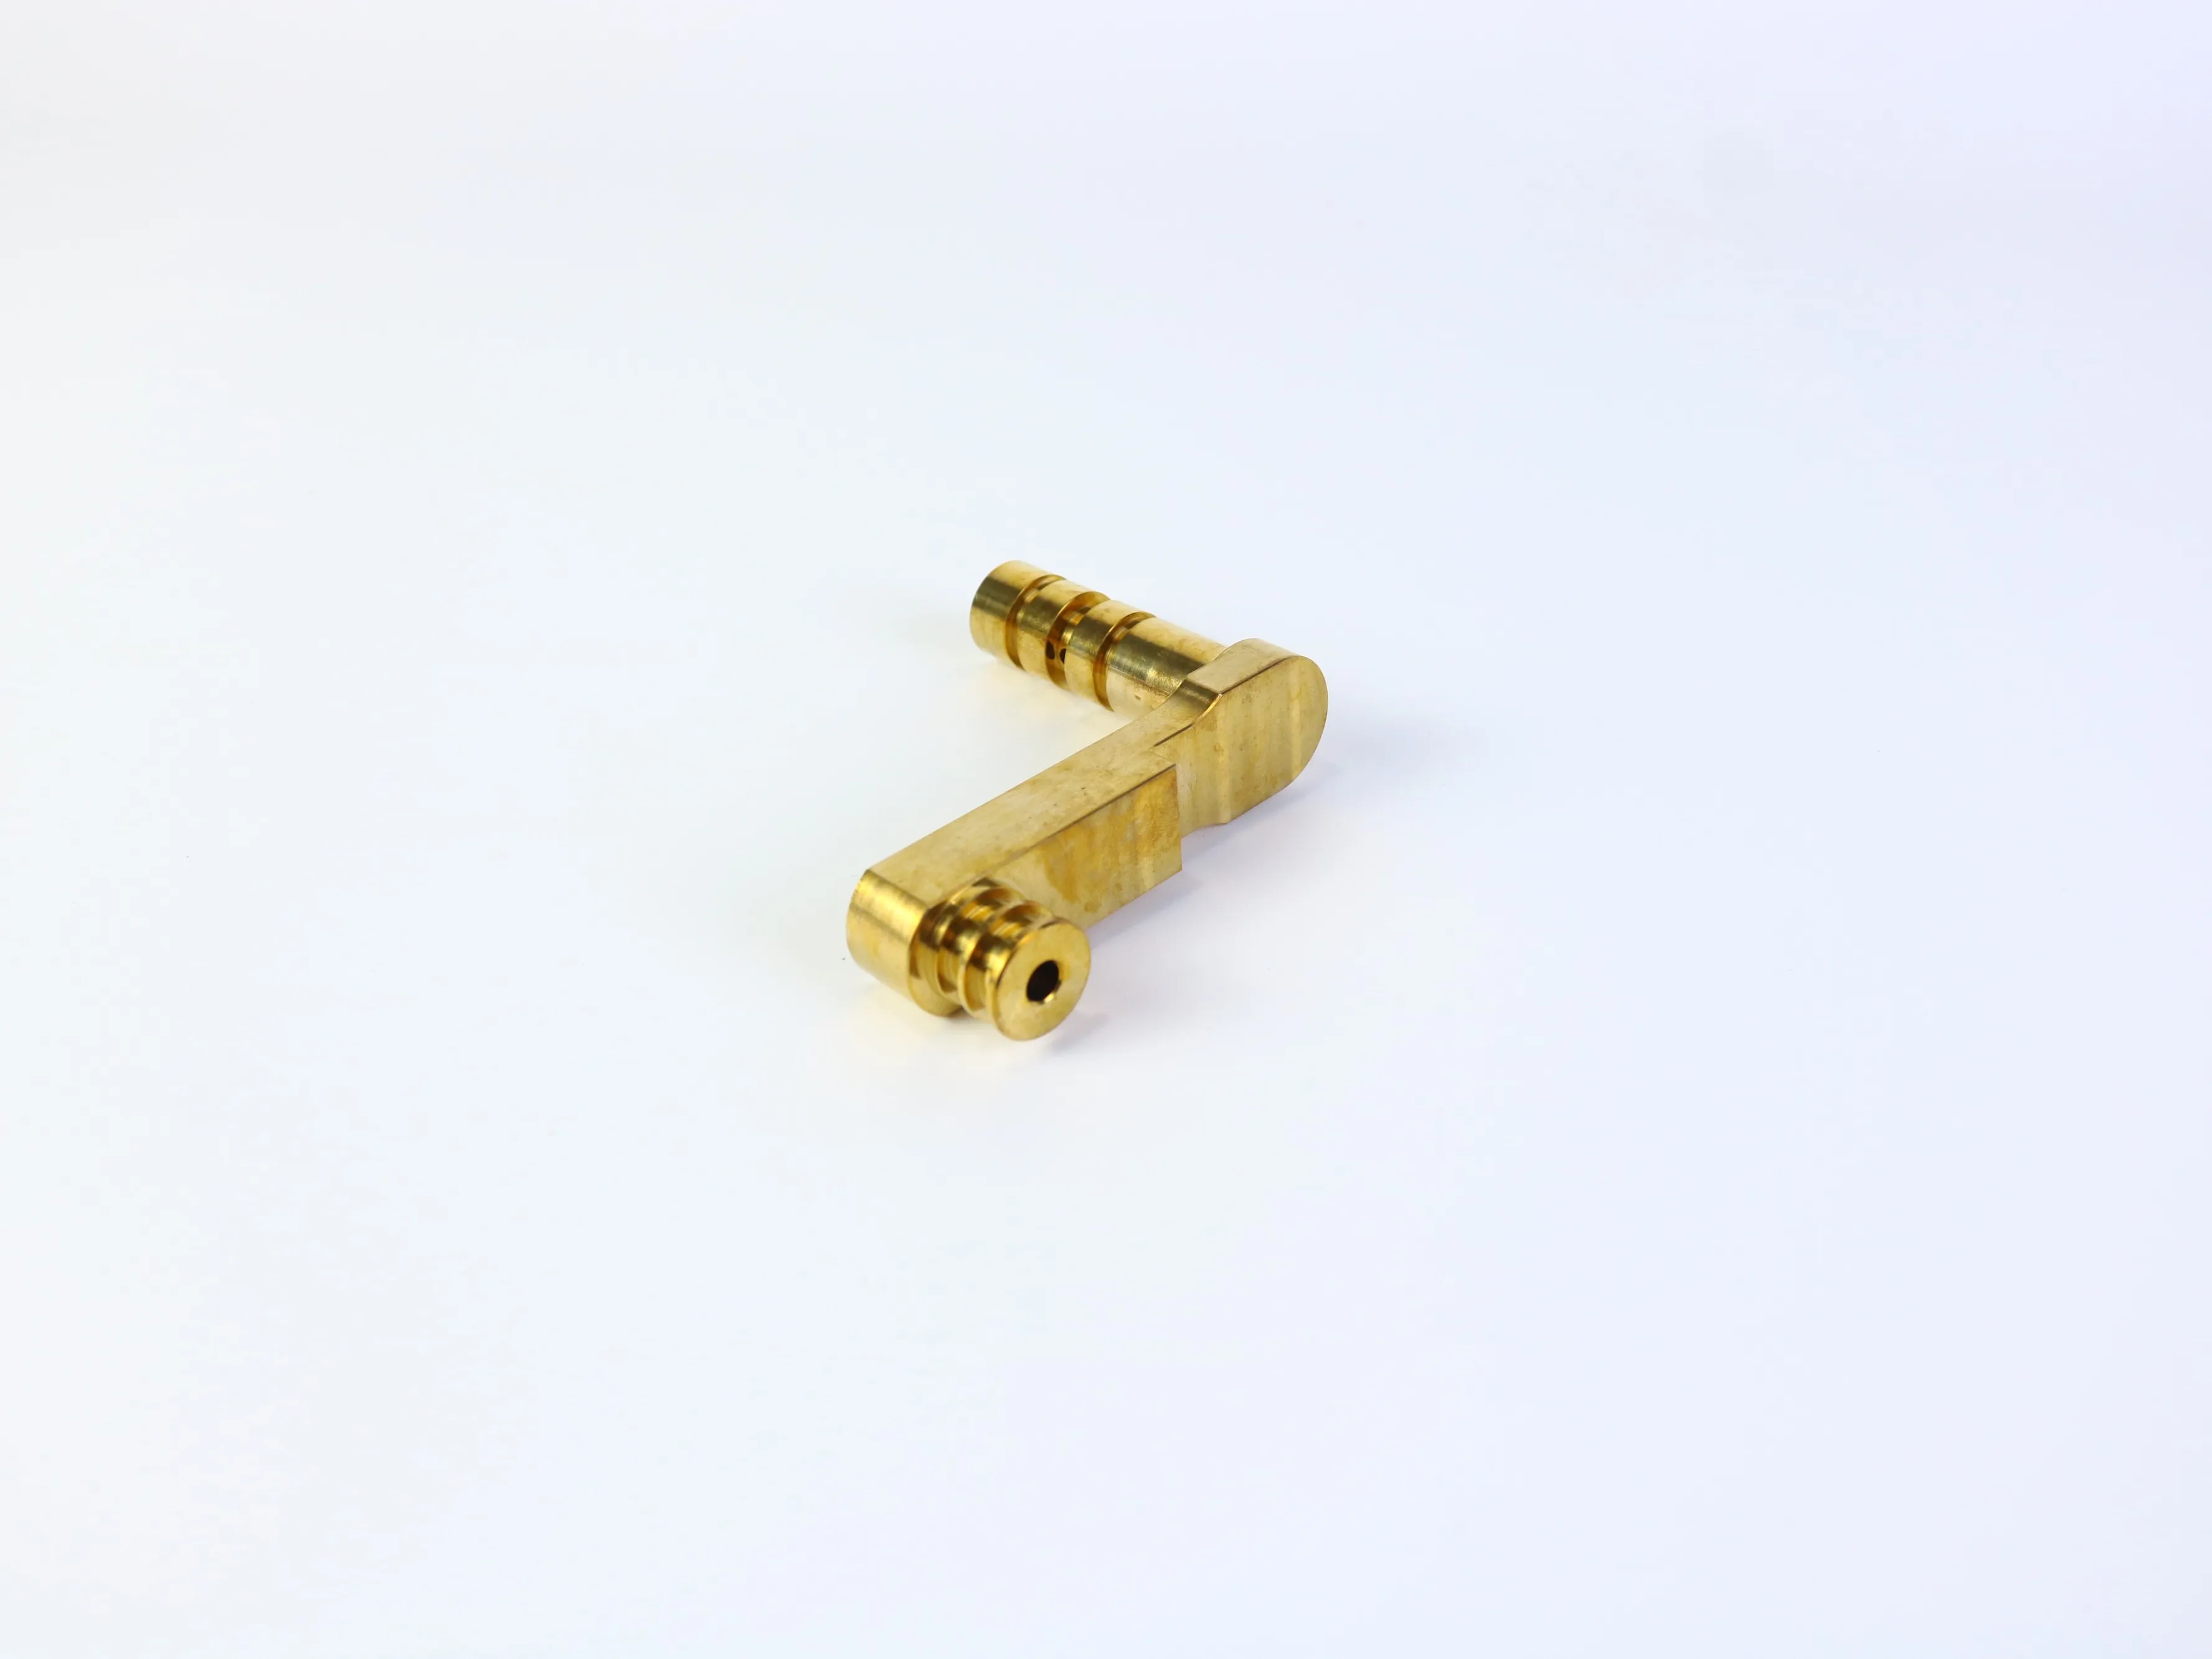
A fényes, fémes felületek egy adott felületkezelést sugallhatnak, de egy fotó nem tudja megerősíteni az alumíniumot, a rozsdamentes acélt, a sárgaréz-t, a hőkezelést, a bevonatot vagy a mechanikai tulajdonságokat. Válassza ki az anyagot az alkalmazási követelmények alapján:
- Szilárdság és merevség: határozza meg a terheléseket, a megengedett deformációkat és a vonatkozó biztonsági tényezőket.
- Kopás és csúszó érintkezés: állapítsa meg, hogy egy tű, tengely, bélés vagy csapágy mozog-e a részhez képest.
- Korróziós környezet: vegye figyelembe a nedvességet, vegyi anyagokat, sót, hőmérséklet-ingadozást és tisztítási körülményeket.
- Súly: erősítse meg, hogy a tömegcsökkentés funkcionális vagy csupán kívánatos.
- Megjelenés: adja meg, hogy a felületkezelés kozmetikai, védő vagy mindkét célra szolgál.
- Utófeldolgozás: adja meg az anódosítást, passziválást, galvanizálást, polírozást, maszkolást vagy más kezeléseket.
A rajzon az anyag minőségét és állapotát kell feltüntetni, nem egyszerűen „fém” vagy „alumínium”. Azonosítsa a kritikus felületeket, amelyeket bevonat nélkül kell hagyni, illetve amelyeket a felületkezelés után kell mérni – különösen a csapágyfelületeket, meneteket, illesztő furatokat és csúszófelületeket.
A tűréseket funkcionális költségvetésként kezeljük
Gyakori hiba az árajánlatkérés során, ha minden méretre szigorú tűréseket állítanak be. A tűrésnek a funkciót, a gyártási folyamat képességét és az ellenőrzési igényt kell tükröznie. Szűkebb tűrés további utómunkát, lassabb vágást, speciális rögzítőeszközöket, hőmérséklet-szabályozást vagy részletesebb ellenőrzést igényelhet. Emellett felesleges elutasítási kockázatot is teremthet, ha az összeszerelés nem igényel ilyen magas pontosságot.
- Kritikus jellemzők: meghatározza a méretet, helyzetet, alakot és az összeszereléshez vagy mozgáshoz szükséges kapcsolatot.
- Támogató elemek: gyakorlatias tűréseket alkalmazzunk, amelyek megőrzik a illeszkedést és a megjelenést.
- Nem kritikus burkoló méretek: kerüljük a felesleges pontosságot.
- Felületi követelmények: csak ott adjuk meg a felületi érdességet, ahol az befolyásolja a tömítést, csúszást, fáradást, megjelenést vagy mérést.
Ha egy lyuk nyomóillesztésre, lazított illesztésre vagy átmeneti illesztésre szolgál, akkor jelezzük a tervezési követelményt, és azonosítsuk a párosított alkatrészt. Ne várjuk el, hogy a beszállító fotóból vagy címke nélküli CAD-modellből következtessen kritikus tűrésre.
A megmunkálás megkezdése előtti tervvizsgálat
A vizsgálatnak nemcsak a végleges engedélyezésre, hanem a tervezésre és rögzítési tervre is hatással kell lennie. Egy konzol esetében például a furatok helyzete a bázisreferenciához képest, a kontaktfelület síkossága és a nyílás mérete szükséges. Egy kapcsolóelem esetében a középponttávolság, a furat átmérője, a koncentricitás és a felületi állapot lehet döntő.
Egy RFQ vagy rajz egyértelműen meg kell határozza, mely méretek kritikusak, milyen a vizsgálati szabvány vagy mintavételi elvárás, szükséges-e első darab jelentés, mely mérési referenciapontokat kell alkalmazni, valamint a felületkezelés előtt vagy után történik-e a vizsgálat. Kerülje az általános „teljes vizsgálat” kifejezés használatát anélkül, hogy meghatározná a szükséges dokumentációt. Különböző beszállítók másképp értelmezhetik ezt a kifejezést, így a megajánlások összehasonlíthatatlanná válnak.
Mit tartalmazzon egy CNC megmunkálási RFQ
Egy teljes RFQ segít a gyártónak egyszerre értékelni az árat és a megvalósíthatóságot. CNC-megmunkált konzolok és kapcsolóelemek esetében tartalmazza:
- Verzióvezérelt 3D CAD-fájl és a hozzá tartozó 2D rajz, ha mérethibahatárok, menetek, felületminőségek vagy ellenőrzési megjegyzések számítanak;
- Az anyag minősége és állapota, valamint a prototípus-, próbagyártási és sorozatgyártási mennyiségek;
- Kritikus méretek, alapfelületek, geometriai kapcsolatok és menetelési követelmények;
- Felületminőség, bevonat, galvanizálás, anódosítás, passziválás, lekerekítés és élsimítási követelmények;
- Ellenőrzési dokumentáció, elfogadási kritériumok, csomagolás, megjelölés, nyomon követhetőség és szállítási követelmények;
- Bármely ismert szerelési, illeszkedési vagy üzemeltetési élettartamra vonatkozó korlátozás.
Kérje meg a beszállítót, hogy az árajánlatában tüntesse fel azokat a feltételezéseket, amelyekre az ajánlata épül. A leghasznosabb árajánlat nem mindig a legalacsonyabb ár; egyértelműen felsorolja a benne szereplő anyagot, gyártási eljárást, felületkezelést, ellenőrzési területet, mennyiséget és kizárásokat.
Gyakorlatias tervezési átvizsgálási ellenőrzőlista
- A funkcionális alapfelületek egyértelműen meghatározottak?
- A kritikus furatok és furatfelületek ezekből az alapfelületekből vannak megadva?
- Elérhetők-e a fő funkciók gyakorlati eszközökkel?
- Kompatibilisek-e a belső sarkok a vágó sugárral?
- Azonosították-e a mély zsebeket, mély furatokat, vékony falakat és alávágásokat?
- Rögzíthető-e a alkatrész anélkül, hogy egy működési felületet torzítana?
- A tűrések csak azokra a funkciókra korlátozódnak, amelyekhez szükségesek?
- A anyagminőség függetlenül megerősítésre került a megjelenéstől?
- A felületkezelés kompatibilis az összeszereléssel és az ellenőrzéssel?
- Egyezik-e a rajz a CAD-állománnyal?
- Kifejezettek-e az ellenőrzési jegyzőkönyvek és az elfogadási kritériumok?
- Képes-e egy másik beszállító ugyanazt a követelményt árajánlani találgatás nélkül?
Válasszon egy megmunkáló partnert, aki átnézi az egész igényt
Egy képzett megmunkáló partner többet kell, hogy adjon, mint egy darabár. Az ajánlatkérés során a szállítónak meg kell beszélnie a szerszámok hozzáférését, a beállításokat, az anyagok rendelkezésre állását, a felületkezelés kockázatait, az ellenőrzési pontokat és azokat a jellemzőket, amelyek növelhetik a költséget vagy csökkenthetik az ismételhetőséget. A PFTWORLD vonatkozó CNC-megmunkálási és egyedi megmunkált alkatrész-szolgáltatási oldalakat biztosít; erősítse meg a projekt-specifikus képességeket, mielőtt felvenné őket egy megrendelésbe vagy képességnyilatkozatba.
Gyakran Ismételt Kérdések
Megfelelők-e a CNC-megmunkált konzolok prototípusokhoz és gyártáshoz?
Igen, attól függően, hogy milyen a geometria, az anyag, a mennyiség és a gyártási gazdaságosság. A CNC-megmunkálás akkor hasznos, ha egy alkatrész mérnöki anyagra, funkcionális furatokra, pontos illesztésekre vagy tervezési iterációkra van szüksége egy nagyobb gyártási kötelezettség előtt. A végső gyártási folyamatot a mennyiség, a ciklusidő, az eszközök és a lehetséges alternatívák alapján kell értékelni.
Képes-e egy CNC marógép tökéletesen éles belső sarkokat készíteni?
Általában nem szokták standard kerek végmaróval készíteni. A belső sarkokat általában lekerekítik. Ha funkcionálisan szükséges éles sarok, akkor a tervezés véglegesítése előtt beszéljünk meg egy kifutót vagy speciális eljárást.
Mi fontosabb: a furat átmérője vagy a furat helyzete?
Ez az összeszereléstől függ. Egy csapnál például szabályozott átmérő szükséges, míg egy csavaros rögzítési mintánál a pozíciós pontosság lehet érzékenyebb. Egy csapágyfelfogatnál mind az méret, mind az alakellenőrzés szükséges. A rajznak a funkcionális követelményt kell meghatároznia, ne pedig minden furatra ugyanazt a tűrést alkalmazni.
Szükségem van-e egyszerre 3D modellre és 2D rajzra?
A 3D modell a geometriát közvetíti. Erősen ajánlott 2D rajz, ha a alkatrész kritikus tűréseket, meneteket, felületi minőségi követelményeket, támaszpontok kapcsolatait, ellenőrzési megjegyzéseket vagy speciális elfogadási feltételeket tartalmaz. A fájlok ugyanazon verziószámot kell, hogy tüntessenek fel.
Lehet-e az anyagot termékfotóról azonosítani?
Nem. Egy fénykép fémes megjelenést vagy felületi minőséget sugallhat, de nem tudja megbízhatóan megerősíteni az anyagminőséget, hőkezelési állapotot, bevonatot vagy mechanikai tulajdonságokat. Ezeket a követelményeket a beszerzési és minőségellenőrzési folyamat során kell megadni és ellenőrizni.
Összefoglalás
A CNC-megmunkált tartók és kapcsolódó alkatrészek árajánlatkérése, gyártása és ellenőrzése egyszerűbbé válik, ha a tervezés elkülöníti a funkciót a megjelenéstől. Először határozza meg a méretmegadási alapfelületeket (datums) és az interfészeket. Használjon gyakorlatias belső lekerekítéseket, kerülje a szükségtelenül mély vagy vékony geometriai elemeket, tervezze meg az eszközök hozzáférését és a megmunkálási beállításokat, a tűréseket a funkció szerint adjon meg, és biztosítson elegendő rajzi és ellenőrzési információt ahhoz, hogy a beszállítók azonos követelményre adjanak árajánlatot.
Van egyedi tartója vagy kapcsolódó alkatrésze, amelyet gyártani szeretne?
Ossza meg 3D CAD-fájlját, rajzát, anyagát, mennyiségét, kritikus tűréseit, felületkezelését és ellenőrzési követelményeit a PFTWORLD-del, hogy megbeszéljék a gyárthatóságot és az árajánlat-kéréssel kapcsolatos feltételeket.
Ismerkedjen meg a CNC-megmunkálási szolgáltatásainkkalA végső anyag, folyamat, tűrés, ellenőrzés, szállítás és elérhetőségi megállapodásokat a beszerzés előtt egyeztetni kell a konkrét projekt tekintetében.
Tartalomjegyzék
- Miért igényelnek ezek a komponensek többet egy alapvető rajznál
- Kezdje a funkcionális referenciafelületekkel és kapcsolódási felületekkel
- A lyukak tervezése a hozzáférés, a mélység és az ellenőrzés érdekében
- Használjanak belső lekerekítéseket, és teremtsenek gyártási szempontból megvalósítható zsebeket
- Válassza ki az anyagot és a felületkezelést az alkalmazásból
- A tűréseket funkcionális költségvetésként kezeljük
- A megmunkálás megkezdése előtti tervvizsgálat
- Mit tartalmazzon egy CNC megmunkálási RFQ
- Gyakorlatias tervezési átvizsgálási ellenőrzőlista
- Válasszon egy megmunkáló partnert, aki átnézi az egész igényt
- Gyakran Ismételt Kérdések
- Összefoglalás
- Van egyedi tartója vagy kapcsolódó alkatrésze, amelyet gyártani szeretne?