 EN


Pemesinan CNC Khusus | Dukungan Teknis | Manufaktur B2B
Komponen CNC yang Dibuat Secara Kompleks Berdasarkan Fungsi, Kesesuaian, dan Pengulangan
Untuk badan berflens, rumah berulir, perlengkapan terpisah, komponen bersusun, dan komponen mekanis presisi lainnya, hasil manufaktur yang tepat dimulai sebelum proses pemesinan. PFTWORLD mendukung pembeli dengan tinjauan desain praktis, ruang lingkup penawaran yang jelas, serta solusi pemesinan CNC khusus untuk kebutuhan prototipe maupun produksi.
Komponen mekanis khusus
Suatu komponen yang dibuat melalui pemesinan hanya dianggap berhasil apabila berfungsi dengan baik dalam perakitan
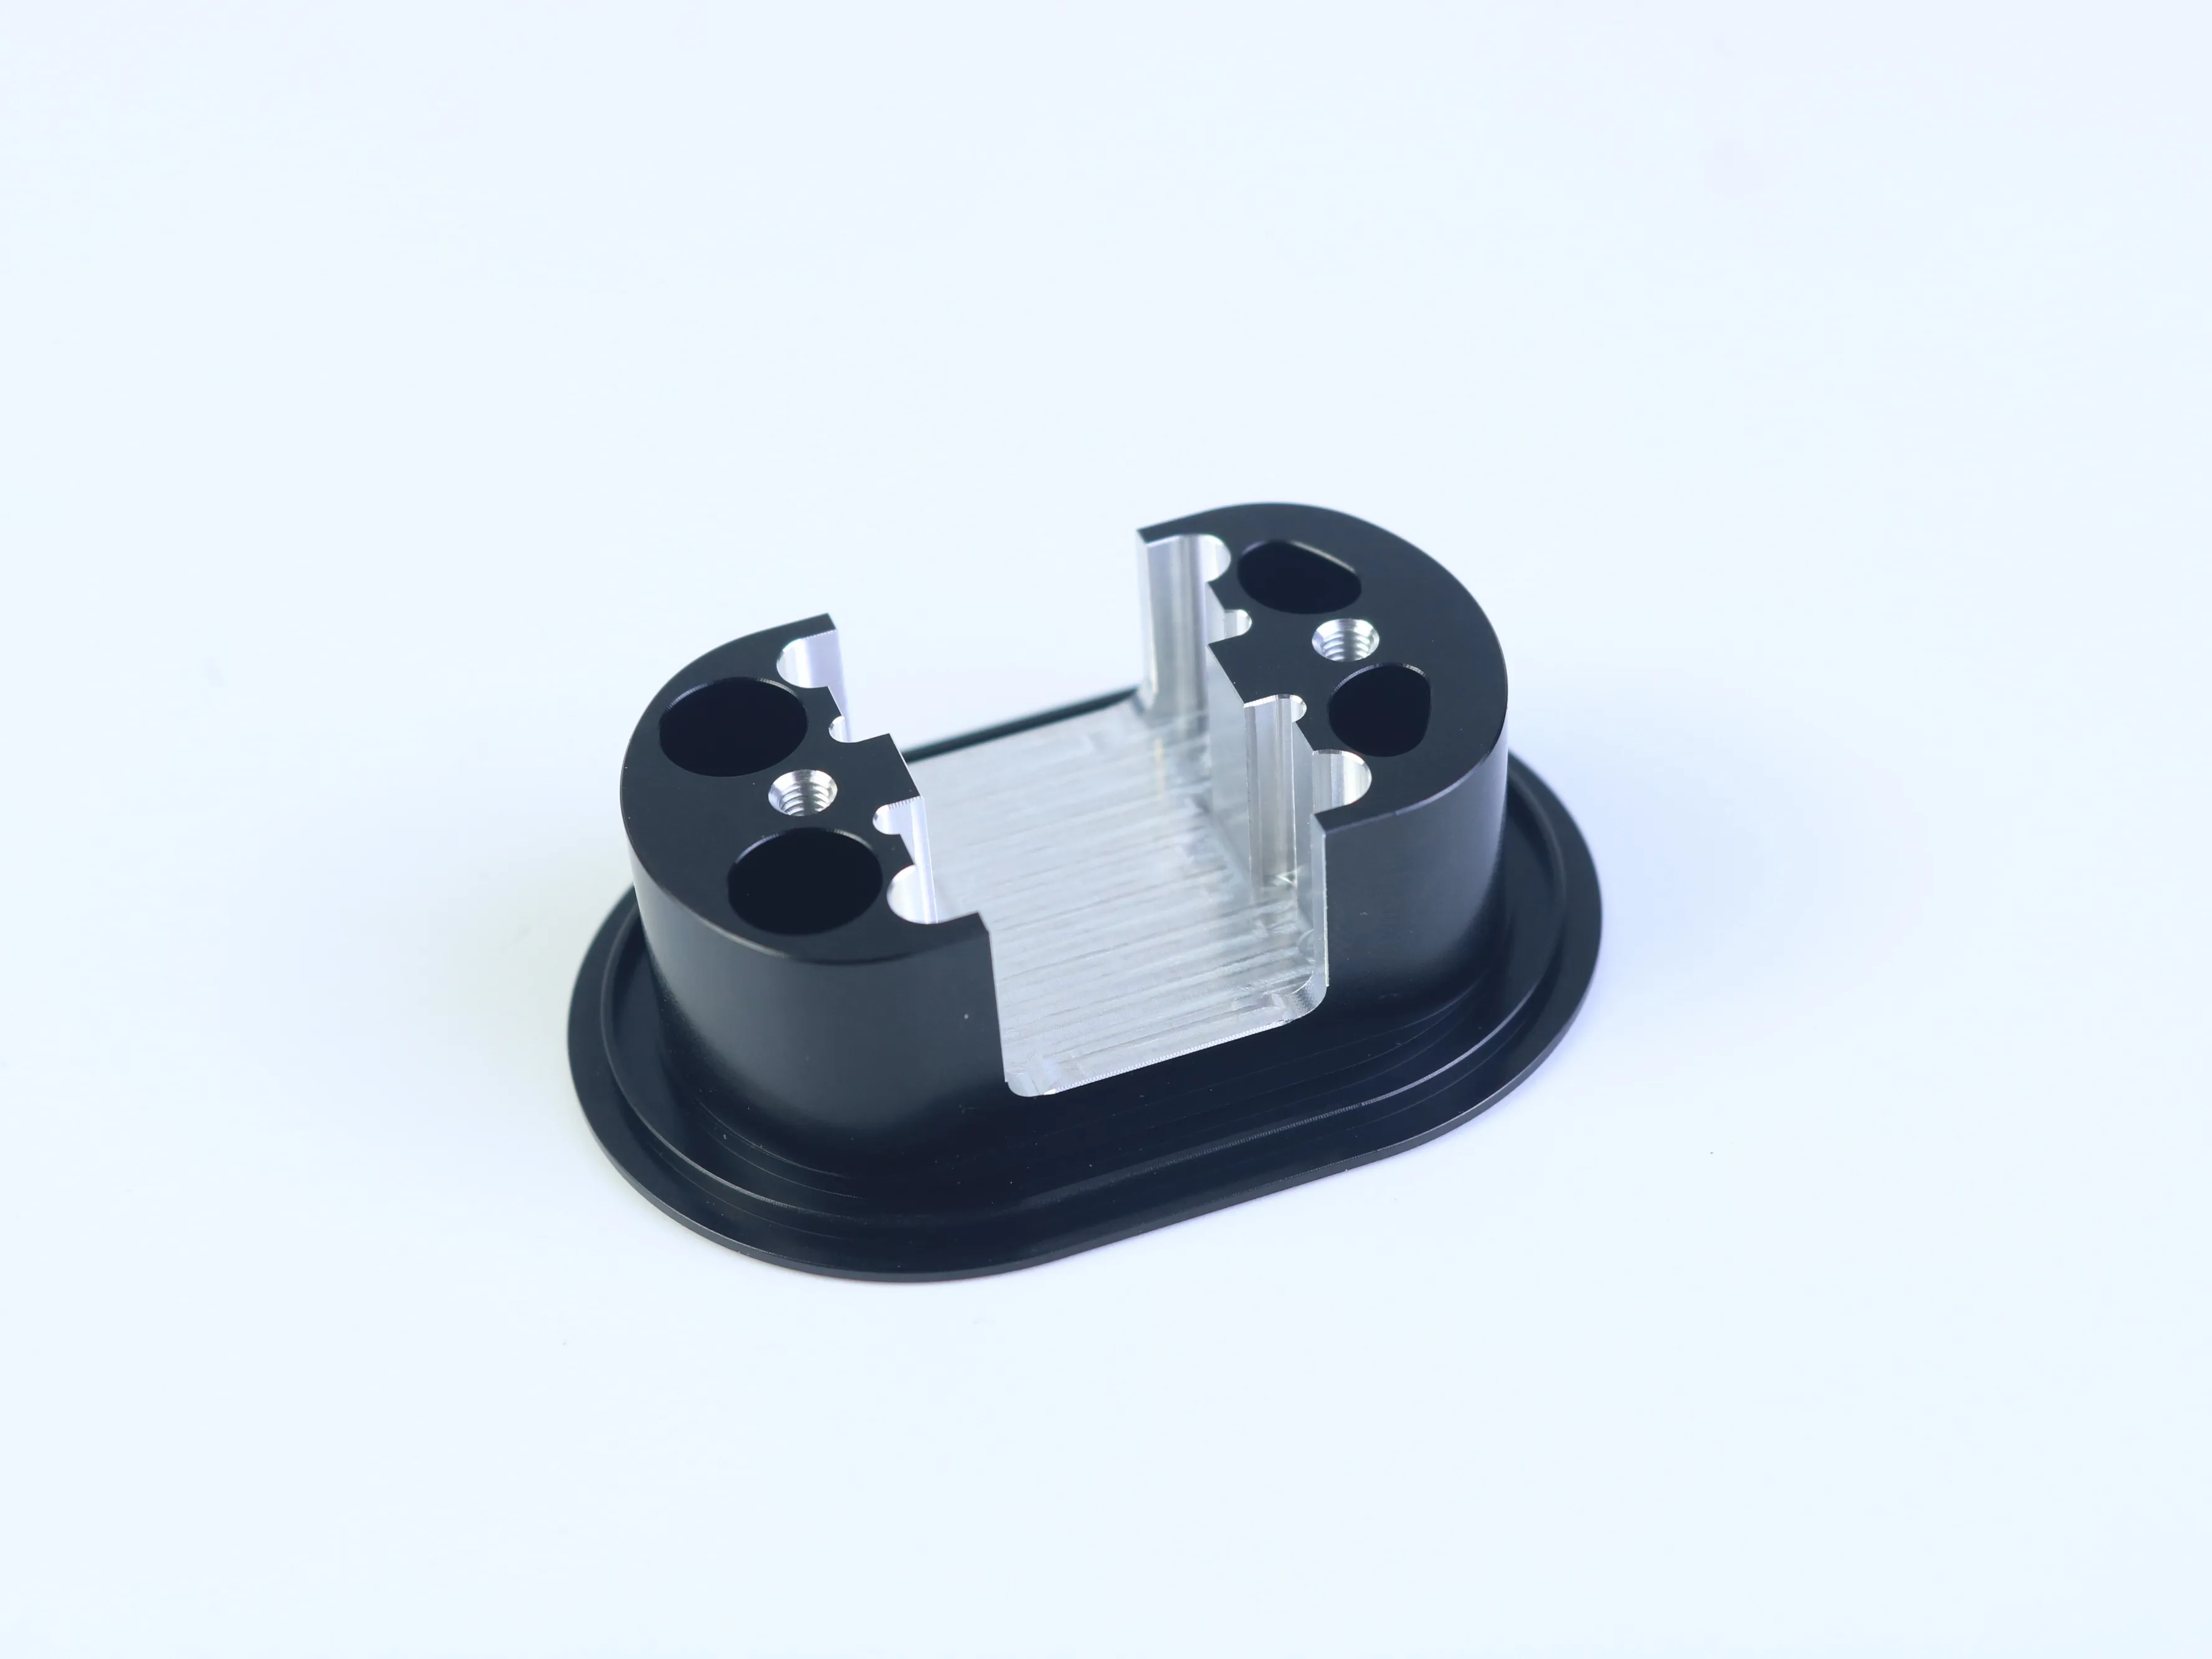
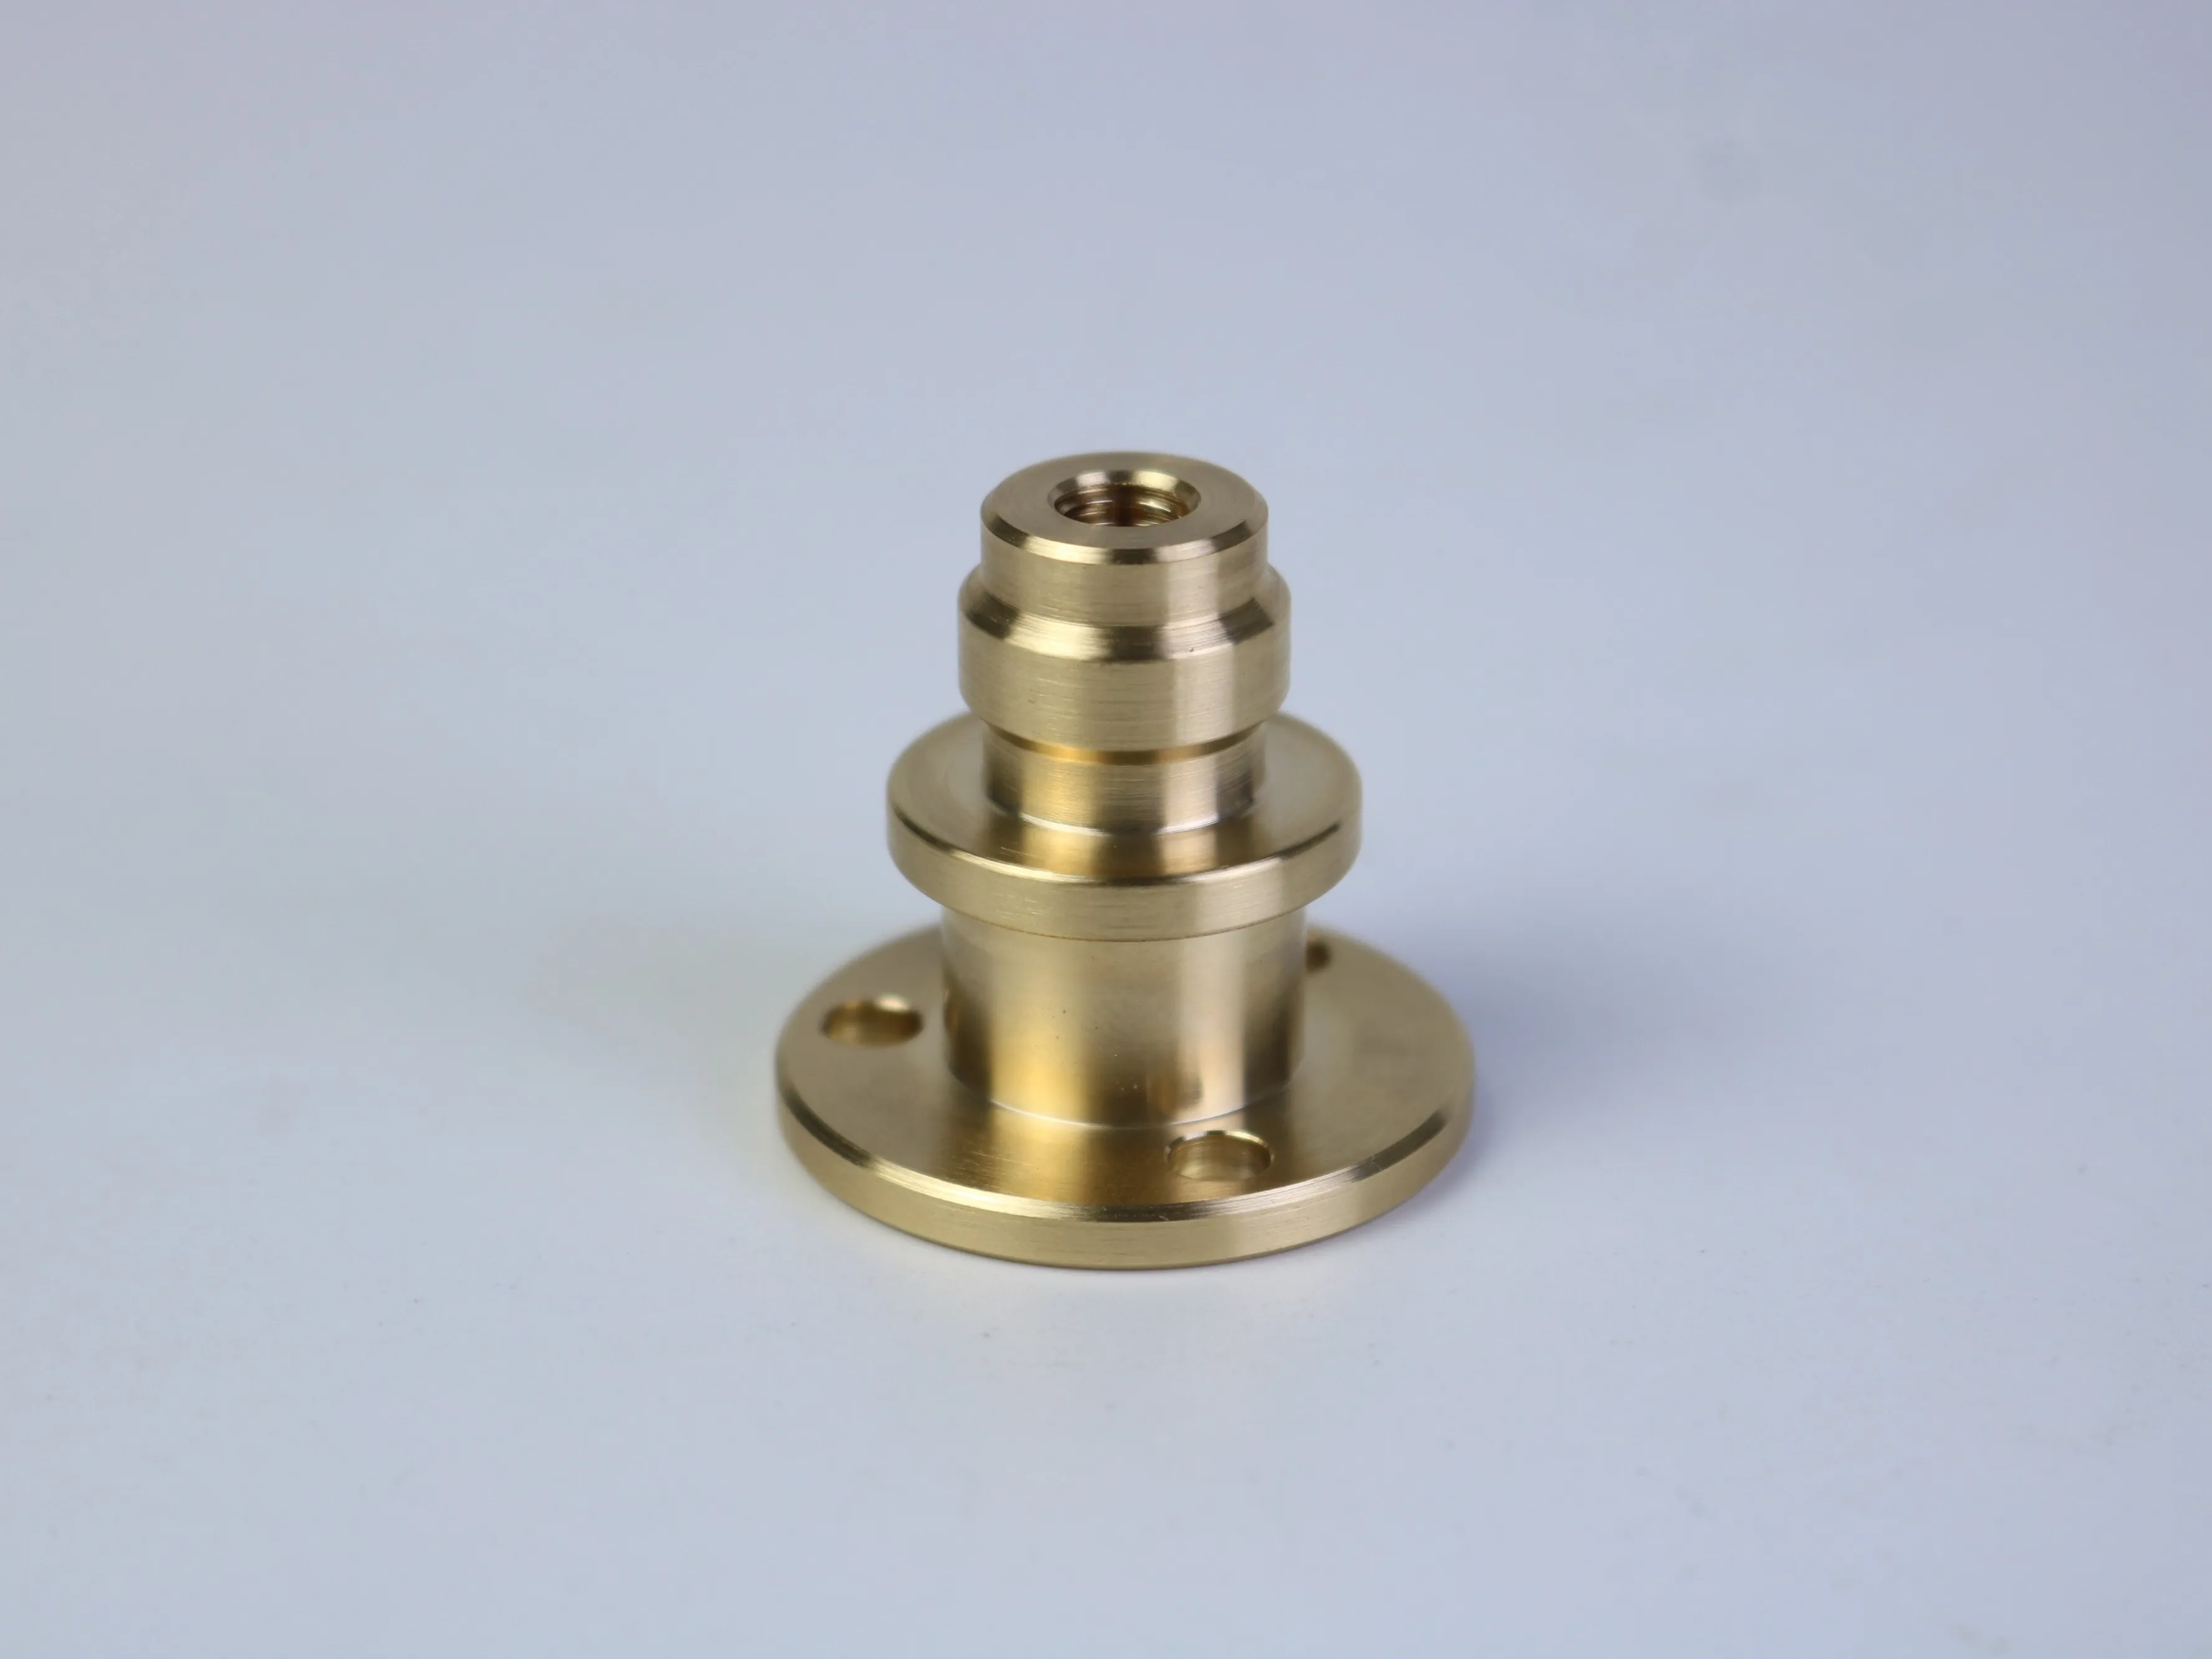
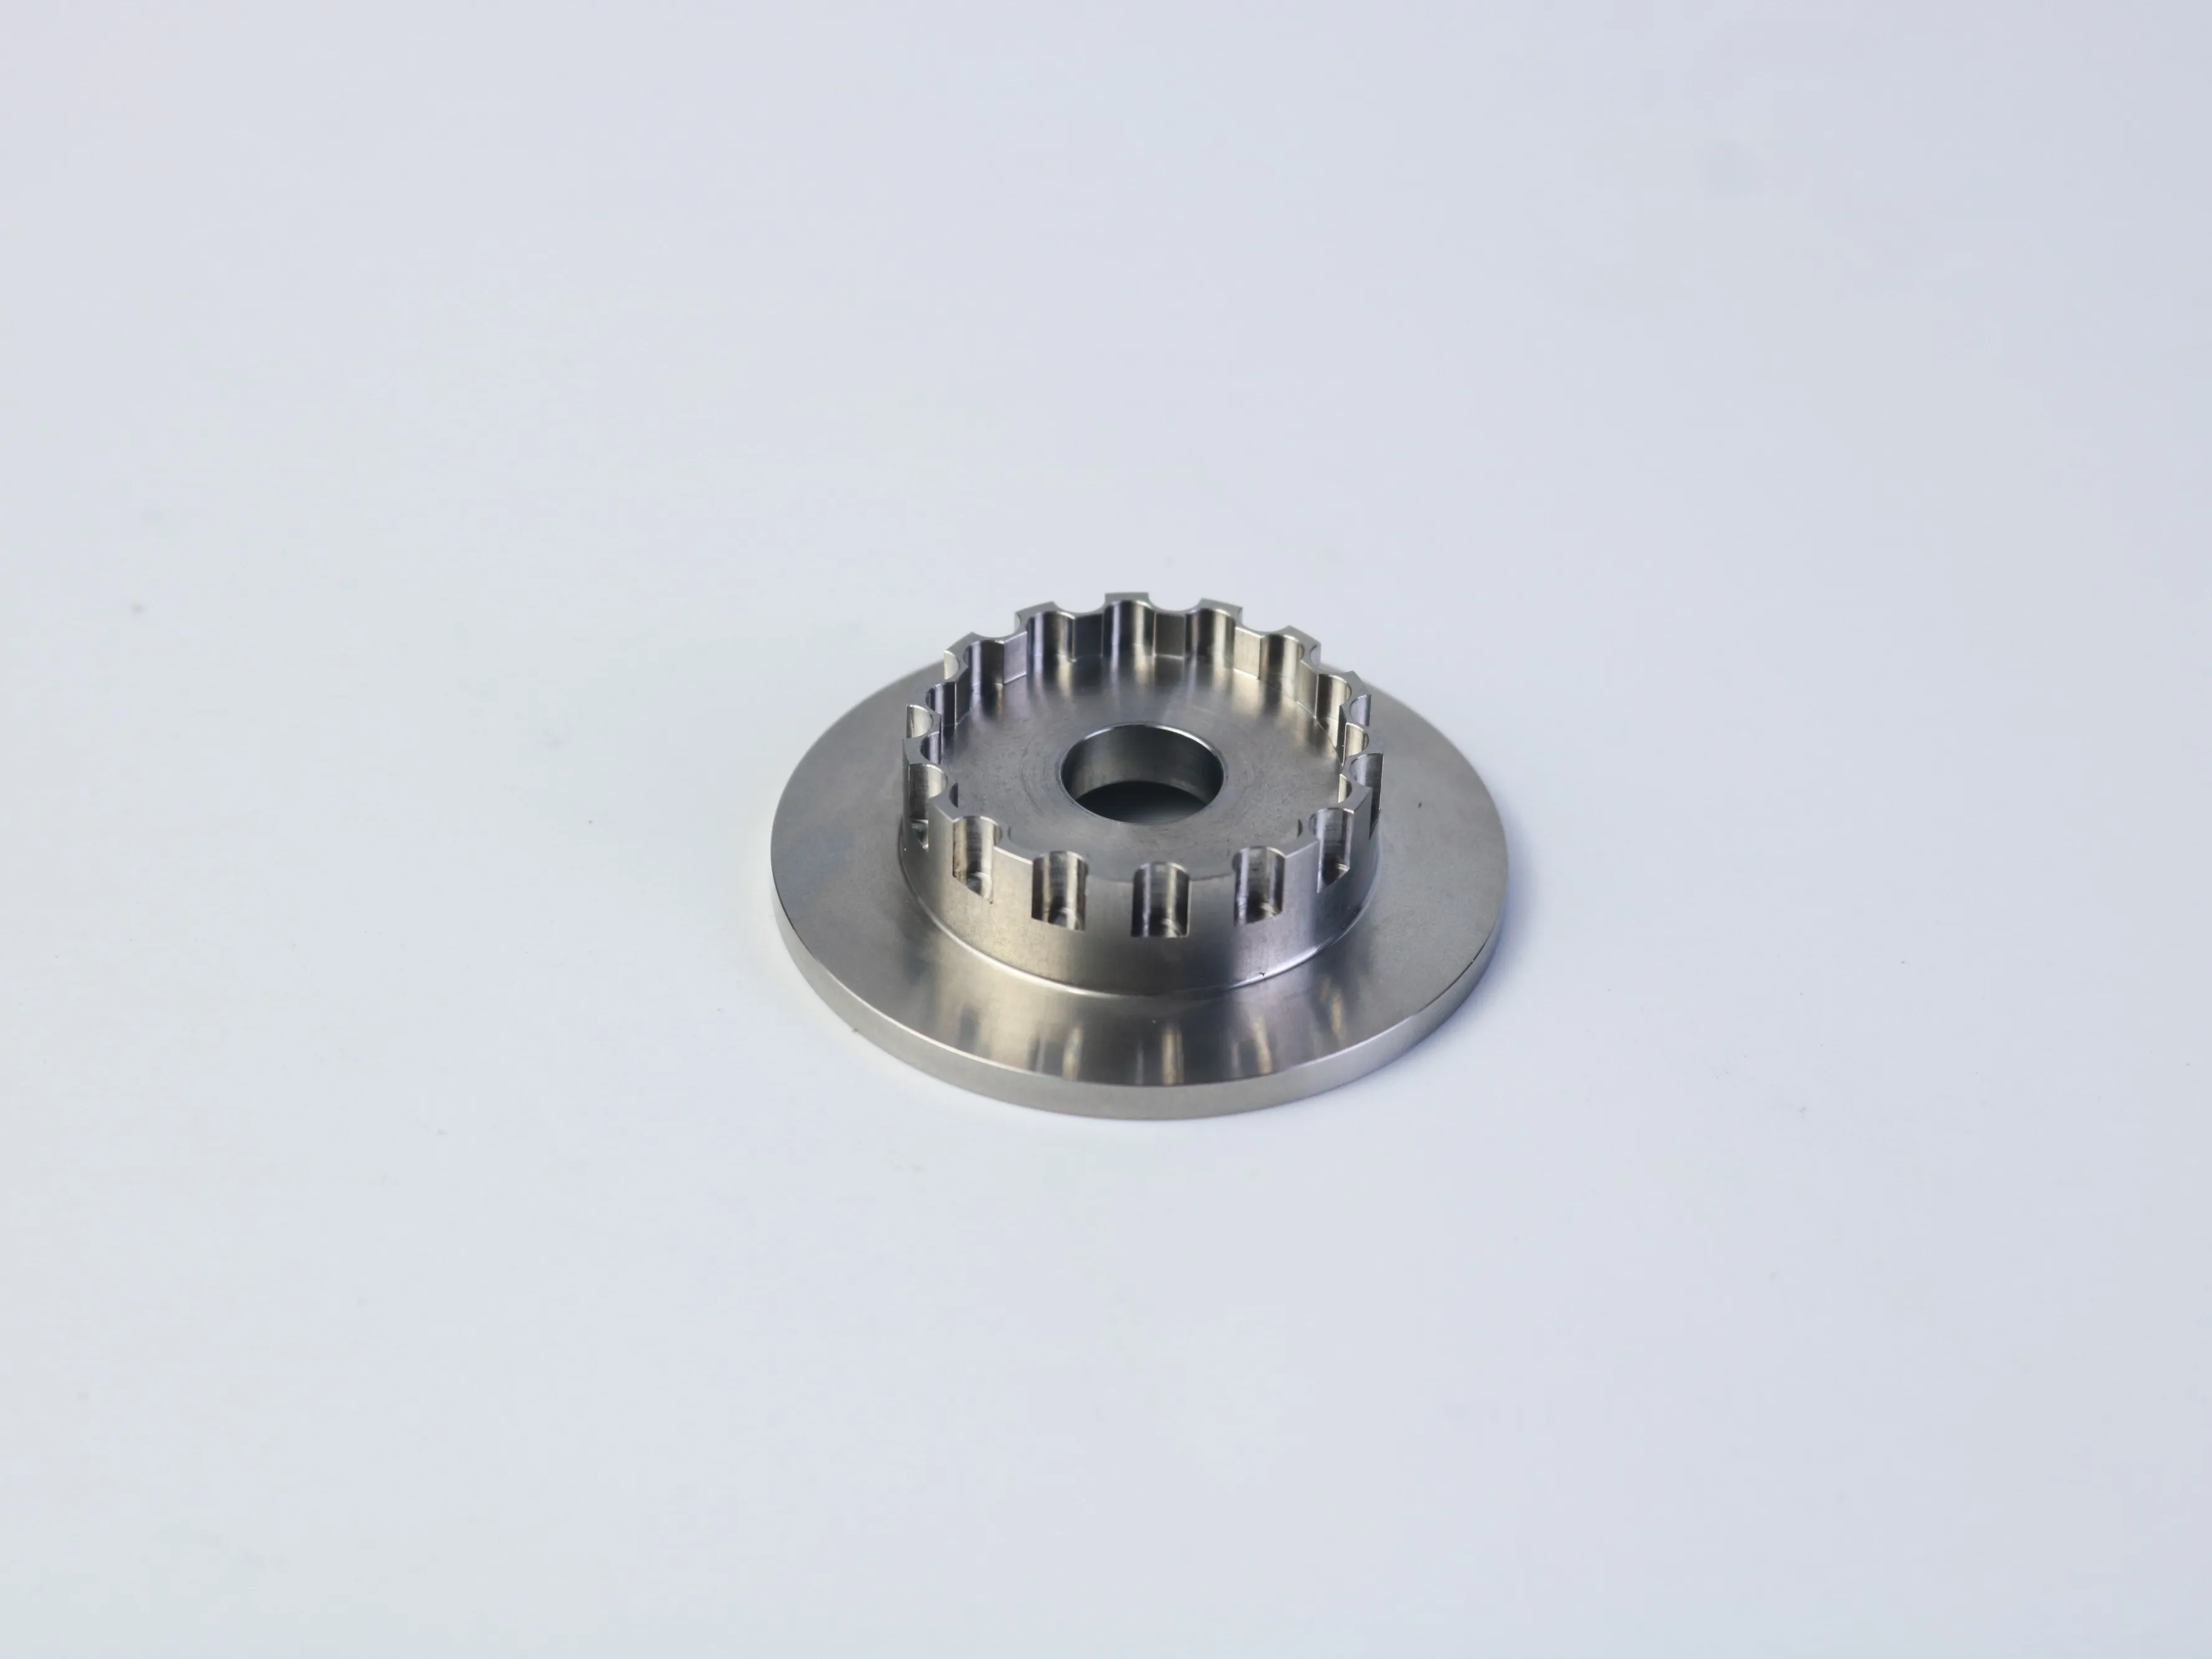
Komponen CNC kompleks dapat mencakup flens, diameter bertingkat, lubang pemasangan, ulir internal, alur, bukaan terbelah, atau fitur melingkar berulang. Setiap detail dapat diproduksi secara independen, namun kombinasi tersebut dapat menimbulkan risiko tersembunyi: kesulitan dalam pencekaman benda kerja, akses alat yang terbatas, akumulasi kesalahan penyetelan, hasil permukaan yang tidak konsisten, atau penawaran harga yang didasarkan pada asumsi.
Pendekatan paling andal adalah meninjau desain berdasarkan tiga pertanyaan berikut: Apakah fitur tersebut memiliki fungsi yang jelas? Apakah fitur tersebut dapat dijangkau dan dikerjakan secara konsisten? Apakah persyaratan tersebut dapat diperiksa terhadap datum yang telah ditetapkan? Pendekatan ini melindungi maksud desain sekaligus mengurangi kompleksitas produksi yang dapat dihindari.
Cara geometri memengaruhi proses permesinan CNC
Fitur rotasional seperti diameter luar, bahu, permukaan flens, dan lubang konsentris dapat diproses dengan pembubutan CNC. Detail non-rotasional—pola pemasangan, alur, bukaan terbelah, bidang rata hasil frais, dan sebagian fitur berulir—mungkin memerlukan proses frais CNC, pengeboran, pembesaran lubang, pengetapan, atau pembuatan ulir dengan frais ulir. Rute kombinasi pembubutan dan frais dapat dipilih apabila komponen memiliki kedua jenis fitur tersebut.
Proses akhir harus dipilih berdasarkan persyaratan teknis, bukan berdasarkan tampilan gambar contoh. Kelas material, jumlah produksi, toleransi, kehalusan permukaan, metode penjepitan benda kerja, serta persyaratan inspeksi dapat mengubah rencana proses secara signifikan. Saat proses penawaran harga, identifikasi permukaan mana yang mengendalikan penyelarasan, lubang mana yang akan menerima pengencang atau pin penentu posisi, serta dimensi mana yang bersifat estetika—bukan fungsional.
Prinsip teknik: Suatu fitur yang tidak secara fungsional diperlukan sebaiknya tidak menimbulkan pekerjaan tambahan yang tidak perlu dalam hal perkakas, penjepitan, pemeriksaan, atau penyelesaian akhir. Suatu fitur yang secara fungsional kritis harus dijelaskan secara cukup tepat guna melindungi kecocokan (fit) dan kinerja.
Lima pemeriksaan desain yang mengurangi risiko manufaktur
1. Rencanakan datum dan penyiapan berdasarkan perakitan
Ketika suatu komponen memerlukan lebih dari satu orientasi, setiap langkah reposisioning dapat memperkenalkan variasi. Gunakan datum fungsional yang mencerminkan cara komponen dirakit. Misalnya, permukaan flens dapat mengontrol posisi aksial, sedangkan lubang pusat dapat mengontrol keselarasan radial. Pola lubang dan alur harus terkait dengan datum yang benar-benar mengatur perakitan, bukan sekadar terhadap tepi luar terdekat.
2. Gunakan jari-jari dalam yang praktis
Sebagian besar mata bor frais berbentuk silinder, sehingga sudut dalam secara alami akan memiliki jari-jari. Jari-jari yang sangat kecil mungkin memerlukan mata bor yang lebih kecil, kondisi pemotongan yang lebih lambat, jumlah lintasan yang lebih banyak, serta risiko deviasi yang lebih tinggi. Jika jari-jari tersebut tidak memengaruhi perakitan, fillet yang praktis umumnya meningkatkan kemudahan pembuatan. Apabila sudut dalam tajam merupakan kebutuhan fungsional, identifikasi sebagai persyaratan fungsional dan tanyakan apakah diperlukan undercut atau proses alternatif.
3. Definisikan fitur berulir secara lengkap
Lubang berulir harus mencakup standar metrik atau inci, ukuran nominal, pitch, kelas kecocokan atau kelas (jika berlaku), kedalaman ulir penuh, kedalaman total lubang, serta kondisi blind atau through. Kedalaman ulir berlebih dapat menambah waktu proses dan meningkatkan risiko kesulitan evakuasi serpihan atau patahnya alat tanpa meningkatkan kekuatan sambungan. Tingkat keterkaitan (engagement) yang tepat bergantung pada bahan, pengencang, beban, serta desain perakitan.
4. Terapkan Toleransi Berdasarkan Fungsi
Toleransi ketat harus diperuntukkan bagi permukaan yang memengaruhi kepasan, gerak, penyegelan, penyelarasan, atau pemindahan beban. Memberikan spesifikasi presisi pada setiap dimensi akan meningkatkan upaya pemesinan dan inspeksi tanpa secara otomatis meningkatkan kualitas perakitan akhir. Gunakan struktur datum yang jelas serta bedakan dimensi kritis-terhadap-fungsi dari dimensi umum dan fitur kosmetik.
5. Tinjau fitur dalam dan dinding tipis
Kantong dalam, alur sempit, dan dinding tipis dapat meningkatkan getaran, lendutan alat potong, panas, masalah pengeluaran serpihan, serta distorsi. Tinjau apakah fitur tersebut dapat dibuka, dipendekkan, didukung, atau dibagi tanpa memengaruhi fungsinya. Batas sebenarnya bergantung pada bahan, diameter alat potong, kedalaman fitur, metode penahan benda kerja, dan akurasi yang dibutuhkan; oleh karena itu, gunakan rasio desain sebagai pemicu tinjauan—bukan sebagai aturan penerimaan universal.
Permukaan akhir dan operasi sekunder
Tampilan berwarna hitam, perak, atau kuningan dalam sebuah foto tidak menjamin tingkat kualitas bahan atau perlakuan permukaan tertentu. Gambar teknis harus menjelaskan kekasaran permukaan hasil pemesinan yang dibutuhkan, standar pemotongan tepi atau penghilangan burr, lapisan atau perlakuan permukaan, area yang harus ditutupi (masked), serta apakah persyaratan dimensi berlaku sebelum atau sesudah proses penyelesaian.
Untuk komponen fungsional, perlakuan permukaan dapat memengaruhi gesekan, penyegelan, peluncuran (sliding), keausan, ketahanan terhadap korosi, atau penerimaan secara visual. Ulir dan permukaan yang saling berpasangan mungkin memerlukan perhatian khusus jika lapisan mengubah kondisi akhir. Jika perlakuan permukaan bersifat terutama estetis, nyatakan hal tersebut secara eksplisit. Jika perlakuan tersebut melindungi kinerja, jelaskan fungsinya agar pemasok dapat mengevaluasi rute proses yang tepat.
Dari tinjauan desain hingga rencana manufaktur terkendali
Tinjauan DFM yang berguna tidak boleh berhenti hanya pada identifikasi apakah suatu fitur secara teknis memungkinkan. Tinjauan tersebut harus menghubungkan fitur tersebut dengan rute proses yang dapat diulang. Untuk komponen dengan flensa, lubang bor, lubang berulir, serta wilayah terbelah atau beralur, pemasok harus mempertimbangkan cara bahan baku akan dipegang, permukaan mana yang akan dibentuk terlebih dahulu, dan bagaimana posisi komponen setelah reposisioning.
Di sinilah keputusan desain dan pembelian bertemu. Jika gambar menuntut hubungan sangat ketat antara sebuah lubang bor dan pola lubang, penawaran harga harus memperhitungkan strategi datum bersama serta metode inspeksi yang memverifikasi hubungan tersebut. Jika lapisan akhir diterapkan setelah pemesinan, rencana proses harus mempertimbangkan apakah diperlukan pelindungan (masking), toleransi dimensi tambahan, atau pemeriksaan akhir. Jika suatu komponen sulit dipegang tanpa meninggalkan tanda pada permukaan estetis, metode workholding harus didiskusikan sebelum produksi.
Pertanyaan yang perlu diajukan selama tinjauan teknis
- Permukaan mana yang akan digunakan sebagai acuan penentuan posisi utama?
- Apakah lubang kritis, permukaan flens, dan pola lubang dapat dikendalikan dari sistem datum yang konsisten?
- Apakah kedalaman fitur memerlukan alat berjangkauan panjang atau strategi pemotongan khusus?
- Apakah ulir dapat diakses untuk pemesinan, pembersihan, pengukuran, dan perakitan akhir?
- Dimensi mana yang harus diukur setelah proses penyelesaian, bukan sebelum proses penyelesaian?
- Apakah perubahan desain kecil dapat menghilangkan satu kali setup, pergantian alat, atau langkah inspeksi yang sulit?
Pertanyaan-pertanyaan ini menciptakan percakapan yang lebih bermanfaat dibanding sekadar menanyakan apakah pemasok mampu memproduksi komponen tersebut. Mitra manufaktur yang kompeten seharusnya mampu menjelaskan dampak perubahan yang diusulkan, mengidentifikasi hal-hal yang masih belum pasti, serta membedakan antara persyaratan yang telah dikonfirmasi dengan asumsi.
Cara pembeli membandingkan kutipan pemesinan CNC
Membandingkan harga satuan saja dapat menyembunyikan perbedaan penting. Untuk komponen mesin yang kompleks, mintalah setiap pemasok memberikan penawaran untuk ruang lingkup yang sama serta mencantumkan semua pengecualian. Suatu penawaran harus memungkinkan pemahaman apakah pemrograman, persiapan awal, bahan baku, pemesinan, penghilangan burr, penyelesaian akhir, inspeksi, pengemasan, dan pengiriman telah dimasukkan.
| Item penawaran harga | Hal yang perlu dikonfirmasi | Mengapa ini penting |
|---|---|---|
| Lingkup Proses | Operasi pembubutan, penggilingan, pengeboran, pengetapan, penyelesaian akhir, dan perakitan | Mencegah operasi yang terlewat muncul kemudian sebagai biaya tambahan |
| Ruang lingkup kualitas | Dimensi kritis, laporan, sertifikat, keterlacakan, dan kriteria penerimaan | Memungkinkan hasil kualitas yang dapat dibandingkan antar pemasok |
| Dasar komersial | Tingkatan kuantitas, dasar waktu tunggu, peralatan produksi, pengemasan, dan ketentuan pengiriman | Menunjukkan dampak pembelian total, bukan hanya harga satuan nominal |
Jika satu penawaran mengasumsikan toleransi umum dan penawaran lainnya memperhitungkan beberapa fitur kritis sebagai persyaratan presisi, maka kedua harga tersebut tidak dapat dibandingkan secara langsung. Selesaikan terlebih dahulu asumsi teknis, kemudian bandingkan biaya, kualitas, jadwal, komunikasi, serta kelangsungan pasokan berdasarkan landasan yang sama.
Apa yang Harus Dicantumkan dalam RFQ Pemesinan CNC
Permintaan penawaran harga (RFQ) yang lengkap mengurangi asumsi dan mempermudah perbandingan penawaran dari pemasok. Kirimkan gambar 2D terkini beserta model CAD 3D yang sesuai, jika tersedia, dan cantumkan tingkat revisi pada kedua berkas tersebut. RFQ juga harus mencakup:
Data teknis
Jenis dan kondisi bahan, dimensi kritis, datum, GD&T, spesifikasi ulir, kehalusan permukaan, proses sekunder, serta alternatif yang telah disetujui.
Data produksi
Jumlah prototipe, jumlah produksi, permintaan tahunan yang diprediksi, batas harga (price breaks), tanggal pengiriman yang diminta, lokasi tujuan, serta kebutuhan kemasan.
Data Kualitas
Laporan inspeksi, sertifikat bahan, persyaratan artikel pertama, keterlacakan, kriteria penerimaan, dan dokumen khusus pelanggan lainnya.
Deskripsi aplikasi singkat juga bernilai tinggi. Jelaskan komponen yang saling terpasang, lingkungan operasional, serta fitur-fitur yang tidak boleh diubah. Minta pemasok mengidentifikasi asumsi, pengecualian, biaya persiapan atau peralatan, ruang lingkup finishing, ruang lingkup inspeksi, serta penyimpangan yang diusulkan. Harga satuan yang lebih rendah tidak benar-benar lebih rendah jika operasi yang diperlukan telah dikecualikan.
Prototipe dan produksi memerlukan prioritas kutipan yang berbeda
Pembelian prototipe umumnya mengutamakan umpan balik desain dan validasi fungsional. Pembelian produksi lebih menekankan pada pengulangan proses, pengendalian revisi, perencanaan inspeksi, pengemasan, serta kelangsungan pasokan. Nyatakan secara jelas tahap proyek agar pemasok dapat mengevaluasi komponen tersebut sesuai dengan harapan manufaktur dan kualitas yang tepat.
Pertanyaan yang sering diajukan oleh pembeli CNC
Apakah pemasok dapat memberikan penawaran harga hanya berdasarkan model 3D?
Model 3D menyampaikan bentuk, tetapi mungkin tidak menentukan batas toleransi, datum, persyaratan ulir, kehalusan permukaan, kondisi material, pengendalian revisi, atau dokumentasi inspeksi. Untuk komponen kompleks, gambar 2D yang sesuai biasanya merupakan cara yang lebih jelas untuk menyampaikan persyaratan yang tidak sepenuhnya dapat diungkapkan oleh model.
Apa yang harus saya lakukan jika material belum ditentukan?
Identifikasi material yang dipilih dan jelaskan alternatif mana yang dapat diterima, jika ada. Perbedaan kelas material dapat mengubah kemudahan pemesinan, kekuatan, perilaku korosi, respons terhadap proses finishing, biaya bahan baku, serta persyaratan inspeksi. Instruksi umum seperti “aluminium” atau “stainless steel” mungkin tidak cukup untuk menghasilkan penawaran produksi yang berarti.
Bagaimana cara menangani perubahan desain setelah penawaran harga?
Keluaran revisi terkendali dan minta pemasok mengonfirmasi dampaknya terhadap proses, harga, inspeksi, dan pengiriman. Pastikan gambar teknik, model CAD, pesanan pembelian, serta dokumen inspeksi tetap selaras. Hal ini khususnya penting ketika perubahan memengaruhi datum, ulir, pola lubang, permukaan akhir, atau permukaan pasangan.
Kapan saya harus meminta rekomendasi DFM?
Mintalah rekomendasi tersebut sebelum desain dirilis untuk produksi—idealnya selama tinjauan prototipe atau kutipan harga. Semakin dini pemasok mengidentifikasi jari-jari yang sulit diproses, fitur dalam, datum yang tidak jelas, atau toleransi yang tidak perlu, semakin banyak pula pilihan yang tersedia bagi tim rekayasa untuk menjaga fungsi sekaligus mengurangi risiko proses.
Daftar periksa praktis sebelum kutipan harga
- Gambar teknik dan model CAD menunjukkan revisi yang sama.
- Bahan ditentukan berdasarkan kelas dan kondisi, bukan hanya berdasarkan kategori umum.
- Ultr mencakup standar, ukuran, jarak ulir (pitch), kecocokan (fit), dan kedalaman.
- Datum kritis dan hubungan pasangan jelas.
- Fitur dalam, dinding tipis, jari-jari internal, serta akses alat telah ditinjau.
- Persyaratan mengenai penyelesaian, pemeriksaan, kuantitas, pengiriman, dan pengemasan telah ditetapkan.
- Pemasok diminta mencantumkan asumsi serta penyimpangan yang diusulkan.
Diskusikan komponen CNC khusus berikutnya Anda
Bagikan gambar 2D saat ini, berkas CAD 3D, spesifikasi bahan, kuantitas, persyaratan permukaan akhir, serta kebutuhan pemeriksaan kritis Anda kepada PFTWORLD. Paket teknis yang jelas menciptakan titik awal yang lebih baik untuk tinjauan kemudahan manufaktur, perbandingan penawaran harga, dan perencanaan produksi.
Diskusikan Kebutuhan Permesinan CNC AndaDaftar Isi
- Suatu komponen yang dibuat melalui pemesinan hanya dianggap berhasil apabila berfungsi dengan baik dalam perakitan
- Cara geometri memengaruhi proses permesinan CNC
- Lima pemeriksaan desain yang mengurangi risiko manufaktur
- Permukaan akhir dan operasi sekunder
- Dari tinjauan desain hingga rencana manufaktur terkendali
- Cara pembeli membandingkan kutipan pemesinan CNC
- Apa yang Harus Dicantumkan dalam RFQ Pemesinan CNC
- Prototipe dan produksi memerlukan prioritas kutipan yang berbeda
- Pertanyaan yang sering diajukan oleh pembeli CNC
- Daftar periksa praktis sebelum kutipan harga
- Diskusikan komponen CNC khusus berikutnya Anda