 EN


Cara Mendesain Bracket dan Komponen Penghubung yang Dibuat dengan Mesin CNC untuk Biaya Lebih Rendah dan Pasangan yang Andal
Panduan teknik praktis bagi pembeli OEM, perancang produk, dan tim pengadaan yang membutuhkan bracket, penopang pemasangan, lengan penghubung, atau komponen poros putar yang dapat dikutip harganya, diproduksi, diperiksa, dan dirakit dengan lebih sedikit kejutan.
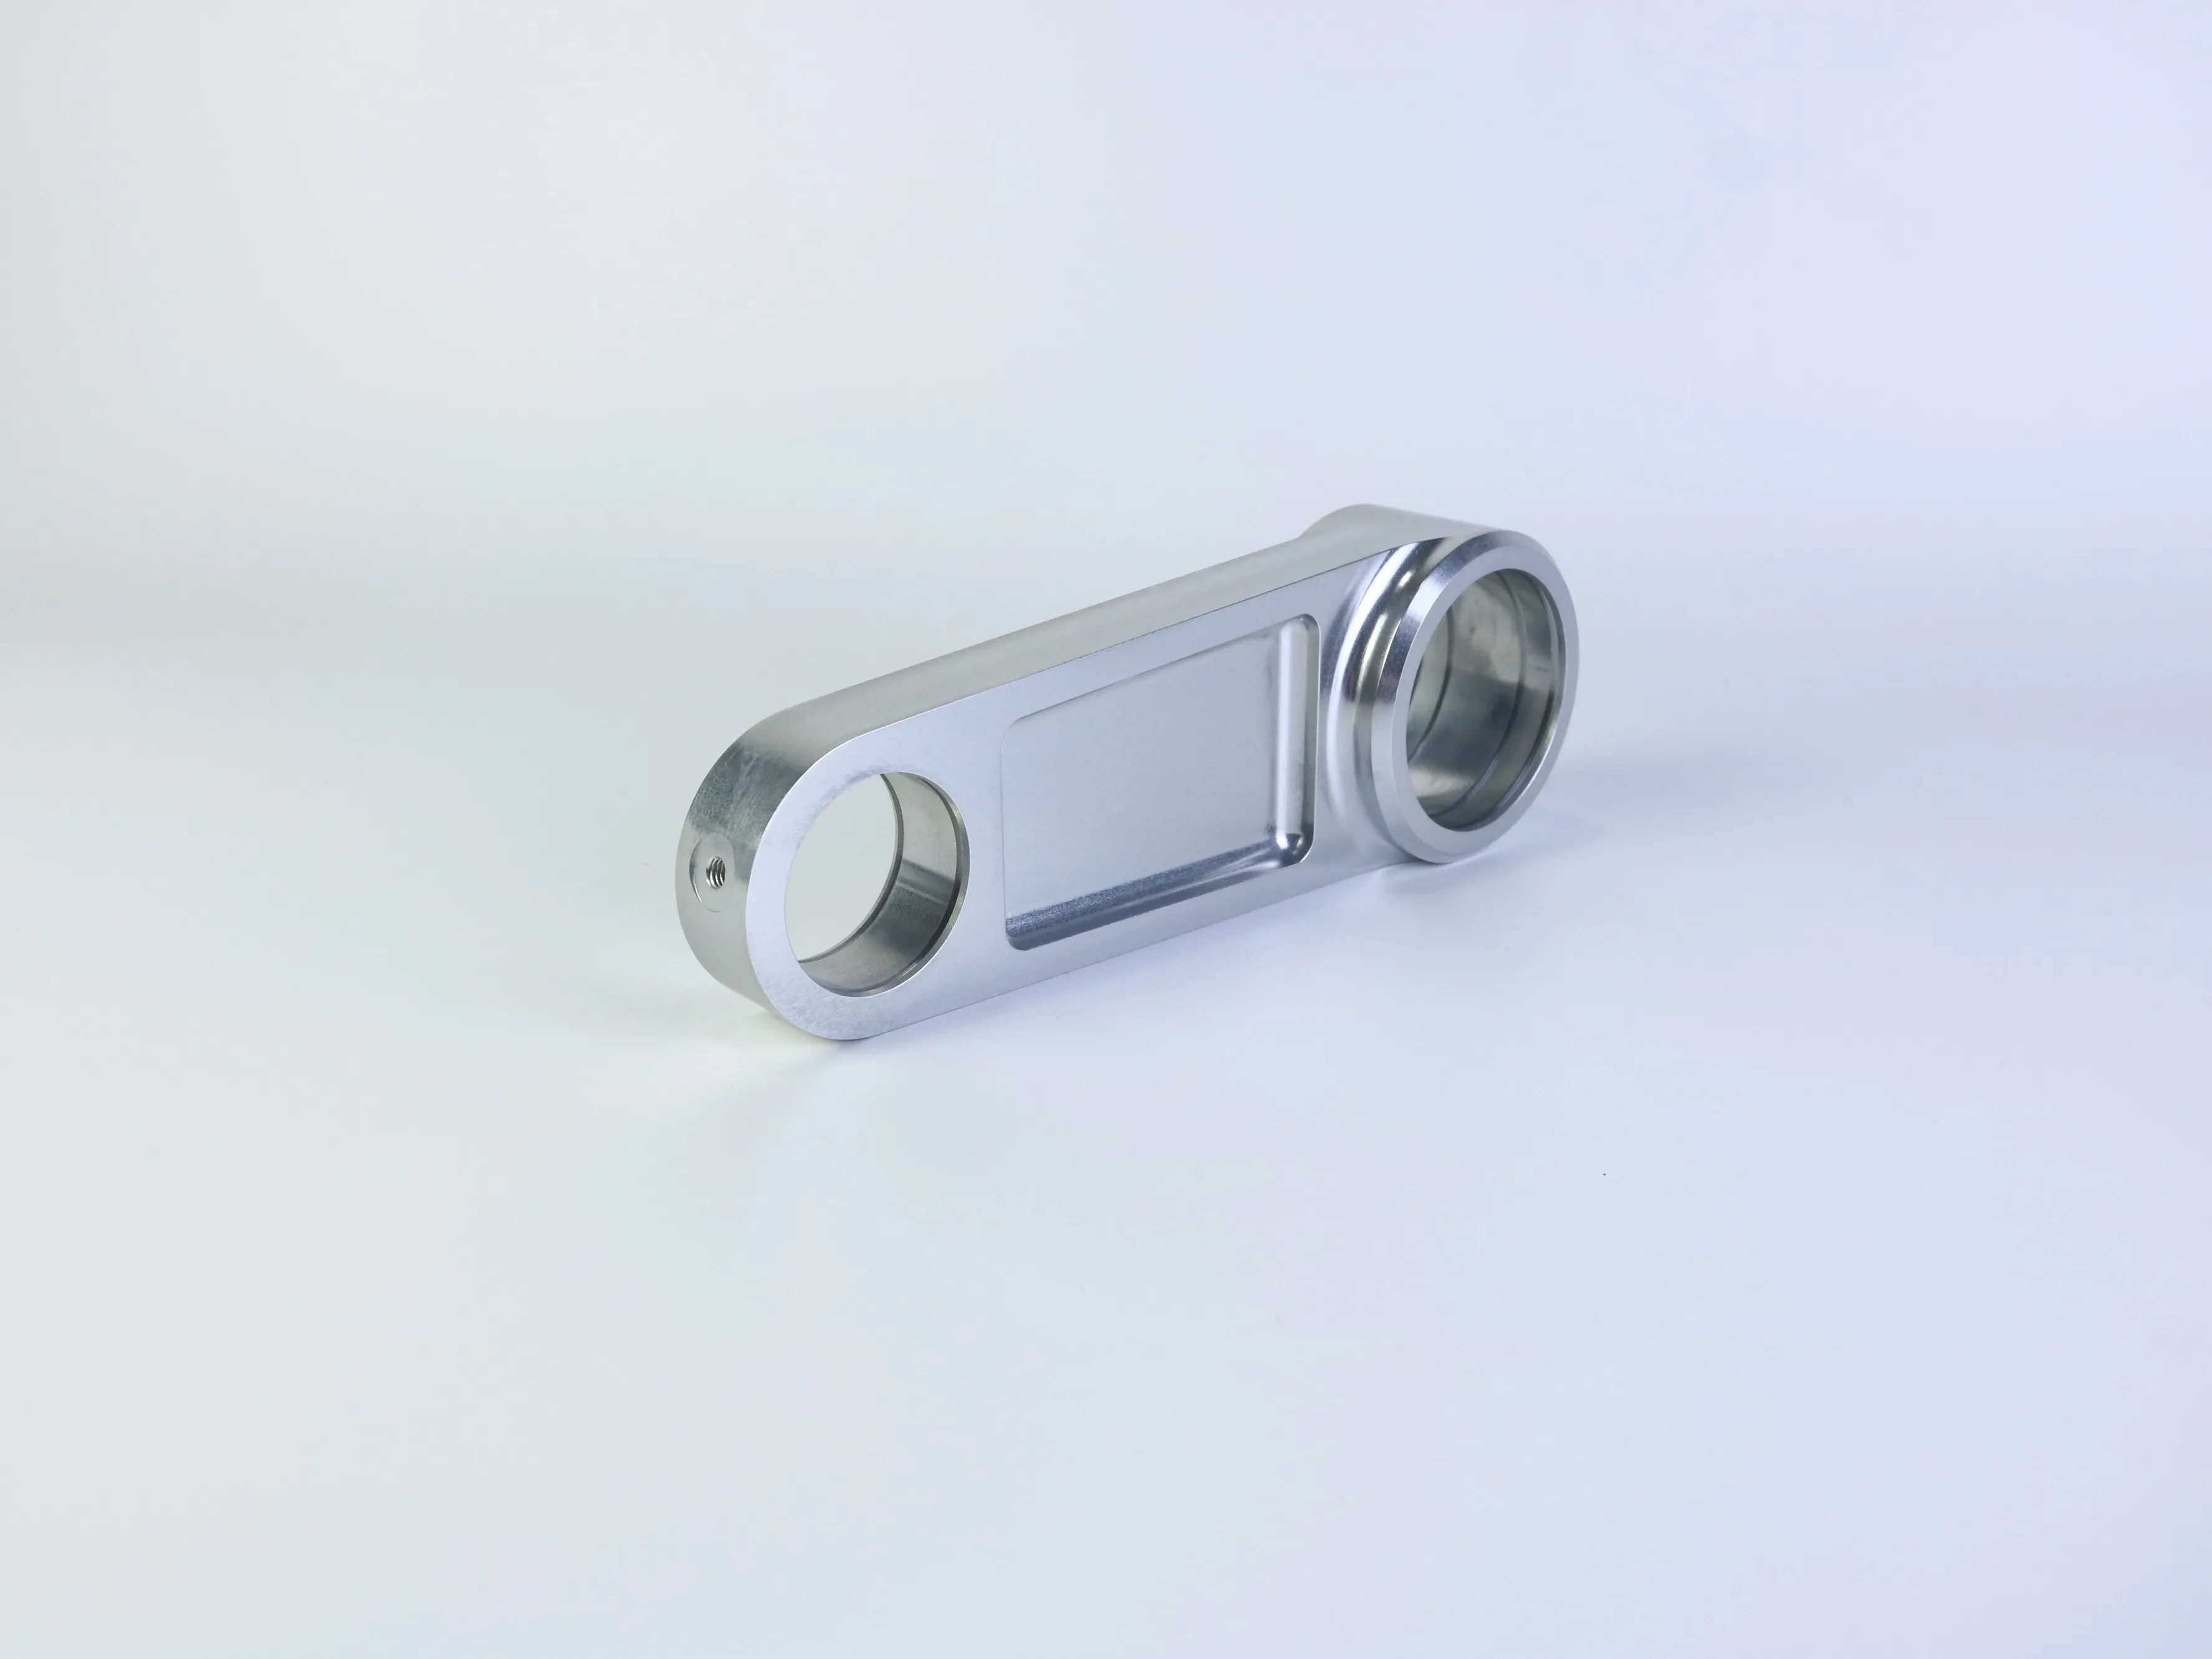
Jawaban singkatnya: mendesain komponen berdasarkan datum fungsional dan antarmuka pemasangannya terlebih dahulu, lalu menyederhanakan setiap fitur yang tidak memerlukan peralatan khusus, penyiapan tambahan, atau toleransi yang terlalu ketat. Permintaan penawaran harga (RFQ) yang kuat harus membuat keputusan-keputusan tersebut jelas terlihat oleh semua pemasok.
Mengapa Komponen-Komponen Ini Memerlukan Lebih dari Sekadar Gambar Dasar
Braket atau komponen penghubung hasil pemesinan CNC mungkin tampak sederhana: sebuah pelat, beberapa lubang, rongga, serta fitur melengkung atau silindris. Namun dalam produksi, detail-detail tersebut mengendalikan lebih dari sekadar tampilan. Mereka memengaruhi akses alat, pencekaman benda kerja, waktu pemesinan, akurasi posisional, pemeriksaan, serta cara komponen tersebut terpasang dengan pin, poros, bantalan, pengencang, atau perakitan pasangannya.
Desain braket dan mekanisme penghubung sering menggabungkan lubang pemasangan, lubang bor, rongga, bukaan, tonjolan, ulir, serta penopang melengkung dalam satu komponen ringkas. Tantangan manufaktur terletak pada pengendalian hubungan antar-fitur setelah penjepitan, rotasi, pemesinan, pembuangan burr, penyempurnaan permukaan, dan inspeksi. Sebuah lubang dapat memiliki diameter yang dapat diterima namun gagal dalam perakitan jika lokasinya dirujuk dari datum yang salah; dinding tipis dapat menunjukkan pengukuran yang benar saat dijepit, lalu melengkung setelah material dihilangkan.
Mulailah dengan Datum Fungsional dan Antarmuka
Sebelum memilih bahan atau meminta kutipan harga, identifikasi permukaan dan fitur yang mengendalikan perakitan. Untuk braket pemasangan, ini bisa berupa permukaan dasar dan pola lubang pemasangan. Untuk komponen penghubung, ini bisa berupa jarak pusat antara dua lubang, sumbu lubang engsel, atau hubungan antara dudukan yang dimesin dan permukaan acuan.
Gambar teknis yang praktis membedakan karakteristik kritis dari dimensi tak kritis. Tidak setiap tepi memerlukan toleransi yang sama ketatnya seperti dudukan bantalan atau lokasi lubang engsel. Penerapan toleransi ketat di seluruh bagian dapat meningkatkan biaya pemesinan dan inspeksi tanpa meningkatkan fungsi.
Tentukan datum primer, sekunder, dan tersier; letakkan lubang penting relatif terhadap datum tersebut; serta nyatakan persyaratan ketegaklurusan, kesejajaran, konsentrisitas, atau kecocokan hanya di tempat-tempat di mana perakitan membutuhkannya. Selain itu, identifikasi permukaan yang digunakan untuk penjepitan, penyegelan, peluncuran (sliding), atau pemasangan.
Model CAD 3D mengomunikasikan geometri, sedangkan gambar 2D yang sesuai harus menentukan ulir, toleransi kritis, permukaan akhir, datum, catatan inspeksi, serta persyaratan penerimaan.
Desain Lubang untuk Akses, Kedalaman, dan Inspeksi
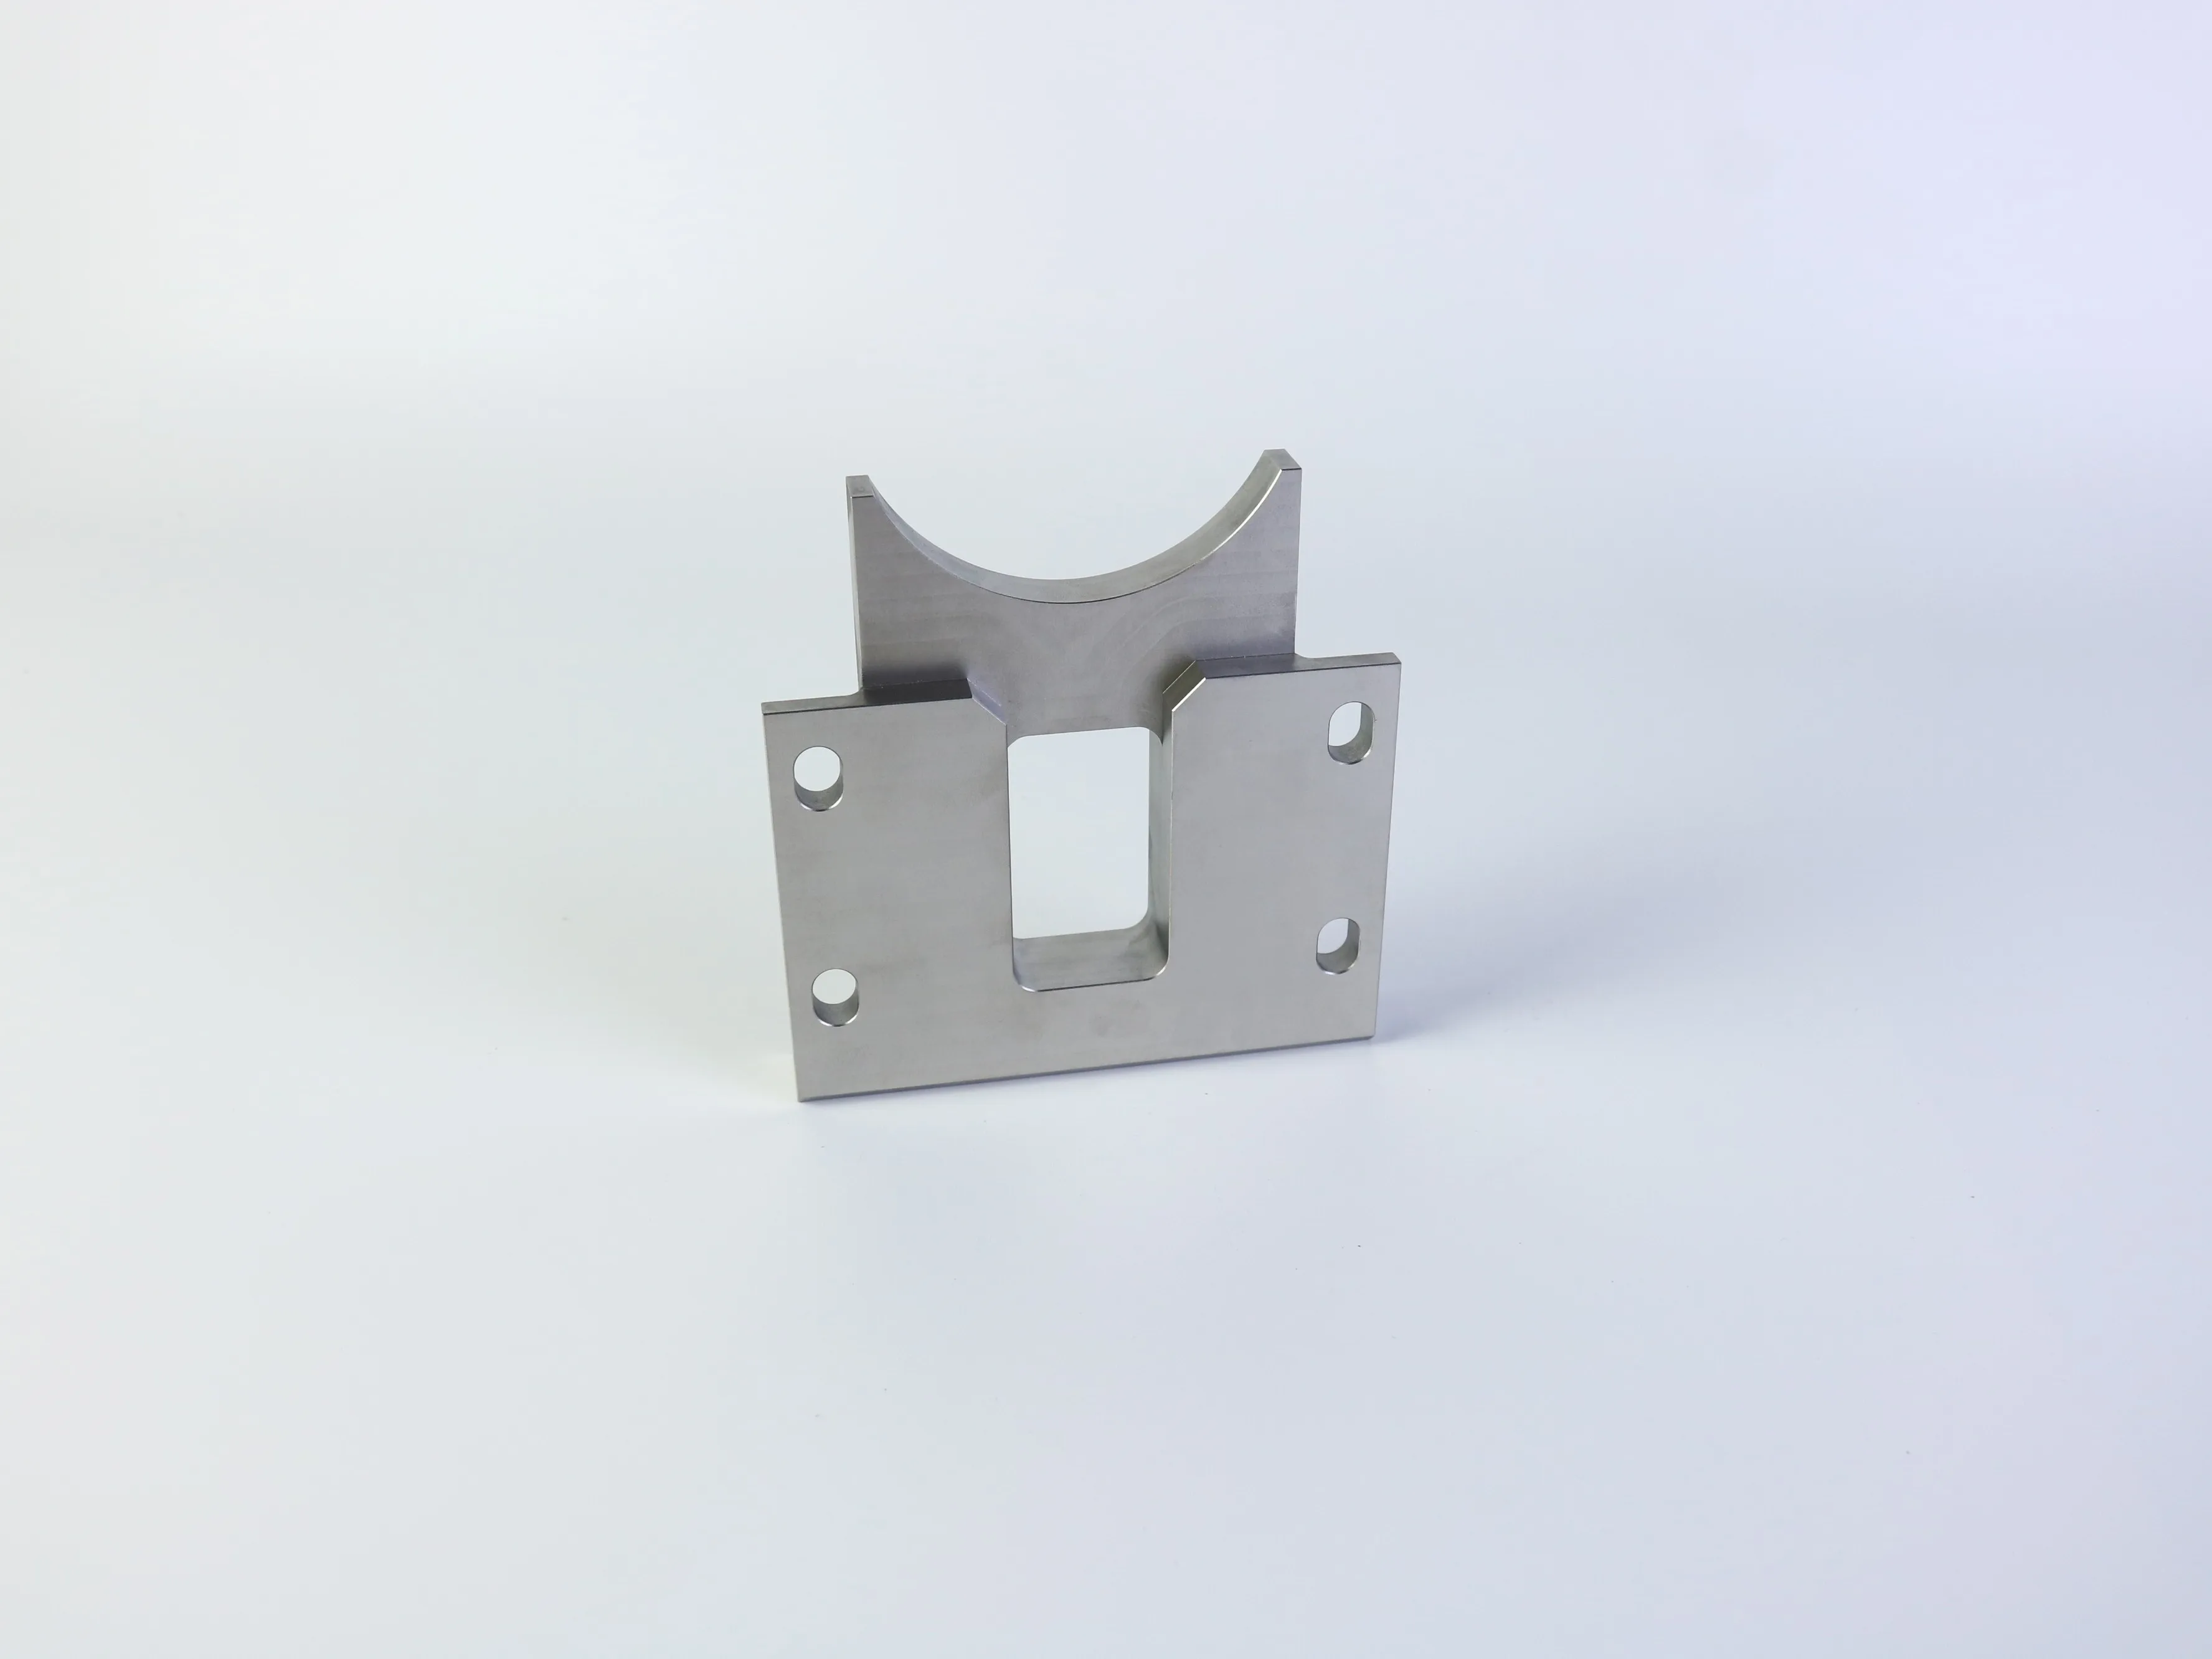
Lubang sering kali merupakan fitur paling penting dalam braket atau mekanisme penghubung karena menghubungkan komponen tersebut ke seluruh perakitan. Desainnya harus mempertimbangkan lebih dari sekadar diameter nominal.
Lubang tembus dan lubang buta
Lubang tembus biasanya lebih mudah dibersihkan dan diinspeksi, tetapi lubang buta mungkin diperlukan untuk kebutuhan jarak bebas, penyegelan, atau susunan perakitan tertentu. Lubang buta hasil pengeboran umumnya memiliki bentuk ujung bor di bagian bawahnya, sedangkan fitur hasil frais atau bubut mungkin memiliki bentuk dasar yang berbeda. Jika kondisi dasar memengaruhi posisi duduk atau gerak, spesifikasikan pada gambar daripada mengandalkan asumsi.
Lubang dalam dan lubang bor kritis
Saat kedalaman lubang meningkat relatif terhadap diameternya, evakuasi serpihan, kekakuan alat, kelurusan, dan pemeriksaan menjadi semakin menantang. Lubang dalam mungkin memerlukan pengeboran khusus atau pemesinan dari lebih dari satu sisi. Untuk lubang kritis, tentukan diameter, kedalaman, sumbu, lokasi, serta kecocokan atau kondisi permukaan. Identifikasi komponen yang berpasangan; istilah ‘lubang presisi’ bukanlah kriteria penerimaan.
Perencanaan lokasi lubang dan penyiapan proses
Jika lubang pada permukaan berbeda harus sejajar, tanyakan bagaimana komponen akan diposisikan dan bagaimana hubungan tersebut akan diverifikasi. Fitur yang dikerjakan dalam satu kali penyiapan umumnya memiliki hubungan posisional yang lebih sederhana dibandingkan fitur yang bergantung pada beberapa operasi penjepitan ulang. Proses multi-sumbu mungkin mengatasi masalah akses, tetapi juga dapat mengubah penawaran harga, rencana penjepitan, dan metode pemeriksaan.
Gunakan jari-jari dalam dan buat kantong yang dapat diproduksi
Pemotong frais CNC standar berbentuk silindris, sehingga sudut dalam hasil frais secara alami memiliki jari-jari. Untuk kantong braket atau relief penghubung, jari-jari paling ekonomis biasanya adalah yang sesuai dengan pemotong yang tersedia tanpa mengurangi jarak bebas. Jika komponen pasangan benar-benar memerlukan sudut dalam persegi, pertimbangkan penggunaan relief, fitur T-bone, bagian yang dibrok, operasi EDM, atau perubahan desain sebelum mengeluarkan gambar.
Tepi luar berbeda. Chamfer kecil dapat membantu proses deburring, penanganan, dan perakitan, sekaligus umumnya lebih sederhana daripada radius dekoratif di tepi luar. Nyatakan apakah perlakuan tepi tersebut bersifat fungsional, kosmetik, atau hanya dimaksudkan untuk menghilangkan tepi tajam.
Kantong yang dalam dan sempit memerlukan alat dengan jangkauan panjang yang lebih rentan terhadap lendutan dan getaran. Gunakan diameter pemotong sebesar mungkin yang masih praktis serta jangkauan sesingkat mungkin yang masih praktis. Jika dinding tidak perlu dibuat tipis demi kebutuhan clearance atau pengurangan berat, tambahkan ketebalan atau gunakan rusuk dan penyangga. Jika dinding harus tetap tipis, identifikasi sebagai fitur kritis dan bahas metode pencekaman serta inspeksi sebelum produksi.
Ketika kantong hanya ada untuk mengurangi berat, bandingkan manfaatnya dengan biaya pemesinannya. Profil terbuka yang lebih sederhana, radius sudut yang lebih besar, atau kantong yang lebih dangkal mungkin memberikan sebagian besar manfaat fungsional sambil mengurangi pergantian alat dan waktu siklus.
Pilih Material dan Finish dari Application
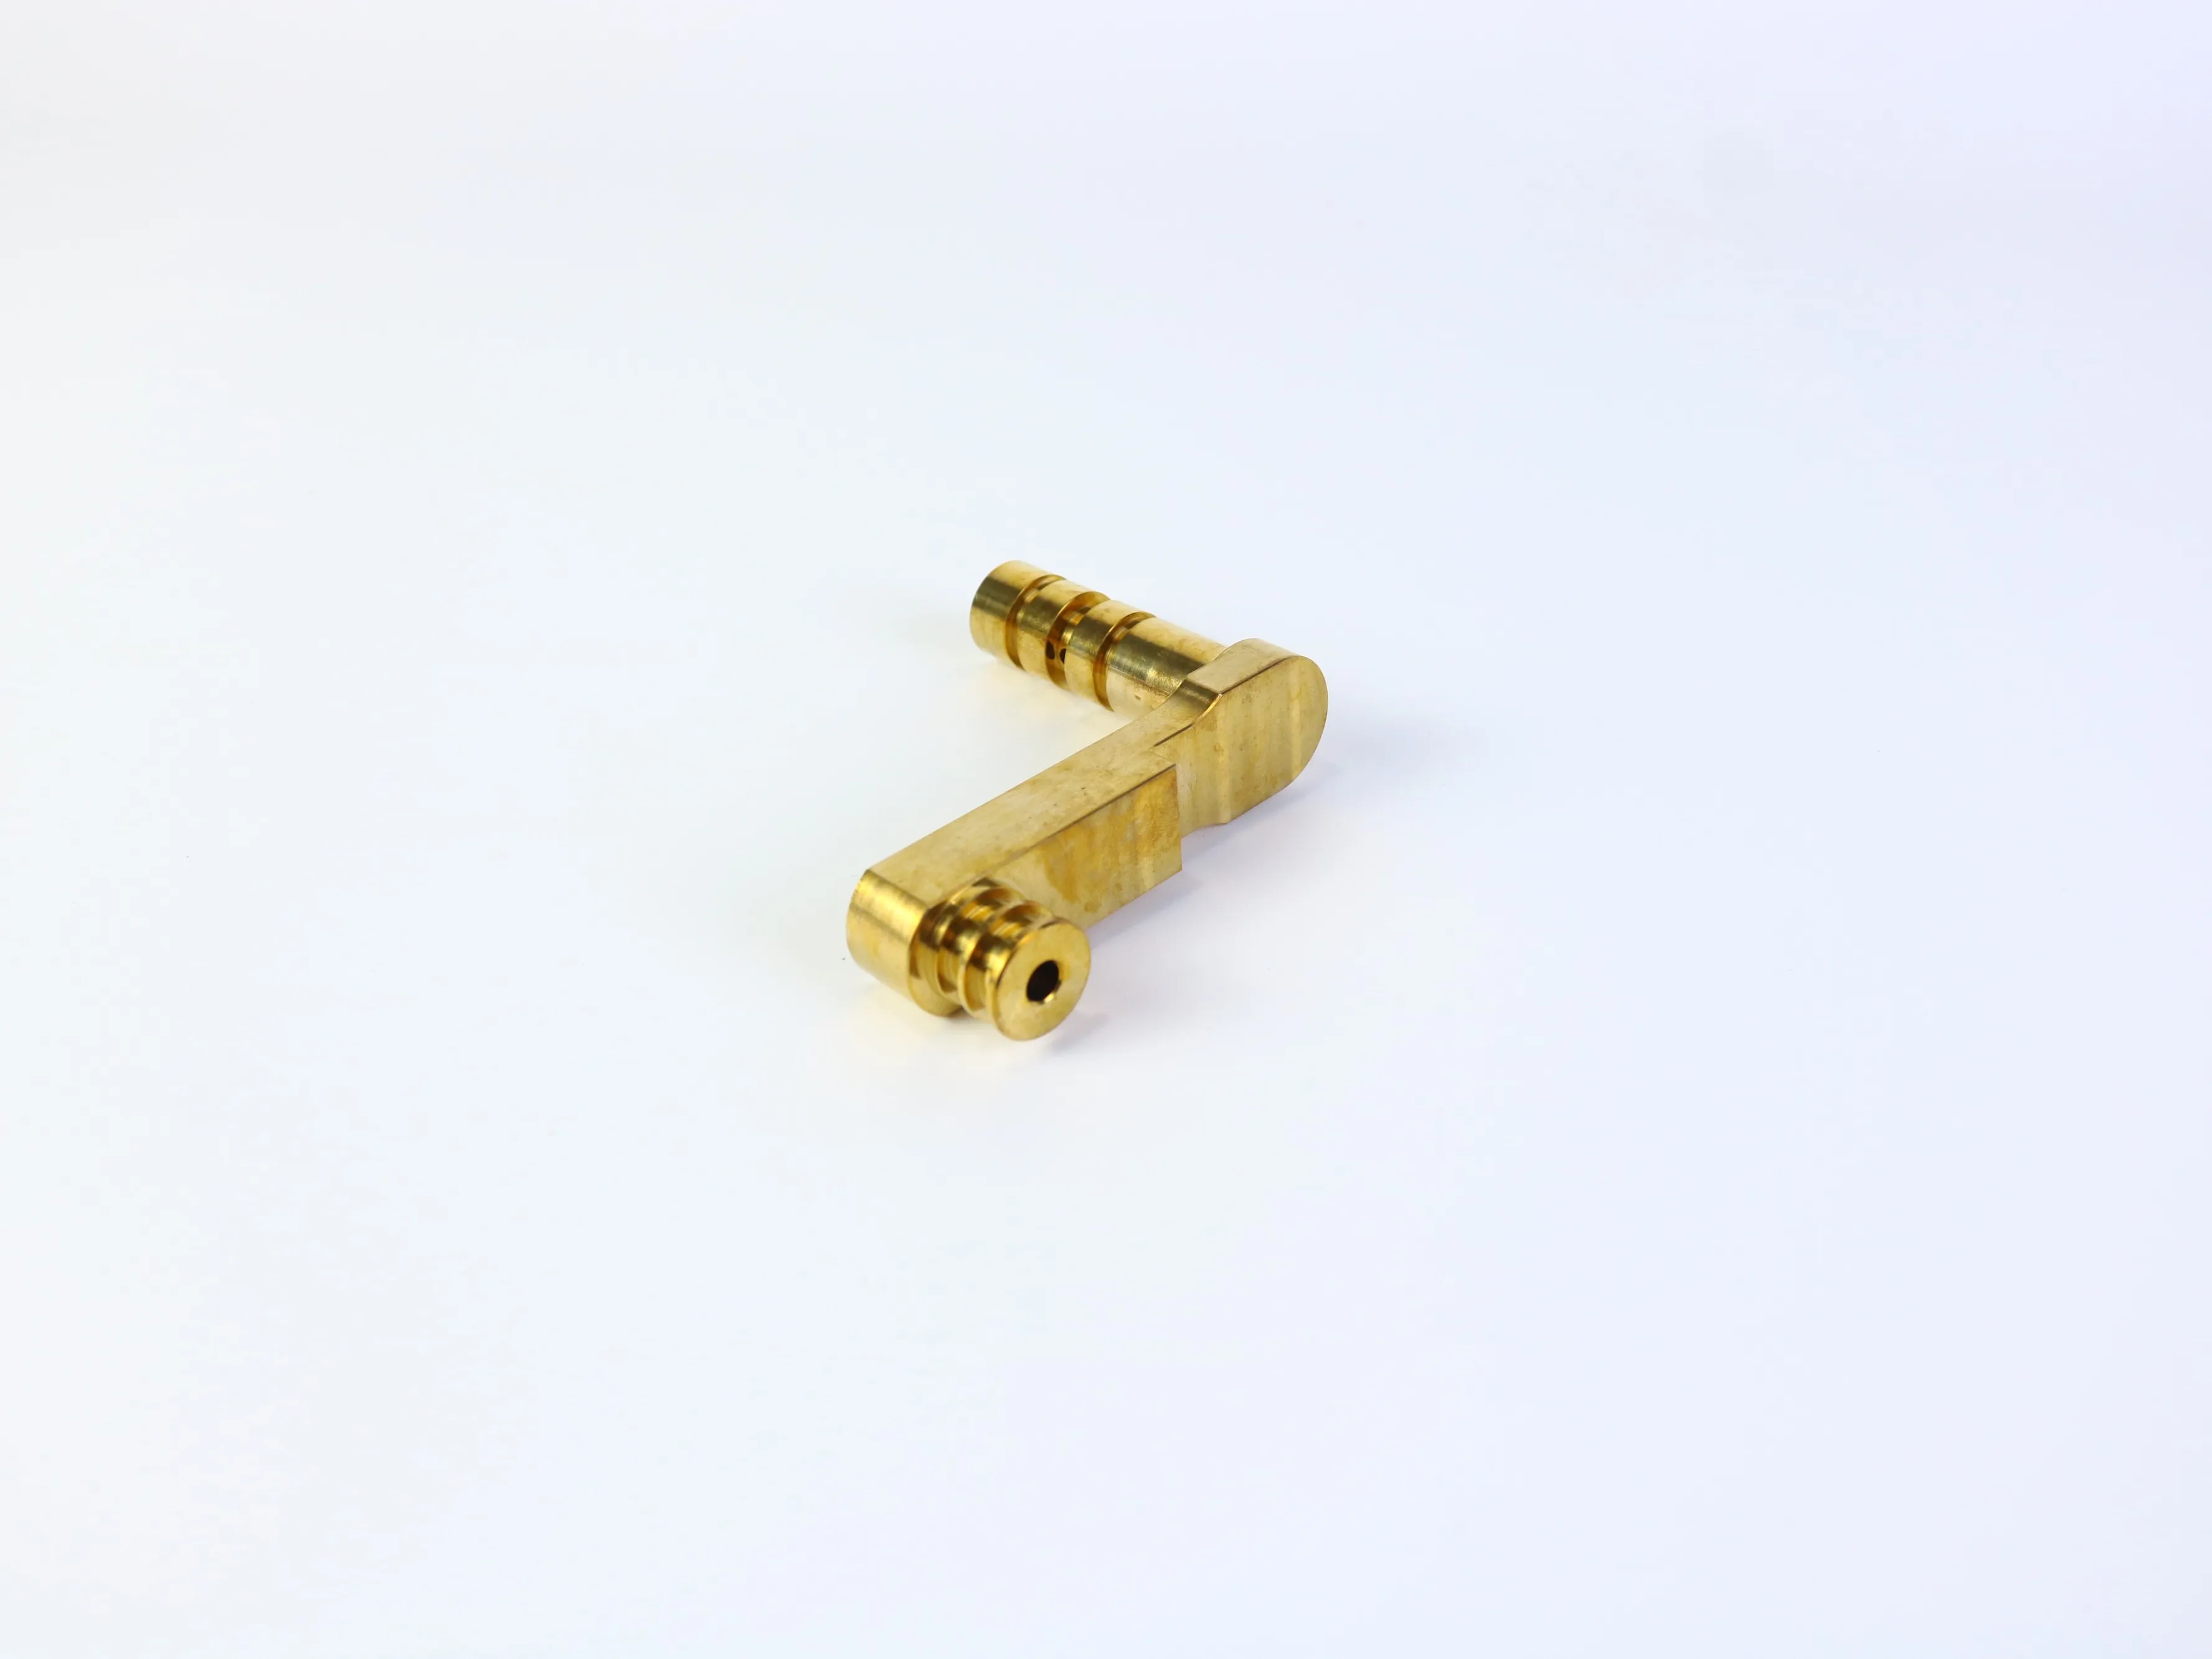
Permukaan logam mengilap dapat menunjukkan jenis penyelesaian permukaan, tetapi foto tidak dapat memastikan apakah bahan tersebut aluminium, baja tahan karat, kuningan, perlakuan panas, lapisan pelindung, atau sifat mekanisnya. Pilih bahan berdasarkan kebutuhan aplikasi:
- Kekuatan dan kekakuan: tentukan beban, batas lendutan, serta faktor keamanan yang relevan.
- Keausan dan kontak geser: identifikasi apakah pin, poros, bushing, atau bantalan bergerak terhadap komponen tersebut.
- Lingkungan korosi: pertimbangkan keberadaan kelembapan, bahan kimia, garam, variasi suhu, serta kondisi pembersihan.
- Berat: konfirmasi apakah pengurangan massa bersifat fungsional atau hanya diutamakan.
- Penampilan: nyatakan apakah penyelesaian permukaan dimaksudkan untuk estetika, perlindungan, atau keduanya.
- Proses Pasca-Pemrosesan: spesifikasikan anodisasi, pasivasi, pelapisan, pemolesan, masking, atau perlakuan lainnya.
Gambar harus menyebutkan mutu dan kondisi bahan, bukan sekadar menyatakan 'logam' atau 'aluminium'. Identifikasi permukaan kritis yang harus tetap tanpa lapisan atau diukur setelah proses penyelesaian permukaan, khususnya tempat dudukan bantalan, ulir, lubang pasangan, dan permukaan geser.
Perlakukan Toleransi sebagai Anggaran Fungsional
Kesalahan umum dalam penawaran harga adalah menerapkan toleransi ketat pada setiap dimensi. Toleransi harus mencerminkan fungsi, kemampuan proses, dan kebutuhan inspeksi. Toleransi yang lebih ketat mungkin memerlukan operasi finishing tambahan, pemotongan lebih lambat, perlengkapan penahan khusus, pengendalian suhu, atau inspeksi lebih detail. Hal ini juga dapat menimbulkan risiko penolakan yang tidak perlu ketika perakitan tidak memerlukan tingkat presisi tersebut.
- Fitur penting: menentukan ukuran, lokasi, bentuk, dan hubungan yang diperlukan untuk perakitan atau gerak.
- Fitur pendukung: gunakan toleransi praktis yang menjaga kecocokan dan penampilan.
- Dimensi pembungkus non-kritis: hindari presisi yang tidak perlu.
- Persyaratan permukaan: tentukan kekasaran hanya di tempat-tempat di mana hal itu memengaruhi penyegelan, peluncuran, kelelahan, penampilan, atau pengukuran.
Jika sebuah lubang dirancang untuk pasangan tekan (press fit), pasangan longgar (clearance fit), atau pasangan transisi (transition fit), nyatakan persyaratan desain dan identifikasi komponen pasangannya. Jangan mengharapkan pemasok menyimpulkan toleransi kritis hanya dari foto atau model CAD tanpa label.
Rencanakan Pemeriksaan Sebelum Pemesinan Dimulai
Pemeriksaan harus memengaruhi rencana desain dan penjepitan, bukan hanya pelepasan akhir. Sebuah braket mungkin memerlukan posisi lubang relatif terhadap datum dasar, kerataan permukaan kontak, serta ukuran bukaan. Komponen penghubung (linkage) mungkin bergantung pada jarak pusat, diameter lubang, konsentrisitas, dan kondisi permukaan.
Sebuah RFQ atau gambar kerja harus menjelaskan dimensi mana yang kritis, standar pemeriksaan atau harapan pengambilan sampel, apakah laporan artikel pertama (first-article report) diperlukan, datum pengukuran mana yang harus digunakan, serta apakah pemeriksaan dilakukan sebelum atau sesudah perlakuan permukaan. Hindari meminta pemeriksaan menyeluruh ("full inspection") secara umum tanpa menentukan dokumentasi yang diperlukan. Pemasok berbeda mungkin menafsirkan frasa tersebut secara berbeda, sehingga mempersulit perbandingan penawaran.
Apa yang Harus Dicantumkan dalam RFQ Pemesinan CNC
RFQ yang lengkap membantu produsen mengevaluasi harga dan kelayakan secara bersamaan. Untuk braket dan komponen penghubung (linkage) hasil pemesinan CNC, sertakan:
- Berkas CAD 3D yang dikendalikan revisinya dan gambar 2D yang sesuai apabila toleransi, ulir, permukaan akhir, atau catatan inspeksi penting;
- Kelas dan kondisi bahan, serta jumlah prototipe, produksi percobaan, dan produksi massal;
- Dimensi kritis, datum, hubungan geometris, dan persyaratan ulir;
- Persyaratan kehalusan permukaan, pelapisan, penyepuhan, anodisasi, pasivasi, penghilangan burr, dan pembulatan tepi;
- Dokumentasi inspeksi, kriteria penerimaan, pengemasan, penandaan, ketertelusuran, dan persyaratan pengiriman;
- Setiap batasan yang diketahui terkait perakitan, pemasangan bersama, atau masa pakai;
Minta pemasok mengidentifikasi asumsi dalam kutipan harga. Kutipan harga yang paling berguna tidak selalu merupakan harga terendah; kutipan tersebut secara jelas menyatakan bahan, proses, permukaan akhir, ruang lingkup inspeksi, jumlah, dan hal-hal yang dikecualikan;
Daftar Periksa Tinjauan Desain Praktis
- Apakah datum fungsional didefinisikan secara jelas?
- Apakah lubang dan lubang bor kritis berlokasi dari datum tersebut?
- Apakah fitur utama dapat dijangkau menggunakan alat-alat yang praktis?
- Apakah sudut internal kompatibel dengan jari-jari pemotong?
- Apakah kantong dalam, lubang dalam, dinding tipis, dan undercut telah diidentifikasi?
- Apakah komponen dapat dipegang tanpa mendistorsi permukaan fungsional?
- Apakah toleransi dibatasi hanya pada fitur yang membutuhkannya?
- Apakah kelas material dikonfirmasi secara independen dari penampilan visual?
- Apakah hasil akhir kompatibel dengan perakitan dan inspeksi?
- Apakah gambar sesuai dengan revisi CAD?
- Apakah catatan inspeksi dan kriteria penerimaan dinyatakan secara eksplisit?
- Apakah pemasok lain dapat memberikan kutipan untuk persyaratan yang sama tanpa menebak?
Pilih Mitra Permesinan yang Mengevaluasi Seluruh Persyaratan
Seorang mitra pemesinan yang kompeten seharusnya memberikan kontribusi lebih dari sekadar harga per unit. Selama proses penawaran harga, pemasok harus membahas akses alat potong, penyetelan (setups), ketersediaan bahan, risiko proses akhir (finishing), titik inspeksi, serta fitur-fitur yang berpotensi meningkatkan biaya atau mengurangi pengulangan (repeatability). PFTWORLD menyediakan halaman-halaman terkait layanan pemesinan CNC dan komponen khusus hasil pemesinan; pastikan kemampuan spesifik proyek sebelum memasukkannya ke dalam pesanan pembelian (purchase order) atau klaim kemampuan.
Pertanyaan yang Sering Diajukan
Apakah braket hasil pemesinan CNC cocok untuk prototipe dan produksi?
Bisa jadi cocok, tergantung pada geometri, bahan, jumlah unit, dan pertimbangan ekonomi produksi. Pemesinan CNC berguna ketika suatu komponen memerlukan bahan rekayasa (engineering material), lubang fungsional, antarmuka yang akurat, atau iterasi desain sebelum komitmen produksi dalam skala besar. Proses produksi akhir harus dievaluasi berdasarkan jumlah unit, waktu siklus (cycle time), peralatan cetak (tooling), serta alternatif lainnya.
Apakah mesin frais CNC mampu membuat sudut dalam yang tajam sempurna?
Biasanya tidak menggunakan end mill bulat standar. Sudut internal umumnya diberi jari-jari. Jika sudut tajam diperlukan secara fungsional, diskusikan terlebih dahulu mengenai relief atau proses khusus sebelum menyelesaikan desain.
Apa yang lebih penting: diameter lubang atau posisi lubang?
Tergantung pada perakitan. Sebuah pin mungkin memerlukan diameter terkendali, sedangkan pola baut mungkin lebih sensitif terhadap akurasi posisi. Tempat duduk bearing mungkin memerlukan kendali ukuran dan bentuk sekaligus. Gambar harus mendefinisikan kebutuhan fungsional, bukan menerapkan satu toleransi untuk setiap lubang.
Apakah saya perlu menyertakan model 3D dan gambar 2D?
Model 3D menyampaikan geometri. Gambar 2D sangat direkomendasikan apabila komponen memiliki toleransi kritis, ulir, persyaratan kehalusan permukaan, hubungan datum, catatan inspeksi, atau kondisi penerimaan khusus. Kedua berkas tersebut harus sesuai dengan revisi yang sama.
Apakah jenis material dapat diidentifikasi dari foto produk?
Tidak. Foto mungkin menunjukkan kesan atau penyelesaian logam, tetapi tidak dapat secara andal mengonfirmasi kelas material, kondisi perlakuan panas, lapisan, atau sifat mekanis. Persyaratan tersebut harus dinyatakan secara eksplisit dan diverifikasi melalui proses pembelian serta pengendalian kualitas.
Kesimpulan
Bracket dan komponen linkage yang dibuat dengan mesin CNC menjadi lebih mudah dikutip, diproduksi, dan diperiksa apabila desain memisahkan fungsi dari tampilan. Tentukan terlebih dahulu datum dan antarmuka. Gunakan jari-jari dalam yang praktis, hindari fitur dalam atau tipis yang tidak perlu, rencanakan akses alat dan penyetelan (setups), tetapkan toleransi berdasarkan fungsi, serta sertakan informasi gambar dan pemeriksaan yang cukup agar pemasok dapat mengutip persyaratan yang sama.
Memiliki Bracket Khusus atau Komponen Linkage yang Akan Diproduksi?
Bagikan file 3D CAD, gambar teknis, material, jumlah unit, toleransi kritis, penyelesaian permukaan (finish), serta persyaratan pemeriksaan Anda kepada PFTWORLD untuk membahas kelayakan produksi dan kebutuhan kutipan harga.
Jelajahi Layanan Permesinan CNCBahan akhir, proses, toleransi, pemeriksaan, pengiriman, dan pengaturan kontak harus dikonfirmasi untuk proyek tertentu sebelum pembelian.
Daftar Isi
- Mengapa Komponen-Komponen Ini Memerlukan Lebih dari Sekadar Gambar Dasar
- Mulailah dengan Datum Fungsional dan Antarmuka
- Desain Lubang untuk Akses, Kedalaman, dan Inspeksi
- Gunakan jari-jari dalam dan buat kantong yang dapat diproduksi
- Pilih Material dan Finish dari Application
- Perlakukan Toleransi sebagai Anggaran Fungsional
- Rencanakan Pemeriksaan Sebelum Pemesinan Dimulai
- Apa yang Harus Dicantumkan dalam RFQ Pemesinan CNC
- Daftar Periksa Tinjauan Desain Praktis
- Pilih Mitra Permesinan yang Mengevaluasi Seluruh Persyaratan
-
Pertanyaan yang Sering Diajukan
- Apakah braket hasil pemesinan CNC cocok untuk prototipe dan produksi?
- Apakah mesin frais CNC mampu membuat sudut dalam yang tajam sempurna?
- Apa yang lebih penting: diameter lubang atau posisi lubang?
- Apakah saya perlu menyertakan model 3D dan gambar 2D?
- Apakah jenis material dapat diidentifikasi dari foto produk?
- Kesimpulan
- Memiliki Bracket Khusus atau Komponen Linkage yang Akan Diproduksi?