 EN


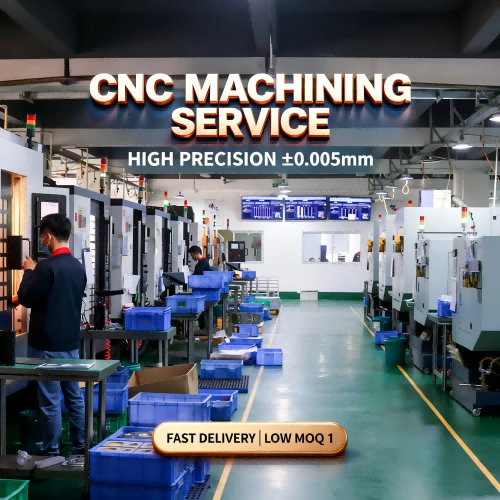
Lavorazione CNC personalizzata | Supporto ingegneristico | Produzione B2B
Componenti meccanici lavorati CNC complessi realizzati tenendo conto di funzionalità, adattamento e ripetibilità
Per corpi con flangia, alloggiamenti filettati, dispositivi di fissaggio divisi, parti a gradini e altri componenti meccanici di precisione, il risultato produttivo ottimale inizia ancor prima della lavorazione. PFTWORLD supporta gli acquirenti con una revisione pratica della progettazione, un ambito di preventivo chiaro e soluzioni di lavorazione CNC personalizzate per esigenze di prototipazione e produzione.
Componenti meccanici personalizzati
Un componente lavorato è considerato valido solo se funziona correttamente nell’insieme
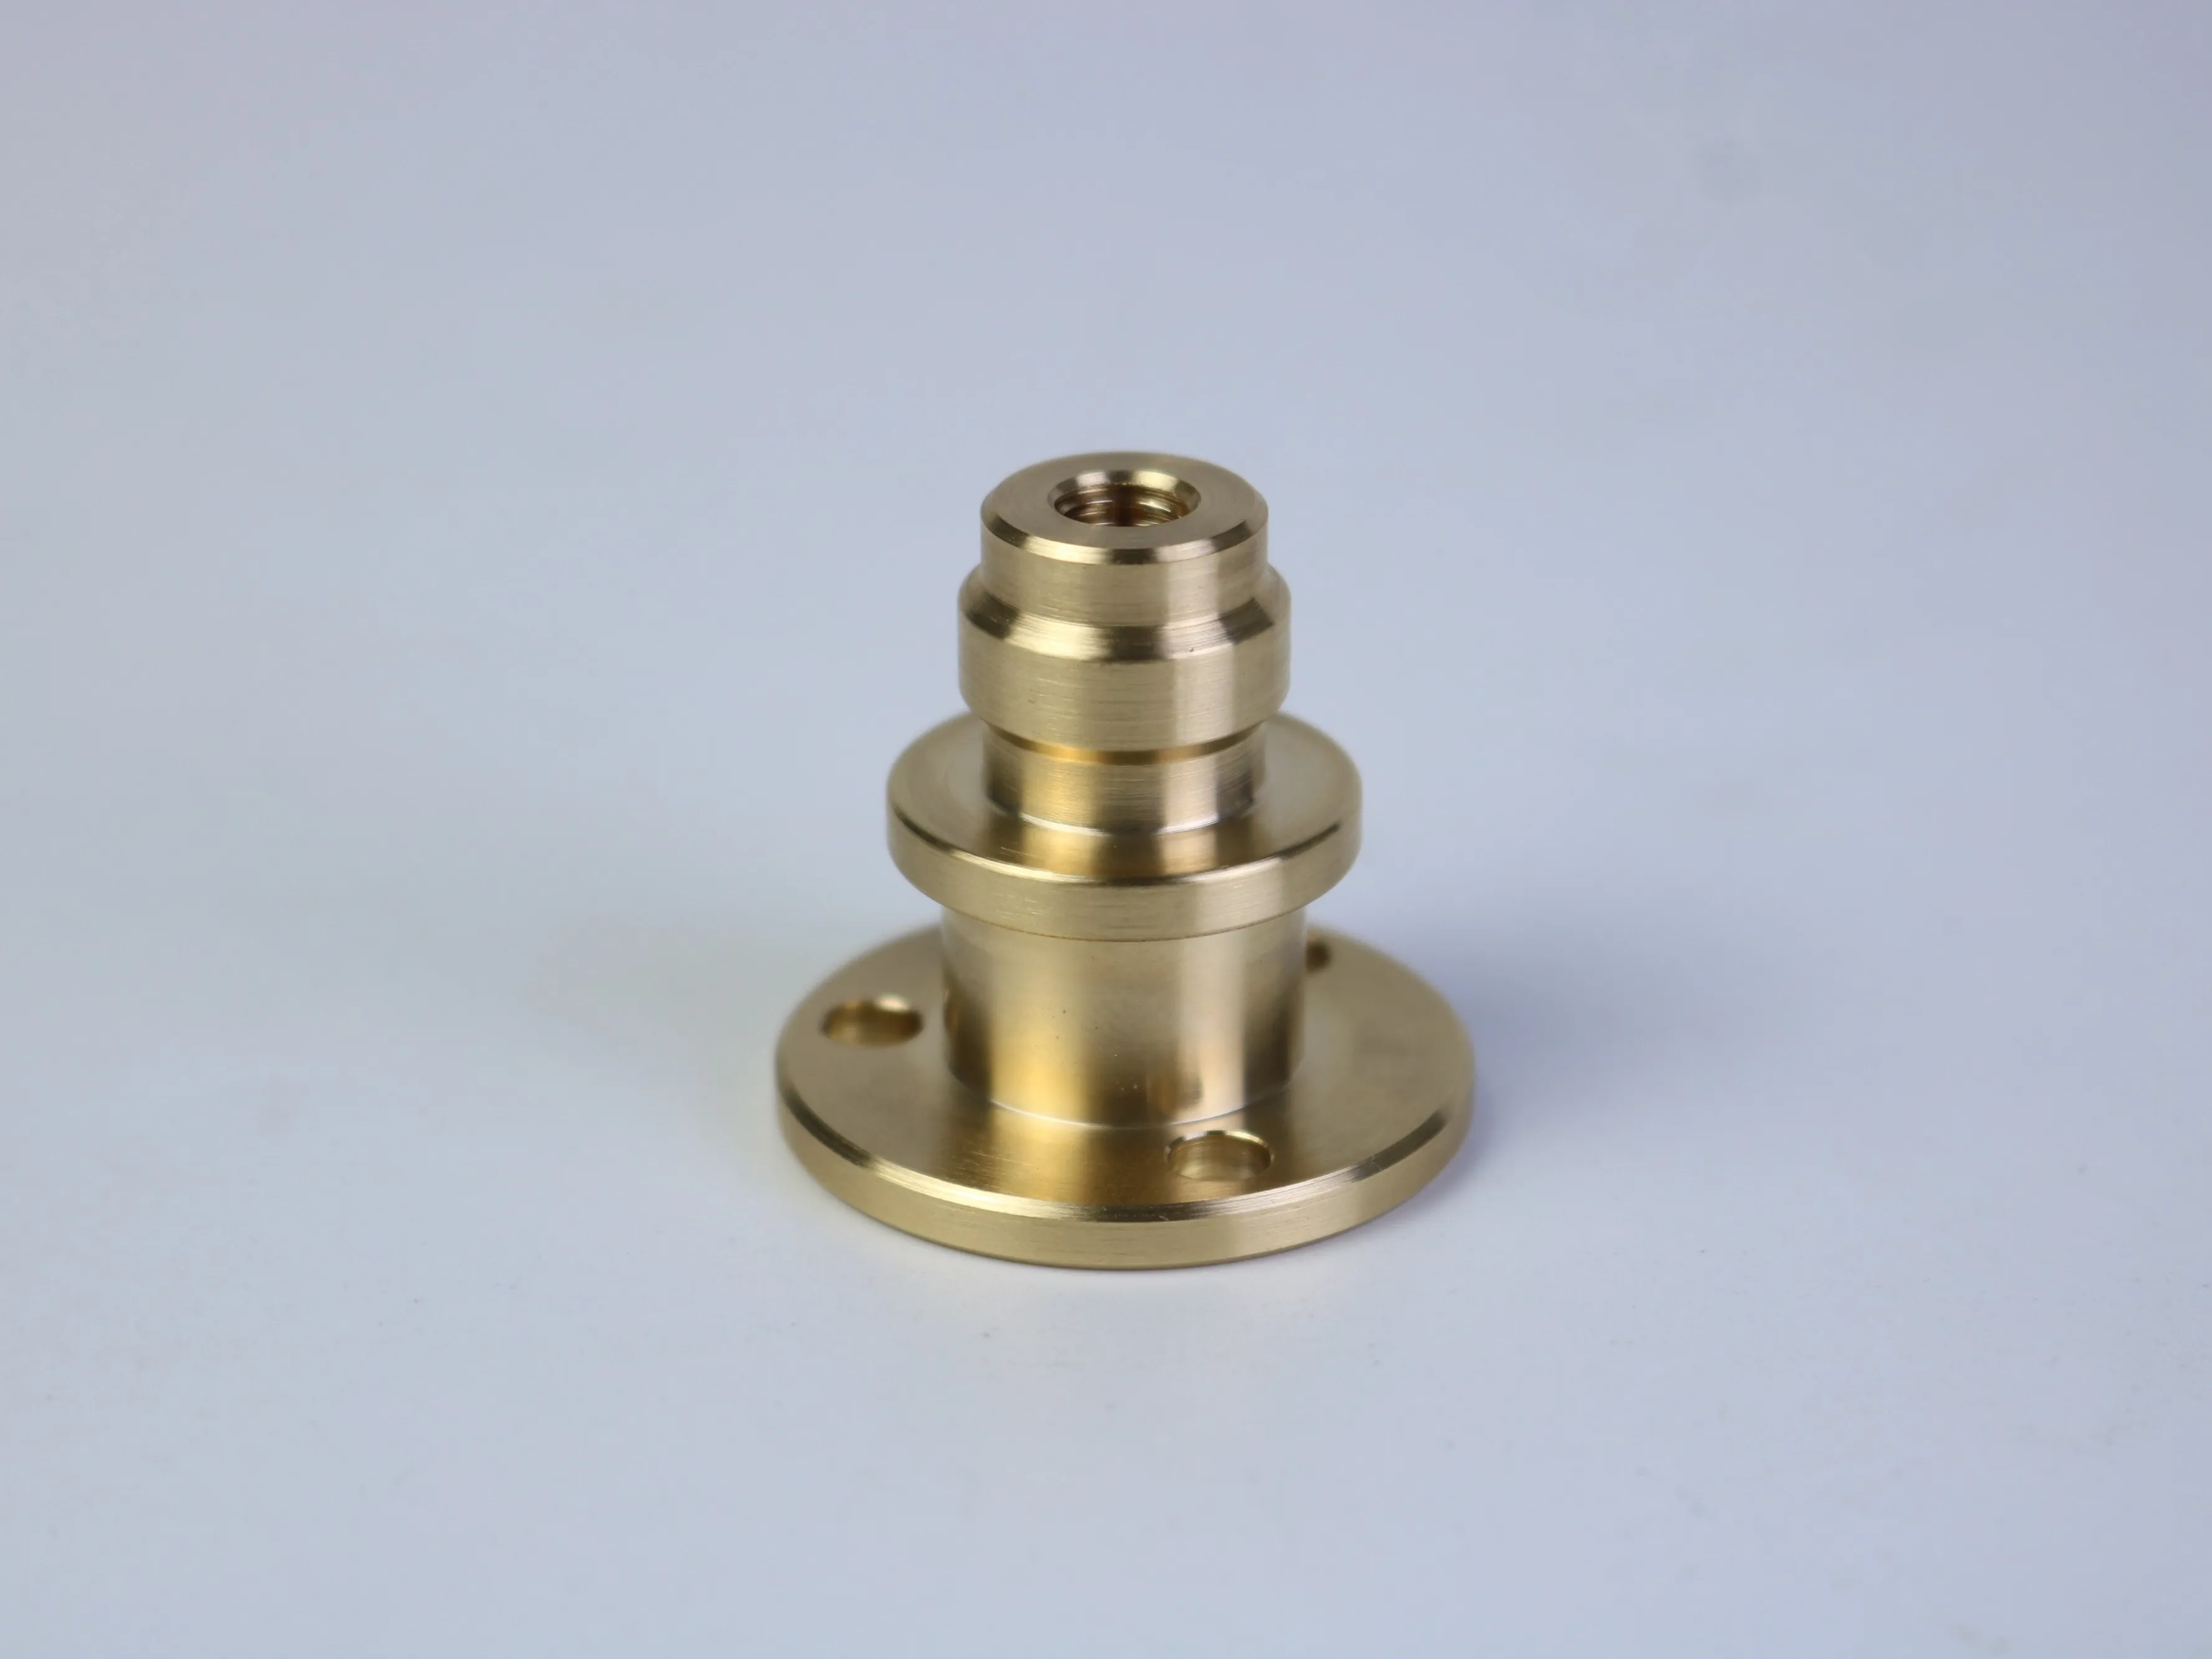
Un componente CNC complesso può includere una flangia, diametri a gradini, fori di fissaggio, filettature interne, scanalature, aperture divise o caratteristiche circolari ripetute. Ogni dettaglio può essere prodotto in modo indipendente, ma la loro combinazione può generare rischi nascosti: fissaggio del pezzo difficoltoso, accesso limitato degli utensili, errore cumulativo di setup, finitura superficiale non uniforme o un preventivo basato su ipotesi.
L’approccio più affidabile consiste nel riesaminare il progetto alla luce di tre domande: La caratteristica svolge una funzione chiara? La caratteristica è raggiungibile e lavorabile in modo coerente? Il requisito può essere verificato rispetto a un riferimento definito? Questo approccio preserva l’intento progettuale riducendo al contempo la complessità produttiva evitabile.
Come la geometria influenza il processo di fresatura CNC
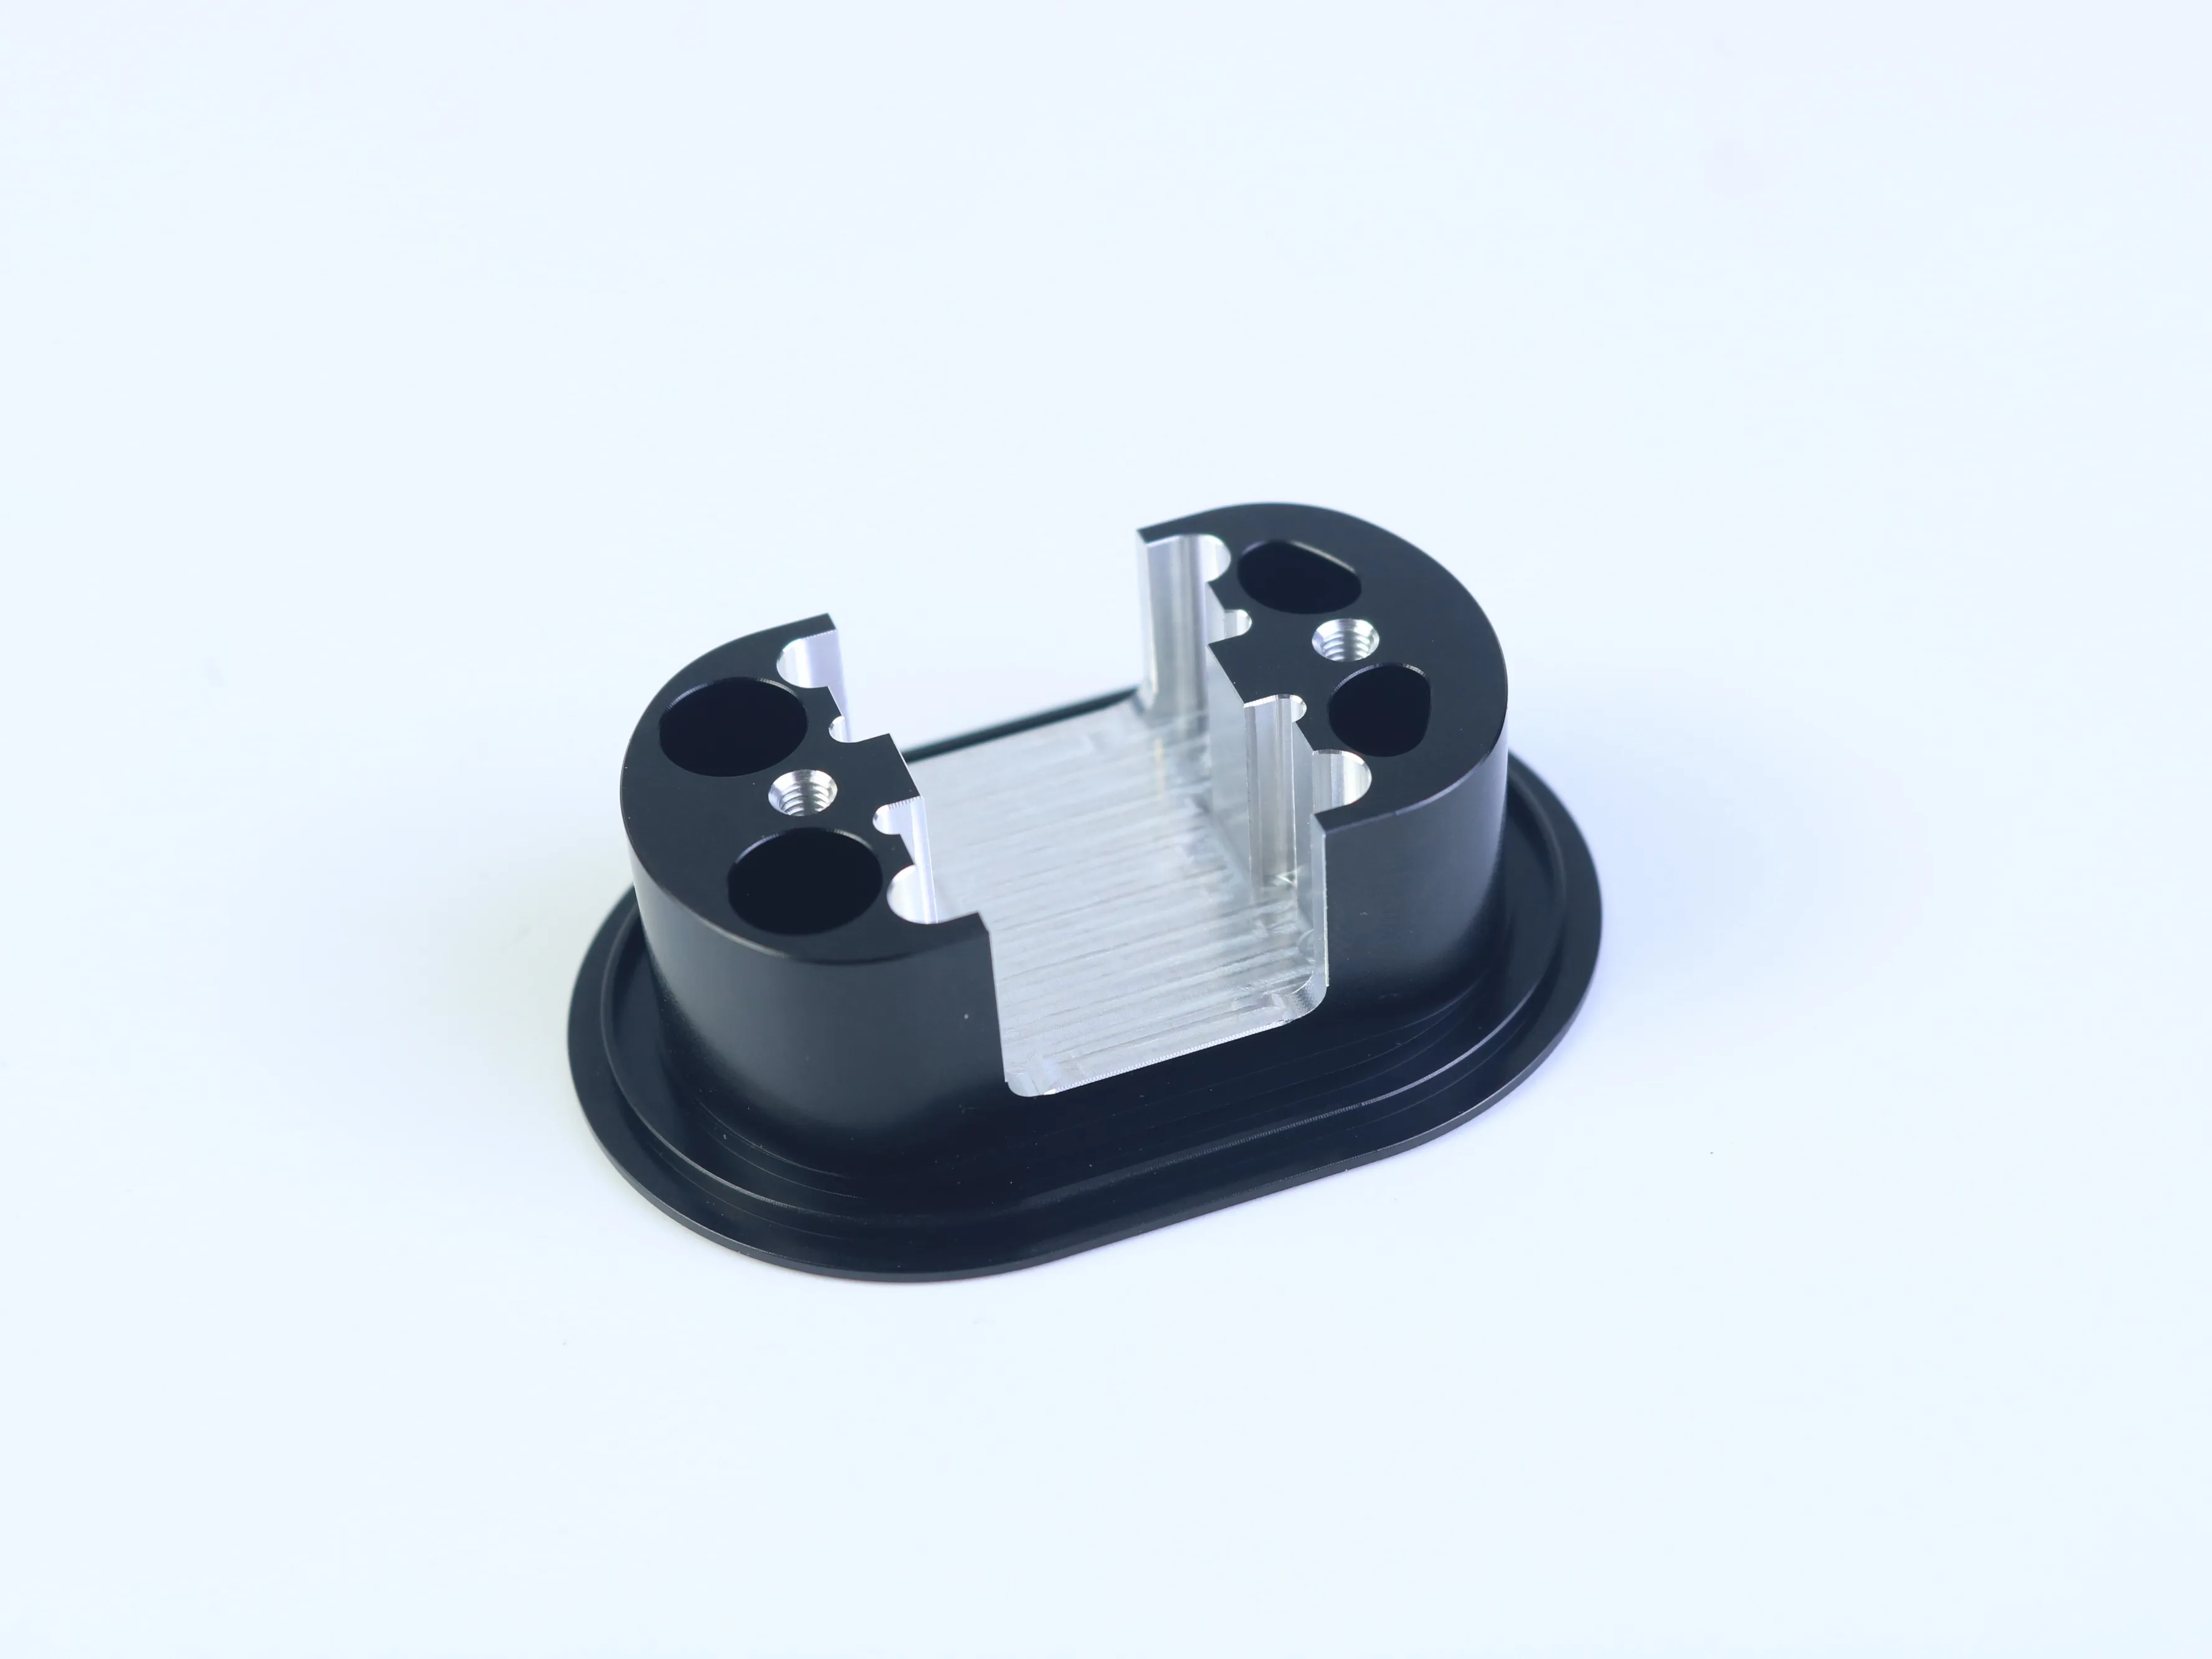
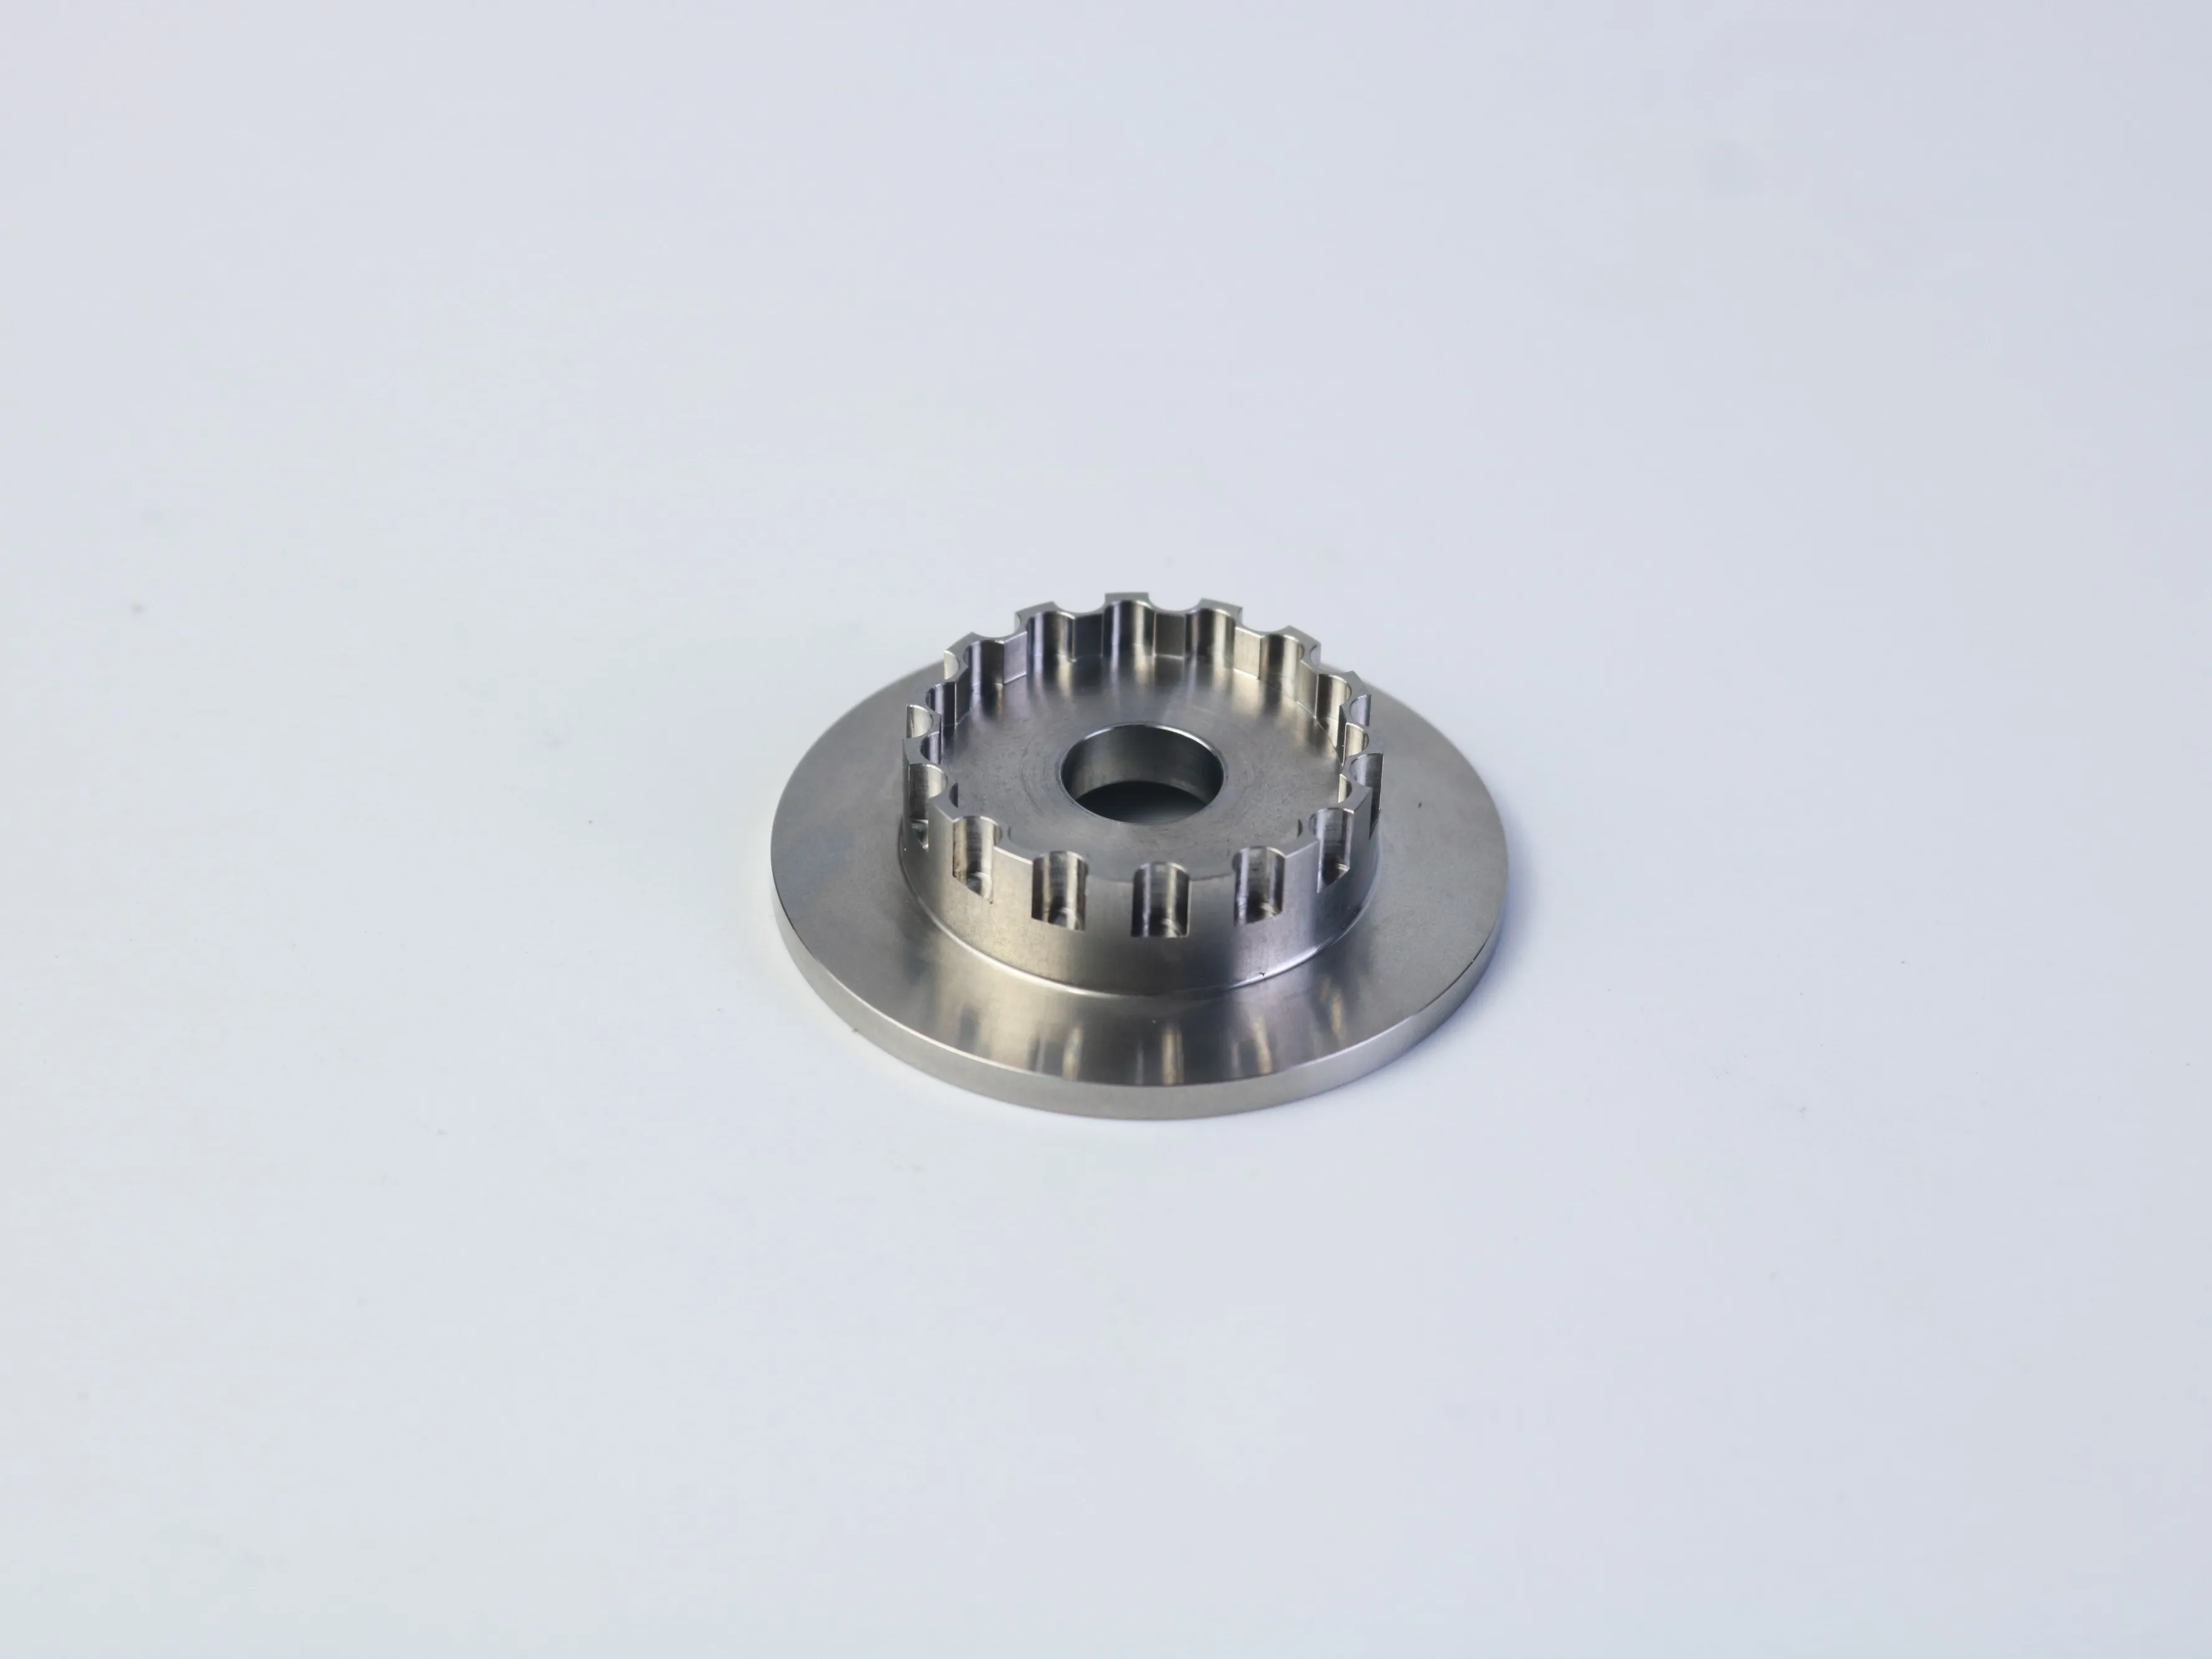
Le caratteristiche rotazionali, come i diametri esterni, le spalle, le facce dei flangi e i fori concentrici, possono essere adatte alla tornitura CNC. I dettagli non rotazionali — ad esempio i pattern di fissaggio, le scanalature, le aperture divise, le piane fresate e alcune caratteristiche filettate — potrebbero richiedere fresatura CNC, foratura, alesatura, maschiatura o filettatura con fresa. Un processo combinato di tornitura e fresatura potrebbe essere appropriato quando un componente presenta entrambe le famiglie di caratteristiche.
L’ultima lavorazione deve essere scelta in base ai requisiti ingegneristici, non in base all’aspetto di un’immagine campione. Il grado di materiale, la quantità, le tolleranze, la finitura superficiale, il sistema di fissaggio del pezzo e i requisiti di ispezione possono modificare in modo significativo il piano di lavorazione. Durante la fase di quotazione, identificare quali superfici controllano l’allineamento, quali fori accoglieranno viti o perni di posizionamento e quali dimensioni sono estetiche piuttosto che funzionali.
Principio ingegneristico: Una caratteristica non funzionalmente necessaria non deve generare lavorazioni superflue, come attrezzature speciali, dispositivi di fissaggio, ispezioni o finiture.
Cinque controlli progettuali che riducono il rischio produttivo
1. Pianificare i riferimenti e le configurazioni in base all’assemblaggio
Quando un componente richiede più di un orientamento, ogni passaggio di riposizionamento può introdurre variabilità. Utilizzare riferimenti funzionali che riflettano il modo in cui il componente viene assemblato. Una superficie di flangia può controllare la posizione assiale, mentre un foro centrale può controllare l’allineamento radiale. I gruppi di fori e le scanalature devono essere riferiti al riferimento che effettivamente governa l’assemblaggio, non semplicemente al bordo esterno più vicino.
2. Utilizzare raggi interni pratici
La maggior parte delle frese è cilindrica, quindi gli angoli interni assumono naturalmente un raggio. Raggi molto piccoli possono richiedere utensili più piccoli, condizioni di taglio più lente, un numero maggiore di passaggi e un rischio aggiuntivo di deviazione. Quando il raggio non influisce sull’assemblaggio, un raccordo pratico migliora generalmente la lavorabilità. Se è essenziale un angolo interno appuntito, identificarlo come requisito funzionale e verificare se è necessario un sottofondo o un processo alternativo.
3. Definire completamente le caratteristiche filettate
Un foro filettato deve indicare lo standard metrico o in pollici, la dimensione nominale, il passo, l’adattamento o la classe, se applicabile, la profondità totale della filettatura, la profondità complessiva del foro e la condizione di foro cieco o passante. Una profondità eccessiva della filettatura può aumentare i tempi di lavorazione e il rischio di problemi nell’espulsione dei trucioli o nella rottura dell’utensile, senza migliorare il collegamento. L’ingranamento corretto dipende dal materiale, dal fissaggio, dal carico e dalla progettazione dell’assemblaggio.
4. Applicare le tolleranze in base alla funzione
Tolleranze strette devono essere riservate alle superfici che influenzano l’assemblaggio, il movimento, la tenuta, l’allineamento o il trasferimento del carico. Applicare indicazioni di precisione a ogni dimensione aumenta lo sforzo di lavorazione e ispezione senza necessariamente migliorare l’assemblaggio finale. Utilizzare una struttura chiara dei riferimenti (datum) e distinguere le dimensioni critiche per la funzionalità da quelle generali e da quelle estetiche.
5. Esaminare le caratteristiche profonde e le pareti sottili
Cavità profonde, scanalature strette e pareti sottili possono aumentare vibrazioni, deviazione dell’utensile, calore, problemi di evacuazione dei trucioli e deformazioni. Valutare se la caratteristica possa essere resa più aperta, accorciata, supportata o suddivisa senza comprometterne la funzionalità. Il limite effettivo dipende dal materiale, dal diametro dell’utensile, dalla profondità della caratteristica, dal sistema di fissaggio del pezzo e dall’accuratezza richiesta; pertanto, utilizzare i rapporti di progettazione come spunto per la verifica, non come regola universale di accettazione.
Finitura superficiale e operazioni secondarie
Un aspetto nero, argenteo o color ottone in una fotografia non conferma il grado di materiale né un particolare trattamento superficiale. Il disegno deve specificare la rugosità richiesta della lavorazione meccanica, lo smusso o la sbarbatura, il rivestimento o il trattamento, le aree da mascherare e se i requisiti dimensionali si applicano prima o dopo la finitura.
Per i componenti funzionali, la finitura può influenzare l’attrito, la tenuta, lo scorrimento, l’usura, la resistenza alla corrosione o l’accettazione estetica. Le filettature e le superfici di accoppiamento potrebbero richiedere attenzione particolare se un rivestimento modifica lo stato finale. Se la finitura è essenzialmente estetica, ciò va indicato chiaramente. Se invece protegge le prestazioni, va spiegata la sua funzione, affinché il fornitore possa valutare il percorso di processo appropriato.
Dalla revisione del progetto fino a un piano di produzione controllato
Una revisione DFM utile non deve limitarsi a stabilire se una caratteristica è tecnicamente realizzabile. Deve collegare tale caratteristica a un percorso di processo ripetibile. Per un componente dotato di flangia, foro passante, fori filettati e zona divisa o scanalata, il fornitore deve valutare come verrà fissato il materiale grezzo, quali superfici verranno lavorate per prime e come verrà posizionato il pezzo dopo il riposizionamento.
È qui che si incontrano le decisioni progettuali e quelle di acquisto. Se il disegno richiede una relazione molto stretta tra un foro passante e un pattern di fori, il preventivo deve prevedere una strategia comune dei riferimenti e un metodo di ispezione in grado di verificare tale relazione. Se un trattamento superficiale viene applicato dopo la lavorazione meccanica, il piano di processo deve considerare se siano necessari mascheramenti, tolleranze dimensionali aggiuntive o un controllo finale. Se un pezzo risulta difficile da fissare senza danneggiare una superficie estetica, il metodo di fissaggio deve essere discusso prima dell’avvio della produzione.
Domande da porre durante la revisione ingegneristica
- Quali superfici verranno utilizzate come riferimenti primari per il posizionamento?
- Il foro critico, la faccia della flangia e il pattern di fori possono essere controllati a partire da un sistema di riferimento coerente?
- La profondità della caratteristica richiederà un utensile a lunga portata o una strategia di taglio speciale?
- Le filettature sono accessibili per la lavorazione, la pulizia, la misurazione e l’assemblaggio finale?
- Quali dimensioni devono essere misurate dopo la finitura anziché prima della finitura?
- Un piccolo cambiamento progettuale potrebbe eliminare un montaggio, un cambio utensile o un passaggio di ispezione complesso?
Queste domande generano una conversazione più utile rispetto al semplice chiedere se un fornitore è in grado di realizzare il componente. Un partner manifatturiero competente dovrebbe essere in grado di spiegare l’effetto di un cambiamento proposto, identificare gli aspetti ancora incerti e distinguere i requisiti confermati dalle ipotesi.
Come gli acquirenti possono confrontare i preventivi di lavorazione CNC
Confrontare esclusivamente il prezzo unitario può nascondere differenze importanti. Per componenti lavorati complessi, richiedere a ciascun fornitore di quotare lo stesso ambito di fornitura e di elencare eventuali esclusioni. Un preventivo deve consentire di capire se sono inclusi programmazione, attrezzaggio, materiale grezzo, lavorazione, sbavatura, finitura, ispezione, imballaggio e spedizione.
| Voce di preventivo | Cosa verificare | Perché è importante |
|---|---|---|
| Ambito del processo | Operazioni di tornitura, fresatura, foratura, filettatura, finitura e assemblaggio | Evita che operazioni mancanti compaiano successivamente come costi aggiuntivi |
| Ambito di qualità | Dimensioni critiche, relazioni, certificati, tracciabilità e criteri di accettazione | Rende confrontabili i risultati qualitativi tra i diversi fornitori |
| Base commerciale | Livello di quantità, base dei tempi di consegna, attrezzature, imballaggio e condizioni di spedizione | Mostra l’impatto totale sull’acquisto, non solo il prezzo unitario nominale |
Se un preventivo presuppone una tolleranza generale e un altro prezzatura diverse caratteristiche critiche come requisiti di precisione, i due prezzi non sono direttamente confrontabili. Risolvere prima le ipotesi tecniche, quindi confrontare costo, qualità, tempi, comunicazione e continuità della fornitura sulla stessa base.
Cosa includere in un RFQ per lavorazione CNC
Un RFQ completo riduce le ipotesi e rende più semplice il confronto dei preventivi dei fornitori. Inviare sempre, se disponibili, il disegno 2D corrente e il relativo modello CAD 3D, indicando chiaramente il livello di revisione su entrambi i file. L’RFQ deve inoltre includere:
Dati di ingegnerizzazione
Grado e condizione del materiale, dimensioni critiche, riferimenti (datums), GD&T, indicazioni filettature, finitura superficiale, operazioni secondarie e alternative approvate.
Dati di produzione
Quantità prototipo, quantità di produzione, domanda annuale prevista, scaglioni di prezzo, data di consegna richiesta, destinazione e esigenze di imballaggio.
Dati di qualità
Relazioni di ispezione, certificati di materiale, requisiti per il primo articolo, tracciabilità, criteri di accettazione e qualsiasi documentazione specifica del cliente.
Anche una breve descrizione dell'applicazione è utile. Spiegare i componenti abbinati, l'ambiente operativo e le caratteristiche che non devono essere modificate. Chiedere ai fornitori di identificare ipotesi, esclusioni, costi per attrezzature o setup, portata delle finiture, portata delle ispezioni e qualsiasi deviazione proposta. Un prezzo unitario più basso non è effettivamente più basso se sono state escluse operazioni obbligatorie.
Prototipo e produzione richiedono priorità diverse nella quotazione
L'acquisto di prototipi privilegia solitamente il feedback sul design e la validazione funzionale. L'acquisto per la produzione pone maggiore enfasi sulla ripetibilità del processo, sul controllo delle revisioni, sulla pianificazione delle ispezioni, sull'imballaggio e sulla continuità della fornitura. Indicare chiaramente la fase del progetto affinché il fornitore possa valutare il componente secondo le corrette aspettative di produzione e qualità.
Domande frequenti degli acquirenti CNC
Un fornitore può fornire un preventivo partendo esclusivamente da un modello 3D?
Un modello 3D comunica la forma, ma potrebbe non definire tolleranze, riferimenti (datums), requisiti di filettatura, finitura superficiale, condizione del materiale, controllo delle revisioni o documentazione per ispezioni. Per un componente complesso, un disegno 2D corrispondente è normalmente il modo più chiaro per comunicare i requisiti che il modello non riesce a esprimere in modo completo.
Cosa devo fare se il materiale non è ancora definito?
Indicare il materiale preferito e spiegare quali alternative sono accettabili, se presenti. Diversi gradi possono influenzare la lavorabilità, la resistenza, il comportamento alla corrosione, la risposta alle finiture, il costo del materiale grezzo e i requisiti di ispezione. Un’indicazione generica come “alluminio” o “acciaio inossidabile” potrebbe non essere sufficiente per ottenere un preventivo produttivo significativo.
Come devo gestire una modifica del progetto dopo aver ricevuto il preventivo?
Emanare una revisione controllata e chiedere al fornitore di confermare l'impatto sul processo, sul prezzo, sull'ispezione e sulla consegna. Mantenere allineati il disegno, il modello CAD, l'ordine d'acquisto e i documenti di ispezione. Ciò è particolarmente importante quando la modifica riguarda un riferimento (datum), una filettatura, uno schema di fori, una finitura o una superficie di accoppiamento.
Quando devo richiedere una raccomandazione DFM?
Richiederla prima che il progetto venga rilasciato per la produzione, idealmente durante la revisione del prototipo o della quotazione. Più precocemente il fornitore identifica un raggio problematico, una caratteristica profonda, un riferimento (datum) poco chiaro o una tolleranza non necessaria, più opzioni avrà il team di ingegneria per preservare la funzionalità riducendo al contempo il rischio di processo.
Un pratico elenco di controllo pre-quotazione
- Il disegno e il modello CAD riportino la stessa revisione.
- Il materiale è specificato per grado e condizione, non soltanto per categoria generale.
- Le filettature includono tipo standard, dimensione, passo, gioco e profondità.
- I riferimenti critici (datums) e le relazioni di accoppiamento sono chiari.
- Caratteristiche profonde, pareti sottili, raggi interni e accessibilità degli utensili sono stati esaminati.
- I requisiti relativi a finitura, ispezione, quantità, consegna e imballaggio sono definiti.
- Al fornitore viene chiesto di elencare le ipotesi e le deviazioni proposte.
Discuti il tuo prossimo componente CNC personalizzato
Condividi con PFTWORLD il tuo attuale disegno 2D, il file CAD 3D, la specifica del materiale, la quantità, i requisiti di finitura superficiale e le esigenze critiche di ispezione. Un pacchetto ingegneristico chiaro costituisce un punto di partenza migliore per la revisione della fabbricabilità, il confronto dei preventivi e la pianificazione della produzione.
Discuti il tuo requisito di lavorazione CNCIndice dei Contenuti
- Un componente lavorato è considerato valido solo se funziona correttamente nell’insieme
- Come la geometria influenza il processo di fresatura CNC
- Cinque controlli progettuali che riducono il rischio produttivo
- Finitura superficiale e operazioni secondarie
- Dalla revisione del progetto fino a un piano di produzione controllato
- Come gli acquirenti possono confrontare i preventivi di lavorazione CNC
- Cosa includere in un RFQ per lavorazione CNC
- Prototipo e produzione richiedono priorità diverse nella quotazione
- Domande frequenti degli acquirenti CNC
- Un pratico elenco di controllo pre-quotazione
- Discuti il tuo prossimo componente CNC personalizzato