 EN


Come progettare supporti e componenti di collegamento lavorati a CNC per ridurre i costi e garantire un montaggio affidabile
Una guida ingegneristica pratica per gli acquirenti OEM, i progettisti di prodotto e i team di approvvigionamento che necessitano di supporti lavorati, supporti di fissaggio, bracci di collegamento o componenti di rotazione che possano essere quotati, prodotti, ispezionati e assemblati con minori imprevisti.
La risposta breve: progettare il componente intorno ai suoi riferimenti funzionali e alle interfacce di accoppiamento prima di tutto, quindi semplificare ogni caratteristica che non richieda attrezzature speciali, montaggi aggiuntivi o tolleranze eccessivamente stringenti. Una richiesta di offerta (RFQ) solida deve rendere tali decisioni visibili a tutti i fornitori.
Perché questi componenti richiedono più di un semplice disegno tecnico
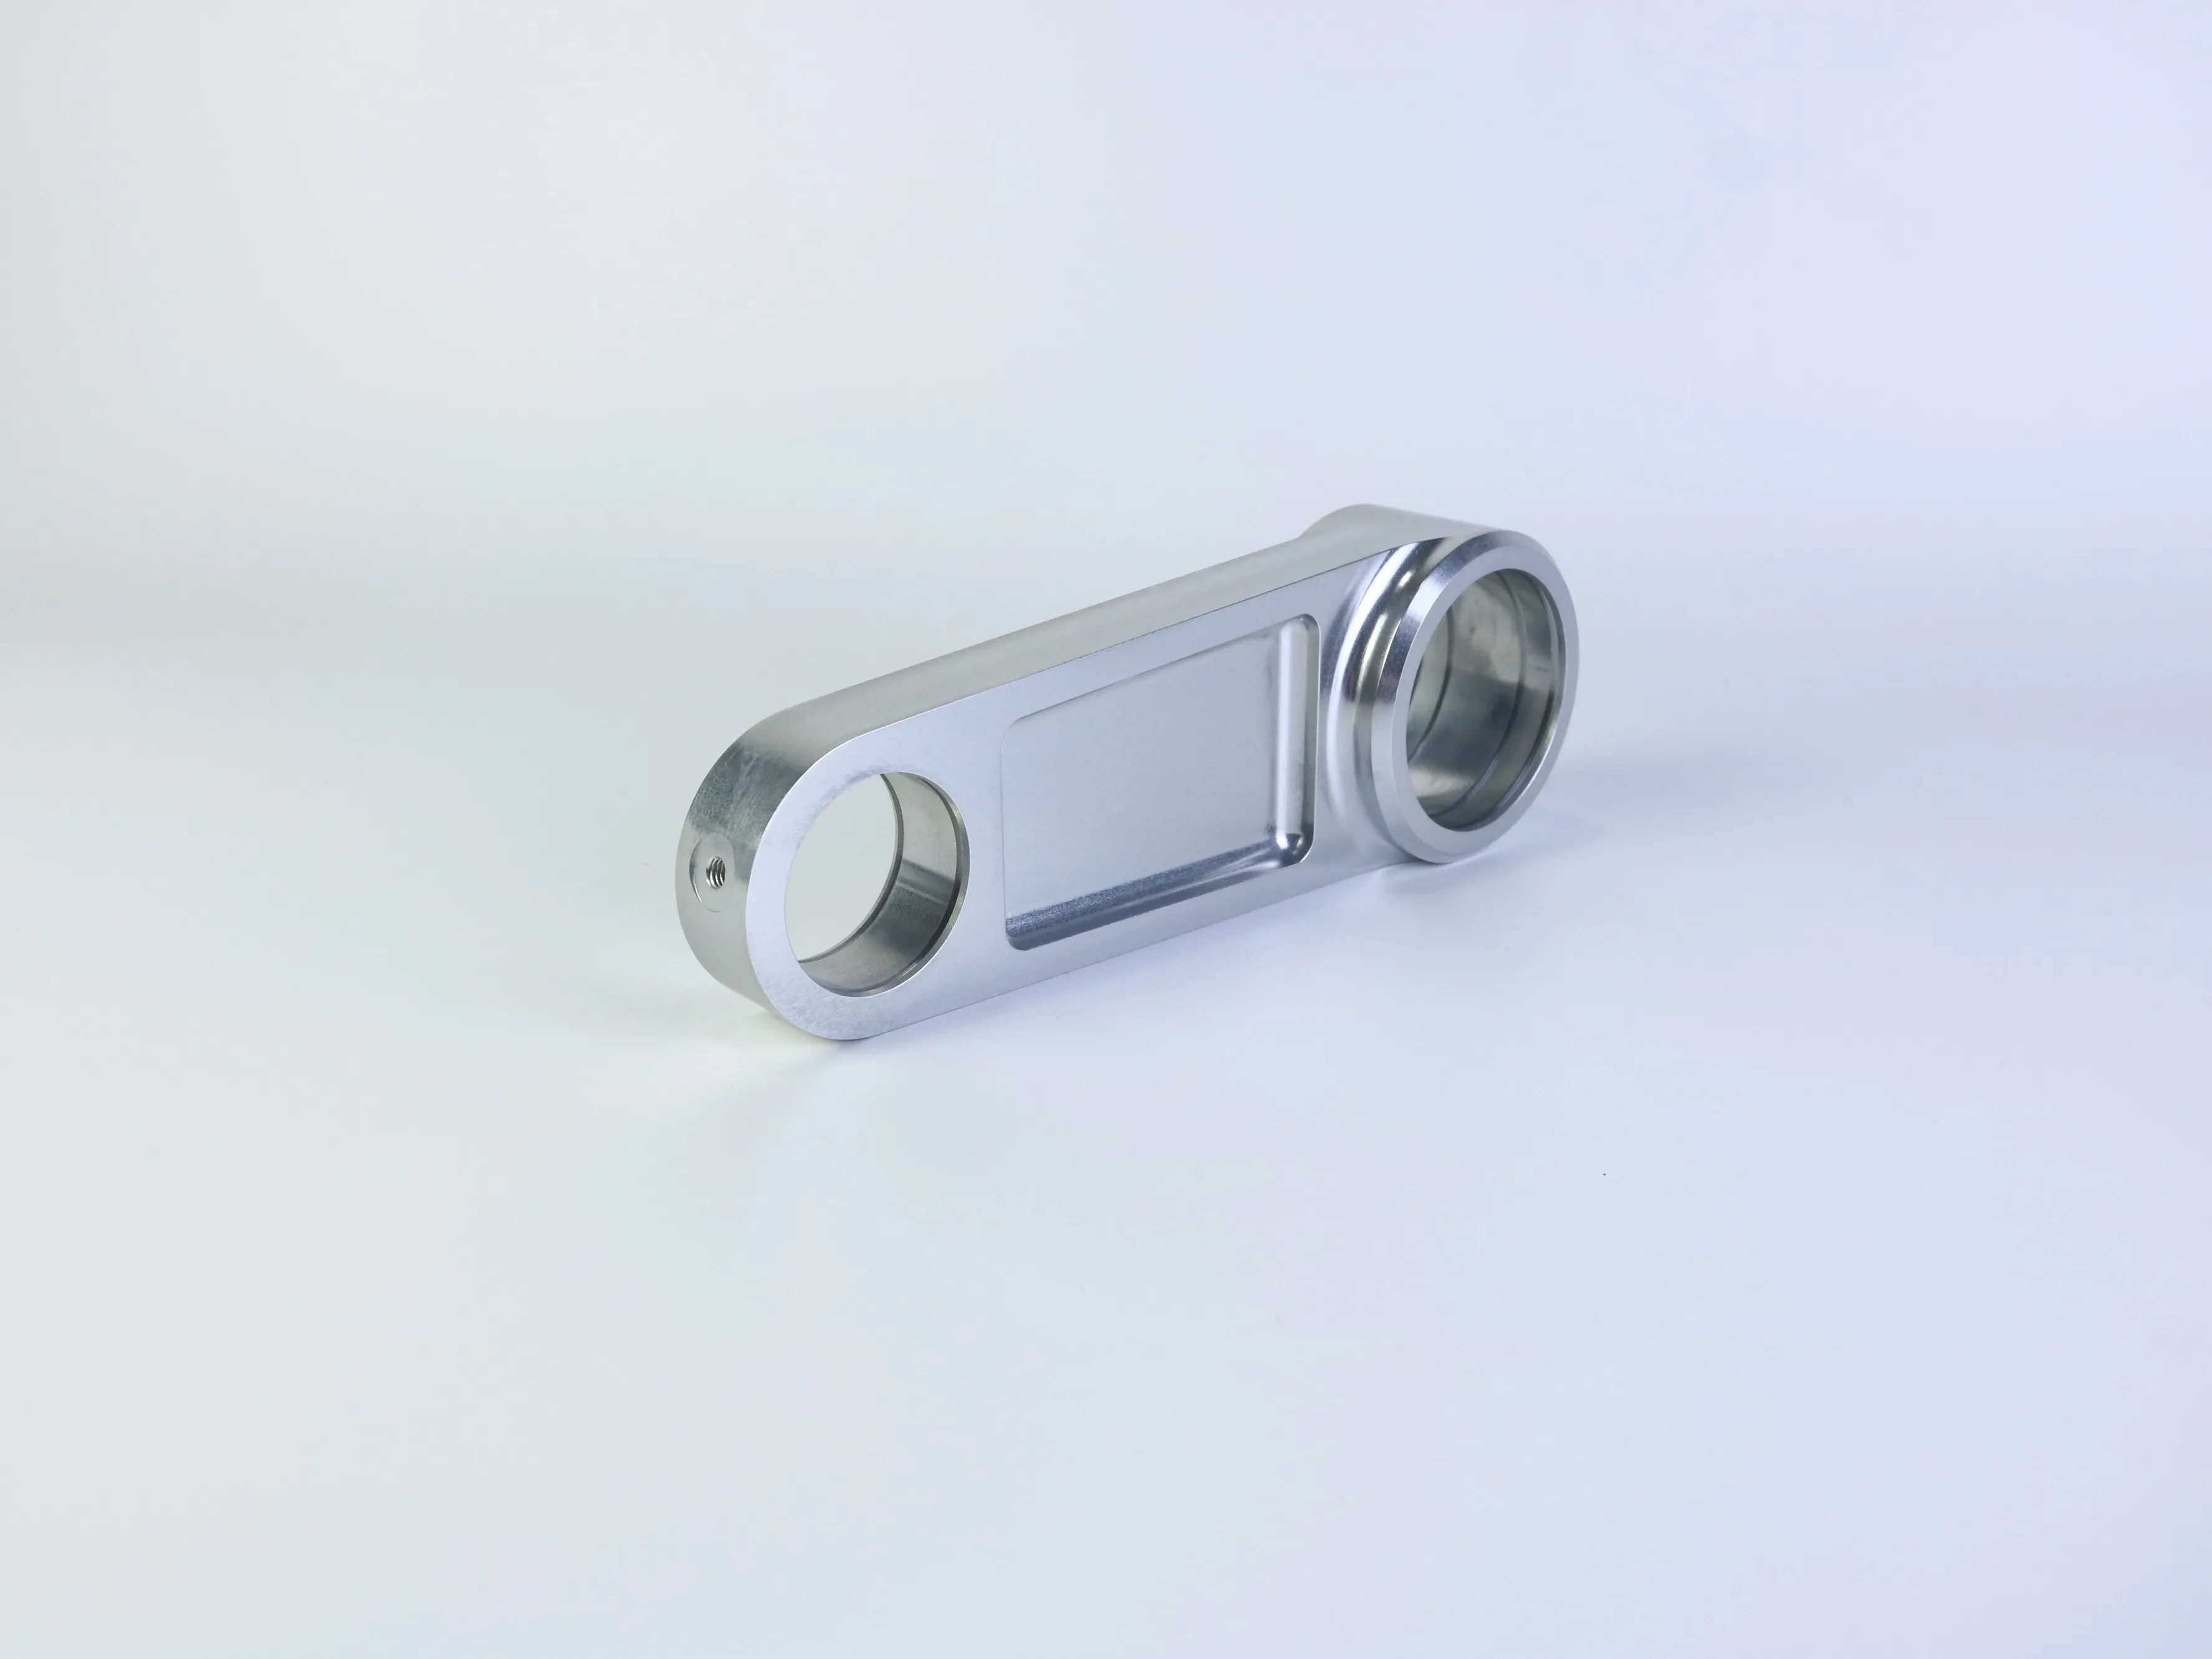
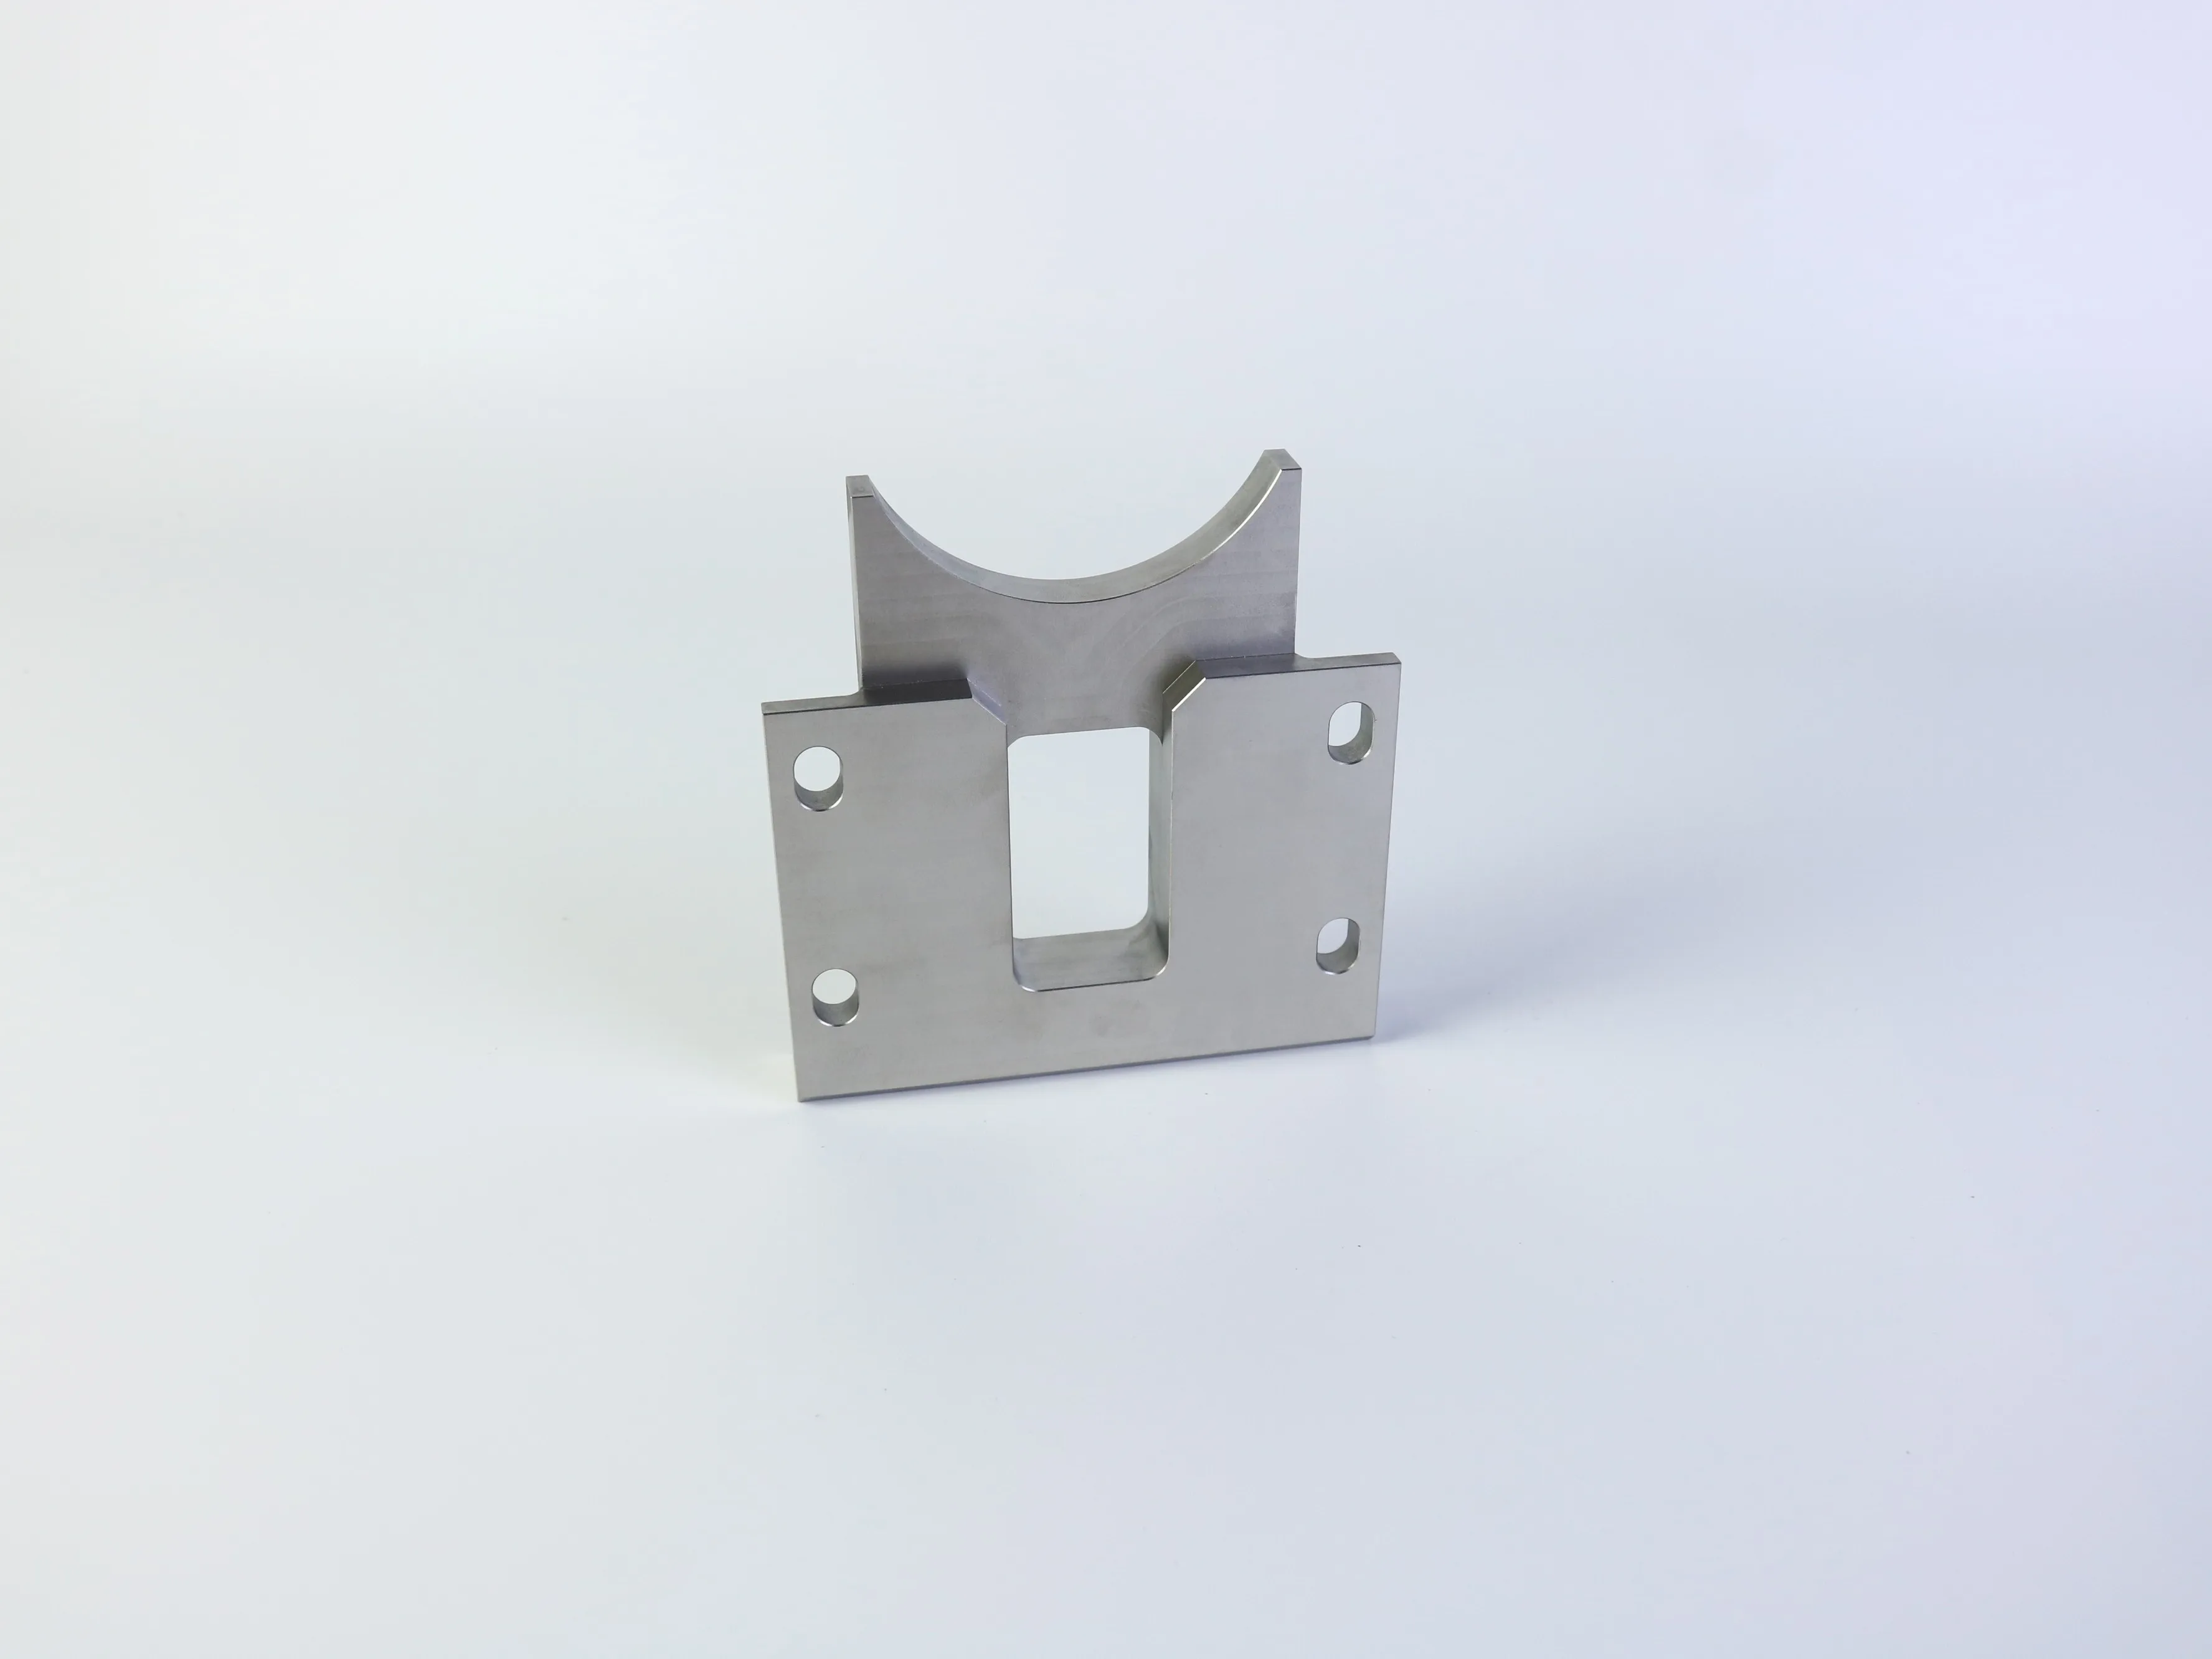
Una staffa o un componente di collegamento fresato su CNC può apparire semplice: una piastra, alcuni fori, una tasca e una caratteristica curva o cilindrica. In produzione, tuttavia, questi dettagli controllano molto più dell’aspetto estetico: influenzano l’accessibilità degli utensili, il fissaggio del pezzo, i tempi di lavorazione, l’accuratezza posizionale, l’ispezione e il modo in cui il componente si inserisce con perni, alberi, cuscinetti, elementi di fissaggio o un insieme di accoppiamento.
I disegni di staffe e collegamenti spesso combinano fori di fissaggio, fori passanti, tasche, aperture, rilievi, filettature e supporti curvi in un unico componente compatto. La sfida produttiva consiste nel controllare le relazioni tra le caratteristiche dopo serraggio, rotazione, lavorazione, sbavatura, finitura e ispezione. Un foro può avere un diametro accettabile ma non consentire l’assemblaggio se la sua posizione è riferita al datum errato; una parete sottile può presentare misure corrette durante il serraggio, per poi deformarsi dopo la rimozione del materiale.
Iniziare con i datum funzionali e le interfacce
Prima di selezionare il materiale o richiedere un preventivo, identificare le superfici e le caratteristiche che controllano l’assemblaggio. Per una staffa di fissaggio, ciò potrebbe essere la faccia di base e il pattern dei fori di fissaggio. Per un componente di collegamento, potrebbe essere la distanza centrale tra due fori ciechi, l’asse di un foro di perno oppure la relazione tra una sede lavorata e una faccia di riferimento.
Un disegno pratico distingue le caratteristiche critiche dalle dimensioni non critiche. Non ogni spigolo richiede la stessa tolleranza di una sede per cuscinetto o della posizione di un foro di perno. Applicare tolleranze strette sull’intero pezzo può aumentare i costi di lavorazione e di ispezione senza migliorarne la funzionalità.
Definire i riferimenti primari, secondari e terziari; localizzare i fori importanti rispetto a tali riferimenti; specificare requisiti di perpendicolarità, parallelismo, concentricità o adattamento soltanto dove l’assemblaggio li richiede. Identificare inoltre le superfici utilizzate per il serraggio, la tenuta, lo scorrimento o l’installazione.
Un modello CAD 3D comunica la geometria, mentre un disegno 2D corrispondente deve definire le filettature, le tolleranze critiche, le finiture superficiali, i riferimenti geometrici (datums), le note ispettive e i requisiti di accettazione.
Progettare i fori per l’accesso, la profondità e l’ispezione
I fori sono spesso le caratteristiche più importanti in una staffa o in un collegamento, poiché collegano il componente al resto dell’assieme. La loro progettazione deve considerare più che solo il diametro nominale.
Fori passanti e fori ciechi
I fori passanti sono generalmente più facili da pulire e ispezionare, ma i fori ciechi possono essere necessari per garantire il gioco, la tenuta stagna o una specifica disposizione di assemblaggio. Un foro cieco realizzato mediante trapanatura presenta normalmente una geometria di punta del trapano sul fondo, mentre una caratteristica fresata o alesata può avere una forma diversa sul fondo. Se lo stato del fondo influisce sull’appoggio o sulla corsa, specificarlo sul disegno anziché lasciarlo all’interpretazione.
Fori profondi e alesature critiche
Man mano che la profondità del foro aumenta rispetto al suo diametro, l’evacuazione dei trucioli, la rigidità dell’utensile, la rettilineità e l’ispezione diventano più impegnative. Per fori profondi potrebbero essere necessarie operazioni di foratura o lavorazione speciali, eventualmente eseguite da più di un lato. Per un foro critico, specificare diametro, profondità, asse, posizione e tolleranza di accoppiamento oppure condizione superficiale. Indicare il componente abbinato; l’espressione «foro di precisione» non costituisce un criterio di accettazione.
Posizionamento dei fori e pianificazione del montaggio
Se i fori su facce diverse devono essere allineati, chiedere come verrà posizionato il pezzo e in che modo verrà verificata tale relazione. Le caratteristiche lavorate in un unico montaggio presentano generalmente una relazione posizionale più semplice rispetto a quelle che dipendono da più operazioni di ri-fissaggio. Un processo multi-asse potrebbe risolvere un problema di accessibilità, ma può anche influenzare il preventivo, il piano di fissaggio e il metodo di ispezione.
Utilizzare raggi interni e rendere realizzabili le tasche
Le frese CNC standard sono cilindriche, quindi uno spigolo interno fresato assume naturalmente un raggio. Per una tasca di supporto o uno smusso di collegamento, il raggio più economico è di solito quello che corrisponde a una fresa disponibile senza compromettere il gioco funzionale. Se una parte abbinata richiede effettivamente uno spigolo interno squadrato, valutare prima di rilasciare il disegno la possibilità di prevedere uno smusso, una caratteristica a T, una sezione brocciata, un’operazione EDM o una modifica progettuale.
Gli spigoli esterni sono diversi. Uno smusso piccolo può agevolare la sbarbatura, la manipolazione e il montaggio, risultando in genere più semplice di un raggio esterno decorativo. Specificare se il trattamento dello spigolo è funzionale, estetico o semplicemente finalizzato all’eliminazione di uno spigolo affilato.
Le tasche profonde e strette richiedono utensili a lunga portata, più soggetti a deviazione e vibrazione. Utilizzare il diametro di fresa più grande possibile e la portata più corta possibile. Se una parete non deve essere sottile per motivi di ingombro o peso, aumentarne lo spessore oppure utilizzare nervature e contrafforti. Se lo spessore ridotto è obbligatorio, identificare tale caratteristica come critica e discutere fissaggio e ispezione prima della produzione.
Quando una tasca esiste unicamente per ridurre il peso, confrontarne il vantaggio con il costo di lavorazione. Un profilo aperto più semplice, un raggio d’angolo maggiore o una tasca più superficiale potrebbero fornire gran parte del beneficio funzionale, riducendo al contempo i cambi utensile e il tempo ciclo.
Selezionare Materiale e Finitura dall’Applicazione
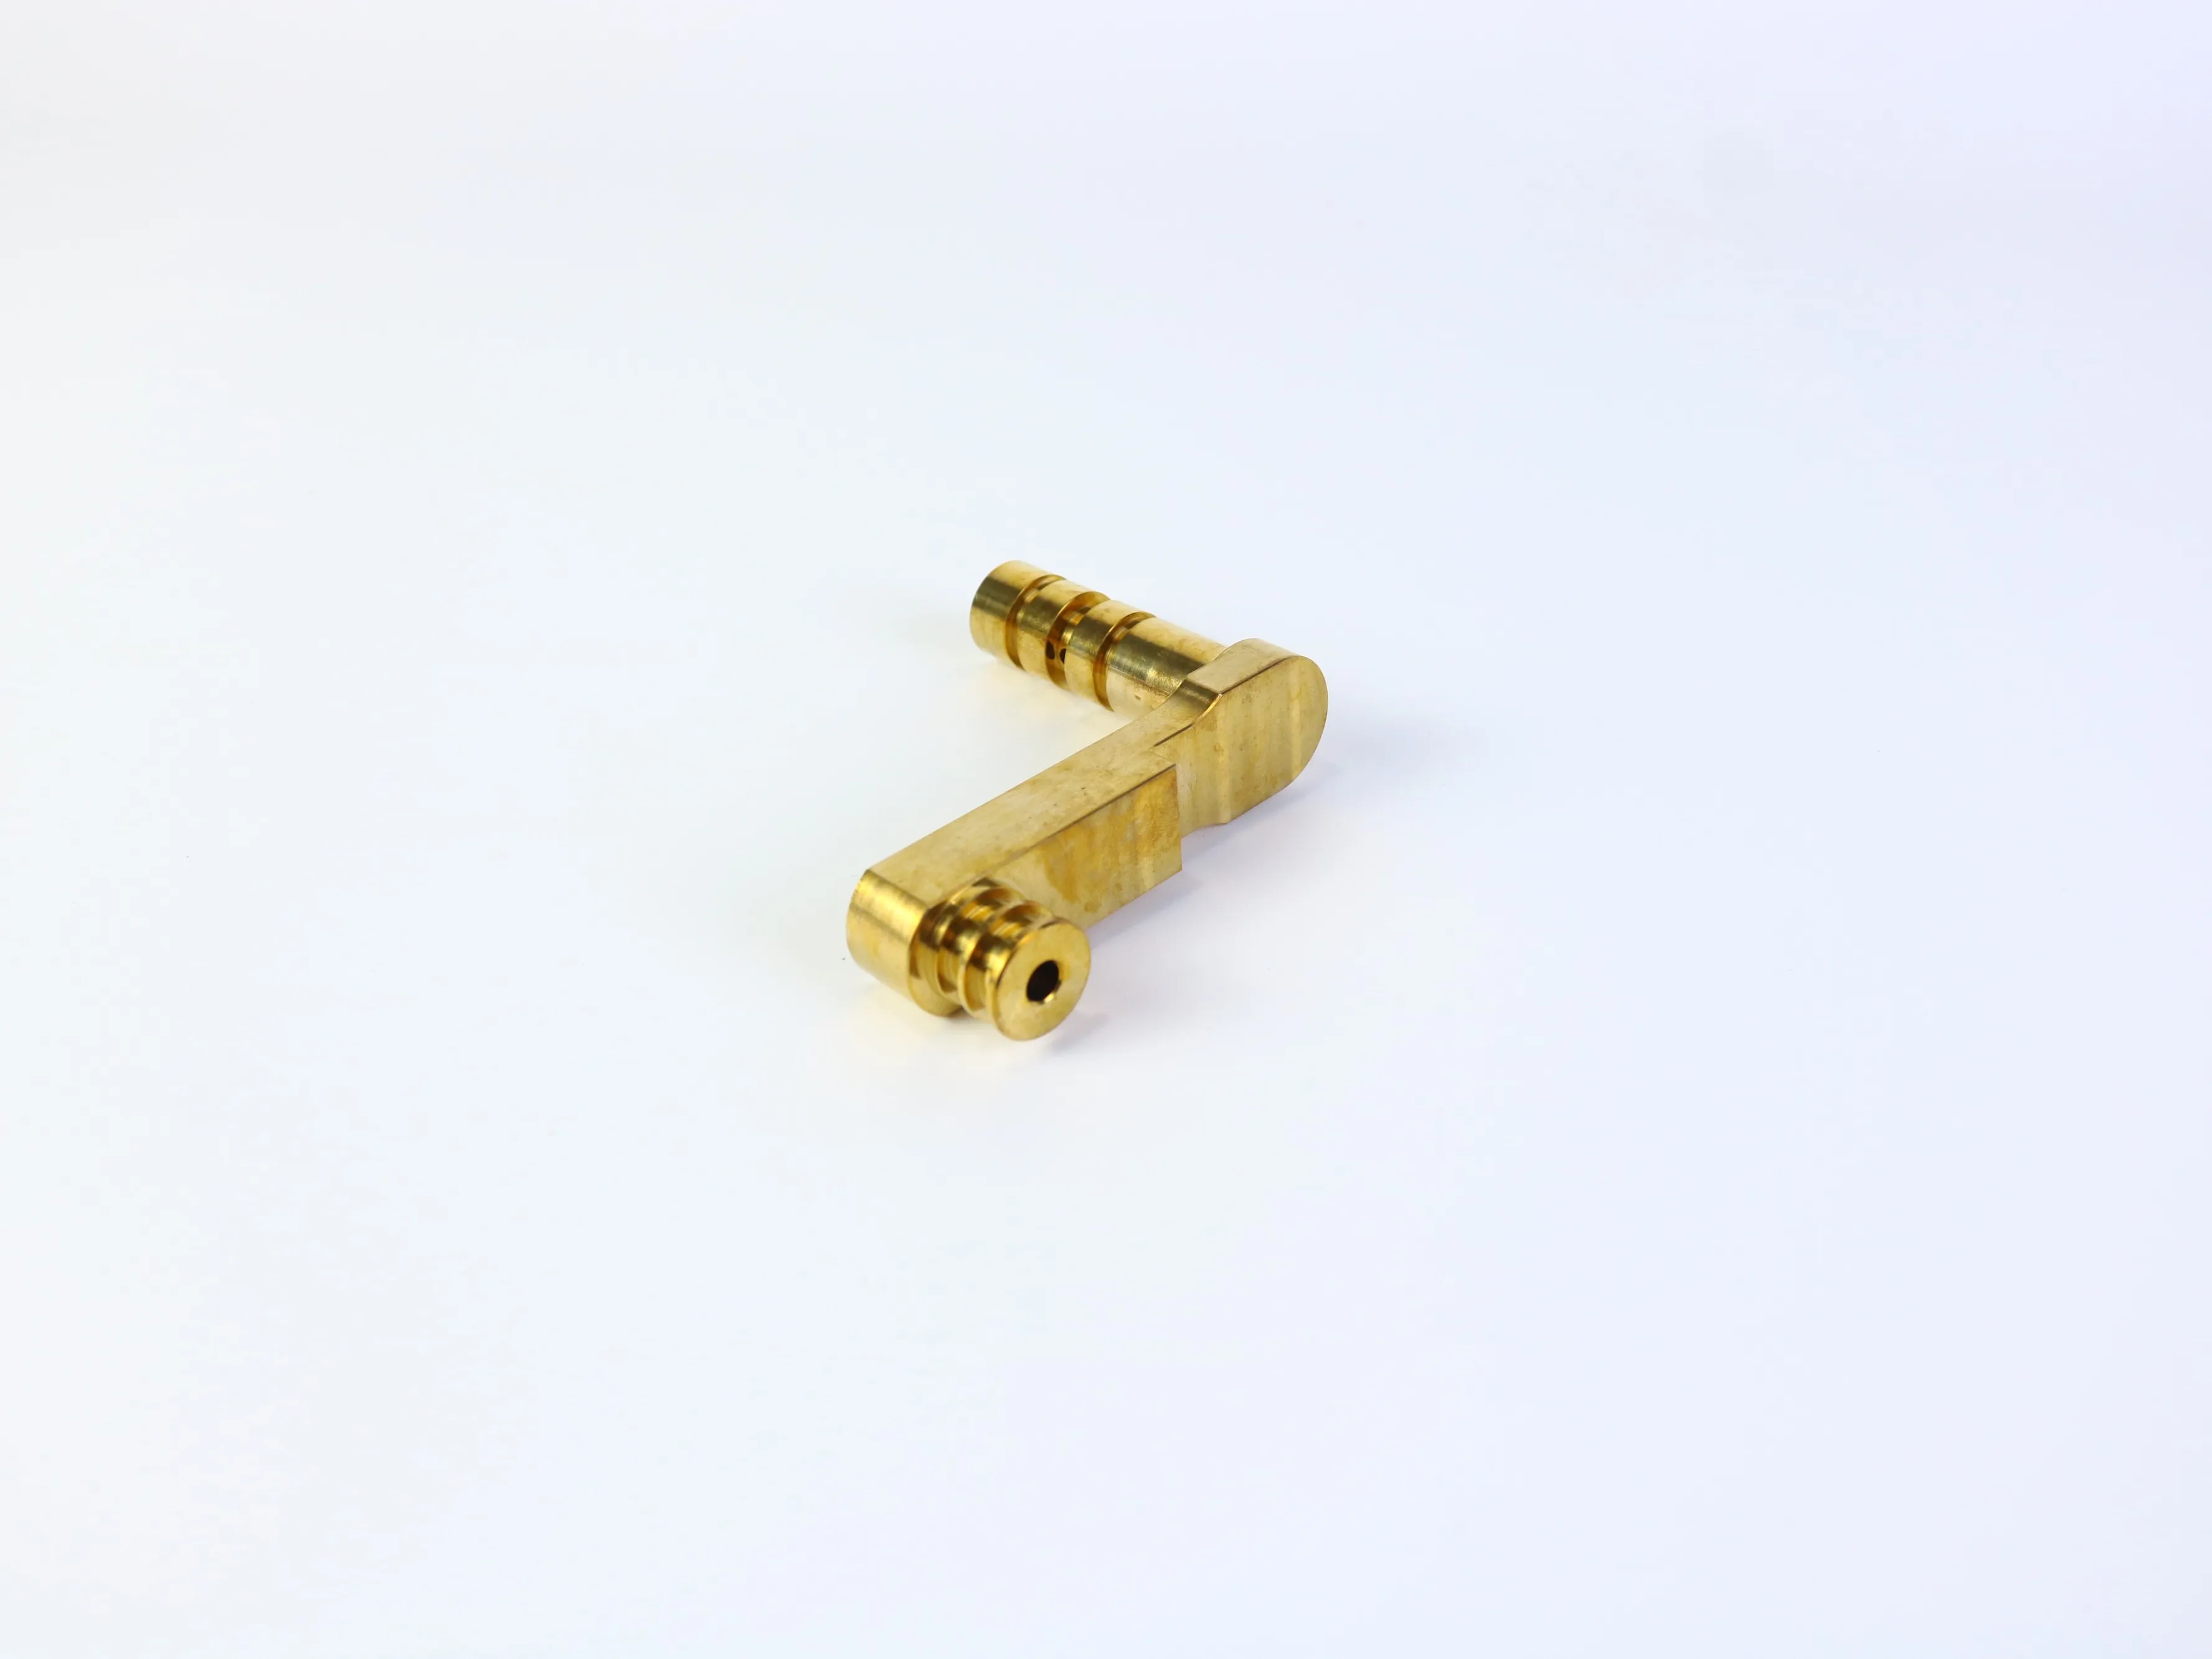
Le superfici metalliche lucide possono suggerire una finitura, ma una fotografia non può confermare l'alluminio, l'acciaio inossidabile, l'ottone, il trattamento termico, il rivestimento o le proprietà meccaniche. Selezionare il materiale in base ai requisiti dell'applicazione:
- Resistenza e rigidità: definire i carichi, i limiti di deformazione e i fattori di sicurezza pertinenti.
- Usura e contatto di scorrimento: identificare se un perno, un albero, un bocchello o un cuscinetto si muove rispetto al componente.
- Ambiente di corrosione: valutare umidità, sostanze chimiche, sale, escursioni termiche e condizioni di pulizia.
- Peso: confermare se la riduzione di massa è funzionale o soltanto preferita.
- Aspetto: specificare se la finitura è estetica, protettiva o entrambe.
- Post-Processo: indicare anodizzazione, passivazione, placcatura, lucidatura, mascheratura o altri trattamenti.
Il disegno deve indicare la qualità del materiale e lo stato (ad es. tempra, ricotto), non semplicemente "metallo" o "alluminio". Identificare le superfici critiche che devono rimanere prive di rivestimento o essere misurate dopo la finitura, in particolare sedi dei cuscinetti, filettature, fori di accoppiamento e superfici di scorrimento.
Trattare le tolleranze come un budget funzionale
Un errore comune nelle quotazioni è applicare tolleranze strette a ogni dimensione. La tolleranza deve riflettere la funzione, la capacità del processo e la necessità di ispezione. Una tolleranza più stretta potrebbe richiedere operazioni di finitura aggiuntive, taglio più lento, dispositivi di fissaggio dedicati, controllo della temperatura o ispezioni più dettagliate. Può inoltre generare un rischio ingiustificato di rifiuto quando l’assemblaggio non richiede quel livello di precisione.
- Caratteristiche fondamentali: definire le dimensioni, la posizione, la forma e le relazioni necessarie per l’assemblaggio o il movimento.
- Caratteristiche di supporto: utilizzare tolleranze pratiche che preservino l’adattamento e l’aspetto estetico.
- Dimensioni di ingombro non critiche: evitare precisioni superflue.
- Requisiti superficiali: specificare la rugosità solo dove influisce sulla tenuta, sullo scorrimento, sulla fatica, sull’aspetto estetico o sulle misurazioni.
Se un foro è destinato a un accoppiamento forzato, con gioco o di transizione, indicare esplicitamente il requisito di progettazione e identificare il componente abbinato. Non ci si deve aspettare che un fornitore deduca una tolleranza critica da una fotografia o da un modello CAD non etichettato.
Pianificare l’ispezione prima dell’inizio della lavorazione
L’ispezione deve influenzare il piano di progettazione e di fissaggio, non soltanto la liberazione finale. Una staffa potrebbe richiedere la posizione dei fori rispetto a un riferimento di base, la planarità della superficie di contatto e le dimensioni dell’apertura. Un componente di collegamento potrebbe dipendere dalla distanza tra i centri, dal diametro del foro, dalla concentricità e dalle condizioni superficiali.
Un RFQ o un disegno devono chiarire quali dimensioni sono critiche, lo standard di ispezione o le aspettative sul campionamento, se è richiesto un rapporto sul primo pezzo, quali riferimenti di misura devono essere utilizzati e se l’ispezione avviene prima o dopo il trattamento superficiale. Evitare di richiedere genericamente una «ispezione completa» senza definire la documentazione richiesta. Fornitori diversi potrebbero interpretare tale espressione in modo diverso, rendendo difficile il confronto tra i preventivi.
Cosa includere in un RFQ per lavorazione CNC
Un RFQ completo aiuta il produttore a valutare contemporaneamente prezzo e fattibilità. Per staffe e componenti di collegamento lavorati a CNC, includere:
- File CAD 3D con controllo delle revisioni e disegno 2D corrispondente, quando sono rilevanti tolleranze, filettature, finiture o note ispettive;
- Grado e condizione del materiale, oltre alle quantità per prototipi, produzione pilota e produzione in serie;
- Dimensioni critiche, riferimenti (datums), relazioni geometriche e requisiti di filettatura;
- Requisiti di finitura superficiale, rivestimento, galvanizzazione, anodizzazione, passivazione, sbavatura e smussatura dei bordi;
- Documentazione ispettiva, criteri di accettazione, imballaggio, marcatura, tracciabilità e requisiti di consegna;
- Eventuali vincoli noti relativi a montaggio, accoppiamento o durata operativa;
Chiedere al fornitore di indicare le ipotesi alla base del preventivo. Il preventivo più utile non è sempre quello dal prezzo più basso: deve specificare chiaramente materiale incluso, processo, finitura, portata dell’ispezione, quantità ed esclusioni.
Checklist pratica per la revisione del progetto
- I riferimenti funzionali (datums) sono definiti in modo chiaro?
- I fori e i fori ciechi critici sono posizionati rispetto a tali riferimenti?
- Le principali caratteristiche possono essere lavorate con utensili pratici?
- Gli angoli interni sono compatibili con i raggi dell’utensile da taglio?
- Sono stati identificati tasche profonde, fori profondi, pareti sottili e sottofondi?
- Il pezzo può essere fissato senza deformare una superficie funzionale?
- Le tolleranze sono limitate alle caratteristiche che effettivamente le richiedono?
- La qualità del materiale è stata confermata indipendentemente dall’aspetto visivo?
- La finitura è compatibile con l’assemblaggio e l’ispezione?
- Il disegno corrisponde alla revisione CAD?
- I registri di ispezione e i criteri di accettazione sono espliciti?
- Un altro fornitore potrebbe quotare lo stesso requisito senza dover fare supposizioni?
Scegli un partner per la lavorazione che esamini l’intero requisito
Un partner affidabile per la lavorazione meccanica dovrebbe offrire più di un semplice prezzo unitario. Durante la fase di preventivazione, il fornitore dovrebbe discutere l’accessibilità degli utensili, le configurazioni, la disponibilità dei materiali, i rischi legati alle finiture, i punti di ispezione e le caratteristiche che potrebbero aumentare il costo o ridurre la ripetibilità. PFTWORLD mette a disposizione pagine specifiche sui servizi di tornitura e fresatura CNC e di parti meccaniche personalizzate; verificare le capacità effettive relative al progetto prima di includerle in un ordine d’acquisto o in una dichiarazione di capacità.
Domande frequenti
Le staffe lavorate a CNC sono adatte sia per prototipi che per produzione?
Sì, a seconda della geometria, del materiale, della quantità e dell’economia produttiva. La lavorazione CNC risulta particolarmente utile quando un componente richiede materiali ingegneristici, fori funzionali, interfacce precise o iterazioni progettuali prima di un impegno produttivo su larga scala. Il processo produttivo finale va valutato considerando quantità, tempo di ciclo, attrezzature e alternative disponibili.
Una fresatrice CNC può realizzare angoli interni perfettamente vivi?
Di solito non è possibile con una fresa cilindrica standard. Gli angoli interni ricevono normalmente un raggio. Se è funzionalmente necessario un angolo vivo, discutere prima della definitiva approvazione del progetto un’incisione di sgravio o un processo speciale.
Che cosa è più importante: il diametro del foro o la posizione del foro?
Dipende dall’insieme. Un perno potrebbe richiedere un diametro controllato, mentre un foro per bulloni potrebbe essere più sensibile all’accuratezza posizionale. Una sede per cuscinetto potrebbe richiedere sia il controllo delle dimensioni sia quello della forma. Il disegno deve definire il requisito funzionale, invece di applicare una stessa tolleranza a tutti i fori.
È necessario disporre sia di un modello 3D sia di un disegno 2D?
Un modello 3D comunica la geometria. Un disegno 2D è fortemente raccomandato quando il componente presenta tolleranze critiche, filettature, requisiti di finitura superficiale, relazioni tra riferimenti (datum), note ispettive o condizioni particolari di accettazione. I file devono corrispondere alla stessa revisione.
È possibile identificare il materiale da una foto del prodotto?
No. Una fotografia può suggerire un aspetto o una finitura metallica, ma non può confermare in modo affidabile il grado di materiale, lo stato di trattamento termico, il rivestimento o le proprietà meccaniche. Tali requisiti devono essere specificati e verificati tramite il processo di acquisto e qualità.
Conclusione
I supporti e i componenti di collegamento lavorati a CNC diventano più semplici da quotare, produrre e ispezionare quando il progetto separa la funzione dall’aspetto. Definire innanzitutto i riferimenti (datums) e le interfacce. Utilizzare raggi interni pratici, evitare caratteristiche eccessivamente profonde o sottili, pianificare l’accesso degli utensili e le configurazioni, assegnare le tolleranze in base alla funzione e fornire informazioni sufficienti sui disegni e sulle ispezioni affinché i fornitori possano quotare lo stesso requisito.
Avete un supporto personalizzato o un componente di collegamento da produrre?
Condividete con PFTWORLD il vostro file 3D CAD, il disegno, il materiale, la quantità, le tolleranze critiche, la finitura e i requisiti di ispezione per discutere la fabbricabilità e i requisiti per la quotazione.
Esplora i servizi di lavorazione CNCI materiali finali, i processi, le tolleranze, le ispezioni, le modalità di consegna e i contatti devono essere confermati per il progetto specifico prima dell’acquisto.
Indice dei Contenuti
- Perché questi componenti richiedono più di un semplice disegno tecnico
- Iniziare con i datum funzionali e le interfacce
- Progettare i fori per l’accesso, la profondità e l’ispezione
- Utilizzare raggi interni e rendere realizzabili le tasche
- Selezionare Materiale e Finitura dall’Applicazione
- Trattare le tolleranze come un budget funzionale
- Pianificare l’ispezione prima dell’inizio della lavorazione
- Cosa includere in un RFQ per lavorazione CNC
- Checklist pratica per la revisione del progetto
- Scegli un partner per la lavorazione che esamini l’intero requisito
-
Domande frequenti
- Le staffe lavorate a CNC sono adatte sia per prototipi che per produzione?
- Una fresatrice CNC può realizzare angoli interni perfettamente vivi?
- Che cosa è più importante: il diametro del foro o la posizione del foro?
- È necessario disporre sia di un modello 3D sia di un disegno 2D?
- È possibile identificare il materiale da una foto del prodotto?
- Conclusione
- Avete un supporto personalizzato o un componente di collegamento da produrre?