 EN


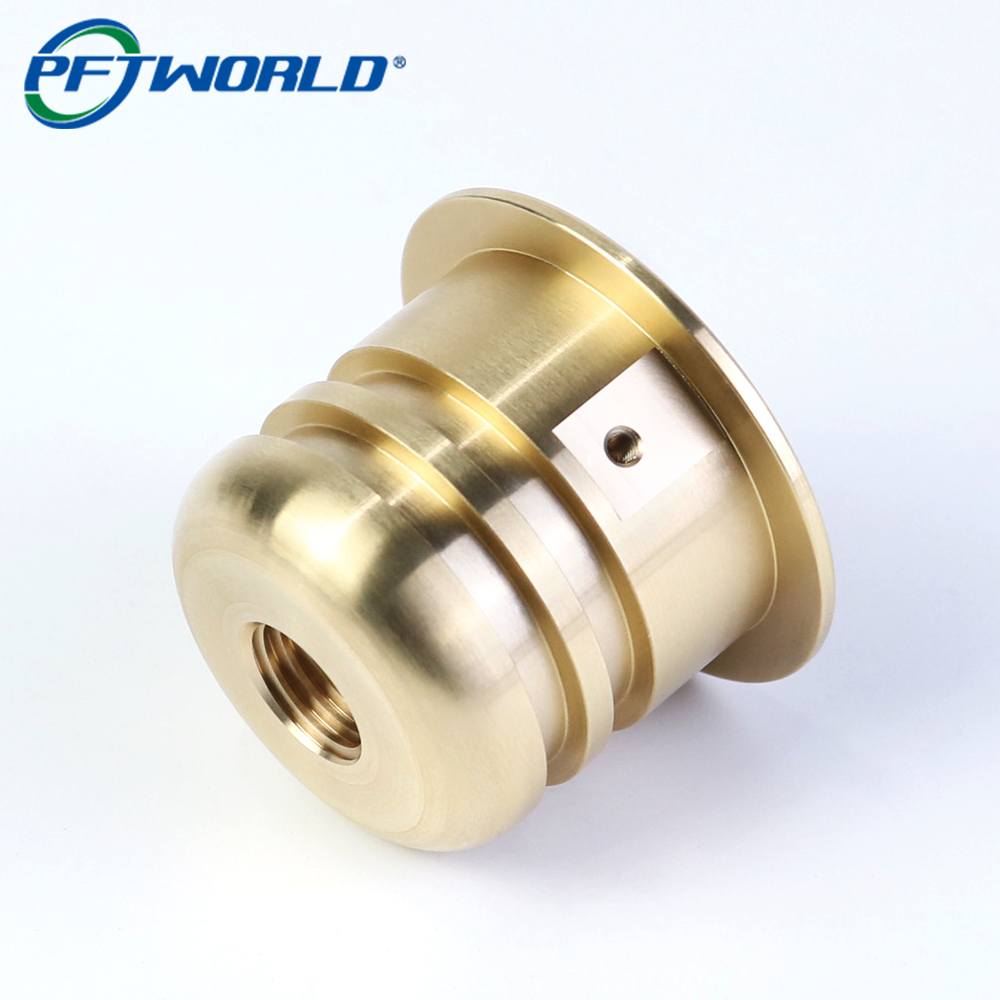
カナダの自動化設備メーカーがカスタム真鍮ガイドブッシングを活用して組立精度を向上させた事例
顧客概要
エイタン・クーパー氏は、カナダ・オンタリオ州に拠点を置く自動化設備メーカーの上級機械エンジニアです。同氏のチームは、電子部品および産業用部品メーカー向けに、カスタムの組立・検査システムを設計しています。
2025年初頭、当社は、長時間の生産サイクルにおいても極めて滑らかな直線運動と再現性の高い位置合わせを必要とする新規高精度ポジショニングモジュールの開発を進めていました。
挑戦
プロトタイプの試験中に、エンジニアリングチームは当初アクチュエータの性能に関連していると思われた課題に直面しました。
位置決めシステムは、アセンブリモジュール内部で可動部品を支持する一連の真鍮製ガイドブッシングに依存していました。元のブッシングは基本的な寸法要件を満たしていましたが、内径の幾何形状およびねじ部の位置にばらつきがあり、稼働中にわずかなアライメントずれを生じていました。
試験が継続されるにつれ、これらのずれが蓄積し、以下の結果を招きました:
- 位置決めの再現性の低下
- 移動時の摩擦増加
- 対向部品への早期摩耗
- アセンブリのキャリブレーション時間の延長
- 自動検査サイクル中の偶発的な故障
測定された誤差はわずか数ミクロンから数十分のミリメートルにすぎませんでしたが、数千回に及ぶ連続運転を要する高精度アプリケーションにおいては、これらは重大な問題となりました。
設計チームは、寸法公差が厳しく、ロット間で品質が一貫しているガイドブッシングを製造できるサプライヤーを必要としていた。
より優れた製造パートナーの探索
複数の機械加工サプライヤーを検討した後、イーサン氏のチームは、産業用オートメーション用途向け高精度真鍮部品の製造実績を持つメーカーに注力した。
プロジェクトの要件には以下が含まれていた:
- 内径と外径間の正確な同心度
- 信頼性の高い内ねじ品質
- 一貫した内径寸法
- 低摩擦動作のための滑らかな表面仕上げ
- 再現性のある生産品質
またチームは、特徴間の位置合わせ誤差を導入することなく、旋盤加工とフライス加工を組み合わせて実施できるサプライヤーを求めた。
解決策
真鍮製ガイドブッシングには、H59真鍮材料を用いたカスタム機械加工手法が採用された。
高精度旋盤加工
クリティカルな外径、フランジ面、および内径部の特徴形状は、コンポーネント全体の同心度を維持するためにCNC旋盤工作機械で加工されました。
統合型フライス加工プロセス
サイドロック穴は、内螺子および内径穴に対する正確な位置関係を確保するため、専用治具を用いた二次フライス加工で製造されました。
制御された螺子加工
現場での保守作業時に組立困難が生じないよう、内螺子の品質に特に注意を払い、確実な取付を保証しました。
強化された検査手順
各生産ロットについて、以下のクリティカルな特徴形状の寸法検証が実施されました:
- 孔径
- ねじ山寸法
- フランジ厚
- 穴の位置
- 表面の仕上げ品質
成果
カスタム加工された真鍮ブッシングの取付後、位置決めモジュールは検証試験において顕著な性能向上を示しました。
エンジニアリングチームは次のように報告しました:
- より一貫性の高い組立アライメント
- よりスムーズな直線運動
- 部品の摩耗が低減
- 設備のセットアップおよびキャリブレーションが高速化
- 自動検査プロセス中の再現性が向上
寸法の一貫性が向上したことで、組立手順も簡素化され、設備の据付時に必要な手動調整が削減されました。
お客様の声
「最初の量産モジュールを組み立てた時点でその差は明らかになりました。部品の適合性がより一貫しており、動きが滑らかになり、セットアップ時の微調整量が大幅に減少しました。機械加工品質のおかげで、私たちが目指していた再現性目標を達成することができました。」
イーサン・クーパー
上級機械エンジニア
オンタリオ州、カナダ