 EN


コスト削減と信頼性の高い適合性を実現するためのCNC加工ブラケットおよびリンク部品の設計方法
加工ブラケット、取付支持部品、リンクアーム、またはピボット部品の調達・製造・検査・組立を、予期せぬ問題を最小限に抑えながら行う必要があるOEM調達担当者、製品設計者、購買チーム向けの実践的技術ガイド
簡潔な答え: 部品の機能基準面および対向部品との嵌合インターフェースを優先的に設計し、特別な工具・追加の工程・過剰に厳しい公差を必要としない特徴はすべて簡略化します。優れたRFQ(見積依頼書)とは、こうした設計判断がすべてのサプライヤーにとって明確に見える状態になっているものです。
なぜこれらの部品には基本的な図面だけでは不十分なのか
CNC加工製のブラケットやリンク部品は一見単純に見えます——平板、数個の穴、ポケット、曲面または円筒形状といった要素から構成されるだけです。しかし量産現場では、こうした細部は外観以上の影響を持ちます。工具のアクセス性、ワークホルダへの取り付け方法、加工時間、位置精度、検査方法、さらにピン・シャフト・ベアリング・締結部品・対向部品との組み合わせ時の適合性など、あらゆる工程に影響を与えます。
ブラケットおよびリンク機構の設計では、取付穴、ボア、ポケット、開口部、ボス、ねじ山、曲面状の支持部などが、1つのコンパクトな部品に統合されることがよくあります。製造上の課題は、クランプ、回転、切削加工、バリ取り、仕上げ、検査といった各工程を経た後に、これらの特徴(フィーチャー)間の位置関係を正確に制御することにあります。たとえば、穴の直径が許容範囲内であっても、基準(デイタム)を誤って選択すると、組立時に干渉や不具合が生じる可能性があります。また、薄肉部はクランプ状態では寸法が正しく測定されても、材料切除後に変形(たわみ)を起こすことがあります。
機能的な基準面(ファンクショナル・デイタム)およびインタフェースから始めましょう
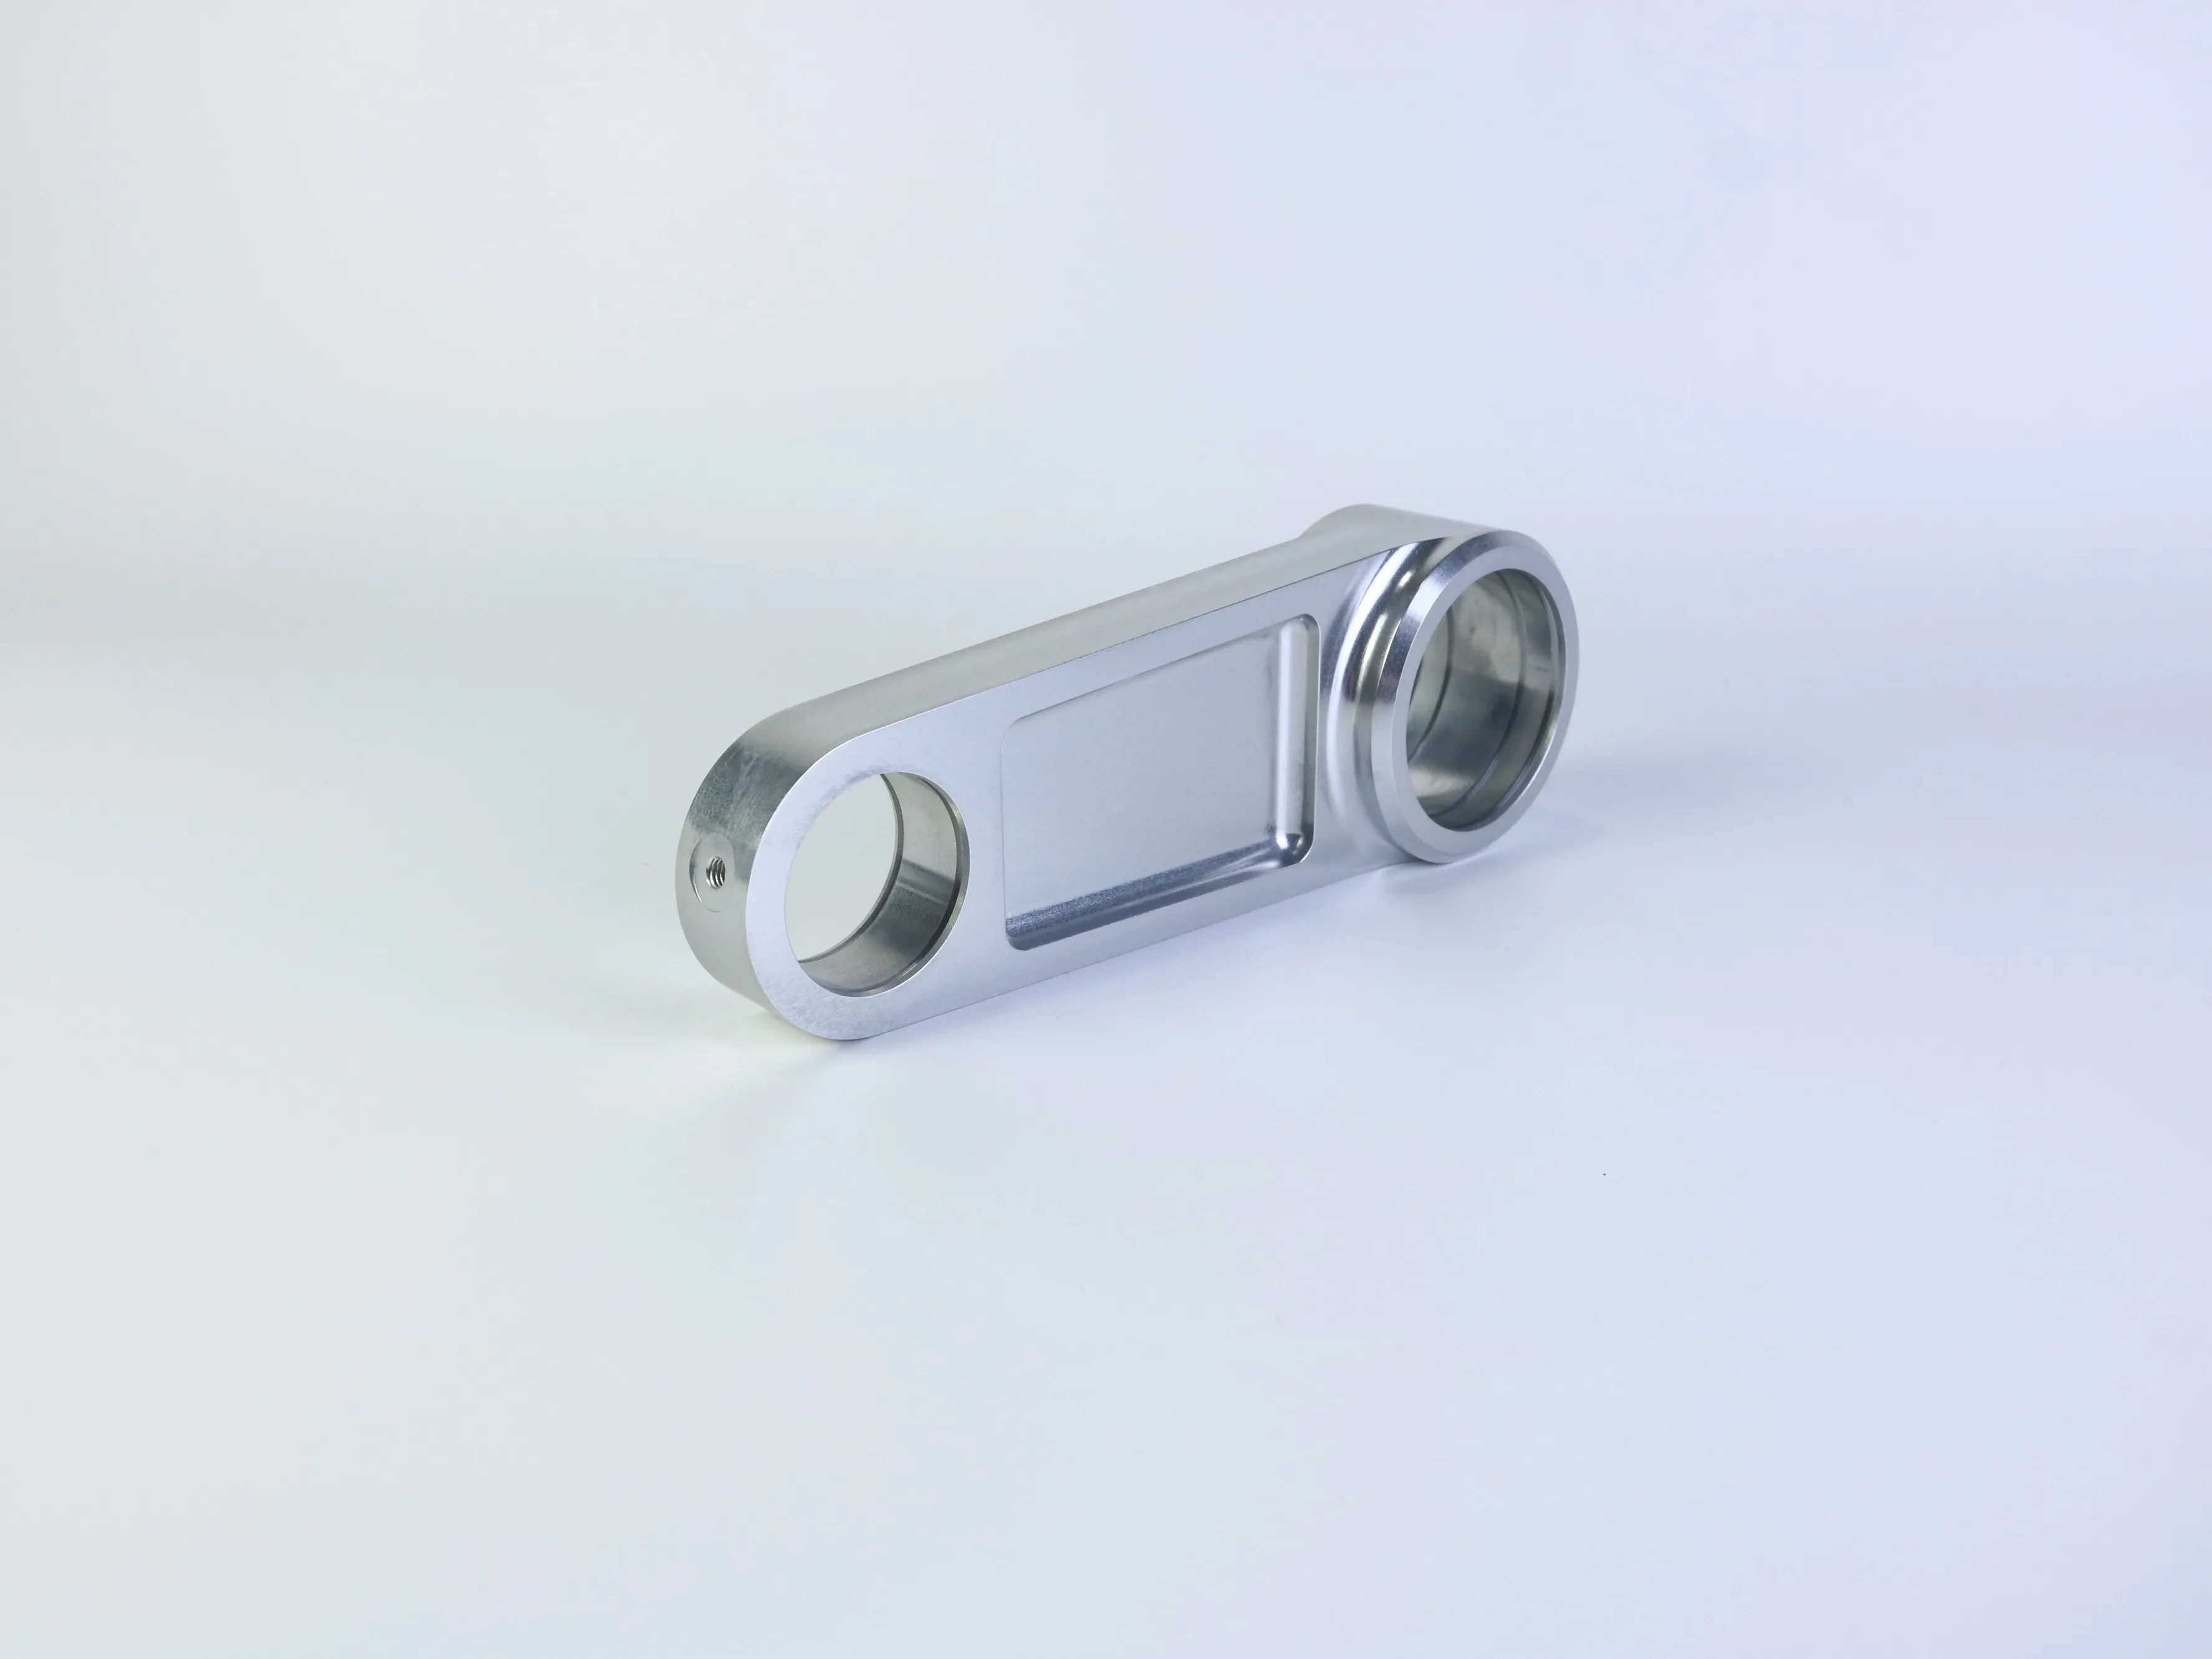
材料の選定や見積もり依頼を行う前に、部品の組み立てを制御する面および特徴を特定してください。例えばマウントブラケットでは、ベース面と取付け穴パターンが該当します。リンク機構部品では、2つの穴中心間距離、ピボット穴の軸線、または機械加工されたシート面と基準面との関係などが該当します。
実用的な図面では、重要な特性とそれ以外の寸法を明確に区別します。ベアリング座面やピボット穴位置と同じ厳密さの公差を、すべてのエッジに一律に適用する必要はありません。部品全体に厳しい公差を設定すると、機能向上には寄与せず、加工および検査コストのみ増加してしまいます。
基準面(一次、二次、三次)を明確に定義し、重要穴の位置はこれら基準面から決定します。また、垂直度、平行度、同心度、または適合要件は、組み立てにおいて実際に必要な箇所にのみ記載します。さらに、クランプ、シール、スライド、または取付けに使用される面も明示してください。
3D CADモデルは形状情報を伝達しますが、対応する2D図面には、ねじ部、重要公差、表面仕上げ、基準面、検査指示事項、および受入要件を明記する必要があります。
アクセス性、深さ、検査を考慮した穴の設計
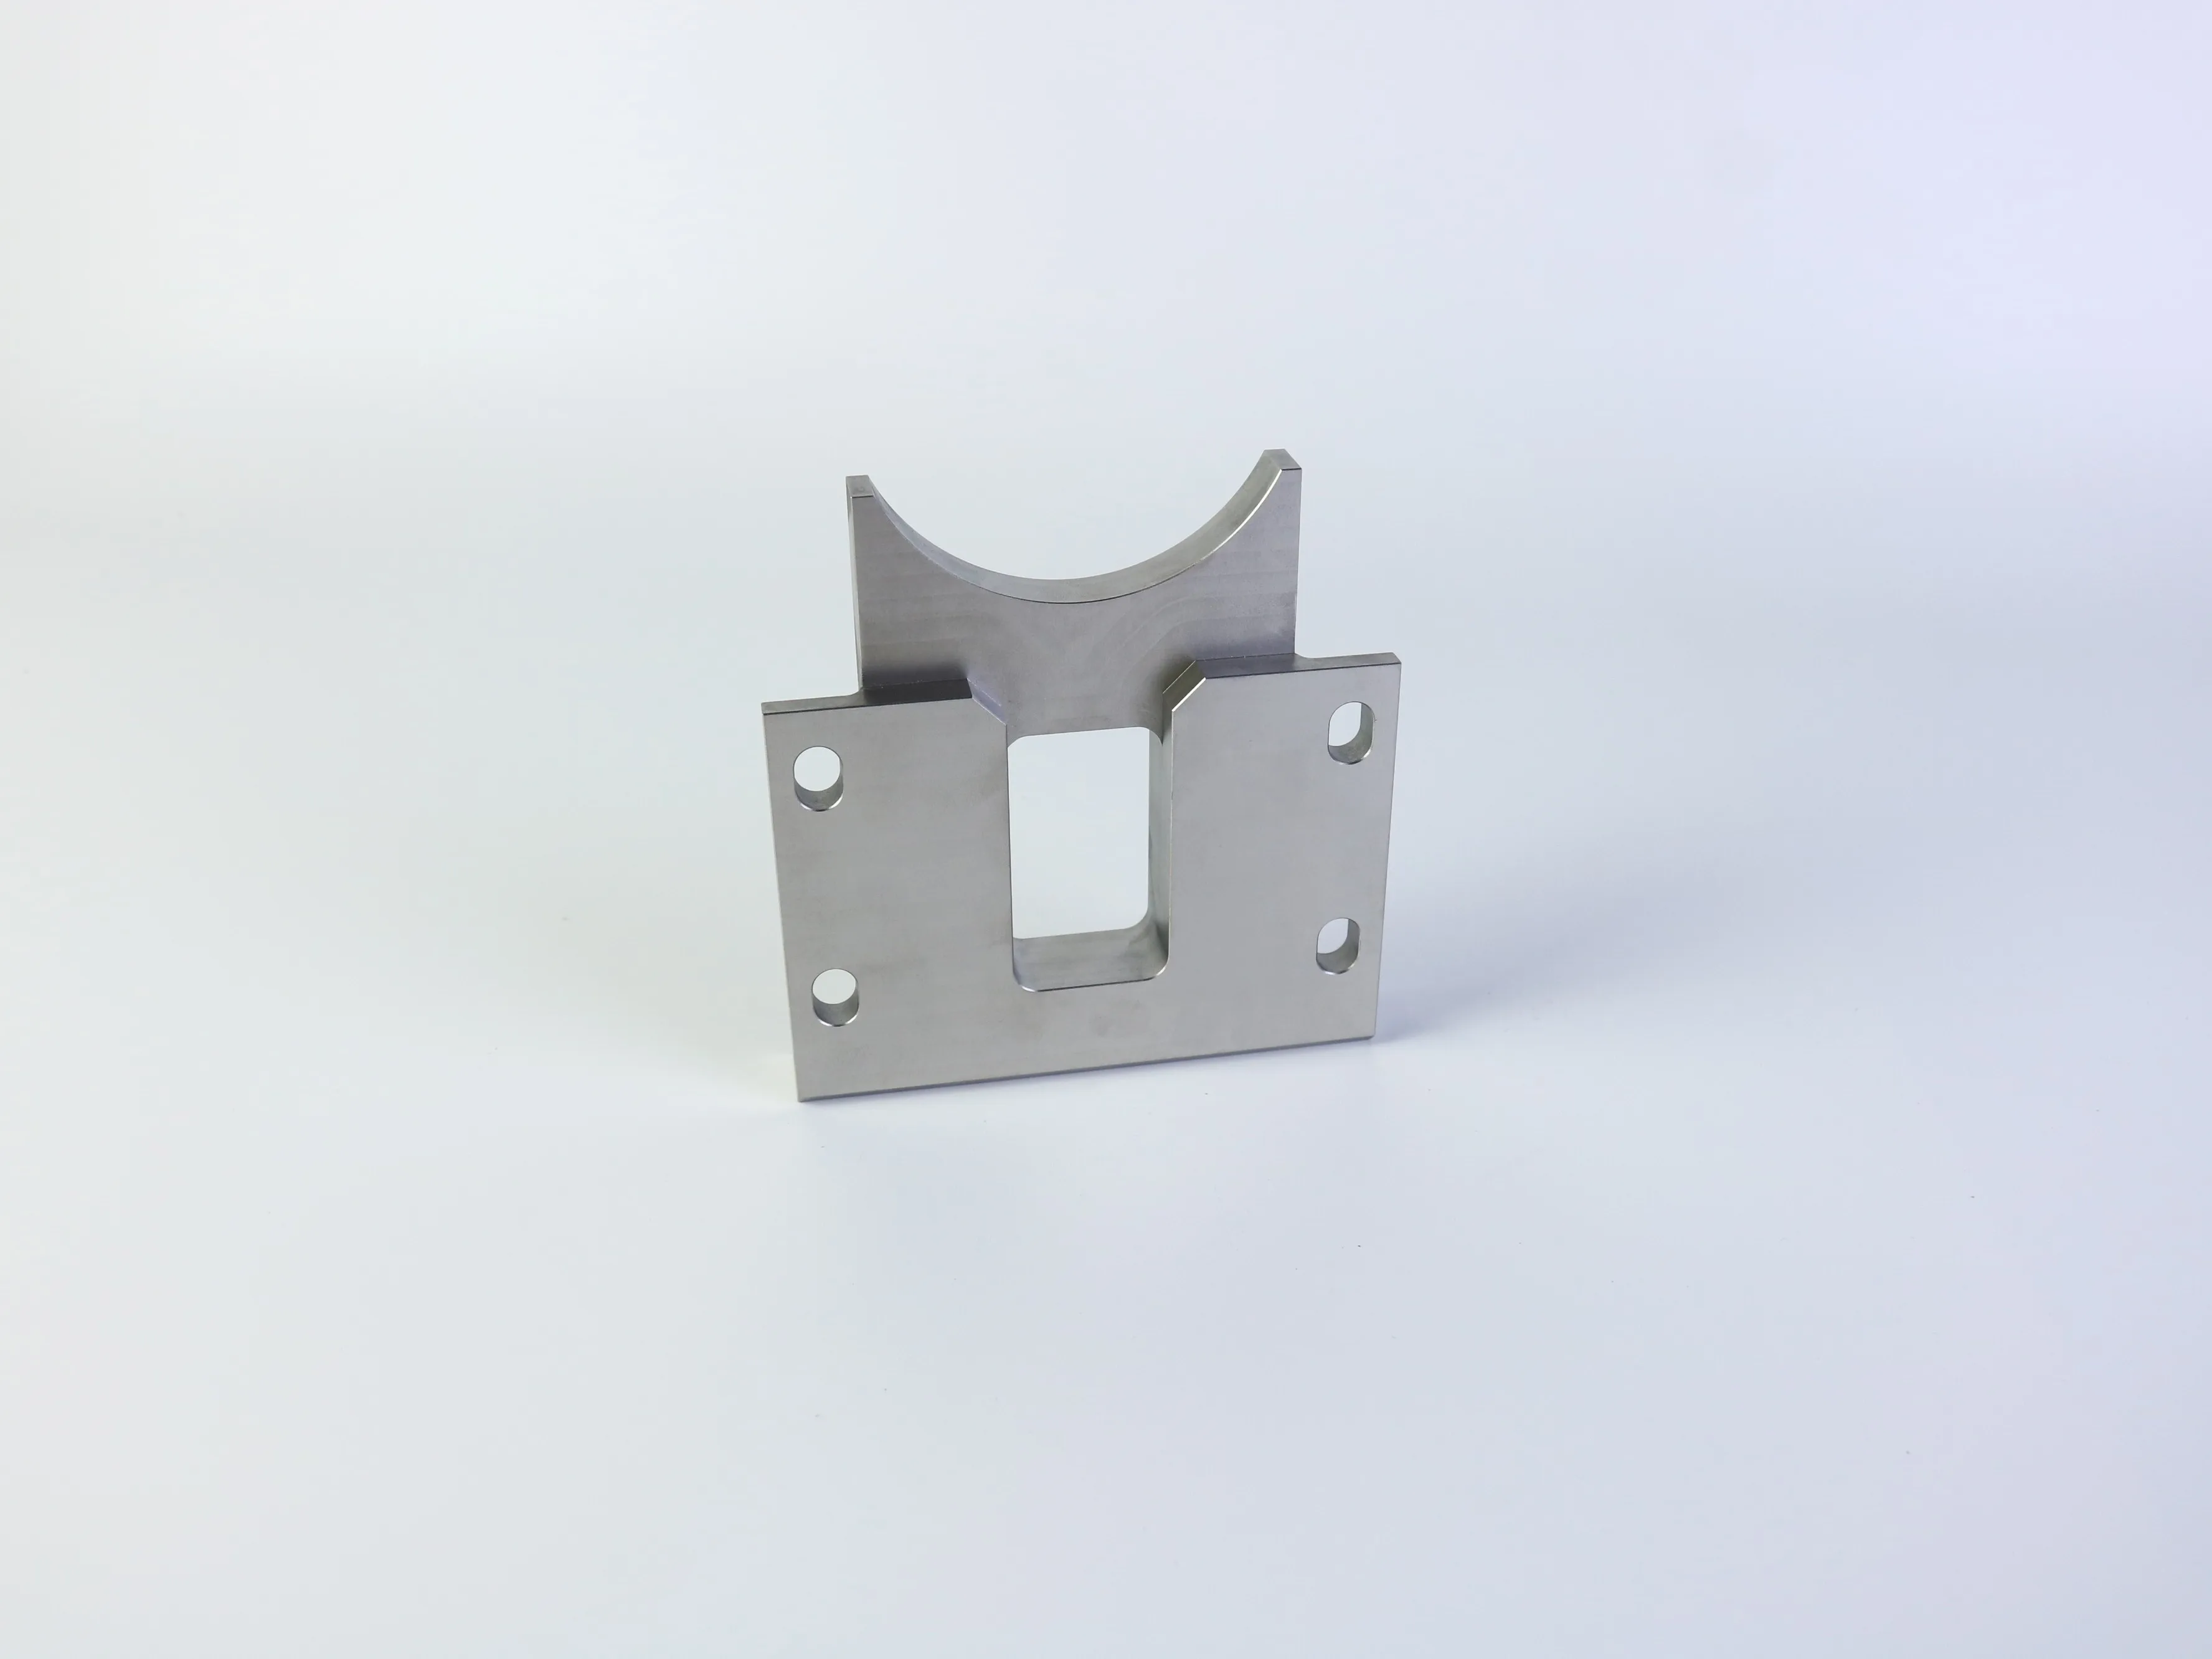
ブラケットやリンク機構において、穴はその部品を他の構成要素に接続するため、最も重要な特徴の一つです。穴の設計では、公称直径だけではなく、より広範な観点からの検討が必要です。
貫通穴と盲孔
貫通穴は通常、清掃および検査が容易ですが、クリアランス確保、密閉性、あるいは特定の組立構成のために盲孔が必要となる場合があります。ドリル加工による盲孔は通常、底部にドリルポイント形状を有しますが、フライス加工またはボーリング加工による穴では、底部の形状が異なる場合があります。底部の状態が接触面や可動範囲に影響を及ぼす場合は、図面に明記し、推定に委ねてはなりません。
深穴および重要ボーリング
穴の深さが直径に対して大きくなるにつれて、切屑の排出、工具の剛性、直進性、検査の難易度が高まります。深穴加工には、特殊なドリル加工や、複数の面から行う機械加工が必要になる場合があります。重要な内径(ボア)については、直径、深さ、軸線、位置、および公差または表面状態を明記してください。対応する部品(マatingコンポーネント)も特定し、「高精度穴」といった曖昧な表現は受入基準として指定しないでください。
穴の位置と工程設定計画
異なる面に設ける穴同士の位置合わせが必要な場合は、部品がどのように定位され、その関係性がどのように検証されるかを確認してください。同一工程(セットアップ)で加工される特徴は、複数回の再クランプを要する特徴に比べて、位置関係が単純である傾向があります。多軸加工によりアクセスの問題を解決できる場合もありますが、同時に見積もり金額、治具計画、検査方法も変更される可能性があります。
内角のR形状を活用し、ポケット形状を製造しやすくする
標準的なCNCフライス用カッターは円筒形であるため、内角をフライス加工すると自然と面取り(R)が付きます。ブラケットのポケットやリンク部のリリーフの場合、最も経済的な面取り半径は、通常、クリアランスを損なわずに既存のカッターで加工できるサイズとなります。対向部品が本当に直角の内角を必要とする場合は、リリーフ形状、Tボーン形状、ブローチ加工部、放電加工(EDM)、あるいは設計変更などを検討し、図面を発行する前にご検討ください。
外周エッジは異なります。小さな面取り(チャムファ)は、バリ取り・取扱い・組立の際に役立ち、装飾的な外周Rに比べて一般的に加工が簡単です。エッジ処理が機能的か、外観上のものか、単に鋭角を除去するためのものかを明記してください。
深く狭いポケットは、たわみや振動が生じやすくなる長尺工具を必要とします。実用上可能な最大径のエンドミルと、実用上可能な最短の突き出し長さを使用してください。壁の厚さを軽量化や干渉回避のために薄くする必要がない場合は、厚みを増すか、リブや補強材を追加してください。壁を薄く保つ必要がある場合は、それを重要特徴として明確に特定し、量産開始前に治具の選定および検査方法について検討・協議してください。
ポケットが単に軽量化を目的としている場合、その軽量化効果と加工コストを比較検討してください。よりシンプルな開放形状、大きな角丸半径、あるいは浅いポケットによって、機能上の大部分のメリットが得られる一方で、工具交換回数や加工サイクルタイムを削減できる可能性があります。
アプリケーションから「材料」と「表面処理」を選択してください
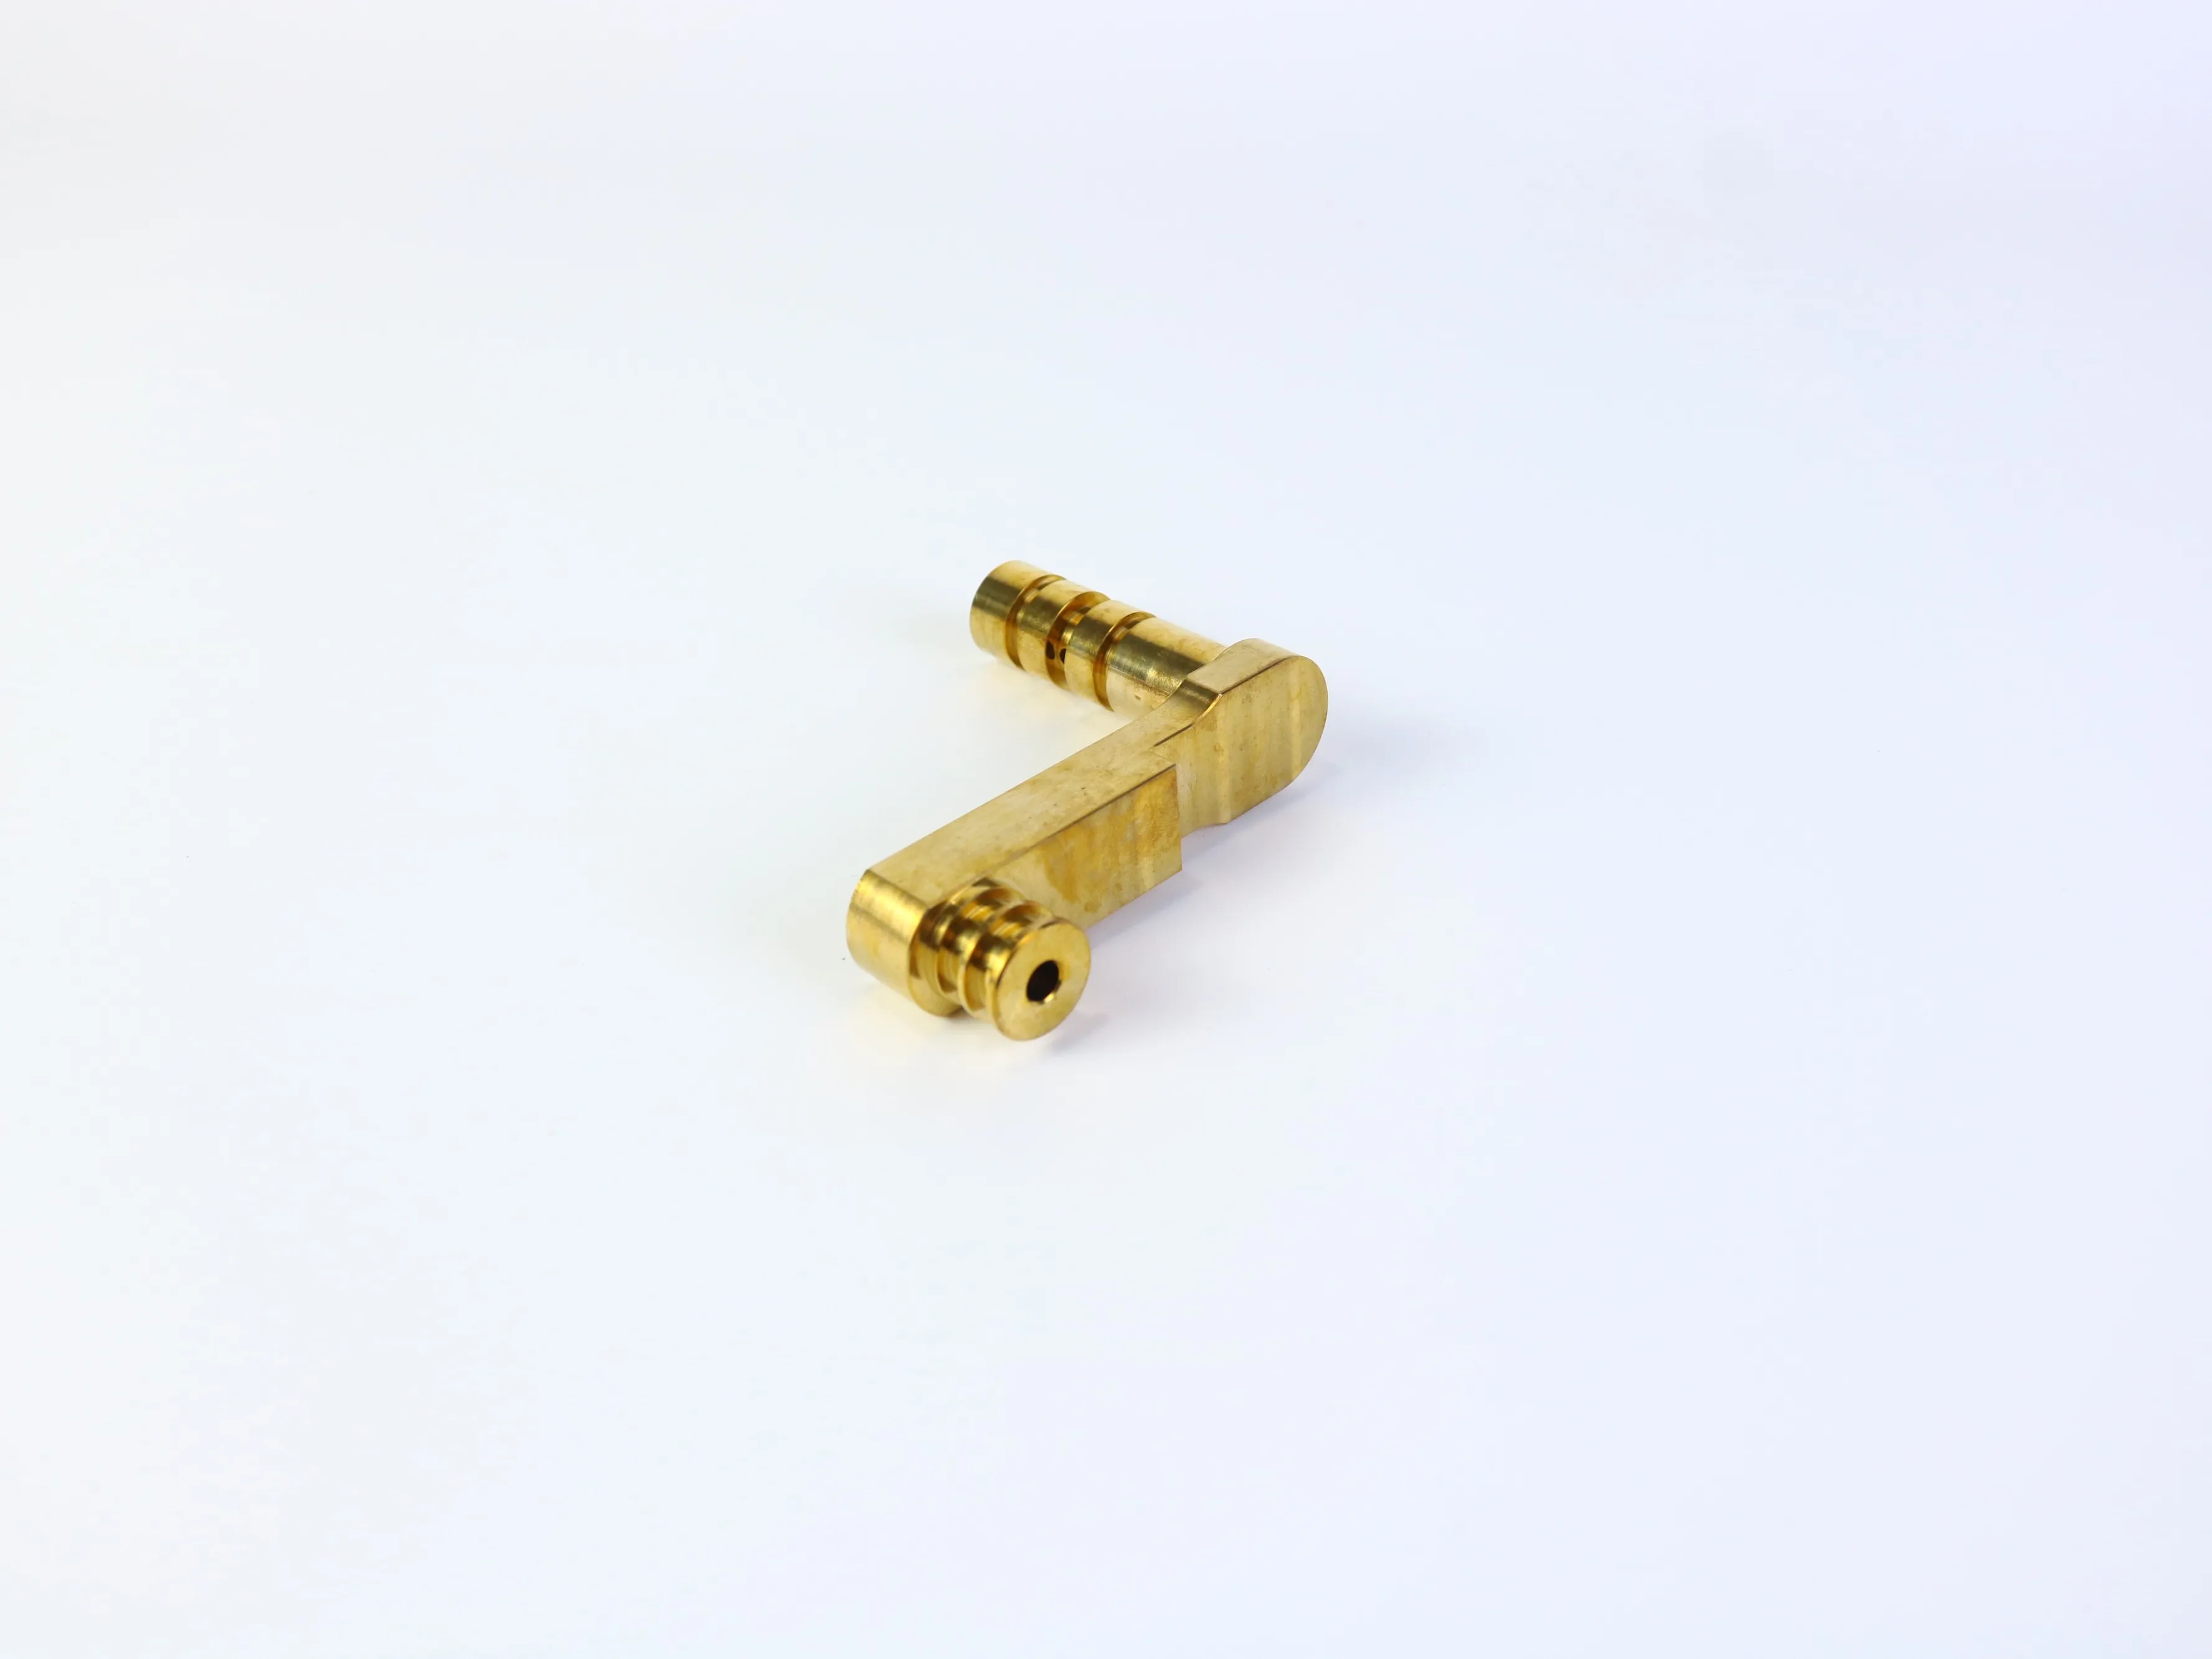
明るく金属光沢のある表面は、仕上げを示唆する場合がありますが、写真だけではアルミニウム、ステンレス鋼、真鍮、熱処理、コーティング、または機械的特性を確認できません。アプリケーションの要求に応じて材料を選択してください:
- 強度および剛性: 荷重、変形許容値、および関連する安全率を定義します。
- 摩耗および滑り接触: ピン、シャフト、ブッシュ、またはベアリングが部品に対して相対的に動くかどうかを特定します。
- 腐食環境: 湿気、化学薬品、塩分、温度変化、および洗浄条件を考慮します。
- 重量: 軽量化が機能上の要件であるか、単なる希望事項であるかを確認します。
- 外観: 仕上げが外観重視か、保護重視か、あるいは両方の目的かを明記します。
- 仕上げ加工: 陽極酸化処理、不動態化処理、めっき、研磨、マスキング、その他の処理を指定します。
図面には「金属」や「アルミニウム」などと漠然と記載するのではなく、材料の規格(グレード)および状態(コンディション)を明記する必要があります。特に軸受座、ねじ部、嵌合穴、滑り面など、仕上げ後も被膜を施さないか、あるいは仕上げ後に測定する必要がある重要な面を明確に識別してください。
公差を機能的な予算として扱う
一般的な見積りミスの一つは、すべての寸法に厳しめの公差を適用することです。公差は、部品の機能、製造プロセスの能力、および検査の必要性を反映させるべきです。より厳しい公差を設定すると、追加の仕上げ工程、低速切削、専用の治具、温度管理、あるいはより詳細な検査が求められる場合があります。また、組立時にその精度レベルが不要な場合でも、不適合品の発生リスクが不当に高まることになります。
- 重要な機能: 組立や可動に必要なサイズ、位置、形状、および相互関係を明確にする。
- 補助的な特徴: 嵌合性と外観を損なわない実用的な公差を用いる。
- 非重要な外郭寸法: 不必要な高精度を避けます。
- 表面仕上げに関する要件: 表面粗さは、密封性、滑り性、疲労強度、外観、または測定に影響を与える場合にのみ指定する。
穴が圧入配合、クリアランス配合、または遷移配合を意図している場合は、設計上の要件を明記し、対応する相手部品を特定してください。写真やラベルのないCADモデルから、サプライヤーが重要公差を推測することを期待してはいけません。
加工開始前の検査計画
検査は最終的な承認だけでなく、設計および治具計画にも影響を与えるべきです。例えば、ブラケットでは基準面に対する穴の位置、接触面の平面度、開口部のサイズなどが求められる場合があります。リンク機構部品では、中心間距離、ボア径、同心度、表面状態などが重要になることがあります。
見積依頼書(RFQ)または図面には、どの寸法が重要であるか、検査基準またはサンプリング要件、初品検査報告書の提出の有無、使用すべき測定基準面、表面処理前後どちらで検査を行うかを明記する必要があります。「全数検査」という曖昧な指示だけを出すのは避け、必要な文書化内容を明確に定義してください。この表現はサプライヤーによって解釈が異なるため、見積もりの比較が困難になります。
CNC加工の見積依頼書(RFQ)に含めるべき項目
包括的なRFQは、製造業者が価格と実現可能性を同時に評価できるようにします。CNC加工によるブラケットおよびリンク機構部品の場合、以下の情報を含めてください:
- 公差、ねじ、表面仕上げ、検査に関する注記が重要な場合:改訂管理された3D CADファイルおよび対応する2D図面
- 材料の規格および状態、および試作・初期量産・量産数量
- 重要寸法、基準面、幾何学的関係、ねじの要件
- 表面粗さ、コーティング、電気めっき、アルマイト処理、パッシベーション、バリ取り、エッジブレイクの要件
- 検査記録、受入基準、包装、表示、トレーサビリティ、納入条件
- 既知の組立、他部品との嵌合、または使用寿命に関する制約事項
サプライヤーに対し、見積もりに際して前提としている事項を明示するよう依頼してください。最も有用な見積もりは、必ずしも最も低価格なものではなく、含まれる材料・工程・仕上げ・検査範囲・数量および除外事項を明確に記載したものです。
実用的な設計レビュー・チェックリスト
- 機能上の基準面は明確に定義されていますか?
- 重要穴およびボーリングは、それらの基準面から位置決めされていますか?
- 主な特徴部は、実用的な工具で加工可能ですか?
- 内角はエンドミルのRに対応していますか?
- 深穴、深ポケット、薄肉部、アンダーカットは明確に特定されていますか?
- 機能面を変形させることなく、部品を固定できますか?
- 公差は、実際に必要となる特徴にのみ設定されていますか?
- 材質等級は外観とは無関係に確認済みですか?
- 表面処理は組立および検査と適合していますか?
- 図面はCADの改訂版と一致していますか?
- 検査記録および受入基準は明確に示されていますか?
- 他のサプライヤーが推測せずに、同一の要求仕様を見積もりできますか?
要件全体をレビューする加工パートナーを選定してください
優れた機械加工パートナーは、単価以上の価値を提供すべきです。見積り段階において、サプライヤーは工具のアクセス性、治具の設定、材料の調達状況、仕上げ工程におけるリスク、検査ポイント、およびコスト増加や再現性低下を招く可能性のある形状要素について、積極的に協議する必要があります。PFTWORLDでは、関連するCNC機械加工およびカスタム加工部品サービスのページを提供しています。購入発注書(PO)への記載や能力保証に含める前に、プロジェクト固有の対応可能範囲を必ず確認してください。
よくあるご質問
CNC加工によるブラケットは、試作および量産に適していますか?
形状、材料、数量、および生産経済性によって異なりますが、概ね可能です。CNC加工は、エンジニアリング用材料が必要な場合、機能的な穴加工や高精度の接合面が求められる場合、あるいは大量生産に踏み切る前の設計検証・改良(イテレーション)が必要な場合に有効です。最終的な量産工程については、必要数量、サイクルタイム、金型費用、および他の製造手法との比較検討を通じて評価する必要があります。
CNCフライス盤で、内部角を完全に鋭角(シャープ)に加工できますか?
通常、標準のラウンドエンドミルでは加工しません。内角には通常、Rが付きます。機能上、鋭角が必要な場合は、設計を確定する前に、リリーフや特別な加工方法について検討してください。
穴の直径と位置のどちらが重要ですか?
組立仕様によって異なります。ピン穴の場合、直径の公差管理が重要になることがあります。一方、ボルトパターンでは、位置精度がより重要になる場合があります。ベアリング座面では、サイズと形状の両方の管理が必要になることもあります。図面には、すべての穴に一律に同じ公差を適用するのではなく、各穴の機能要件に応じた要求事項を明記すべきです。
3Dモデルと2D図面の両方が必要ですか?
3Dモデルは部品の形状情報を伝達します。一方、部品に重要な公差、ねじ、表面粗さ、基準要素間の関係、検査に関する注記、または特別な受入条件がある場合は、2D図面の作成を強く推奨します。また、3Dモデルと2D図面は、同一の改訂番号で整合している必要があります。
製品の写真から材質を特定できますか?
いいえ。写真では金属のような外観や仕上げを示唆することはできますが、材質の等級、熱処理状態、コーティング、機械的特性などを確実に確認することはできません。これらの要件は、調達および品質保証プロセスにおいて明確に規定・検証する必要があります。
まとめ
CNC加工によるブラケットおよびリンク部品の見積もり・製造・検査を容易にするには、設計段階で機能と外観を明確に分離することが重要です。まず基準面(ダトゥム)および接合部(インターフェース)を定義してください。実用的な内角半径を採用し、不必要な深さや薄さを持つ形状を避け、工具のアクセス性と加工セットアップを事前に検討し、機能に応じた公差を設定し、サプライヤーが同一の要求仕様を正確に見積もり・製造・検査できるよう、図面および検査に関する十分な情報を提供してください。
オリジナルのブラケットまたはリンク部品の製造をご検討中ですか?
3D CADデータ、図面、材質、数量、重要公差、表面処理、検査要件をPFTWORLDへお知らせください。製造可能性および見積もりに必要な条件についてご相談いたします。
CNC加工サービスをご紹介購入前に、当該プロジェクトに係る最終的な材料、工程、公差、検査、納期および連絡先の手配について、必ず確認してください。