 EN


Individualus CNC apdirbimas | Inžinerinė palaikymo paslauga | B2B gamyba
Sudėtingos CNC apdirbtos komponentų detalės, sukurtos remiantis funkcionalumu, tiksliu pritaikymu ir pakartojamumu
Flančuotoms korpusams, sriegiuotiems korpusams, skylėtiems tvirtinimams, pakopuotiems elementams ir kitiems tiksliesiems mechaniniams komponentams tinkamas gamybos rezultatas prasideda dar prieš apdirbimą. PFTWORLD pirkėjams teikia praktinę projektavimo peržiūrą, aiškią pasiūlymo apimtį ir individualius CNC apdirbimo sprendimus prototipų ir serijinės gamybos poreikiams.
Specialūs mechaniniai komponentai
Apdirbta detalė yra sėkminga tik tada, kai ji tinkamai veikia montavimo procese
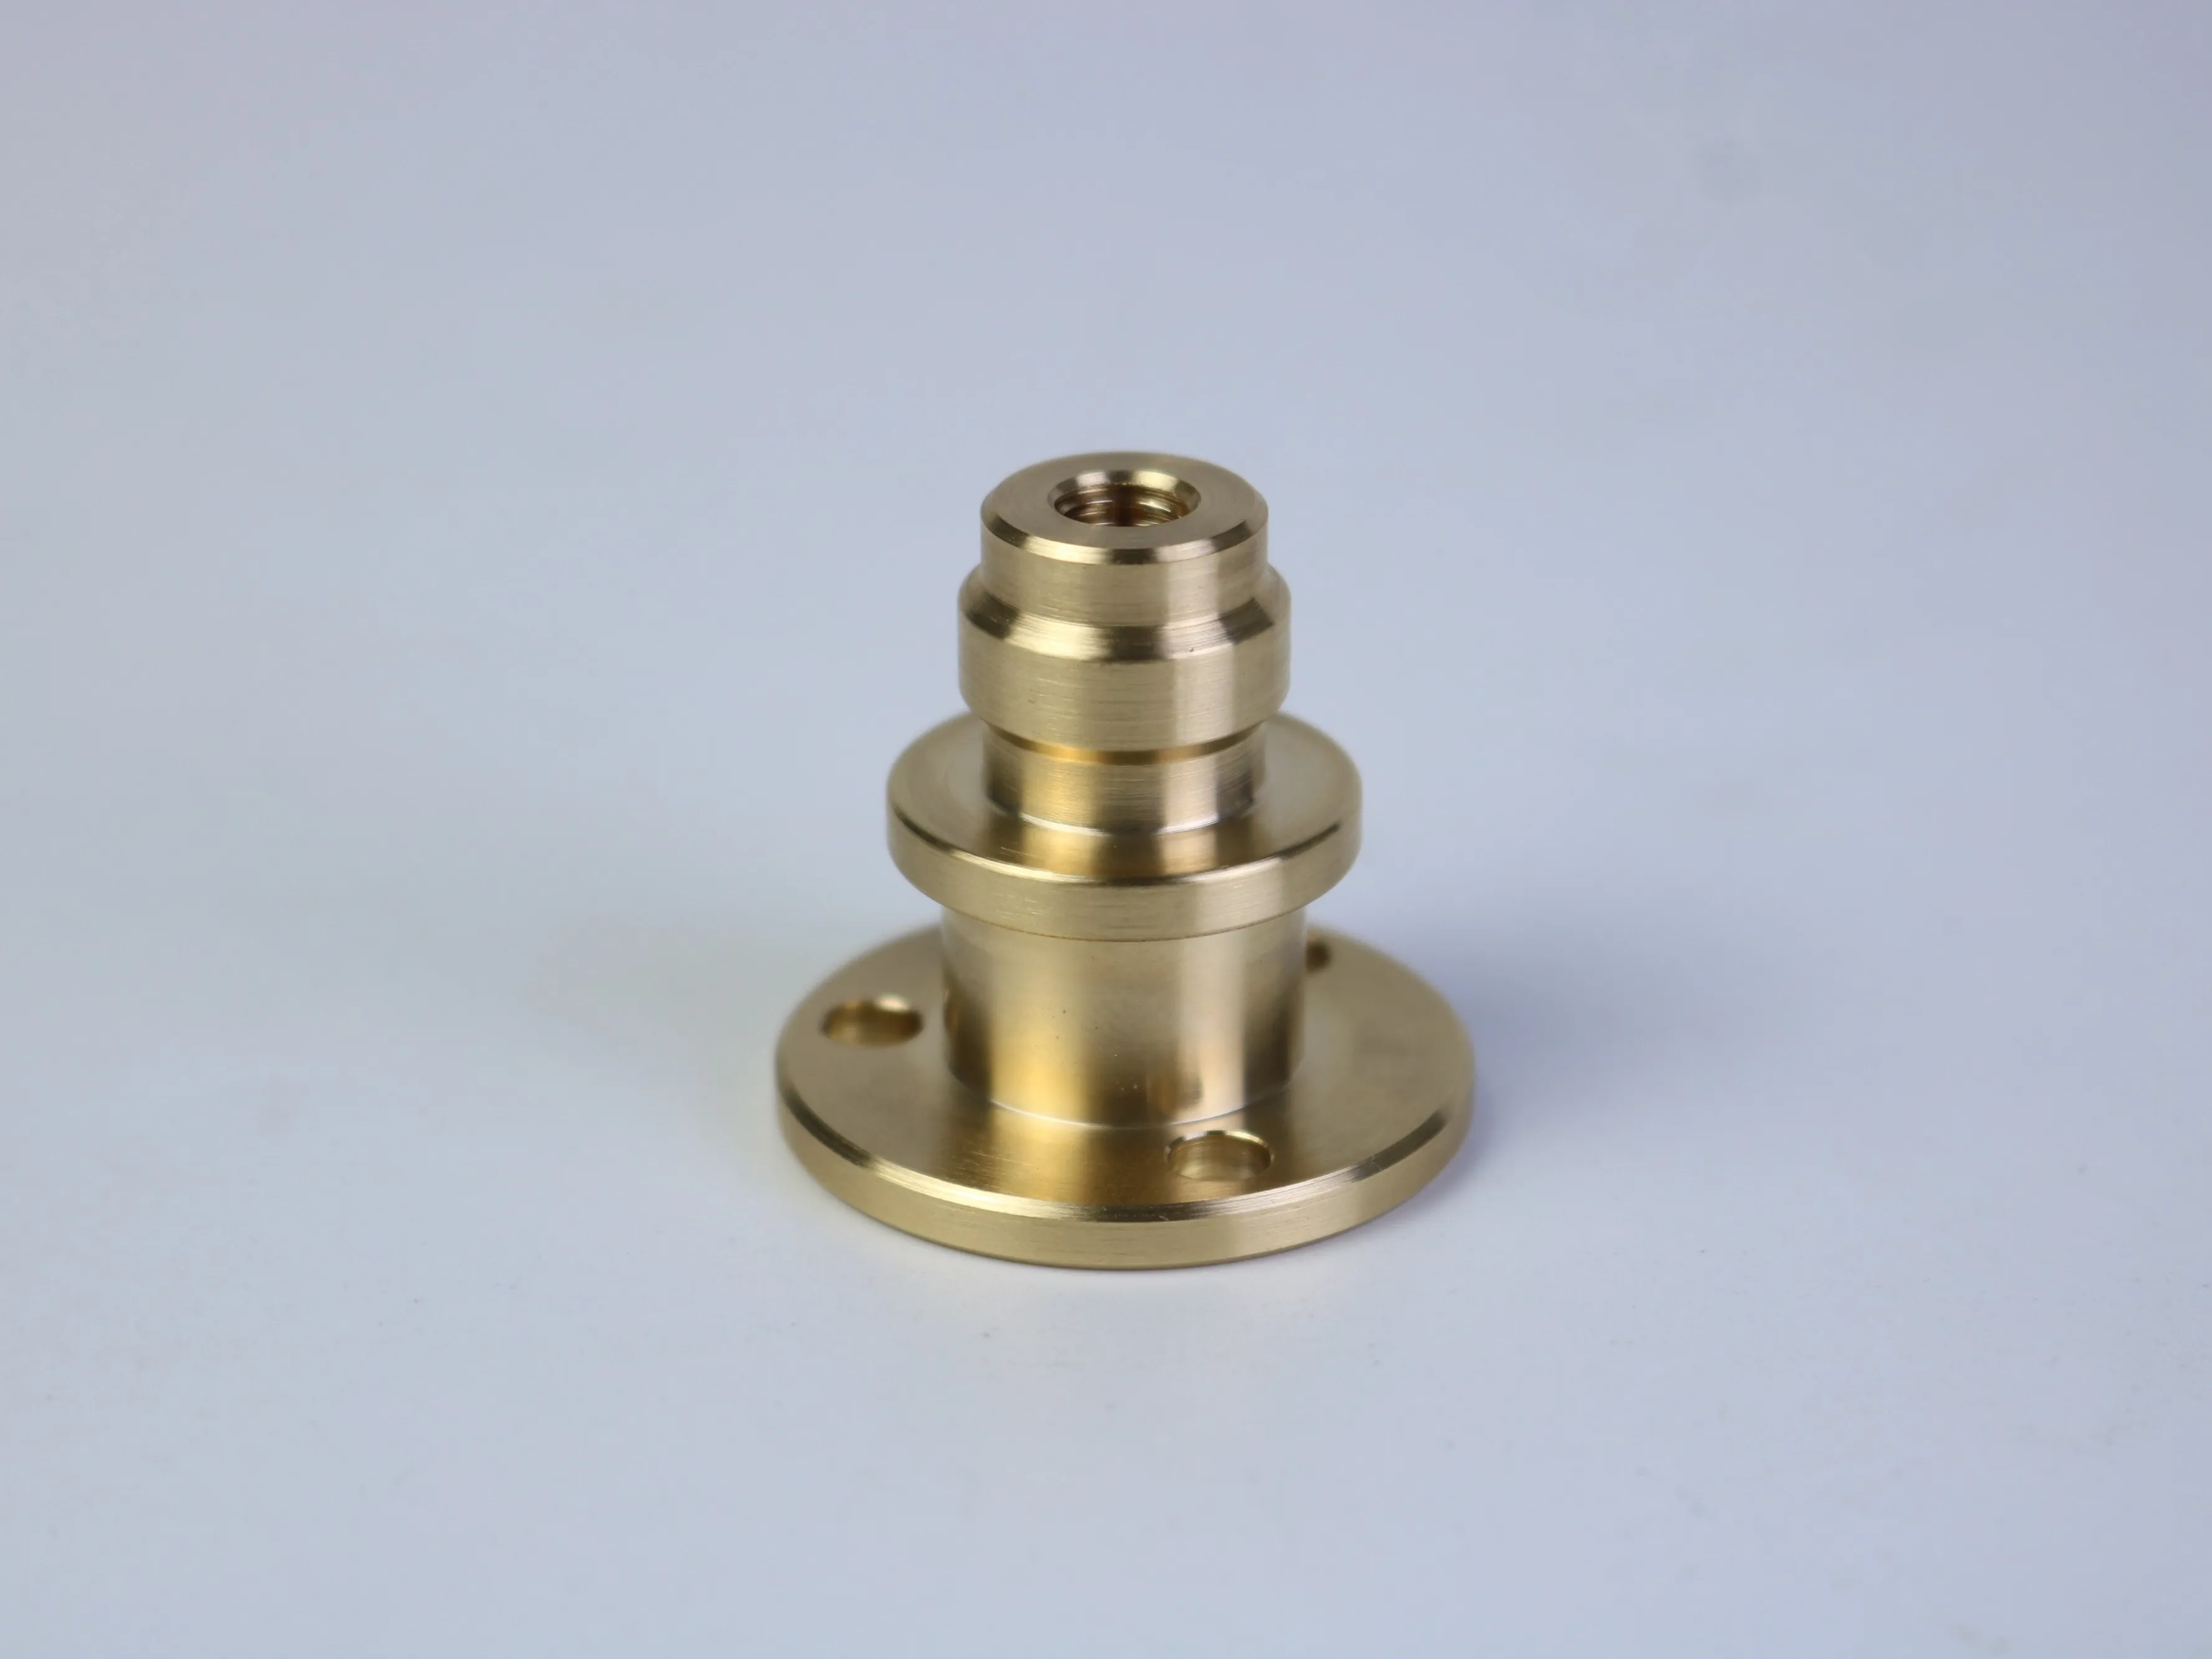
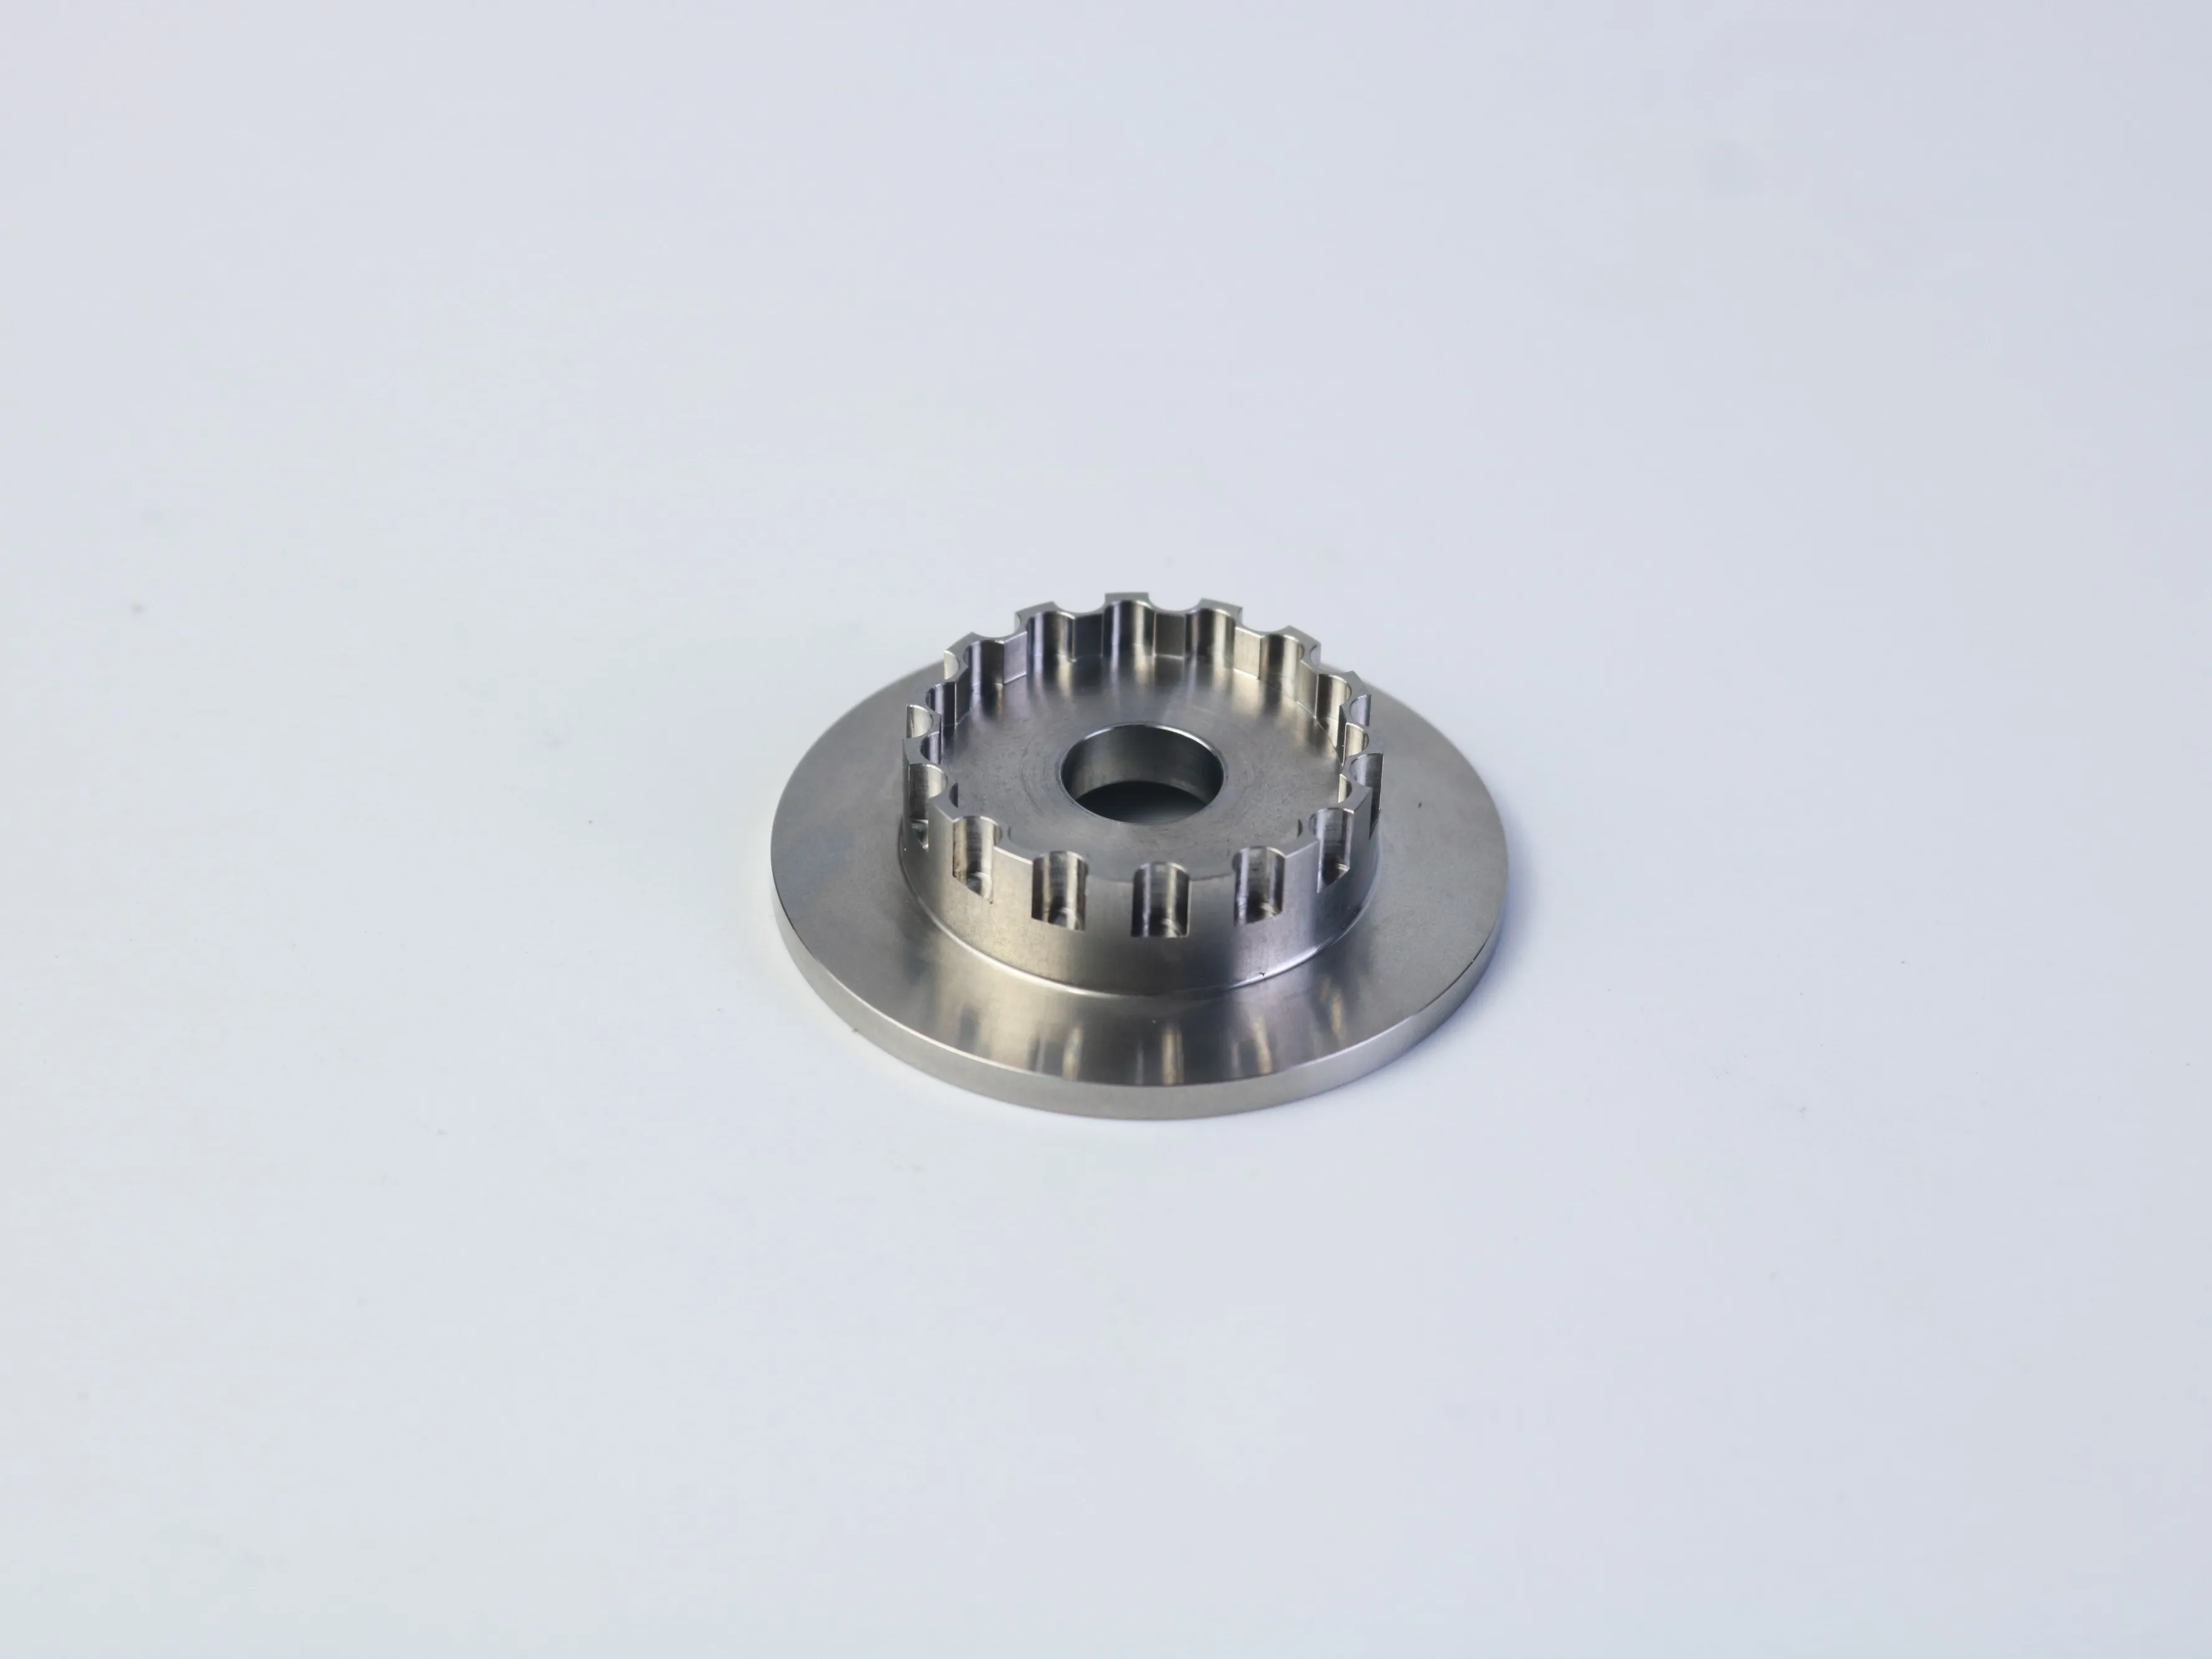
Sudėtingas CNC komponentas gali apimti flanšą, žingsniuotus skersmenis, montavimo skyles, vidines srieges, įpjovas, padalintas angas arba kartotinus apskritulinius elementus. Kiekvienas iš šių elementų gali būti gamintas atskirai, tačiau jų derinys gali sukelti paslėptus rizikos veiksnius: sudėtingą detalių tvirtinimą, ribotą įrankių prieigą, kaupiamąją paruošimo paklaidą, nestabilų paviršiaus baigtinį apdorojimą arba kainos pasiūlymą, paremtą prielaidomis.
Patikimiausias požiūris – peržiūrėti projektą remiantis trimis klausimais: Ar šis elementas atlieka aiškiai apibrėžtą funkciją? Ar šis elementas yra lengvai pasiekiamas ir nuolat vienodai apdirbamas? Ar reikalavimai gali būti patikrinti remiantis apibrėžtu atskaitos tašku? Šis požiūris išsaugo projekto tikslus, tuo pačiu sumažindamas vengiamą gamybos sudėtingumą.
Kaip geometrija veikia CNC apdirbimo procesą
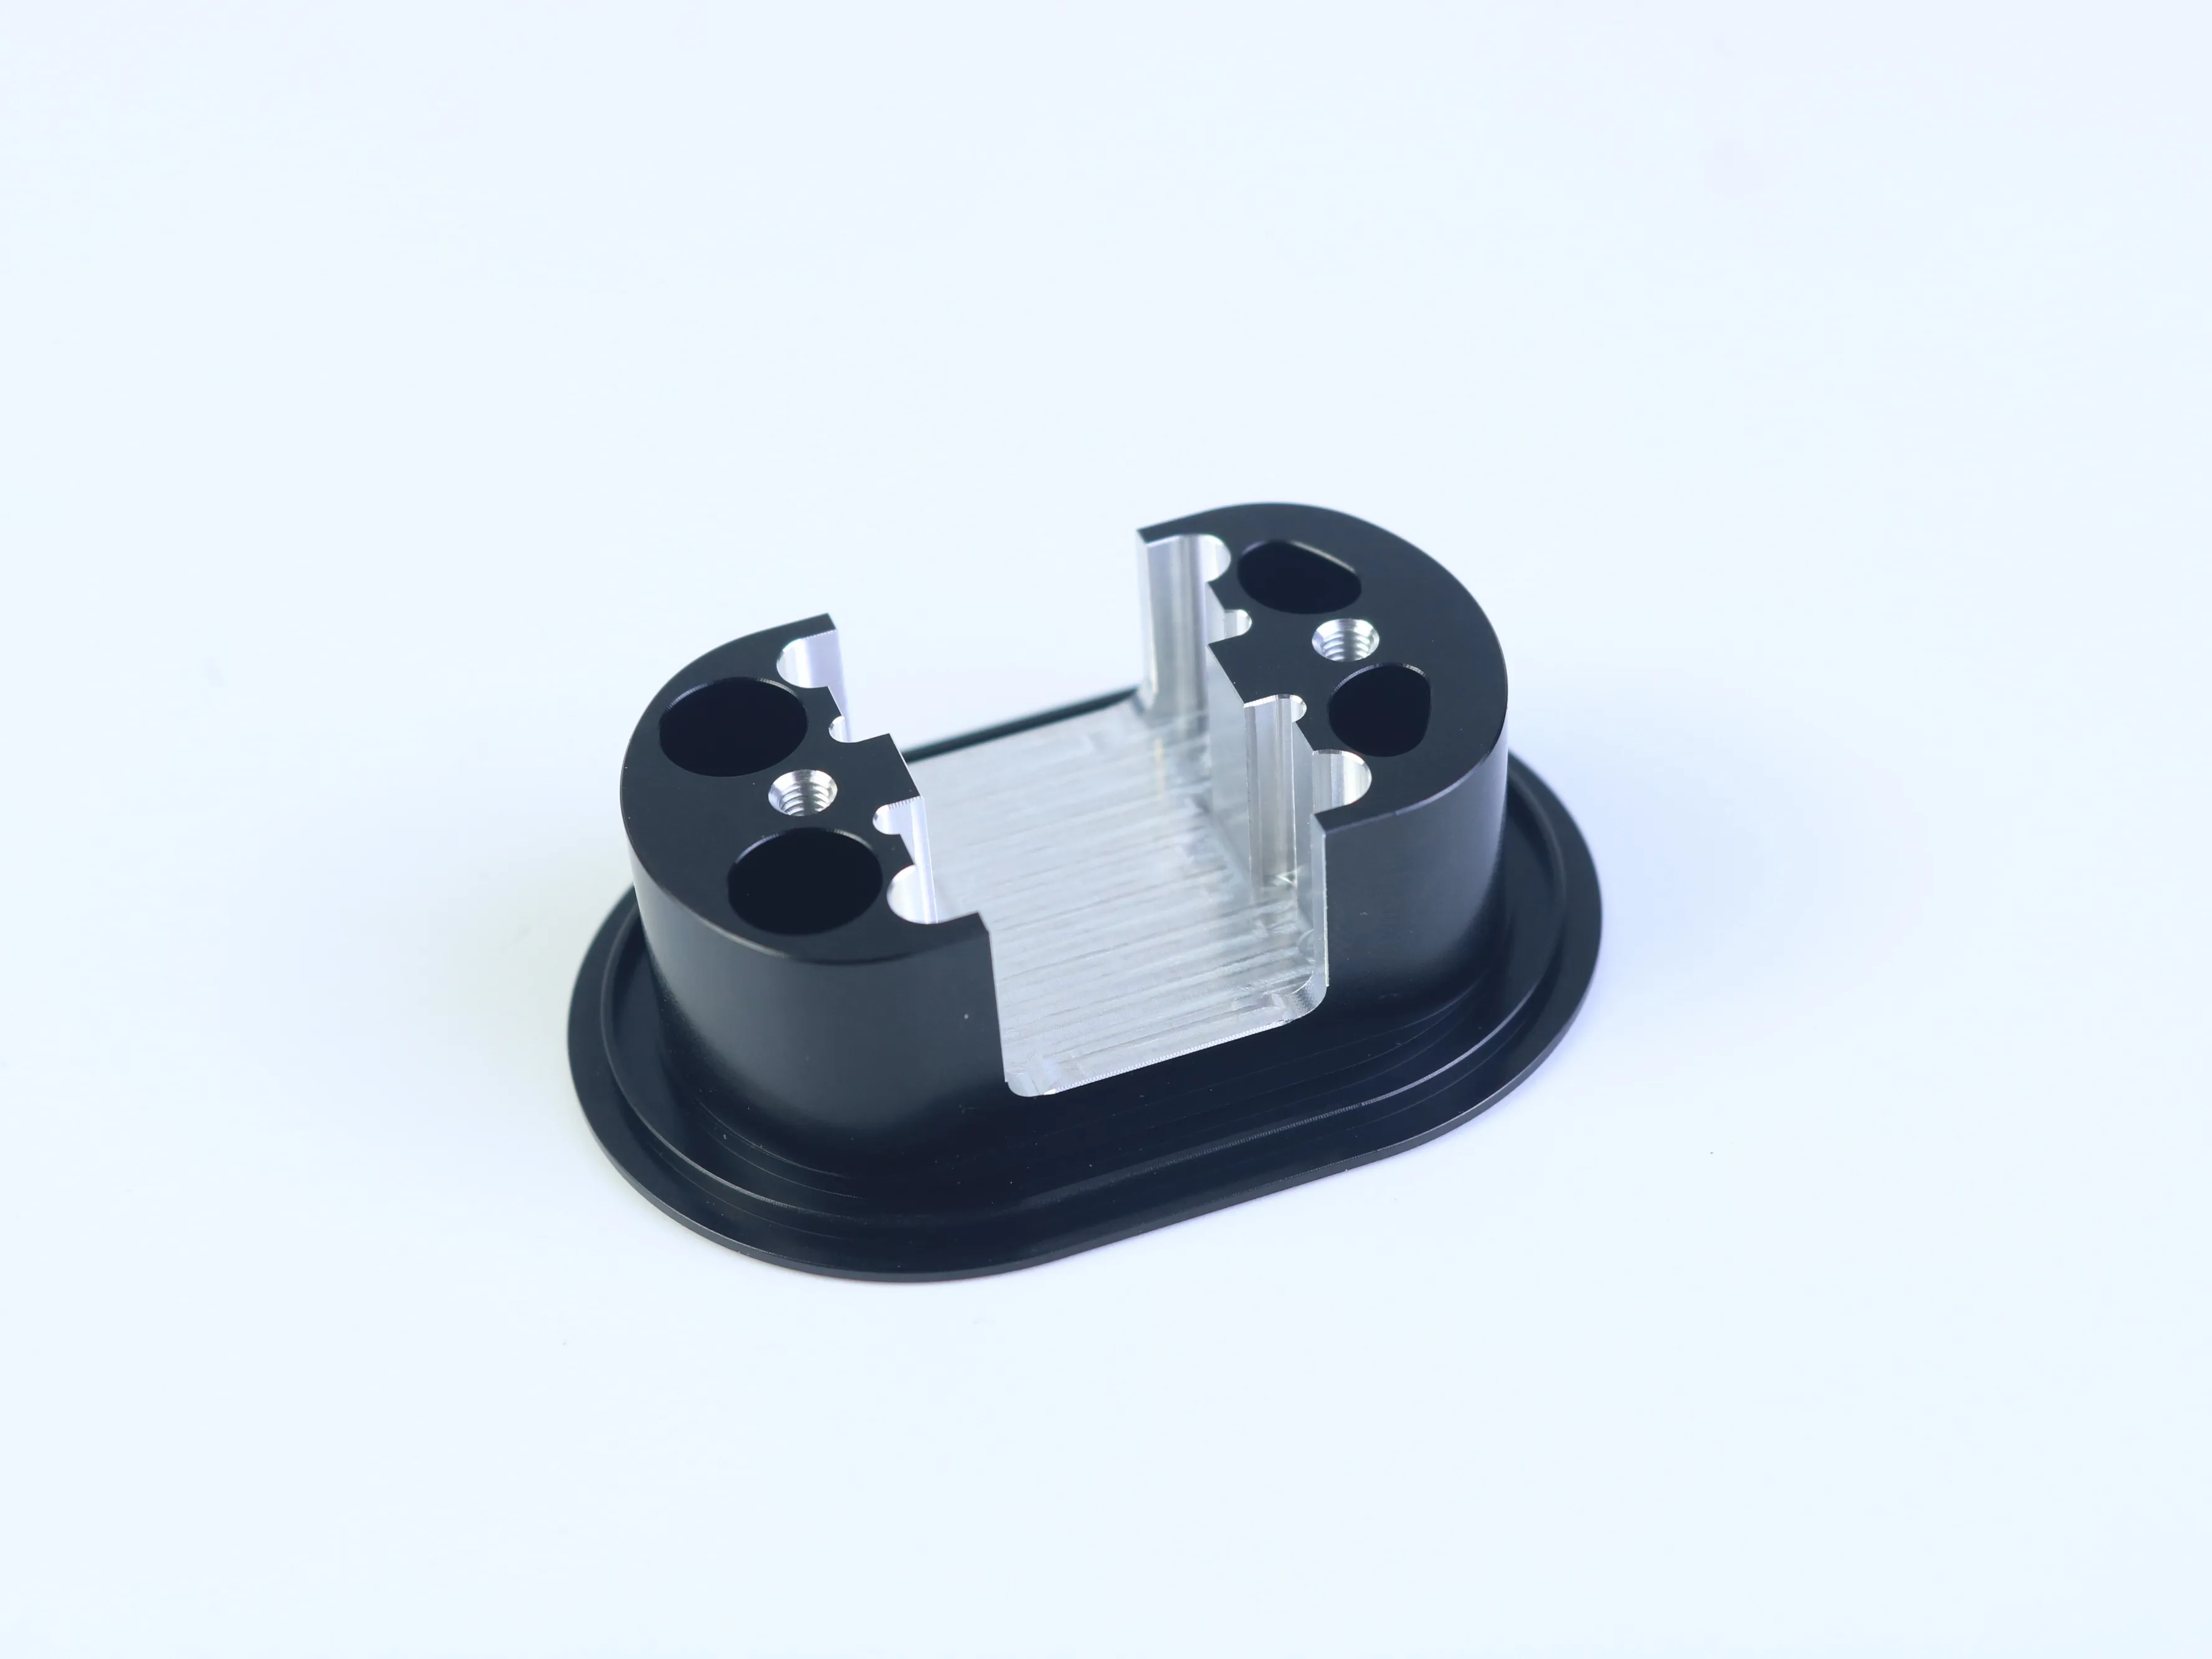
Sukamieji elementai, pvz., išoriniai skersmenys, petys, flanšo paviršiai ir koncentriški skylių skersmenys, gali būti apdirbami CNC sukimo būdu. Nesukamieji elementai – tvirtinimo šablonai, įpjovos, skylės su plyšiais, frezuoti plokščiavimai bei kai kurios sriegiuotos detalės – gali reikšti CNC frezavimą, gręžimą, išgręžimą, sriegimo gręžimą arba sriegių frezavimą. Kai detalė turi abiejų tipų elementų, galima taikyti kombinuotą sukimo ir frezavimo technologiją.
Galutinis apdirbimo būdas turėtų būti parenkamas remiantis inžineriniais reikalavimais, o ne pagal pavyzdinio vaizdo išvaizdą. Medžiagos rūšis, kiekis, tikslumas, paviršiaus baigiamasis apdirbimas, detalių tvirtinimas ir kontrolės reikalavimai gali žymiai pakeisti apdirbimo planą. Kainos pasiūlymo parengimo metu nustatykite, kurie paviršiai užtikrina tinkamą sudėjimą, į kurias skyles montuojami varžtai arba pozicionavimo smeigtukai ir kurios matmenų reikšmės yra estetinės, o ne funkcinės.
Inžinerinis principas: Funkciniškai nebūtina savybė neturėtų kurti nereikalingų įrankių, tvirtinimo įrenginių, tikrinimo ar apdorojimo darbų. Funkciniškai kritinė savybė turi būti aprašyta pakankamai tiksliai, kad būtų užtikrintas tinkamas sukabinimas ir veikimas.
Penki projektavimo patikrinimai, kurie sumažina gamybos riziką
1. Planuokite atraminius paviršius ir montavimo pozicijas remdamiesi surinkimu
Kai detalė reikalauja daugiau nei vienos orientacijos, kiekvienas perkėlimo žingsnis gali įvesti nuokrypį. Naudokite funkcines atramas, kurios atspindi tai, kaip detalė montuojama. Pavyzdžiui, flanšo paviršius gali kontroliuoti ašinę padėtį, o centrinė skylė – spindulinį išdėstymą. Skylių išdėstymas ir plyšiai turėtų būti susieti su tuo atraminiu paviršiumi, kuris faktiškai nulemia surinkimą, o ne tiesiog su artimiausiu išoriniu kraštu.
2. Naudokite praktiškus vidinius spindulius
Dauguma frezų yra cilindrinės, todėl vidinėse kampuose natūraliai susidaro spindulys. Labai maži spinduliai gali reikšti mažesnių įrankių naudojimą, lėtesnes apdirbimo sąlygas, daugiau praeities ir didesnę nuokrypio riziką. Jei spindulys neturi įtakos surinkimui, praktiškas suapvalinimas dažnai pagerina gamybos galimybes. Jei aštrus vidinis kampas yra būtinas, jį reikia nurodyti kaip funkcionalų reikalavimą ir patikrinti, ar reikalingas įpjovimas ar kitas apdirbimo būdas.
3. Visiškai apibrėžti sriegiuotus elementus
Sriegiuota skylė turi apimti metrinę ar colinę normą, nominalų dydį, žingsnį, tiksliąją ar klasės sąlygą (jei taikoma), visą sriegio gylį, bendrą skylės gylį bei žymėjimą, kad tai yra akla ar perveriamoji skylė. Per didelis sriegio gylis gali padidinti apdirbimo trukmę ir padidinti šiukšlių pašalinimo ar įrankio sulaužymo riziką, nepagerindamas jungties stiprumo. Tinkamas sriegio sukibimas priklauso nuo medžiagos, tvirtinimo detalės, apkrovos ir surinkimo konstrukcijos.
4. Taikyti nuokrypius pagal funkciją
Tikslūs nuokrypų ribos turėtų būti taikomos tik paviršiams, kurie veikia jungties tikslumą, judėjimą, sandarinimą, lygiavimą ar apkrovos perdavimą. Visoms matmenų reikšmėms taikant tikslumo nurodymus padidėja apdirbimo ir tikrinimo pastangos, tačiau tai nebūtinai pagerina galutinės surinkties kokybę. Naudokite aiškią orientyrų struktūrą ir atskirkite funkcijai kritiškus matmenis nuo bendrųjų bei estetinių bruožų.
5. Peržvelkite gilias savybes ir plonas sienas
Gilių kišenėlių, siaurų įpjovų ir plonų sienų dėl vibracijos, įrankio išlinkimo, šilumos, skiedrų pašalinimo sunkumų bei deformacijos rizika gali padidėti. Peržvelkite, ar šią savybę galima atverti, su trumpinti, papildomai paremti ar padalyti be funkcijos pakenkimo. Tikrosios ribos priklauso nuo medžiagos, įrankio skersmens, savybės gylio, detalių tvirtinimo būdo ir reikalaujamo tikslumo, todėl projektavimo santykiai turi būti naudojami kaip peržiūros priminimas – ne kaip visuotinai taikoma priimtinumo taisyklė.
Paviršiaus apdaila ir papildomos operacijos
Juoda, sidabrinė arba varinė spalva nuotraukoje nepatvirtina medžiagos klasės arba konkrečios paviršiaus apdorojimo rūšies. Brėžinyje turi būti nurodyta reikalaujama apdirbto paviršiaus šiurkštumas, kraštų suapvalinimas arba šlifuojamų kraštų standartas, dengiamasis sluoksnis ar apdorojimas, vietos, kurios turi būti uždengtos, ir ar matmenys turi būti laikomi prieš ar po apdorojimo.
Funkcinėms detalėms apdorojimas gali turėti įtakos trinties jėgai, sandarinimui, slydimui, dilimui, korozijos atsparumui ar vizualiniam priėmimui. Jei dengiamasis sluoksnis keičia galutinę būklę, ypač dėmesio reikalauja sriegiai ir sujungiamieji paviršiai. Jei apdorojimas yra daugiausia estetinis, tai turi būti aiškiai nurodyta. Jei apdorojimas užtikrina veikimą, turi būti paaiškinta jo funkcija, kad tiekėjas galėtų įvertinti tinkamiausią gamybos procesą.
Nuo projektavimo peržiūros iki kontroliuojamo gamybos plano
Naudingas DFM peržiūros procesas neturėtų sustoti tik nustatant, ar tam tikra savybė techniškai įmanoma. Jis turėtų susieti šią savybę su pakartotinu gamybos procesu. Komponentui su plokštuma, skylėmis, įpjautomis sriegio skylėmis ir padalinta arba įpjauta zona tiekėjas turėtų apsvarstyti, kaip bus fiksuojamas žaliavinis medžiagos gabalas, kurios paviršiai bus apdorojami pirmiausia ir kaip detalė bus pozicionuojama po perkėlimo.
Čia susitinka projektavimo ir pirkimų sprendimai. Jei brėžinyje nurodytas labai tikslus ryšys tarp skylės ir skylių išdėstymo, pasiūlyme turėtų būti įvertintas bendras orientavimosi taškų metodas bei tikrinimo metodas, patvirtinantis šį ryšį. Jei po apdirbimo taikoma danga, technologinis planas turėtų įvertinti, ar reikės uždengti paviršius, palikti matmeninę leidžiamąją nuokrypę ar atlikti galutinę patikrą. Jei detalės laikymas be kosmetinio paviršiaus pažeidimo yra sudėtingas, darbo tvirtinimo metodas turėtų būti aptartas dar prieš pradedant gamybą.
Klausimai, kurie turėtų būti užduodami inžinerinės peržiūros metu
- Kurie paviršiai bus naudojami kaip pagrindiniai orientavimo etalonai?
- Ar kritinis skylės skersmuo, flanšo paviršius ir skylių išdėstymas gali būti valdomi iš nuolatinės etalonų sistemos?
- Ar elementų gylio apdirbimui reikės ilgų įrankių ar specialios pjovimo strategijos?
- Ar sriegiai yra prieinami apdirbimui, valymui, matavimui ir galutinei surinkimui?
- Kurie matmenys turi būti išmatuoti po apdirbimo, o ne prieš apdirbimą?
- Ar nedidelis konstrukcinis pakeitimas pašalintų vieną montavimo operaciją, įrankio keitimą ar sudėtingą tikrinimą?
Šie klausimai sukuria naudingesnę diskusiją nei paprastas klausimas, ar tiekėjas gali pagaminti detalę. Kompetentingas gamybos partneris turėtų gebėti paaiškinti pasiūlyto pakeitimo poveikį, nustatyti, kas vis dar neaišku, ir atskirti patvirtintus reikalavimus nuo prielaidų.
Kaip pirkėjai gali palyginti CNC apdirbimo pasiūlymus
Vien tik vieneto kainos palyginimas gali paslėpti svarbias skirtumus. Sudėtingoms apdirbtoms detalėms reikia paprašyti kiekvieno tiekėjo pateikti pasiūlymą su tuo pačiu apimtimi ir išvardyti bet kokius išimtinius punktus. Pasiūlyme turi būti aišku, ar įtraukti programavimas, paruošiamieji darbai, žaliava, apdirbimas, šlifuojimas, baigiamieji darbai, patikrinimas, supakuojimas ir pristatymas.
| Pasiūlymo punktas | Ką patvirtinti | Kodėl tai svarbu |
|---|---|---|
| Proceso apimtis | Sukimo, frezavimo, gręžimo, ūminimo, baigiamųjų darbų ir surinkimo operacijos | Neleidžia vėliau atsirasti papildomoms operacijoms kaip papildomoms išlaidoms |
| Kokybės apimtis | Kritinės matmenys, ataskaitos, sertifikatai, sekamumas ir priėmimo kriterijai | Leidžia palyginti kokybės pristatymus tarp skirtingų tiekėjų |
| Komercinė bazė | Kiekio lygiai, pristatymo laiko pagrindas, įrankiai, pakavimas ir pristatymo sąlygos | Rodo bendrą pirkimo poveikį, o ne tik nominalią vieneto kainą |
Jei vienas pasiūlymas remiasi bendrais nuokrypio leidžiamaisiais dydžiais, o kitas kainuoja keletą kritinių savybių kaip tikslumo reikalavimus, šios dvi kainos tiesiogiai nepalyginamos. Pirmiausia išspręskite techninius prielaidų klausimus, tada palyginkite kainą, kokybę, terminus, ryšį ir tiekimo nuolatinumą remiantis vienodomis sąlygomis.
Ką įtraukti į CNC apdirbimo pasiūlymo užklausą (RFQ)
Visiškas užklausos dokumentas sumažina prielaidas ir supaprastina tiekėjų pasiūlymų palyginimą. Visada pateikite esamą 2D brėžinį ir atitinkamą 3D CAD modelį, jei jie yra prieinami, o abiejuose failuose nurodykite redakcijos lygį. Užklausa taip pat turėtų apimti:
Inžinerines duomenis
Medžiagos rūšį ir būseną, kritinius matmenis, orientyrus, geometrinės formos ir padėties reikalavimus (GD&T), sriegių žymėjimus, paviršiaus apdorojimą, papildomus apdorojimo etapus bei patvirtintas alternatyvas.
Gamybos duomenis
Pavyzdžių kiekį, gamybos kiekį, numatomą metinę paklausą, kainų slenksčius, pageidaujamą pristatymo datą, paskirties vietą ir supakuojamojo medžiagų poreikį.
Kokybės duomenys
Tikrinimo ataskaitos, medžiagų sertifikatai, pirmojo gaminio reikalavimai, sekamumas, priėmimo kriterijai ir bet kokia kliento specifinė dokumentacija.
Trumpas taikymo aprašymas taip pat yra naudingas. Paaiškinkite sujungiamuosius komponentus, veikimo aplinką ir savybes, kurios negali būti pakeistos. Paprašykite tiekėjų nurodyti prielaidas, išimtis, paruošimo ar įrankių sąnaudas, apdorojimo apimtį, tikrinimo apimtį ir bet kokius siūlomus nuokrypius. Žemesnė vieneto kaina iš tikrųjų nėra žemesnė, jei buvo praleisti būtini gamybos etapai.
Prototipų ir serijinės gamybos kainų pasiūlymai reikalauja skirtingų prioritetų
Prototipų pirkimui dažniausiai svarbiausia gauti konstravimo atsiliepimą ir patikrinti funkcionalumą. Serijinės gamybos pirkimui didesnė reikšmė suteikiama procesų pakartojamumui, versijų valdymui, tikrinimo planavimui, supakuojimui ir tiekimo nuolatinumui. Aiškiai nurodykite projekto etapą, kad tiekėjas galėtų įvertinti detalę pagal tinkamas gamybos ir kokybės lūkesčių sąlygas.
Dažniausiai užduodami klausimai CNC pirkėjų
Ar galėtų tiekėjas pateikti pasiūlymą tik remdamasis 3D modeliu?
3D modelis perduoda formą, tačiau jame gali būti neapibrėžtos leistinos nuokrypios, orientyrų taškai, sriegio reikalavimai, paviršiaus apdorojimo kokybė, medžiagos būklė, versijų valdymas arba tikrinimo dokumentacija. Sudėtingam komponentui atitinkamas 2D brėžinys paprastai yra aiškesnis būdas perteikti reikalavimus, kuriuos modelis negali visiškai išreikšti.
Ką daryti, jei medžiaga dar nėra galutinai nustatyta?
Nurodykite pageidaujamą medžiagą ir paaiškinkite, kurios alternatyvos, jei tokios yra, yra priimtinos. Skirtingos rūšys gali keisti apdirbamosias savybes, stiprumą, korozijos elgesį, apdorojimo rezultatus, žaliavos kainą bei tikrinimo reikalavimus. Bendras nurodymas, pvz., „aliuminis“ ar „nerūdijantis plienas“, gali būti nepakankamas, kad būtų galima pateikti prasmingą gamybos pasiūlymą.
Kaip turėčiau elgtis, jei po pasiūlymo bus įvesta projektavimo pakeitimų?
Išduoti kontroliuojamą reviziją ir paprašyti tiekėjo patvirtinti jos poveikį procesui, kainai, tikrinimui ir pristatymui. Užtikrinti, kad brėžinys, CAD modelis, pirkimo užsakymas ir tikrinimo dokumentai būtų suderinti. Tai ypač svarbu, kai pakeitimas paveikia orientacinę nuorodą, sriegį, skylės išdėstymą, paviršiaus apdailą arba sujungiamąją paviršių.
Kada reikėtų paprašyti DFM rekomendacijos?
Paprašykite jos prieš išleidžiant projektą į gamybą, geriausiu atveju – per prototipo ar kainų pasiūlymo peržiūrą. Kuo anksčiau tiekėjas nustato sudėtingą spindulį, gilų elementą, neaiškią orientacinę nuorodą ar nebūtiną tikslumą, tuo daugiau galimybių turi inžinerijos komanda funkcijoms išsaugoti mažinant proceso riziką.
Praktiškas sąrašas prieš kainų pasiūlymą
- Brėžinys ir CAD modelis rodo tą pačią reviziją.
- Medžiaga nurodoma pagal klasę ir būklę, o ne tik bendrą kategoriją.
- Sriegiai apima standartą, dydį, žingsnį, pritaikymą ir gylį.
- Kritinės orientacinės nuorodos ir sujungiamosios sąsajos yra aiškios.
- Buvo peržiūrėti gilūs elementai, ploni sienos, vidiniai spinduliai ir įrankių prieiga.
- Baigimo, patikrinimo, kiekio, pristatymo ir pakavimo reikalavimai apibrėžti.
- Tiekėjui prašoma išvardyti prielaidas ir pasiūlytus nukrypimus.
Aptarkite savo kitą specialų CNC komponentą
Bendraukite su PFTWORLD savo dabartinį 2D brėžinį, 3D CAD failą, medžiagos specifikaciją, kiekį, paviršiaus apdorojimo reikalavimus ir svarbiausius patikrinimo poreikius. Aiškus inžinerinis paketas sukuria geriau pradėti gamybos galimumo peržiūrą, pasiūlymų palyginimą ir gamybos planavimą.
Aptarkite savo CNC apdirbimo reikalavimusTurinys
- Apdirbta detalė yra sėkminga tik tada, kai ji tinkamai veikia montavimo procese
- Kaip geometrija veikia CNC apdirbimo procesą
- Penki projektavimo patikrinimai, kurie sumažina gamybos riziką
- Paviršiaus apdaila ir papildomos operacijos
- Nuo projektavimo peržiūros iki kontroliuojamo gamybos plano
- Kaip pirkėjai gali palyginti CNC apdirbimo pasiūlymus
- Ką įtraukti į CNC apdirbimo pasiūlymo užklausą (RFQ)
- Prototipų ir serijinės gamybos kainų pasiūlymai reikalauja skirtingų prioritetų
- Dažniausiai užduodami klausimai CNC pirkėjų
- Praktiškas sąrašas prieš kainų pasiūlymą
- Aptarkite savo kitą specialų CNC komponentą