 EN


Inžinerijos vadovas · Tinkintų CNC pavarų gamyba
Kaip parengti individualios CNC pavaros užklausą: projektavimas, žaidimas, tikrinimas ir tiekėjo pasirinkimas
Patikima pasiūlymo kaina prasideda nuo patikimo detalės apibrėžimo. Kai tinkintos pavaros projektas prasideda nuotrauka, pavyzdžiu arba nepilnu CAD modeliu, skirtingi tiekėjai gali pateikti skirtingus tos pačios komponentės aiškinimus. Aiškus užklausos dokumentas paverčia užklausą bendru inžineriniu dokumentu.
Prieš aptarinėdami vieneto kainą, pirkėjas turėtų apibrėžti, kaip pavara turi veikti, kaip ji sąveikauja su surinkimu ir kaip bus tikrinama atitiktis reikalavimams. Toks požiūris padeda inžinieriams, OEM pirkėjams ir pirkimų komandoms lyginti pasiūlymus pagal techninį apimtį, o ne tik pagal kainą.
Ką turėtų apimti tinkintos CNC pavaros užklausa?
Visas RFQ dokumentas turi būti išsamus, kad tiekėjai galėtų daryti vienodas technines prielaidas. Įtraukite peržiūrėtą 2D brėžinį su orientyriniais taškais, matmenimis, nuokrypio ribomis ir redaguotojo lygiu kartu su 3D CAD modeliu bendrai palaikomoje formatu. Nurodykite pavaros tipą, dantų formą, modulį arba skersminį žingsnį, dantų skaičių, spaudimo kampą, sukimosi kampą (jei taikytina) ir sukimosi kryptį.
Paketas taip pat turi apibrėžti žingsnio arba atskaitos skersmenį, išorinį skersmenį, šaknies parametrus, danties plotį, danties storį, skylių skersmenį, raktinę griovytę, briaunotąjį jungtį, ašį, petį, flanšą, sriegines savybes, medžiagos klasę, termoapdorojimą, paviršiaus apdorojimą, šlifuotą kraštą, dengimą, kiekį, pakavimą bei tikrinimo dokumentus. Jei kuris nors elementas nežinomas, pažymėkite jį kaip TBD vietoj to, kad kiekvienas tiekėjas darytų skirtingas prielaidas.
1. Apibrėžkite pavaros geometriją prieš aptardami apdirbimą
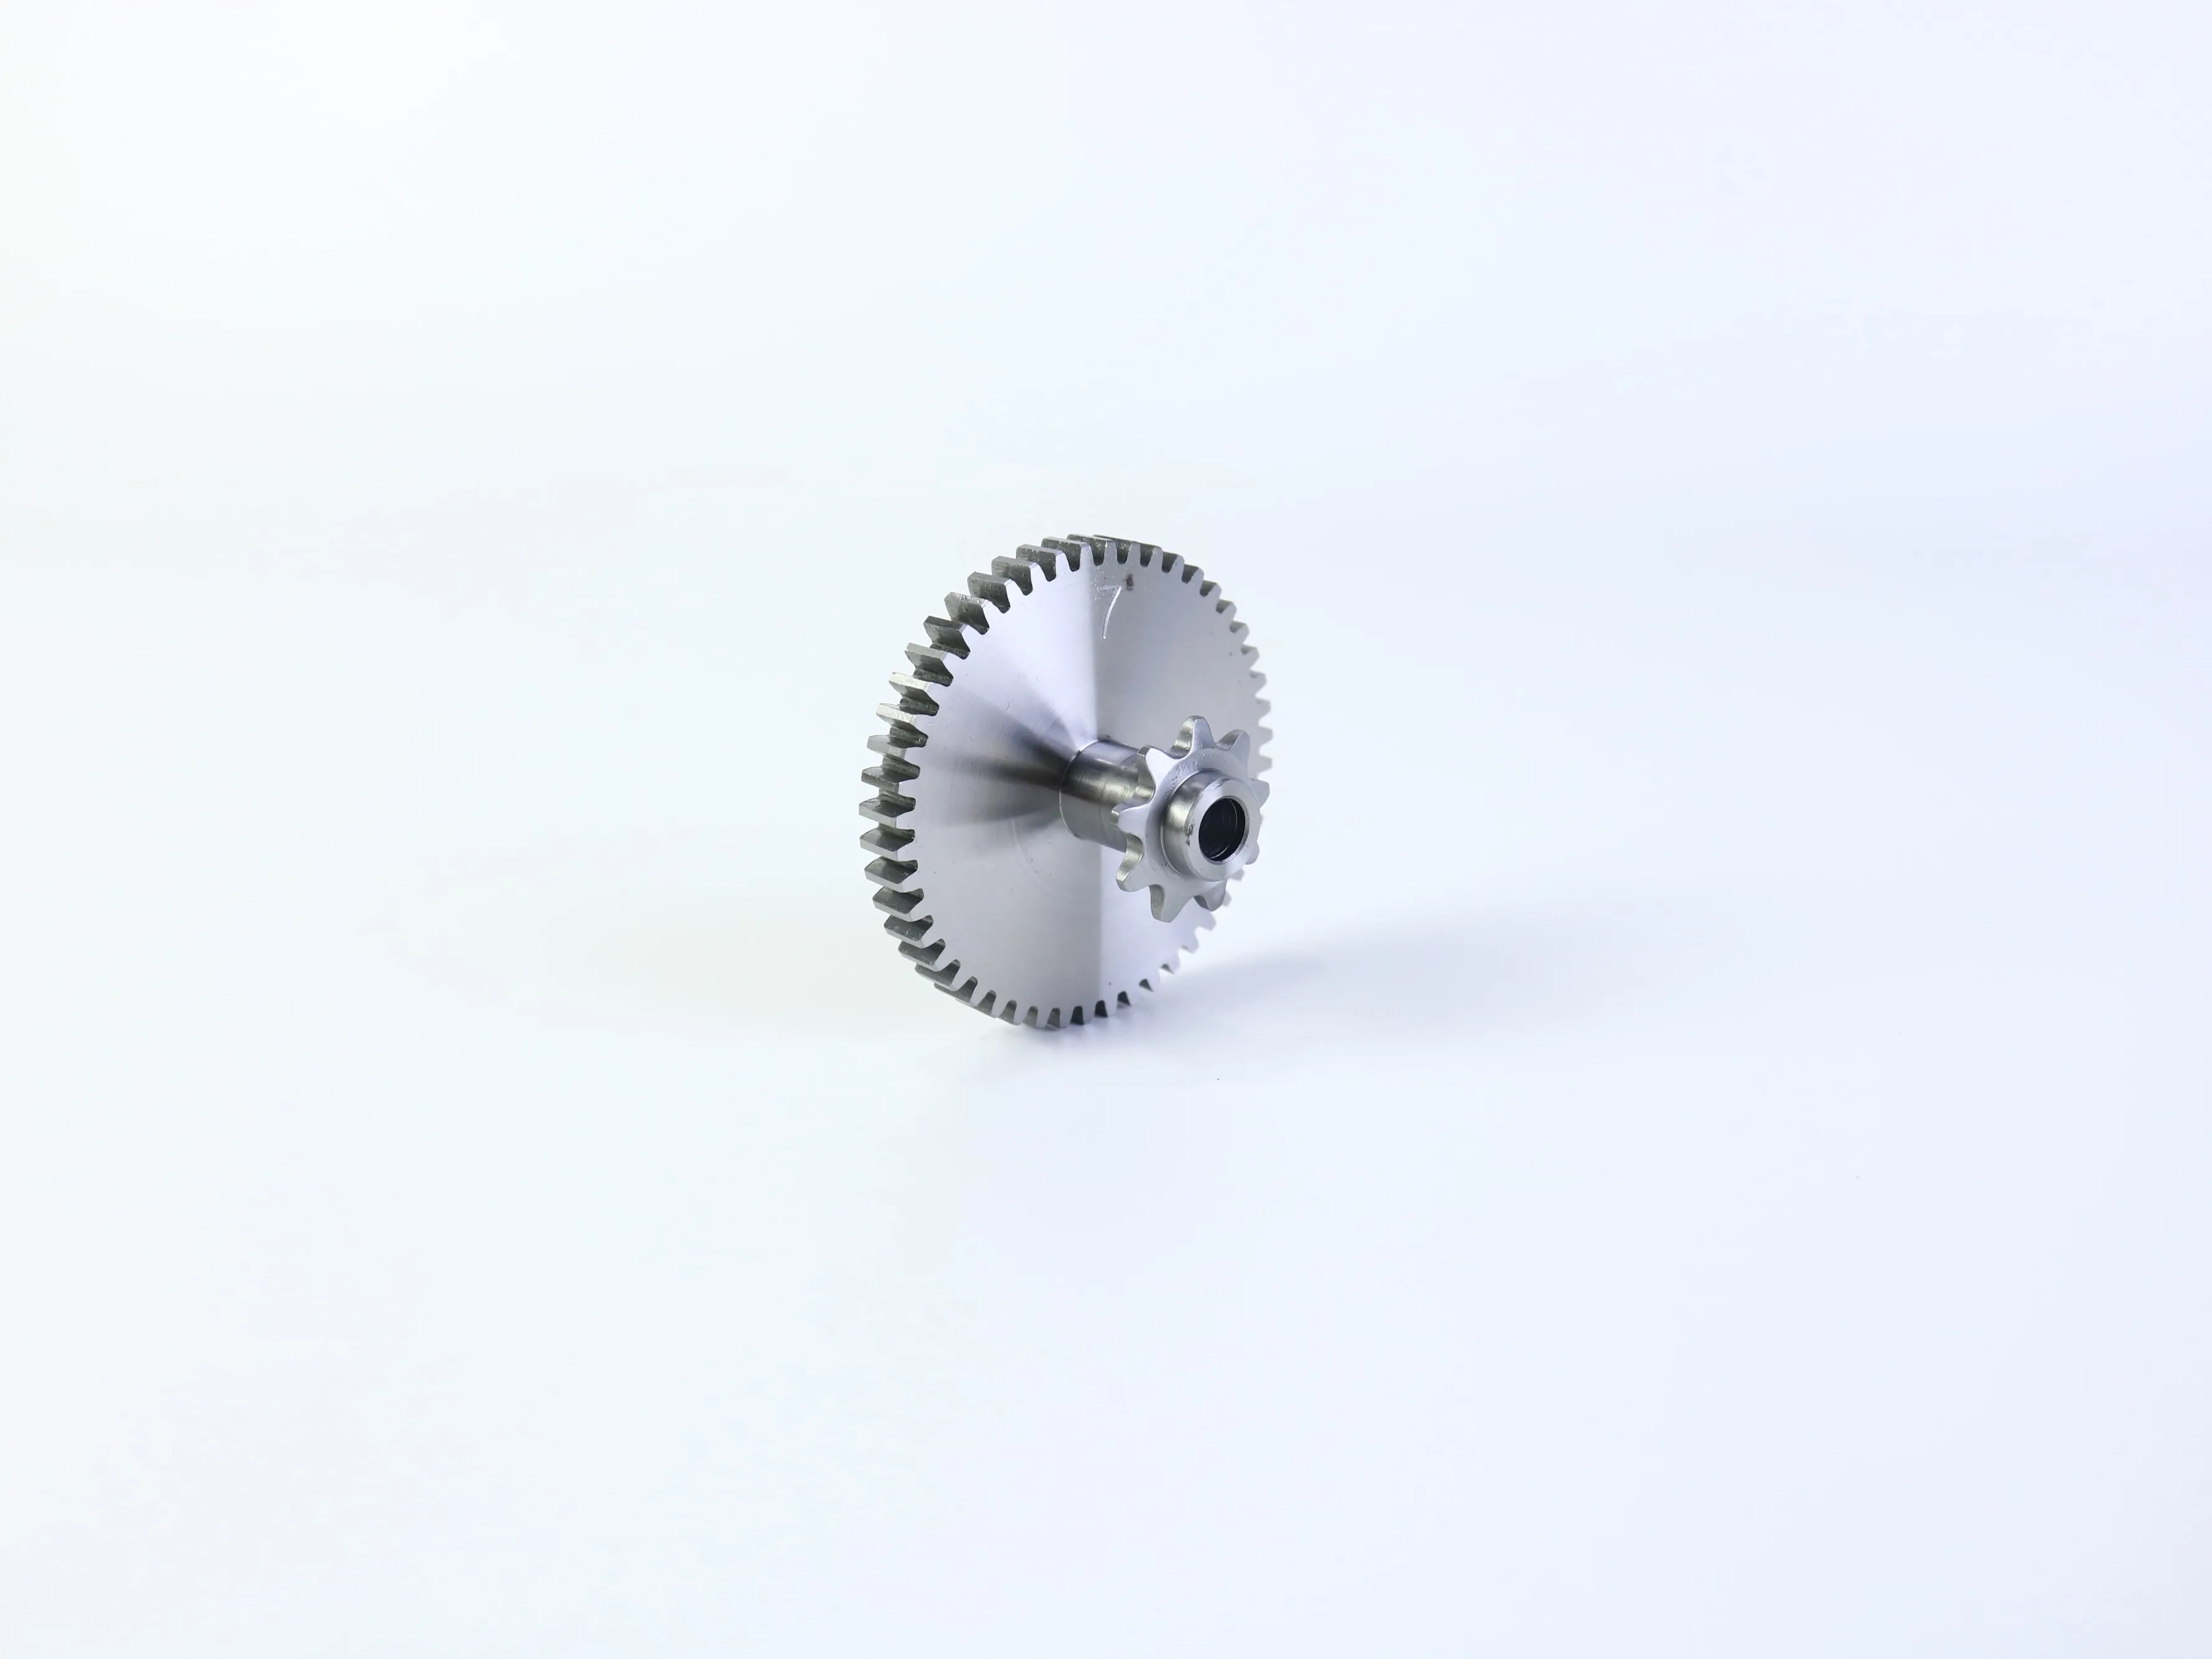
Pavaros ratukas nėra visiškai apibrėžtas tik išoriniu pavidalu arba dantų skaičiumi. Cilindriniam involiutiniam ratukui modulis, spaustuko kampas ir dantų skaičius yra pagrindiniai konstravimo parametrai. Modulis apibūdina danties dydį, spaustuko kampas veikia danties profilio formą, o dantų skaičius dalyvauja pagrindinėse matmenų skaičiavimuose. Du komponentai gali atrodyti panašūs nuotraukoje, tačiau vis tiek būti nesuderinami, nes jų dantų sistemos skiriasi.
Jei detalė yra keitimo komponentas, pateikite originalų detalės numerį ir turimą informaciją apie dėvėjimą arba gedimą, tačiau detalės numerį nevertinkite kaip visiškos inžinerinės specifikacijos. Jei pavaros ratas sujungtas su ašimi arba būgneliu, aiškinkite, ar tai viena apdirbta detalė, ar atskirų komponentų surinkimas.
2. Nurodykite žaizdos dydį kaip funkcionalų reikalavimą
Žaizda – tai tarpas tarp susijungiančių dantų paviršių. Ji nėra tiesiog gamybos defektas, kurį reikia pašalinti. Kontroliuojamas žaizdos kiekis paprastai reikalingas sklandžiam sukimosi procesui, tepimui bei leidžia kompensuoti šiluminio išsiplėtimo ar surinkimo poveikį. Žaizdos dydis gali būti paveiktas centro atstumo ir danties storio, todėl užklausoje (RFQ) turi būti aprašyta visa pavaros pora, o ne tik atskiras skaičius be konteksto.
Pirkėjas turėtų atsakyti į tris klausimus: kuris pavaros poros arba surinktinės dalies elementas vertinamas; kuri eksploatacijos sąlyga yra aktualioji, įskaitant sukimosi greitį, apkrovą, temperatūrą ir tepimą; ir kaip bus matuojamas ir priimamas žingsnio tarpas. Vengti rašyti tik „nulinis žingsnio tarpas“, nebent inžinerijos komanda aiškiai apibrėžė visą mechanizmą ir reguliavimo metodą. Nulinis tarpas gali užkirsti kelią sklandžiam sukimosi judėjimui, o mažo žingsnio tarpo reikalavimas be nurodytos matavimo krypties ar bandymo sąlygų yra sunkiai interpretuojamas.
Jei tikslus reikalavimas nepasiekiamas, reikia paprašyti tiekėjo peržiūros ir pasiūlyti gamybai tinkamą diapazoną patvirtinimui. Šis pasiūlymas turi būti dokumentuotas kaip inžinerinis rekomendacinis sprendimas, o ne automatiškai laikomas pirkėjo funkcinių reikalavimų pakaitalu.
3. Atskirkite kritines nuokrypių ribas nuo bendrų matmenų
Per didelės leistinos nuokrypos kiekvienam matmeniui gali padaryti pavaros techninės užklausos (RFQ) įvertinimą sudėtingesnį ir padidinti apdirbimo, paruošimo bei tikrinimo pastangas be asmens montavimo patobulinimo. Geriau parengtas brėžinys nurodo tas savybes, kurios valdo funkcionalumą. Tipiškos kritinės sritys apima dantų šoninės paviršiaus tikslumą arba nurodytą pavaros tikslumo klasę, žingsnio skersmens ir sujungiamos geometrijos santykį, vidinio skersmens ir dantų koncentriškumą, spindulinį ir veidinį bėgimą, veidinį plotį, ašinę padėtį, raktinės įpjovos arba sukabinimo profilio tarpusavio pritaikymą, peteliškių santykius, dantų storį, žingsnio tarpą (backlash), bei paviršiaus šiurkštumą guolių arba slydimo sąveikos vietose.
ANSI/AGMA ISO 1328-1 pateikia klasifikavimo sistemą cilindrinėms involutinėms pavaroms gaminti ir tikrinti jų dantų šoninius paviršius. Ji gali būti naudojama kaip bendras nuorodos šaltinis, tačiau ji nesikeičia išsamiu konstrukcijos apibrėžimu, poravimo sąlygomis ar priėmimo planu. Nurodykite reikalaujamą standartą, jo leidimą ir tolerancijos klasę bei patvirtinkite, ar tiekėjas gali atlikti tikrinimą pagal šią nuorodą. Funkcinėms matmenims naudokite aiškias tolerancijas ir orientyrus, o nekritinėms savybėms galima taikyti bendrąsias tolerancijas.
4. Pasirinkite gamybos maršrutą remdamiesi geometrija ir kiekiu
Matomoji dalis gali apimti kelias operacijas. Pavaros ir veleno komponentas gali reikalauti apvartymo operacijų tuščiosios detalės ar veleno elementams, gręžimo ar išgręžimo skylėms, frezavimo plokštumoms ar raktinėms griovytėms bei specializuotos pavaros dantų formavimo ar generavimo operacijos. Papildomos operacijos gali apimti šlifuotų kraštų pašalinimą, terminį apdorojimą, šlifavimą, dengimą, valymą ir galutinį tikrinimą.
Tinkamiausias gamybos būdas priklauso nuo dantų formos ir tikslumo, medžiagos ir būklės, kiekio, integruotos geometrijos, paviršiaus reikalavimų bei skirtumo tarp maketo ir serijinės gamybos. Maketo gamybai gali būti svarbesnė lankstumas, o serijinei gamybai – specializuoti įrankiai ir tikslingesnis procesų valdymas. Paprašykite tiekėjo paaiškinti pagrindinius kaštų ir rizikos veiksnius. Tikslus įrankių judėjimo kelias ar konkrečios mašinos prekės ženklas yra mažiau svarbūs nei tai, ar pasiūlytas gamybos būdas atitinka geometrijos ir priėmimo reikalavimus.
5. Pasirinkti medžiagą pagal eksploatacines sąlygas
Nuotraukoje pavaizduoto detalės spalva negali patvirtinti jos medžiagos rūšies. Varinės spalvos komponentas gali būti varis, cinkuotas plienas, dengta medžiaga ar kitas lydinys. Nurodykite medžiagą pagal pripažintą rūšį ir būklę, o jei reikia – nustatykite medžiagos sertifikato reikalavimą.
Apsvarstykite sukimo momentą, greitį, veikimo ciklą, dilimo atsparumą, korozijos atsparumą, apdirbamumą, drėgmę, chemikalus, temperatūros pokyčius, užterštumą, šiluminį apdorojimą, dengimą, nesutampančią poravimosi ratuką, svorį, elektrinį laidumą, švarumą ir triukšmą. Nepasirinkite medžiagos tik todėl, kad ji lengvai apdirbama. Poravimosi pora, tepimas, apkrova, aplinka ir reikalaujamas tarnavimo laikas gali lemti kitą sprendimą. Kai taikymo sąlygos nėra visiškai apibrėžtos, paprašykite sąlyginės rekomendacijos ir dokumentuokite prielaidas, kurios ją pagrindžia.
6. Įtraukti patikrinimą į RFQ
Patikrinimas turėtų būti apibrėžtas prieš pradedant gamybą. RFQ turi nurodyti reikiamus įrodymus ir matuojamas savybes. Praktiškas planas gali apimti medžiagos identifikavimą, matmeninį patikrinimą (skylės, ašies, peteliškių, veido pločio ir montavimo elementų), taip pat bėgimo arba koncentriškumo tikrinimą, remiantis nustatyta nuoroda.
Jeigu pavaros specifikacijoje to reikalaujama, įtraukite dantų storio, profilio, įvaržos, žingsnio arba bendrosios patikros reikalavimus; paviršiaus šiurkštumo matavimą; vizualinę apžiūrą, siekiant nustatyti šukas, įrankių žymes, pažeidimus ir nepriimtinus kraštų būvius; pirmojo gaminio arba pavyzdžio patvirtinimą; atrankos planą ir neatitikčių tvarkymo procedūrą. Matavimo metodas turi atitikti reikalavimus. Kalibras gali būti tinkamas nekritiniam nuorodiniam matmeniui, tačiau jis negali pakeisti apibrėžto pavaros tikrinimo metodo dantų šoninės tikslumo ar žingsnio tarpelio tikrinimui. Paprašykite tiekėjo nurodyti naudojamą įrangą ir ataskaitos formatą prieš patvirtindami pasiūlymą.
7. Palyginkite pasiūlymus pagal techninį išsamumą
Žemas vieneto kainos dydis neprivalo reikšti žemesnių bendrųjų išlaidų. Peržiūrėkite, ar kiekvienas pasiūlymas paremtas tomis pačiomis prielaidomis. Techniškai atsakingas tiekėjas nustatys trūkstamus parametrus, susiejs brėžinių reikalavimus su procesų kontrolėmis ir paaiškins, kaip bus įrodyta atitiktis.
- Patvirtinkite medžiagos rūšį ir būseną, šiluminę apdorojimą, dengimą, šlifuotą kraštą ir pakavimo apimtį.
- Patikrinkite, ar siūlomas procesas atitinka dantų formos ir tikslumo reikalavimus.
- Atskirkite pavyzdžių, bandymų ir masinės gamybos kainas.
- Padarykite matomus įrankių, programavimo, paruošimo ir vienkartinio inžinerinio darbo mokesčius.
- Patvirtinkite, ar įtraukti patikros ataskaitos ir medžiagų sertifikatai.
- Susiejkite pristatymo terminus su brėžinių patvirtinimu, medžiagų prieinamumu ir patikros reikalavimais.
- Peržiūrėkite bet kokius nuokrypius nuo brėžinio ir reikalaukite patvirtinimo alternatyvoms.
- Įvertinkite, ar tiekėjas gali paremti techninę peržiūrą prieš pradedant gamybą.
Dažniausiai pasitaikančios klaidos, kurios sukuria pavojų dantų projektams
Siunčiama tik nuotrauka
Nuotrauka naudinga pradinėms diskusijoms, tačiau ji negali apibrėžti dantų geometrijos, pritaikymo ar priėmimo kriterijų. Naudokite ją kaip vaizdinę nuorodą ir pateikite brėžinį, pavyzdį ar matavimų planą kainos pasiūlymui.
Naudojama viena bendroji tolerancija visur
Viena bendroji tolerancija gali paslėpti matmenis, kurie valdo funkciją. Atskirai nustatykite kritinius orientyrus, pritaikymus, sukimosi nuokrypį, dantų reikalavimus ir žingsniavimą.
Medžiagos užsakymas pagal išvaizdą
Spalva ir paviršiaus atspindžio savybės nėra patikimi medžiagos identifikavimo būdai. Nurodykite medžiagos rūšį ir sertifikavimo reikalavimus.
Reikalaujama nulinio žingsniavimo be veikimo apibrėžties
Žingsniavimas turi būti susietas su poruojamu įrenginiu, ašies atstumu, veikimo sąlygomis ir matavimo metodu. Kitu atveju tiekėjai gali reikalavimą suprasti skirtingai.
Palyginami nepilni kainos pasiūlymai
Dvi kainos nėra palyginamos, jei vienoje įtraukta šiluminė apdorojimas ir tikrinimas, o kitoje – ne. Prieš pasirenkant tiekėją, normalizuokite pasiūlymo apimtį.
Praktiškas RFQ patikrinimo sąrašas specialiai sukurtiems CNC pavaroms
Prieš siųsdami užklausą, patvirtinkite, kad paketas apima šiuos elementus:
- Brėžinio reviziją ir 3D modelį.
- Pavartos tipą, modulį arba skersminį žingsnį, dantų skaičių ir spaudimo kampą.
- Sukrumplio informaciją, jei taikoma.
- Porinę pavartą arba ašių atstumo informaciją.
- Skylių, raktinės įpjovos, veleno ir montavimo reikalavimus.
- Medžiagos rūšis ir būklė.
- Šiluminio ir paviršiaus apdorojimo reikalavimus.
- Kritinius nuokrypius, orientyrus, bėgimą ir paviršiaus šlifavimą.
- Žaizdos arba danties storio reikalavimą bei matavimo metodą.
- Kiekis pagal prototipo, bandymo ir gamybos etapus.
- Tikrinimo ataskaitos ir medžiagų sertifikatų reikalavimai.
- Pakavimas, žymėjimas, pavyzdžių patvirtinimas ir pokyčių valdymo lūkesčiai.
Šis kontrolinis sąrašas sumažina pasiūlymo neaiškumus, nepriklausydamas nuo pirkėjo nurodyti detales, kurios dar nežinomos. Nežinomi punktai gali būti pažymėti inžineriniam peržiūrėjimui.
Dažniausiai užduodami klausimai
Ar CNC frezavimo įmonė gali pagaminti ratuką iš nuotraukos?
Koks yra svarbiausias ratuko nuokrypis?
Ar glaudesnis leistinasis nuokrypis visada daro pavarą geriau?
Kokius failus turėčiau pateikti užsakant specialią pavarą?
Padarykite užklausą bendru inžineriniu dokumentu
Individualių CNC pavarų gamyba tampa lengvesnė įkainoti ir kontroliuoti, kai užklausa (RFQ) aprašo visą veikimo grandinę: dantų geometriją, sujungimo santykį, sąsajas, medžiagą, technologijos reikalavimus ir tikrinimo įrodymus. Tikslas nėra iš anksto nustatyti kiekvieno gamybos detalės prieš kalbantis su tiekėju. Tikslas – užkirsti kelią skirtingiems tiekėjams pateikti skirtingus to paties detalės aiškinimus.
Susijusiems tiksliesiems mechaniniams komponentams peržiūrėkite individualius tiksliesiuosius mechaninius komponentus ir Cnc gamybos detalės techniniam vertinimui ir kainos pasiūlymo aptarimui apsilankykite Paprašykite kainos pasiūlymo ir techninio vertinimo .
Turinys
- Ką turėtų apimti tinkintos CNC pavaros užklausa?
- 1. Apibrėžkite pavaros geometriją prieš aptardami apdirbimą
- 2. Nurodykite žaizdos dydį kaip funkcionalų reikalavimą
- 3. Atskirkite kritines nuokrypių ribas nuo bendrų matmenų
- 4. Pasirinkite gamybos maršrutą remdamiesi geometrija ir kiekiu
- 5. Pasirinkti medžiagą pagal eksploatacines sąlygas
- 6. Įtraukti patikrinimą į RFQ
- 7. Palyginkite pasiūlymus pagal techninį išsamumą
- Dažniausiai pasitaikančios klaidos, kurios sukuria pavojų dantų projektams
- Praktiškas RFQ patikrinimo sąrašas specialiai sukurtiems CNC pavaroms
- Dažniausiai užduodami klausimai
- Padarykite užklausą bendru inžineriniu dokumentu