 EN


Panduan kejuruteraan | Komponen khas dikisar CNC
Panduan Reka Bentuk Komponen Dikisar CNC: Benang, Lubang, dan Perkara Penting RFQ
Panduan praktikal untuk jurutera dan pembeli OEM yang memerlukan keputusan DFM yang lebih jelas, sebut harga yang lebih boleh dibandingkan, dan kejutan pemasangan yang lebih sedikit.
Apabila suatu komponen CNC tersuai mempunyai benang, lubang, tonjolan, flens, permukaan rata untuk kunci pas, atau tab yang dikisar, geometri hanyalah sebahagian daripada keputusan pembuatan. Cara ciri-ciri tersebut ditakrifkan boleh mempengaruhi akses alat, pemegangan kerja, bilangan pemasangan, pemeriksaan, pemasangan, kos, dan ketepatan petikan harga. Contoh yang ditunjukkan di sini hanya mewakili jenis ciri yang kelihatan; bahan, dimensi, toleransi, dan aplikasi tepatnya belum disahkan daripada gambar-foto.
Apa Yang Perlu Diperiksa Sebelum Memohon Petikan Harga CNC?
Sebelum menghantar model kepada pembekal pemesinan CNC, semak fungsi ciri, akses alat, urutan proses, keutamaan toleransi, dan bukti pemeriksaan. Tanyakan fungsi setiap lubang, benang, tonjolan, bahu, atau permukaan rata; sama ada alat boleh mencapainya secara kaku; sama ada pemesinan putar, pemesinan pengisaran, penentuan semula kedudukan, atau operasi sekunder diperlukan; dimensi manakah yang mempengaruhi ketepatan pasangan; dan apakah yang mesti diukur.
Semakan ini lebih berguna berbanding mengenakan toleransi ketat pada setiap dimensi. Toleransi ketat boleh meningkatkan usaha pemesinan dan pemeriksaan, manakala kehendak fungsional yang tidak jelas masih boleh menyebabkan pembekal tidak dapat memilih proses yang sesuai.
1. Mulakan Dengan Fungsi Setiap Ciri
Lubang: untuk kelegaan, penentuan kedudukan, aliran, atau pengikatan?
Suatu lubang boleh digunakan untuk pengikat kelegaan, pin penentuan kedudukan, galas, aci, laluan bendalir, atau sambungan berulir. Fungsi-fungsi ini memerlukan pendekatan rekabentuk dan pemeriksaan yang berbeza.
Lubang tembus biasanya lebih mudah dimesin berbanding lubang buta kerana serbuk logam dan penyejuk mempunyai laluan melalui komponen. Lubang buta mungkin diperlukan apabila permukaan bertentangan mesti kekal utuh, tetapi kedalamannya, akses alat, dan pengeluaran serbuk logam harus dikaji pada peringkat awal.
Jika lubang digunakan untuk menentukan kedudukan dowel, bearing, bushing, atau aci, saiz diameter sahaja mungkin tidak mencukupi. Lukisan juga mungkin perlu mengawal kedudukan, ketegaklurusan, silindrisiti, atau hubungannya dengan datum. Jika lubang hanya memberikan ruang lega untuk penyambung, toleransi diameter yang terlalu ketat secara tidak perlu boleh menambah kos tanpa meningkatkan pemasangan.
Ulangan: menentukan sambungan, bukan hanya jarak uliran
Bagi uliran luar atau dalam, permintaan sebut harga (RFQ) harus menyatakan piawaian uliran dan penandaannya, diameter utama dan jarak uliran (jika berkaitan), kelas uliran atau kecocokan, panjang keterlibatan yang boleh digunakan, bentuk dalaman atau luaran, komponen pasangan, kaedah pemeriksaan, serta sebarang keperluan chamfer pendahuluan, pelepasan, atau runout.
Lubang berulir buta biasanya memerlukan kedalaman tambahan tanpa ulir di bawah bahagian ulir yang boleh digunakan. Ruang ini membolehkan alat menyelesaikan proses penguliran dan memberikan ruang untuk serpihan logam. Menetapkan kedalaman ulir yang melebihi keperluan sambungan boleh meningkatkan masa kitaran dan menyukarkan pemeriksaan tanpa meningkatkan kekuatan sambungan.
2. Semak Capaian Alat, Kedalaman, dan Sudut Dalaman
Pemesinan CNC ialah proses penyingkiran bahan. Alat mesti secara fizikal dapat mencapai bahan, mengeluarkan serpihan logam, dan tetap cukup tegar untuk mengekalkan geometri dan hasil permukaan yang diperlukan.
Lubang dalam dan ciri sempit
Apabila kedalaman lubang meningkat berbanding diameter, pengeluaran serpihan logam dan pesongan alat menjadi lebih sukar. Lubang buta di dalam poket dalam atau berdekatan dinding tinggi mungkin memerlukan alat yang lebih panjang, urutan operasi yang berbeza, atau tambahan set-up. Pilihan-pilihan ini boleh mempengaruhi ketepatan dan harga.
Semasa ulasan rekabentuk, tanyakan sama ada lubang tembus boleh menggantikan lubang buta, sama ada kedalaman yang dinyatakan itu perlu, sama ada terdapat pendekatan yang jelas untuk gerudi, pengisar hujung, pengalur, atau alat ulir, sama ada saiz alat piawai sesuai, dan sama ada ciri tersebut terlalu dekat dengan tepi atau dinding tinggi.
Jejari dalaman dan pecahan tepi luaran
Pemotong pengisaran berbentuk bulat, jadi sudut dalaman biasanya mempunyai jejari berbanding sudut tajam sempurna. Jika sudut dalaman tajam diperlukan secara fungsional, bahagian tersebut mungkin memerlukan alat khas, pemesinan lebih perlahan, atau proses sekunder, bergantung pada geometrinya.
Tepi luaran sering lebih mudah dikeluarkan dengan chamfer atau pecahan tepi yang ditakrifkan. Jika saiz chamfer yang tepat tidak penting secara fungsional, elakkan mengawalnya secara ketat. Sebaliknya, nyatakan keadaan tepi yang diperlukan, seperti “patahkan tepi tajam” atau “buang gerigi”, dan kenal pasti mana-mana tepi yang mesti kekal tajam.
3. Anggap Tiang, Flens, dan Corak Pemasangan sebagai Ciri Pemasangan
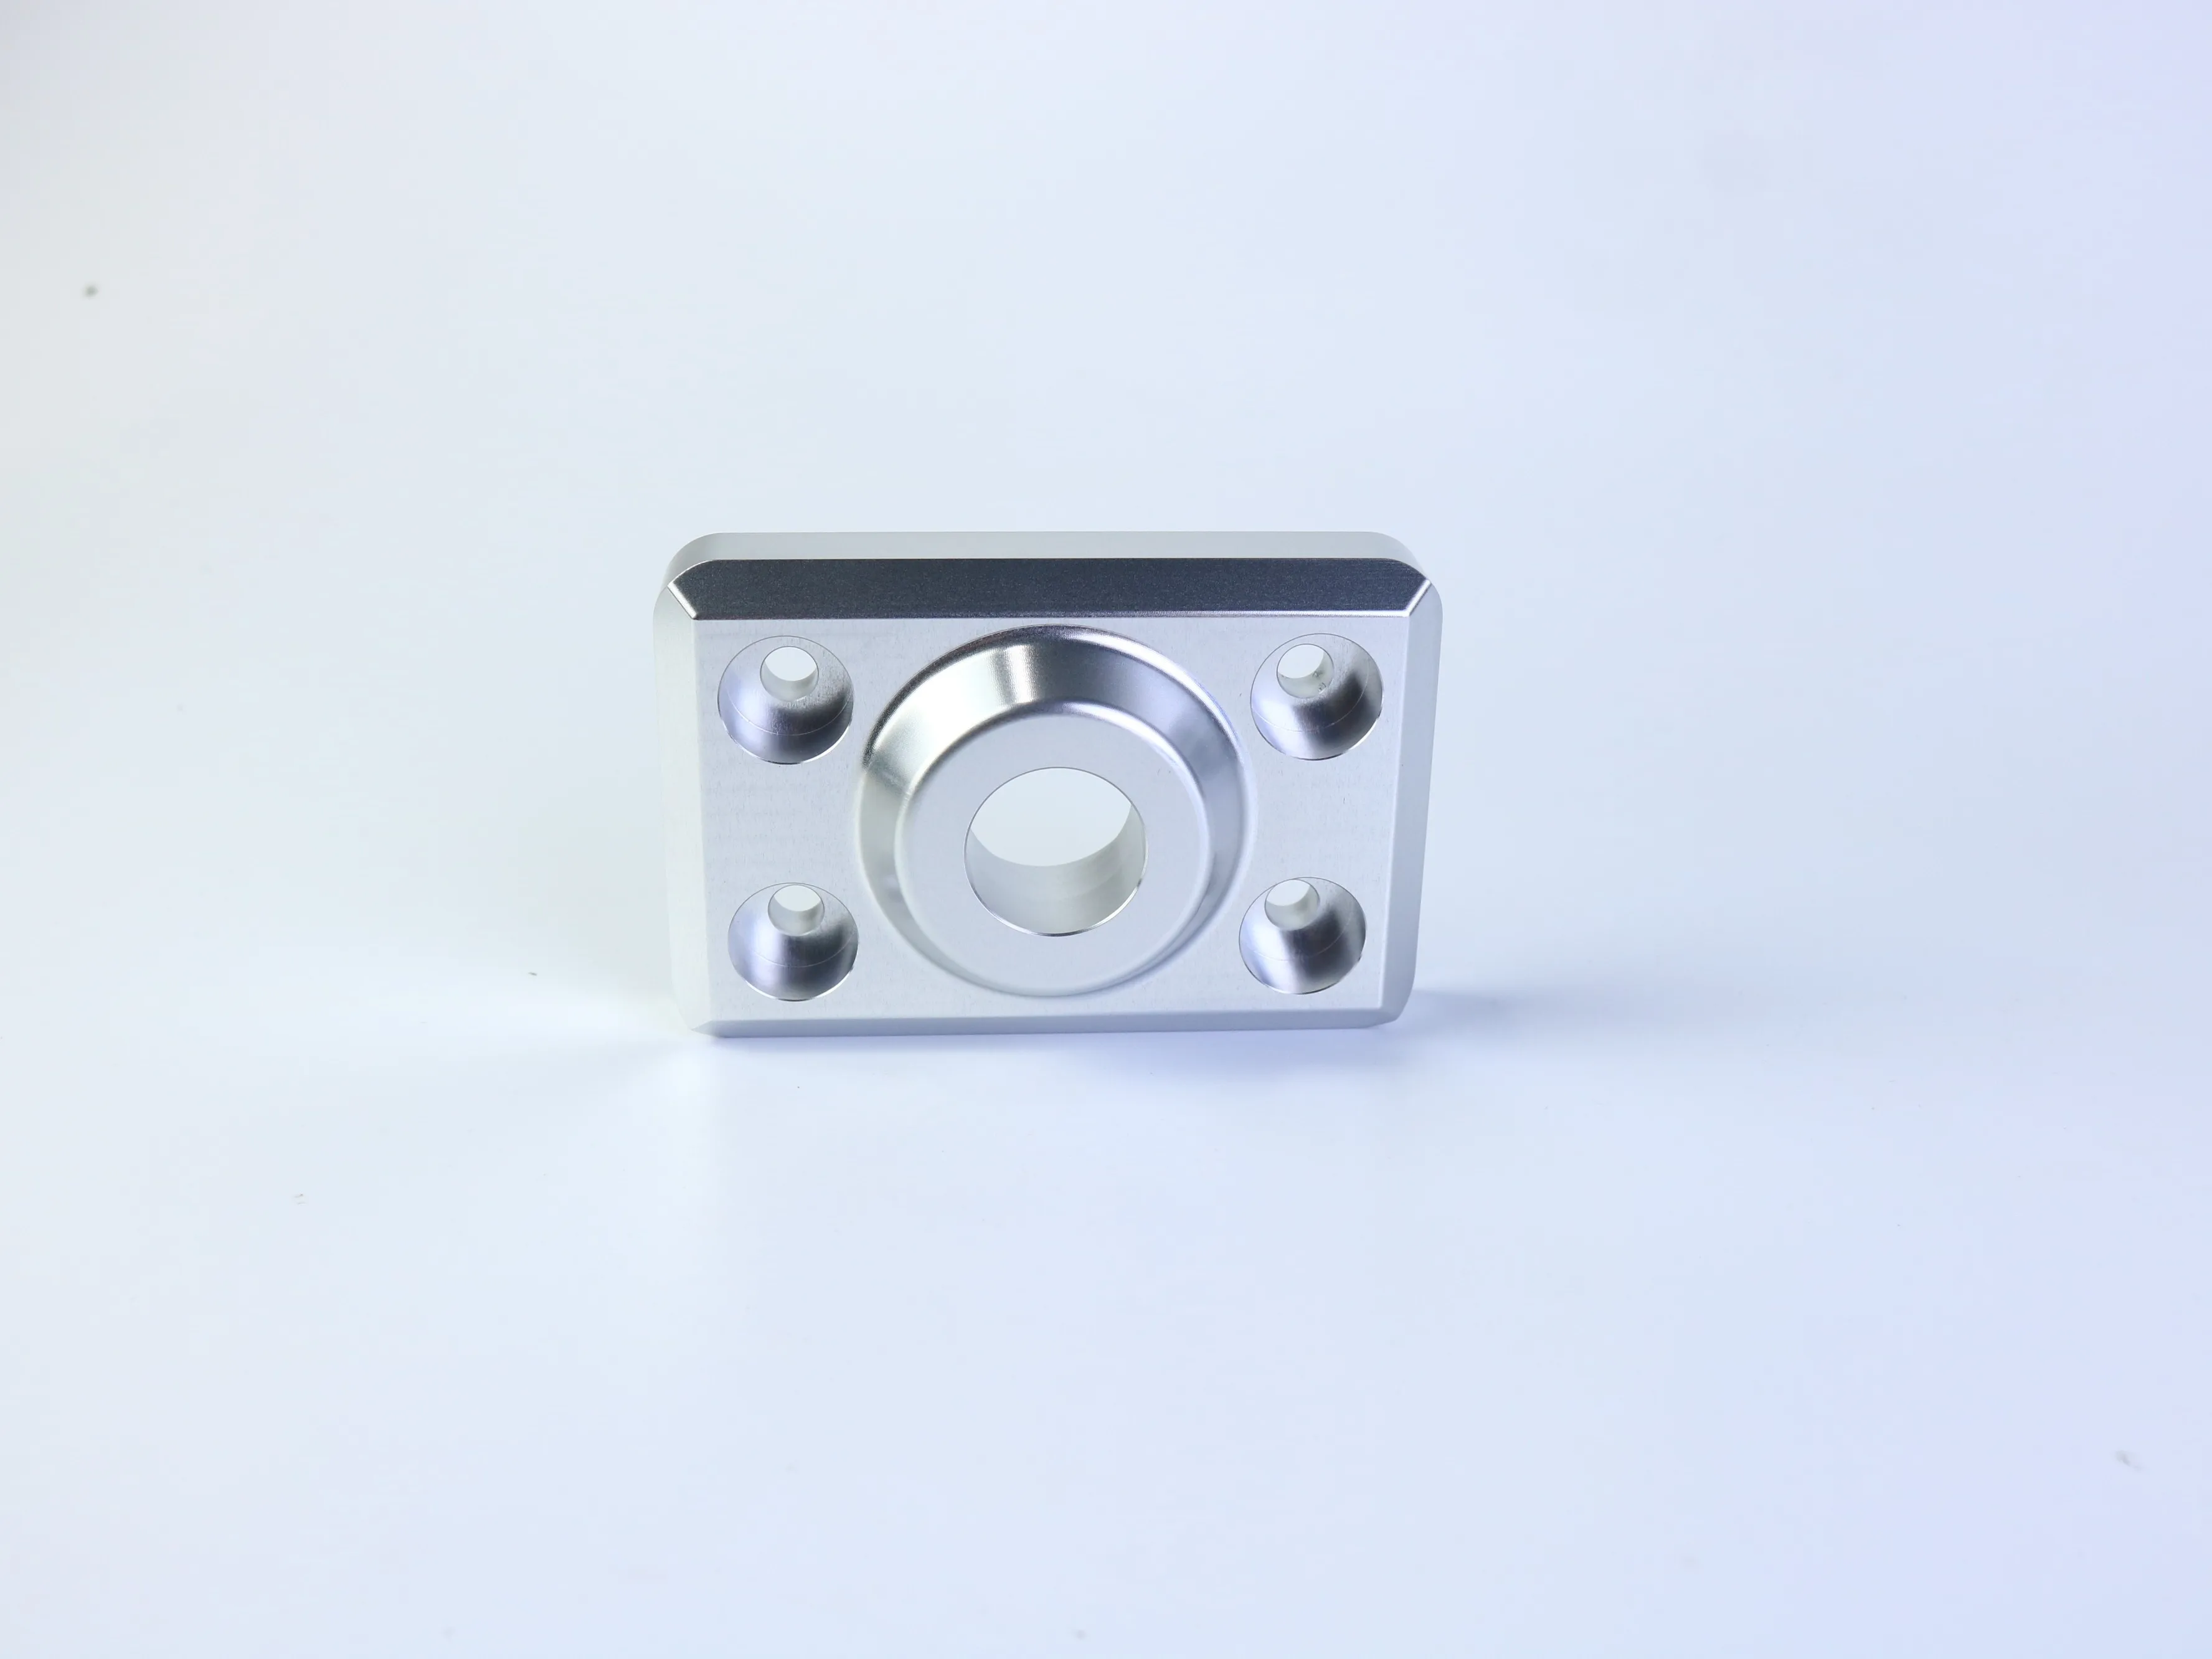
Suatu komponen berbentuk segi empat tepat dengan ciri bulat di tengah dan corak pemasangan empat lubang mungkin digunakan sebagai plat pemasangan, flens, penyesuai, atau pendakap, tetapi gambar foto tidak mengesahkan kegunaannya. Bagi jenis komponen ini, soalan yang paling penting biasanya bersifat relasional:
- Adakah lubang pusat selari dengan tonjolan atau ciri luar?
- Adakah corak lubang simetri di sekitar paksi rujukan?
- Adakah permukaan pemasangan perlu cukup rata untuk memeterai atau menentukan kedudukan komponen lain?
- Adakah ketinggian tonjolan dikawal kerana ia menentukan kedudukan paksi?
- Adakah lubang bolt lubang longgar, lubang bertutup, lubang berlangkah, atau lubang berkerucut?
- Adakah terdapat hubungan yang diperlukan antara corak lubang dan ciri pusat?
Sekumpulan dimensi linear berasingan mungkin tidak dapat menyampaikan hubungan-hubungan ini secara berkesan. Di mana pemasangan bergantung pada kedudukan atau orientasi ciri, gunakan struktur rujukan yang jelas dan arahan GD&T yang sesuai. Pembekal juga perlu mengetahui permukaan mana yang menjadi rujukan utama semasa persediaan dan pemeriksaan.
4. Gunakan Toleransi Mengikut Fungsi
Strategi toleransi yang praktikal memisahkan dimensi umum, dimensi fungsional, dan hubungan geometri. Toleransi umum boleh digunakan untuk panjang yang tidak kritikal, langkah estetik, atau ciri-ciri kelegaan apabila piawaian lukisan jelas. Toleransi dimensi fungsional diletakkan bersebelahan dengan padanan, bahu, diameter lubang, antara muka ulir, dan ciri-ciri penentuan kedudukan. Toleransi geometri sesuai untuk hubungan kedudukan, kerataan, ketegaklurusan, profil, atau orientasi yang memberi kesan kepada pemasangan.
- Toleransi umum: Digunakan untuk ciri-ciri tidak kritikal di bawah piawaian lukisan yang ditetapkan.
- Toleransi dimensi fungsional: Digunakan apabila saiz secara langsung mempengaruhi padanan atau prestasi.
- Rongga geometri: Gunakan datum dan GD&T di mana hubungan ciri-ke-ciri penting.
Jangan salin toleransi piawai pembekal ke dalam lukisan anda tanpa memeriksa sama ada ia sepadan dengan niat rekabentuk anda. Piawai yang dinyatakan tidak secara automatik sesuai untuk tempat bantalan, permukaan pengedap, sambungan berulir, atau ciri penentuan ketepatan. Selain itu, bezakan toleransi pembuatan daripada siap permukaan. Suatu komponen boleh memenuhi keperluan saiz tetapi masih gagal jika permukaan pengedap atau gelincir mempunyai kekasaran atau arah tanda alat yang salah.
5. Nyatakan Bahan dan Rawatan Permukaan Secara Berasingan
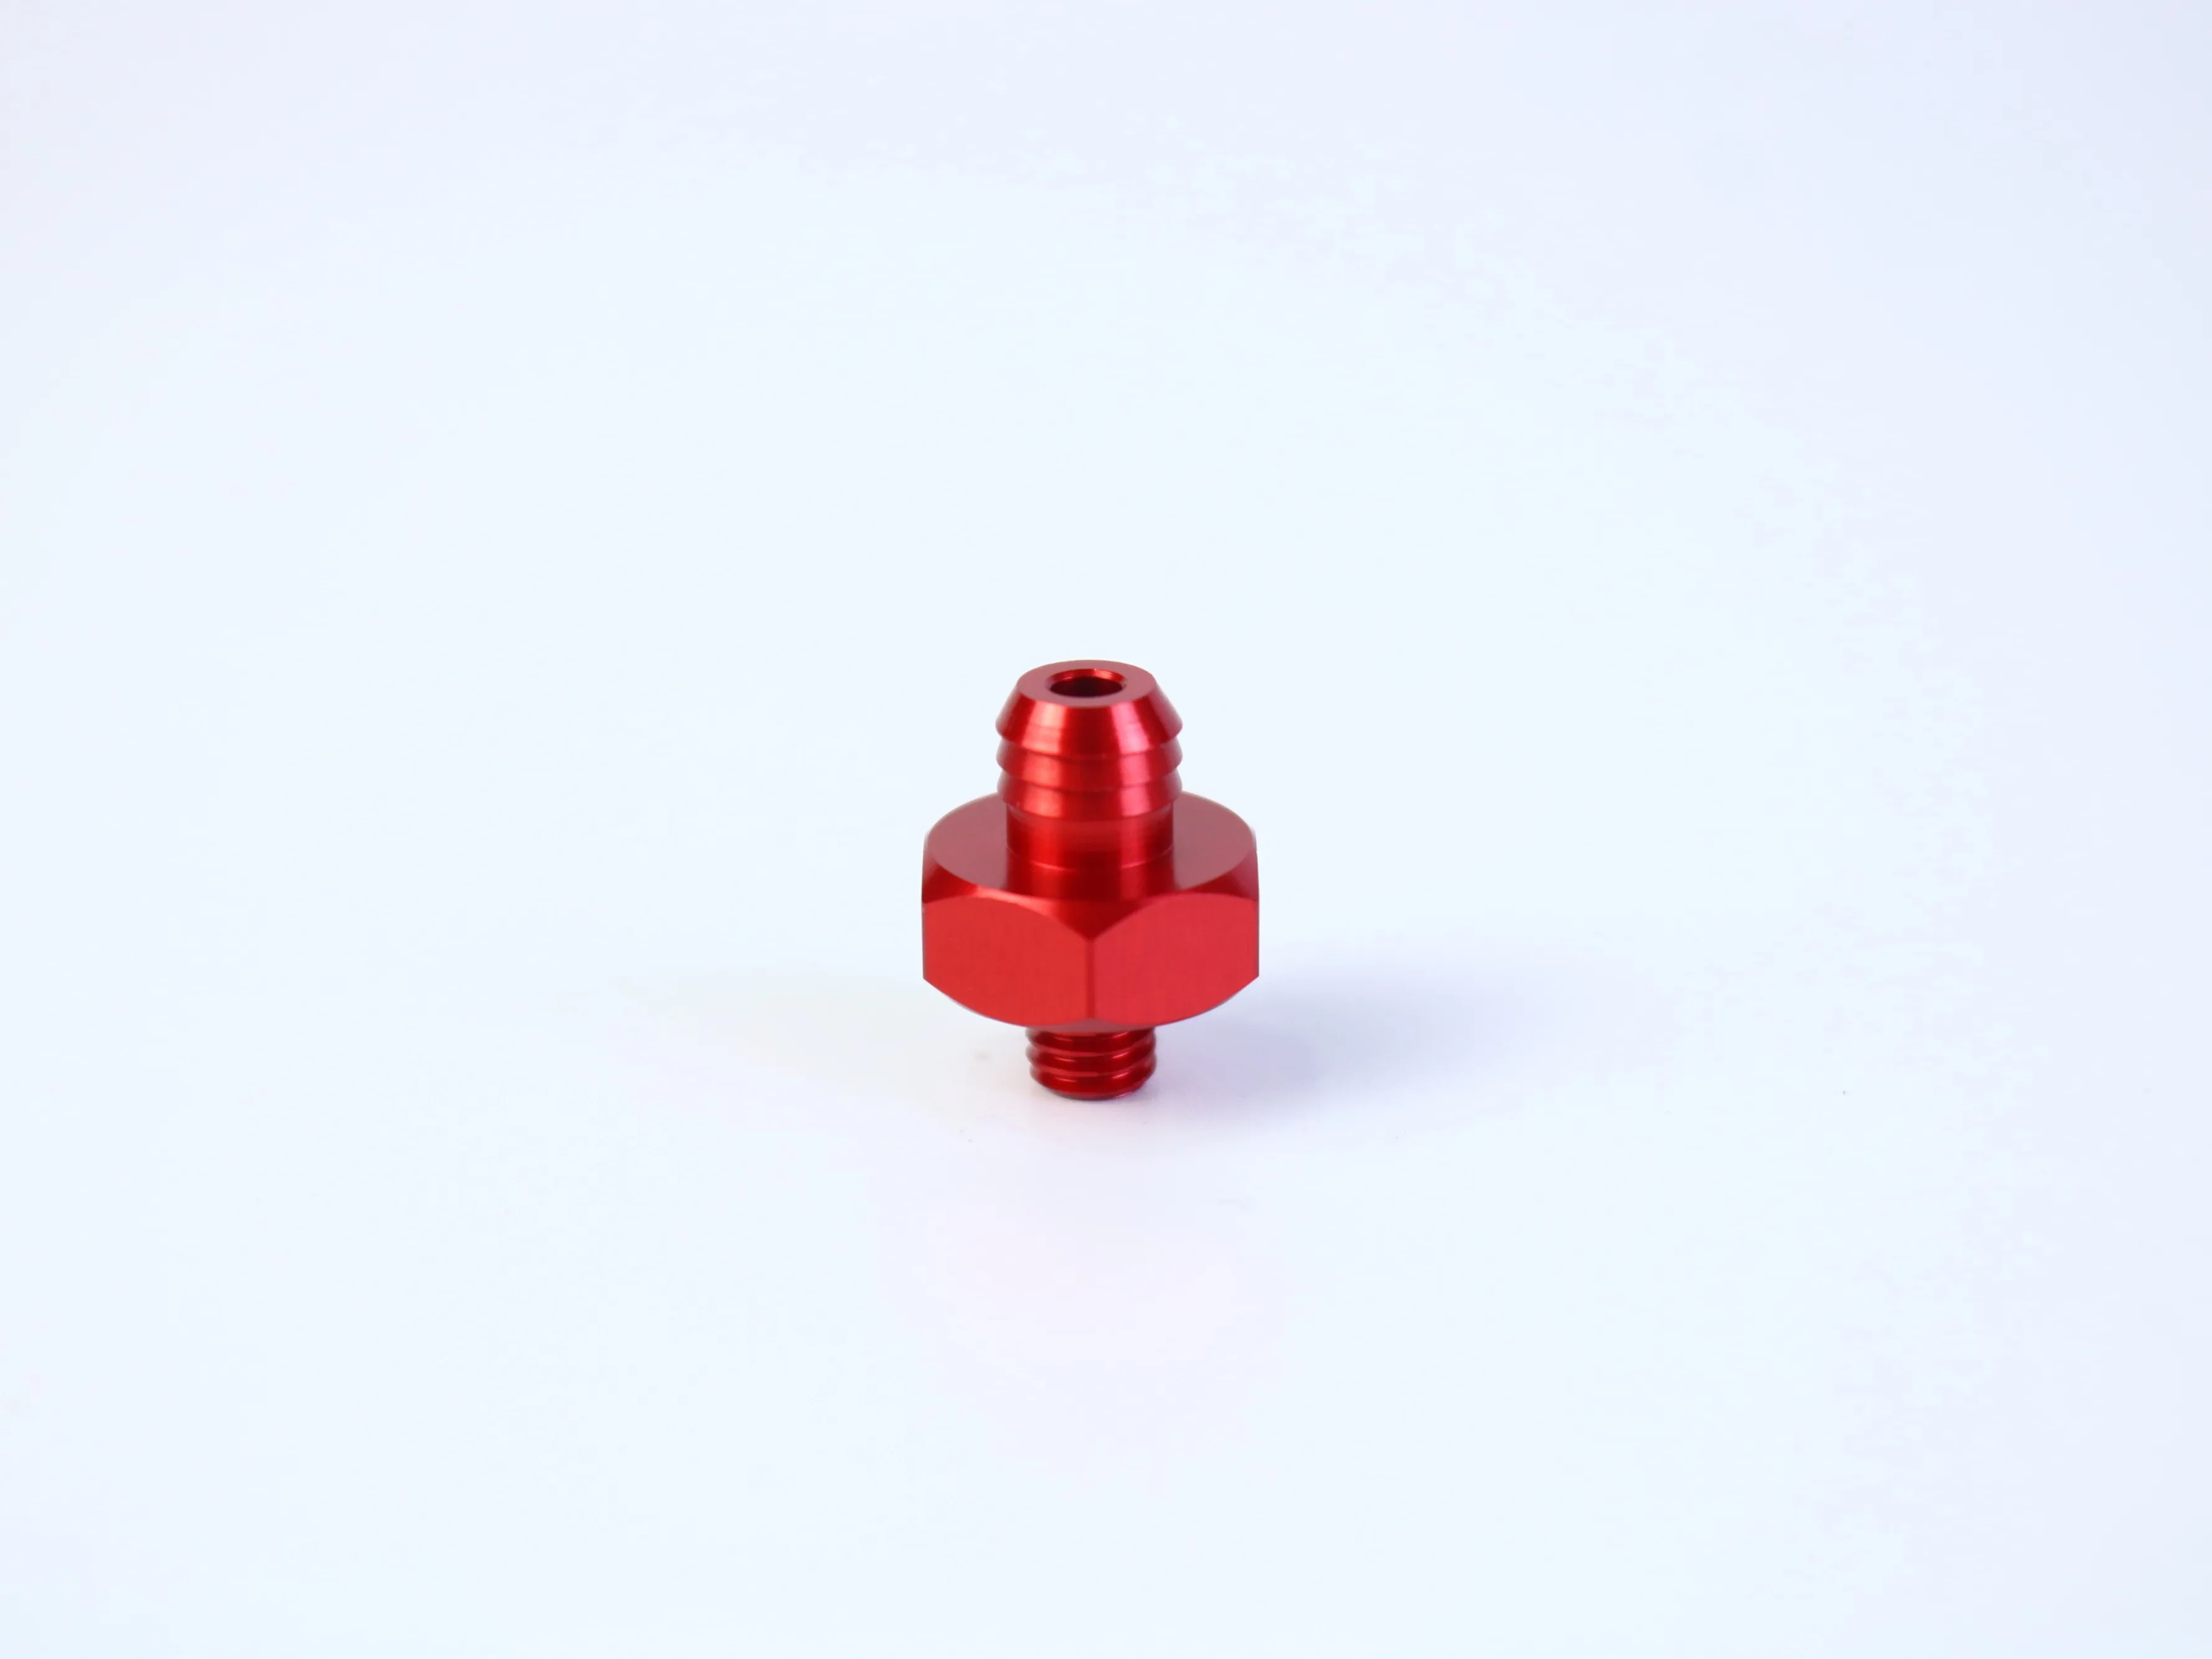
Warna atau kecerminan komponen yang difoto tidak membuktikan bahan asalnya. Komponen perak mungkin terbuat daripada aluminium, keluli tahan karat, keluli berlapis, atau aloi lain; komponen merah mungkin telah dianodkan, dicat, dilapis, atau difoto di bawah pencahayaan berwarna.
RFQ harus menyatakan gred bahan dan keadaan bahan di mana berkaitan, bersama dengan sebarang sijil yang diperlukan. Jika bahan belum ditetapkan, terangkan keperluan prestasi sebagai gantinya: kekuatan, berat, pendedahan kepada kakisan, kekonduksian, kehausan, tingkah laku magnetik, suhu, dan keserasian dengan bahan pasangan.
Rawatan permukaan juga perlu dinyatakan secara berasingan. Anodisasi, penginaktifan, pelapisan, pemblastan, penggilapan, dan salutan serbuk boleh mempengaruhi rupa, rintangan kakisan, kehausan, kekonduksian, dimensi, dan penutupan. Dimensi kritikal mungkin memerlukan penilaian sebelum dan selepas penyelesaian akhir. RFQ yang berguna mengenal pasti permukaan fungsional atau visual, piawaian penyelesaian yang diperlukan, serta sama ada benang, lubang, titik rujukan, atau permukaan pengedap perlu dilindungi.
6. Jadikan RFQ cukup lengkap untuk membandingkan pembekal
Pembekal tidak dapat menghasilkan sebut harga yang boleh dibandingkan jika setiap penawar perlu meneka satu set anggapan yang berbeza. Sertakan maklumat berikut apabila tersedia.
- Data rekabentuk: lukisan 2D yang dikawal semula, model CAD 3D, unit, kaedah unjuran, bahan, rawatan permukaan, penutupan, toleransi umum, toleransi kritikal, datum, GD&T, piawaian benang, kedalaman, maklumat pasangan, pengilangan tepi, dan keadaan tepi.
- Data komersial: peringkat prototaip, percubaan, kelompok kecil, atau pengeluaran; kuantiti yang diperlukan; isi padu tahunan dijangka jika diketahui; kuantiti sampel; jadual penghantaran; pembungkusan, pelabelan, kebolehlacakkan, destinasi, terma perdagangan, dan dokumen kualiti yang diperlukan.
- Soalan teknikal: Ciri manakah yang menimbulkan risiko terbesar terhadap kemudahan pembuatan? Dimensi manakah yang diandaikan menggunakan toleransi umum? Adakah proses ini memerlukan pelbagai persediaan atau operasi sekunder? Adakah perkakasan, pemegang, penyelesaian akhir, pemeriksaan, dan pembungkusan termasuk?
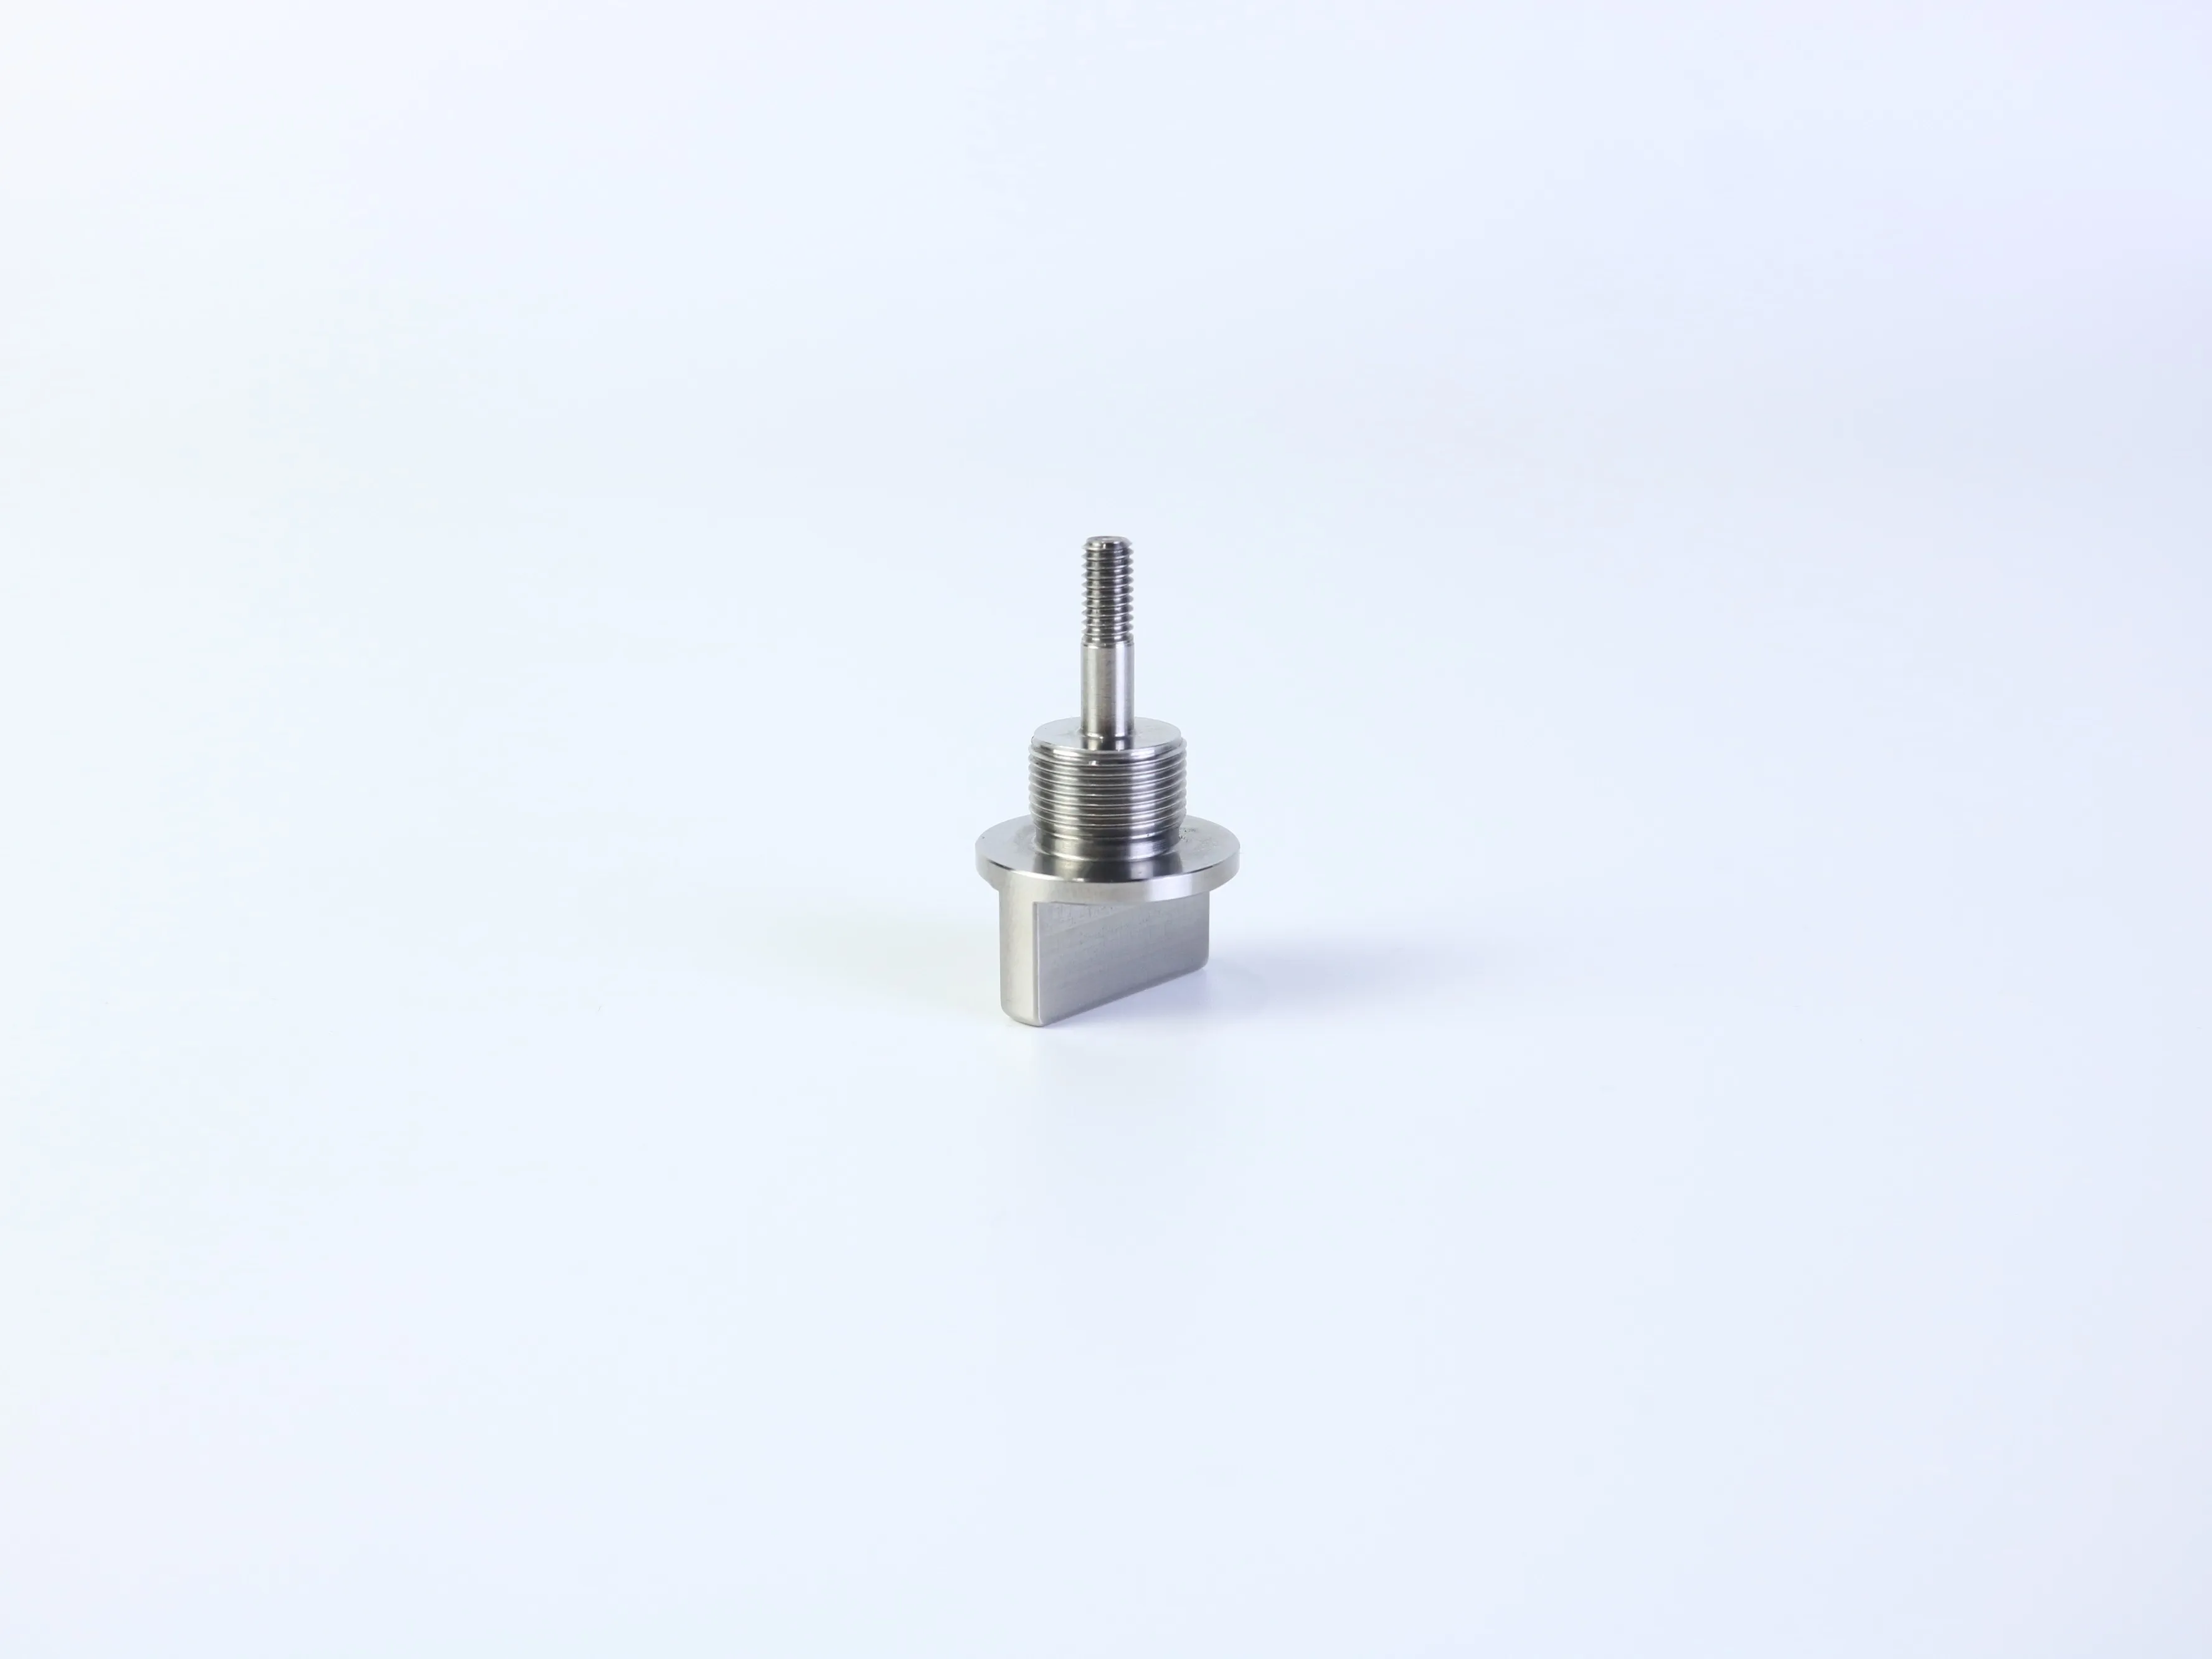
Bagi komponen yang dipusing dan dikisar, kenal pasti hubungan kritikal antara paksi dengan permukaan rata serta orientasi putaran. Operasi pusing biasa mungkin tidak mencukupi apabila komponen mempunyai flens, bahagian berulir, batang, tab segi empat tepat, permukaan rata yang dikisar, atau ciri silang. Lukisan harus menjadikan hubungan tersebut boleh diukur, bukan sekadar kelihatan.
Soalan RFQ yang lebih baik
Minta pembekal menyenaraikan risiko kebolehpembuatan dan andaian dalam sebut harga sebelum pengeluaran bermula. Ini akan menyingkap operasi sekunder tersembunyi, ulir yang tidak jelas, bukti pemeriksaan yang hilang, dan toleransi yang samar—semasa perubahan masih boleh dikawal.
7. Risiko Kos dan Kualiti Lazim
Ketepatan yang tidak perlu
Mengenakan toleransi ketat pada setiap ciri boleh meningkatkan masa pemesinan, usaha pemeriksaan, risiko sisa, dan had ke atas pemilihan pembekal. Gunakan keperluan ketepatan hanya pada ciri-ciri yang benar-benar memerlukannya.
Operasi sekunder tersembunyi
Suatu badan yang dipusingkan dengan permukaan rata, alur, lubang silang, atau tab segi empat mungkin memerlukan pemasangan tambahan. Jika lukisan tidak menentukan hubungan antara paksi yang dipusingkan dan ciri yang dikisar, penjelasan mungkin diperlukan sebelum pembuatan petikan harga atau pengeluaran.
Tali benang yang tidak jelas dan perancangan pemeriksaan yang lemah
Rujukan tali benang tanpa piawaian, kelas, panjang berkesan, atau keperluan pasangan adalah tidak lengkap. Jika corak lubang, muka flens, tonjolan, atau paksi beralur mempunyai kepentingan fungsional, nyatakan cara ia harus dirujuk dan disahkan. Frasa “Periksa semua dimensi” kurang berguna berbanding mengenal pasti ciri kritikal dan format laporan yang diperlukan.
8. Senarai Semak Praktikal DFM CNC dan RFQ
- Setiap lubang mempunyai fungsi yang ditetapkan, dan setiap kedalaman lubang buta adalah perlu serta boleh diakses.
- Piawaian tali benang, kelas, kedalaman, komponen pasangan, pelepasan (reliefs), dan kaedah pemeriksaan telah dikenal pasti.
- Corak lubang dikaitkan dengan datum yang jelas apabila kedudukan menjadi penting.
- Sudut dalaman membolehkan jejari pemotong yang realistik, dan dinding nipis atau poket dalam telah dikaji dari segi kekukuhan.
- Ciri-ciri pusingan dan penggilingan mempunyai proses dan orientasi yang jelas.
- Dimensi kritikal dipisahkan daripada dimensi umum.
- Bahan, keadaan, siap akhir, penutupan, duri, pecahan tepi, dan keperluan estetik adalah jelas.
- Kuantiti, peringkat pengeluaran, jangkaan penghantaran, dan dokumen pemeriksaan dinyatakan.
- Pembekal diminta mengenal pasti andaian sebelum pengeluaran.
Soalan Lazim: Komponen Dimesin CNC, Ulir, dan Permohonan Sebut Harga
Bolehkah model CAD 3D sahaja digunakan untuk sebut harga CNC?
Kadangkala boleh, tetapi ia mungkin tidak menyampaikan maklumat mengenai bahan, toleransi, ulir, siap akhir permukaan, datum, keperluan pemeriksaan, atau ciri-ciri yang tidak sepenuhnya diwakili oleh geometri model. Lukisan yang dikawal versi atau spesifikasi bertulis mengurangkan andaian.
Adakah lubang tembus sentiasa lebih baik daripada lubang buta?
Tidak. Lubang tembus biasanya lebih mudah apabila tidak mengganggu pemasangan, tetapi lubang buta mungkin diperlukan untuk melindungi permukaan atau memenuhi keperluan fungsional. Pilih ciri yang paling mudah yang memenuhi rekabentuk.
Bagaimana saya harus menentukan bahagian CNC berulir?
Kenal pasti piawaian ulir, saiz, jarak ulir, kelas atau kecocokan, panjang yang boleh digunakan, bentuk dalaman atau luaran, keperluan pelepasan atau chamfer, komponen pasangan, dan kaedah pemeriksaan. Ulir visual tidak cukup sebagai bukti keserasian.
Adakah setiap dimensi CNC perlu mempunyai toleransi ketat?
Tidak. Toleransi ketat harus dikaitkan dengan kecocokan, fungsi, atau prestasi. Toleransi umum yang ditakrifkan dengan jelas boleh sesuai untuk ciri-ciri yang tidak kritikal.
Sediakan Permintaan Sebut Harga (RFQ) Pemesinan CNC yang Lebih Sebanding
Sambungan berulir, plat pemasangan, tonjolan, flens, dan komponen yang diputar serta dikisar boleh dihasilkan dengan jayanya apabila keperluan fungsinya diterjemahkan kepada geometri yang boleh dicapai, toleransi yang sesuai, andaian proses yang jelas, dan kriteria pemeriksaan yang boleh diukur.
Matlamatnya bukanlah untuk menjadikan setiap ciri lebih kompleks atau lebih tepat. Matlamatnya ialah memberikan maklumat yang mencukupi kepada pembekal untuk memilih proses yang sesuai, mengenal pasti risiko pada peringkat awal, memberikan sebut harga bagi lingkup yang sama seperti yang anda maksudkan, dan mengesahkan ciri-ciri yang penting kepada pemasangan anda.
Bincangkan Projek CNC Suai Anda
Untuk perbincangan tentang kebolehbuatan pengeluaran dan sebut harga, sediakan lukisan 2D terkini, model CAD 3D, keperluan bahan dan penyelesaian akhir, kuantiti, peringkat pengeluaran, serta jangkaan pemeriksaan. Maklumat awam mengenai pemesinan CNC PFTWORLD boleh dikaji sebelum menghantar butiran projek anda.
Semak Perkhidmatan Pemesinan CNC Suai