 EN


Cara Mereka Bentuk Pengapit dan Komponen Penghubung yang Dikisar CNC untuk Kos Lebih Rendah dan Ketepatan Pemasangan yang Boleh Dipercayai
Panduan kejuruteraan amali untuk pembeli OEM, pereka produk, dan pasukan pembelian yang memerlukan pengikat, sokongan pemasangan, lengan penghubung, atau komponen engsel yang boleh dikutip harga, dikeluarkan, diperiksa, dan dipasang dengan lebih sedikit kejutan.
Jawapan ringkas: rekabentuk komponen berdasarkan datum fungsinya dan antara muka pemasangannya terlebih dahulu, kemudian permudahkan sebarang ciri yang tidak memerlukan perkakasan khas, persediaan tambahan, atau toleransi ketat secara tidak perlu. Permintaan penawaran harga (RFQ) yang kukuh harus menjadikan keputusan-keputusan tersebut jelas kepada setiap pembekal.
Mengapa Komponen-Komponen Ini Memerlukan Lebih Daripada Lukisan Asas
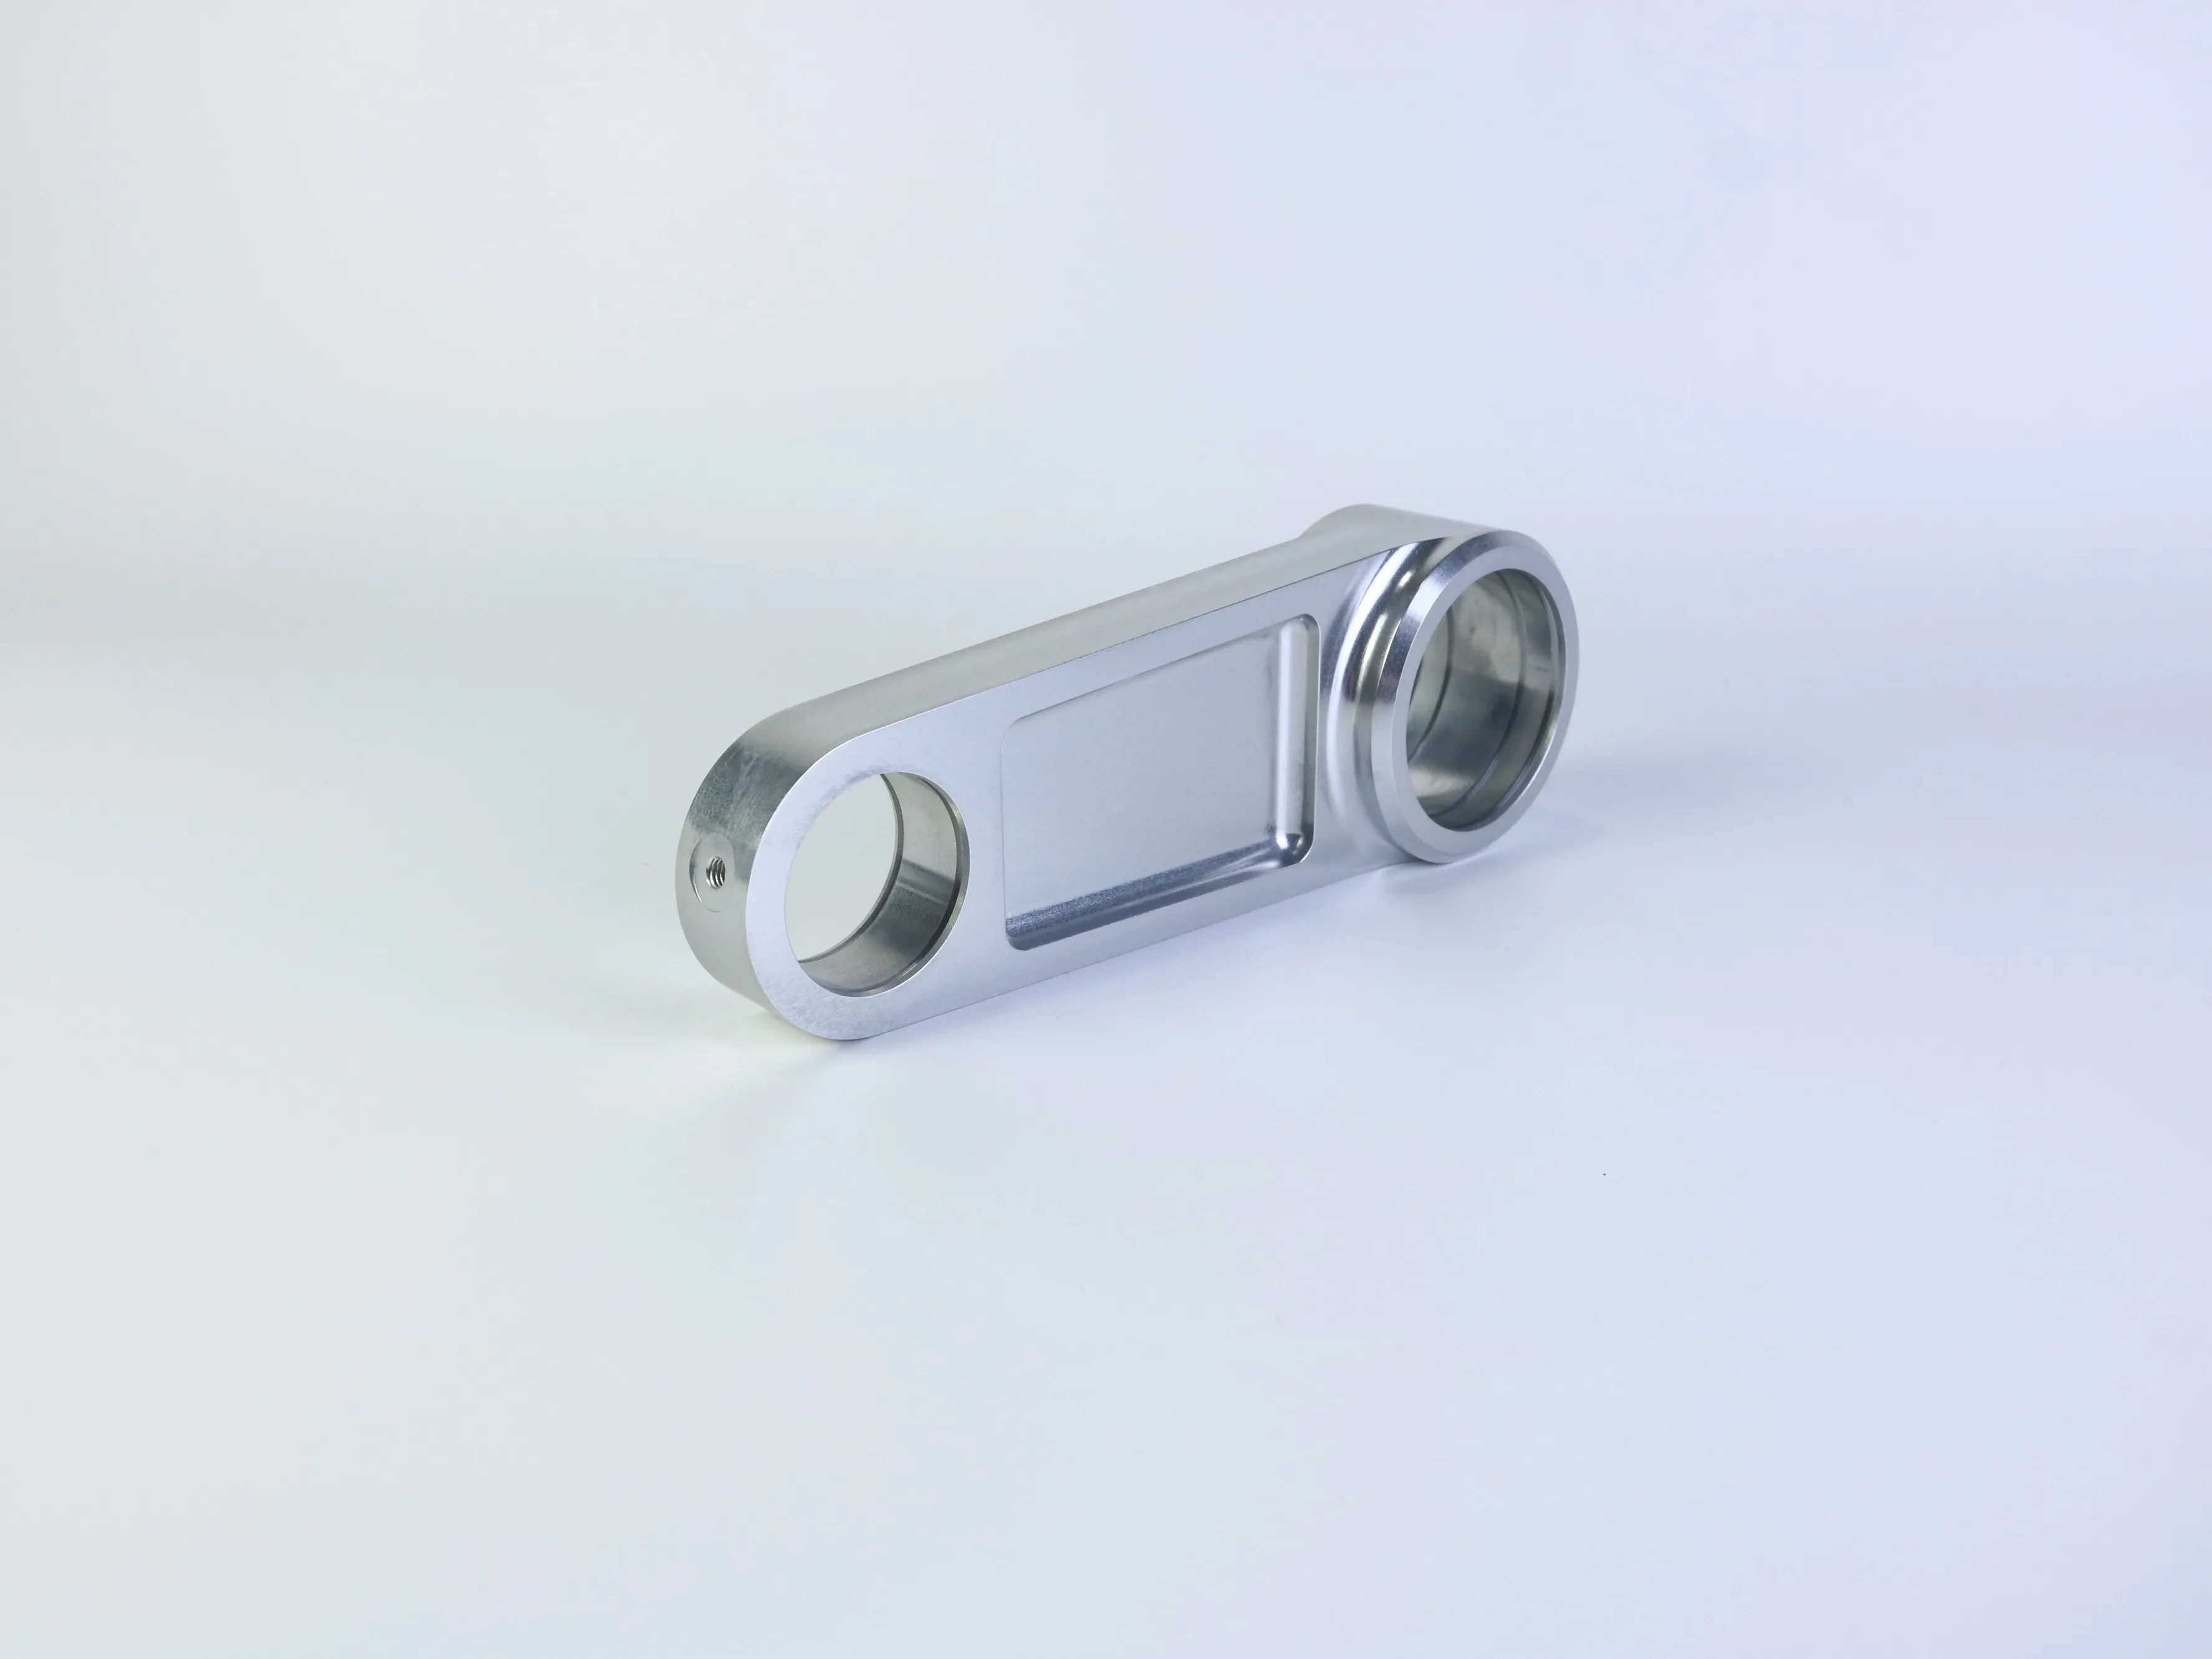
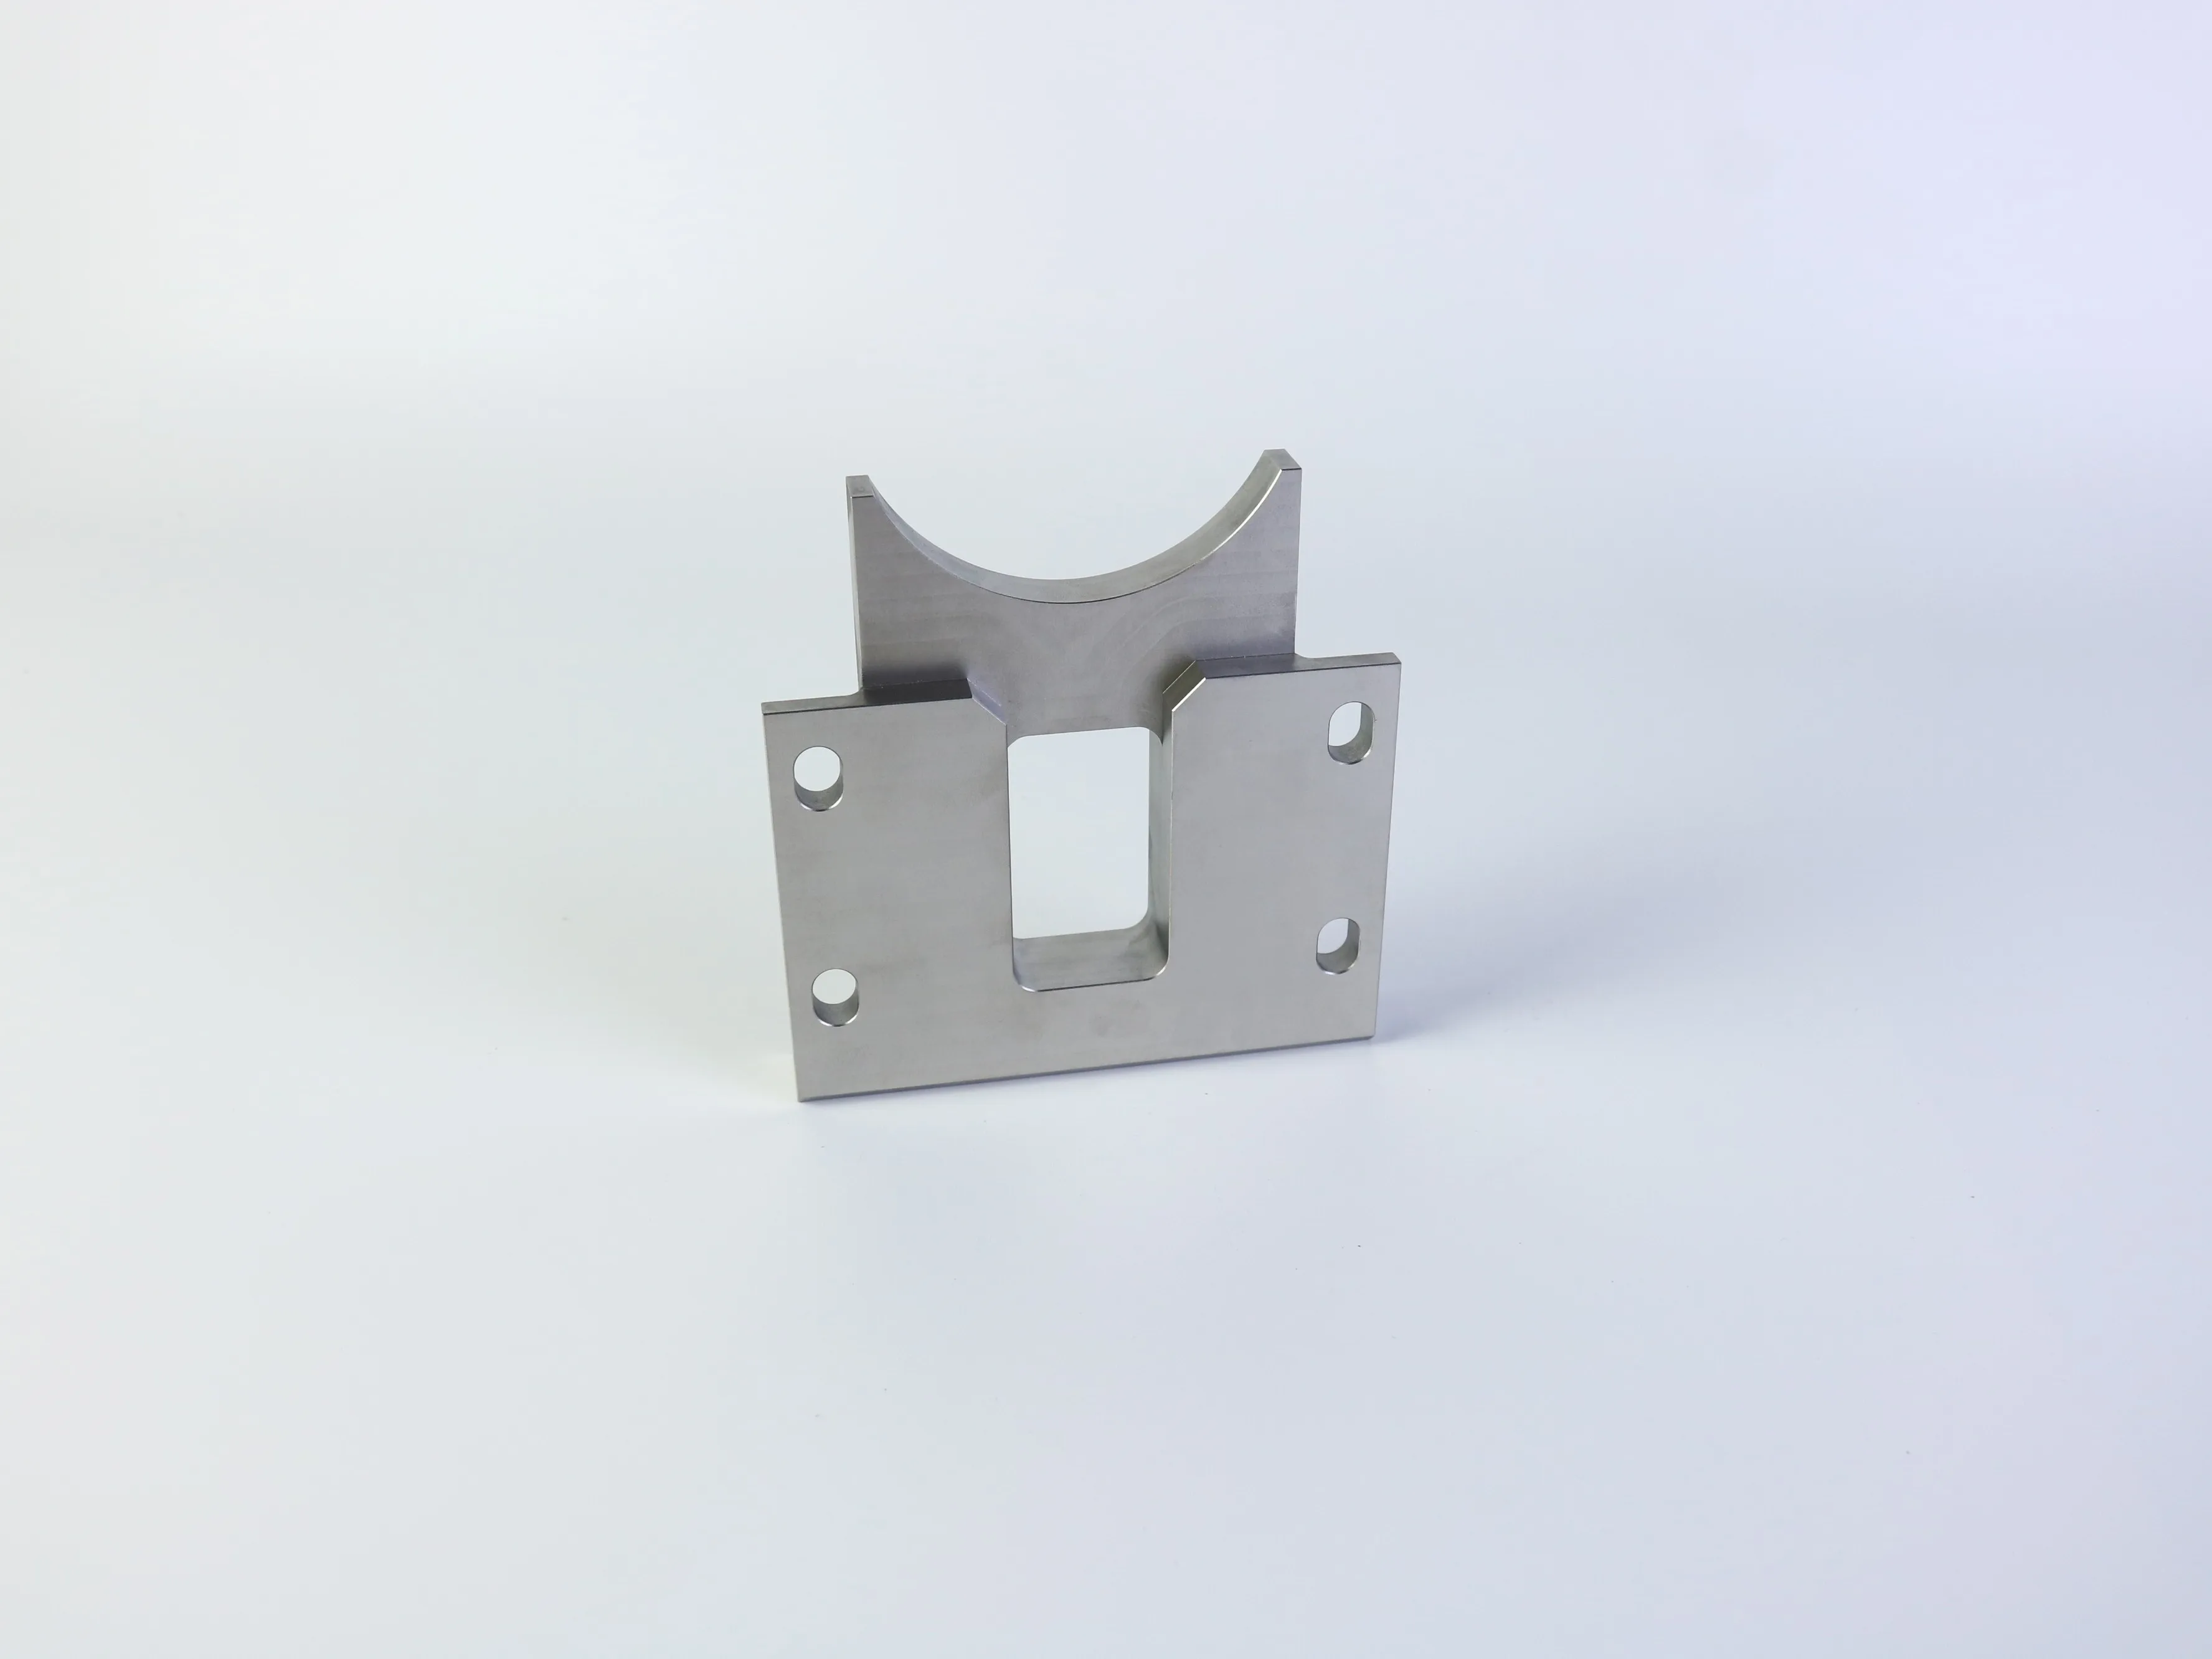
Suatu pendakap atau komponen penghubung yang dimesin menggunakan CNC mungkin kelihatan mudah: suatu plat, beberapa lubang, suatu poket, dan suatu ciri melengkung atau silinder. Dalam pengeluaran, butiran-butiran tersebut mengawal lebih daripada sekadar rupa bentuk. Ia mempengaruhi akses perkakasan, pemegangan kerja, masa pemesinan, ketepatan kedudukan, pemeriksaan, serta cara bahagian tersebut dipasang dengan pin, aci, galas, pengikat, atau suatu pemasangan padanan.
Reka bentuk pendakap dan penghubung sering menggabungkan lubang pemasangan, lubang bor, poket, bukaan, tonjolan, ulir, dan sokongan melengkung dalam satu komponen padat. Cabaran pembuatan ialah mengawal hubungan antara ciri-ciri selepas pengekalan, putaran, pemesinan, penyingkiran berbubuk, penyelesaian akhir, dan pemeriksaan. Sebuah lubang boleh mempunyai diameter yang diterima tetapi gagal dalam pemasangan jika kedudukannya dirujuk daripada datum yang salah; dinding nipis boleh diukur dengan betul semasa diketatkan, kemudian lentur selepas bahan dibuang.
Mulakan dengan Datum Fungsional dan Antara Muka
Sebelum memilih bahan atau meminta sebut harga, kenal pasti permukaan dan ciri yang mengawal pemasangan. Bagi pendakap pemasangan, ini mungkin ialah muka tapak dan corak lubang pemasangan. Bagi komponen penghubung, ini mungkin jarak pusat antara dua lubang, paksi lubang engsel, atau hubungan antara tempat mesin dan muka rujukan.
Lukisan praktikal memisahkan ciri kritikal daripada dimensi tidak kritikal. Tidak setiap tepi memerlukan toleransi yang sama seperti tempat galas atau lokasi lubang engsel. Toleransi ketat di seluruh bahagian boleh meningkatkan kos pemesinan dan pemeriksaan tanpa meningkatkan fungsi.
Takrifkan datum primer, sekunder, dan tersier; kedudukan lubang penting daripadanya; dan nyatakan keperluan keberserenjangan, kelarasan, keselarasan pusat, atau kecocokan hanya di tempat pemasangan memerlukannya. Kenal pasti juga permukaan yang digunakan untuk pengapit, pengedap, gelincir, atau pemasangan.
Model CAD 3D menyampaikan geometri, manakala lukisan 2D yang sepadan harus menentukan benang, toleransi kritikal, penyelesaian permukaan, datum, nota pemeriksaan, dan keperluan penerimaan.
Reka Lubang untuk Capaian, Kedalaman, dan Pemeriksaan
Lubang sering merupakan ciri paling penting dalam pendakap atau penghubung kerana ia menghubungkan komponen tersebut kepada bahagian lain sambungan. Reka bentuknya harus mempertimbangkan lebih daripada diameter nominal sahaja.
Lubang tembus dan lubang buta
Lubang tembus biasanya lebih mudah dibersihkan dan diperiksa, tetapi lubang buta mungkin diperlukan untuk ruang bebas, pengedap, atau susunan pemasangan tertentu. Lubang buta yang dibor biasanya mempunyai geometri hujung bor di bahagian bawah, manakala ciri yang dikisar atau dibore boleh mempunyai bentuk bahagian bawah yang berbeza. Jika keadaan bahagian bawah mempengaruhi kedudukan duduk atau pergerakan, nyatakannya secara eksplisit pada lukisan dan jangan biarkan ia hanya berdasarkan andaian.
Lubang dalam dan lubang bore kritikal
Apabila kedalaman lubang meningkat berbanding dengan diameternya, maka pengeluaran serbuk logam, kekukuhan alat, kelurusan, dan pemeriksaan menjadi lebih mencabar. Lubang dalam mungkin memerlukan pemboran khas atau pemesinan dari lebih daripada satu sisi. Bagi lubang kritikal, nyatakan diameter, kedalaman, paksi, lokasi, serta kecocokan atau keadaan permukaan. Kenal pasti komponen yang bersambung; istilah “lubang tepat” bukanlah kriteria penerimaan.
Perancangan lokasi lubang dan persediaan
Jika lubang pada permukaan berbeza perlu sejajar, tanyakan bagaimana komponen tersebut akan diletakkan dan bagaimana hubungan tersebut akan disahkan. Ciri-ciri yang dimesin dalam satu proses pemasangan umumnya mempunyai hubungan kedudukan yang lebih mudah berbanding ciri-ciri yang bergantung kepada beberapa operasi pengekalan semula. Proses pelbagai paksi mungkin menyelesaikan isu akses, tetapi ia juga boleh mengubah harga sebut harga, rancangan pemegangan, dan kaedah pemeriksaan.
Gunakan Jejari Dalaman dan Jadikan Poket Boleh Dibuat
Pemotong pengisaran CNC piawai berbentuk silinder, jadi sudut dalaman yang dipotong secara isaran secara semula jadi akan mempunyai jejari. Bagi poket pendakap atau lega penghubung, jejari paling ekonomikal biasanya ialah yang sepadan dengan pemotong tersedia tanpa mengorbankan ruang lega. Jika komponen pasangan benar-benar memerlukan sudut dalaman bersudut tepat, pertimbangkan lega, ciri-T-bone, bahagian dikikis, operasi EDM, atau perubahan rekabentuk sebelum mengeluarkan lukisan.
Tepi luar berbeza. Chamfer kecil boleh membantu proses pembuanganan gerudi, pengendalian, dan pemasangan, serta secara umumnya lebih mudah berbanding jejari luaran hiasan. Nyatakan sama ada rawatan tepi itu berfungsi, kosmetik, atau sekadar bertujuan untuk membuang tepi tajam.
Kantung yang dalam dan sempit memerlukan alat dengan jangkauan panjang yang lebih mudah mengalami lenturan dan getaran. Gunakan diameter pemotong sebesar mungkin yang masih praktikal dan jangkauan sependek mungkin yang masih praktikal. Jika dinding tidak perlu dibuat nipis untuk keperluan kelonggaran atau penjimatan berat, tambah ketebalan atau gunakan rusuk dan tiang sokongan. Jika dinding mesti kekal nipis, kenal pasti sebagai ciri kritikal dan bincangkan kaedah pemegangan kerja serta pemeriksaan sebelum pengeluaran.
Apabila kantung wujud hanya untuk mengurangkan berat, bandingkan manfaatnya dengan kos pemesinannya. Profil terbuka yang lebih ringkas, jejari sudut yang lebih besar, atau kantung yang lebih cetek mungkin memberikan sebahagian besar manfaat fungsional sambil mengurangkan bilangan pertukaran alat dan masa kitaran.
Pilih Bahan dan Siap Akhir daripada Aplikasi
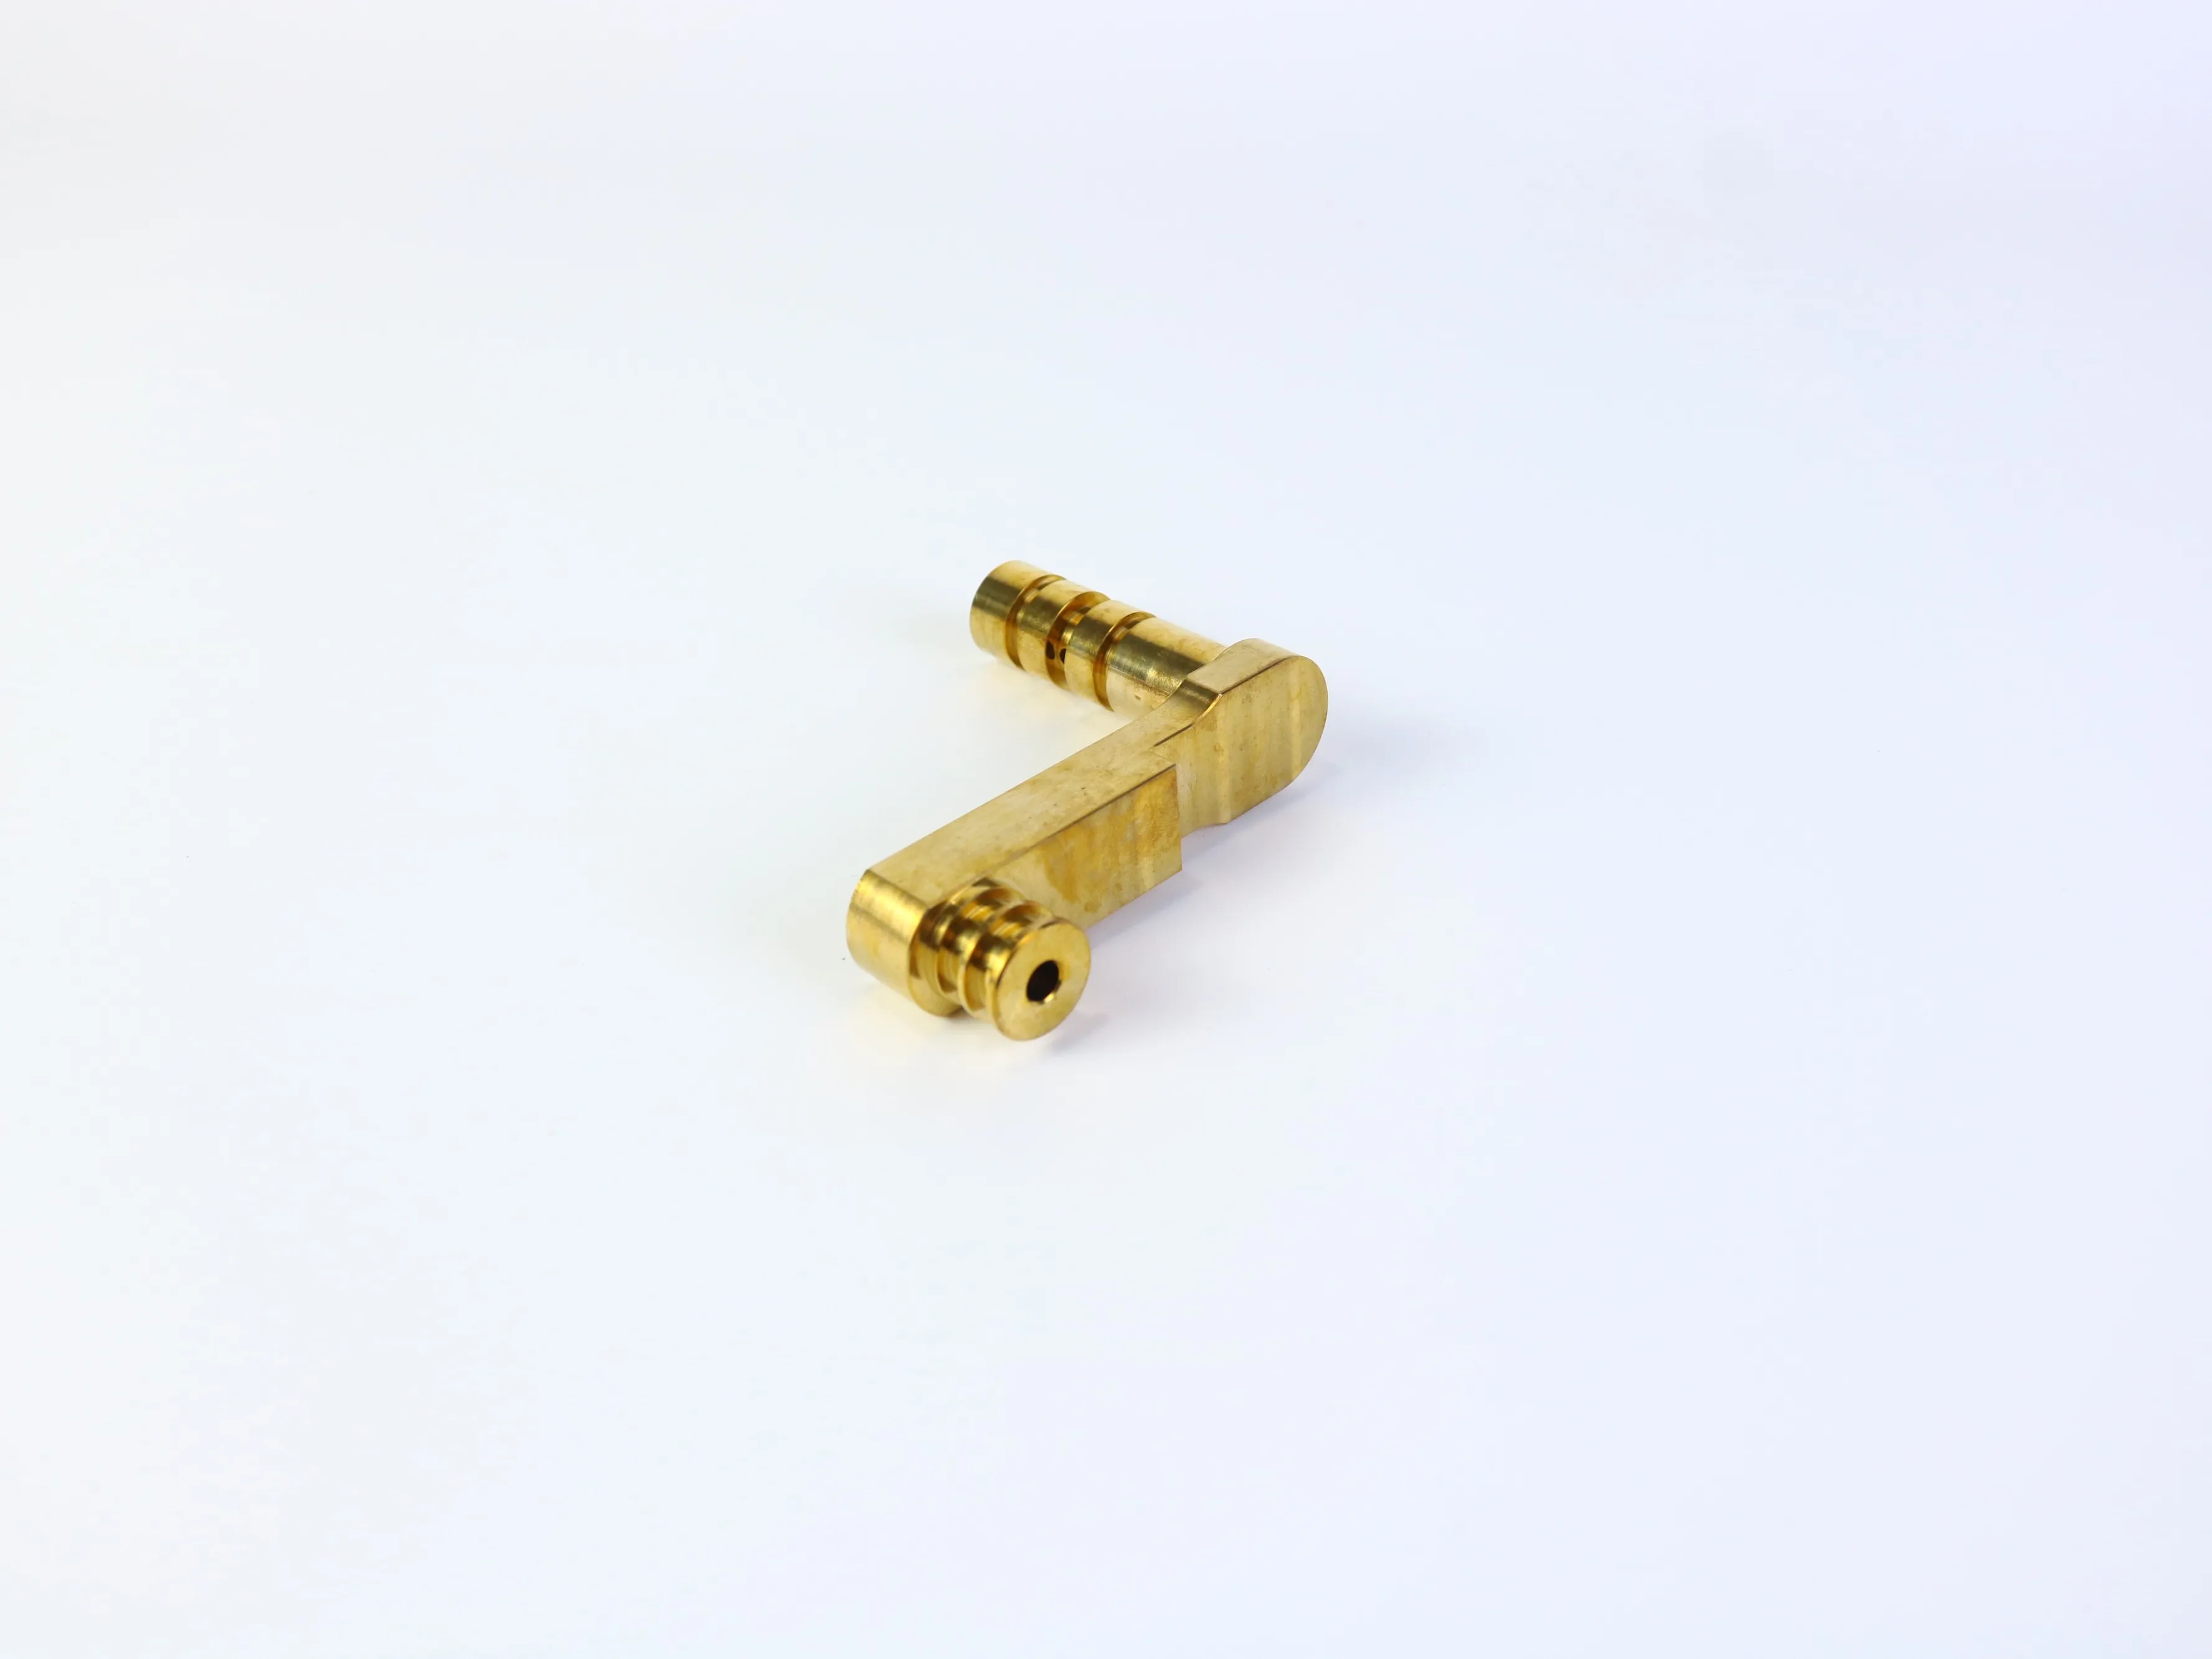
Permukaan logam berkilau terang boleh menunjukkan penyelesaian tertentu, tetapi gambar fotografi tidak dapat mengesahkan sama ada ia aluminium, keluli tahan karat, loyang, rawatan haba, salutan, atau sifat mekanikal. Pilih bahan berdasarkan keperluan aplikasi:
- Kekuatan dan kekukuhan: tentukan beban, had pesongan, dan faktor keselamatan yang berkaitan.
- Haus dan sentuhan gelincir: kenal pasti sama ada pin, aci, bushing, atau galas bergerak terhadap komponen tersebut.
- Persekitaran kakisan: pertimbangkan kehadiran lembapan, bahan kimia, garam, variasi suhu, dan keadaan pembersihan.
- Berat: sahkan sama ada pengurangan jisim adalah berfungsi atau sekadar diutamakan.
- Penampilan: nyatakan sama ada penyelesaian akhir bersifat kosmetik, pelindung, atau keduanya.
- Pengolahan selepas: nyatakan anodisasi, pasivasi, penyaduran, penggilapan, penutupan (masking), atau rawatan lain.
Lukisan teknikal harus menyatakan gred bahan dan keadaannya, bukan sekadar “logam” atau “aluminium”. Kenal pasti permukaan kritikal yang mesti kekal tanpa salutan atau diukur selepas proses penyelesaian akhir—terutamanya tempat duduk galas, benang ulir, lubang pasangan, dan permukaan gelincir.
Anggap Toleransi sebagai Belanjawan Fungsional
Kesilapan biasa dalam sebut harga ialah mengenakan toleransi ketat pada setiap dimensi. Toleransi harus mencerminkan fungsi, keupayaan proses, dan keperluan pemeriksaan. Toleransi yang lebih ketat mungkin memerlukan operasi penyelesaian tambahan, pemotongan yang lebih perlahan, sistem pemegang kerja khusus, kawalan suhu, atau pemeriksaan yang lebih terperinci. Ia juga boleh menimbulkan risiko penolakan yang tidak perlu apabila pemasangan tidak memerlukan tahap ketepatan tersebut.
- Ciri-ciri utama: menentukan saiz, lokasi, bentuk, dan hubungan yang diperlukan untuk pemasangan atau pergerakan.
- Ciri-ciri sokongan: gunakan toleransi praktikal yang mengekalkan ketepatan pasangan dan rupa luar.
- Dimensi envelep bukan kritikal: elakkan ketepatan yang tidak perlu.
- Keperluan permukaan: nyatakan kekasaran hanya di tempat-tempat di mana ia mempengaruhi pengedap, gelongsor, kelelahan, rupa luar, atau pengukuran.
Jika satu lubang direka untuk pasangan tekan, pasangan longgar, atau pasangan peralihan, nyatakan keperluan rekabentuk dan kenal pasti komponen pasangannya. Jangan mengharapkan pembekal menyimpulkan toleransi kritikal daripada gambar foto atau model CAD tanpa label.
Rancang Pemeriksaan Sebelum Pemesinan Bermula
Pemeriksaan harus mempengaruhi rancangan dan pelan pemegang, bukan hanya kelulusan akhir. Satu pendakap mungkin memerlukan kedudukan lubang berbanding dengan datum asas, kerataan permukaan sentuh, dan saiz bukaan. Satu komponen penghubung mungkin bergantung pada jarak pusat, diameter lubang, keselarasan pusat, dan keadaan permukaan.
Satu RFQ atau lukisan harus menjelaskan dimensi mana yang kritikal, piawaian pemeriksaan atau jangkaan pensampelan, sama ada laporan artikel pertama diperlukan, datum pengukuran mana yang mesti digunakan, dan sama ada pemeriksaan dilakukan sebelum atau selepas rawatan permukaan. Elakkan meminta "pemeriksaan penuh" secara am tanpa menentukan dokumen yang diperlukan. Pembekal yang berbeza mungkin mentafsir frasa itu secara berbeza, menyukarkan perbandingan sebut harga.
Apa yang Perlu Dimasukkan dalam RFQ Pemesinan CNC
RFQ yang lengkap membantu pengilang menilai harga dan kebolehlaksanaan secara serentak. Untuk pendakap dan komponen penghubung yang dimesin CNC, sertakan:
- Fail CAD 3D yang dikawal revisi dan lukisan 2D yang sepadan apabila toleransi, ulir, penyelesaian permukaan, atau nota pemeriksaan menjadi penting;
- Gred dan keadaan bahan, serta kuantiti untuk prototaip, kelompok percubaan, dan pengeluaran;
- Dimensi kritikal, datum, hubungan geometri, dan keperluan ulir;
- Penyelesaian permukaan, salutan, penyaduran, anodisasi, pasivasi, pembuangan beram, dan keperluan pemotongan tepi;
- Dokumentasi pemeriksaan, kriteria penerimaan, pembungkusan, penandaan, ketelusuran, dan keperluan penghantaran;
- Sebarang batasan yang diketahui berkaitan pemasangan, pelarasan, atau jangka hayat perkhidmatan.
Minta pembekal mengenal pasti andaian dalam sebut harga. Sebut harga yang paling berguna bukan sentiasa yang paling rendah; ia menyatakan dengan jelas bahan, proses, penyelesaian, lingkup pemeriksaan, kuantiti, dan pengecualian yang termasuk.
Senarai Semak Ulasan Reka Bentuk Amali
- Adakah datum fungsional ditakrifkan dengan jelas?
- Adakah lubang dan lubang bor kritikal diletakkan berdasarkan datum tersebut?
- Adakah ciri utama boleh dicapai dengan alat yang praktikal?
- Adakah sudut dalaman sesuai dengan jejari pemotong?
- Adakah poket dalam, lubang dalam, dinding nipis, dan undercut dikenal pasti?
- Adakah komponen ini boleh dipegang tanpa mengubah bentuk permukaan berfungsi?
- Adakah toleransi terhad kepada ciri-ciri yang benar-benar memerlukannya?
- Adakah gred bahan disahkan secara bebas daripada rupa luaran?
- Adakah siap akhir sesuai untuk pemasangan dan pemeriksaan?
- Adakah lukisan sepadan dengan revolusi CAD?
- Adakah rekod pemeriksaan dan kriteria penerimaan dinyatakan secara jelas?
- Adakah pembekal lain mampu memberikan sebut harga keperluan yang sama tanpa tekaan?
Pilih Rakan Pemesinan yang Mengkaji Keseluruhan Keperluan
Rakan pemesinan yang cekap seharusnya memberi sumbangan lebih daripada sekadar harga unit. Semasa proses penawaran harga, pembekal perlu membincangkan akses alat, persediaan (setups), ketersediaan bahan, risiko penyelesaian akhir (finishing), titik pemeriksaan, dan ciri-ciri yang mungkin meningkatkan kos atau mengurangkan kebolehulangan. PFTWORLD menyediakan laman web berkaitan perkhidmatan pemesinan CNC dan komponen khas yang dimesin; sahkan keupayaan khusus projek sebelum memasukkannya dalam pesanan pembelian atau tuntutan keupayaan.
Soalan Lazim
Adakah pendakap yang dimesin menggunakan CNC sesuai untuk prototaip dan pengeluaran?
Boleh, bergantung kepada geometri, bahan, kuantiti, dan ekonomi pengeluaran. Pemesinan CNC berguna apabila suatu komponen memerlukan bahan kejuruteraan, lubang berfungsi, antara muka yang tepat, atau penyesuaian reka bentuk sebelum komitmen pengeluaran berskala besar. Proses pengeluaran akhir perlu dinilai berdasarkan kuantiti, masa kitaran, perkakasan, dan pilihan alternatif lain.
Bolehkah mesin pengisar CNC menghasilkan sudut dalaman yang tajam secara sempurna?
Biasanya tidak menggunakan mata pengisar bulat piawai. Sudut dalaman biasanya diberi jejari. Jika sudut tajam diperlukan secara fungsional, bincangkan pelepasan atau proses khas sebelum menetapkan rekabentuk.
Apakah yang lebih penting: diameter lubang atau kedudukan lubang?
Ia bergantung pada pemasangan. Sebatang pin mungkin memerlukan diameter terkawal, manakala corak bolt mungkin lebih sensitif terhadap ketepatan kedudukan. Tempat duduk galas mungkin memerlukan kawalan saiz dan bentuk. Lukisan harus menentukan keperluan fungsional, bukan hanya mengenakan satu toleransi kepada setiap lubang.
Adakah saya perlu model 3D dan lukisan 2D?
Model 3D menyampaikan geometri. Lukisan 2D sangat digalakkan apabila komponen mempunyai toleransi kritikal, ulir, keperluan siaran permukaan, hubungan datum, nota pemeriksaan, atau syarat penerimaan khas. Fail-fail tersebut harus sepadan dengan revisi yang sama.
Bolehkah bahan dikenal pasti daripada foto produk?
Tidak. Gambar fotografi mungkin menunjukkan rupa atau penyelesaian logam, tetapi tidak dapat mengesahkan secara boleh percaya gred bahan, keadaan rawatan haba, salutan, atau sifat mekanikal. Keperluan-keperluan tersebut mesti dinyatakan dan disahkan melalui proses pembelian dan kualiti.
Kesimpulan
Braket dan komponen penghubung yang dimesin menggunakan CNC menjadi lebih mudah untuk dikutip harga, dihasilkan, dan diperiksa apabila reka bentuk memisahkan fungsi daripada rupa. Tentukan dahulu datum dan antara muka. Gunakan jejari dalaman yang praktikal, elakkan ciri-ciri yang terlalu dalam atau nipis secara tidak perlu, rancang akses alat dan persiapan, tetapkan toleransi mengikut fungsi, dan sediakan maklumat lukisan serta pemeriksaan yang mencukupi supaya pembekal dapat mengutip harga keperluan yang sama.
Adakah anda mempunyai braket tersuai atau komponen penghubung untuk dihasilkan?
Kongsi fail CAD 3D, lukisan, bahan, kuantiti, toleransi kritikal, penyelesaian permukaan, dan keperluan pemeriksaan anda dengan PFTWORLD untuk membincangkan kebolehhasilan dan keperluan kutipan harga.
Terokai Perkhidmatan Pemesinan CNCBahan akhir, proses, toleransi, pemeriksaan, penghantaran, dan susunan hubungan perlu disahkan untuk projek khusus sebelum pembelian.
Senarai Kandungan
- Mengapa Komponen-Komponen Ini Memerlukan Lebih Daripada Lukisan Asas
- Mulakan dengan Datum Fungsional dan Antara Muka
- Reka Lubang untuk Capaian, Kedalaman, dan Pemeriksaan
- Gunakan Jejari Dalaman dan Jadikan Poket Boleh Dibuat
- Pilih Bahan dan Siap Akhir daripada Aplikasi
- Anggap Toleransi sebagai Belanjawan Fungsional
- Rancang Pemeriksaan Sebelum Pemesinan Bermula
- Apa yang Perlu Dimasukkan dalam RFQ Pemesinan CNC
- Senarai Semak Ulasan Reka Bentuk Amali
- Pilih Rakan Pemesinan yang Mengkaji Keseluruhan Keperluan
-
Soalan Lazim
- Adakah pendakap yang dimesin menggunakan CNC sesuai untuk prototaip dan pengeluaran?
- Bolehkah mesin pengisar CNC menghasilkan sudut dalaman yang tajam secara sempurna?
- Apakah yang lebih penting: diameter lubang atau kedudukan lubang?
- Adakah saya perlu model 3D dan lukisan 2D?
- Bolehkah bahan dikenal pasti daripada foto produk?
- Kesimpulan
- Adakah anda mempunyai braket tersuai atau komponen penghubung untuk dihasilkan?