 EN


Technische handleiding | Op maat gemaakte CNC-gefrezen onderdelen
Handleiding voor het ontwerpen van CNC-gefrezen onderdelen: schroefdraad, gaten en RFQ-essentieel
Een praktische handleiding voor ingenieurs en OEM-kopers die duidelijkere DFM-beslissingen nodig hebben, beter vergelijkbare offertes en minder verrassingen tijdens de assemblage.
Wanneer een op maat gemaakte CNC-onderdeel schroefdraad, gaten, verhogingen, flenzen, moersleutelvlakken of gefreesde lipjes bevat, is de vormgeving slechts één aspect van de productiebeslissing. De manier waarop deze kenmerken zijn gedefinieerd, kan invloed hebben op gereedschapstoegang, werkstukopspanning, aantal instellingen, inspectie, assemblage, kosten en nauwkeurigheid van de offerte. De hier getoonde voorbeelden betreffen uitsluitend zichtbare kenmerktypen; hun exacte materialen, afmetingen, toleranties en toepassingen zijn niet bevestigd op basis van de foto’s.
Wat Moet Er Worden Gecontroleerd Vóór het Aanvragen van een CNC-offerte?
Voordat u een model naar een CNC-bewerkingsleverancier verzendt, controleert u de functie van elk onderdeel, de toegankelijkheid voor gereedschap, de volgorde van bewerkingen, de prioriteit van toleranties en het inspectiebewijs. Vraag wat elke boring, schroefdraad, uitsteeksel, schouder of vlak doet; of het gereedschap er stijf bij kan komen; of draaien, frezen, herpositioneren of secundaire bewerkingen nodig zijn; welke afmetingen van invloed zijn op de pasvorm; en wat moet worden gemeten.
Deze controle is nuttiger dan een strakke tolerantie op elke afmeting toe te passen. Strakke toleranties kunnen de bewerkings- en inspectie-inspanning verhogen, terwijl onduidelijke functionele vereisten de leverancier nog steeds in staat kunnen stellen om het juiste proces te kiezen.
1. Begin met de functie van elk onderdeel
Boringen: voor speling, positionering, stroming of bevestiging?
Een boring kan worden gebruikt voor een spelinggevende bevestiging, een positioneringspen, een lager, een as, een vloeistofdoorgang of een schroefdraadverbinding. Deze functies vereisen verschillende ontwerp- en inspectiebenaderingen.
Een doorgaand gat is vaak eenvoudiger te bewerken dan een blinde boring, omdat spaanders en koelvloeistof een weg door het onderdeel hebben. Een blinde boring kan nodig zijn wanneer het tegenoverliggende oppervlak onaangetast moet blijven, maar de diepte, toegankelijkheid voor de gereedschapsmachine en afvoer van spaanders moeten vroegtijdig worden beoordeeld.
Als een gat een pen, lager, bus of as positioneert, is de diameter alleen mogelijk niet voldoende. Op de tekening moet ook mogelijk de positie, loodrechtheid, cilindriciteit of de relatie tot een referentievlak worden gespecificeerd. Als het gat slechts speelruimte biedt voor een bevestigingsmiddel, kan een onnodig strakke diameter tolerantie extra kosten met zich meebrengen zonder de montage te verbeteren.
Schroefdraad: definieer de verbinding, niet alleen de steek
Voor externe of interne schroefdraad moet een offerte-aanvraag (RFQ) het schroefdraadstandaard en -aanduiding, de grootste diameter en steek (indien van toepassing), de schroefdraadklasse of -pasvorm, de bruikbare ingrijplengte, de vorm (intern of extern), het samenwerkende onderdeel, de inspectiemethode en eventuele vereisten voor inloopafschuining, ontlasting of uitloop specificeren.
Een blinde, geschroefde boring heeft normaal gesproken extra ongeschroefde diepte onder de bruikbare schroefdraad nodig. Deze ruimte stelt het gereedschap in staat de schroefdraad af te maken en biedt ruimte voor spaanders.
2. Controleer toegang voor het gereedschap, diepte en interne hoeken
CNC-bewerking is een subtructief proces. Het gereedschap moet fysiek de grondstof kunnen bereiken, spaanders kunnen verwijderen en stevig genoeg blijven om de vereiste vorm en oppervlaktekwaliteit te behouden.
Diepe gaten en smalle kenmerken
Naarmate de diepte van een gat relatief groter wordt ten opzichte van de diameter, wordt het verwijderen van spaanders en het voorkomen van gereedschapsvervorming moeilijker. Een blinde boring in een diepe uitsparing of dicht bij een hoge wand kan een langere gereedschapslengte, een andere bewerkingsvolgorde of een extra opspanning vereisen. Deze keuzes kunnen van invloed zijn op de nauwkeurigheid en de prijs.
Tijdens het ontwerponderzoek moet worden gevraagd of een doorgaand gat in plaats van een blinde boring kan worden gebruikt, of de opgegeven diepte noodzakelijk is, of er een duidelijke toegang is voor de boor, frees, reamer of draadgereedschap, of een standaardgereedschapsmaat geschikt is, en of het onderdeel te dicht bij een rand of hoge wand is geplaatst.
Interne radiusen en externe randafbraken
Frezen zijn rond, dus interne hoeken krijgen normaal gesproken een radius in plaats van een perfect scherpe hoek. Als een scherpe interne hoek functioneel vereist is, kan het onderdeel mogelijk een speciaal gereedschap, langzamere bewerking of een secundair proces vereisen, afhankelijk van de geometrie.
Externe randen zijn vaak eenvoudiger te vervaardigen met een afschuining of een gedefinieerd randafbraak. Als de exacte afmeting van de afschuining niet functioneel belangrijk is, moet deze niet streng worden afgesteld. Geef in plaats daarvan de vereiste randvoorwaarde aan, zoals ‘scherpe randen afbreken’ of ‘spaanders verwijderen’, en geef eventuele randen aan die scherp moeten blijven.
3. Behandel verhogingen, flenzen en montagepatronen als assemblagekenmerken
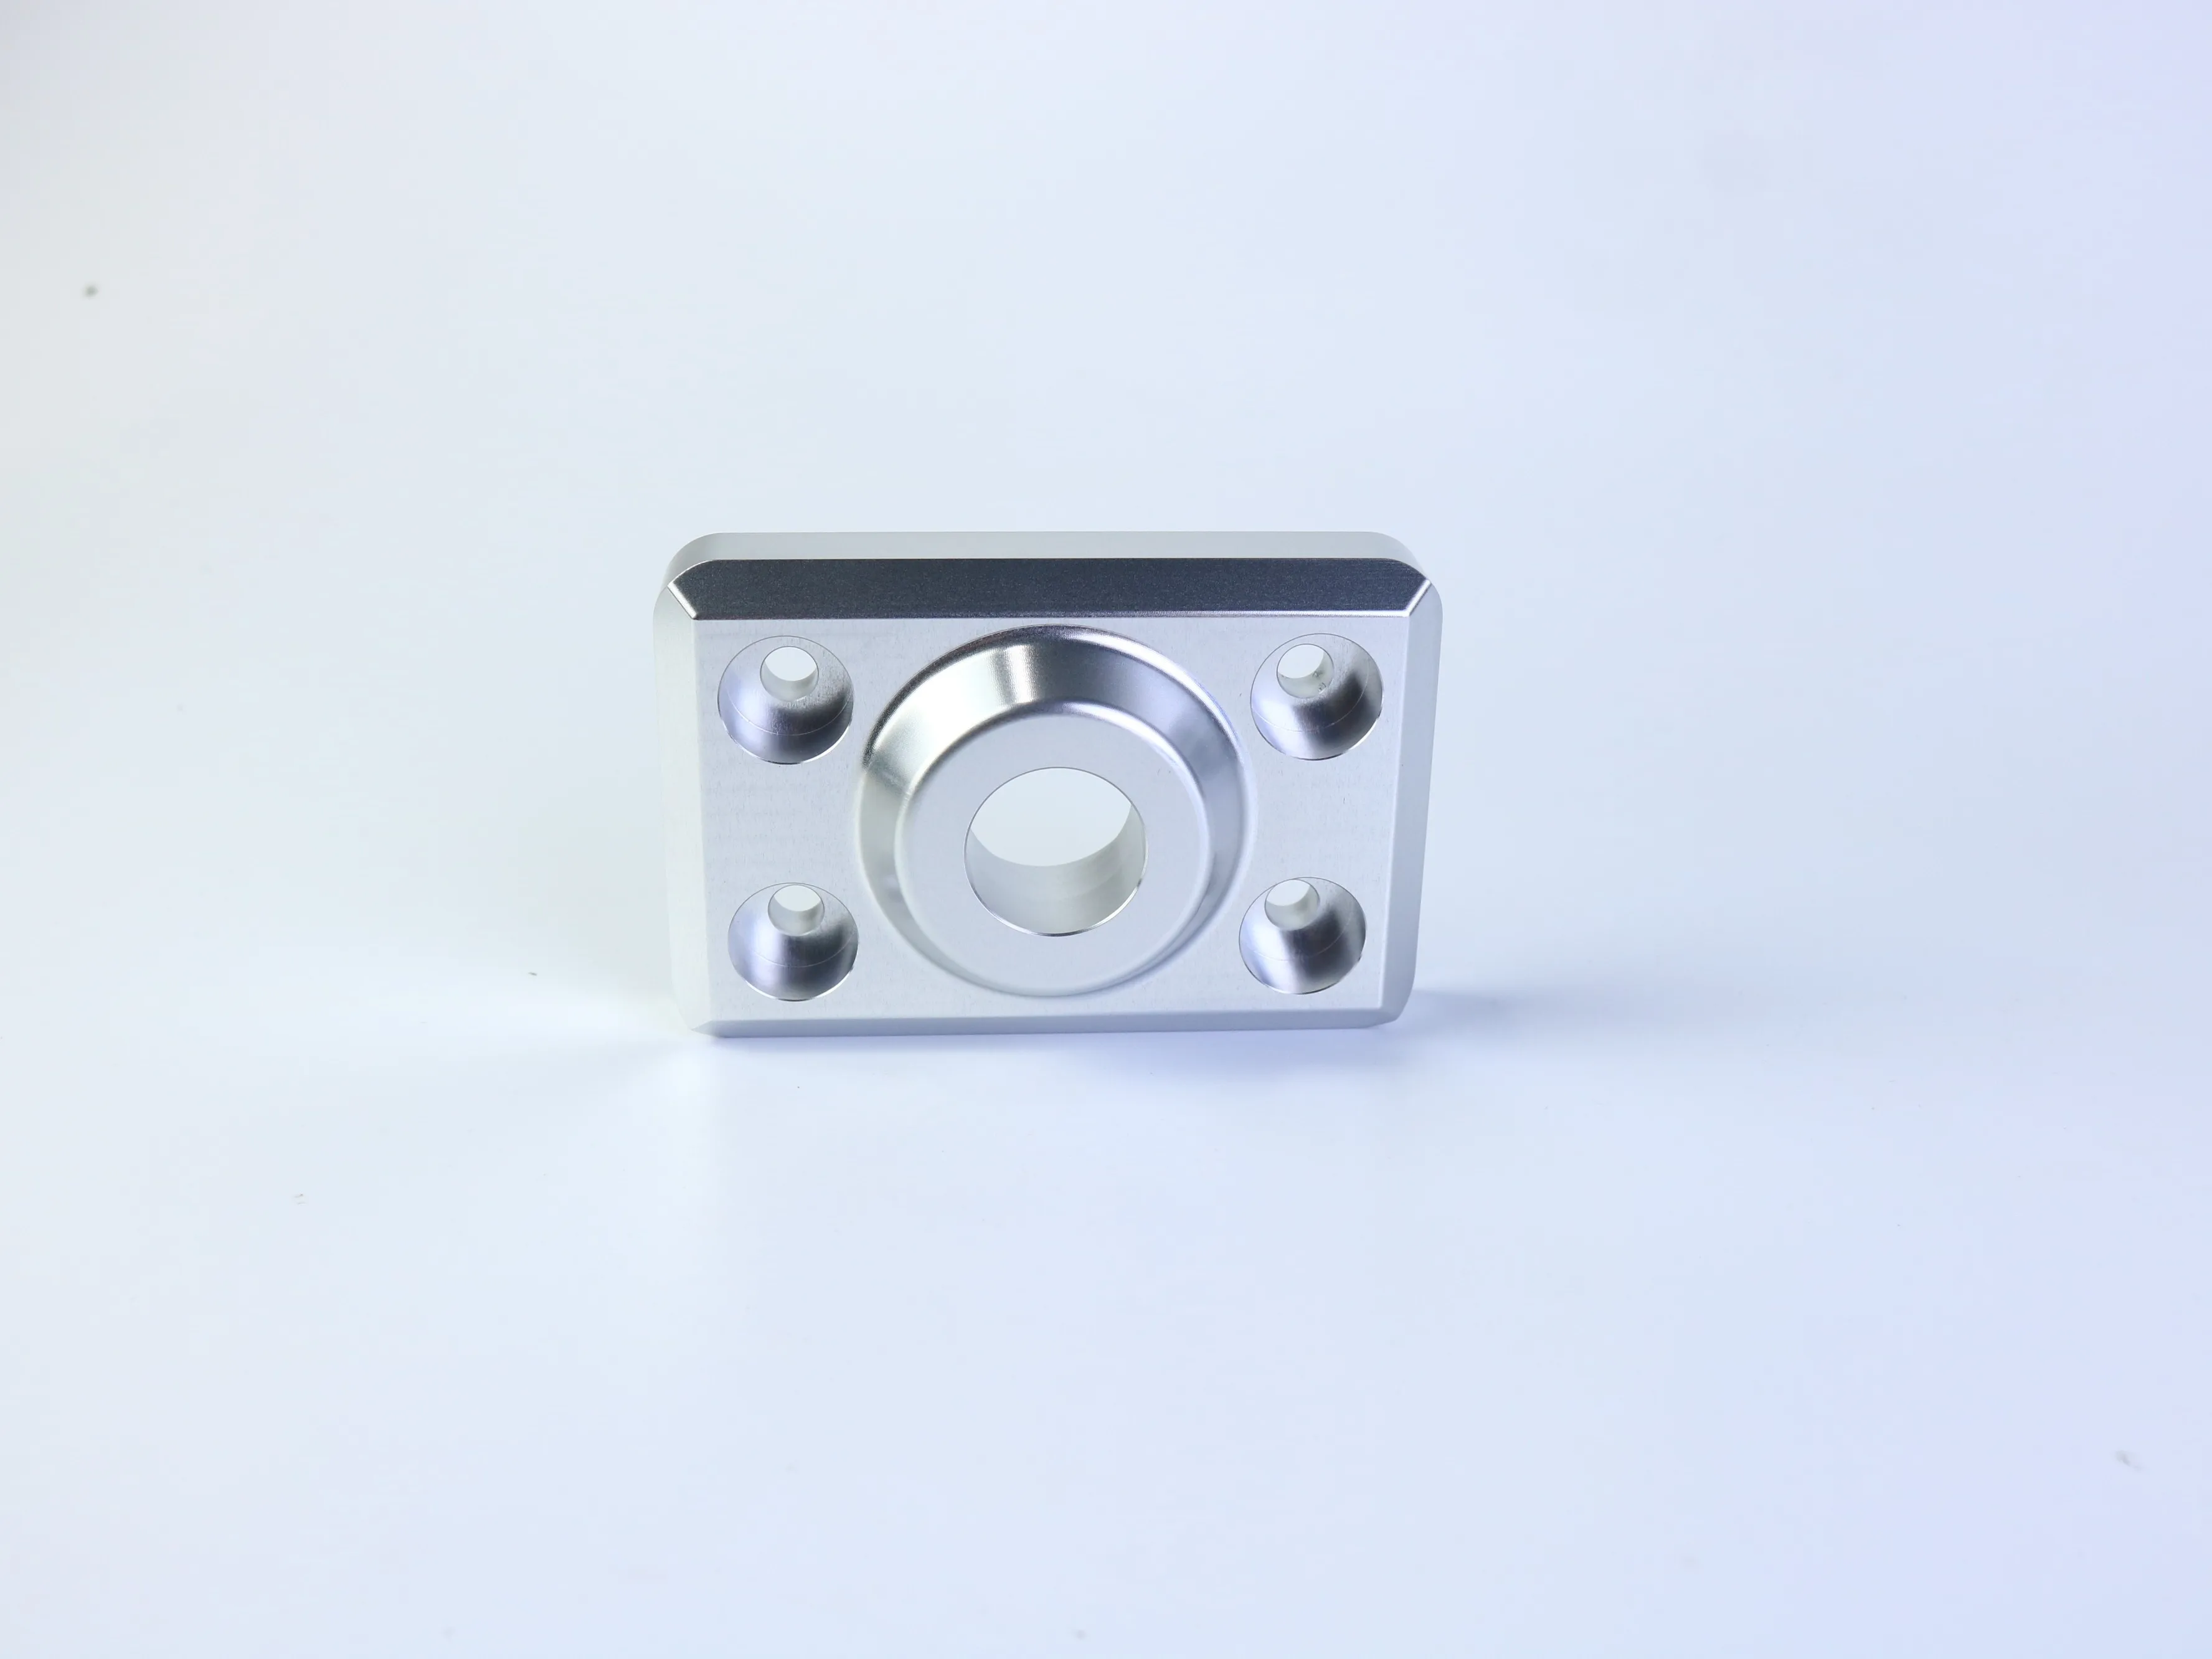
Een rechthoekig onderdeel met een centrale cirkelvormige functie en een montagepatroon van vier gaten kan worden gebruikt als montageplaat, flens, adapter of steun, maar een foto bevestigt de toepassing niet. Voor dit type onderdeel zijn de belangrijkste vragen meestal relationeel:
- Is de centrale boring concentrisch met de uitstulping of buitenste functie?
- Is het gatenpatroon symmetrisch rond een referentie-as?
- Moet het montagevlak voldoende vlak zijn om een andere component af te dichten of te positioneren?
- Wordt de hoogte van de uitstulping gecontroleerd omdat deze de axiale positie bepaalt?
- Zijn de boutgaten doorlopende gaten, ingeboorde gaten, verzonken gaten of verlagingen?
- Bestaat er een vereiste relatie tussen het gatenpatroon en de centrale functie?
Een reeks afzonderlijke lineaire afmetingen kan deze relaties mogelijk niet effectief overbrengen. Waar de assemblage afhankelijk is van de locatie of oriëntatie van functies, moet een duidelijke referentiestructuur en geschikte GD&T-aanduidingen worden gebruikt. De leverancier moet ook weten welke oppervlakken tijdens de opzet en inspectie als primaire referenties dienen.
4. Pas toleranties toe op basis van functie
Een praktische tolerantiestrategie onderscheidt algemene afmetingen, functionele afmetingen en geometrische relaties. Algemene toleranties zijn geschikt voor niet-kritieke lengtes, cosmetische stappen of spelingselementen, mits de tekeningsstandaard duidelijk is. Functionele afmetingstoleranties worden gebruikt bij passingen, schouders, gatdiameters, schroefverbindingen en positioneringsfuncties. Geometrische toleranties zijn geschikt voor positie, vlakheid, loodrechtheid, profiel of oriëntatie-relaties die van invloed zijn op de montage.
- Algemene tolerantie: Gebruik voor niet-kritieke functies onder een gedefinieerde tekeningsstandaard.
- Functionele afmetingstolerantie: Gebruik waar de afmeting direct van invloed is op de pasvorm of prestatie.
- Geometrische tolerantie: Gebruik referentievlakken en GD&T waar het om relaties tussen functies gaat.
Kopieer niet de standaardtolerantie van een leverancier naar uw tekening zonder te controleren of deze overeenkomt met uw ontwerpvoornemen. Een genoemde standaard is niet automatisch geschikt voor een lagerzitting, afdichtvlak, schroefverbinding of precisiepositioneringsfunctie. Bovendien dient u productietolerantie en oppervlakteafwerking gescheiden op te geven. Een onderdeel kan aan de maatvereiste voldoen en toch mislukken als een afdicht- of glijvlak de verkeerde ruwheid of de verkeerde richting van gereedschapsmarkering heeft.
5. Specificeer materiaal en oppervlaktebehandeling afzonderlijk
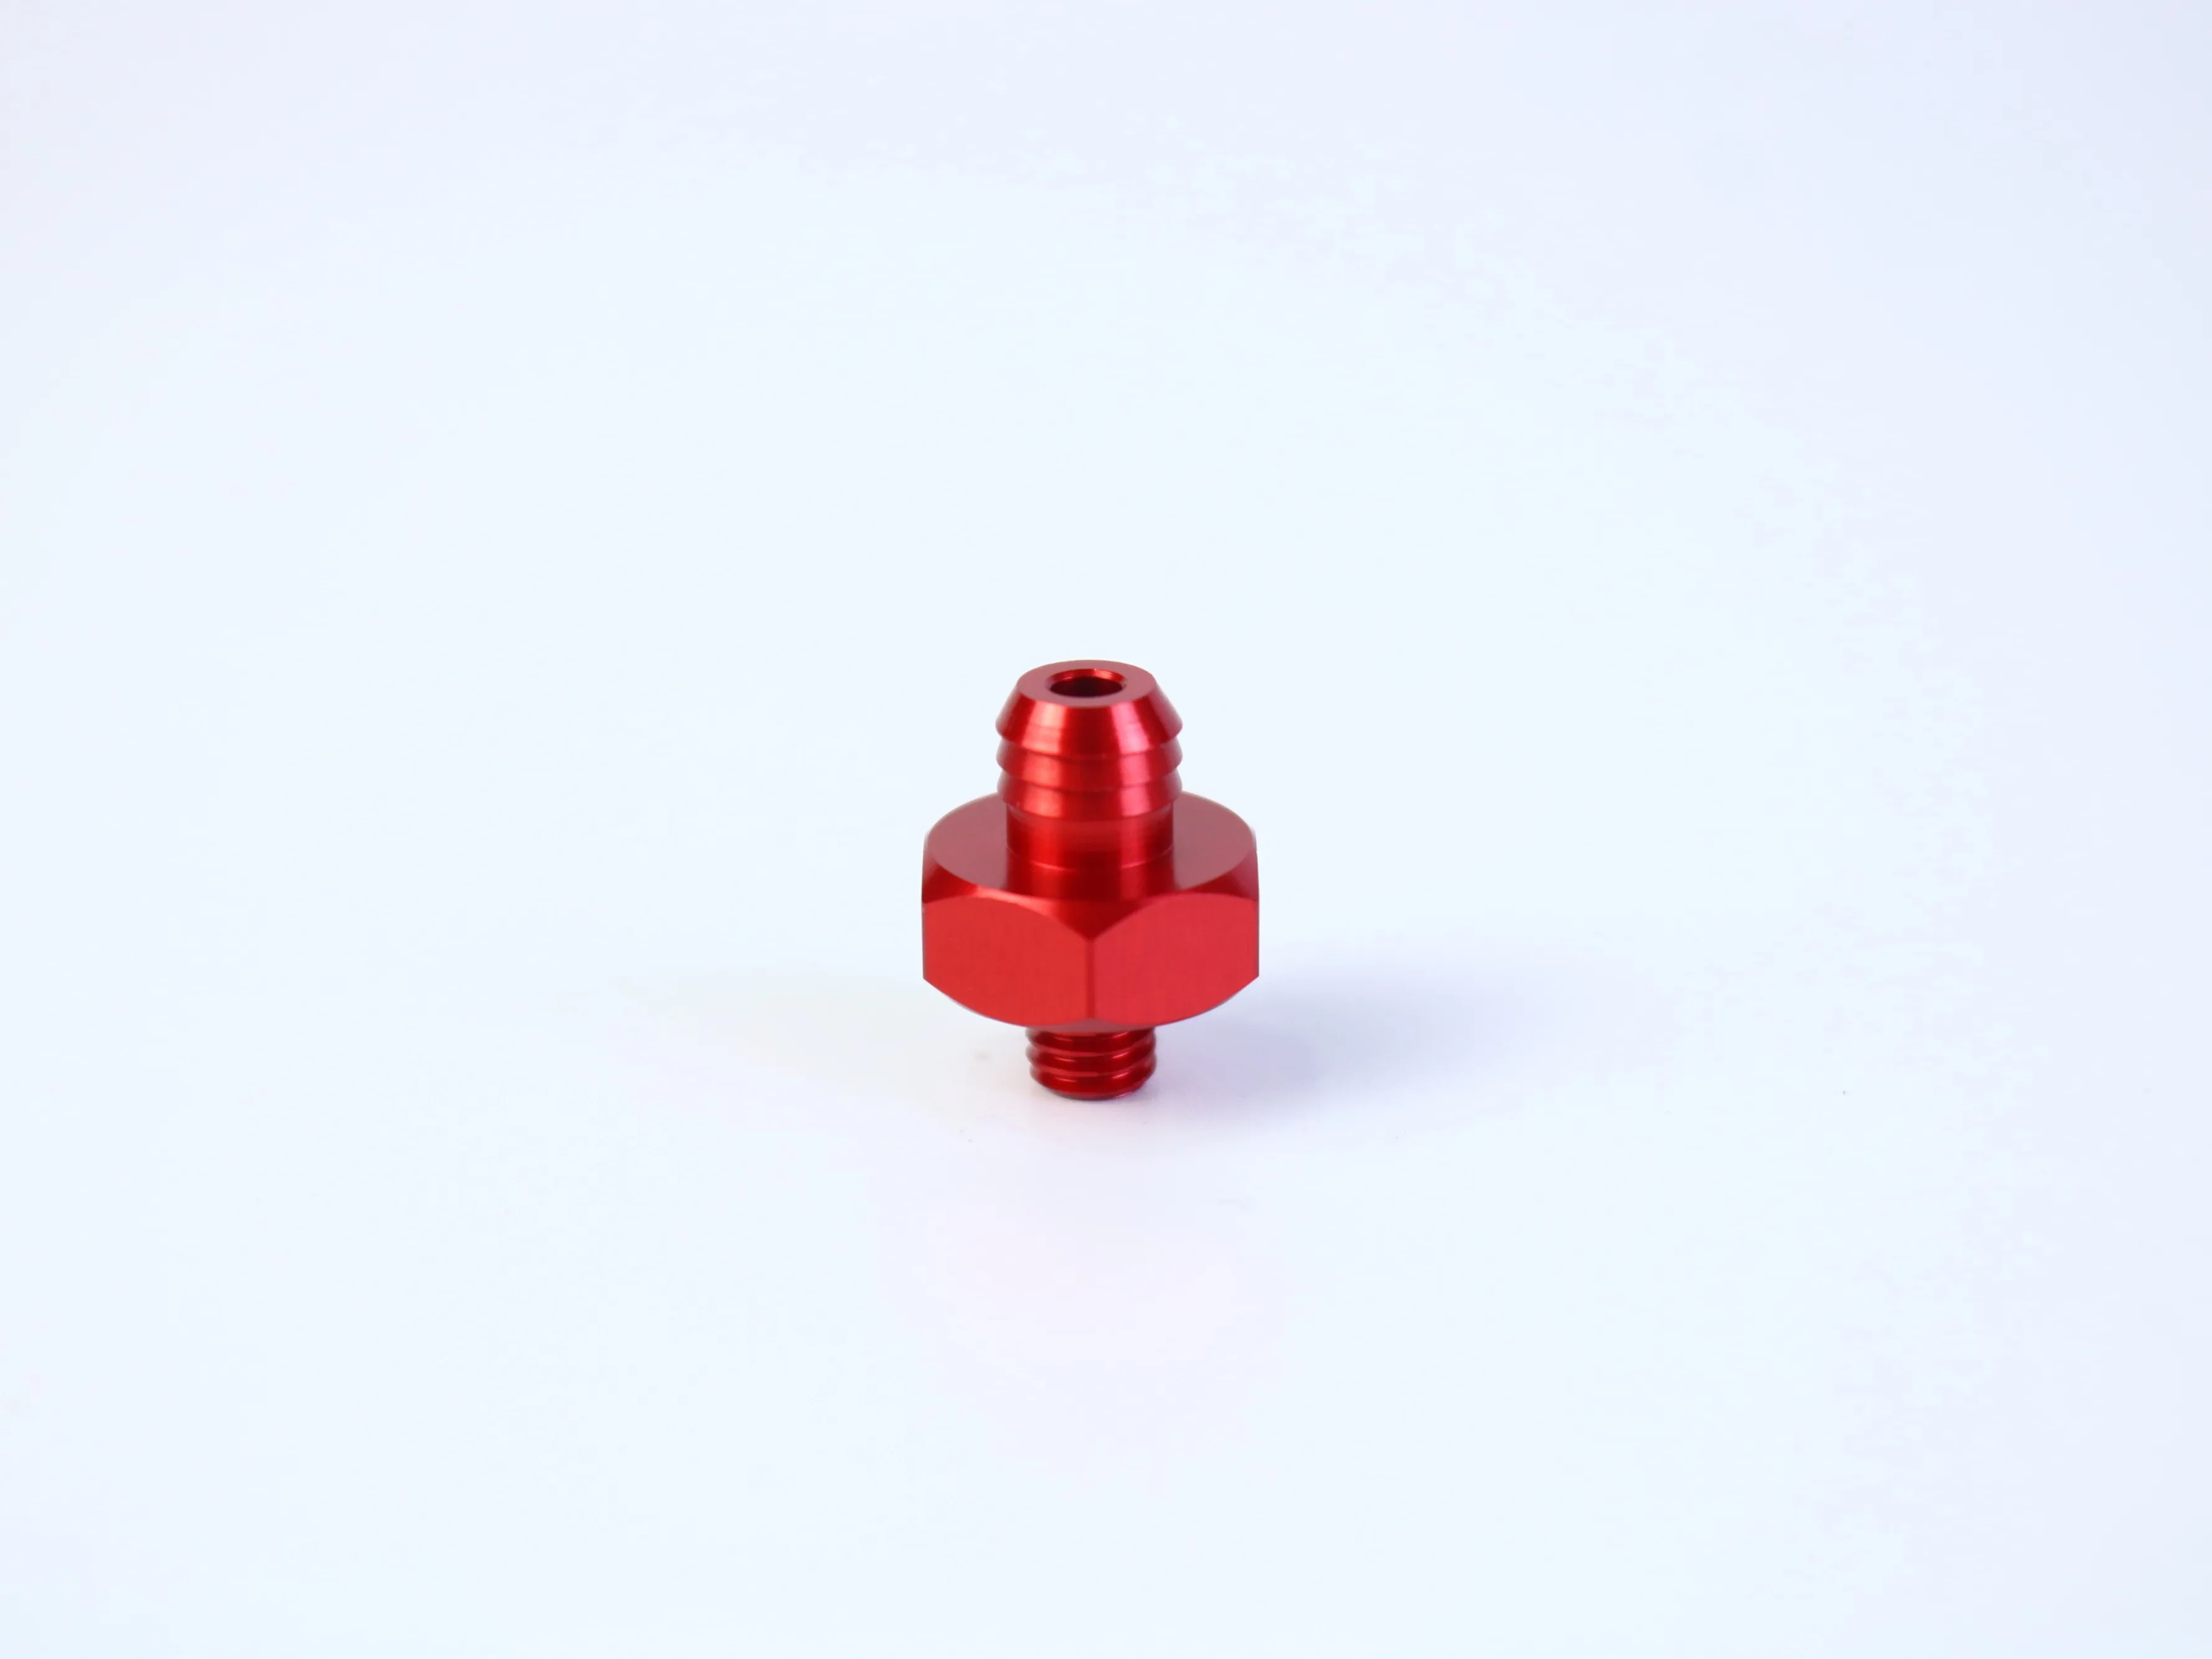
De kleur of reflectiviteit van een gefotografeerd onderdeel bewijst niet het materiaal. Een zilverkleurig onderdeel kan aluminium, roestvast staal, verzinkt staal of een andere legering zijn; een rood onderdeel kan geanodiseerd, geverfd, gegalvaniseerd zijn of onder gekleurd licht gefotografeerd zijn.
Het offerteaanvraagformulier (RFQ) moet, indien van toepassing, de materiaalkwaliteit en -toestand vermelden, samen met eventuele vereiste certificeringen. Indien het materiaal nog niet vastligt, geef dan in plaats daarvan de functionele eisen op: sterkte, gewicht, corrosiebelasting, geleidingsvermogen, slijtage, magnetisch gedrag, temperatuur en verenigbaarheid met aansluitende materialen.
Ook de oppervlaktebehandeling dient afzonderlijk te worden gespecificeerd. Anodiseren, passiveren, plateren, stralen, polijsten en poedercoaten kunnen van invloed zijn op uiterlijk, corrosieweerstand, slijtage, geleidingsvermogen, afmetingen en maskering. Voor kritieke afmetingen kan een beoordeling vóór en na de afwerking noodzakelijk zijn. Een nuttig RFQ geeft functionele of visuele oppervlakken aan, de vereiste afwerkingsnorm en of draadgaten, boringen, referentievlakken of afdichtoppervlakken moeten worden beschermd.
6. Maak het RFQ voldoende volledig om leveranciers te kunnen vergelijken
Een leverancier kan geen vergelijkbare offerte opstellen als elke inschrijver een andere reeks aannames moet raden. Neem de volgende informatie op zodra deze beschikbaar is.
- Ontwerpgegevens: 2D-tekening met revisiebeheer, 3D-CAD-model, eenheden, projectiemethode, materiaal, oppervlaktebehandeling, maskeren, algemene toleranties, kritieke toleranties, referentievlakken, geometrische toleranties (GD&T), schroefstandaarden, dieptes, montage-informatie, ontbraming en randvoorwaarden.
- Commerciële gegevens: prototype-, proef-, klein-serie- of productiefase; vereiste hoeveelheid; verwacht jaarlijks volume indien bekend; monsterhoeveelheid; leveringsmijlpalen; verpakking, etikettering, traceerbaarheid, bestemming, handelsvoorwaarden en vereiste kwaliteitsdocumenten.
- Technische vragen: Welke kenmerken vormen het grootste risico voor de bewerkbaarheid? Welke afmetingen worden verondersteld om algemene toleranties te gebruiken? Vereist het proces meerdere opspanningen of secundaire bewerkingen? Zijn gereedschappen, spanmiddelen, afwerking, inspectie en verpakking inbegrepen?
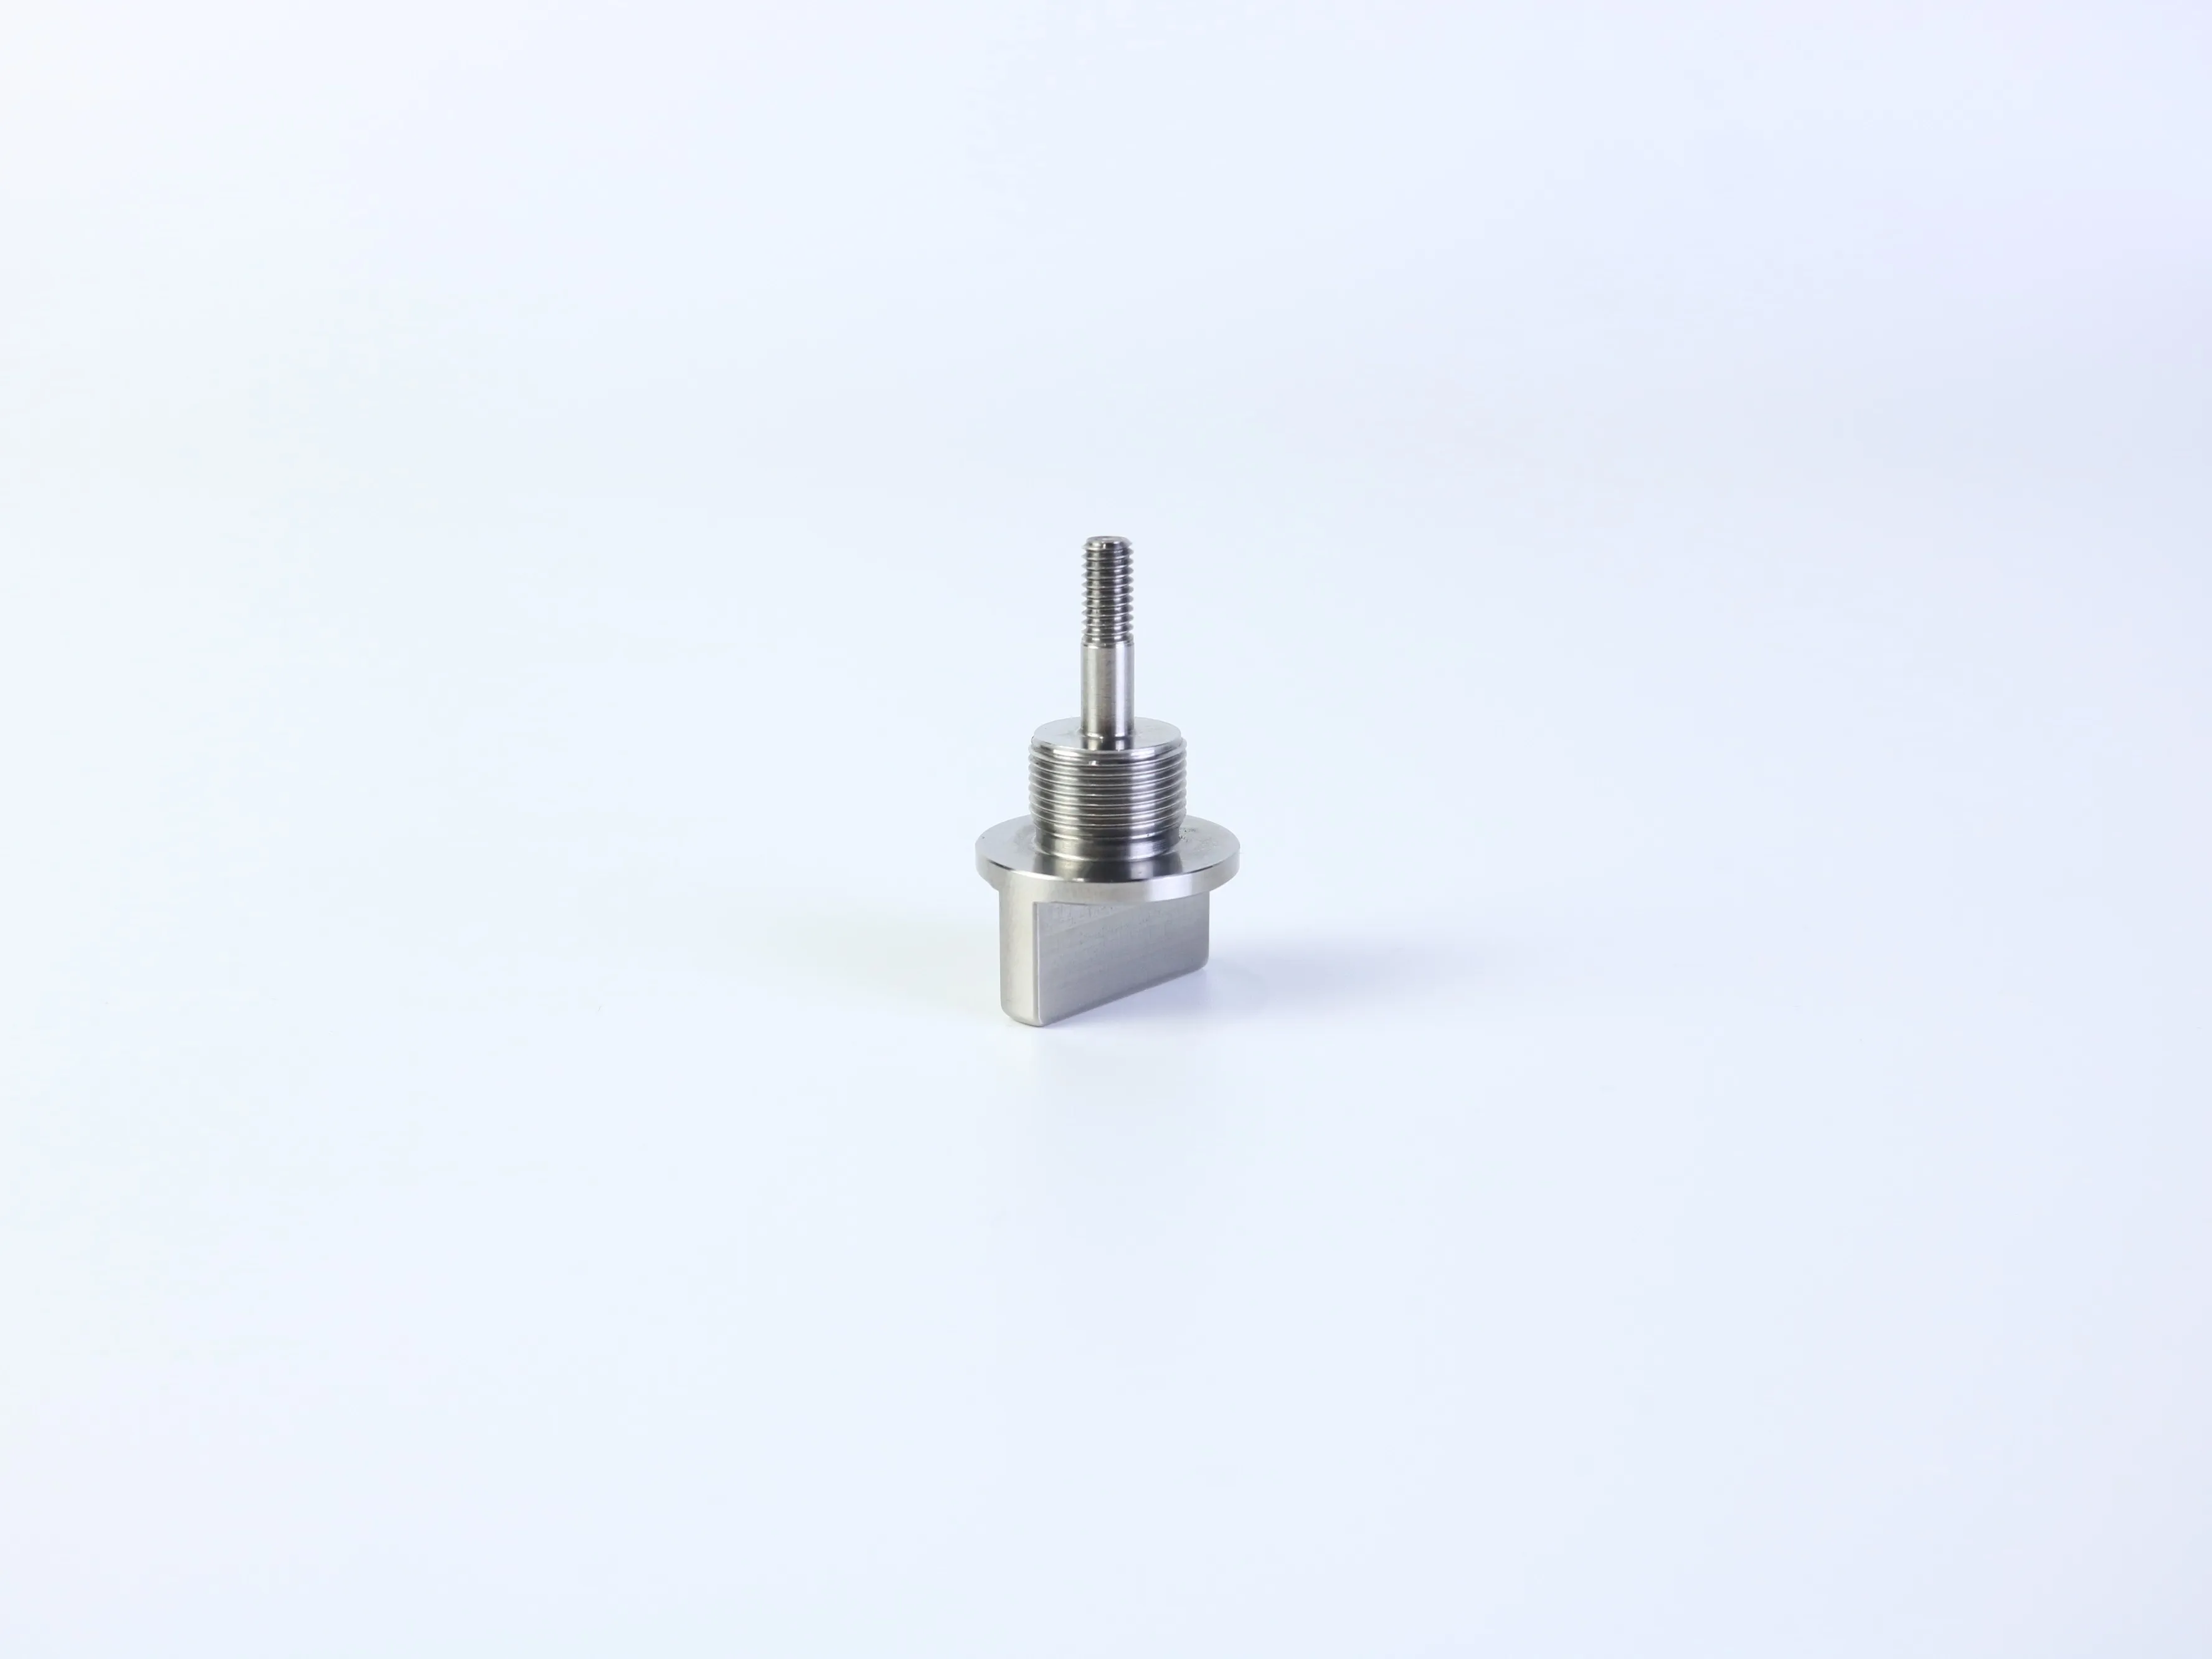
Voor een gedraaid en gefreesd onderdeel dient de kritieke as-naar-vlakrelatie en rotatieoriëntatie te worden aangegeven. Een eenvoudige draaibewerking is mogelijk onvoldoende wanneer het onderdeel een flens, schroefdraadgedeelte, steel, rechthoekige uitsteeksel, gefreesde vlakken of dwarsfunctie bevat. De tekening dient deze relatie meetbaar in plaats van uitsluitend visueel weer te geven.
Een betere RFQ-vraag
Vraag de leverancier om vóór productie mogelijke fabricageproblemen en offerte-aannames te vermelden. Dit maakt verborgen secundaire bewerkingen, onduidelijke schroefdraden, ontbrekend inspectiebewijs en dubbelzinnige toleranties zichtbaar terwijl wijzigingen nog goed te beheersen zijn.
7. Veelvoorkomende kosten- en kwaliteitsrisico’s
Onnodige precisie
Het toepassen van een strakke tolerantie op elke functie kan de bewerkingsduur, inspectie-inspanning, afvalrisico en beperkingen bij leverancierselectie verhogen. Behoud precisie-eisen uitsluitend voor functies waar ze daadwerkelijk nodig zijn.
Verborgen secundaire bewerkingen
Een gedraaid onderdeel met een gefreesde vlakke kant, sleuf, dwarsgat of rechthoekige uitsteeksel kan een extra opspanning vereisen. Indien de tekening geen relatie aangeeft tussen de draaias en het gefreesde kenmerk, is verduidelijking mogelijk nodig voordat een offerte wordt opgesteld of de productie wordt gestart.
Onduidelijke schroefdraadopgaven en onvoldoende inspectieplanning
Een schroefdraadopgave zonder norm, tolerantieklassering, effectieve lengte of aansluitvereiste is onvolledig. Indien een gatpatroon, flensvlak, verhoging of schroefdraadas functioneel belangrijk is, dient te worden aangegeven hoe dit moet worden geïdentificeerd en gecontroleerd. 'Controleer alle afmetingen' is minder nuttig dan het identificeren van kritieke kenmerken en het specificeren van het vereiste rapportformaat.
8. Praktische CNC-DFM- en RFQ-controlelijst
- Elk gat heeft een gedefinieerde functie, en elke blinde gatdiepte is noodzakelijk en toegankelijk.
- Schroefdraadnormen, -klassen, -dieptes, -aansluitende onderdelen, ontlastingsruimten en inspectiemethoden zijn gespecificeerd.
- Gatpatronen zijn, indien plaatsbepaling van belang is, gekoppeld aan duidelijke referentievlakken.
- Interne hoeken maken een realistische freesstraal mogelijk, en dunne wanden of diepe uitsparingen zijn gecontroleerd op stijfheid.
- Draai- en freesfuncties hebben een duidelijk proces en een duidelijke oriëntatie.
- Kritieke afmetingen zijn gescheiden van algemene afmetingen.
- Materiaal, toestand, afwerking, maskering, speling, randafwerking en cosmetische eisen zijn duidelijk omschreven.
- Aantal, productiefase, leververwachting en inspectiedocumenten zijn vermeld.
- De leverancier wordt gevraagd om aannames te identificeren voordat de productie begint.
Veelgestelde vragen: CNC-gefreeste onderdelen, schroefdraad en offerteaanvragen
Kan een 3D-CAD-model alleen worden gebruikt voor een CNC-offerte?
Soms wel, maar het kan mogelijk geen informatie geven over materialen, toleranties, schroefdraad, oppervlakteafwerking, referentievlakken, inspectievereisten of functies die niet volledig worden weergegeven door de modelgeometrie. Een versiebeheerd tekening of een schriftelijke specificatie vermindert aannames.
Zijn doorgaande gaten altijd beter dan blinde gaten?
Nee. Doorlopende gaten zijn vaak eenvoudiger wanneer ze geen interferentie veroorzaken met de assemblage, maar een blinde boring kan noodzakelijk zijn om een oppervlak te beschermen of om aan een functionele vereiste te voldoen. Kies de eenvoudigste functie die aan het ontwerp voldoet.
Hoe moet ik een met schroefdraad uitgevoerd CNC-onderdeel specificeren?
Geef de schroefdraadstandaard, -maat, -steek, -klasse of -pasvorm, bruikbare lengte, interne of externe vorm, ontlastings- of afschuiningsvereisten, het bijbehorende onderdeel en de inspectiemethode op. Een zichtbaar schroefdraad is onvoldoende bewijs van compatibiliteit.
Moet elke CNC-afmeting een strakke tolerantie hebben?
Nee. Strakke toleranties moeten worden gekoppeld aan pasvorm, functie of prestatie. Een duidelijk gedefinieerde algemene tolerantie kan geschikt zijn voor niet-kritische kenmerken.
Bereid een vergelijkbaarder CNC-bewerkingsaanvraag voor
Gewindeverbindingen, montageplaten, aansluitnokken, flenzen en gedraaide en gefreesde onderdelen kunnen allemaal met succes worden vervaardigd wanneer hun functionele eisen worden omgezet in toegankelijke geometrie, geschikte toleranties, duidelijke procesaannames en meetbare inspectiecriteria.
Het doel is niet om elke functie complexer of nauwkeuriger te maken. Het doel is om de leverancier voldoende informatie te geven om een geschikt productieproces te kiezen, risico’s vroegtijdig te identificeren, een offerte op dezelfde scope te verstrekken als u bedoelt en de kenmerken te verifiëren die van belang zijn voor uw assemblage.
Bespreek uw maatwerk-CNC-project
Voor een bespreking over vervaardigbaarheid en offerteprijzen bereidt u de meest recente 2D-tekening, 3D-CAD-model, materiaal- en afwerkingseisen, hoeveelheid, productiefase en inspectieverwachtingen voor. De openbare CNC-bewerkingsinformatie van PFTWORLD kan worden bekeken voordat u uw projectgegevens indient.
Bekijk maatwerk-CNC-bewerkingsdiensten