 EN


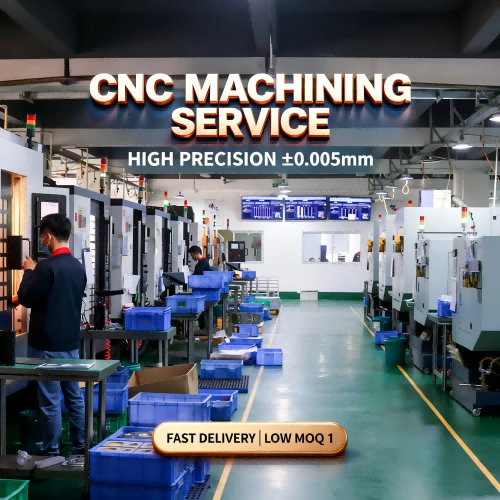
Op maat gemaakte CNC-bewerking | Technische ondersteuning | B2B-productie
Complexe CNC-gevormde componenten gebaseerd op functie, pasvorm en reproduceerbaarheid
Voor geflensde behuizingen, geschroefde behuizingen, gespleten spanvorment, trapvormige onderdelen en andere precisie-mechanische componenten begint het juiste productieresultaat al vóór de bewerking. PFTWORLD ondersteunt kopers met een praktische ontwerpevaluatie, duidelijke offertebereik en op maat gemaakte CNC-bewerkingsoplossingen voor prototypen en productiebehoeften.
Aangepaste mechanische onderdelen
Een bewerkt onderdeel is alleen succesvol als het correct functioneert in de assemblage
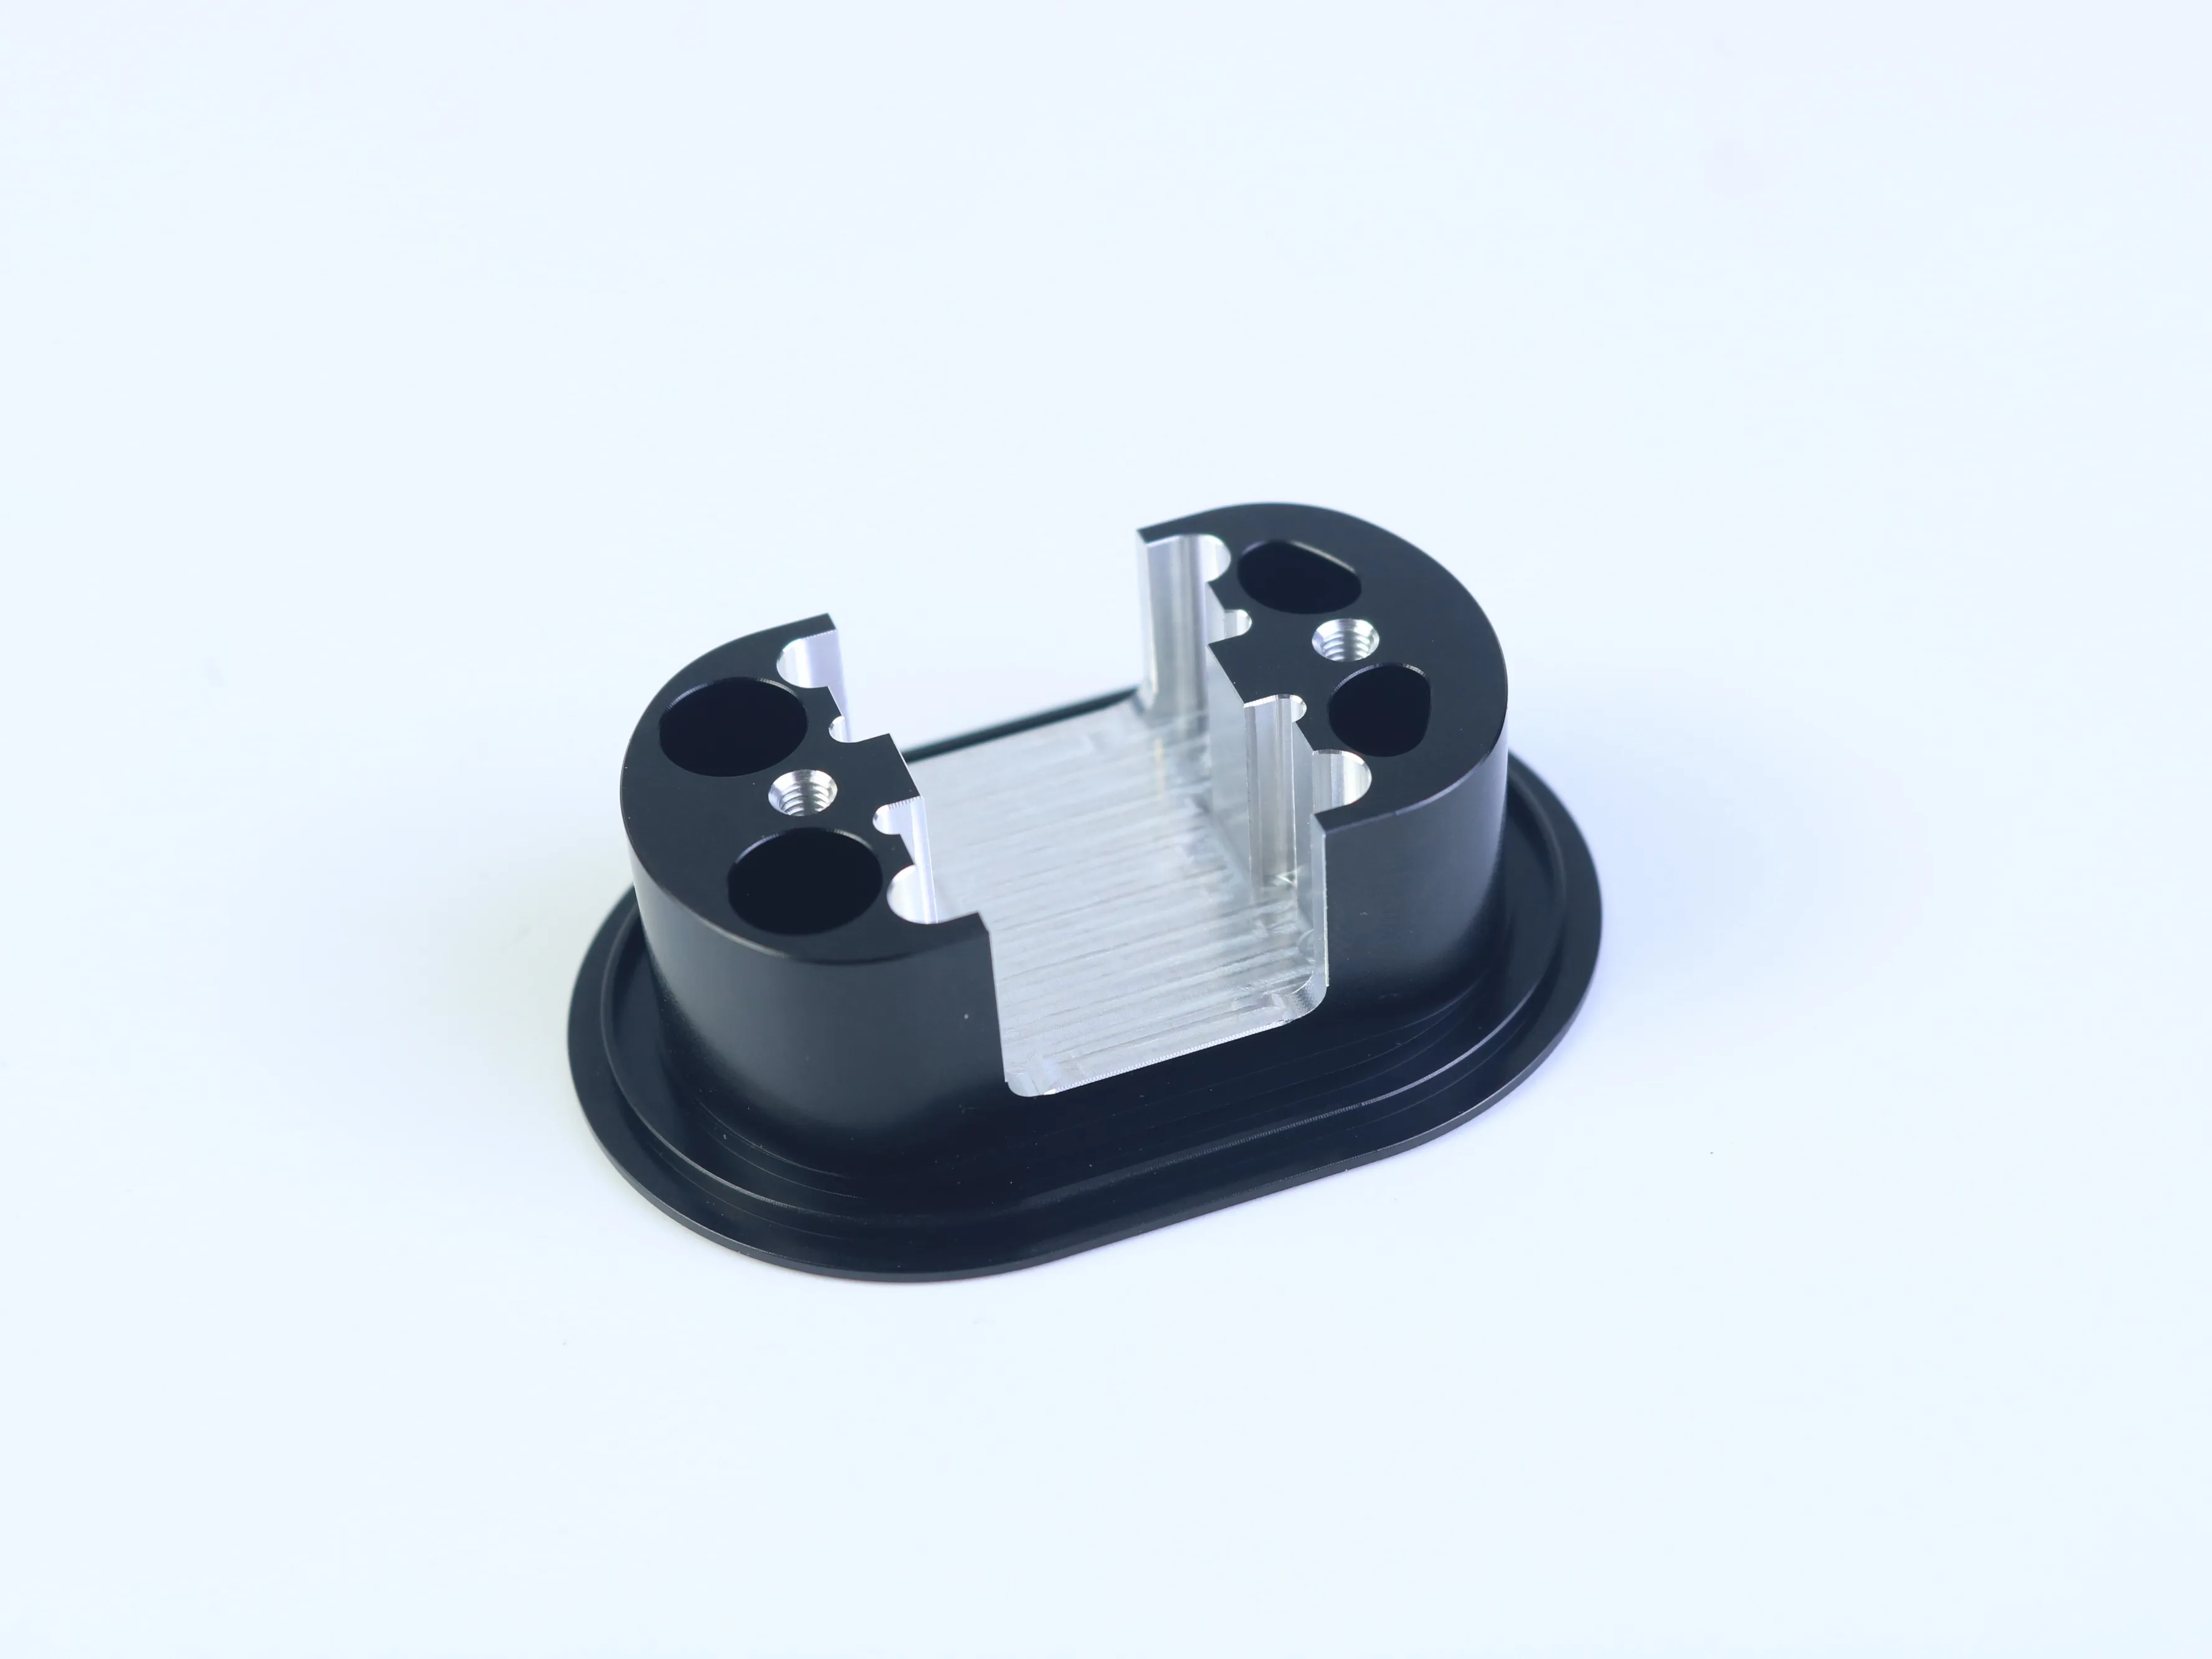
Een complex CNC-onderdeel kan een flens, trapvormige diameters, montagegaten, interne schroefdraad, sleuven, gespleten openingen of herhaalde cirkelvormige kenmerken bevatten. Elk detail kan afzonderlijk worden vervaardigd, maar de combinatie kan verborgen risico’s opleveren: moeilijke werkstukopspanning, beperkte toegang voor gereedschap, opgehoopte instelfouten, ongelijkmatige oppervlakteafwerking of een offerte die is gebaseerd op aannames.
De meest betrouwbare aanpak is het ontwerp te beoordelen aan de hand van drie vragen: Heeft het kenmerk een duidelijke functie? Kan het kenmerk consistent worden bereikt en bewerkt? Kan de eis worden gecontroleerd ten opzichte van een gedefinieerd referentiepunt? Deze aanpak behoudt de ontwerpintentie en vermindert tegelijkertijd vermijdbare productiecomplexiteit.
Hoe geometrie het CNC-bewerkingsproces beïnvloedt
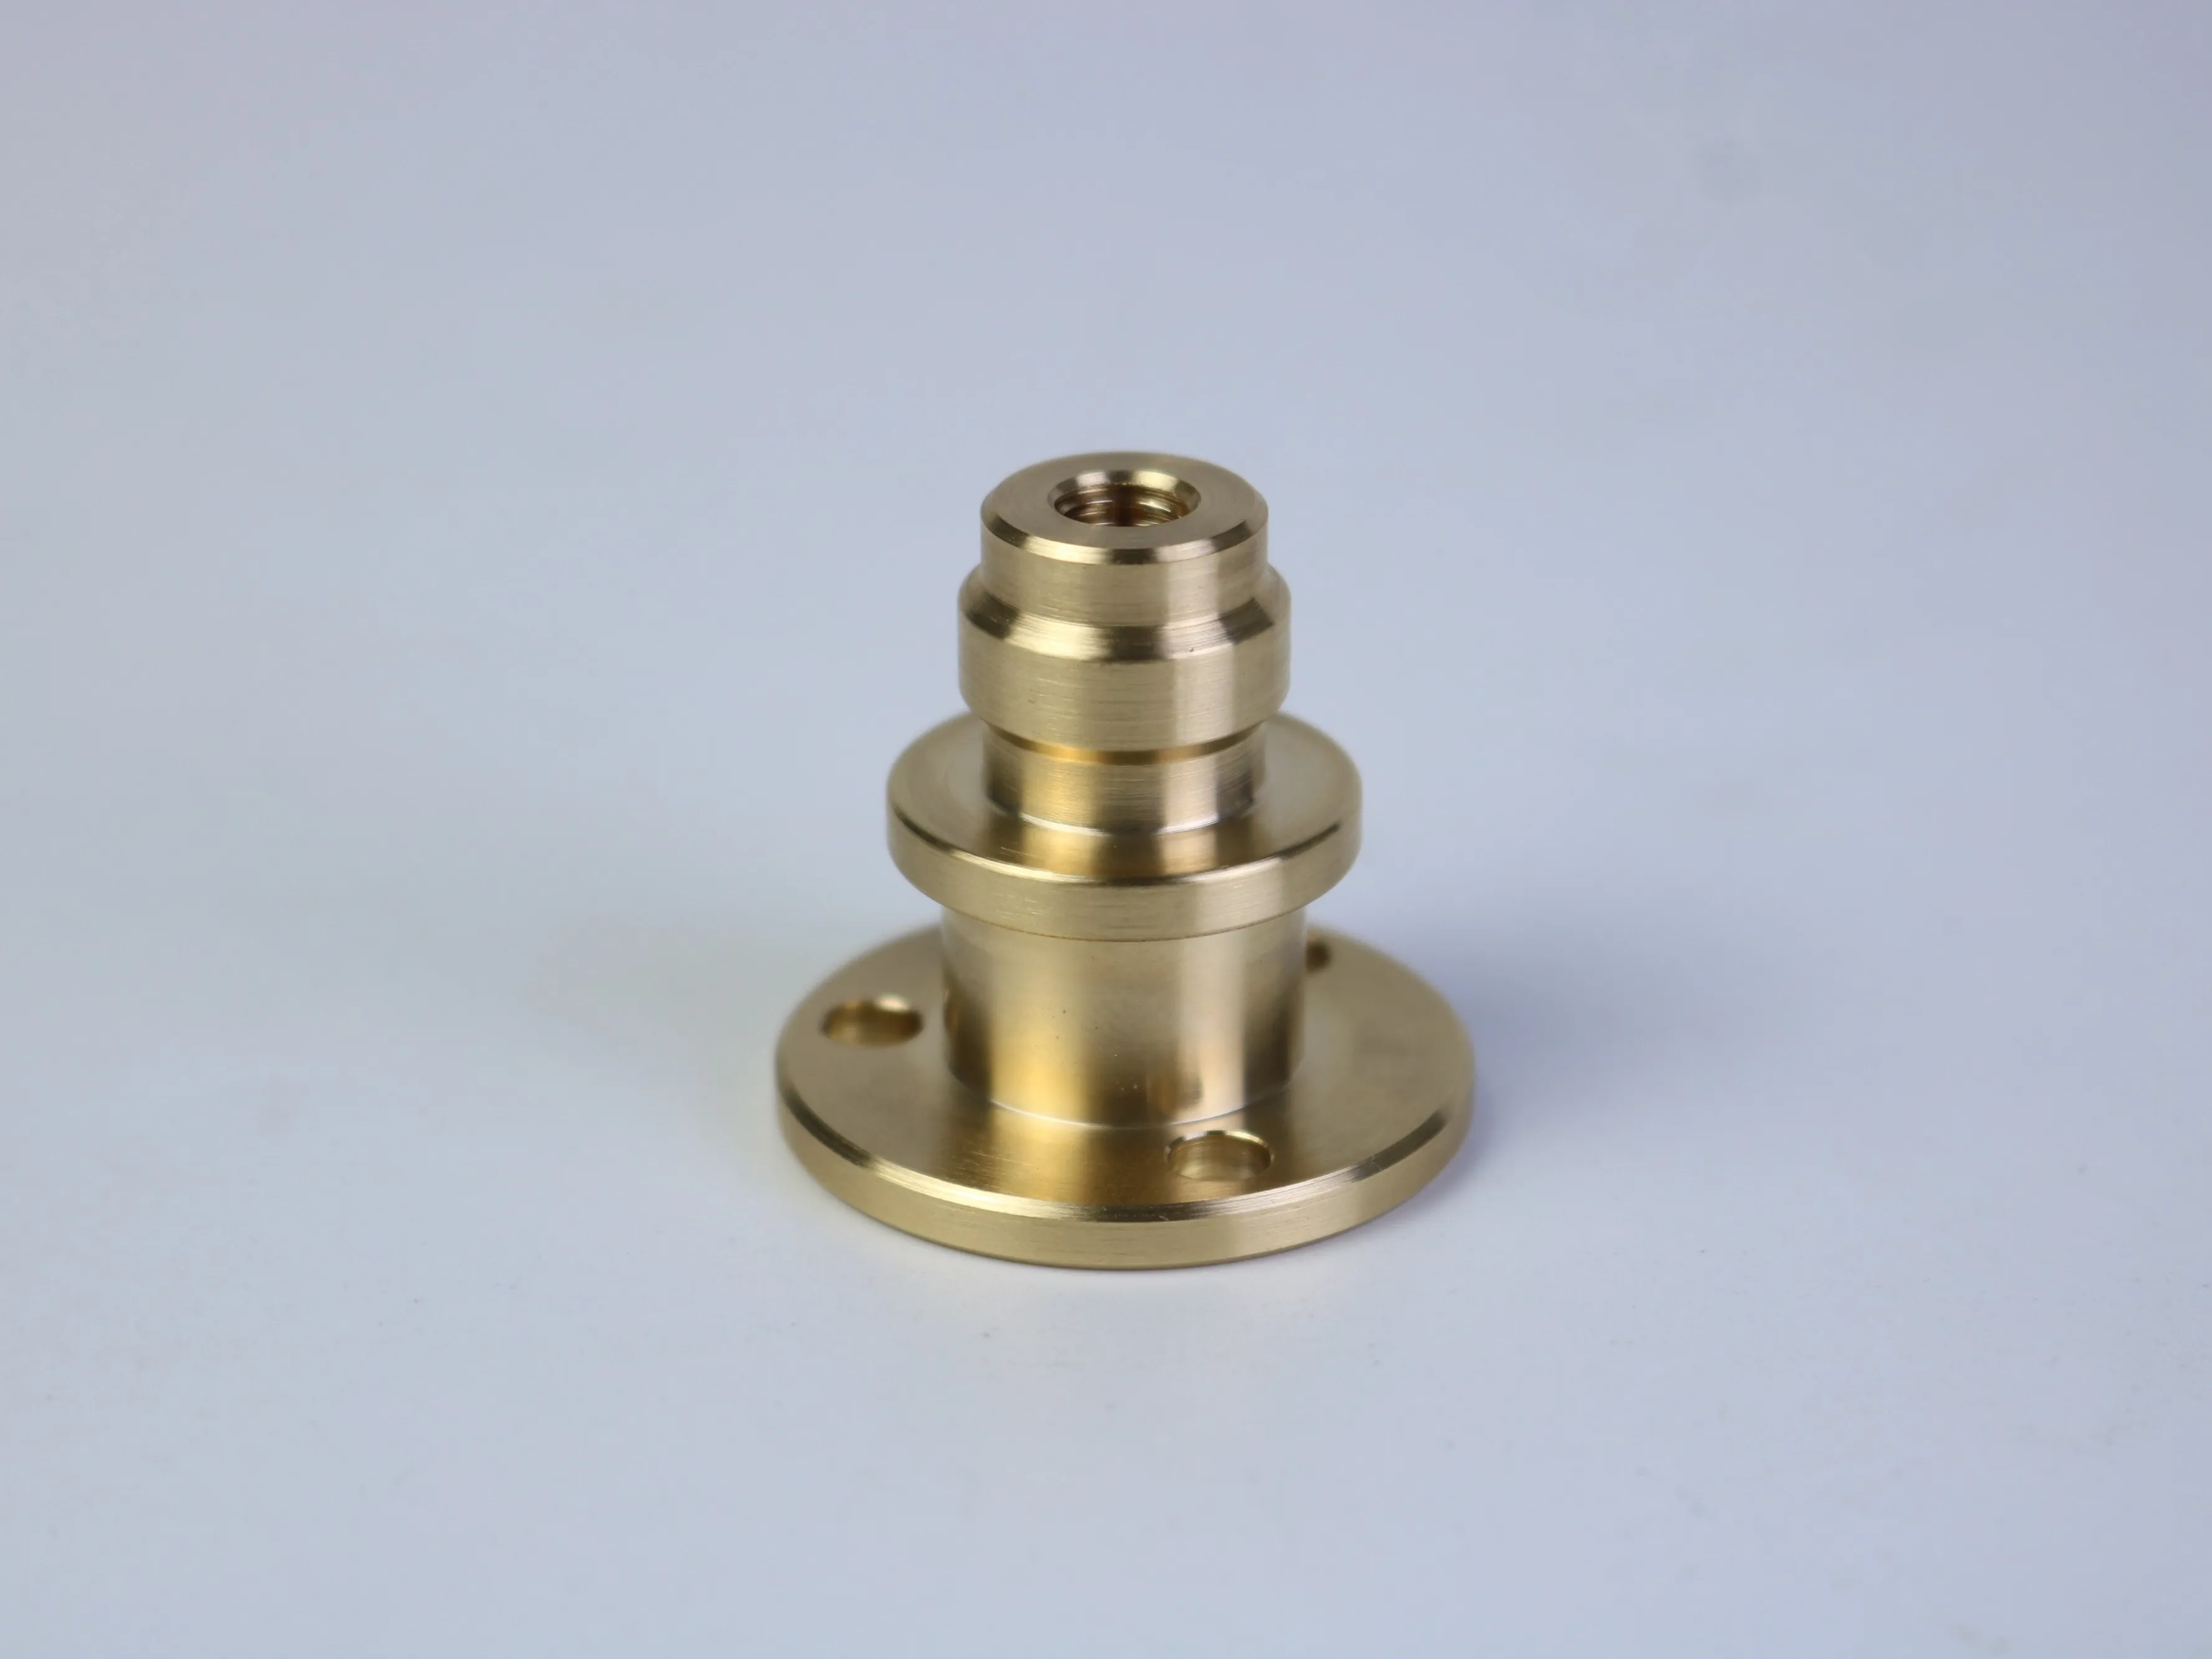
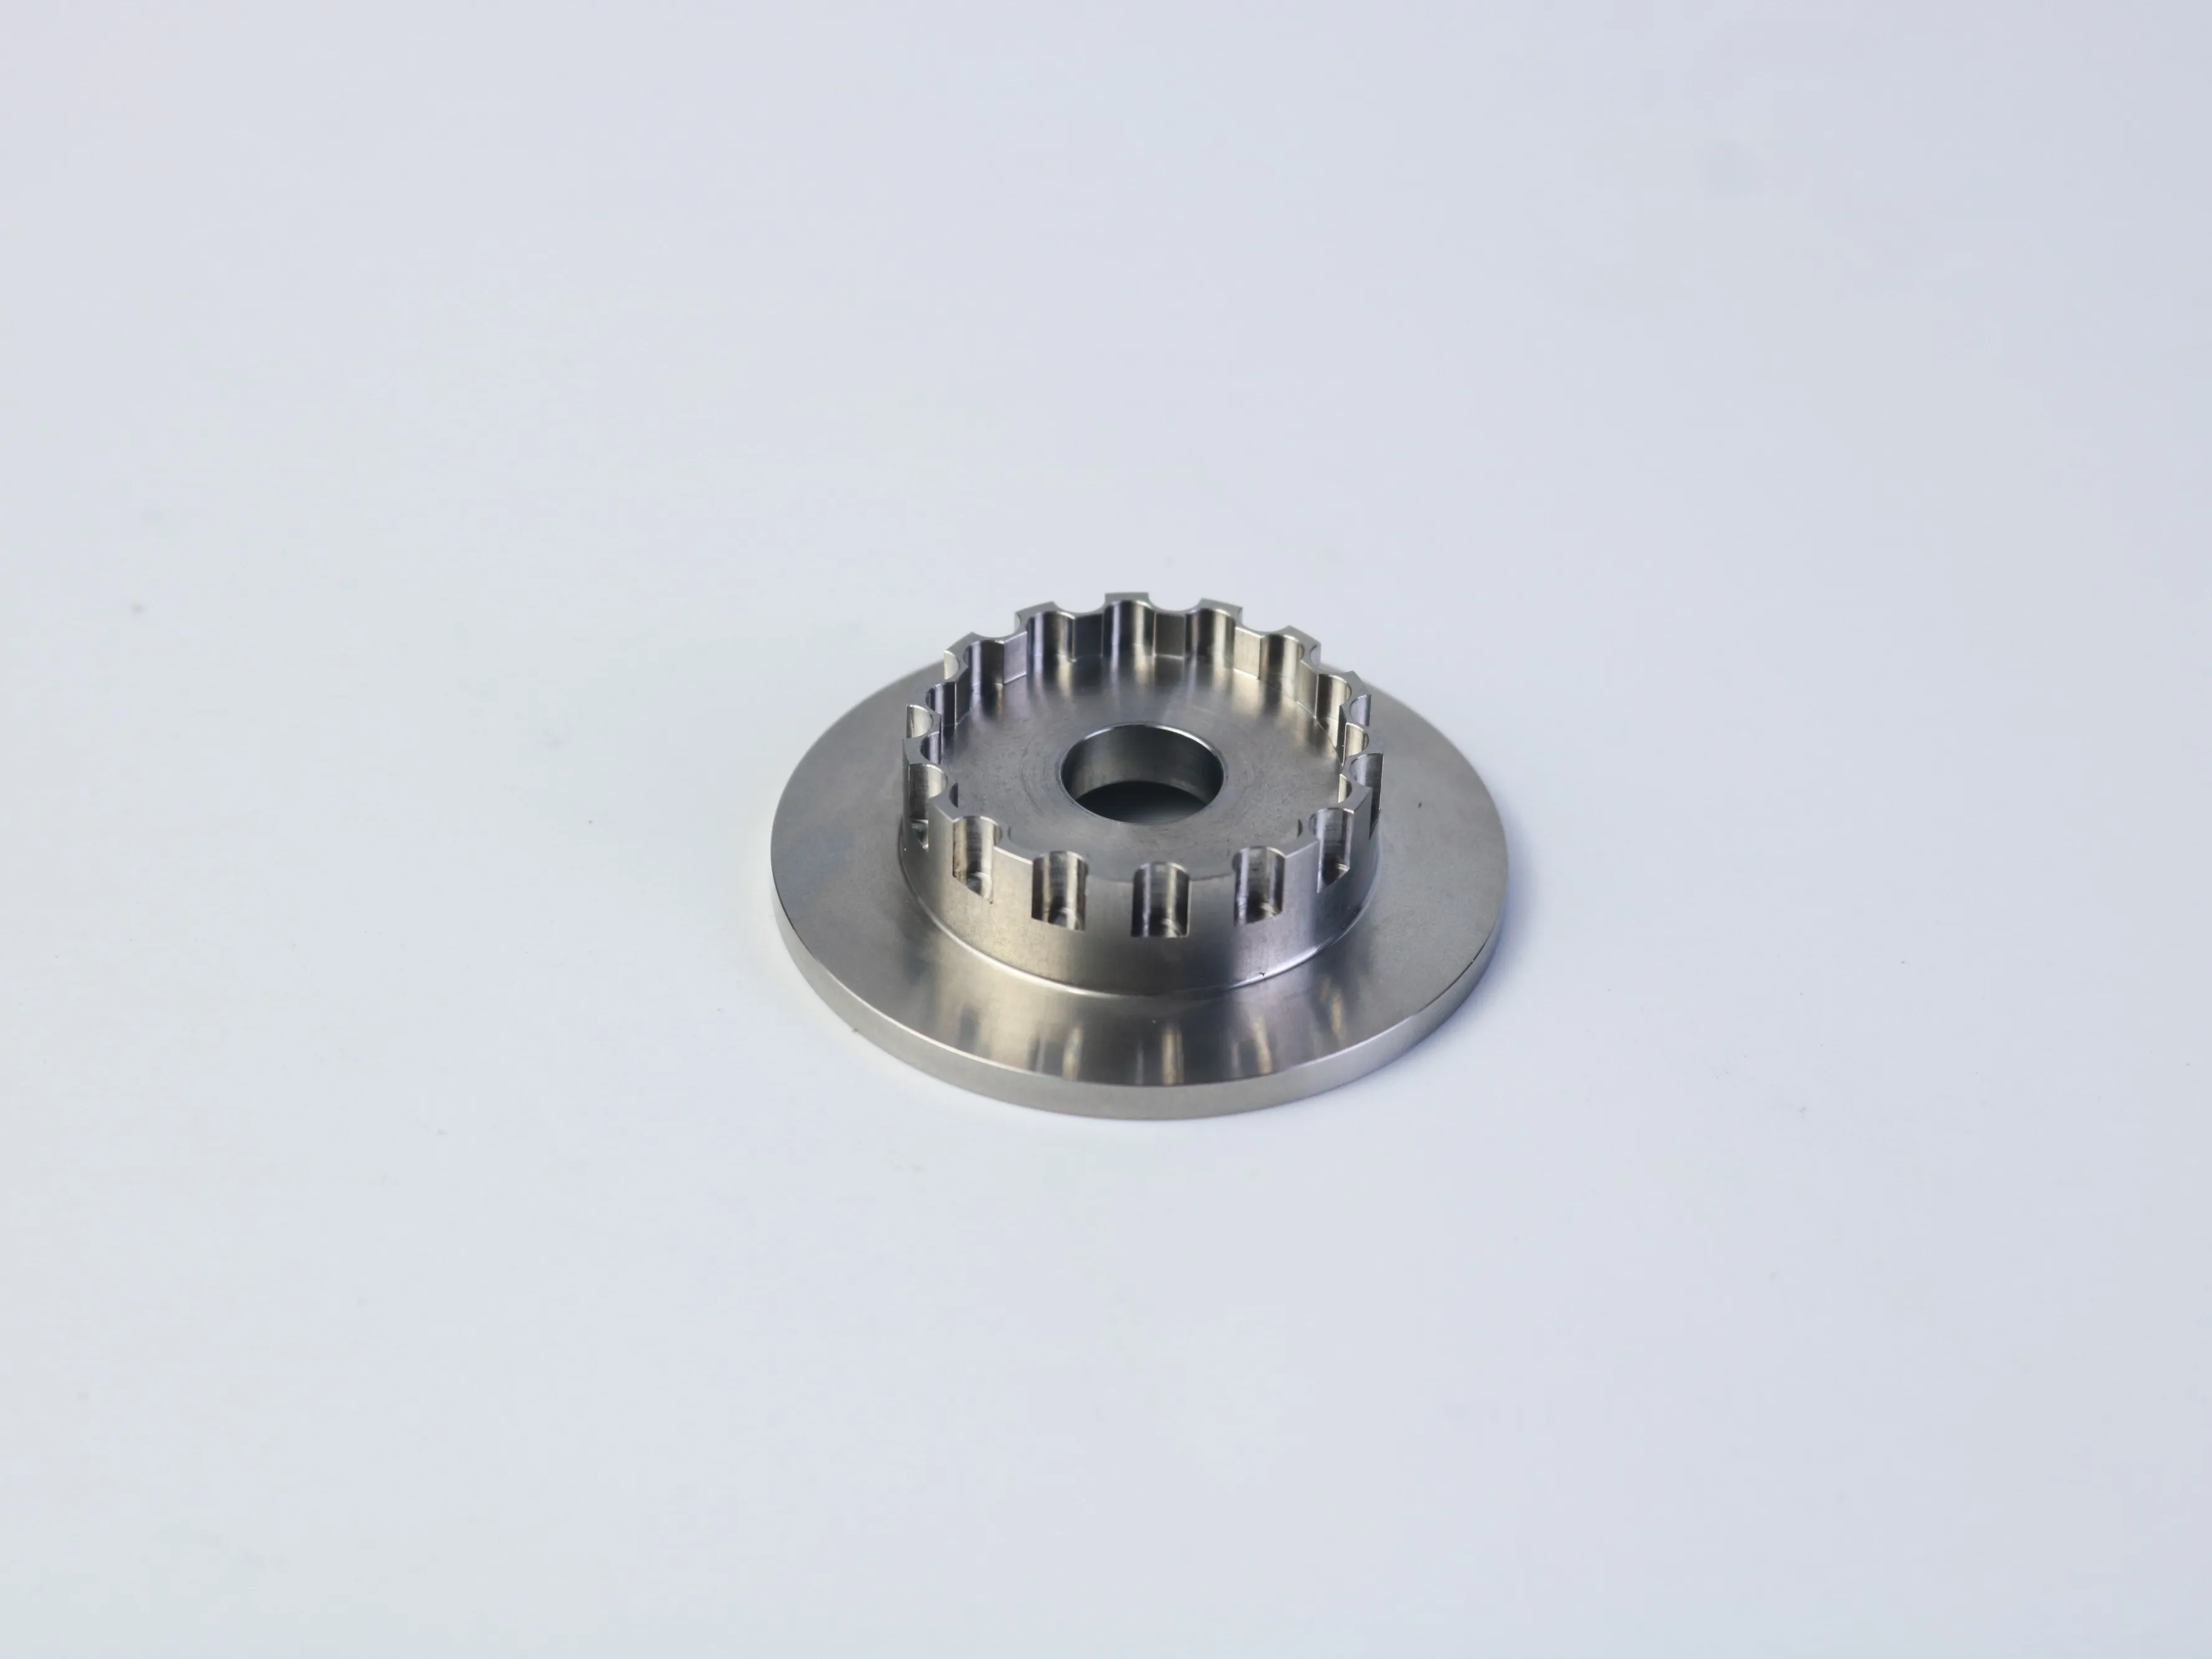
Roterende onderdelen zoals buitendiameters, schouders, flensvlakken en concentrische boringen zijn geschikt voor CNC-draaien. Niet-rotatiegerelateerde details – zoals montagepatronen, sleuven, splitsingsopeningen, gefreesde vlakken en sommige schroefdraadvoorzieningen – vereisen mogelijk CNC-frezen, boren, uitslijpen, tapschroeven of schroefdraadfreesbewerking. Een gecombineerde draai- en freesroute kan geschikt zijn wanneer een onderdeel zowel rotatie- als niet-rotatiegerelateerde kenmerken bevat.
Het definitieve bewerkingsproces dient te worden gekozen op basis van de technische eisen, niet op basis van de weergave in een voorbeeldafbeelding. Materiaalsoort, aantallen, toleranties, oppervlakteafwerking, werkstukopspanning en inspectie-eisen kunnen het procesplan aanzienlijk beïnvloeden. Tijdens het offerteproces dient te worden aangegeven welke vlakken de uitlijning bepalen, welke gaten bevestigingsmiddelen of positioneringspennen ontvangen, en welke afmetingen cosmetisch zijn in plaats van functioneel.
Technisch principe: Een functie die niet functioneel vereist is, mag geen onnodig gereedschap, opspanning, inspectie of afwerking veroorzaken. Een functie die functioneel kritiek is, moet precies genoeg worden omschreven om passendheid en prestatie te waarborgen.
Vijf ontwerpcontroles die het productierisico verminderen
1. Plan referentiepunten en opspanningen rondom de assemblage
Wanneer een onderdeel meer dan één oriëntatie vereist, kan elke herpositioneringsstap variatie introduceren. Gebruik functionele referentiepunten die weerspiegelen hoe het onderdeel wordt geassembleerd. Een flensvlak kan de axiale positie bepalen, terwijl een centrale boring de radiale uitlijning bepaalt. Gatenpatronen en sleuven moeten gerelateerd zijn aan het referentiepunt dat daadwerkelijk de assemblage beheerst, niet eenvoudigweg aan de dichtstbijzijnde buitenrand.
2. Gebruik praktische interne radiuswaarden
De meeste freesgereedschappen zijn cilindrisch, waardoor interne hoeken van nature een radius krijgen. Zeer kleine radii kunnen kleinere gereedschappen vereisen, langzamere snijomstandigheden, meer bewerkingen en een groter risico op afbuiging. Waar de radius geen invloed heeft op de montage, verbetert een praktische afronding (fillet) doorgaans de bewerkbaarheid. Indien een scherpe interne hoek essentieel is, dient deze als functionele eis te worden aangegeven en dient te worden onderzocht of een onderfreestand (undercut) of een alternatief proces noodzakelijk is.
3. Draadprofielen volledig definiëren
Een draadgat moet het metrische of inch-norm, de nominale maat, de steek, de pasvorm of klasse (indien van toepassing), de volledige draaddiepte, de totale gatdiepte en de aanduiding ‘blind’ of ‘doorgaand’ bevatten. Een te grote draaddiepte kan extra tijd kosten en het risico op spaanafvoerproblemen of gereedschapbreuk vergroten, zonder de verbinding te verbeteren. De juiste draadinschroefdiepte hangt af van het materiaal, de bevestigingsmiddelen, de belasting en het montageontwerp.
4. Pas toleranties toe op basis van functie
Strakke toleranties moeten worden voorbehouden voor oppervlakken die van invloed zijn op pasvorm, beweging, afdichting, uitlijning of belastingsoverdracht. Het toepassen van precisie-aanduidingen op elke afmeting verhoogt de bewerkings- en inspectie-inspanning zonder noodzakelijkerwijs de eindmontage te verbeteren. Gebruik een duidelijke referentiestructuur en onderscheid kritieke functionele afmetingen van algemene en cosmetische kenmerken.
5. Controleer diepe kenmerken en dunne wanden
Diepe uitsparingen, smalle sleuven en dunne wanden kunnen trillingen, gereedschapsafwijking, warmteontwikkeling, problemen met spaanafvoer en vervorming vergroten. Onderzoek of het kenmerk kan worden geopend, ingekort, ondersteund of verdeeld zonder de functie te beïnvloeden. De werkelijke limiet hangt af van het materiaal, de gereedschapsdiameter, de diepte van het kenmerk, de werkstukopspanning en de vereiste nauwkeurigheid; gebruik daarom ontwerpratio’s als controleaanwijzing — niet als universele acceptatieregel.
Oppervlakteafwerking en secundaire bewerkingen
Een zwarte, zilverkleurige of koperkleurige weergave op een foto bevestigt niet de materiaalkwaliteit of een specifieke oppervlaktebehandeling. De tekening moet de vereiste bewerkte ruwheid, de randafwerking of ontbraming, de coating of behandeling, de af te dekken gebieden en aangeven of de dimensionale eisen van toepassing zijn vóór of na de afwerking.
Bij functionele onderdelen kan de afwerking van invloed zijn op wrijving, afdichting, glijden, slijtage, corrosieweerstand of visuele acceptatie. Draadverbindingen en aansluitende oppervlakken kunnen bijzondere aandacht vereisen als een coating de eindtoestand verandert. Indien de afwerking uitsluitend cosmetisch is, dient dit duidelijk te worden vermeld. Indien de afwerking de prestaties beschermt, dient de functie uitgelegd te worden, zodat de leverancier het geschikte procespad kan beoordelen.
Van ontwerpbeoordeling tot een gecontroleerd productieplan
Een nuttige DFM-beoordeling mag niet stoppen bij het vaststellen of een functie technisch haalbaar is. Ze moet de functie koppelen aan een herhaalbare procesroute. Voor een onderdeel met een flens, een boring, schroefgaten en een gespleten of gegroefde regio moet de leverancier overwegen hoe het grondmateriaal wordt vastgehouden, welke oppervlakken als eerste worden gedefinieerd en hoe het onderdeel na herpositionering wordt geplaatst.
Dit is het punt waar ontwerp- en inkoopbeslissingen samenkomen. Als de tekening een zeer nauwe relatie vereist tussen een boring en een gatpatroon, moet het offerte een gemeenschappelijke referentiestrategie en een inspectiemethode om die relatie te verifiëren, omvatten. Als een afwerking na bewerking wordt aangebracht, moet het procesplan overwegen of maskeren, dimensionele toelaatwaarden of een eindcontrole nodig zijn. Als een onderdeel moeilijk vast te houden is zonder een cosmetisch oppervlak te beschadigen, moet de vastzetmethode vóór de productie worden besproken.
Vragen om tijdens de technische beoordeling te stellen
- Welke oppervlakken zullen worden gebruikt als primaire positioneringsreferenties?
- Kunnen het kritieke boring, het flensvlak en het gatenpatroon worden gecontroleerd vanuit een consistente referentiestelsel?
- Vereist de functiediepte een langbereikgereedschap of een speciale snijstrategie?
- Zijn de schroefdraadverbindingen toegankelijk voor bewerking, reiniging, controle en definitieve assemblage?
- Welke afmetingen moeten na de afwerking in plaats van vóór de afwerking worden gemeten?
- Zou een kleine ontwerpverandering een opspanning, gereedschapswisseling of moeilijke inspectiestap elimineren?
Deze vragen leiden tot een nuttiger gesprek dan simpelweg vragen of een leverancier het onderdeel kan produceren. Een bekwaam productiepartner moet in staat zijn om het effect van een voorgestelde wijziging uit te leggen, onduidelijkheden te identificeren en bevestigde eisen te onderscheiden van aannames.
Hoe kopers CNC-bewerkingsoffertes kunnen vergelijken
Alleen de vergelijking van de stukprijs kan belangrijke verschillen verbergen. Voor complex bewerkte onderdelen dient u elke leverancier te vragen een offerte op te stellen voor dezelfde werkomschrijving en eventuele uitsluitingen duidelijk te vermelden. Een offerte moet het mogelijk maken om te bepalen of programmering, inrichting, grondstof, bewerking, ontbraming, afwerking, inspectie, verpakking en verzending zijn opgenomen.
| Offertepost | Wat moet worden bevestigd | Waarom dit belangrijk is |
|---|---|---|
| Procesomvang | Draai-, frees-, boor-, tapsleuf-, afwerk- en montagebewerkingen | Voorkomt dat bewerkingen die aanvankelijk zijn overgeslagen later als extra kosten verschijnen |
| Kwaliteitsomvang | Kritieke afmetingen, rapporten, certificaten, traceerbaarheid en acceptatiecriteria | Maakt kwaliteitsleveringen vergelijkbaar tussen leveranciers |
| Commerciële basis | Aantalstratum, basis levertijd, gereedschap, verpakking en verzendvoorwaarden | Toont de totale aankoopimpact, niet alleen de nominale stukprijs |
Als één offerte uitgaat van een algemene tolerantie en een andere offerte meerdere kritieke kenmerken als precisie-eisen prijst, zijn de twee prijzen niet direct vergelijkbaar. Los eerst de technische aannames op, en vergelijk daarna kosten, kwaliteit, timing, communicatie en continuïteit van de levering op dezelfde basis.
Wat moet u opnemen in een RFQ voor CNC-bewerking
Een volledige aanvraag voor offerte vermindert aannames en maakt het voor leveranciers eenvoudiger om offertes te vergelijken. Stuur, indien beschikbaar, altijd de huidige 2D-tekening en het bijbehorende 3D-CAD-model, en geef op beide bestanden het revisieniveau aan. De aanvraag voor offerte moet ook bevatten:
Technische gegevens
Materiaalsoort en -toestand, kritieke afmetingen, referentievlakken, GD&T, schroefspecificaties, oppervlakteafwerking, secundaire bewerkingen en goedgekeurde alternatieven.
Productiegegevens
Aantal prototypes, productieaantal, verwachte jaarlijkse vraag, prijsniveaus, gewenste leverdatum, bestemming en verpakkingsvereisten.
Kwaliteitsgegevens
Inspectierapporten, materiaalcertificaten, eisen voor het eerste artikel, traceerbaarheid, acceptatiecriteria en eventuele klantspecifieke documentatie.
Een korte toepassingsbeschrijving is ook waardevol. Leg de aansluitende onderdelen, de bedrijfsomgeving en de functies uit die niet mogen worden gewijzigd. Vraag leveranciers om aannames, uitsluitingen, instel- of gereedschapskosten, afwerkingsomvang, inspectieomvang en eventuele voorgestelde afwijkingen te identificeren. Een lagere stukprijs is niet echt lager als vereiste bewerkingen zijn uitgesloten.
Prototypes en productie vereisen verschillende offerteprioriteiten
Bij aankoop van prototypes wordt meestal prioriteit gegeven aan ontwerpinformatie en functionele validatie. Bij aankoop voor productie ligt de nadruk sterker op procesherhaalbaarheid, versiebeheer, inspectieplanning, verpakking en continuïteit van de levering. Geef duidelijk aan in welke projectfase u zich bevindt, zodat de leverancier het onderdeel kan beoordelen op basis van de juiste productie- en kwaliteitseisen.
Veelgestelde vragen van CNC-kopers
Kan een leverancier offertes verstrekken op basis van alleen een 3D-model?
Een 3D-model communiceert de vorm, maar definieert mogelijk niet de toleranties, referentievlakken, schroefdraadeisen, oppervlakteafwerking, materiaaltoestand, revisiebeheer of inspectiedocumentatie. Voor een complex onderdeel is een bijbehorende 2D-tekening doorgaans de duidelijkere manier om eisen te communiceren die het model niet volledig kan weergeven.
Wat moet ik doen als het materiaal nog niet is vastgesteld?
Geef het gewenste materiaal aan en leg uit welke alternatieven, indien van toepassing, acceptabel zijn. Verschillende kwaliteiten kunnen de bewerkbaarheid, sterkte, corrosiegedrag, afwerkingsreactie, grondstofkosten en inspectievereisten beïnvloeden. Een algemene aanduiding zoals ‘aluminium’ of ‘roestvast staal’ is vaak onvoldoende voor een zinvolle productieofferte.
Hoe moet ik een ontwerpverandering na offerteverstrekking aanpakken?
Geef een gecontroleerde revisie op en vraag de leverancier om te bevestigen welk effect dit heeft op het proces, de prijs, de inspectie en de levering. Houd de tekening, het CAD-model, de inkooporder en de inspectiedocumenten op elkaar afgestemd. Dit is vooral belangrijk wanneer de wijziging een referentiepunt, schroefdraad, gatpatroon, afwerking of aansluitend oppervlak betreft.
Wanneer moet ik een DFM-aanbeveling aanvragen?
Vraag deze aan voordat het ontwerp wordt vrijgegeven voor productie, bij voorkeur tijdens de prototype- of offertebespreking. Hoe eerder een leverancier een moeilijke radius, diepe vorm, onduidelijk referentiepunt of onnodige tolerantie identificeert, des te meer opties het engineeringteam heeft om de functie te behouden terwijl het procesrisico wordt verminderd.
Een praktische checklist vóór de offerte
- De tekening en het CAD-model dezelfde revisie tonen.
- Het materiaal is gespecificeerd volgens kwaliteit en toestand, niet alleen volgens een brede categorie.
- Schroefdraden omvatten standaard, maat, steek, pasvorm en diepte.
- Kritieke referentiepunten en aansluitrelaties zijn duidelijk.
- Diepe vormen, dunne wanden, interne radii en gereedschapstoegang zijn beoordeeld.
- Afwerking, inspectie, hoeveelheid, levering en verpakkingsvereisten zijn gedefinieerd.
- De leverancier wordt verzocht aannames en voorgestelde afwijkingen op te sommen.
Bespreek uw volgende op maat gemaakte CNC-component
Deel uw huidige 2D-tekening, 3D-CAD-bestand, materiaalspecificatie, gewenste hoeveelheid, eisen voor oppervlakteafwerking en kritieke inspectiebehoeften met PFTWORLD. Een duidelijk technisch pakket vormt een beter uitgangspunt voor de onderzoeksfase van uitvoerbaarheid, vergelijking van offertes en productieplanning.
Bespreek uw CNC-bewerkingsvereisteInhoudsopgave
- Een bewerkt onderdeel is alleen succesvol als het correct functioneert in de assemblage
- Hoe geometrie het CNC-bewerkingsproces beïnvloedt
- Vijf ontwerpcontroles die het productierisico verminderen
- Oppervlakteafwerking en secundaire bewerkingen
- Van ontwerpbeoordeling tot een gecontroleerd productieplan
- Hoe kopers CNC-bewerkingsoffertes kunnen vergelijken
- Wat moet u opnemen in een RFQ voor CNC-bewerking
- Prototypes en productie vereisen verschillende offerteprioriteiten
- Veelgestelde vragen van CNC-kopers
- Een praktische checklist vóór de offerte
- Bespreek uw volgende op maat gemaakte CNC-component