 EN


Hoe CNC-gefrezen beugels en koppelingsonderdelen te ontwerpen voor lagere kosten en betrouwbare pasvorm
Een praktische technische gids voor OEM-kopers, productontwerpers en inkoopteams die gefrezen beugels, montagesteunen, koppelingsarmen of draaipuntonderdelen nodig hebben die kunnen worden geprijsd, vervaardigd, geïnspecteerd en gemonteerd met minder verrassingen.
Het korte antwoord: ontwerp het onderdeel eerst rond zijn functionele referentievlakken en aansluitende interfaces, en vereenvoudig daarna elke functie die geen speciale gereedschappen, extra opspanningen of onnodig strakke toleranties vereist. Een sterke RFQ moet deze beslissingen zichtbaar maken voor elke leverancier.
Waarom deze onderdelen meer nodig hebben dan een basisontwerp
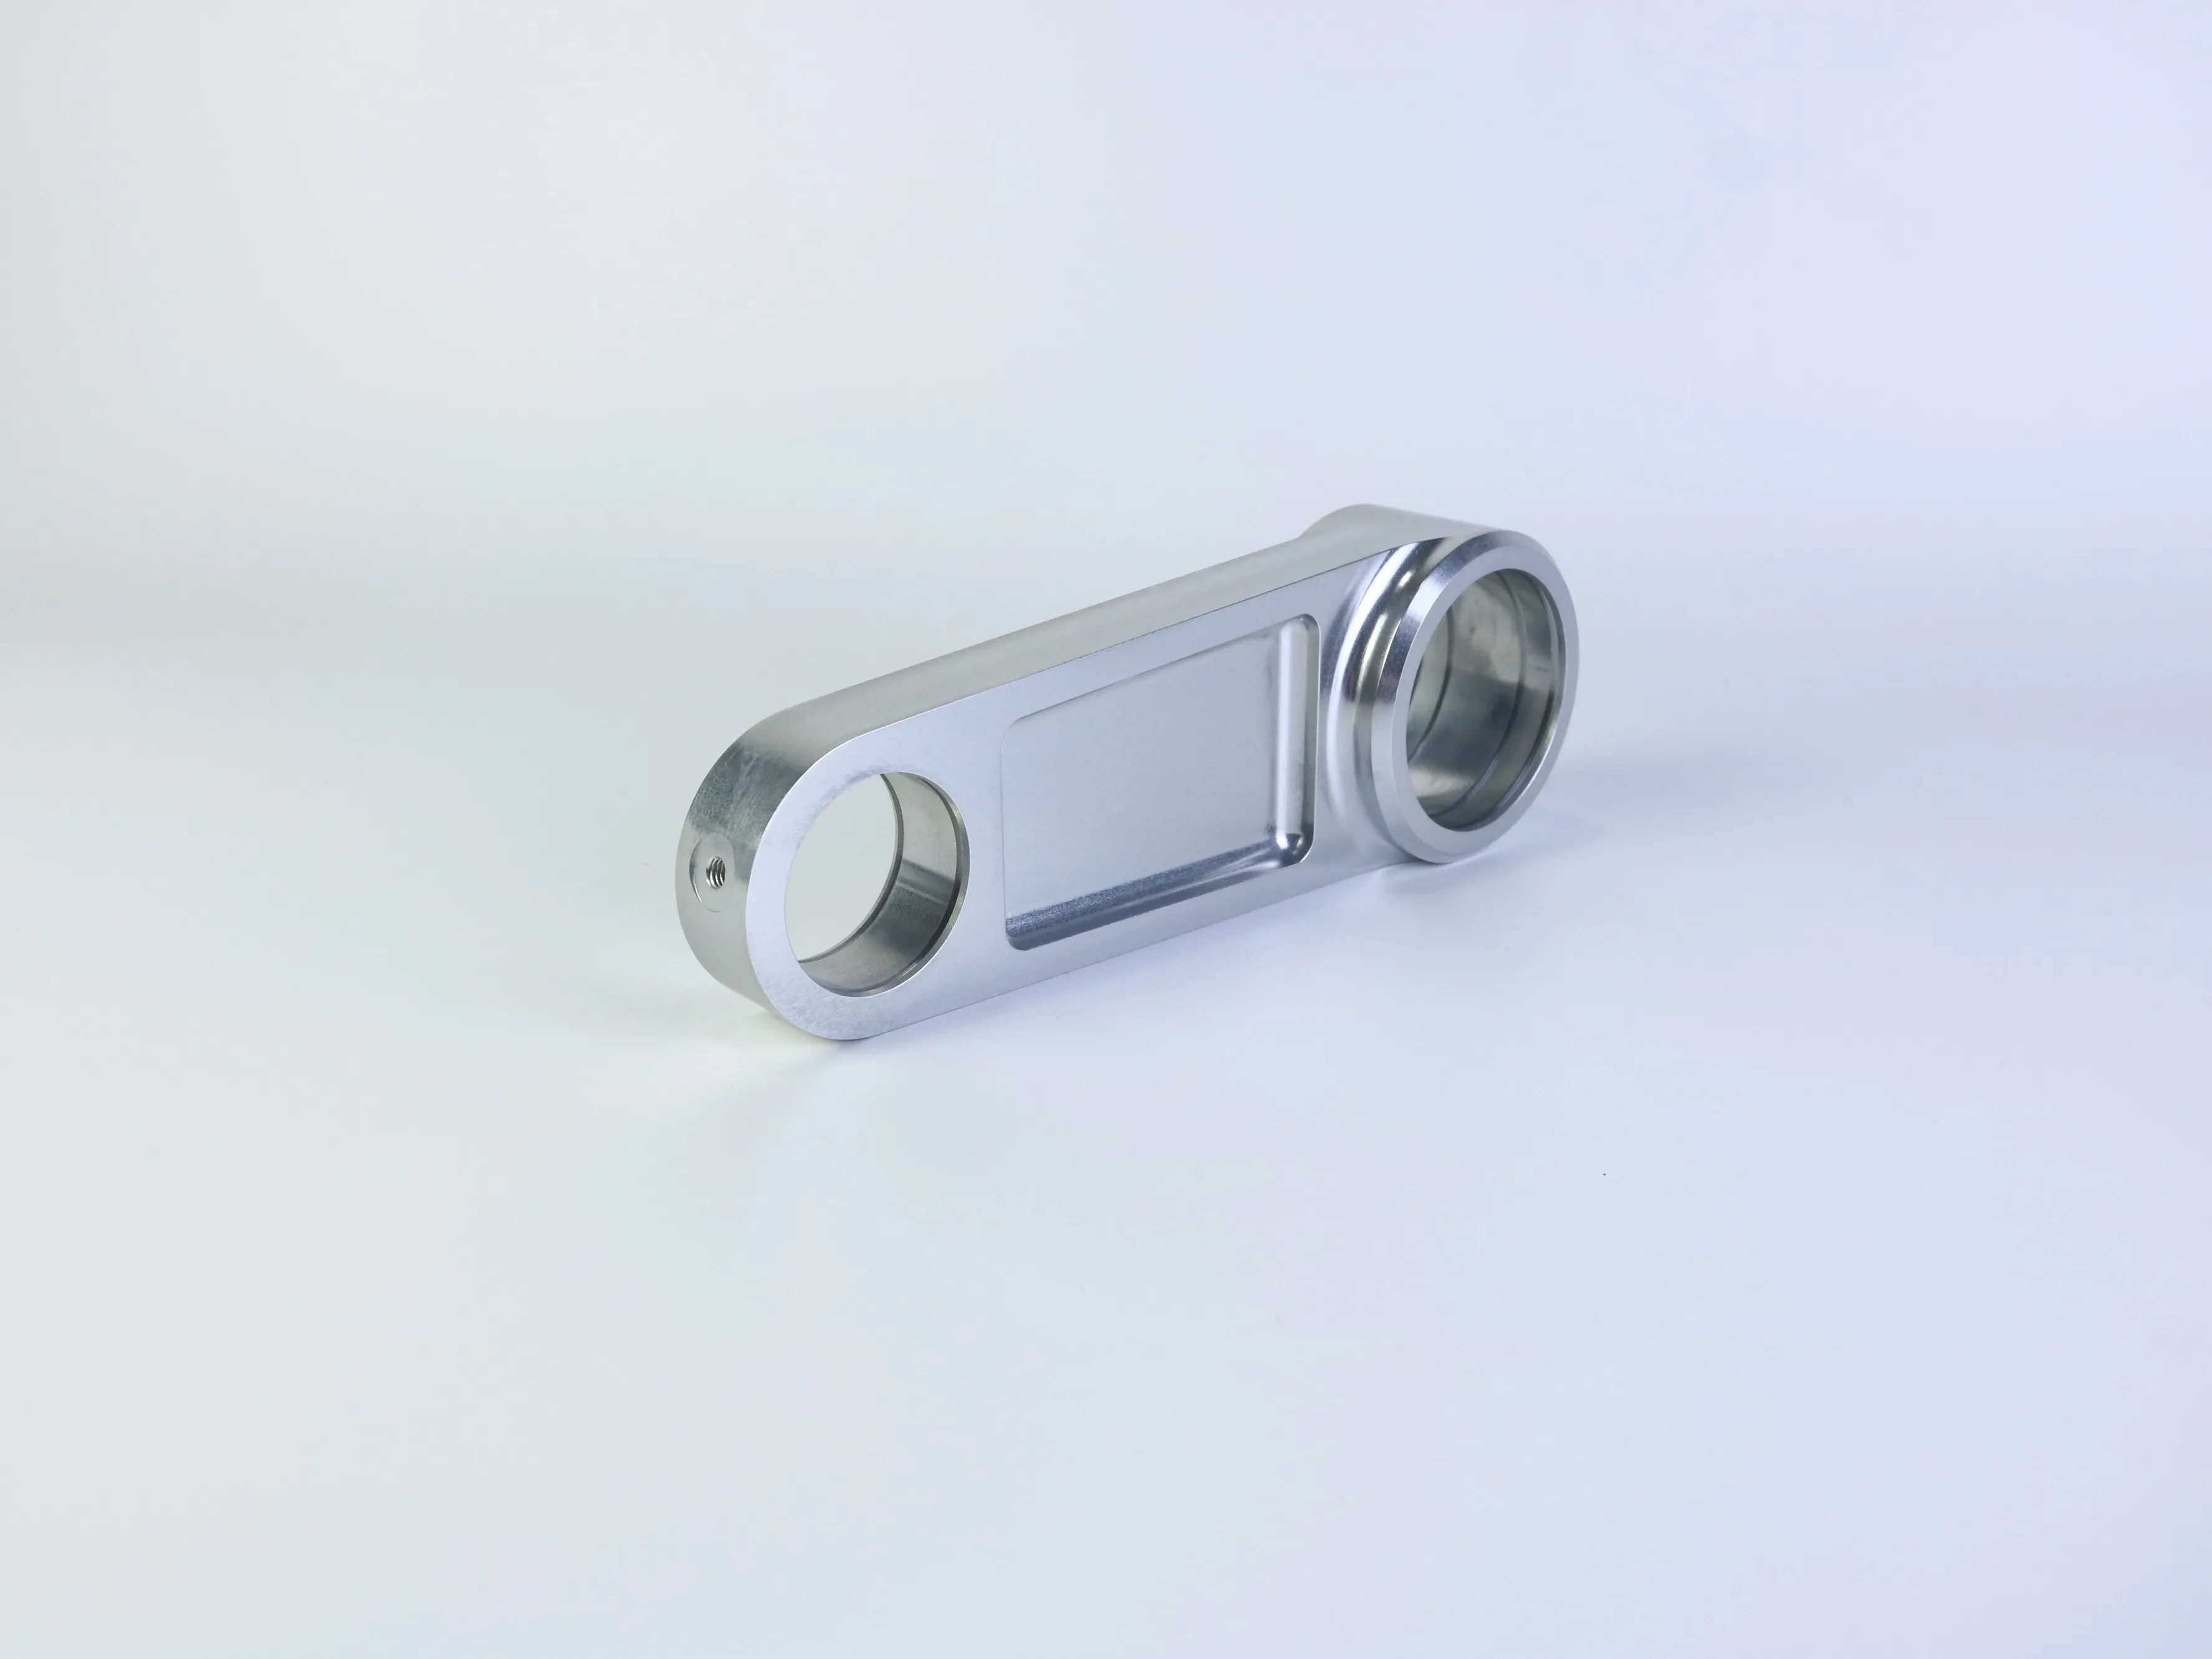
Een CNC-gefrezen beugel of koppelingsonderdeel kan eenvoudig lijken: een plaat, meerdere gaten, een uitsparing en een gebogen of cilindrische functie. In de productie bepalen die details meer dan alleen het uiterlijk. Ze beïnvloeden de toegang voor gereedschap, de opspanning, de bewerkingstijd, de positionele nauwkeurigheid, de inspectie en de manier waarop het onderdeel past op pennen, assen, lagers, bevestigingsmiddelen of een aansluitende assemblage.
Steun- en koppelingsontwerpen combineren vaak montagegaten, boringen, uitsparingen, openingen, versterkingsribben, schroefdraad en gebogen ondersteuning in één compact onderdeel. De productie-uitdaging bestaat uit het beheersen van de onderlinge relatie tussen de kenmerken na het vastzetten, draaien, bewerken, ontbramen, afwerken en inspecteren. Een gat kan een aanvaardbare diameter hebben, maar toch mislukken bij de assemblage als de locatie wordt gemeten ten opzichte van het verkeerde referentiepunt; een dunne wand kan correct meten tijdens het vastzetten, maar daarna buigen nadat materiaal is verwijderd.
Begin met functionele referentievlakken en interfaces
Voordat u een materiaal kiest of een offerte aanvraagt, identificeert u de oppervlakken en kenmerken die de assemblage bepalen. Voor een montagebeugel kan dit het basisvlak en het patroon van de montagegaten zijn. Voor een koppelingscomponent kan het de middellijnafstand tussen twee boringen, de as van een draaigat of de relatie tussen een bewerkte zitvlak en een referentievlak zijn.
Een praktische tekening onderscheidt kritieke kenmerken van niet-kritieke afmetingen. Niet elke rand vereist dezelfde tolerantie als een lagerzitvlak of de locatie van een draaigat. Strikte toleranties over het gehele onderdeel kunnen de bewerkings- en inspectiekosten verhogen zonder de functie te verbeteren.
Definieer primaire, secundaire en tertiaire referentievlaakken; positioneer belangrijke gaten ten opzichte daarvan; en specificeer loodrechtheid, evenwijdigheid, concentriciteit of pasvormvereisten uitsluitend waar de assemblage dat vereist. Geef ook oppervlakken aan die worden gebruikt voor klemmen, afdichten, glijden of installatie.
Een 3D CAD-model communiceert de vormgeving, terwijl een bijbehorende 2D-tekening draadprofielen, kritieke toleranties, oppervlakteafwerkingen, referentievlakken, inspectieopmerkingen en acceptatievereisten dient te specificeren.
Ontwerp gaten voor toegang, diepte en inspectie
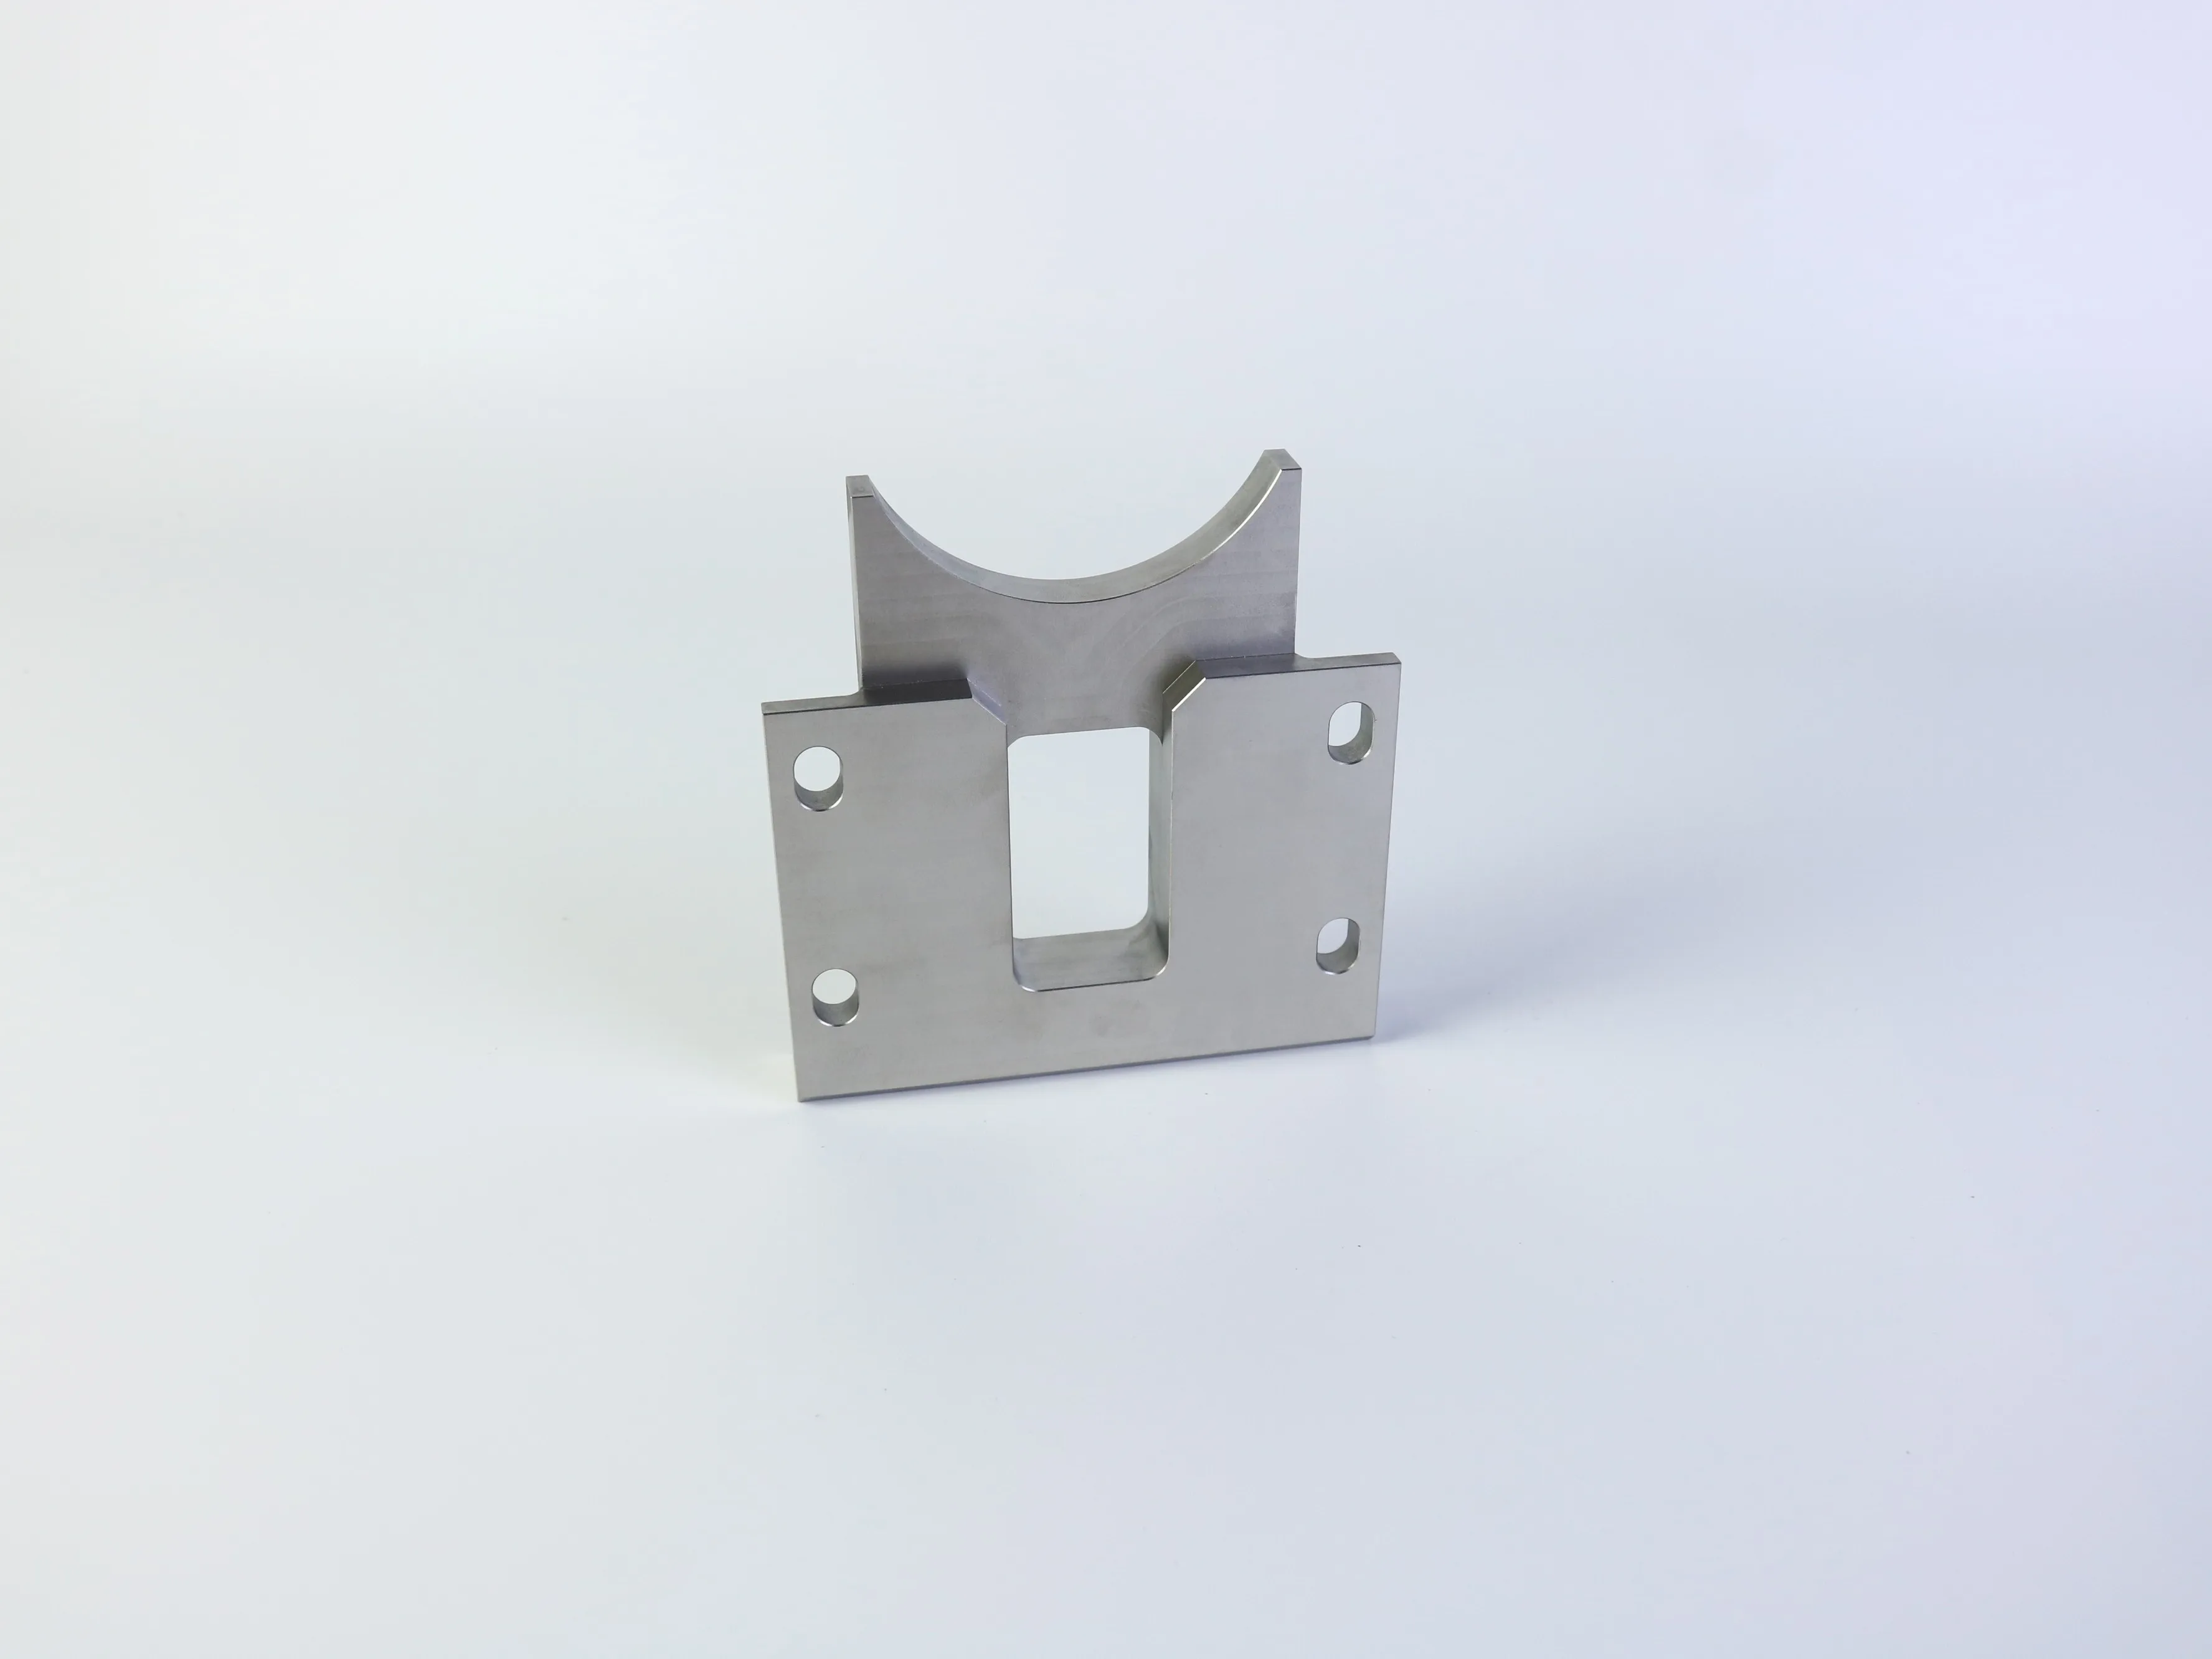
Gaten zijn vaak de belangrijkste kenmerken in een beugel of koppeling, omdat ze het onderdeel met de rest van de assemblage verbinden. Bij het ontwerp dient meer dan alleen de nominale diameter in overweging te worden genomen.
Doorgaande gaten en blinde gaten
Doorgaande gaten zijn meestal eenvoudiger te reinigen en te inspecteren, maar blinde gaten kunnen noodzakelijk zijn voor vrijspeling, afdichting of een specifieke assemblageopstelling. Een geboord blind gat heeft doorgaans een boorpuntvorm aan de bodem, terwijl een gefreesd of geboord kenmerk een andere bodemvorm kan hebben. Indien de bodemvorm van invloed is op de zitting of de bewegingsruimte, dient dit op de tekening te worden gespecificeerd in plaats van aan veronderstelling over te laten.
Diepe gaten en kritieke boringen
Naarmate de gatdiepte in verhouding tot de diameter toeneemt, worden spaanafvoer, gereedschapsstijfheid, rechtheid en inspectie steeds veeleisender. Diepe gaten vereisen mogelijk speciale boren of bewerking van meer dan één zijde. Voor een kritieke boring dient u de diameter, diepte, as, positie en pasvorm of oppervlaktoestand op te geven. Geef het passende onderdeel aan; ‘precisiegat’ is geen aanvaardingscriterium.
Gatpositie en opspanningsplanning
Indien gaten op verschillende vlakken op één lijn moeten liggen, vraag dan hoe het onderdeel wordt gepositioneerd en hoe de onderlinge relatie wordt gecontroleerd. Functies die in één opspanning worden bewerkt, hebben over het algemeen een eenvoudigere positionele relatie dan functies die afhangen van meerdere heropspanningsoperaties. Een multi-assig proces kan een toegangsprobleem oplossen, maar kan ook de offerte, de opspanningsstrategie en de inspectiemethode wijzigen.
Gebruik interne radiussen en maak uitsparingen vervaardigbaar
Standaard CNC-freesgereedschappen zijn cilindrisch, waardoor een binnenhoek die wordt gefreesd van nature een radius krijgt. Voor een uitsparing in een beugel of een ontlasting bij een koppeling is de meest economische radius meestal een radius die overeenkomt met een beschikbaar freesgereedschap, zonder dat de speling in gevaar komt. Als een aansluitend onderdeel werkelijk een vierkante binnenhoek vereist, overweeg dan een ontlasting, een T-vormig onderdeel, een gebrocheerde sectie, een EDM-bewerking of een wijziging in het ontwerp voordat de tekening wordt vrijgegeven.
Buitenzijden zijn anders. Een kleine afschuining kan helpen bij ontspanning van burrs, het hanteren en de assemblage, en is over het algemeen eenvoudiger dan een decoratieve buitenradius. Geef aan of de randafwerking functioneel is, cosmetisch of simpelweg bedoeld om een scherpe rand te verwijderen.
Diepe, smalle zakken vereisen gereedschappen met een lange reikwijdte, die gevoeliger zijn voor afbuiging en trilling. Gebruik de grootst mogelijke, praktische freescirkeldiameter en de kortst mogelijke, praktische reikwijdte. Als een wand niet dun hoeft te zijn voor ruimte of gewicht, voeg dan dikte toe of gebruik verstevigingsribben en steunen. Als de wand wel dun moet blijven, identificeer deze dan als een kritieke functie en bespreek de werkstukopspanning en inspectie vóór de productie.
Wanneer een zak uitsluitend dient om het gewicht te verminderen, vergelijk dan het voordeel ervan met de bewerkingskosten. Een eenvoudiger open profiel, een grotere hoekstraal of een minder diepe zak kan veelal het grootste deel van het functionele voordeel opleveren, terwijl tegelijkertijd gereedschapswisselingen en cyclustijd worden verminderd.
Selecteer Materiaal en Afwerking uit de Toepassing
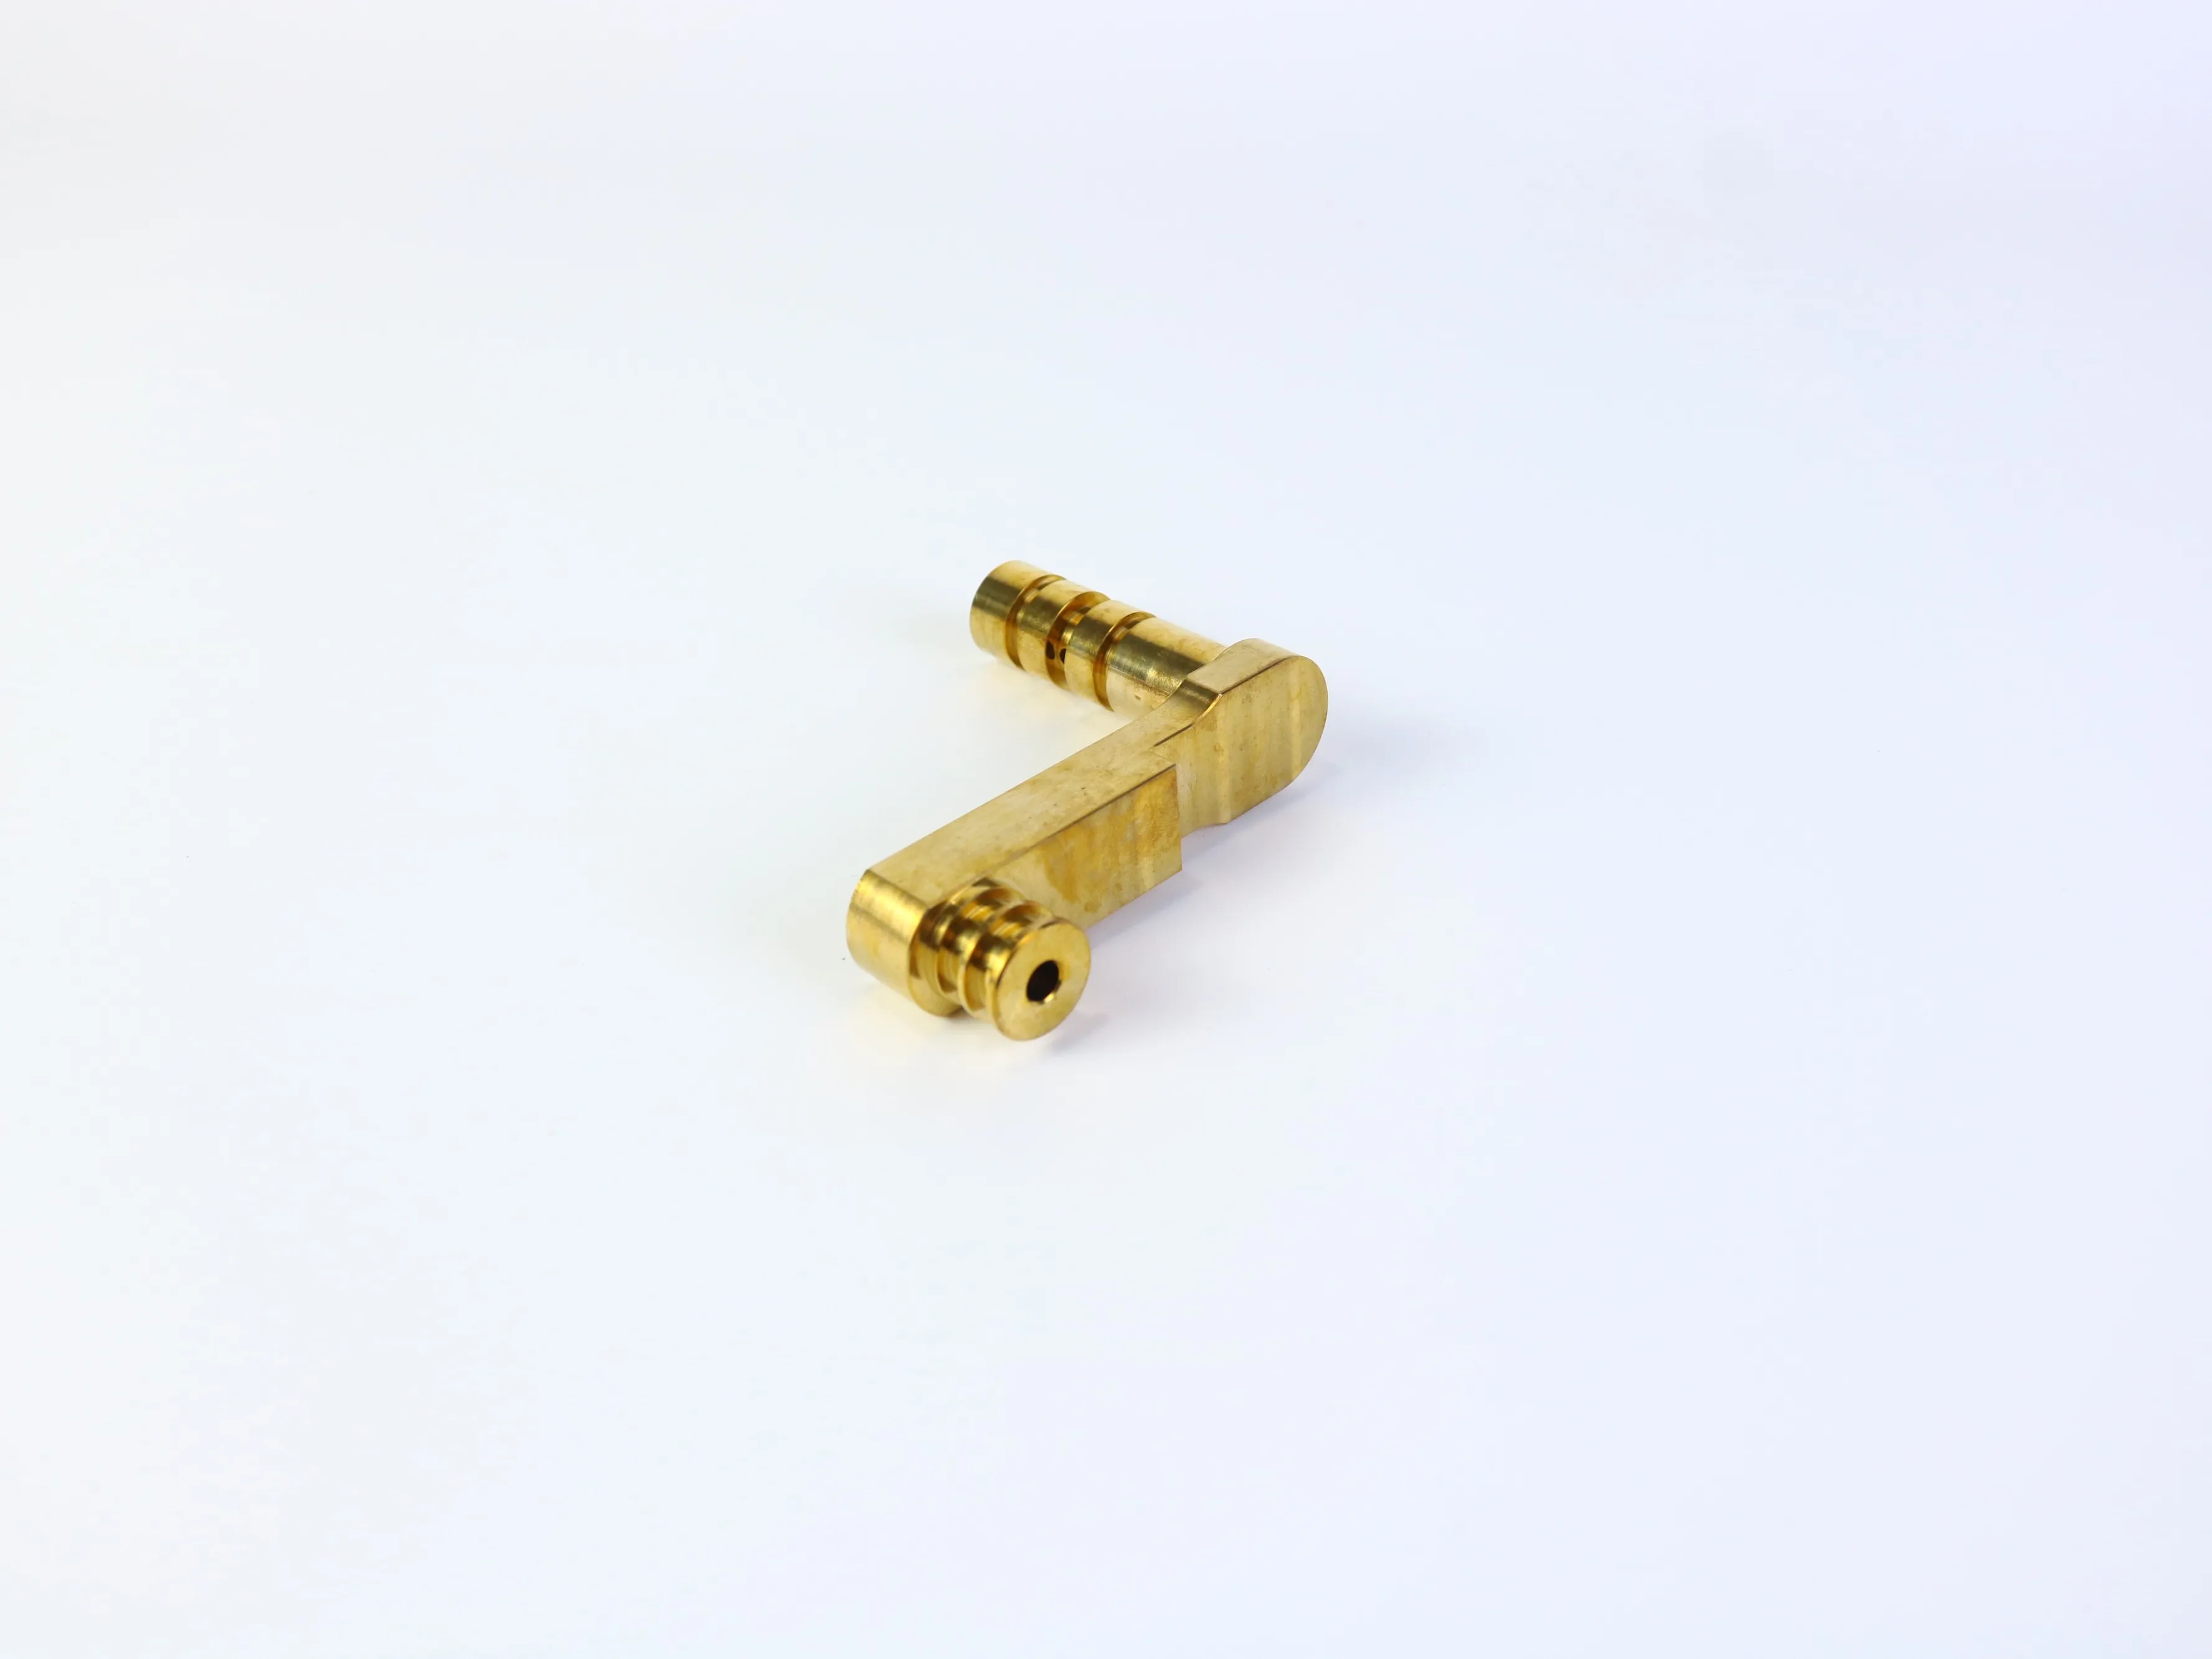
Helder metaloppervlakken kunnen een afwerking suggereren, maar een foto kan aluminium, roestvrij staal, messing, warmtebehandeling, coating of mechanische eigenschappen niet bevestigen. Selecteer het materiaal op basis van de toepassingsvereisten:
- Sterkte en stijfheid: definieer belastingen, doorbuigingslimieten en relevante veiligheidsfactoren.
- Slijtage en glijdend contact: bepaal of een pen, as, bus of lager tegen het onderdeel beweegt.
- Corrosiemilieu: houd rekening met vocht, chemicaliën, zout, temperatuurschommelingen en reinigingsomstandigheden.
- Gewicht: bevestig of massa-reductie functioneel is of slechts gewenst.
- Verschijning: geef aan of de afwerking cosmetisch, beschermend of beide is.
- Nabewerking: specificeer anodiseren, passiveren, plateren, polijsten, maskeren of andere behandelingen.
De tekening moet de materiaalsoort en -toestand vermelden, niet eenvoudigweg ‘metaal’ of ‘aluminium’. Geef kritieke oppervlakken aan die ongecoated moeten blijven of na afwerking moeten worden gemeten, met name lagerzittingen, schroefdraad, aansluitende boringen en glijdende oppervlakken.
Behandel toleranties als een functionele begroting
Een veelvoorkomende fout bij offertes is het toepassen van strakke toleranties op elke afmeting. Toleranties moeten de functie, de procescapaciteit en de inspectiebehoefte weerspiegelen. Een strakkere tolerantie kan extra nabewerkingsstappen, langzamer snijden, speciale werkstukopspanning, temperatuurregeling of gedetailleerdere inspectie vereisen. Het kan ook onnodig risico op afkeuring veroorzaken wanneer de assemblage niet dat precisieniveau nodig heeft.
- Belangrijke kenmerken: definieer de grootte, locatie, vorm en onderlinge relatie die nodig zijn voor assemblage of beweging.
- Ondersteunende kenmerken: gebruik praktische toleranties die passendheid en uiterlijk behouden.
- Niet-kritieke omtrekafmetingen: vermijd onnodige precisie.
- Oppervlakte-eisen: specificeer ruwheid alleen waar deze van invloed is op afdichting, glijden, vermoeiing, uiterlijk of meting.
Als een gat bedoeld is voor een perspassing, spelingpassing of overgangspassing, geef dan de ontwerpeis aan en identificeer het samenwerkende onderdeel. Verwacht niet dat een leverancier een kritieke tolerantie afleidt uit een foto of een ongelabeld CAD-model.
Plan de inspectie vóór het bewerken begint
Inspectie moet van invloed zijn op het ontwerp en het opspanningsplan, niet alleen op de definitieve vrijgave. Een beugel kan bijvoorbeeld vereisen dat de positie van gaten wordt aangegeven ten opzichte van een basisreferentievlak, de vlakheid van het contactoppervlak en de afmeting van de opening. Een koppelingsonderdeel kan afhangen van de afstand tussen middelpunten, de boorgatdiameter, de concentriciteit en de oppervlaktoestand.
Een offerteaanvraag (RFQ) of tekening dient duidelijk aan te geven welke afmetingen kritiek zijn, welke inspectienorm of steekproefverwachting van toepassing is, of een eerste-artikelrapport verplicht is, welke meetreferentievlakken moeten worden gebruikt en of de inspectie plaatsvindt vóór of na de oppervlaktebehandeling. Vermijd het algemene verzoek om een ‘volledige inspectie’ zonder de vereiste documentatie te specificeren. Verschillende leveranciers kunnen deze term anders interpreteren, waardoor offertes moeilijk vergelijkbaar zijn.
Wat moet u opnemen in een RFQ voor CNC-bewerking
Een volledige RFQ helpt een fabrikant tegelijkertijd prijs en uitvoerbaarheid te beoordelen. Voor CNC-gefrezen beugels en koppelingsonderdelen dient u het volgende op te nemen:
- 3D CAD-bestand met revisiebeheer en bijbehorende 2D-tekening wanneer toleranties, schroefdraad, afwerking of inspectieopmerkingen van belang zijn;
- Materiaalsoort en -toestand, plus aantallen voor prototypes, proefproductieruns en seriesproductie;
- Kritieke afmetingen, referentievlakken, geometrische relaties en schroefdraadeisen;
- Oppervlakteafwerking, coating, galvanische bekleding, anodisatie, passivering, ontbraming en randafwerkingseisen;
- Inspectiedocumentatie, acceptatiecriteria, verpakking, merkgeving, traceerbaarheid en leveringsvereisten;
- Eventuele bekende beperkingen met betrekking tot montage, samenpassing of levensduur.
Vraag de leverancier om de aannames in het offertevoorstel te vermelden. De meest nuttige offerte is niet altijd de laagste prijs; deze vermeldt duidelijk het opgenomen materiaal, de bewerkingsmethode, de afwerking, het inspectiebereik, de hoeveelheid en de uitsluitingen.
Een praktische checklist voor ontwerpreviews
- Zijn de functionele referentievlakken duidelijk gedefinieerd?
- Zijn kritieke gaten en boringen geplaatst ten opzichte van die referentievlakken?
- Kunnen de belangrijkste kenmerken worden bereikt met praktische gereedschappen?
- Zijn binnenhoeken compatibel met de radius van de frees?
- Zijn diepe uitsparingen, diepe gaten, dunne wanden en ondercuts geïdentificeerd?
- Kan het onderdeel worden vastgezet zonder een functioneel oppervlak te vervormen?
- Zijn toleranties beperkt tot kenmerken die deze daadwerkelijk nodig hebben?
- Is de materiaalkwaliteit onafhankelijk van het uiterlijk bevestigd?
- Is de afwerking compatibel met montage en inspectie?
- Komt de tekening overeen met de CAD-revisie?
- Zijn inspectierapporten en acceptatiecriteria duidelijk omschreven?
- Kan een andere leverancier dezelfde eis offreren zonder te raden?
Kies een bewerkingspartner die de volledige eis beoordeelt
Een bekwaam bewerkingspartner moet meer bieden dan alleen een stukprijs. Tijdens de offertebehandeling moet de leverancier onder andere ingaan op gereedschapstoegang, opspanning, materiaalbeschikbaarheid, afwerkrisico's, inspectiepunten en kenmerken die de kosten kunnen verhogen of de herhaalbaarheid kunnen verminderen. PFTWORLD biedt relevante CNC-bewerkings- en op maat gemaakte onderdelenpagina's; bevestig de projectspecifieke mogelijkheden voordat u deze opneemt in een inkooporder of een capaciteitsclaim.
Veelgestelde vragen
Zijn CNC-gefrezen beugels geschikt voor prototypes en productie?
Dat kan, afhankelijk van de vormgeving, het materiaal, de hoeveelheid en de productie-economie. CNC-bewerking is nuttig wanneer een onderdeel technisch geschikt materiaal, functionele gaten, nauwkeurige aansluitingen of ontwerpwijzigingen vereist voordat er een grotere productieomvang wordt aangegaan. Het definitieve productieproces dient te worden beoordeeld op basis van hoeveelheid, cyclustijd, gereedschappen en alternatieven.
Kan een CNC-freesmachine perfect scherpe binnenhoeken maken?
Niet gewoonlijk met een standaard ronde frees. Interne hoeken krijgen normaal gesproken een radius. Indien een scherpe hoek functioneel noodzakelijk is, bespreek dan vooraf een ontlasting of een speciaal proces voordat het ontwerp definitief wordt gemaakt.
Wat is belangrijker: de gatdiameter of de gatpositie?
Dat hangt af van de assemblage. Een pen vereist mogelijk een gecontroleerde diameter, terwijl een boutpatroon gevoeliger kan zijn voor positionele nauwkeurigheid. Een lagerzitting vereist mogelijk zowel maat- als vormcontrole. De tekening dient de functionele eis te definiëren, in plaats van één tolerantie op elk gat toe te passen.
Heb ik zowel een 3D-model als een 2D-tekening nodig?
Een 3D-model communiceert de geometrie. Een 2D-tekening wordt sterk aanbevolen wanneer het onderdeel kritieke toleranties, schroefdraad, oppervlakteafwerkingseisen, referentievlakrelaties, inspectieopmerkingen of speciale acceptatievoorwaarden heeft. De bestanden moeten overeenkomen met dezelfde revisie.
Kan het materiaal worden geïdentificeerd aan de hand van een productfoto?
Nee. Een foto kan een metalen uitstraling of afwerking suggereren, maar kan de materiaalkwaliteit, warmtebehandelingsconditie, coating of mechanische eigenschappen niet betrouwbaar bevestigen. Deze eisen moeten worden gespecificeerd en geverifieerd via het inkoop- en kwaliteitsproces.
Conclusie
CNC-gefrezen steunen en koppelingscomponenten zijn eenvoudiger te offreren, te produceren en te inspecteren wanneer het ontwerp functie en uiterlijk scheidschept. Definieer eerst de referentievlakken (datums) en aansluitingen. Gebruik praktische interne ronde hoeken, vermijd onnodig diepe of dunne kenmerken, plan gereedschapstoegang en opspanning, wijs toleranties toe op basis van de functie, en verstrekt voldoende tekenings- en inspectie-informatie zodat leveranciers dezelfde eis kunnen offreren.
Hebt u een aangepaste steun of koppelingscomponent om te produceren?
Deel uw 3D CAD-bestand, tekening, materiaal, hoeveelheid, kritieke toleranties, afwerking en inspectie-eisen met PFTWORLD om de vervaardigbaarheid en offerte-eisen te bespreken.
Verkennen van CNC-bewerkingsdienstenDe definitieve materiaalkeuze, het proces, de toleranties, de inspectie, de levering en de contactregelingen dienen voor het specifieke project te worden bevestigd voordat er wordt aangekocht.
Inhoudsopgave
- Waarom deze onderdelen meer nodig hebben dan een basisontwerp
- Begin met functionele referentievlakken en interfaces
- Ontwerp gaten voor toegang, diepte en inspectie
- Gebruik interne radiussen en maak uitsparingen vervaardigbaar
- Selecteer Materiaal en Afwerking uit de Toepassing
- Behandel toleranties als een functionele begroting
- Plan de inspectie vóór het bewerken begint
- Wat moet u opnemen in een RFQ voor CNC-bewerking
- Een praktische checklist voor ontwerpreviews
- Kies een bewerkingspartner die de volledige eis beoordeelt
-
Veelgestelde vragen
- Zijn CNC-gefrezen beugels geschikt voor prototypes en productie?
- Kan een CNC-freesmachine perfect scherpe binnenhoeken maken?
- Wat is belangrijker: de gatdiameter of de gatpositie?
- Heb ik zowel een 3D-model als een 2D-tekening nodig?
- Kan het materiaal worden geïdentificeerd aan de hand van een productfoto?
- Conclusie
- Hebt u een aangepaste steun of koppelingscomponent om te produceren?