 EN


Teknisk veiledning | Tilpassede CNC-fremstilte deler
Veiledning for konstruksjon av CNC-fremstilte deler: Gjenger, hull og RFQ-grunnleggende
En praktisk veiledning for ingeniører og OEM-kjøpere som trenger tydeligere DFM-beslutninger, mer sammenlignbare tilbud og færre overraskelser under montering.
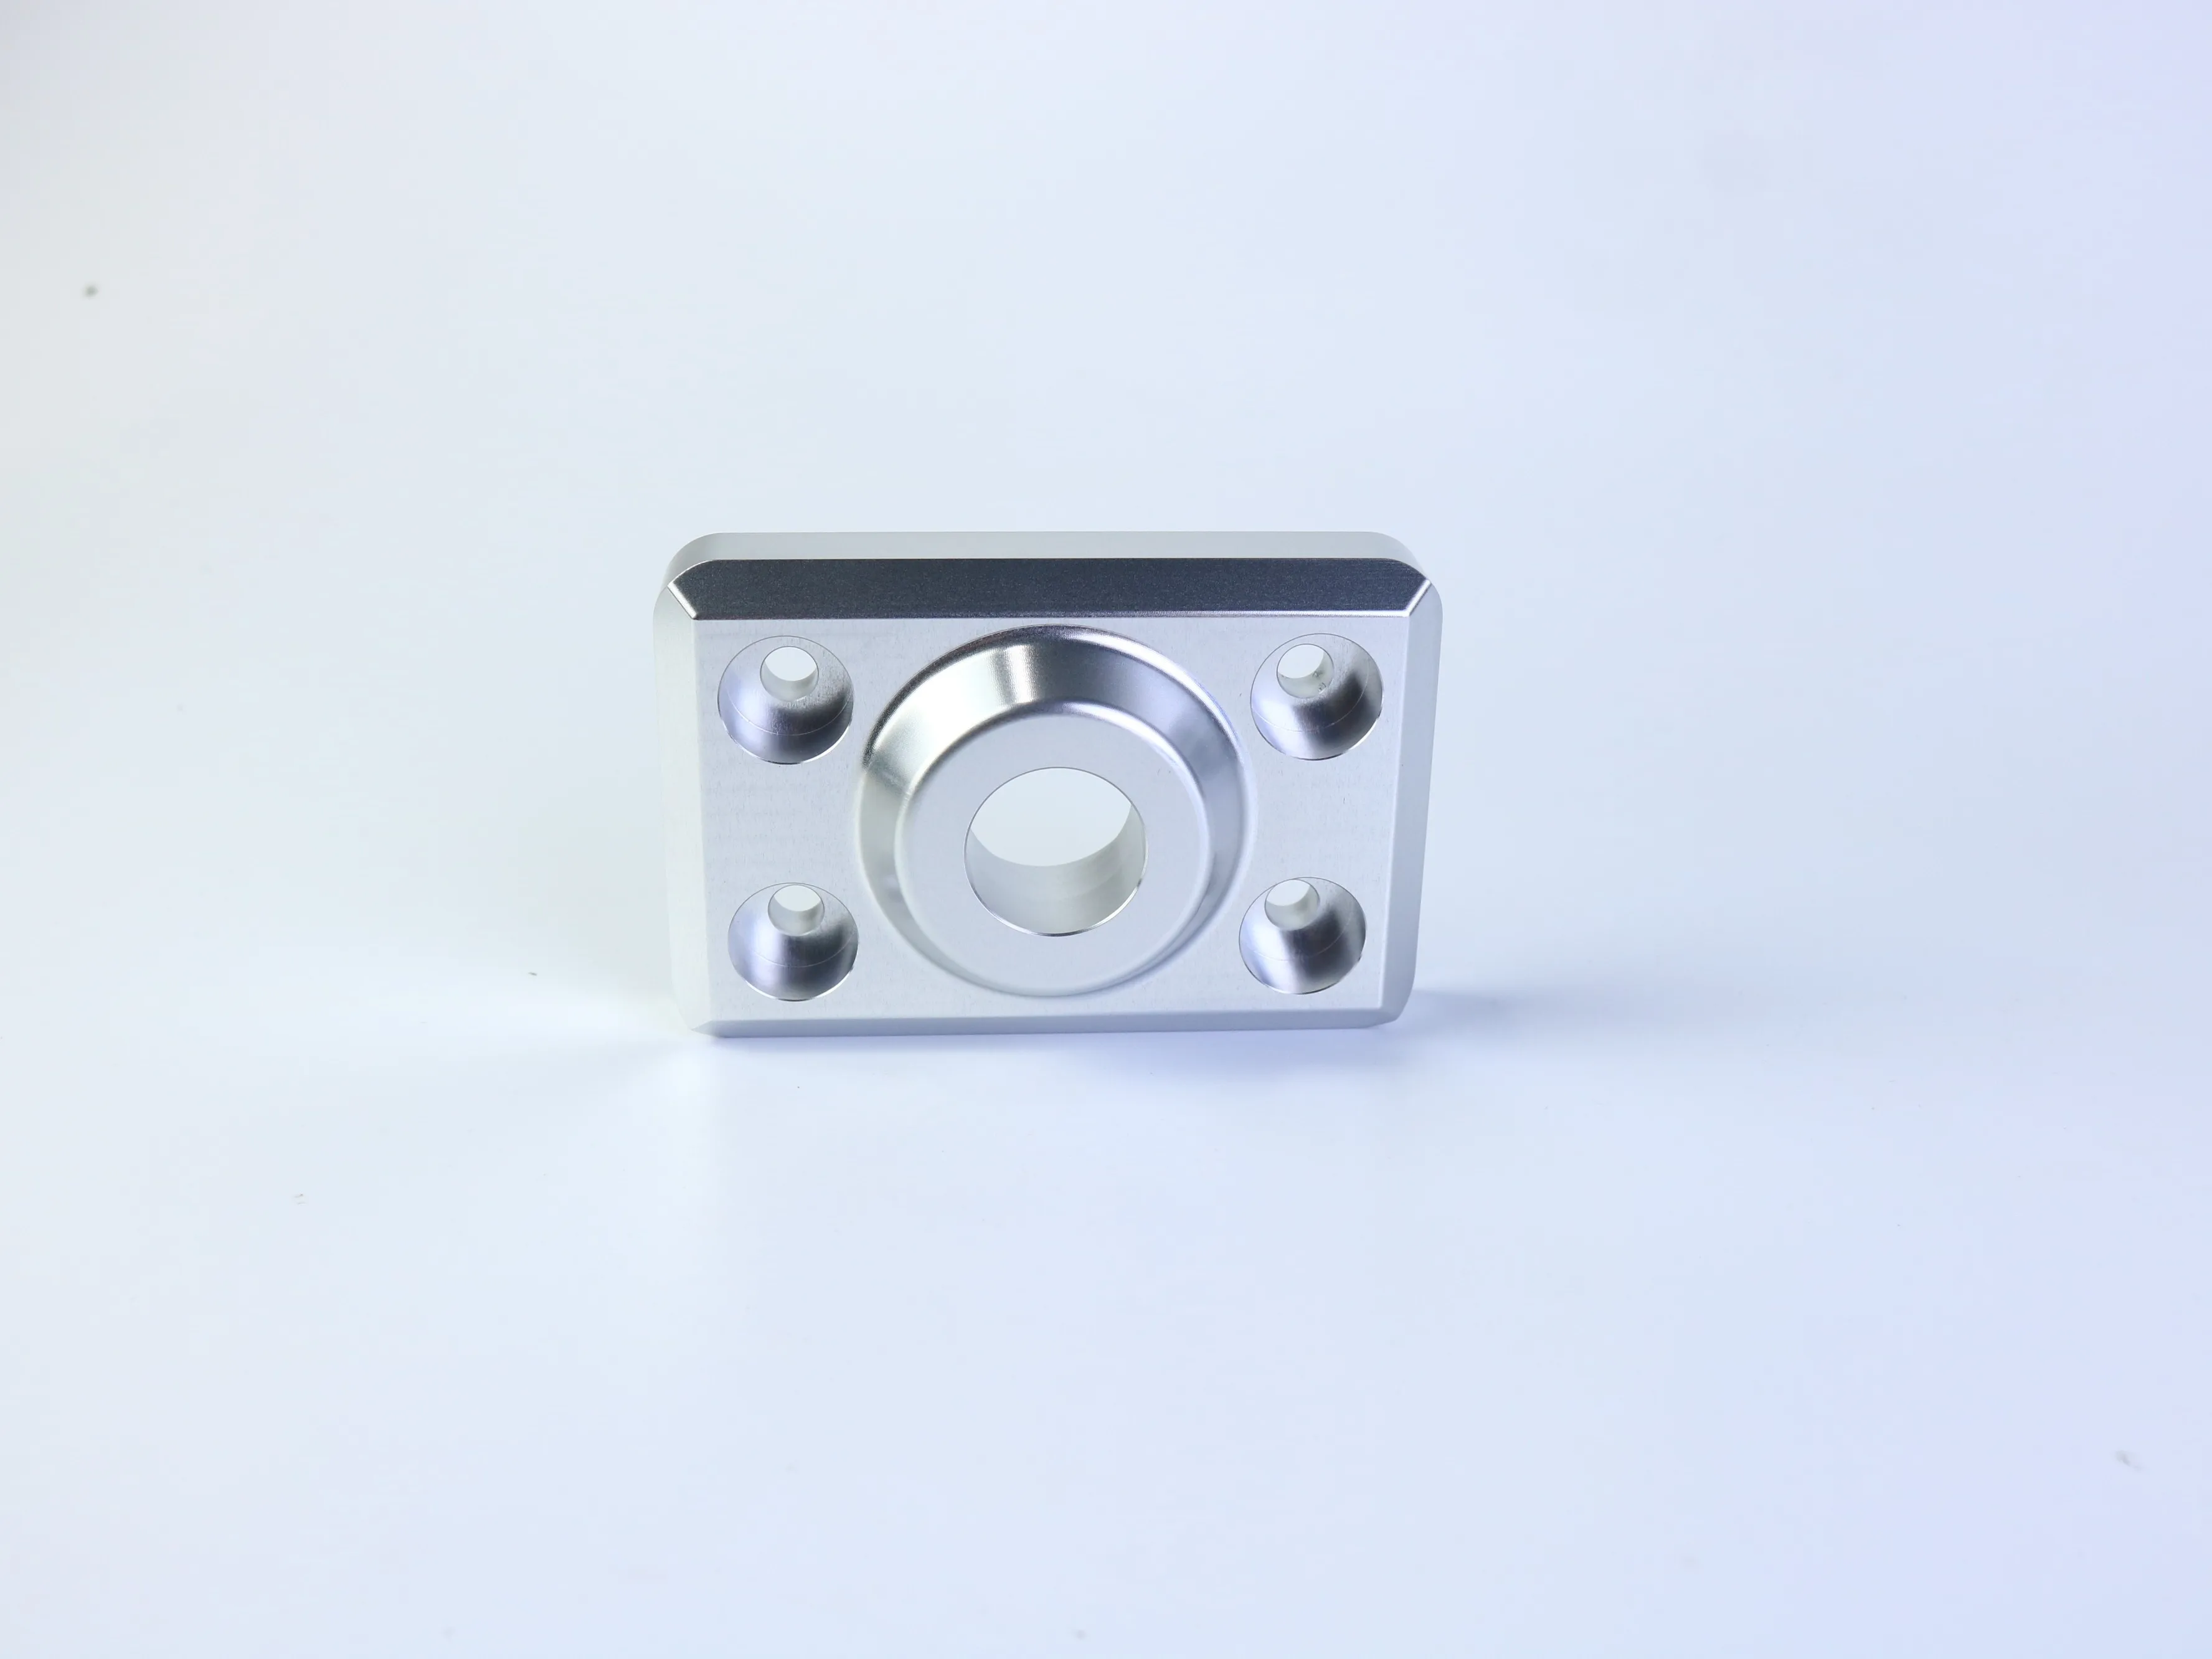
Når en tilpasset CNC-del inkluderer gjenger, hull, forsterkninger, flenser, festeplaner eller fræsede fester, er geometrien bare én del av beslutningen om fremstilling. Hvordan disse egenskapene defineres, kan påvirke verktøytilgang, fastspenning, antall oppsett, inspeksjon, montering, kostnad og nøyaktigheten til tilbudet. Eksemplene vist her representerer kun synlige egenskapstyper; deres nøyaktige materialer, dimensjoner, toleranser og bruksområder er ikke bekreftet ut fra bildene.
Hva bør gjennomgås før du ber om et CNC-tilbud?
Før du sender en modell til en CNC-maskineringssupplier, gjennomgå funksjonen til hver egenskap, verktøytilgang, prosesssekvens, toleranseprioritet og inspeksjonsbevis. Spør hva hver hull, gjenge, støtte, skulder eller flat overflate gjør; om verktøyet kan nå den på en stiv måte; om svinging, fresing, omposisjonering eller sekundære operasjoner er nødvendige; hvilke mål som påvirker passformen; og hva som må måles.
Denne gjennomgangen er mer nyttig enn å legge på stramme toleranser for alle mål. Stramme toleranser kan øke arbeidsmengden for maskinering og inspeksjon, mens uklare funksjonelle krav kan likevel la leverandøren være usikker på hvilken prosess som er riktig.
1. Start med funksjonen til hver egenskap
Hull: fripassasje, plassering, strømning eller festing?
Et hull kan brukes for en fripassasjefastening, en plasseringspinne, et lager, en aksling, en væskekanal eller en gjengede forbindelse. Disse funksjonene krever ulike design- og inspeksjonsmetoder.
Et gjennomhull er ofte enklere å bearbeide enn et blindhull fordi spån og kjølevæske har en vei gjennom delen. Et blindhull kan være nødvendig når den motsatte overflaten må forbli uforandret, men dets dybde, verktøytilgang og spånfjerning bør vurderes tidlig.
Hvis et hull plasserer en passerklin, et lager, en buks eller en aksel, kan diameter alene ikke være tilstrekkelig. Tegningen kan også måtte kontrollere posisjon, vinkelrettighet, sylindrisk form eller forholdet til en referanseflate. Hvis hullet bare gir frihet for en festeskru, kan en unødvendig streng diameter-toleranse øke kostnadene uten å forbedre monteringen.
Gjengetråde: definerer forbindelsen, ikke bare stigningen
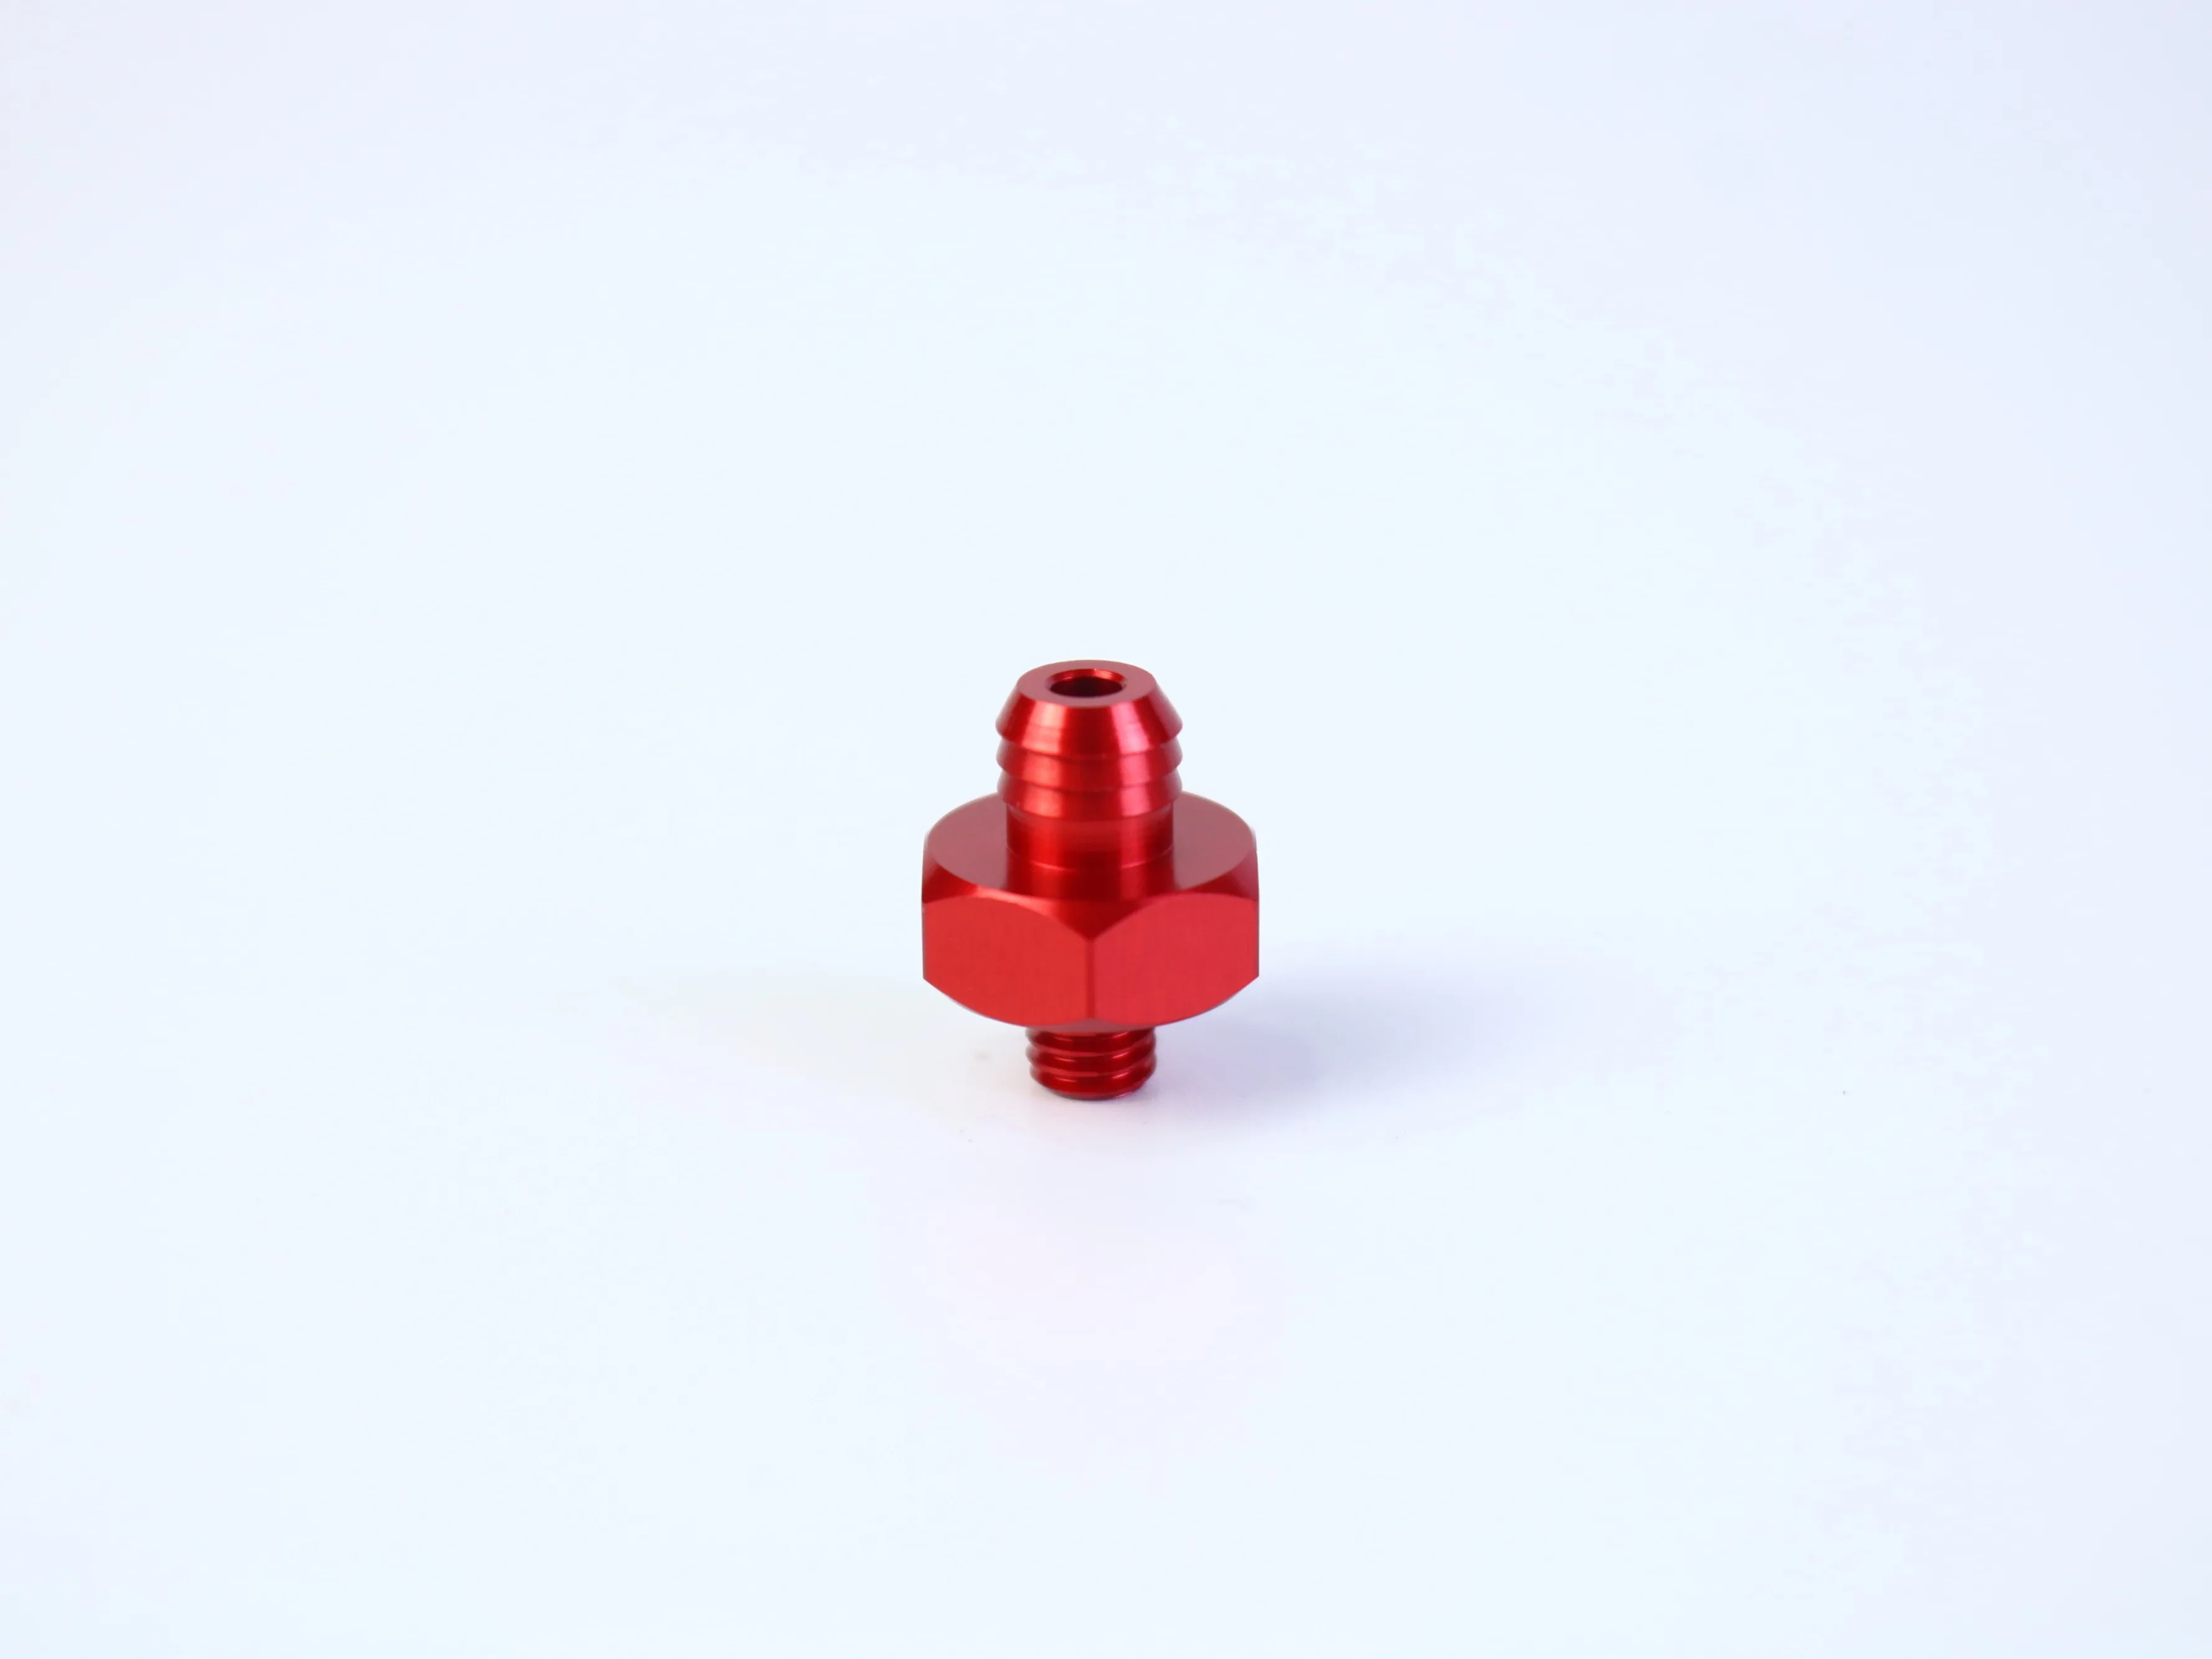
For ytre eller indre gjengetråde bør en anbudsføring identifisere gjengetrådestandard og -betegnelse, største diameter og stigning der det er relevant, gjengetrådeklasse eller passform, bruksdybde for innvirkning, indre eller ytre form, motpart, inspeksjonsmetode samt eventuelle innføringsskråskjær, avlastning eller utløpskrav.
Et blint gjengede hull krever vanligvis ekstra ugjenget dybde under den bruksbare gjengen. Denne plassen lar verktøyet fullføre gjengen og gir rom for spåner. Å spesifisere større gjengedybde enn leddet trenger kan øke syklustiden og komplisere inspeksjonen uten å forbedre tilkoblingen.
2. Sjekk verktøytilgang, dybde og indre hjørner
CNC-bearbeiding er en subtraktiv prosess. Verktøyet må fysisk nå frem til materialet, fjerne spåner og samtidig være stivt nok til å opprettholde den nødvendige geometrien og overflatekvaliteten.
Dype hull og smale detaljer
Når hull-dybden øker i forhold til diameteren, blir spånhåndtering og verktøyavlating vanskeligere. Et blint hull inne i en dyp lomme eller nær en høy vegg kan kreve et lengre verktøy, en annen bearbeidingssekvens eller en ekstra oppstilling. Disse valgene kan påvirke nøyaktigheten og prisen.
Under designgjennomgangen bør du spørre om et gjennomhull kan erstatte et blindhull, om den angitte dybden er nødvendig, om det finnes en tydelig tilnærming for bor, fræs, avrundingsfræs eller gjenngående verktøy, om en standardverktøystørrelse er egnet og om detaljen ligger for nær en kant eller en høy vegg.
Indre radier og ytre kantavrunninger
Fræsverktøy er runde, så indre hjørner får vanligvis en radius i stedet for et perfekt skarpt hjørne. Hvis et skarpt indre hjørne er funksjonelt nødvendig, kan delen kreve et spesialverktøy, langsommere bearbeiding eller en sekundær prosess, avhengig av geometrien.
Ytre kanter er ofte lettere å produsere med en avskråning eller en definert kantavrunning. Hvis den nøyaktige størrelsen på avskråningen ikke er funksjonelt viktig, bør du unngå streng kontroll av denne. I stedet bør du angi den ønskede kanttilstanden, for eksempel «avrunde skarpe kanter» eller «fjern burrer», og identifisere eventuelle kanter som må forbli skarpe.
3. Behandle forhøyninger, flenser og monteringsmønstre som monteringsdetaljer
En rektangulær komponent med en sentral sirkulær funksjon og et firkantsmonteringsmønster kan brukes som monteringsplate, flens, adapter eller støtte, men et bilde bekrefter ikke bruken. For denne typen del er de viktigste spørsmålene vanligvis relasjonelle:
- Er den sentrale gjennomgangsåpningen konsentrisk med opphøyningen eller det ytre elementet?
- Er monteringshullmønsteret symmetrisk rundt en referanseakse?
- Må monteringsflaten være tilstrekkelig plan for å tette eller plassere en annen del?
- Er høyden på opphøyningen kontrollert, fordi den bestemmer aksialposisjonen?
- Er boltene montert i gjennomgående hull, innvendig gjengede hull, senket hull eller koniske senkninger?
- Finnes det en nødvendig relasjon mellom hullmønsteret og den sentrale funksjonen?
Et sett med separate lineære mål kan ikke alltid formidle disse relasjonene effektivt. Når montering avhenger av plassering eller orientering av funksjoner, må en tydelig referanseramme og passende GD&T-angivelser brukes. Leverandøren må også vite hvilke flater som er primære referanser under oppsett og inspeksjon.
4. Bruk toleranser etter funksjon
En praktisk toleranstrategi skiller mellom generelle mål, funksjonelle mål og geometriske forhold. Generelle toleranser kan brukes for ikke-kritiske lengder, estetiske trinn eller spiller når tegningsstandarden er tydelig. Funksjonelle dimensjonstoleranser plasseres ved passform, skuldre, hull-diametre, trådforbindelser og lokaliseringselementer. Geometriske toleranser brukes for posisjon, planhet, vinkelrettighet, profil eller orienteringsforhold som påvirker montering.
- Generell Toleranse: Brukes for ikke-kritiske egenskaper i henhold til en definert tegningsstandard.
- Funksjonell dimensjonstoleranse: Brukes der størrelsen direkte påvirker passform eller ytelse.
- Geometrisk toleranse: Bruk referanseflater og GD&T der forholdet mellom egenskaper er avgjørende.
Ikke kopier en leverandørs standardtoleranse til tegningen din uten å sjekke om den samsvarer med designhensikten din. En oppgitt standard er ikke automatisk egnet for et lagerhus, en tetningsflate, en gjengede forbindelse eller en nøyaktig plasseringsfunksjon. Skil også mellom fremstillingsstørrelse og overflatekvalitet. En del kan oppfylle kravet til størrelse og likevel mislykkes dersom en tetnings- eller glidflate har feil ruhet eller feil retning på verktøymerkene.
5. Spesifiser materiale og overflatebehandling separat
Fargen eller refleksiviteten til en fotografert komponent beviser ikke materialet. En sølvfarget del kan være av aluminium, rustfritt stål, metallbelagt stål eller en annen legering; en rød del kan være anodisert, malt, metallbelagt eller fotografert under farget belysning.
RFQ-en bør angi materialekvalitet og -tilstand der det er relevant, sammen med eventuelle nødvendige sertifiseringer. Hvis materialet ennå ikke er fastlagt, beskriv i stedet ytelseskravene: styrke, vekt, korrosjonsutsatt miljø, ledningsevne, slitasje, magnetisk oppførsel, temperatur og kompatibilitet med tilkoblingsmaterialer.
Overflatebehandling bør også spesifiseres separat. Anodisering, passivering, metallbelægning, strålebehandling, polering og pulverlakk kan påvirke utseende, korrosjonsbestandighet, slitasje, ledningsevne, mål og maskering. Kritiske mål kan kreve vurdering både før og etter overflatebehandling. En nyttig RFQ identifiserer funksjonelle eller visuelle overflater, ønsket overflatestandard og om gjenger, boringer, referanseflater eller tettningsflater må beskyttes.
6. Gjør RFQ-en fullstendig nok til å sammenligne leverandører
En leverandør kan ikke lage et sammenlignbart tilbud hvis hver budgiver må gjette et annet sett med antakelser. Inkluder følgende informasjon når den er tilgjengelig.
- Konstruksjonsdata: revisjonskontrollert 2D-tegning, 3D-CAD-modell, målenheter, projeksjonsmetode, materiale, overflatebehandling, masking, generelle toleranser, kritiske toleranser, referanseflater, GD&T, gjengestandarder, dybder, monteringsinformasjon, avfasing og kantforhold.
- Kommersiell informasjon: prototype-, prøve-, småseriefremstilling- eller produksjonsstadium; nødvendig mengde; forventet årlig volum hvis kjent; prøvemengde; leveringsmilepæl; emballasje, merking, sporbarehet, destinasjon, handelsvilkår og nødvendige kvalitetsdokumenter.
- Tekniske spørsmål: Hvilke egenskaper innebär størst risiko for fremstilling? Hvilke mål antas å bruke generell toleranse? Krever prosessen flere innstillinger eller sekundære operasjoner? Inkluderer tilbudet verktøy, fester, ferdigstilling, inspeksjon og emballasje?
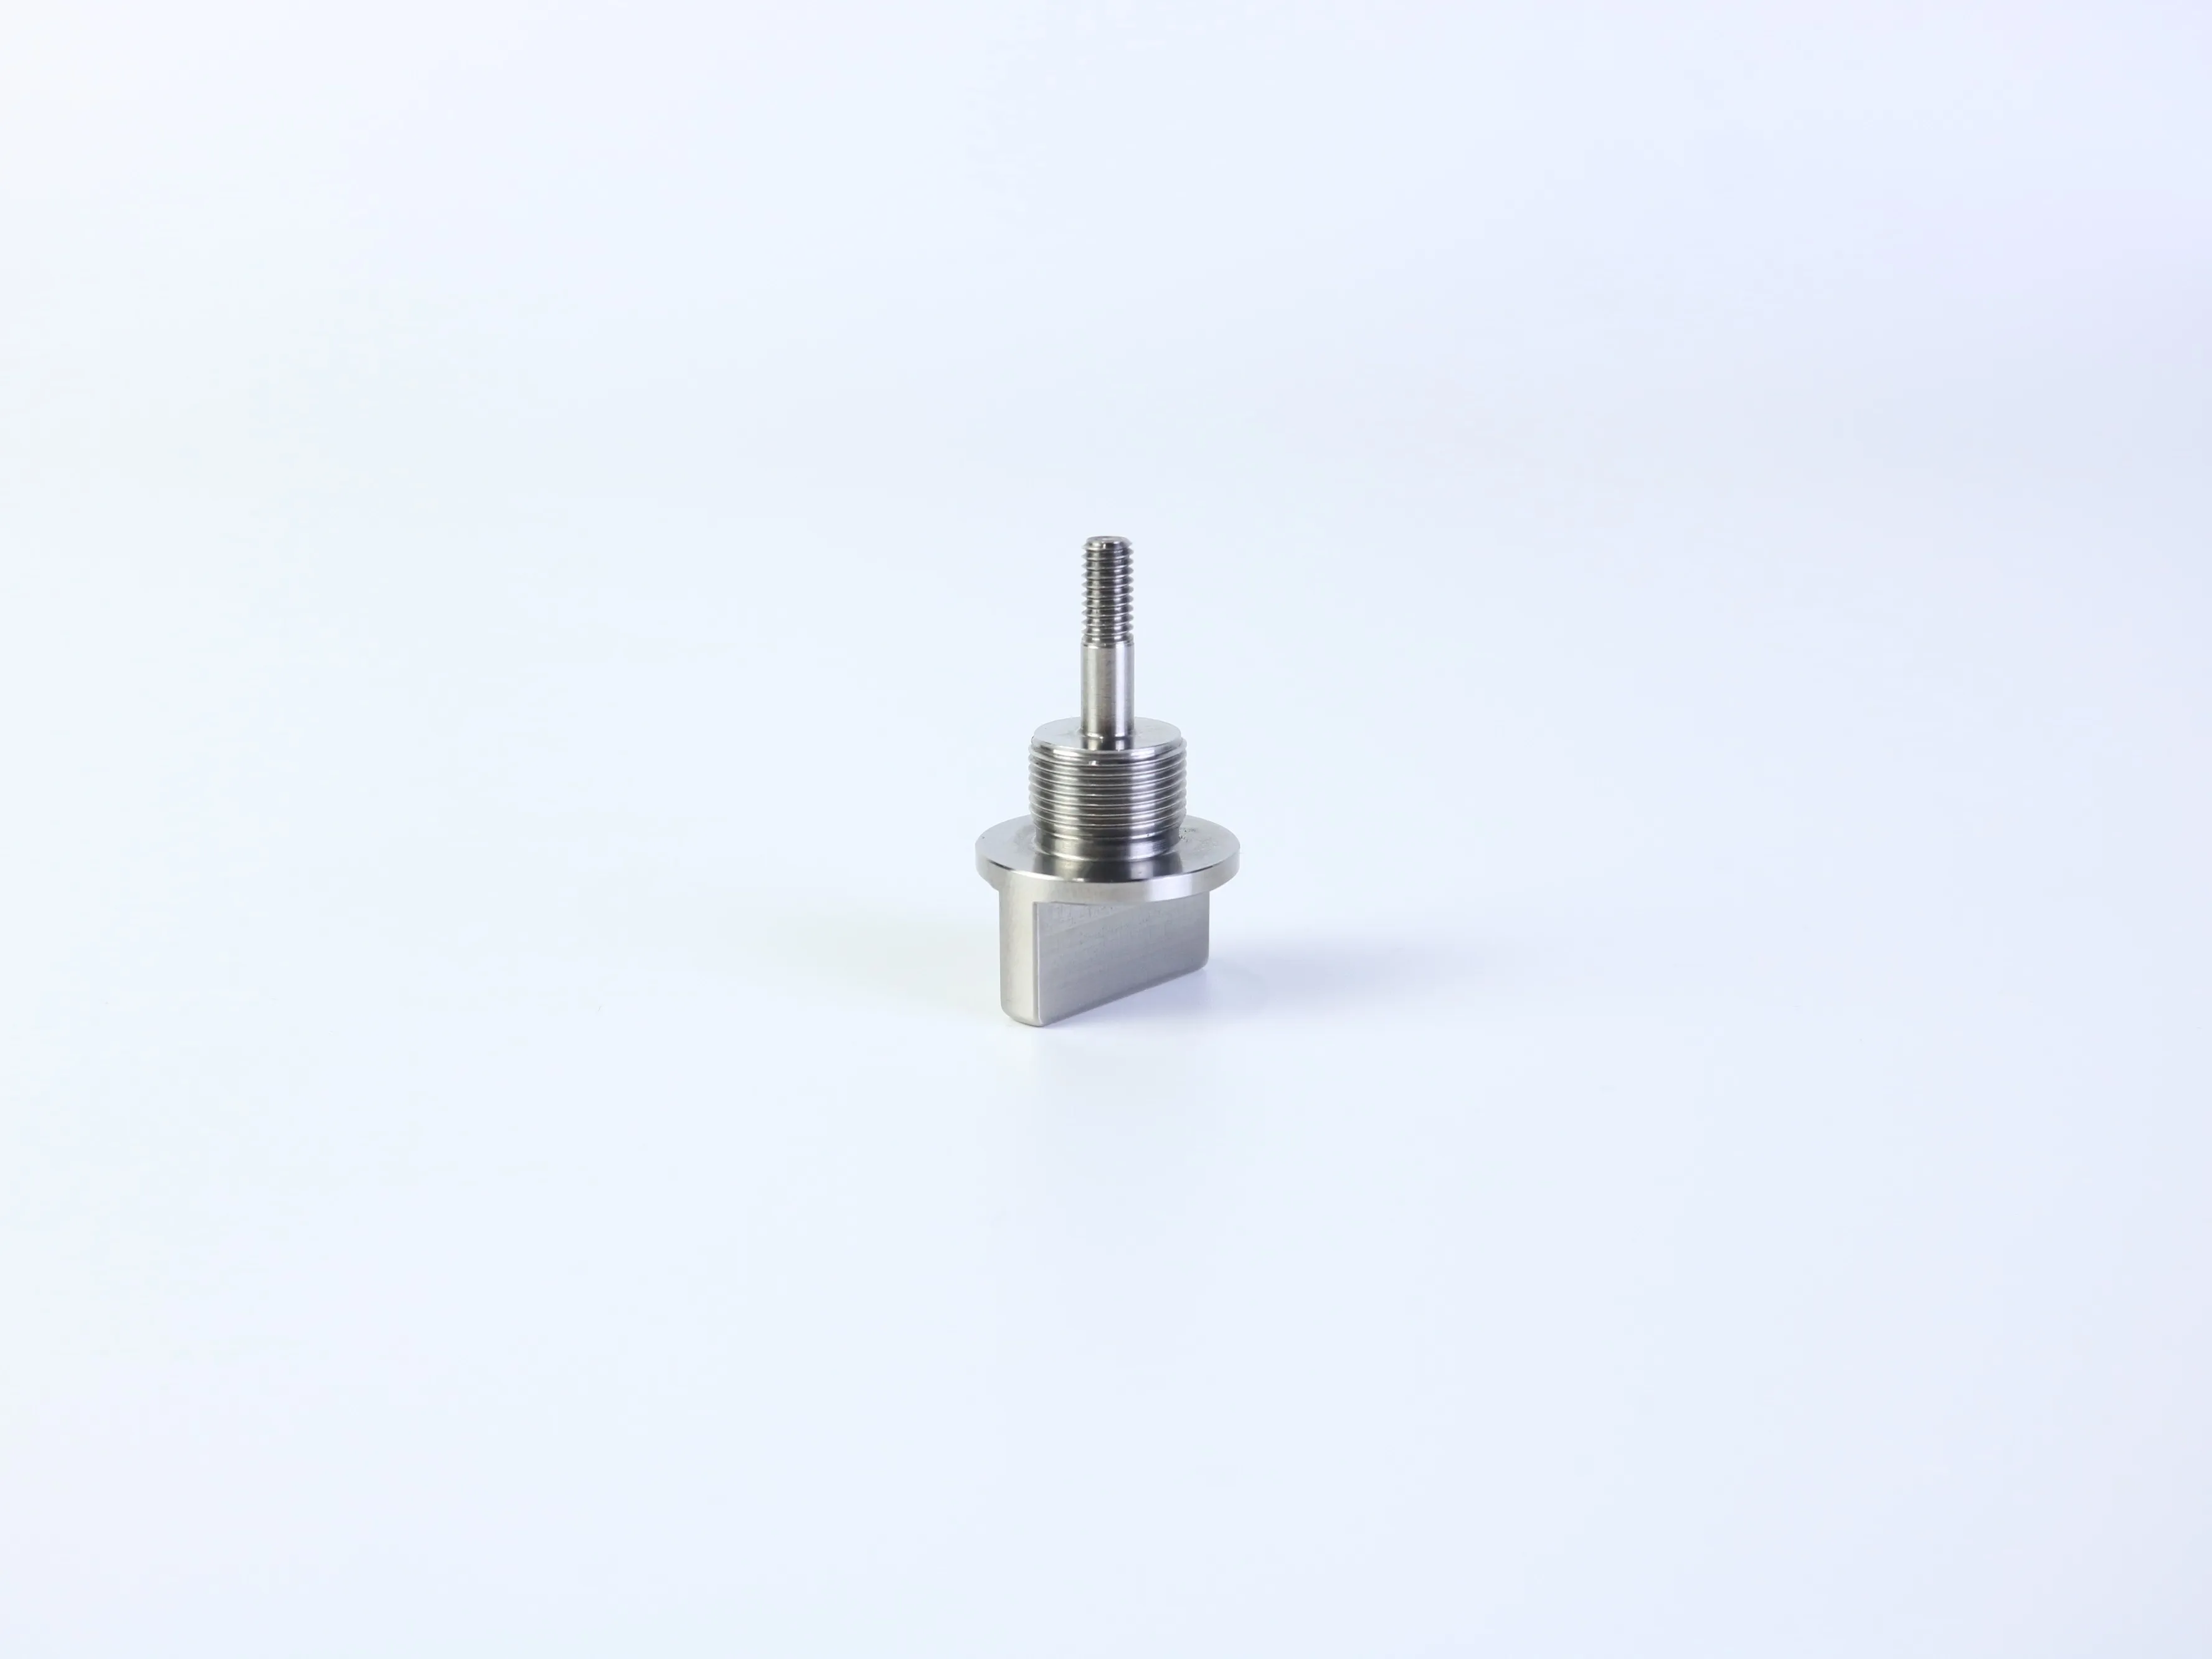
For en dreid og fresad komponent, identifiser den kritiske aksen-til-flat-relasjonen og rotasjonsorienteringen. En enkel dreieoperasjon kan være utilstrekkelig når delen inneholder en flens, et gjengede område, en stilk, en rektangulær flik, en freset flat overflate eller et tverrmerke. Tegningen bør gjøre relasjonen målbar i stedet for bare visuell.
En bedre RFQ-spørsmål
Be leverandøren om å liste risikoer knyttet til fremstillingsbarhet og antakelser som ligger til grunn for tilbudet før produksjonen starter. Dette avdekker skjulte sekundære operasjoner, uklare gjenger, manglende inspeksjonsbevis og tvetydige toleranser, mens endringer fortsatt er håndterbare.
7. Vanlige kostnads- og kvalitetsrisikoer
Unødvendig presisjon
Å legge inn stramme toleranser på alle egenskaper kan øke maskineringstiden, inspeksjonsinnsatsen, avfallsrisikoen og begrensningene for leverandørvalg. Begrens presisjonskravene til de egenskapene som faktisk trenger dem.
Skjulte sekundære operasjoner
En dreid kropp med en fraset flat overflate, spalte, tverrgang eller rektangulær flik kan kreve en ny oppstilling. Hvis tegningen ikke angir forholdet mellom den dreide aksen og den frasede detaljen, kan det være nødvendig med avklaring før tilbud eller produksjon.
Uklare gjenger og svak inspeksjonsplanlegging
En gjengespesifikasjon uten standard, klasse, effektiv lengde eller krav til sammenpassing er ufullstendig. Hvis et hullmønster, flensflate, støtte eller gjengede aksen er funksjonelt viktig, må det angis hvordan den skal refereres til og verifiseres. «Inspeer alle mål» er mindre nyttig enn å identifisere kritiske egenskaper og den påkrevde rapportformatet.
8. Praktisk CNC-DFM- og RFQ-sjekkliste
- Hvert hull har en definert funksjon, og hver blindhullsdybde er nødvendig og tilgjengelig.
- Gjengestandarder, -klasser, -dybder, -motsvarende deler, -avlastninger og -inspeksjonsmetoder er identifisert.
- Hullmønstre er knyttet til tydelige referanseflater når plassering er avgjørende.
- Indre hjørner tillater en realistisk fråseradius, og tynne vegger eller dype lommer er vurdert for stivhet.
- Snu- og fresefunksjoner har en tydelig prosess og orientering.
- Kritiske mål er adskilt fra generelle mål.
- Material, tilstand, overflatebehandling, masking, burr, kantavruning og kosmetiske krav er tydelige.
- Antall, produksjonsstadium, leveringsforventning og inspeksjonsdokumenter er angitt.
- Leverandøren blir bedt om å identifisere antagelser før produksjonen starter.
Ofte stilte spørsmål: CNC-fresede deler, gjenger og RFQ-er
Kan en 3D-CAD-modell alene brukes til en CNC-tilbud?
Noen ganger, men den kan ikke alltid kommunisere materialer, toleranser, gjenger, overflatekvalitet, referanseflater, inspeksjonskrav eller funksjoner som ikke er fullt representert av modellens geometri. En versjonskontrollert tegning eller skriftlig spesifikasjon reduserer antagelser.
Er gjennomgående hull alltid bedre enn blinde hull?
Nei. Gjennomhull er ofte enklere når de ikke påvirker monteringen, men et blindhull kan være nødvendig for å beskytte en overflate eller oppfylle en funksjonell kravstilling. Velg den enkleste funksjonen som oppfyller designkravene.
Hvordan skal jeg spesifisere en gjerdete CNC-delen?
Identifiser gjerdetypen, størrelsen, stigningen, klassen eller passformen, brukslengden, intern eller ekstern form, avlastnings- eller chamferkrav, motstykket og inspeksjonsmetoden. Et visuelt gjerd er ikke tilstrekkelig bevis for kompatibilitet.
Skal hver CNC-måling ha en streng toleranse?
Nei. Streng toleranse bør knyttes til passform, funksjon eller ytelse. En tydelig definert generell toleranse kan være hensiktsmessig for ikke-kritiske egenskaper.
Forbered en mer sammenlignbar CNC-fremstilling RFQ
Gjengede tilkoblingsdeler, monteringsplater, festebukser, flenser og dreiet- og freset komponenter kan alle produseres vellykket når deres funksjonelle krav omformes til tilgjengelig geometri, passende toleranser, tydelige prosessantagelser og målbare inspeksjonskriterier.
Målet er ikke å gjøre hver enkelt funksjon mer kompleks eller mer nøyaktig. Målet er å gi leverandøren tilstrekkelig informasjon til å velge en egnet prosess, identifisere risikoer tidlig, gi et tilbud som dekker akkurat det omfanget du har tenkt deg, og verifisere de funksjonene som er viktige for din montering.
Diskuter ditt egendefinerte CNC-prosjekt
For en diskusjon om fremstillingsevne og prisangivelse, forbered den nyeste 2D-tegningen, 3D-CAD-modellen, material- og overflatekravene, mengden, produktionsstadiet og forventningene til inspeksjon. Offentlig informasjon om CNC-bearbeiding fra PFTWORLD kan gjennomgås før du sender inn prosjektdetaljene dine.
Gjennomgå egendefinerte CNC-bearbeidingstjenester