 EN


Tilpasset CNC-fresing | Ingeniørstøtte | B2B-produksjon
Komplekse CNC-fresede komponenter basert på funksjon, passform og gjentakelighet
For flenskropper, gjenngående kabinetter, delt festeutstyr, trinnformede deler og andre presisjonsmekaniske komponenter starter riktig fremstillingsresultat før fresingen. PFTWORLD støtter kjøpere med praktisk designvurdering, tydelig tilbudsomfang og tilpassede CNC-fresingsløsninger for prototyper og serietilfeller.
Tilpassede mekaniske komponenter
En freset del er bare vellykket når den fungerer i monteringen
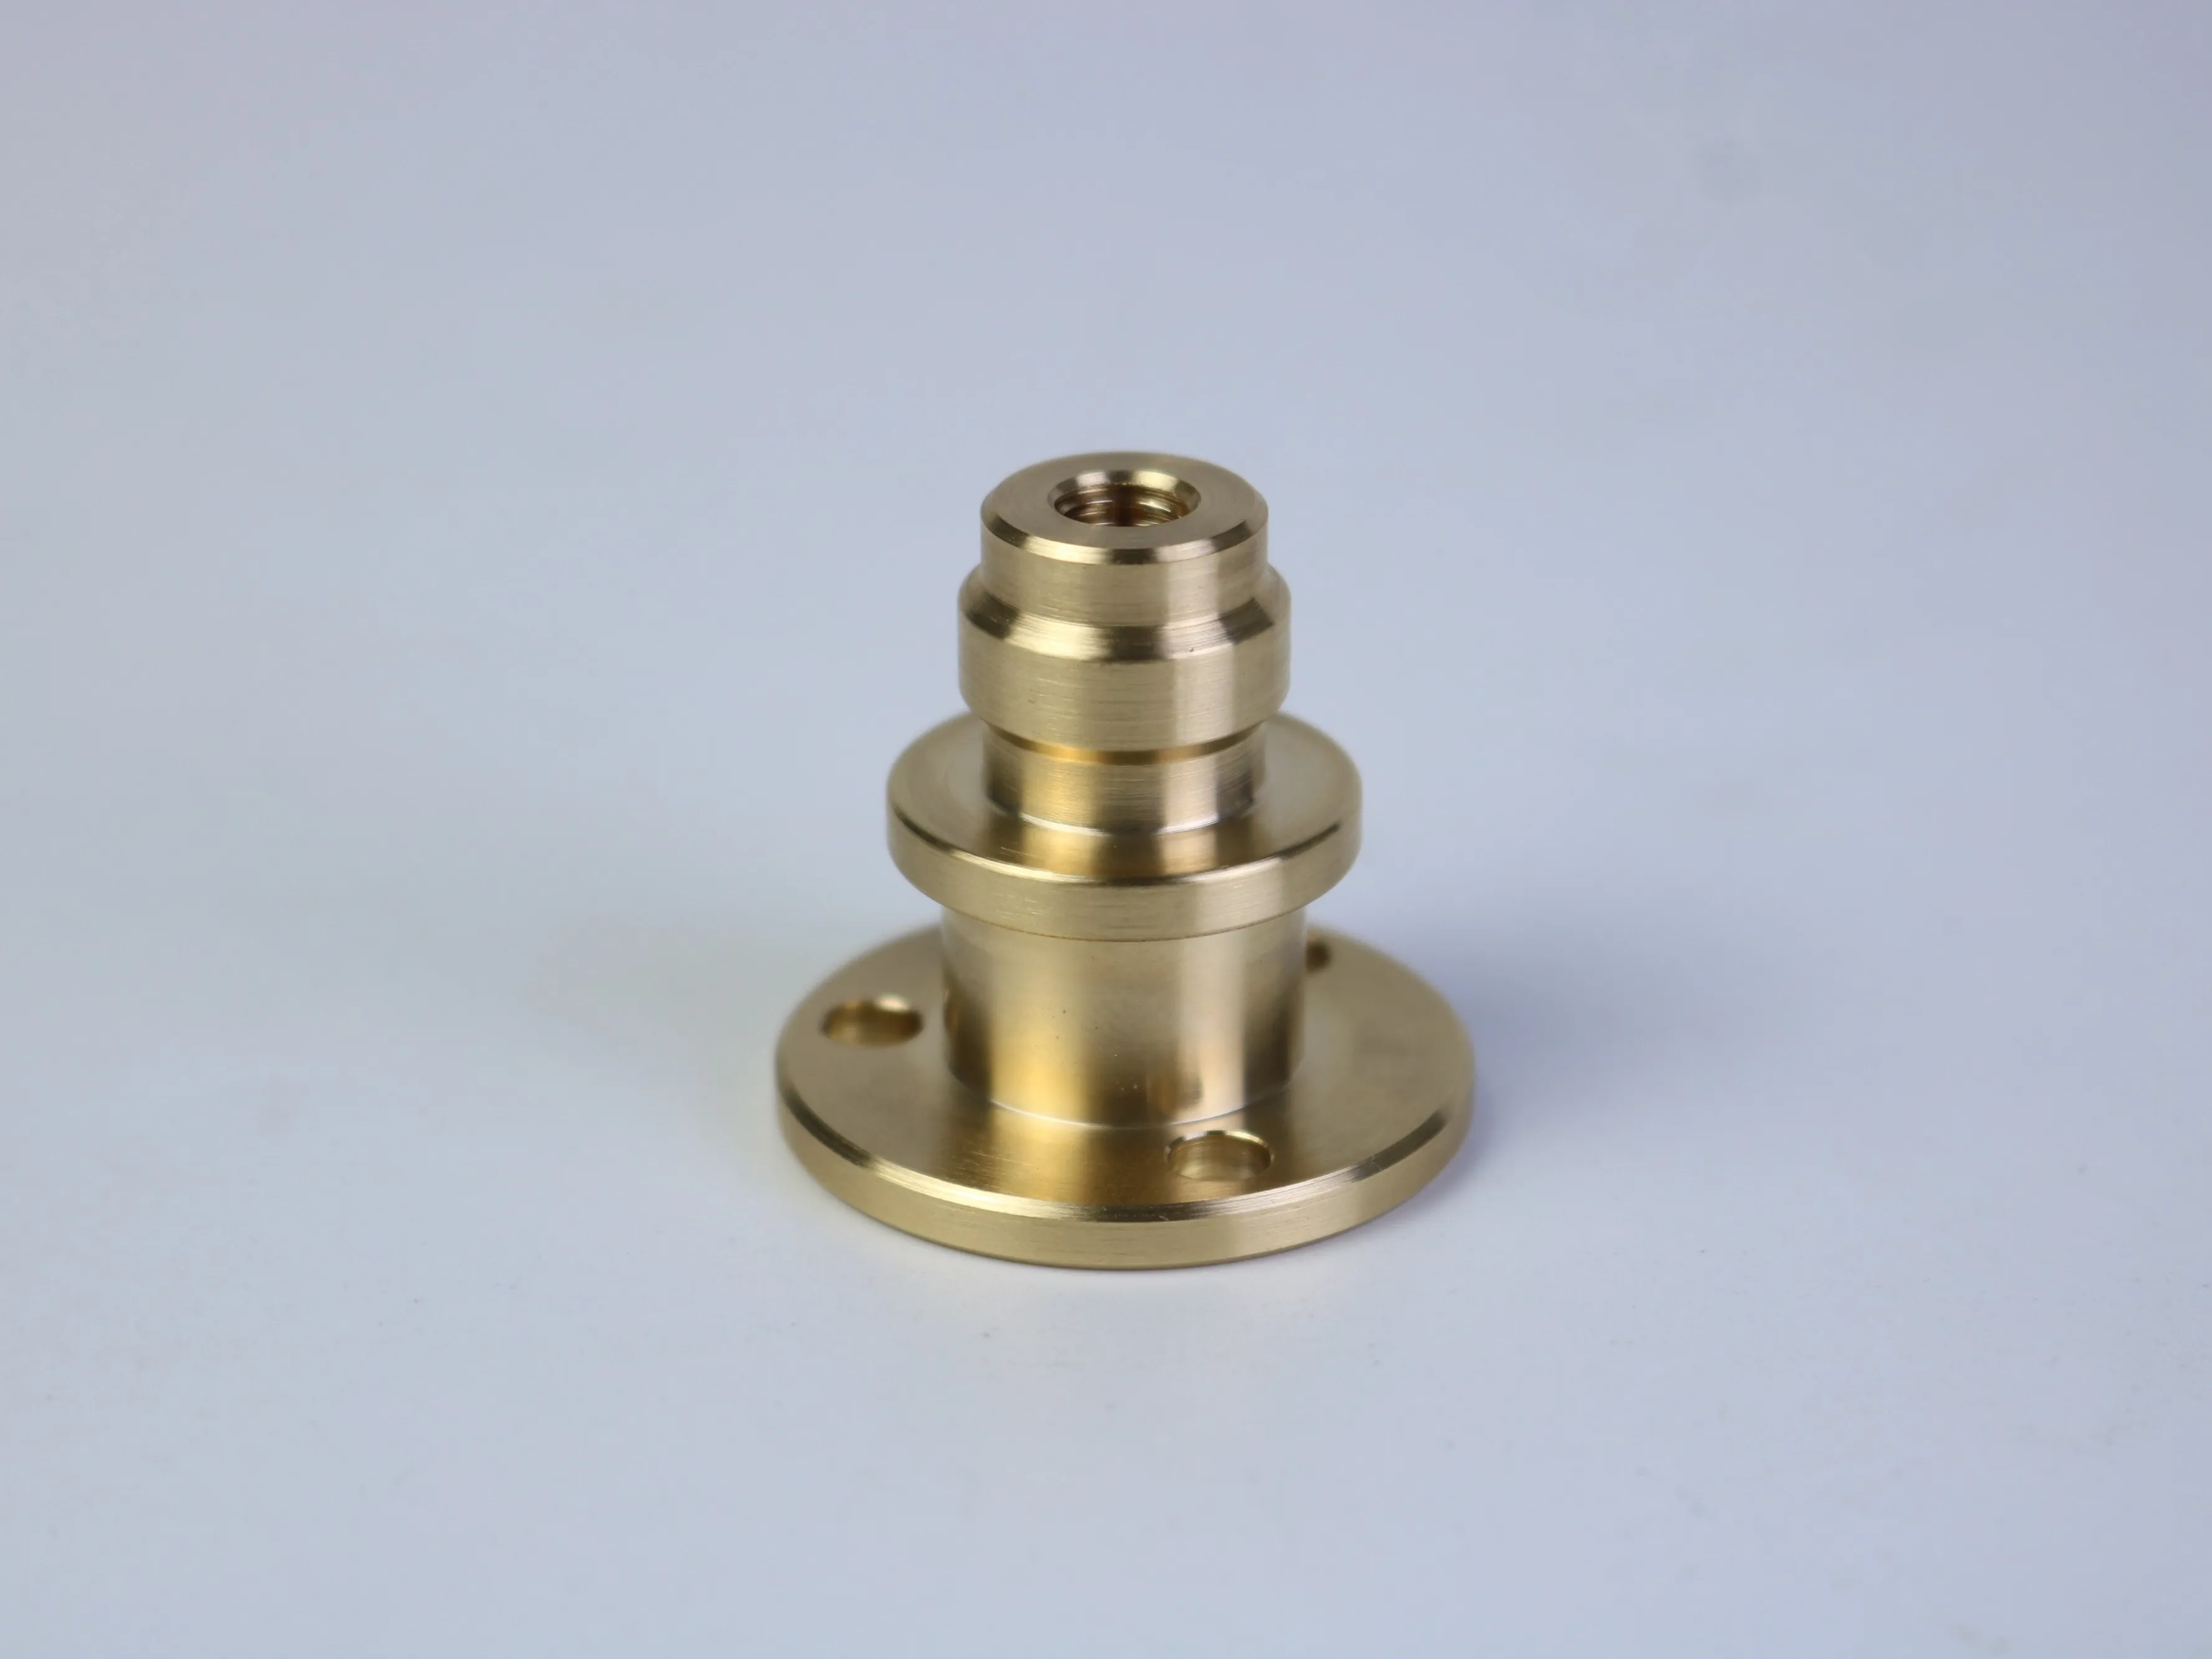
En kompleks CNC-komponent kan inneholde en flens, trinnformede diameterer, monteringshull, indre gjenger, spalter, delt åpning eller gjentatte sirkulære egenskaper. Hver detalj kan produseres uavhengig, men kombinasjonen kan skape skjulte risikoer: vanskelig verktøyfesting, begrenset tilgang for verktøy, akkumulerte oppsettfeil, inkonsekvent overflatefinish eller et tilbud basert på antagelser.
Den mest pålitelige fremgangsmåten er å gjennomgå designet ut fra tre spørsmål: Oppfyller egenskapen en tydelig funksjon? Kan egenskapen nås og bearbeides konsekvent? Kan kravet kontrolleres mot en definert referanseflate? Denne fremgangsmåten beskytter designmålet samtidig som den reduserer unngåelig produksjonskompleksitet.
Hvordan geometri påvirker CNC-maskinprosessen
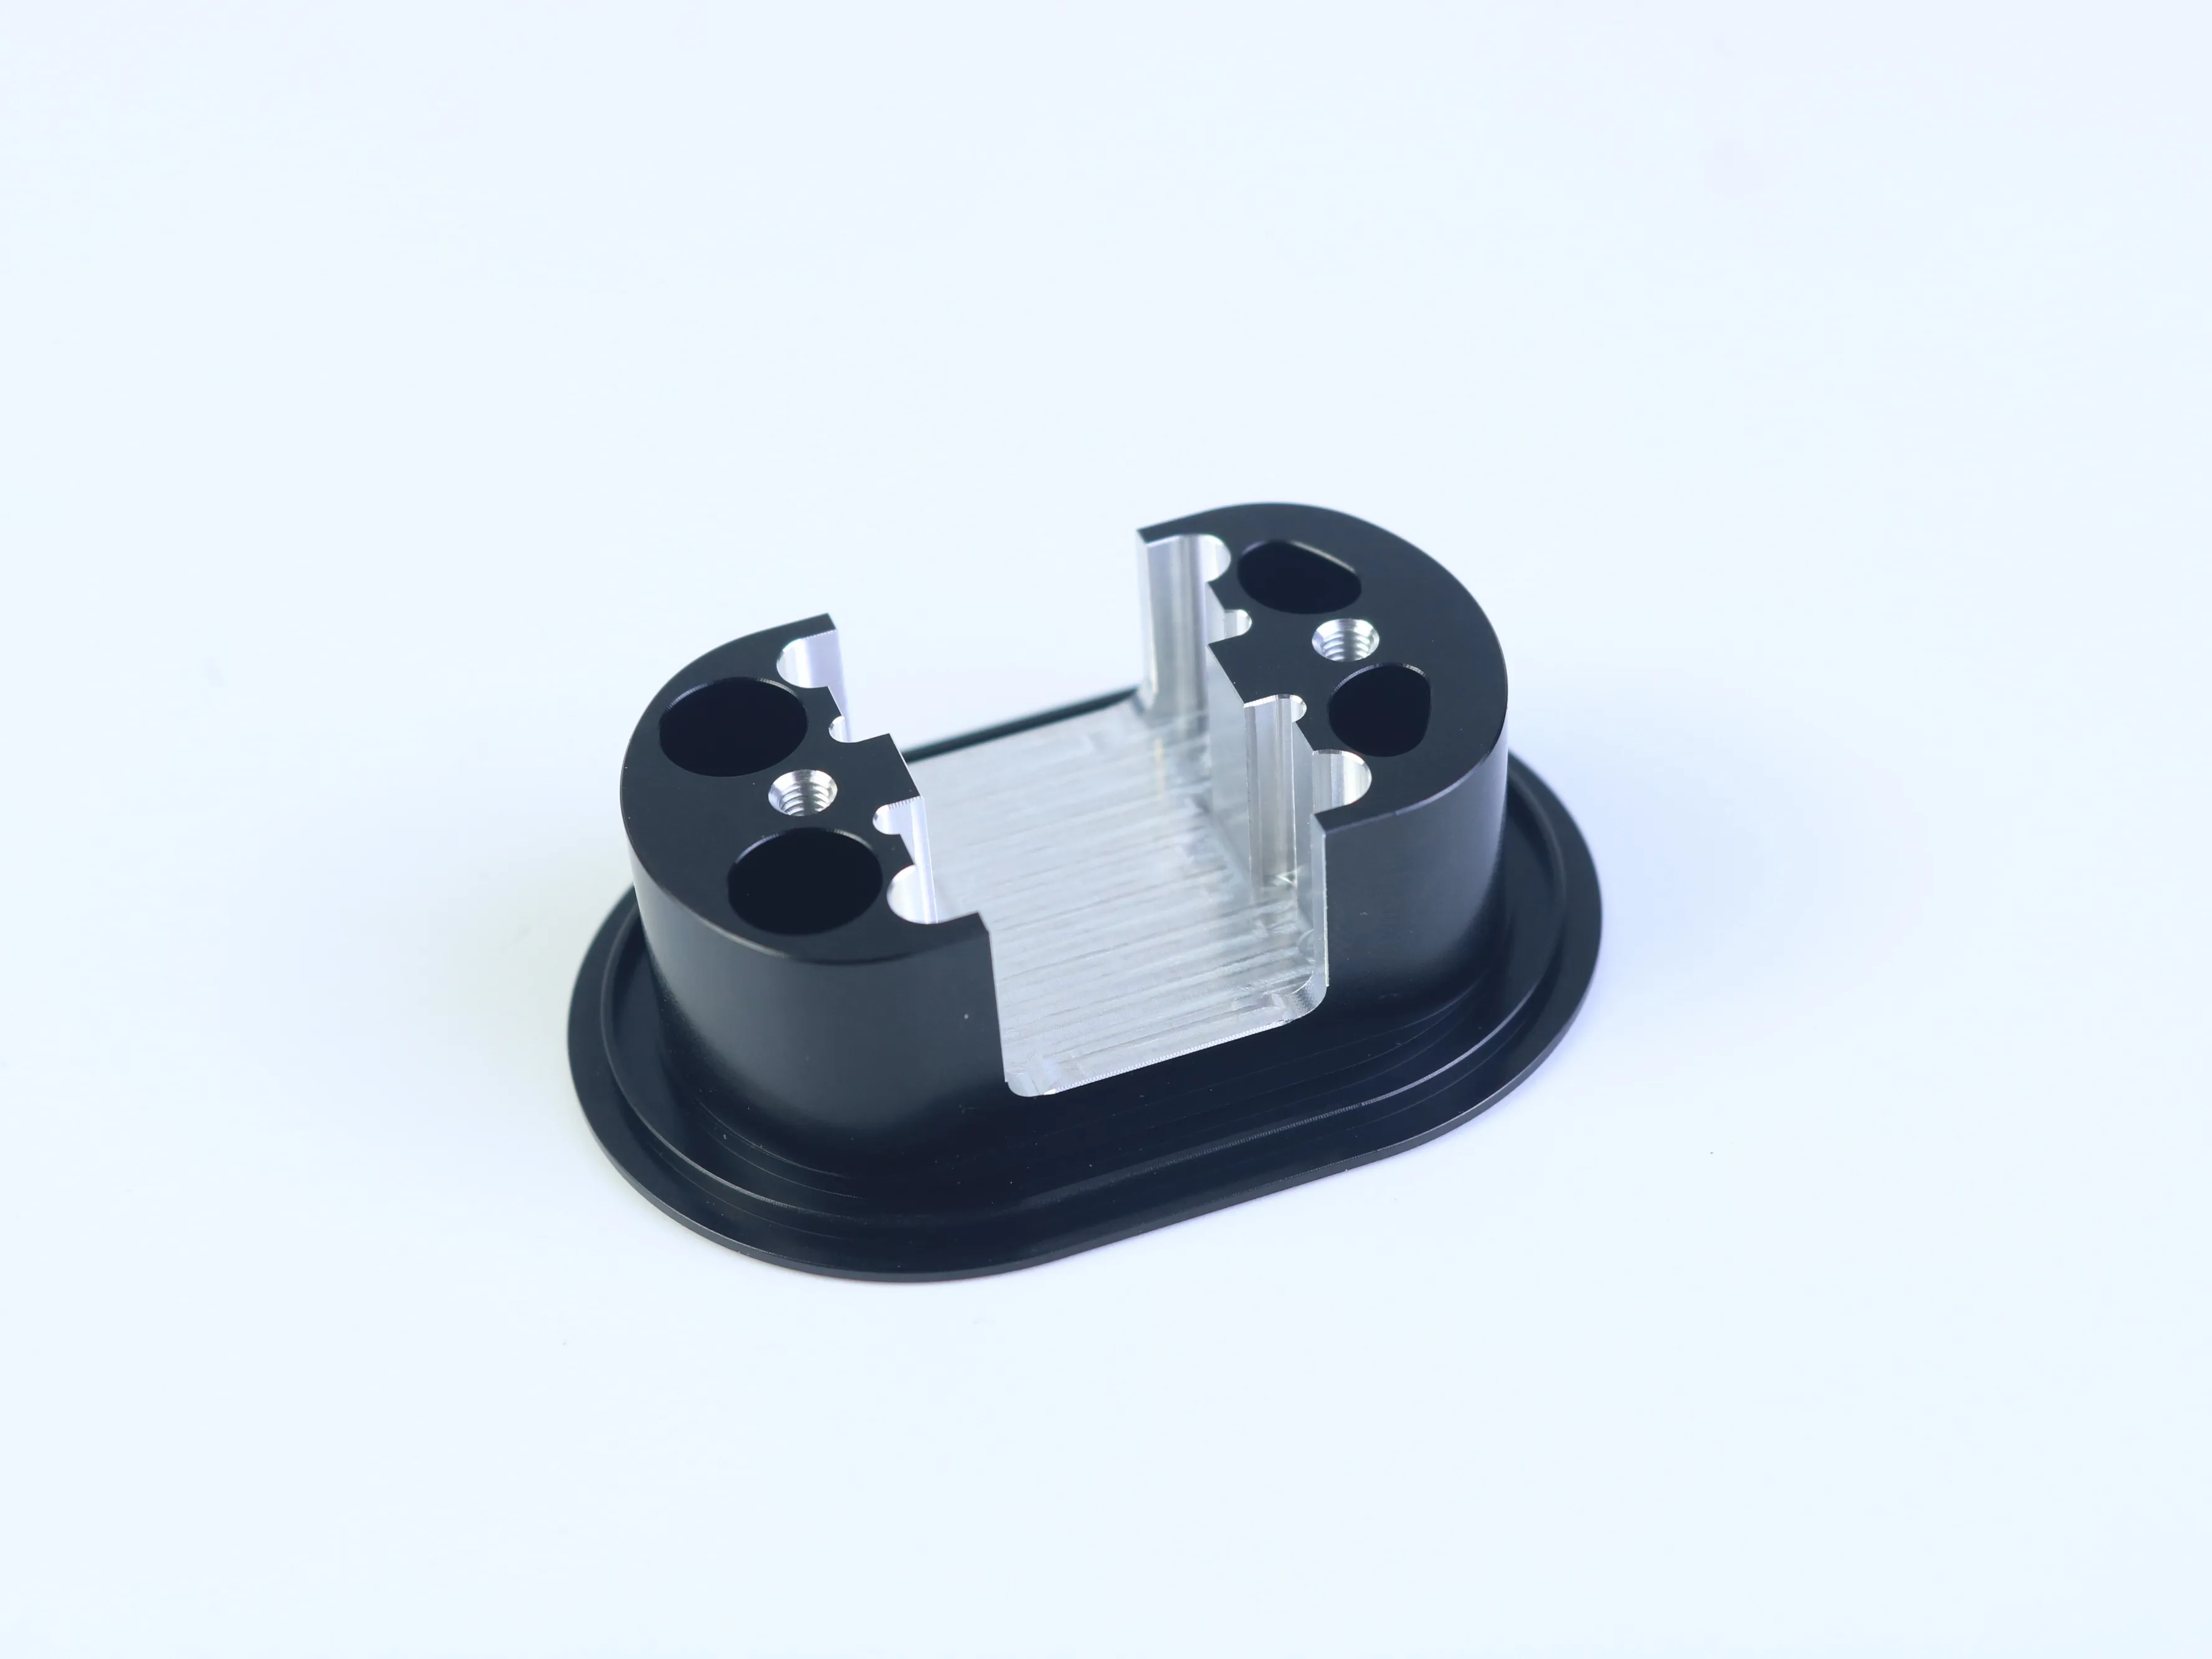
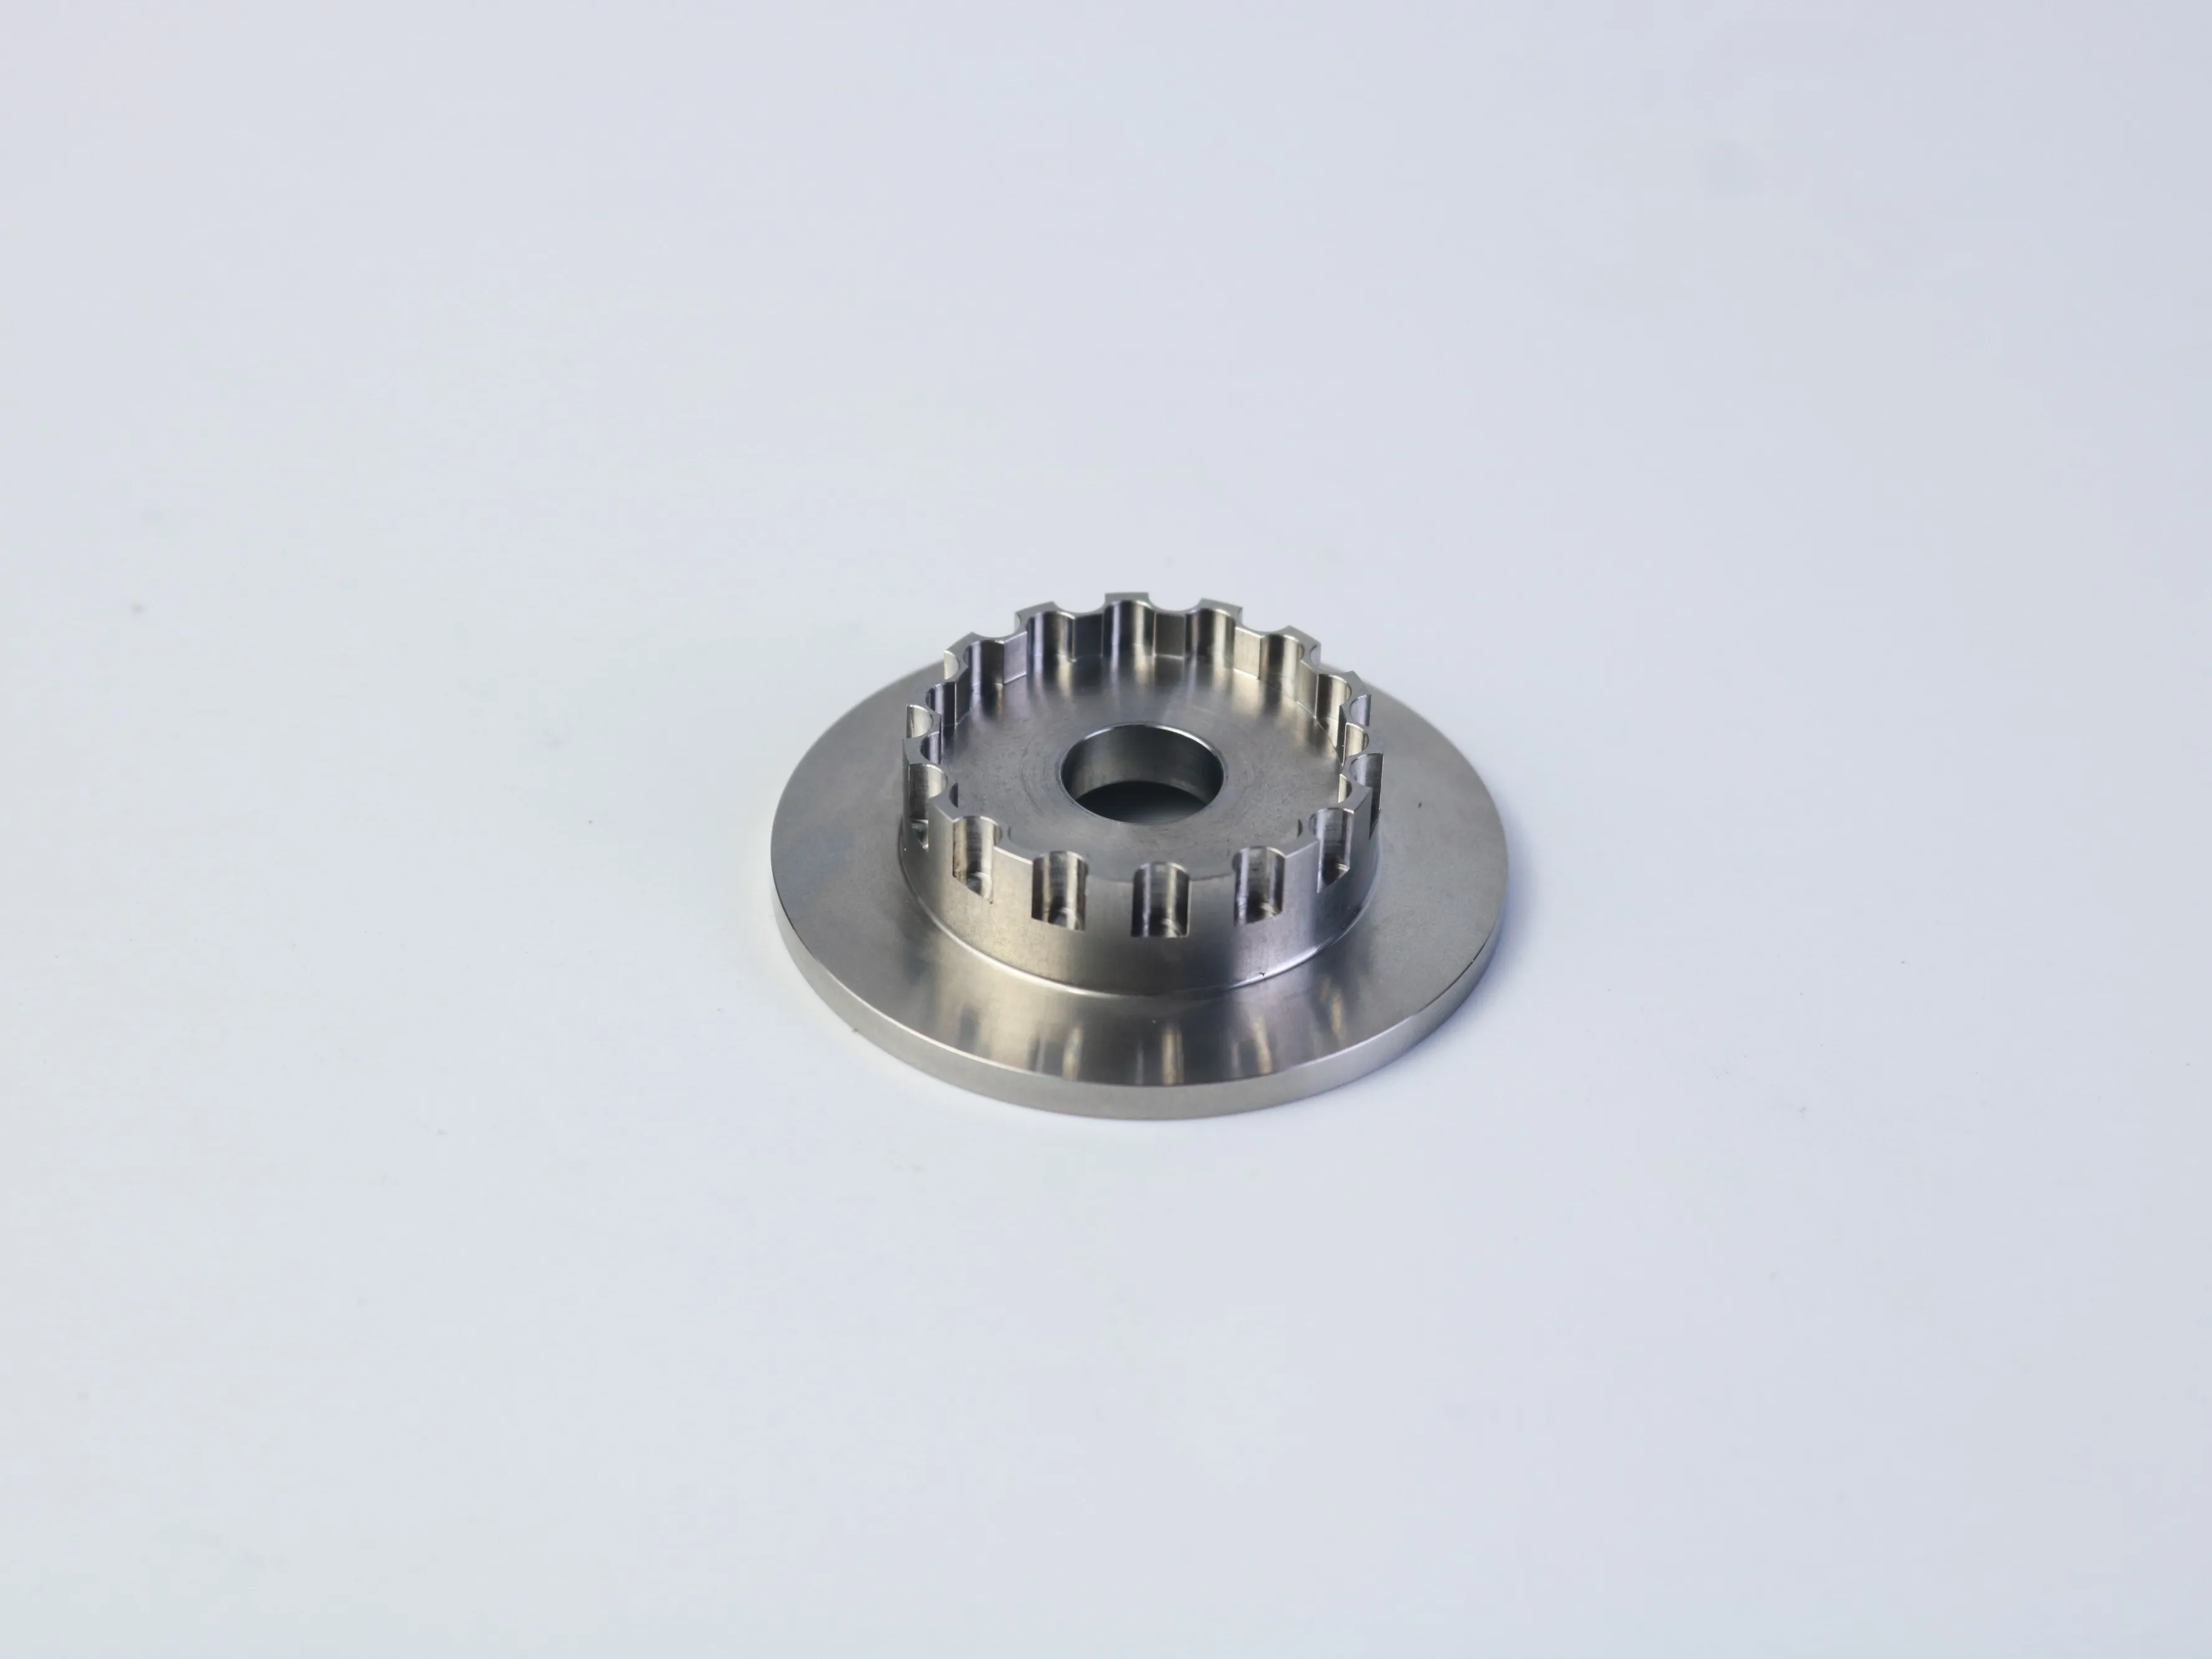
Rotasjonsfunksjoner som ytre diameter, skulder, flensflater og koncentriske boringer kan være egnet for CNC-skråstikking. Ikke-rotasjonsdetaljer – monteringsmønster, spalter, delte åpninger, fræsede planflater og noen gjengede funksjoner – kan kreve CNC-fræsing, boring, dybbohring, gjengetapping eller gjengfræsing. En kombinert skråstikk- og fræseprosess kan være hensiktsmessig når en komponent inneholder begge disse funksjonsfamiliene.
Den endelige prosessen bør velges ut fra de tekniske kravene, ikke ut fra utseendet til et eksempelbilde. Materialkvalitet, mengde, toleranser, overflatefinish, fastspenningsløsninger og inspeksjonskrav kan endre prosessplanen betydelig. Under tilbudsgivning bør du identifisere hvilke flater som styrer justeringen, hvilke hull som skal motta skruer eller plasseringspinner, og hvilke mål som er kosmetiske i stedet for funksjonelle.
Ingeniørprinsipp: En funksjonell egenskap som ikke er nødvendig bør ikke skape unødvendig verktøyutstyr, festeutstyr, inspeksjonsarbeid eller avslutningsarbeid. En funksjonelt kritisk egenskap må beskrives presist nok til å sikre passform og ytelse.
Fem designsjekker som reduserer produksjonsrisiko
1. Planlegg referanseflater og oppsett med montering i mente
Når en del krever mer enn én orientering, kan hver omposisjonssteg innføre variasjon. Bruk funksjonelle referanseflater som reflekterer hvordan delen monteres. En flensflate kan styre aksial posisjon, mens et sentralt boring kan styre radial justering. Hullmønstre og spalter bør relateres til den referanseflaten som faktisk styrer monteringen, ikke bare til den nærmeste ytre kanten.
2. Bruk praktiske indre radiuser
De fleste fræsverktøy er sylindriske, så indre hjørner får naturligvis en radius. Svært små radier kan kreve mindre verktøy, langsommere skjærehastigheter, flere passeringer og økt risiko for utbøyning. Hvor radien ikke påvirker montering, vil en praktisk avrunding vanligvis forbedre fremstillingsevnen. Hvis et skarpt indre hjørne er avgjørende, må dette identifiseres som en funksjonell kravstilling, og det bør undersøkes om en underfræsing eller en alternativ fremstillingsmetode er nødvendig.
3. Definer gjengede detaljer fullstendig
Et gjenged hull bør inkludere metrisk eller tommerstandard, nominell størrelse, gjengepitch, passform eller klasse (hvor relevant), full gjengedybde, total hull-dybde samt om det er et blind- eller gjennomgående hull. For stor gjengedybde kan øke produksjonstiden og risikoen for dårlig spåntransport eller verktøybrudd uten å forbedre forbindelsen. Riktig gjengeinngrep avhenger av materialet, festet, belastningen og monteringsdesignet.
4. Bruk toleranser etter funksjon
Stramme toleranser bør reserveres for flater som påvirker montering, bevegelse, tetting, justering eller lastoverføring. Å bruke presisjonsangivelser på hver enkelt mål størrelse øker bearbeidelses- og inspeksjonsinnsatsen uten nødvendigvis å forbedre den endelige monteringen. Bruk en tydelig referansestruktur og skill kritiske funksjonsmål fra generelle og kosmetiske egenskaper.
5. Gjennomgå dype egenskaper og tynne vegger
Dype lommer, smale spalter og tynne vegger kan øke vibrasjoner, verktøyavlating, varme, problemer med spåntransport og deformasjon. Vurder om egenskapen kan åpnes, forkortes, støttes eller deles uten å påvirke funksjonen. Den faktiske grensen avhenger av materiale, verktøyets diameter, egenskapens dybde, fastspenning og nødvendig nøyaktighet, så bruk designforhold som en gjennomgangspåminnelse – ikke som en universell godkjenningsregel.
Overflatefinish og sekundære operasjoner
En svart, sølvfarget eller messingfarget fremtoning på et bilde bekrefter ikke en materialekvalitet eller en spesifikk overflatebehandling. Tegningen skal definere den nødvendige maskinførte ruheten, kantavruningen eller avburingsstandarden, eventuell belægning eller behandling, områdene som skal maskinges og om målkravene gjelder før eller etter ferdigstilling.
For funksjonelle deler kan overflatebehandlingen påvirke friksjon, tetthet, gliding, slitasje, korrosjonsbestandighet eller visuell aksept. Gjennganger og monteringsflater kan kreve spesiell oppmerksomhet dersom en belægning endrer den endelige tilstanden. Hvis overflatebehandlingen hovedsakelig er kosmetisk, skal dette uttrykkes tydelig. Hvis den beskytter funksjonen, skal formålet forklares slik at leverandøren kan vurdere den passende fremstillingsmetoden.
Fra designgjennomgang til en kontrollert produksjonsplan
En nyttig DFM-vurdering bør ikke stoppe ved å fastslå om en funksjon er teknisk mulig. Den bør knytte funksjonen til en gjentakbar prosessrute. For en komponent med en flens, et boring, gjengede hull og en delt eller rillet region bør leverandøren vurdere hvordan råmaterialet skal festes, hvilke overflater som skal etableres først og hvordan delen skal plasseres etter omposisjon.
Dette er der konstruksjons- og innkjøpsbeslutninger møtes. Hvis tegningen krever en svært nøyaktig relasjon mellom et boring og et hullmønster, bør tilbudet ta hensyn til en felles referansestrategi og en inspeksjonsmetode som bekrefter denne relasjonen. Hvis en overflatebehandling utføres etter bearbeiding, bør prosessplanen vurdere om masking, dimensjonell toleranse eller en endelig kontroll er nødvendig. Hvis en del er vanskelig å feste uten å skade en estetisk overflate, bør metoden for festing diskuteres før produksjonen starter.
Spørsmål som bør stilles under teknisk vurdering
- Hvilke flater vil bli brukt som primære plasseringsreferanser?
- Kan den kritiske boringen, flensflatene og hullmønsteret kontrolleres fra et konsekvent referansesystem?
- Krever egenskapens dybde et verktøy med lang rekkevidde eller en spesiell skjærestrategi?
- Er gjengene tilgjengelige for bearbeiding, rengjøring, måling og endelig montering?
- Hvilke mål må måles etter ferdigstilling i stedet for før ferdigstilling?
- Vil en liten designendring fjerne en oppsettprosess, et verktøybytte eller et utfordrende inspeksjonstrinn?
Disse spørsmålene skaper en mer nyttig samtale enn å bare spørre om en leverandør kan produsere delen. En kompetent produksjonspartner bør kunne forklare virkningen av en foreslått endring, identifisere hva som fremdeles er usikkert og skille bekreftede krav fra antagelser.
Hvordan kjøpere kan sammenligne tilbud for CNC-bearbeiding
Å sammenligne bare enhetsprisen kan skjule viktige forskjeller. For komplekse maskinerte deler bør du be hver leverandør om å gi et tilbud for akkurat samme omfang og oppgi eventuelle unntak. Et tilbud bør gjøre det mulig å forstå om programmering, oppsett, råmaterialer, bearbeiding, avburting, overflatebehandling, inspeksjon, emballasje og frakt er inkludert.
| Anbudspost | Hva som skal bekreftes | Hvorfor det er viktig |
|---|---|---|
| Prosessomfang | Skråstilling, fresing, boring, gjenngjenging, overflatebehandling og monteringsoperasjoner | Forhindrer at operasjoner som mangler dukker opp senere som ekstrakostnader |
| Kvalitetsomfang | Kritiske mål, rapporter, sertifikater, sporbarehet og akseptkriterier | Gjør kvalitetsleveranser sammenlignbare mellom leverandører |
| Kommersiell grunnlag | Mengdegrupper, levertidens grunnlag, verktøy, emballasje og fraktvilkår | Viser den totale innkjøpspåvirkningen, ikke bare den nominelle enhetsprisen |
Hvis ett tilbud forutsetter en generell toleranse, mens et annet tilbud priser flere kritiske egenskaper som presisjonskrav, er de to prisene ikke direkte sammenlignbare. Løs først de tekniske forutsetningene, deretter sammenlign kostnad, kvalitet, tidsplan, kommunikasjon og leveransekontinuitet på samme grunnlag.
Hva som skal inkluderes i en RFQ for CNC-fresing
En fullstendig RFQ reduserer forutsetninger og gjør det enklere å sammenligne leverandørtilbud. Send den gjeldende 2D-tegningen og den tilsvarende 3D-CAD-modellen når som helst tilgjengelig, og angi revisjonsnivået på begge filene. RFQ-en skal også inneholde:
Ingeniørdokumentasjon
Materialekvalitet og -tilstand, kritiske mål, referanseflater, GD&T, gjengespesifikasjoner, overflatefinish, sekundære operasjoner og godkjente alternativer.
Produksjonsdata
Antall prototyper, antall serietilfeller, forventet årlig etterspørsel, prisnivåer, ønsket leveringsdato, destinasjon og emballasjebehov.
Kvalitetsdata
Inspeksjonsrapporter, materiellsertifikater, krav til første artikkel, sporbarehet, akseptkriterier og eventuell kundespesifikk dokumentasjon.
En kort applikasjonsbeskrivelse er også verdifull. Forklar de komponentene som skal monteres sammen, driftsmiljøet og funksjonene som ikke må endres. Be leverandørene om å identifisere antagelser, unntak, kostnader for oppsett eller verktøy, omfang av overflatebehandling, omfang av inspeksjon og eventuelle foreslåtte avvik. En lavere enhetspris er ikke virkelig lavere hvis nødvendige operasjoner er utelatt.
Prototyper og serieproduksjon krever ulike prioriteringer ved tilbudsgiving
Ved innkjøp av prototyper prioriteres vanligvis designtilbakemelding og funksjonell validering. Ved innkjøp til serieproduksjon legges større vekt på prosessgjentagelighet, revisjonskontroll, inspeksjonsplanlegging, emballasje og leveransekontinuitet. Angi tydelig prosjektfase slik at leverandøren kan vurdere delen i henhold til riktige produksjons- og kvalitetskrav.
Ofte stilte spørsmål fra CNC-kjøpere
Kan en leverandør gi et tilbud utelukkende basert på en 3D-modell?
En 3D-modell viser formen, men den definerer kanskje ikke toleranser, referanseflater, gjengkrav, overflatekvalitet, materieltilstand, revisjonskontroll eller inspeksjonsdokumentasjon. For en kompleks komponent er en tilhørende 2D-tegning vanligvis den tydeligere måten å kommunisere kravene som modellen ikke kan uttrykke fullstendig.
Hva skal jeg gjøre hvis materialet ikke er endelig bestemt?
Angi det foretrukne materialet og forklar hvilke alternativer som eventuelt aksepteres. Forskjellige kvaliteter kan påvirke bearbeidbarhet, styrke, korrosjonsatferd, overflatebehandlingsrespons, råvarekostnad og inspeksjonskrav. En vag instruks som «aluminium» eller «rustfritt stål» kan være utilstrekkelig for et meningsfullt produksjonstilbud.
Hvordan skal jeg håndtere en designendring etter at tilbudet er gitt?
Utsted en kontrollert revisjon og be leverandøren bekrefte virkningen på prosessen, prisen, inspeksjonen og leveringstiden. Hold tegningen, CAD-modellen, innkjøpsordren og inspeksjonsdokumentene i tråd med hverandre. Dette er spesielt viktig når endringen påvirker en referanseflate, et gjeng, et hullmønster, en overflatebehandling eller en monteringsflate.
Når bør jeg be om en DFM-anbefaling?
Be om den før designet frigis til produksjon, helst under prototype- eller tilbudsgjennomgangen. Jo tidligere en leverandør identifiserer en utfordrende radius, et dypt trekk, en uklar referanseflate eller unødvendige toleranser, jo flere alternativer har ingeniørteamet til å sikre funksjonen samtidig som prosessrisikoen reduseres.
En praktisk sjekkliste før tilbudet
- Tegningen og CAD-modellen viser samme revisjon.
- Materialet er spesifisert etter kvalitet og tilstand, ikke bare etter en bred kategori.
- Gjenger inkluderer standard, størrelse, stigning, passform og dybde.
- Kritiske referanseflater og monteringsforhold er tydelige.
- Dype trekk, tynne vegger, indre radier og verktøytilgang er gjennomgått.
- Ferdigstillelse, inspeksjon, mengde, levering og emballasjekrav er definert.
- Leverandøren blir bedt om å liste opp antakelser og foreslåtte avvik.
Diskuter din neste tilpassede CNC-komponent
Del din nåværende 2D-tegning, 3D-CAD-fil, materialebeskrivelse, mengde, overflatebehandlingskrav og kritiske inspeksjonsbehov med PFTWORLD. Et tydelig ingeniørpakke gir et bedre utgangspunkt for gjennomgang av fremstillingsevne, sammenligning av tilbud og produksjonsplanlegging.
Diskuter ditt CNC-maskineringskravInnholdsfortegnelse
- En freset del er bare vellykket når den fungerer i monteringen
- Hvordan geometri påvirker CNC-maskinprosessen
- Fem designsjekker som reduserer produksjonsrisiko
- Overflatefinish og sekundære operasjoner
- Fra designgjennomgang til en kontrollert produksjonsplan
- Hvordan kjøpere kan sammenligne tilbud for CNC-bearbeiding
- Hva som skal inkluderes i en RFQ for CNC-fresing
- Prototyper og serieproduksjon krever ulike prioriteringer ved tilbudsgiving
- Ofte stilte spørsmål fra CNC-kjøpere
- En praktisk sjekkliste før tilbudet
- Diskuter din neste tilpassede CNC-komponent