 EN


Hvordan du designer CNC-fresede festebeslag og koblingskomponenter for lavere kostnad og pålitelig passform
En praktisk ingeniørveiledning for OEM-kjøpere, produktdesignere og innkjøpsgrupper som trenger fremstilte festebeslag, monteringsstøtter, koblingsarme eller dreiekomponenter som kan tilbys, produseres, inspiseres og monteres med færre overraskelser.
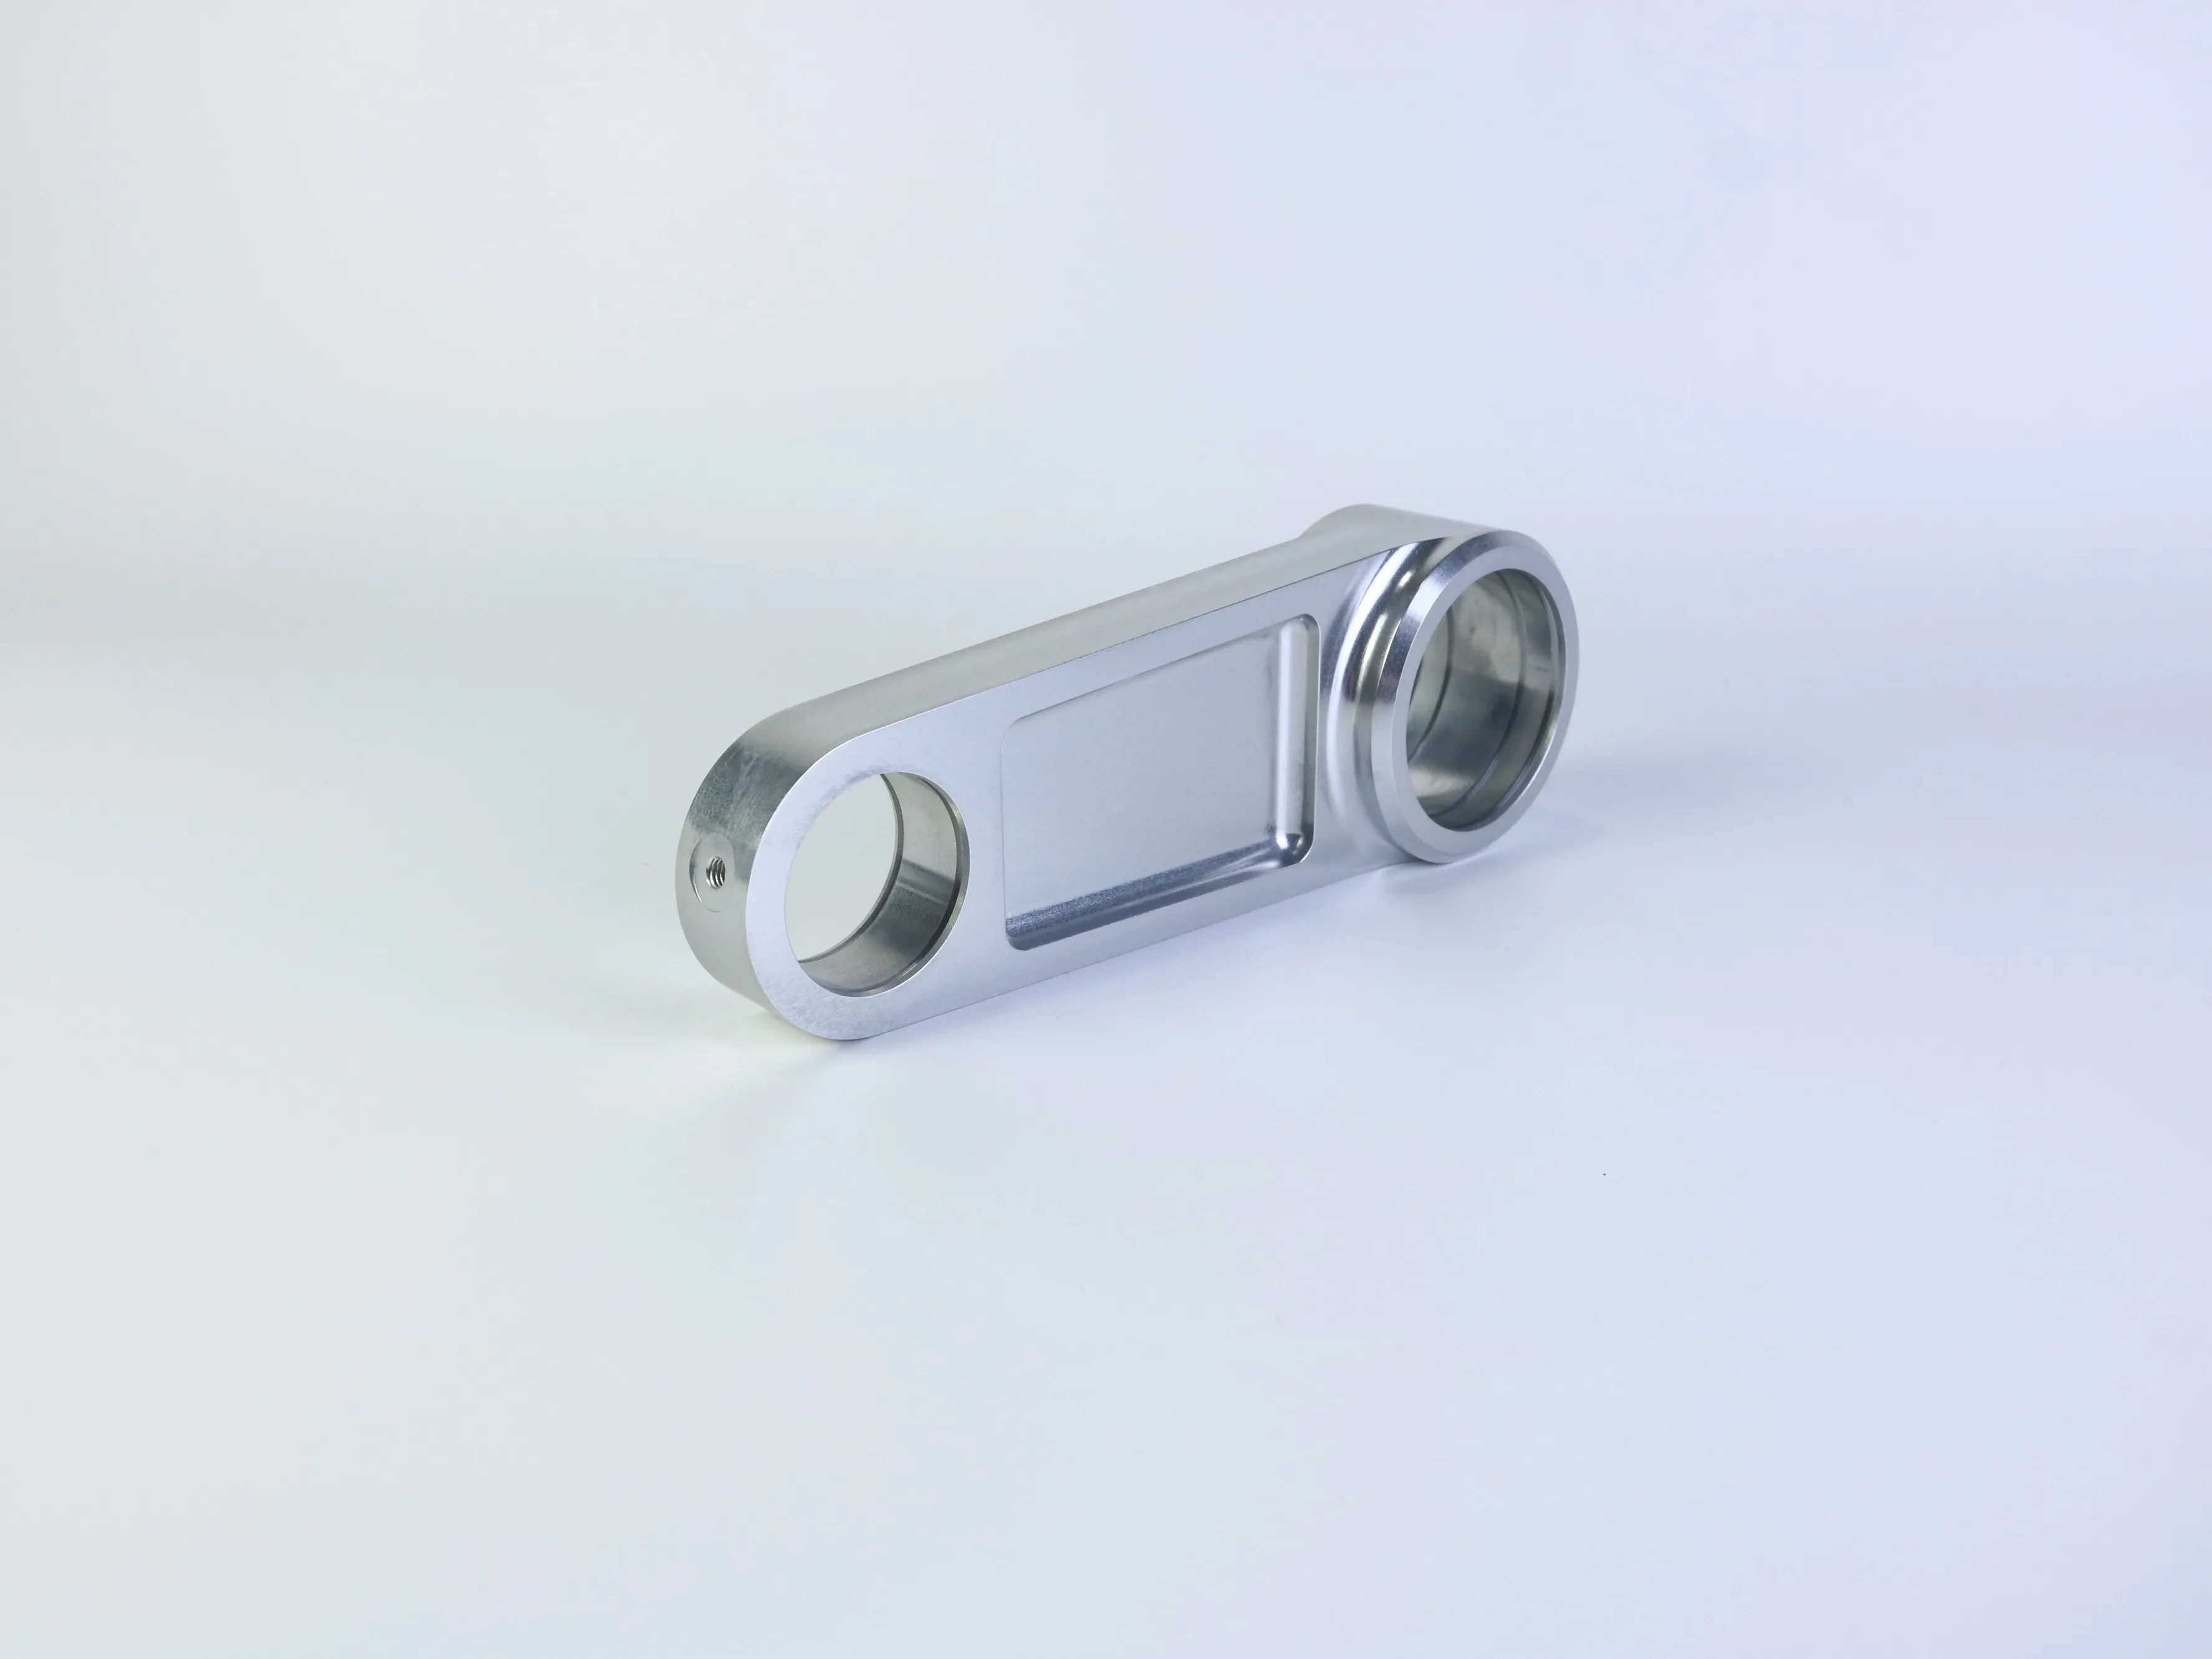
Kort sagt: design komponenten rundt dens funksjonelle datumpunkter og tilkoblingsgrensesnitt først, deretter forenkle alle egenskaper som ikke krever spesiell verktøyutstyr, ekstra oppsett eller unødvendig stramme toleranser. En sterk RFQ bør gjøre disse avgjørelsene synlige for alle leverandører.
Hvorfor disse komponentene trenger mer enn en grunnleggende tegning
En CNC-freset festebrikke eller lenkekomponent kan virke enkel: en plate, flere hull, en lomme og en buet eller sylindrisk egenskap. I produksjonen kontrollerer disse detaljene mer enn bare utseendet. De påvirker verktøytilgang, fastspenning, fresetid, posisjonsnøyaktighet, inspeksjon og måten komponenten passer med pinner, aksler, leier, skruer eller en tilkoblet montering.
Festemontasjer og koblingsdesigner kombinerer ofte monteringshull, boringer, lommer, åpninger, forsterkninger, gjenger og buede støtter i én kompakt komponent. Utfordringen med produksjonen er å kontrollere forholdet mellom egenskapene etter spenning, rotasjon, bearbeiding, avburting, overflatebehandling og inspeksjon. Et hull kan ha en akseptabel diameter, men likevel mislykkes under montering hvis plasseringen refereres fra feil referanseplan; en tynn vegg kan måles korrekt mens den er spent, men bøyes etter at materiale er fjernet.
Start med funksjonelle referanseplaner og grensesnitt
Før du velger materiale eller ber om et tilbud, identifiser flatene og egenskapene som styrer monteringen. For en monteringsbeslag kan dette være grunnflaten og mønsteret av monteringshullene. For en koblingskomponent kan det være sentervstanden mellom to boringer, aksen til et svinghull eller forholdet mellan en bearbeidet seteflate og en referanseflate.
En praktisk tegning skiller kritiske egenskaper fra ikke-kritiske mål. Ikke hver kant trenger samme toleranse som en leieflate eller plassering av et svinghull. Stramme toleranser over hele delen kan øke bearbeidings- og inspeksjonskostnadene uten å forbedre funksjonen.
Definer primære, sekundære og tertiære referanseflater; plasser viktige hull i forhold til dem; og angi krav til vinkelrettighet, parallelitet, koncentrisitet eller passform bare der monteringen krever det. Identifiser også flatene som brukes til spenning, tetting, gliding eller montering.
En 3D-CAD-modell kommuniserer geometri, mens en tilhørende 2D-tegning bør definere gjenger, kritiske toleranser, overflatebehandlinger, referanseflater, inspeksjonsmerknader og akseptkrav.
Utform hull for tilgang, dybde og inspeksjon
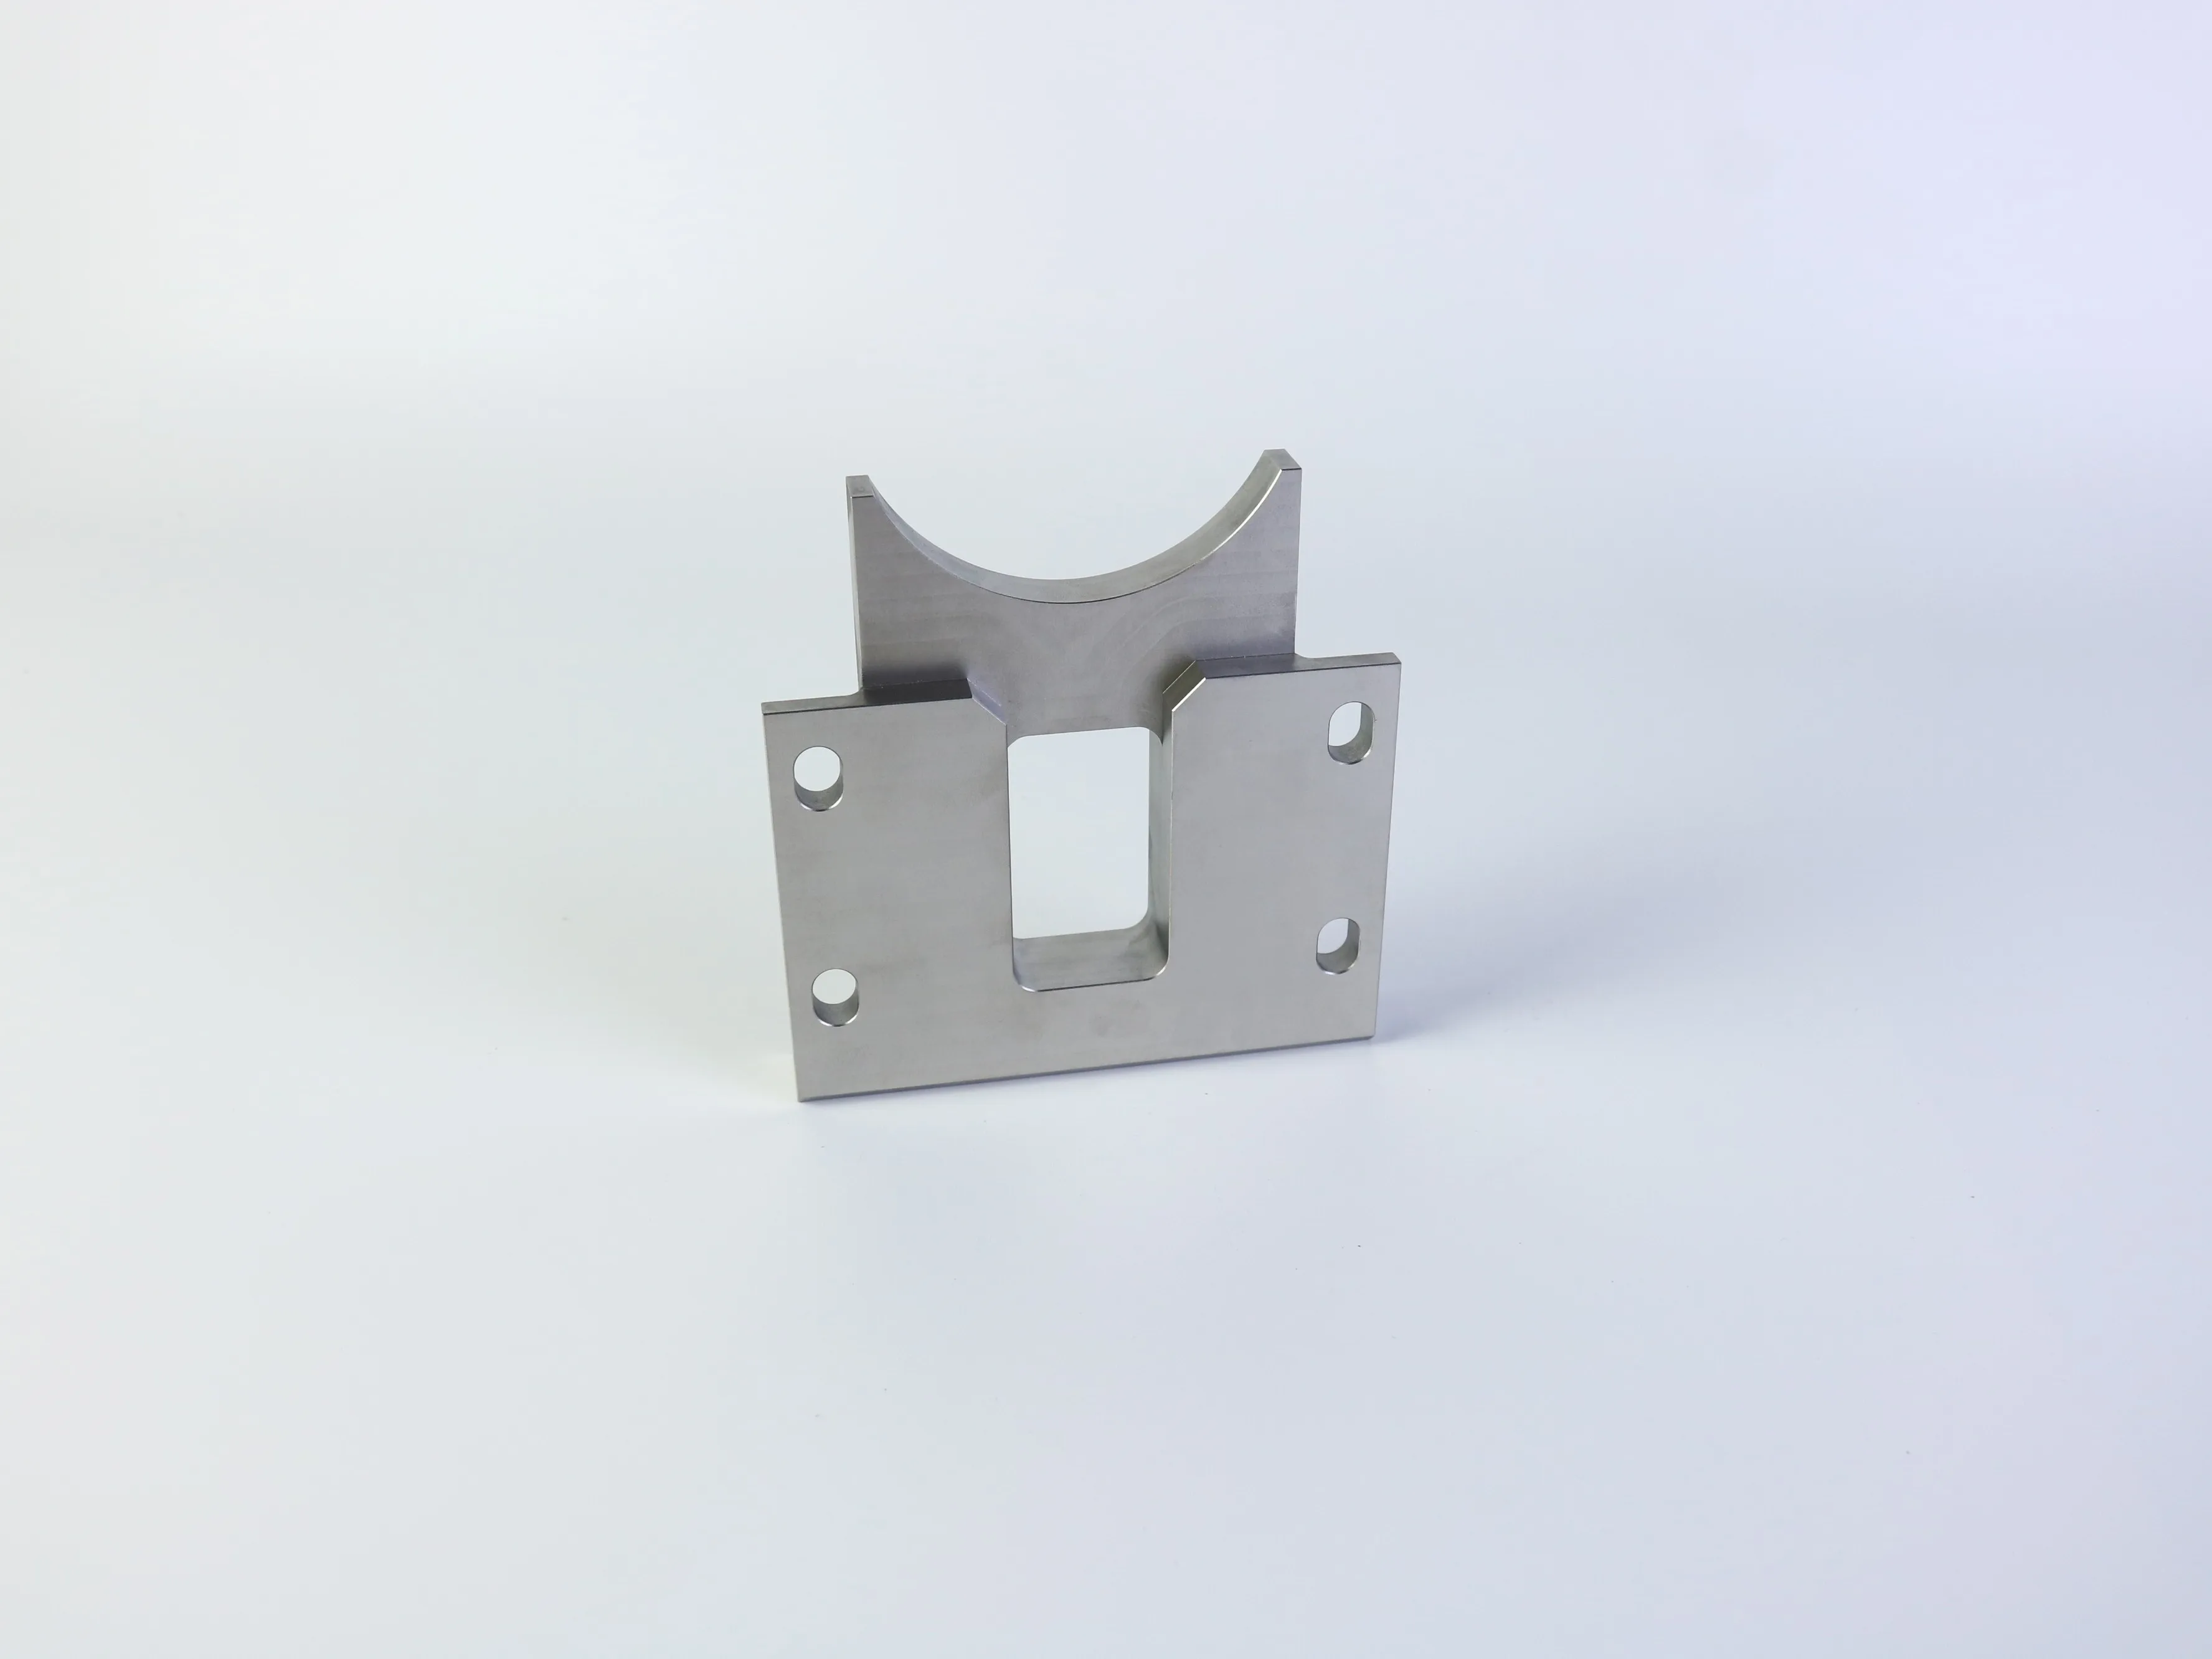
Hull er ofte de viktigste egenskapene i en klemme eller lenke, fordi de kobler delen til resten av sammenstillingen. Utformingen bør ta hensyn til mer enn bare nominell diameter.
Gjennomgående hull og blinde hull
Gjennomgående hull er vanligvis lettere å rengjøre og inspisere, men blinde hull kan være nødvendige for frirom, tetting eller en spesifikk monteringsoppstilling. Et boret blindt hull har normalt en borpunktgeometri på bunnen, mens en fræset eller sylindret egenskap kan ha en annen bunnskikk. Hvis bunnskikken påvirker seting eller bevegelse, må den spesifiseres på tegningen i stedet for å la den være antatt.
Dype hull og kritiske sylindre
Når hulls dybde øker i forhold til diameteren, blir avføring av spåner, verktøyets stivhet, rettlinjethet og inspeksjon mer krevende. Dype hull kan kreve spesiell boring eller bearbeiding fra mer enn én side. For et kritisk hull må diameter, dybde, akse, plassering og passform eller overflatekvalitet spesifiseres. Identifiser det tilsvarende komponenten; «presisjonsboring» er ikke et akseptkriterium.
Plassering av hull og planlegging av oppsett
Hvis hull på ulike flater må være justert, spør hvordan delen vil bli lokalisert og hvordan forholdet vil bli verifisert. Funksjoner som bearbeides i ett enkelt oppsett har vanligvis et enklere posisjonsforhold enn funksjoner som avhenger av flere gjeninnspenningsoperasjoner. En prosess med flere akser kan løse et tilgangsproblem, men kan også endre tilbudet, fastspenningsplanen og inspeksjonsmetoden.
Bruk indre radiuser og gjør lommene fremstillelige
Standard CNC-fræsverktøy er sylindriske, så en indre fræset hjørne får naturligvis en radius. For en bøylelomme eller en lenkeavlastning er den mest økonomiske radiusen vanligvis én som samsvarer med et tilgjengelig fræsverktøy uten å kompromittere frihånd. Hvis en sammenpassende del virkelig krever et kvadratisk indre hjørne, vurder en avlastning, en T-bone-konstruksjon, en brokert seksjon, en EDM-prosess eller en konstruksjonsendring før tegningen godkjennes.
Eksterne kanter er annerledes. En liten afskrunget kant kan hjelpe med avburding, håndtering og montering, og er vanligvis enklere enn en dekorativ ekstern radius. Angi om kantbehandlingen er funksjonell, kosmetisk eller bare ment for å fjerne en skarp kant.
Dype, smale lommor krever verktøy med lang rekkevidde som er mer utsatt for avbøyning og vibrasjon. Bruk den største praktiske skjærediameteren og den korteste praktiske rekkevidden. Hvis en vegg ikke trenger å være tynn for å oppnå passform eller redusere vekt, øk tykkelsen eller bruk ribber og støtter. Hvis den må forbli tynn, identifiser den som en kritisk funksjon og diskuter fastspenningsløsning og inspeksjon før produksjon.
Når en lomme bare finnes for å redusere vekt, sammenlign fordelen med dens bearbeidingskostnad. En enklere åpen profil, en større hjørneradius eller en grunnere lomme kan gi det meste av den funksjonelle fordelen samtidig som antall verktøybytter og syklustid reduseres.
Velg materiale og overflatebehandling fra applikasjonen
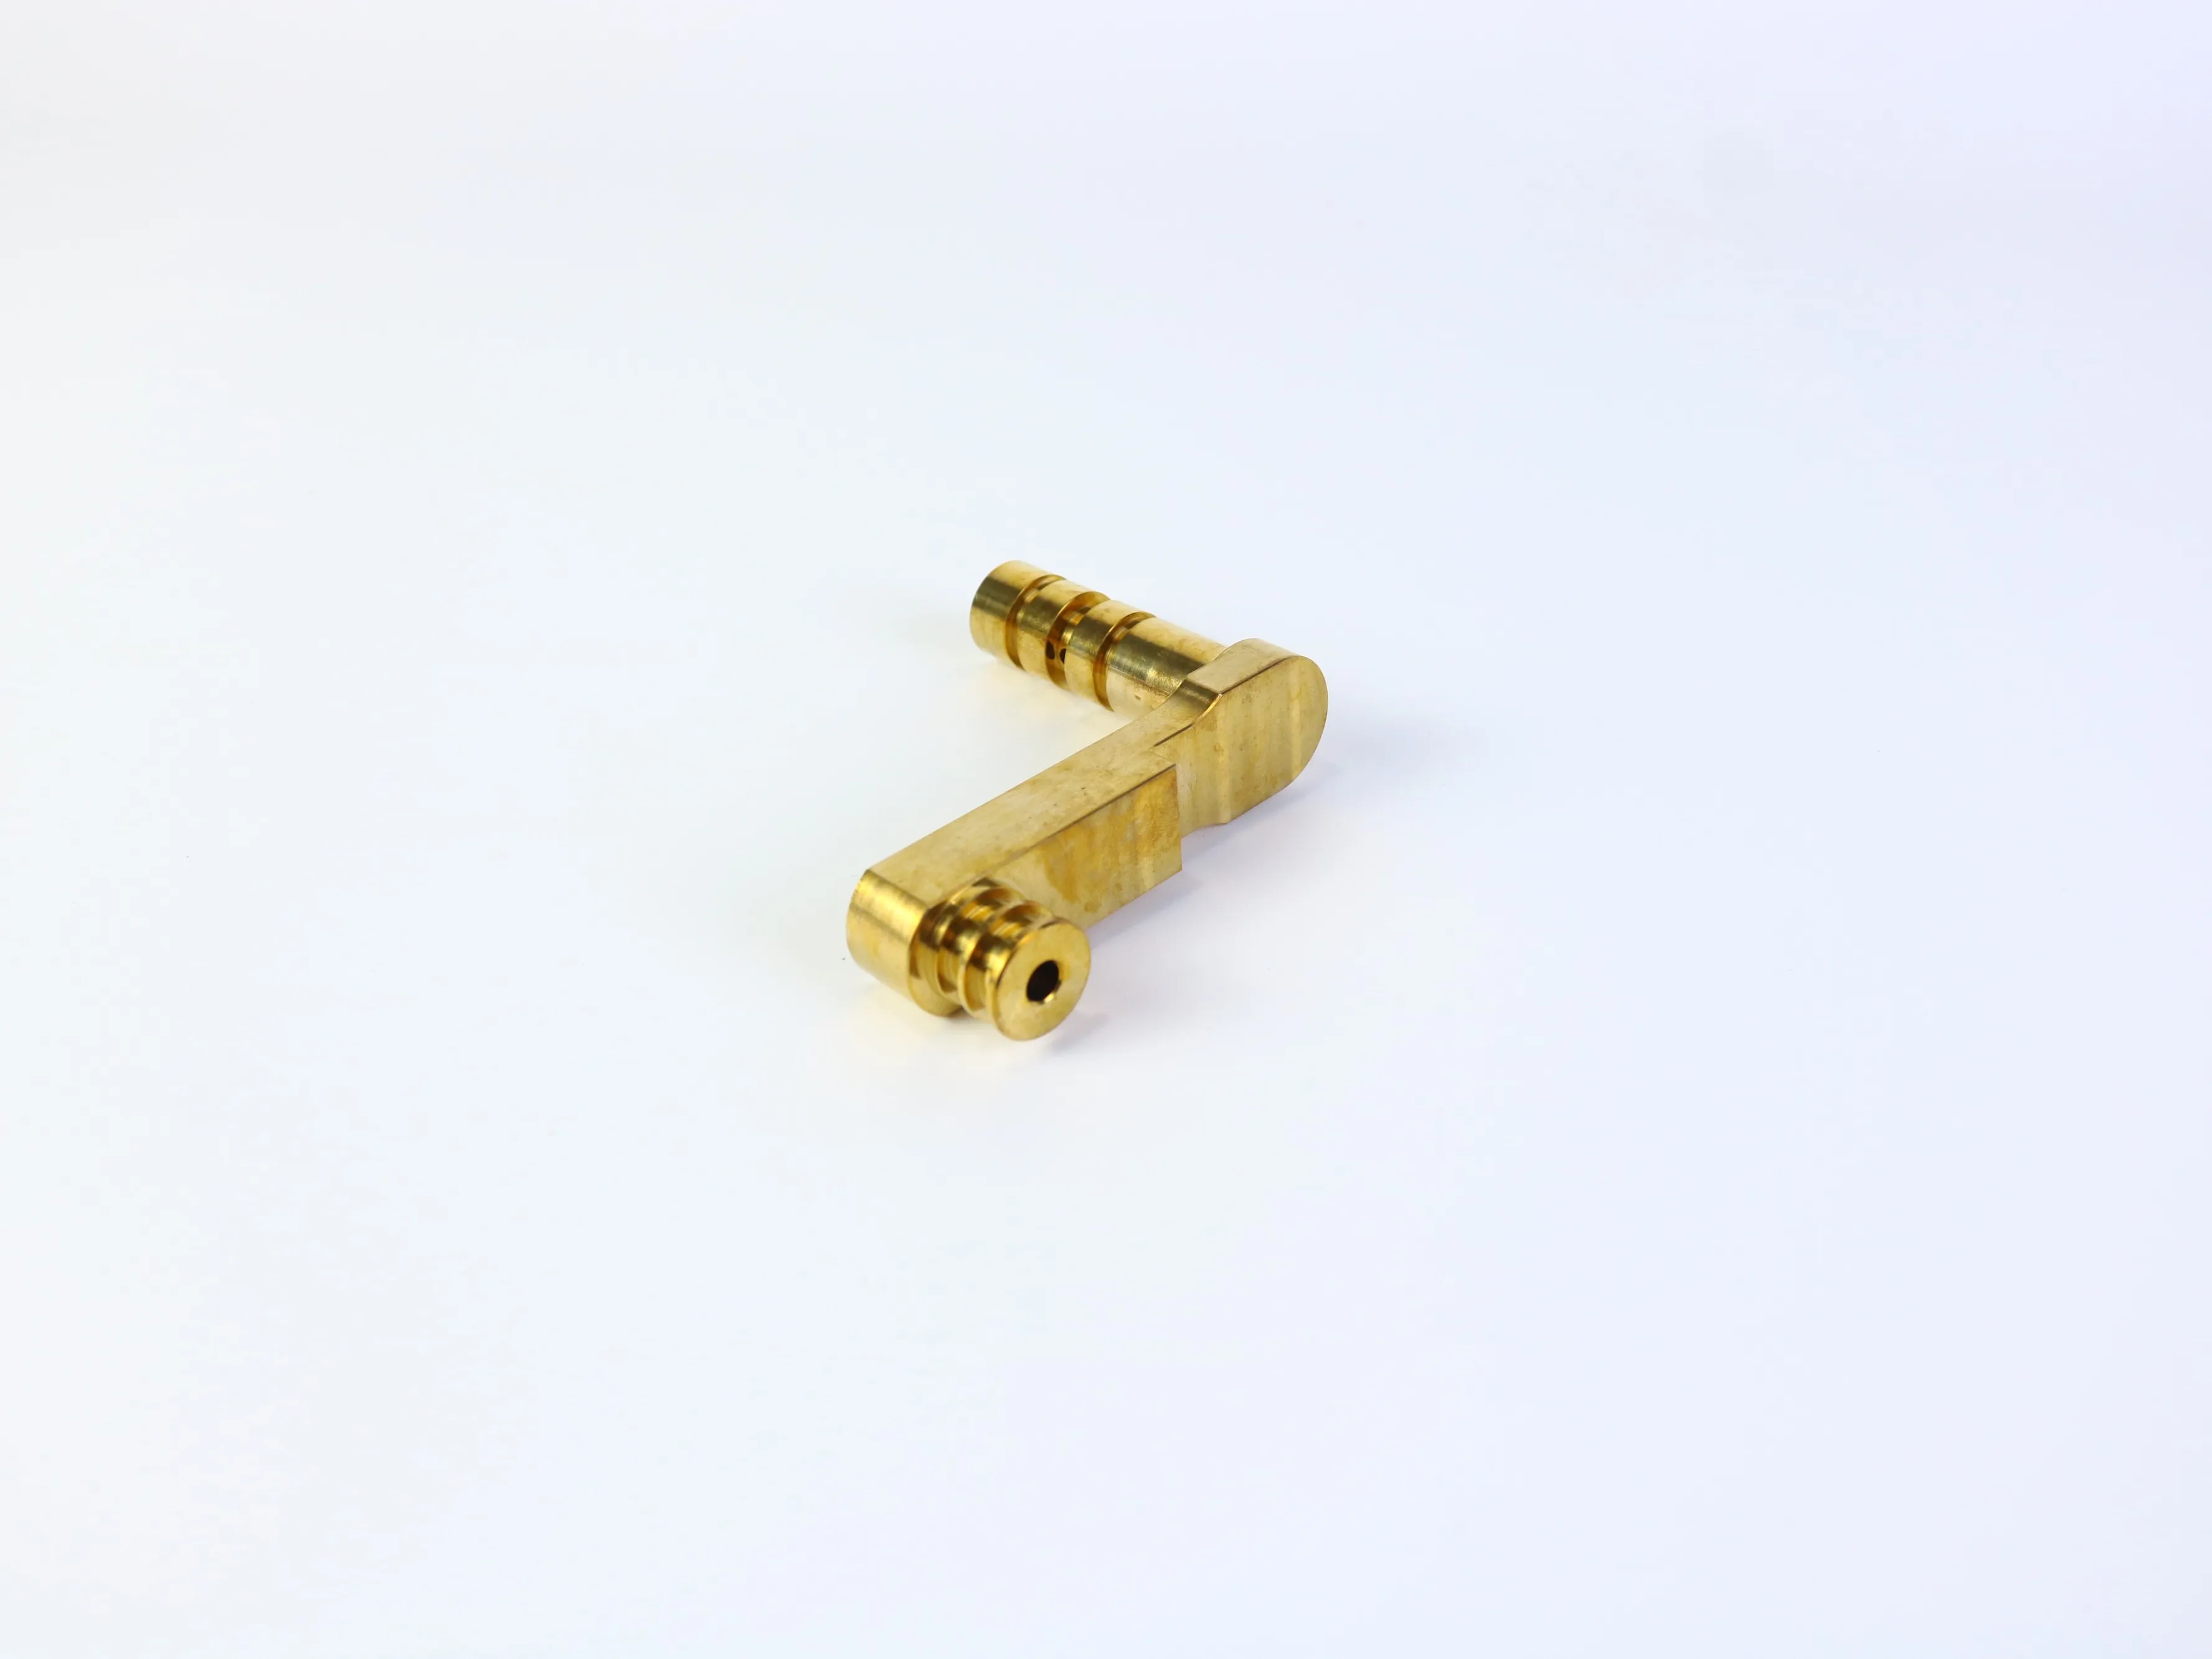
Lys metalliske overflater kan tyde på en overflatebehandling, men et bilde kan ikke bekrefte om det er aluminium, rustfritt stål, messing, varmebehandling, belægning eller mekaniske egenskaper. Velg materialet ut fra brukskravene:
- Styrke og stivhet: definer laster, deformasjonsbegrensninger og relevante sikkerhetsfaktorer.
- Slitasje og glidekontakt: identifiser om en pinne, aksling, bussing eller lager beveger seg mot delen.
- Korrosjonsmiljø: vurder fuktighet, kjemikalier, salt, temperaturvariasjon og rengjøringsforhold.
- Vekt: bekreft om masseminsking er funksjonell eller bare foretrukken.
- Utseende: angir om overflaten er kosmetisk, beskyttende eller begge deler.
- Eterbehandling: spesifiser anodisering, passivering, platting, polering, masking eller andre behandlinger.
Tegningen skal angi materialekvalitet og tilstand, ikke bare «metall» eller «aluminium». Identifiser kritiske overflater som må forbli ubehandlet eller måles etter ferdigstilling, spesielt lagerflater, gjenger, monteringsborer og glideflater.
Behandle toleranser som et funksjonelt budsjett
En vanlig feil ved anbudsarbeid er å bruke stramme toleranser på alle mål. Toleranser skal avspeile funksjon, prosesskapasitet og inspeksjonsbehov. En strammere toleranse kan kreve ekstra ferdigstillingsoperasjoner, langsommere skjæring, dedikert fastspenning, temperaturkontroll eller mer detaljert inspeksjon. Den kan også skape unødvendig risiko for avvisning når monteringen ikke krever dette nivået av nøyaktighet.
- Kritiske egenskaper: definerer størrelse, plassering, form og forhold som er nødvendige for montering eller bevegelse.
- Støtteegenskaper: bruk praktiske toleranser som sikrer passform og utseende.
- Ikke-kritiske omrissmål: unngå unødvendig presisjon.
- Overkrav: angi ruhet bare der den påvirker tetthet, glidning, utmattelse, utseende eller måling.
Hvis et hull er ment for presspassning, spiltpassing eller overgangspassing, angi designkravet og identifiser det tilhørende delen. Forvent ikke at en leverandør skal utlede en kritisk toleranse fra et bilde eller en ukommentert CAD-modell.
Planlegg inspeksjon før fresing starter
Inspeksjon bør påvirke design- og fastspenningsplanen, ikke bare endelig frigivelse. En beslag kan kreve hullposisjon i forhold til en basisreferanse, flatthet på kontaktflate og åpningens størrelse. En lenkedel kan avhenge av sentrumavstand, bor diameter, koncentrisitet og overflatekvalitet.
En RFQ eller tegning bør klargjøre hvilke mål som er kritiske, inspeksjonsstandard eller utvalgsforventning, om en første-artikkel-rapport kreves, hvilke måldatumer som må brukes, og om inspeksjon skjer før eller etter overflatebehandling. Unngå å be om en generell «full inspeksjon» uten å definere den nødvendige dokumentasjonen. Ulike leverandører kan tolke denne formuleringen annerledes, noe som gjør tilbud vanskelige å sammenligne.
Hva som skal inkluderes i en RFQ for CNC-fresing
En fullstendig RFQ hjelper en produsent med å vurdere både pris og gjennomførbarhet samtidig. For CNC-fresede festebrikker og koblingskomponenter skal følgende inkluderes:
- Revisjonskontrollert 3D-CAD-fil og tilhørende 2D-tegning når toleranser, gjenger, overflatebehandlinger eller inspeksjonsnotater er relevante;
- Materialekvalitet og -tilstand, samt antall prototyper, prøveproduksjoner og serienheter;
- Kritiske mål, datumer, geometriske forhold og gjengekrav;
- Overflatebehandling, belægning, galvanisering, anodisering, passivering, avfasing og kantavrunningskrav;
- Inspeksjonsdokumentasjon, akseptkriterier, emballasje, merking, sporbarehet og leveringskrav;
- Eventuelle kjente monterings-, samspills- eller levetidsbegrensninger.
Be leverandøren om å identifisere forutsetningene i tilbudet. Det mest nyttige tilbudet er ikke alltid det laveste pristilbudet; det angir tydelig hvilke materialer, prosesser, overflatebehandlinger, inspeksjonsomfang, mengder og unntak som er inkludert.
En praktisk sjekkliste for designgjennomgang
- Er funksjonelle referanseflater tydelig definert?
- Er kritiske hull og boringer plassert fra disse referanseflatene?
- Kan hovedegenskapene nås med praktiske verktøy?
- Er indre hjørner kompatible med fræseradiuser?
- Er dype lommer, dype hull, tynne vegger og utskåringer identifisert?
- Kan delen fastholdes uten å deformere en funksjonell overflate?
- Er toleransene begrenset til egenskaper som faktisk trenger dem?
- Er materialeklassen bekreftet uavhengig av visuell utseende?
- Er overflaten kompatibel med montering og inspeksjon?
- Stemmer tegningen overens med CAD-revisjonen?
- Er inspeksjonsdokumenter og akseptkriterier uttrykkelig angitt?
- Kan en annen leverandør gi et tilbud på samme krav uten å gjette?
Velg en maskineringspartner som vurderer hele kravet
En kompetent maskineringspartner bør bidra med mer enn bare en enhetspris. Under tilbudsprosessen bør leverandøren diskutere verktøytilgang, oppsett, materialtilgjengelighet, risikoer knyttet til overflatebehandling, inspeksjonspunkter og egenskaper som kan øke kostnaden eller redusere gjentageligheten. PFTWORLD tilbyr relevante nettsider for CNC-maskinering og tilpassede maskinerte deler; bekreft prosjektspecifikke evner før du inkluderer dem i en innkjøpsordre eller evneerklæring.
Ofte stilte spørsmål
Er CNC-maskinerte skinner egnet for prototyper og serieproduksjon?
De kan det, avhengig av geometri, materiale, mengde og produksjonsøkonomi. CNC-bearbeiding er nyttig når en del krever teknisk materiale, funksjonelle hull, nøyaktige grensesnitt eller designendringer før en større produksjonsforpliktelse. Den endelige produksjonsprosessen bør vurderes ut fra mengde, syklustid, verktøy og alternative løsninger.
Kan en CNC-fræser lage perfekt skarpe innvendige hjørner?
Ikke vanligvis med en standard rund fræser. Innvendige hjørner får normalt en radius. Hvis et skarpt hjørne er funksjonelt nødvendig, bør en utskjæring eller en spesiell prosess diskuteres før designet ferdigstilles.
Hva er viktigere: hull-diameter eller hull-posisjon?
Det avhenger av monteringen. En pin kan kreve en kontrollert diameter, mens et boltmønster kan være mer følsomt for posisjonsnøyaktighet. En leiestol kan kreve både størrelses- og formkontroll. Tegningen bør definere den funksjonelle kravet i stedet for å bruke én toleranse på alle hull.
Trenger jeg både en 3D-modell og en 2D-tegning?
En 3D-modell kommuniserer geometri. En 2D-tegning anbefales sterkt når delen har kritiske toleranser, gjenger, krav til overflatebehandling, referanseflater, inspeksjonsnotater eller spesielle godkjenningsbetingelser. Filene må ha samme revisjonsnummer.
Kan materialet identifiseres fra et produktfoto?
Nei. Et foto kan indikere metallisk utseende eller overflatebehandling, men det kan ikke pålitelig bekrefte materialetype, varmebehandlingsstatus, belegg eller mekaniske egenskaper. Disse kravene må spesifiseres og verifiseres gjennom innkjøps- og kvalitetsprosessen.
Konklusjon
CNC-fresede festebrikker og koblingskomponenter blir enklere å anbuda, produsere og inspisere når designet skiller funksjon fra utseende. Definer referanseflater og grensesnitt først. Bruk praktiske indre radiuser, unngå unødvendig dype eller tynne detaljer, planlegg verktøytilgang og oppsett, tilordne toleranser i henhold til funksjonen, og gi tilstrekkelig tegnings- og inspeksjonsinformasjon slik at leverandører kan anbuda samme krav.
Har du en spesialfestebrikke eller en spesialkoblingskomponent som skal produseres?
Del din 3D-CAD-fil, tegning, materiale, mengde, kritiske toleranser, overflatebehandling og inspeksjonskrav med PFTWORLD for å diskutere fremstillingsevne og anbudskrav.
Utforsk CNC-fresingstjenesterEndelig materiale, prosess, toleranser, inspeksjon, levering og kontaktoppsett må bekreftes for det spesifikke prosjektet før kjøp.
Innholdsfortegnelse
- Hvorfor disse komponentene trenger mer enn en grunnleggende tegning
- Start med funksjonelle referanseplaner og grensesnitt
- Utform hull for tilgang, dybde og inspeksjon
- Bruk indre radiuser og gjør lommene fremstillelige
- Velg materiale og overflatebehandling fra applikasjonen
- Behandle toleranser som et funksjonelt budsjett
- Planlegg inspeksjon før fresing starter
- Hva som skal inkluderes i en RFQ for CNC-fresing
- En praktisk sjekkliste for designgjennomgang
- Velg en maskineringspartner som vurderer hele kravet
- Ofte stilte spørsmål
- Konklusjon
- Har du en spesialfestebrikke eller en spesialkoblingskomponent som skal produseres?