 EN


Przewodnik inżynierski | Indywidualne części wykonane metodą CNC
Przewodnik po projektowaniu części wykonanych metodą CNC: gwinty, otwory i podstawowe informacje potrzebne do zapytania ofertowego
Praktyczny przewodnik dla inżynierów i zakupowych OEM-ów, którzy potrzebują bardziej przejrzystych decyzji DFM, lepiej porównywalnych ofert cenowych oraz mniejszej liczby niespodzianek montażowych.
Gdy niestandardowa część CNC zawiera gwinty, otwory, występki, kołnierze, płaszczyzny pod klucz lub frezowane zaczepy, geometria stanowi tylko jeden z aspektów decyzji produkcyjnych. Sposób definiowania tych cech może wpływać na dostęp narzędzi, mocowanie przedmiotu obrabianego, liczbę ustawień, kontrolę jakości, montaż, koszty oraz dokładność oferty cenowej. Przedstawione tutaj przykłady dotyczą wyłącznie widocznych typów cech; ich dokładne materiały, wymiary, допuszczalne odchyłki i zastosowania nie zostały potwierdzone na podstawie zdjęć.
Co należy sprawdzić przed złożeniem zapytania ofertowego na obróbkę CNC?
Przed wysłaniem modelu do dostawcy obróbki CNC należy sprawdzić funkcję cech, dostęp narzędzi, kolejność operacji technologicznych, priorytet tolerancji oraz dowody kontroli. Należy zadać pytania: do czego służy każde otwór, gwint, występ, stopień lub powierzchnia płaska; czy narzędzie może do niego dotrzeć sztywno; czy wymagane są toczenie, frezowanie, ponowne pozycjonowanie lub operacje wtórne; które wymiary wpływają na dopasowanie; oraz co należy zmierzyć.
Taka weryfikacja jest bardziej przydatna niż stosowanie ścisłych tolerancji dla każdego wymiaru. Ścisłe tolerancje mogą zwiększyć nakład pracy związany z obróbką i kontrolą, podczas gdy niejasne wymagania funkcjonalne nadal mogą uniemożliwić dostawcy wybór odpowiedniej metody obróbki.
1. Rozpocznij od funkcji każdej cechy
Otwory: luźne dopasowanie, lokalizacja, przepływ czy mocowanie?
Otwór może służyć do montażu luzem, do pinu lokalizacyjnego, łożyska, wału, przepływu cieczy lub połączenia gwintowanego. Te funkcje wymagają różnych podejść projektowych i kontrolnych.
Otwór przebijający jest często łatwiejszy w obróbce niż otwór ślepy, ponieważ wióry i chłodziwo mają ścieżkę przepływu przez detal. Otwór ślepy może być konieczny, gdy przeciwna powierzchnia musi pozostać nietknięta, jednak jego głębokość, dostęp narzędzia oraz usuwanie wiórów należy sprawdzić na wczesnym etapie.
Jeśli otwór służy do pozycjonowania kołka, łożyska, wkładki lub wału, sama średnica może być niewystarczająca. Na rysunku może być również konieczne określenie położenia, prostopadłości, cylindryczności lub zależności względem punktu odniesienia. Jeśli otwór ma jedynie zapewnić luz dla elementu łączącego, nadmiernie ścisła tolerancja średnicy może zwiększyć koszty bez poprawy montażu.
Wątki: określają połączenie, nie tylko skok
Dla wewnętrznych lub zewnętrznych wątków w zapytaniu ofertowym (RFQ) należy podać standard i oznaczenie gwintu, średnicę zewnętrzną oraz skok – tam, gdzie są istotne, klasę gwintu lub dopasowanie, długość użytecznego zazębienia, formę wewnętrzną lub zewnętrzną, komponent współpracujący, metodę kontroli oraz wszelkie wymagania dotyczące fazowania wejściowego, rowków odprowadzających lub wybiegu.
Ślepa gwintowana otwór zwykle wymaga dodatkowej, niegwintowanej głębokości poniżej użytecznej części gwintu. Ta przestrzeń pozwala narzędziu na zakończenie gwintowania oraz zapewnia miejsce na wióry. Określenie większej głębokości gwintu niż wymaga połączenie może wydłużyć czas cyklu i utrudnić kontrolę jakości, nie poprawiając przy tym właściwości połączenia.
2. Sprawdź dostępność narzędzia, głębokość i wewnętrzne narożniki
Obróbka CNC to proces ubytkowy. Narzędzie musi fizycznie dotrzeć do materiału, usunąć wióry oraz zachować wystarczającą sztywność, aby utrzymać wymaganą geometrię i jakość powierzchni.
Głębokie otwory i wąskie cechy
W miarę jak stosunek głębokości otworu do jego średnicy rośnie, usuwanie wiórów i odkształcenie narzędzia stają się trudniejsze. Ślepy otwór umieszczony w głębokiej kieszeni lub blisko wysokiej ściany może wymagać dłuższego narzędzia, zmiany kolejności operacji lub dodatkowego ustawienia. Te decyzje mogą wpływać na dokładność i cenę.
Podczas przeglądu projektu zadaj pytania: czy otwór przebijający mógłby zastąpić otwór ślepy, czy określona głębokość jest konieczna, czy istnieje jasny dostęp dla wierteł, frezów czołowych, rozszerzaczy lub narzędzi do gwintowania, czy standardowy rozmiar narzędzia jest odpowiedni oraz czy element znajduje się zbyt blisko krawędzi lub wysokiej ściany.
Promienie wewnętrzne i załamania krawędzi zewnętrznych
Frezarki mają kształt okrągły, dlatego wewnętrzne narożniki zwykle otrzymują promień zamiast idealnie ostrego kąta. Jeśli funkcjonalnie wymagany jest ostry wewnętrzny kąt, część może wymagać specjalnego narzędzia, wolniejszego frezowania lub procesu wtórnego – w zależności od geometrii.
Krawędzie zewnętrzne są często łatwiejsze w obróbce przy użyciu fazowania lub określonego załamania krawędzi. Jeśli dokładny rozmiar fazowania nie ma znaczenia funkcjonalnego, unikaj jego ścisłego kontrolowania. Zamiast tego określ wymagany stan krawędzi, np. „załamać ostre krawędzie” lub „usunąć wypraski”, oraz zidentyfikuj krawędzie, które muszą pozostać ostrymi.
3. Traktuj wałki montażowe, kołnierze i wzory otworów montażowych jako cechy montażowe
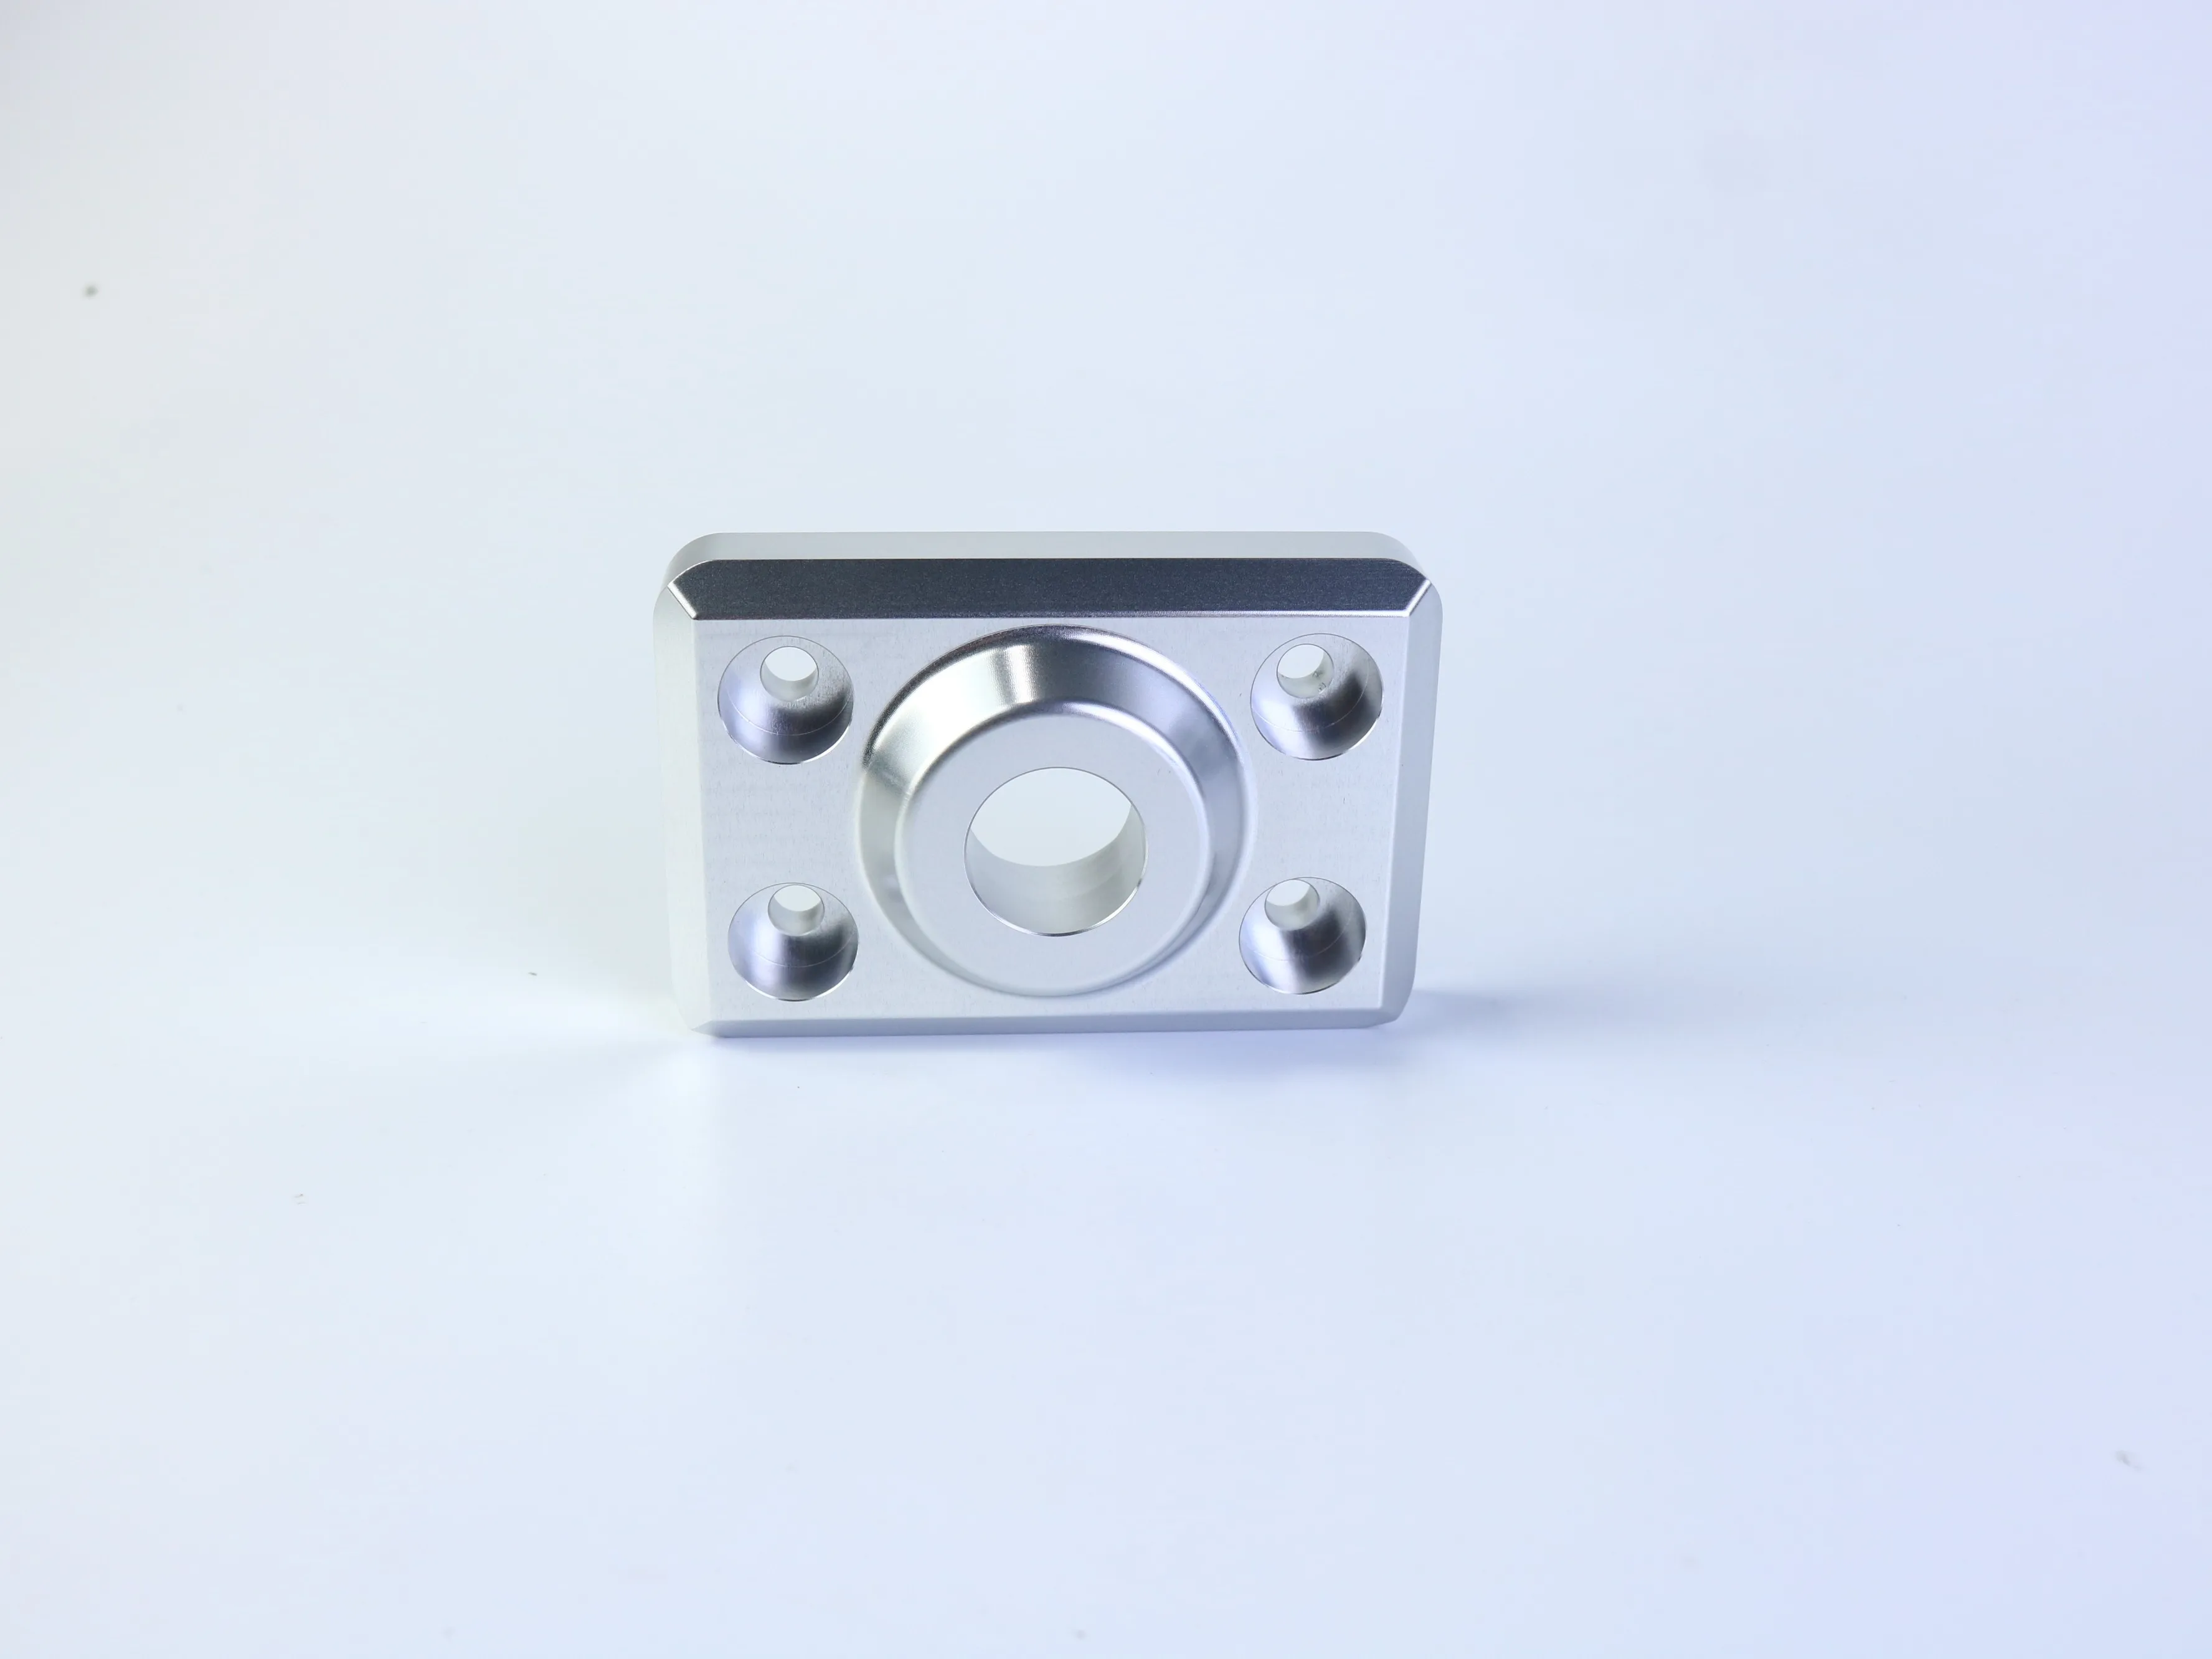
Prostokątny element z centralnym okrągłym cechowaniem i czterodziurkowym wzorem montażowym może być używany jako płyta montażowa, kołnierz, adapter lub uchwyt, ale zdjęcie nie potwierdza jego zastosowania. Dla tego typu części najważniejsze pytania dotyczą zwykle relacji geometrycznych:
- Czy centralne otwarcie jest współosiowe z wałkiem lub zewnętrznym cechowaniem?
- Czy wzór otworów jest symetryczny względem osi odniesienia?
- Czy powierzchnia montażowa musi być wystarczająco płaska, aby zapewnić uszczelnienie lub pozycjonowanie innego elementu?
- Czy wysokość wałka jest kontrolowana, ponieważ określa ona położenie osiowe?
- Czy otwory pod śruby są otworami luzowymi, gwintowanymi, wyfrezowanymi lub stożkowymi?
- Czy istnieje wymagana relacja między wzorem otworów a centralnym cechowaniem?
Zestaw oddzielnych wymiarów liniowych może nie przekazywać tych relacji w sposób skuteczny. Tam, gdzie montaż zależy od położenia lub orientacji cechowania, należy zastosować jasną strukturę punktów odniesienia oraz odpowiednie oznaczenia GD&T. Dostawca musi również znać powierzchnie, które stanowią główne odniesienia podczas przygotowywania i kontroli.
4. Zastosuj tolerancje według funkcji
Praktyczna strategia tolerancji rozdziela wymiary ogólne, wymiary funkcyjne oraz zależności geometryczne. Tolerancje ogólne mogą być stosowane do niekrytycznych długości, elementów estetycznych lub cech zapewniających luz, o ile standard rysunkowy jest jasny. Tolerancje wymiarów funkcyjnych stosuje się przy dopasowaniach, barkach, średnicach otworów, połączeniach gwintowych oraz cechach pozycjonujących. Tolerancje geometryczne są odpowiednie dla zależności położenia, płaskości, prostopadłości, profilu lub orientacji wpływających na montaż.
- Ogólna tolerancja: Stosuj do cech niekrytycznych zgodnie z określonym standardem rysunkowym.
- Tolerancja wymiaru funkcyjnego: Stosuj tam, gdzie wielkość bezpośrednio wpływa na dopasowanie lub wydajność.
- Tolerancja geometryczna: Stosuj bazy odniesienia oraz GD&T tam, gdzie istotne są zależności między cechami.
Nie kopiuj standardowych tolerancji dostawcy do swojego rysunku bez sprawdzenia, czy odpowiadają one zamierzeniom projektowym. Podana standardowa tolerancja nie jest automatycznie odpowiednia dla gniazda łożyska, powierzchni uszczelniającej, połączenia gwintowego lub cechy precyzyjnego pozycjonowania. Ponadto oddziel tolerancje wykonawcze od chropowatości powierzchni. Element może spełniać wymagania dotyczące wymiarów i mimo to ulec awarii, jeśli powierzchnia uszczelniająca lub ślizgowa ma niewłaściwą chropowatość lub kierunek śladów narzędzi.
5. Określ materiał i obróbkę powierzchni osobno
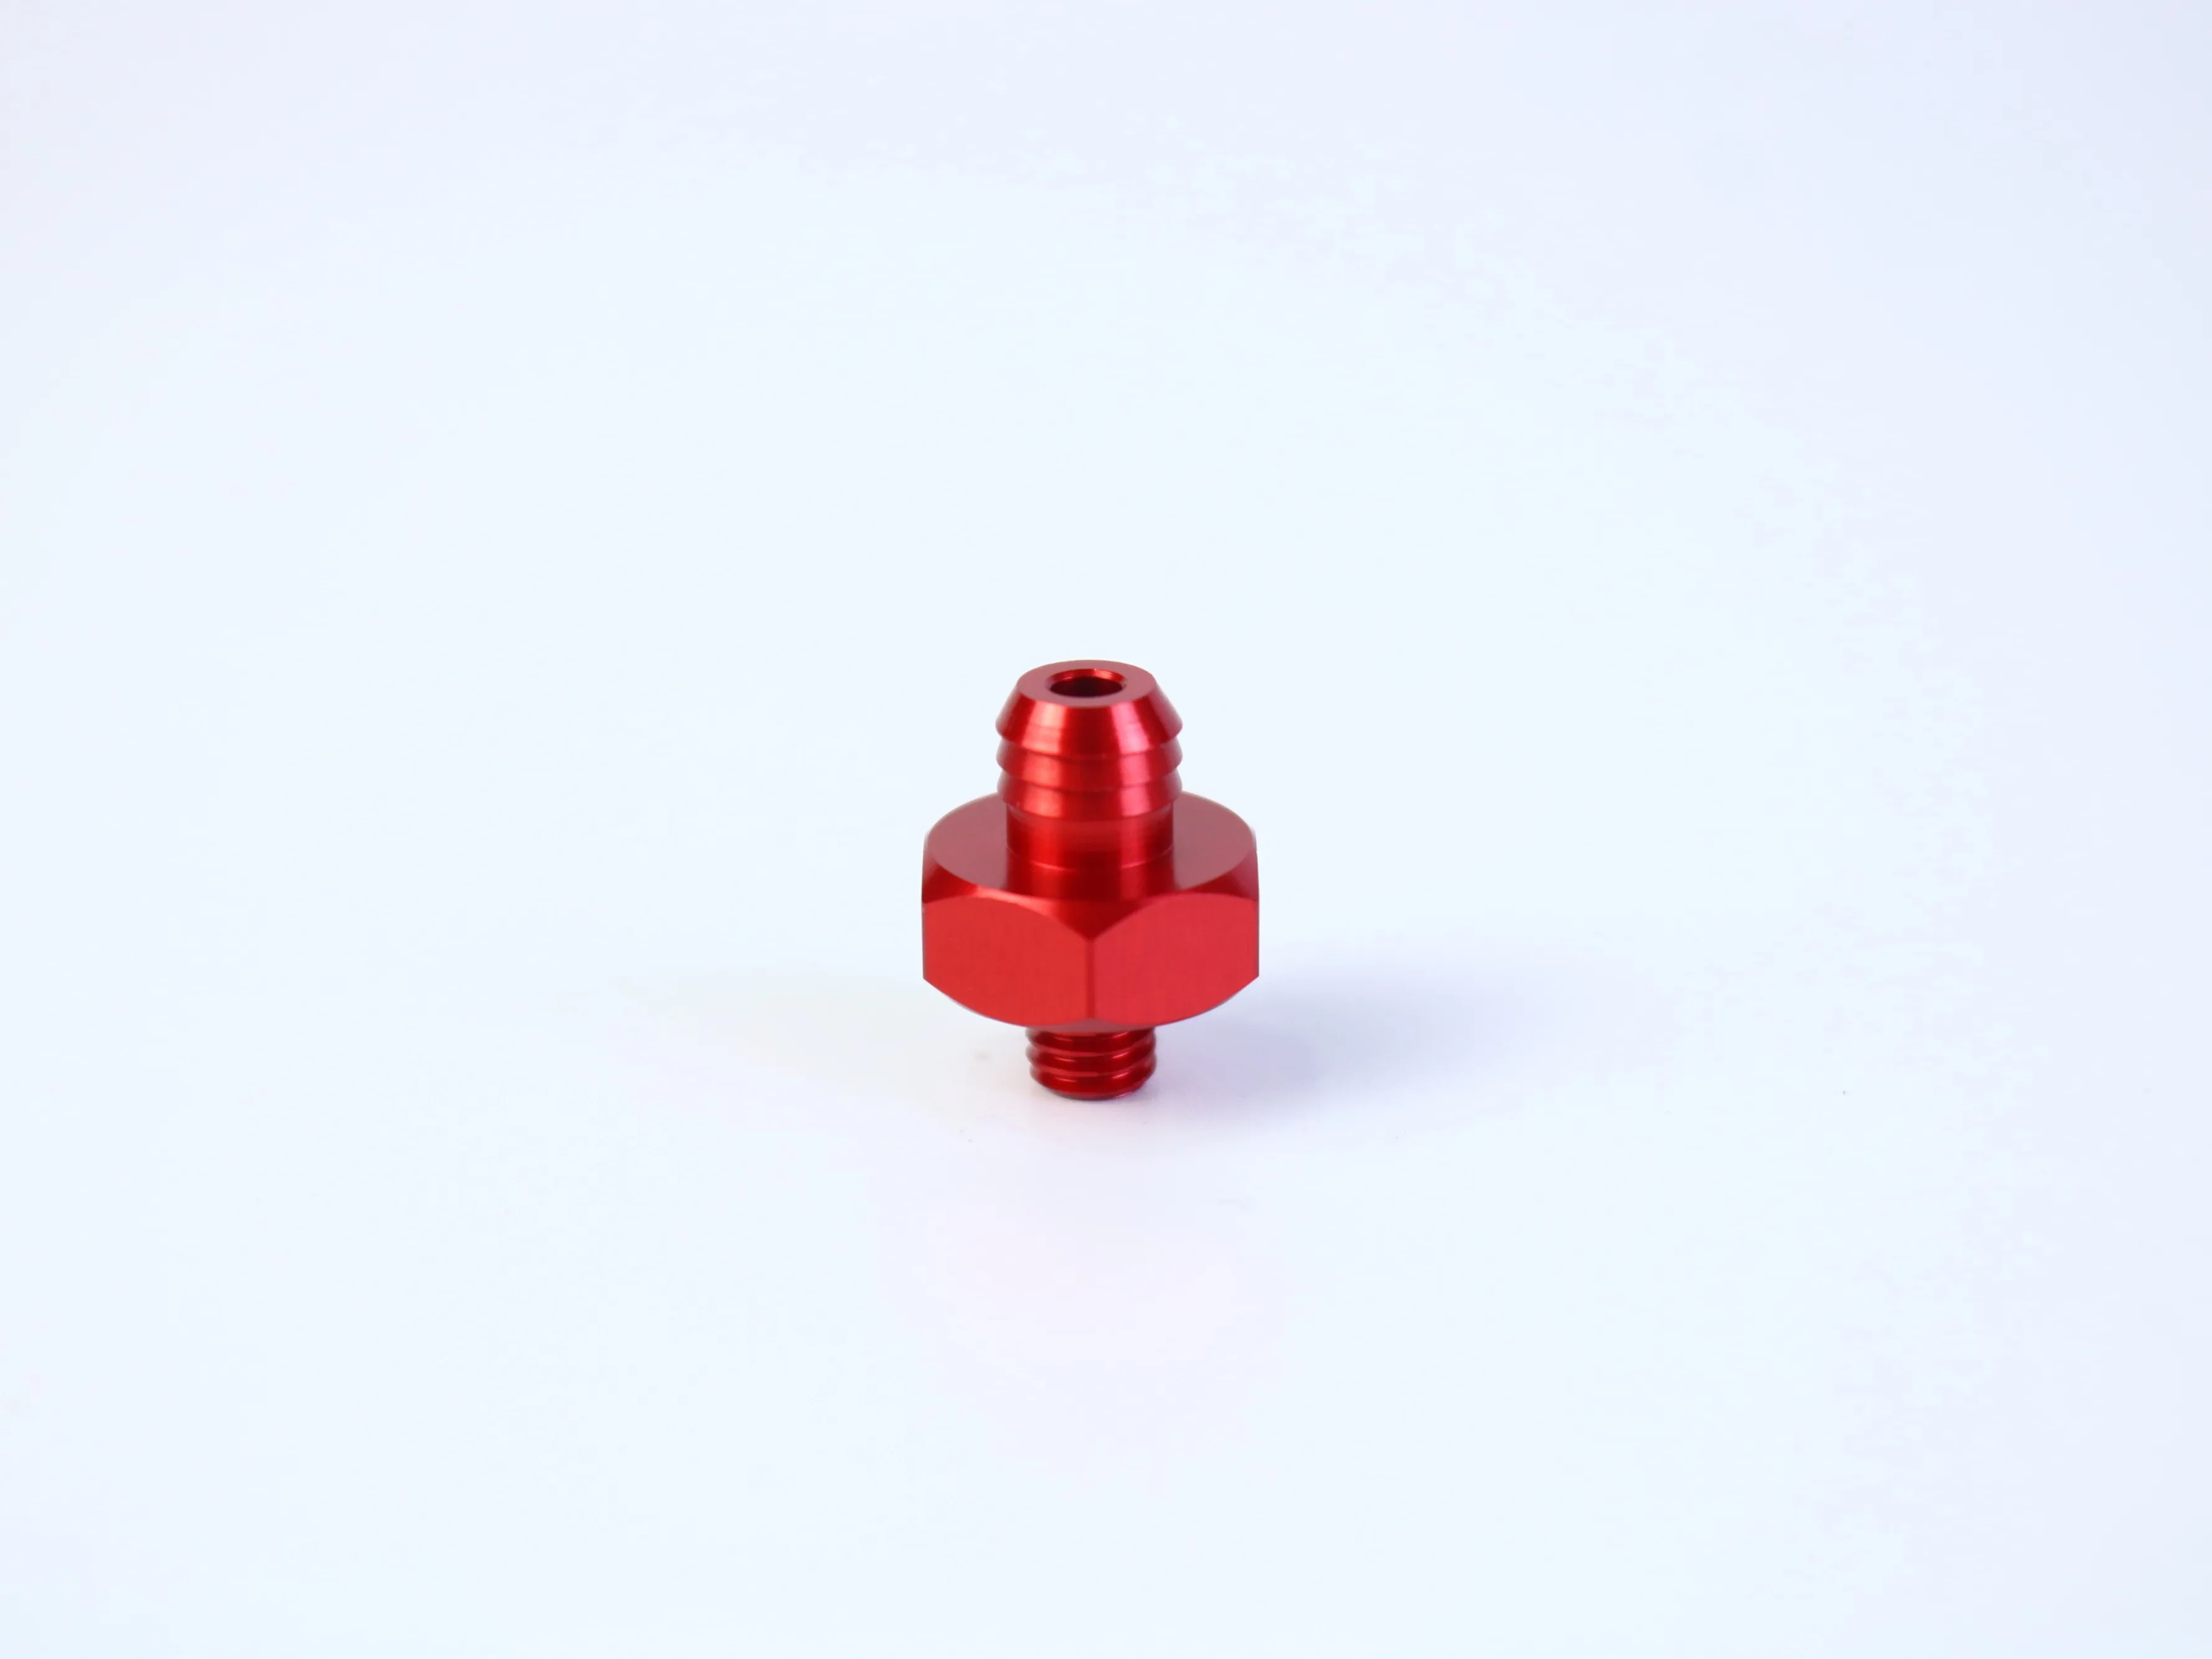
Kolor lub odbijalność sfotografowanego elementu nie dowodzi jego materiału. Srebrzysty element może być wykonany z aluminium, stali nierdzewnej, stali pokrytej warstwą ochronną lub innego stopu; czerwony element może być anodowany, pomalowany, pokryty warstwą ochronną lub sfotografowany w świetle barwnym.
Zapytanie o cenę powinno określać gatunek i stan materiału tam, gdzie jest to istotne, wraz z wszelkimi wymaganymi certyfikatami. Jeśli materiał nie został jeszcze ustalony, należy zamiast tego wyjaśnić wymagania funkcjonalne: wytrzymałość, masę, narażenie na korozję, przewodność elektryczną, odporność na zużycie, zachowanie magnetyczne, temperaturę eksploatacji oraz zgodność z materiałami współpracującymi.
Obróbkę powierzchni należy również określić osobno. Anodowanie, pasywacja, pokrywanie metalami, piaskowanie, polerowanie i lakierowanie proszkowe mogą wpływać na wygląd, odporność na korozję, odporność na zużycie, przewodność elektryczną, wymiary oraz konieczność maskowania. Wymiarów krytycznych może wymagać ocena przed i po obróbce powierzchniowej. Użyteczne zapytanie o cenę identyfikuje powierzchnie funkcyjne lub wizualne, wymagany standard wykończenia oraz informuje, czy gwinty, otwory, powierzchnie odniesienia lub powierzchnie uszczelniające wymagają ochrony.
6. Zapytanie o cenę powinno być wystarczająco pełne, aby umożliwić porównanie dostawców
Dostawca nie może przygotować porównywalnej oferty, jeśli każdy uczestnik przetargu musi zgadywać inny zestaw założeń. Należy zawrzeć poniższe informacje, o ile są dostępne.
- Dane projektowe: 2D rysunek kontrolowany rewizjami, 3D model CAD, jednostki miary, metoda rzutowania, materiał, obróbka powierzchni, maskowanie, ogólne допусki, krytyczne допусki, elementy odniesienia, geometria i tolerancje geometryczne (GD&T), normy gwintów, głębokości, informacje o współpracy elementów, usuwanie wykańczania (deburring) oraz warunki krawędzi.
- Dane handlowe: etap prototypu, produkcji próbnej, małoseryjnej lub masowej; wymagana ilość; przewidywana roczna objętość produkcji (jeśli znana); ilość próbek; terminy dostawy kluczowych etapów; opakowanie, etykietowanie, śledzoność, miejsce przeznaczenia, warunki handlowe oraz wymagane dokumenty jakościowe.
- Pytania techniczne: Które cechy niosą największe ryzyko trudności w produkcji? Które wymiary są objęte dopuszczalnymi odchyłkami ogólnymi? Czy proces wymaga wielu ustawień lub operacji wtórnych? Czy w zakres prac wchodzą oprzyrządowanie, uchwyty, wykańczanie, kontrola jakości oraz opakowanie?
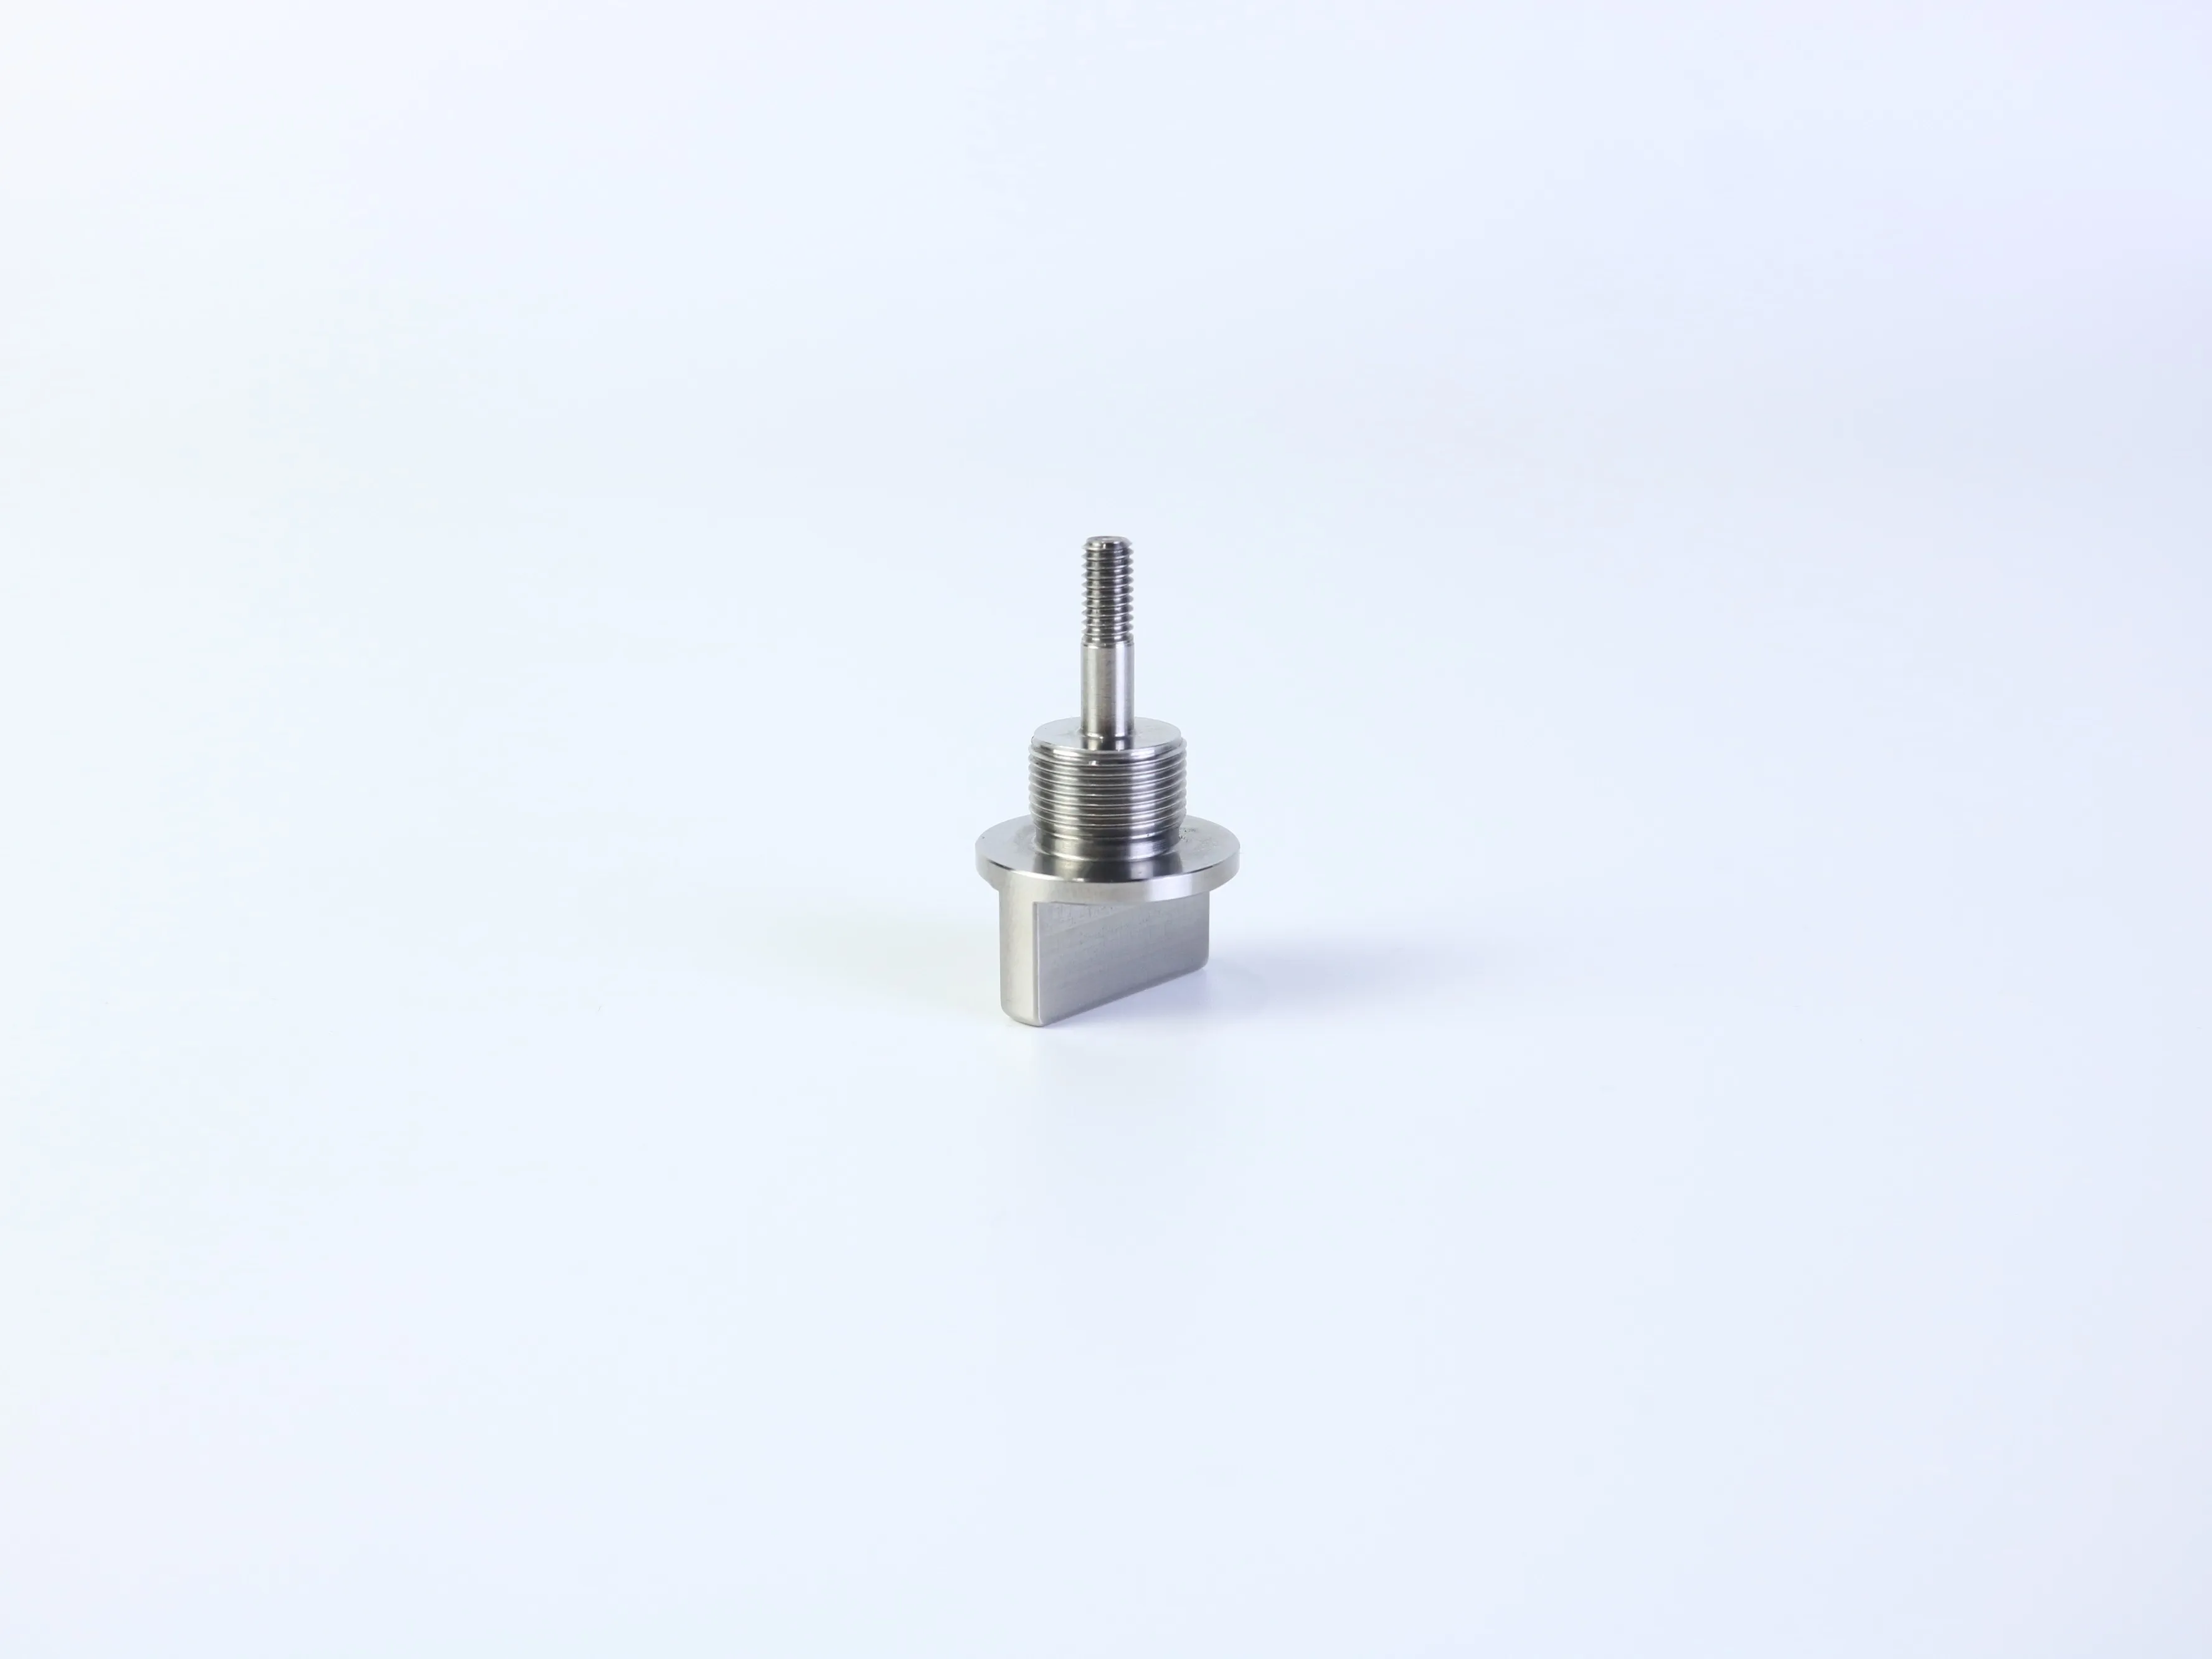
Dla elementu toczonego i frezowanego należy określić krytyczny związek osi z płaszczyzną oraz orientację obrotową. Prosta operacja toczenia może być niewystarczająca, gdy detal zawiera kołnierz, gwint, trzpień, prostokątny występ, frezowaną płaszczyznę lub cechę poprzeczną. Rysunek powinien umożliwiać pomiar tego związku zamiast jedynie jego wizualną ocenę.
Lepsze pytanie w zapytaniu ofertowym
Poproś dostawcę o wykaz ryzyk związanych z wykonalnością oraz założeń przygotowujących ofertę przed rozpoczęciem produkcji. Dzięki temu stają się widoczne ukryte operacje wtórne, niejasne gwinty, brak dowodów kontroli jakości oraz dwuznaczne tolerancje – w momencie, gdy zmiany są jeszcze możliwe do wprowadzenia.
7. Typowe ryzyka kosztowe i jakościowe
Niepotrzebna precyzja
Stosowanie ścisłej tolerancji do każdej cechy może wydłużyć czas obróbki, zwiększyć nakład pracy kontrolnej, podnieść ryzyko odpadu oraz ograniczyć wybór dostawców. Precyzyjne wymagania rezerwuj wyłącznie dla cech, które ich naprawdę wymagają.
Ukryte operacje wtórne
Obrócony element z frezowaną płaszczyzną, wycięciem, otworem poprzecznym lub prostokątną wyprotką może wymagać dodatkowego ustawienia. Jeśli rysunek nie określa zależności między osią toczenia a frezowaną cechą, przed przygotowaniem oferty lub produkcji może być konieczne wyjaśnienie.
Niejasne gwinty i słabe zaplanowanie kontroli
Oznaczenie gwintu bez podania standardu, klasy, skutecznej długości lub wymagań dotyczących współpracy jest niekompletne. Jeśli układ otworów, powierzchnia kołnierza, występ lub oś gwintowana ma znaczenie funkcjonalne, należy określić sposób ich odniesienia i weryfikacji. Sformułowanie „sprawdzić wszystkie wymiary” jest mniej przydatne niż wskazanie kluczowych cech oraz wymaganego formatu raportu.
8. Praktyczna lista kontrolna DFM i RFQ dla CNC
- Każdy otwór pełni określoną funkcję, a każda głębokość otworu ślepego jest niezbędna i dostępna.
- Określono standardy gwintów, klasy, głębokości, współpracujących części, rowków odpoczynkowych oraz metody kontroli.
- Układy otworów są powiązane z jasno zdefiniowanymi punktami odniesienia, gdy ich położenie ma znaczenie.
- Wewnętrzne narożniki umożliwiają realistyczną promień frezu, a cienkie ściany lub głębokie kieszenie zostały sprawdzone pod kątem sztywności.
- Elementy toczenia i frezowania mają jasno określony proces oraz orientację.
- Wymiary krytyczne są oddzielone od wymiarów ogólnych.
- Materiał, stan, wykończenie powierzchni, maskowanie, usunięcie wyprasek, zaokrąglenie krawędzi oraz wymagania estetyczne są jasno określone.
- Podano ilość, etap produkcji, oczekiwany termin dostawy oraz dokumenty inspekcyjne.
- Dostawca jest proszony o wskazanie założeń przed rozpoczęciem produkcji.
Często zadawane pytania: części frezowane CNC, gwinty oraz zapytania ofertowe (RFQ)
Czy model 3D CAD sam w sobie może posłużyć jako podstawa do wyceny CNC?
Czasem tak, ale może nie zawierać informacji o materiale, dopuszczalnych odchyłkach, gwintach, wykończeniu powierzchni, punktach odniesienia, wymaganiach inspekcyjnych ani o cechach, które nie są w pełni reprezentowane przez geometrię modelu. Rysunek kontrolowany rewizyjnie lub pisemna specyfikacja zmniejsza liczbę założeń.
Czy otwory przebijające są zawsze lepsze niż otwory ślepe?
Nie. Otworki przebijające są często prostsze, gdy nie utrudniają montażu, ale otwór ślepy może być konieczny do ochrony powierzchni lub spełnienia wymogu funkcjonalnego. Wybierz najprostszy element spełniający założenia projektowe.
Jak określić części CNC z gwintem?
Określ standard gwintu, jego rozmiar, skok, klasę lub dopasowanie, długość użytkową, formę wewnętrzną lub zewnętrzną, wymagania dotyczące rowka luzującego lub fazowania oraz komponent współpracujący i metodę kontroli. Wizualne potwierdzenie obecności gwintu nie stanowi wystarczającego dowodu zgodności.
Czy każda wymiar na części CNC powinien mieć ścisłą tolerancję?
Nie. Ścisłe tolerancje powinny być powiązane z dopasowaniem, funkcją lub wydajnością. Dla cech niestotnych wystarczająca może być jasno zdefiniowana tolerancja ogólna.
Przygotuj bardziej porównywalne zapytanie ofertowe na obróbkę CNC
Elementy z gwintem, płyty montażowe, wypustki, kołnierze oraz komponenty toczone i frezowane można skutecznie produkować, gdy ich wymagania funkcjonalne są przekształcane w dostępną geometrię, odpowiednie допuszczalne odchyłki, jasne założenia procesowe oraz mierzalne kryteria kontroli.
Celem nie jest zwiększanie złożoności lub dokładności każdego elementu. Celem jest dostarczenie dostawcy wystarczającej ilości informacji, aby mógł wybrać odpowiednią metodę produkcji, wcześnie zidentyfikować potencjalne ryzyka, przygotować ofertę obejmującą dokładnie ten zakres, który zamierzałeś, oraz zweryfikować te elementy, które mają znaczenie dla Twojej złożonej jednostki.
Omów swój projekt CNC na zamówienie
Aby omówić wykonalność technologiczną i uzyskać wycenę, przygotuj najnowszy rysunek 2D, model CAD 3D, wymagania dotyczące materiału i powłoki, ilość sztuk, etap produkcji oraz oczekiwania dotyczące kontroli jakości. Informacje publiczne PFTWORLD dotyczące obróbki CNC można przejrzeć przed przesłaniem szczegółów projektu.
Przejrzyj usługi CNC na zamówienie