 EN


Indywidualna obróbka CNC | Wsparcie inżynierskie | Produkcja B2B
Złożone elementy wykonane metodą CNC, zaprojektowane z uwzględnieniem funkcji, dopasowania i powtarzalności
Dla elementów z kołnierzami, obudów z gwintem, podzielnych uchwytów, części stopniowanych oraz innych precyzyjnych komponentów mechanicznych właściwy wynik produkcyjny zaczyna się jeszcze przed rozpoczęciem obróbki CNC. PFTWORLD wspiera zakupujących rzeczywistą analizą projektu, przejrzystym zakresem oferty oraz indywidualnymi rozwiązaniami w zakresie obróbki CNC dla potrzeb prototypowych i seryjnych.
Niestandardowe komponenty mechaniczne
Element wykonany metodą CNC jest udany tylko wtedy, gdy prawidłowo funkcjonuje w montażu
Złożony element CNC może obejmować kołnierz, stopniowane średnice, otwory montażowe, gwinty wewnętrzne, frezowane rowki, rozcięcia oraz powtarzające się cechy okrągłe. Każda z tych cech może być wykonywana niezależnie, jednak ich połączenie może generować ukryte ryzyka: trudności w zamocowaniu detalu, ograniczony dostęp narzędzi, kumulacja błędów ustawienia, niestabilna jakość powierzchni lub wycena oparta na założeniach.
Najbardziej niezawodnym podejściem jest analiza projektu w oparciu o trzy pytania: Czy dana cecha pełni wyraźną funkcję? Czy można do niej uzyskać stały i powtarzalny dostęp narzędziem oraz ją obrabiać? Czy wymóg można zweryfikować przy użyciu zdefiniowanego punktu odniesienia? Takie podejście chroni zamierzenia projektowe, jednocześnie redukując niepotrzebną złożoność produkcji.
Wpływ geometrii na proces frezowania CNC
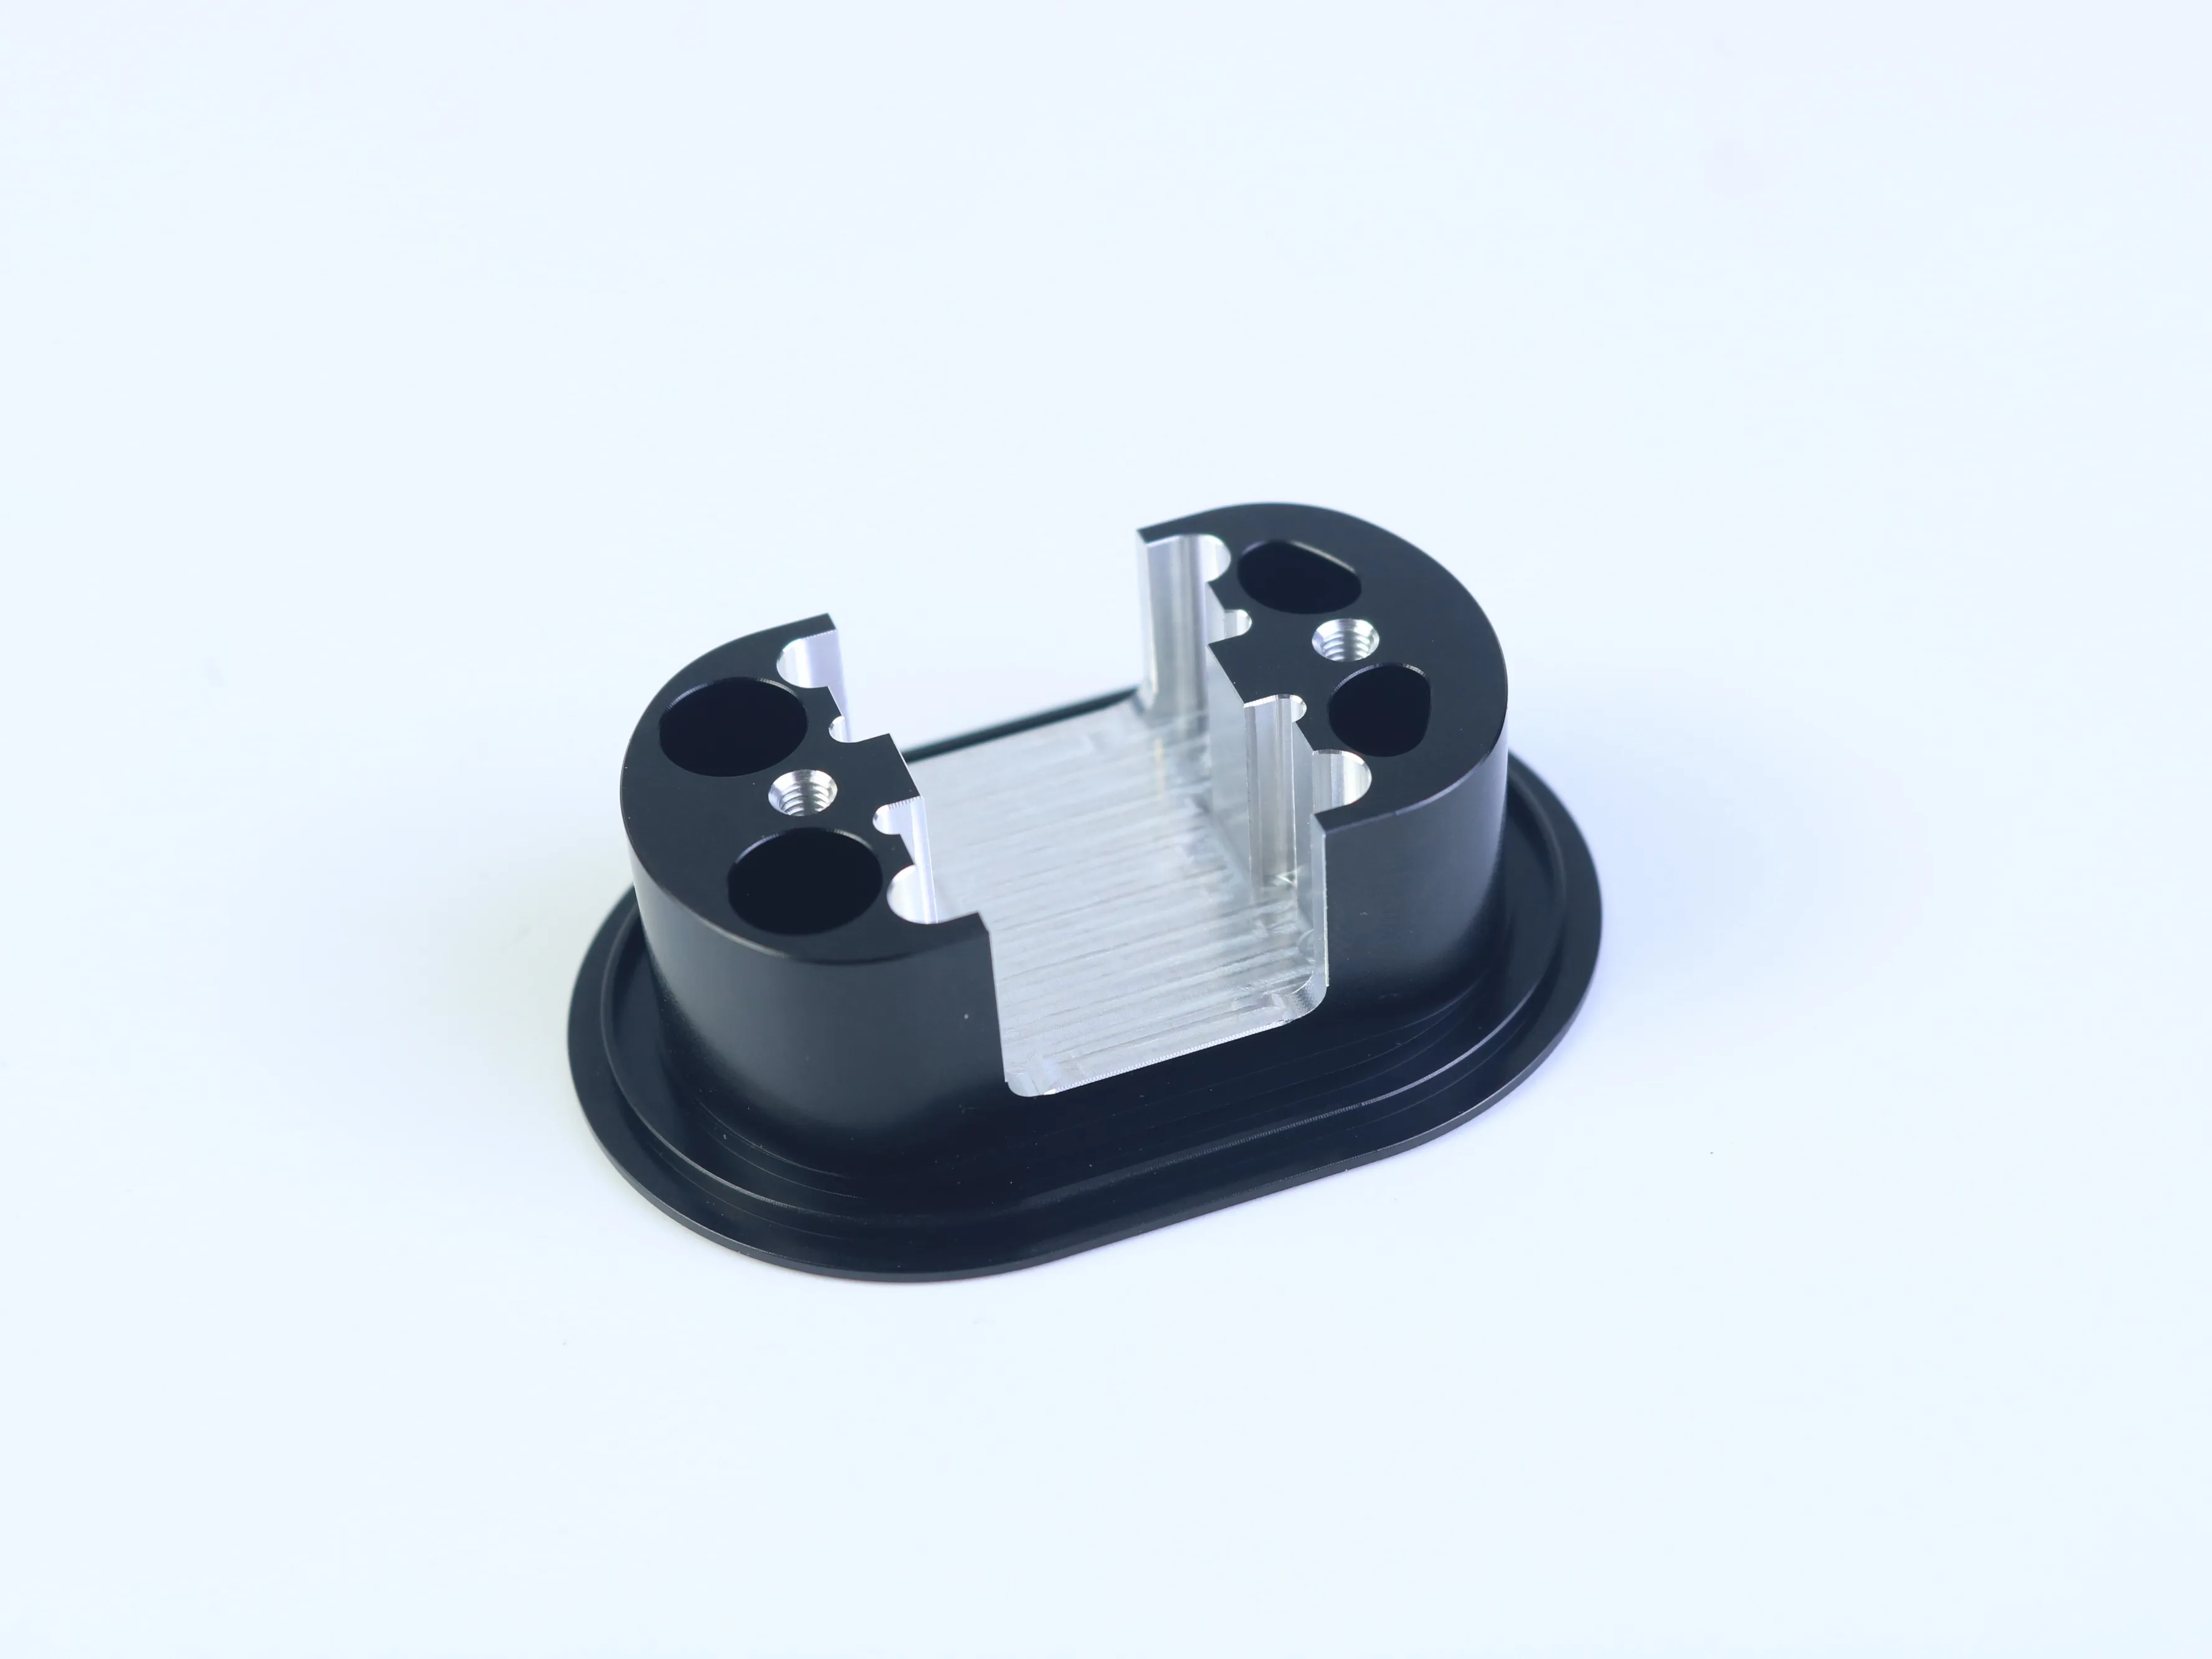
Cechy obrotowe, takie jak średnice zewnętrzne, ramiona, powierzchnie kołnierza oraz otwory współśrodkowe, mogą nadawać się do toczenia CNC. Elementy niemające charakteru obrotowego — takie jak układy montażowe, rowki, podzielone otwory, frezowane płaszczyzny oraz niektóre gwintowane elementy — mogą wymagać frezowania CNC, wiercenia, rozwiercania, gwintowania lub frezowania gwintów. Połączony proces toczenia i frezowania może być odpowiedni, gdy komponent zawiera obie rodziny cech.
Ostateczny proces powinien być wybierany na podstawie wymagań inżynieryjnych, a nie na podstawie wyglądu przykładowego obrazu. Gatunek materiału, ilość, tolerancja, wykończenie powierzchni, mocowanie przedmiotu obrabianego oraz wymagania dotyczące kontroli mogą znacząco zmienić plan procesu. Podczas wyceny należy określić, które powierzchnie decydują o wyrównaniu, które otwory otrzymują łączniki lub kołki centrujące, oraz które wymiary są kosmetyczne, a nie funkcjonalne.
Zasada inżynieryjna: Funkcja, która nie jest funkcjonalnie wymagana, nie powinna generować niepotrzebnej pracy związanej z narzędziowaniem, uchwytem, kontrolą jakości ani wykańczaniem. Funkcja krytyczna pod względem funkcjonalnym musi być opisana z wystarczającą precyzją, aby zapewnić odpowiednie dopasowanie i wydajność.
Pięć sprawdzeń projektowych zmniejszających ryzyko produkcyjne
1. Planuj punkty odniesienia i ustawienia z uwzględnieniem montażu
Gdy detal wymaga więcej niż jednej orientacji, każde przestawienie może wprowadzić dodatkową zmienność. Używaj funkcjonalnych punktów odniesienia odzwierciedlających sposób montażu detalu. Powierzchnia kołnierza może kontrolować położenie osiowe, podczas gdy centralne otwory mogą kontrolować wyrównanie promieniowe. Układy otworów i wycięcia powinny być powiązane z punktem odniesienia rzeczywiście decydującym o montażu, a nie po prostu z najbliższym zewnętrznym brzegiem.
2. Używaj praktycznych promieni wewnętrznych
Większość frezów jest cylindryczna, więc wewnętrzne narożniki naturalnie otrzymują promień zaokrąglenia. Bardzo małe promienie mogą wymagać mniejszych narzędzi, wolniejszych warunków skrawania, większej liczby przejść oraz zwiększają ryzyko ugięcia narzędzia. Tam, gdzie promień nie wpływa na montaż, praktyczny zaokrąglony narożnik zwykle poprawia wykonalność technologiczną. Jeśli ostry wewnętrzny narożnik jest niezbędny, należy go określić jako wymaganie funkcjonalne i sprawdzić, czy konieczne jest wykonanie podcięcia lub zastosowanie alternatywnej metody obróbki.
3. W pełni określać cechy gwintowane
Gwintowana otwór powinien zawierać standard metryczny lub calowy, nominalny rozmiar, skok gwintu, klasę dopasowania (jeśli dotyczy), pełną głębokość gwintu, całkowitą głębokość otworu oraz informację, czy otwór jest ślepy czy przechodzący. Nadmierna głębokość gwintu może wydłużyć czas obróbki i zwiększyć ryzyko utrudnionej odprowadzania wiórków lub pęknięcia narzędzia, bez poprawy jakości połączenia. Poprawna długość zazębienia zależy od materiału, typu elementu łączącego, obciążenia oraz konstrukcji zespołu.
4. Zastosuj tolerancje według funkcji
Dokładne tolerancje powinny być zarezerwowane dla powierzchni wpływających na dopasowanie, ruch, uszczelnienie, wyrównanie lub przenoszenie obciążenia. Zastosowanie oznaczeń precyzyjnych do każdej wymiaru zwiększa nakłady na obróbkę i kontrolę pomiarową, nie poprawiając koniecznie końcowej złożoności. Należy stosować przejrzystą strukturę punktów odniesienia oraz rozróżniać wymiary krytyczne dla funkcji od ogólnych i estetycznych.
5. Przeanalizuj cechy głębokie i cienkie ścianki
Głębokie kieszenie, wąskie wpadki oraz cienkie ścianki mogą zwiększać drgania, ugięcie narzędzia, nagrzewanie się, problemy z usuwaniem wiórków oraz odkształcenia. Należy sprawdzić, czy daną cechę można otworzyć, skrócić, wzmocnić lub podzielić bez wpływu na jej funkcję. Rzeczywiste ograniczenia zależą od materiału, średnicy narzędzia, głębokości cechy, sposobu zamocowania przedmiotu oraz wymaganej dokładności; dlatego stosowane proporcje projektowe mają służyć jedynie jako zachęta do analizy – nie jako uniwersalna zasada akceptacji.
Wykańczanie powierzchni i operacje wtórne
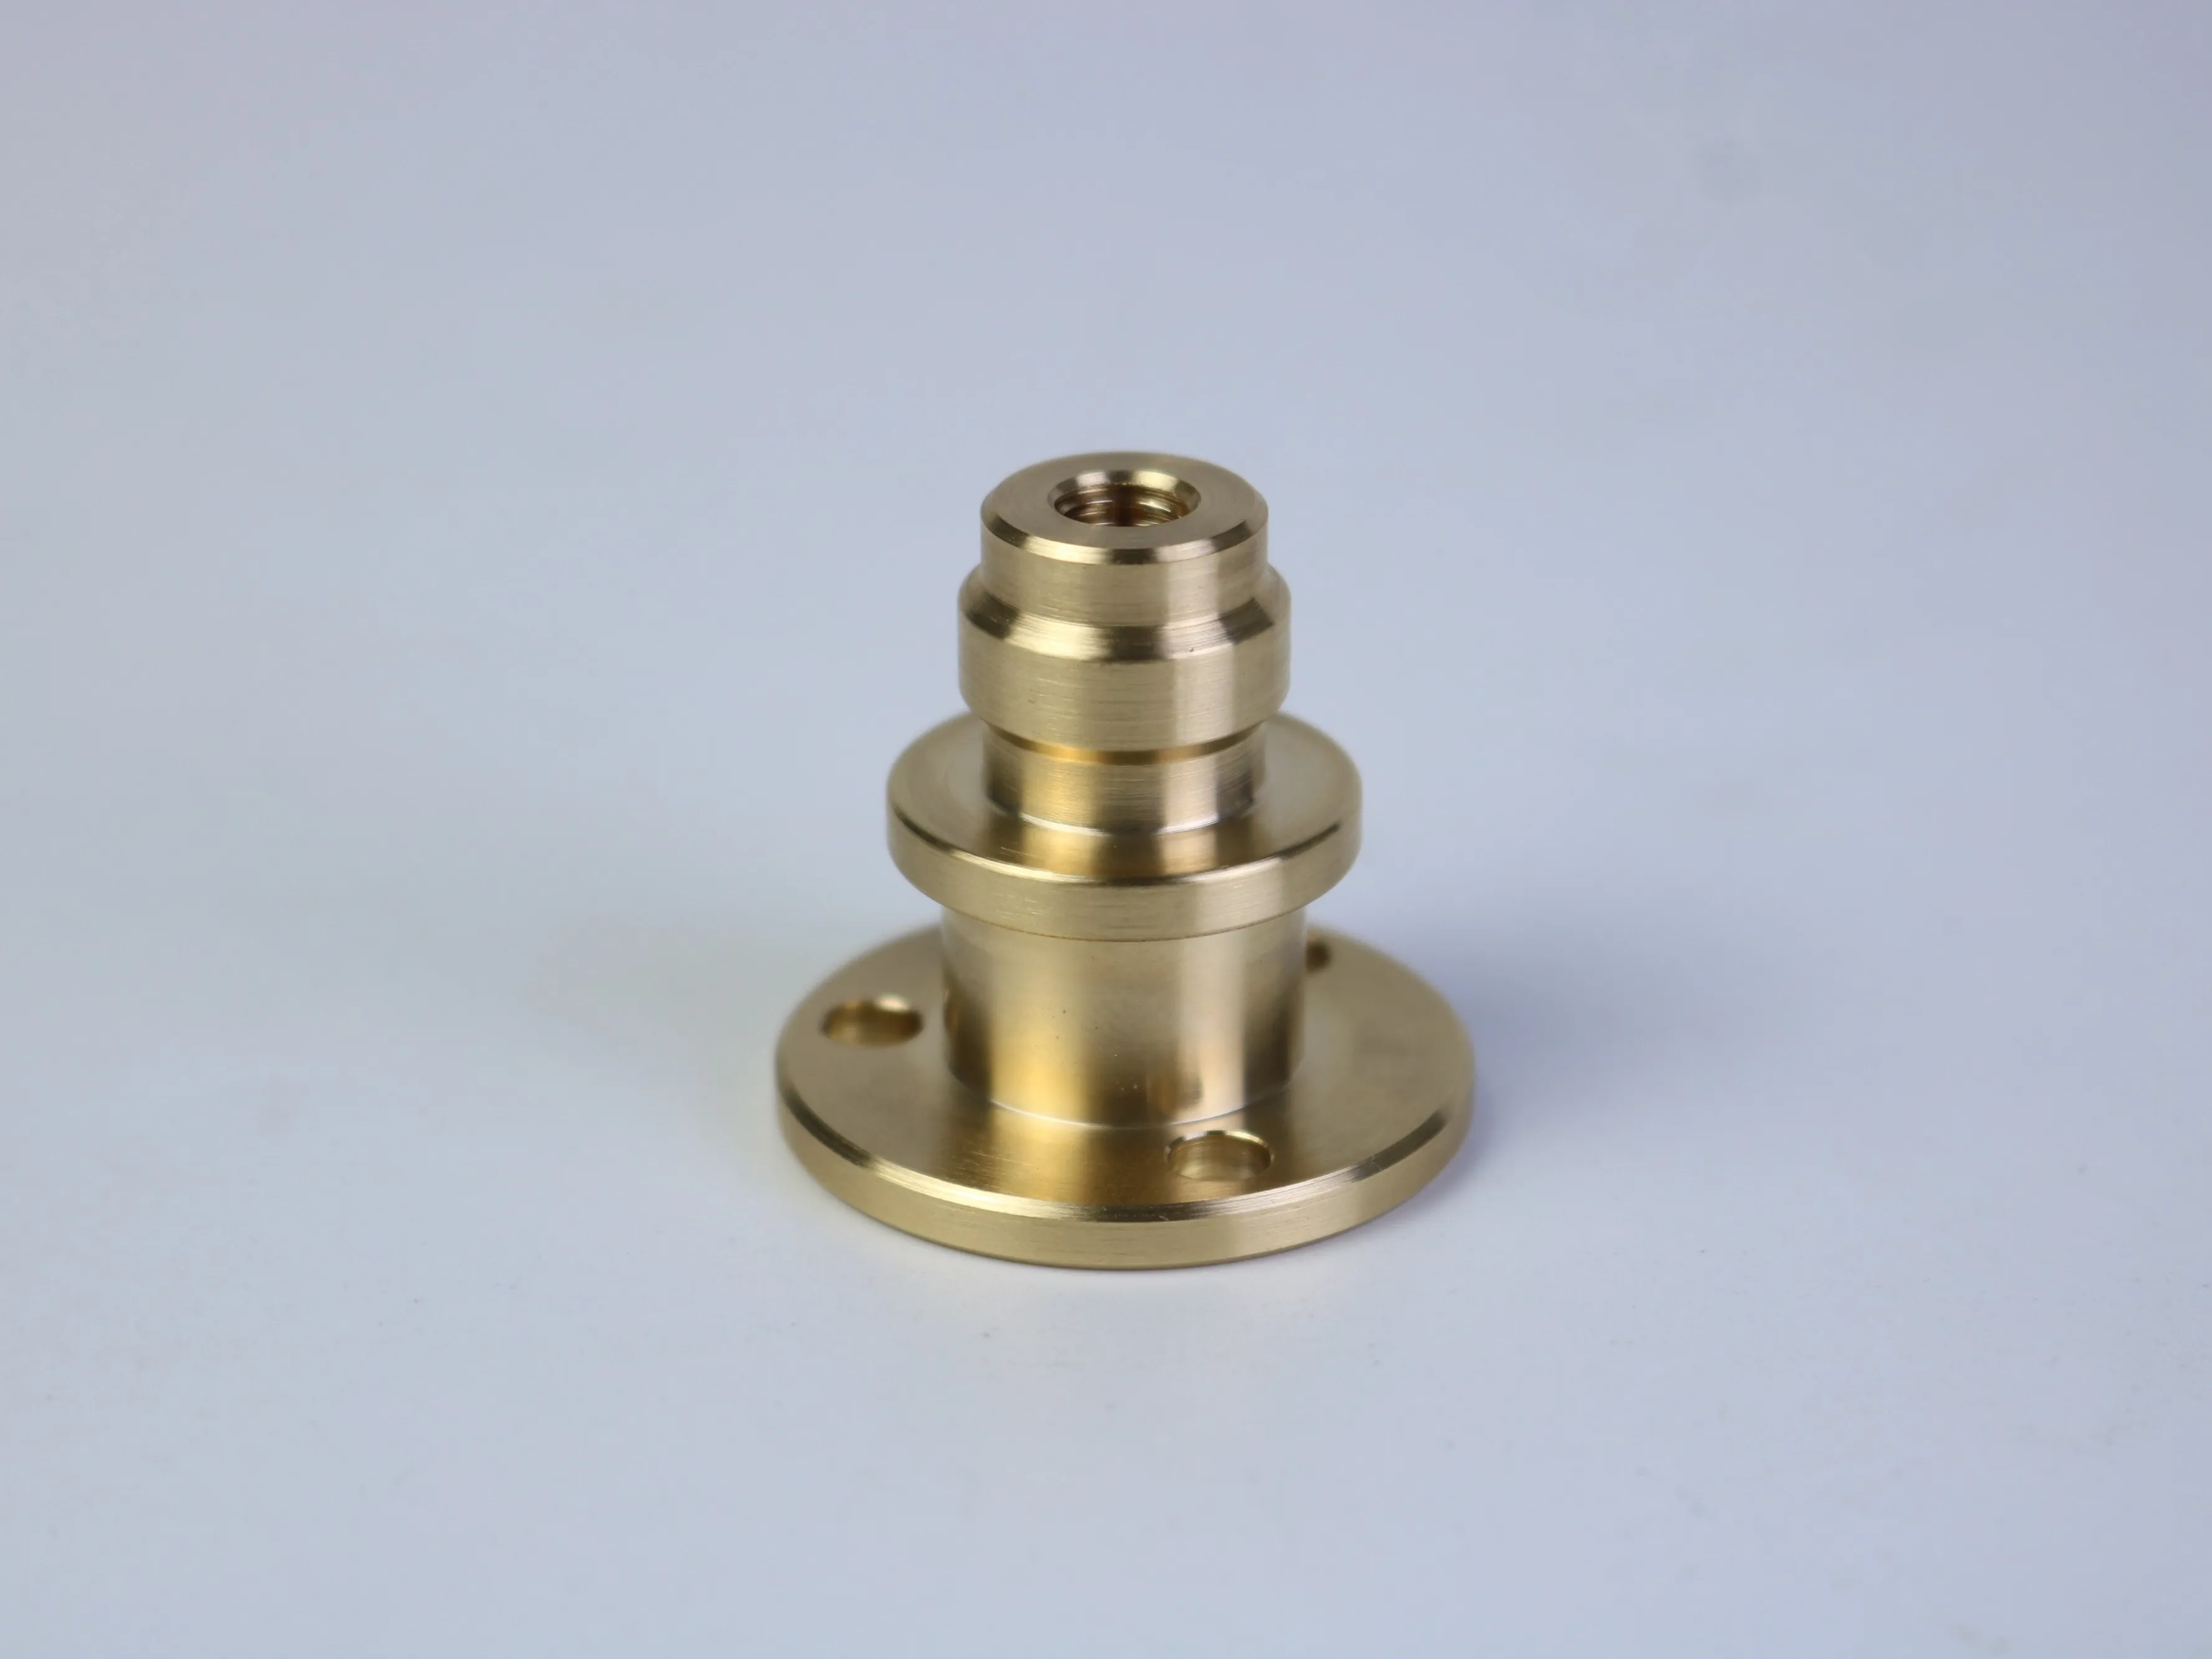
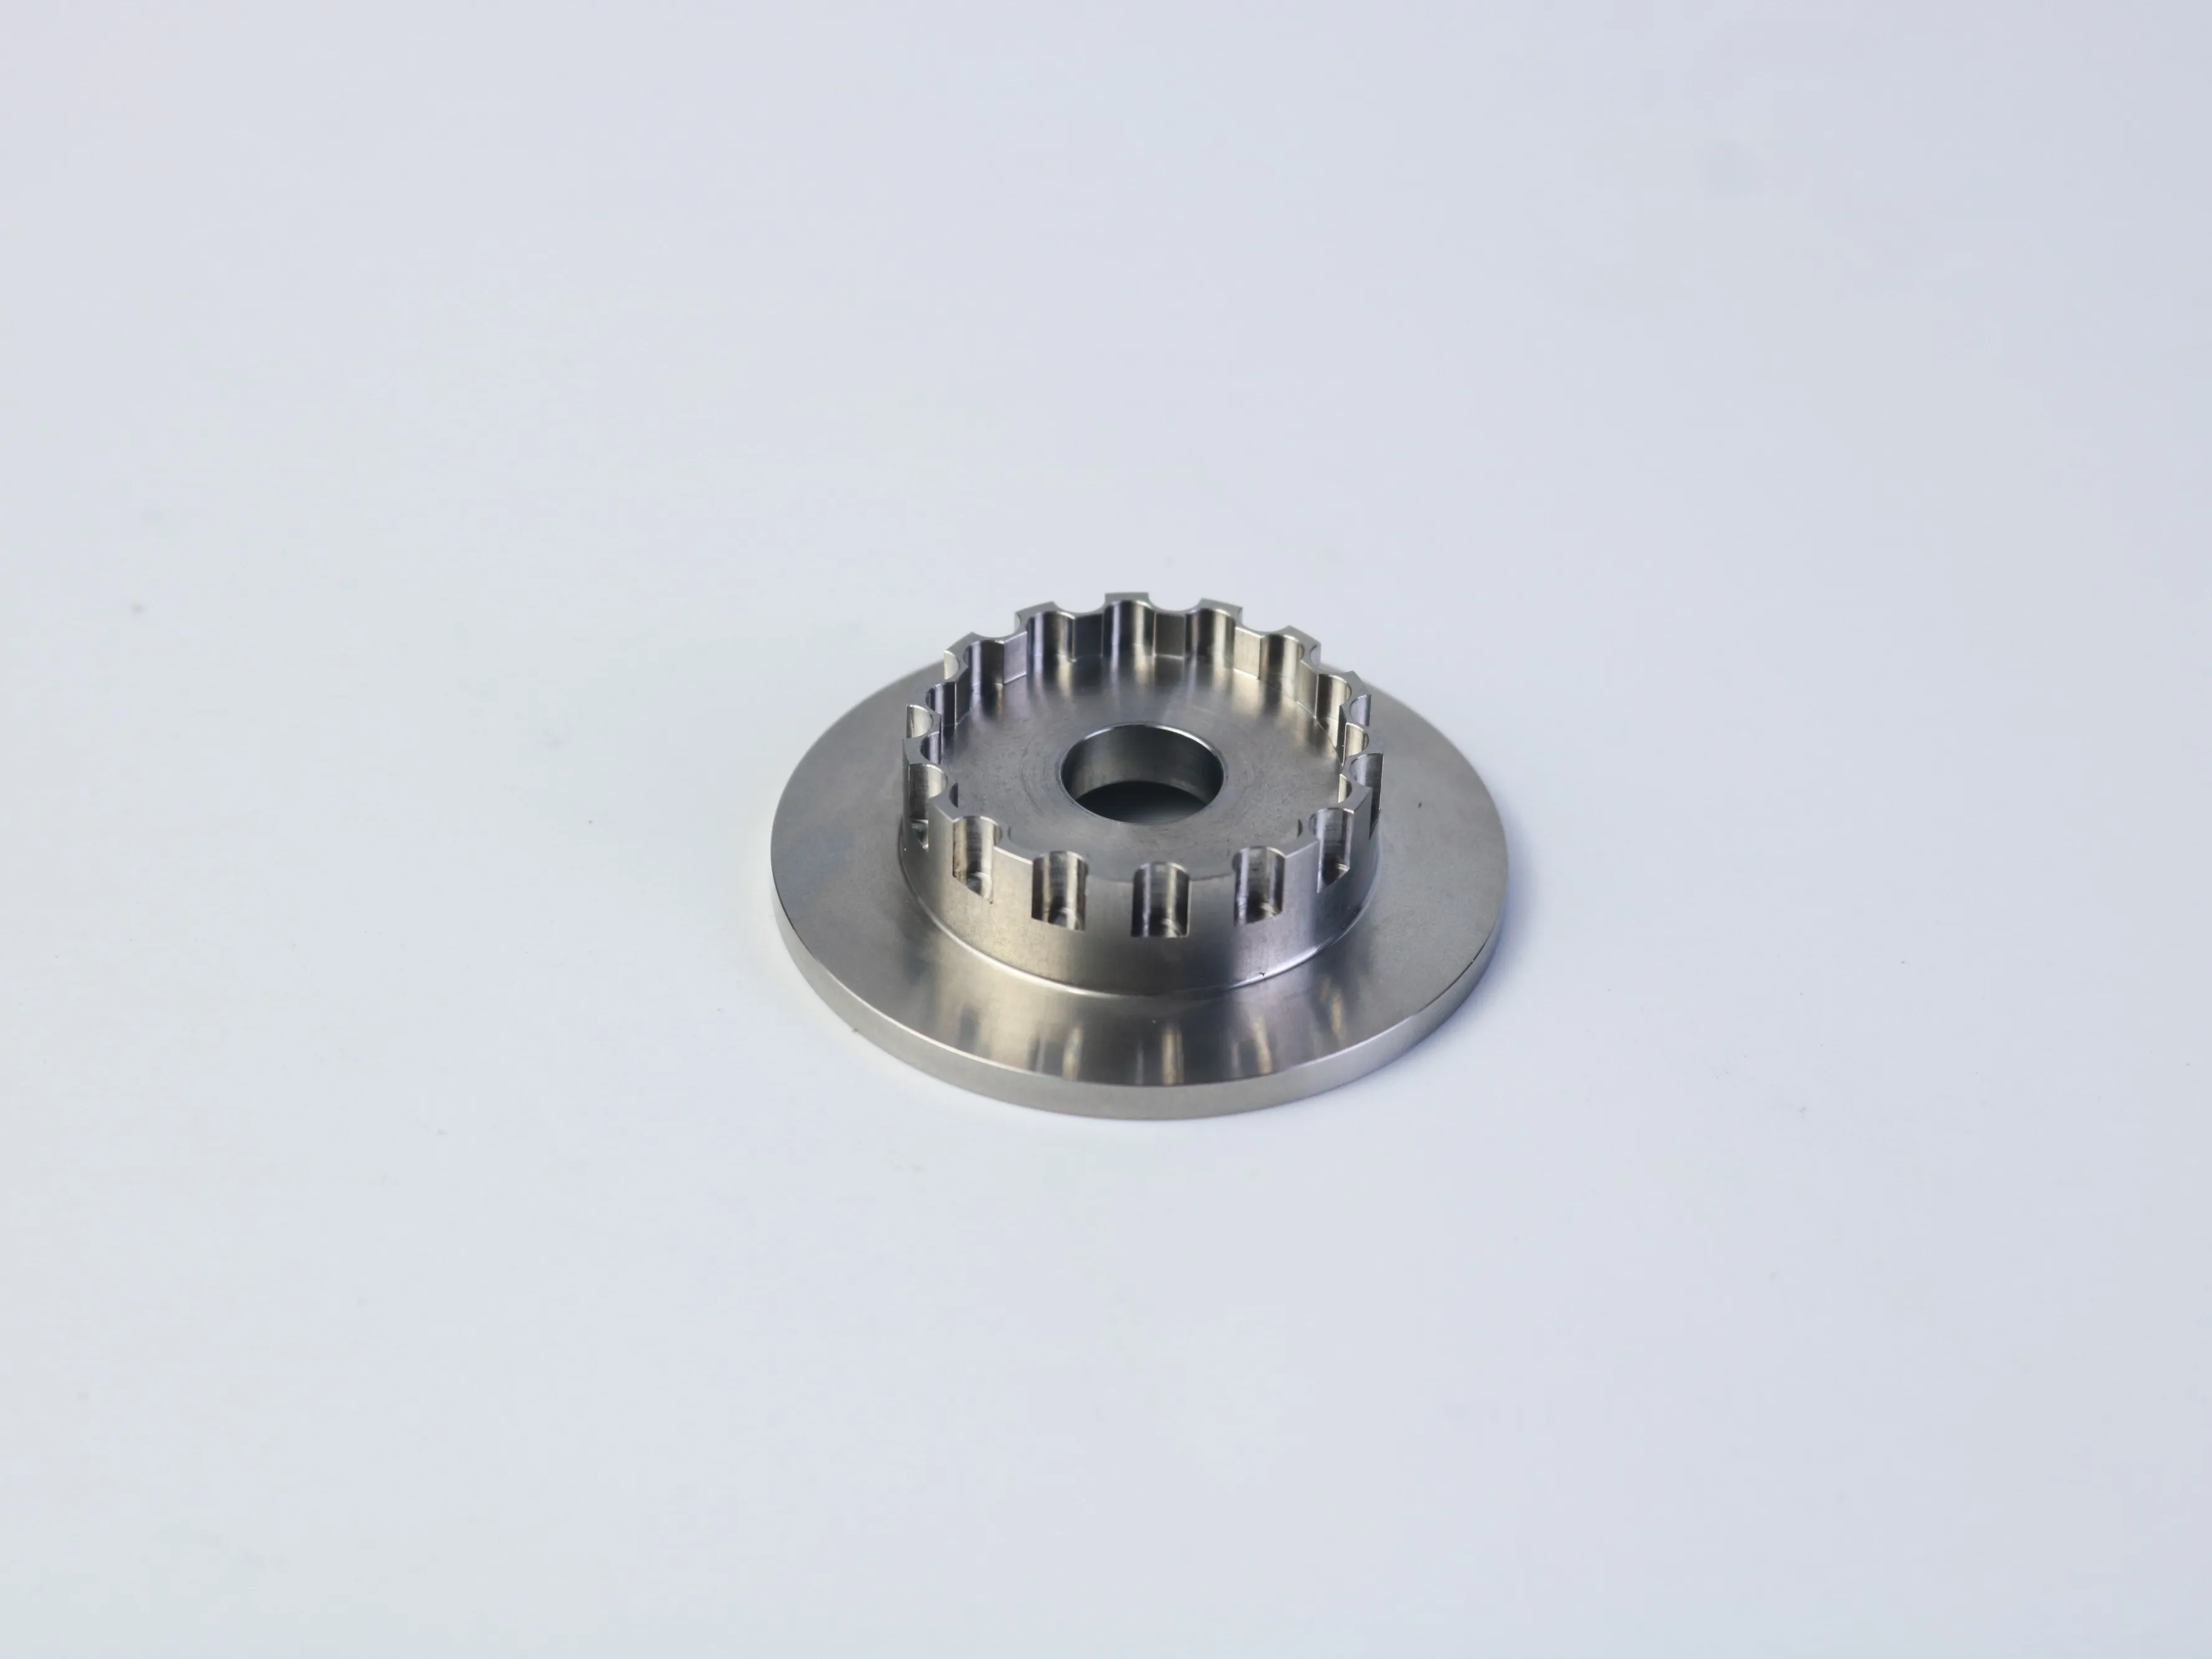
Czarny, srebrny lub mosiężny wygląd na zdjęciu nie potwierdza klasy materiału ani konkretnego rodzaju obróbki powierzchniowej. Rysunek powinien określać wymaganą chropowatość po toczeniu, standard zaokrąglenia krawędzi lub usuwania wykańczania, powłokę lub obróbkę, obszary, które należy zabezpieczyć przed obróbką, oraz to, czy wymagania wymiarowe odnoszą się do stanu przed czy po obróbce końcowej.
Dla części funkcyjnych wykończenie może wpływać na tarcie, uszczelnienie, ślizganie się, zużycie, odporność na korozję lub akceptację wizualną. Gwinty i powierzchnie stykowe mogą wymagać szczególnej uwagi, jeśli powłoka zmienia ich ostateczny stan. Jeśli wykończenie ma charakter głównie estetyczny, należy to wyraźnie określić. Jeśli chroni właściwości użytkowe, należy wyjaśnić jego funkcję, aby dostawca mógł ocenić odpowiednią ścieżkę technologiczną.
Od przeglądu projektu po kontrolowany plan produkcji
Użyteczna analiza DFM nie powinna ograniczać się do stwierdzenia, czy dana cecha technicznie jest możliwa. Powinna ona wiązać tę cechę z powtarzalną trasą procesową. W przypadku elementu z kołnierzem, otworem walcowym, gwintowanymi otworami oraz obszarem podzielonym lub rowkowym dostawca powinien rozważyć, jak surowiec będzie trzymany, które powierzchnie zostaną najpierw wytworzone oraz jak część zostanie zlokalizowana po ponownym umieszczeniu.
To właśnie tutaj decyzje projektowe spotykają się z decyzjami zakupowymi. Jeśli rysunek wymaga bardzo ścisłej zależności między otworem walcowym a układem otworów, oferta powinna uwzględniać wspólną strategię punktów odniesienia oraz metodę kontroli zapewniającą weryfikację tej zależności. Jeśli powłoka jest nanoszona po obróbce mechanicznej, plan procesowy powinien uwzględniać, czy konieczne są maskowanie, zapas na wymiary czy końcowa kontrola. Jeśli trudno jest zamocować detal bez uszkodzenia powierzchni estetycznej, metodę mocowania należy omówić przed rozpoczęciem produkcji.
Pytania do zadania podczas przeglądu inżynieryjnego
- Które powierzchnie będą wykorzystane jako główne odniesienia lokalizacyjne?
- Czy krytyczny otwór, powierzchnia kołnierza oraz układ otworów można kontrolować w oparciu o spójny system punktów odniesienia?
- Czy głębokość cechy wymaga narzędzia o dużym zasięgu lub specjalnej strategii frezowania?
- Czy gwinty są dostępne do obróbki, czyszczenia, pomiaru i końcowej montażu?
- Które wymiary należy mierzyć po ukończeniu obróbki, a nie przed jej rozpoczęciem?
- Czy niewielka zmiana projektu pozwoliłaby zlikwidować jedno z ustawień, zmianę narzędzia lub trudny etap kontroli?
Te pytania prowadzą do bardziej wartościowej rozmowy niż proste zadawanie pytania, czy dostawca jest w stanie wykonać detal. Kompetentny partner produkcyjny powinien umieć wyjaśnić wpływ zaproponowanej zmiany, zidentyfikować pozostałe niepewności oraz rozróżnić potwierdzone wymagania od założeń.
Jak zakupujący mogą porównywać oferty na frezowanie CNC
Porównywanie jedynie ceny jednostkowej może ukrywać istotne różnice. W przypadku złożonych części frezowanych należy zażądać od każdego dostawcy oferty obejmującej identyczny zakres prac oraz wykazu wszelkich wyłączeń. Oferta powinna umożliwiać ustalenie, czy zawarte w niej są koszty programowania, przygotowania maszyn, materiału surowego, obróbki, usuwania wykańczania, wykańczania, kontroli jakości, pakowania oraz wysyłki.
| Pozycja oferty | Co należy potwierdzić | Dlaczego to ważne? |
|---|---|---|
| Zakres procesu | Obróbka tokarska, frezowanie, wiercenie, gwintowanie, wykańczanie oraz montaż | Zapobiega pojawieniu się dodatkowych kosztów związanych z pominięciem określonych operacji w późniejszym etapie |
| Zakres jakości | Wymiary krytyczne, raporty, certyfikaty, śledzalność oraz kryteria akceptacji | Umożliwia porównywalność wyników jakościowych między dostawcami |
| Podstawa handlowa | Poziom zamówienia (ilość), podstawa czasu realizacji, oprzyrządowanie, warunki pakowania oraz wysyłki | Pokazuje całkowity wpływ zakupów, a nie tylko nominalną cenę jednostkową |
Jeśli jedna wycena zakłada ogólną tolerancję, a inna określa kilka kluczowych cech jako wymagania precyzyjne, to obie ceny nie są bezpośrednio porównywalne. Najpierw należy wyjaśnić założenia techniczne, a dopiero potem porównać koszty, jakość, terminy, komunikację oraz ciągłość dostaw na tej samej podstawie.
Co zawierać w zapytaniu ofertowym dotyczącym CNC
Pełny wniosek o wycenę (RFQ) zmniejsza liczbę założeń i ułatwia porównywanie ofert dostawców. Zawsze, gdy jest to możliwe, należy przesłać aktualny rysunek 2D oraz pasujący model CAD 3D; poziom rewizji należy wyraźnie zaznaczyć na obu plikach. Wniosek o wycenę powinien także zawierać:
Dane inżynierskie
Gatunek i stan materiału, wymiary krytyczne, punkty odniesienia (datums), geometrię i tolerancje geometryczne (GD&T), oznaczenia gwintów, chropowatość powierzchni, operacje wtórne oraz zatwierdzone alternatywy.
Dane produkcyjne
Ilość prototypów, ilość produkcji seryjnej, prognozowane roczne zapotrzebowanie, progi cenowe, żądany termin dostawy, miejsce docelowe oraz wymagania dotyczące opakowań.
Dane jakościowe
Raporty inspekcyjne, certyfikaty materiałów, wymagania dotyczące pierwszego egzemplarza, śledzalność, kryteria akceptacji oraz wszelka dokumentacja specyficzna dla klienta.
Krótki opis zastosowania również jest wartościowy. Wyjaśnij elementy współpracujące, warunki eksploatacji oraz cechy, których nie wolno zmieniać. Poproś dostawców o wskazanie założeń, wyłączeń, opłat za przygotowanie stanowiska lub wyposażenia, zakresu wykończenia, zakresu kontroli oraz wszelkich proponowanych odstępstw. Niższa cena jednostkowa nie jest rzeczywiście niższa, jeśli pominięto wymagane operacje.
Wyceny prototypów i produkcji wymagają różnych priorytetów.
Zakupy prototypów zwykle stawiają na feedback projektowy i walidację funkcjonalną. Zakupy produkcyjne kładą większy nacisk na powtarzalność procesu, kontrolę wersji, planowanie kontroli, pakowanie oraz ciągłość dostaw. Wyraźnie określ fazę projektu, aby dostawca mógł ocenić detal w świetle odpowiednich oczekiwań dotyczących produkcji i jakości.
Najczęściej zadawane pytania przez zakupujących CNC
Czy dostawca może przygotować ofertę wyłącznie na podstawie modelu 3D?
Model 3D przekazuje informacje o kształcie, ale może nie określać tolerancji, punktów odniesienia, wymagań dotyczących gwintów, chropowatości powierzchni, stanu materiału, kontroli wersji ani dokumentacji inspekcyjnej. W przypadku złożonego elementu pasujący rysunek 2D jest zwykle bardziej czytelny i lepiej przekazuje wymagania, których model 3D nie potrafi w pełni wyrazić.
Co należy zrobić, jeśli materiał nie został jeszcze ustalony?
Określ preferowany materiał i wyjaśnij, jakie alternatywy są akceptowalne (jeśli takie istnieją). Różne gatunki mogą wpływać na obrabialność, wytrzymałość, zachowanie korozyjne, reakcję na obróbkę powierzchniową, koszt surowca oraz wymagania inspekcyjne. Ogólne określenia, takie jak „aluminium” lub „stainless steel”, mogą być niewystarczające do przygotowania rzetelnej oferty produkcyjnej.
Jak postępować w przypadku zmiany projektu po przygotowaniu oferty?
Wydać kontrolowaną wersję dokumentu i poprosić dostawcę o potwierdzenie wpływu zmiany na proces, cenę, kontrolę jakości oraz terminy dostawy. Zapewnić spójność rysunku, modelu CAD, zamówienia zakupowego oraz dokumentów kontroli jakości. Jest to szczególnie ważne, gdy zmiana dotyczy punktu odniesienia, gwintu, układu otworów, wykończenia powierzchni lub powierzchni styku.
Kiedy powinienem zażądać zalecenia DFM?
Zażądać go przed przekazaniem projektu do produkcji – najlepiej podczas przeglądu prototypu lub oferty. Im wcześniej dostawca zidentyfikuje trudny promień zaokrąglenia, głęboką cechę konstrukcyjną, niejasny punkt odniesienia lub nadmiernie ścisłe tolerancje, tym więcej opcji pozostaje zespołowi inżynierskiemu, aby zachować funkcjonalność produktu i jednocześnie ograniczyć ryzyko procesowe.
Praktyczna lista kontrolna przed przygotowaniem oferty
- Rysunek i model CAD mają tę samą wersję.
- Materiał określony jest według klasy i stanu, a nie tylko ogólnej kategorii.
- Gwinty obejmują standard, rozmiar, skok, dopasowanie oraz głębokość.
- Kluczowe punkty odniesienia oraz relacje styku są jasno określone.
- Przeprowadzono przegląd głębokich cech konstrukcyjnych, cienkich ścian, wewnętrznego promienia zaokrąglenia oraz dostępności narzędzi.
- Wymagania dotyczące wykończenia, kontroli jakości, ilości, dostawy oraz opakowania są zdefiniowane.
- Dostawcy prosi się o podanie założeń oraz zaproponowanych odstępstw.
Omów swój kolejny niestandardowy komponent CNC
Przekaż do PFTWORLD aktualny rysunek 2D, plik CAD 3D, specyfikację materiału, ilość, wymagania dotyczące wykończenia powierzchni oraz kluczowe potrzeby kontroli jakości. Jasny pakiet inżynieryjny stanowi lepszy punkt wyjścia do przeglądu możliwości produkcyjnych, porównania ofert oraz planowania produkcji.
Omów swoje wymagania dotyczące frezowania CNCSpis treści
- Element wykonany metodą CNC jest udany tylko wtedy, gdy prawidłowo funkcjonuje w montażu
- Wpływ geometrii na proces frezowania CNC
- Pięć sprawdzeń projektowych zmniejszających ryzyko produkcyjne
- Wykańczanie powierzchni i operacje wtórne
- Od przeglądu projektu po kontrolowany plan produkcji
- Jak zakupujący mogą porównywać oferty na frezowanie CNC
- Co zawierać w zapytaniu ofertowym dotyczącym CNC
- Wyceny prototypów i produkcji wymagają różnych priorytetów.
- Najczęściej zadawane pytania przez zakupujących CNC
- Praktyczna lista kontrolna przed przygotowaniem oferty
- Omów swój kolejny niestandardowy komponent CNC