 EN


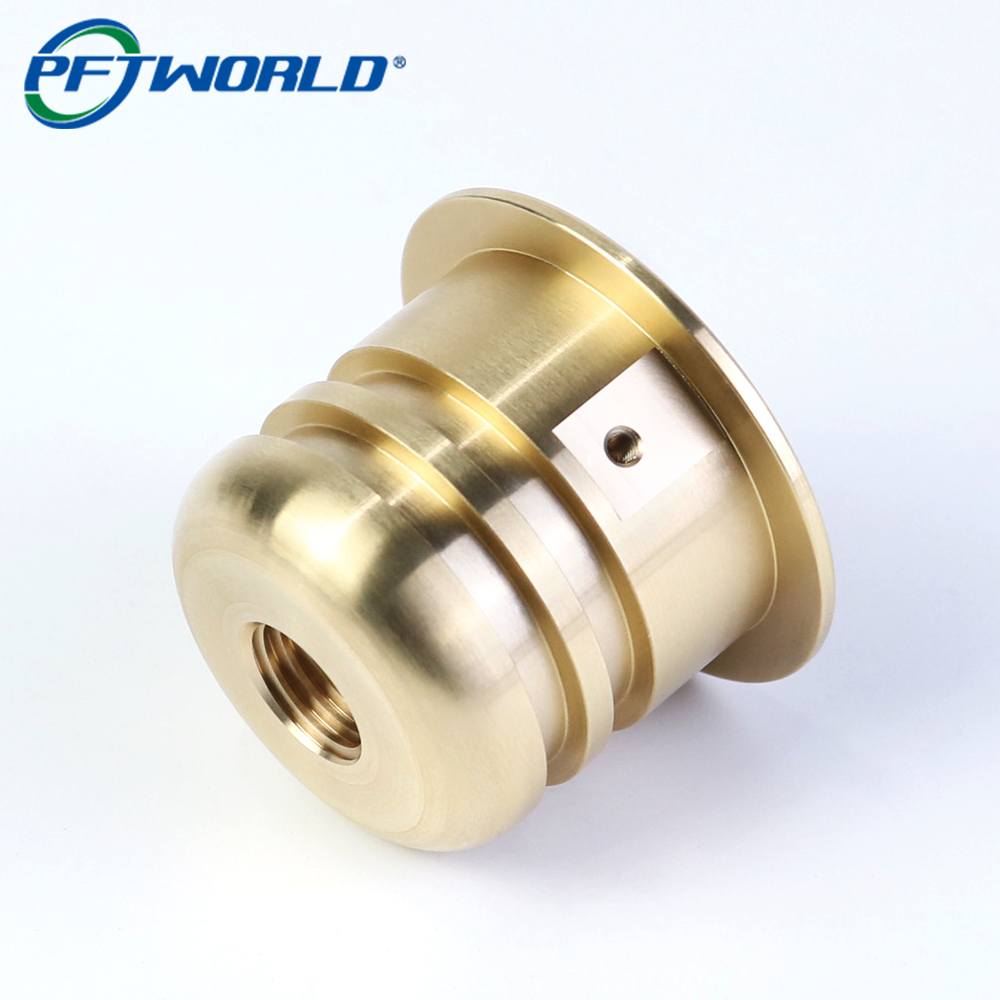
Jak kanadyjski producent urządzeń automatyki poprawił dokładność montażu za pomocą niestandardowych wkładek prowadzących z mosiądzu
Przegląd klienta
Ethan Cooper jest starszym inżynierem mechanicznym w firmie produkującej urządzenia automatyki z siedzibą w Ontario w Kanadzie. Jego zespół projektuje niestandardowe systemy montażu i inspekcji dla producentów elementów elektronicznych oraz komponentów przemysłowych.
Na początku 2025 roku firma opracowywała nowy moduł precyzyjnego pozycjonowania, który wymagał wyjątkowo gładkiego ruchu liniowego oraz powtarzalnej dokładności wyrównania przez cały czas trwania długotrwałych cykli produkcyjnych.
Wyzwanie
Podczas testowania prototypu zespół inżynierów napotkał problem, który początkowo wydawał się być związany z wydajnością siłownika.
System pozycjonowania opierał się na szeregu mosiężnych tulei prowadzących, które wspierały ruchome elementy w module montażowym. Choć oryginalne tuleje spełniały podstawowe wymagania wymiarowe, niejednorodność geometrii otworu oraz położenia gwintu powodowała niewielkie odchylenia wyrównania podczas pracy.
W miarę kontynuowania testów te odchylenia kumulowały się i prowadziły do:
- Zmniejszonej powtarzalności pozycjonowania
- Zwiększonego tarcia podczas ruchu
- Wczesnego zużycia współpracujących komponentów
- Dłuższego czasu kalibracji montażu
- Okazjonalnych awarii podczas cykli automatycznej inspekcji
Choć błędy miały wartość jedynie ułamków milimetra, stały się istotne w zastosowaniach wymagających ciągłej precyzji przez tysiące cykli pracy.
Zespół inżynierów potrzebował dostawcy w stanie produkować tuleje prowadzące z bardziej ścisłą kontrolą wymiarową oraz zapewniającego spójną jakość od partii do partii.
Poszukiwanie lepszego partnera produkcyjnego
Po przeanalizowaniu kilku dostawców usług obróbkowych zespół Ethana skupił się na znalezieniu producenta posiadającego doświadczenie w produkcji precyzyjnych elementów z mosiądzu przeznaczonych do zastosowań w automatyce przemysłowej.
Wymagania projektowe obejmowały:
- Dokładną współśrodkowość pomiędzy średnicą wewnętrzną a zewnętrzną
- Niezbędną jakość gwintu wewnętrznego
- Spójne wymiary otworu
- Gładką powierzchnię zapewniającą niskie tarcie podczas ruchu
- Powtarzalną jakość produkcji
Zespół chciał również, aby dostawca był w stanie łączyć operacje toczenia i frezowania bez wprowadzania błędów pozycjonowania między poszczególnymi cechami elementu.
Rozwiązanie
Dla mosiężnych tulei prowadzących opracowano niestandardowy proces obróbki wykorzystujący materiał mosiądz H59.
Operacje toczenia precyzyjnego
Krytyczne średnice, powierzchnie kołnierza oraz cechy wewnętrznej otworu zostały wykonane na centrach tokarskich CNC w celu zachowania współosiowości całego elementu.
Zintegrowany proces frezowania
Otwór blokujący z boku został wykonany w dodatkowej operacji frezowania przy użyciu dedykowanego uchwytu, zapewniającego dokładne pozycjonowanie względem gwintu wewnętrznego i otworu.
Sterowane toczenie gwintu
Szczególną uwagę zwrócono na jakość gwintu wewnętrznego, aby zagwarantować bezpieczną instalację oraz zapobiec trudnościom montażowym podczas konserwacji w terenie.
Wzmocnione procedury inspekcyjne
Każda partia produkcyjna podlegała weryfikacji wymiarowej krytycznych cech, w tym:
- Średnica otworu
- Wymiary gwintu
- Gęstość płaszcza
- Położenie dziury
- Jakość wykończenia powierzchni
Wyniki
Po zamontowaniu niestandardowo wykonanych wkładek miedzianych moduły pozycjonujące wykazywały widoczną poprawę wydajności podczas testów walidacyjnych.
Zespół inżynieryjny zgłosił:
- Bardziej spójne dopasowanie montażu
- Gładzszy ruch liniowy
- Zmniejszone zużycie komponentów
- Szybsze uruchomienie i kalibracja sprzętu
- Ulepszona powtarzalność w procesach automatycznej inspekcji
Ulepszona spójność wymiarowa uprościła również procedury montażu i zmniejszyła potrzebę ręcznych korekt podczas wprowadzania sprzętu do eksploatacji.
Opinie klientów
"Różnica stała się widoczna od razu po złożeniu pierwszego modułu produkcyjnego. Dopasowanie było bardziej spójne, ruch – gładzszy, a ilość dokładnych dostosowań wymaganych podczas uruchamiania znacznie się zmniejszyła. Jakość obróbki pozwoliła nam osiągnąć zakładane cele pod względem powtarzalności."
Ethan Cooper
Starszy inżynier mechanik
Ontario, Kanada