 EN


Guia técnico | Peças usinadas por CNC personalizadas
Guia de Projeto de Peças Usinadas por CNC: Roscas, Furos e Elementos Essenciais para Solicitação de Cotação
Um guia prático para engenheiros e compradores de OEM que necessitam de decisões mais claras em DFM, cotações mais comparáveis e menos surpresas durante a montagem.
Quando uma peça personalizada usinada por CNC inclui roscas, furos, saliências, flanges, superfícies planas para chave ou abas fresadas, a geometria é apenas uma parte da decisão de fabricação. A forma como esses recursos são definidos pode afetar o acesso da ferramenta, a fixação da peça, o número de montagens, a inspeção, a montagem, o custo e a precisão da cotação. Os exemplos apresentados aqui representam apenas tipos de recursos visíveis; seus materiais exatos, dimensões, tolerâncias e aplicações não foram confirmados a partir das fotografias.
O Que Deve Ser Revisado Antes de Solicitar uma Cotação de Usinagem CNC?
Antes de enviar um modelo para um fornecedor de usinagem CNC, revise a função da característica, o acesso da ferramenta, a sequência do processo, a prioridade das tolerâncias e as evidências de inspeção. Pergunte qual é a função de cada furo, rosca, saliência, ombro ou superfície plana; se a ferramenta pode alcançá-la com rigidez; se são necessários torneamento, fresamento, reposicionamento ou operações secundárias; quais dimensões afetam o encaixe; e quais elementos devem ser medidos.
Essa revisão é mais útil do que aplicar uma tolerância rigorosa em todas as dimensões. Tolerâncias rigorosas podem aumentar os esforços de usinagem e inspeção, enquanto requisitos funcionais pouco claros ainda podem deixar o fornecedor incapaz de selecionar o processo adequado.
1. Comece com a função de cada característica
Furos: folga, localização, fluxo ou fixação?
Um furo pode ser usado para um elemento de fixação com folga, um pino de localização, um rolamento, um eixo, uma passagem de fluido ou uma conexão roscada. Essas funções exigem abordagens distintas de projeto e inspeção.
Um furo passante é frequentemente mais simples de usinar do que um furo cego, pois as aparas e o fluido de corte têm um caminho através da peça. Um furo cego pode ser necessário quando a superfície oposta deve permanecer intacta, mas sua profundidade, acesso da ferramenta e remoção de aparas devem ser analisadas precocemente.
Se um furo posiciona um pino de localização, rolamento, bucha ou eixo, apenas o diâmetro pode não ser suficiente. O desenho também pode precisar controlar posição, perpendicularidade, cilindricidade ou a relação com um datum. Se o furo serve apenas para folga de um elemento de fixação, uma tolerância de diâmetro desnecessariamente apertada pode aumentar custos sem melhorar a montagem.
Roscas: definem a conexão, não apenas o passo
Para roscas externas ou internas, um orçamento (RFQ) deve identificar o padrão e a designação da rosca, o diâmetro maior e o passo, quando aplicáveis, a classe ou ajuste da rosca, o comprimento útil de engajamento, a forma interna ou externa, o componente acoplado, o método de inspeção e quaisquer requisitos de chanfro de entrada, alívio ou saída.
Um furo roscado cego normalmente requer profundidade adicional sem rosca abaixo da rosca utilizável. Esse espaço permite que a ferramenta finalize a rosca e forneça espaço para as aparas.
2. Verificar o Acesso da Ferramenta, a Profundidade e os Cantos Internos
A usinagem CNC é um processo subtrativo. A ferramenta deve alcançar fisicamente o material, remover as aparas e manter rigidez suficiente para preservar a geometria e o acabamento exigidos.
Furos profundos e recursos estreitos
À medida que a profundidade do furo aumenta em relação ao seu diâmetro, a remoção de aparas e a deflexão da ferramenta tornam-se mais difíceis. Um furo cego dentro de um recesso profundo ou próximo a uma parede alta pode exigir uma ferramenta mais longa, uma sequência diferente ou uma configuração adicional. Essas escolhas podem afetar a precisão e o custo.
Durante a revisão do projeto, pergunte se um furo passante poderia substituir um furo cego, se a profundidade especificada é necessária, se há uma abordagem clara para a broca, fresa de topo, alargador ou ferramenta de roscamento, se um tamanho padrão de ferramenta é adequado e se o recurso está muito próximo de uma borda ou parede alta.
Raios internos e chanfros nas bordas externas
As fresas são redondas, portanto, cantos internos normalmente recebem um raio em vez de um canto perfeitamente agudo. Se um canto interno agudo for funcionalmente necessário, a peça pode exigir uma ferramenta especial, usinagem mais lenta ou um processo secundário, dependendo da geometria.
As bordas externas geralmente são mais fáceis de fabricar com um chanfro ou um chanfro definido. Se o tamanho exato do chanfro não for funcionalmente importante, evite controlá-lo rigorosamente. Em vez disso, especifique a condição exigida na borda, como “arredondar bordas agudas” ou “remover rebarbas”, e identifique qualquer borda que deva permanecer aguda.
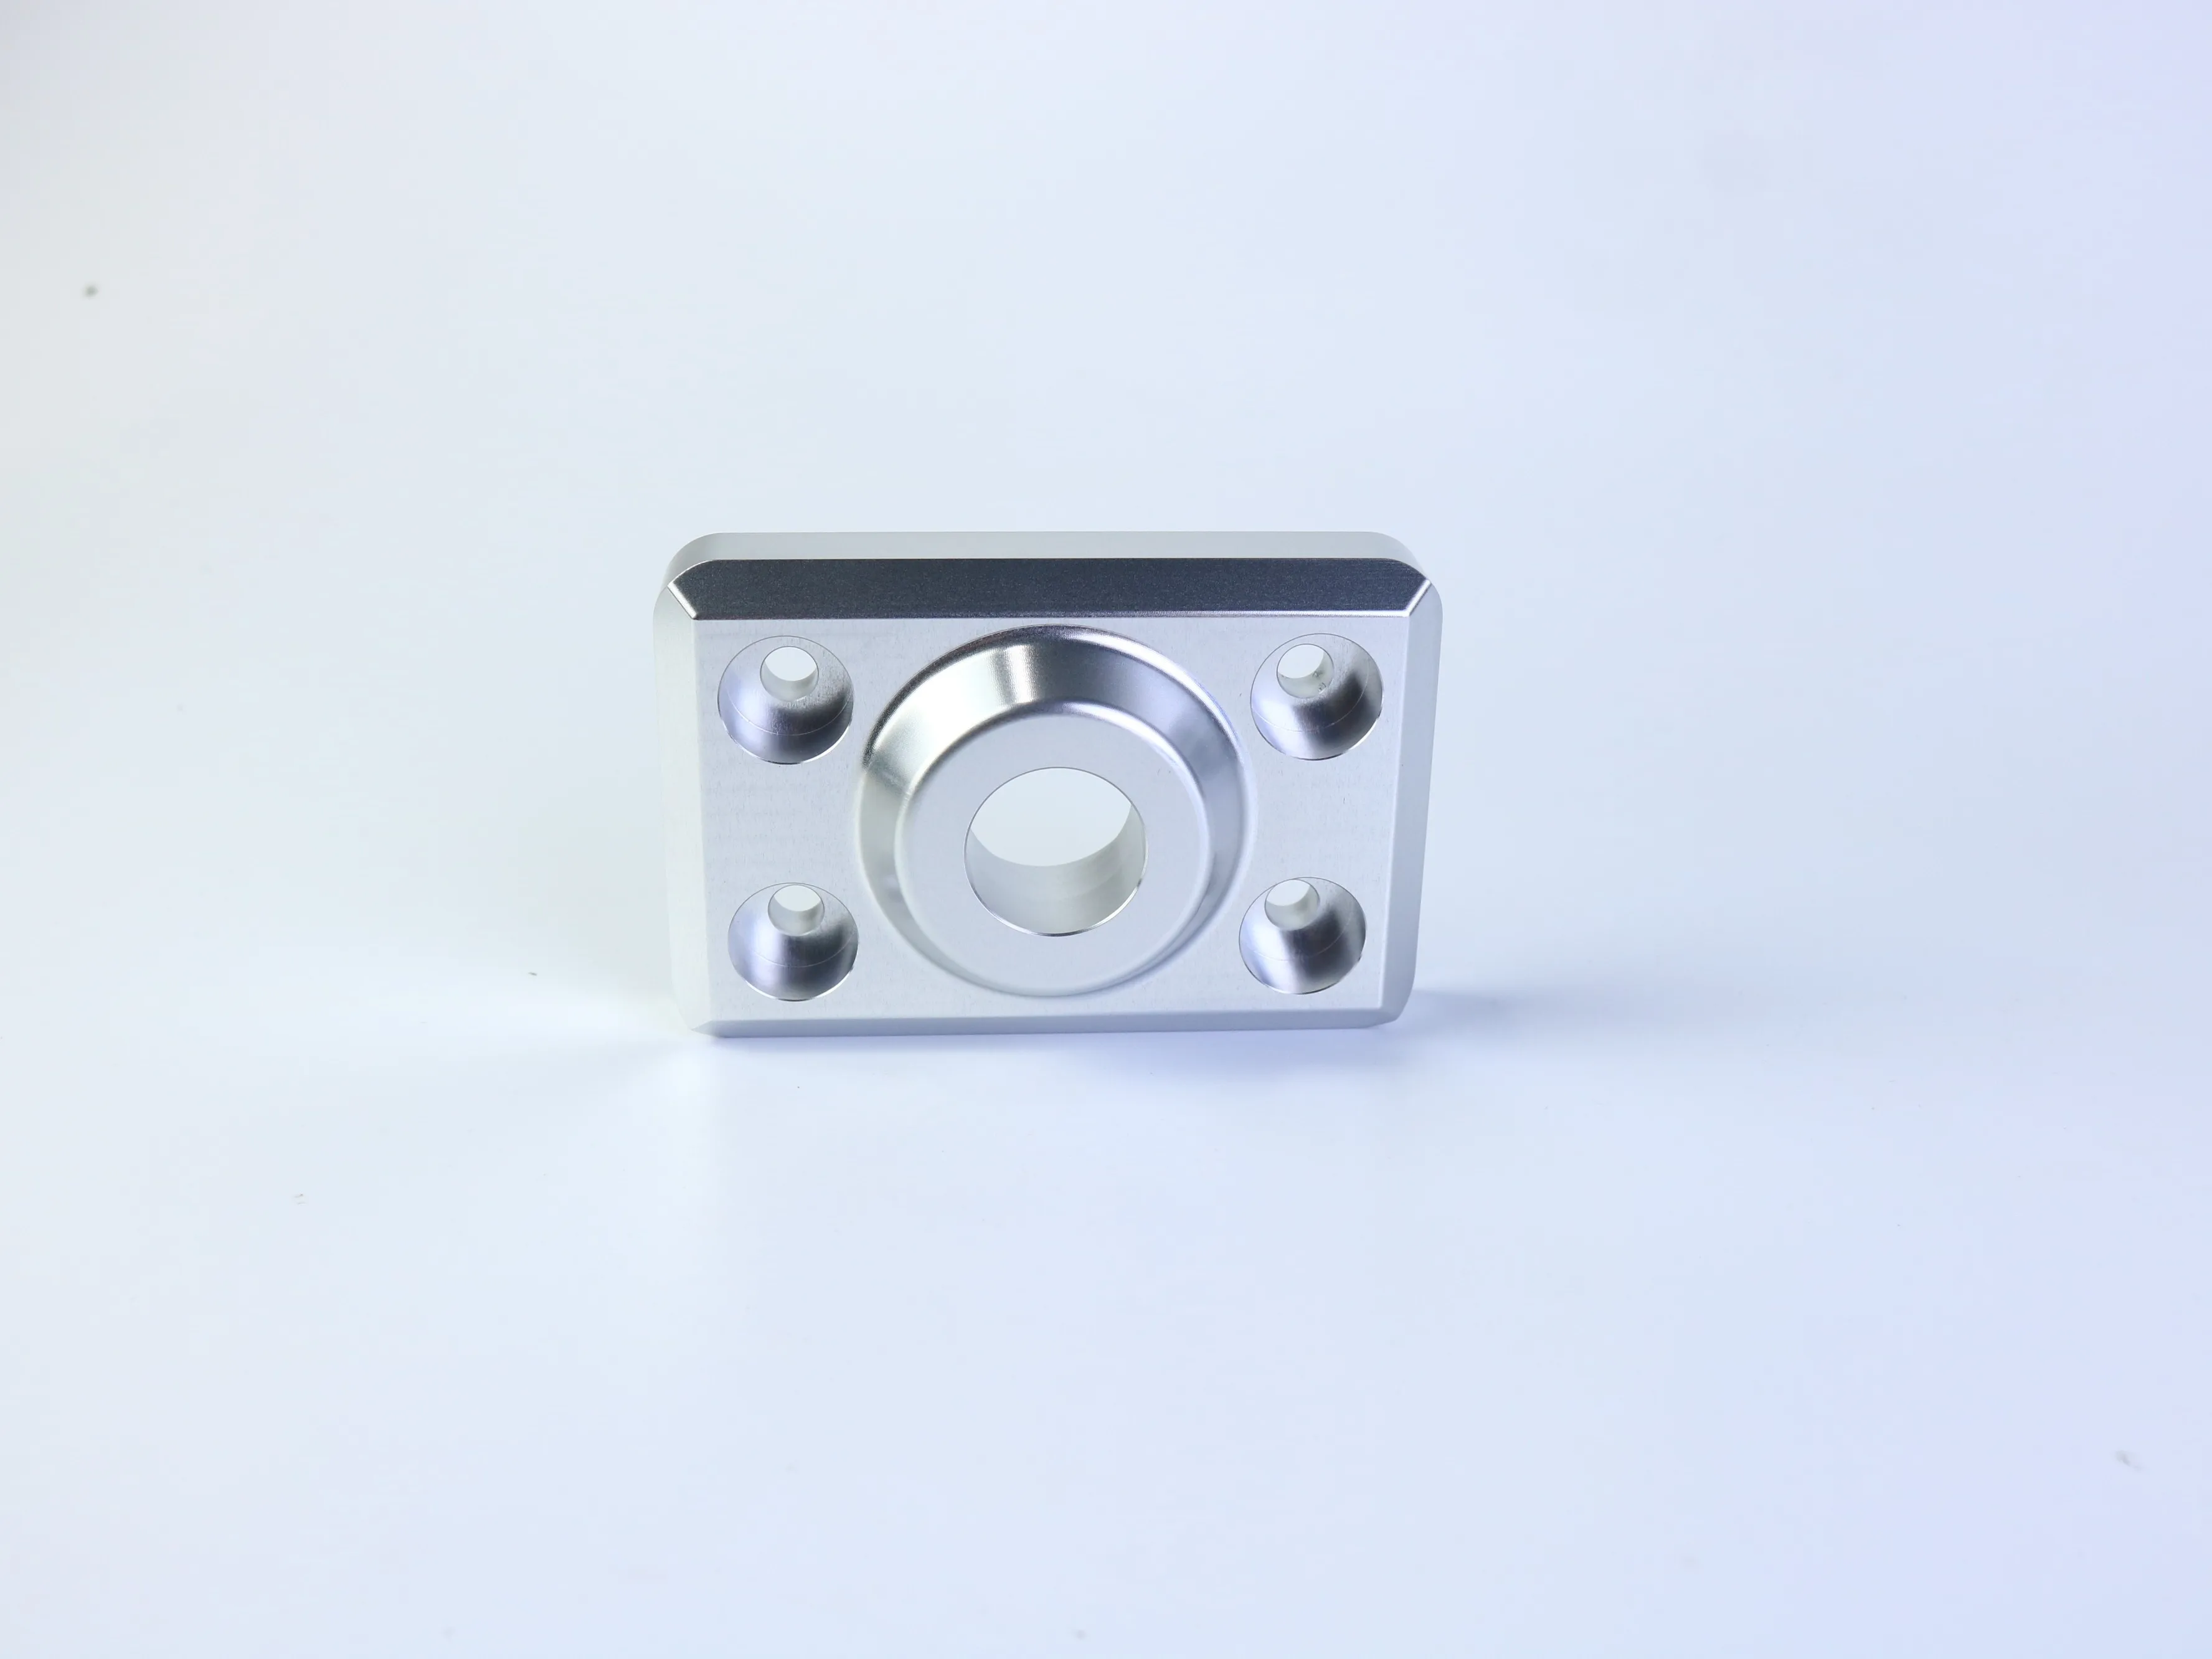
3. Tratar saliências, flanges e padrões de fixação como características de montagem
Um componente retangular com uma característica circular central e um padrão de montagem com quatro furos pode ser usado como placa de montagem, flange, adaptador ou suporte, mas uma fotografia não confirma a aplicação. Para este tipo de peça, as perguntas mais importantes costumam ser relativas:
- O furo central é concêntrico em relação ao reforço ou à característica externa?
- O padrão de furos é simétrico em torno de um eixo de referência?
- A face de montagem deve ser suficientemente plana para vedar ou posicionar outra peça?
- A altura do reforço é controlada porque determina a posição axial?
- Os furos para parafusos são furos de folga, furos roscados, furos escareados ou furos avallados?
- Existe uma relação exigida entre o padrão de furos e a característica central?
Um conjunto de dimensões lineares separadas pode não comunicar essas relações de forma eficaz. Quando a montagem depende da localização ou orientação das características, utilize uma estrutura clara de referências (datums) e indicações apropriadas de GD&T. O fornecedor também precisa saber quais superfícies são referências primárias durante a preparação e a inspeção.
4. Aplicar Tolerâncias por Função
Uma estratégia prática de tolerância distingue dimensões gerais, dimensões funcionais e relações geométricas. Tolerâncias gerais podem ser adequadas para comprimentos não críticos, degraus estéticos ou características de folga, desde que o padrão de desenho seja claro. As tolerâncias dimensionais funcionais aplicam-se junto a ajustes, ombros, diâmetros de furos, interfaces roscadas e características de localização. As tolerâncias geométricas são apropriadas para relações de posição, planicidade, perpendicularidade, perfil ou orientação que afetem a montagem.
- Tolerância Geral: Utilizar em características não críticas sob um padrão de desenho definido.
- Tolerância dimensional funcional: Utilizar onde a dimensão afeta diretamente o ajuste ou o desempenho.
- Tolerância geométrica: Utilizar referências (datums) e GD&T onde as relações entre características forem relevantes.
Não copie a tolerância-padrão de um fornecedor no seu desenho sem verificar se ela corresponde à sua intenção de projeto. Uma tolerância-padrão citada não é automaticamente adequada para um assento de rolamento, uma face de vedação, uma conexão roscada ou uma característica de localização precisa. Além disso, separe claramente a tolerância de fabricação do acabamento superficial. Uma peça pode atender ao requisito dimensional e ainda assim falhar se uma superfície de vedação ou deslizamento tiver rugosidade ou direção de marcas de ferramenta inadequadas.
5. Especifique o material e o tratamento superficial separadamente
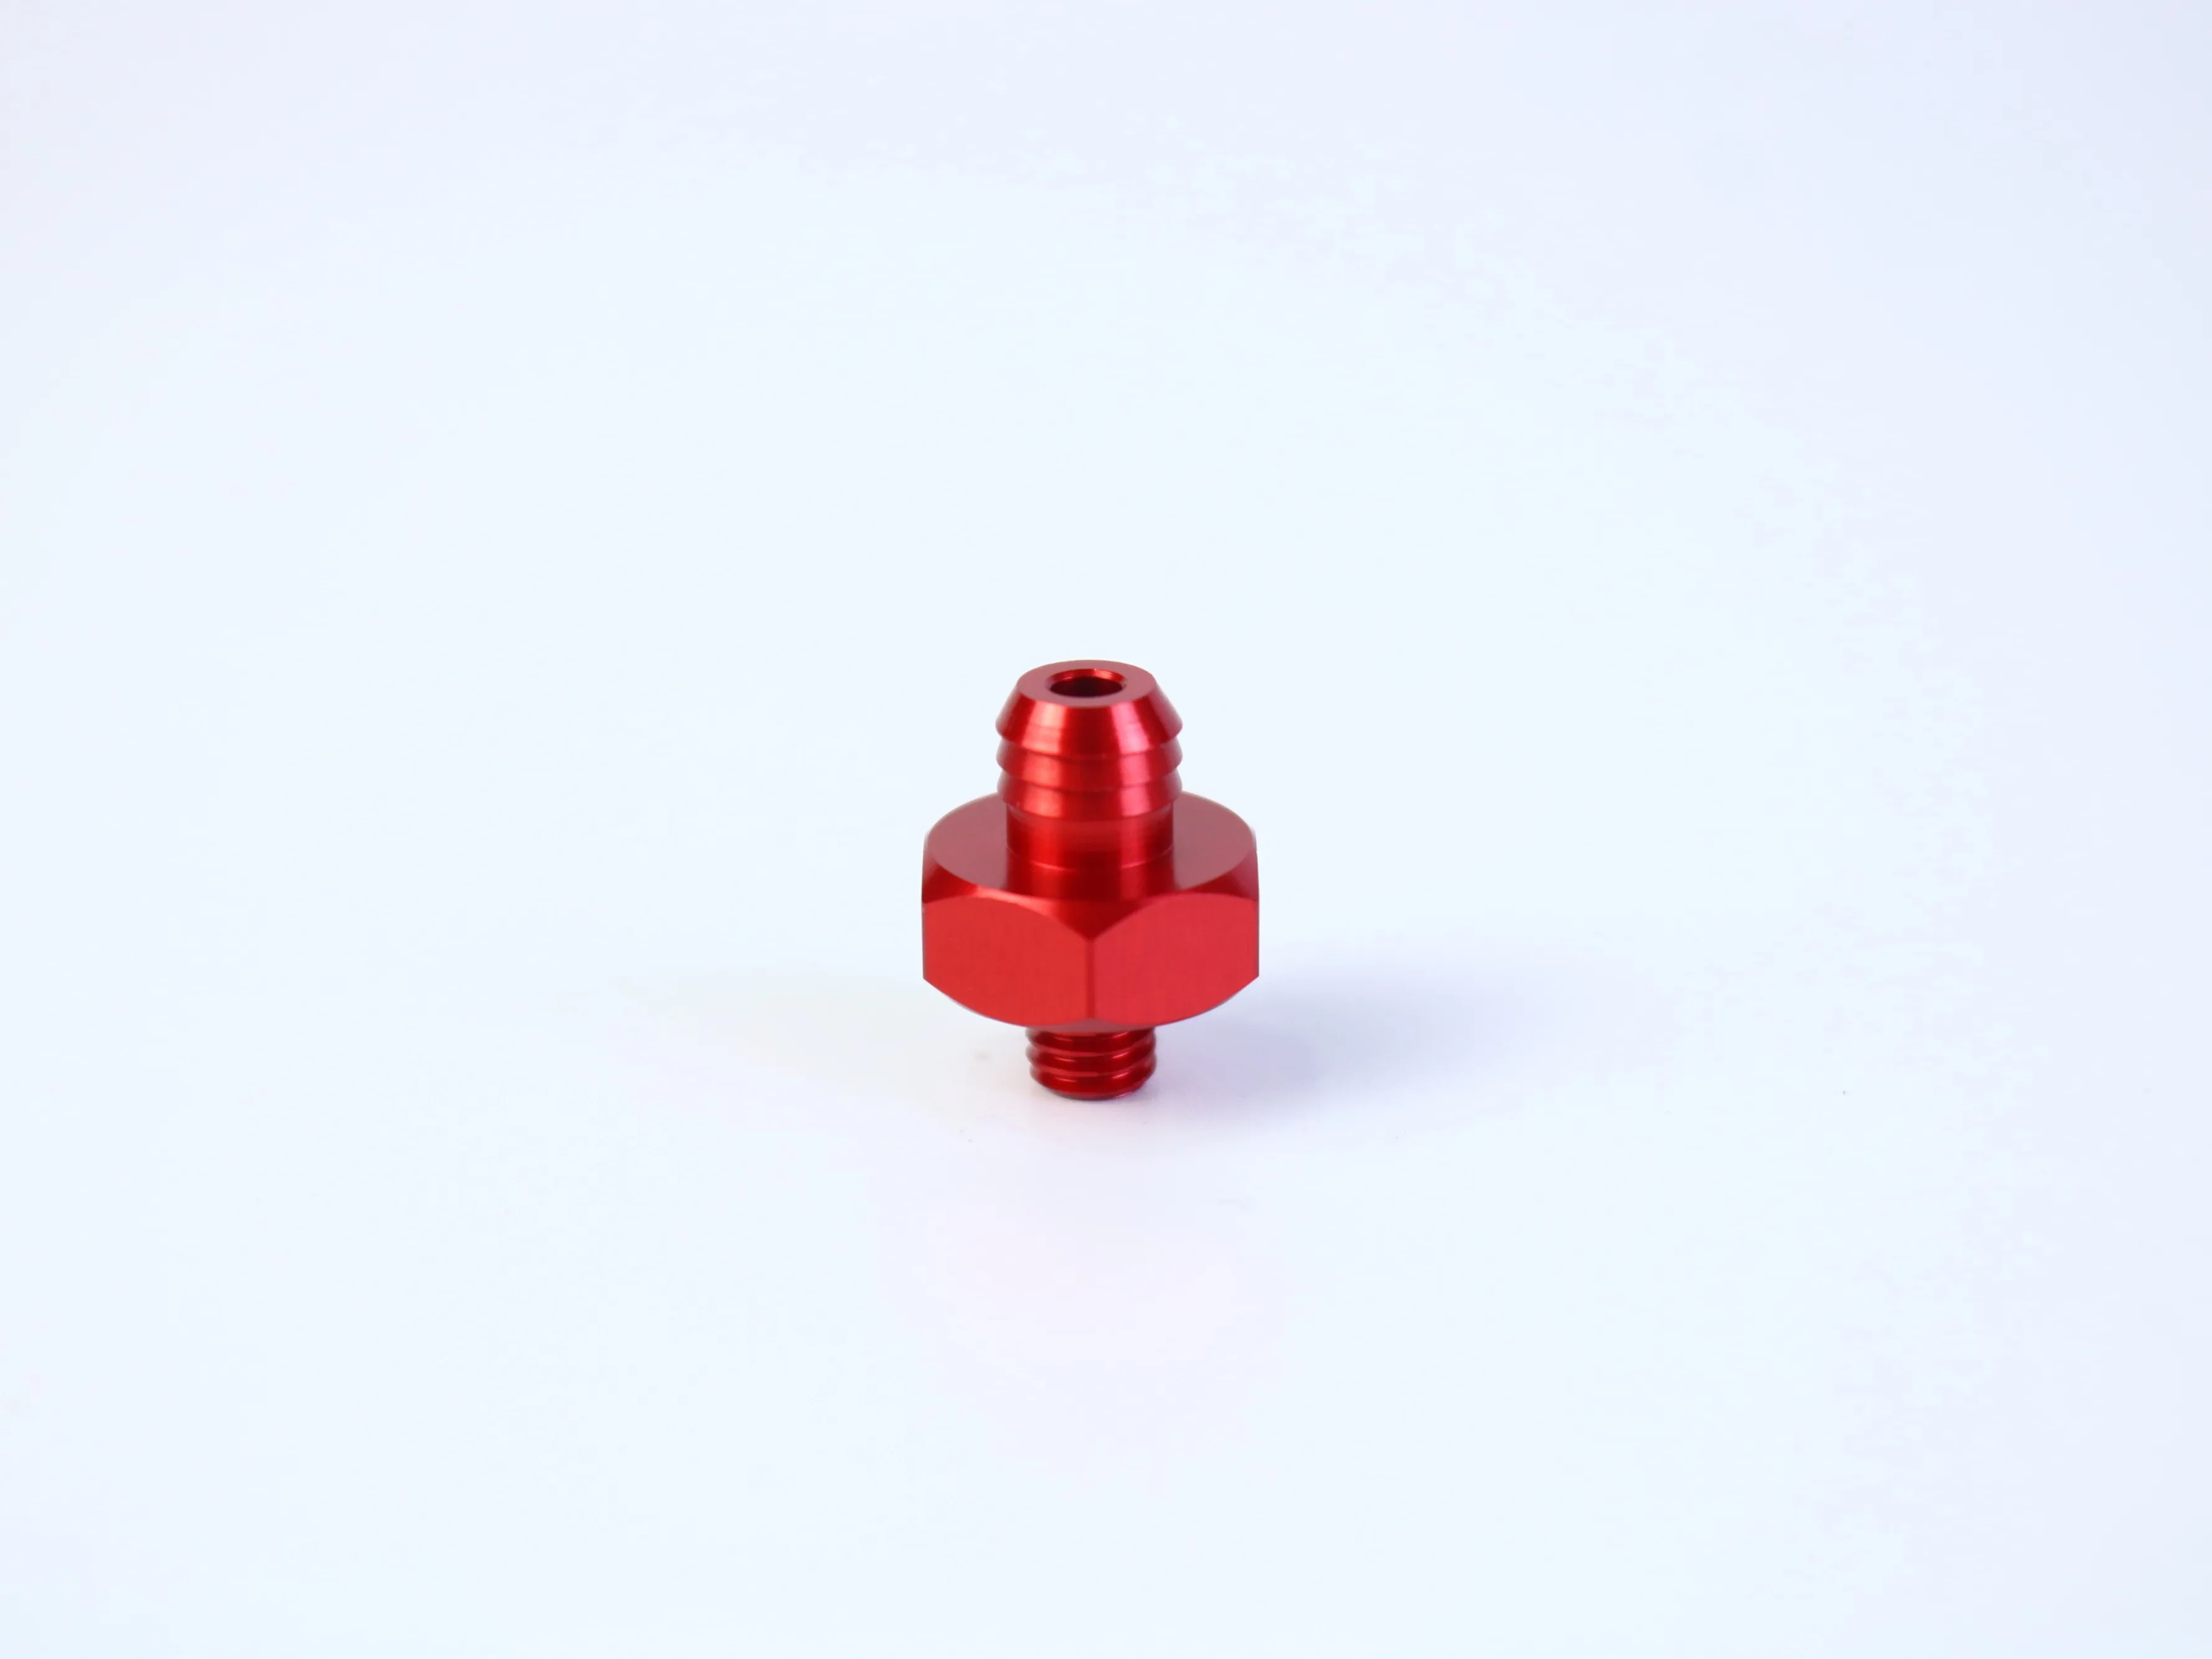
A cor ou a refletividade de um componente fotografado não comprovam seu material. Uma peça prateada pode ser de alumínio, aço inoxidável, aço cromado ou outra liga; uma peça vermelha pode ter sido anodizada, pintada, cromada ou fotografada sob iluminação colorida.
A cotação solicitada deve indicar a classe e o estado do material, quando relevantes, juntamente com quaisquer certificações exigidas. Se o material ainda não estiver definido, descreva, em vez disso, os requisitos de desempenho: resistência, peso, exposição à corrosão, condutividade, desgaste, comportamento magnético, temperatura e compatibilidade com materiais acoplados.
O tratamento superficial também deve ser especificado separadamente. Anodização, passivação, galvanoplastia, jateamento, polimento e revestimento em pó podem afetar aparência, resistência à corrosão, desgaste, condutividade, dimensões e proteção por máscara. Dimensões críticas podem exigir avaliação antes e após o acabamento. Uma cotação solicitada útil identifica superfícies funcionais ou visuais, o padrão de acabamento exigido e se roscas, furos, elementos de referência ou superfícies de vedação devem ser protegidos.
6. Tornar a cotação solicitada suficientemente completa para comparar fornecedores
Um fornecedor não consegue elaborar uma proposta comparável se cada licitante tiver de supor um conjunto distinto de premissas. Inclua as seguintes informações sempre que disponíveis.
- Dados de projeto: desenho 2D controlado por revisão, modelo CAD 3D, unidades, método de projeção, material, tratamento superficial, máscara, tolerâncias gerais, tolerâncias críticas, referências, GD&T, normas de roscas, profundidades, informações de acoplamento, remoção de rebarbas e condições das arestas.
- Dados comerciais: estágio de protótipo, produção piloto, pequena série ou produção em larga escala; quantidade exigida; volume anual esperado, se conhecido; quantidade de amostras; marco de entrega; embalagem, rotulagem, rastreabilidade, destino, termos comerciais e documentos de qualidade exigidos.
- Perguntas técnicas: Quais características representam o maior risco para a fabricabilidade? Quais dimensões são assumidas como utilizando tolerância geral? O processo exige múltiplas configurações ou operações secundárias? Ferramentas, dispositivos, acabamentos, inspeção e embalagem estão incluídos?
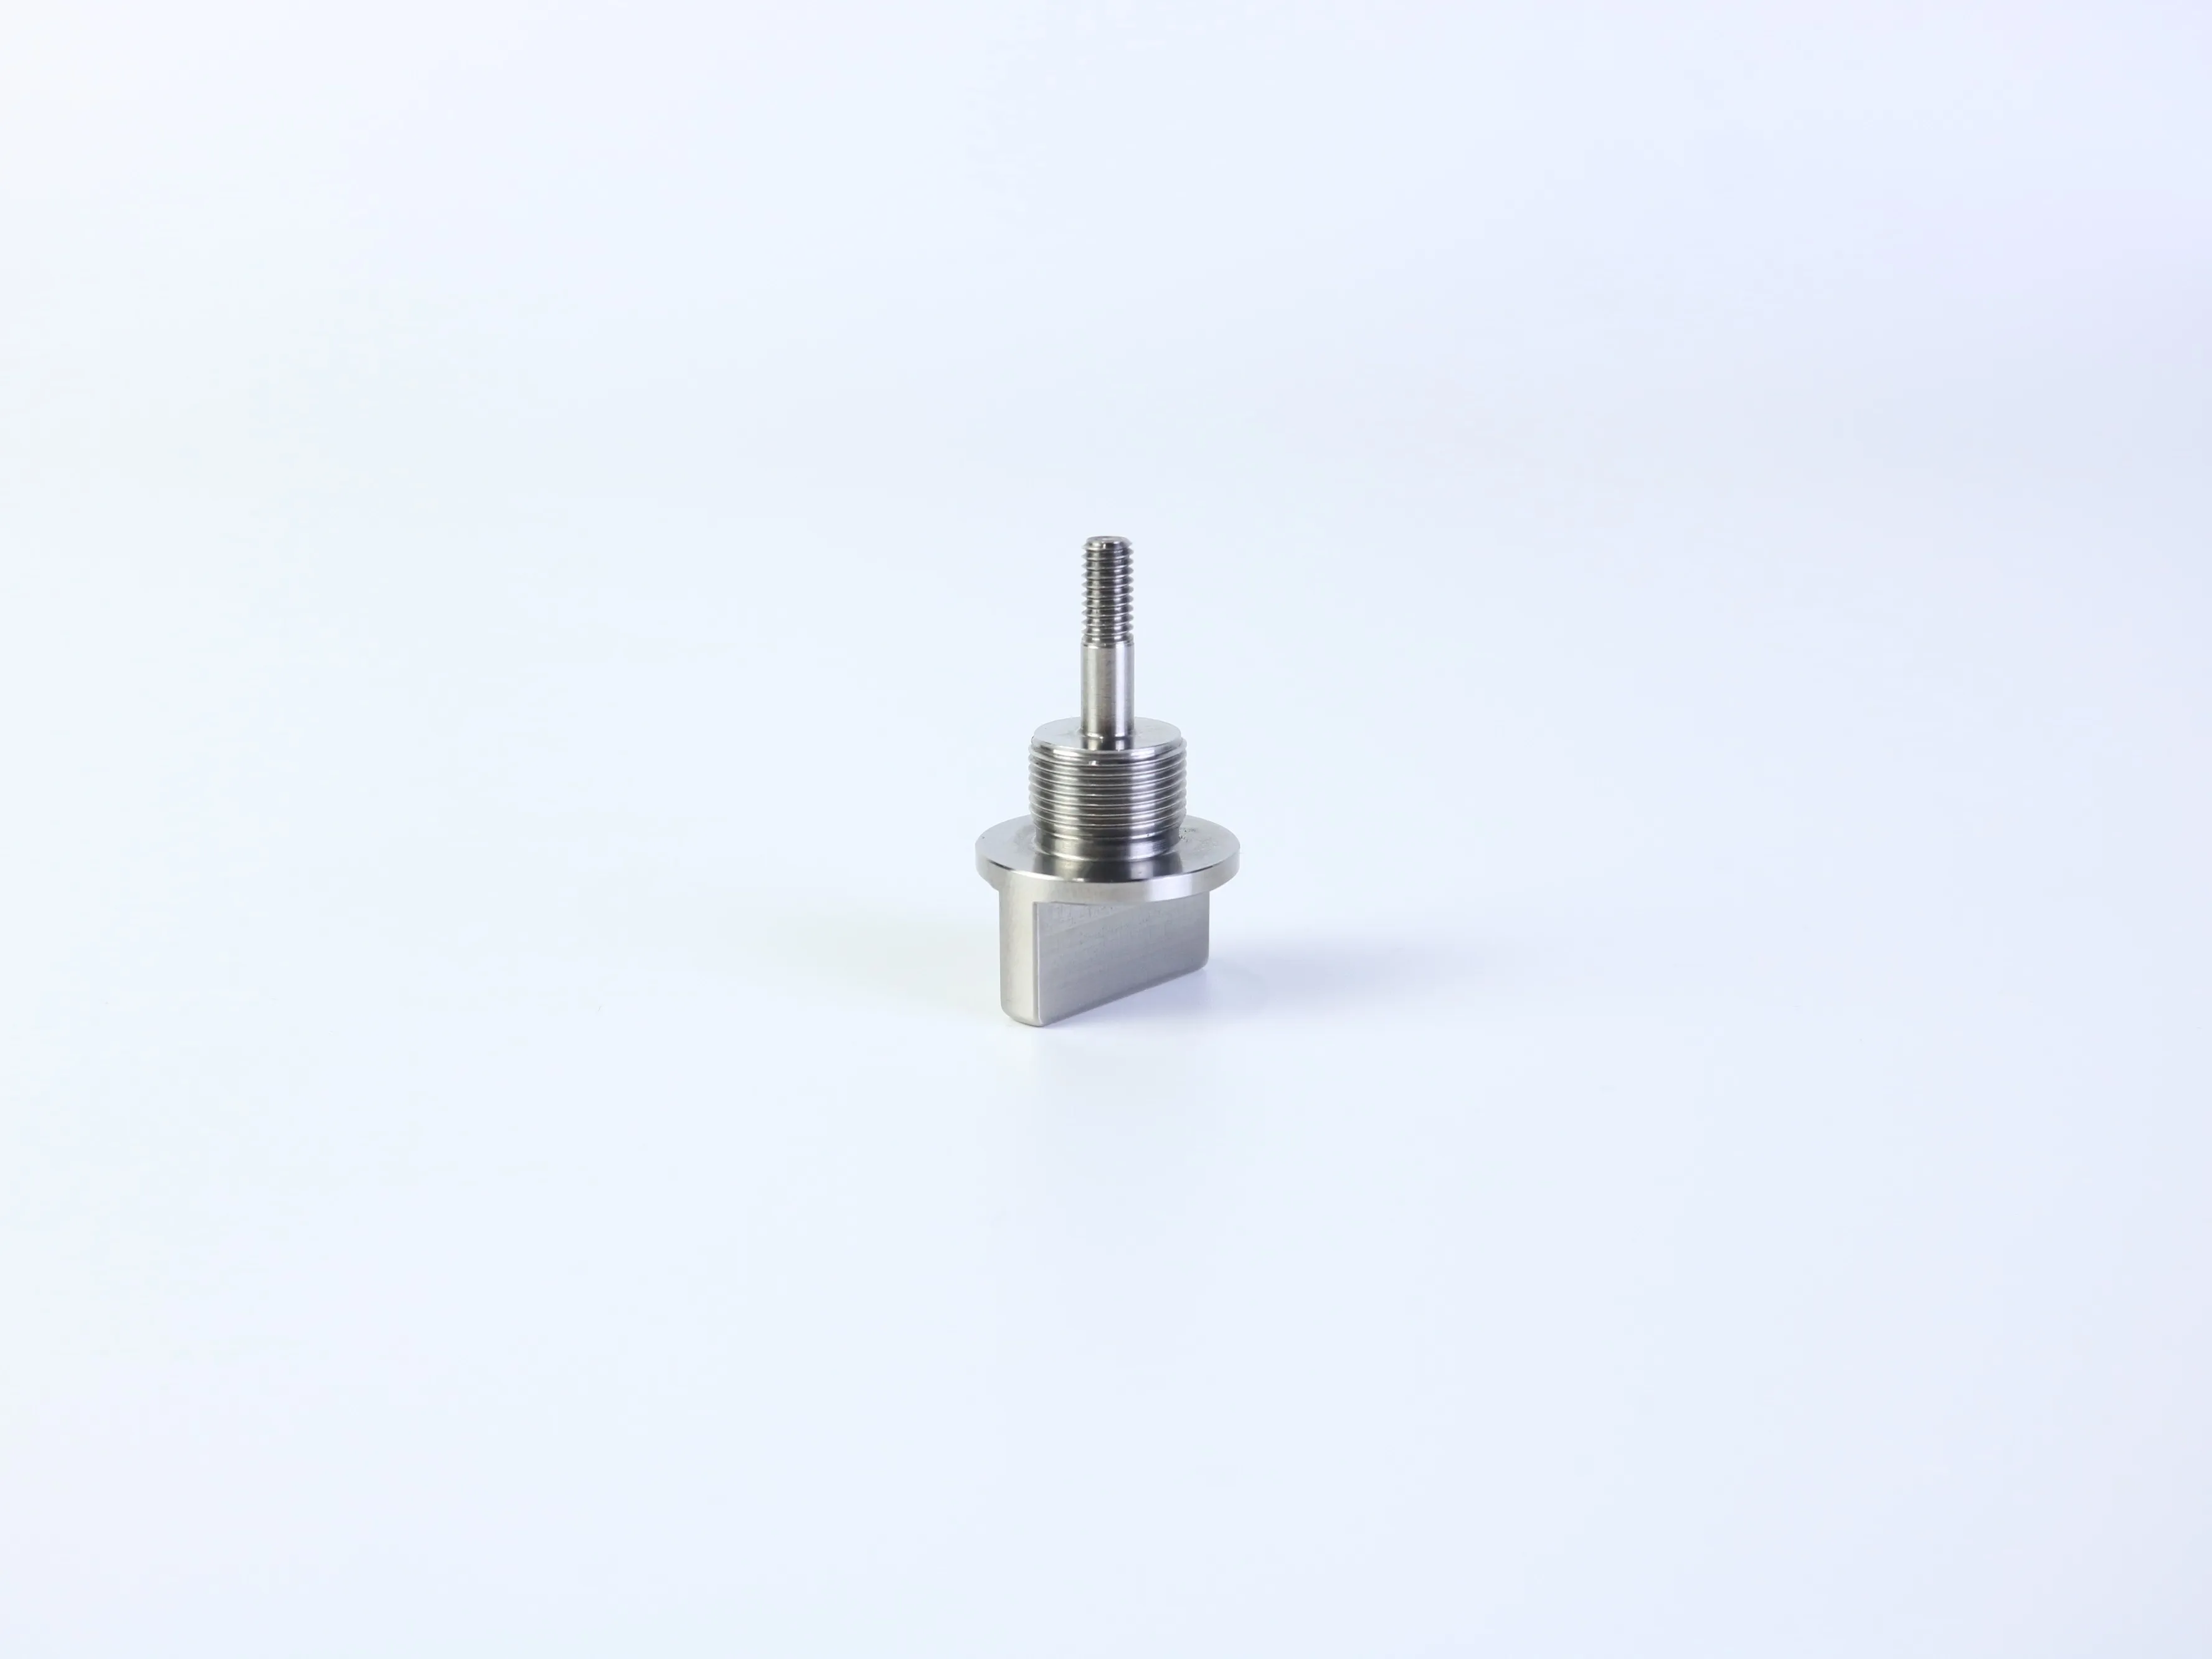
Para um componente torneado e fresado, identifique a relação crítica entre eixo e superfície plana, bem como sua orientação rotacional. Uma operação simples de torneamento pode não ser suficiente quando a peça inclui uma flange, seção roscada, haste, aba retangular, superfície plana fresada ou característica transversal. O desenho deve tornar essa relação mensurável, em vez de meramente visual.
Uma pergunta melhor para solicitação de cotação
Peça ao fornecedor que liste os riscos de fabricabilidade e as suposições da cotação antes da produção. Isso torna visíveis operações secundárias ocultas, roscas pouco claras, evidências de inspeção ausentes e tolerâncias ambíguas, enquanto ainda é possível gerenciar alterações.
7. Riscos comuns de custo e qualidade
Precisão desnecessária
Aplicar uma tolerância rigorosa a cada característica pode aumentar o tempo de usinagem, o esforço de inspeção, o risco de refugo e as restrições na seleção de fornecedores. Reserve requisitos de precisão apenas para características que realmente os necessitam.
Operações secundárias ocultas
Um corpo torneado com uma face fresada, ranhura, furo transversal ou aba retangular pode exigir outra configuração. Se o desenho não identificar a relação entre o eixo torneado e a característica fresada, pode ser necessária uma esclarecimento antes da cotação ou da produção.
Roscas pouco claras e planejamento inadequado de inspeção
Uma indicação de rosca sem norma, classe, comprimento efetivo ou requisito de acoplamento é incompleta. Se um padrão de furos, face de flange, saliência ou eixo roscado for funcionalmente importante, especifique como deve ser referenciado e verificado. A instrução ‘inspecionar todas as dimensões’ é menos útil do que identificar características críticas e o formato exigido do relatório.
8. Lista de verificação prática de DFM e RFQ para CNC
- Cada furo tem uma função definida, e cada profundidade de furo cego é necessária e acessível.
- Normas de rosca, classes, profundidades, peças acopladas, rebaixos e métodos de inspeção são identificados.
- Padrões de furos são vinculados a datums claros quando a localização for relevante.
- Os cantos internos permitem um raio realista da ferramenta de corte, e paredes finas ou bolsos profundos foram analisados quanto à rigidez.
- As características de torneamento e fresagem têm um processo e uma orientação claros.
- As dimensões críticas estão separadas das dimensões gerais.
- Os requisitos relativos ao material, condição, acabamento, máscara, rebarbas, chanfros e aspecto estético são claros.
- A quantidade, a fase de produção, as expectativas de entrega e os documentos de inspeção estão especificados.
- O fornecedor é solicitado a identificar suposições antes da produção.
Perguntas frequentes: peças usinadas por CNC, roscas e solicitações de cotação (RFQs)
Um modelo CAD 3D pode ser usado isoladamente para uma cotação de usinagem CNC?
Às vezes, sim, mas talvez não comunique materiais, tolerâncias, roscas, acabamento superficial, referências (datums), requisitos de inspeção ou características que não sejam totalmente representadas pela geometria do modelo. Um desenho sob controle de revisão ou uma especificação escrita reduz suposições.
Furos passantes são sempre preferíveis a furos cegos?
Não. Furos passantes são frequentemente mais simples quando não interferem na montagem, mas um furo cego pode ser necessário para proteger uma superfície ou atender a um requisito funcional. Escolha o recurso mais simples que satisfaça o projeto.
Como devo especificar uma peça usinada CNC com rosca?
Identifique o padrão de rosca, o diâmetro, o passo, a classe ou ajuste, o comprimento útil, a forma interna ou externa, os requisitos de rebaixo ou chanfro, o componente acoplado e o método de inspeção. Uma rosca visual não constitui evidência suficiente de compatibilidade.
Toda dimensão CNC deve ter uma tolerância rigorosa?
Não. Tolerâncias rigorosas devem estar vinculadas ao ajuste, à função ou ao desempenho. Uma tolerância geral bem definida pode ser adequada para características não críticas.
Prepare uma Cotação de Usinagem CNC Mais Comparável
Conexões roscadas, placas de montagem, saliências, flanges e componentes torneados e fresados podem todos ser fabricados com sucesso quando seus requisitos funcionais são traduzidos em geometria acessível, tolerâncias adequadas, suposições de processo claras e critérios de inspeção mensuráveis.
O objetivo não é tornar cada característica mais complexa ou mais precisa. O objetivo é fornecer ao fornecedor informações suficientes para selecionar um processo adequado, identificar riscos precocemente, cotar o mesmo escopo que você pretendia e verificar as características relevantes para sua montagem.
Discuta seu projeto personalizado de usinagem CNC
Para uma discussão sobre fabricabilidade e cotação, prepare a versão mais recente do desenho 2D, do modelo CAD 3D, dos requisitos de material e acabamento, da quantidade, da fase de produção e das expectativas de inspeção. As informações públicas da PFTWORLD sobre usinagem CNC podem ser consultadas antes do envio dos detalhes do seu projeto.
Revise os serviços personalizados de usinagem CNC