 EN


Como Projetar Suportes e Componentes de Ligação Usinados por CNC para Menor Custo e Encaixe Confiável
Um guia prático de engenharia para compradores OEM, projetistas de produtos e equipes de aquisição que necessitam de suportes usinados, suportes de fixação, braços de ligação ou componentes de pivô que possam ser cotados, fabricados, inspecionados e montados com menos surpresas.
A resposta curta: projete o componente em torno de seus datums funcionais e interfaces de acoplamento primeiro, depois simplifique qualquer característica que não exija ferramentas especiais, configurações adicionais ou tolerâncias excessivamente rigorosas. Um RFQ sólido deve tornar essas decisões visíveis a todos os fornecedores.
Por que esses componentes exigem mais do que um desenho básico
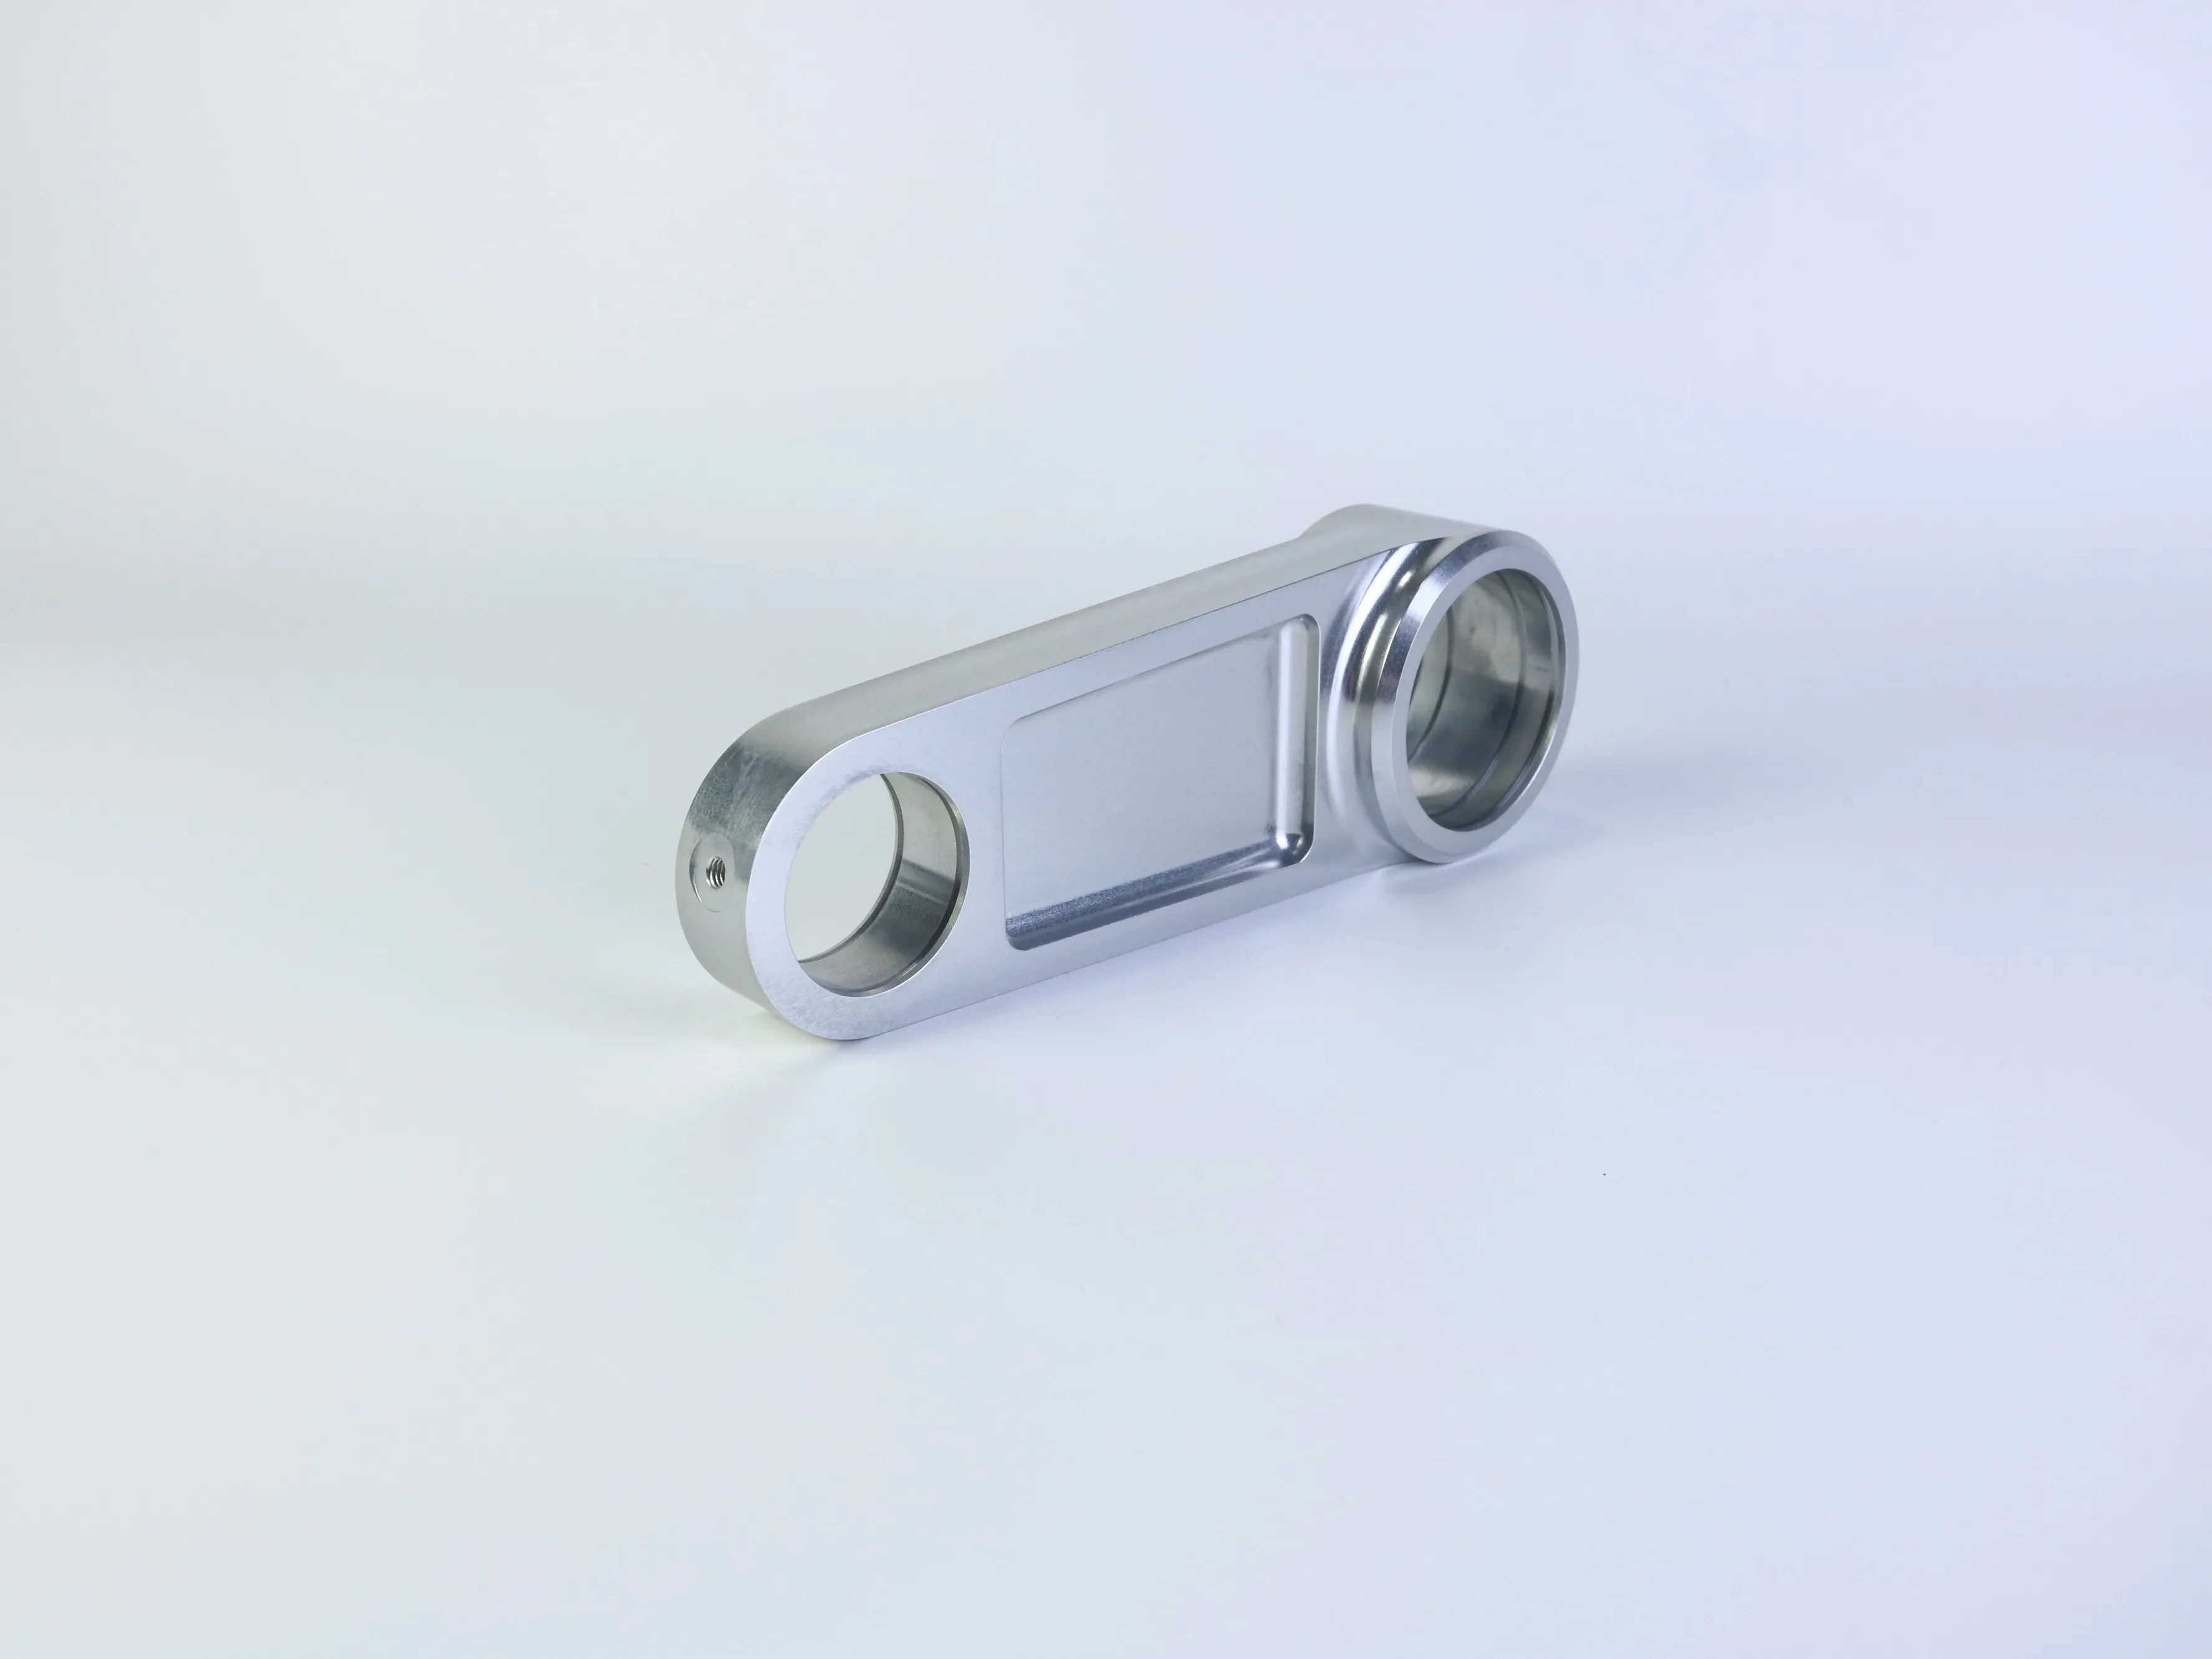
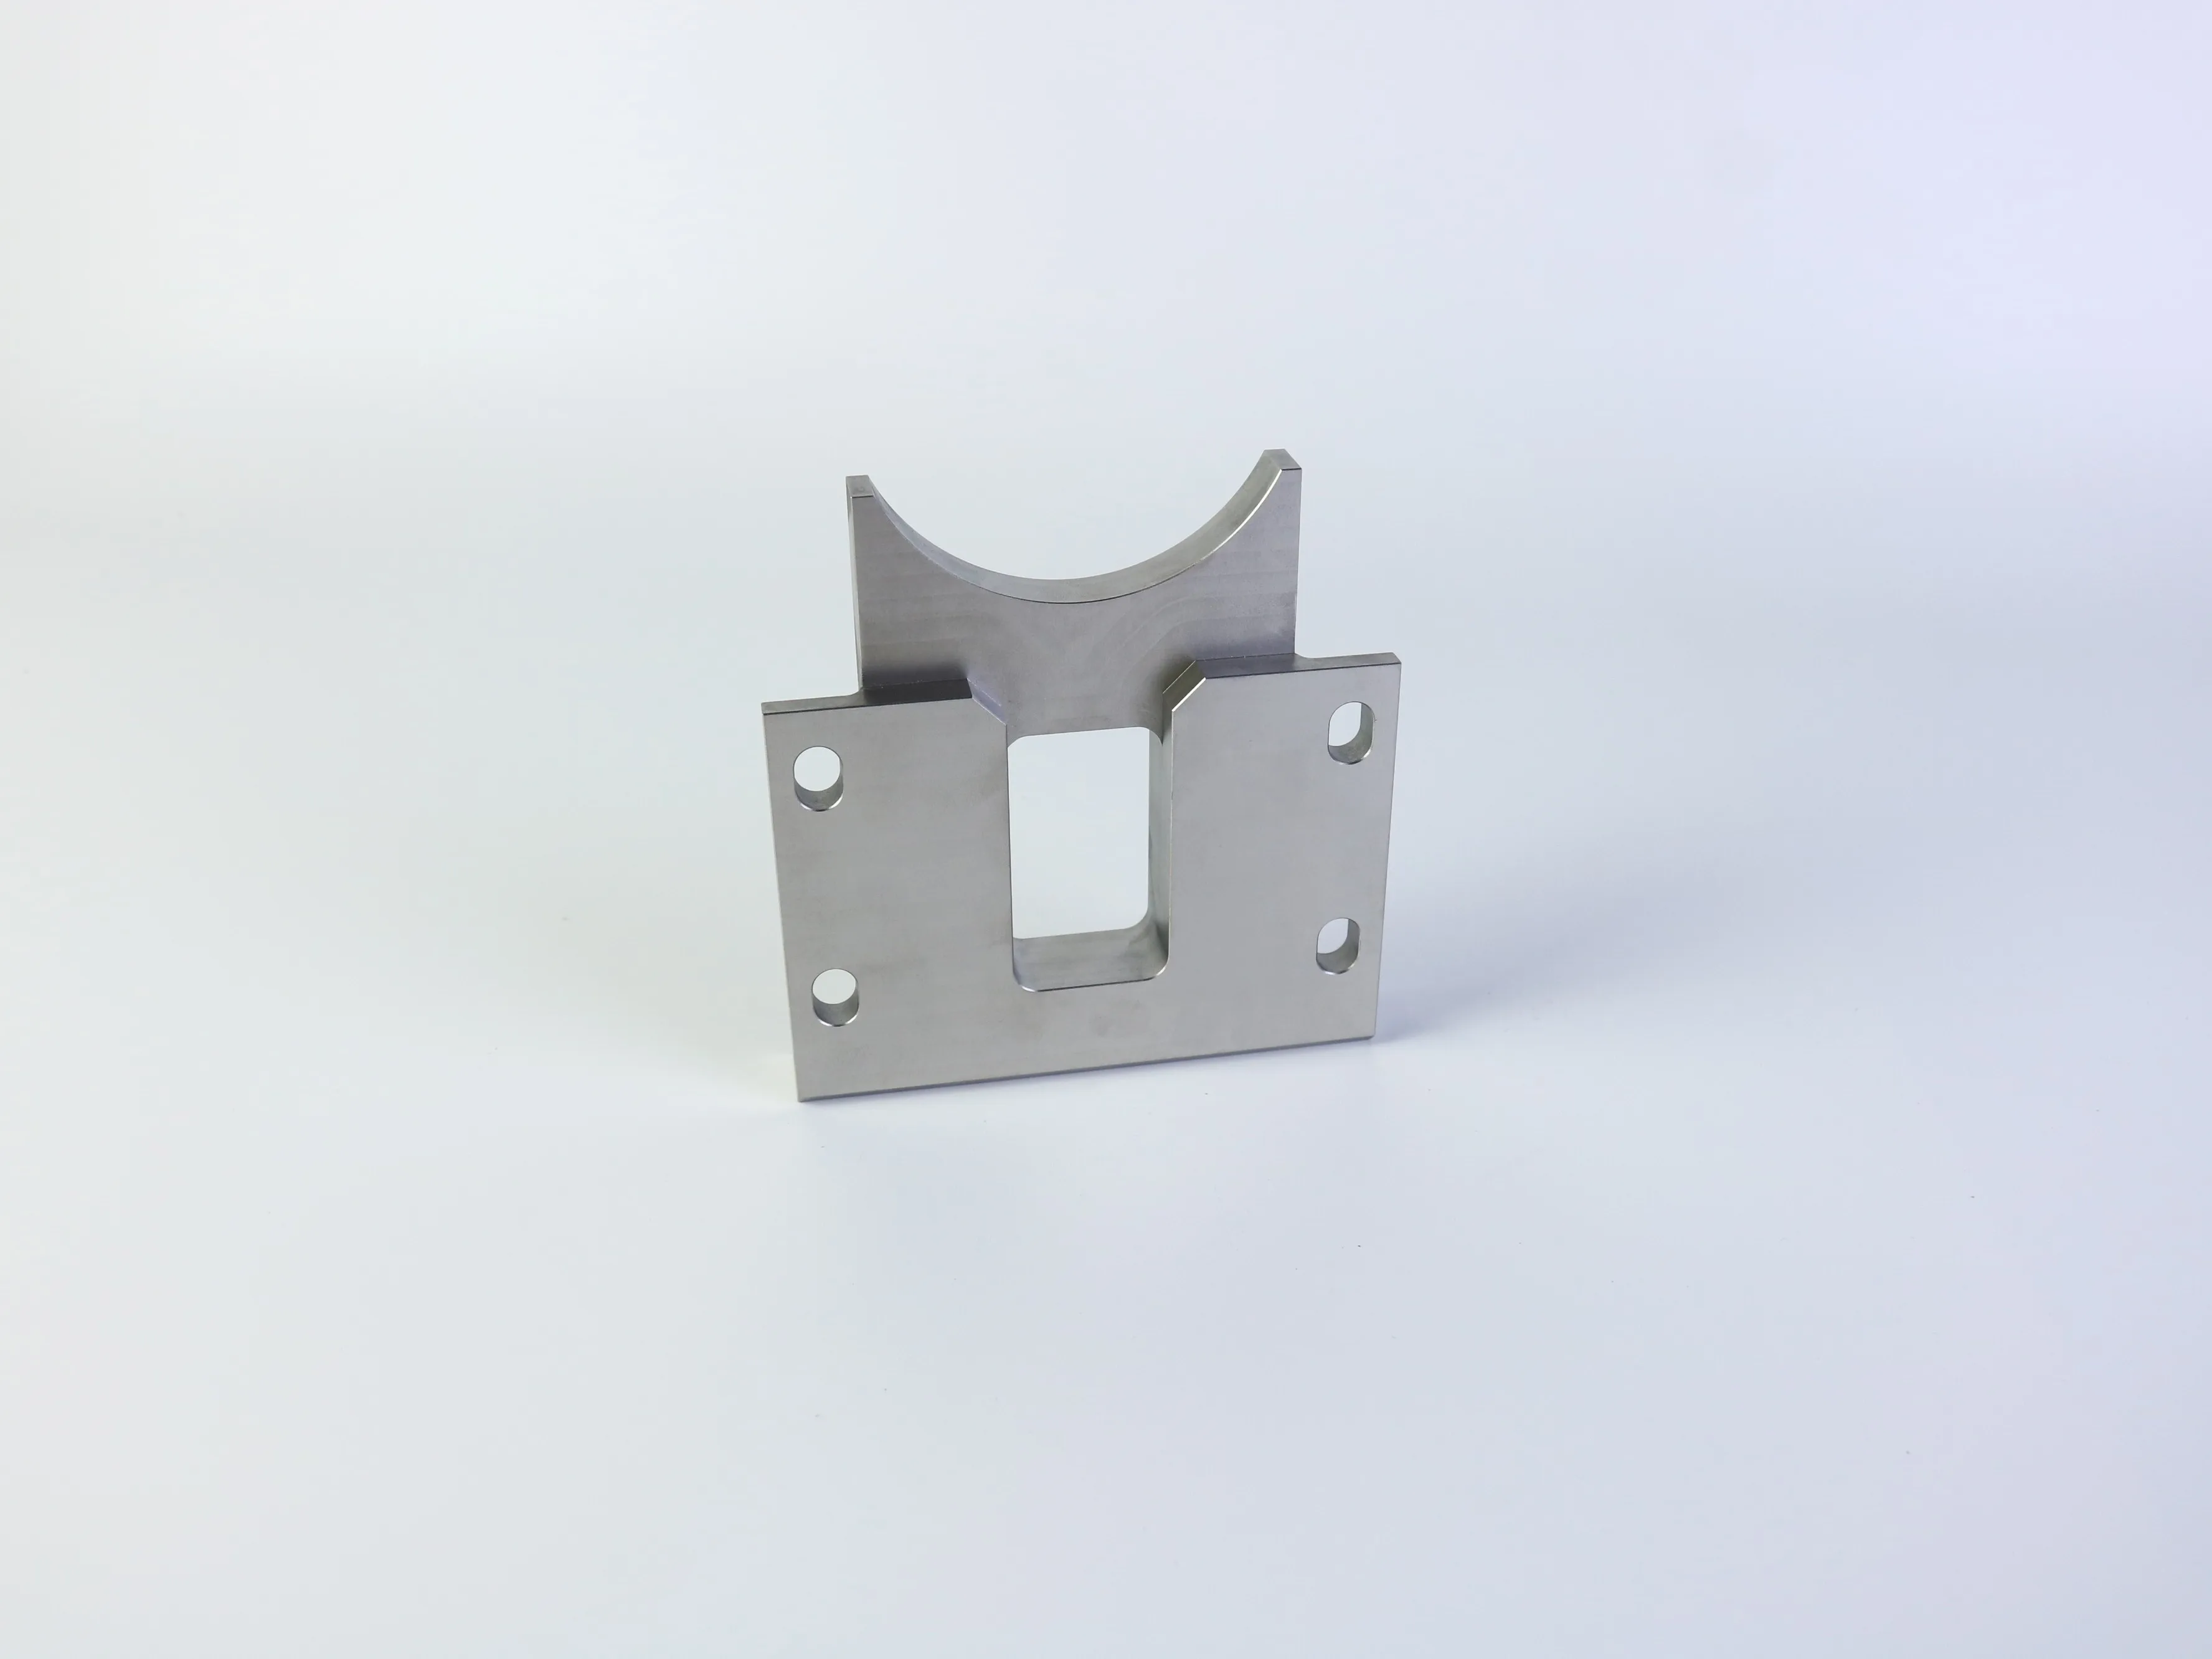
Um suporte ou componente de ligação usinado em CNC pode parecer simples: uma chapa, diversos furos, um rebaixo e uma característica curva ou cilíndrica. Na produção, esses detalhes controlam muito mais do que a aparência. Eles influenciam o acesso da ferramenta, a fixação da peça, o tempo de usinagem, a precisão posicional, a inspeção e a forma como a peça se encaixa com pinos, eixos, rolamentos, fixadores ou um conjunto acoplado.
Os projetos de suportes e articulações frequentemente combinam furos de fixação, furos passantes, recessos, aberturas, saliências, roscas e suportes curvos em um único componente compacto. O desafio na fabricação consiste em controlar a relação entre as características após o fixação, rotação, usinagem, desbaste de rebarbas, acabamento e inspeção. Um furo pode ter um diâmetro aceitável, mas falhar na montagem se sua localização for referenciada a partir do datum incorreto; uma parede fina pode apresentar medição correta enquanto fixada, mas deformar-se após a remoção de material.
Comece com Datums Funcionais e Interfaces
Antes de selecionar o material ou solicitar uma cotação, identifique as superfícies e características que controlam a montagem. Para um suporte de fixação, isso pode ser a face de base e o padrão de furos de fixação. Para um componente de ligação, pode ser a distância central entre dois furos, o eixo de um furo de pivô ou a relação entre um assento usinado e uma face de referência.
Um desenho prático distingue características críticas de dimensões não críticas. Nem toda aresta exige a mesma tolerância que um assento de rolamento ou a localização de um furo de pivô. Tolerâncias rigorosas em toda a peça podem aumentar os custos de usinagem e inspeção sem melhorar sua funcionalidade.
Defina os datums primário, secundário e terciário; localize furos importantes a partir deles; e especifique requisitos de perpendicularidade, paralelismo, concentricidade ou ajuste apenas onde a montagem os exigir. Identifique também as superfícies utilizadas para fixação, vedação, deslizamento ou instalação.
Um modelo CAD 3D comunica a geometria, enquanto um desenho 2D correspondente deve definir roscas, tolerâncias críticas, acabamentos, referências (datums), observações de inspeção e requisitos de aceitação.
Projetar Furos para Acesso, Profundidade e Inspeção
Furos são frequentemente as características mais importantes em um suporte ou articulação, pois conectam a peça ao restante do conjunto. Seu projeto deve considerar mais do que apenas o diâmetro nominal.
Furos passantes e furos cegos
Furos passantes normalmente são mais fáceis de limpar e inspecionar, mas furos cegos podem ser necessários para folga, vedação ou uma disposição específica de montagem. Um furo cego feito por perfuração normalmente apresenta uma geometria de ponta de broca na base, enquanto um recurso usinado por fresamento ou mandrilamento pode ter uma forma diferente na base. Se a condição da base afetar o assentamento ou o curso, especifique-a no desenho, em vez de deixá-la à suposição.
Furos profundos e furos críticos
À medida que a profundidade do furo aumenta em relação ao diâmetro, a remoção de cavacos, a rigidez da ferramenta, a retilineidade e a inspeção tornam-se mais exigentes. Furos profundos podem exigir perfuração especial ou usinagem a partir de mais de um lado. Para um furo crítico, especifique o diâmetro, a profundidade, o eixo, a localização e o ajuste ou condição superficial. Identifique o componente acoplado; a expressão «furo de precisão» não constitui um critério de aceitação.
Localização dos furos e planejamento da montagem
Se furos em faces diferentes devem estar alinhados, pergunte como a peça será posicionada e como essa relação será verificada. Características usinadas numa única montagem geralmente apresentam uma relação posicional mais simples do que características que dependem de várias operações de re-fixação. Um processo multieixo pode resolver um problema de acesso, mas também pode alterar a cotação, o plano de fixação e o método de inspeção.
Utilize raios internos e torne os recessos viáveis para fabricação
As fresas CNC padrão são cilíndricas, portanto, um canto interno fresado recebe naturalmente um raio. Para um recesso de suporte ou um alívio de articulação, o raio mais econômico é normalmente aquele que corresponde a uma fresa disponível sem comprometer a folga. Se uma peça acoplada realmente exigir um canto interno quadrado, considere um alívio, um recurso em T-bone, uma seção brochada, uma operação por EDM ou uma alteração no projeto antes de liberar o desenho.
As arestas externas são diferentes. Um pequeno chanfro pode auxiliar na remoção de rebarbas, no manuseio e na montagem, sendo geralmente mais simples do que um raio externo decorativo. Indique se o tratamento da aresta é funcional, cosmético ou simplesmente destinado à remoção de uma aresta afiada.
Bolsos profundos e estreitos exigem ferramentas de grande alcance, que são mais propensas a desvio e vibração. Utilize o diâmetro de fresa mais amplo possível e o alcance mais curto possível. Se uma parede não precisar ser fina por razões de folga ou peso, aumente sua espessura ou utilize nervuras e contrafortes. Caso precise permanecer fina, identifique-a como uma característica crítica e discuta a fixação da peça e a inspeção antes da produção.
Quando um bolso existir apenas para reduzir peso, compare seu benefício com seu custo de usinagem. Um perfil aberto mais simples, um raio de canto maior ou um bolso mais raso podem oferecer a maior parte do benefício funcional, ao mesmo tempo que reduzem as trocas de ferramenta e o tempo de ciclo.
Selecione Material e Acabamento a partir da Aplicação
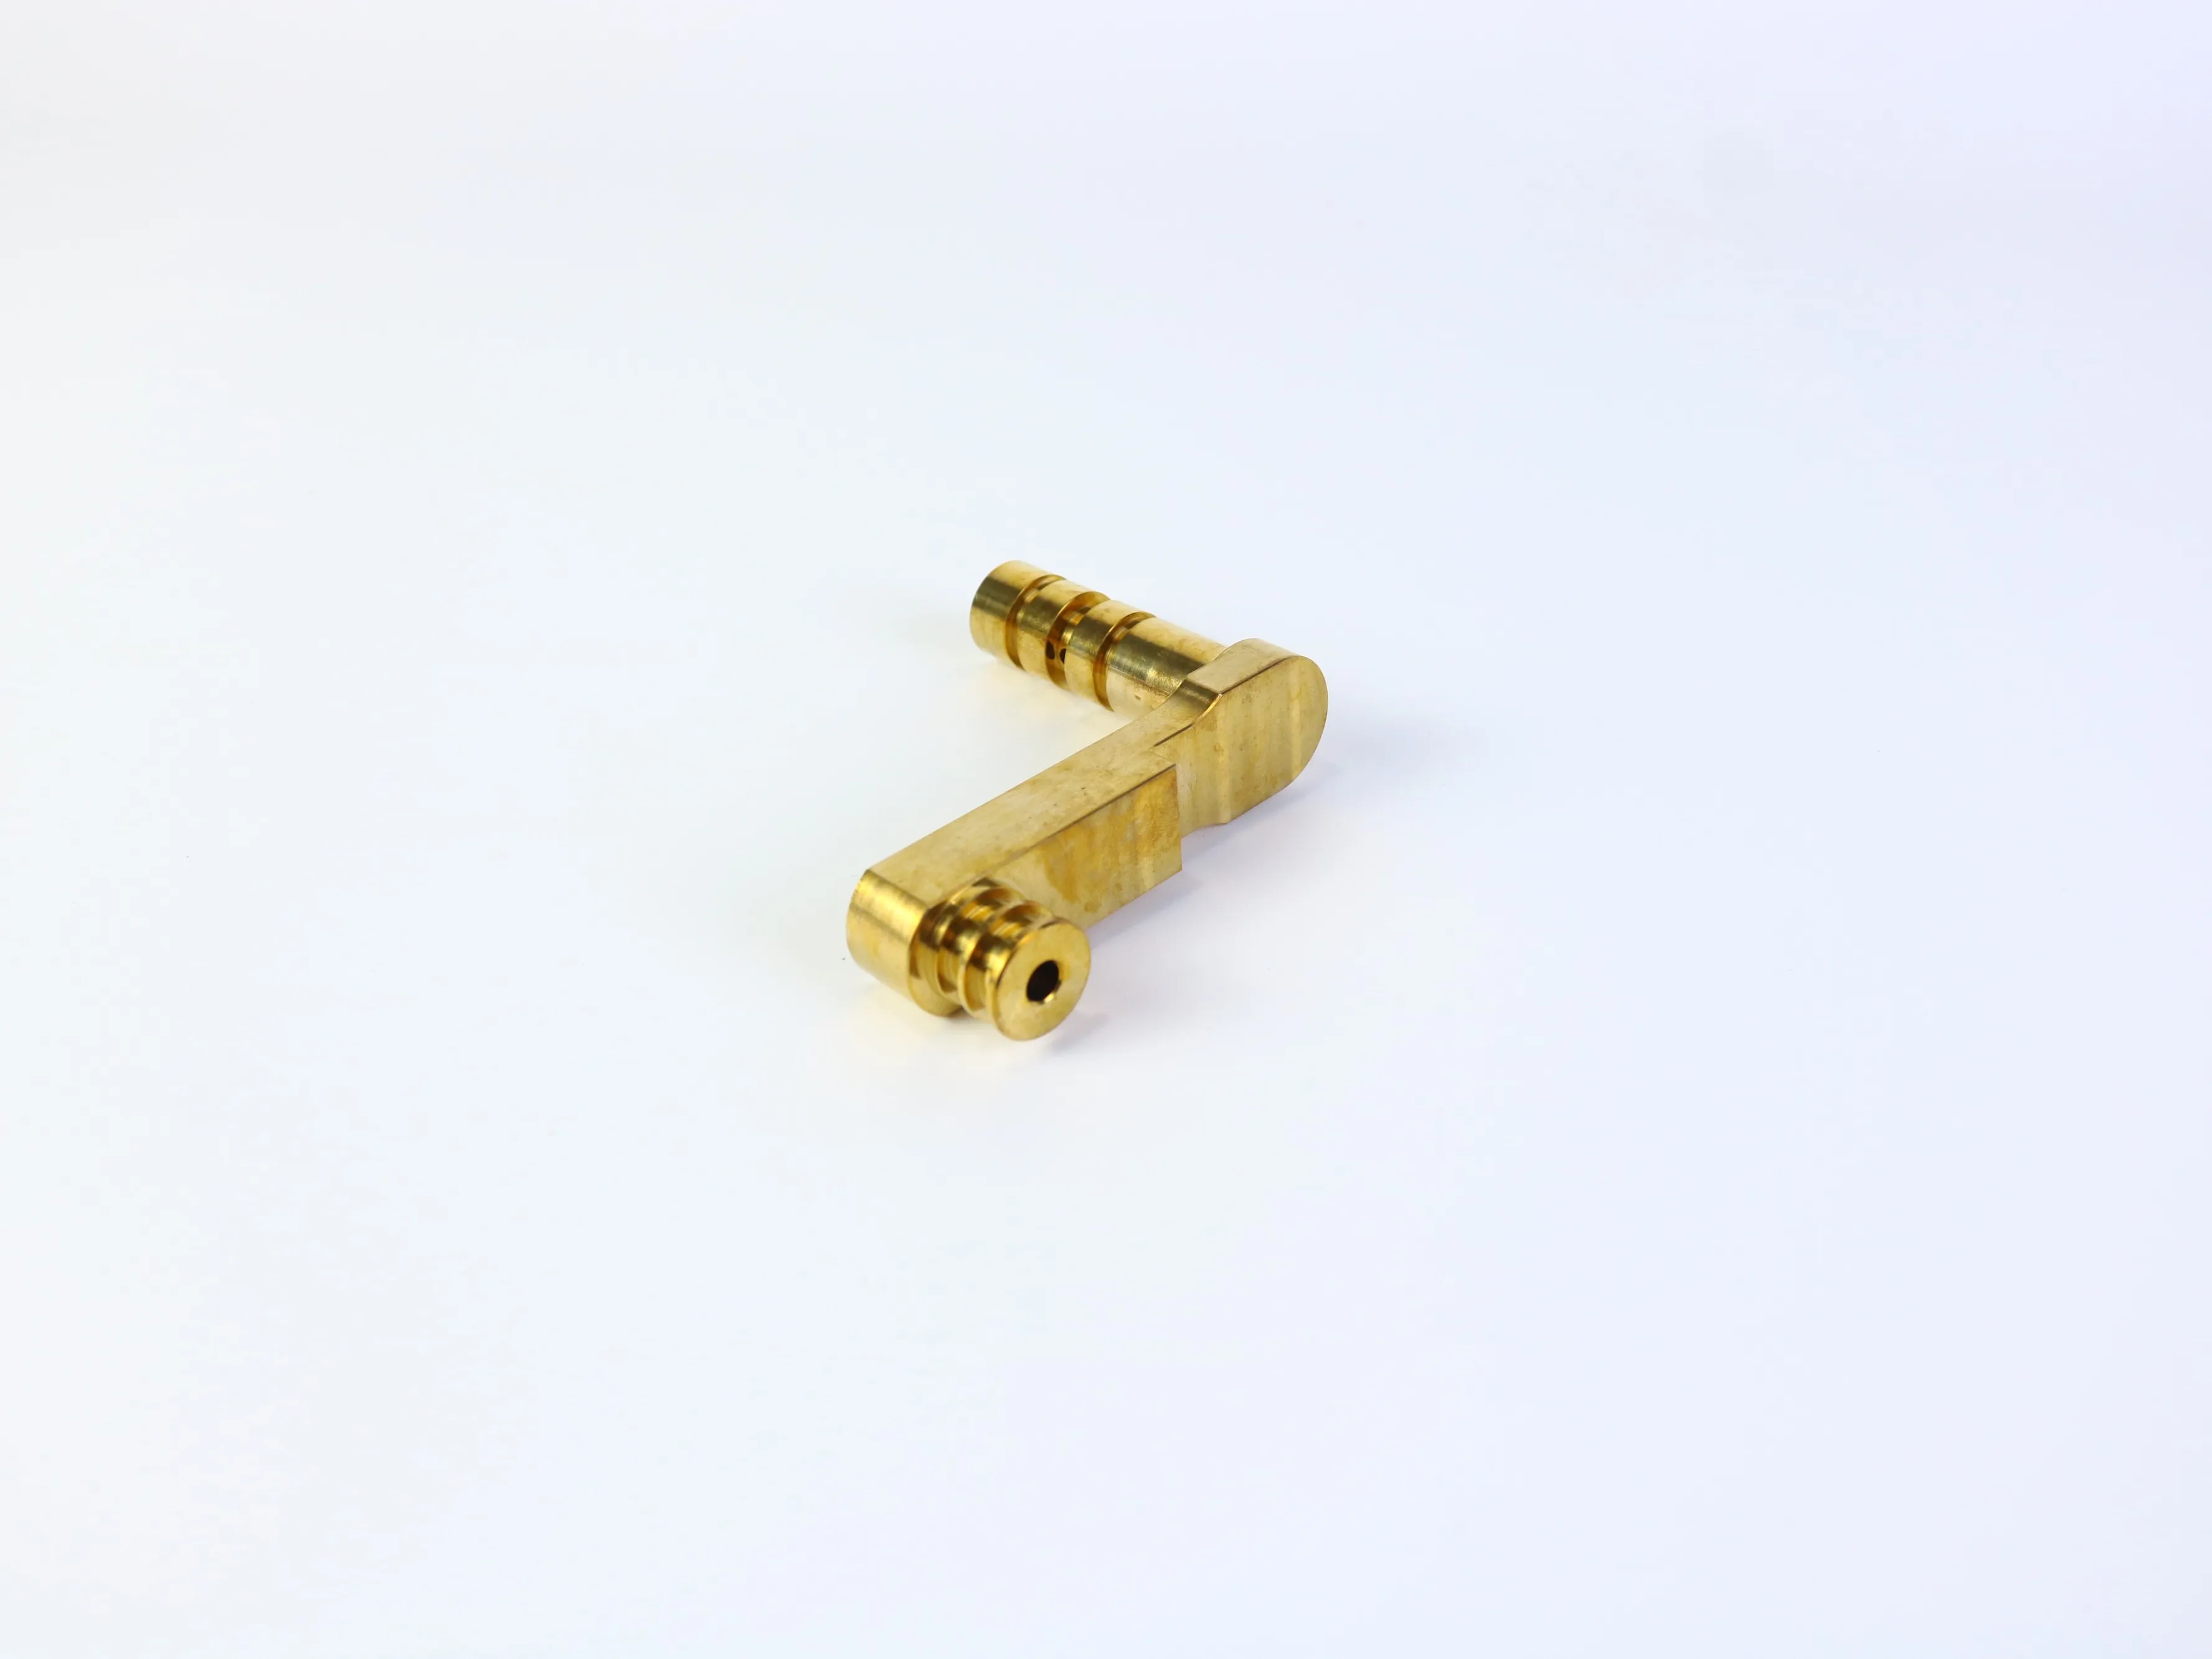
Superfícies metálicas brilhantes podem sugerir um acabamento, mas uma fotografia não pode confirmar alumínio, aço inoxidável, latão, tratamento térmico, revestimento ou propriedades mecânicas. Selecione o material com base nos requisitos da aplicação:
- Resistência e rigidez: defina cargas, limites de deformação e fatores de segurança relevantes.
- Desgaste e contato deslizante: identifique se um pino, eixo, bucha ou rolamento se move contra a peça.
- Ambiente de corrosão: considere umidade, produtos químicos, sal, variação de temperatura e condições de limpeza.
- Peso: confirme se a redução de massa é funcional ou apenas desejável.
- Aparição: indique se o acabamento é cosmético, protetor ou ambos.
- Pós-processamento: especifique anodização, passivação, galvanoplastia, polimento, mascaramento ou outros tratamentos.
O desenho deve indicar a classe e a condição do material, não simplesmente "metal" ou "alumínio". Identifique superfícies críticas que devem permanecer sem revestimento ou ser medidas após o acabamento, especialmente assentos de rolamentos, roscas, furos de acoplamento e superfícies deslizantes.
Tratar as Tolerâncias como um Orçamento Funcional
Um erro comum em cotações é aplicar tolerâncias rigorosas a todas as dimensões. A tolerância deve refletir a função, a capacidade do processo e a necessidade de inspeção. Uma tolerância mais rigorosa pode exigir operações adicionais de acabamento, usinagem mais lenta, dispositivos de fixação dedicados, controle de temperatura ou inspeção mais detalhada. Também pode gerar risco desnecessário de rejeição quando a montagem não exige esse nível de precisão.
- Características essenciais: definir o tamanho, a localização, a forma e a relação necessários para montagem ou movimento.
- Características de apoio: usar tolerâncias práticas que preservem o encaixe e a aparência.
- Dimensões de envelope não críticas: evitar precisão desnecessária.
- Requisitos de superfície: especificar a rugosidade apenas onde ela afete vedação, deslizamento, fadiga, aparência ou medição.
Se um furo for destinado a um ajuste por prensagem, ajuste com folga ou ajuste de transição, indicar o requisito de projeto e identificar a peça acoplada. Não se deve esperar que um fornecedor deduza uma tolerância crítica a partir de uma fotografia ou de um modelo CAD sem etiquetas.
Planejar a inspeção antes do início da usinagem
A inspeção deve influenciar o plano de projeto e de fixação, não apenas a liberação final. Um suporte pode exigir a posição dos furos em relação a um datum de base, a planicidade da face de contato e o tamanho da abertura. Um componente de ligação pode depender da distância entre centros, do diâmetro do furo, da concentricidade e do estado superficial.
Um orçamento (RFQ) ou desenho deve esclarecer quais dimensões são críticas, qual o padrão de inspeção ou a expectativa de amostragem, se é exigido um relatório de primeira peça, quais datums de medição devem ser utilizados e se a inspeção ocorre antes ou após o tratamento superficial. Evite solicitar uma "inspeção completa" genérica sem definir a documentação exigida. Fornecedores diferentes podem interpretar essa expressão de maneiras distintas, dificultando a comparação de cotações.
O que incluir em um RFQ de usinagem CNC
Um RFQ completo ajuda o fabricante a avaliar preço e viabilidade simultaneamente. Para suportes e componentes de ligação usinados por CNC, inclua:
- Arquivo 3D CAD controlado por revisão e desenho 2D correspondente, sempre que tolerâncias, roscas, acabamentos ou notas de inspeção forem relevantes;
- Grau e condição do material, além das quantidades para protótipos, produção piloto e produção em série;
- Dimensões críticas, referências (datums), relações geométricas e requisitos de rosca;
- Requisitos de acabamento superficial, revestimento, galvanização, anodização, passivação, remoção de rebarbas e chanfragem;
- Documentação de inspeção, critérios de aceitação, embalagem, marcação, rastreabilidade e requisitos de entrega;
- Alguma restrição conhecida quanto à montagem, acoplamento ou vida útil do produto.
Peça ao fornecedor que identifique as suposições contidas na cotação. A cotação mais útil nem sempre é a de menor preço; ela deve indicar claramente o material incluído, o processo, o acabamento, o escopo da inspeção, a quantidade e as exclusões.
Lista de Verificação Prática para Revisão de Projeto
- As referências funcionais (datums) estão claramente definidas?
- Os furos e furos cilíndricos críticos estão posicionados a partir dessas referências?
- É possível acessar as principais características com ferramentas práticas?
- Os cantos internos são compatíveis com os raios da fresa?
- As cavidades profundas, furos profundos, paredes finas e rebaixos foram identificados?
- A peça pode ser fixada sem deformar uma superfície funcional?
- As tolerâncias estão limitadas apenas às características que realmente as necessitam?
- A classe do material foi confirmada de forma independente da aparência visual?
- O acabamento é compatível com a montagem e a inspeção?
- O desenho corresponde à revisão CAD?
- Os registros de inspeção e os critérios de aceitação são explícitos?
- Outro fornecedor consegue cotar o mesmo requisito sem ter de adivinhar?
Escolha um parceiro de usinagem que analise integralmente o requisito
Um parceiro capaz em usinagem deve contribuir com mais do que apenas um preço unitário. Durante a cotação, o fornecedor deve discutir o acesso das ferramentas, os setups, a disponibilidade de materiais, os riscos relacionados ao acabamento, os pontos de inspeção e as características que possam aumentar o custo ou reduzir a repetibilidade. A PFTWORLD oferece páginas relevantes sobre usinagem CNC e serviços personalizados de peças usinadas; confirme as capacidades específicas do projeto antes de incluí-las em uma ordem de compra ou em uma declaração de capacidade.
Perguntas frequentes
As braçadeiras usinadas em CNC são adequadas para protótipos e produção?
Podem ser, dependendo da geometria, do material, da quantidade e da viabilidade econômica da produção. A usinagem CNC é útil quando uma peça exige material de engenharia, furos funcionais, interfaces precisas ou iterações de projeto antes de um compromisso maior de produção. O processo final de produção deve ser avaliado com base na quantidade, no tempo de ciclo, nas ferramentas e nas alternativas disponíveis.
Uma fresadora CNC pode produzir cantos internos perfeitamente afiados?
Normalmente não com uma fresa de ponta redonda padrão. Os cantos internos normalmente recebem um raio. Se um canto afiado for funcionalmente necessário, discuta um alívio ou processo especial antes de finalizar o projeto.
O que é mais importante: o diâmetro do furo ou a posição do furo?
Depende da montagem. Um pino pode exigir um diâmetro controlado, enquanto um padrão de parafusos pode ser mais sensível à precisão posicional. Um assento de rolamento pode exigir controle tanto de dimensão quanto de forma. O desenho deve definir o requisito funcional, em vez de aplicar uma única tolerância a todos os furos.
Preciso tanto de um modelo 3D quanto de um desenho 2D?
Um modelo 3D transmite a geometria. Recomenda-se fortemente um desenho 2D quando a peça tiver tolerâncias críticas, roscas, requisitos de acabamento superficial, relações de referência (datums), notas de inspeção ou condições especiais de aceitação. Os arquivos devem corresponder à mesma revisão.
É possível identificar o material a partir de uma foto do produto?
Não. Uma fotografia pode sugerir uma aparência ou acabamento metálico, mas não consegue confirmar de forma confiável o grau do material, a condição de tratamento térmico, o revestimento ou as propriedades mecânicas. Esses requisitos devem ser especificados e verificados por meio do processo de compras e qualidade.
Conclusão
Suportes e componentes de articulação usinados por CNC tornam-se mais fáceis de cotar, fabricar e inspecionar quando o projeto separa função de aparência. Defina primeiro os referenciais e interfaces. Utilize raios internos práticos, evite recursos desnecessariamente profundos ou finos, planeje o acesso das ferramentas e os posicionamentos, atribua tolerâncias conforme a função e forneça informações suficientes nos desenhos e para inspeção, permitindo que os fornecedores cotem exatamente o mesmo requisito.
Tem um suporte personalizado ou um componente de articulação para fabricar?
Compartilhe seu arquivo 3D CAD, desenho, material, quantidade, tolerâncias críticas, acabamento e requisitos de inspeção com a PFTWORLD para discutir a viabilidade de fabricação e os requisitos para cotação.
Explore os serviços de usinagem CNCOs arranjos finais relativos ao material, processo, tolerância, inspeção, entrega e contato devem ser confirmados para o projeto específico antes da compra.
Sumário
- Por que esses componentes exigem mais do que um desenho básico
- Comece com Datums Funcionais e Interfaces
- Projetar Furos para Acesso, Profundidade e Inspeção
- Utilize raios internos e torne os recessos viáveis para fabricação
- Selecione Material e Acabamento a partir da Aplicação
- Tratar as Tolerâncias como um Orçamento Funcional
- Planejar a inspeção antes do início da usinagem
- O que incluir em um RFQ de usinagem CNC
- Lista de Verificação Prática para Revisão de Projeto
- Escolha um parceiro de usinagem que analise integralmente o requisito
-
Perguntas frequentes
- As braçadeiras usinadas em CNC são adequadas para protótipos e produção?
- Uma fresadora CNC pode produzir cantos internos perfeitamente afiados?
- O que é mais importante: o diâmetro do furo ou a posição do furo?
- Preciso tanto de um modelo 3D quanto de um desenho 2D?
- É possível identificar o material a partir de uma foto do produto?
- Conclusão
- Tem um suporte personalizado ou um componente de articulação para fabricar?