 EN


Proiectare carcasă CNC: Prevenirea problemelor de potrivire înainte de RFQ
O carcasă CNC poate avea diametrul corect al alezajului și totuși să nu reușească să poziționeze corect componenta pe care o susține. Cerința lipsă poate fi poziția alezajului relativ la o față de montare, starea piesei în timpul inspecției sau o modificare dimensională introdusă de finisare.
O proiectare eficientă a carcasei CNC începe cu aceste relații – nu cu o cerere generală de «precizie ridicată». Înainte de a solicita un deviz, definiți interfețele care controlează asamblarea, verificați dacă acestea pot fi prelucrate și măsurate și stabiliți condiția în care trebuie să treacă inspecția.
Această ghidare explică modul de conectare a geometriei, toleranțelor, finisajului și inspecției într-o singură revizuire practică. Se aplică componentelor personalizate de tip carcasă, care prezintă buzunare, alezaje, fețe de montare și elemente filetate, fără a presupune un anumit domeniu industrial sau un anumit material.
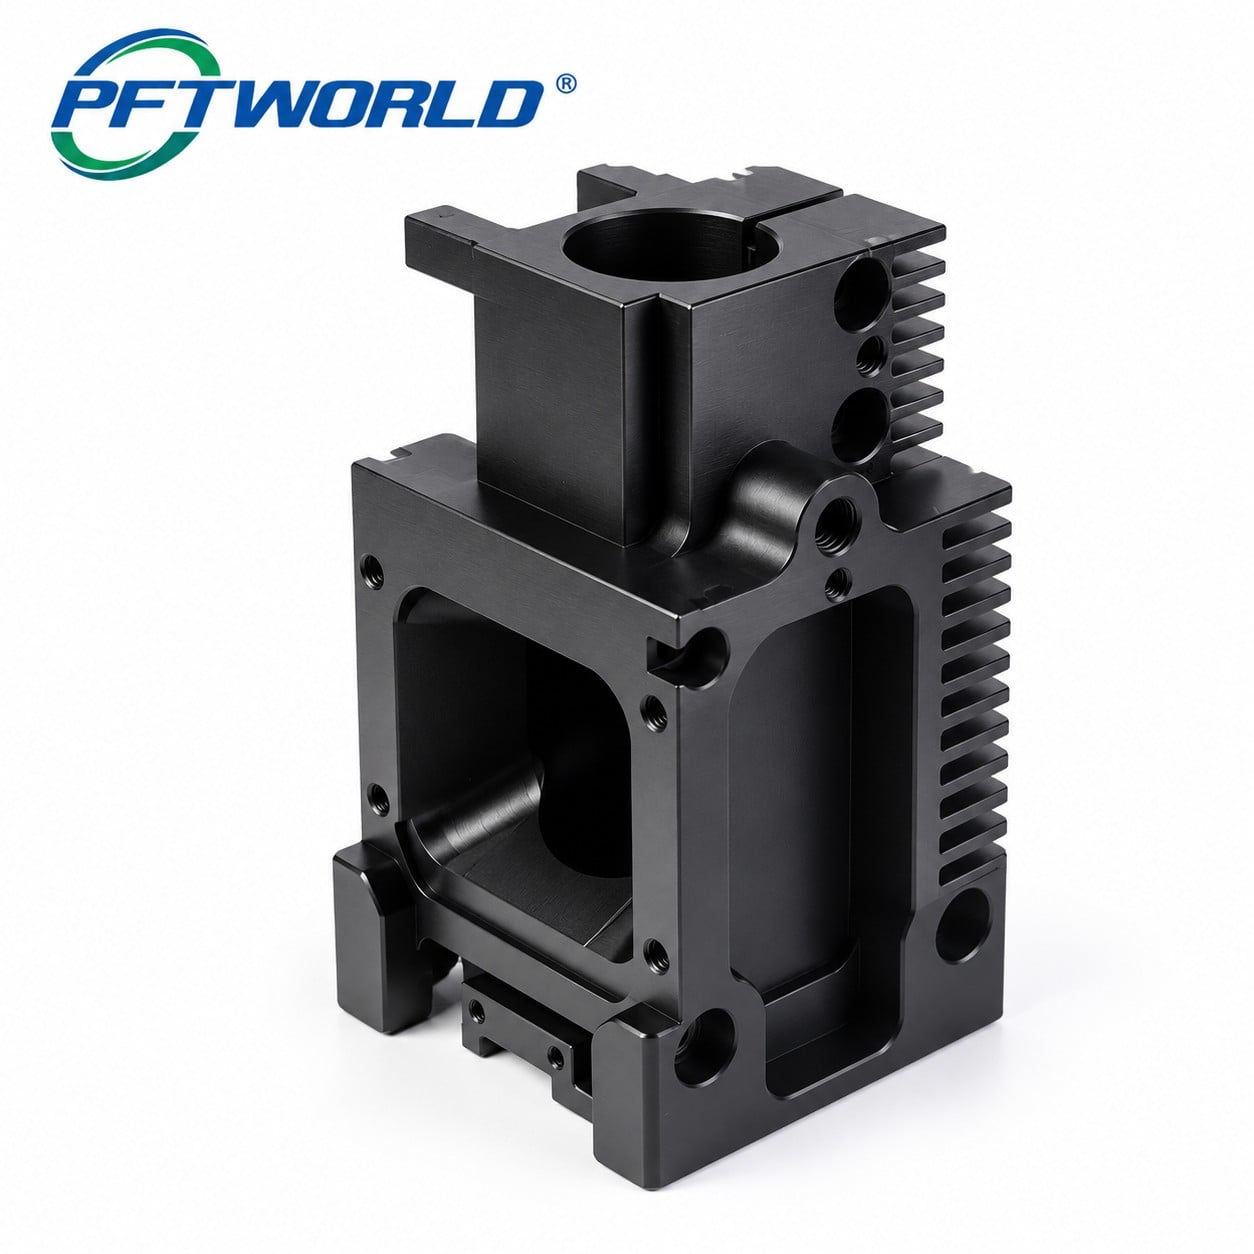
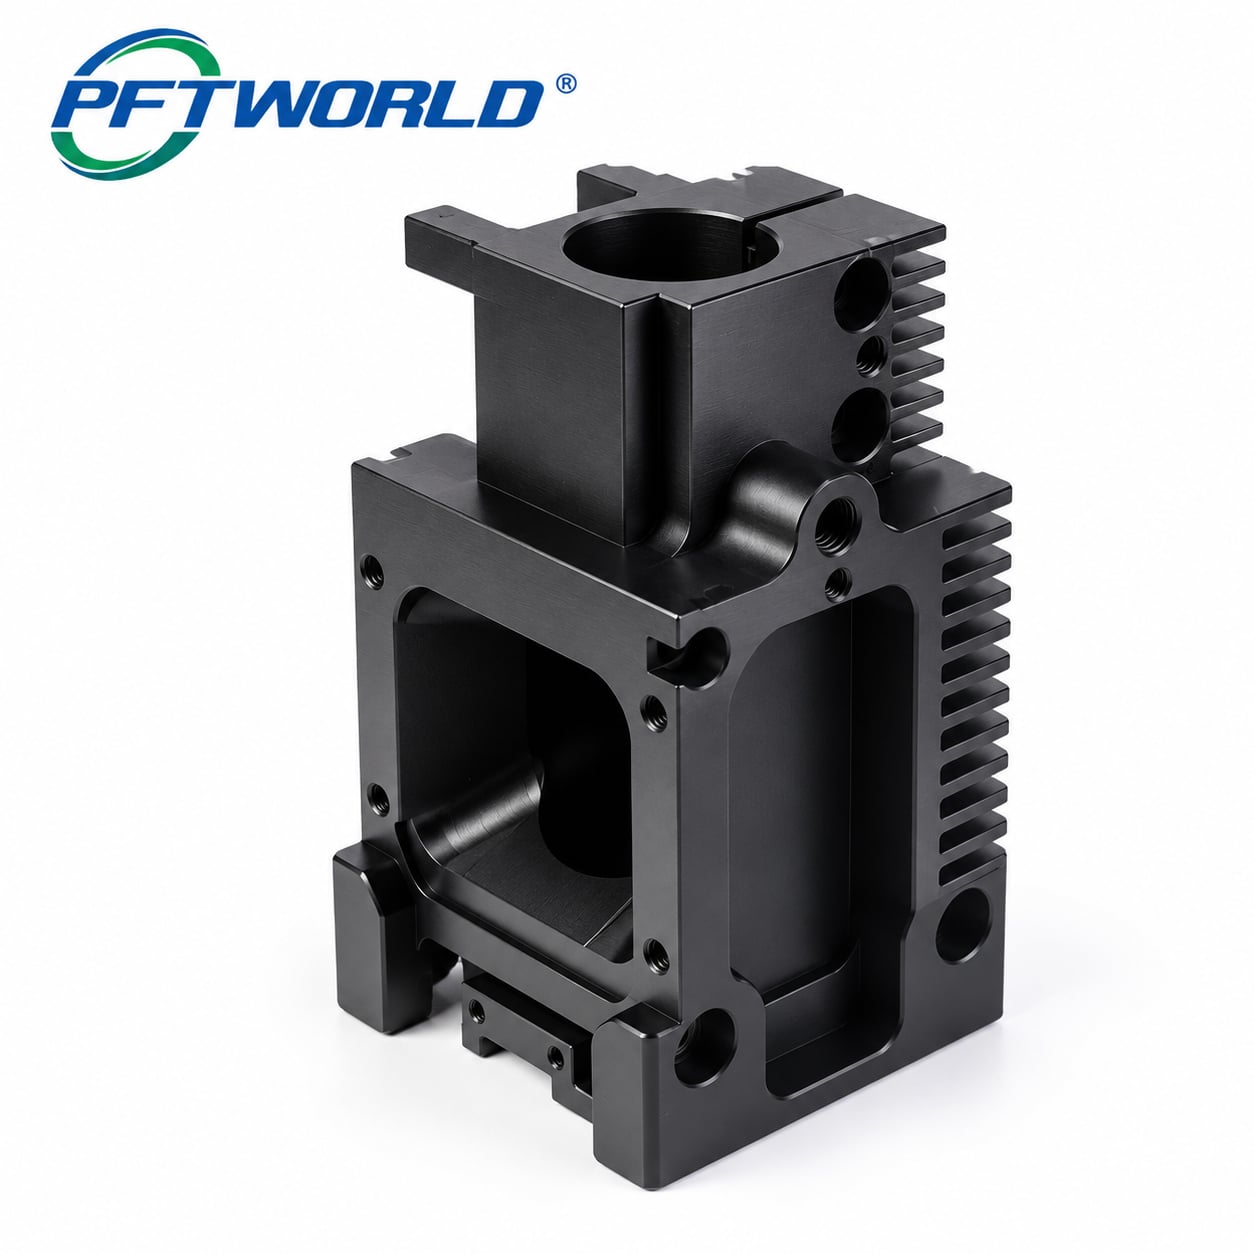
Referință imagine: o componentă complexă de tip carcasă, cu mai multe deschideri și caracteristici de montare. Materialul, procesul de tratament superficial, dimensiunile și aplicația intenționată nu sunt stabilite pe baza fotografiei.
Începeți cu interfețele de asamblare
Răspuns direct: protejați caracteristicile care localizează, susțin sau conectează componentele împerecheate; relaxați celelalte cerințe doar după verificarea funcției lor. Înregistrați fiecare interfață critică împreună cu cerința sa dimensională, relația sa geometrică, starea finală și dovezi de inspecție.
Puneți-vă trei întrebări înainte de a rafina desenul:
- Ce localizează fizic carcasă în asamblare?
- Ce localizează componentele din interiorul sau împotriva acesteia?
- Care variații ar împiedica asamblarea sau ar modifica performanța?
O deschidere de degajare, o gaură de centrare și o scobitură estetică nu trebuie să primească în mod automat aceeași toleranță. Diametrul unei găuri poate controla dacă o piesă de asamblare pătrunde în ea, în timp ce poziția și orientarea axei acesteia determină locul în care se așează acea piesă.
Marcați aceste relații pe desen sau într-o secțiune de asamblare. Nu vă aștepta ca un furnizor să deducă o caracteristică de centrare doar din aspectul ei în CAD. În mod similar, nu etichetați o caracteristică ca „necritică” până când au fost verificate cerințele sale funcționale legate de jocul de montaj, rezistență sau alte parametri.
Revizuiți împreună accesul pentru scule, susținerea pieselor și accesul pentru măsurare
Găuri adânci și colțuri interioare
Cavitațile adânci și razele mici ale colțurilor interioare pot limita selecția sculelor. Frezarea obișnuită cu freze frontale lasă o rază în colțurile interioare; un colț CAD vizual ascuțit nu face această geometrie ușor de prelucrat. Protolabs Network's Ghid de proiectare CNC explică aceste constrângeri legate de geometria sculelor și de acces.
Unde funcția o permite, luați în considerare un rază interioară mai mare, o gaură mai puțin adâncă sau o degajare locală în jurul unui colț de asamblare. Verificați componenta de asamblare înainte de a aplica modificarea. O rază mai mare care simplifică prelucrarea nu este utilă dacă generează o coliziune la asamblare.
Evitați tratarea raportului de adâncime publicat pentru o gaură ca pe o limită universală de acceptare. Fezabilitatea reală depinde de lungimea de prelungire a sculei, materialul, sistemul de fixare, precizia necesară și suprafața care se prelucrează. Ghidul de aplicații pentru prelucrare al firmei Sandvik Coromant ghidul de aplicații pentru prelucrare identifică vibrația și prelungirile lungi ale sculelor ca pe constrângeri practice ale procesului.
Peretele, crestăturile și sistemul de fixare
Deschiderile mari și crestăturile strâns împărțite pot lăsa secțiuni dificil de susținut în timpul prelucrării. Analizați locurile unde dispozitivul de fixare poate contacta piesa fără a bloca scula sau a deforma o suprafață funcțională.
Pentru o carcasă sensibilă la distorsiuni, întrebați dacă inspecția trebuie efectuată în starea liberă, sub o constrângere definită sau într-o condiție reprezentativă pentru asamblare. Desenul și planul de acceptare trebuie să specifice clar această alegere, mai degrabă decât să permită utilizarea unor dispozitive diferite care pot produce rezultate neconfrontabile.
Rezervați, de asemenea, accesul pentru măsurare. O caracteristică nu este specificată în mod adecvat doar pentru că o sculă de frezat poate ajunge la ea; palpatorul sau calibrul selectat trebuie să poată evalua cerința după finalizarea operațiilor relevante de fabricație.
Prelucrarea pe mai multe fețe și transferul de montaj
Caracteristicile de pe mai multe fețe pot necesita mai multe montaje sau prelucrare cu indexare. Atunci când este posibil, realizarea caracteristicilor asociate dintr-un singur montaj controlat poate reduce posibilitățile de eroare la transferul bazei de referință. Aceasta nu elimină variațiile datorate sculelor, dispozitivelor, temperaturii sau măsurării.
Cereți furnizorului să explice cum traseul propus păstrează relațiile critice. Nu specificați prelucrarea pe cinci axe doar pentru că carcasa pare complexă. Prelucrarea pe trei axe, cu dispozitive adecvate, poate fi potrivită; prelucrarea multi-axială indexată sau simultană poate oferi avantaje acolo unde accesul și geometria o justifică.
PFTWORLD's Pagina serviciului de frezare CNC oferă un punct de plecare relevant pentru o discuție bazată pe desen. Traseul real necesită încă o analiză specifică proiectului.
Definiți toleranțele carcasei în funcție de rolul funcțional
Separați dimensiunea de poziționare și orientare
O cerință privind diametrul unei găuri nu definește, în sine, întreaga relație a acesteia cu restul carcasei. Analizați dimensiunea, forma, poziționarea și orientarea ca întrebări funcționale distincte, ținând cont în același timp de regulile implicite ale standardului de desen.
De exemplu, un component de asamblare poate necesita un anumit ajustaj al alezajului și o relație controlată a axelor față de o suprafață de montare. O capotă poate necesita joc, nu o poziționare precisă. Aplicarea aceleiași toleranțe dimensionale strânse în toate părțile poate adăuga efort fără a reduce riscul real de asamblare.
Utilizați un sistem explicit de referință care să reprezinte relațiile funcționale de poziționare. Proiectantul — nu fotografia — trebuie să stabilească care suprafețe sau caracteristici definesc acel sistem de referință.
ASME Y14.5 furnizează limbajul standardizat pentru comunicarea cerințelor GD&T. Identificați standardul și ediția aplicabilă pe desen; asigurați-vă că controalele detaliate sunt revizuite de o persoană competentă în acest sistem.
Construiți o matrice Caracteristică–Dovadă
Matricea următoare este un instrument de planificare, nu o specificație de desen nici o prescripție universală de inspecție. Selectați metodele în funcție de accesibilitate, incertitudinea necesară și criteriile reale de acceptare.
| Interfață sau caracteristică | Definiți înainte de ofertă | Dovada de discutat |
|---|---|---|
| Alejaj de poziționare | Limite de dimensiune, condiție de asamblare, relații obligatorii între axe, stare finală | Măsurare adecvată a alezajului pentru dimensiune; măsurare referențiată la datum pentru poziție și orientare |
| Suprafață de montare | Suprafață funcțională de contact, cerințe de formă, relație cu alte interfețe | Un plan de măsurare care abordează fața specificată și relațiile acesteia |
| Fixare filetată | Designația filetului, clasa, dacă este cazul, adâncimea utilizabilă, starea de finisare | Verificare adecvată a filetului și o verificare separat definită a adâncimii |
| Deschidere de acoperire sau de degajare | Înveliș de degajare, interferență în colțuri, cerințe privind marginile | Verificări dimensionale; o verificare de asamblare convenită, acolo unde este utilă |
| Suprafață de contact acoperită | Specificație de tratament, mascare, dimensiuni finale, etapă de inspecție | Rezultate dimensionale în starea finală și documentație necesară privind finisajul |
Pentru fiecare rând, adăugați numărul caracteristicii desenului și identificați persoana care aprobă o modificare propusă. Acest lucru face tabelul util în timpul revizuirii de către furnizori, în loc să rămână o listă separată de verificare pe care nimeni nu o actualizează.
Tratați Materialul și Finisajul ca Intrări de Proiectare
O suprafață neagră nu identifică un aliaj sau un strat de acoperire. Selectați materialul pe baza cerințelor mecanice, de mediu, termice și de fabricație ale aplicației, apoi specificați calitatea și starea necesare pentru proiectare.
Dacă materialul rămâne nedecis, furnizați furnizorilor potențiali condițiile de funcționare relevante și solicitați alternative clar separate. Nu comparați ofertele care presupun în mod tăcut materiale, stări de revenire sau tratamente diferite. Orice substituire necesită aprobarea inginerilor.
Dacă se selectează aluminiul și anodizarea, luați în considerare efectul acestora asupra interfețelor finite. Întrebări frecvente ale Consiliului Anodizatorilor de Aluminiu explică faptul că anodizarea modifică dimensiunile, că această modificare depinde de aliaj și de condițiile procesului, iar prelucrarea preliminară poate afecta, de asemenea, rezultatul.
Prin urmare, nu specificați o toleranță universală de prelucrare mecanică pe baza unei fotografii sau a unei valori generice de grosime a stratului de acoperire. Stabiliți împreună cu furnizorul de prelucrare mecanică și cu cel care aplică finisajul:
- Specificația tratamentului și grosimea necesară, acolo unde este cazul.
- Care alezaje, filete sau zone de contact necesită mascare.
- Dacă acceptarea dimensională se aplică înainte sau după finisare.
- Ce verificări sunt necesare după operația finală.
De asemenea, distingeți textura de aspect. Definiți cerințele funcționale privind textura pe suprafețele relevante și definiți separat acceptarea estetică. „Finisaj negru neted” nu reprezintă o cerință completă pentru o interfață de cuplare.
Specificați dovezi care corespund cerinței
Un raport dimensional este util doar dacă abordează cerințele care contează. Măsurarea diametrului unui alezaj nu demonstrează poziția acestuia relativ la o față de montare. Trecerea unei calibre de filet nu documentează, în sine, toate cerințele privind adâncimea sau poziția.
O mașină de măsurat cu coordonate poate calcula dimensiuni, formă și poziție pe baza punctelor măsurate. Rezultatele sale depind totuși de un program de inspecție adecvat și de un sistem de măsurare verificat, așa cum se discută în Ghidul de verificare CMM al Industrial Physics .
Înainte de comandă, stabiliți împreună alinierea datelor de referință, zonele accesibile pentru măsurare, fixarea piesei, etapa de inspecție și caracteristicile care vor fi raportate. Pentru cerințe riguroase, întrebați-vă cum este luată în considerare incertitudinea metodei de măsurare propuse în cadrul acceptării.
O verificare funcțională de asamblare poate completa dovezi dimensionale, dar limitele acesteia trebuie înțelese. Faptul că o singură mostră se potrivește cu un singur component pereche nu stabilește interschimbabilitatea pe întreaga variație permisă a ambelor piese.
Pentru prototipuri, identificați interfețele pe care le validează construcția. Pentru producția repetată, definiți așteptările privind eșantionare și controlul modificărilor, în loc să presupuneți că un prim articol acceptat dovedește stabilitatea continuă a procesului.
O revizuire ilustrativă: O gaură care se potrivește, dar nu este aliniată
Exemplul de inginerie de mai jos este ipotetic, nu reprezintă un caz al unui client PFTWORLD nici o specificație pentru componenta ilustrată.
Să presupunem că un carcasă susține un insert cilindric, în timp ce o față de montare poziționează carcasă față de o placă mașină. Primul desen controlează diametrul găurii, dar lasă nespecificată relația găurii cu acea interfață de montare.
Insertul poate intra în gaură, dar ansamblul poate totuși fi dezaliniat. Strângerea doar a toleranței diametrului nu ar rezolva neapărat această problemă.
Evaluarea trebuie să identifice, în primul rând, modul în care carcasa și insertul sunt poziționate în exploatare. Proiectantul poate apoi stabili referințele de bază adecvate și controalele geometrice, să verifice stivuirea toleranțelor pieselor de asamblare și să definească condiția finală de inspecție.
În continuare, furnizorul evaluează dacă dispozitivul de fixare și secvența de prelucrare pot menține aceste relații. Dacă finisarea afectează alezajul, acceptarea acestuia în starea finală este abordată în aceeași evaluare. Inspectia verifică atât dimensiunea legată de ajustaj, cât și relația specificată – nu doar diametrul cel mai ușor de măsurat.
Faceți ca ofertele pentru carcase să fie comparabile
Discuția privind costuri care aduce cele mai multe beneficii începe cu cerințele evitabile: colțuri inaccesibile, adâncime excesivă a cavităților, indicații de precizie redundante, finisare neclară sau documente de inspecție solicitate doar după plasarea comenzii.
Nu cereți fiecărui furnizor doar să «coteze modelul». Trimiteți același pachet eliberat și cereți fiecărui furnizor să enumere ipotezele, excepțiile și modificările de proiect propuse. Separați costurile unice pentru programare sau dispozitive de cele recurente pentru piese, acolo unde este cazul.
Un cerere de ofertă practică pentru carcasă ar trebui să includă:
- Geometrie supusă controlului de revizie: modelul și desenul, unitățile, numărul de piesă și revizia corespunzătoare.
- Definiția materialului: calitatea, starea și orice restricții privind înlocuirile.
- Interfețe funcționale: informații despre asamblare, repere de referință, caracteristici critice și cerințe de ajustare.
- Detalii ale caracteristicilor: filete, adâncimi utilizabile, secțiuni prin geometria ascunsă și cerințe privind marginile.
- Finisare: tratament, textură și cerințe de aspect, mascare și starea finală de acceptare.
- Inspecție: listă de caracteristici, formatul raportului, înregistrările obligatorii privind materialul sau finisajul și punctele de aprobare.
- Domeniul comercial: cantitățile pe lansare, obiectivele prototipului, locul de livrare, programul solicitat, ambalarea și excluderile din ofertă.
Rețeaua Protolabs ghidul de desene tehnice explică de ce filetele, toleranțele și cerințele privind suprafața trebuie comunicate explicit, alături de geometrie. Stabiliți cu furnizorul dumneavoastră ordinea de prioritate a documentelor, nu presupuneți că fiecare producător rezolvă în mod identic conflictele dintre desen și model.
Când evaluați furnizorii pentru părți personalizate fabricate prin CNC , căutați un răspuns care să abordeze interfețele critice ale dumneavoastră, nu doar o declarație generică despre precizie.
Întrebări frecvente
Are carcasa prelucrată prin frezare CNC nevoie de cele mai strânse toleranțe disponibile?
Nu. Alocă toleranțele pornind de la cerințele de asamblare și de performanță, inclusiv de la variația pieselor care se asamblează. Strângeți o cerință doar dacă funcționalitatea o impune, nu pentru că piesa pare complexă. O toleranță strânsă de dimensiune nu poate înlocui o relație geometrică lipsă.
Trebuie verificate alezajele carcasei după anodizare?
Dacă desenul necesită ca diametrul final al găurii să respecte limitele de ajustaj, iar anodizarea afectează această suprafață, planul de inspecție trebuie să abordeze starea post-anodizare. Mascarea sau verificările intermediare pot fi adecvate, dar niciuna dintre acestea nu trebuie să lase nesigură acceptarea finală.
Este prelucrarea pe cinci axe întotdeauna mai bună pentru o carcasă complexă?
Nu. Evaluați împreună accesul, transferurile de reglare, fixarea piesei, toleranțele, cantitatea și costul. Un număr mai mare de axe poate ajuta la anumite geometrii, dar nu elimină toate constrângerile legate de accesibilitate, rigiditate sau inspecție.
Poate un furnizor oferi un preț estimativ doar pe baza unei fotografii?
O fotografie poate sprijini o discuție inițială, dar nu stabilește dimensiunile, geometria interioară, materialul sau cerințele de acceptare. O ofertă de producție necesită suficiente informații tehnice controlate pentru a defini exact ce va fi livrat.
Pregătiți interfețele înainte de a solicita o ofertă
Înainte de lansarea cererii de ofertă (RFQ), completați matricea caracteristici-dovadă și rezolvați orice discrepanță între geometria modelată și ansamblul intenționat. Acest lucru oferă echipelor de inginerie, achiziții, prelucrare și inspecție o bază comună pentru comandă.
Aveți un design de carcasă pregătit pentru revizuire? Trimiteți desenul 2D și modelul CAD 3D corespunzător versiunii actuale către PFTWORLD, împreună cu interfețele critice de asamblare, cerințele privind materialul, starea de finisare și cantitățile. Contactați PFTWORLD cu privire la cererea dvs. de ofertă (RFQ) pentru carcasă pentru a discuta realizabilitatea tehnică, specificațiile și cerințele privind ofertă.
Cuprins
- Începeți cu interfețele de asamblare
- Revizuiți împreună accesul pentru scule, susținerea pieselor și accesul pentru măsurare
- Definiți toleranțele carcasei în funcție de rolul funcțional
- Tratați Materialul și Finisajul ca Intrări de Proiectare
- Specificați dovezi care corespund cerinței
- O revizuire ilustrativă: O gaură care se potrivește, dar nu este aliniată
- Faceți ca ofertele pentru carcase să fie comparabile
- Întrebări frecvente
- Pregătiți interfețele înainte de a solicita o ofertă