 EN


Изготовление деталей на станках с ЧПУ под заказ | Инженерная поддержка | B2B-производство
Сложные компоненты, обрабатываемые на станках с ЧПУ, с акцентом на функциональность, точную посадку и воспроизводимость
Для фланцевых корпусов, резьбовых корпусов, разъёмных приспособлений, ступенчатых деталей и других прецизионных механических компонентов правильный производственный результат начинается ещё до обработки на станке. PFTWORLD оказывает покупателям поддержку в виде практического анализа конструкции, чёткого определения объёма расчёта стоимости и индивидуальных решений по обработке на станках с ЧПУ для прототипирования и серийного производства.
Индивидуальные механические компоненты
Обработанная деталь считается успешной только тогда, когда она корректно функционирует в сборке
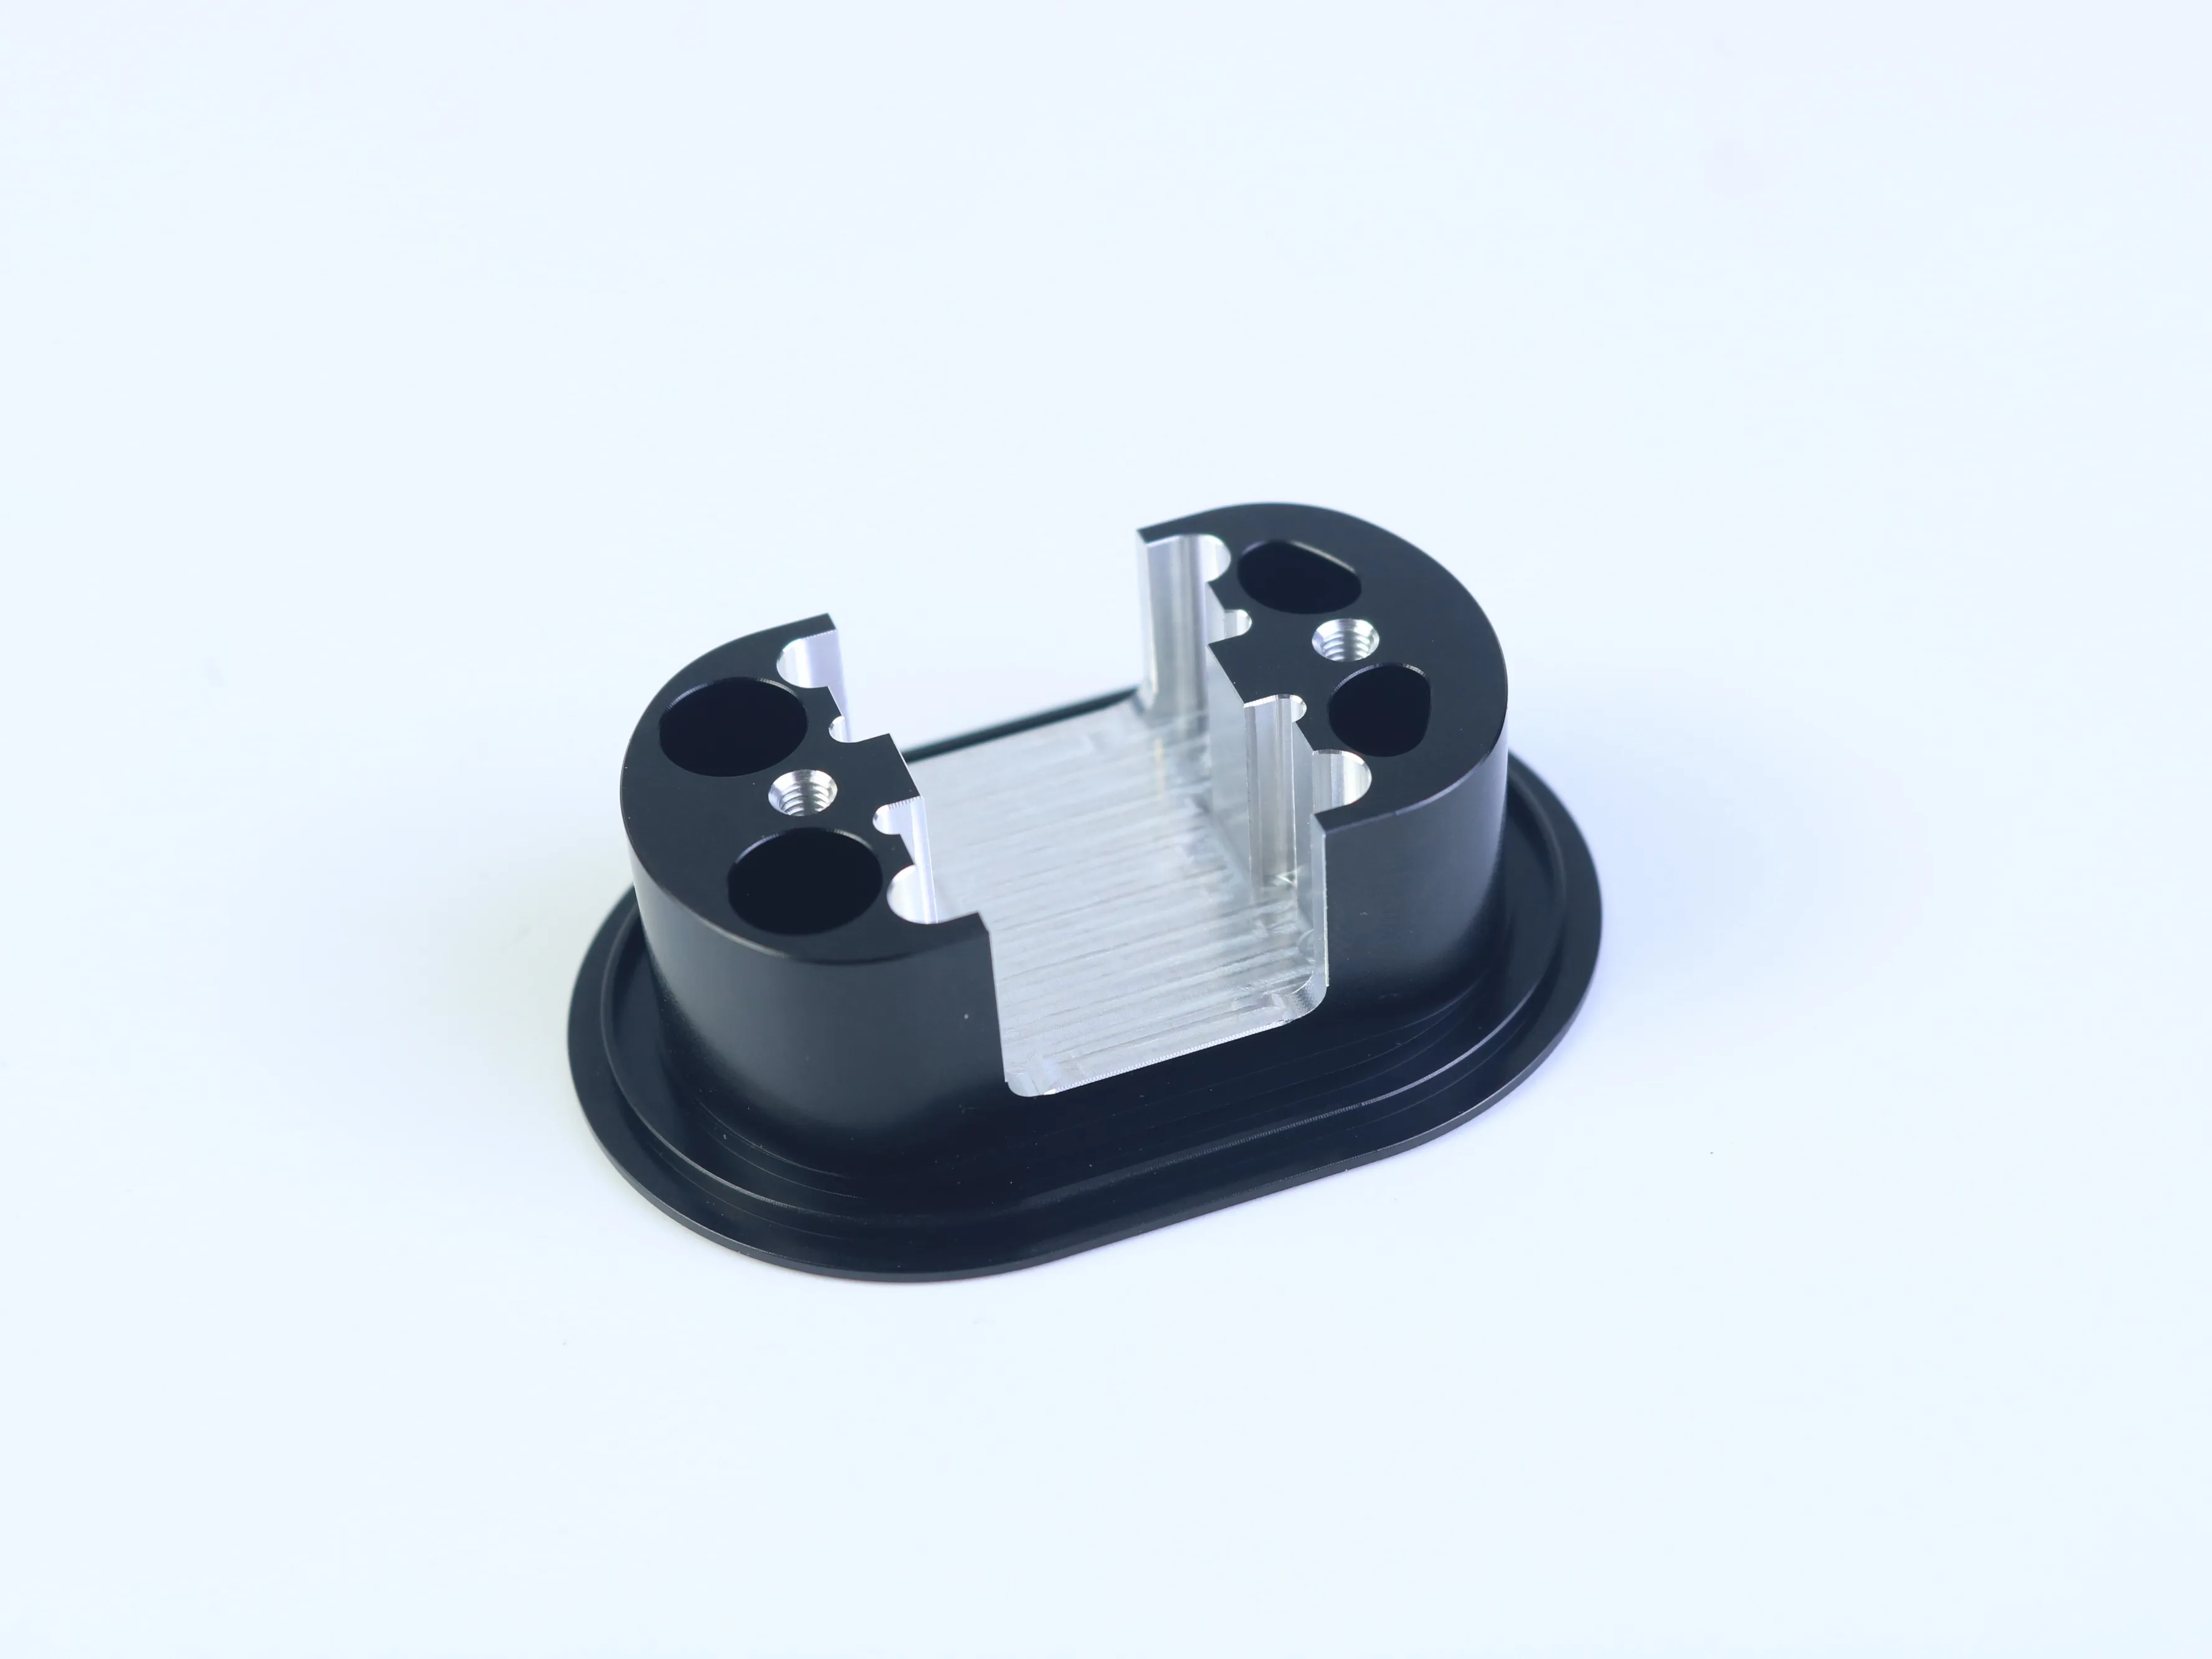
Сложная деталь с ЧПУ может включать фланец, ступенчатые диаметры, крепёжные отверстия, внутреннюю резьбу, пазы, разрезы и повторяющиеся круговые элементы. Каждый из этих элементов можно изготовить независимо, однако их совокупность может порождать скрытые риски: затруднённое закрепление заготовки, ограниченный доступ инструмента, накопление погрешностей при настройке, неоднородность шероховатости поверхности или расчёт стоимости на основе предположений.
Наиболее надёжный подход — анализ конструкции по трём вопросам: Выполняет ли элемент чётко определённую функцию? Доступен ли элемент для обработки и поддаётся ли он стабильной механической обработке? Можно ли проверить соответствие требованиям относительно заданного базового элемента? Такой подход сохраняет замысел конструктора и одновременно снижает излишнюю сложность производства.
Как геометрия влияет на процесс обработки на станках с ЧПУ
Вращающиеся элементы, такие как наружные диаметры, уступы, торцы фланцев и концентрические отверстия, могут обрабатываться на токарных станках с ЧПУ. Невращающиеся элементы — монтажные шаблоны, пазы, разрезные отверстия, фрезерованные плоскости и некоторые резьбовые элементы — могут требовать фрезерования, сверления, растачивания, нарезания резьбы или фрезерного нарезания резьбы на станках с ЧПУ. Комбинированный маршрут обработки (токарная и фрезерная) может быть целесообразен, если деталь содержит оба типа элементов.
Окончательный технологический процесс следует выбирать исходя из инженерных требований, а не по внешнему виду образца на изображении. Марка материала, количество деталей, допуски, шероховатость поверхности, методы закрепления заготовки и требования к контролю могут существенно изменить технологический план. На этапе расчёта стоимости укажите, какие поверхности определяют взаимное расположение деталей, в какие отверстия устанавливаются крепёжные элементы или установочные штифты, а какие размеры носят чисто декоративный, а не функциональный характер.
Инженерный принцип: Функция, которая не является функционально необходимой, не должна создавать излишнюю потребность в оснастке, приспособлениях, контроле или отделке.
Пять проверок проектных решений, снижающих производственные риски
1. Планируйте базовые поверхности и установку детали с учётом сборки
Если для обработки детали требуется более одной ориентации, каждый этап переустановки может вносить дополнительные отклонения. Используйте функциональные базы, отражающие реальный способ сборки детали. Например, торец фланца может обеспечивать осевое положение, а центральное отверстие — радиальное выравнивание. Расположение отверстий и пазов должно быть связано с той базовой поверхностью, которая фактически определяет сборку, а не просто с ближайшим наружным краем.
2. Используйте практичные внутренние радиусы
Большинство фрез имеют цилиндрическую форму, поэтому внутренние углы естественным образом получают радиус. Очень малые радиусы могут потребовать применения более мелких инструментов, снижения скорости резания, увеличения числа проходов и повышают риск прогиба инструмента. Там, где радиус не влияет на сборку, практически целесообразно применить скругление — это обычно улучшает технологичность изготовления. Если острый внутренний угол является обязательным, его следует чётко обозначить как функциональное требование и уточнить, требуется ли выполнение выемки (undercut) или альтернативный технологический процесс.
3. Полностью определите резьбовые элементы
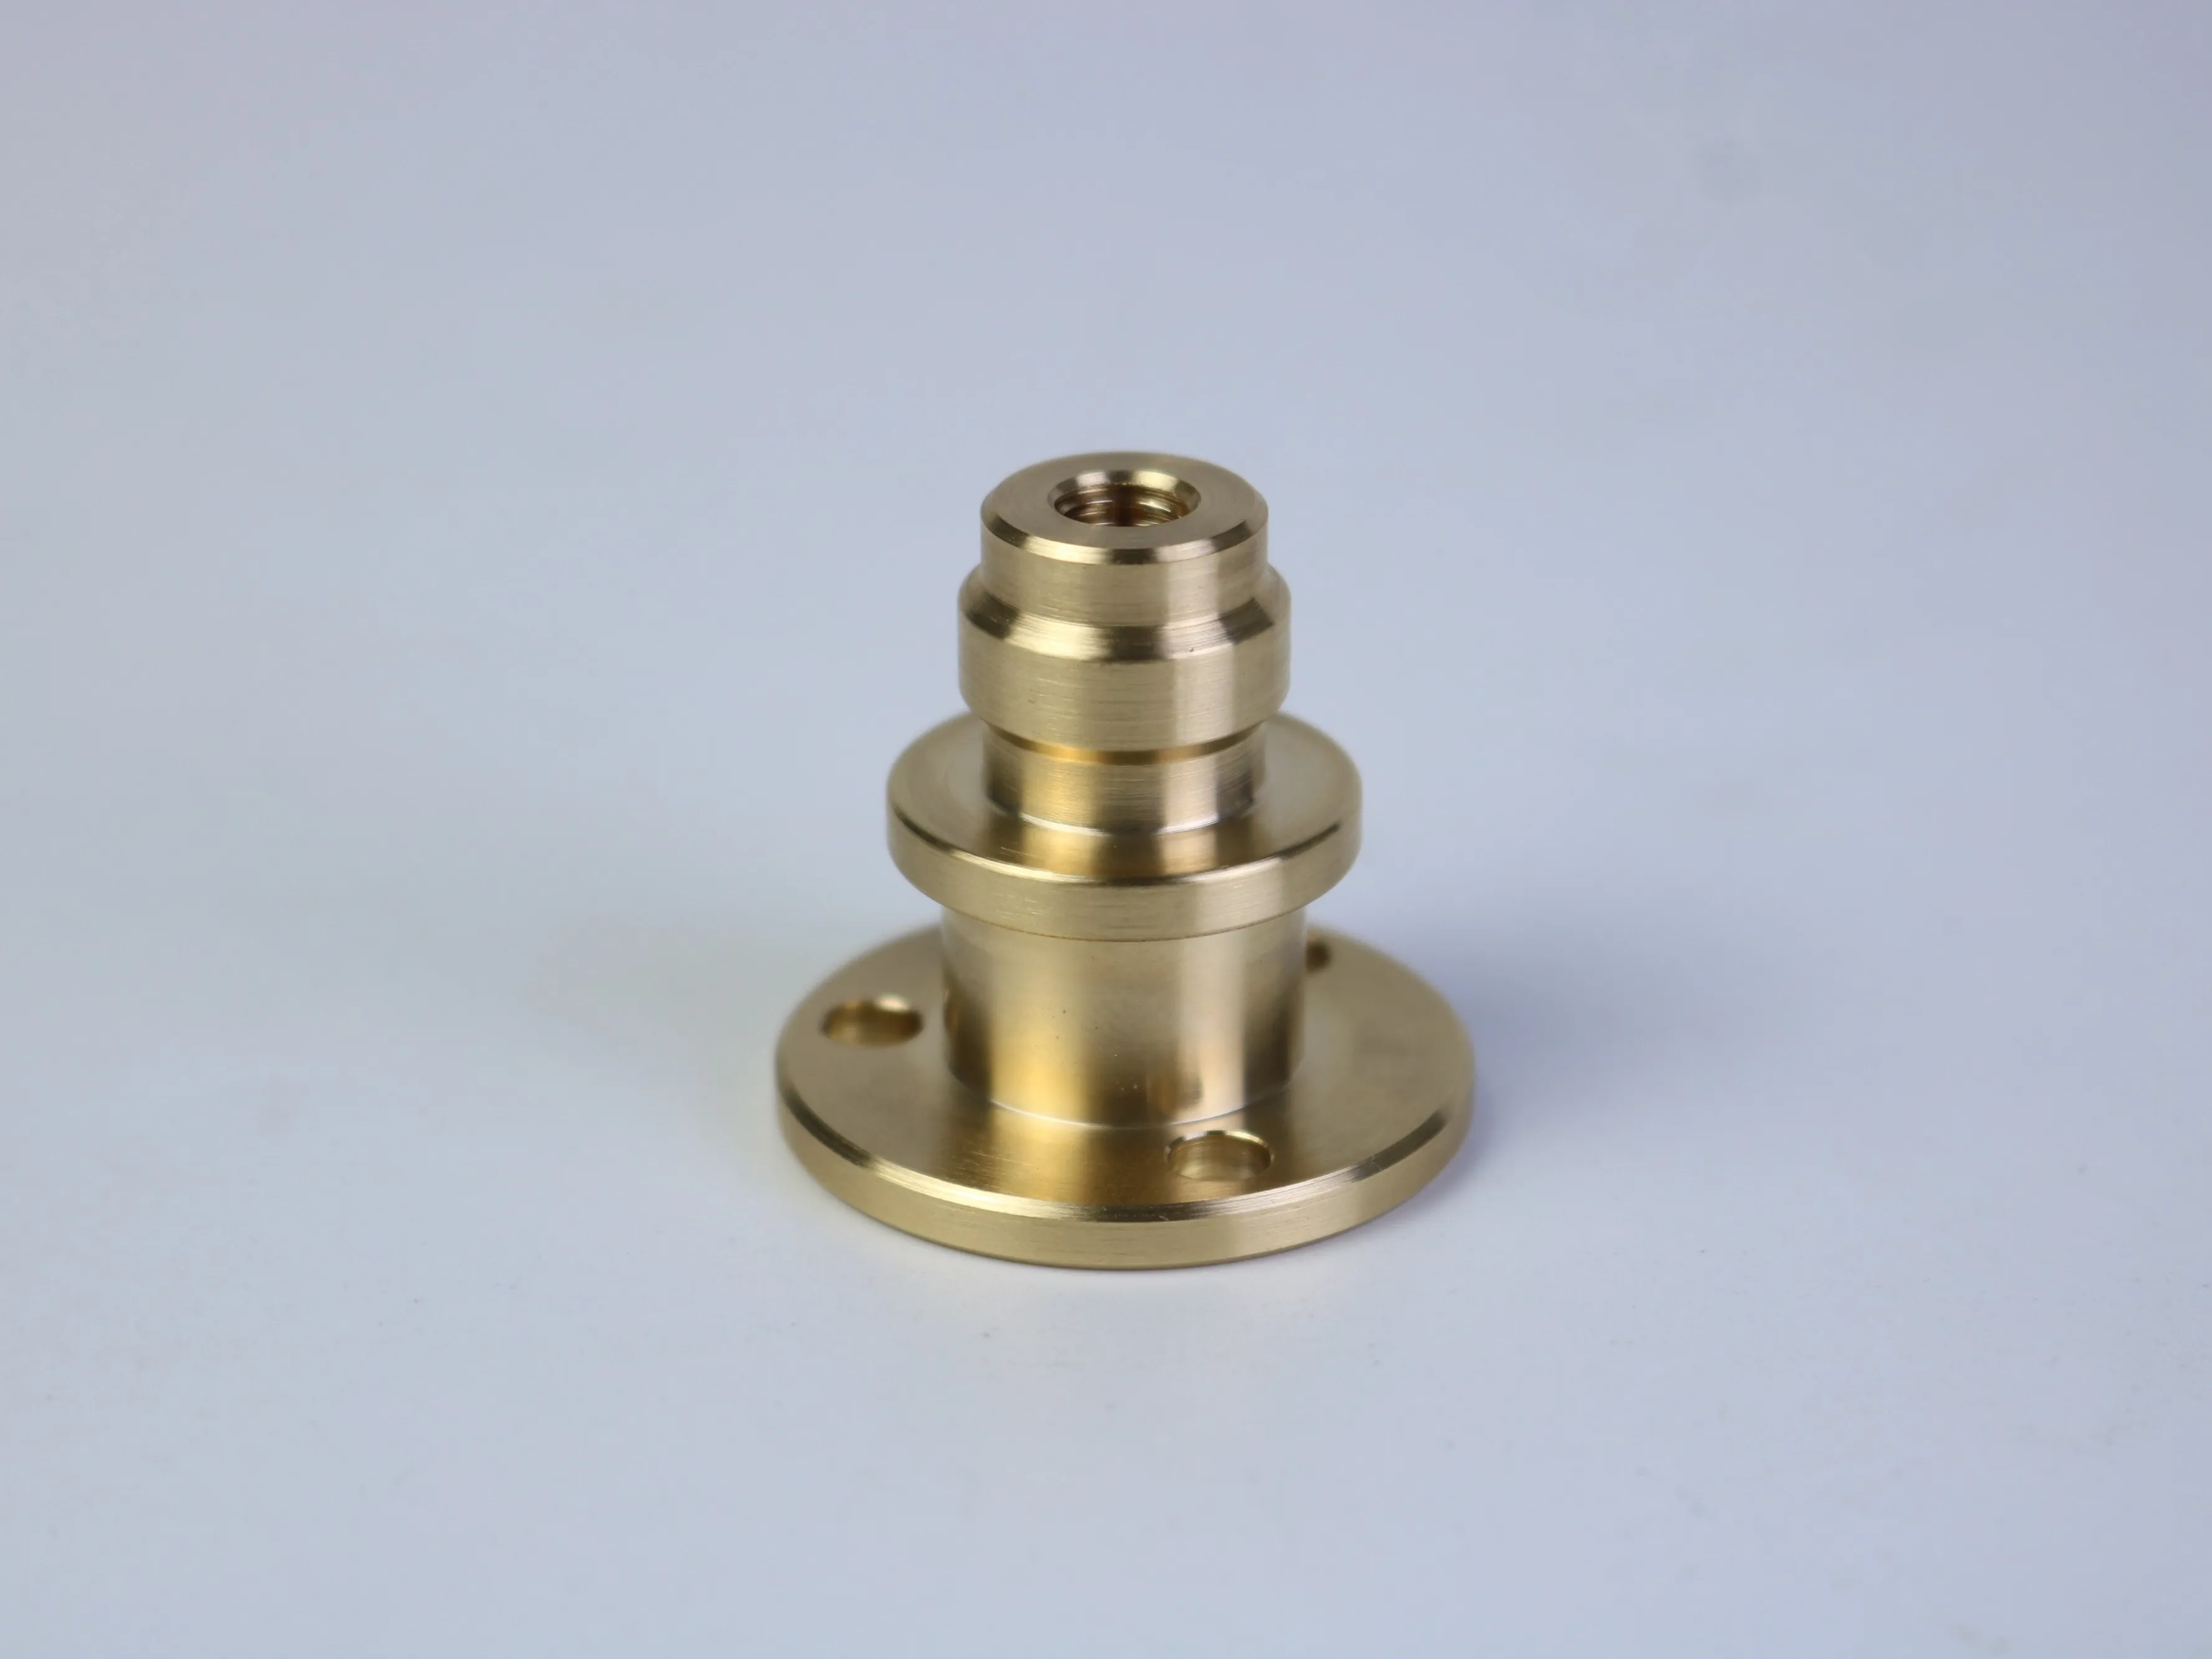
Резьбовое отверстие должно включать метрический или дюймовый стандарт, номинальный размер, шаг резьбы, посадку или класс точности (если применимо), полную глубину резьбы, общую глубину отверстия, а также указание — сквозное оно или глухое. Избыточная глубина резьбы может увеличить время обработки и риск засорения канавок стружкой или поломки инструмента, не улучшая при этом прочность соединения. Правильная глубина завинчивания зависит от материала, крепёжного элемента, нагрузки и конструкции сборки.
4. Применение допусков по функциональному назначению
Точные допуски следует оставлять только для поверхностей, влияющих на посадку, движение, герметичность, выравнивание или передачу нагрузки. Применение повышенных требований к точности ко всем размерам увеличивает трудозатраты на механическую обработку и контроль без обязательного улучшения качества окончательной сборки. Используйте чёткую систему базирования и чётко различайте размеры, критичные для функционирования, и размеры общего назначения или косметические элементы.
5. Проверьте глубокие элементы и тонкие стенки
Глубокие карманы, узкие пазы и тонкие стенки могут усиливать вибрации, прогиб инструмента, нагрев, затруднять удаление стружки и вызывать деформации. Проверьте, можно ли изменить элемент — расширить его, уменьшить глубину, добавить поддержку или разделить — без ущерба для функциональности. Фактические предельные значения зависят от материала, диаметра инструмента, глубины элемента, способа закрепления заготовки и требуемой точности; поэтому используйте рекомендуемые соотношения в качестве ориентира при проектировании, а не как универсальное правило допустимости.
Шероховатость поверхности и дополнительные операции
Чёрный, серебристый или латунный оттенок на фотографии не подтверждает класс материала или конкретную обработку поверхности. На чертеже должны быть указаны требуемая шероховатость обработанной поверхности, стандарт скругления кромок или заусенцев, покрытие или обработка, зоны маскирования, а также то, применяются ли размерные требования до или после окончательной обработки.
Для функциональных деталей отделка может влиять на трение, герметичность, скольжение, износостойкость, коррозионную стойкость или визуальную приемлемость. Резьбовые и сопрягаемые поверхности могут потребовать особого внимания, если покрытие изменяет их конечное состояние. Если отделка носит преимущественно косметический характер, это следует чётко указать. Если она обеспечивает защиту эксплуатационных характеристик, поясните её функцию, чтобы поставщик мог оценить подходящий технологический маршрут.
От анализа конструкции до контролируемого производственного плана
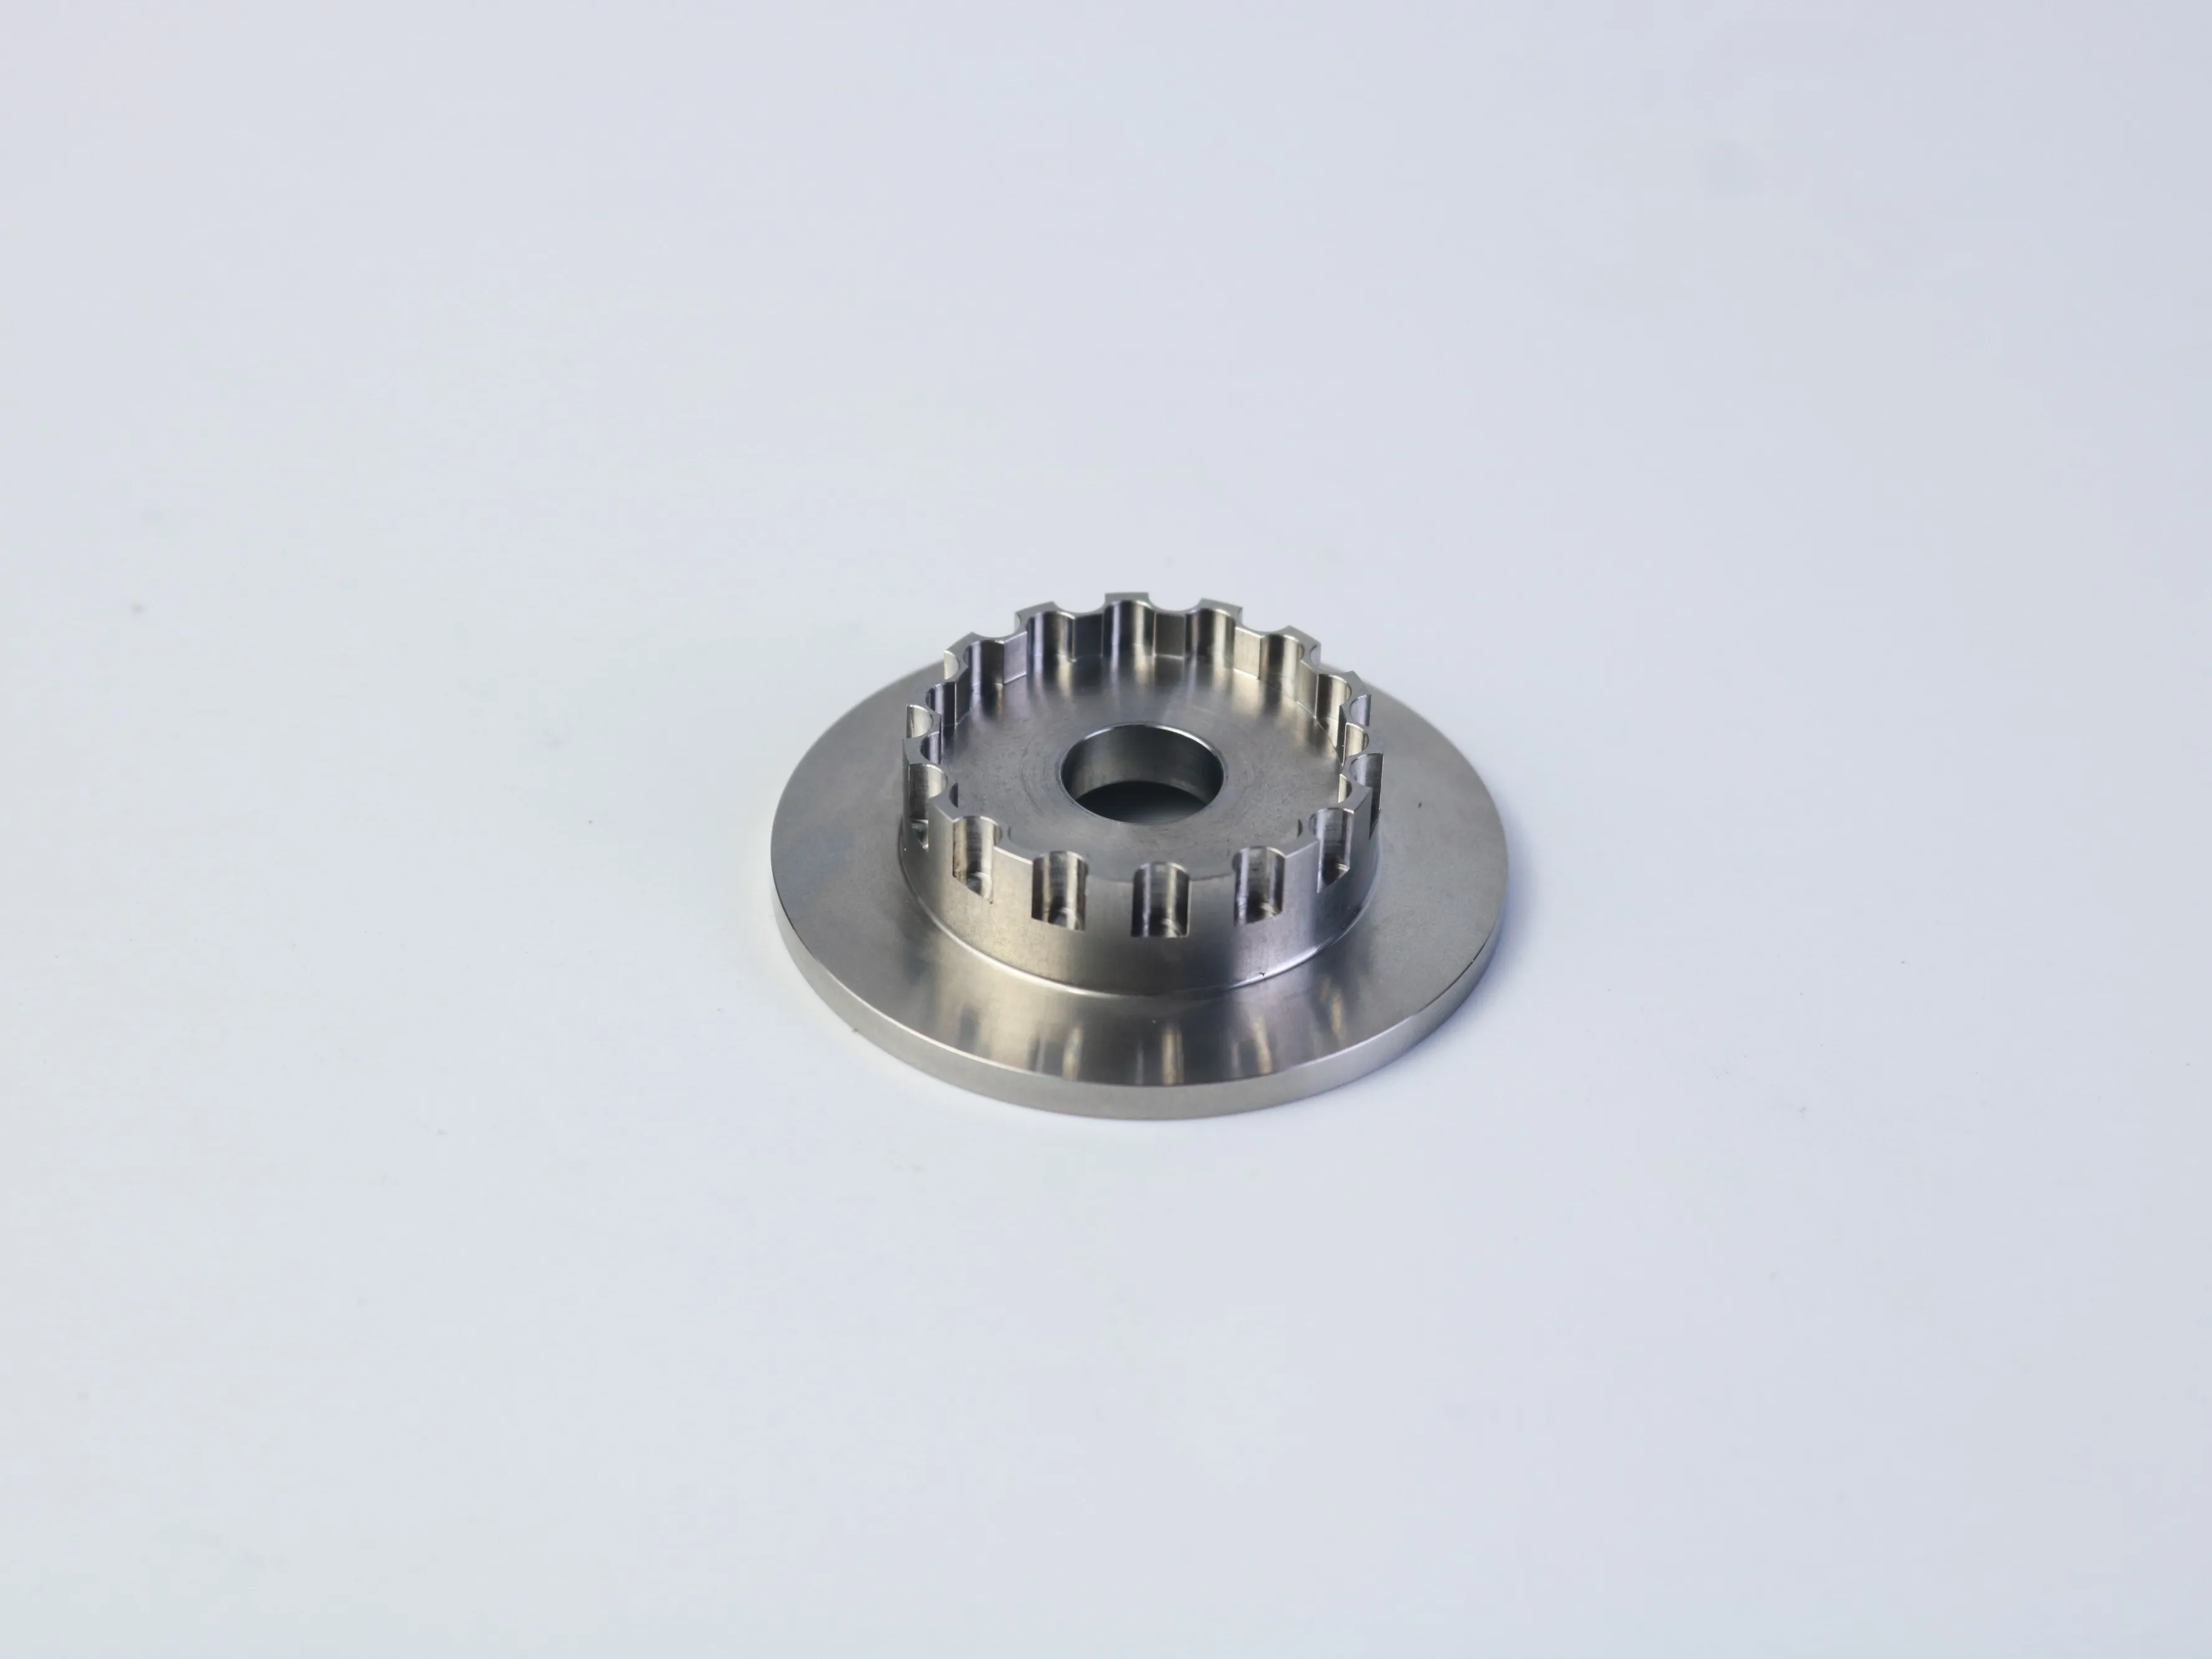
Полезный анализ технологичности конструкции (DFM) не должен ограничиваться определением технической осуществимости той или иной особенности. Он должен увязывать эту особенность с воспроизводимым технологическим маршрутом. Для компонента с фланцем, отверстием, резьбовыми отверстиями и разрезом или канавкой поставщик должен рассмотреть, как будет закрепляться заготовка, какие поверхности будут обрабатываться в первую очередь и как деталь будет базироваться после переустановки.
Здесь пересекаются решения, принимаемые на стадии проектирования, и решения, принимаемые при закупках. Если чертёж предписывает очень высокую точность взаимного расположения отверстия и системы отверстий, в коммерческом предложении должны быть учтены единая стратегия базирования и метод контроля, подтверждающий это взаимное расположение. Если отделка наносится после механической обработки, в технологическом плане следует предусмотреть необходимость маскировки, оставления припуска по размерам или проведения окончательной проверки. Если деталь трудно закрепить без повреждения декоративной поверхности, способ её крепления необходимо обсудить до начала производства.
Вопросы, которые следует задать во время инженерного анализа
- Какие поверхности будут использоваться в качестве основных базовых ссылок?
- Можно ли контролировать критический отверстие, торцевую поверхность фланца и расположение отверстий с помощью единой системы базирования?
- Требуется ли для обработки заданной глубины инструмент увеличенной длины или специальная стратегия резания?
- Доступны ли резьбовые элементы для обработки, очистки, контроля и окончательной сборки?
- Какие размеры необходимо измерять после окончательной обработки, а не до неё?
- Может ли небольшое изменение конструкции устранить одну из операций установки, замены инструмента или сложного этапа контроля?
Эти вопросы способствуют более содержательному диалогу по сравнению с простым вопросом о том, может ли поставщик изготовить деталь. Компетентный производственный партнёр должен уметь объяснять влияние предложенного изменения, выявлять остающиеся неопределённости и чётко разделять подтверждённые требования и предположения.
Каким образом покупатели могут сравнивать коммерческие предложения на фрезерную обработку ЧПУ
Сравнение только отпускной цены за единицу может скрыть важные различия. Для сложных механически обрабатываемых деталей запросите у каждого поставщика коммерческое предложение на одинаковый объём работ и перечислите все исключения. В коммерческом предложении должно быть чётко указано, включены ли программирование, наладка, сырьё, механическая обработка, заусенецоудаление, отделка, контроль, упаковка и доставка.
| Позиция расчёта стоимости | Что требуется подтвердить | Почему это важно |
|---|---|---|
| Область процесса | Токарные, фрезерные, сверлильные, нарезание резьбы, отделочные и сборочные операции | Предотвращает появление неучтённых операций в виде дополнительных затрат на более позднем этапе |
| Объём контроля качества | Критические размеры, отчёты, сертификаты, прослеживаемость и критерии приёмки | Обеспечивает сопоставимость результатов контроля качества между поставщиками |
| Коммерческие условия | Градация по количеству, база расчёта сроков поставки, оснастка, упаковка и условия доставки | Отражает совокупное влияние закупок, а не только номинальную цену за единицу |
Если в одном коммерческом предложении предполагается общий допуск, а в другом — несколько критических параметров указаны как требования к точности, то такие цены напрямую несопоставимы. Сначала уточните технические предположения, затем сравните стоимость, качество, сроки, коммуникацию и непрерывность поставок на единой основе.
Что включать в RFQ для CNC-обработки
Полный запрос коммерческого предложения (RFQ) сокращает количество допущений и упрощает сопоставление предложений поставщиков. Всегда направляйте актуальный 2D-чертёж и соответствующую 3D-модель CAD, если они доступны, и укажите уровень ревизии на обоих файлах. Запрос должен также включать:
Инженерные данные
Марку и состояние материала, критические размеры, базы, геометрические допуски (GD&T), обозначения резьбы, шероховатость поверхности, вторичные операции и одобренные альтернативы.
Производственные данные
Количество прототипов, объём серийного производства, ожидаемый годовой спрос, ценовые пороги, требуемая дата поставки, пункт назначения и требования к упаковке.
Данные о качестве
Отчеты об инспекции, сертификаты материалов, требования к первому образцу, прослеживаемость, критерии приемки и любая документация, специфичная для заказчика.
Краткое описание применения также представляет ценность. Поясните сопрягаемые компоненты, рабочую среду и характеристики, которые не должны изменяться. Попросите поставщиков указать предположения, исключения, расходы на наладку или оснастку, объем отделки, объем контроля и любые предлагаемые отклонения. Более низкая цена за единицу не является действительно более низкой, если требуемые операции были исключены.
Для прототипов и серийного производства при составлении коммерческих предложений приоритеты различаются
При закупке прототипов обычно приоритет отдается обратной связи по конструкции и функциональной проверке. При закупке для серийного производства акцент делается в большей степени на повторяемости технологического процесса, контроле ревизий, планировании контроля, упаковке и непрерывности поставок. Четко укажите фазу проекта, чтобы поставщик мог оценить деталь с учетом соответствующих требований к производству и качеству.
Часто задаваемые вопросы покупателей станков с ЧПУ
Может ли поставщик предоставить коммерческое предложение только на основе 3D-модели?
3D-модель передаёт форму детали, но может не определять допуски, базы, резьбовые требования, шероховатость поверхности, состояние материала, контроль ревизий или документацию по контролю. Для сложной детали соответствующий 2D-чертёж обычно является более понятным способом передачи требований, которые модель не в состоянии выразить в полном объёме.
Что делать, если материал ещё не окончательно выбран?
Укажите предпочтительный материал и поясните, какие альтернативные материалы, при наличии таковых, допустимы. Различные марки материалов могут повлиять на обрабатываемость, прочность, коррозионную стойкость, реакцию на отделку, стоимость исходного сырья и требования к контролю. Общее указание, например «алюминий» или «нержавеющая сталь», зачастую недостаточно для формирования содержательного коммерческого предложения на производство.
Как следует поступать при изменении конструкции после предоставления коммерческого предложения?
Выпустить контролируемую редакцию и запросить у поставщика подтверждение влияния изменений на технологический процесс, цену, контроль и сроки поставки. Обеспечить согласованность чертежа, CAD-модели, заказа на закупку и документов контроля. Это особенно важно, когда изменение затрагивает базовую поверхность, резьбу, расположение отверстий, отделку или сопрягаемую поверхность.
Когда следует запрашивать рекомендацию DFM?
Запрашивайте её до передачи конструкции в производство — предпочтительно на этапе рассмотрения прототипа или коммерческого предложения. Чем раньше поставщик выявит сложный радиус, глубокую деталь, неочевидную базовую поверхность или избыточные допуски, тем больше возможностей остаётся у инженерной команды для сохранения функциональности при снижении технологических рисков.
Практический чек-лист перед запросом коммерческого предложения
- Чертёж и CAD-модель соответствуют одной и той же редакции.
- Материал указан по марке и состоянию, а не только по общей категории.
- Резьба включает стандарт, размер, шаг, посадку и глубину.
- Критические базовые поверхности и сопрягаемые взаимосвязи чётко определены.
- Глубокие элементы, тонкие стенки, внутренние радиусы и доступ инструмента проанализированы.
- Требования к отделке, контролю, количеству, поставке и упаковке определены.
- Поставщику предлагается перечислить предположения и предлагаемые отклонения.
Обсудите ваш следующий индивидуальный компонент для ЧПУ-обработки
Направьте в PFTWORLD текущий 2D-чертёж, 3D-файл CAD, спецификацию материала, количество, требования к отделке поверхности и критические требования к контролю. Чёткий инженерный пакет обеспечивает лучшую отправную точку для анализа технологичности, сравнения коммерческих предложений и планирования производства.
Обсудите ваши требования к ЧПУ-обработкеСодержание
- Обработанная деталь считается успешной только тогда, когда она корректно функционирует в сборке
- Как геометрия влияет на процесс обработки на станках с ЧПУ
- Пять проверок проектных решений, снижающих производственные риски
- Шероховатость поверхности и дополнительные операции
- От анализа конструкции до контролируемого производственного плана
- Каким образом покупатели могут сравнивать коммерческие предложения на фрезерную обработку ЧПУ
- Что включать в RFQ для CNC-обработки
- Для прототипов и серийного производства при составлении коммерческих предложений приоритеты различаются
- Часто задаваемые вопросы покупателей станков с ЧПУ
- Практический чек-лист перед запросом коммерческого предложения
- Обсудите ваш следующий индивидуальный компонент для ЧПУ-обработки