 EN


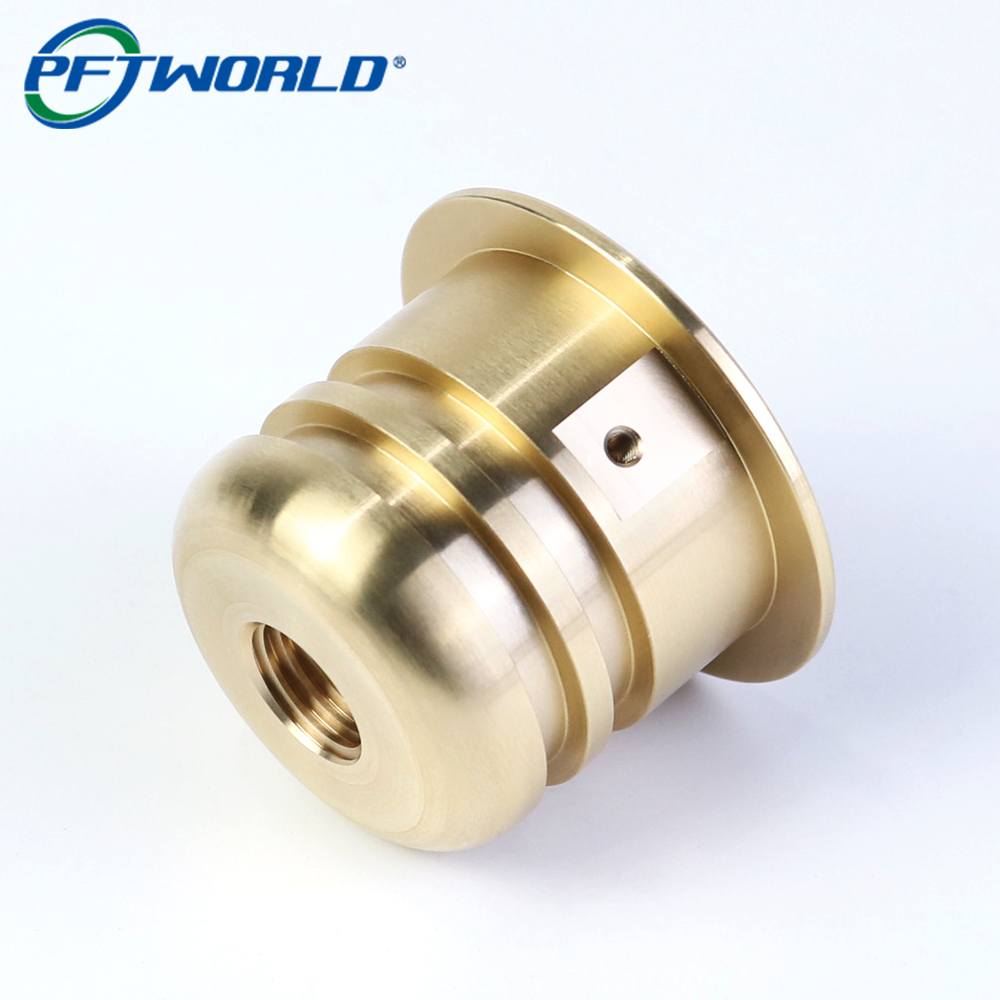
Как канадский производитель оборудования для автоматизации повысил точность сборки с помощью индивидуальных направляющих втулок из латуни
Обзор клиента
Итан Купер — старший инженер-механик на предприятии по производству оборудования для автоматизации, расположенного в Онтарио, Канада. Его команда разрабатывает специализированные системы сборки и контроля для производителей электронных компонентов и промышленных изделий.
В начале 2025 года компания разрабатывала новый модуль прецизионного позиционирования, требующий исключительно плавного линейного перемещения и воспроизводимой точности выравнивания на протяжении длительных циклов производства.
Вызов
Во время испытаний прототипа инженерная команда столкнулась с проблемой, которая изначально, казалось, была связана с производительностью исполнительного механизма.
Система позиционирования использовала серию латунных направляющих втулок, которые поддерживали подвижные компоненты внутри модуля сборки. Хотя исходные втулки соответствовали базовым размерным требованиям, несоответствия геометрии отверстий и расположения резьбы вызывали небольшие отклонения в выравнивании во время работы.
По мере продолжения испытаний эти отклонения накапливались и приводили к следующим последствиям:
- Снижение повторяемости позиционирования
- Увеличение трения при перемещении
- Ранний износ сопрягаемых компонентов
- Удлинение времени калибровки сборки
- Появление случайных сбоев в циклах автоматической проверки
Хотя измеренные ошибки составляли лишь доли миллиметра, они приобретали существенное значение в приложениях, требующих постоянной точности на протяжении тысяч рабочих циклов.
Инженерной команде требовался поставщик, способный изготавливать направляющие втулки с более строгим контролем размеров и стабильным качеством от партии к партии.
Поиск более надёжного партнёра по производству
После анализа нескольких механических обрабатывающих предприятий команда Итана сосредоточилась на поиске производителя с опытом изготовления прецизионных латунных компонентов для промышленной автоматизации.
Требования к проекту включали:
- Высокую соосность внутреннего и внешнего диаметров
- Надёжное качество внутренней резьбы
- Стабильные размеры отверстия
- Гладкую поверхность для движения с низким коэффициентом трения
- Воспроизводимое качество производства
Команда также искала поставщика, способного выполнять токарные и фрезерные операции в рамках единого технологического процесса без возникновения погрешностей при согласовании расположения элементов.
Решение
Для латунных направляющих втулок был разработан индивидуальный метод механической обработки с использованием латуни марки H59.
Точная токарная обработка
Критические диаметры, поверхности фланцев и внутренние отверстия обрабатывались на токарных станках с ЧПУ для обеспечения концентричности по всей детали.
Интегрированный фрезерный процесс
Боковое отверстие для фиксации было выполнено во вторичной фрезерной операции с использованием специальной оснастки, обеспечивающей точное позиционирование относительно внутренней резьбы и отверстия.
Контролируемая нарезка резьбы
Особое внимание уделялось качеству внутренней резьбы для гарантии надёжной установки и предотвращения трудностей при сборке в ходе технического обслуживания на месте эксплуатации.
Усовершенствованные процедуры контроля
Каждая производственная партия подвергалась измерительному контролю критических параметров, включая:
- Диаметр скважины
- Резьбовые размеры
- Толщина фланца
- Местонахождение отверстия
- Качество поверхностной отделки
Результаты
После установки специально изготовленных латунных втулок модули позиционирования продемонстрировали заметное улучшение характеристик в ходе проверочных испытаний.
Инженерная команда сообщила:
- Более точное выравнивание при сборке
- Более плавное линейное движение
- Снижение износа компонентов
- Более быстрая настройка и калибровка оборудования
- Повышенная воспроизводимость в автоматизированных процессах контроля
Улучшенная геометрическая стабильность также упростила процедуры сборки и сократила необходимость ручной подстройки при вводе оборудования в эксплуатацию.
Отзывы клиентов
"Разница стала очевидной уже при сборке первого производственного модуля. Сопряжение деталей стало более точным, движение — более плавным, а объём тонкой настройки при монтаже значительно сократился. Качество механической обработки позволило достичь целевых показателей воспроизводимости, которые мы стремились обеспечить."
Итан Купер
Старший инженер-механик
Онтарио, Канада