 EN


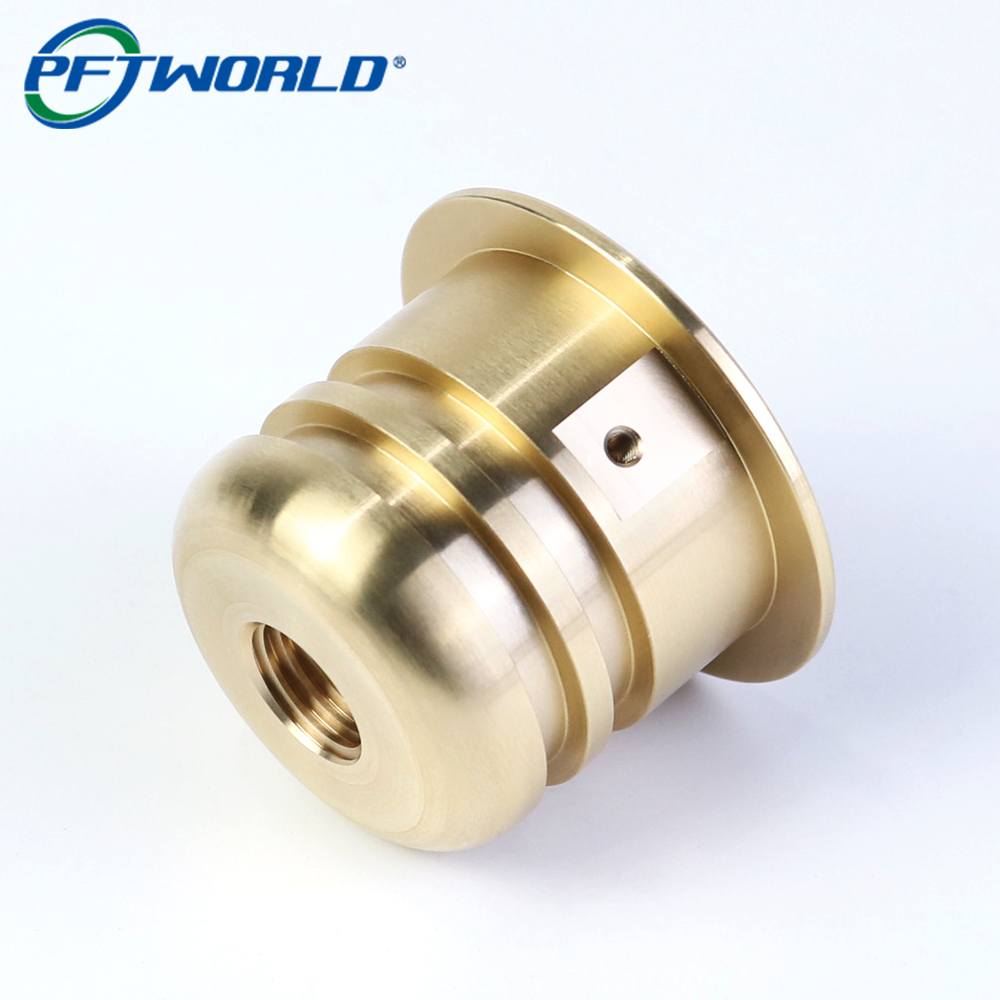
Како је канадски произвођач аутоматизационе опреме побољшао тачност монтажа прилагођеним басновим вођским бушима
Преглед о клијенту
Итан Купер је виши инжењер механике у произвођачу аутоматизационе опреме у Онтариоју, Канада. Његов тим дизајнира прилагођене монтажне и инспекционе системе за произвођаче електронике и индустријских компоненти.
Почетком 2025. године, компанија је развијала нови модул прецизног позиционирања који је захтевао изузетно глатко линеарно кретање и понављајуће усклађивање током продужених производних циклуса.
Проблем
Током тестирања прототипа, инжењерски тим се суочио са проблемом који је у почетку изгледао као да је повезан са перформансима покретача.
Систем позиционирања се ослањао на низ баснових вођских бушица који су подржавали крећуће компоненте унутар монтажног модула. Док су оригиналне бушице испуњавале основне димензионе захтеве, несагласности у геометрији дугине и позиционирању нита створиле су мале одступања у правцу током рада.
Како су се тестови наставили, ова одступања су се акумулирала и резултирала:
- Смањена повтољивост позиционирања
- Повећано тријање током кретања
- Прерано зношење компоненти за парење
- Дуже времена калибрације монтаже
- Повремено повреде током аутоматизованих циклуса инспекције
Иако су грешке мереле само делове милиметра, оне су постале значајне у апликацијама које захтевају континуирану прецизност током хиљада оперативних циклуса.
Инжењерски тим је желео добављача који би могао да производи гудачке бушице са строже контролом димензија и конзистентним квалитетом од партије до партије.
Тражење бољег произвођачког партнера
Након прегледа неколико добављача обраде, Итанов тим се усредсредио на проналажење произвођача са искуством у производњи прецизних месинских компоненти за примене индустријске аутоматизације.
Потребе пројекта су укључивале:
- Точна концентричност између унутрашњих и спољних пречника
- Поуздана унутрашња квалитетна нита
- У складу са димензијама дугине
- Глатка површина за мало тркање
- Поновљива производња
Тим је такође желео добављача који би могао да комбинује операције тркања и фрезирања без увођења грешка у усклађивању између елемената.
Решење
Развојен је прилагођени приступ обради за баснове гуаге за вођење користећи баснов материјал Х59.
Прецизни обрађивање
Критични дијаметри, површине фланжева и унутрашње карактеристике дужбине обрађени су на ЦНЦ центрима за окретање како би се одржала концентричност широм компоненте.
Интегрисани процес фрезирања
Страна затварачка рупа је произведена у секундарној фрезирани операцији користећи специјално фикширање како би се осигурало прецизно позиционирање у односу на унутрашњу ниту и дугу.
Контролисана обрада нитке
Посебна пажња је посвећена квалитету унутрашњег нита како би се гарантовала сигурна инсталација, а истовремено спречила тешкоће у монтажу током одржавања на терену.
Усавршене процедуре инспекције
Свака производња се проверила у димензионалном смислу на критичне карактеристике, укључујући:
- Дијаметар бушења
- Димензије нита
- Дебљина фланже
- Локација рупе
- Квалитет завршног деловања површине
Резултати
Након инсталације прилагођених механизованих баснових бушица, модули за позиционирање су показали значајно побољшане перформансе током валидационих испитивања.
Инжењерски тим је извештавао:
- Повећано конзистентно усклађивање монтажа
- Редно линеарно кретање
- Смањење хабања компоненти
- Брже подешавање и калибрирање опреме
- Побољшање понављања током аутоматизованих процеса инспекције
Побољшана конзистенција димензија такође је поједноставила процедуре монтаже и смањила потребу за ручним подешавањем током пуштања у рад опреме.
Mišljenja kupaca
"Разлика је постала очигледна чим смо сакупили први производни модул. Фит-ап је био конзистентнији, кретање је било глаткије, а количина фино подешавања која је потребна током поставке значајно је опала. Квалитет обраде помогао нам је да постигнемо циљеве понављања које смо циљали. "
Итан Купер
Виши инжењер механике
Онтарио, Канада