 EN


Teknisk guide | Anpassade CNC-fräsade delar
Designguide för CNC-fräsade delar: Gängor, hål och RFQ-grunder
En praktisk guide för ingenjörer och OEM-köpare som behöver tydligare DFM-beslut, mer jämförbara offertförslag och färre monteringsöverraskningar.
När en anpassad CNC-del inkluderar gängor, hål, utskjutande delar (bosses), flänsar, fästytor för skiftnyckel eller fräsade flikar är geometrin endast en del av tillverkningsbeslutet. Sättet att definiera dessa funktioner kan påverka verktygsåtkomst, spännanordning, antalet inställningar, kontroll, montering, kostnad och offertens noggrannhet. Exemplen som visas här representerar endast synliga funktionstyper; deras exakta material, mått, toleranser och användningsområden har inte bekräftats från fotografierna.
Vad bör granskas innan en CNC-offert begärs?
Innan du skickar en modell till en CNC-bearbetningssupplier bör du granska funktionen för varje detalj, verktygsåtkomst, bearbetningssekvens, toleransprioritet och inspektionsbevis. Fråga vad varje hål, gänga, upphöjning, axelsteg eller plan yta har för funktion; om verktyget kan nå det med tillräcklig styvhet; om svarvning, fräsning, ompositionering eller sekundära operationer krävs; vilka mått som påverkar passformen; och vad som måste mätas.
Denna granskning är mer användbar än att applicera stränga toleranser på alla mått. Stränga toleranser kan öka arbetsinsatsen för bearbetning och kontroll, medan oklara funktionskrav fortfarande kan lämna leverantören utan möjlighet att välja rätt bearbetningsmetod.
1. Börja med funktionen för varje detalj
Hål: fripassning, positionering, flöde eller fästning?
Ett hål kan användas för en fripassningsfördelning, en positionsstift, en lagerhylsa, en axel, en vätskekanal eller en gängad förbindelse. Dessa funktioner kräver olika design- och inspektionsansatser.
Ett genomgående hål är ofta enklare att bearbeta än ett dolt hål eftersom spån och kylvätska har en väg genom komponenten. Ett dolt hål kan vara nödvändigt när den motsatta ytan måste förbli intakt, men dess djup, verktygsåtkomst och spåntransport bör granskas tidigt.
Om ett hål positionerar en passningspinne, lager, bushing eller axel kan diameter ensam inte räcka. Ritningen kan också behöva styra position, vinkelrättighet, cylindricitet eller förhållandet till ett referensplan. Om hålet endast ger utrymme för en förbindelsekomponent kan en onödigt strikt diametertolerans öka kostnaden utan att förbättra monteringen.
Gängor: definiera förbindningen, inte bara stigningen
För yttre eller inre gängor bör en offertförfrågan identifiera gängstandard och beteckning, huvuddiameter och stigning där det är relevant, gängklass eller passning, användbar ingreppslängd, inre eller yttre form, motparter, kontrollmetod samt eventuella infästningskamrar, avlastningar eller utlöpkrav.
Ett dolt gängat hål kräver normalt ytterligare oegengående djup under det användbara gänget. Detta utrymme gör att verktyget kan slutföra gänget och ger plats för spån. Att ange större gängdjup än vad förbindningen behöver kan öka cykeltiden och komplicera kontrollen utan att förbättra förbindningen.
2. Kontrollera verktygsåtkomst, djup och inre hörn
CNC-bearbetning är en subtraktiv process. Verktyget måste fysiskt nå materialet, avlägsna spån och vara tillräckligt styvt för att bibehålla den krävda geometrin och ytytan.
Djupa hål och smala detaljer
Ju större håldjupet blir i förhållande till diametern, desto svårare blir spånavlägsning och verktygsutböjning. Ett dolt hål inne i en djup ficka eller nära en hög vägg kan kräva ett längre verktyg, en annan bearbetningssekvens eller en extra montering. Dessa val kan påverka noggrannheten och priset.
Under utformningsgranskningen bör man fråga om ett genomgående hål kan ersätta ett dödhål, om den angivna djupet är nödvändigt, om det finns en tydlig tillvägagångssätt för borr, fräs, kalibrerborr eller gängverktyg, om en standardverktygsstorlek är lämplig och om detaljen ligger för nära en kant eller en hög vägg.
Inre radier och yttre kantavbrytningar
Fräsklingar är runda, så inre hörn får normalt en radie istället for ett perfekt skarpt hörn. Om ett skarpt inre hörn är funktionellt nödvändigt kan detaljen kräva ett specialverktyg, långsammare bearbetning eller en sekundär process, beroende på geometrin.
Yttre kanter är ofta lättare att tillverka med en avfasning eller en definierad kantavbrytning. Om den exakta avfasningsstorleken inte är funktionellt viktig bör man undvika att styra den strikt. Istället bör man ange den önskade kantförhållandet, t.ex. ”avfasa skarpa kanter” eller ”avlägsna burrar”, och identifiera eventuella kanter som måste behållas skarpa.
3. Behandla upphöjda delar (bosses), flänsar och monteringsmönster som monteringsfunktioner
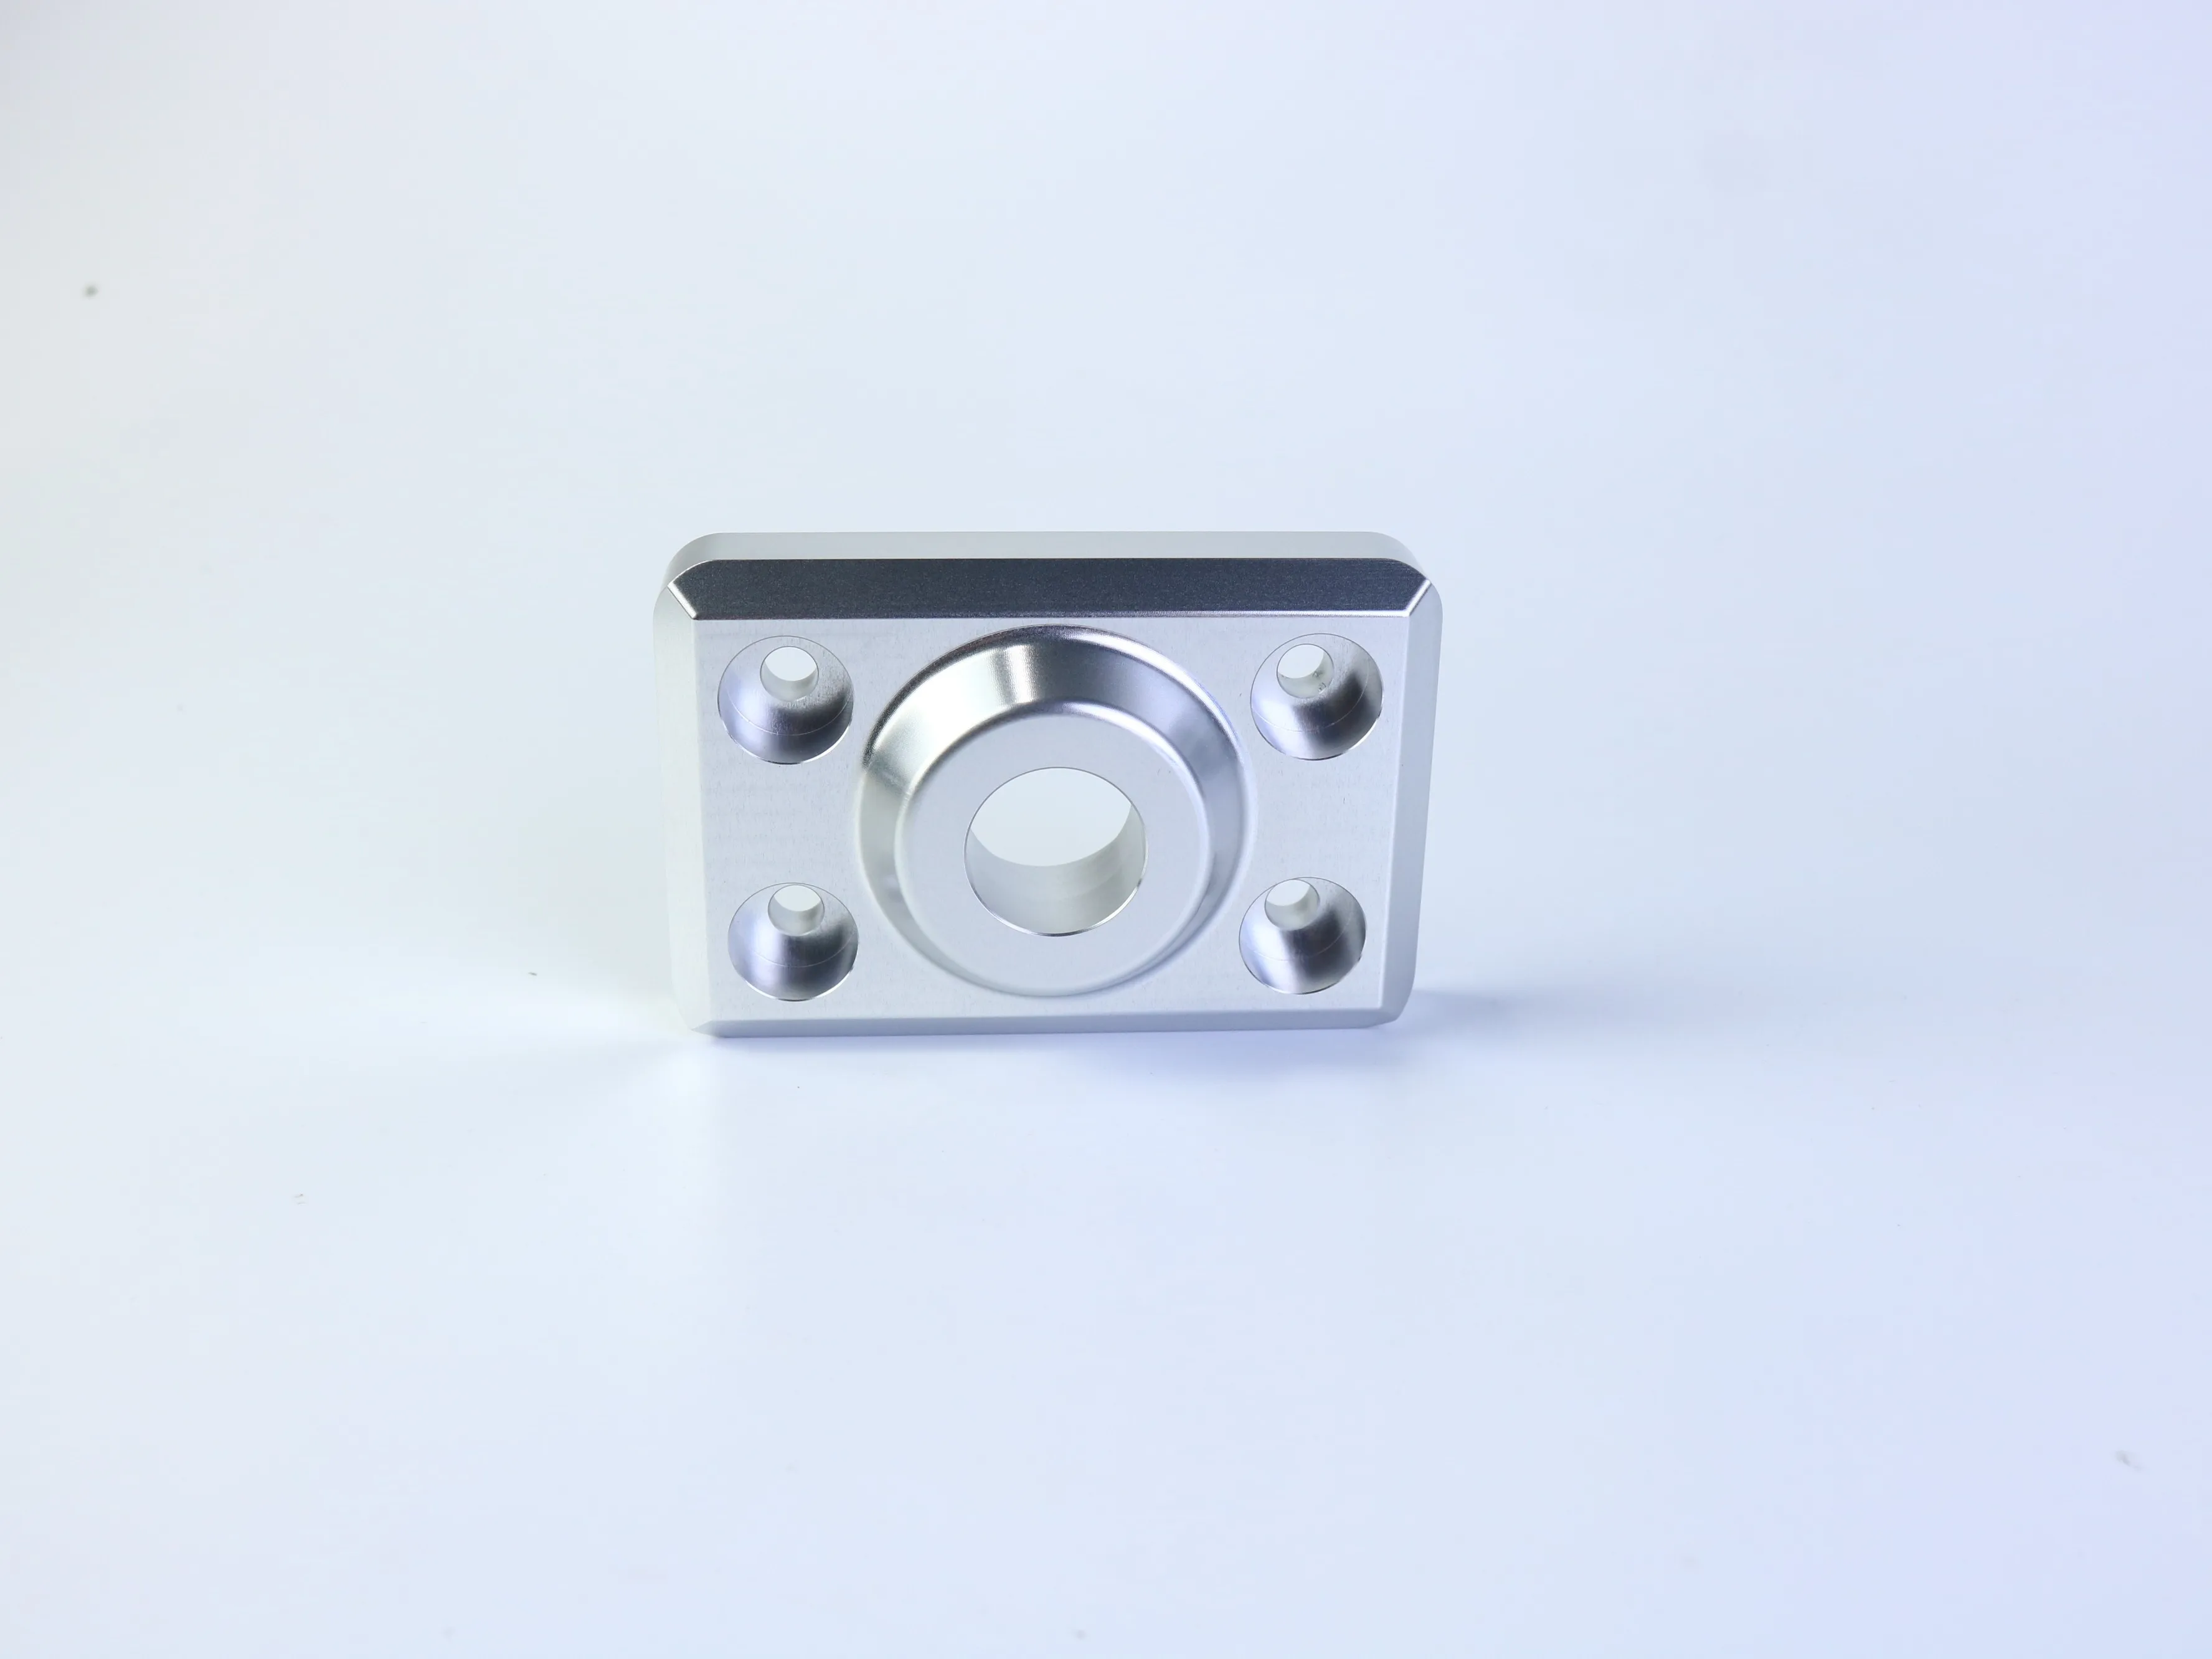
En rektangulär komponent med en central cirkulär funktion och ett fäst mönster med fyra hål kan användas som en monteringsplatta, fläns, adapter eller stöd, men en bild bekräftar inte användningsområdet. För denna typ av del är de viktigaste frågorna vanligtvis relativa:
- Är det centrala borret koncentriskt med axelhöjden eller den yttre funktionen?
- Är hålmönstret symmetriskt kring en referensaxel?
- Måste monteringsytan vara tillräckligt plan för att täta eller positionera en annan del?
- Styrs axelhöjdens mått eftersom den avgör den axiella positionen?
- Är skruvhålen genomgående hål, gängade hål, nedskurna hål eller koniska hål?
- Finns det ett krav på samband mellan hålmönstret och den centrala funktionen?
En uppsättning separata linjära mått kan inte kommunicera dessa samband effektivt. Där monteringen är beroende av funktionsplacering eller -orientering bör en tydlig referensstruktur och lämpliga GD&T-angivelser användas. Leverantören måste också veta vilka ytor som utgör primära referenser vid montering och kontroll.
4. Tillämpa toleranser efter funktion
En praktisk toleransstrategi separerar allmänna mått, funktionsmått och geometriska förhållanden. Allmänna toleranser kan användas för icke-kritiska längder, estetiska steg eller utrymmesfunktioner när ritningsstandarden är tydlig. Funktionsmåtttoleranser placeras bredvid passningar, axlar, håldiametrar, trådanslutningar och positionsbestämmande funktioner. Geometriska toleranser är lämpliga för position, planhet, vinkelrättighet, profil eller orienteringsförhållanden som påverkar monteringen.
- Allmän Tolerans: Används för icke-kritiska funktioner enligt en definierad ritningsstandard.
- Funktionsmåtttolerans: Används där storleken direkt påverkar passning eller prestanda.
- Geometrisk tolerans: Använd referensplaner och GD&T där förhållandet mellan funktioner är avgörande.
Kopiera inte en leverantörs standardtolerans till din ritning utan att först kontrollera om den stämmer överens med ditt designmål. En angiven standard är inte automatiskt lämplig för en lagerlåda, en tätyta, en gängad förbindelse eller en precisionsspecifikationsyta. Separera även tillverkningstolerans från ytytbehandling. En del kan uppfylla ett måttkrav men ändå undergå ett misslyckat prov om en tätyta eller glidyta har fel ytråhet eller fel riktning på verktygsmärken.
5. Ange material och ytbehandling separat
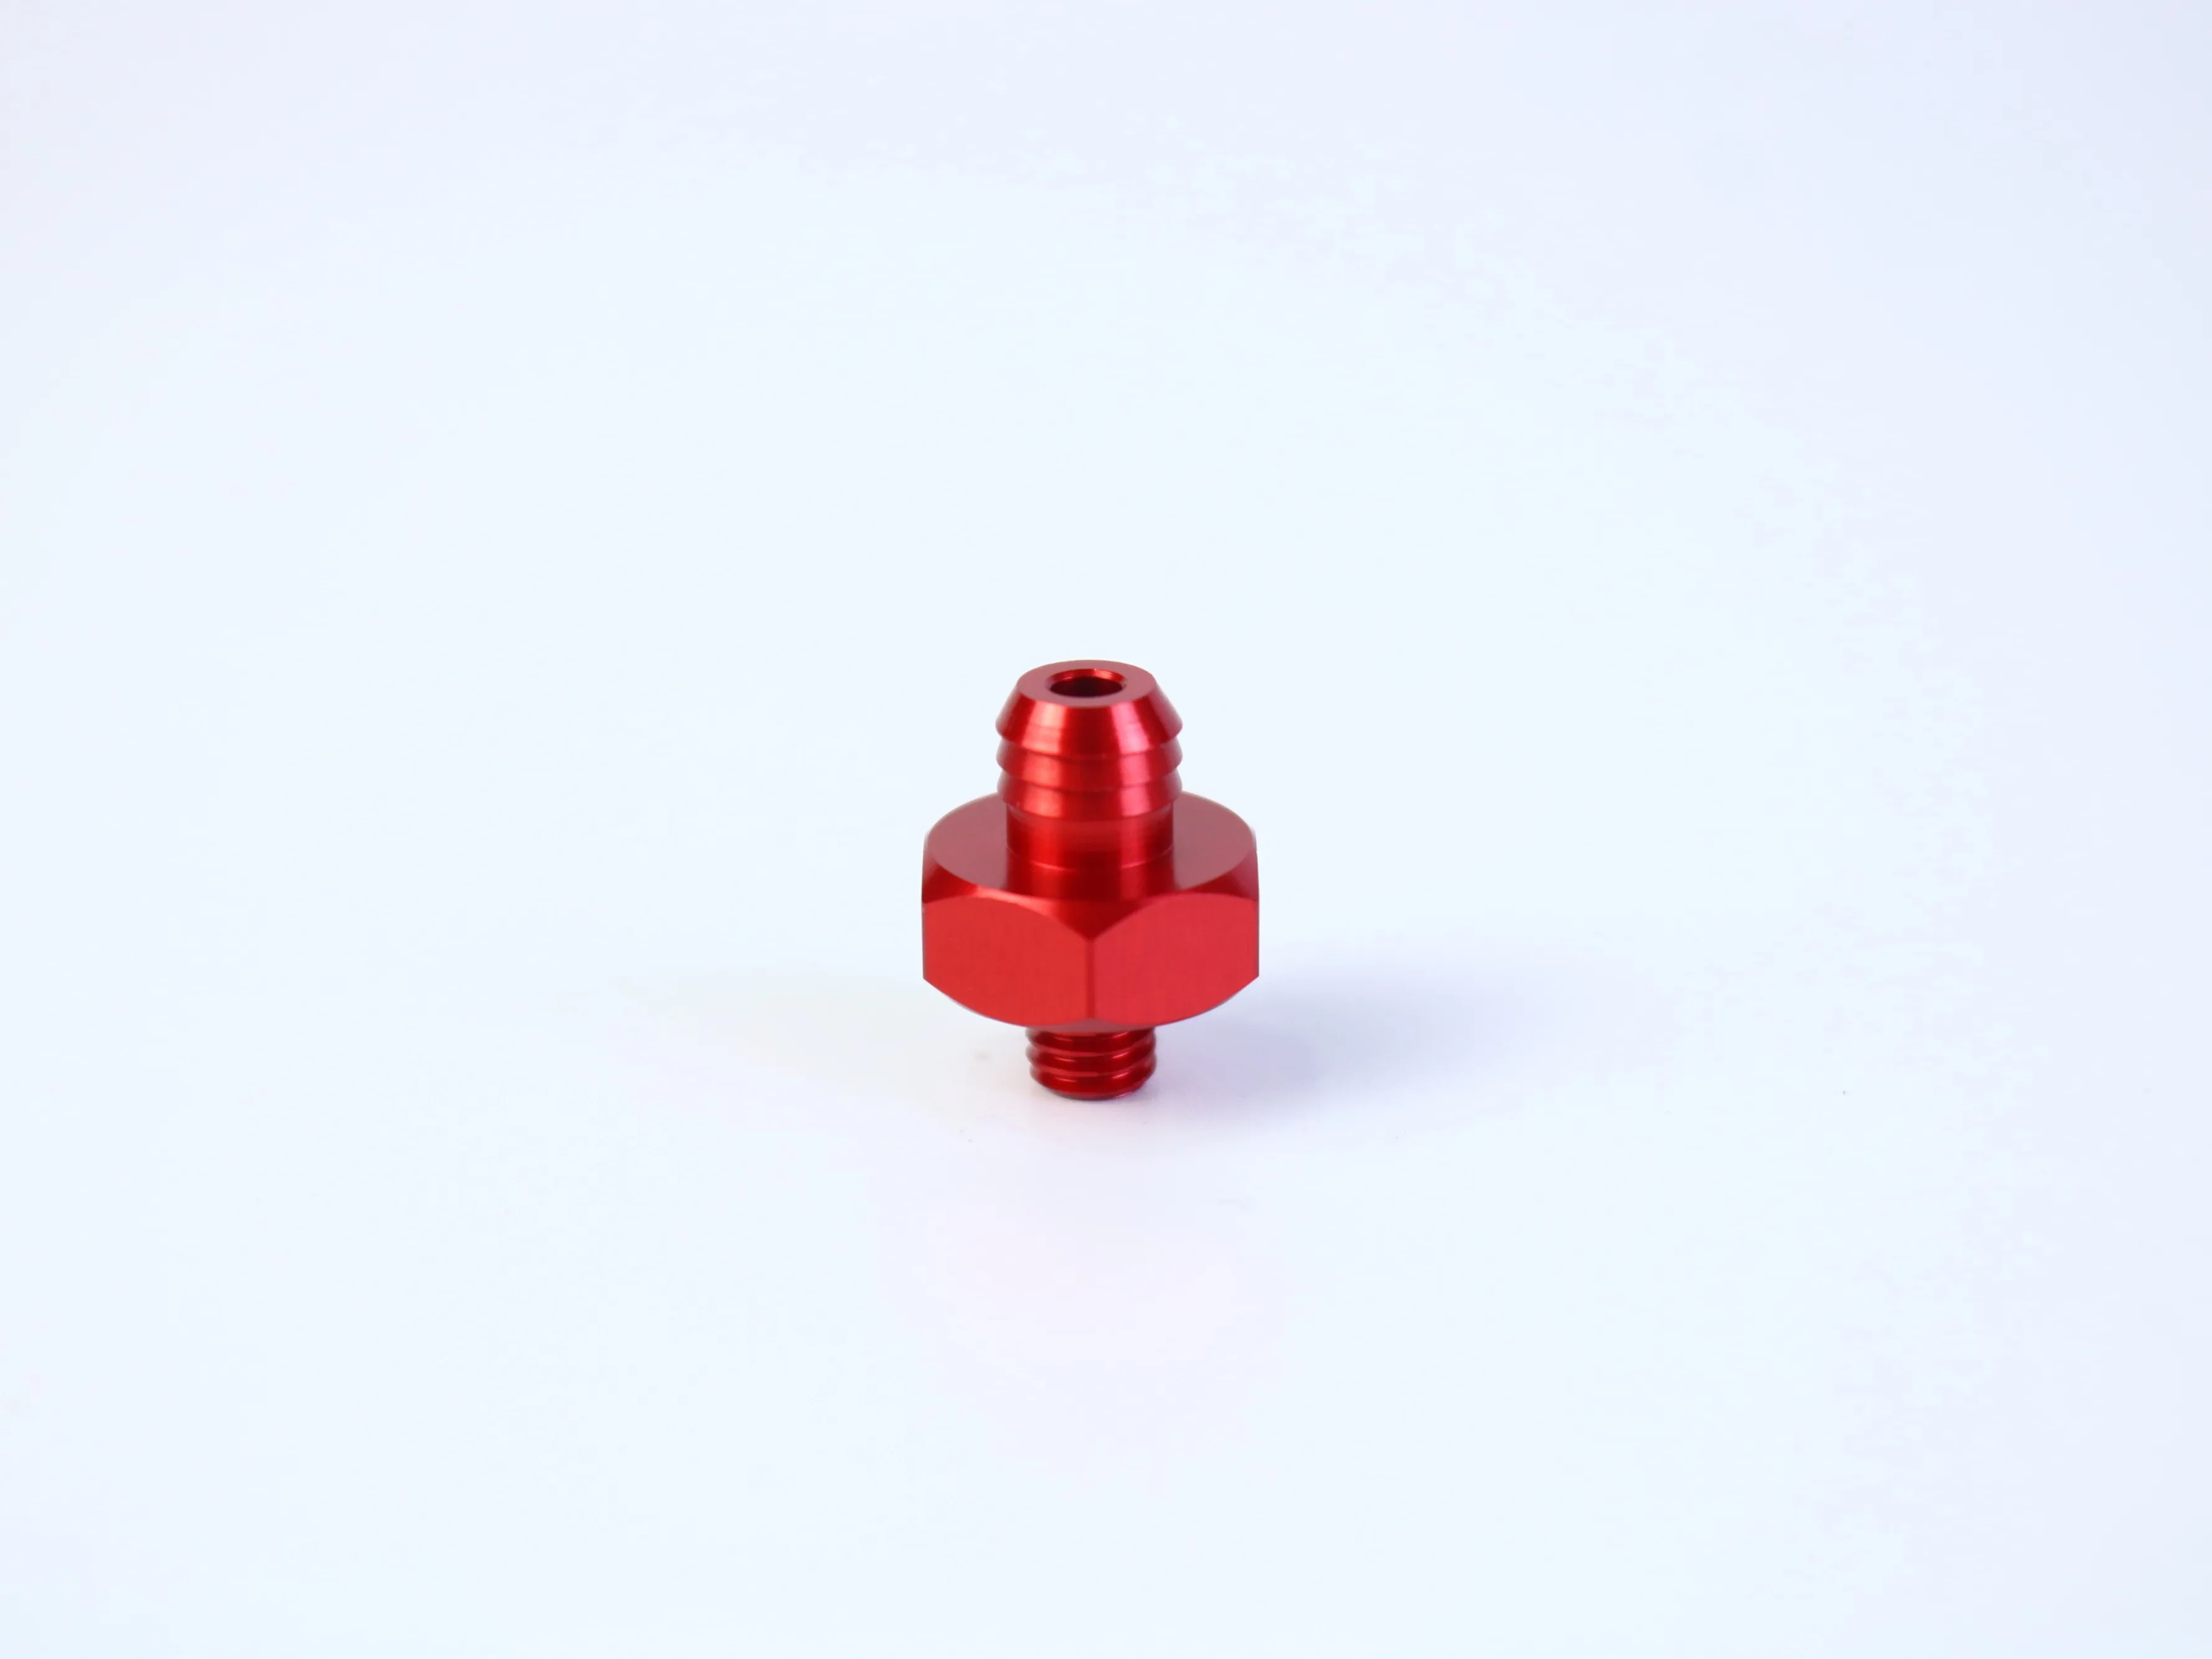
Färgen eller reflektionsförmågan hos en fotograferad komponent bevisar inte dess material. En silverfärgad del kan vara av aluminium, rostfritt stål, överdragen stål eller en annan legering; en röd del kan vara anodiserad, målad, överdragen eller fotograferad under färgat ljus.
RFQ:n ska ange materialklass och -tillstånd där det är relevant, tillsammans med eventuell krävd certifiering. Om materialet ännu inte är fastställt ska prestandakraven i stället förklaras: hållfasthet, vikt, korrosionspåverkan, ledningsförmåga, slitage, magnetiskt beteende, temperatur och kompatibilitet med sammanfogade material.
Ytbehandling ska också anges separat. Anodisering, passivering, plätering, strålning, polering och pulverlackering kan påverka utseende, korrosionsbeständighet, slitage, ledningsförmåga, mått och maskering. Kritiska mått kan kräva utvärdering före och efter ytbehandling. En användbar RFQ identifierar funktionella eller visuella ytor, den krävda ytfinishens standard samt om gängor, borrningar, referensytor eller tätytor måste skyddas.
6. Gör RFQ:n tillräckligt komplett för att kunna jämföra leverantörer
En leverantör kan inte lämna en jämförbar offert om varje budgivare måste gissa olika antaganden. Inkludera följande information när den är tillgänglig.
- Konstruktionsdata: revisionskontrollerad 2D-ritning, 3D-CAD-modell, måttenheter, projekteringsmetod, material, ytbearbetning, maskering, allmänna toleranser, kritiska toleranser, referensytor, geometriska toleranser (GD&T), gängstandarder, djup, monteringsinformation, avkantning och kantförhållanden.
- Kommersiella uppgifter: prototyp-, pilot-, småseriefabrikation eller produktion; krävd kvantitet; förväntad årlig volym om känd; provkvantitet; leveransmilstolpe; förpackning, etikettering, spårbarhet, destination, handelsvillkor och krävda kvalitetsdokument.
- Tekniska frågor: Vilka funktioner innebär störst tillverkningsrisk? Vilka mått antas ha allmän tolerans? Kräver processen flera inställningar eller sekundära operationer? Inkluderas verktyg, fästutrustning, ytbehandling, kontroll och förpackning?
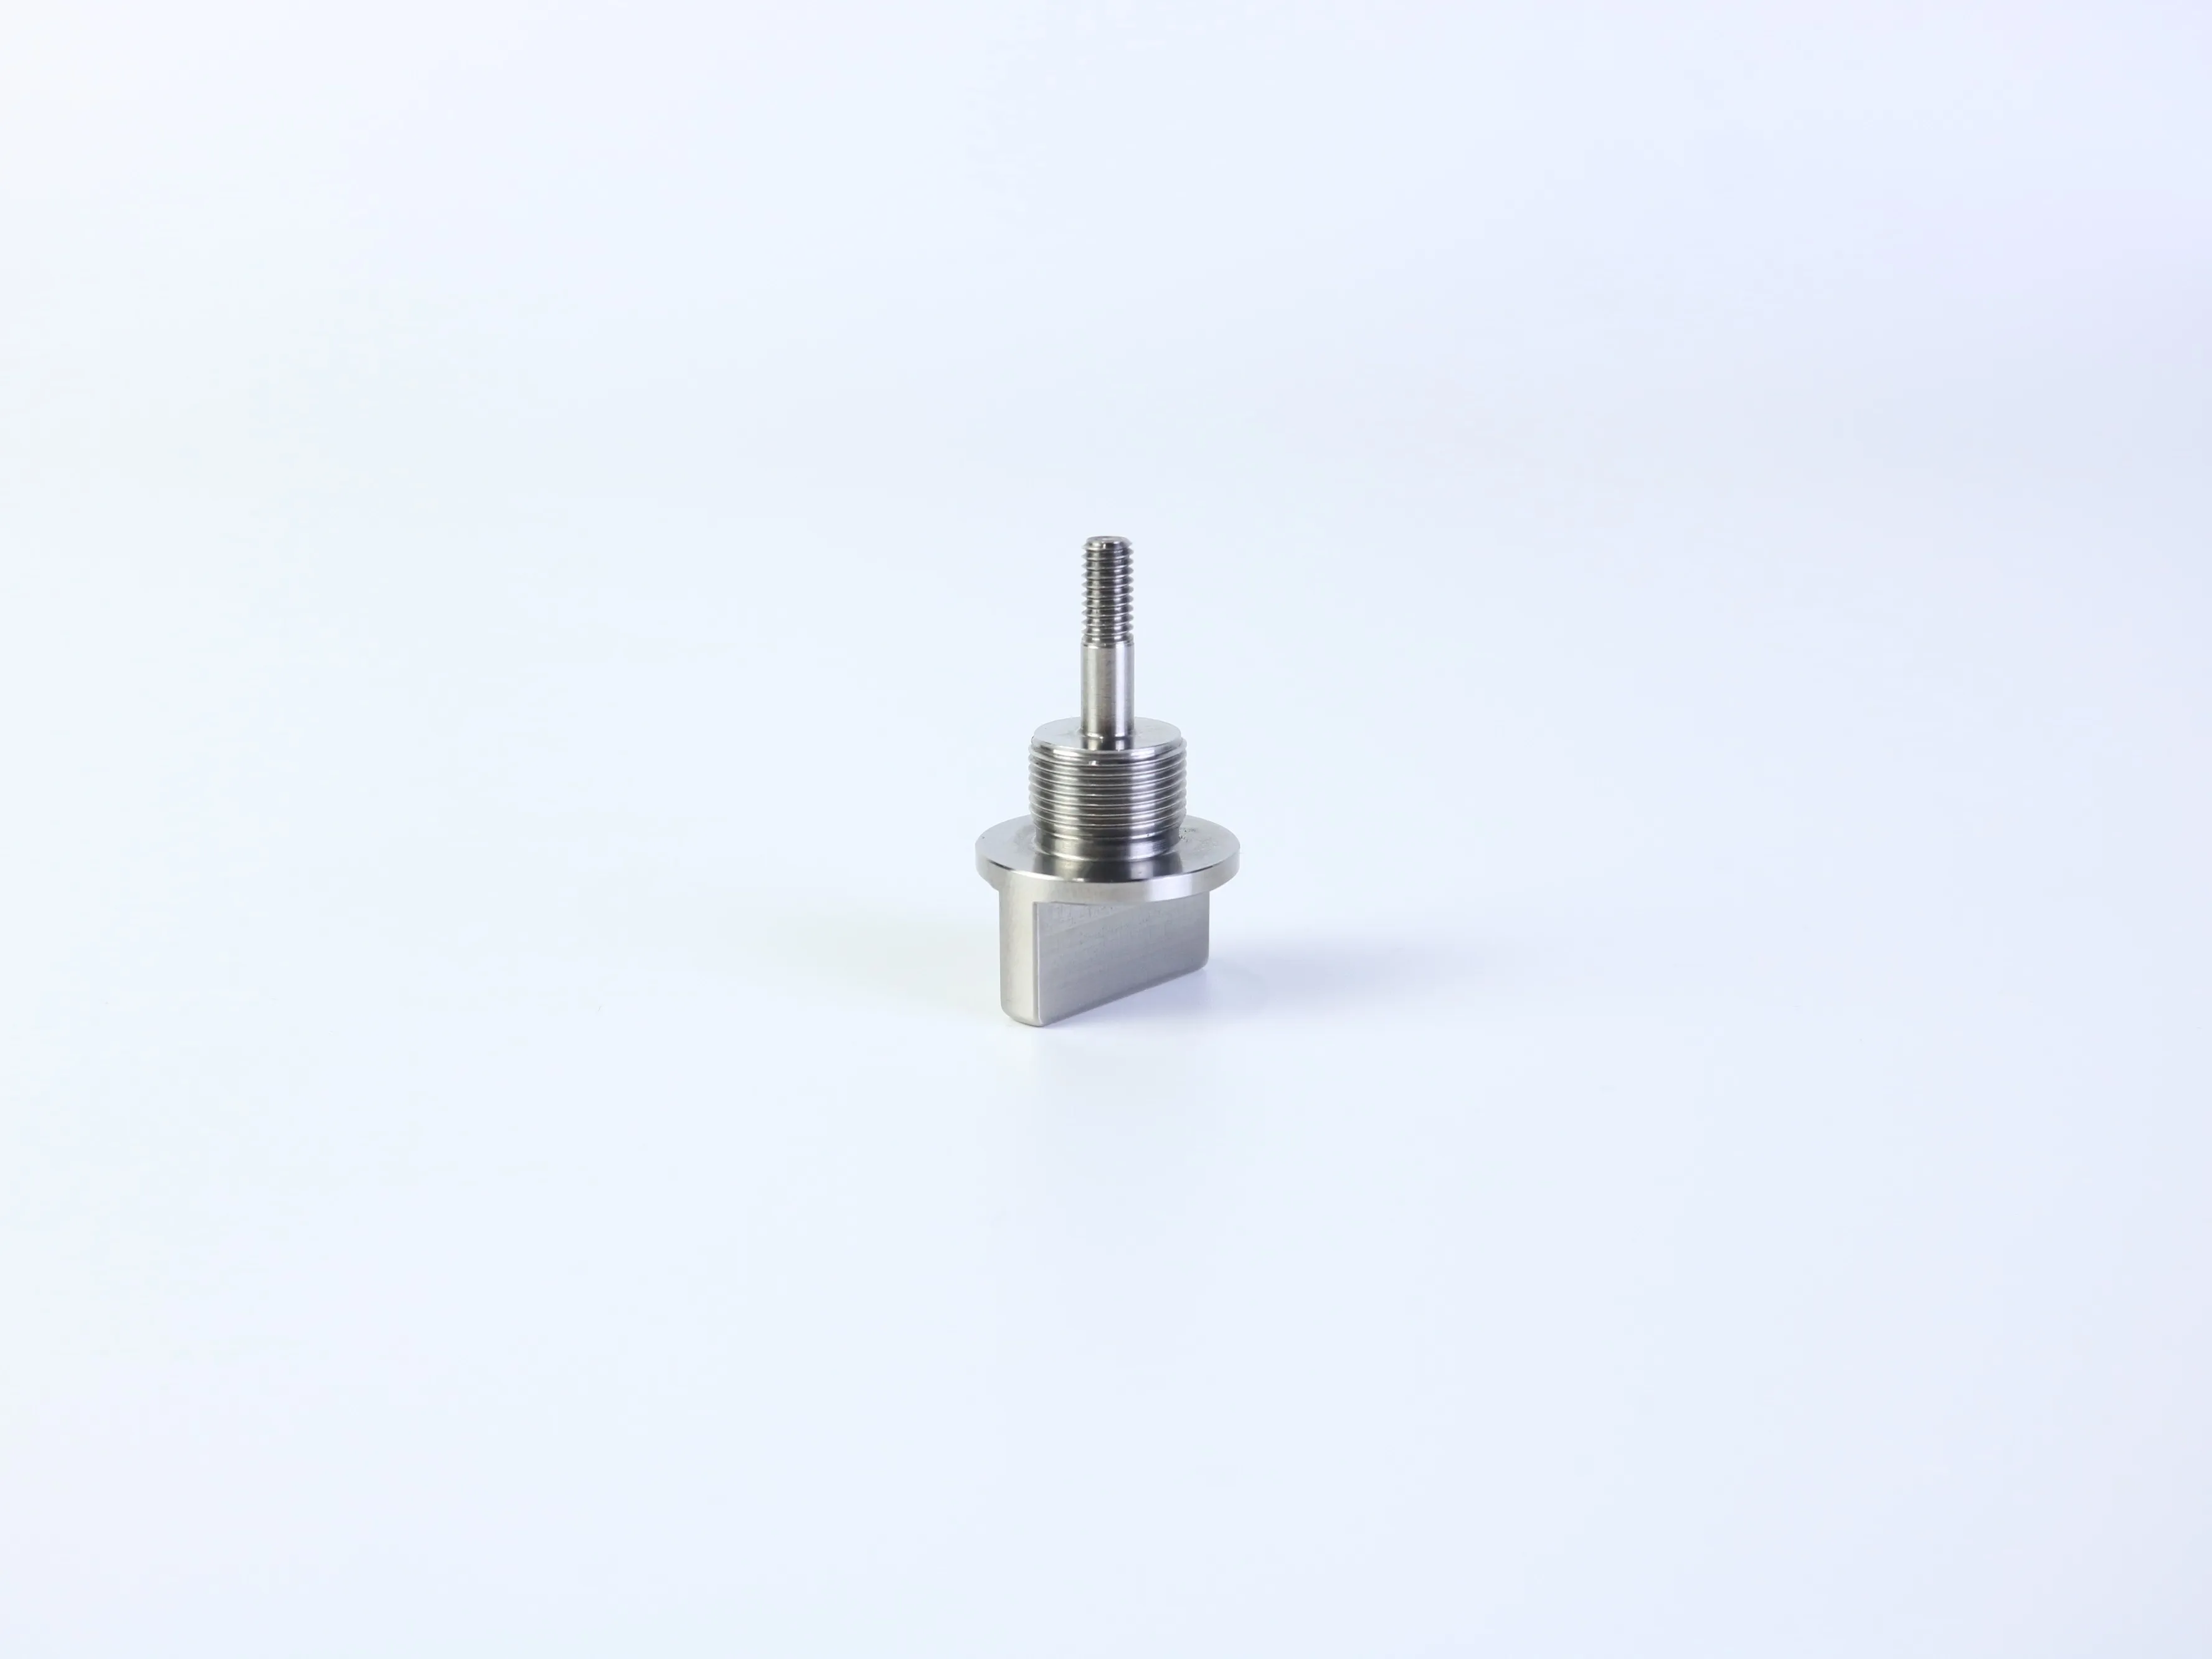
För en svarvad och fräsd komponent identifiera den kritiska axel-till-plan-relationen och rotationsorienteringen. En enkel svarvoperation kan inte räcka om komponenten inkluderar en fläns, ett gängat avsnitt, en stam, en rektangulär flik, ett fräst plan eller ett tvärdrag. Ritningen bör göra relationen mätbar snarare än visuell.
En bättre RFQ-fråga
Be leverantören att lista tillverkningsrisker och offertantaganden innan produktionen påbörjas. Detta gör dolda sekundära operationer, oklara gängor, bristande kontrollbevis och tvetydiga toleranser synliga medan ändringar fortfarande är hanterbara.
7. Vanliga kostnads- och kvalitetsrisker
Onödig precision
Att applicera en strikt tolerans på varje funktion kan öka bearbetningstiden, inspektionsinsatsen, risken för skrot och begränsningar vid leverantörsval. Reservera krav på precision endast för funktioner som verkligen behöver det.
Dolda sekundära operationer
En kantad kropp med en fräsd plan yta, en spårfurå, ett tvärhål eller en rektangulär flik kan kräva en annan monteringsuppsättning. Om ritningen inte anger förhållandet mellan den vridna axeln och den fräsda funktionen kan förtydligande behövas innan offert eller produktion.
Oklara gängor och bristfällig inspektionsplanering
En gängangivning utan standard, klass, effektiv längd eller krav på samverkande del är ofullständig. Om ett hålmönster, en flänsyta, en upphöjd yta (boss) eller en gängad axel är funktionellt viktig bör det anges hur den ska refereras till och verifieras. ”Kontrollera alla mått” är mindre användbart än att identifiera kritiska egenskaper och det krävda rapportformatet.
8. Praktisk CNC-DFM- och RFQ-kontrolllista
- Varje hål har en definierad funktion, och varje dolt håls djup är nödvändigt och tillgängligt.
- Gängstandarder, -klasser, -djup, samverkande delar, avlastningar och inspektionsmetoder är specificerade.
- Hålmönster kopplas till tydliga referensytor (datums) när placeringen är avgörande.
- Inre hörn möjliggör en realistisk fräsradie, och tunna väggar eller djupa fickor har granskats avseende styvhet.
- Svarv- och fräsfunger har en tydlig process och orientering.
- Kritiska mått är separerade från allmänna mått.
- Material, tillstånd, ytyta, maskering, spån, kantavrunning och estetiska krav är tydliga.
- Antal, produktionsstadium, leveransförväntningar och kontrollhandlingar anges.
- Leverantören uppmanas att identifiera antaganden innan produktionen påbörjas.
Vanliga frågor: CNC-frästa delar, gängor och förfrågningar om offert
Kan en 3D-CAD-modell ensam användas för en CNC-offert?
Ibland, men den kan inte nödvändigtvis kommunicera material, toleranser, gängor, ytyta, referensplaner, kontrollkrav eller funktioner som inte fullständigt representeras av modellens geometri. En versionskontrollerad ritning eller skriftlig specifikation minskar antaganden.
Är genomgående hål alltid bättre än dolda hål?
Nej. Genomgående hål är ofta enklare när de inte stör monteringen, men ett dolt hål kan vara nödvändigt för att skydda en yta eller uppfylla en funktionell kravställning. Välj den enklaste funktionen som uppfyller konstruktionen.
Hur ska jag ange en gängad CNC-del?
Identifiera gängstandard, storlek, gängstigning, klass eller passning, användbar längd, inre eller yttre form, avrunnings- eller kantavfalskningskrav, motdel och inspektionsmetod. En visuell gänga utgör inte tillräcklig bevisning för kompatibilitet.
Skall varje CNC-mått ha en strikt tolerans?
Nej. Strikta toleranser bör kopplas till passning, funktion eller prestanda. En tydligt definierad allmän tolerans kan vara lämplig för icke-kritiska funktioner.
Förbered en mer jämförbar CNC-fråga om offert
Gängade kopplingar, monteringsplattor, upphöjda ytor, flänsar och svarvade och fräsade komponenter kan alla tillverkas framgångsrikt när deras funktionskrav översätts till åtkomlig geometri, lämpliga toleranser, tydliga processantaganden och mätbara kontrollkriterier.
Målet är inte att göra varje funktion mer komplex eller mer exakt. Målet är att ge leverantören tillräckligt med information för att välja en lämplig tillverkningsprocess, identifiera risker tidigt, offra på samma omfattning som du avser och verifiera de funktioner som är viktiga för din montering.
Diskutera ditt anpassade CNC-projekt
För en diskussion om tillverkningsbarhet och offertförfrågan förbered den senaste tvådimensionella ritningen, den tredimensionella CAD-modellen, material- och ytbehandlingskraven, antalet, produktionssteget och förväntningarna på kontroll. PFTWORLD:s allmänna information om CNC-bearbetning kan granskas innan du skickar in projektdetaljerna.
Granska anpassade CNC-bearbetningstjänster