 EN


Anpassad CNC-fräsning | Teknisk support | B2B-tillverkning
Komplexa CNC-frästa komponenter som bygger på funktion, passform och upprepningsbarhet
För flänsade kroppar, gängade höljen, delbara fästen, trappstegsformade delar och andra precisionsmekaniska komponenter bör rätt tillverkningsresultat påbörjas innan fräsningen. PFTWORLD stödjer köpare med praktisk konstruktionsgranskning, tydlig offertomfattning och anpassade CNC-fräsningssolutioner för prototyp- och produktionskrav.
Anpassade mekaniska komponenter
En frästad del är endast framgångsrik om den fungerar i monteringen
En komplex CNC-komponent kan inkludera en fläns, trappstegsformade diametrar, monteringshål, interna gängor, spår, delade öppningar eller upprepade cirkulära funktioner. Varje detalj kan tillverkas oberoende, men kombinationen kan skapa dolda risker: svårt att fixera arbetsstycket, begränsad verktygsåtkomst, ackumulerad inställningsfel, inkonsekvent ytyta eller ett offertförslag som bygger på antaganden.
Det mest tillförlitliga tillvägagångssättet är att granska konstruktionen utifrån tre frågor: Har funktionen en tydlig funktion? Kan funktionen nås och bearbetas konsekvent? Kan kravet kontrolleras mot en definierad referensyta? Detta tillvägagångssätt skyddar konstruktionsavsikten samtidigt som det minskar onödig produktionskomplexitet.
Hur geometrin påverkar CNC-bearbetningsprocessen
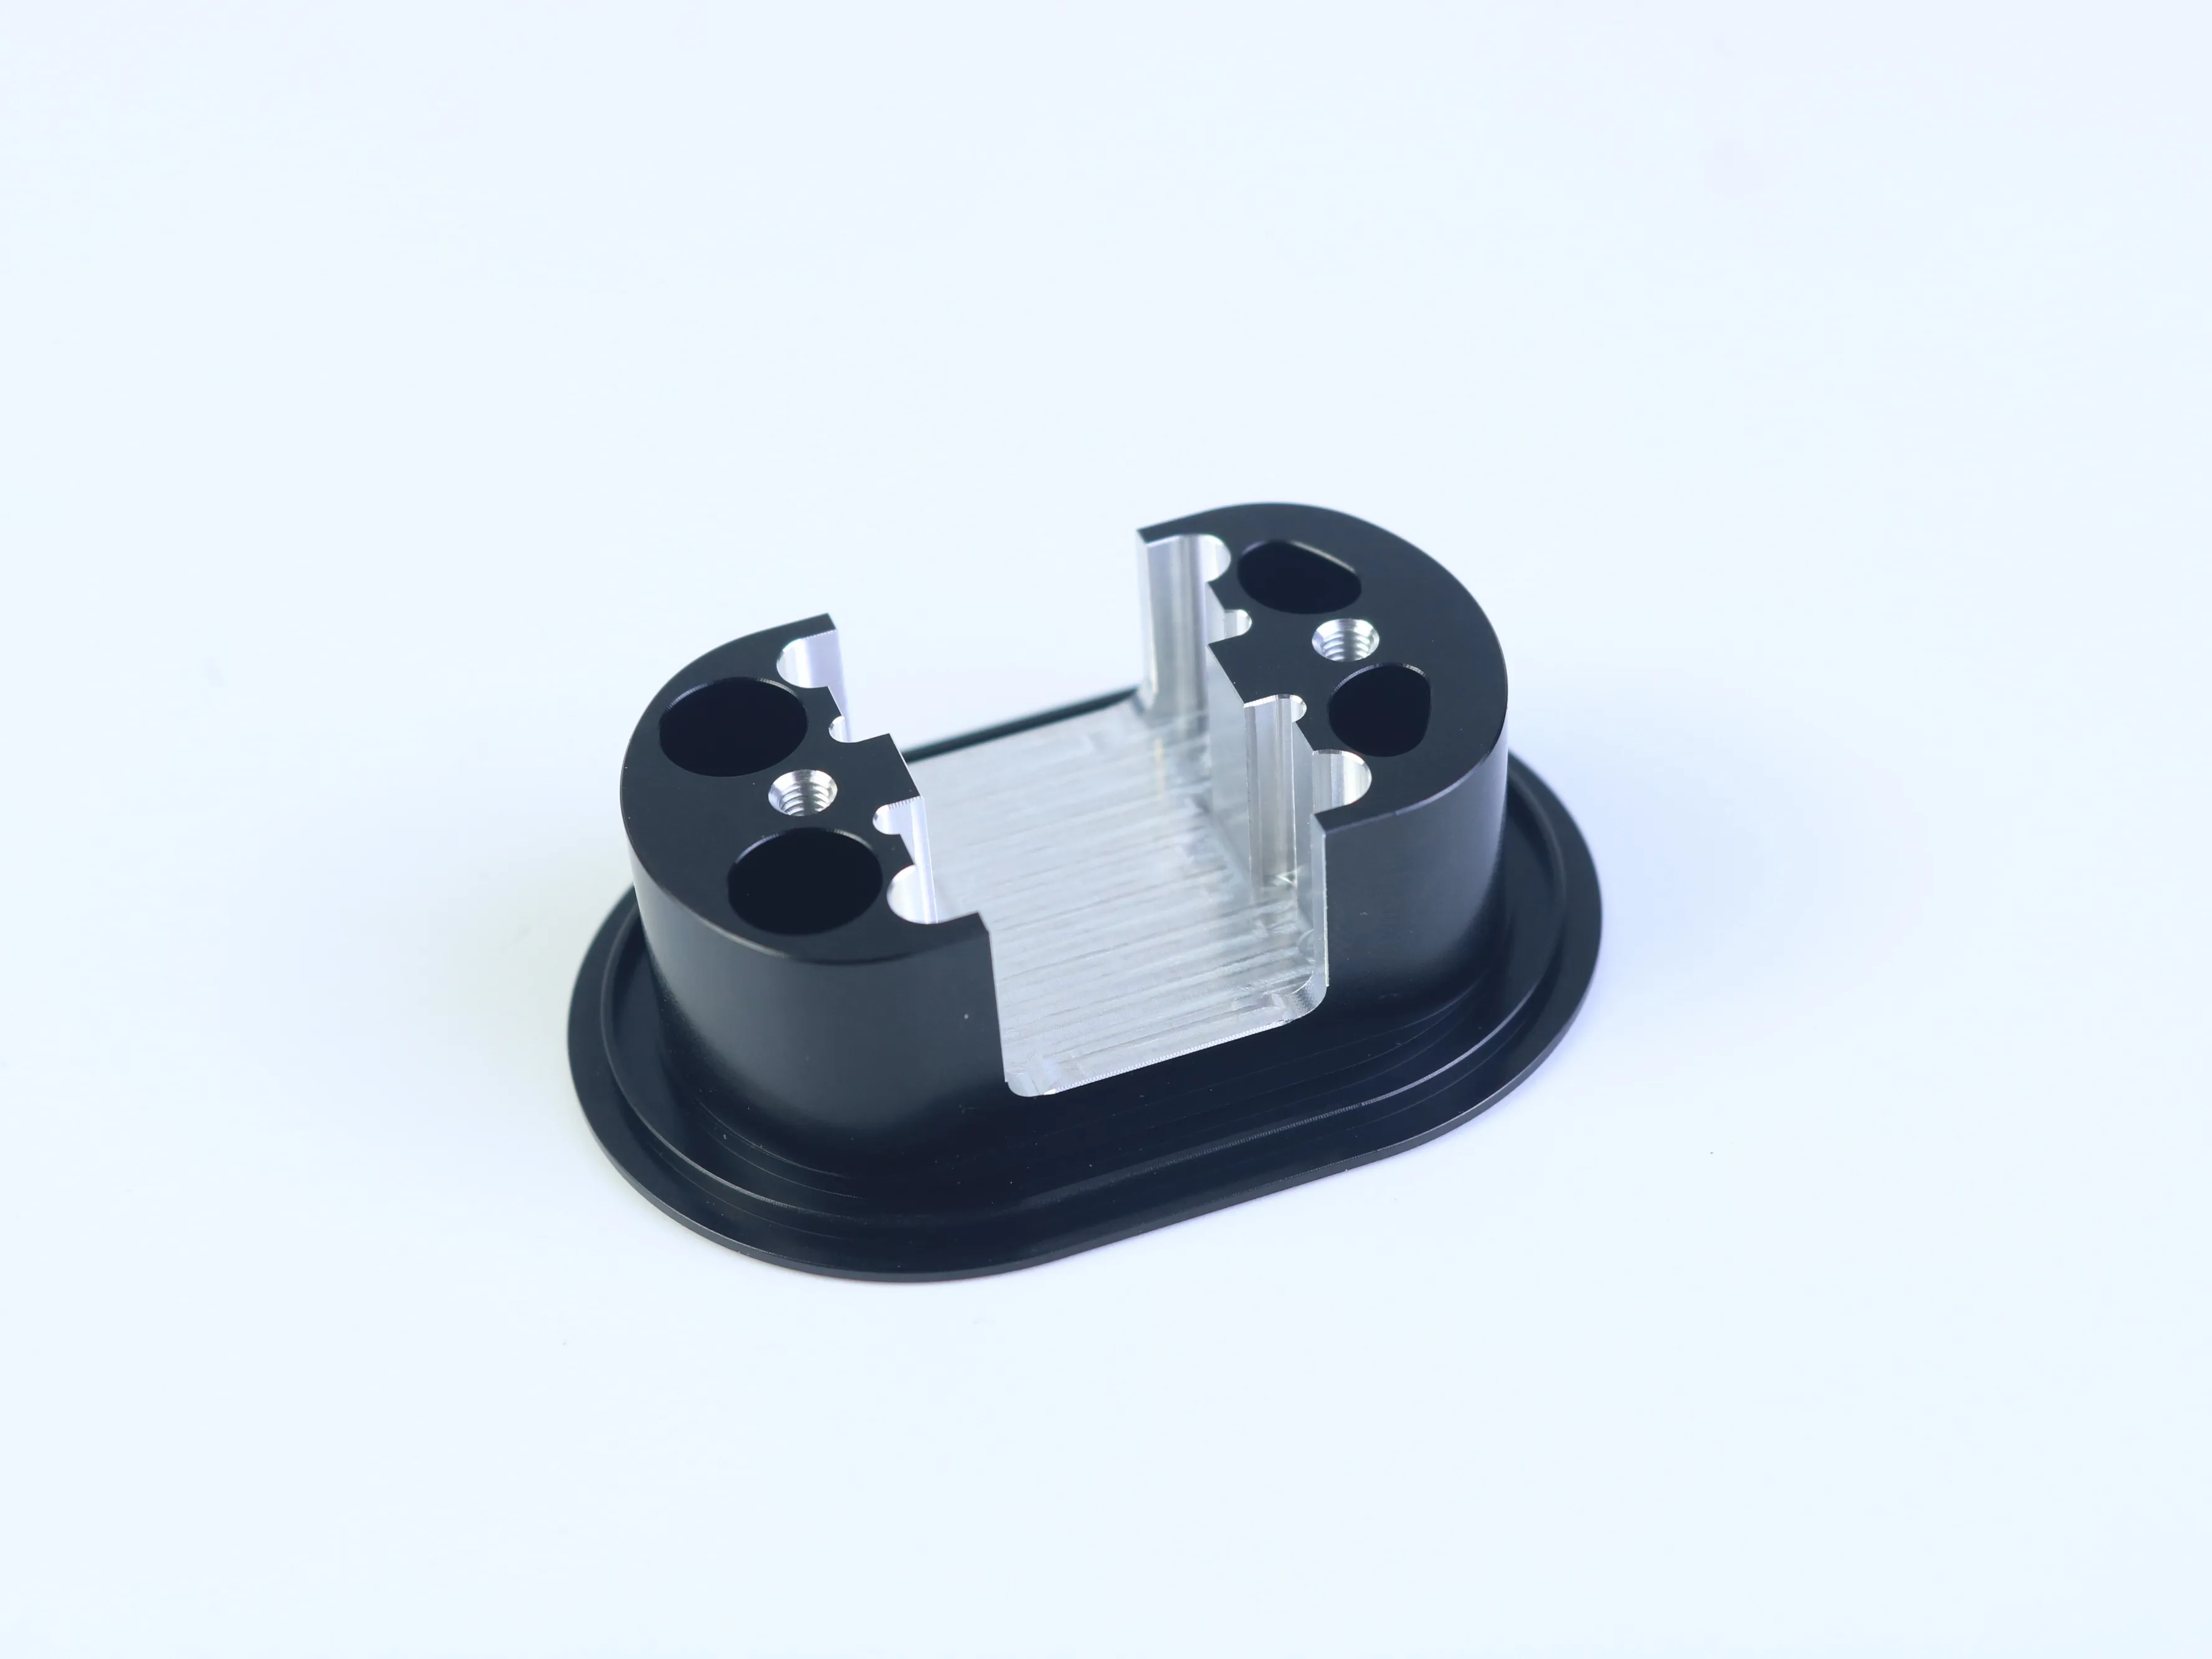
Rotationsbaserade funktioner, såsom yttre diametrar, axelskultar, flänsytor och koncentriska borrningar, kan vara lämpliga för CNC-svarvning. Icke-rotationsbaserade detaljer – såsom monteringsmönster, spår, delade öppningar, fräsade plana ytor samt vissa gängade funktioner – kan kräva CNC-fräsning, borrning, borrning med större diameter, gängning eller gängfräsning. En kombinerad svarv- och fräsprocess kan vara lämplig när en komponent innehåller båda typerna av funktioner.
Den slutgiltiga processen bör väljas utifrån de tekniska kraven, inte utifrån hur en provbild ser ut. Materialklass, antal, toleranser, ytyta, spännanordning och krav på kontroll kan påverka processplanen avsevärt. Vid offertförfrågan ska du identifiera vilka ytor som styr justeringen, vilka hål som tar emot fästdon eller centrerpinnar samt vilka mått som är kosmetiska snarare än funktionella.
Tekniskt princip: En funktion som inte är funktionellt nödvändig bör inte skapa onödigt verktygsarbete, fixturarbete, kontrollarbete eller avslutningsarbete. En funktion som är funktionellt kritisk måste beskrivas tillräckligt exakt för att säkerställa passform och prestanda.
Fem designkontroller som minskar tillverkningsrisk
1. Planera referensytor och monteringsuppsättningar utifrån monteringen
När en del kräver mer än en orientering kan varje ompositioneringssteg introducera variation. Använd funktionella referensytor som återspeglar hur delen monteras. En flänsyta kan styra axiell position, medan en central borrning kan styra radial justering. Hålmönster och slitskår bör relateras till den referensyta som faktiskt styr monteringen, inte enbart till den närmaste yttre kanten.
2. Använd praktiska inre radier
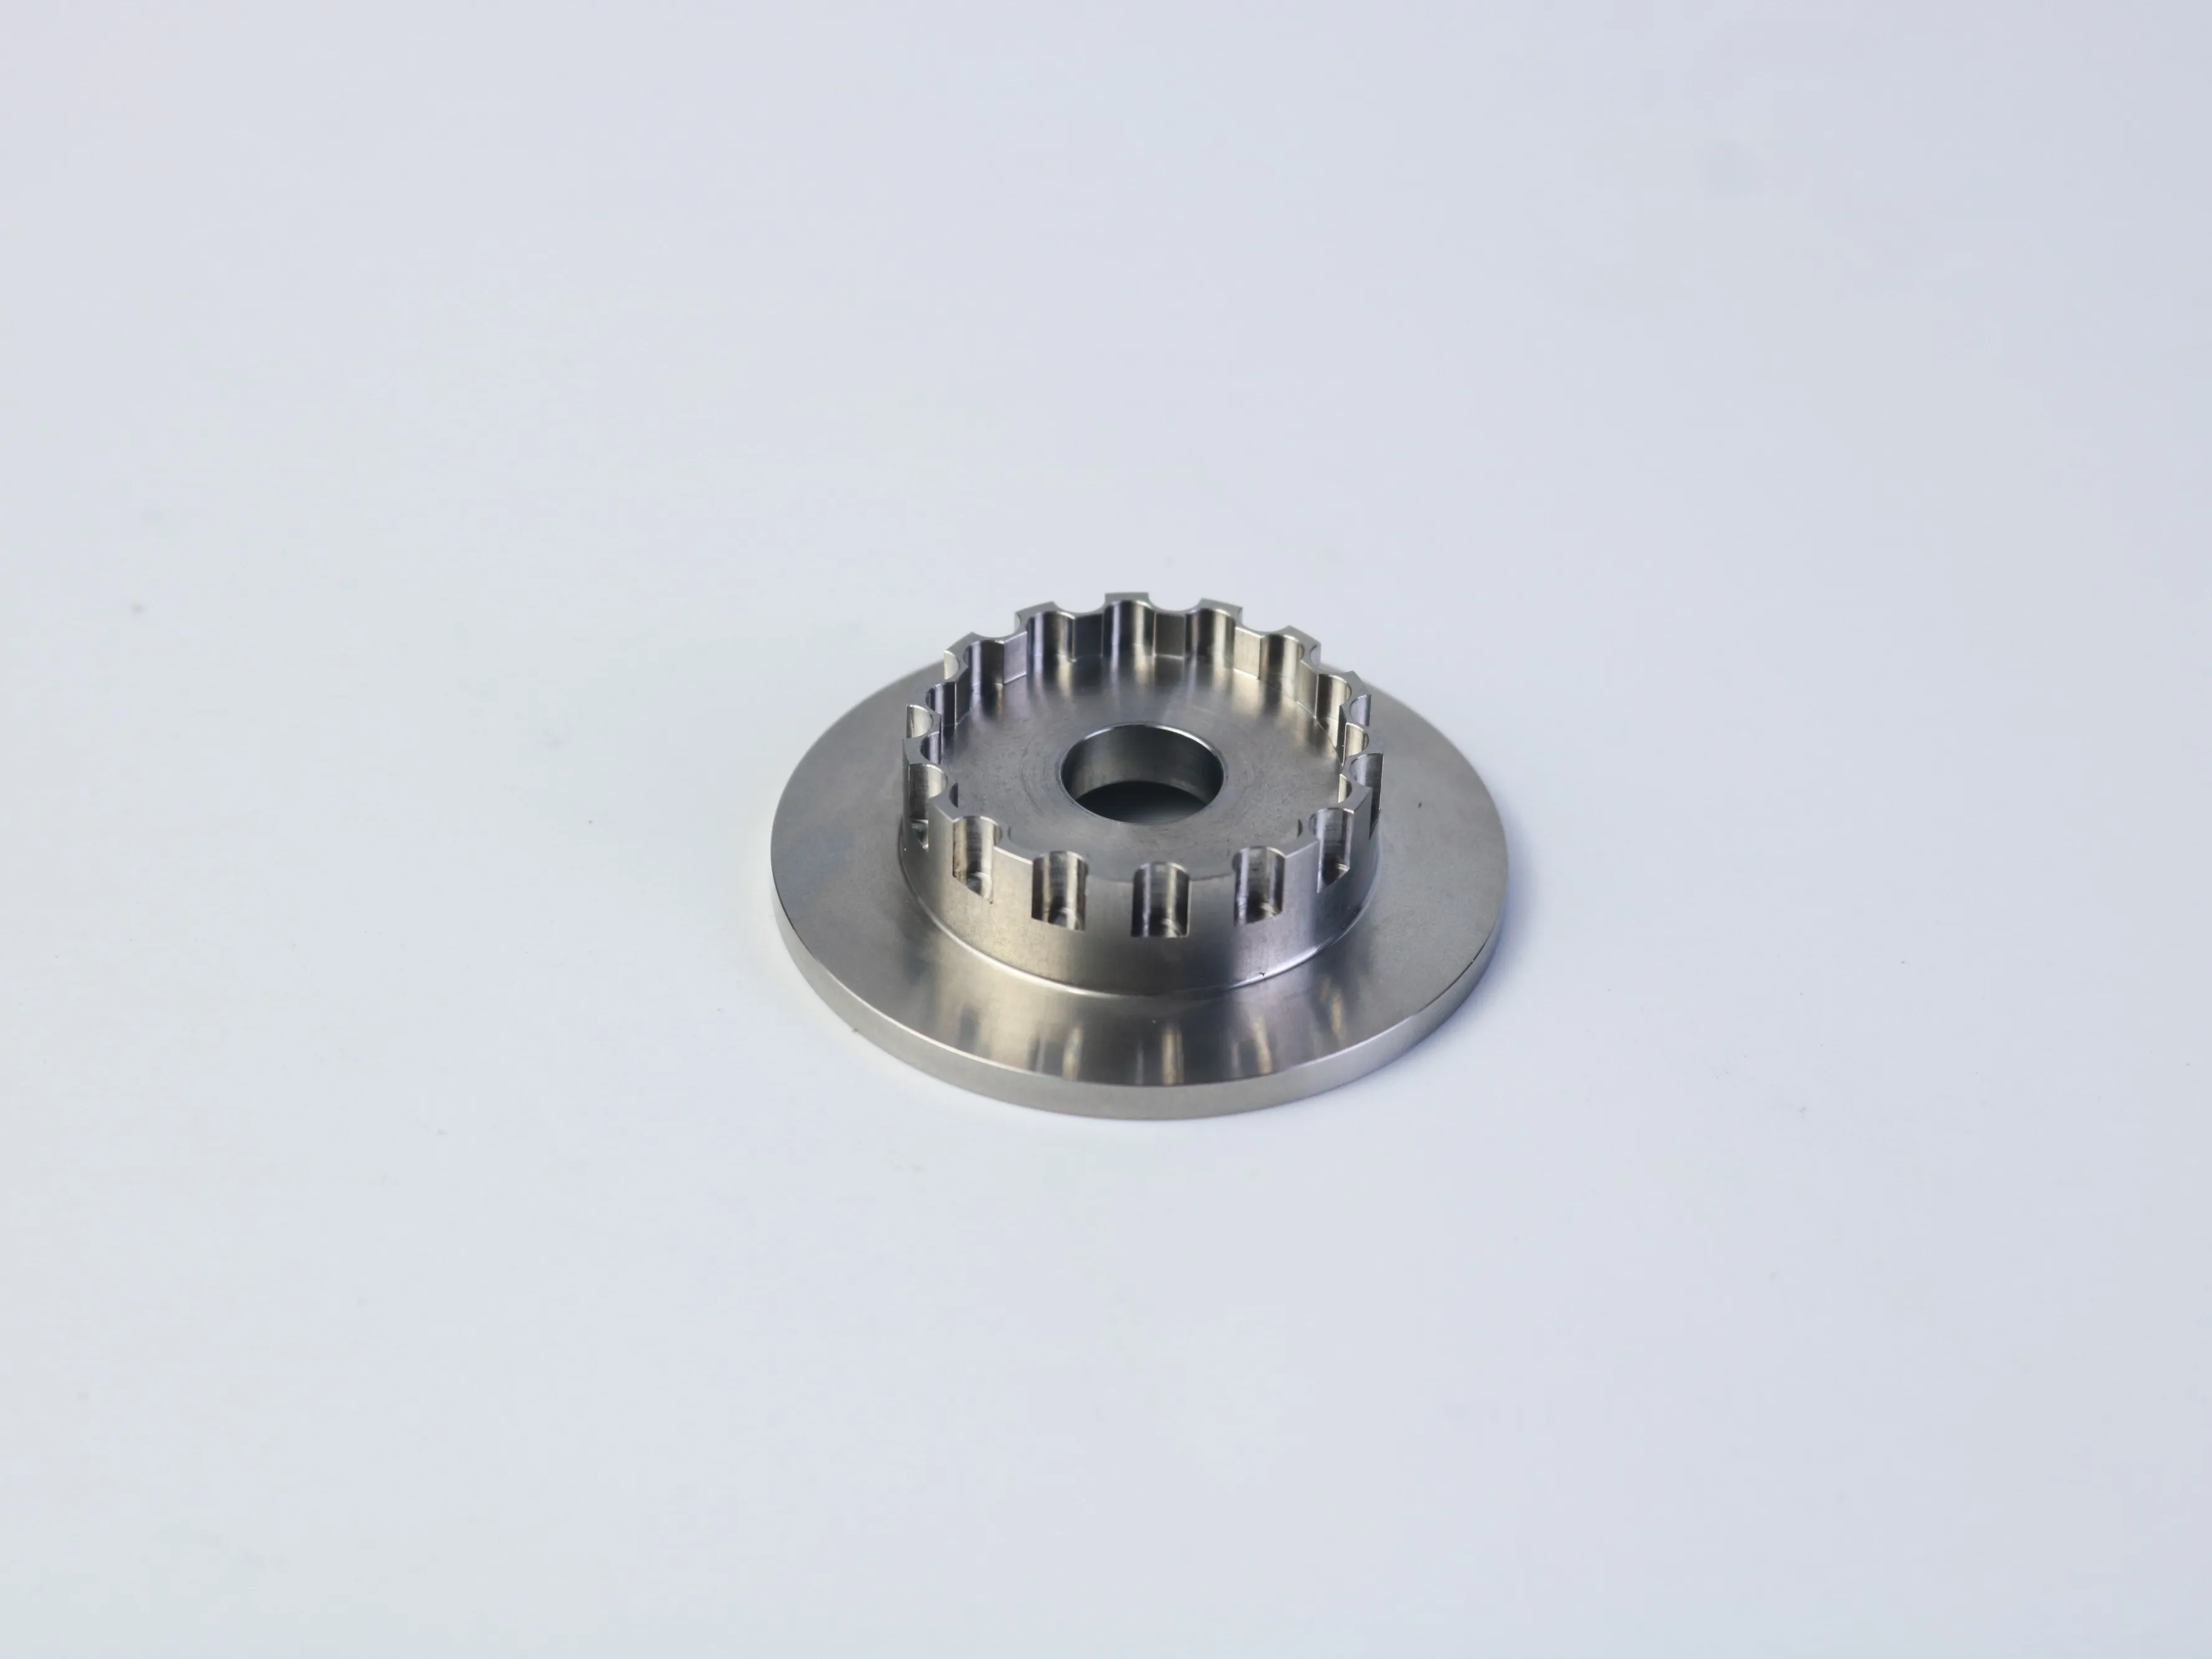
De flesta fräsverktyg är cylindriska, så inre hörn får naturligt ett radie. Mycket små radier kan kräva mindre verktyg, långsammare skärhastigheter, fler gånger och ökad risk för deformation. Om radien inte påverkar monteringen ger en praktisk avrundning vanligtvis bättre tillverkningsbarhet. Om ett skarpt inre hörn är nödvändigt bör detta identifieras som en funktionskrav och man bör undersöka om en urfräsning eller en alternativ bearbetningsmetod krävs.
3. Definiera gängade funktioner fullständigt
Ett gängat hål bör inkludera metriskt eller tumstandard, nominell storlek, gängstigning, passning eller klass där tillämpligt, full gängdjup, totalt håldjup samt om det är ett dolt eller genomgående hål. För stort gängdjup kan öka bearbetningstiden och risken för spåntransportproblem eller verktygsbrott utan att förbättra förbindningen. Rätt ingreppslängd beror på materialet, förbindningsdelen, belastningen och monteringskonstruktionen.
4. Tillämpa toleranser efter funktion
Tighta toleranser bör reserveras för ytor som påverkar passning, rörelse, täthet, justering eller lastöverföring. Att tillämpa precisionsspecifikationer på varje mått ökar bearbetnings- och kontrollarbetet utan att nödvändigtvis förbättra den slutliga monteringen. Använd en tydlig referensstruktur och skilj mellan kritiska funktionella mått och allmänna samt estetiska egenskaper.
5. Granska djupa egenskaper och tunna väggar
Djupa fickor, smala spår och tunna väggar kan öka vibrationer, verktygsavböjning, värme, problem med spåntransport och deformation. Granska om egenskapen kan öppnas, förkortas, stödjas eller delas utan att påverka funktionen. Den faktiska gränsen beror på material, verktygsdiameter, egenskapsdjup, uppspänningsmetod och krävd noggrannhet, så använd designförhållanden som en påminnelse vid granskning – inte som en universell godkännanderegeln.
Ytyta och sekundära operationer
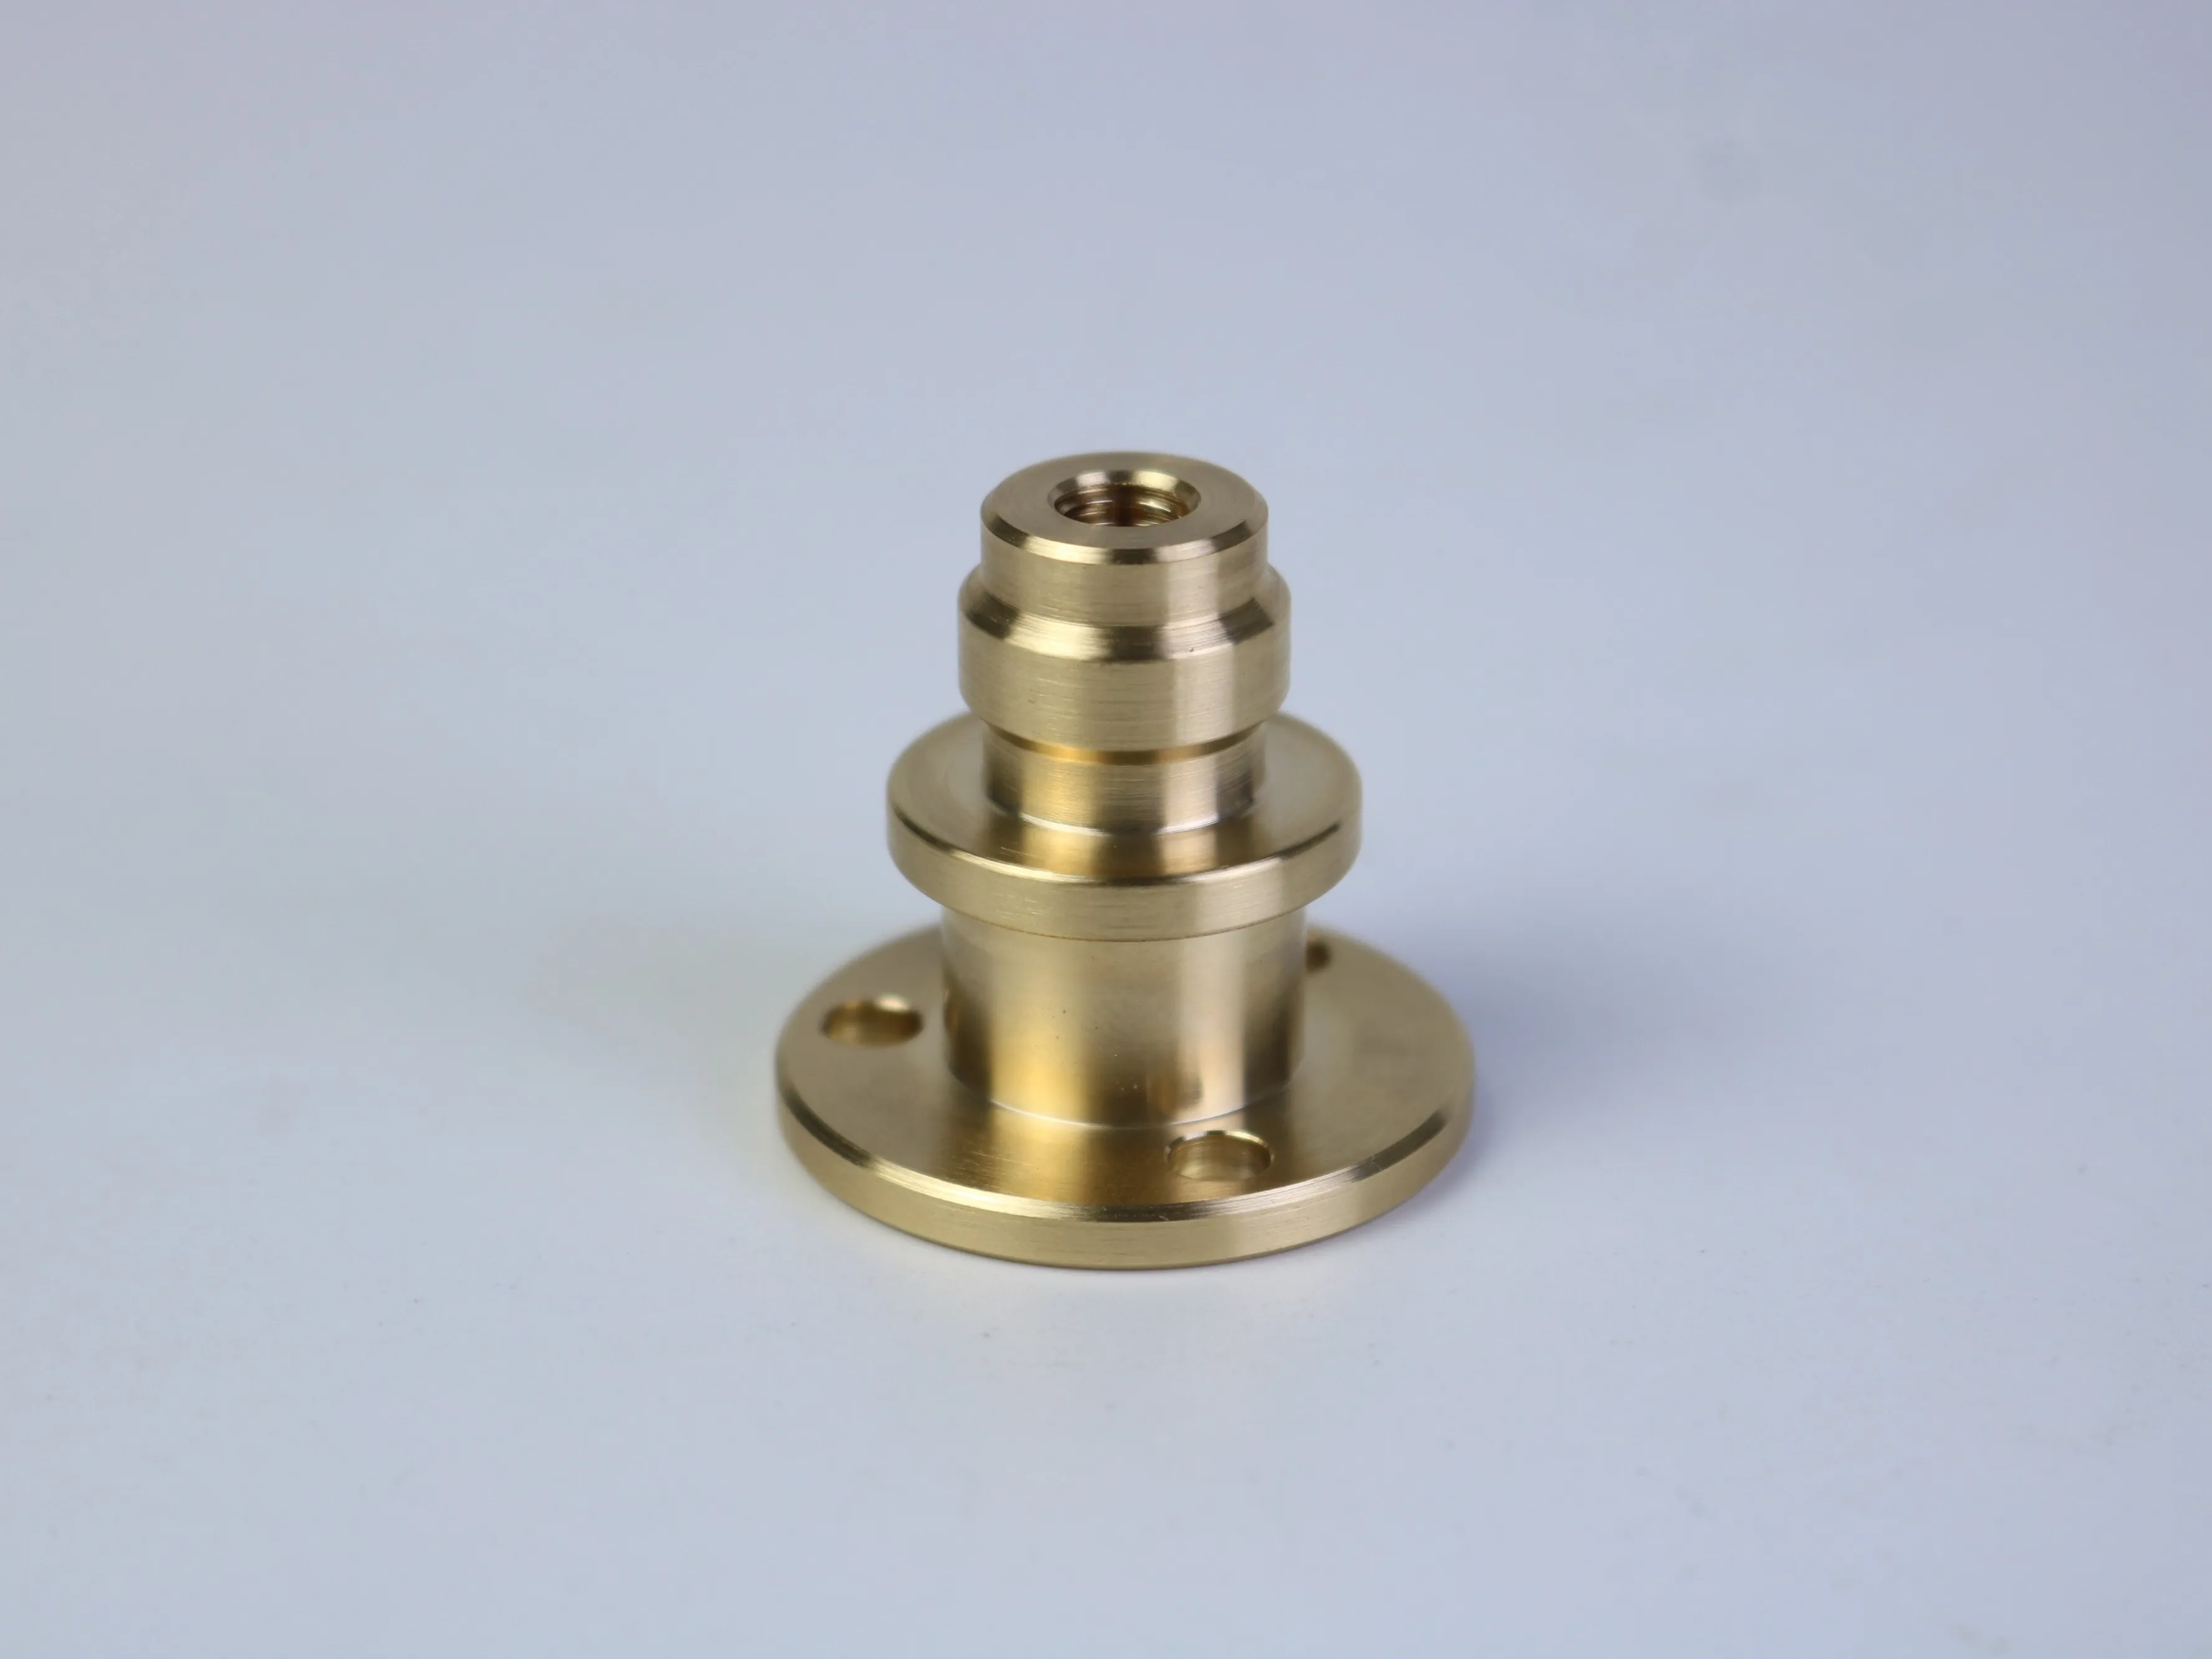
En svart, silverfärgad eller mässingfärgad utseende på en fotografi bekräftar inte ett materialkvalitetsnivå eller en specifik ytbearbetning. Ritningen bör ange den krävda maskinbearbetade ytjämnheten, kantavrunningen eller avburringen, beläggningen eller behandlingen, områden som ska skyddas mot behandling och om måtten gäller före eller efter slutförandet.
För funktionella delar kan ytbearbetningen påverka friktion, täthet, glidning, nötning, korrosionsbeständighet eller visuell acceptans. Gängor och sammanstämmande ytor kan kräva särskild uppmärksamhet om en beläggning förändrar det slutliga tillståndet. Om ytbearbetningen främst är kosmetisk bör detta anges tydligt. Om den skyddar funktionen bör dess syfte förklaras så att leverantören kan bedöma den lämpliga bearbetningsvägen.
Från designgranskning till en kontrollerad tillverkningsplan
En användbar DFM-granskning bör inte nöja sig med att fastställa om en funktion är tekniskt möjlig. Den bör koppla funktionen till en återanvändbar processväg. För en komponent med en fläns, ett borrat hål, gängade hål och en delad eller fårad region bör leverantören överväga hur råmaterialet kommer att hållas, vilka ytor som kommer att bearbetas först och hur komponenten kommer att positioneras efter omplacering.
Detta är där design- och inköpsbeslut möts. Om ritningen kräver ett mycket exakt förhållande mellan ett borrat hål och ett hålmönster bör offerten ta hänsyn till en gemensam referenspunktsstrategi och en kontrollmetod som verifierar detta förhållande. Om en ytbearbetning utförs efter maskinbearbetningen bör processplanen överväga om maskering, dimensionsutjämning eller en slutkontroll krävs. Om en komponent är svår att hålla utan att skada en estetisk yta bör arbetsuppspänningsmetoden diskuteras innan produktionen påbörjas.
Frågor att ställa under den tekniska granskningen
- Vilka ytor kommer att användas som primära positionsreferenser?
- Kan den kritiska borrningen, flänsytan och hålmönstret kontrolleras från ett konsekvent referenssystem?
- Kräver djupet på funktionen ett verktyg med lång räckvidd eller en särskild skärstrategi?
- Är gängorna tillgängliga för bearbetning, rengöring, mätning och slutmontering?
- Vilka mått måste mätas efter slutförandet i stället för innan slutförandet?
- Kunde en liten designändring eliminera en monteringssteg, ett verktygsbyte eller ett svårt inspektionssteg?
Dessa frågor skapar en mer användbar dialog än att enkelt fråga om en leverantör kan tillverka komponenten. En kompetent tillverkningspartner bör kunna förklara effekten av en föreslagen ändring, identifiera vad som fortfarande är osäkert och skilja bekräftade krav från antaganden.
Hur köpare kan jämföra offertförslag för CNC-bearbetning
Att endast jämföra styckpriset kan dölja viktiga skillnader. För komplexa maskinbearbetade delar bör du be varje leverantör att offra på exakt samma omfattning och ange eventuella undantag. Ett offertförslag bör göra det möjligt att förstå om programmering, installation, råmaterial, bearbetning, avburkning, ytbehandling, kontroll, förpackning och frakt ingår.
| Offertpost | Vad som ska bekräftas | Varför det är viktigt |
|---|---|---|
| Processomfång | Svarvning, fräsning, borrning, gängning, ytbehandling och monteringsoperationer | Förhindrar att operationer som saknas dyker upp senare som extra kostnad |
| Kvalitetsomfattning | Kritiska mått, rapporter, certifikat, spårbarhet och godkännandekriterier | Gör kvalitetsleveranser jämförbara mellan leverantörer |
| Kommerciell grund | Antalsnivå, ledtidens grund, verktyg, förpackning och fraktvillkor | Visar den totala inköpspåverkan, inte bara det nominella styckpriset |
Om ett offertförslag bygger på en allmän tolerans och ett annat prissätter flera kritiska funktioner som precisionkrav är de två priserna inte direkt jämförbara. Lös först de tekniska antagandena, sedan jämför kostnad, kvalitet, tidsplan, kommunikation och leveranskontinuitet på samma grund.
Vad som ska inkluderas i en RFQ för CNC-bearbetning
En komplett RFQ minskar antaganden och gör det lättare att jämföra leverantörsoffertförslag. Skicka den aktuella 2D-ritningen och den matchande 3D-CAD-modellen så snart de finns tillgängliga, och ange revisionsnivån på båda filerna. RFQ:n bör även inkludera:
Konstruktionsdata
Materialklass och -tillstånd, kritiska mått, referensytor, GD&T, gängspecifikationer, ytyta, sekundära bearbetningsoperationer samt godkända alternativ.
Produktionsdata
Prototypkvantitet, produktionskvantitet, förväntad årlig efterfrågan, prisnivåer, önskat leveransdatum, destination och förpackningskrav.
Kvalitetsdata
Inspektionsrapporter, materialcertifikat, krav på första artikeln, spårbarhet, godkännandekriterier och eventuell kundspecifik dokumentation.
En kort applikationsbeskrivning är också värdefull. Förklara de komponenter som ska sammansättas, driftsmiljön och de funktioner som inte får ändras. Be leverantörerna att identifiera antaganden, undantag, kostnader för installation eller verktyg, omfattning av ytbehandling, omfattning av inspektion samt eventuella föreslagna avvikelser. En lägre styckpris är inte faktiskt lägre om nödvändiga arbetsmoment har uteslutits.
Prototyp- och produktionsinköp kräver olika offertprioriteringar
Prototypinköp prioriterar vanligtvis designåterkoppling och funktionsvalidering. Produktionsinköp lägger större vikt vid processupprepbarhet, versionskontroll, inspektionsplanering, förpackning och leveranskontinuitet. Ange tydligt projektfasen så att leverantören kan utvärdera komponenten mot rätt tillverknings- och kvalitetsförväntningar.
Vanliga frågor från CNC-köpare
Kan en leverantör offra pris baserat enbart på en 3D-modell?
En 3D-modell kommunicerar formen, men den definierar kanske inte toleranser, referensytor, gängkrav, ytyta, materialtillstånd, versionskontroll eller kontrollhandlingar. För en komplex komponent är en matchande 2D-ritning normalt det tydligare sättet att kommunicera kraven som modellen inte fullständigt kan uttrycka.
Vad ska jag göra om materialet inte är slutgiltigt bestämt?
Identifiera det föredragna materialet och förklara vilka alternativ som är acceptabla, om sådana finns. Olika kvaliteter kan påverka bearbetningsbarhet, hållfasthet, korrosionsbeteende, ytbehandlingsrespons, råmaterialkostnad och krav på kontroll. En allmän instruktion som exempelvis ”aluminium” eller ”rostfritt stål” kan vara otillräcklig för en meningsfull produktionsoffert.
Hur ska jag hantera en designändring efter offerten?
Utfärda en kontrollerad revidering och be leverantören bekräfta effekten på processen, priset, kontrollen och leveransen. Se till att ritningen, CAD-modellen, inköpsorder och kontrollhandlingar är i linje med varandra. Detta är särskilt viktigt när ändringen påverkar en referensyta, ett gängat hål, ett hålmönster, en ytyta eller en sammanfogningssyta.
När ska jag begära en DFM-rekommendation?
Begär den innan konstruktionen släpps för produktion, helst under prototyp- eller offertgranskningen. Ju tidigare en leverantör identifierar en svåråtkomlig radie, en djup struktur, en oklar referensyta eller en onödig tolerans, desto fler alternativ har ingenjörsteamet för att säkerställa funktionen samtidigt som processrisken minskar.
En praktisk checklista före offertbegäran
- Ritningen och CAD-modellen visar samma revision.
- Material anges efter kvalitet och tillstånd, inte endast efter en bred kategori.
- Gängor inkluderar standard, storlek, gång, passning och djup.
- Kritiska referensytor och sammanfogningsförhållanden är tydliga.
- Djupa strukturer, tunna väggar, inre radier och verktygsåtkomst har granskats.
- Slutbehandling, kontroll, kvantitet, leverans och förpackningskrav är definierade.
- Leverantören uppmanas att ange antaganden och föreslå avvikelser.
Diskutera din nästa anpassade CNC-komponent
Dela dina nuvarande 2D-ritning, 3D-CAD-fil, materialspecifikation, kvantitet, ytbearbetningskrav och kritiska kontrollbehov med PFTWORLD. Ett tydligt konstruktionspaket skapar en bättre utgångspunkt för tillverkningsgranskning, offertjämförelse och produktionsplanering.
Diskutera dina krav på CNC-bearbetningInnehållsförteckning
- En frästad del är endast framgångsrik om den fungerar i monteringen
- Hur geometrin påverkar CNC-bearbetningsprocessen
- Fem designkontroller som minskar tillverkningsrisk
- Ytyta och sekundära operationer
- Från designgranskning till en kontrollerad tillverkningsplan
- Hur köpare kan jämföra offertförslag för CNC-bearbetning
- Vad som ska inkluderas i en RFQ för CNC-bearbetning
- Prototyp- och produktionsinköp kräver olika offertprioriteringar
- Vanliga frågor från CNC-köpare
- En praktisk checklista före offertbegäran
- Diskutera din nästa anpassade CNC-komponent