 EN


Hur man designar CNC-fräsade fästen och kopplingskomponenter för lägre kostnad och pålitlig passning
En praktisk ingenjörsmanual för OEM-köpare, produktdesigners och inköpsavdelningar som behöver fräsade bygglås, monteringsstöd, kopplingsarmar eller vridkomponenter som kan offertas, tillverkas, kontrolleras och monteras med färre överraskningar.
Det korta svaret: designa komponenten kring dess funktionella referensytor och sammanfogande gränssnitt först, sedan förenkla alla funktioner som inte kräver specialverktyg, extra monteringsställningar eller onödigt stränga toleranser. En stark RFQ bör göra dessa beslut synliga för varje leverantör.
Varför dessa komponenter kräver mer än en grundläggande ritning
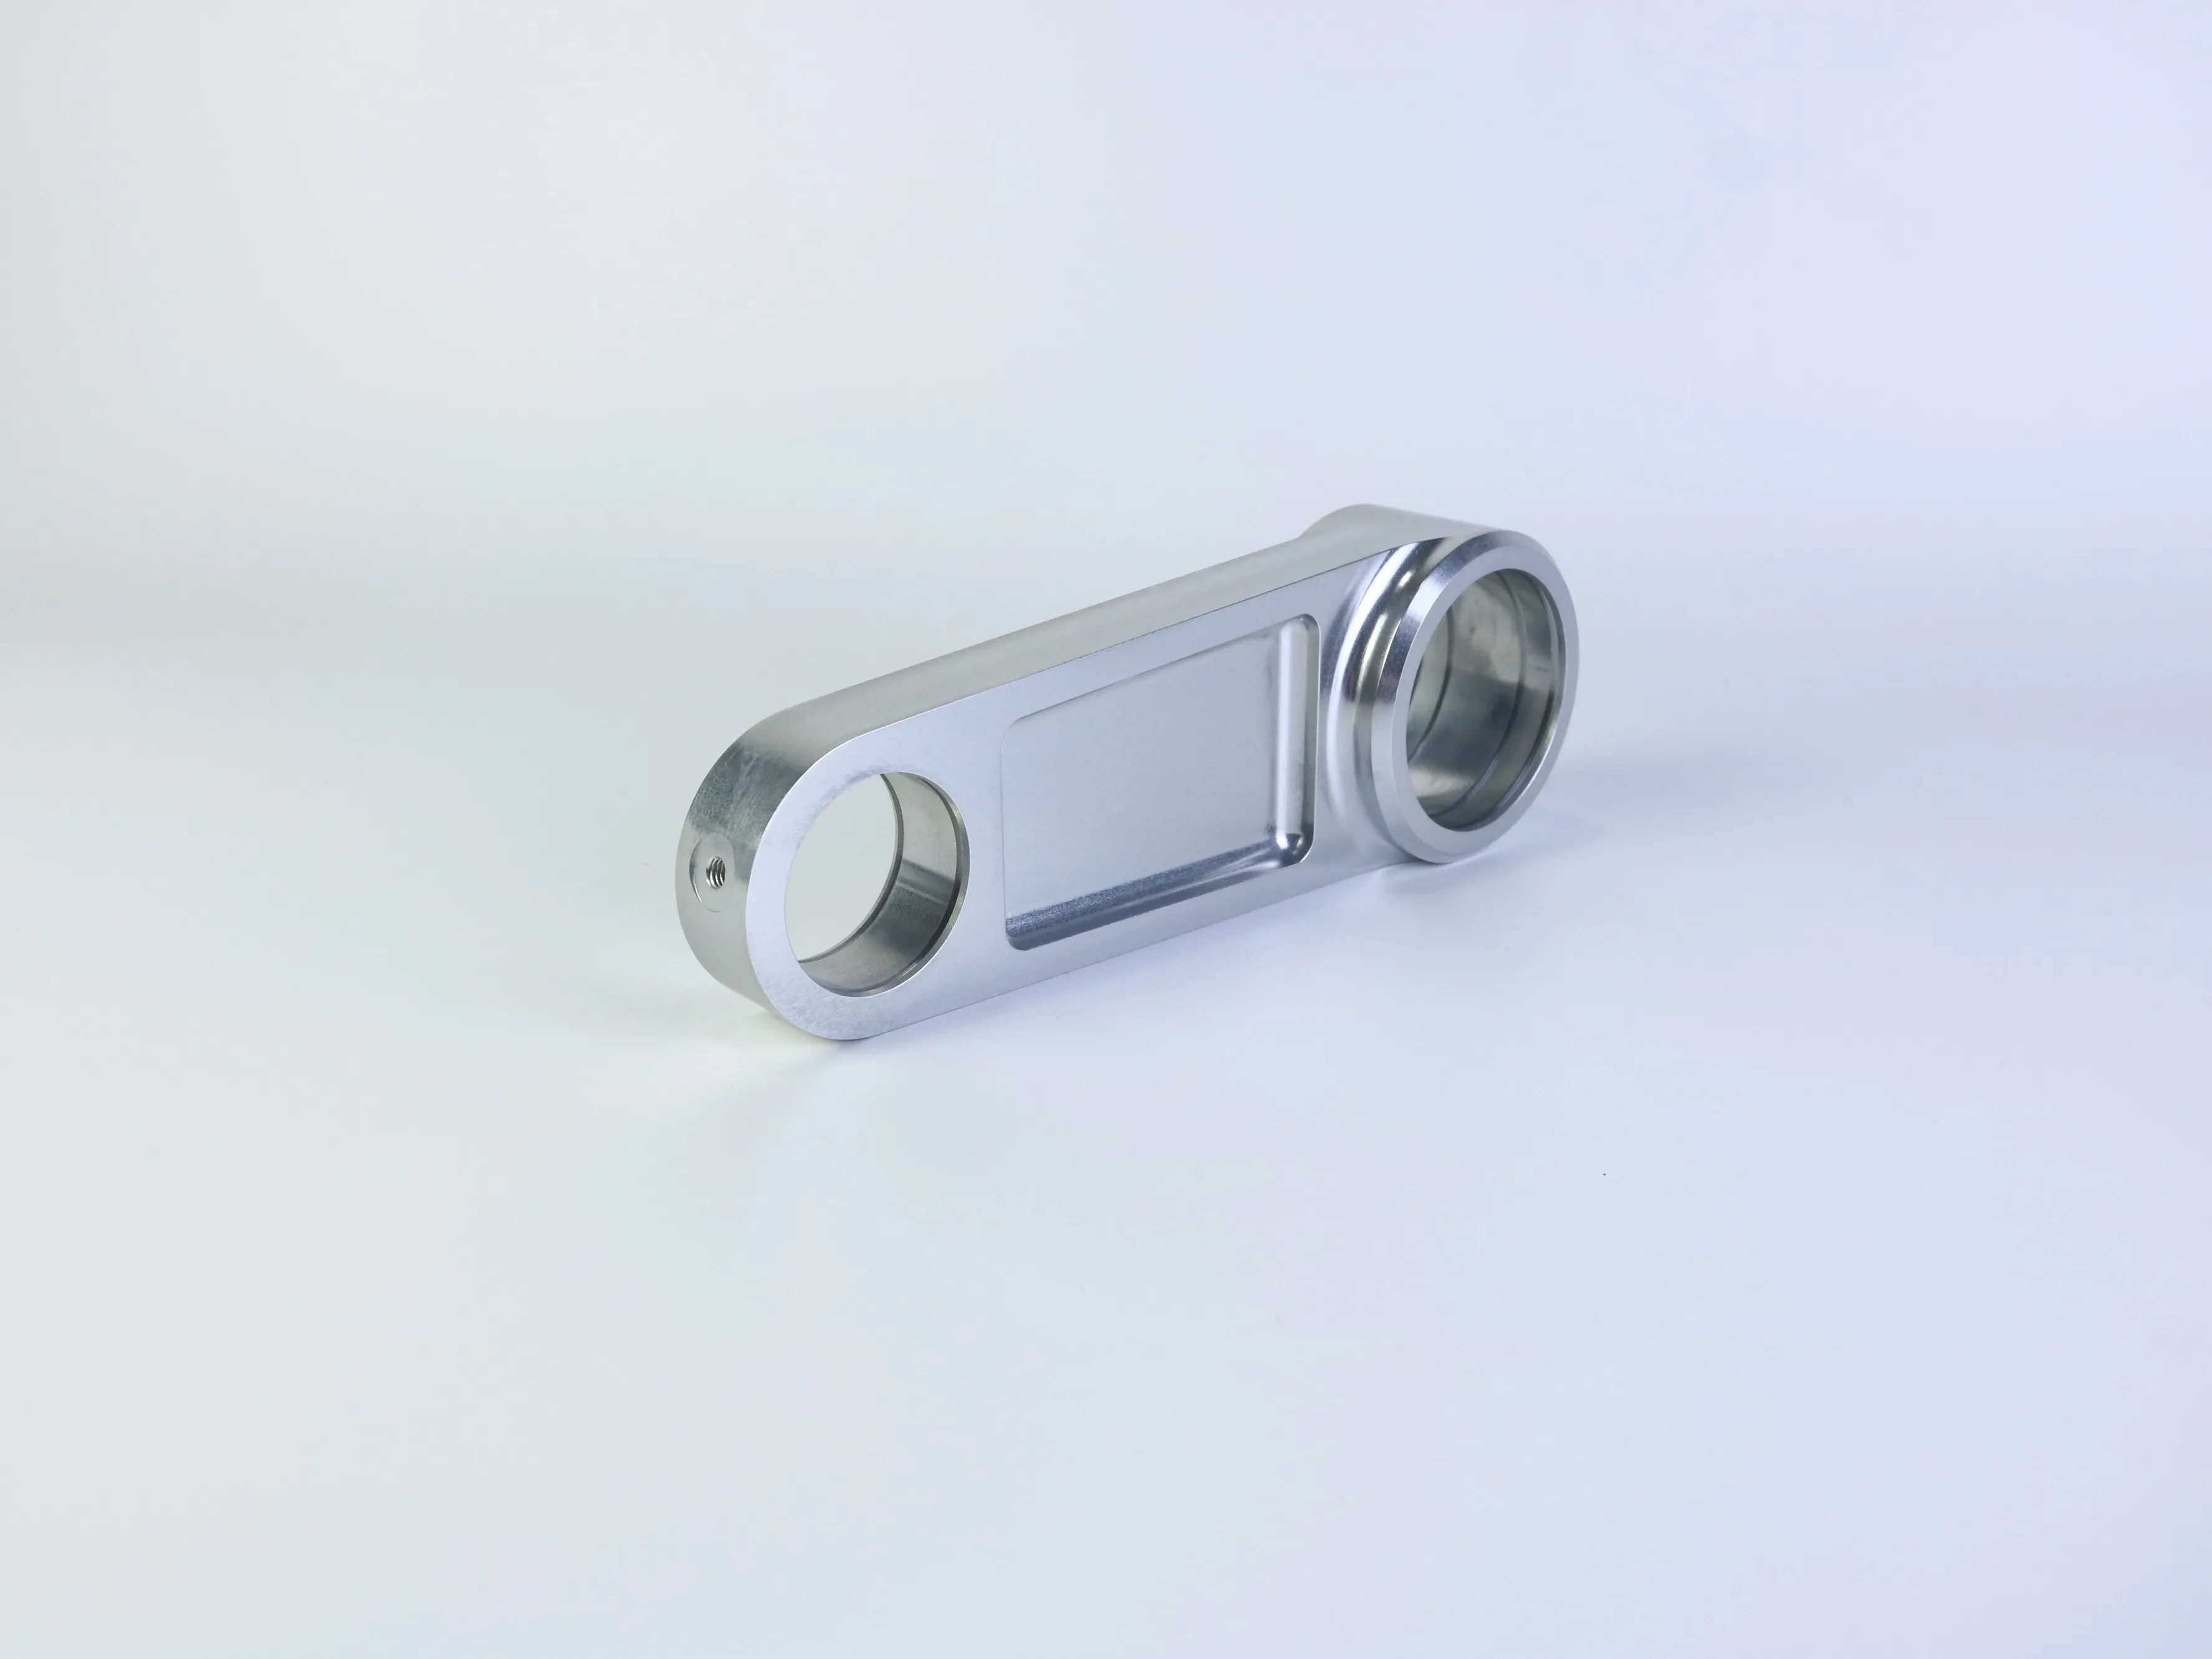
En CNC-fräsd hållare eller länkkomponent kan verka enkel: en platta, flera hål, en ficka och en böjd eller cylindrisk funktion. I produktionen styr dessa detaljer mer än utseendet. De påverkar verktygsåtkomst, spännanordning, frästid, positionsnoggrannhet, kontroll och hur delen passar med stift, axlar, lager, fästdon eller en sammanfogad montering.
Kopplingar och länkdesigner kombinerar ofta monteringshål, borrningar, fickor, öppningar, förstärkningar, gängor och böjda stöd i en kompakt komponent. Utmaningen vid tillverkning är att kontrollera förhållandet mellan olika funktionella egenskaper efter spänning, rotation, bearbetning, avburkning, ytbehandling och inspektion. Ett hål kan ha en acceptabel diameter men ändå misslyckas vid montering om dess position refererar till fel referensyta; en tunn vägg kan mätas korrekt medan den är spänd, men böja sig efter att material tagits bort.
Börja med funktionella referensytor och gränssnitt
Innan du väljer material eller begär ett citat ska du identifiera ytor och funktioner som styr monteringen. För en monteringsbrygga kan detta vara basytan och mönsteret för monteringshålen. För en kopplingskomponent kan det vara centrumavståndet mellan två borrningar, axeln för ett svänghål eller förhållandet mellan en bearbetad säteyta och en referensyta.
En praktisk ritning separerar kritiska egenskaper från icke-kritiska mått. Inte varje kant behöver ha samma tolerans som en lagerbädd eller en position för ett svänghål. Stränga toleranser över hela komponenten kan öka bearbetnings- och kontrollkostnaderna utan att förbättra funktionen.
Definiera primära, sekundära och tertiära referensytor; placera viktiga hål i förhållande till dessa; och ange krav på vinkelrättighet, parallellitet, koncentricitet eller passning endast där monteringen kräver det. Identifiera också ytor som används för spänning, tätning, glidning eller installation.
En 3D-CAD-modell kommunicerar geometri, medan en matchande 2D-ritning bör definiera gängor, kritiska toleranser, ytytor, referensplan, kontrollanteckningar och godkännandekrav.
Designa hål för åtkomst, djup och kontroll
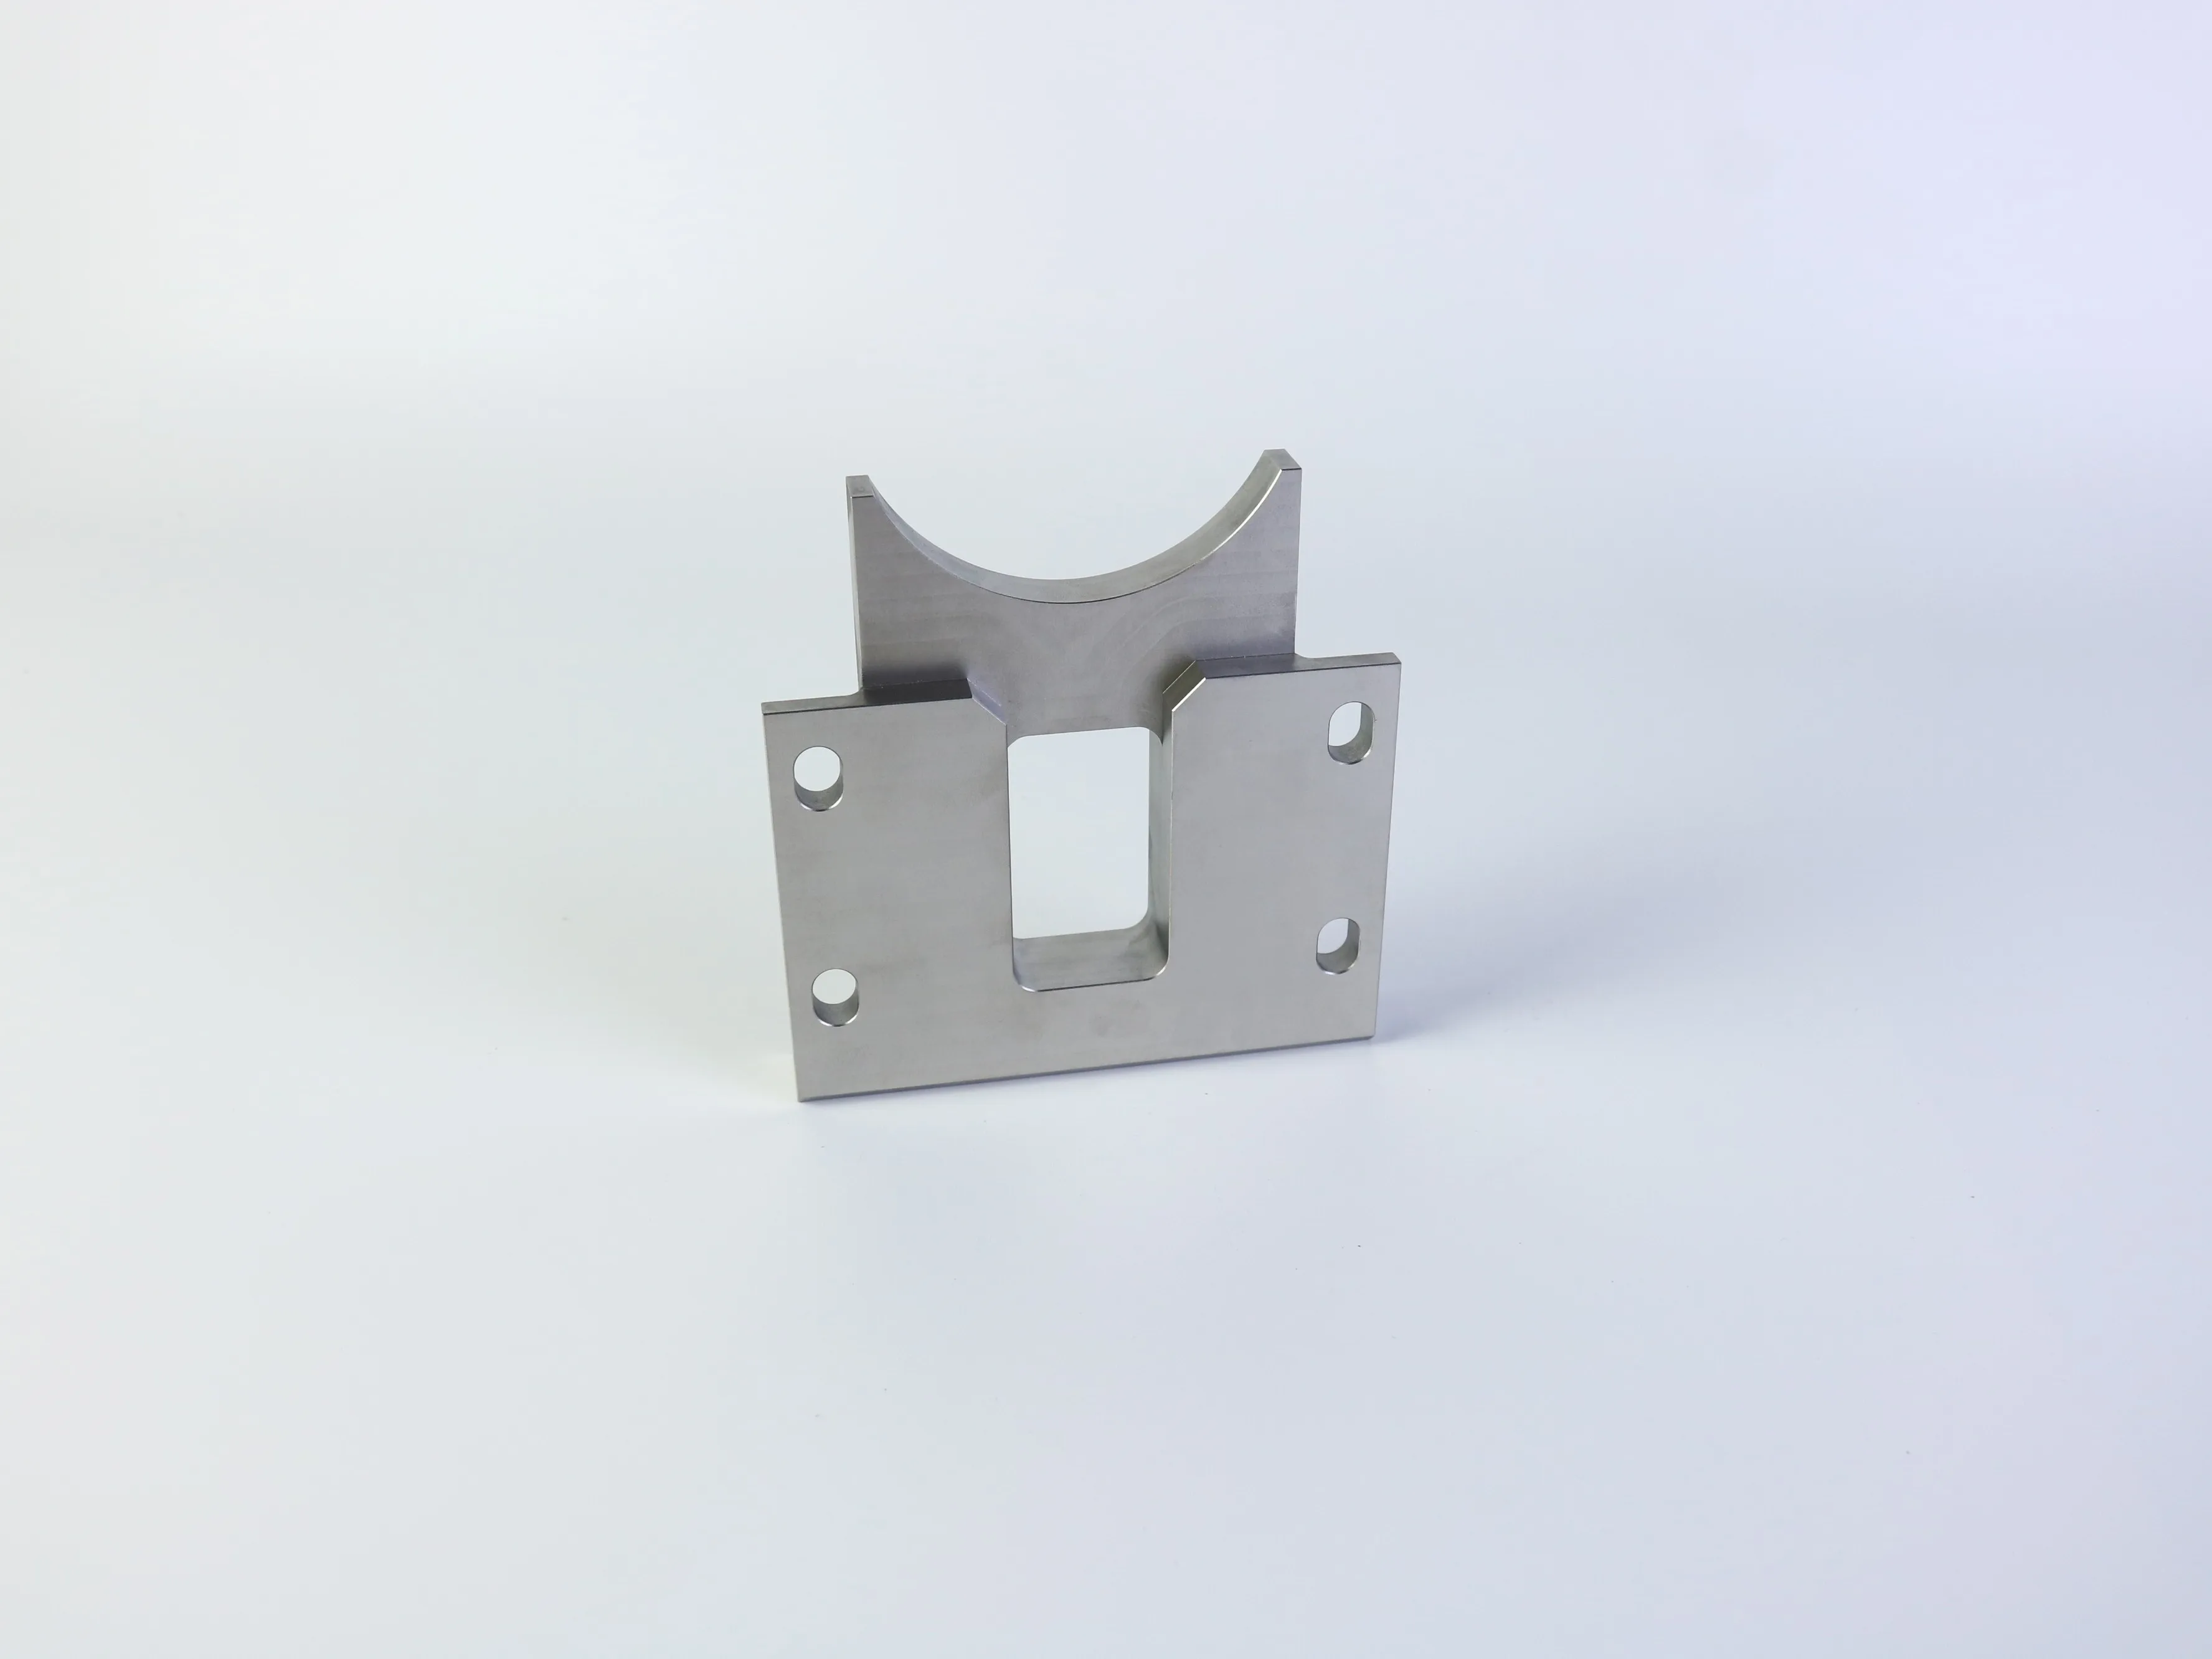
Hål är ofta de viktigaste funktionerna i en brygga eller länk eftersom de kopplar delen till resten av monteringen. Deras design bör ta hänsyn till mer än bara nominell diameter.
Genomgående hål och dolda hål
Genomgående hål är vanligtvis lättare att rengöra och kontrollera, men dolda hål kan vara nödvändiga för frihetsgrad, täthet eller en specifik monteringsanordning. Ett borrat dolt hål har normalt en borrspetsgeometri i botten, medan en fräsd eller borrad funktion kan ha en annan bottenform. Om bottenförhållandet påverkar sätesposition eller rörelse bör detta anges på ritningen istället for att lämnas åt antagande.
Djupa hål och kritiska borrningar
När hålets djup ökar i förhållande till dess diameter blir spånutkastning, verktygets styvhet, riktningens räthet och inspektionen mer krävande. Djupa hål kan kräva specialborrning eller bearbetning från fler än en sida. För ett kritiskt borrat hål ska diametern, djupet, axeln, läget och passningen eller ytkvaliteten anges. Identifiera det komponent som ska sitta ihop med hålet; uttrycket "precisionshål" är inte ett godtagbart acceptanskriterium.
Hållägesplanering och monteringsplanering
Om hål på olika ytor måste vara justerade mot varandra bör man fråga hur komponenten kommer att positioneras och hur förhållandet kommer att verifieras. Funktioner som bearbetas i en enda montering har i allmänhet ett enklare positionsförhållande än funktioner som beror på flera ommonteringsoperationer. En fleraxlig bearbetningsprocess kan lösa ett tillvägagångssättproblem, men den kan också påverka offertpriset, fastspänningsplanen och inspektionsmetoden.
Använd inre radier och gör fickor tillverkningsbara
Standard CNC-fräsverktyg är cylindriska, så ett inre fräst hörn får naturligtvis en radie. För en facka i en hållare eller en utrymmesavlastning i en länk är den ekonomiskt mest fördelaktiga radien vanligtvis den som motsvarar ett tillgängligt fräsverktyg utan att kompromissa med spelrummet. Om en sammanfogad del verkligen kräver ett kvadratiskt inre hörn bör man överväga en avlastning, en T-formad konstruktion, en broachbearbetad sektion, en EDM-bearbetning eller en ändring av konstruktionen innan ritningen godkänns.
Yttre kanter skiljer sig åt. En liten fas kan underlätta avburkning, hantering och montering, samtidigt som den i allmänhet är enklare att tillverka än en dekorativ yttre radie. Ange om kantbehandlingen är funktionell, estetisk eller endast avsedd för att ta bort en skarp kant.
Djupa, smala fickor kräver verktyg med lång räckvidd, vilka är mer benägna att böja sig och vibrera. Använd den största praktiska fräsens diameter och den kortaste praktiska räckvidden. Om en vägg inte behöver vara tunn för att uppfylla utrymmes- eller viktkrav, öka tjockleken eller använd ribbor och stöttstolpar. Om den måste förbli tunn bör den identifieras som en kritisk funktion, och monterings- och kontrollmetoder bör diskuteras innan produktionen påbörjas.
När en ficka endast finns för att minska vikten bör dess fördel jämföras med dess bearbetningskostnad. En enklare öppen profil, en större hörnradius eller en mindre djup ficka kan ge de flesta funktionella fördelarna samtidigt som antalet verktygsbyten och cykeltiden minskar.
Välj Material och Ytbehandling från Applikationen
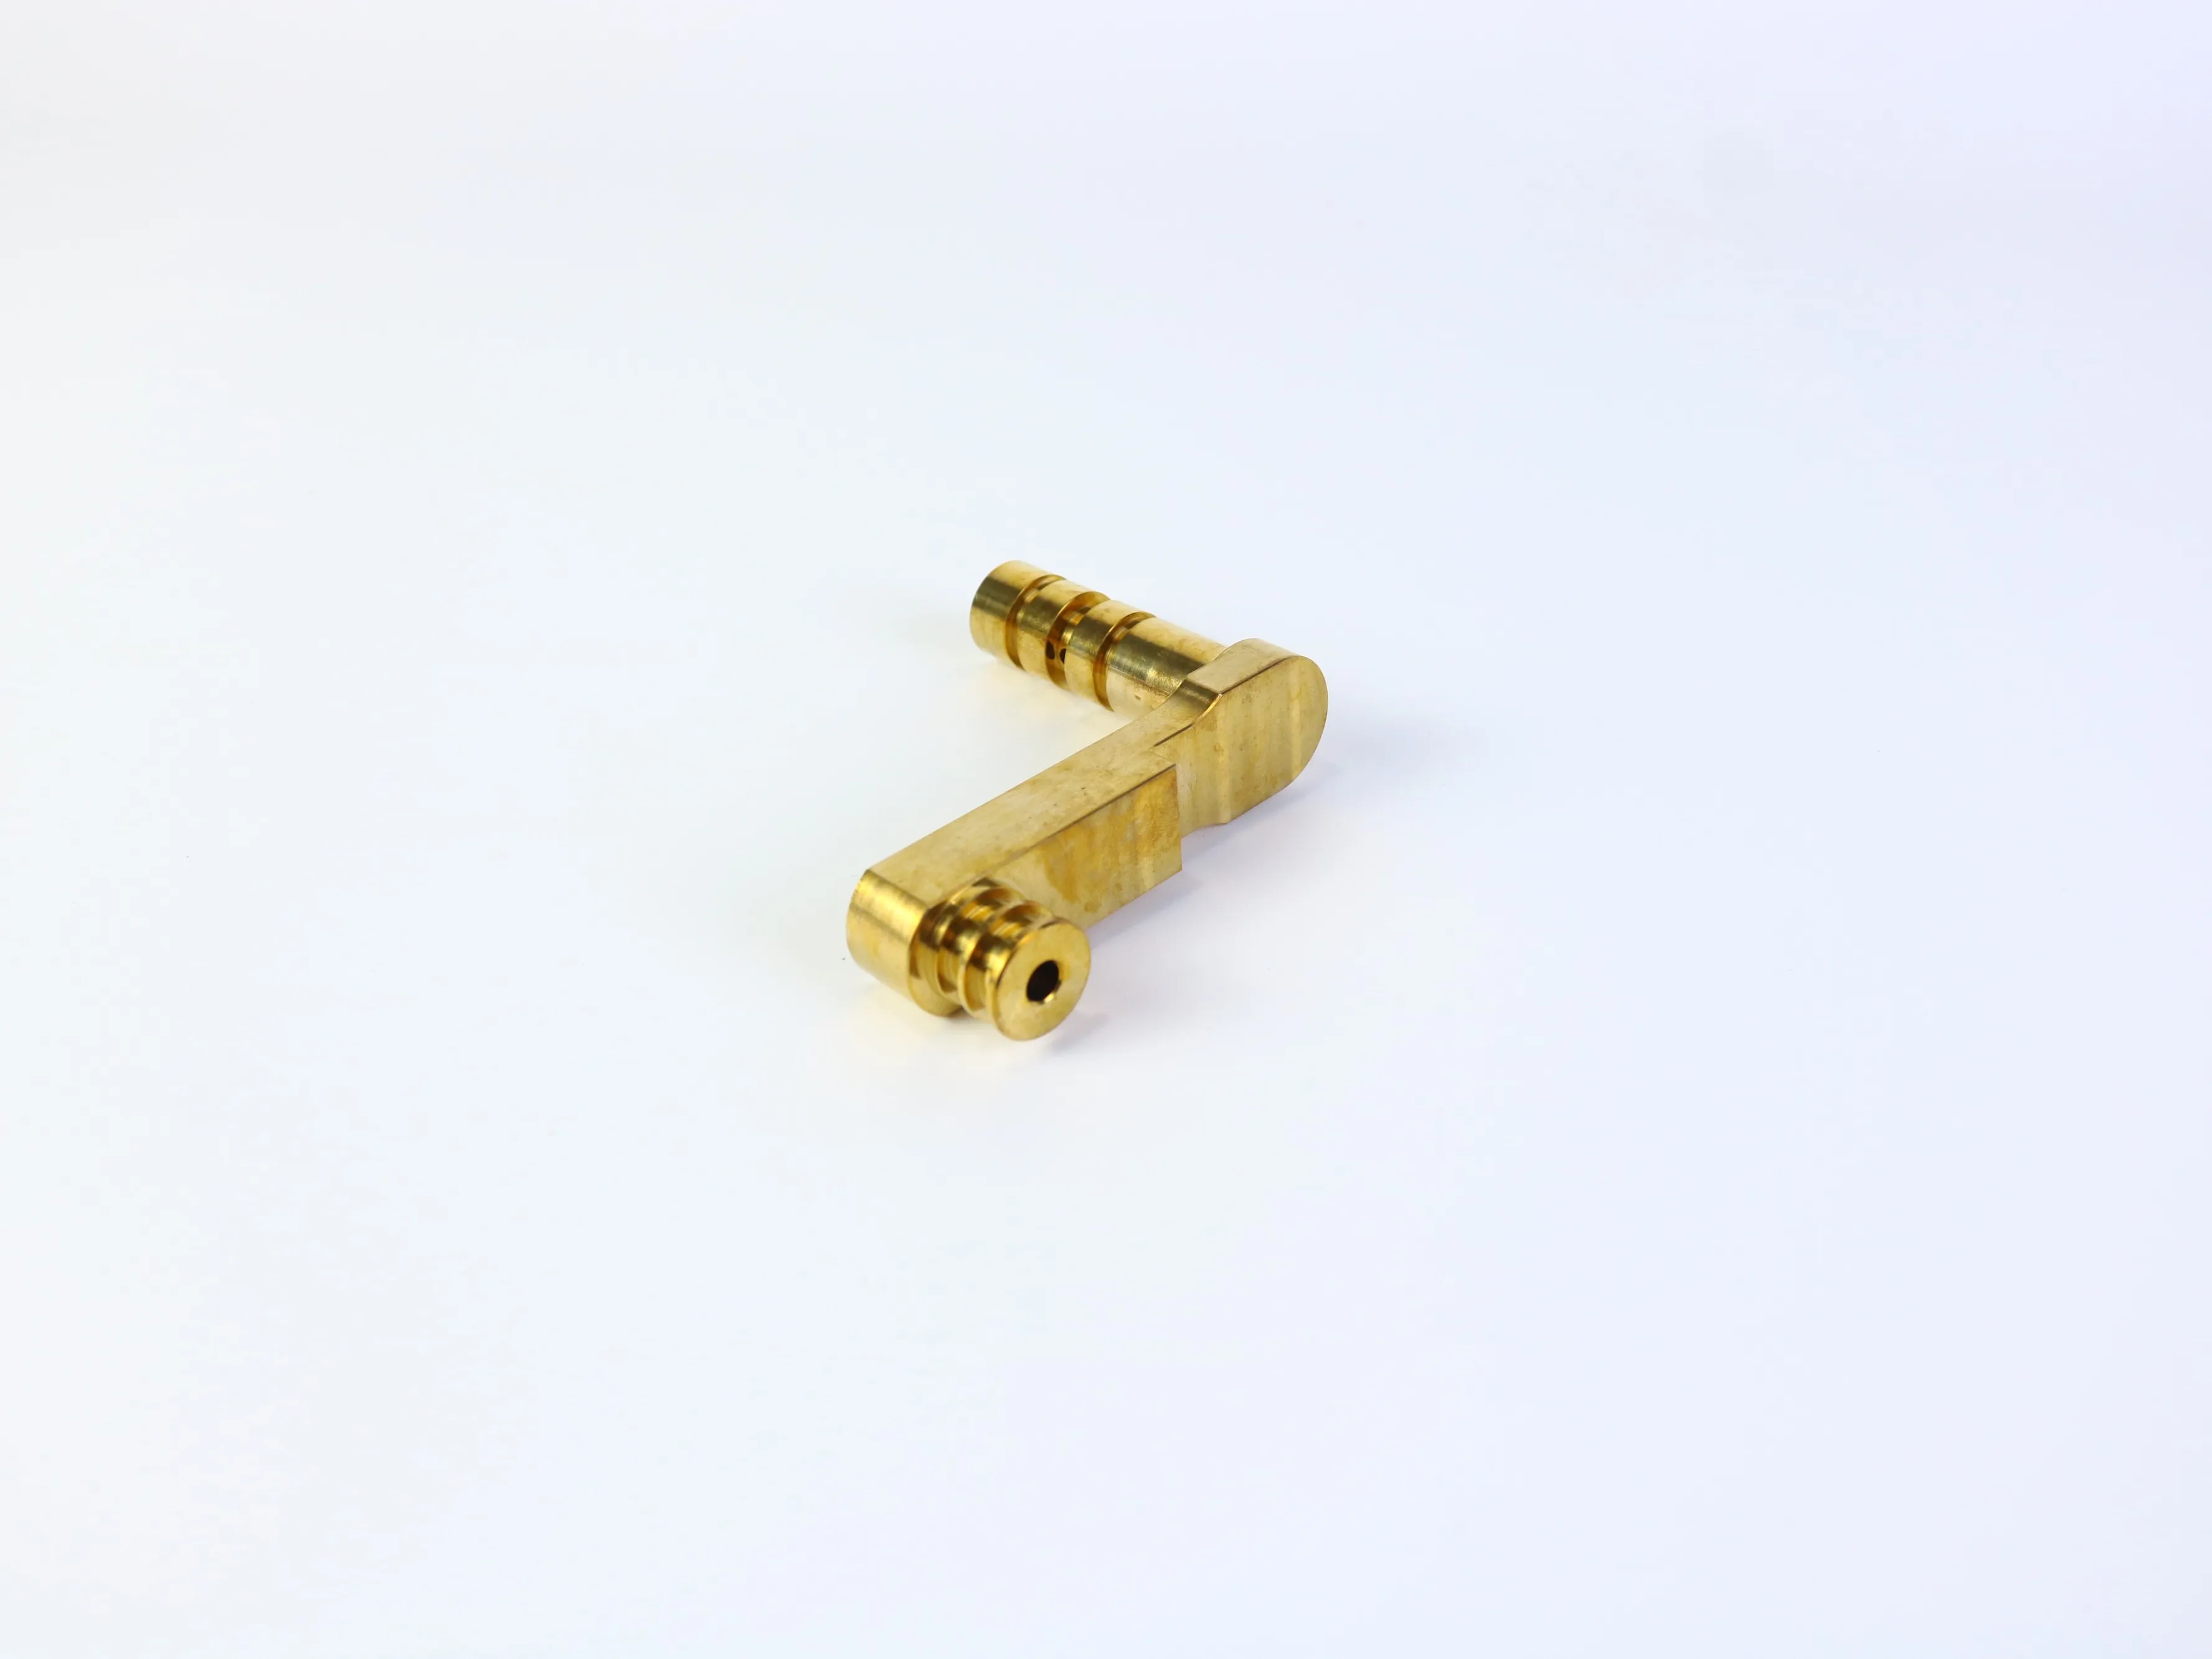
Ljusmetalliska ytor kan tyda på en viss ytbehandling, men en fotografi kan inte bekräfta om det gäller aluminium, rostfritt stål, mässing, värmebehandling, beläggning eller mekaniska egenskaper. Välj materialet utifrån applikationskraven:
- Draghållfasthet och styvhet: definiera laster, deformationsgränser och relevanta säkerhetsfaktorer.
- Slitage och glidkontakt: identifiera om en pinne, axel, bushing eller lager rör sig mot delen.
- Korrosionsmiljö: ta hänsyn till fukt, kemikalier, salt, temperaturvariationer och rengöringsförhållanden.
- Vikt: bekräfta om massminskning är funktionellt nödvändig eller endast önskvärd.
- Utseende: ange om ytytan är kosmetisk, skyddande eller bådadera.
- Efterbehandling: specificera anodisering, passivering, plätering, polering, maskering eller andra behandlingar.
Ritningen bör ange materialklass och tillstånd, inte enbart "metall" eller "aluminium". Identifiera kritiska ytor som måste förbli obehandlade eller mätas efter ytbehandling, särskilt lagerytorna, gängor, monteringsborrningar och glidytor.
Behandla toleranser som en funktionsbaserad budget
Ett vanligt citatfel är att tillämpa stränga toleranser på varje mått. Toleransen bör återspegla funktionen, processkapaciteten och inspektionsbehovet. En strängare tolerans kan kräva ytterligare slutföringsoperationer, långsammare skärning, specialanpassade spännanordningar, temperaturkontroll eller mer detaljerad inspektion. Den kan också skapa onödiga risker för underkända delar när monteringen inte kräver den precisionen.
- Avgörande funktioner: definiera storlek, läge, form och förhållande som krävs för montering eller rörelse.
- Stödfunktioner: använd praktiska toleranser som bevarar passform och utseende.
- Icke-kritiska yttermått: undvik onödig precision.
- Yrkeskrav: ange ytråhet endast där den påverkar täthet, glidning, utmattning, utseende eller mätning.
Om ett hål avses för presspassning, clearancepassning eller övergångspassning ska designkravet anges och den matchande delen identifieras. Förvänta dig inte att en leverantör ska kunna utläsa en kritisk tolerans från en bild eller en okommenterad CAD-modell.
Planera inspektionen innan bearbetning påbörjas
Inspektionen bör påverka design- och fixturplanen, inte bara den slutliga godkännandeprocessen. En fästbygeln kan kräva hålplacering i förhållande till en basreferens, planhet hos kontaktytan samt öppningsstorlek. En kopplingskomponent kan kräva centrumavstånd, borrningsdiameter, koncentricitet och ytkvalitet.
En RFQ eller ritning bör tydliggöra vilka mått som är kritiska, vilken inspektionsstandard eller provtagningsförväntan som gäller, om en första-artikelrapport krävs, vilka mätreferenspunkter som måste användas samt om inspektion sker före eller efter ytbearbetning. Undvik att begära en generell "fullständig inspektion" utan att definiera den dokumentation som krävs. Olika leverantörer kan tolka detta uttryck olika, vilket gör offertförfrågningar svåra att jämföra.
Vad som ska inkluderas i en RFQ för CNC-bearbetning
En komplett RFQ hjälper en tillverkare att bedöma både pris och genomförbarhet samtidigt. För CNC-bearbetade fästbyglar och kopplingskomponenter inkludera:
- 3D CAD-fil med versionskontroll och matchande 2D-ritning när toleranser, gängor, ytytor eller kontrollanteckningar är viktiga;
- Materialklass och -tillstånd samt antal prototyper, försöksproduktion och serieproduktion;
- Kritiska mått, referensytor, geometriska förhållanden och gängkrav;
- Ytfinish, beläggning, galvanisering, anodisering, passivering, avkantning och kantavrunningskrav;
- Kontrollunderlag, godkännandekriterier, förpackning, märkning, spårbarhet och leveranskriterier;
- Eventuella kända monterings-, sammanfognings- eller livslängdsbegränsningar.
Be leverantören att ange antaganden som ligger till grund för offerten. Den mest användbara offerten är inte alltid den lägsta priset; den anger tydligt vilka material, processer, ytytor, omfattning av kontroll, kvantiteter och undantag som ingår.
En praktisk checklista för designgranskning
- Är funktionsreferensytorna tydligt definierade?
- Är kritiska hål och borrningar placerade från dessa referensytor?
- Kan de främsta funktionerna nås med praktiska verktyg?
- Är inre hörn kompatibla med fräsens radie?
- Har djupa fickor, djupa hål, tunna väggar och underkärnor identifierats?
- Kan komponenten spännas utan att deformera en funktionell yta?
- Är toleranserna begränsade till de funktionella egenskaper som faktiskt kräver dem?
- Är materialklassen verifierad oberoende av visuell utseende?
- Är ytytan kompatibel med montering och kontroll?
- Stämmer ritningen överens med CAD-versionen?
- Är kontrollprotokoll och godkännandekriterier tydliga?
- Kan en annan leverantör offra på samma krav utan att gissa?
Välj en bearbetningspartner som granskar hela kravet
En kompetent bearbetningspartner bör bidra med mer än bara en styckenpris. Under offertprocessen bör leverantören diskutera verktygsåtkomst, monteringsuppsättningar, materialtillgänglighet, risker kopplade till ytbearbetning, kontrollpunkter och funktioner som kan öka kostnaden eller minska upprepeligheten. PFTWORLD erbjuder relevanta CNC-bearbetningssidor och sidor för anpassade maskinbearbetade delar; bekräfta projekt-specifika kapaciteter innan de inkluderas i en inköpsorder eller kapacitetspåstående.
Vanliga frågor
Är CNC-maskinbearbetade bromsar lämpliga för prototyper och serieproduktion?
Det kan de vara, beroende på geometri, material, kvantitet och produktionskonomi. CNC-maskinbearbetning är användbar när en del kräver tekniskt material, funktionshål, exakta gränssnitt eller designiterationer innan en större produktionsåtagande görs. Den slutliga produktionsprocessen bör utvärderas mot kvantitet, cykeltid, verktyg och alternativ.
Kan en CNC-fräs skapa perfekt skarpa inre hörn?
Inte vanligtvis med en standard rund fräs. Inre hörn får normalt en radie. Om ett skarpt hörn är funktionellt nödvändigt bör man diskutera en utsläppning eller en särskild bearbetningsmetod innan konstruktionen färdigställs.
Vad är viktigare: hålets diameter eller hålets position?
Det beror på monteringen. En passningspinne kan kräva en kontrollerad diameter, medan ett bultmönster kan vara mer känsligt för positionsnoggrannhet. En lagerplats kan kräva både storleks- och formkontroll. Ritningen bör definiera den funktionella kravet istället för att tillämpa samma tolerans på varje hål.
Behöver jag både en 3D-modell och en 2D-ritning?
En 3D-modell kommunicerar geometrin. En 2D-ritning rekommenderas starkt när delen har kritiska toleranser, gängor, ytytjämhetskrav, referensytorelationer, kontrollanmärkningar eller särskilda godkännandevillkor. Filerna bör motsvara samma revision.
Kan materialet identifieras från en produktbild?
Nej. En fotografi kan ge intryck av en metallisk yta eller finish, men den kan inte pålitligt bekräfta ett materialkvalitet, värmebehandlingsförhållande, beläggning eller mekanisk egenskap. Dessa krav måste specificeras och verifieras genom inköps- och kvalitetsprocessen.
Slutsats
CNC-fräsade bromsbrickor och kopplingskomponenter blir lättare att offra, tillverka och kontrollera när designen separerar funktion från utseende. Definiera först referensplaner och gränssnitt. Använd praktiska inre radier, undvik onödigt djupa eller tunna detaljer, planera verktygsåtkomst och montering, tilldela toleranser enligt funktion och ange tillräcklig ritnings- och kontrollinformation så att leverantörer kan offra samma krav.
Har du en anpassad bromsbricka eller kopplingskomponent att tillverka?
Dela dina 3D-CAD-filer, ritningar, material, kvantitet, kritiska toleranser, finish och kontrollkrav med PFTWORLD för att diskutera tillverkningsbarhet och offertkrav.
Utforska CNC-fräsningstjänsterSlutlig material, process, tolerans, kontroll, leverans och kontaktavtal bör bekräftas för det specifika projektet innan köp.
Innehållsförteckning
- Varför dessa komponenter kräver mer än en grundläggande ritning
- Börja med funktionella referensytor och gränssnitt
- Designa hål för åtkomst, djup och kontroll
- Använd inre radier och gör fickor tillverkningsbara
- Välj Material och Ytbehandling från Applikationen
- Behandla toleranser som en funktionsbaserad budget
- Planera inspektionen innan bearbetning påbörjas
- Vad som ska inkluderas i en RFQ för CNC-bearbetning
- En praktisk checklista för designgranskning
- Välj en bearbetningspartner som granskar hela kravet
- Vanliga frågor
- Slutsats
- Har du en anpassad bromsbricka eller kopplingskomponent att tillverka?