 EN


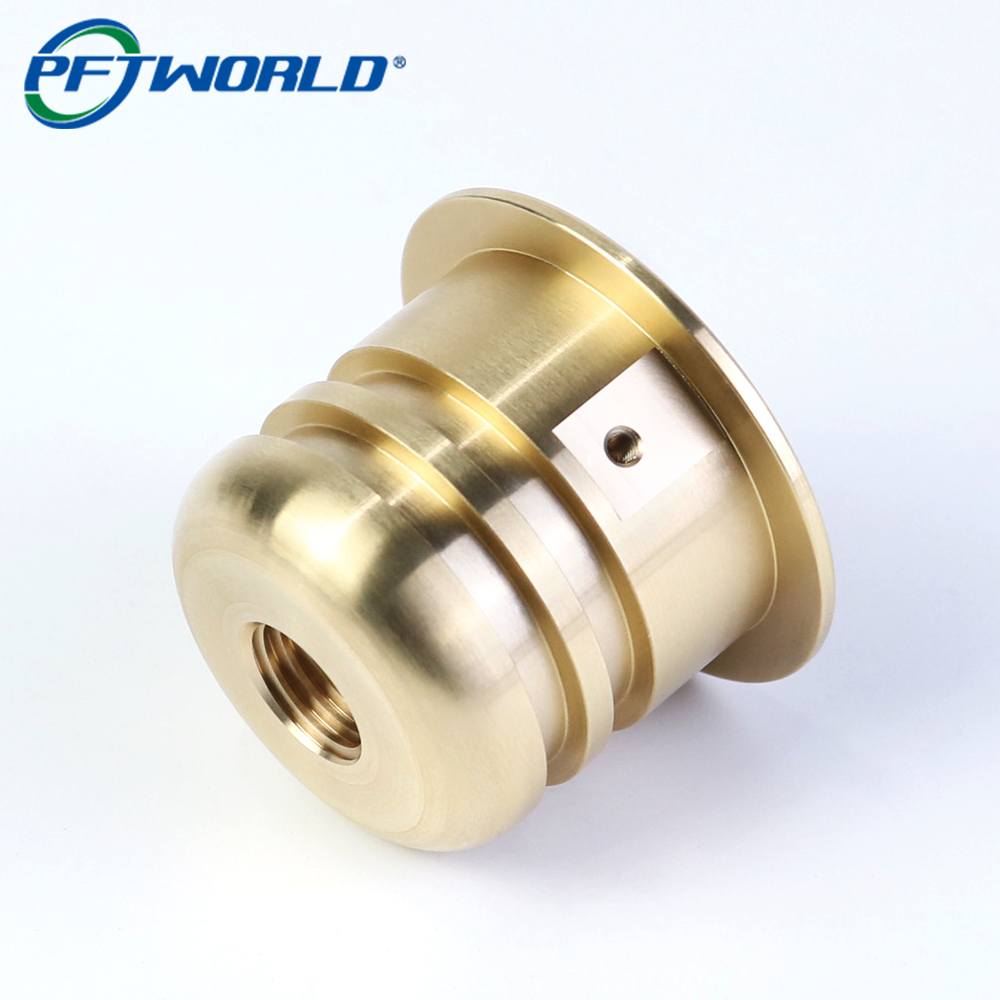
การใช้บุชไกด์ทองเหลืองแบบกำหนดเองช่วยปรับปรุงความแม่นยำในการประกอบอุปกรณ์ระบบอัตโนมัติของผู้ผลิตในแคนาดาอย่างไร
ภาพรวมลูกค้า
เอธาน คูเปอร์ เป็นวิศวกรเครื่องกลอาวุโสของผู้ผลิตอุปกรณ์ระบบอัตโนมัติแห่งหนึ่งในจังหวัดออนแทรีโอ ประเทศแคนาดา ทีมของเขาออกแบบระบบประกอบและตรวจสอบแบบเฉพาะสำหรับผู้ผลิตอุปกรณ์อิเล็กทรอนิกส์และชิ้นส่วนอุตสาหกรรม
ในช่วงต้นปี 2025 บริษัทกำลังพัฒนาโมดูลตำแหน่งความแม่นยำใหม่ซึ่งต้องการการเคลื่อนที่เชิงเส้นที่เรียบเนียนเป็นพิเศษและการจัดแนวที่สามารถทำซ้ำได้อย่างแม่นยำตลอดวงจรการผลิตที่ยาวนาน
ความท้าทาย
ระหว่างการทดสอบต้นแบบ ทีมวิศวกรประสบปัญหาที่ในตอนแรกดูเหมือนจะเกี่ยวข้องกับประสิทธิภาพของแอคทูเอเตอร์
ระบบการจัดตำแหน่งอาศัยชุดบุชไกด์ทำจากทองเหลืองที่ใช้รองรับชิ้นส่วนที่เคลื่อนที่ภายในโมดูลประกอบ แม้ว่าบุชต้นฉบับจะสอดคล้องกับข้อกำหนดด้านมิติพื้นฐาน แต่ความไม่สม่ำเสมอของเรขาคณิตรูเจาะและตำแหน่งเกลียวกลับก่อให้เกิดความเบี่ยงเบนเล็กน้อยในการจัดแนวระหว่างการใช้งาน
เมื่อการทดสอบดำเนินต่อไป ความเบี่ยงเบนเหล่านี้สะสมจนนำไปสู่:
- ความสามารถในการจัดตำแหน่งซ้ำได้ลดลง
- แรงเสียดทานเพิ่มขึ้นระหว่างการเคลื่อนที่
- การสึกหรออย่างรวดเร็วของชิ้นส่วนที่สัมผัสกัน
- ระยะเวลาการปรับเทียบการประกอบยาวนานขึ้น
- การล้มเหลวเป็นครั้งคราวระหว่างรอบการตรวจสอบอัตโนมัติ
แม้ว่าข้อผิดพลาดที่วัดได้จะมีขนาดเพียงเศษส่วนของมิลลิเมตร แต่กลับมีน้ำหนักมากในแอปพลิเคชันที่ต้องการความแม่นยำอย่างต่อเนื่องตลอดหลายพันรอบการใช้งาน
ทีมวิศวกรต้องการผู้จัดจำหน่ายที่สามารถผลิตบูชไกด์ที่มีการควบคุมขนาดอย่างแม่นยำยิ่งขึ้นและมีคุณภาพสม่ำเสมอจากแต่ละล็อตการผลิต
การค้นหาพันธมิตรการผลิตที่ดีกว่า
หลังจากพิจารณาผู้จัดจำหน่ายด้านงานกลึงหลายรายแล้ว ทีมของเอธานได้มุ่งเน้นไปที่การค้นหาผู้ผลิตที่มีประสบการณ์ในการผลิตชิ้นส่วนทองเหลืองความแม่นยำสูงสำหรับการใช้งานในระบบอัตโนมัติอุตสาหกรรม
ข้อกำหนดของโครงการประกอบด้วย:
- ความกลมกลืนเชิงแกน (concentricity) ที่แม่นยำระหว่างเส้นผ่านศูนย์กลางด้านในและด้านนอก
- คุณภาพของเกลียวภายในที่เชื่อถือได้
- ขนาดของรูเจาะ (bore) ที่สม่ำเสมอ
- พื้นผิวเรียบลื่นเพื่อการเคลื่อนที่ที่มีแรงเสียดทานต่ำ
- คุณภาพการผลิตที่สามารถทำซ้ำได้
ทีมงานยังต้องการผู้จัดจำหน่ายที่สามารถรวมกระบวนการกลึงและกัดเข้าด้วยกันโดยไม่ก่อให้เกิดข้อผิดพลาดในการจัดแนวระหว่างลักษณะต่าง ๆ
การแก้ไข
ได้พัฒนาแนวทางการขึ้นรูปแบบเฉพาะสำหรับบูชไกด์ทองเหลืองโดยใช้วัสดุทองเหลืองเกรด H59
การกลึงแบบความแม่นยำสูง
เส้นผ่านศูนย์กลางที่สำคัญ ผิวหน้าของปลอกยึด และลักษณะโครงสร้างภายในรูเจาะถูกกัดด้วยเครื่องกลึง CNC เพื่อรักษาความสมมาตรตลอดทั้งชิ้นส่วน
กระบวนการกัดแบบบูรณาการ
รูยึดด้านข้างถูกผลิตผ่านกระบวนการกัดขั้นที่สอง โดยใช้อุปกรณ์จับยึดเฉพาะเพื่อให้มั่นใจในตำแหน่งที่แม่นยำเมื่อเทียบกับเกลียวภายในและรูเจาะ
การกัดเกลียวที่ควบคุมอย่างเข้มงวด
ให้ความสำคัญเป็นพิเศษต่อคุณภาพของเกลียวภายใน เพื่อให้มั่นใจในการติดตั้งที่มั่นคง พร้อมทั้งป้องกันปัญหาการประกอบที่อาจเกิดขึ้นระหว่างการบำรุงรักษาในสนาม
ขั้นตอนการตรวจสอบที่เข้มงวดยิ่งขึ้น
แต่ละล็อตการผลิตได้รับการตรวจสอบเชิงมิติของลักษณะสำคัญ ซึ่งรวมถึง:
- เส้นผ่านศูนย์กลางรูเจาะ
- ขนาดเกลียว
- ความหนาของฟลานจ์
- สถานที่ของรู
- คุณภาพผิวพื้นผิว
ผลลัพธ์
หลังจากการติดตั้งแหวนรองทองเหลืองที่ผ่านการกัดตามแบบเฉพาะแล้ว โมดูลตำแหน่งแสดงประสิทธิภาพที่ดีขึ้นอย่างเห็นได้ชัดระหว่างการทดสอบตรวจสอบ
ทีมวิศวกรรายงานว่า:
- การจัดแนวการประกอบที่สม่ำเสมอมากขึ้น
- การเคลื่อนที่เชิงเส้นที่ลื่นไหลยิ่งขึ้น
- ลดการสึกหรอของชิ้นส่วน
- การตั้งค่าและปรับเทียบอุปกรณ์ได้เร็วขึ้น
- ความแม่นยำซ้ำได้ดีขึ้นในกระบวนการตรวจสอบแบบอัตโนมัติ
ความสอดคล้องกันของมิติที่ดีขึ้นยังช่วยทำให้ขั้นตอนการประกอบง่ายขึ้น และลดความจำเป็นในการปรับแต่งด้วยมือระหว่างการเดินเครื่องอุปกรณ์
ความคิดเห็นจากลูกค้า
"ความแตกต่างนั้นชัดเจนทันทีที่เราประกอบโมดูลการผลิตชุดแรก การเข้ารูปมีความสม่ำเสมอมากขึ้น การเคลื่อนที่ลื่นไหลยิ่งขึ้น และจำนวนการปรับแต่งละเอียดระหว่างการตั้งค่าลดลงอย่างมาก คุณภาพของการกลึงช่วยให้เราบรรลุเป้าหมายด้านความแม่นยำซ้ำได้ที่ตั้งไว้"
เอธาน คูเปอร์
วิศวกรเครื่องกลอาวุโส
ออนแทรีโอ แคนาดา