 EN


วิธีออกแบบชิ้นส่วนแบบแบร็กเก็ตและชิ้นส่วนข้อต่อที่ผลิตด้วยเครื่องจักร CNC เพื่อให้ต้นทุนต่ำลงและมีความพอดีที่เชื่อถือได้
คู่มือวิศวกรรมเชิงปฏิบัติสำหรับผู้ซื้อ OEM นักออกแบบผลิตภัณฑ์ และทีมจัดซื้อที่ต้องการชิ้นส่วนยึด โครงยึด แขนต่อเชื่อม หรือชิ้นส่วนหมุน ซึ่งสามารถเสนอราคา ผลิต ตรวจสอบ และประกอบได้อย่างราบรื่นโดยมีปัญหาน้อยที่สุด
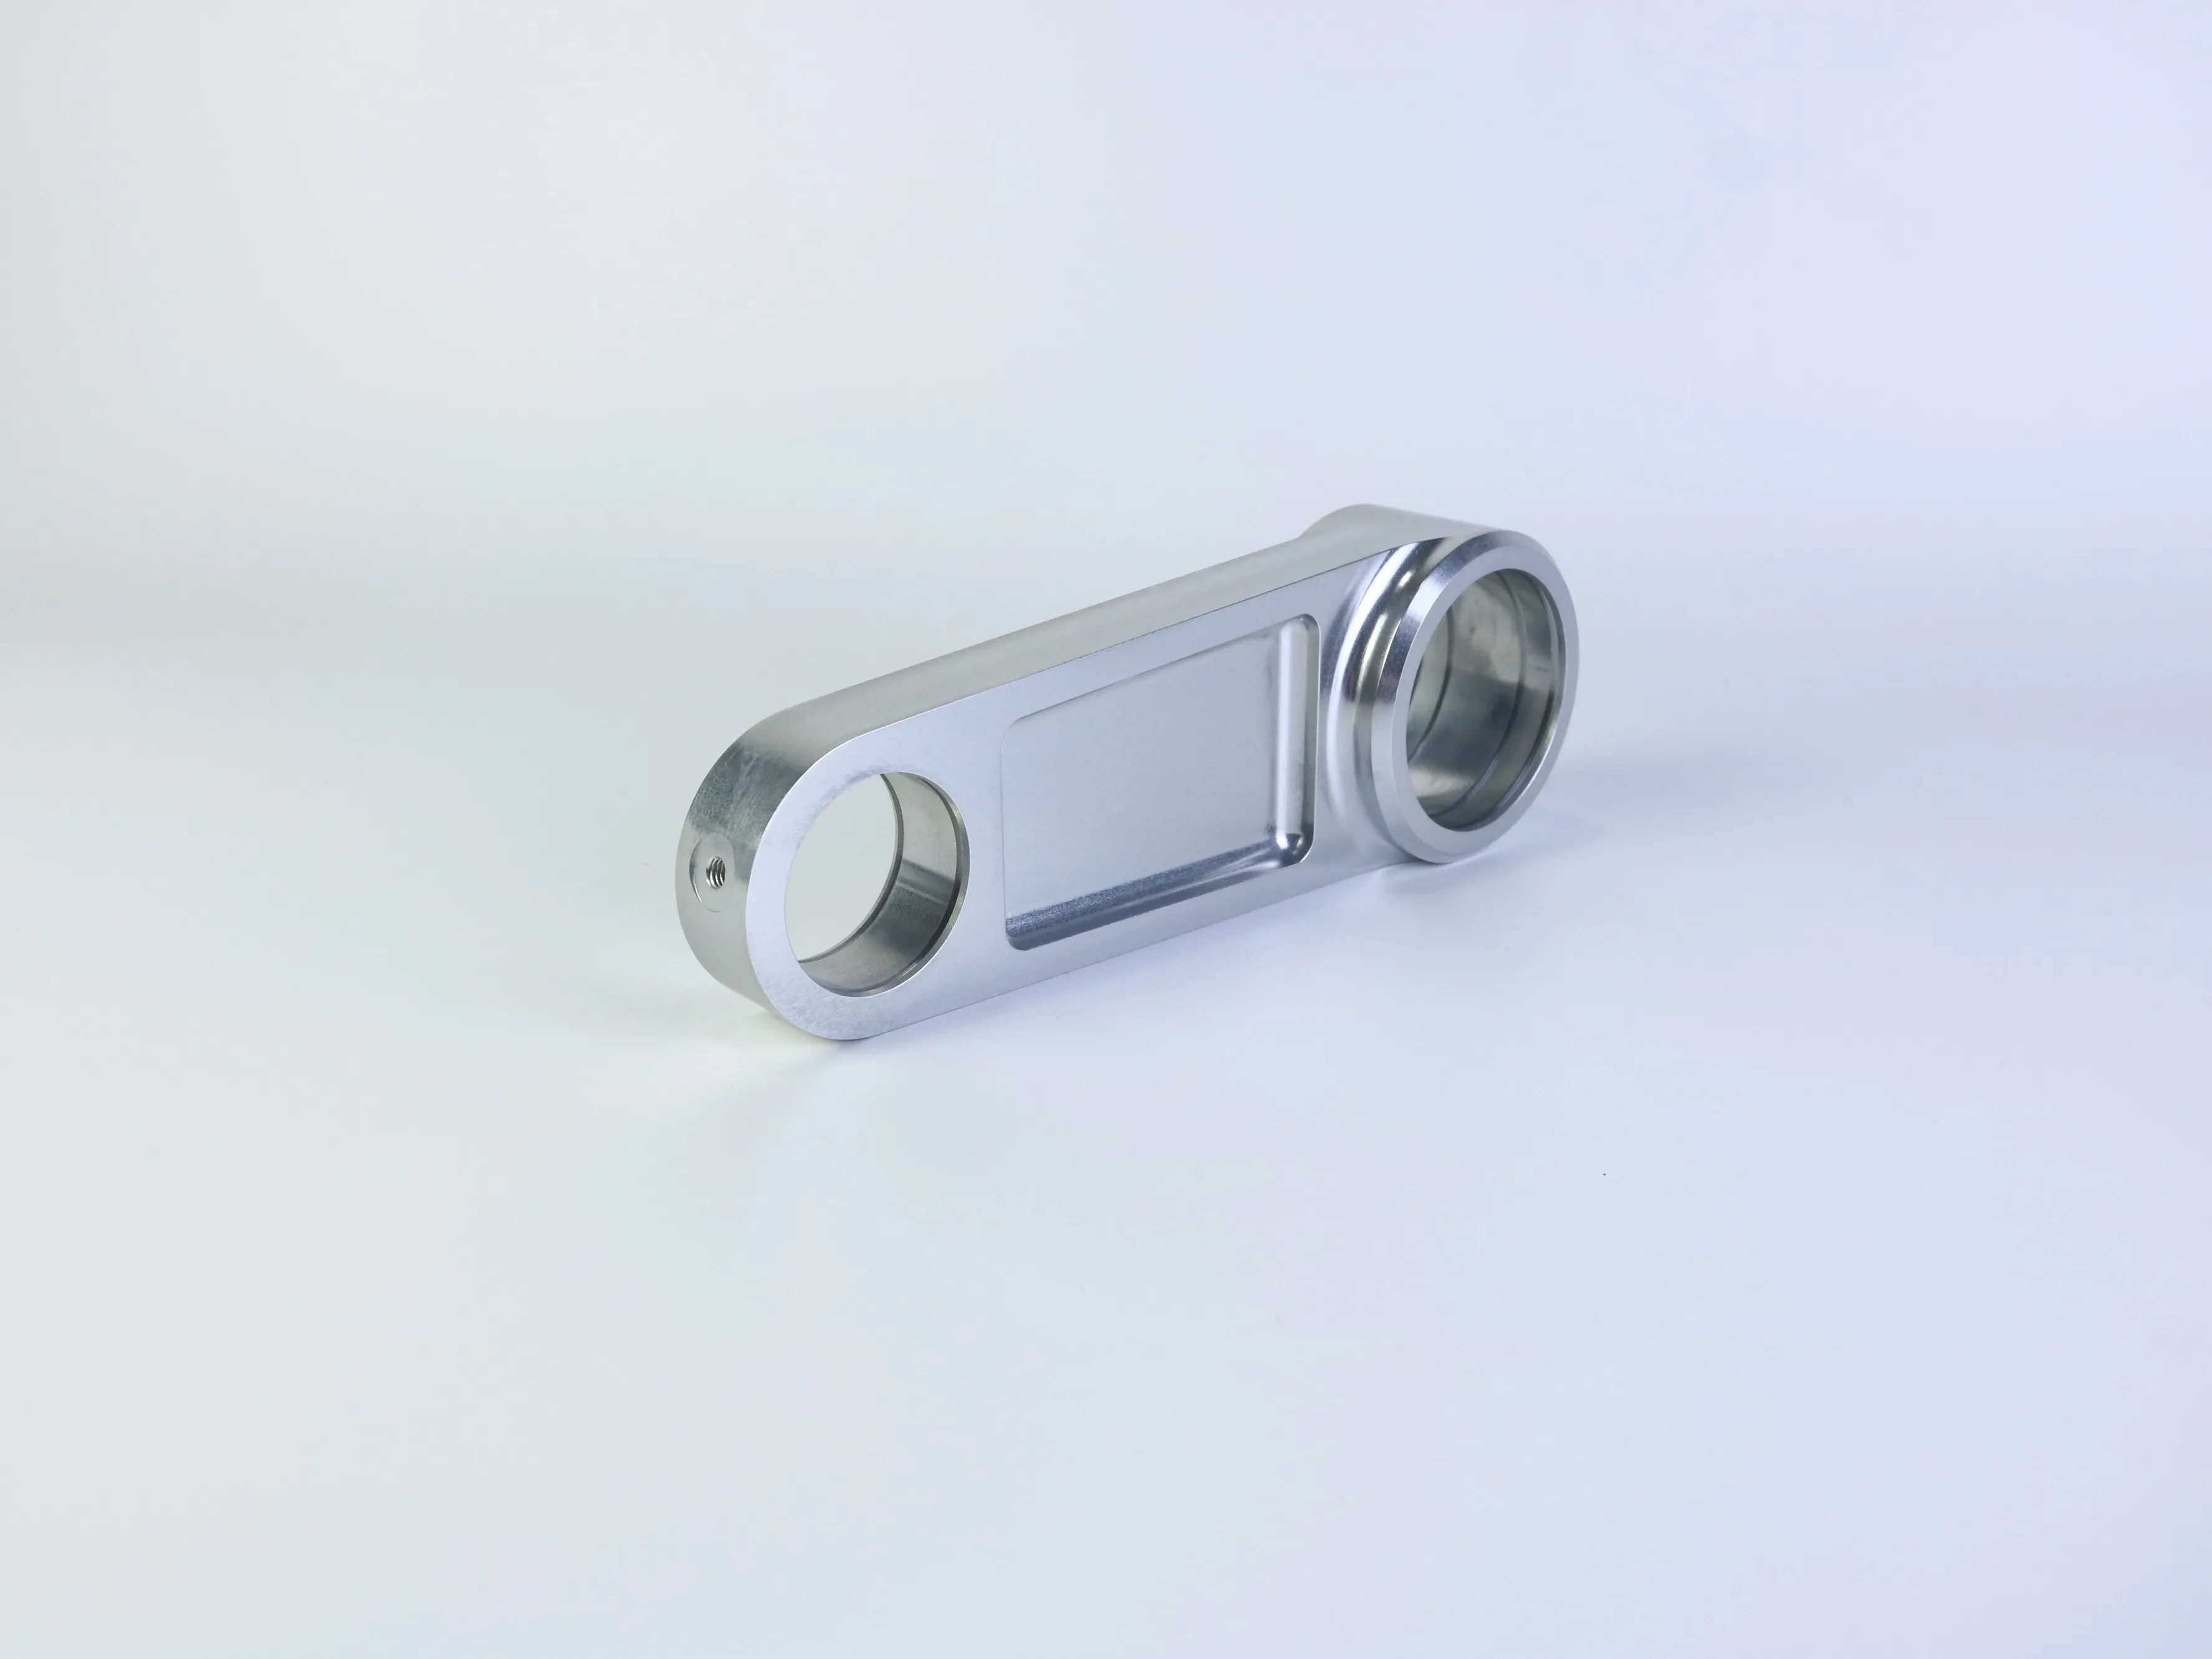
คำตอบสั้นๆ: ออกแบบชิ้นส่วนโดยยึดจุดอ้างอิงเชิงหน้าที่และพื้นผิวที่ต้องเข้ากันได้เป็นหลัก ก่อนจะลดความซับซ้อนของคุณลักษณะใดๆ ที่ไม่จำเป็นต้องใช้เครื่องมือพิเศษ การตั้งค่าเพิ่มเติม หรือความคลาดเคลื่อนที่รัดกุมเกินความจำเป็น แบบร้องขอใบเสนอราคา (RFQ) ที่ดีควรแสดงการตัดสินใจเหล่านี้อย่างชัดเจนให้ผู้จำหน่ายทุกรายทราบ
เหตุใดชิ้นส่วนเหล่านี้จึงต้องการมากกว่าแบบแปลนพื้นฐาน
โครงยึดหรือชิ้นส่วนแขนต่อเชื่อมที่ผลิตด้วยเครื่องจักร CNC อาจดูเรียบง่าย เช่น เป็นแผ่นโลหะ มีรูหลายรู มีโพรง (pocket) หนึ่งแห่ง และมีลักษณะโค้งหรือทรงกระบอก แต่ในกระบวนการผลิต รายละเอียดเหล่านี้ควบคุมมากกว่าเพียงรูปลักษณ์ภายนอก เพราะส่งผลต่อการเข้าถึงเครื่องมือ การยึดชิ้นงาน การใช้เวลาในการกลึง ความแม่นยำของตำแหน่ง การตรวจสอบคุณภาพ รวมถึงวิธีที่ชิ้นส่วนนั้นเข้ากันได้กับหมุด แกน ตลับลูกปืน สลักเกลียว หรือชิ้นส่วนประกอบอื่น
การออกแบบโครงยึดและชิ้นส่วนเชื่อมต่อมักผสานรูยึด รูเจาะ ร่องเว้า ช่องเปิด ฐานยื่น เกลียว และโครงรองรับโค้งเข้าด้วยกันในชิ้นส่วนเดียวที่มีขนาดกะทัดรัด ความท้าทายในการผลิตคือการควบคุมความสัมพันธ์ระหว่างลักษณะต่าง ๆ หลังจากการจับยึด การหมุน การกลึง การขจัดเศษคม การตกแต่งผิว และการตรวจสอบ รูหนึ่งรูอาจมีเส้นผ่านศูนย์กลางที่ยอมรับได้ แต่กลับไม่สามารถประกอบเข้ากับชิ้นส่วนอื่นได้หากตำแหน่งของรูนั้นถูกกำหนดอ้างอิงจากจุดอ้างอิง (datum) ที่ไม่ถูกต้อง ผนังบางอาจวัดค่าได้ตรงตามข้อกำหนดขณะถูกจับยึด แต่กลับโก่งตัวหลังจากที่วัสดุถูกตัดออก
เริ่มต้นด้วยจุดอ้างอิงเพื่อการใช้งานจริง (Functional Datums) และพื้นผิวสัมผัส (Interfaces)
ก่อนเลือกวัสดุหรือขอใบเสนอราคา ให้ระบุพื้นผิวและลักษณะต่าง ๆ ที่ควบคุมการประกอบ ตัวอย่างเช่น สำหรับแผ่นยึด อาจเป็นพื้นผิวด้านล่างและรูปแบบของรูยึด สำหรับชิ้นส่วนข้อต่อ อาจเป็นระยะห่างระหว่างศูนย์กลางของรูสองรู แกนของรูหมุน หรือความสัมพันธ์ระหว่างพื้นผิวที่กลึงแล้วกับพื้นผิวอ้างอิง
แบบวาดที่ใช้งานได้จริงจะแยกแยะลักษณะสำคัญออกจากมิติที่ไม่สำคัญ ไม่จำเป็นต้องกำหนดค่าความคลาดเคลื่อนที่เข้มงวดเท่ากับพื้นผิวรองรับแบริ่งหรือตำแหน่งรูหมุนสำหรับขอบทุกขอบ การกำหนดค่าความคลาดเคลื่อนที่เข้มงวดทั่วทั้งชิ้นงานอาจเพิ่มต้นทุนการกลึงและการตรวจสอบโดยไม่ส่งผลดีต่อการใช้งาน
กำหนด datum หลัก รอง และตติยภูมิ ระบุตำแหน่งรูที่สำคัญจาก datum เหล่านั้น และระบุข้อกำหนดเกี่ยวกับความตั้งฉาก ความขนาน ความร่วมศูนย์ หรือความพอดีเฉพาะในจุดที่การประกอบต้องการเท่านั้น นอกจากนี้ ให้ระบุพื้นผิวที่ใช้สำหรับการจับยึด การซีล การเลื่อน หรือการติดตั้งด้วย
โมเดลแบบ 3 มิติในรูปแบบ CAD ใช้สื่อสารรูปร่างเรขาคณิต ขณะที่ภาพวาดแบบ 2 มิติที่สอดคล้องกันควรระบุรายละเอียดเกี่ยวกับเกลียว ความคลาดเคลื่อนที่สำคัญ พื้นผิวสำเร็จรูป จุดอ้างอิง (datums) หมายเหตุการตรวจสอบ และข้อกำหนดในการยอมรับ
ออกแบบรูให้เอื้อต่อการเข้าถึง ความลึก และการตรวจสอบ
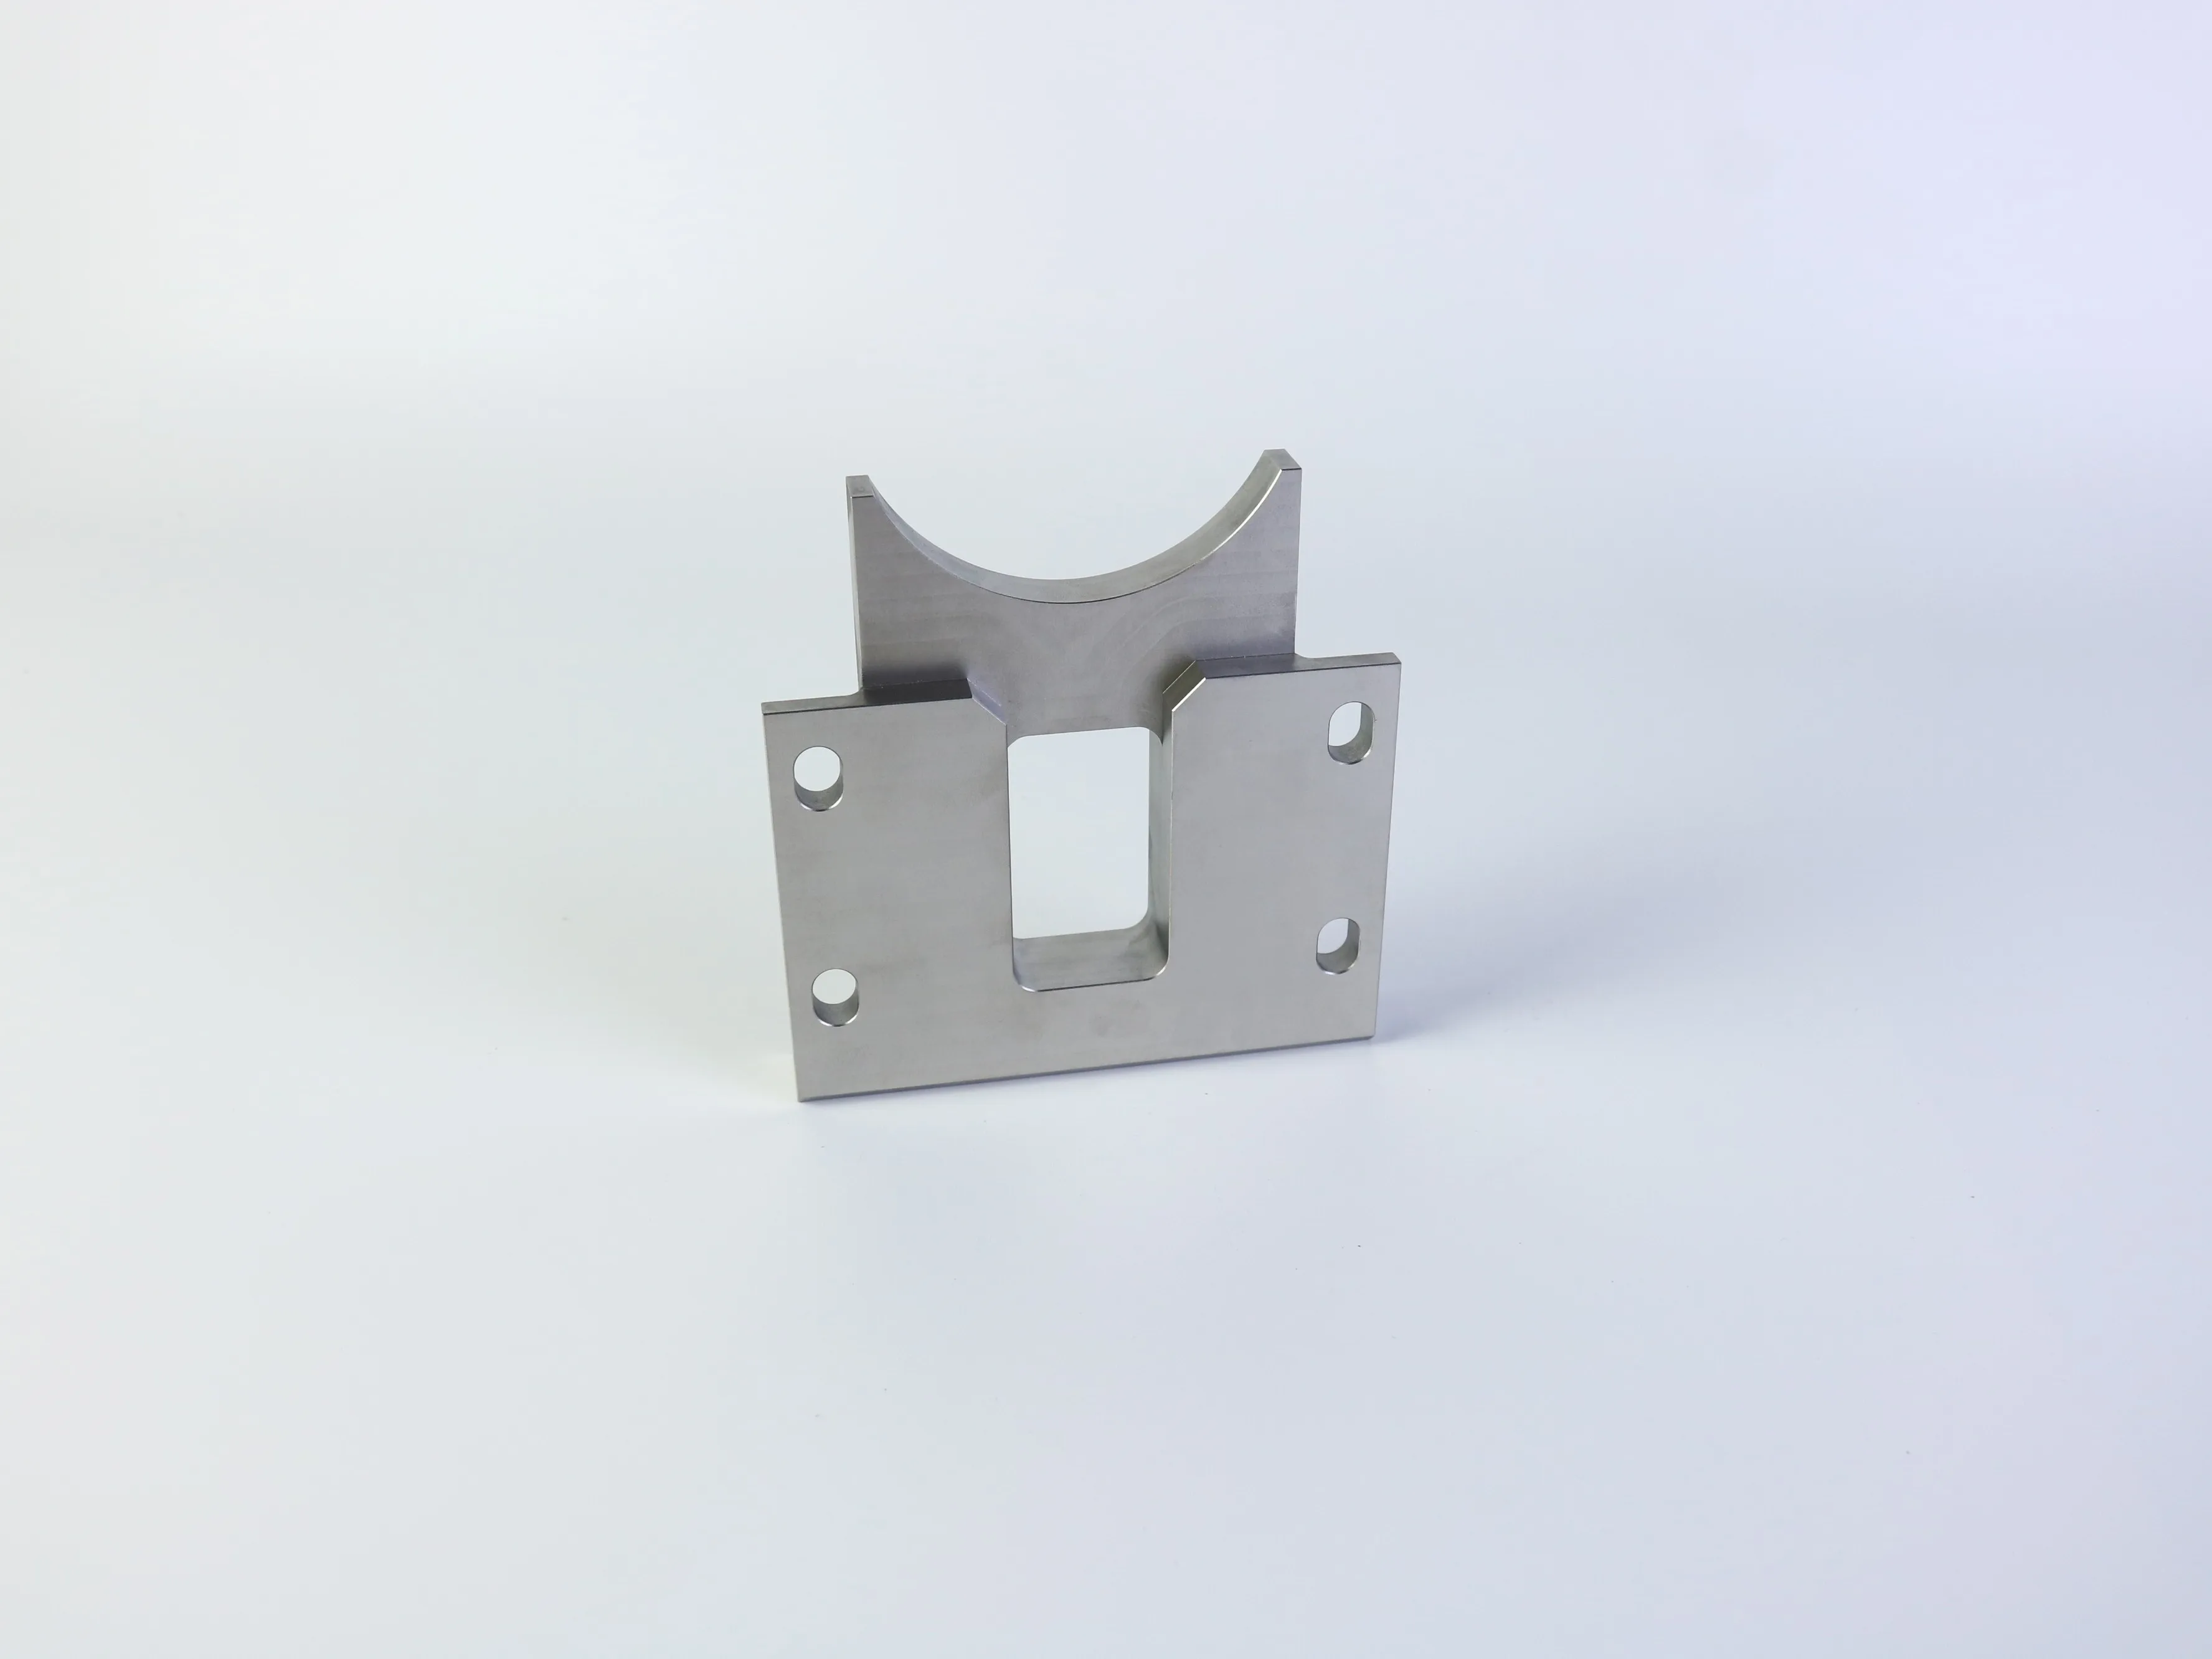
รูมักเป็นฟีเจอร์ที่สำคัญที่สุดในแผ่นยึดหรือชิ้นส่วนข้อต่อ เนื่องจากทำหน้าที่เชื่อมชิ้นส่วนเข้ากับส่วนประกอบอื่นๆ ทั้งหมด การออกแบบรูจึงควรพิจารณาปัจจัยอื่นๆ นอกเหนือจากเส้นผ่านศูนย์กลางตามค่ามาตรฐานเท่านั้น
รูแบบทะลุทั้งชิ้นและรูแบบไม่ทะลุ
รูแบบทะลุทั้งชิ้นมักทำความสะอาดและตรวจสอบได้ง่ายกว่า แต่รูแบบไม่ทะลุอาจจำเป็นเพื่อให้มีระยะว่างเพียงพอ ป้องกันการรั่วซึม หรือจัดเรียงการประกอบเฉพาะทาง รูแบบเจาะไม่ทะลุโดยทั่วไปจะมีรูปทรงปลายสว่านอยู่ที่ก้นรู ขณะที่รูแบบกัดหรือเจาะด้วยเครื่องมือประเภทอื่นอาจมีรูปทรงก้นรูที่แตกต่างออกไป หากสภาพก้นรูมีผลต่อการสัมผัสแน่นหรือการเคลื่อนที่ ควรระบุไว้บนภาพวาดอย่างชัดเจน แทนที่จะปล่อยให้ผู้ผลิตตีความเอง
รูที่ลึกมากและรูเจาะที่มีความสำคัญสูง
เมื่อความลึกของรูเพิ่มขึ้นเมื่อเปรียบเทียบกับเส้นผ่านศูนย์กลาง การระบายเศษวัสดุ การแข็งแรงของเครื่องมือ ความตรงของรู และการตรวจสอบจะยากขึ้นตามลำดับ รูที่ลึกอาจต้องใช้การเจาะหรือการกลึงพิเศษจากมากกว่าหนึ่งด้าน สำหรับรูที่มีความสำคัญสูง โปรดระบุขนาดเส้นผ่านศูนย์กลาง ความลึก แกนกลาง ตำแหน่ง และค่าความพอดีหรือสภาพผิว ระบุชิ้นส่วนที่จะประกอบเข้าด้วยกันด้วย คำว่า “รูความแม่นยำสูง” ไม่ถือเป็นเกณฑ์ในการยอมรับ
การวางแผนตำแหน่งรูและการจัดเตรียมการผลิต
หากจำเป็นต้องให้รูบนพื้นผิวต่าง ๆ อยู่ในแนวเดียวกัน ให้สอบถามว่าชิ้นส่วนจะถูกจัดวางอย่างไร และจะตรวจสอบความสัมพันธ์ดังกล่าวอย่างไร ฟีเจอร์ที่ถูกกลึงในครั้งเดียวโดยไม่เปลี่ยนการจับยึด มักมีความสัมพันธ์เชิงตำแหน่งที่เรียบง่ายกว่าฟีเจอร์ที่ต้องอาศัยการจับยึดซ้ำหลายครั้ง กระบวนการแบบหลายแกนอาจแก้ปัญหาการเข้าถึงได้ แต่ก็อาจส่งผลต่อราคาเสนอ แผนการจับยึด และวิธีการตรวจสอบด้วย
ใช้รัศมีโค้งภายในและออกแบบโพCKET ให้สามารถผลิตได้จริง
เครื่องมือกัดแบบ CNC มาตรฐานมีลักษณะเป็นทรงกระบอก ดังนั้น มุมภายในที่กัดจะเกิดรัศมีขึ้นโดยธรรมชาติ สำหรับช่องยึดโครงยึด (bracket pocket) หรือส่วนเว้นระยะของชิ้นส่วนเชื่อมต่อ (linkage relief) รัศมีที่ประหยัดที่สุดมักเป็นรัศมีที่สอดคล้องกับเครื่องมือกัดที่มีอยู่จริง โดยไม่ลดทอนระยะห่างที่จำเป็น หากชิ้นส่วนที่ต้องประกอบเข้าด้วยกันจำเป็นต้องมีมุมภายในแบบตรง (square internal corner) อย่างแท้จริง ควรพิจารณาใช้การเว้นระยะ (relief), ลักษณะโครงสร้างแบบ T-bone, ส่วนที่เจาะด้วยเครื่องมือแบบ broach, การกัดด้วยกระบวนการ EDM หรือการปรับเปลี่ยนการออกแบบ ก่อนออกแบบแปลนอย่างเป็นทางการ
ขอบภายนอกนั้นแตกต่างออกไป การทำ chamfer ขนาดเล็กสามารถช่วยลดเศษโลหะ (deburring) เพิ่มความสะดวกในการจัดการและประกอบชิ้นส่วน และโดยทั่วไปแล้วก็ง่ายกว่าการทำขอบโค้งภายนอกเพื่อตกแต่ง โปรดระบุให้ชัดเจนว่าการจัดการขอบนั้นมีวัตถุประสงค์เชิงฟังก์ชัน เชิงรูปลักษณ์ หรือเพียงเพื่อขจัดความแหลมคมเท่านั้น
กระเป๋าที่ลึกและแคบต้องใช้เครื่องมือตัดที่มีความยาวมาก ซึ่งมีแนวโน้มจะเกิดการเบี่ยงเบนและสั่นสะเทือนได้ง่ายกว่า ควรใช้ดอกสว่านที่มีเส้นผ่านศูนย์กลางใหญ่ที่สุดเท่าที่เป็นไปได้ และมีความยาวสั้นที่สุดเท่าที่ใช้งานได้จริง ถ้าผนังไม่จำเป็นต้องบางเพื่อให้มีพื้นที่ว่างหรือลดน้ำหนัก ให้เพิ่มความหนา หรือใช้โครงเสริม (ribs) และค้ำยัน (buttresses) ถ้าผนังต้องคงความบางไว้จริง ๆ ให้ระบุว่าเป็นคุณลักษณะสำคัญ และหารือเกี่ยวกับวิธีจับชิ้นงานและการตรวจสอบก่อนเข้าสู่ขั้นตอนการผลิต
เมื่อกระเป๋ามีอยู่เพียงเพื่อลดน้ำหนัก ให้เปรียบเทียบประโยชน์ที่ได้กับต้นทุนในการกลึง รูปทรงเปิดที่เรียบง่ายขึ้น รัศมีมุมที่ใหญ่ขึ้น หรือกระเป๋าที่ตื้นขึ้น อาจให้ประโยชน์เชิงฟังก์ชันเกือบทั้งหมด ในขณะที่ลดจำนวนครั้งที่ต้องเปลี่ยนเครื่องมือและเวลาไซเคิล
เลือกวัสดุและผิวสัมผัสจากแอปพลิเคชัน
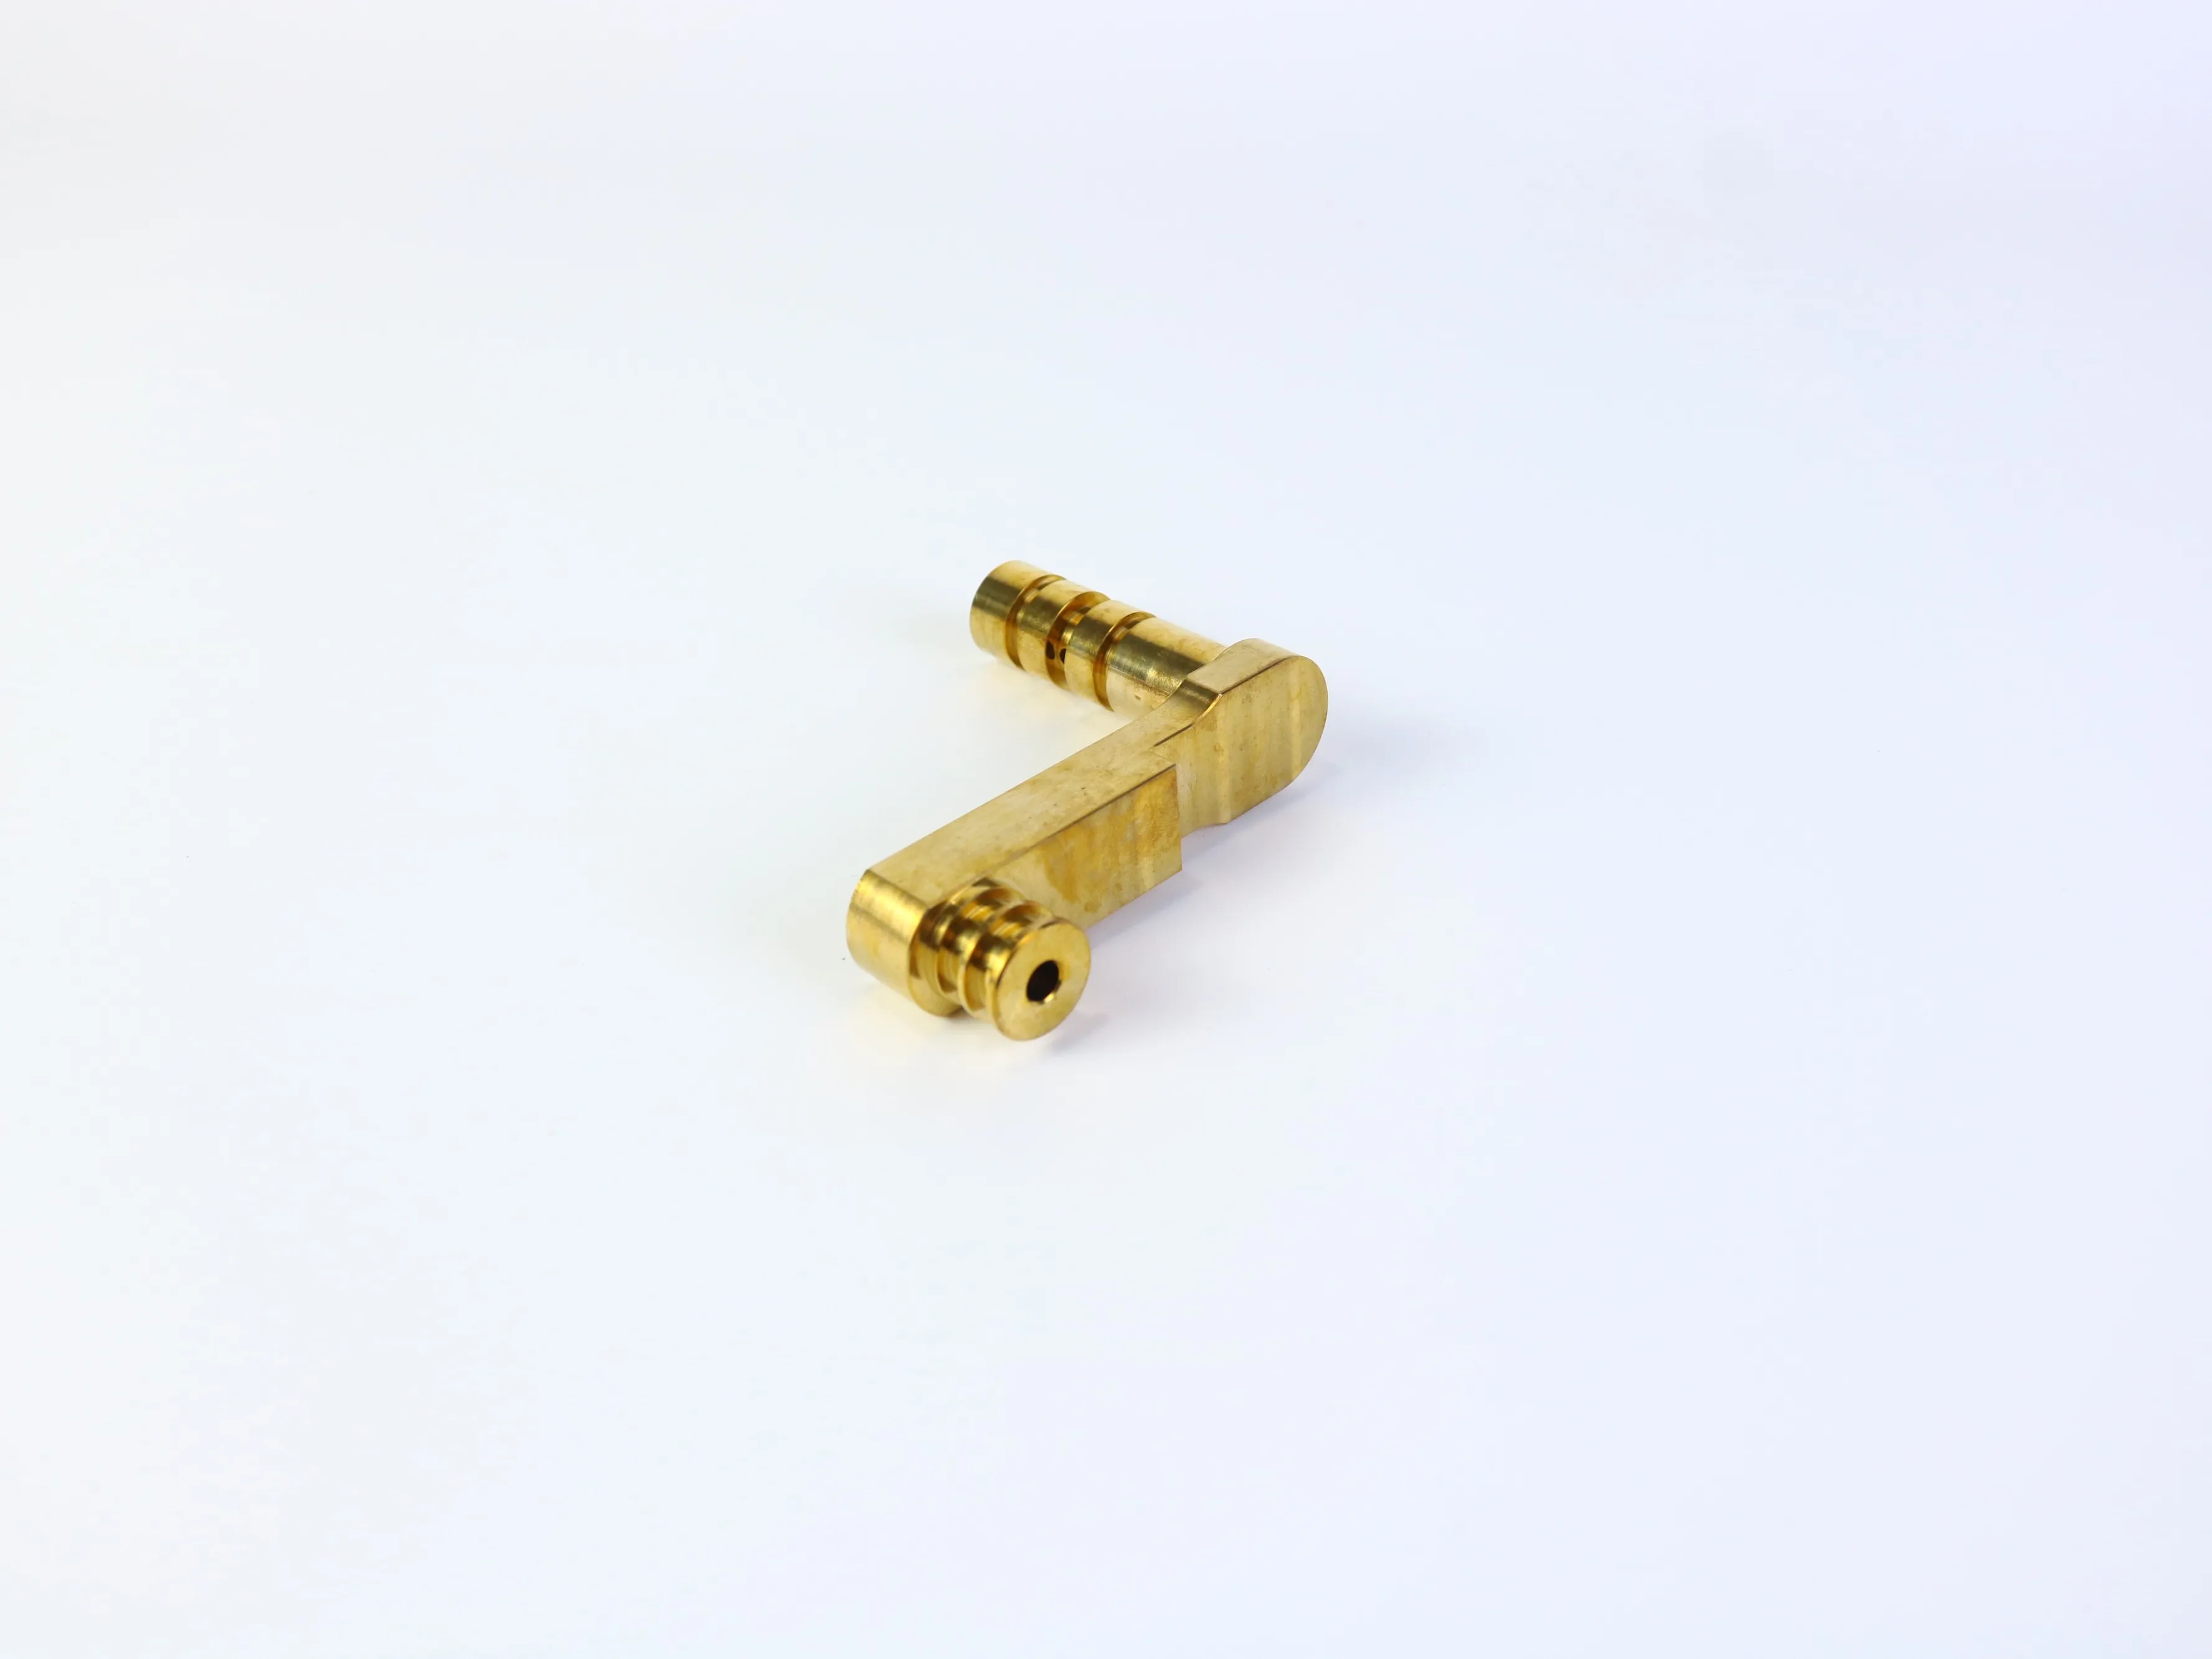
พื้นผิวโลหะที่มีความแวววาวสามารถบ่งชี้ถึงการตกแต่งผิวได้ แต่ภาพถ่ายไม่สามารถยืนยันได้ว่าเป็นอลูมิเนียม สเตนเลสส์ สแตนเลสส์กลุ่มบรอนซ์ การรักษาความร้อน สารเคลือบ หรือคุณสมบัติเชิงกลของวัสดุ โปรดเลือกวัสดุตามข้อกำหนดของการใช้งาน:
- ความแข็งแรงและความแข็งแกร่ง: ระบุภาระที่กระทำ ขีดจำกัดการโก่งตัว และปัจจัยความปลอดภัยที่เกี่ยวข้อง
- การสึกหรอและการสัมผัสแบบไถล: ระบุว่าชิ้นส่วนใด เช่น หมุด เพลา ปลอก หรือตลับลูกปืน เคลื่อนที่สัมผัสกับชิ้นส่วนนี้
- สภาพแวดล้อมที่ก่อให้เกิดการกัดกร่อน: พิจารณาปัจจัยด้านความชื้น สารเคมี เกลือ ความผันแปรของอุณหภูมิ และสภาพการล้าง
- น้ำหนัก: ยืนยันว่าการลดมวลมีวัตถุประสงค์เพื่อการทำงานจริง หรือเป็นเพียงทางเลือกเท่านั้น
- ลักษณะ: ระบุว่าการตกแต่งผิวมีวัตถุประสงค์เพื่อความสวยงาม การป้องกัน หรือทั้งสองอย่าง
- ขั้นตอนการตกแต่งเพิ่มเติม: ระบุกระบวนการตกแต่งผิว เช่น การออกไซด์ (anodizing) การทำให้ผิวเฉื่อย (passivation) การชุบ (plating) การขัดเงา (polishing) การปิดบังบางส่วน (masking) หรือการรักษาอื่น ๆ
แบบแปลนควรระบุเกรดและสถานะของวัสดุอย่างชัดเจน ไม่ใช่เพียงแค่คำว่า 'โลหะ' หรือ 'อลูมิเนียม' เท่านั้น โปรดระบุพื้นผิวที่สำคัญซึ่งต้องคงไว้โดยไม่มีการเคลือบ หรือต้องวัดหลังการตกแต่งผิวแล้วเสร็จ โดยเฉพาะบริเวณที่รองรับตลับลูกปืน เกลียว รูสำหรับประกอบกับชิ้นส่วนอื่น และพื้นผิวที่มีการไถล
พิจารณาค่าความคลาดเคลื่อนเป็นงบประมาณเชิงหน้าที่
ข้อผิดพลาดทั่วไปในการเสนอราคา คือ การกำหนดค่าความคลาดเคลื่อนที่แคบเกินไปสำหรับทุกมิติ ค่าความคลาดเคลื่อนควรสะท้อนถึงหน้าที่การใช้งาน ความสามารถของกระบวนการผลิต และความจำเป็นในการตรวจสอบ หากกำหนดค่าความคลาดเคลื่อนให้แคบลงอาจส่งผลให้ต้องเพิ่มขั้นตอนการตกแต่งเพิ่มเติม ลดความเร็วในการตัด ใช้อุปกรณ์ยึดชิ้นงานเฉพาะทาง ควบคุมอุณหภูมิอย่างเข้มงวด หรือดำเนินการตรวจสอบอย่างละเอียดยิ่งขึ้น นอกจากนี้ ยังอาจเพิ่มความเสี่ยงในการปฏิเสธชิ้นส่วนโดยไม่จำเป็น เมื่อการประกอบไม่ได้ต้องการความแม่นยำในระดับนั้น
- คุณสมบัติหลัก: ระบุขนาด ตำแหน่ง รูปร่าง และความสัมพันธ์ที่จำเป็นสำหรับการประกอบหรือการเคลื่อนไหว
- คุณลักษณะรองรับ: ใช้ค่าความคลาดเคลื่อนที่เหมาะสม เพื่อรักษาความพอดีและลักษณะภายนอก
- มิติขอบเขตที่ไม่สำคัญ: หลีกเลี่ยงความแม่นยำที่เกินความจำเป็น
- ข้อกำหนดด้านพื้นผิว: ระบุค่าความหยาบของผิวเฉพาะเมื่อมีผลต่อการซีล การเลื่อน การรับแรงซ้ำๆ ลักษณะภายนอก หรือการวัด
หากหลุมนั้นออกแบบมาเพื่อการติดตั้งแบบกด (press fit) แบบมีช่องว่าง (clearance fit) หรือแบบระหว่างกลาง (transition fit) ให้ระบุข้อกำหนดการออกแบบอย่างชัดเจน และระบุชิ้นส่วนที่จะประกอบร่วมกัน อย่าคาดหวังว่าผู้จัดจำหน่ายจะสามารถตีความค่าความคลาดเคลื่อนที่สำคัญได้จากภาพถ่ายหรือแบบจำลอง CAD ที่ไม่มีป้ายกำกับ
วางแผนการตรวจสอบก่อนเริ่มการกลึง
การตรวจสอบควรส่งผลต่อแผนการออกแบบและการจัดวางชิ้นงาน ไม่ใช่เพียงแค่การอนุมัติชิ้นงานสุดท้ายเท่านั้น ตัวยึดอาจต้องการตำแหน่งรูสัมพันธ์กับจุดอ้างอิงหลัก พื้นผิวสัมผัสที่เรียบ และขนาดของช่องเปิด ส่วนชิ้นส่วนข้อต่ออาจขึ้นอยู่กับระยะห่างระหว่างศูนย์กลาง เส้นผ่านศูนย์กลางรู ความร่วมศูนย์ และสภาพพื้นผิว
เอกสาร RFQ หรือแบบแปลนควรมีการระบุอย่างชัดเจนว่ามิติใดถือเป็นมิติสำคัญ มาตรฐานการตรวจสอบหรือความคาดหวังในการสุ่มตัวอย่างคืออะไร จำเป็นต้องจัดทำรายงานชิ้นงานต้นแบบหรือไม่ จุดอ้างอิงการวัดใดที่ต้องใช้ และการตรวจสอบจะดำเนินการก่อนหรือหลังการเคลือบผิว หลีกเลี่ยงการร้องขอการ “ตรวจสอบแบบเต็มรูปแบบ” โดยทั่วไปโดยไม่ระบุเอกสารที่ต้องการอย่างชัดเจน เนื่องจากผู้จำหน่ายแต่ละรายอาจตีความคำนี้แตกต่างกัน ทำให้การเปรียบเทียบใบเสนอราคาเป็นเรื่องยาก
สิ่งที่ควรมีใน RFQ สำหรับการกลึงด้วยเครื่อง CNC
RFQ ที่ครบถ้วนจะช่วยให้ผู้ผลิตสามารถประเมินทั้งราคาและแนวทางปฏิบัติได้พร้อมกัน สำหรับตัวยึดและชิ้นส่วนข้อต่อที่ผลิตด้วยเครื่อง CNC ควรรวมสิ่งต่อไปนี้:
- ไฟล์แบบจำลอง 3 มิติในระบบ CAD ที่ควบคุมการปรับปรุง และแบบร่าง 2 มิติที่สอดคล้องกัน เมื่อมีความสำคัญต่อค่าความคลาดเคลื่อน ลวดลายเกลียว พื้นผิวสำเร็จรูป หรือหมายเหตุการตรวจสอบ
- เกรดและสถานะของวัสดุ รวมทั้งปริมาณสำหรับต้นแบบ การผลิตทดลอง และการผลิตจริง
- มิติที่สำคัญ จุดอ้างอิง ความสัมพันธ์เชิงเรขาคณิต และข้อกำหนดเกี่ยวกับเกลียว
- ข้อกำหนดเกี่ยวกับพื้นผิวสำเร็จรูป การเคลือบ ชุบโลหะ การออกซิไดซ์ การทำให้เป็นพาสซีฟ การกำจัดเศษคม และการเว้าขอบ
- เอกสารการตรวจสอบ เกณฑ์การยอมรับ การบรรจุภัณฑ์ การระบุเครื่องหมาย ความสามารถในการติดตามย้อนกลับ และข้อกำหนดด้านการจัดส่ง
- มีข้อจำกัดที่ทราบแล้วเกี่ยวกับการประกอบ การเข้าคู่กับชิ้นส่วนอื่น หรืออายุการใช้งานหรือไม่
ขอให้ผู้จัดจำหน่ายระบุสมมุติฐานที่ใช้ในการเสนอราคา ราคาที่เสนอที่มีประโยชน์มากที่สุดไม่จำเป็นต้องเป็นราคาต่ำที่สุดเสมอไป แต่ต้องระบุอย่างชัดเจนถึงวัสดุ กระบวนการ พื้นผิวสำเร็จรูป ขอบเขตการตรวจสอบ ปริมาณ และสิ่งที่ไม่รวมไว้
รายการตรวจสอบการออกแบบที่ใช้งานได้จริง
- จุดอ้างอิงเชิงหน้าที่ถูกกำหนดอย่างชัดเจนหรือไม่
- รูและรูเจาะที่สำคัญถูกกำหนดตำแหน่งจากจุดอ้างอิงเหล่านั้นหรือไม่
- คุณลักษณะหลักสามารถเข้าถึงได้ด้วยเครื่องมือที่ใช้งานได้จริงหรือไม่
- มุมภายในสอดคล้องกับรัศมีของเครื่องมือตัดหรือไม่
- สามารถระบุร่องลึก รูลึก ผนังบาง และโครงสร้างยื่นเข้าด้านในได้หรือไม่
- ชิ้นส่วนสามารถจับยึดได้โดยไม่ทำให้พื้นผิวที่ใช้งานจริงบิดเบี้ยวหรือไม่
- ค่าความคลาดเคลื่อนถูกกำหนดเฉพาะสำหรับคุณลักษณะที่จำเป็นเท่านั้นหรือไม่
- เกรดวัสดุได้รับการยืนยันอย่างอิสระจากลักษณะภายนอกหรือไม่
- พื้นผิวหลังการตกแต่งสอดคล้องกับขั้นตอนการประกอบและการตรวจสอบหรือไม่
- แบบแปลนสอดคล้องกับเวอร์ชัน CAD ล่าสุดหรือไม่
- บันทึกการตรวจสอบและเกณฑ์การยอมรับระบุไว้อย่างชัดเจนหรือไม่
- ซัพพลายเออร์รายอื่นสามารถเสนอราคาตามข้อกำหนดเดียวกันนี้ได้โดยไม่ต้องคาดเดาหรือไม่
เลือกคู่ค้าด้านการกลึงที่ทบทวนข้อกำหนดทั้งหมด
พันธมิตรด้านการกลึงที่มีศักยภาพควรให้คุณค่ามากกว่าเพียงแค่ราคาต่อหน่วย ขณะเสนอราคา ผู้จัดจำหน่ายควรหารือเกี่ยวกับประเด็นต่าง ๆ เช่น การเข้าถึงเครื่องมือ การตั้งค่าเครื่องจักร ความพร้อมของวัสดุ ความเสี่ยงด้านการตกแต่งผิว จุดที่ต้องตรวจสอบ และลักษณะเฉพาะของชิ้นส่วนที่อาจเพิ่มต้นทุนหรือลดความสม่ำเสมอในการผลิต PFTWORLD มีหน้าเว็บที่เกี่ยวข้องกับบริการกลึงด้วยเครื่อง CNC และบริการชิ้นส่วนที่ผลิตตามแบบเฉพาะ โปรดยืนยันความสามารถเฉพาะสำหรับโครงการก่อนนำข้อมูลเหล่านั้นไประบุในใบสั่งซื้อหรือการอ้างอิงถึงศักยภาพในการผลิต
คำถามที่พบบ่อย
โครงยึดที่ผลิตด้วยเครื่อง CNC เหมาะสำหรับงานต้นแบบและงานผลิตหรือไม่
ขึ้นอยู่กับรูปทรงเรขาคณิต วัสดุ ปริมาณ และเศรษฐศาสตร์การผลิต หากชิ้นส่วนต้องใช้วัสดุวิศวกรรม รูที่ใช้งานได้จริง พื้นผิวเชื่อมต่อที่แม่นยำ หรือการปรับปรุงแบบก่อนตัดสินใจผลิตจำนวนมาก เครื่อง CNC จะมีประโยชน์อย่างยิ่ง อย่างไรก็ตาม ควรประเมินกระบวนการผลิตขั้นสุดท้ายโดยเปรียบเทียบกับปริมาณที่ต้องการ เวลาต่อรอบการผลิต ค่าใช้จ่ายด้านแม่พิมพ์ และทางเลือกอื่น ๆ
เครื่องกัด CNC สามารถสร้างมุมภายในที่คมสนิทได้หรือไม่
มักไม่ใช้ปลายแบบกลมมาตรฐานในการกลึงมุมด้านใน โดยทั่วไปแล้วมุมด้านในจะมีรัศมีโค้ง หากจำเป็นต้องมีมุมแหลมเพื่อการใช้งานจริง ควรปรึกษาเรื่องการเว้นพื้นที่หรือกระบวนการพิเศษก่อนยืนยันการออกแบบ
สิ่งใดสำคัญกว่ากันระหว่างเส้นผ่านศูนย์กลางรู กับ ตำแหน่งของรู
ขึ้นอยู่กับการประกอบ ตัวหมุดอาจต้องควบคุมเส้นผ่านศูนย์กลางอย่างแม่นยำ ในขณะที่รูสำหรับสลักเกลียวอาจไวต่อความแม่นยำของตำแหน่งมากกว่า ส่วนที่รองรับแบริ่งอาจต้องควบคุมทั้งขนาดและรูปทรง ดังนั้นแบบแปลนควรมีการระบุข้อกำหนดเชิงหน้าที่แทนที่จะใช้ค่าความคลาดเคลื่อนเดียวกันกับรูทุกรู
จำเป็นต้องมีทั้งโมเดล 3 มิติ และแบบแปลน 2 มิติหรือไม่
โมเดล 3 มิติใช้สื่อสารรูปทรงเรขาคณิต ส่วนแบบแปลน 2 มิติแนะนำให้จัดทำอย่างยิ่งเมื่อชิ้นส่วนมีความคลาดเคลื่อนที่สำคัญ รอยเกลียว ข้อกำหนดพื้นผิว ความสัมพันธ์ของจุดอ้างอิง หมายเหตุการตรวจสอบ หรือเงื่อนไขการยอมรับพิเศษ ไฟล์ทั้งสองประเภทควรตรงกับฉบับแก้ไข (revision) เดียวกัน
สามารถระบุวัสดุได้จากภาพถ่ายผลิตภัณฑ์หรือไม่
ไม่ใช่ ภาพถ่ายอาจบ่งชี้ถึงลักษณะหรือผิวสัมผัสที่ดูเป็นโลหะ แต่ไม่สามารถยืนยันเกรดของวัสดุ สภาวะการรักษาความร้อน สารเคลือบ หรือคุณสมบัติด้านกลศาสตร์ได้อย่างเชื่อถือได้ ข้อกำหนดเหล่านี้จำเป็นต้องระบุและตรวจสอบผ่านกระบวนการจัดซื้อและควบคุมคุณภาพ
สรุป
โครงยึดและชิ้นส่วนต่อเชื่อมที่ผลิตด้วยเครื่องจักรซีเอ็นซีจะสามารถประเมินราคา ผลิต และตรวจสอบได้ง่ายขึ้น เมื่อการออกแบบแยกฟังก์ชันออกจากการปรากฏภายนอกอย่างชัดเจน ให้กำหนดจุดอ้างอิง (datum) และพื้นผิวเชื่อมต่อก่อนเป็นลำดับแรก ใช้รัศมีโค้งภายในที่เหมาะสม หลีกเลี่ยงลักษณะที่ลึกหรือบางเกินความจำเป็น วางแผนการเข้าถึงของเครื่องมือและการจัดตั้งตำแหน่งชิ้นงานอย่างรอบคอบ กำหนดค่าความคลาดเคลื่อนตามหน้าที่การใช้งาน และให้ข้อมูลแบบแปลนและข้อกำหนดในการตรวจสอบอย่างเพียงพอ เพื่อให้ผู้จำหน่ายสามารถประเมินราคาตามข้อกำหนดเดียวกันได้
มีโครงยึดหรือชิ้นส่วนต่อเชื่อมแบบเฉพาะสำหรับผลิตหรือไม่
ส่งไฟล์แบบ 3 มิติ แบบแปลน วัสดุ ปริมาณ ค่าความคลาดเคลื่อนที่สำคัญ พื้นผิวสัมผัส และข้อกำหนดในการตรวจสอบให้ PFTWORLD เพื่อหารือเกี่ยวกับความเป็นไปได้ในการผลิตและข้อกำหนดในการประเมินราคา
สำรวจบริการการกลึงด้วยเครื่องจักรซีเอ็นซีควรยืนยันวัสดุสุดท้าย กระบวนการ ความคลาดเคลื่อนที่ยอมรับได้ การตรวจสอบ การจัดส่ง และการติดต่อสำหรับโครงการเฉพาะก่อนดำเนินการซื้อ
สารบัญ
- เหตุใดชิ้นส่วนเหล่านี้จึงต้องการมากกว่าแบบแปลนพื้นฐาน
- เริ่มต้นด้วยจุดอ้างอิงเพื่อการใช้งานจริง (Functional Datums) และพื้นผิวสัมผัส (Interfaces)
- ออกแบบรูให้เอื้อต่อการเข้าถึง ความลึก และการตรวจสอบ
- ใช้รัศมีโค้งภายในและออกแบบโพCKET ให้สามารถผลิตได้จริง
- เลือกวัสดุและผิวสัมผัสจากแอปพลิเคชัน
- พิจารณาค่าความคลาดเคลื่อนเป็นงบประมาณเชิงหน้าที่
- วางแผนการตรวจสอบก่อนเริ่มการกลึง
- สิ่งที่ควรมีใน RFQ สำหรับการกลึงด้วยเครื่อง CNC
- รายการตรวจสอบการออกแบบที่ใช้งานได้จริง
- เลือกคู่ค้าด้านการกลึงที่ทบทวนข้อกำหนดทั้งหมด
- คำถามที่พบบ่อย
- สรุป
- มีโครงยึดหรือชิ้นส่วนต่อเชื่อมแบบเฉพาะสำหรับผลิตหรือไม่