 EN


Gabay para sa inhinyero | Pasadyang mga bahaging nakagawa sa CNC
Gabay sa Disenyo ng mga Bahagi na Nakagawa sa CNC: Mga Thread, Butas, at Mahahalagang Bagay sa RFQ
Isang praktikal na gabay para sa mga inhinyero at mga buyer ng OEM na nangangailangan ng mas malinaw na desisyon sa DFM, mas maikompara ang mga quote, at mas kaunti ang mga sorpresa sa pag-aassemble.
Kapag ang isang pasadyang bahagi ng CNC ay may mga ulo ng bolt, butas, boss, flange, flat na bahagi para sa wrench, o mga naka-mill na tab, ang hugis lamang ang isa sa mga kadahilanan sa paggawa. Ang paraan kung paano tinutukoy ang mga tampok na iyon ay maaaring makaapekto sa pag-access ng tool, paghawak sa gawa, bilang ng setup, pagsusuri, pagtitipon, gastos, at katiyakan ng presyo. Ang mga halimbawa na ipinapakita rito ay kumakatawan lamang sa mga nakikitang uri ng tampok; ang eksaktong materyales, sukat, toleransya, at aplikasyon ay hindi pa kinumpirma mula sa mga litrato.
Ano ang Dapat Suriin Bago Humingi ng Presyo para sa CNC?
Bago ipadala ang isang modelo sa isang supplier ng CNC machining, suriin ang function ng bawat feature, ang access ng tool, ang pagkakasunod-sunod ng proseso, ang priyoridad ng tolerance, at ang ebidensya ng inspeksyon. Itanong kung ano ang ginagawa ng bawat butas, thread, boss, shoulder, o flat; kung ang tool ay makakapasok nang matatag dito; kung kailangan ang turning, milling, pagre-reposition, o mga secondary operation; kung aling mga sukat ang nakaaapekto sa pagkakasya; at kung ano ang kailangang sukatin.
Ang pagsusuring ito ay mas kapaki-pakinabang kaysa sa paglalagay ng matalas na tolerance sa bawat sukat. Ang matalas na tolerance ay maaaring dagdagan ang pagsisikap sa pagmamachine at inspeksyon, samantalang ang hindi malinaw na functional requirements ay maaari pa ring mag-iwan sa supplier na hindi makapili ng tamang proseso.
1. Simulan sa Function ng Bawat Feature
Mga butas: para sa clearance, locating, flow, o fastening?
Maaaring gamitin ang isang butas para sa clearance fastener, locating pin, bearing, shaft, fluid passage, o threaded connection. Ang mga function na ito ay nangangailangan ng iba't ibang diskarte sa disenyo at inspeksyon.
Ang isang butas na tumatawid sa buong bahagi ay karaniwang mas madaling i-machine kaysa sa isang butas na hindi tumatawid, dahil ang mga chips at coolant ay may daanan na lumalabas sa bahagi. Maaaring kailanganin ang isang butas na hindi tumatawid kapag ang kabaligtaran na ibabaw ay dapat manatiling buo, ngunit ang lalim nito, ang pag-access ng tool, at ang pag-alis ng mga chips ay dapat suriin nang maaga.
Kung ang isang butas ay ginagamit para ilocated ang isang dowel, bearing, bushing, o shaft, maaaring hindi sapat ang diameter lamang. Ang drawing ay maaari ring kailangang magkontrol ng posisyon, perpendicularity, cylindricity, o ang ugnayan nito sa isang datum. Kung ang butas ay nagbibigay lamang ng clearance para sa isang fastener, maaaring dagdagan ng gastos ang labis na mahigpit na tolerance sa diameter nang hindi nagpapabuti sa assembly.
Mga threads: tukuyin ang koneksyon, hindi lamang ang pitch
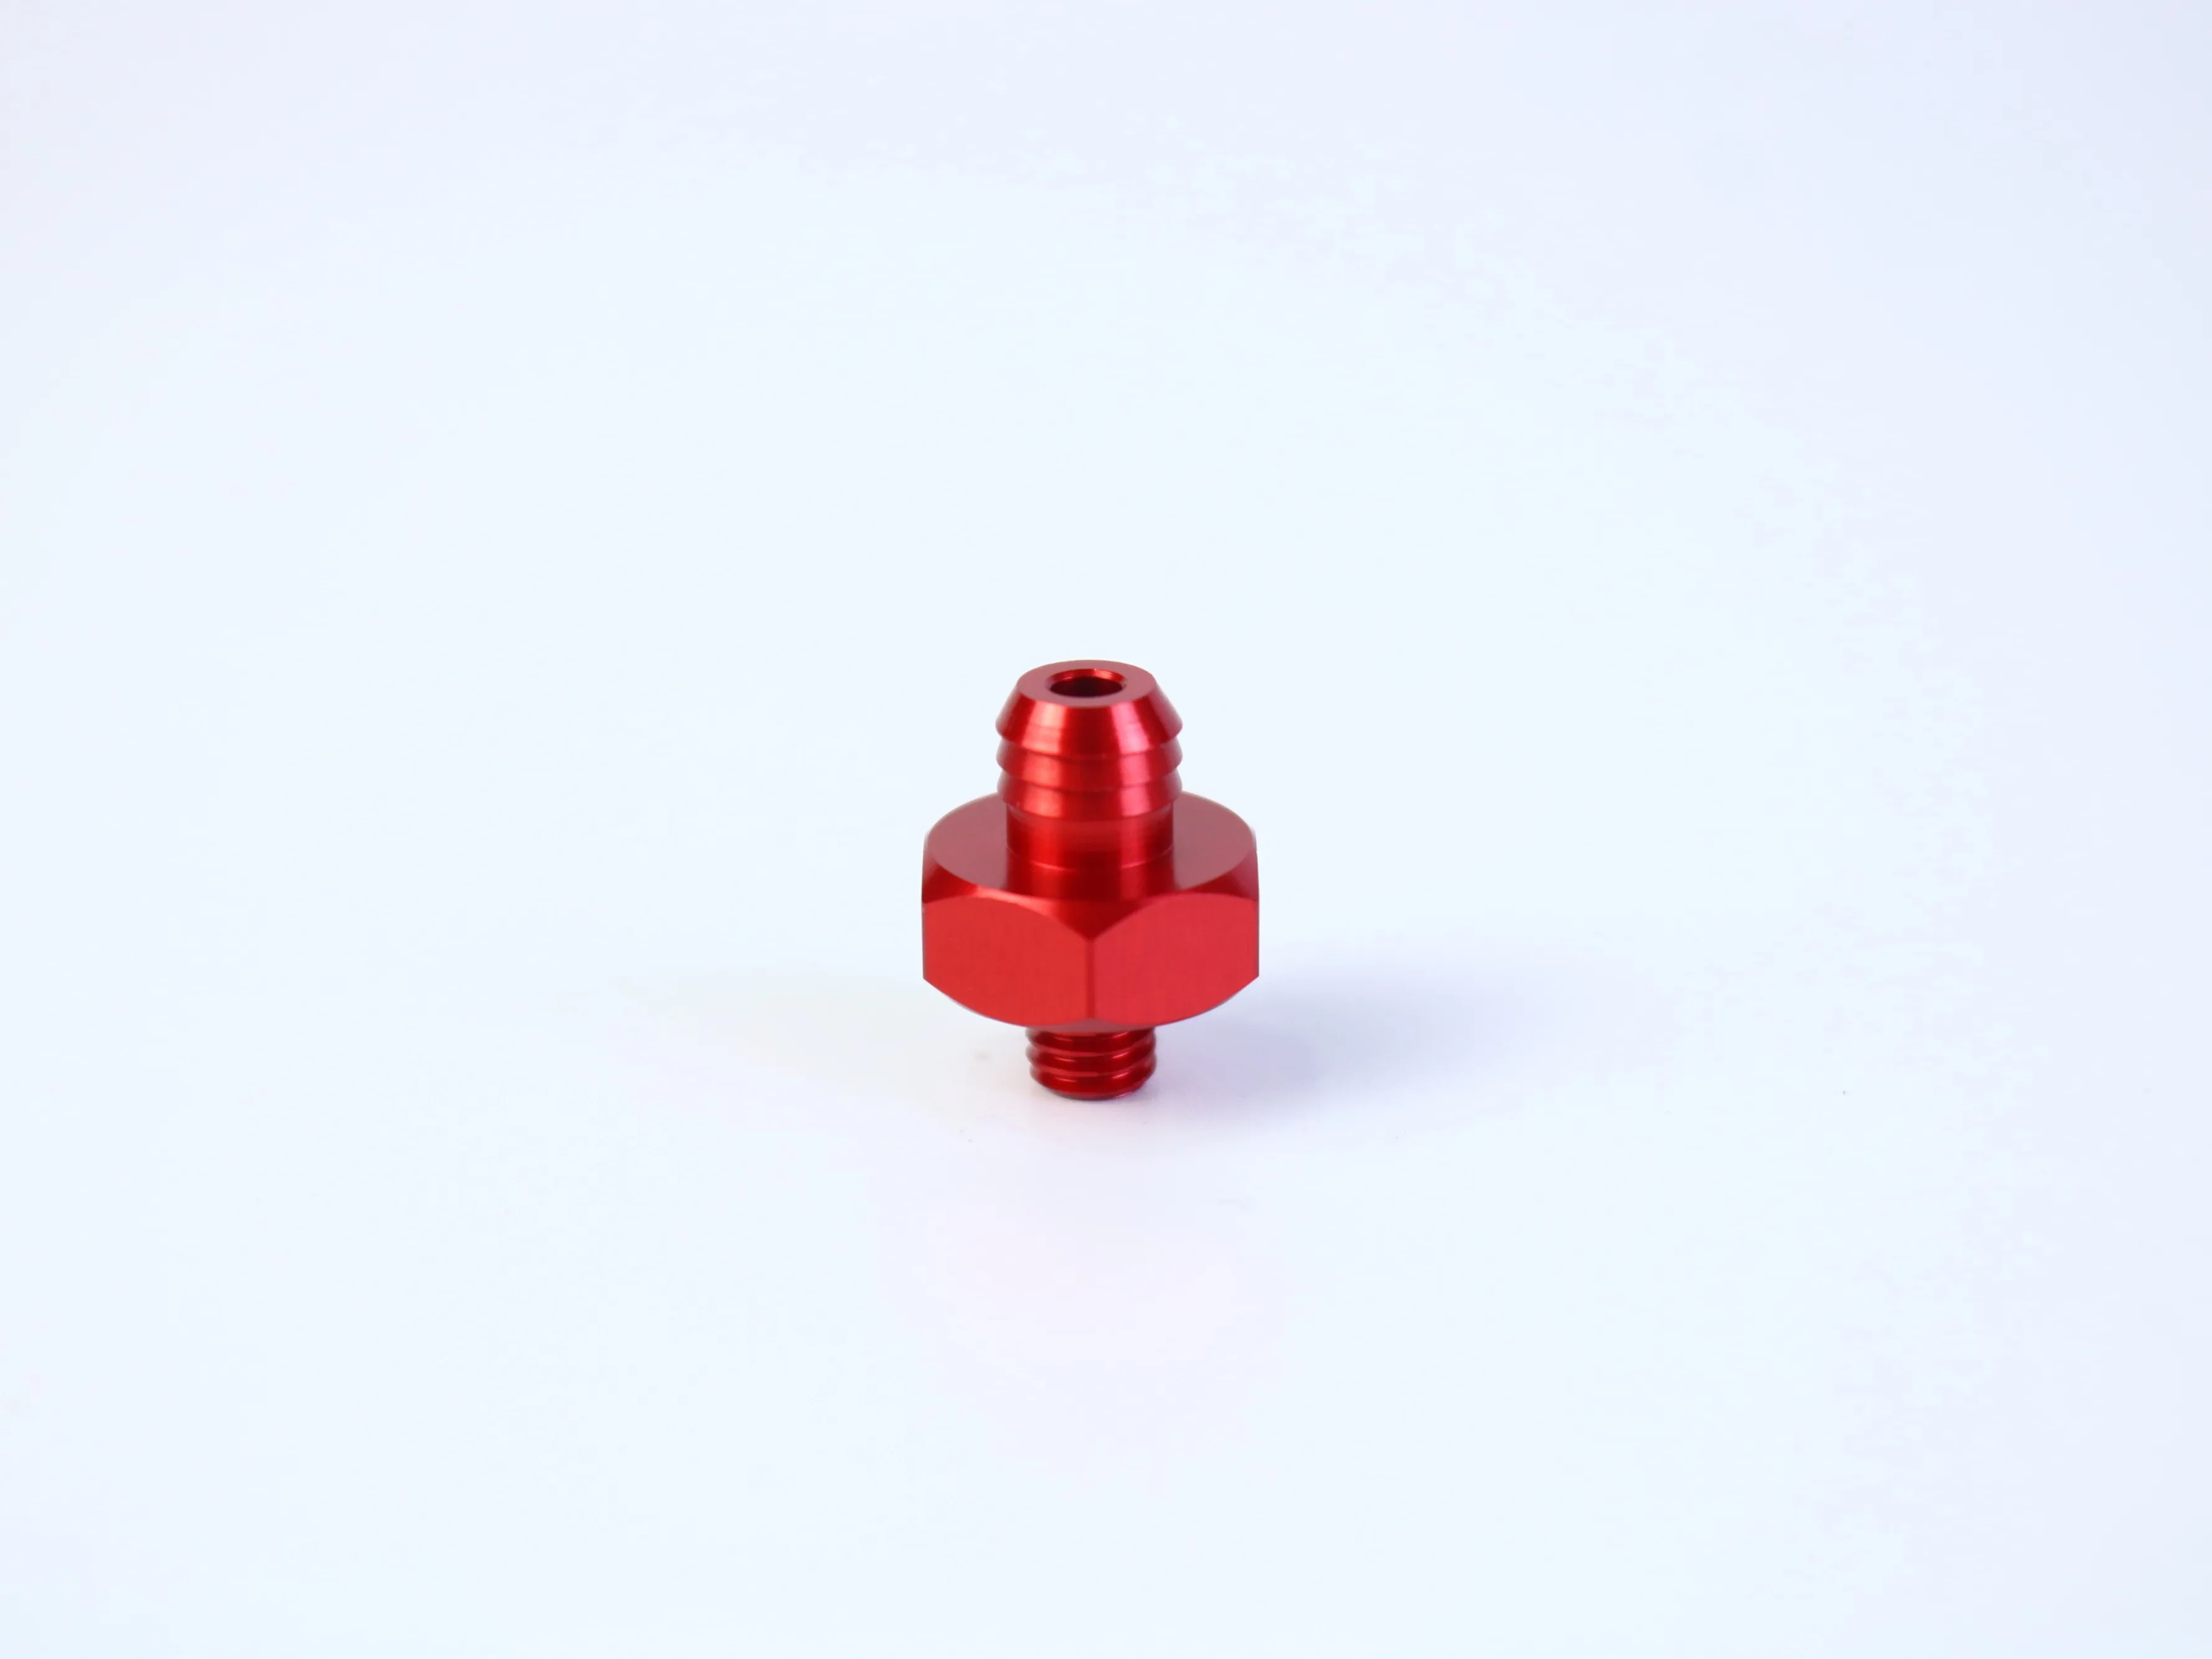
Para sa mga external o internal na threads, ang RFQ ay dapat magtukoy ng thread standard at designation, major diameter at pitch kung may kinalaman, thread class o fit, usable engagement length, internal o external form, mating component, inspection method, at anumang lead-in chamfer, relief, o runout requirement.
Ang isang butas na may panloob na sinulid ngunit walang bukas na dulo ay kailangang may karagdagang lalim na walang sinulid sa ilalim ng ginagamit na bahagi ng sinulid. Ang espasyong ito ay nagbibigay-daan sa kasangkapan na matapos ang paggawa ng sinulid at nagbibigay din ng lugar para sa mga maliit na piraso ng metal na nabubuo habang kinukutkot ang materyal. Ang pagtukoy ng mas malalim na sinulid kaysa sa kailangan ng sambitan ay maaaring magdulot ng mas mahabang oras ng produksyon at mas kumplikadong pagsusuri nang hindi nagpapabuti sa kalakip na koneksyon.
2. Suriin ang Access ng Kasangkapan, Lalim, at Panloob na Mga Sulok
Ang CNC machining ay isang prosesong panaog (subtractive). Dapat pisikal na maabot ng kasangkapan ang materyal, alisin ang mga maliit na piraso ng metal, at manatiling sapat na matibay upang mapanatili ang kinakailangang hugis at surface finish.
Mga napakalalim na butas at makitid na mga bahagi
Habang tumataas ang lalim ng butas kumpara sa diameter nito, mas mahirap gawin ang pag-alis ng mga maliit na piraso ng metal at mas madaling lumuwang ang kasangkapan. Ang isang butas na walang bukas na dulo sa loob ng napakalalim na puwang o malapit sa mataas na pader ay maaaring kailanganin ng mas mahabang kasangkapan, ibang pagkakasunod-sunod ng hakbang, o dagdag na pag-setup. Ang mga opsyong ito ay maaaring makaapekto sa katumpakan at presyo.
Sa panahon ng pagsusuri ng disenyo, itanong kung ang isang butas na tumatawid sa buong materyal ay maaaring palitan ang isang butas na hindi tumatawid sa buong materyal, kung kinakailangan talaga ang nakasaad na lalim, kung may malinaw na paraan para sa drill, end mill, reamer, o thread tool, kung ang sukat ng karaniwang kagamitan ay angkop, at kung ang tampok ay masyadong malapit sa gilid o mataas na pader.
Mga panloob na radius at mga panlabas na gilid na may break
Ang mga milling cutter ay bilog, kaya ang mga panloob na sulok ay karaniwang binibigyan ng radius imbes na ng perpektong sharp na sulok. Kung kinakailangan nang pampunkto ang isang sharp na panloob na sulok, maaaring kailanganin ng bahagi ang espesyal na kagamitan, mas mabagal na pagmamasin, o isang pangalawang proseso, depende sa hugis at sukat nito.
Madalas na mas madaling gawin ang mga panlabas na gilid gamit ang chamfer o isang tinukoy na edge break. Kung hindi naman mahalaga nang pampunkto ang eksaktong sukat ng chamfer, iwasan ang mahigpit na pagkontrol dito. Sa halip, ipahayag ang kailangang kondisyon ng gilid, tulad ng “break sharp edges” o “remove burrs,” at tukuyin ang anumang gilid na dapat manatiling sharp.
3. Ituring ang mga boss, flange, at mounting pattern bilang mga tampok para sa pag-aassemble
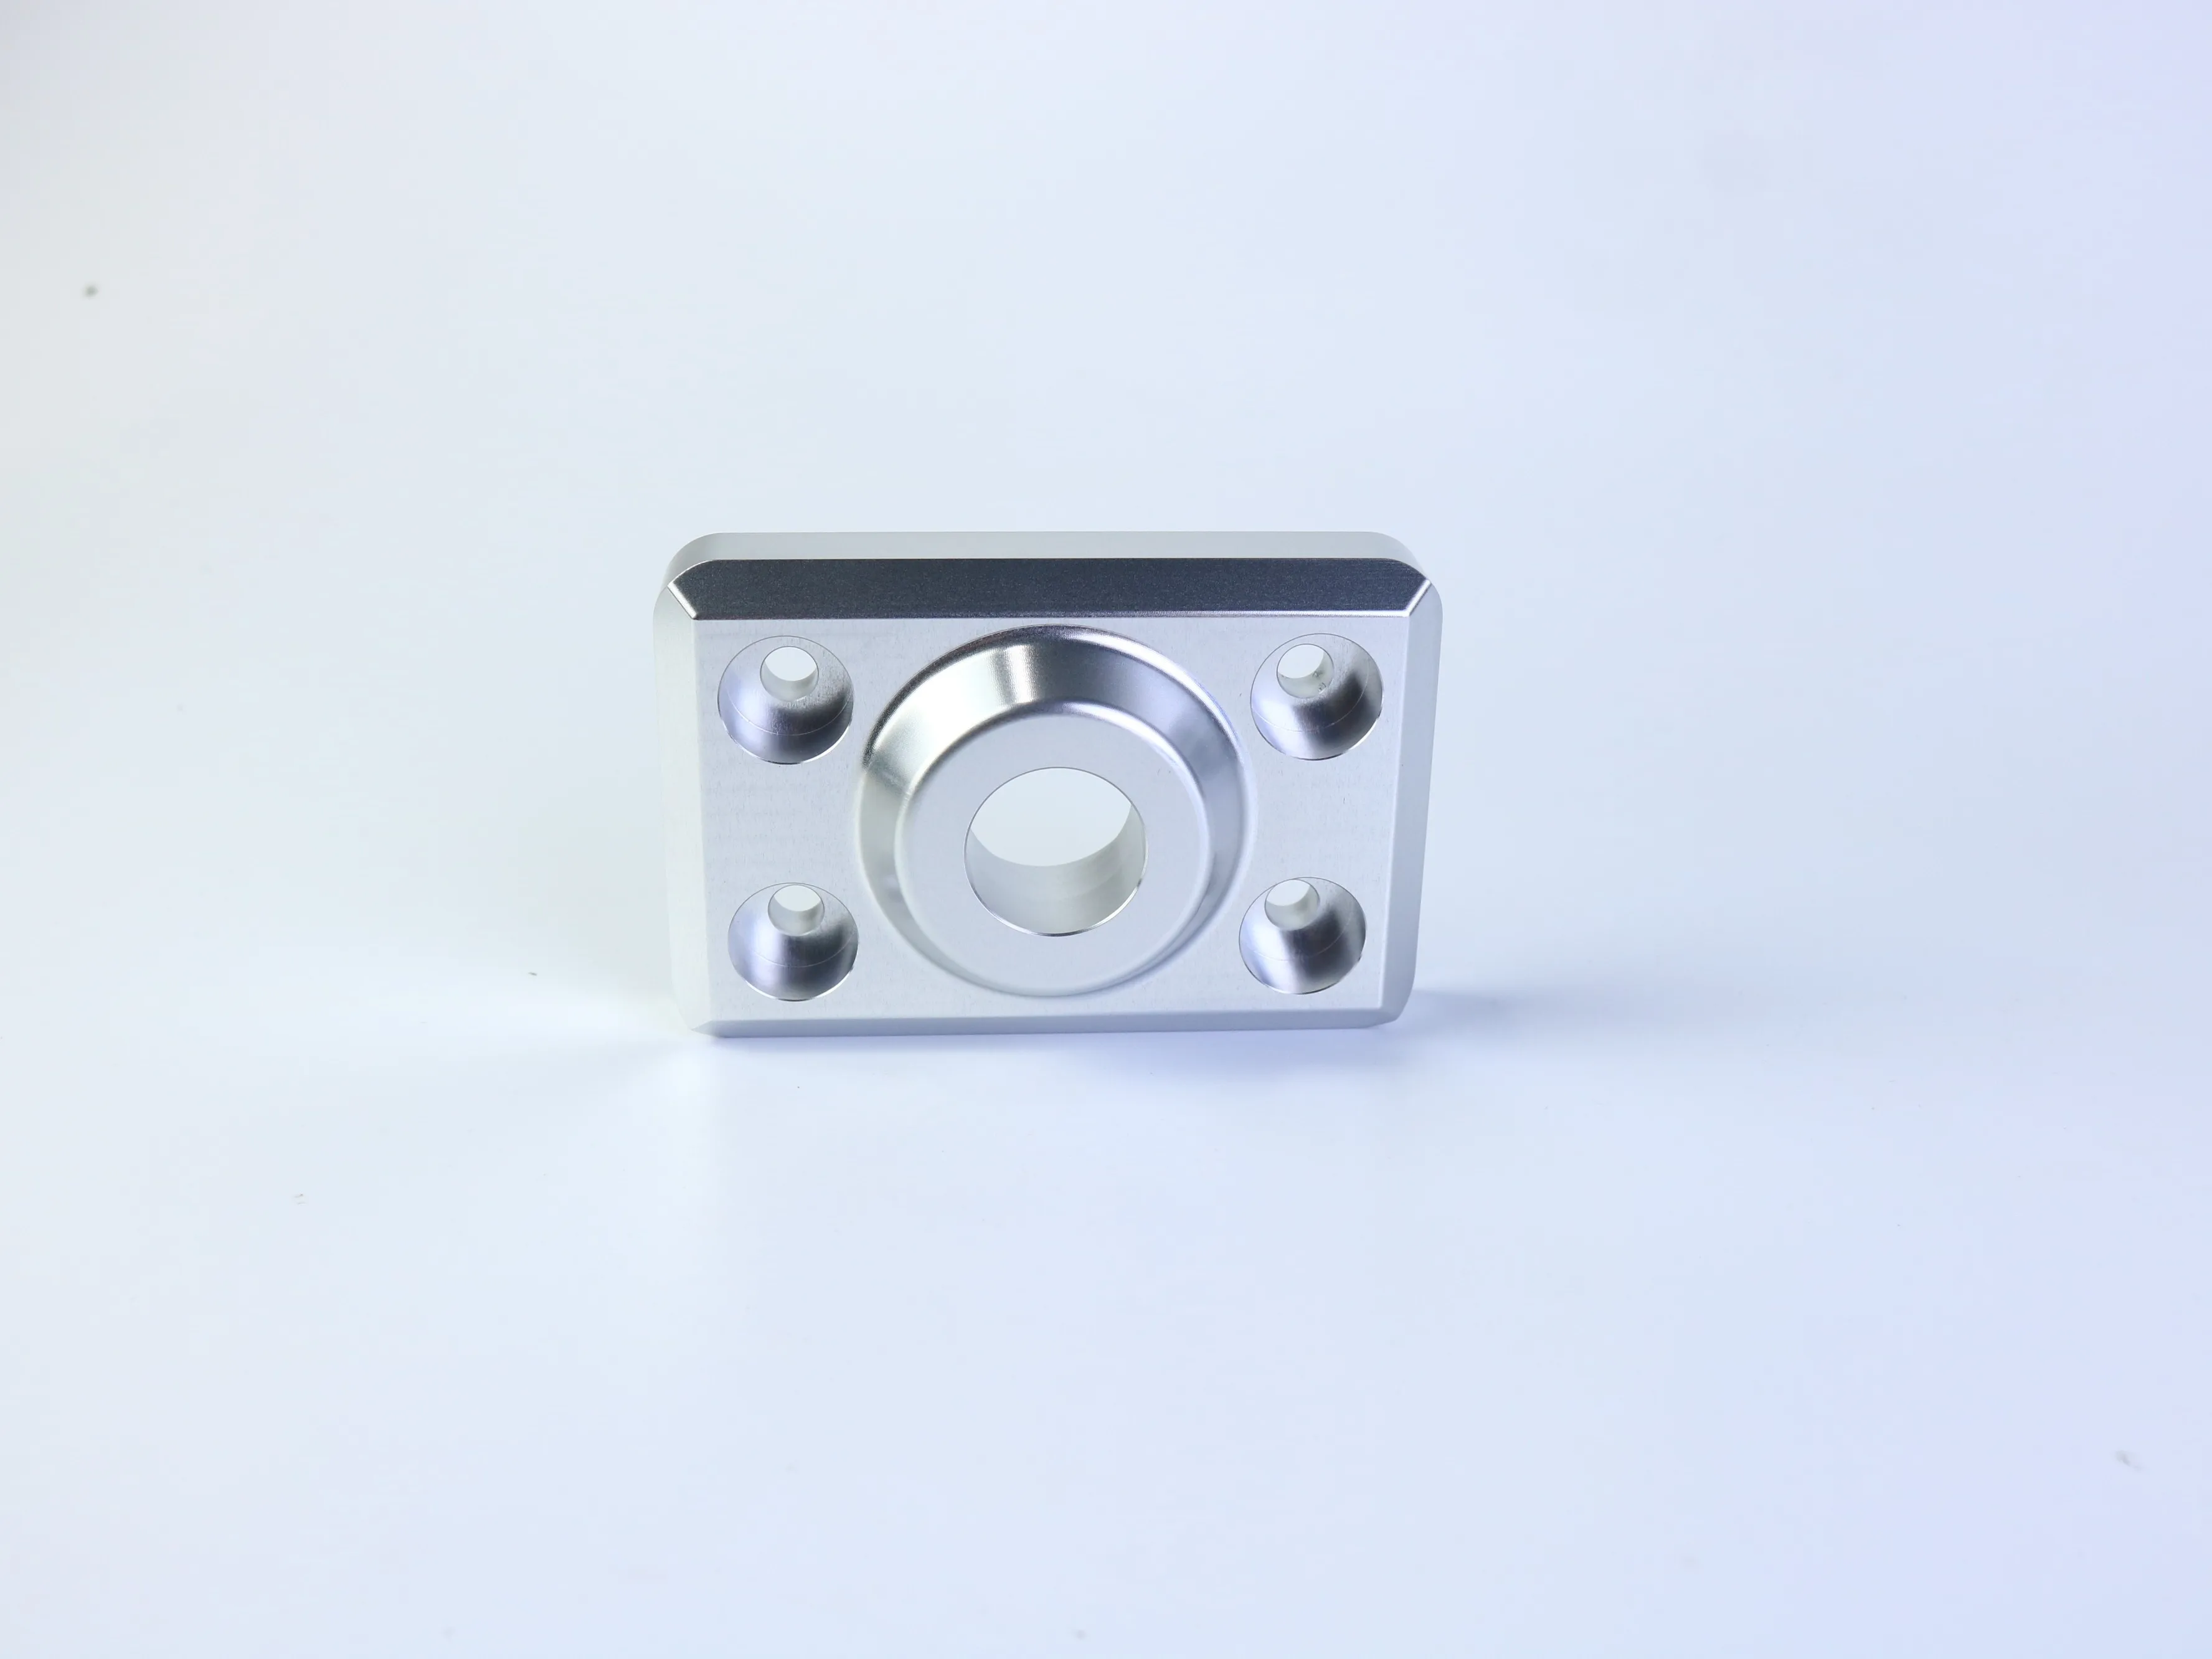
Ang isang parihabang bahagi na may sentral na bilog na tampok at apat na butas para sa pag-mount ay maaaring gamitin bilang mounting plate, flange, adapter, o bracket, ngunit ang isang litrato ay hindi nagpapatunay sa aplikasyon nito. Para sa ganitong uri ng bahagi, ang pinakamahalagang mga tanong ay karaniwang may kinalaman sa relasyon:
- Nasa sentro ba ang sentral na butas na kaugnay ng boss o panlabas na tampok?
- Simetriko ba ang pattern ng mga butas sa paligid ng isang datum axis?
- Dapat ba talagang patag ang ibabaw para sa pag-mount upang makapag-seal o makapag-lokalis ng ibang bahagi?
- Kinokontrol ba ang taas ng boss dahil ito ang tumutukoy sa axial position?
- Ano ang uri ng mga butas para sa bolt—clearance holes, tapped holes, counterbores, o countersinks?
- May kinakailangang relasyon ba sa pagitan ng pattern ng mga butas at ng sentral na tampok?
Ang isang hanay ng magkahiwalay na linear na sukat ay maaaring hindi epektibong ipaunawa ang mga relasyong ito. Kung ang assembly ay umaasa sa lokasyon o oryentasyon ng mga tampok, gamitin ang malinaw na datum structure at ang angkop na GD&T callouts. Kailangan din ng supplier na malaman kung aling mga ibabaw ang pangunahing sanggunian sa panahon ng setup at inspeksyon.
4. Ilagay ang mga Toleransya ayon sa Gamit
Ang isang praktikal na estratehiya para sa toleransya ay naghihiwalay sa pangkalahatang sukat, mga sukat na may kinalaman sa gamit, at mga ugnayang heometriko. Ang pangkalahatang toleransya ay maaaring gamitin sa mga hindi mahalagang haba, mga estetikong hakbang, o mga tampok na may clearance kapag malinaw ang pamantayan sa drawing. Ang mga toleransya sa sukat na may kinalaman sa gamit ay dapat ilagay malapit sa mga fit, mga shoulder, mga diameter ng butas, mga interface ng thread, at mga tampok na ginagamit sa paglokal. Ang mga toleransya sa heometriya ay angkop para sa posisyon, patlat, perpendicularity, profile, o mga ugnayang orientation na nakaaapekto sa pag-aassemble.
- Pangkalahatang Toleransya: Ginagamit para sa mga hindi mahalagang tampok sa ilalim ng isang tinukoy na pamantayan sa drawing.
- Toleransya sa sukat na may kinalaman sa gamit: Ginagamit kung ang sukat ay direktang nakaaapekto sa fit o sa pagganap.
- Geometric tolerance: Gumamit ng mga datum at GD&T kung mahalaga ang ugnayan ng isang tampok sa isa pang tampok.
Huwag kopyahin ang karaniwang toleransya ng isang supplier sa iyong drawing nang hindi sinusuri kung ito ay sumasalamin sa iyong layunin sa disenyo. Ang isang binanggit na karaniwang toleransya ay hindi awtomatikong angkop para sa isang bearing seat, sealing face, threaded connection, o precision locating feature. Hiwalayin din ang manufacturing tolerance mula sa surface finish. Maaaring tumugon ang isang bahagi sa kinakailangang sukat ngunit mabigo pa rin kung ang sealing o sliding surface ay may maling roughness o direksyon ng tool-mark.
5. Tukuyin ang Materyales at Surface Treatment nang Hiwalay
Ang kulay o reflectivity ng isang komponenteng nakakuha ng litrato ay hindi patunay sa kanyang materyales. Ang isang pilak na bahagi ay maaaring aluminum, stainless steel, plated steel, o iba pang alloy; ang isang pula na bahagi ay maaaring anodized, painted, plated, o kinuha ang litrato sa ilalim ng colored lighting.
Ang RFQ ay dapat magtala ng grado at kondisyon ng materyal kung kailan ito may kinalaman, kasama ang anumang kinakailangang sertipikasyon. Kung ang materyal ay hindi pa nakapirmehan, ipaliwanag sa halip ang mga kinakailangang katangian: lakas, timbang, pagkakalantad sa korosyon, conductivity, pagsuot, ugali sa magnetismo, temperatura, at kakatayan sa pagkakasabay sa iba pang materyales na tutugma dito.
Ang paggamit ng surface treatment ay dapat din tukuyin nang hiwalay. Ang anodizing, passivation, plating, blasting, polishing, at powder coating ay maaaring makaapekto sa itsura, resistensya sa korosyon, pagsuot, conductivity, sukat, at masking. Ang mga mahahalagang sukat ay maaaring kailangang suriin bago at pagkatapos ng finishing. Ang isang kapaki-pakinabang na RFQ ay nagtutukoy ng mga functional o visual na ibabaw, ang kinakailangang standard ng finishing, at kung ang mga thread, bores, datums, o sealing surfaces ay kailangang protektahan.
6. Gawin ang RFQ na sapat na kumpleto upang ma-compare ang mga supplier
Hindi makakagawa ng katumbas na quote ang isang supplier kung bawat bidder ay kailangang hulaan ang iba’t ibang hanay ng mga assumpyon. Isama ang sumusunod na impormasyon kapag ito ay magagamit.
- Mga datos sa disenyo: 2D na drawing na may kontroladong bersyon, 3D na CAD model, mga yunit, paraan ng proyeksiyon, materyales, paggamot sa ibabaw, pagmamaskara, pangkalahatang toleransya, mahahalagang toleransya, mga datum, GD&T, mga pamantayan sa thread, lalim, impormasyon tungkol sa pagkakasunod-sunod ng mga bahagi, pag-alis ng mga talim, at kondisyon ng mga gilid.
- Komersyal na datos: prototype, pilot, maliit na batch, o produksyon na yugto; kailangang dami; inaasahang taunang dami kung kilala; dami ng sample; milestone ng paghahatid; packaging, paglalabel, traceability, destinasyon, mga trade terms, at kinakailangang dokumento ng kalidad.
- Mga teknikal na tanong: Aling mga katangian ang nagdudulot ng pinakamataas na panganib sa kakayahang gawin? Aling mga sukat ang ipinapalagay na gumagamit ng pangkalahatang toleransya? Kailangan ba ng proseso ng maraming setup o sekondaryang operasyon? Kasama ba ang tooling, fixtures, finishing, inspection, at packaging?
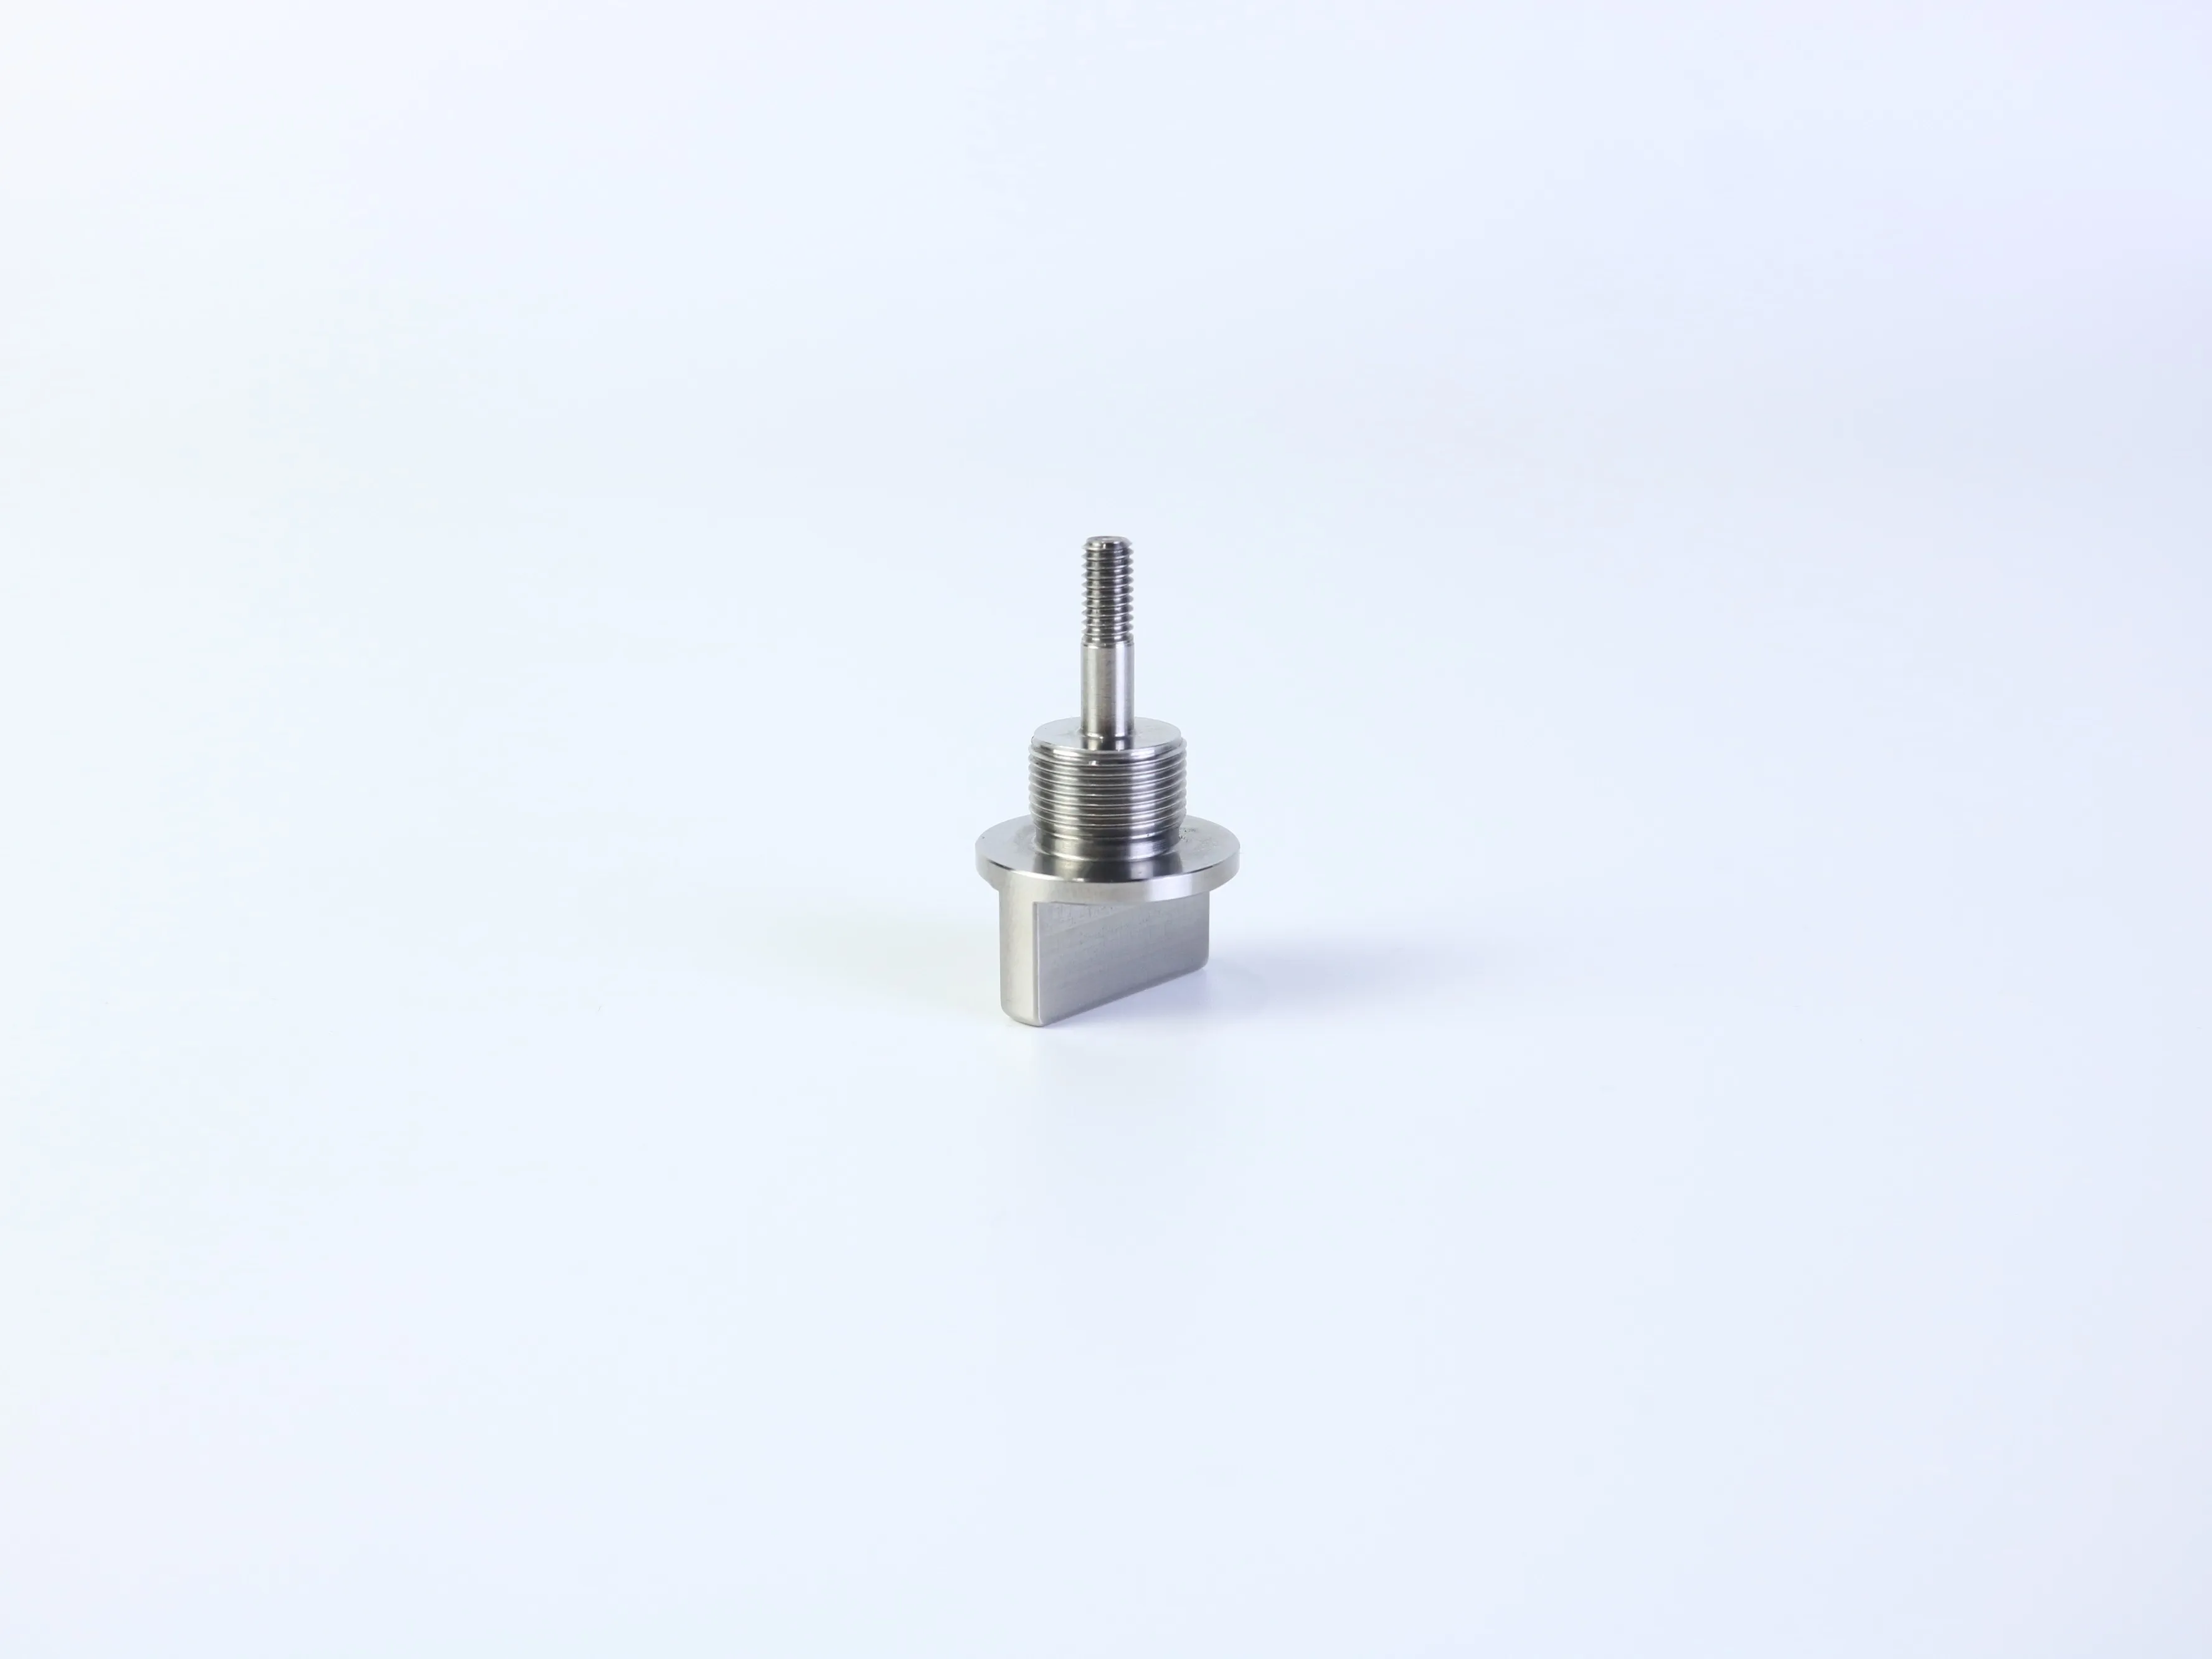
Para sa isang bahagi na tinurno at pinagpino, kilalanin ang mahalagang ugnayan ng axis sa patag na ibabaw at ang oryentasyon nito sa pag-ikot. Maaaring hindi sapat ang simpleng pagtuturno kung ang bahagi ay may flange, nakapalit na seksyon, stem, rectangular na tab, pinagpino na patag na ibabaw, o cross-feature. Dapat gawin ng drawing ang ugnayang ito na masusukat imbes na batay lamang sa paningin.
Isang mas mainam na tanong para sa RFQ
Hilingin sa tagapag-suplay na ilista ang mga panganib sa paggawa at ang mga pangunahing palagay sa quote bago ang produksyon. Sa ganitong paraan, maliwanag ang mga nakatagong sekondaryang operasyon, di-malinaw na mga ulo ng bolts, kulang na ebidensya sa inspeksyon, at di-tiyak na mga toleransya habang ang mga pagbabago ay pa-ring madaling maisagawa.
7. Karaniwang Panganib sa Gastos at Kalidad
Hindi kinakailangang presisyon
Ang paglalagay ng matalas na toleransya sa bawat katangian ay maaaring magdulot ng pagtaas sa oras ng pagmamasin, pagsisikap sa inspeksyon, peligro ng scrap, at limitasyon sa pagpili ng tagapag-suplay. I-reserba ang mga kinakailangan sa presisyon para lamang sa mga katangian na talagang kailangan nito.
Mga nakatagong sekondaryang operasyon
Ang isang nababaling katawan na may milled flat, slot, cross-hole, o rectangular tab ay maaaring kailanganin ng isa pang setup. Kung ang drawing ay hindi nagtutukoy sa ugnayan sa pagitan ng turned axis at ng milled feature, maaaring kailanganin ang klaripikasyon bago ang pagkuwota o produksyon.
Di-malinaw na mga thread at mahinang plano sa pagsusuri
Ang isang thread callout na walang standard, class, effective length, o mating requirement ay hindi kumpleto. Kung ang isang hole pattern, flange face, boss, o threaded axis ay may kahalagahan sa pagganap, ipahayag kung paano ito dapat i-reference at i-verify. Ang 'Inspect all dimensions' ay mas kaunti ang kapaki-pakinabang kaysa sa pagtukoy sa mga critical characteristics at sa kinakailangang format ng ulat.
8. Praktikal na CNC DFM at RFQ Checklist
- Bawat butas ay may tiyak na tungkulin, at ang bawat lalim ng blind-hole ay kinakailangan at ma-access.
- Ang mga standard ng thread, mga class, mga lalim, mga mating parts, mga relief, at mga paraan ng pagsusuri ay nakatala.
- Ang mga hole pattern ay nakakabit sa malinaw na mga datum kapag mahalaga ang lokasyon.
- Ang mga panloob na sulok ay nagpapahintulot ng realistiko ring radius ng cutter, at ang mga manipis na pader o malalim na bulsa ay sinuri na para sa rigidity.
- Ang mga feature ng turning at milling ay may malinaw na proseso at orientation.
- Ang mga critical na sukat ay hiwalay sa pangkalahatang sukat.
- Malinaw ang mga kailangan sa materyales, kondisyon, finish, masking, burr, edge-break, at cosmetic requirements.
- Nakasaad ang dami, yugto ng produksyon, inaasahang delivery, at mga dokumento sa inspeksyon.
- Kinakailangan ang supplier na tukuyin ang mga assumption bago ang produksyon.
Mga Karaniwang Tanong: CNC Machined Parts, Threads, at RFQs
Maaari bang gamitin ang isang 3D CAD model lamang para sa CNC quotation?
Minsan, ngunit maaaring hindi ito magbigay ng malinaw na impormasyon tungkol sa materyales, toleransya, threads, surface finish, datums, mga kinakailangan sa inspeksyon, o mga feature na hindi lubos na kinakatawan ng geometry ng modelo. Ang isang drawing na may revision control o isang nakasulat na specification ay nababawasan ang mga assumption.
Laging mas mainam ba ang through holes kaysa sa blind holes?
Hindi. Ang mga butas na pumupunta sa kabuuan ay karaniwang mas simple kapag hindi sila nakakasagabal sa pagkakabit, ngunit maaaring kailanganin ang isang butas na hindi pumupunta sa kabuuan upang protektahan ang isang ibabaw o tupdin ang isang pangunahing kinakailangan. Pumili ng pinakasimpleng katangian na tumutugon sa disenyo.
Paano ko dapat tukuyin ang isang CNC na bahagi na may sinulid?
Tukuyin ang pamantayan ng sinulid, sukat, distansya ng bawat sinulid, klase o tugma, haba na maaaring gamitin, panloob o panlabas na anyo, mga kinakailangan sa pagpapahina o pagpapaikli ng gilid, kasama na ang bahaging katuwang, at paraan ng pagsusuri. Ang isang nakikitang sinulid ay hindi sapat na ebidensya ng kakatian.
Dapat bang may mahigpit na toleransya ang bawat sukat sa CNC?
Hindi. Ang mahigpit na toleransya ay dapat na nauugnay sa pagtugma, pagganap, o kalidad. Ang isang malinaw na naitakdang pangkalahatang toleransya ay maaaring angkop para sa mga katangian na hindi kritikal.
Maghanda ng Mas Maikli at Mas Maaasahang RFQ para sa CNC Machining
Ang mga naka-thread na fitting, mga mounting plate, mga boss, mga flange, at mga bahagi na hinugot at pinutol ay maaaring gawin nang matagumpay kapag ang kanilang mga kailangan sa pagganap ay isinasalin sa madaling abihin na hugis, angkop na toleransya, malinaw na mga pagpapalagay sa proseso, at sukatin ang mga pamantayan sa pagsusuri.
Ang layunin ay hindi gawing mas kumplikado o mas tiyak ang bawat katangian. Ang layunin ay bigyan ang tagapag-suplay ng sapat na impormasyon upang piliin ang isang angkop na proseso, ma-identify nang maaga ang mga panganib, mag-quote ng parehong saklaw na inaasahan mo, at i-verify ang mga katangian na mahalaga sa iyong pag-aassemble.
Talakayin ang Iyong Pasadyang CNC na Proyekto
Para sa talakayan tungkol sa kakayahang gawin at sa presyo, ihanda ang pinakabagong 2D na drawing, 3D CAD model, mga kailangan sa materyales at surface finish, dami, yugto ng produksyon, at mga inaasahang pagsusuri. Maaaring basahin ang publikong impormasyon ng PFTWORLD tungkol sa CNC machining bago isumite ang mga detalye ng iyong proyekto.
Suriin ang Pasadyang CNC Machining Services