 EN


Mühendislik kılavuzu | Özel CNC işlemeli parçalar
CNC İşlemeli Parçalar Tasarım Kılavuzu: Dişler, Delikler ve RFQ Temelleri
DFM kararlarını daha netleştirmek, karşılaştırılabilir fiyat teklifleri almak ve montajda sürprizleri azaltmak isteyen mühendisler ve OEM satın alma uzmanları için pratik bir kılavuz.
Özel bir CNC parçası dişli yüzeyler, delikler, çıkıntılar, flanşlar, anahtar düzlemleri veya freze ile işlenmiş sekme içerdiğinde, geometri yalnızca üretim kararı verilirken dikkat edilecek tek unsur değildir. Bu özelliklerin tanımlanma şekli, takım erişimini, iş parçası tutma yöntemini, tezgâh kurulum sayısını, muayeneyi, montajı, maliyeti ve fiyat teklifi doğruluğunu etkileyebilir. Burada gösterilen örnekler yalnızca görünür özellik tiplerini temsil eder; fotoğraflardan bu özelliklerin tam malzemeleri, boyutları, toleransları ve uygulamaları doğrulanmamıştır.
Bir CNC Fiyat Teklifi Talep Edilmeden Önce Neler İncelenmelidir?
Bir modeli CNC işleyici tedarikçisine göndermeden önce, özellik fonksiyonunu, takım erişimini, işlem sırasını, tolerans önceliğini ve muayene kanıtlarını gözden geçirin. Her deliğin, dişlinin, çıkıntının, omuzun veya düz yüzeyin ne işe yaradığını sorun; takımın bu öğelere sert bir şekilde ulaşabileceğini kontrol edin; tornalama, frezeleme, yeniden konumlandırma ya da ikincil işlemlerin gerekip gerekmediğini belirleyin; hangi boyutların uyumu etkilediğini tespit edin; ve hangi unsurların ölçüldüğünü belirtin.
Bu inceleme, her boyuta sıkı bir tolerans uygulamaktan daha faydalıdır. Sıkı toleranslar işlemenin ve muayenenin çabasını artırabilirken, işlevsel gereksinimlerin net olmaması tedarikçiyi doğru işlemi seçemeyecek duruma bırakmaya devam edebilir.
1. Her Özelliğin Fonksiyonuyla Başlayın
Delikler: boşluk, konumlandırma, akış veya sabitleme için mi?
Bir delik, boşluklu bağlantı elemanı, konumlama pimi, rulman, mil, akışkan geçişi veya vida bağlantısı amacıyla kullanılabilir. Bu fonksiyonlar farklı tasarım ve muayene yaklaşımları gerektirir.
Bir delikten geçen delik, talaşların ve soğutma sıvısının parçanın içinden geçmesine izin verdiği için genellikle kör bir deliğe göre daha kolay işlenir. Karşı yüzeyin korunması gerekiyorsa kör bir delik gerekli olabilir; ancak derinliği, takım erişimi ve talaş tahliyesi başlangıçta gözden geçirilmelidir.
Bir delik bir pim, rulman, burcu veya mil için konum belirliyorsa yalnızca çap ölçüsü yeterli olmayabilir. Çizim ayrıca konumu, dikliğini, silindirliğini veya bir referans düzleme olan ilişkisini de kontrol etmelidir. Delik yalnızca bir bağlantı elemanı için boşluk sağlıyorsa, gereğinden fazla sıkı bir çap toleransı montaj kalitesini artırmadan maliyeti artırabilir.
Dişler: yalnızca adımı değil, bağlantıyı da tanımlar
Dış veya iç dişler için bir teklif talebi (RFQ), diş standardını ve işaretlemesini, ilgiliyse büyük çapı ve adımı, diş sınıfını veya uyumunu, kullanılabilir temas uzunluğunu, iç veya dış formunu, eşleşen bileşeni, muayene yöntemini ve herhangi bir giriş payını, rahatlatma kesimini veya çıkış payı gereksinimini belirtmelidir.
Bir kör vida deliği normalde kullanışlı vida dibinin altındaki ekstra vida olmayan derinliğe ihtiyaç duyar. Bu alan, takımın vidayı tamamlamasına olanak tanır ve talaşların birikmesi için yer sağlar. Birleşimin ihtiyaç duyduğu ölçüden daha fazla vida derinliği belirtmek, bağlantı kalitesini artırmadan çevrim süresini uzatabilir ve muayeneyi zorlaştırabilir.
2. Takım Erişimi, Derinlik ve İç Köşeleri Kontrol Edin
CNC işlenmesi, çıkarıcı bir süreçtir. Takım fiziksel olarak malzemeye ulaşmalı, talaş kaldırmalı ve gerekli geometriyi ve yüzey kalitesini korumak için yeterince rijit kalmalıdır.
Derin delikler ve dar özellikler
Delik derinliği çapına göre arttıkça talaş kaldırma ve takım sapması zorlaşır. Derin bir cep içinde veya yüksek bir duvarın yakınındaki bir kör delik, daha uzun bir takım, farklı bir işlem sırası ya da ek bir tezgâh ayarı gerektirebilir. Bu seçimler doğruluğu ve fiyatı etkileyebilir.
Tasarım incelemesi sırasında, bir delik yerine geçecek bir geçiş deliği olup olmadığını, belirtilen derinliğin gerekli olup olmadığını, matkap, uç freze, kılavuz veya diş açma aracı için açık bir erişim yolu olup olmadığını, standart bir takım boyutunun uygun olup olmadığını ve özelliğin bir kenar veya yüksek bir duvara çok yakın olup olmadığını sorgulayın.
İç yarıçaplar ve dış kenar kırılmaları
Freze kesicileri yuvarlaktır; bu nedenle iç köşeler genellikle tam olarak keskin bir köşe yerine bir yarıçap alır. Keskin bir iç köşe işlevsel olarak gerekliyse, parça geometrisine bağlı olarak özel bir takım, daha yavaş işlenme veya ikincil bir işlem gerektirebilir.
Dış kenarlar, genellikle pah kırma veya tanımlanmış bir kenar kırılması ile üretmek daha kolaydır. Tam pah boyutu işlevsel olarak önemli değilse, onu sıkı şekilde kontrol etmekten kaçının. Bunun yerine, gerekli kenar durumunu, örneğin “keskin kenarları kır” ya da “tırtılları kaldır” şeklinde belirtin ve keskin kalması gereken herhangi bir kenarı belirtin.
3. Körükler, flanşlar ve montaj desenlerini montaj özellikleri olarak değerlendirin
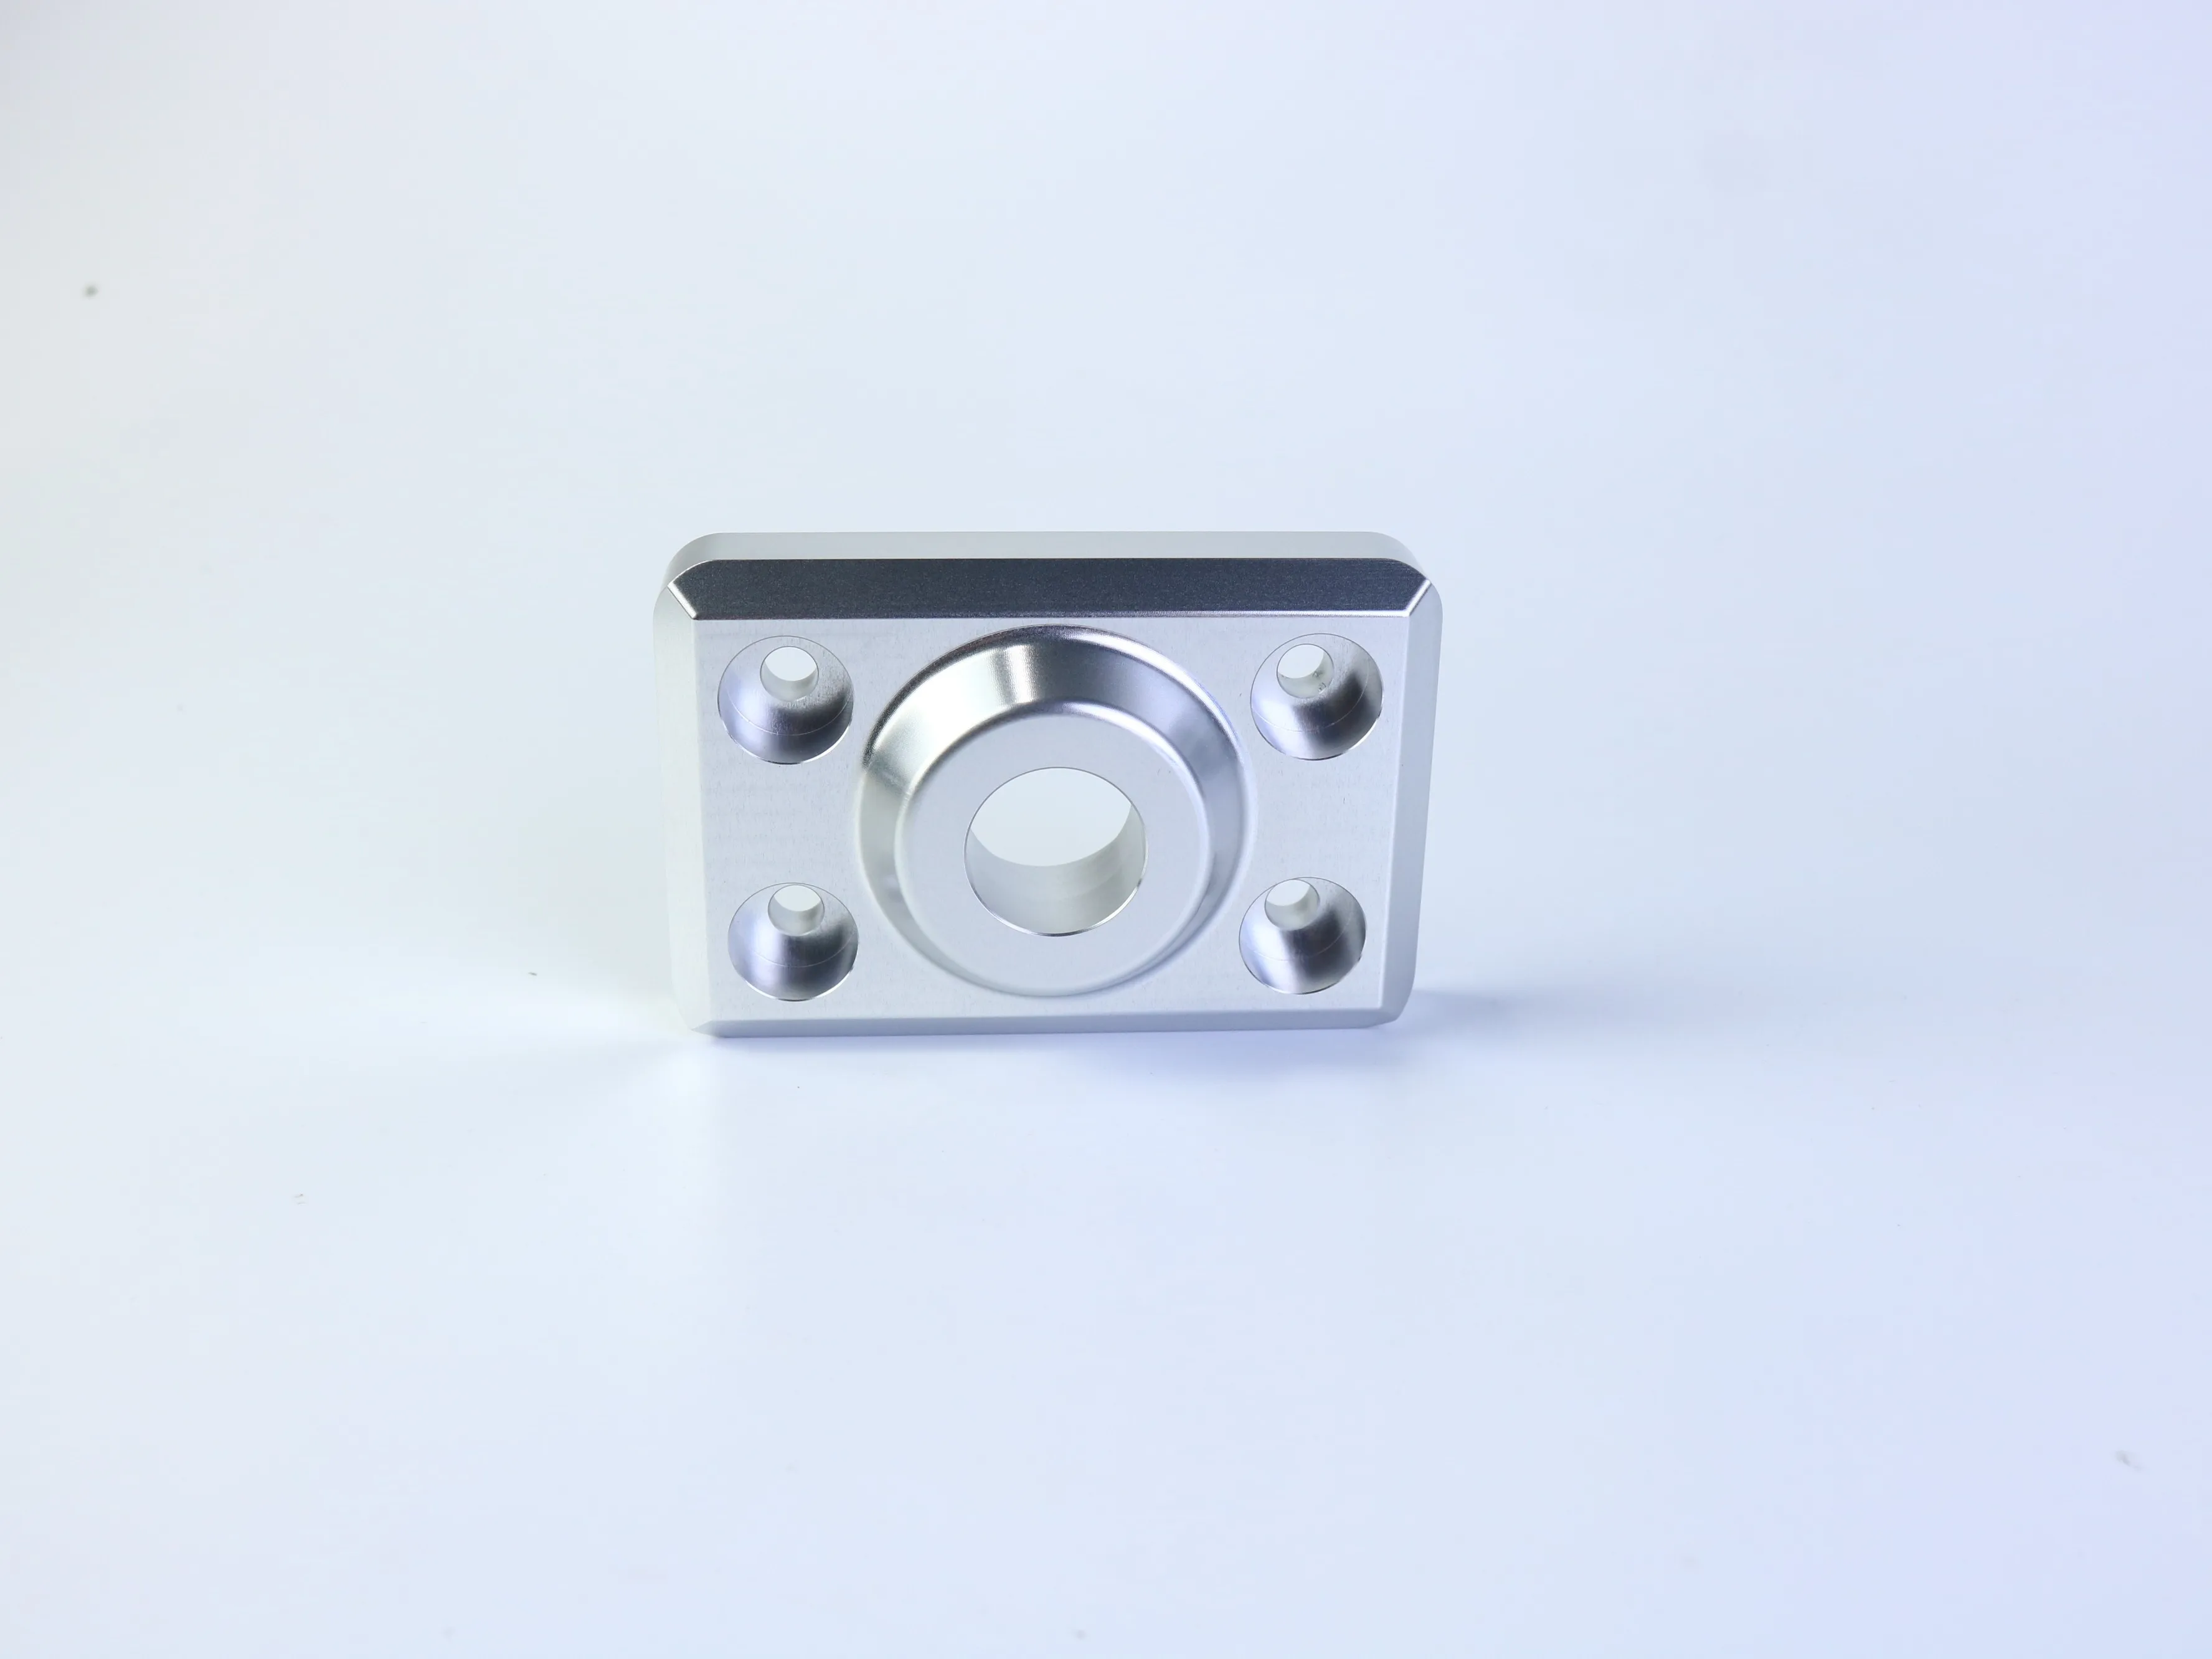
Merkezinde dairesel bir özellik bulunan ve dört delikli montaj düzenine sahip dikdörtgensel bir bileşen, montaj plakası, flanş, adaptör veya bağlantı parçası olarak kullanılabilir; ancak bir fotoğraf uygulamayı doğrulamaz. Bu tür bir parça için en önemli sorular genellikle ilişkisel niteliktedir:
- Merkezi delik, çıkıntıya (boss) veya dış özelliğe göre eşmerkezli midir?
- Delik düzeni, bir referans eksenine göre simetrik midir?
- Montaj yüzeyi, başka bir parçayı sızdırmaz hâle getirmek veya konumlandırmak için yeterince düz mü olmalıdır?
- Çıkıntının (boss) yüksekliği, eksenel konumu belirlediği için kontrol edilmeli midir?
- Cıvata delikleri, geçme delikleri mi, dişli delikler mi, çökertme delikleri mi yoksa kılavuz delikleri midir?
- Delik düzeni ile merkezi özellik arasında bir ilişki gerekliliği var mıdır?
Ayrı ayrı doğrusal boyutlar bu ilişkileri etkili biçimde aktaramayabilir. Montaj, özellik konumu veya yönelimine bağlıysa, net bir referans yapısı ve uygun GD&T talimatları kullanılmalıdır. Ayrıca tedarikçi, kurulum ve muayene sırasında hangi yüzeylerin birincil referanslar olduğunu bilmesi gerekir.
4. Fonksiyona Göre Toleranslar Uygulayın
Pratik bir tolerans stratejisi, genel boyutları, işlevsel boyutları ve geometrik ilişkileri ayırır. Genel toleranslar, çizim standardı açık olduğunda kritik olmayan uzunluklar, estetik basamaklar veya boşluk özelliklerine uygundur. İşlevsel boyutsal toleranslar, geçmeler, omuzlar, delik çapları, vida arayüzleri ve konumlandırma özellikleri yanında yer alır. Geometrik toleranslar, montajı etkileyen konum, düzlemsellik, diklik, profiller veya yön ilişkileri için uygundur.
- Genel Tolerans: Belirli bir çizim standardı altında kritik olmayan özellikler için kullanın.
- İşlevsel boyutsal tolerans: Boyut doğrudan geçme veya performansı etklediğinde kullanın.
- Geometrik tolerans: Özellikler arası ilişkiler önemliyse referans düzlemleri (datums) ve GD&T kullanın.
Tasarım amacınızla uyumlu olup olmadığını kontrol etmeden bir tedarikçinin standart toleransını çiziminize kopyalamayın. Belirtilen bir standart, yatak yuvası, conta yüzeyi, dişli bağlantı veya hassas konumlama özelliği için otomatik olarak uygundur anlamına gelmez. Ayrıca imalat toleransını yüzey pürüzlülüğünden ayırın. Bir parça boyut gereksinimini karşılayabilir, ancak conta veya kayma yüzeyi yanlış pürüzlülüğe veya takım izi yönüne sahipse yine de başarısız olabilir.
5. Malzeme ve Yüzey İşlemini Ayrı Ayrı Belirtin
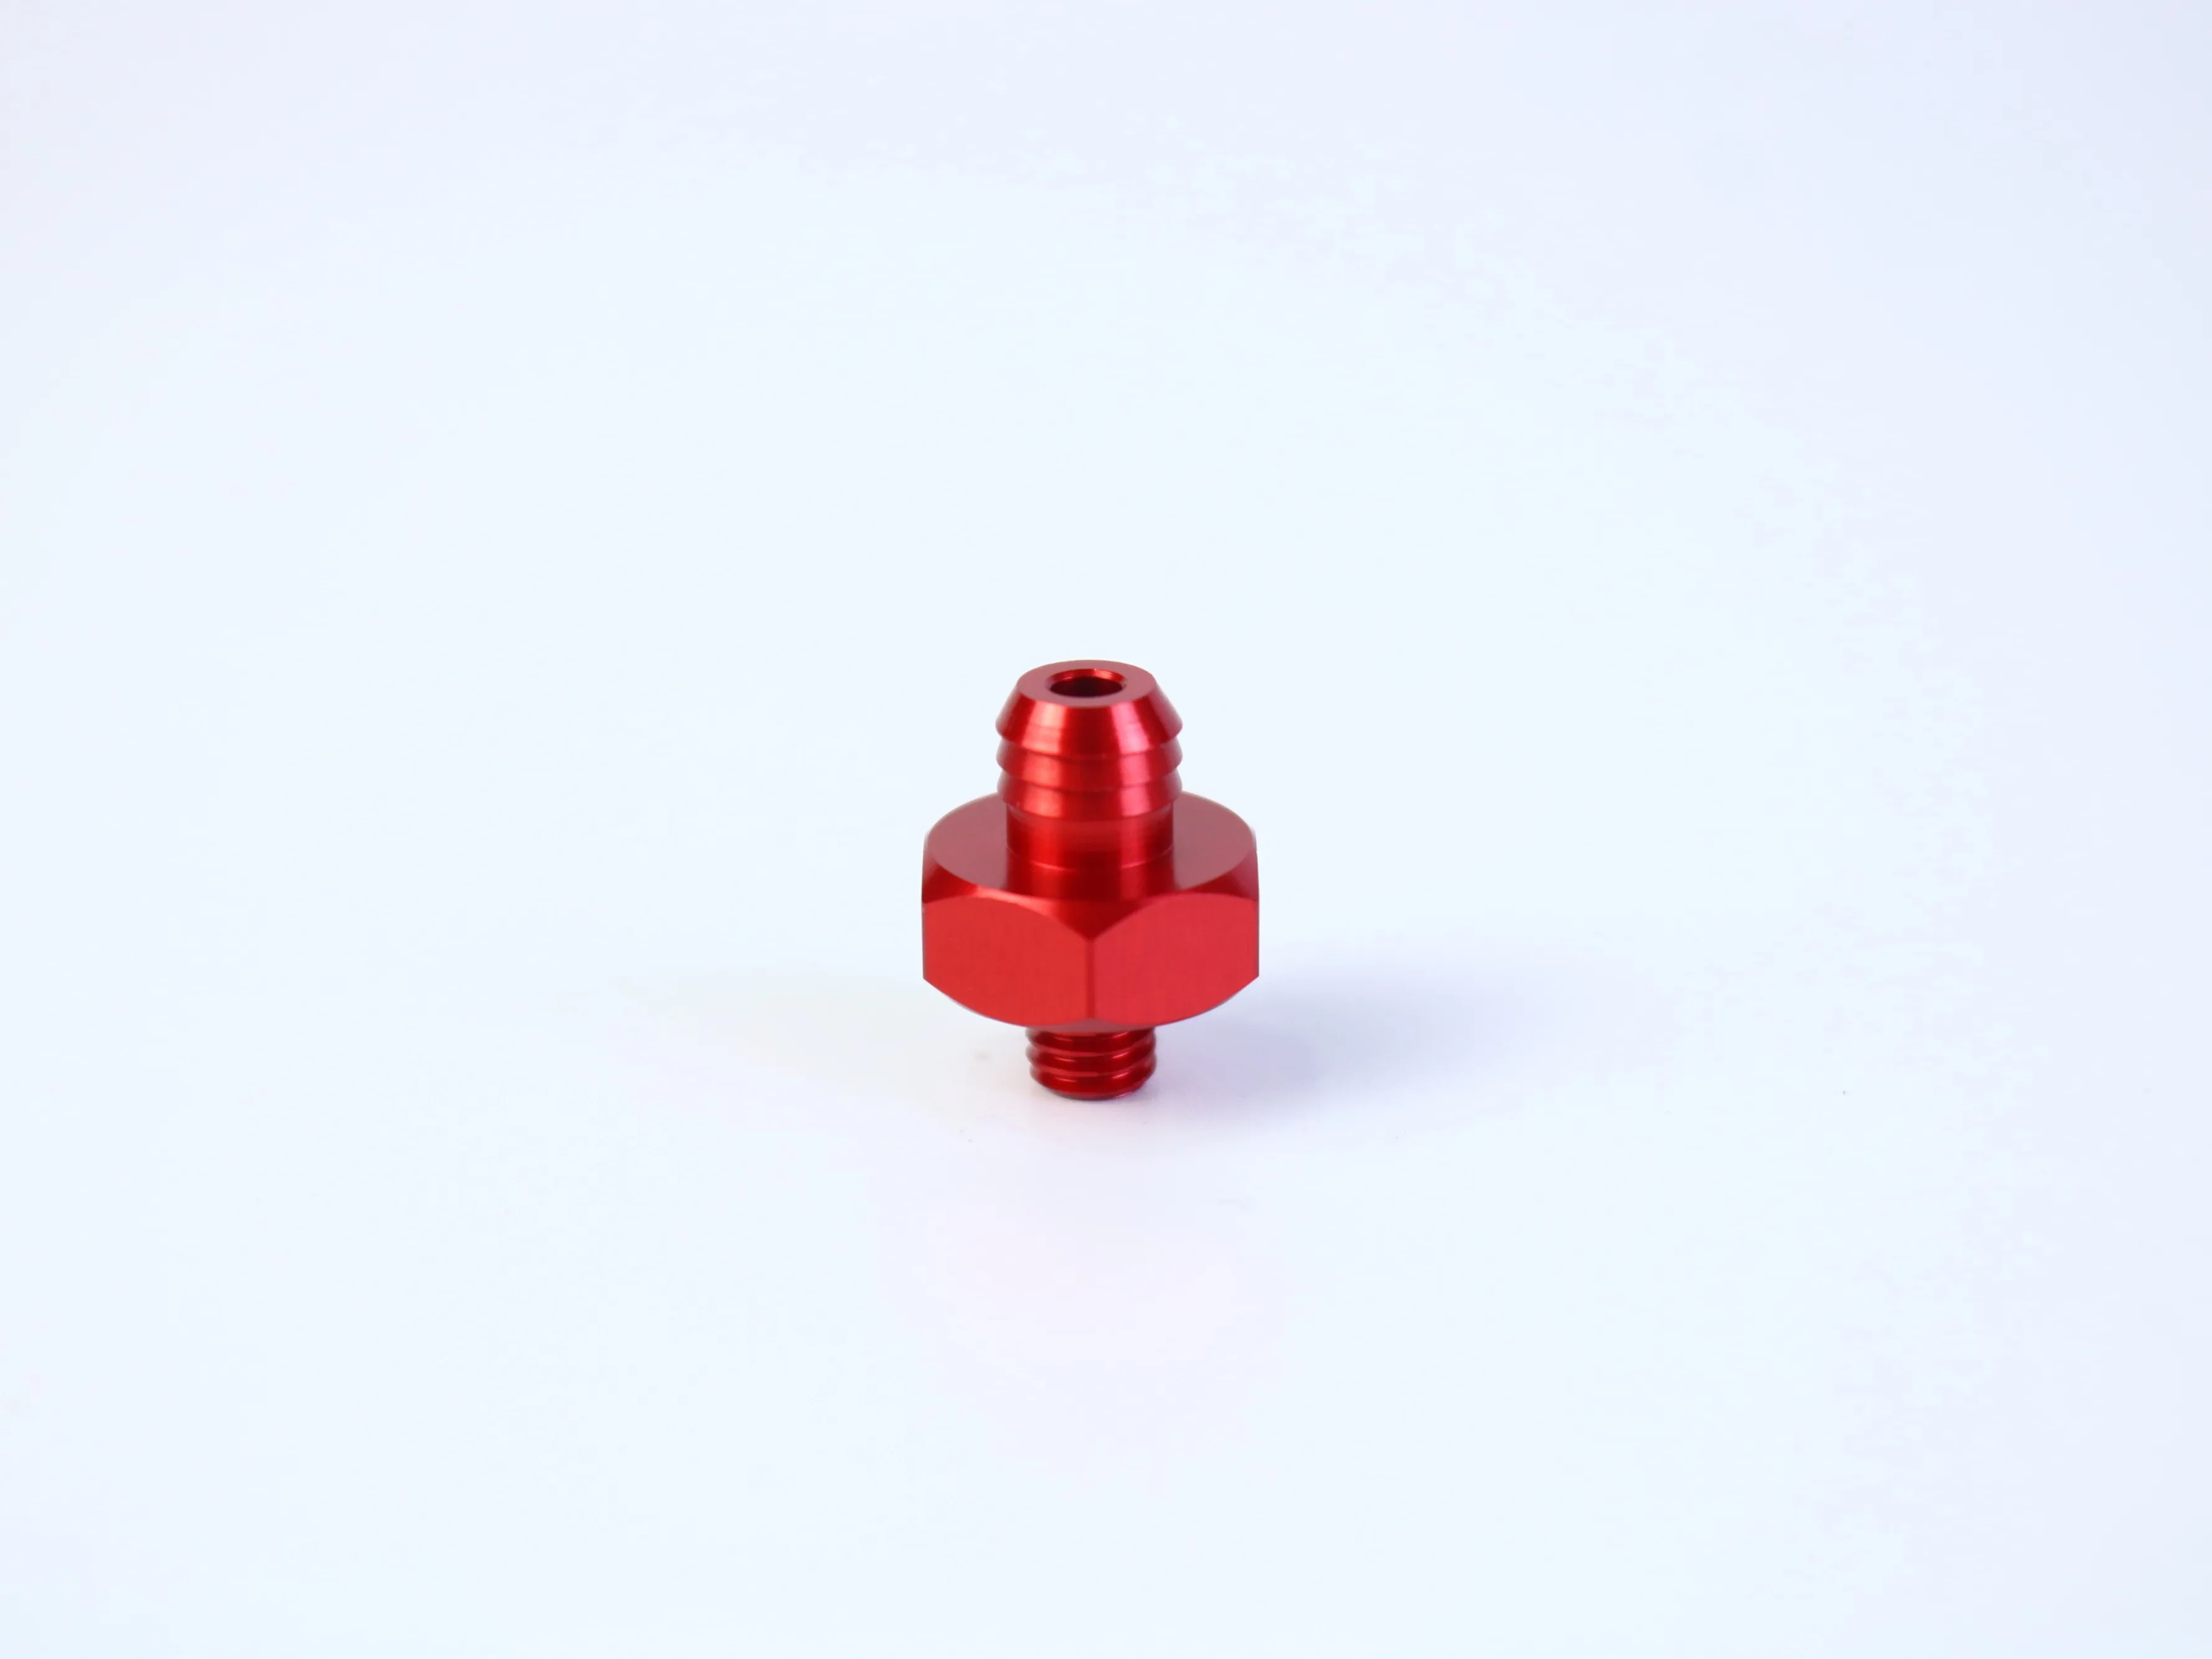
Bir bileşenin fotoğraflanmış rengi veya yansıtıcılığı, malzemesini kanıtlamaz. Gümüş renkli bir parça alüminyum, paslanmaz çelik, kaplamalı çelik veya başka bir alaşım olabilir; kırmızı bir parça anodlanmış, boyalı, kaplamalı olabilir ya da renkli aydınlatma altında fotoğraflanmış olabilir.
Teklif isteme formu (RFQ), ilgili olduğu durumlarda malzeme sınıfını ve durumunu, ayrıca gerekli olan herhangi bir sertifikasyonu belirtmelidir. Malzeme henüz belirlenmemişse, bunun yerine performans gereksinimlerini açıklayın: mukavemet, ağırlık, korozyon maruziyeti, iletkenlik, aşınma, manyetik davranış, sıcaklık ve eşleşen malzemelerle uyumluluk.
Yüzey işlemi de ayrı olarak belirtilmelidir. Anodizasyon, pasivasyon, kaplama, kumlama, parlatma ve toz boyama, görünümü, korozyon direncini, aşınmayı, iletkenliği, boyutları ve maskeleme işlemini etkileyebilir. Kritik boyutlar, yüzey işleminden önce ve sonra değerlendirilmelidir. Faydalı bir teklif isteme formu (RFQ), işlevsel ya da görsel yüzeyleri, gerekli yüzey işlemi standardını ve dişli yüzeylerin, deliklerin, referans düzlemlerinin veya conta yüzeylerinin korunması gerekip gerekmediğini belirtir.
6. Tedarikçileri Karşılaştırmak İçin RFQ’yu Yeterince Tam Hale Getirin
Her teklif veren firmanın farklı varsayımlarla çalışması gerekiyorsa, tedarikçi karşılaştırılabilir bir teklif hazırlayamaz. Mümkün olduğunda aşağıdaki bilgileri ekleyin.
- Tasarım verileri: revizyon kontrollü 2B çizim, 3B CAD modeli, birimler, izdüşüm yöntemi, malzeme, yüzey işlemi, maskeleme, genel toleranslar, kritik toleranslar, referans düzlemleri, geometrik boyutlandırma ve toleranslama (GD&T), vida standartları, derinlikler, eşleşen parçalarla ilgili bilgiler, kenar temizleme ve kenar koşulları.
- Ticari veriler: prototip, ön üretim, küçük parti veya seri üretim aşaması; gereken miktar; biliniyorsa beklenen yıllık hacim; örnek miktarı; teslimat kilometre taşı; ambalaj, etiketleme, takip edilebilirlik, varış yeri, ticari şartlar ve gerekli kalite belgeleri.
- Teknik sorular: Hangi özellikler en yüksek üretilebilirlik riskini oluşturur? Hangi boyutların genel tolerans kullanacağı varsayılır? İşlem birden fazla tezgahta veya ikincil işlemler gerektiriyor mu? Kalıp, özel aparatlar, son işlem, muayene ve ambalaj dahil midir?
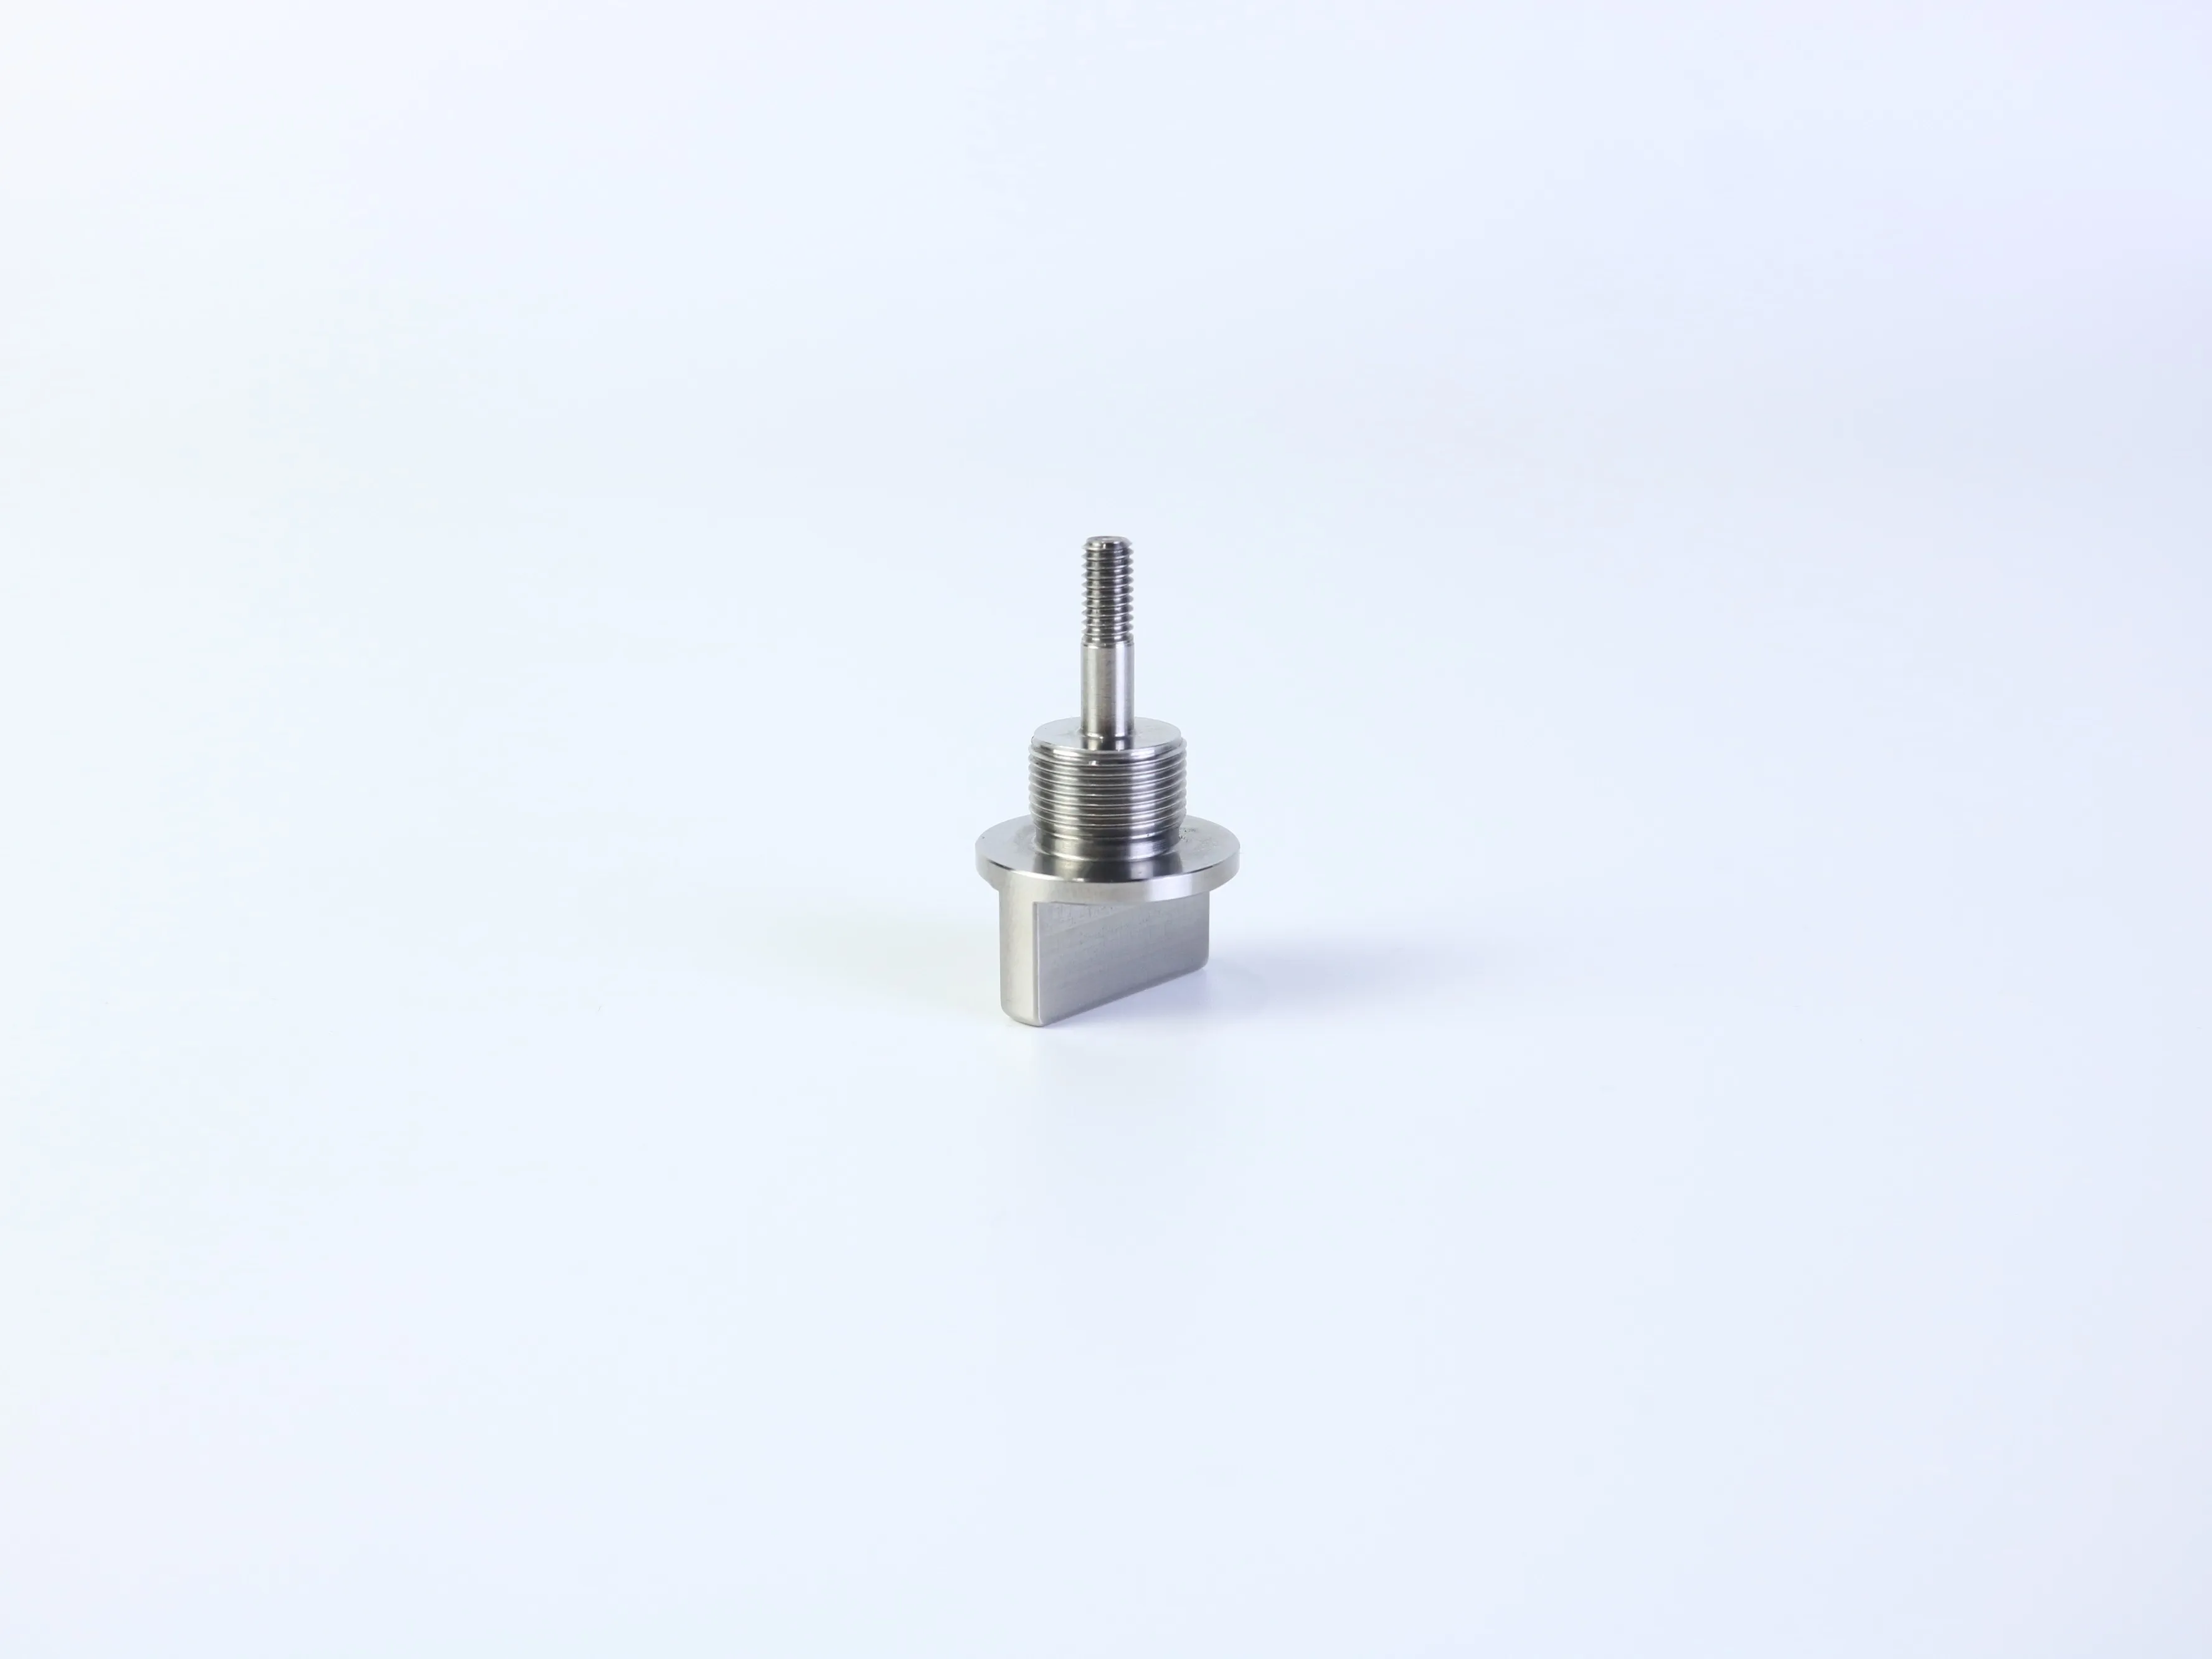
Döndürülmüş ve frezelenmiş bir bileşen için kritik eksen-düzey ilişkisini ve dönel yönelimi belirleyin. Parça bir flanş, dişli bölüm, gövde, dikdörtgen çıkıntı, freze ile işlenmiş düz yüzey veya çapraz özellik içerdiğinde basit bir tornalama işlemi yeterli olmayabilir. Çizim, bu ilişkiyi ölçülür hale getirmeli; yalnızca görsel olarak algılanabilir olmamalıdır.
Daha iyi bir RFQ sorusu
Tedarikçiden üretim öncesinde üretilebilirlik risklerini ve teklif varsayımlarını listelemesini isteyin. Bu, gizli ikincil işlemler, belirsiz dişler, eksik muayene kanıtları ve belirsiz toleranslar gibi konuları değişiklikler hâlâ yönetilebilirken görünür kılar.
7. Yaygın Maliyet ve Kalite Riskleri
Gereksiz hassasiyet
Her özelliğe sıkı bir tolerans uygulamak, işlenme süresini, muayene çabasını, hurda riskini ve tedarikçi seçimi kısıtlamalarını artırabilir. Hassasiyet gereksinimlerini yalnızca bunlara ihtiyaç duyan özellikler için ayırın.
Gizli ikincil işlemler
Döndürülmüş bir parça, freze ile işlenmiş düz yüzey, yuva, çapraz delik veya dikdörtgen çıkıntı içeriyorsa ek bir tezgâh ayarı gerekebilir. Eğer çizimde döndürülmüş eksen ile freze işlenmiş özellik arasındaki ilişki belirtilmemişse, fiyat teklifi verilmeden ya da üretim başlamadan önce açıklama istemek gerekebilir.
Belirsiz dişli profiller ve yetersiz muayene planlaması
Bir dişli tanımı, standart, sınıf, etkin uzunluk veya eşleşen parça gereksinimi olmadan eksiktir. Eğer bir delik düzeni, flanş yüzeyi, çıkıntı (boss) ya da dişli eksen fonksiyonel olarak önemliyse, bunların nasıl referans alınacağı ve doğrulanacağı açıkça belirtilmelidir. "Tüm boyutlar kontrol edilecek" ifadesi, kritik karakteristikleri ve gerekli rapor formatını tanımlamaktan daha az faydalıdır.
8. Pratik CNC DFM ve RFQ Kontrol Listesi
- Her deliğin tanımlı bir işlevi vardır ve her kapalı uçlu deliğin derinliği gerekli ve erişilebilirdir.
- Dişli standartları, sınıfları, derinlikleri, eşleşen parçaları, rahatlama (relief) bölgeleri ve muayene yöntemleri belirtilmiştir.
- Konumun önemli olduğu durumlarda delik düzenleri net referans düzlemlerine (datums) bağlanmıştır.
- İç köşeler gerçekçi kesici yarıçapına izin verir ve ince duvarlar veya derin cepler rijitlik açısından incelenmiştir.
- Tornalama ve frezeleme özellikleri için net bir işlem sırası ve yön belirlenmiştir.
- Kritik boyutlar genel boyutlardan ayrılmıştır.
- Malzeme, durum, yüzey işlenmesi, maskeleme, kenar çapakları, kenar kırma ve estetik gereksinimleri açıkça belirtilmiştir.
- Miktar, üretim aşaması, teslimat beklentisi ve muayene belgeleri belirtilmiştir.
- Tedarikçiden üretimden önce varsayımlarını belirtmesi istenmiştir.
SSS: CNC İşlenmiş Parçalar, Dişli Çizgileri ve Teklif Talep Belgeleri
Bir adet 3B CAD modeli yalnız başına bir CNC teklifi için kullanılabilir mi?
Bazen evet, ancak malzeme, toleranslar, dişli çizgileri, yüzey pürüzlülüğü, referans düzlemleri, muayene gereksinimleri veya model geometrisiyle tam olarak temsil edilmeyen özellikler hakkında bilgi veremeyebilir. Revizyon kontrollü bir çizim ya da yazılı spesifikasyon varsayımları azaltır.
Delikler her zaman delikten geçmeli midir (delikten geçen delikler), yoksa sadece yüzeye kadar açılan delikler (kör delikler) tercih edilebilir mi?
Hayır. Delikler, montajı engellemediği sürece genellikle geçiş deliği şeklinde daha basit olur; ancak bir yüzeyi korumak veya işlevsel bir gereksinimi karşılamak için kör delik kullanılması gerekebilir. Tasarıma uygun en basit özelliği seçin.
Dişli bir CNC parçasını nasıl belirtmeliyim?
Diş standardını, boyutunu, adımı, sınıfını veya uyumunu, kullanışlı uzunluğunu, iç veya dış formunu, relief (gevşetme) veya pah kırma gereksinimlerini, eşleşen bileşeni ve muayene yöntemini belirtin. Görsel olarak görülen bir diş, uyumluluğun yeterli kanıtı değildir.
Her CNC ölçüsüne sıkı bir tolerans uygulanmalı mıdır?
Hayır. Sıkı toleranslar, uyum, işlev veya performansla ilişkilendirilmelidir. Kritik olmayan özellikler için net şekilde tanımlanmış genel bir tolerans uygun olabilir.
Daha Karşılaştırılabilir Bir CNC İşleme Teklif Talebi Hazırlayın
Dişli bağlantı elemanları, montaj plakaları, yuvalar, flanşlar ve tornalanmış-imal edilmiş bileşenler, işlevsel gereksinimleri erişilebilir geometriye, uygun toleranslara, açık süreç varsayımlarına ve ölçülebilir muayene kriterlerine dönüştürüldüğünde başarıyla üretilebilir.
Amaç, her özelliği daha karmaşık veya daha hassas hale getirmek değildir. Amacınız, tedarikçinin uygun bir üretim süreci seçmesini sağlamak, riskleri erken belirlemesini sağlamak, sizin amaçladığınız aynı kapsamı teklif etmesini sağlamak ve montajınız için önemli olan özellikleri doğrulamasını sağlamaktır.
Özelleştirilmiş CNC Projenizi Tartışın
Üretilebilirlik ve fiyat teklifi görüşmesi için en güncel 2B çizimi, 3B CAD modelini, malzeme ve yüzey işlemi gereksinimlerini, miktarı, üretim aşamasını ve muayene beklentilerini hazırlayın. Proje ayrıntılarınızı göndermeden önce PFTWORLD’un kamuya açık CNC işleme bilgilerini inceleyebilirsiniz.
Özelleştirilmiş CNC İşleme Hizmetlerini İnceleyin