 EN


Daha Düşük Maliyet ve Güvenilir Uyum İçin CNC İşlemeli Bağlantı Parçaları ve Kolların Tasarımı Nasıl Yapılır
İşlemeli bağlantı parçaları, montaj destekleri, mafsallı kollar veya dönme bileşenleri gereken OEM alım ekipleri, ürün tasarımcıları ve satın alma ekipleri için pratik bir mühendislik kılavuzu. Bu bileşenler, fiyat teklifi verilirken, üretilirken, kontrol edilirken ve monte edilirken daha az sürpriz yaşanacak şekilde tasarlanmalıdır.
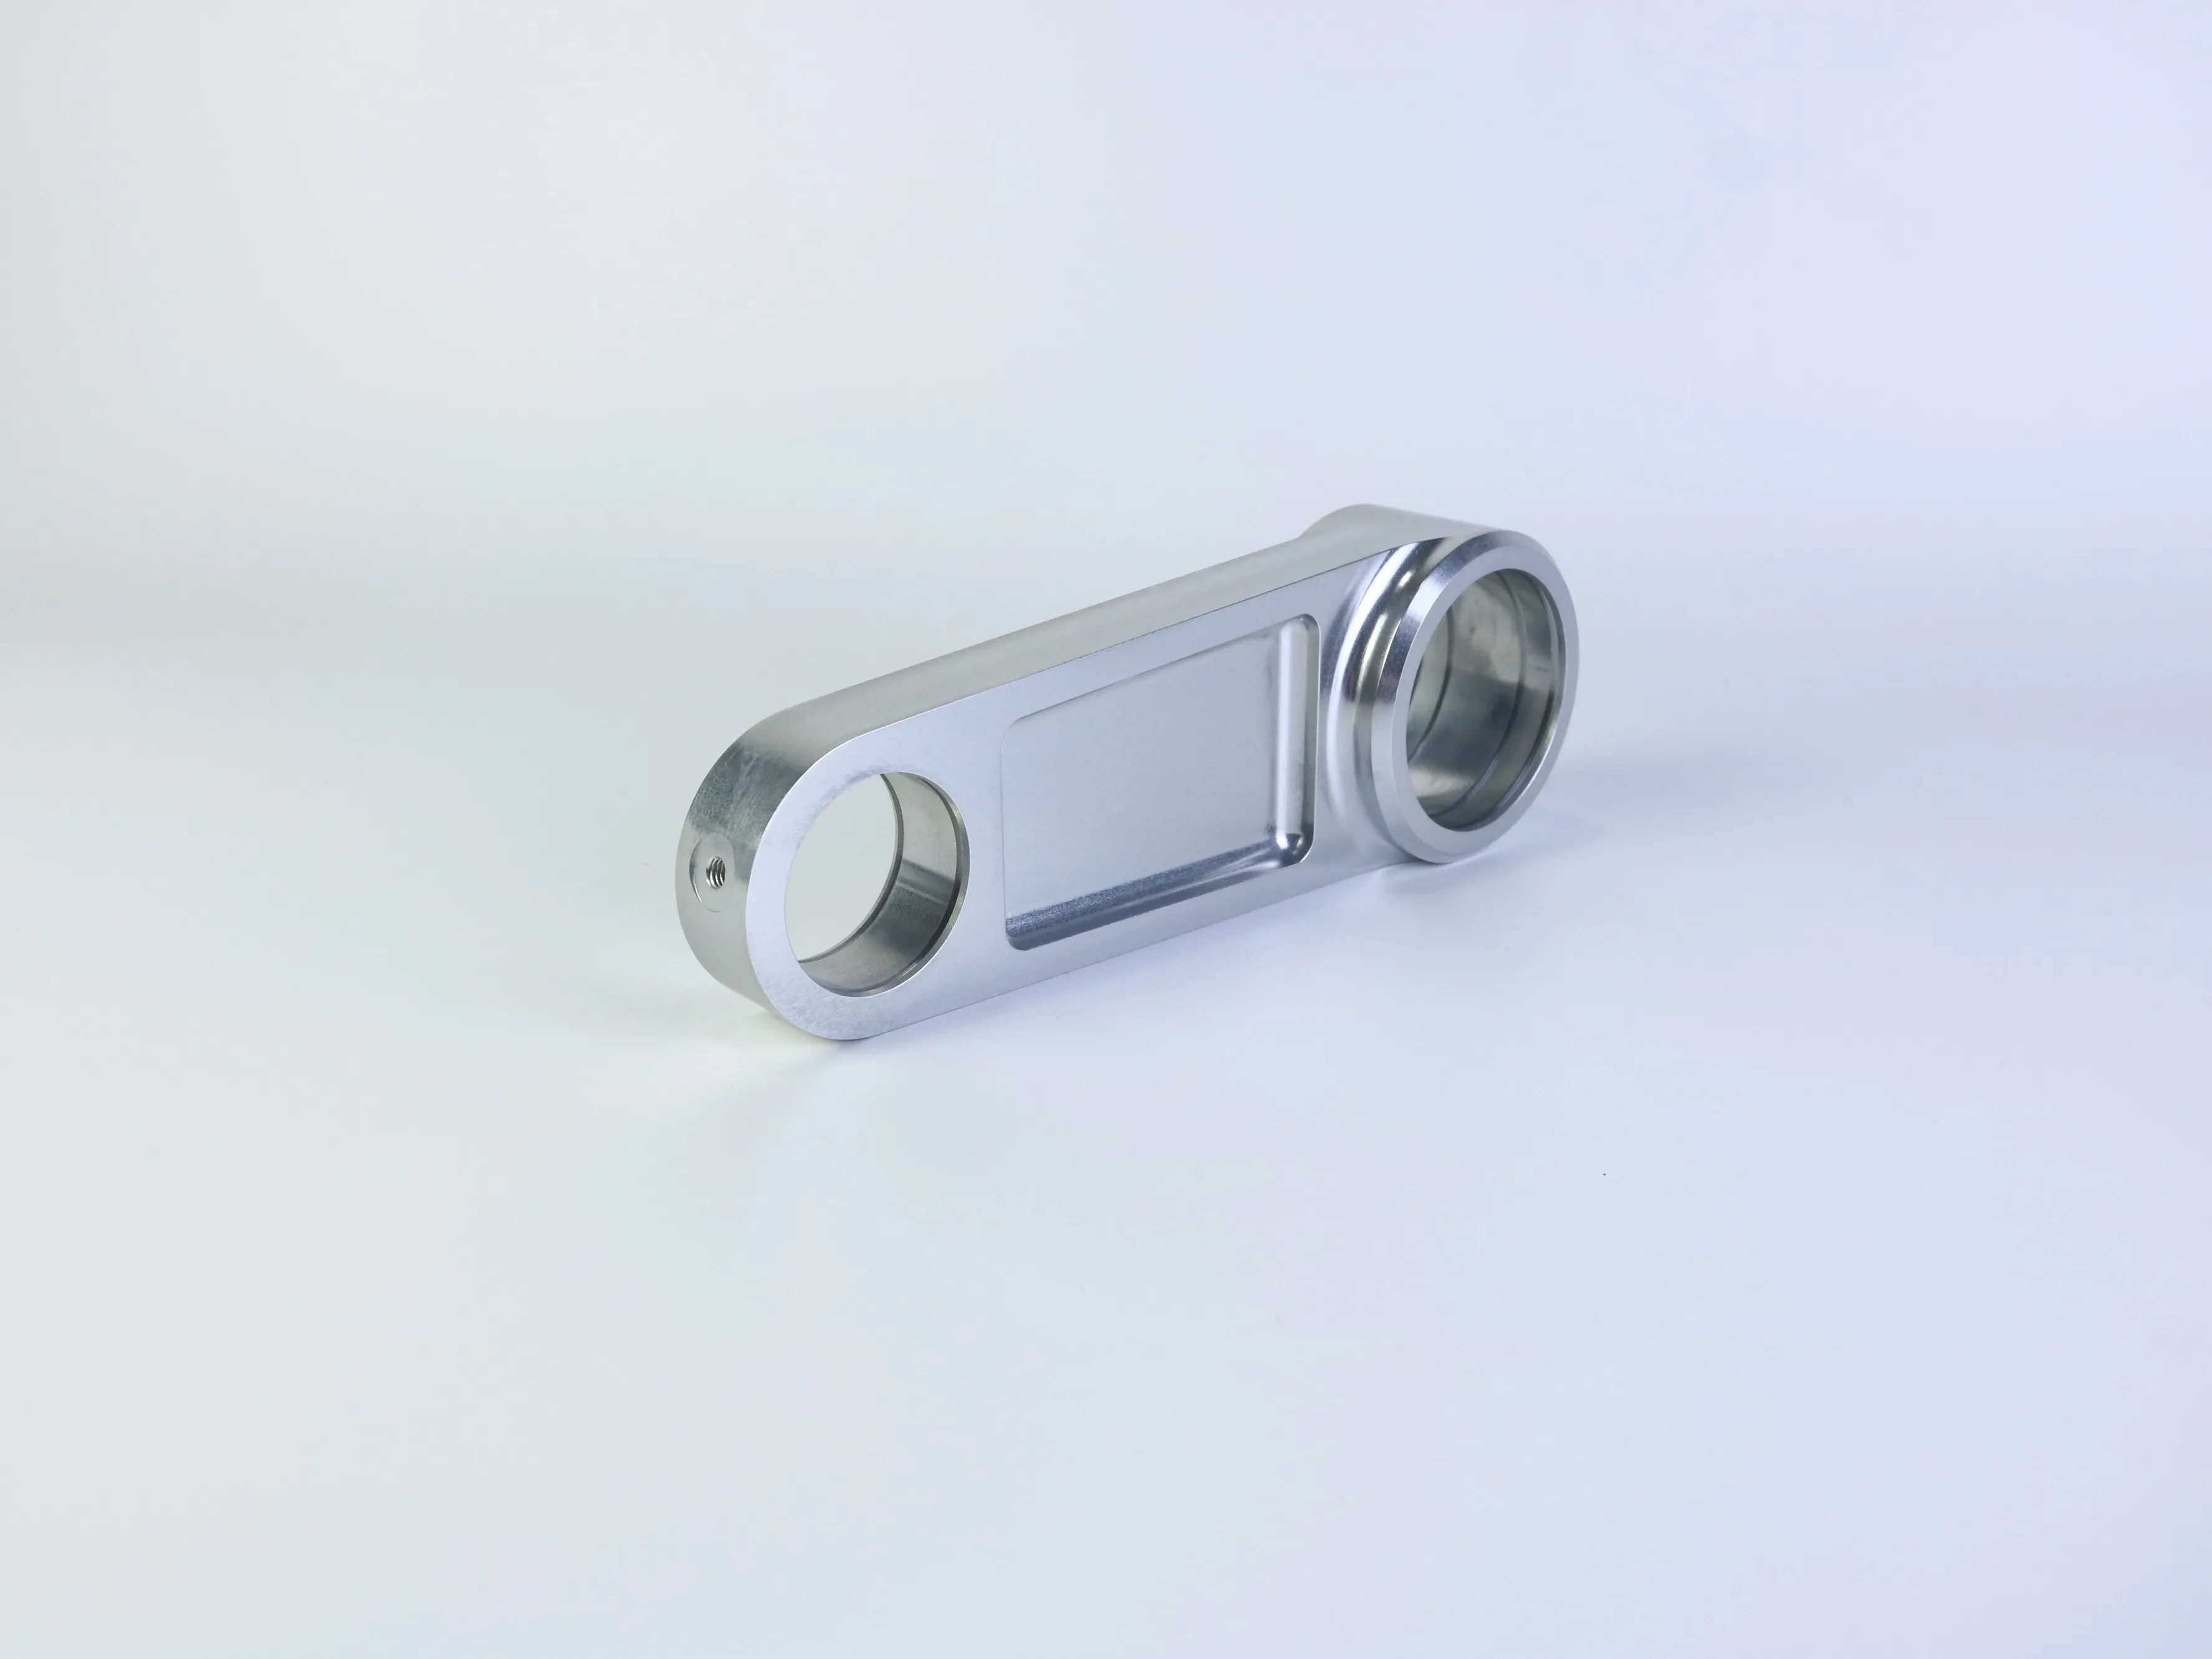
Kısa cevap: bileşenin işlevsel referans noktaları ve birleşim arayüzleri etrafında tasarımını öncelikle yapın; ardından özel takım gereçlerini, ek montajları veya gereğinden fazla sıkı toleransları gerektirmeyen herhangi bir özelliği basitleştirin. Güçlü bir RFQ, bu kararları tüm tedarikçilere görünür hale getirmelidir.
Neden Bu Bileşenler Temel Bir Çizimden Daha Fazlasına İhtiyaç Duyar?
Bir CNC işlenmiş bağlantı parçası veya bağlantı bileşeni basit görünebilir: bir plaka, birkaç delik, bir cep ve eğri ya da silindirik bir özellik. Üretimde bu detaylar yalnızca görünüşü değil, aynı zamanda takım erişimini, iş parçası tutma yöntemini, işlenme süresini, konumsal doğruluğu, muayeneyi ve pimlerle, millerle, rulmanlarla, bağlantı elemanlarıyla veya bir birleşik montajla nasıl oturduğunu da belirler.
Köşebent ve bağlantı elemanı tasarımları, genellikle montaj deliklerini, delikleri, cepleri, açıklıkları, çıkıntıları, dişleri ve eğri destekleri gibi özellikleri tek bir yoğun bileşende birleştirir. Üretim zorluğu, sıkma, döndürme, işlenme, kenar temizleme, yüzey işlemi ve muayene işlemlerinden sonra özellikler arasındaki ilişkiyi kontrol etmektir. Bir delik, çapı kabul edilebilir olmasına rağmen, yanlış bir referans düzleminden ölçüldüğünde montaja uygun olmayabilir; ince bir duvar, malzeme kaldırılmadan önce sıkıldığında doğru ölçüm verebilir, ancak sonrasında bükülebilir.
İşlevsel Referans Düzlemleri ve Arayüzlerle Başlayın
Malzeme seçimi veya fiyat teklifi istemi öncesinde, montajı kontrol eden yüzeyleri ve özellikleri belirleyin. Bir sabitleme braketi için bu, taban yüzeyi ve sabitleme deliği düzeni olabilir. Bir bağlantı parçası için ise iki delik arasındaki merkez mesafesi, bir döner deliğin ekseni ya da işlenmiş bir yuva ile referans yüzey arasındaki ilişki olabilir.
Pratik bir çizim, kritik özelliklerle kritik olmayan ölçüler arasında ayrım yapar. Her kenarın, bir yatak yuvası veya döner delik konumu kadar sıkı bir toleransa ihtiyacı yoktur. Parçanın tamamında sıkı toleranslar, işlevi iyileştirmeden işlenme ve muayene maliyetlerini artırabilir.
Birincil, ikincil ve üçüncül referans düzlemlerini tanımlayın; önemli delikleri bunlardan konumlandırın; diklik, paralellik, eşmerkezlilik veya geçme gereksinimlerini yalnızca montajın gerektirdiği yerlerde belirtin. Ayrıca, sıkma, sızdırmazlık, kayma veya montaj için kullanılan yüzeyleri de belirtin.
3B CAD modeli geometriyi aktarır; buna eşleşen 2B çizim ise dişleri, kritik toleransları, yüzey işlemlerini, referans düzlemlerini, muayene notlarını ve kabul gereksinimlerini tanımlamalıdır.
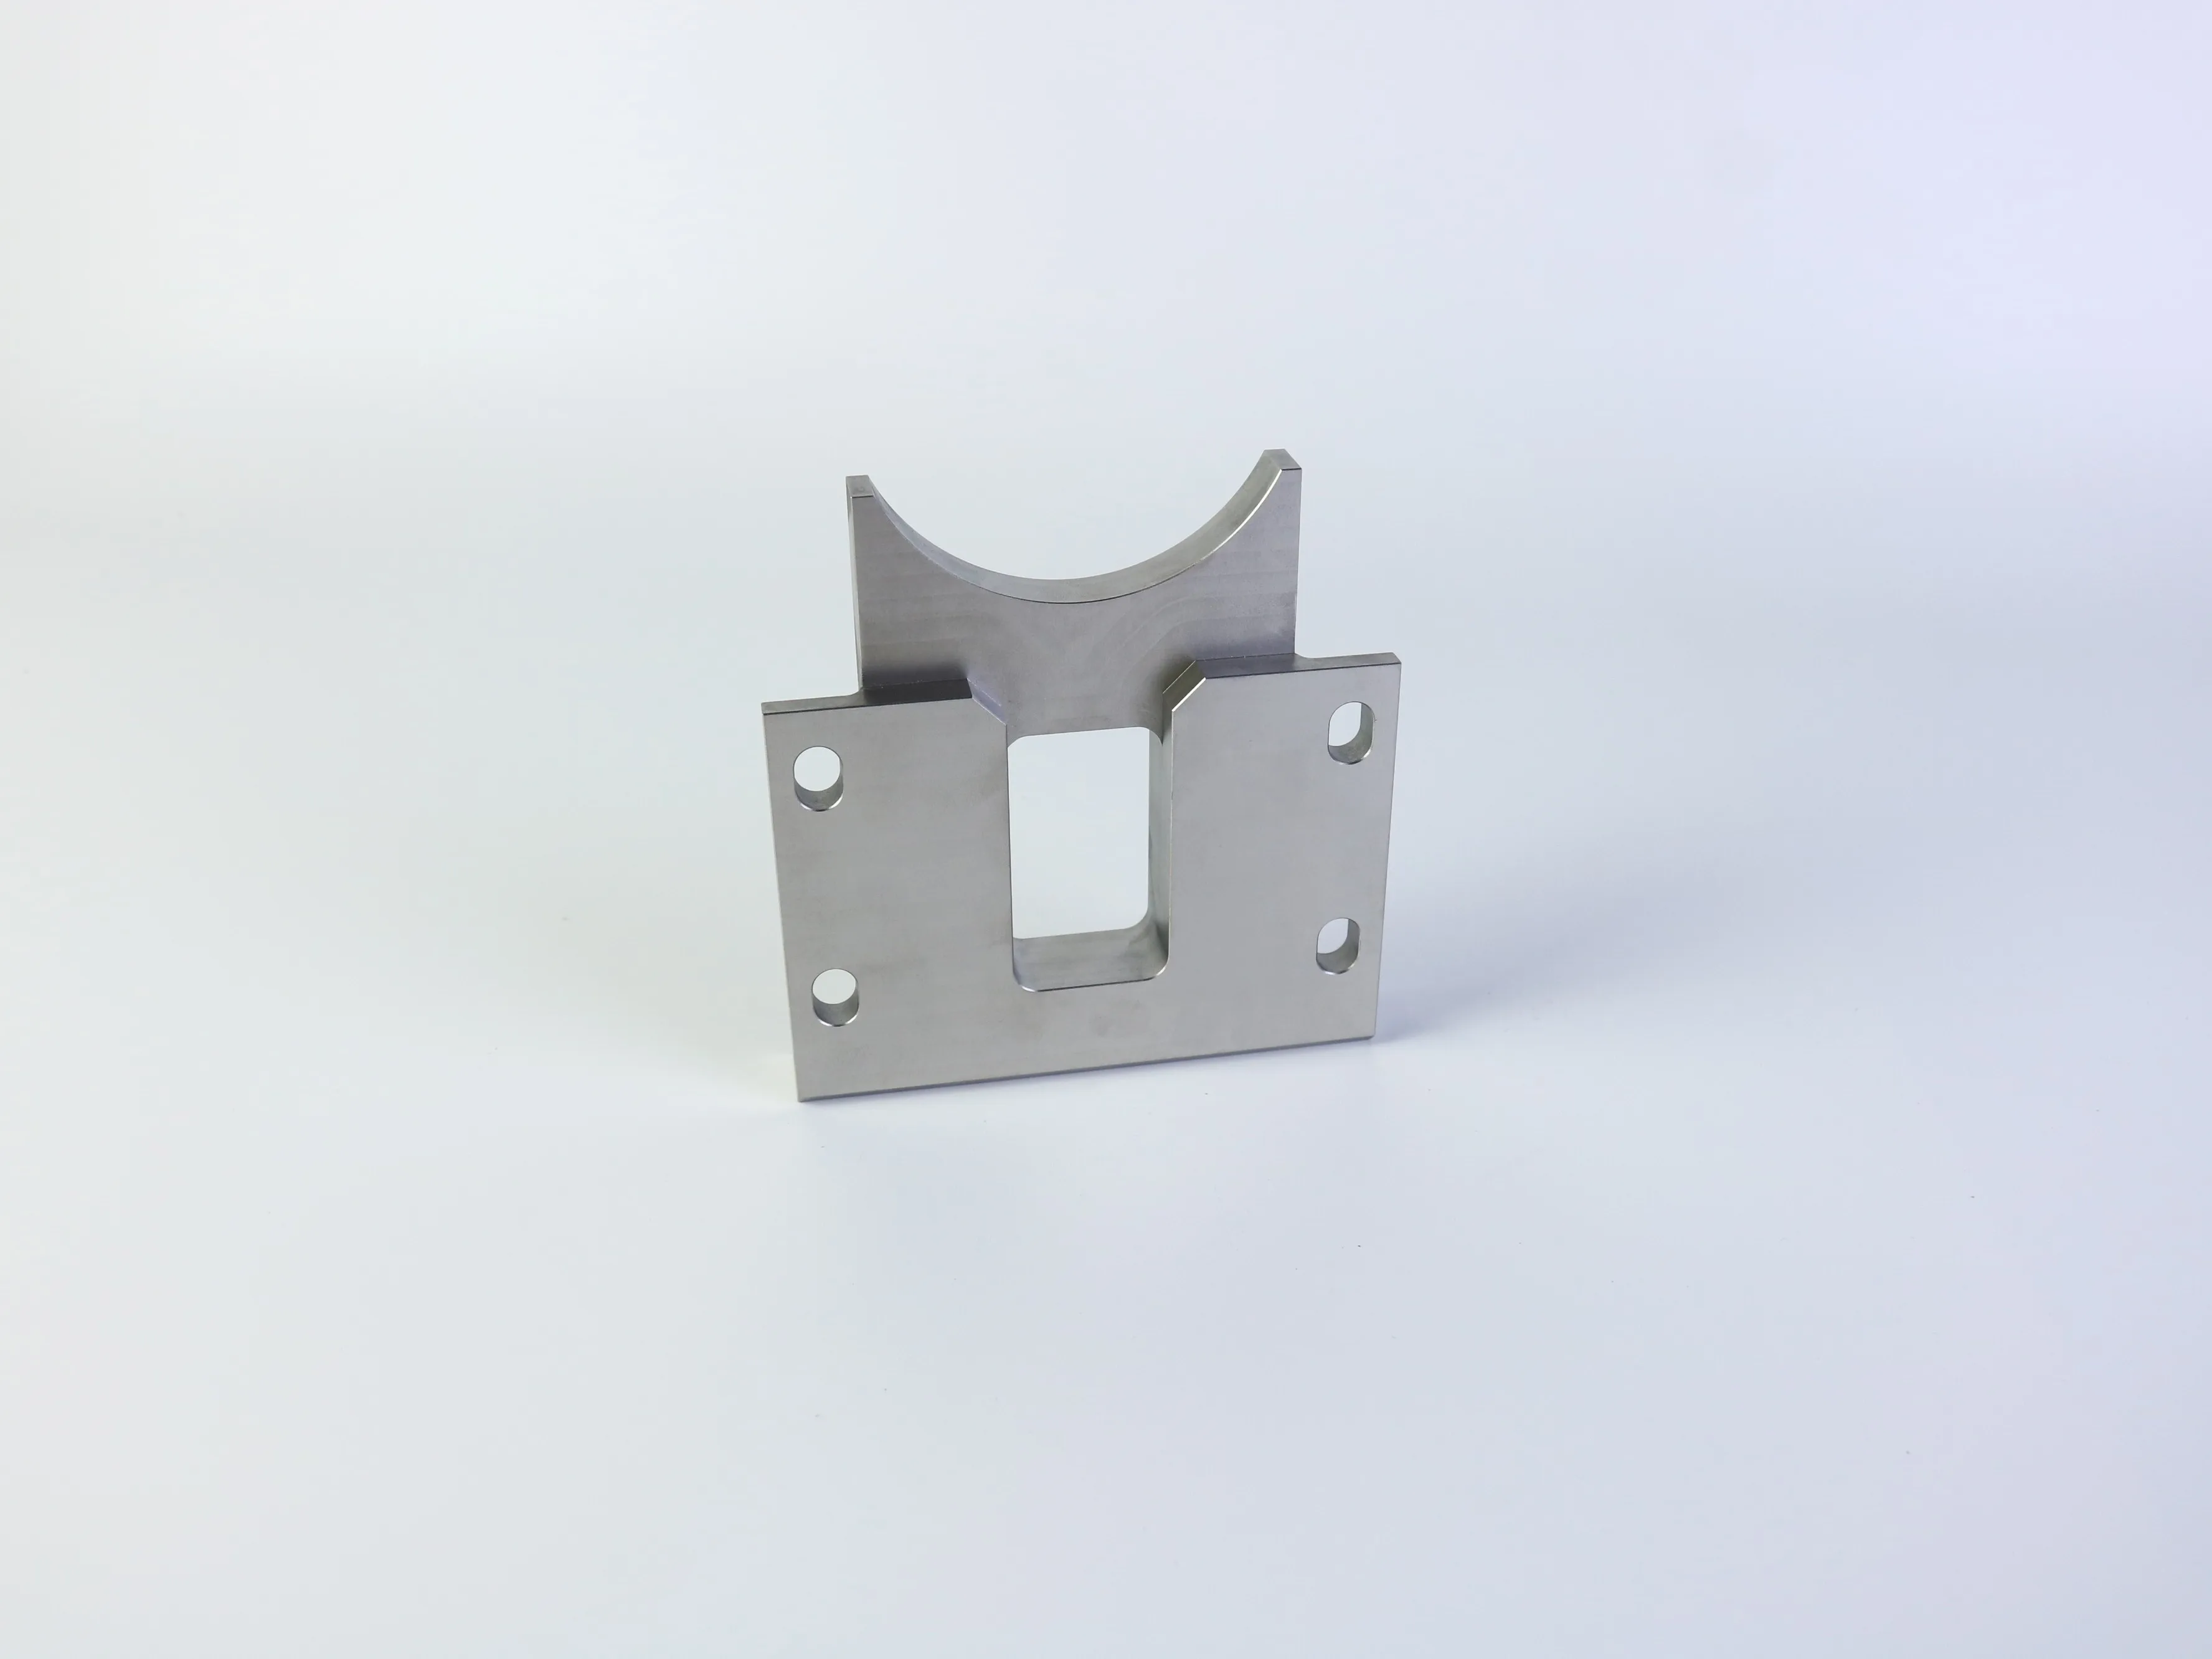
Erişim, Derinlik ve Muayene İçin Delik Tasarımı
Delikler, parçayı diğer montaj elemanlarına bağladığı için bir bağlantı parçası veya bağlantı elemanında genellikle en önemli özelliklerdir. Tasarımları yalnızca nominal çapa dayandırılmamalıdır.
Geçmeli delikler ve kör delikler
Geçmeli delikler genellikle temizlenmesi ve muayenesi daha kolaydır; ancak kör delikler, boşluk sağlama, sızdırmazlık veya özel bir montaj düzeni nedeniyle gerekebilir. Kör deliklerde genellikle matkap ucu geometrisi bulunur; buna karşılık frezeleme veya tornalama ile yapılan bir özellik farklı bir taban şekline sahip olabilir. Taban koşulu oturma yüzeyini veya hareket mesafesini etkiliyorsa, bunu varsayıma bırakmak yerine çizimde açıkça belirtin.
Derin delikler ve kritik delikler
Delik derinliği, çapına kıyasla arttıkça talaş tahliyesi, kesici takımda rijitlik, doğruluk ve muayene daha zor hale gelir. Derin delikler özel matkaplar gerektirebilir veya birden fazla yüzeyden işlenebilir. Kritik bir iç çap için çap, derinlik, eksen, konum ve geçme veya yüzey durumu belirtilecektir. Eşleşen bileşeni tanımlayın; "yüksek hassasiyetli delik" kabul kriteri değildir.
Delik konumu ve tezgâh kurulumu planlaması
Farklı yüzeylerdeki deliklerin hizalanması gerekiyorsa, parçanın nasıl konumlandırılacağını ve ilişkiyi nasıl doğrulayacağınızı sorun. Bir kurulumda işlenen özellikler, birkaç yeniden bağlama işlemine dayanan özelliklere göre genellikle daha basit bir konumsal ilişkiye sahiptir. Çok eksenli bir işlem erişim sorununu çözebilir; ancak aynı zamanda fiyat teklifini, sabitleme planını ve muayene yöntemini de değiştirebilir.
İç yarıçapları kullanın ve cepleri üretilebilir hale getirin
Standart CNC freze kesicileri silindirik şekildedir; bu nedenle içten freze ile işlenmiş bir köşe doğal olarak bir yay yarıçapı alır. Bir bağlantı parçası yuvası veya bağlantı rahatlatması için en ekonomik yarıçap, genellikle temizlik mesafesini zedelemeksizin mevcut bir freze uçlarıyla uyumlu olan yarıçaptır. Eğer bir eşleşen parça gerçekten kare bir iç köşe gerektiriyorsa, çizimi onaylamadan önce bir rahatlatma bölgesi, T-kemik özelliği, broşlanan bir bölüm, EDM işlemi ya da bir tasarım değişikliği düşünün.
Dış kenarlar farklıdır. Küçük bir pah, kenar temizleme, elle tutma ve montaj işlemlerine yardımcı olurken genellikle dekoratif bir dış yarıçaptan daha basittir. Kenar işleminin işlevsel mi, estetik mi yoksa sadece keskin bir kenarı kaldırmak amacıyla mı uygulandığını belirtin.
Derin, dar cepler, daha fazla sapma ve titreşime eğilimli uzun ulaşım araçları gerektirir. En büyük pratik kesici çapını ve en kısa pratik ulaşımı kullanın. Eğer bir duvar, boşluk veya ağırlık açısından ince olmak zorunda değilse, kalınlığını artırın ya da kirişler ve payandalar kullanın. İnce kalması gerekiyorsa, bu özelliği kritik bir özellik olarak belirleyin ve üretimden önce iş tutma ve muayene yöntemlerini görüşün.
Bir cep yalnızca ağırlığı azaltmak amacıyla varsa, faydasını işlenmesinin maliyetiyle karşılaştırın. Daha basit bir açık profil, daha büyük köşe yarıçapı ya da daha sığ bir cep, takım değişikliklerini ve çevrim süresini azaltırken fonksiyonel faydanın büyük kısmını sağlayabilir.
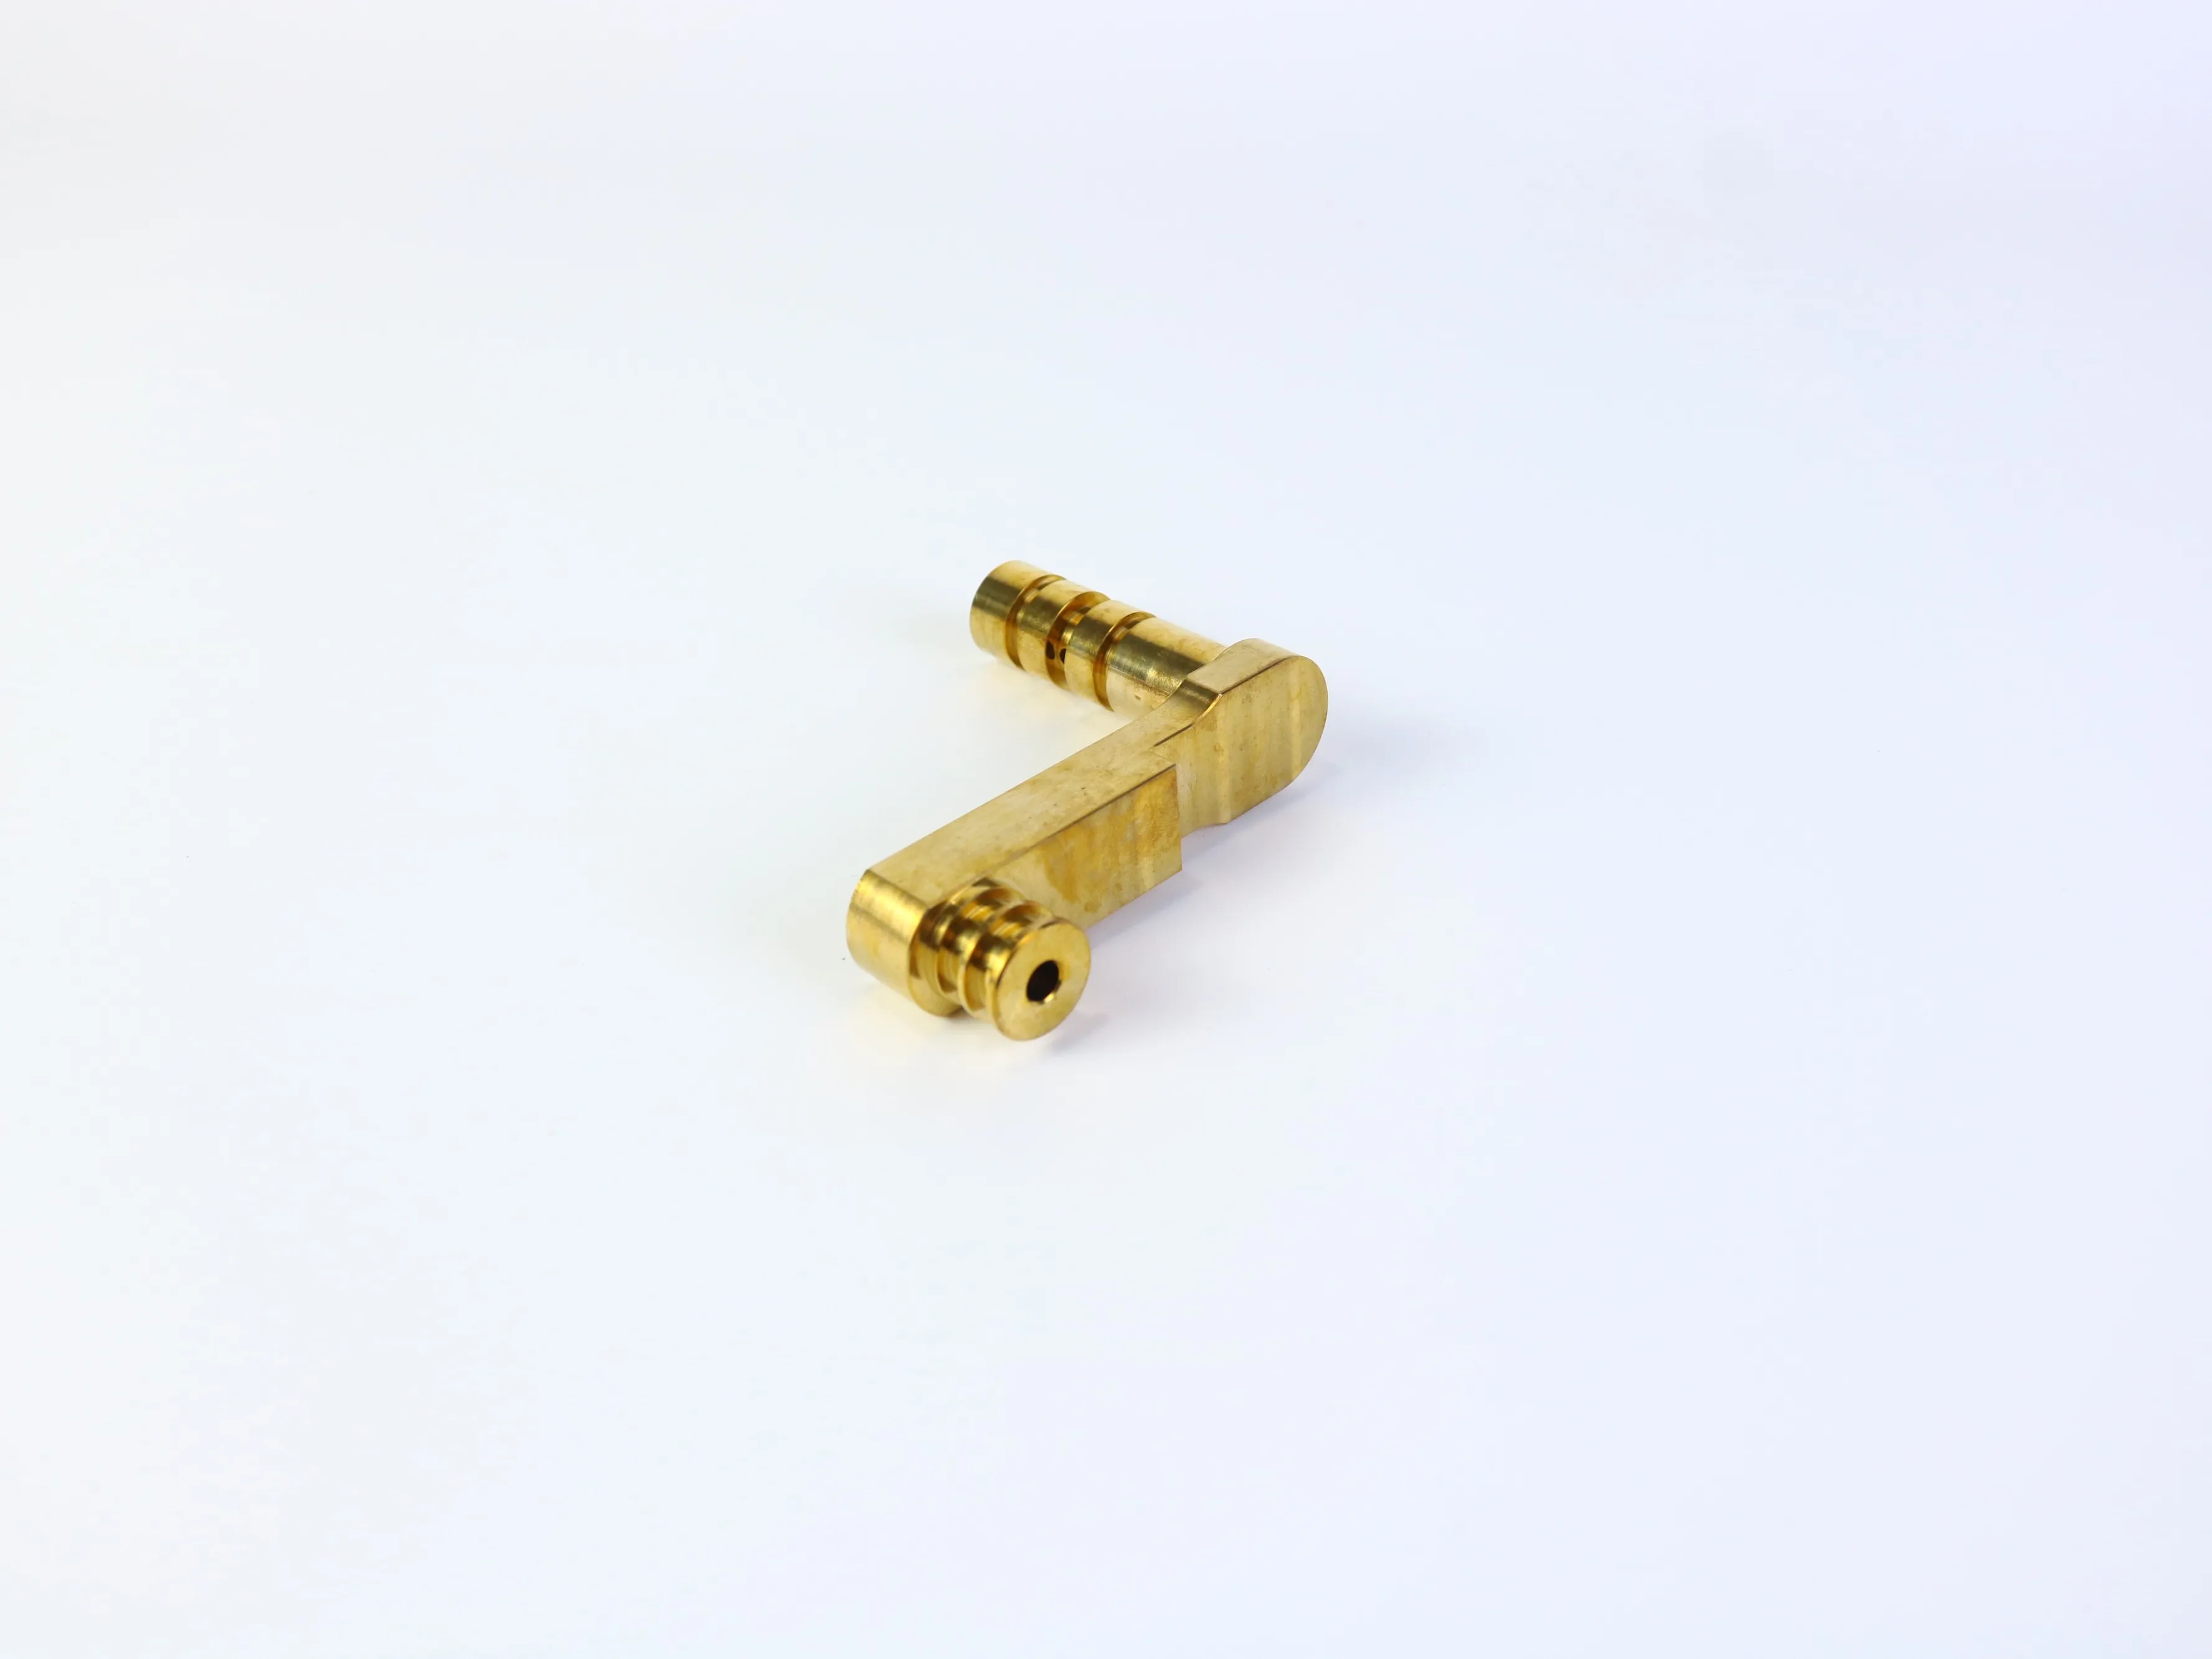
Malzeme ve Yüzey İşlemini Uygulamadan Seçin
Parlak metalik yüzeyler bir kaplama türünü düşündürebilir; ancak bir fotoğraf, alüminyum, paslanmaz çelik, pirinç, ısıl işlem, kaplama veya mekanik özellikler gibi unsurları doğrulayamaz. Malzemeyi uygulama gereksinimlerine göre seçin:
- Mukavemet ve rijitlik: yükleri, sehim sınırlarını ve ilgili güvenlik katsayılarını tanımlayın.
- Aşınma ve kaymalı temas: bir pim, mil, burcu veya yatağın parçaya karşı hareket edip etmediğini belirleyin.
- Korozyon ortamı: nem, kimyasallar, tuz, sıcaklık değişimi ve temizleme koşullarını göz önünde bulundurun.
- Ağırlık: kütle azaltmasının işlevsel mi yoksa yalnızca tercih edilen mi olduğunu doğrulayın.
- Görünüm: bitiş işleminin estetik mi, koruyucu mu yoksa her ikisi mi olduğunu belirtin.
- İşleme Sonrası: anodizasyon, pasivasyon, kaplama, parlatma, maskeleme veya diğer işlemler için spesifikasyon verin.
Çizimde malzeme sınıfı ve durumu (örneğin ‘metal’ ya da ‘alüminyum’ gibi genel ifadeler değil) açıkça belirtilmelidir. Yatak oturma yüzeyleri, dişli yüzeyleri, eşleşen delikler ve kaymalı yüzeyler gibi kritik yüzeyleri, özellikle kaplama sonrası ölçülmeleri gereken veya kaplamasız kalması gereken yüzeyler olarak tanımlayın.
Toleransları İşlevsel Bir Bütçe Olarak Ele Alın
Yaygın bir teklif hatası, her boyuta sıkı toleranslar uygulamaktır. Tolerans, işlevi, üretim sürecinin yeteneğini ve muayene gereksinimini yansıtmalıdır. Daha sıkı bir tolerans, ek işlemsel işlemler, daha yavaş kesme, özel bağlama elemanları, sıcaklık kontrolü veya daha ayrıntılı muayene gerektirebilir. Ayrıca montajın bu düzeyde hassasiyete ihtiyaç duymadığı durumlarda gereksiz reddetme riski de yaratabilir.
- Kritik özellikler: montaj veya hareket için gerekli olan boyutu, konumu, şekli ve ilişkiyi tanımlayın.
- Destekleyici özellikler: uyumu ve görünümü koruyan pratik toleranslar kullanın.
- Kritik olmayan çevre boyutları: gereksiz hassasiyetten kaçının.
- Yüzey gereksinimleri: yalnızca sızdırmazlık, kayma, yorulma, görünüm veya ölçüm üzerinde etkisi olan yerlerde pürüzlülüğü belirtin.
Bir delik basınçlı geçme, boşluklu geçme veya geçiş geçmesi için tasarlandıysa, tasarım gereksinimini açıkça belirtin ve eşleşen parçayı tanımlayın. Bir tedarikçiden bir fotoğraf veya etiketsiz bir CAD modelinden kritik bir toleransı çıkarmasını beklemeyin.
İmalata Başlamadan Önce Plan Denetimi
Denetim, yalnızca nihai onay değil, aynı zamanda tasarım ve sabitleme planını da etkilemelidir. Bir bağlantı parçası, bir taban referans noktasına göre delik konumu, temas yüzeyinin düzgünlüğü ve açıklık boyutu gibi özellikler gerektirebilir. Bir bağlantı elemanı ise merkez mesafesi, delik çapı, eşmerkezlilik ve yüzey durumu gibi özelliklere bağlı olabilir.
Bir teklif isteği (RFQ) veya çizimde hangi boyutların kritik olduğu, denetim standardı ya da örnekleme beklentisi, ilk parça raporunun gerekip gerekmediği, hangi ölçüm referans noktalarının kullanılması gerektiği ve yüzey işleminden önce mi yoksa sonra mı denetim yapılacağı net olarak belirtilmelidir. Gerekli belgeler tanımlanmadan genel bir “tam denetim” talep edilmemelidir. Farklı tedarikçiler bu ifadeyi farklı şekilde yorumlayabilir; bu da teklifleri karşılaştırmayı zorlaştırır.
Bir CNC İmalatı Teklif İsteğinde (RFQ) Neler Olmalı
Tam bir RFQ, üreticinin fiyatı ve uygulanabilirliği aynı anda değerlendirmesini sağlar. CNC ile işlenen bağlantı parçaları ve bağlantı elemanları için şunlar dahil edilmelidir:
- Toleranslar, dişler, yüzey işlemleri veya muayene notları önemliyse, revizyon kontrollü 3B CAD dosyası ve buna eşleşen 2B çizim;
- Malzeme sınıfı ve durumu, ayrıca prototip, ön üretim ve seri üretim miktarları;
- Kritik boyutlar, referans düzlemleri, geometrik ilişkiler ve vida gereksinimleri;
- Yüzey işlenmesi, kaplama, galvanizleme, anodizasyon, pasivasyon, kenar temizleme ve köşe yuvarlatma gereksinimleri;
- Muayene belgeleri, kabul kriterleri, ambalaj, işaretleme, izlenebilirlik ve teslimat gereksinimleri;
- Bilinen montaj, eşleştirme veya kullanım ömrü kısıtlamaları.
Tedarikçiden teklif varsayımlarını belirtmesini isteyin. En faydalı teklif her zaman en düşük fiyatlı olmayabilir; içerilen malzeme, işlem, yüzey işlemi, muayene kapsamı, miktar ve hariç tutulanlar açıkça belirtilmelidir.
Pratik Tasarım İnceleme Kontrol Listesi
- İşlevsel referans düzlemleri net bir şekilde tanımlanmış mı?
- Kritik delikler ve iç çaplar bu referans düzlemlerinden ölçülmüş mü?
- Ana özelliklere pratik aletlerle ulaşılabilir mi?
- İç köşeler kesici yarıçaplarıyla uyumlu mu?
- Derin cep, derin delik, ince duvar ve alttan kesimler belirlenmiş mi?
- Parça işlevsel bir yüzeyi bozmadan tutulabilir mi?
- Toleranslar yalnızca ihtiyaç duyulan özellikler için sınırlı mı?
- Malzeme sınıfı görsel görünümünden bağımsız olarak doğrulanmış mı?
- Yüzey işlemi montaj ve muayeneyle uyumlu mu?
- Çizim CAD revizyonuyla eşleşiyor mu?
- Muayene kayıtları ve kabul kriterleri açıkça belirtilmiş mi?
- Başka bir tedarikçi aynı gereksinimi tahmin yapmadan fiyat verebilir mi?
Tüm gereksinimi gözden geçiren bir İmalat Ortaklığı seçin
Yetenekli bir işleyici ortak, sadece birim fiyatın ötesinde katkı sağlamalıdır. Teklif aşamasında tedarikçi, takım erişimi, tezgâh ayarları, malzeme mevcudiyeti, yüzey işlemleriyle ilgili riskler, muayene noktaları ve maliyeti artırabilecek ya da tekrarlanabilirliği düşürebilecek özellikler hakkında görüşmelere girmelidir. PFTWORLD, ilgili CNC işleyicilik ve özel işlenmiş parça hizmetleri sayfaları sunar; bu hizmetleri satın alma siparişine veya yetenek iddiasına dahil etmeden önce projeye özel yetenekleri doğrulayınız.
Sıkça Sorulan Sorular
CNC ile işlenmiş bağlantı parçaları prototip ve seri üretim için uygun mudur?
Bunlar, geometriye, malzemeye, miktarına ve üretim ekonomisine bağlı olarak uygun olabilir. Bir parça mühendislik malzemesi gerektirdiğinde, fonksiyonel deliklere sahip olduğunda, doğru arayüzler gerektiğinde veya daha büyük bir üretim taahhüdüne geçmeden önce tasarım yinelemeleri yapılması gerektiğinde CNC işleyicilik faydalıdır. Nihai üretim süreci, miktar, çevrim süresi, kalıp maliyeti ve alternatif yöntemler açısından değerlendirilmelidir.
Bir CNC freze makinesi tam olarak keskin iç köşeler oluşturabilir mi?
Genellikle standart yuvarlak uçlu frezeyle değil. İç köşeler normalde bir yarıçap alır. Keskin bir köşe işlevsel olarak gerekliyse, tasarımı nihilemeden önce bir boşluk veya özel işlem konusunda görüşmekte fayda var.
Daha önemli olan nedir: delik çapı mı yoksa delik konumu mu?
Montaja bağlıdır. Bir pim kontrol edilmiş bir çap gerektirebilirken, bir cıvata düzeni konumsal doğruluk açısından daha hassas olabilir. Bir yatak yuvası hem boyut hem de şekil kontrolü gerektirebilir. Çizim, her deliğe tek bir tolerans uygulamak yerine işlevsel gereksinimi tanımlamalıdır.
Hem 3B model hem de 2B çizime ihtiyacım var mı?
3B model geometriyi aktarır. Parça kritik toleranslara, dişlere, yüzey pürüzlülüğü gereksinimlerine, referans ilişkilerine, muayene notlarına veya özel kabul koşullarına sahipse 2B çizim kesinlikle önerilir. Dosyalar aynı revizyona ait olmalıdır.
Malzeme bir ürün fotoğrafından tanımlanabilir mi?
Hayır. Bir fotoğraf, metalik bir görünüm veya yüzey işleyişi önerebilir; ancak malzeme sınıfını, ısıl işlem durumunu, kaplamayı ya da mekanik özelliklerini güvenilir şekilde doğrulayamaz. Bu gereksinimler, satın alma ve kalite süreçleri aracılığıyla belirtilmeli ve doğrulanmalıdır.
Sonuç
İşlev ile görünümü ayıran tasarım sayesinde CNC işlenmiş bağlantı parçaları ve mekanizma bileşenleri için fiyat teklifi vermek, üretmek ve kontrol etmek daha kolay hale gelir. Önce referans düzlemlerini (datums) ve bağlantı noktalarını tanımlayın. Pratik iç yarıçaplar kullanın, gereksiz derin ya da ince özelliklerden kaçının, takım erişimini ve montaj düzenlerini önceden planlayın, toleransları işlevsel gereksinimlere göre atayın ve tedarikçilerin aynı gereksinimi fiyatlandırmaları için yeterli çizim ve kontrol bilgileri sağlayın.
Özel bir bağlantı parçası veya mekanizma bileşeni üretmek istiyor musunuz?
Üretilebilirlik ve fiyat teklifi gereksinimleri hakkında PFTWORLD ile görüşmek üzere 3B CAD dosyanızı, çiziminizi, malzemenizi, miktarınızı, kritik toleranslarınızı, yüzey işleme şartlarınızı ve kontrol gereksinimlerinizi paylaşın.
CNC İşleme Hizmetlerini KeşfedinNihai malzeme, süreç, tolerans, muayene, teslimat ve iletişim düzenlemeleri, satın alma işleminden önce belirli proje için onaylanmalıdır.
İçindekiler Tablosu
- Neden Bu Bileşenler Temel Bir Çizimden Daha Fazlasına İhtiyaç Duyar?
- İşlevsel Referans Düzlemleri ve Arayüzlerle Başlayın
- Erişim, Derinlik ve Muayene İçin Delik Tasarımı
- İç yarıçapları kullanın ve cepleri üretilebilir hale getirin
- Malzeme ve Yüzey İşlemini Uygulamadan Seçin
- Toleransları İşlevsel Bir Bütçe Olarak Ele Alın
- İmalata Başlamadan Önce Plan Denetimi
- Bir CNC İmalatı Teklif İsteğinde (RFQ) Neler Olmalı
- Pratik Tasarım İnceleme Kontrol Listesi
- Tüm gereksinimi gözden geçiren bir İmalat Ortaklığı seçin
-
Sıkça Sorulan Sorular
- CNC ile işlenmiş bağlantı parçaları prototip ve seri üretim için uygun mudur?
- Bir CNC freze makinesi tam olarak keskin iç köşeler oluşturabilir mi?
- Daha önemli olan nedir: delik çapı mı yoksa delik konumu mu?
- Hem 3B model hem de 2B çizime ihtiyacım var mı?
- Malzeme bir ürün fotoğrafından tanımlanabilir mi?
- Sonuç
- Özel bir bağlantı parçası veya mekanizma bileşeni üretmek istiyor musunuz?