 EN


Індивідуальна обробка на ЧПК-верстатах | Інженерна підтримка | B2B-виробництво
Складні компоненти, оброблені на ЧПК-верстатах, з орієнтацією на функціональність, точність посадки та відтворюваність
Для фланцевих корпусів, різьбових корпусів, роз’ємних кріпильних пристроїв, ступінчастих деталей та інших прецизійних механічних компонентів правильний результат виробництва починається ще до обробки. PFTWORLD надає покупцям практичну перевірку проекту, чітке визначення обсягу цитати та індивідуальні рішення щодо обробки на ЧПК-верстатах для прототипування та серійного виробництва.
Індивідуальні механічні компоненти
Оброблена деталь вважається успішною лише тоді, коли вона коректно функціонує в складі
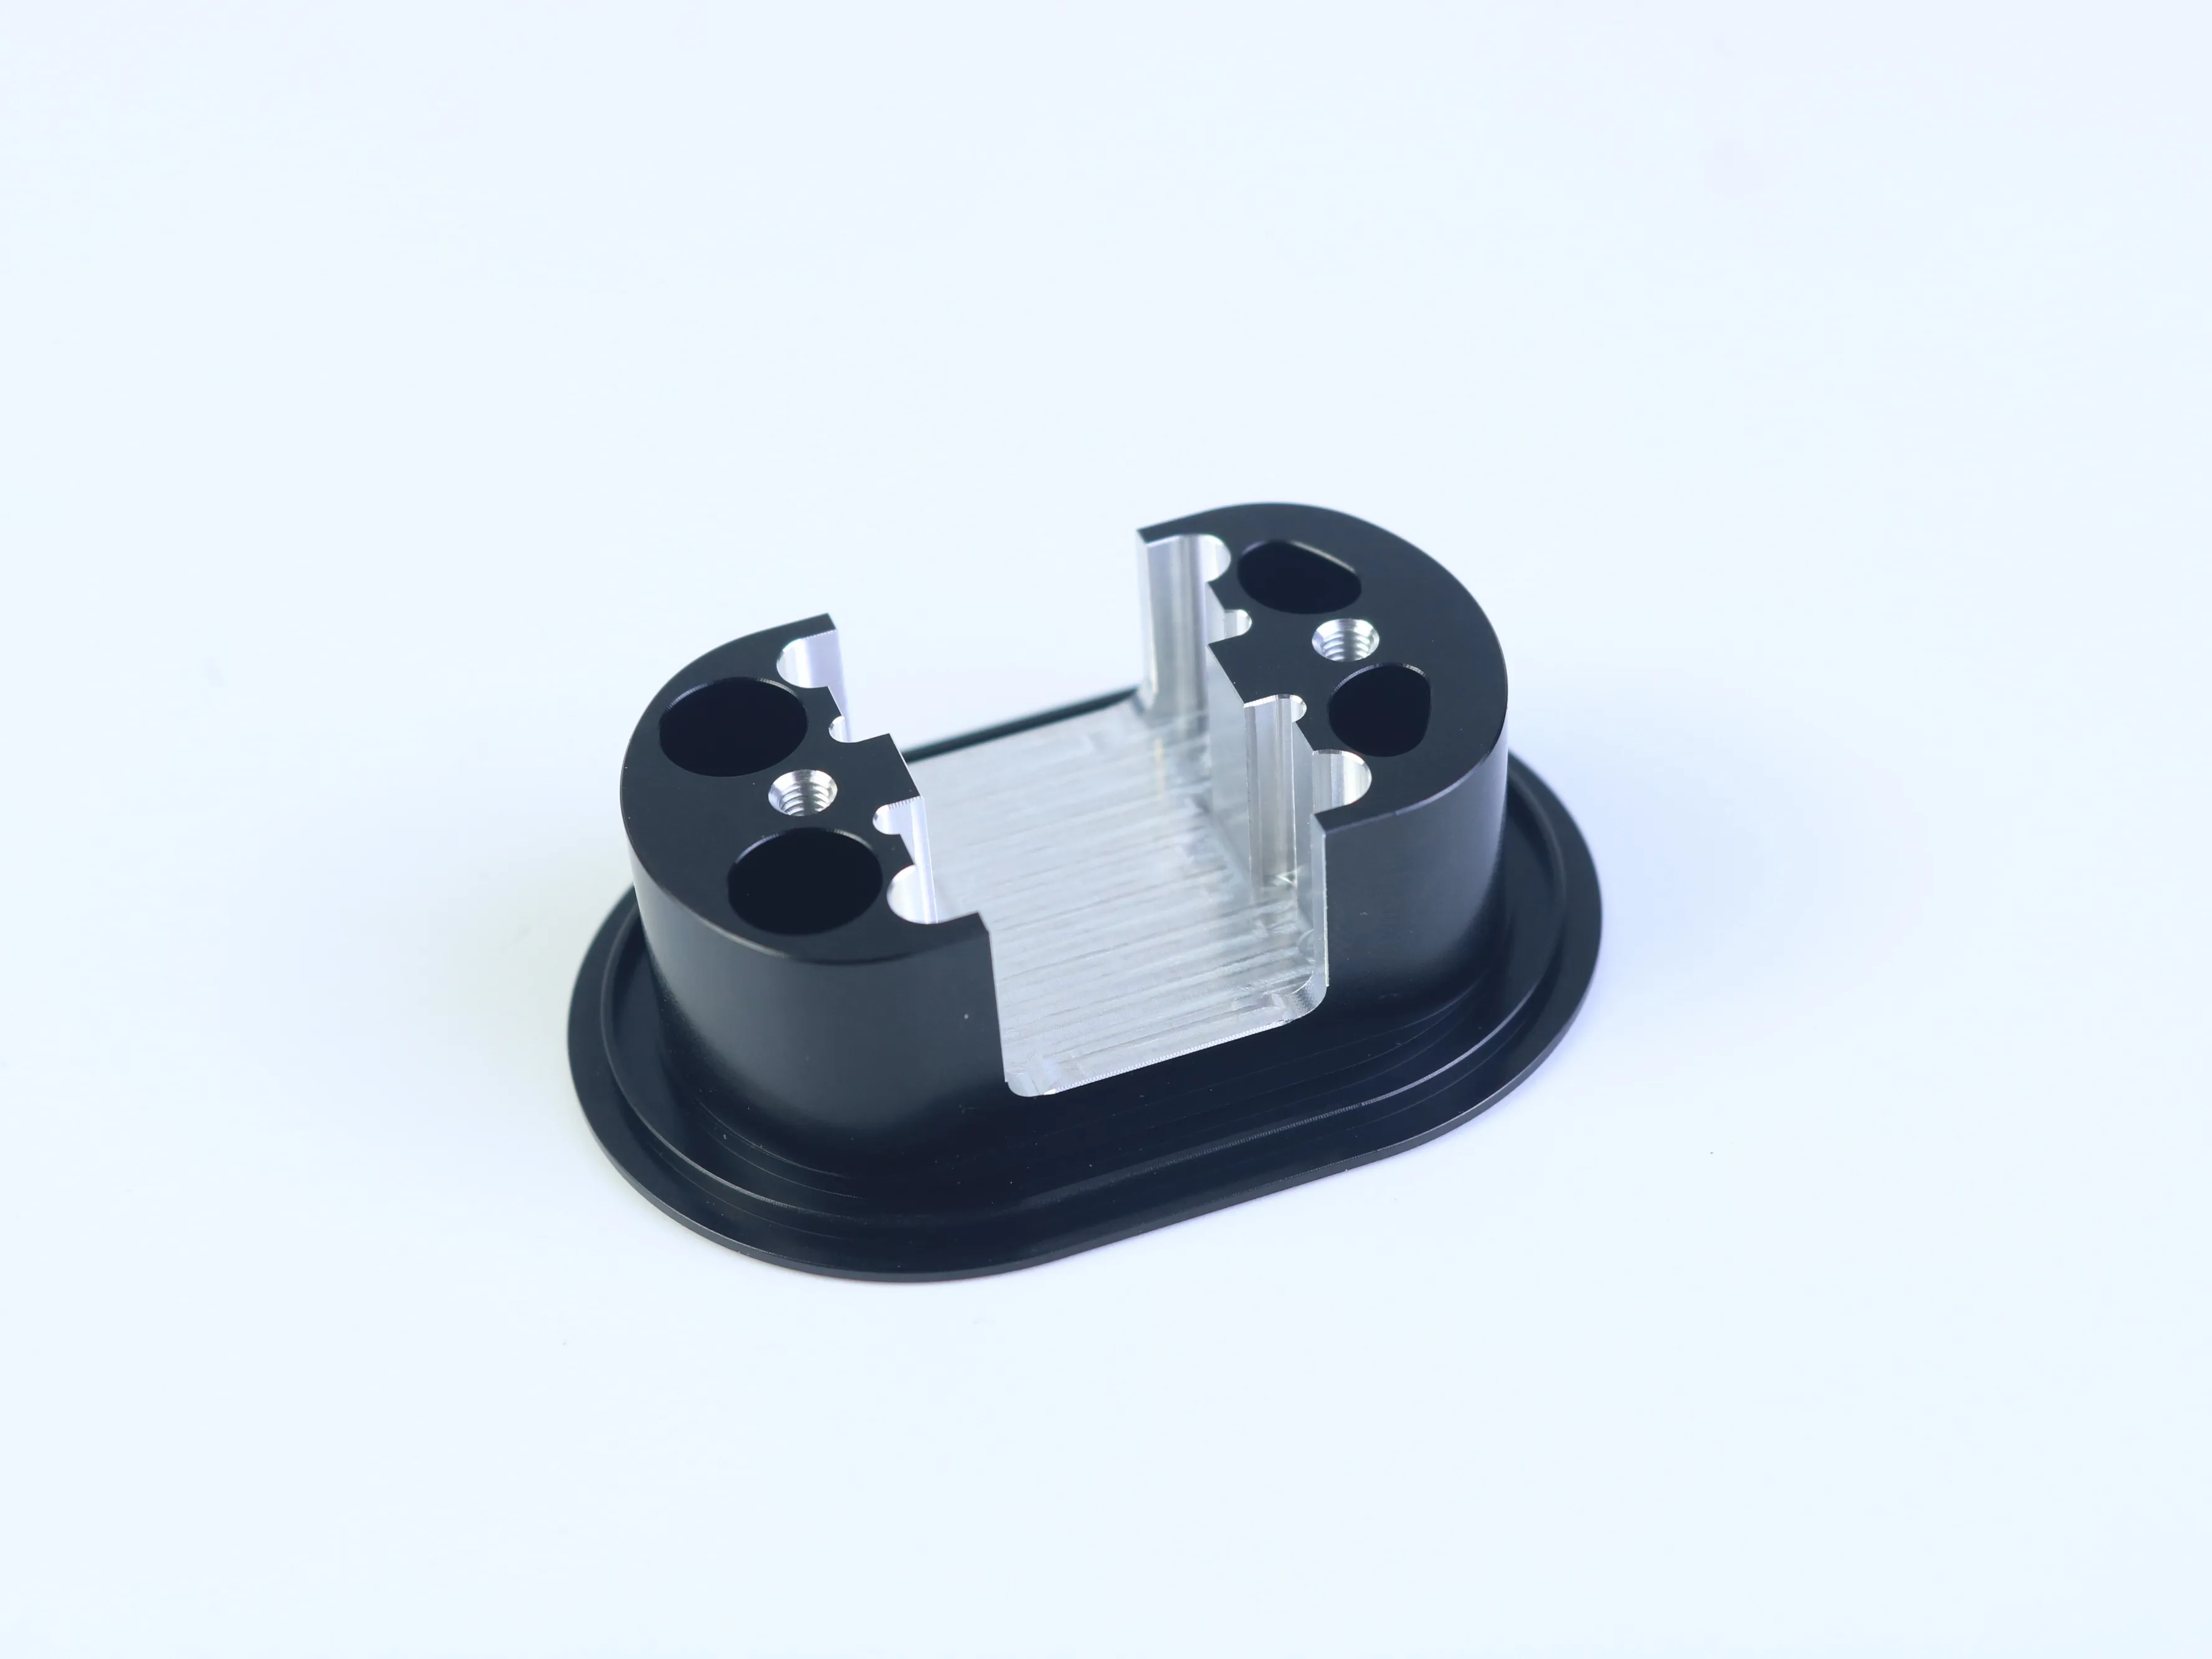
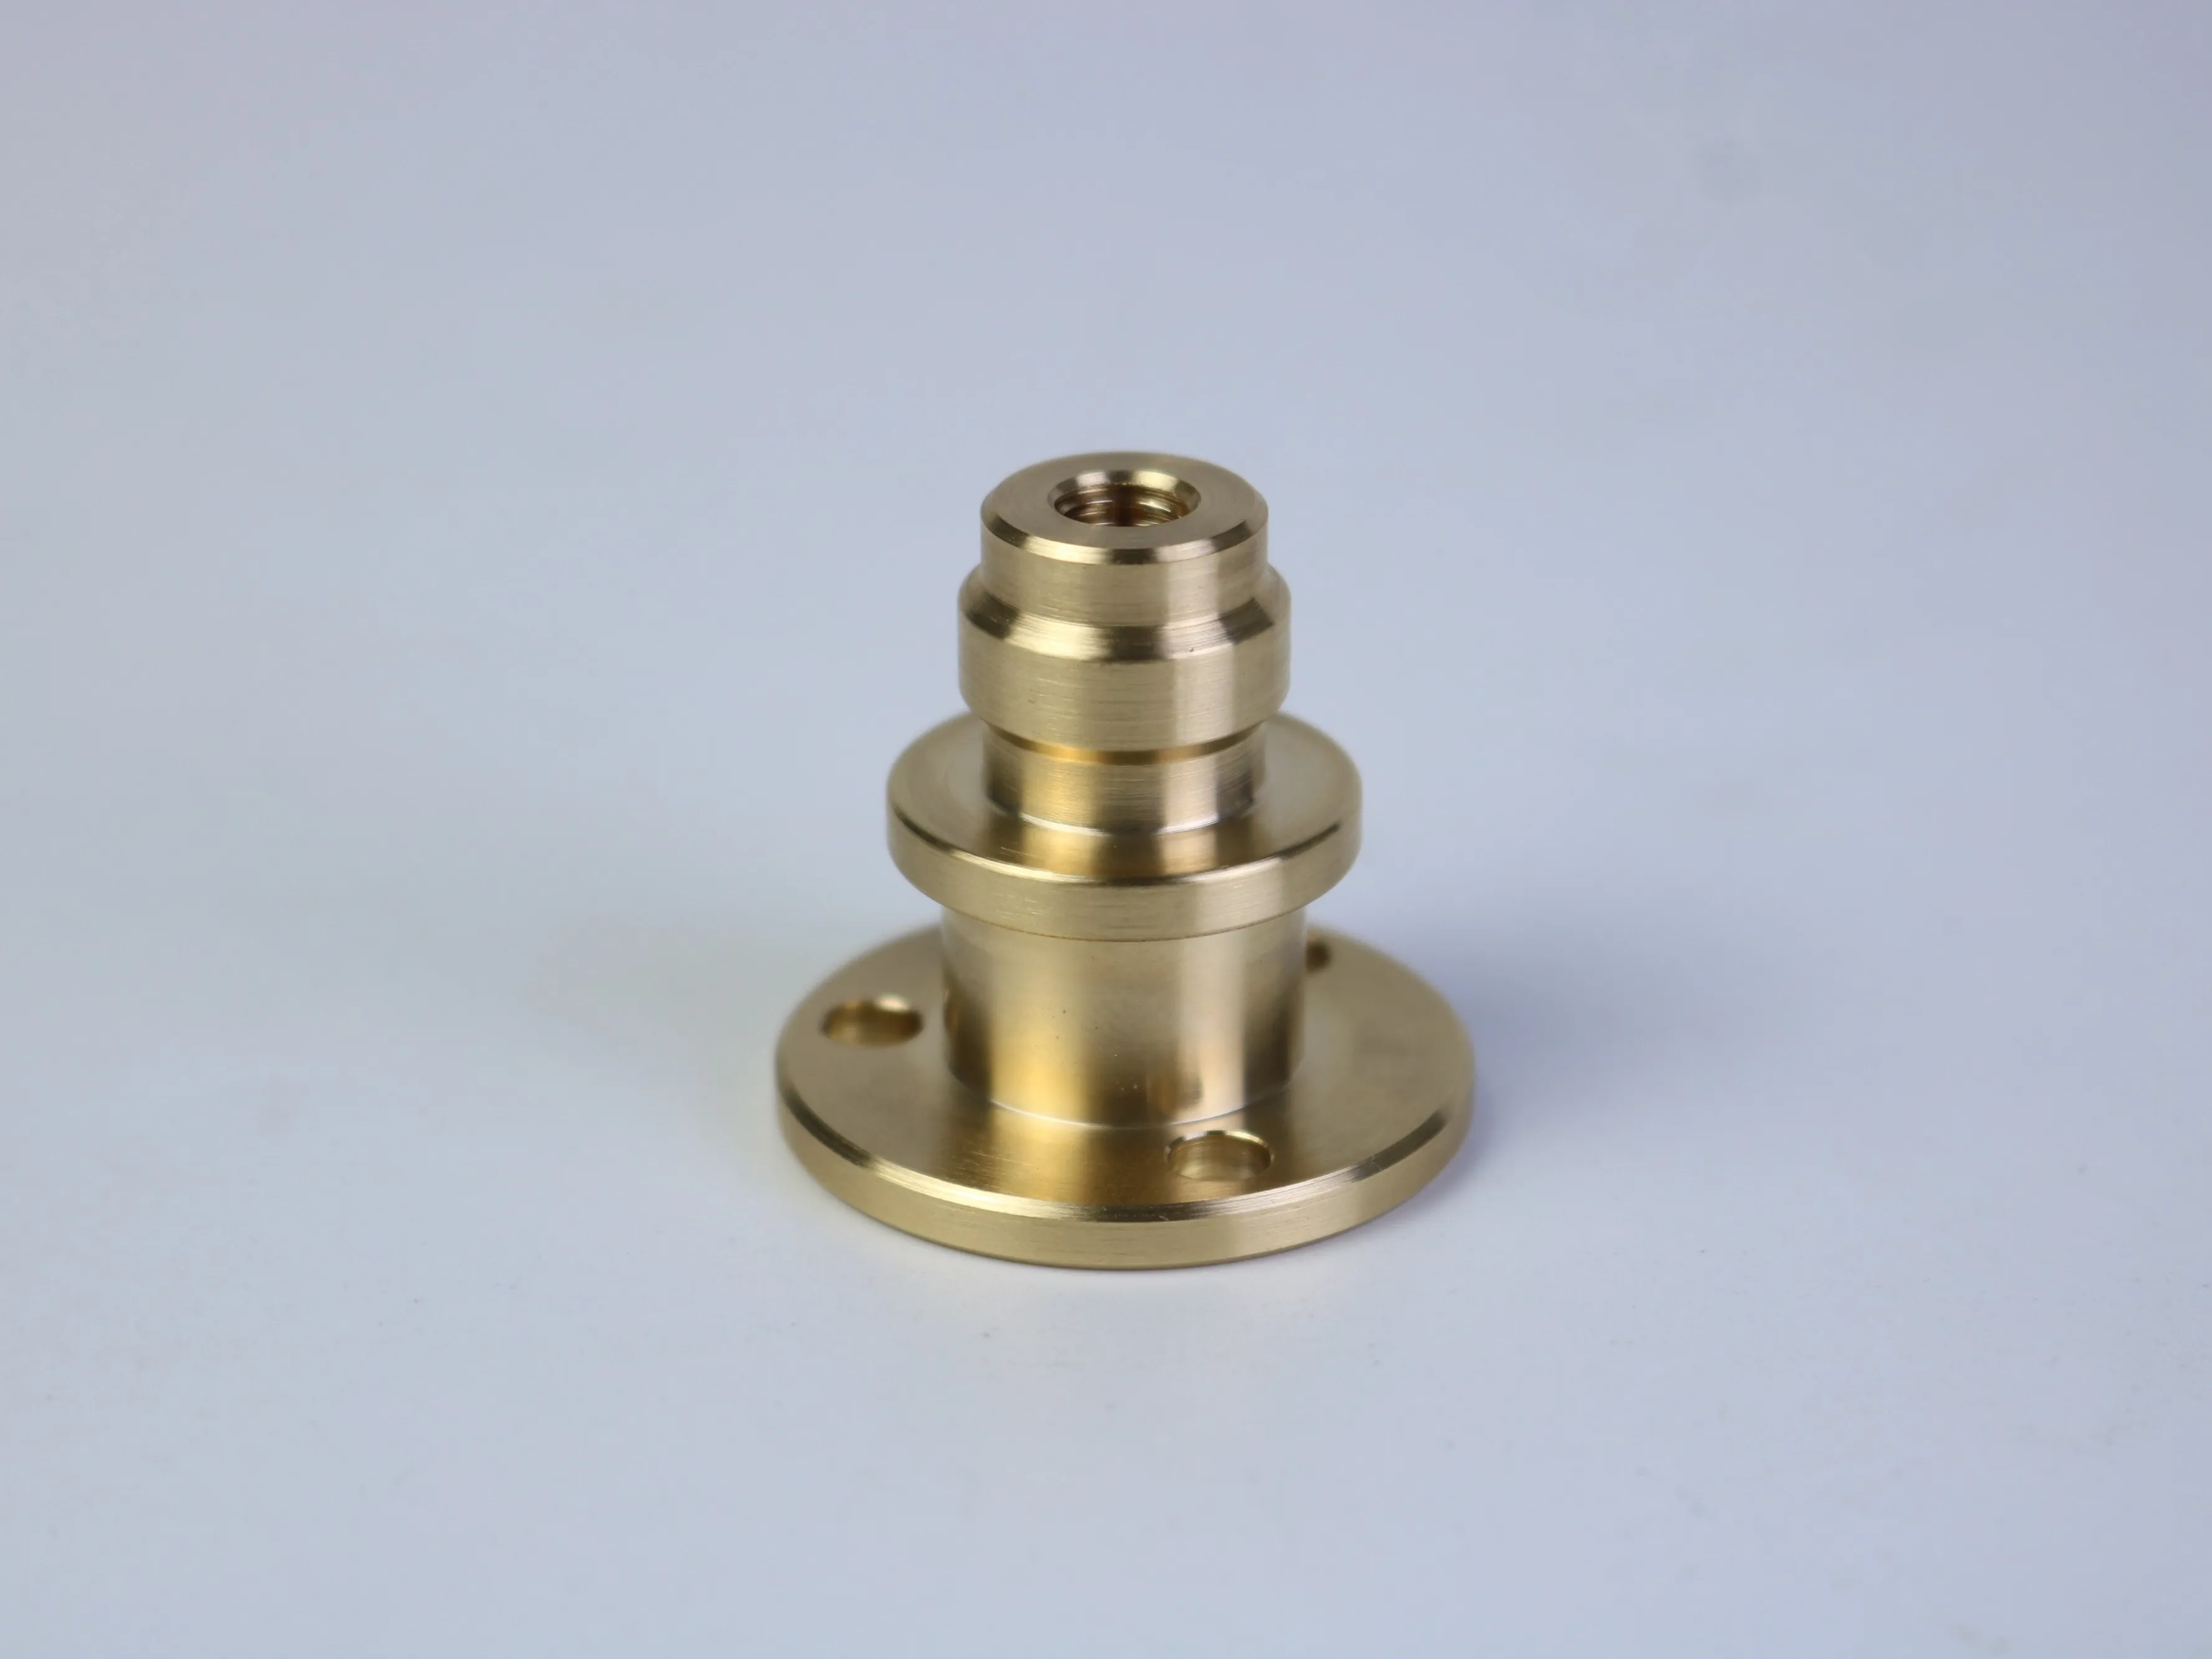
Складова деталь з ЧПК може включати фланець, ступінчасті діаметри, отвори для кріплення, внутрішні різьби, пази, розрізи або повторювані кругові елементи. Кожен елемент можна виготовити окремо, проте їх поєднання може призвести до прихованих ризиків: ускладнення фіксації заготовки, обмежений доступ інструменту, накопичення похибок настроювання, неоднорідна якість поверхні або розрахунок вартості на основі припущень.
Найбільш надійний підхід — проаналізувати конструкцію, відповідаючи на три запитання: Чи виконує елемент чітко визначену функцію? Чи можна його надійно обробити з урахуванням доступності інструменту? Чи можна перевірити відповідність вимог заданому базовому елементу? Такий підхід зберігає замисел конструкції й одночасно зменшує зайву складність виробництва.
Як геометрія впливає на процес обробки на верстатах з ЧПК
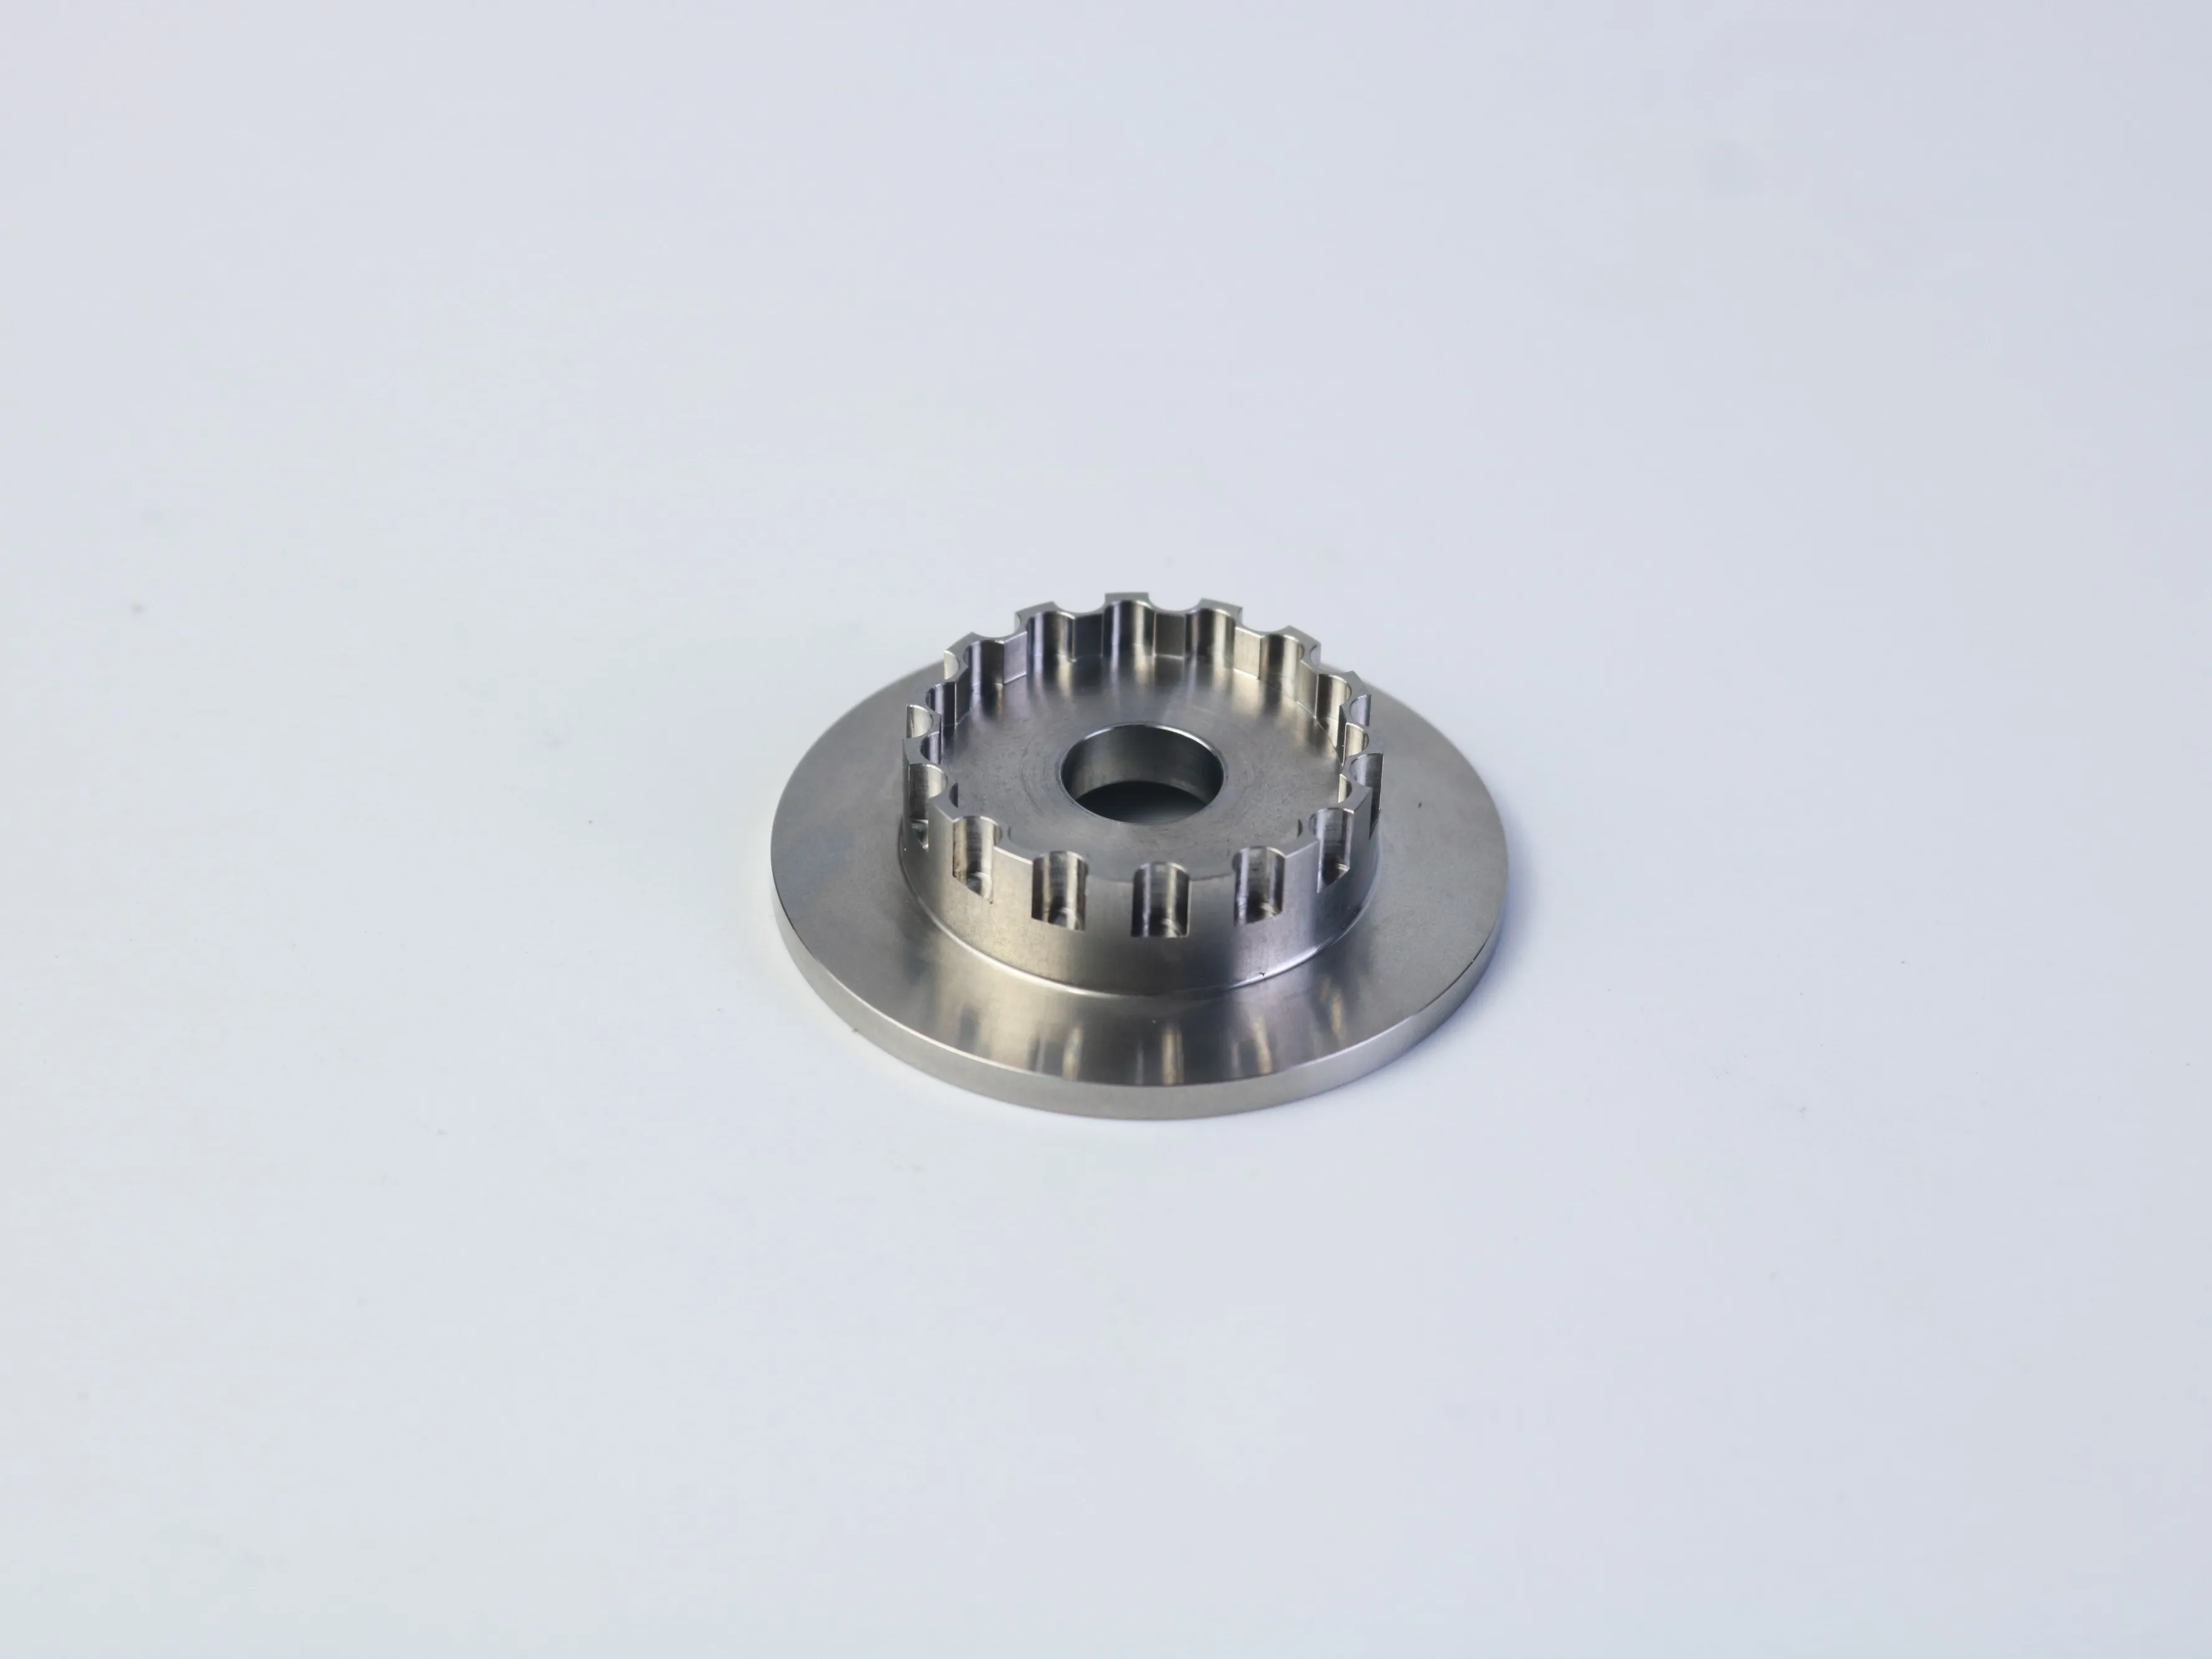
Обертальні елементи, такі як зовнішні діаметри, плечі, торці фланців і концентричні отвори, можуть оброблятися на токарних верстатах з ЧПУ. Необертальні елементи — шаблони кріплення, пази, розрізи, фрезеровані площини та деякі різьбові елементи — можуть вимагати фрезерування, свердлення, розточування, нарізання різьби або фрезерування різьби на фрезерних верстатах з ЧПУ. Комбінований маршрут обробки (токарна й фрезерна) може бути доцільним, коли деталь містить елементи обох груп.
Остаточний технологічний процес слід вибирати на основі інженерних вимог, а не за зовнішнім виглядом зразка на зображенні. Марка матеріалу, кількість деталей, допуски, якість поверхні, способи закріплення заготовки та вимоги до контролю можуть суттєво змінити технологічний план. Під час підготовки комерційної пропозиції вкажіть, які поверхні забезпечують вирівнювання, у які отвори встановлюються кріпильні елементи або центрувальні штирі, а також які розміри є косметичними, а не функціональними.
Інженерний принцип: Функція, яка не є функціонально обов’язковою, не повинна створювати зайвих витрат на інструменти, пристосування, контроль або остаточну обробку. Функція, яка є функціонально критичною, має бути описана достатньо точно, щоб забезпечити відповідність за розмірами та функціональні характеристики.
П’ять перевірок проекту, що зменшують виробничі ризики
1. Плануйте базові елементи та установки з урахуванням зборки
Коли деталь потребує більше ніж однієї орієнтації, кожен крок переустановки може вносити додаткову похибку. Використовуйте функціональні базові елементи, які відображають спосіб збирання деталі. Лице фланця може контролювати осьове положення, тоді як центральний отвір — радіальне вирівнювання. Розташування отворів та пазів має бути пов’язане з базовим елементом, який фактично визначає збірку, а не просто з найближчим зовнішнім краєм.
2. Використовуйте практичні внутрішні радіуси
Більшість фрез циліндричні, тому внутрішні кути природно отримують радіус. Дуже малі радіуси можуть вимагати менших інструментів, повільніших умов різання, більшої кількості проходів і збільшують ризик деформації інструменту. Якщо радіус не впливає на збирання, практичний заокруглений кут зазвичай поліпшує технологічність виготовлення. Якщо гострий внутрішній кут є обов’язковим, його слід визначити як функціональну вимогу й уточнити, чи потрібен підріз або альтернативний технологічний процес.
3. Повністю визначте різьбові елементи
Різьбовий отвір має містити метричний або дюймовий стандарт, номінальний розмір, крок, посадку або клас (за наявності), повну глибину різьби, загальну глибину отвору та вказівку, чи є отвір глухим чи скрізним. Надмірна глибина різьби може збільшити тривалість обробки й ризик ускладнень з видаленням стружки або поломкою інструменту, не покращуючи при цьому з’єднання. Правильна глибина завинчування залежить від матеріалу, кріпильного елемента, навантаження та конструкції збирання.
4. Застосування допусків за функціональним призначенням
Точні допуски слід застосовувати лише до поверхонь, що впливають на посадку, рух, ущільнення, вирівнювання або передачу навантаження. Застосування позначень високої точності до всіх розмірів збільшує трудомісткість обробки та контролю без обов’язкового покращення кінцевої збірки. Використовуйте чітку систему базових елементів і відрізняйте розміри, критичні для функціонування, від загальних та декоративних ознак.
5. Перевірте глибокі елементи та тонкі стінки
Глибокі кармані, вузькі пази та тонкі стінки можуть спричиняти зростання вібрацій, відхилення інструменту, нагрівання, проблеми з видаленням стружки та деформації. Перевірте, чи можна відкрити, скоротити, підтримати або розділити такий елемент, не порушуючи його функціональності. Фактичні межі залежать від матеріалу, діаметра інструменту, глибини елемента, способу кріплення заготовки та необхідної точності, тому використовуйте конструктивні співвідношення як підказку для перевірки — а не як універсальне правило прийняття.
Шорсткість поверхні та додаткові операції
Чорний, сріблястий або латунний відтінок на фотографії не підтверджує клас матеріалу чи конкретну обробку поверхні. Креслення має визначати необхідну шорсткість обробленої поверхні, стандарт заокруглення кромок або зачистки, покриття чи обробку, зони маскування та те, чи розмірні вимоги стосуються деталі до чи після остаточної обробки.
Для функціональних деталей остаточна обробка може впливати на тертя, ущільнення, ковзання, зносостійкість, корозійну стійкість або візуальну прийнятність. Різьблені та спряжувальні поверхні можуть вимагати особливої уваги, якщо покриття змінює їхній кінцевий стан. Якщо обробка має переважно косметичне призначення, це слід чітко вказати. Якщо вона забезпечує експлуатаційні характеристики, поясніть її функцію, щоб постачальник міг оцінити відповідний технологічний маршрут.
Від проектного огляду до контрольованого виробничого плану
Корисний огляд DFM не повинен обмежуватися визначенням технічної можливості реалізації елемента. Він має пов’язувати цей елемент із повторюваним технологічним маршрутом. Для компонента з фланцем, отвором, різьбовими отворами та розрізом або канавкою постачальник має врахувати, яким чином буде фіксуватися заготовка, які поверхні будуть оброблені першими та яким чином деталь буде локалізована після перефіксації.
Саме тут перетинаються рішення, прийняті на етапі конструювання, та закупівельні рішення. Якщо креслення вимагає дуже точної взаємозв’язаності між отвором та розташуванням отворів, у комерційній пропозиції має бути враховано спільну стратегію базування та метод перевірки цієї взаємозв’язаності. Якщо остаточне покриття наноситься після механічної обробки, у технологічному плані слід передбачити, чи потрібне маскування, чи додатковий розмірний запас, чи остаточна перевірка. Якщо деталь важко зафіксувати без пошкодження естетично важливої поверхні, метод фіксації має бути узгоджено до початку виробництва.
Питання, які слід поставити під час інженерного огляду
- Які поверхні будуть використовуватися як основні базові посилання?
- Чи можна контролювати критичний отвір, фланцеву поверхню та розташування отворів із єдиної системи базових елементів?
- Чи вимагатиме глибина елемента інструмент з подовженим досягом або спеціальну стратегію різання?
- Чи доступні різьблені елементи для обробки, очищення, контролю за допомогою калібрів та остаточної збірки?
- Які розміри потрібно вимірювати після закінчення обробки, а не до неї?
- Чи усуне незначна зміна конструкції додаткову установку, заміну інструменту або складний етап контролю?
Ці запитання сприяють більш змістовному діалогу, ніж просте питання про те, чи зможе постачальник виготовити деталь. Кваліфікований виробничий партнер має змогу пояснити вплив запропонованої зміни, визначити невизначені аспекти та відокремити підтверджені вимоги від припущень.
Як покупці можуть порівнювати цитати на CNC-обробку
Порівняння лише ціни за одиницю може приховувати важливі відмінності. Для складних оброблених деталей вимагайте від кожного постачальника надання пропозиції на однаковий обсяг робіт із зазначенням будь-яких винятків. У комерційній пропозиції має бути чітко вказано, чи включено програмування, підготовку обладнання, сировину, механічну обробку, зачистку, остаточну обробку, контроль якості, упаковку та доставку.
| Пункт розрахунку | Що потрібно підтвердити | Чому це має значення |
|---|---|---|
| Обсяг процесу | Операції точіння, фрезерування, свердлення, нарізання різьби, остаточної обробки та збирання | Запобігає додатковим витратам через операції, які були пропущені на етапі цитування |
| Діапазон якості | Критичні розміри, звіти, сертифікати, можливість відстеження та критерії приймання | Дозволяє порівнювати показники якості між різними постачальниками |
| Комерційна основа | Рівень замовленої кількості, базовий термін виконання, інструменти, упаковка та умови доставки | Відображає загальний закупівельний вплив, а не лише номінальну ціну за одиницю |
Якщо в одній цитаті передбачено загальну допустиму похибку, а в іншій — кілька критичних характеристик оцінено як вимоги до точності, то такі дві ціни не є безпосередньо порівнянними. Спочатку вирішіть технічні припущення, а потім порівняйте вартість, якість, терміни, комунікацію та безперервність постачання на однаковій основі.
Що включати до запиту пропозиції (RFQ) на CNC-обробку
Повна запит-пропозиція (RFQ) зменшує кількість припущень і спрощує порівняння цитат від постачальників. Надсилайте поточне 2D-креслення й відповідну 3D-модель CAD, коли вони доступні, і вкажіть рівень ревізії на обох файлах. У RFQ також мають бути вказані:
Інженерні дані
Марка й стан матеріалу, критичні розміри, базові елементи, геометричні допуски (GD&T), позначення різьби, шорсткість поверхні, додаткові операції та затверджені альтернативи.
Виробничі дані
Кількість прототипів, кількість серійного виробництва, очікуваний річний попит, цінові пороги, бажана дата поставки, пункт призначення та вимоги до упаковки.
Дані щодо якості
Звіти про інспекцію, сертифікати матеріалів, вимоги до першого зразка, прослідковуваність, критерії прийняття та будь-яка документація, специфічна для замовника.
Короткий опис застосування також є корисним. Поясніть компоненти, що з’єднуються, експлуатаційне середовище та характеристики, які не повинні змінюватися. Запитайте постачальників про визначення припущень, виключень, витрат на налаштування чи оснащення, обсягу остаточної обробки, обсягу інспекції та будь-яких запропонованих відхилень. Нижча ціна за одиницю не є справжньо нижчою, якщо потрібні операції були виключені.
Прототипування та виробництво потребують різних пріоритетів у котируванні.
При закупівлі прототипів зазвичай пріоритетом є зворотний зв’язок щодо проектування та функціональна перевірка. При закупівлі для виробництва більшу увагу приділяють повторюваності процесу, контролю ревізій, плануванню інспекції, упаковці та безперервності поставок. Чітко вкажіть етап проекту, щоб постачальник міг оцінити деталь з урахуванням правильних вимог до виробництва та якості.
Поширені запитання від покупців ЧПУ
Чи може постачальник надати цінову пропозицію лише на основі 3D-моделі?
3D-модель передає форму, але вона може не визначати допуски, бази, вимоги до різьби, шорсткість поверхні, стан матеріалу, контроль ревізій або документацію щодо інспекції. Для складного компонента відповідний 2D-креслення зазвичай є зрозумілішим способом передачі вимог, які модель не може повністю виразити.
Що робити, якщо матеріал ще не визначено?
Вкажіть бажаний матеріал та поясніть, які альтернативи є прийнятними, якщо такі є. Різні марки матеріалу можуть впливати на оброблюваність, міцність, корозійну стійкість, реакцію на остаточну обробку, вартість сировини та вимоги до інспекції. Загальне вказівка, наприклад «алюміній» або «нержавіюча сталь», може бути недостатньою для отримання змістовної виробничої цінової пропозиції.
Як діяти у разі зміни конструкції після надання цінової пропозиції?
Видати керовану ревізію й запросити постачальника підтвердити її вплив на процес, ціну, інспекцію та доставку. Зберегти відповідність креслення, CAD-моделі, замовлення на закупівлю та документів інспекції. Це особливо важливо, коли зміна стосується базової поверхні, різьби, розташування отворів, оздоблення або поверхні з’єднання.
Коли слід запитувати рекомендацію DFM?
Запитуйте її до того, як дизайн буде схвалено для виробництва, найкраще під час огляду прототипу або пропозиції. Чим раніше постачальник виявить складний радіус, глибокий елемент, нечітку базову поверхню чи надмірно жорсткі допуски, тим більше варіантів матиме інженерна команда для забезпечення функціональності й одночасного зниження технологічних ризиків.
Практичний контрольний перелік перед надсиланням запиту на ціну
- Креслення та CAD-модель мають однакову редакцію.
- Матеріал вказаний за маркою та станом, а не лише за загальною категорією.
- Різьба включає стандарт, розмір, крок, посадку та глибину.
- Критичні базові поверхні та взаємозв’язки з’єднання чітко визначені.
- Глибокі елементи, тонкі стінки, внутрішні радіуси та доступ інструменту були перевірені.
- Вимоги щодо завершення, інспекції, кількості, поставки та упаковки визначено.
- Постачальника просять перелічити припущення та запропоновані відхилення.
Обговоріть свій наступний спеціальний компонент з ЧПУ
Надішліть PFTWORLD поточне 2D-креслення, 3D-файл CAD, специфікацію матеріалу, кількість, вимоги до поверхневого покриття та критичні потреби щодо інспекції. Чіткий інженерний пакет створює кращу початкову основу для огляду технологічності, порівняння цитат та планування виробництва.
Обговоріть свою вимогу щодо обробки на верстатах з ЧПУЗміст
- Оброблена деталь вважається успішною лише тоді, коли вона коректно функціонує в складі
- Як геометрія впливає на процес обробки на верстатах з ЧПК
- П’ять перевірок проекту, що зменшують виробничі ризики
- Шорсткість поверхні та додаткові операції
- Від проектного огляду до контрольованого виробничого плану
- Як покупці можуть порівнювати цитати на CNC-обробку
- Що включати до запиту пропозиції (RFQ) на CNC-обробку
- Прототипування та виробництво потребують різних пріоритетів у котируванні.
- Поширені запитання від покупців ЧПУ
- Практичний контрольний перелік перед надсиланням запиту на ціну
- Обговоріть свій наступний спеціальний компонент з ЧПУ