لماذا تصل أجزاء الآلات المبرمجة باستخدام الحاسوب (CNC) الخاصة بي غالبًا بتسامحات غير متسقة بين الدفعات، وكيف يمكنني القضاء على هذه المخاطر؟
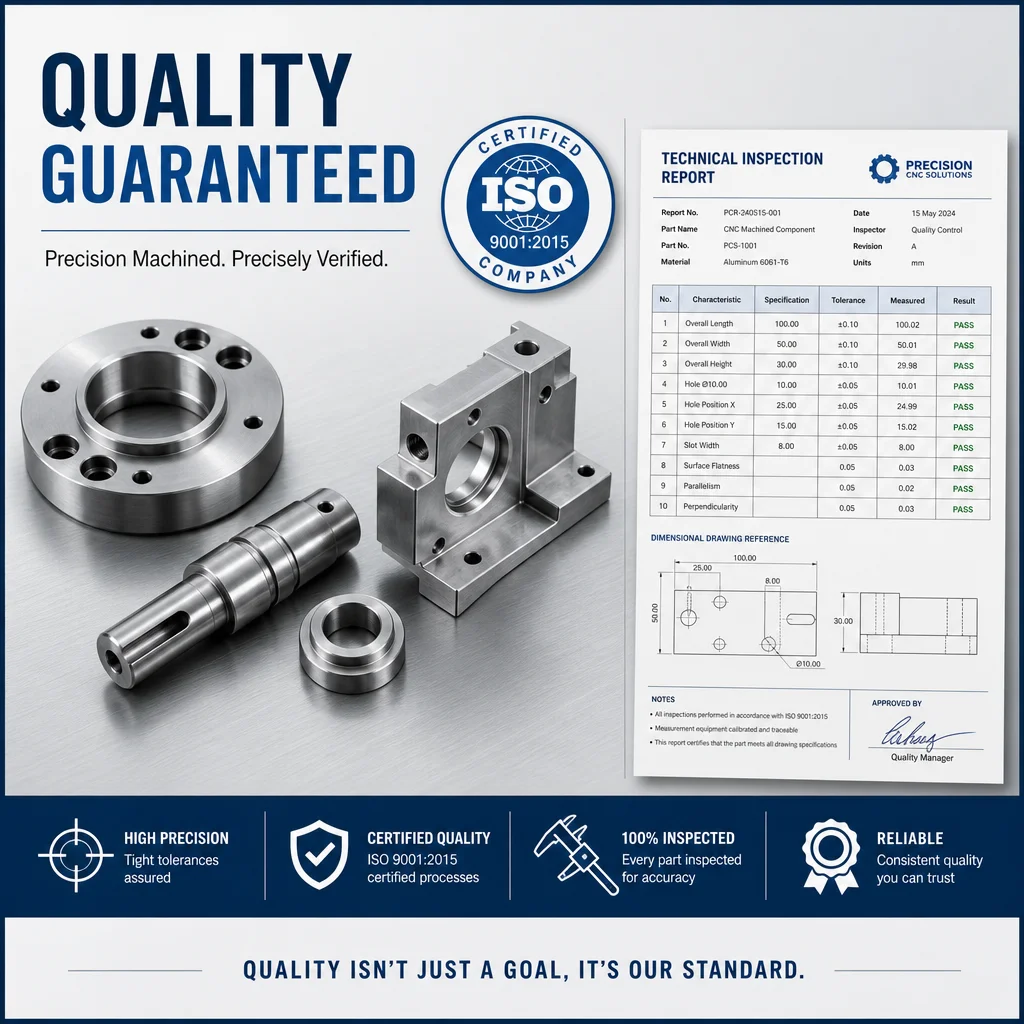
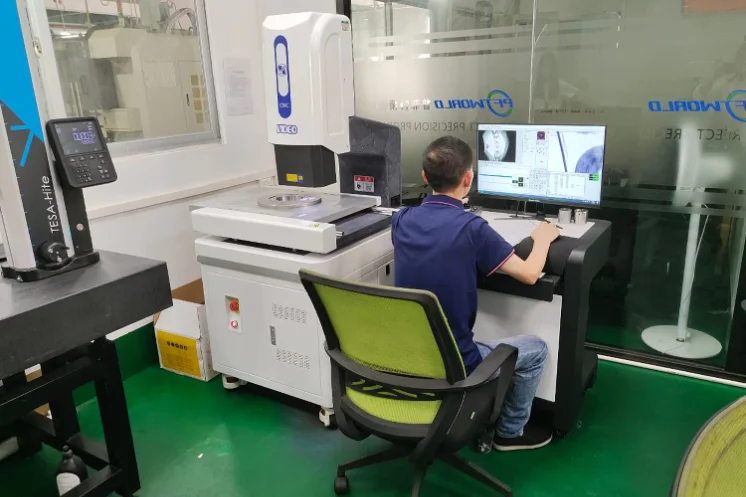
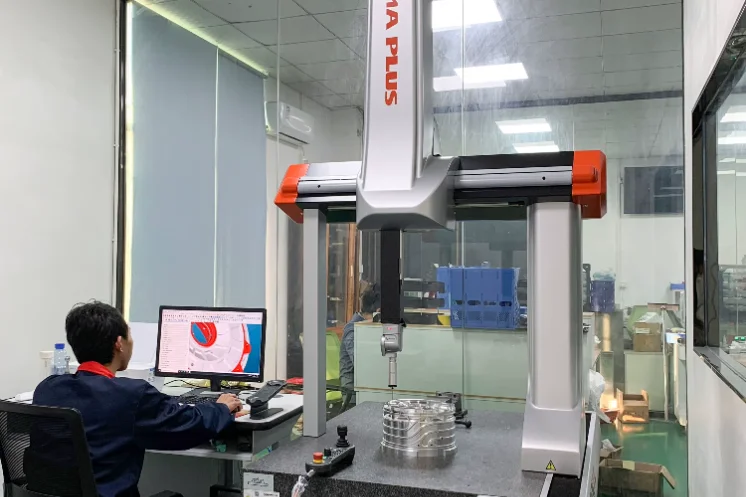
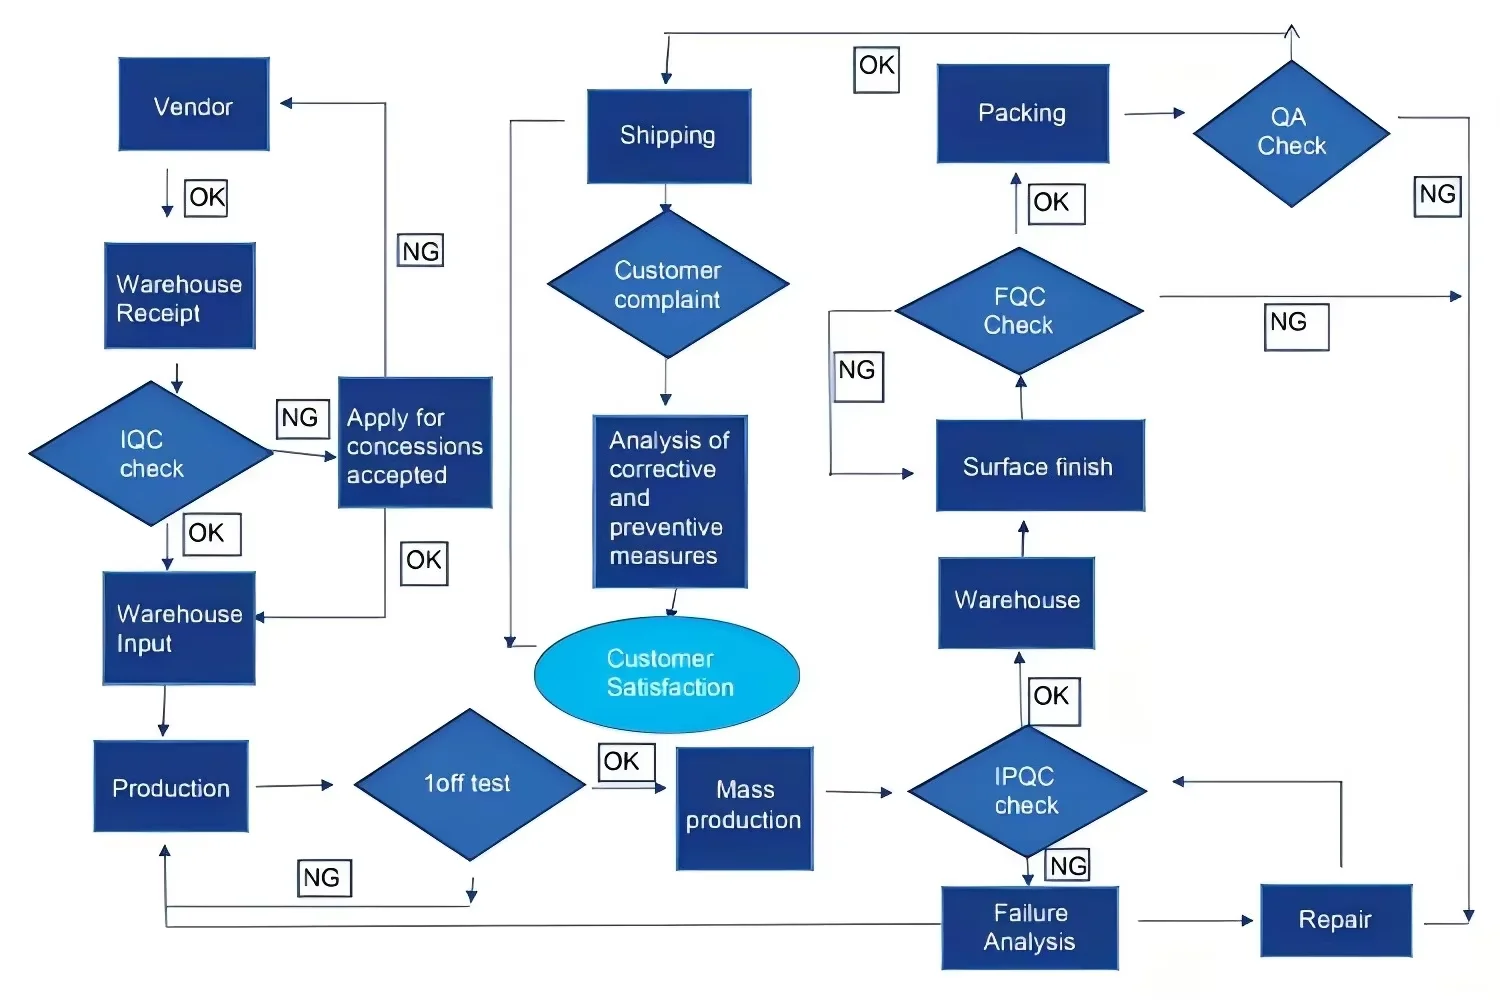
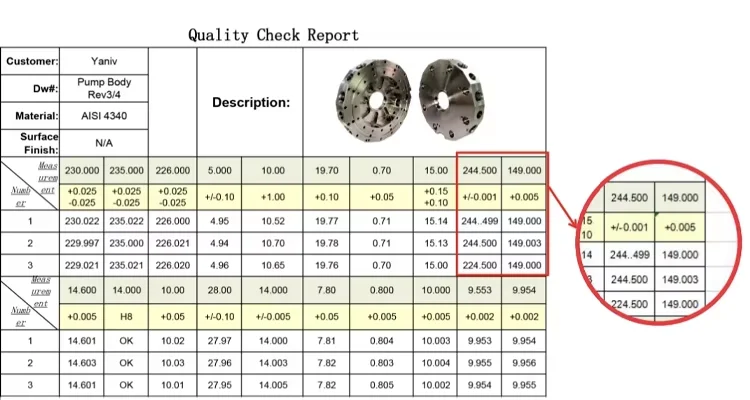
ينتج التسامح غير المتسق عن أربعة أسباب جذرية: أدوات غير معينة بدقة (٦٨٪)، وتثبيتات غير مستقرة، وغياب جهاز قياس الإحداثيات الثلاثي الأبعاد (CMM)، وعدم تتبع عمر الأدوات. ونطبّق نظام التحكم وفق منهجية «ستة سيغما»: فمراجعة التصنيع القابل للتصنيع (DFM) تُحدِّد المخاطر قبل التشغيل الآلي؛ ويتم استخدام جهاز قياس الإحداثيات الثلاثي الأبعاد (CMM) عند ثلاث نقاط تفتيش مع تقارير توثيق دفعات الحرارة؛ واستبدال الأدوات تلقائيًّا عند بلوغ اهترائها ٨٥٪؛ ورسوم بيانية حية لإحصاءات العمليات (SPC). ومعدل اتساق الدفعات: ٩٩,٢٪ لتسامح ±٠,٠٠٥ مم عبر ٢٨٤٧ دفعة. ونوفر تقرير التحقق الأولي (FAI)، ومعامل القدرة على التحمل (Cpk) ≥ ١,٦٧، وشهادة المطابقة EN10204 3.1. كما تنخفض نسبة الهدر من ٨٪ إلى أقل من ٠,٨٪، وتقل أعطال التركيب بنسبة ٩٤٪.
كيف يمكنني التأكد من أن المدة الزمنية المقدمة من المورد لتسليم طلبي واقعيةٌ ولا تؤدي إلى توقف خطوط الإنتاج؟
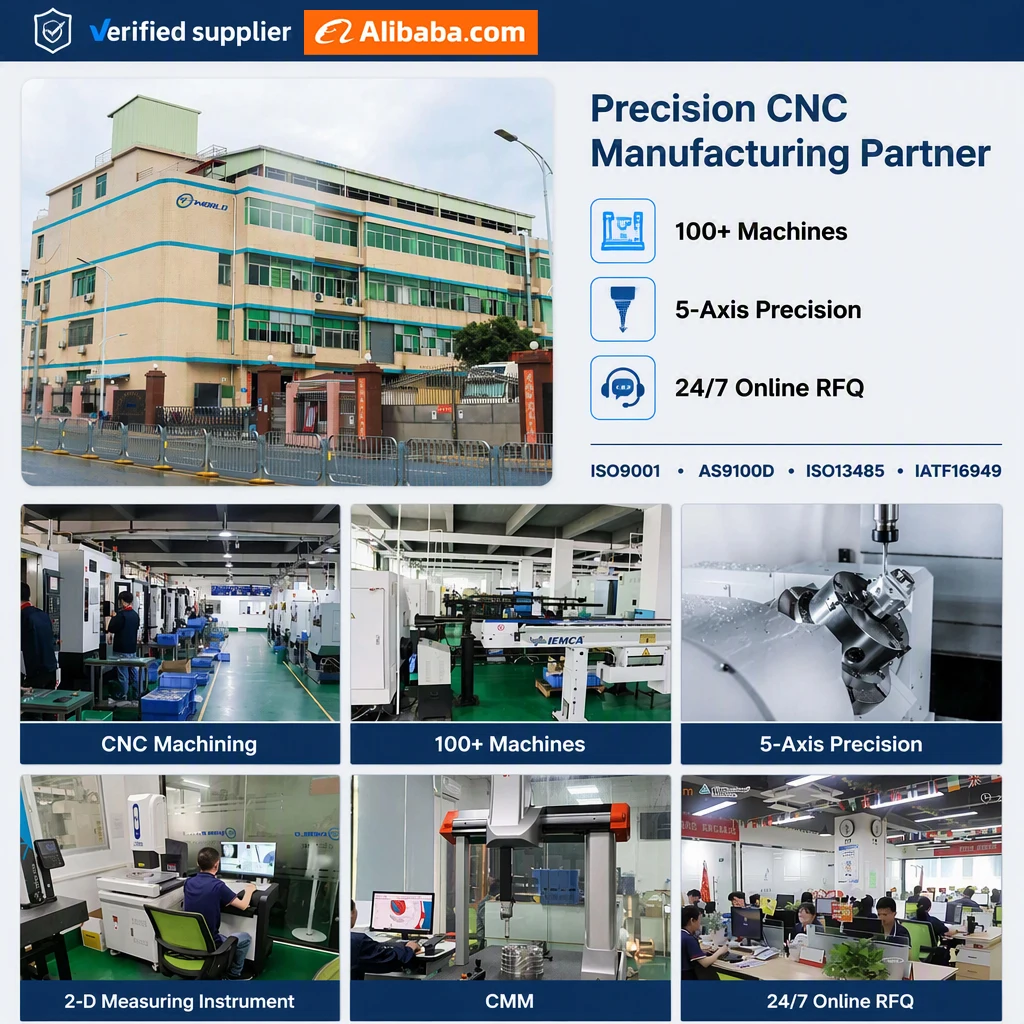
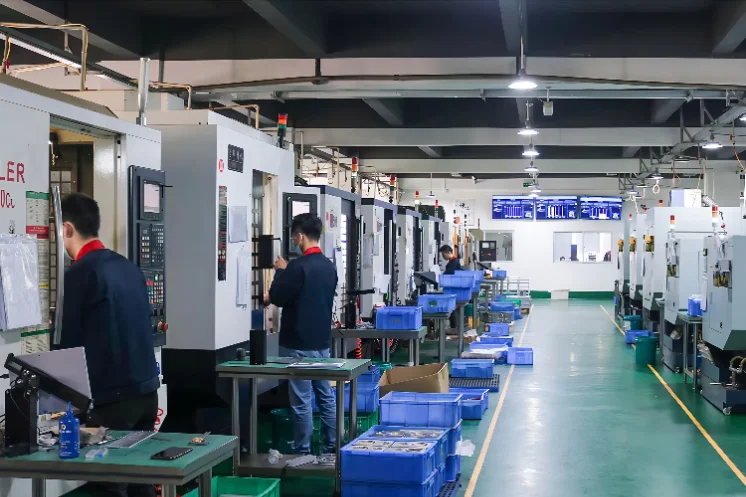
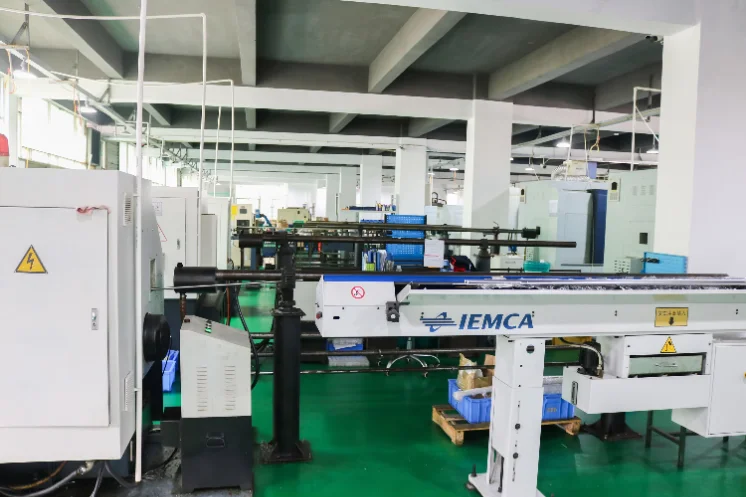
تتسبب المدد غير الواقعية في ٧٣٪ من التأخيرات التي تحدث عند الاستيراد من الخارج. ونحن نقدِّم جدولة مبنية على البيانات: السعة الفعلية في الوقت الحقيقي عبر ٨٦ مركزًا لآلات التحكم العددي بالحاسوب (CNC)؛ ومدد التسليم الاحتمالية (P50/P90) المستندة إلى بيانات تم جمعها على مدى ٣ سنوات — حيث تستغرق النماذج الأولية ٣–٥ أيام، والكميات الصغيرة ٧–١٠ أيام، والإنتاج الكمي ١٤–٢١ يومًا؛ مع تنبيهات تلقائية عند الوصول إلى المحطات الرئيسية (مثل توفر المواد، وأول قطعة مصنَّعة، وإتمام ٥٠٪ من الكمية، والشحن)؛ ومعدل التسليم في الوقت المحدَّد يبلغ ٩٧,٣٪، وقد تم التحقق منه من قِبل طرف ثالث. كما نحتفظ في المخزون بـ٤٧ سبيكةً لتفادي التأخيرات التي قد تستمر من ٥ إلى ١٤ يومًا. وفي حال تجاوز الموعد المتفق عليه، فإننا نغطي تكلفة الشحن الجوي بالكامل بنسبة ١٠٠٪. وهذا يحمي مخزون الإنتاج حسب الطلب (JIT)، ويقضي على تكاليف التوقف التي تتراوح بين ١٢٠٠٠ دولار أمريكي و٥٠٠٠٠ دولار أمريكي.
كيف يمكنني التأكد من أن المدة الزمنية المقدمة من المورد لتسليم طلبي واقعيةٌ ولا تؤدي إلى توقف خطوط الإنتاج؟
تتسبب المدد غير الواقعية في ٧٣٪ من التأخيرات التي تحدث عند الاستيراد من الخارج. ونحن نقدِّم جدولة مبنية على البيانات: السعة الفعلية في الوقت الحقيقي عبر ٨٦ مركزًا لآلات التحكم العددي بالحاسوب (CNC)؛ ومدد التسليم الاحتمالية (P50/P90) المستندة إلى بيانات تم جمعها على مدى ٣ سنوات — حيث تستغرق النماذج الأولية ٣–٥ أيام، والكميات الصغيرة ٧–١٠ أيام، والإنتاج الكمي ١٤–٢١ يومًا؛ مع تنبيهات تلقائية عند الوصول إلى المحطات الرئيسية (مثل توفر المواد، وأول قطعة مصنَّعة، وإتمام ٥٠٪ من الكمية، والشحن)؛ ومعدل التسليم في الوقت المحدَّد يبلغ ٩٧,٣٪، وقد تم التحقق منه من قِبل طرف ثالث. كما نحتفظ في المخزون بـ٤٧ سبيكةً لتفادي التأخيرات التي قد تستمر من ٥ إلى ١٤ يومًا. وفي حال تجاوز الموعد المتفق عليه، فإننا نغطي تكلفة الشحن الجوي بالكامل بنسبة ١٠٠٪. وهذا يحمي مخزون الإنتاج حسب الطلب (JIT)، ويقضي على تكاليف التوقف التي تتراوح بين ١٢٠٠٠ دولار أمريكي و٥٠٠٠٠ دولار أمريكي.
ما التكاليف الخفية التي ينبغي أن أنتبه إليها عند مقارنة عروض أسعار التشغيل الآلي باستخدام آلات التحكم العددي الحاسوبي (CNC)، وكيف تمنعون تجاوز الميزانية؟
التكاليف المخفية تُضخِّم ٦٢٪ من المشاريع بنسبة تتراوح بين ٢٥٪ و٤٠٪. ونستخدم نظام اقتباس مفصَّل شفاف بالكامل: يشمل المواد، والبرمجة، وزمن التشغيل الآلي، والأدوات، والتجهيزات، ومعالجة السطح، والتفتيش (المضمَّن)، والخدمات اللوجستية. ويؤدي تصميم التصنيع القابل للتنفيذ (DFM) إلى توفير يتراوح بين ١٨٪ و٣٢٪ من خلال تحديد التحملات الضيقة بشكل مفرط والعمليات غير الضرورية مثل التآكل الكهربائي (EDM). وتحليل التكلفة: يقل سعر القطعة الواحدة بنسبة ٤١٪ عند إنتاج دفعة تتراوح بين ٥٠ و٢٠٠ قطعة. ولا توجد مفاجآت في تكاليف الإعداد، ولا رسوم إضافية للتفتيش، ولا توسع غير مخطط في نطاق العمل. ويحقق العملاء وفورات إجمالية تتراوح بين ٢٥٪ و٤٠٪ مقارنةً بالبدائل التي تقدِّم أسعار عروض أولية منخفضة. والقيمة الحقيقية هي التكلفة الفعلية لكل قطعة مُطابِقة للمواصفات.
كيف تمنع التشوهات وعيوب السطح في المكونات المصنوعة من الألومنيوم والتيتانيوم والبلاستيك ذات الجدران الرقيقة والتي تُصنع باستخدام الآلات؟
يؤثر تشوه الجدران الرقيقة على 34% من مهام الألمنيوم و41% من مهام التيتانيوم. بروتوكولنا المكوّن من 4 خطوات: إزالة الإجهاد متعدد المرات مع المعالجة الحرارية؛ تثبيت الهيدروليك بدقة ±0.001 مم عبر 8 نقاط؛ تبريد بضغط 80–100 بار للتيتانيوم مع استقرار حراري ±2°م؛ إزالة الحواف الزائدة بالليزر للوصول إلى خشونة سطحية Ra0.4. بالنسبة للبلاستيك: أعمدة التدوير المُحسَّنة تحافظ على دقة ±0.02 مم. النتيجة: نسبة نجاح 99.2% في تجويفات سبيكة الألمنيوم 6061-T6 بسماكة 0.5 مم لمشروع الاتصالات الأوروبي، بينما فشلت 3 مورِّدين سابقين عند نسبة 15% فقط.
كيف يمكنني التأكُّد من أن المادة المستخدمة هي بالضبط ما حددته، وليس بديلاً أرخص يُضعف أداء القطعة؟
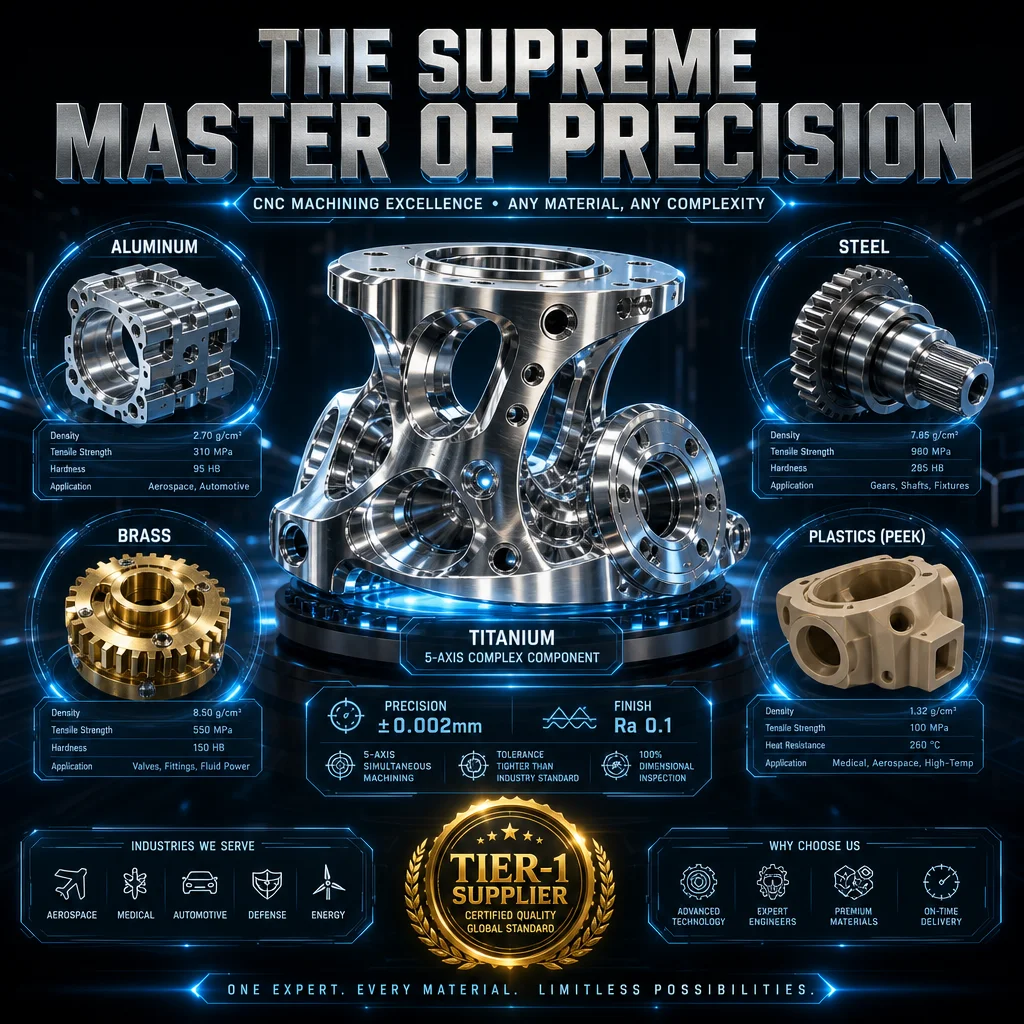
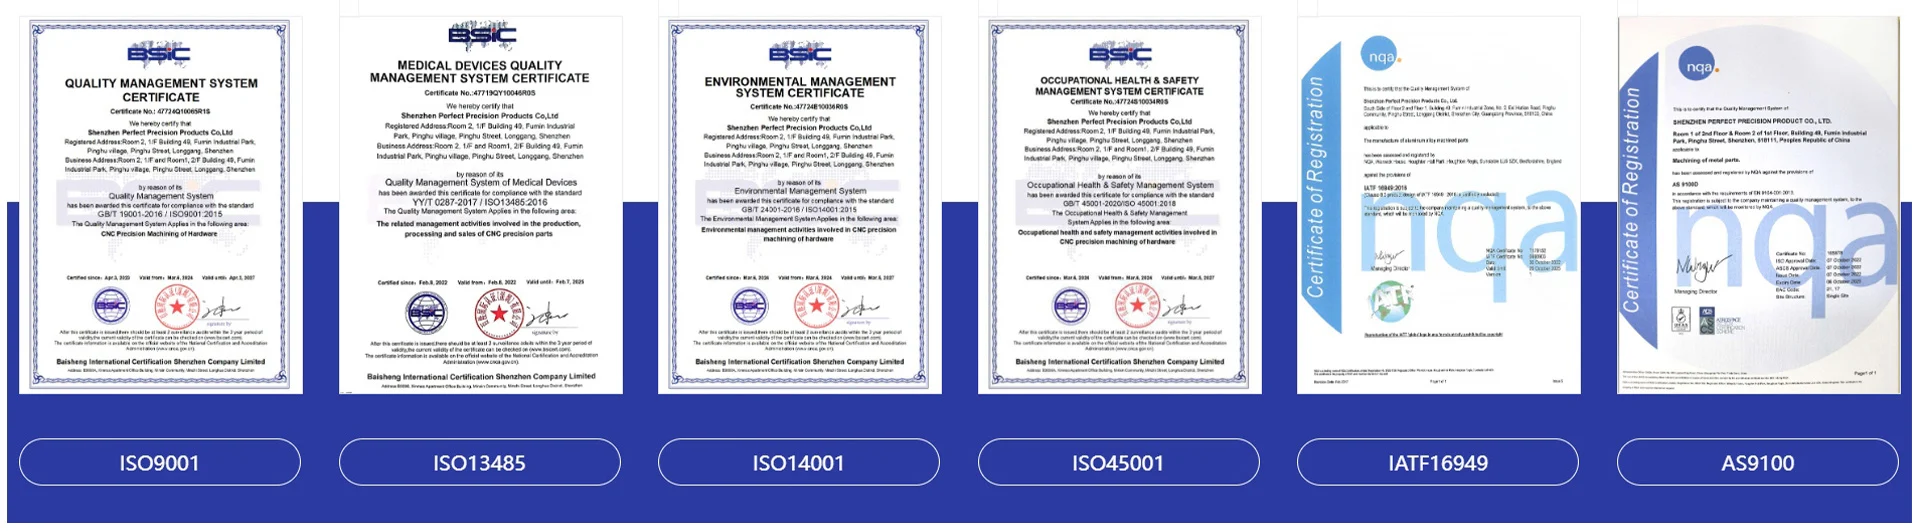
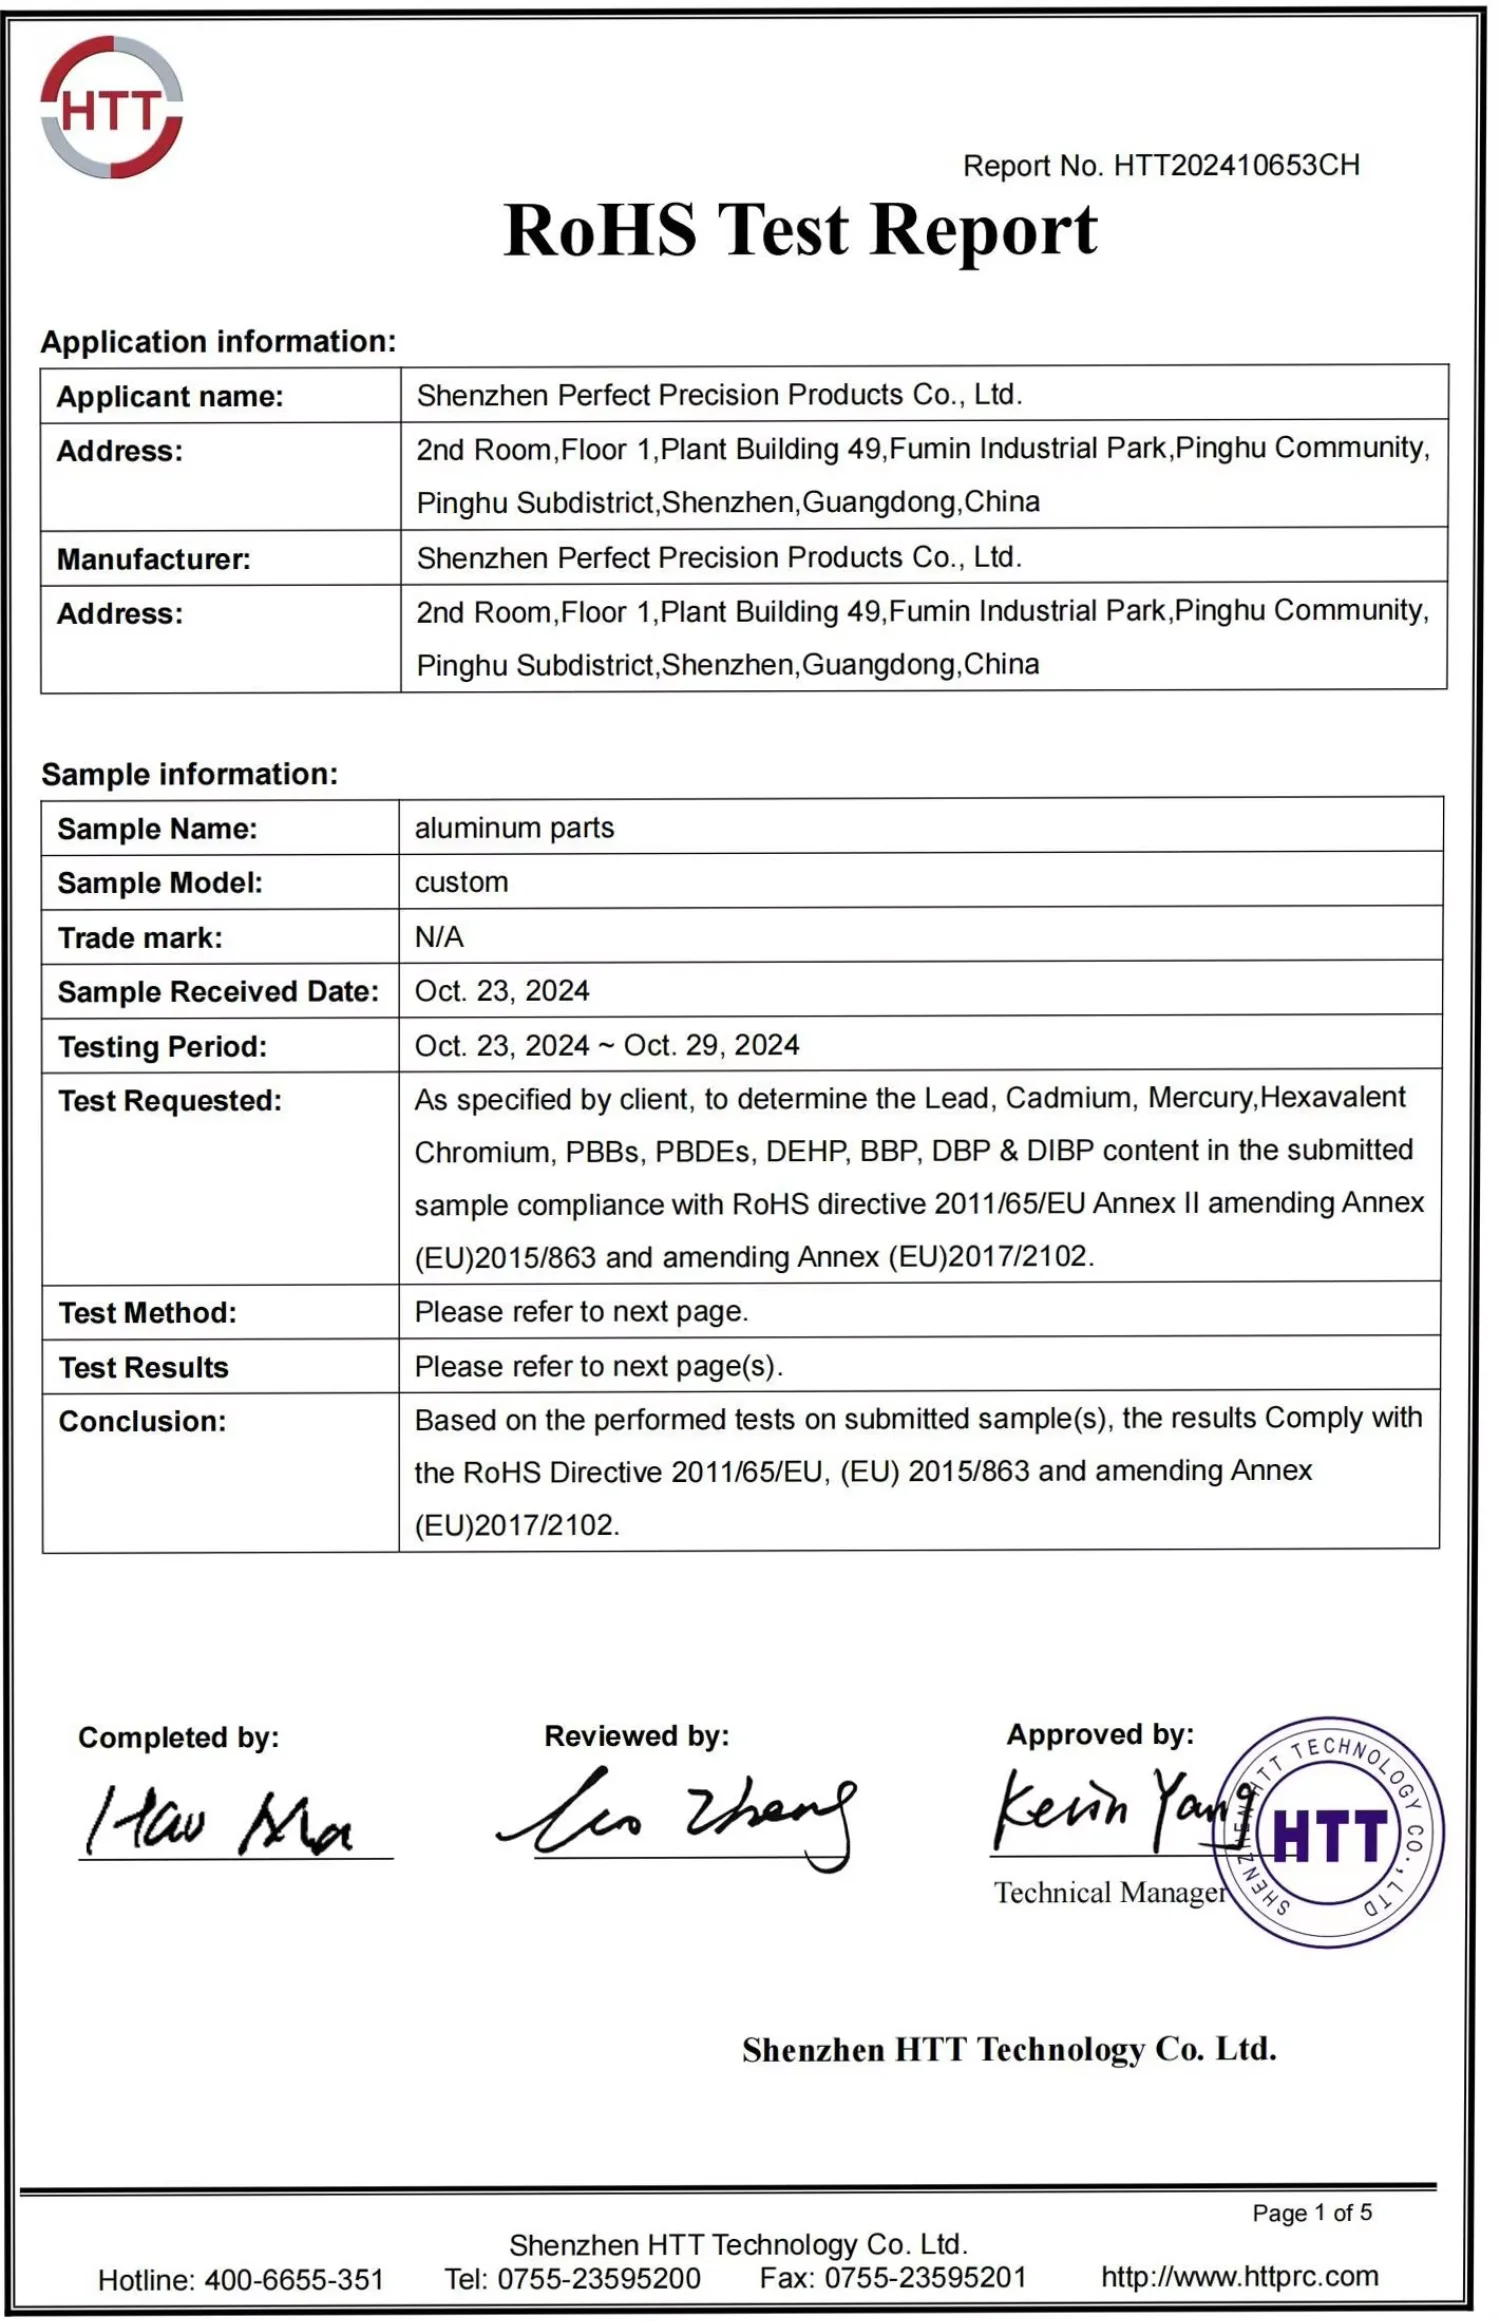
تؤثر الاستبدالات غير المصرَّح بها للمواد في 19% من الأجزاء الخارجية. ونحن نطبِّق نظام تتبع كامل بنسبة 100%: شهادة EN10204 الجزء 3.1 لكل دفعة صهر؛ جهاز التحليل الطيفي بدقة 0.01% وفقاً لمعايير ASTM/GB؛ تتبع عبر الباركود من المخزون وحتى مرحلة التشطيب النهائي؛ واختبارات طرف ثالث عند الطلب؛ وتخزين المواد منفصلة حسب السبيكة. ونحتفظ في مخزوننا بـ47 درجة مختلفة من المواد: مثل الفولاذ المقاوم للصدأ 304/316 و17-4PH، والألومنيوم 6061/7075، وسبيكة التيتانيوم TC4، والنحاس الأصفر C360، وبوليمر PEEK، وبوليمر POM، والنايلون. وتُرسل جميع الوثائق الكاملة مع كل طلب لتلبية متطلبات معايير ISO 9001 وIATF 16949 والامتثال للمعايير الطبية. ولا يوجد أي خطر لاستبدال المواد.
لماذا تتفاوت أسعار الاقتباسات لنفس الجزء المصنوع باستخدام التحكم العددي الحاسوبي (CNC) بنسبة تتراوح بين ٣ أضعاف و١٠ أضعاف بين المورِّدين، وكيف يمكنني تحديد القيمة الحقيقية؟
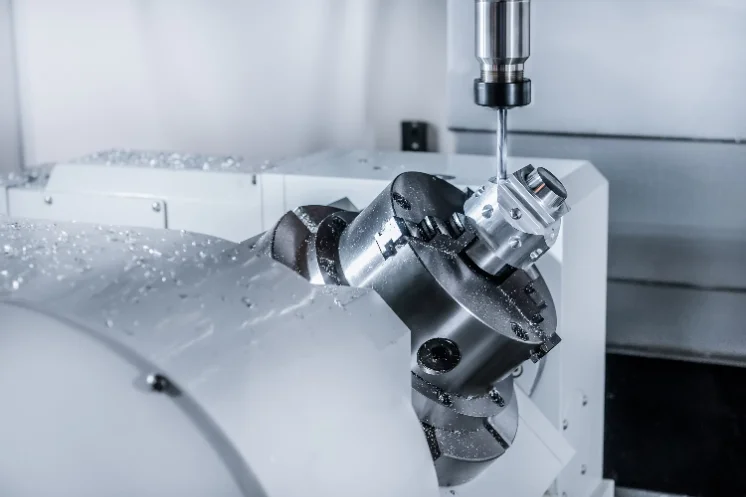
تُظهر التفاوتات التي تتراوح بين 300% و1000% ستة فجوات: عدم قدرة ماكينات التصنيع باستخدام الحاسب الآلي ذات المحاور الثلاثة على الاحتفاظ بالدقة المطلوبة ±0.005 مم؛ وغياب تصميم التصنيع وال сбор (DFM) يؤدي إلى ارتفاع التكاليف أثناء التشغيل بنسبة 30–50%؛ وعدم وجود جهاز قياس إحداثي ثلاثي الأبعاد (CMM) يتسبب في هدر بنسبة 8–12%؛ واستخدام مواد خام غير معتمدة يخفض التكلفة بنسبة 20% لكنه يعرّض العملية لمخاطر الفشل؛ وتقسيم العمليات يُحدث أخطاء في نقاط الإسناد (datum errors)؛ والرسوم الخفية المتعلقة بالإعداد والفحص. وتشمل اقتباساتنا ماكينات DMG Mori ذات المحاور الخمسة، وخدمات تصميم التصنيع والجمع (DFM)، وجهاز القياس الإحداثي ثلاثي الأبعاد (CMM)، وشهادات المواد، والخدمات اللوجستية — سعرٌ شفافٌ واحدٌ شامل. ويوفّر العملاء ما بين 25% و40% من التكلفة الإجمالية مقارنةً بالأسعار المنخفضة. والقيمة الفعلية هي التكلفة الإجمالية لكل جزء مطابق للمواصفات.
كيف أتعامل مع فجوات التواصل وسوء الفهم الهندسي عند شراء أجزاء مصنوعة باستخدام التحكم العددي الحاسوبي (CNC) من مورِّدين خارج البلاد؟
تؤدي فشلات الاتصال إلى 44% من العيوب. بروتوكولاتنا الأربعة: مهندسون متخصصون (ذوو خبرة تزيد عن 8 سنوات، ويجيدون اللغة الإنجليزية بطلاقة) خلال ساعتين؛ ومكالمة قبل الإنتاج خلال 24 ساعة لاستعراض مواصفات التصميم الهندسي والتفاوض حولها (GD&T)، مما يُحلّ 92% من المشكلات قبل التشغيل الآلي؛ ونماذج ثلاثية الأبعاد لمخططات التصميم بمساعدة الحاسوب (CAD) مع شروح تفصيلية لاعتماد النموذج الأولي؛ وتحديثات فورية عند أربع مراحل رئيسية. ويُبرز تحليل قابلية التصنيع (DFM) 15 مشكلة شائعة، ما يوفّر 3.2 دورة مراجعة. ومتوسط وقت الاستجابة هو 4.2 ساعة، على مدار الساعة طوال أيام الأسبوع، عبر ثلاث مناطق زمنية. وهذا يقلّل أعمال إعادة التصنيع بنسبة 89%، ويختصر الجداول الزمنية بنسبة 22%.



 EN