 EN


Индивидуална CNC обработка | Инженерна поддръжка | B2B производство
Сложни CNC-обработени компоненти, базирани на функционалност, съвместимост и възпроизводимост
За фланцови корпуси, резбовани корпуси, разделящи приспособления, стъпаловидни части и други прецизни механични компоненти правилният производствен резултат започва преди самата обработка. PFTWORLD подпомага купувачите с практически преглед на проекта, ясно определен обхват на оферта и индивидуални решения за CNC обработка за прототипи и серийно производство.
Индивидуални механични компоненти
Обработената част е успешна само когато работи коректно в сглобката
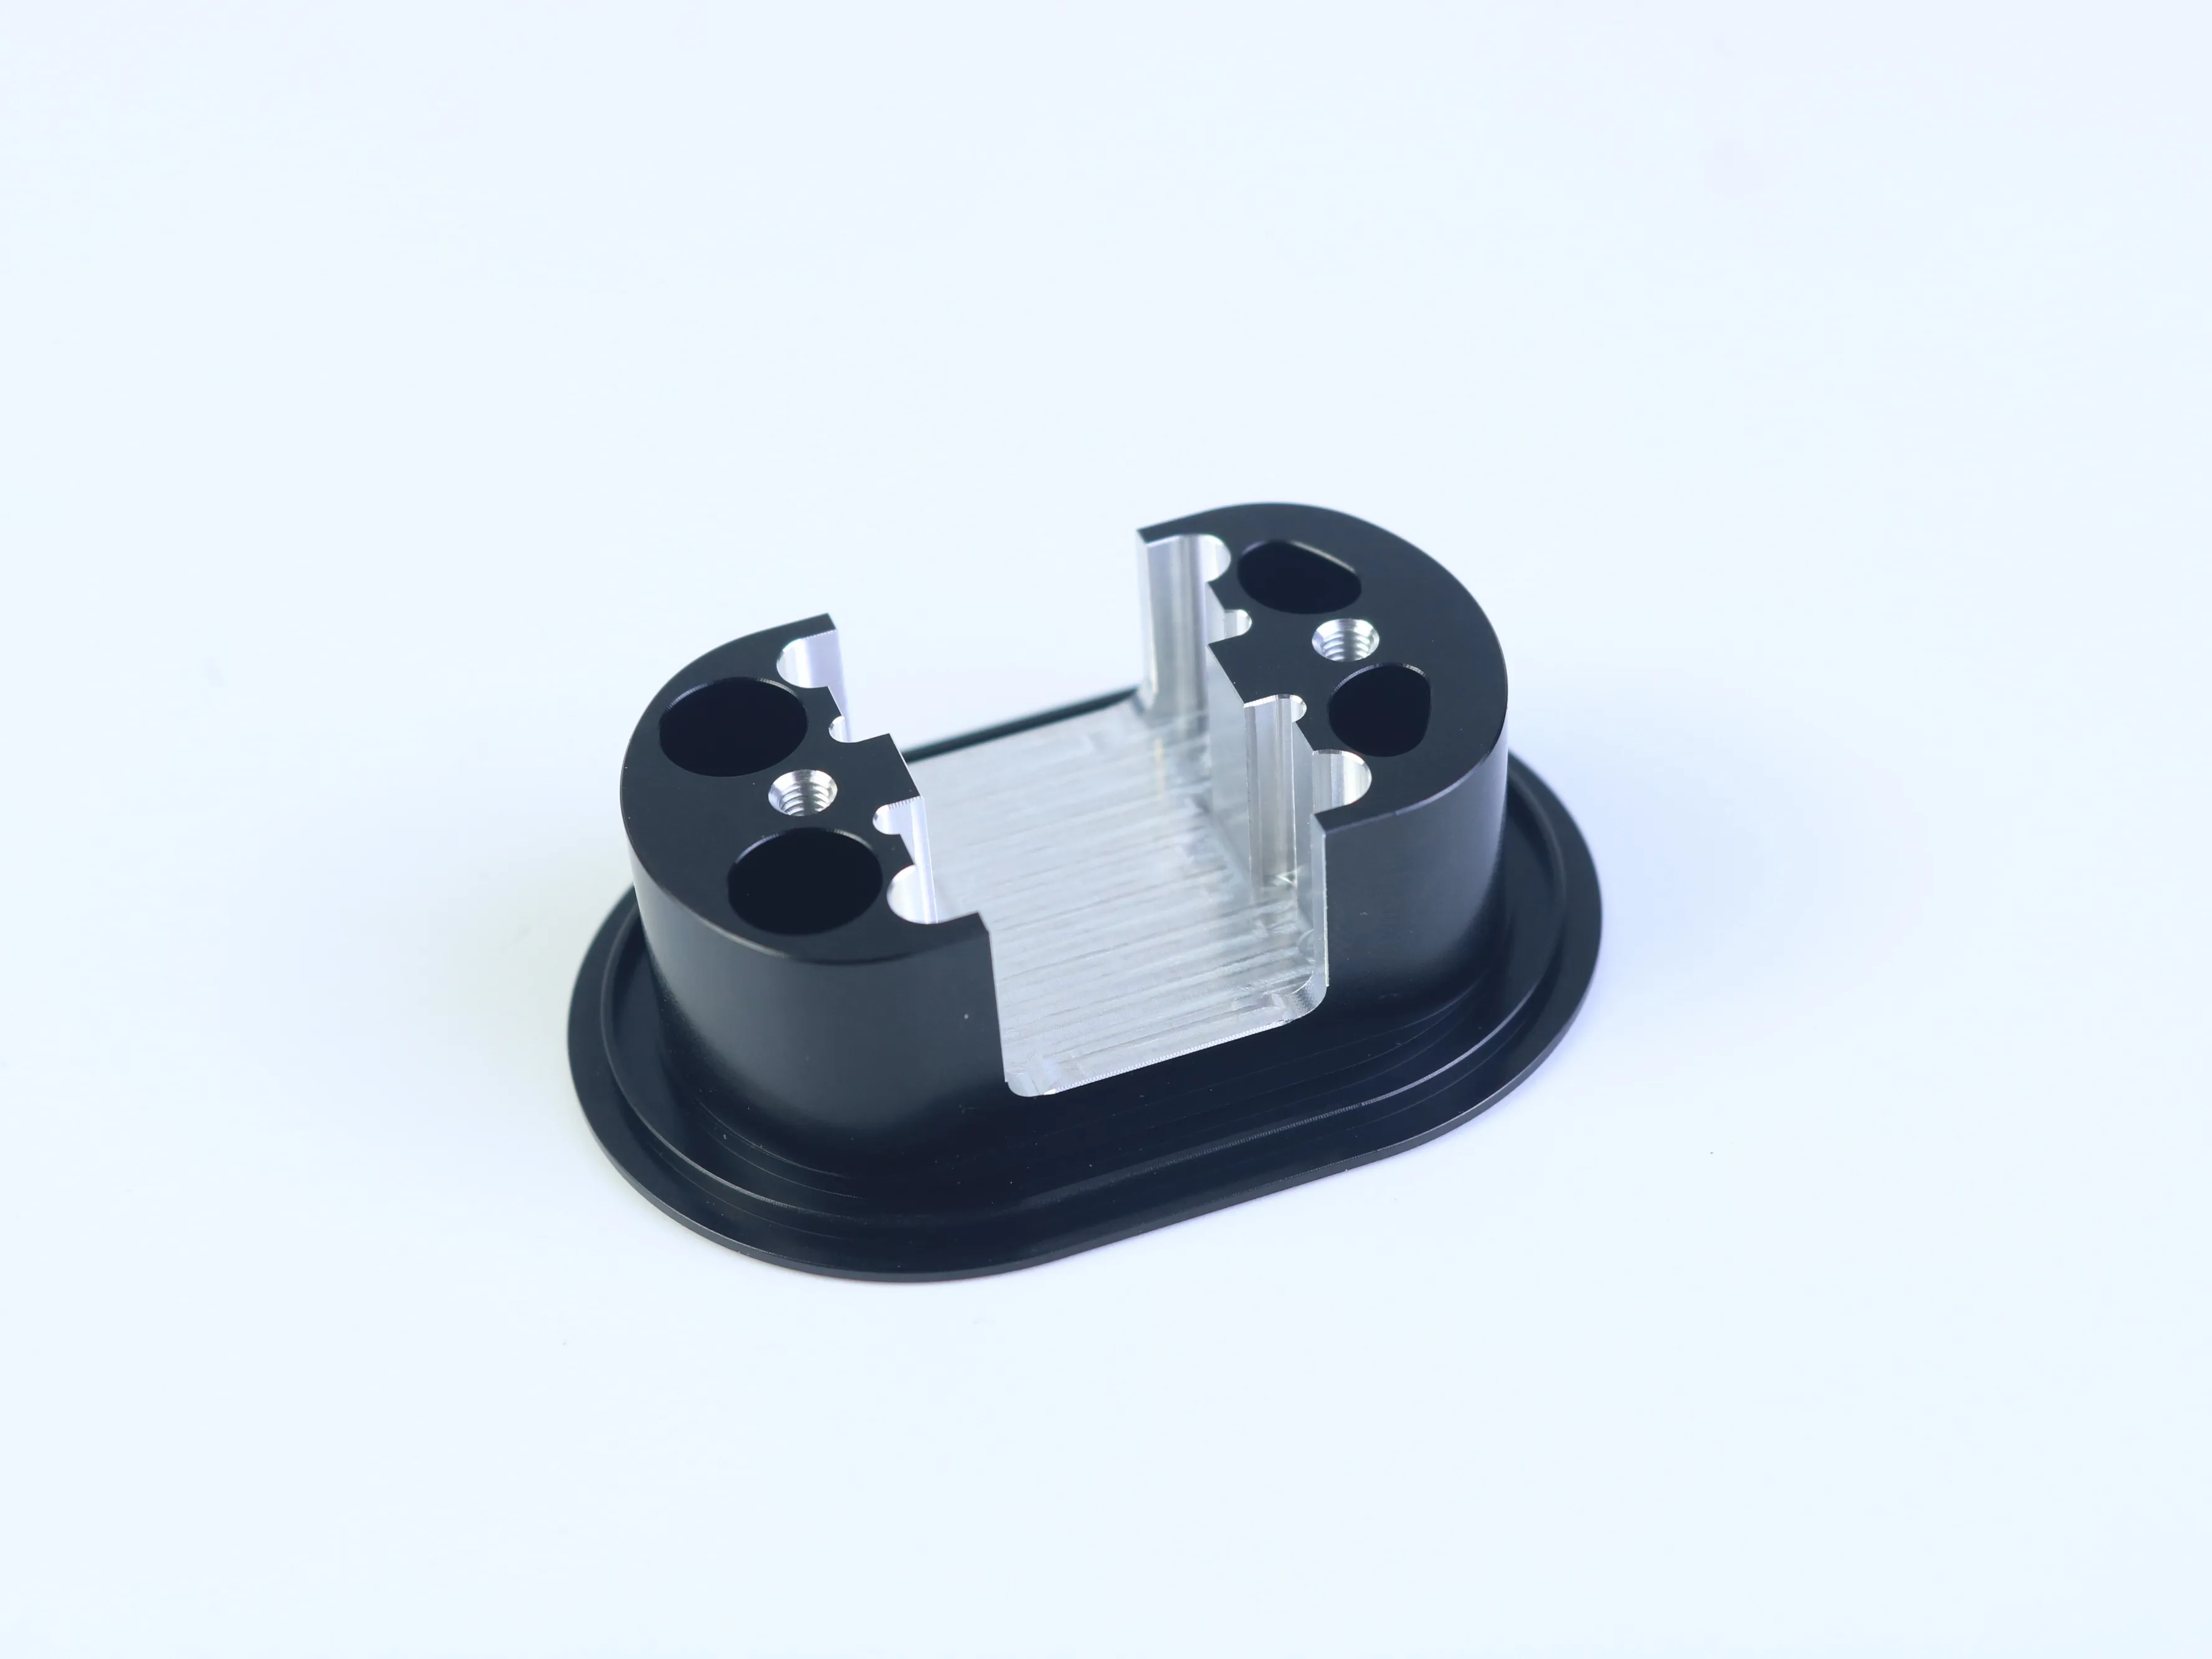
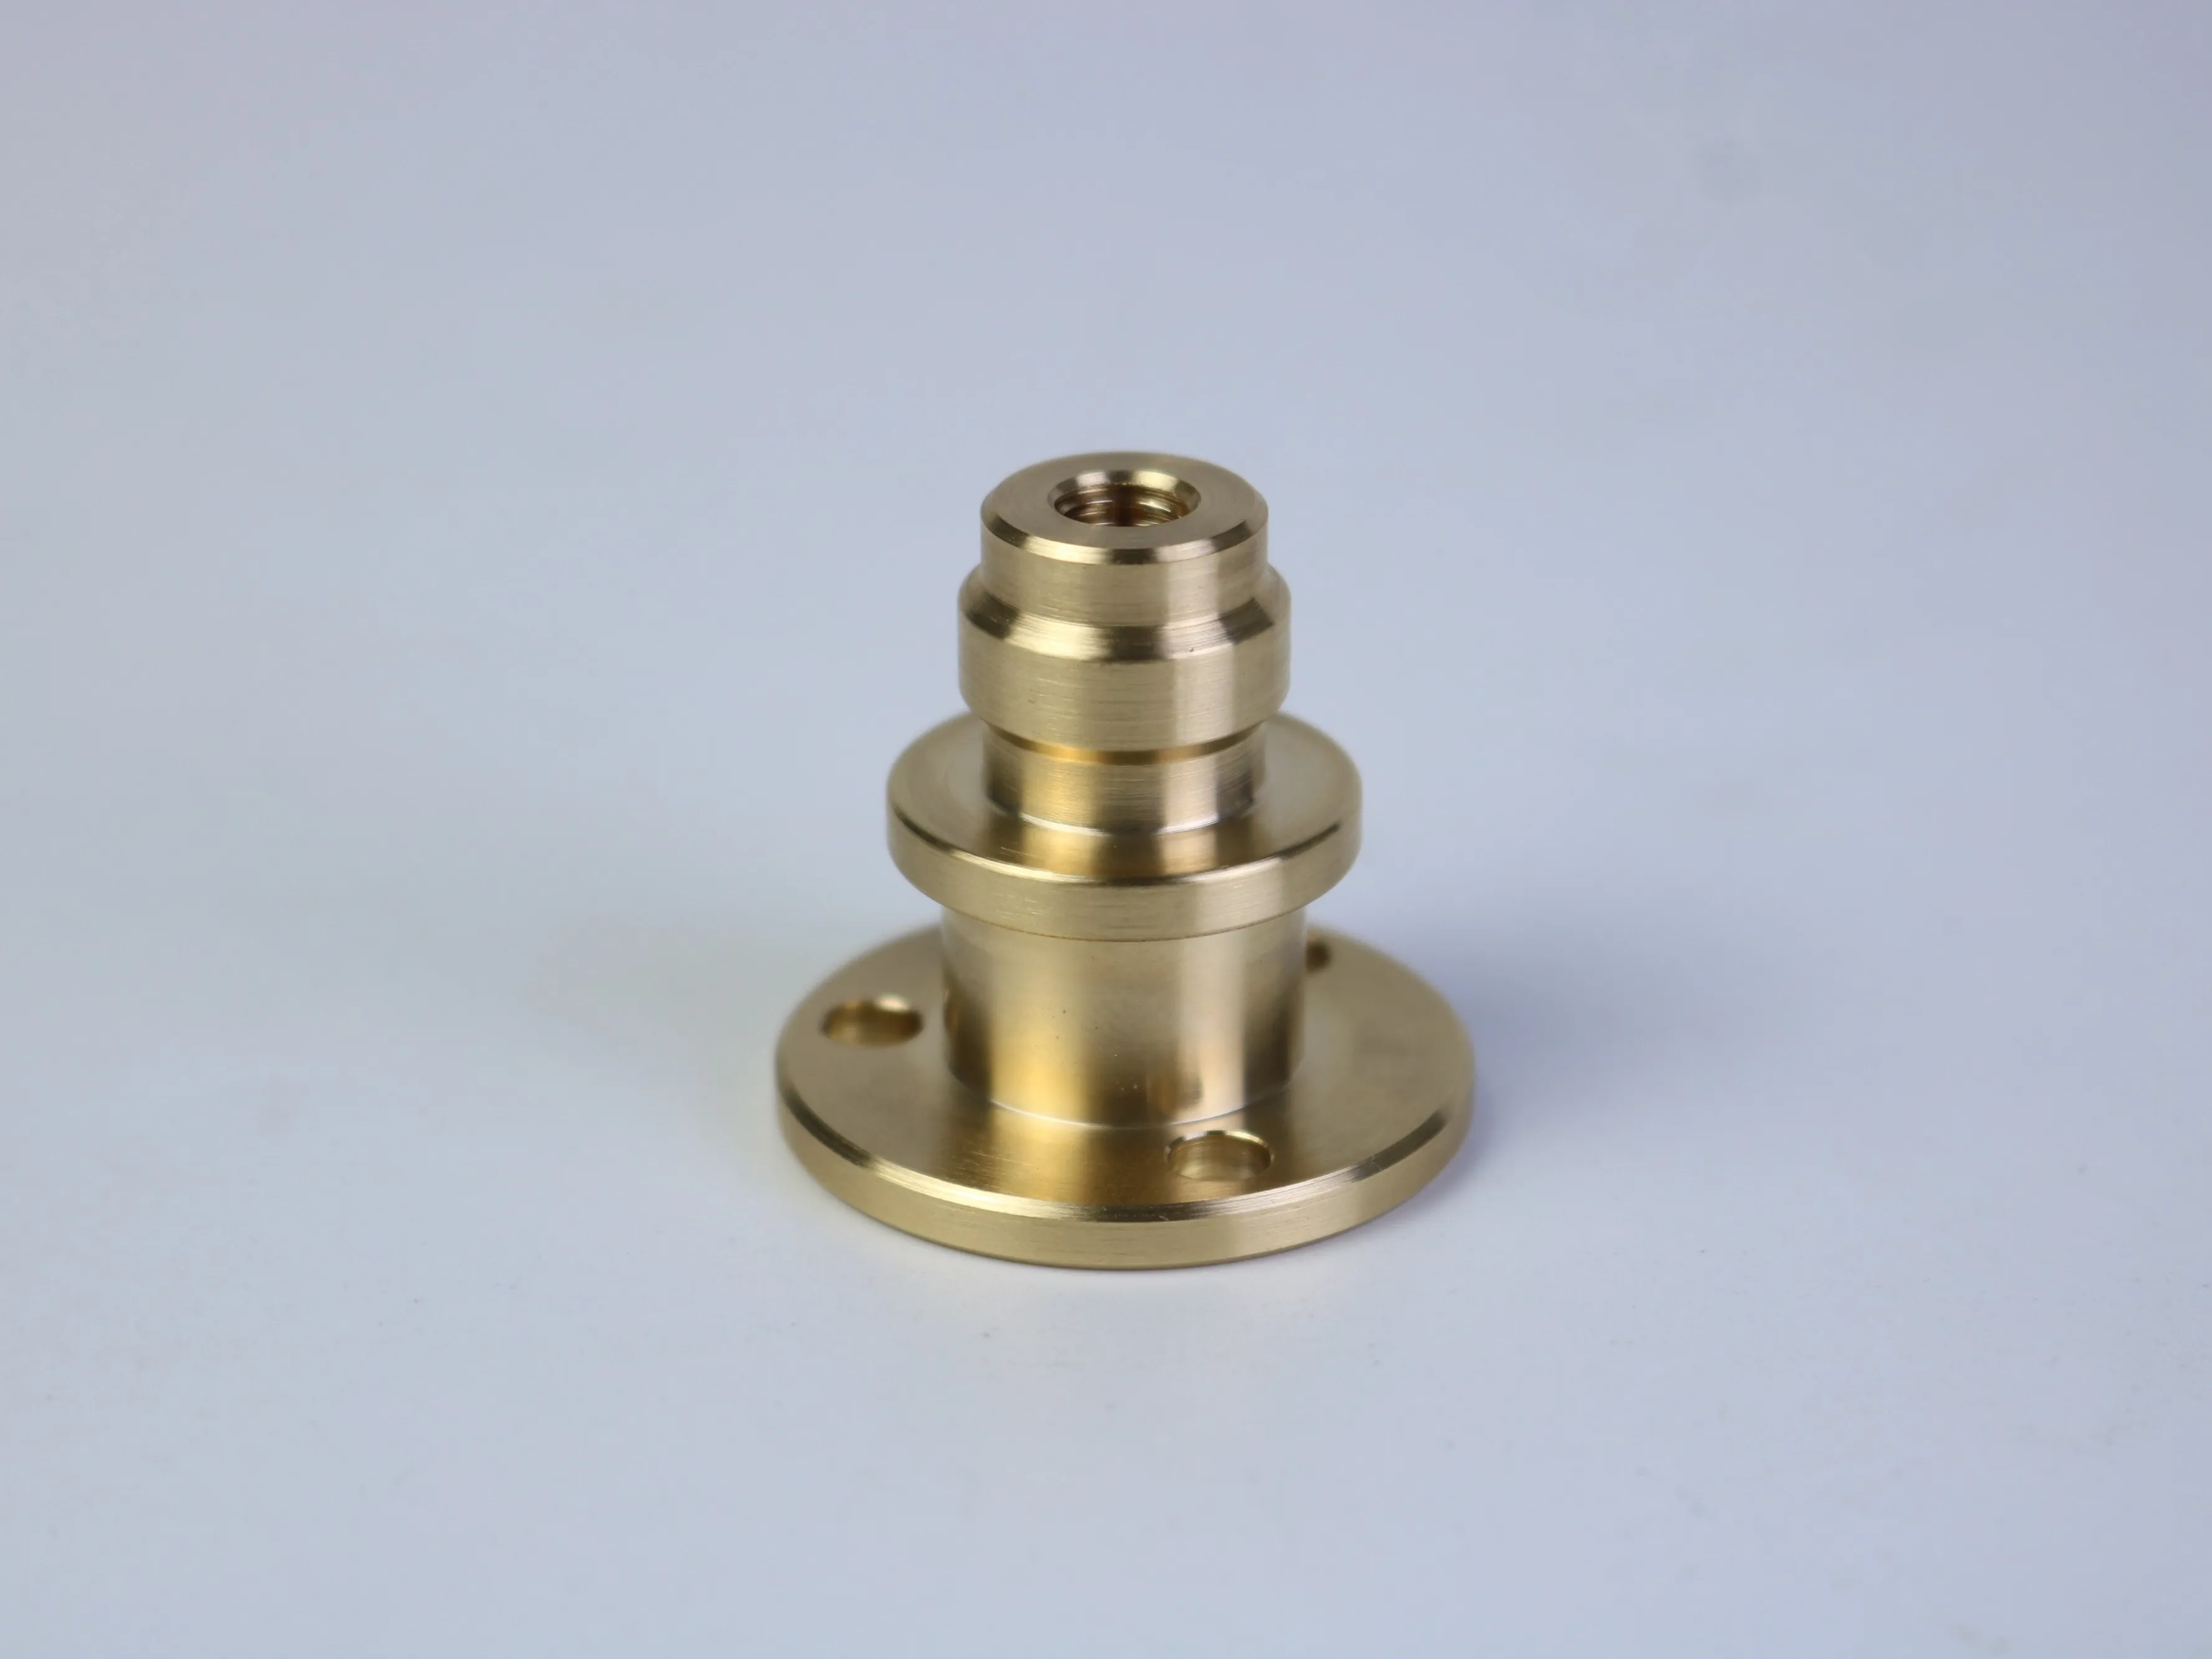
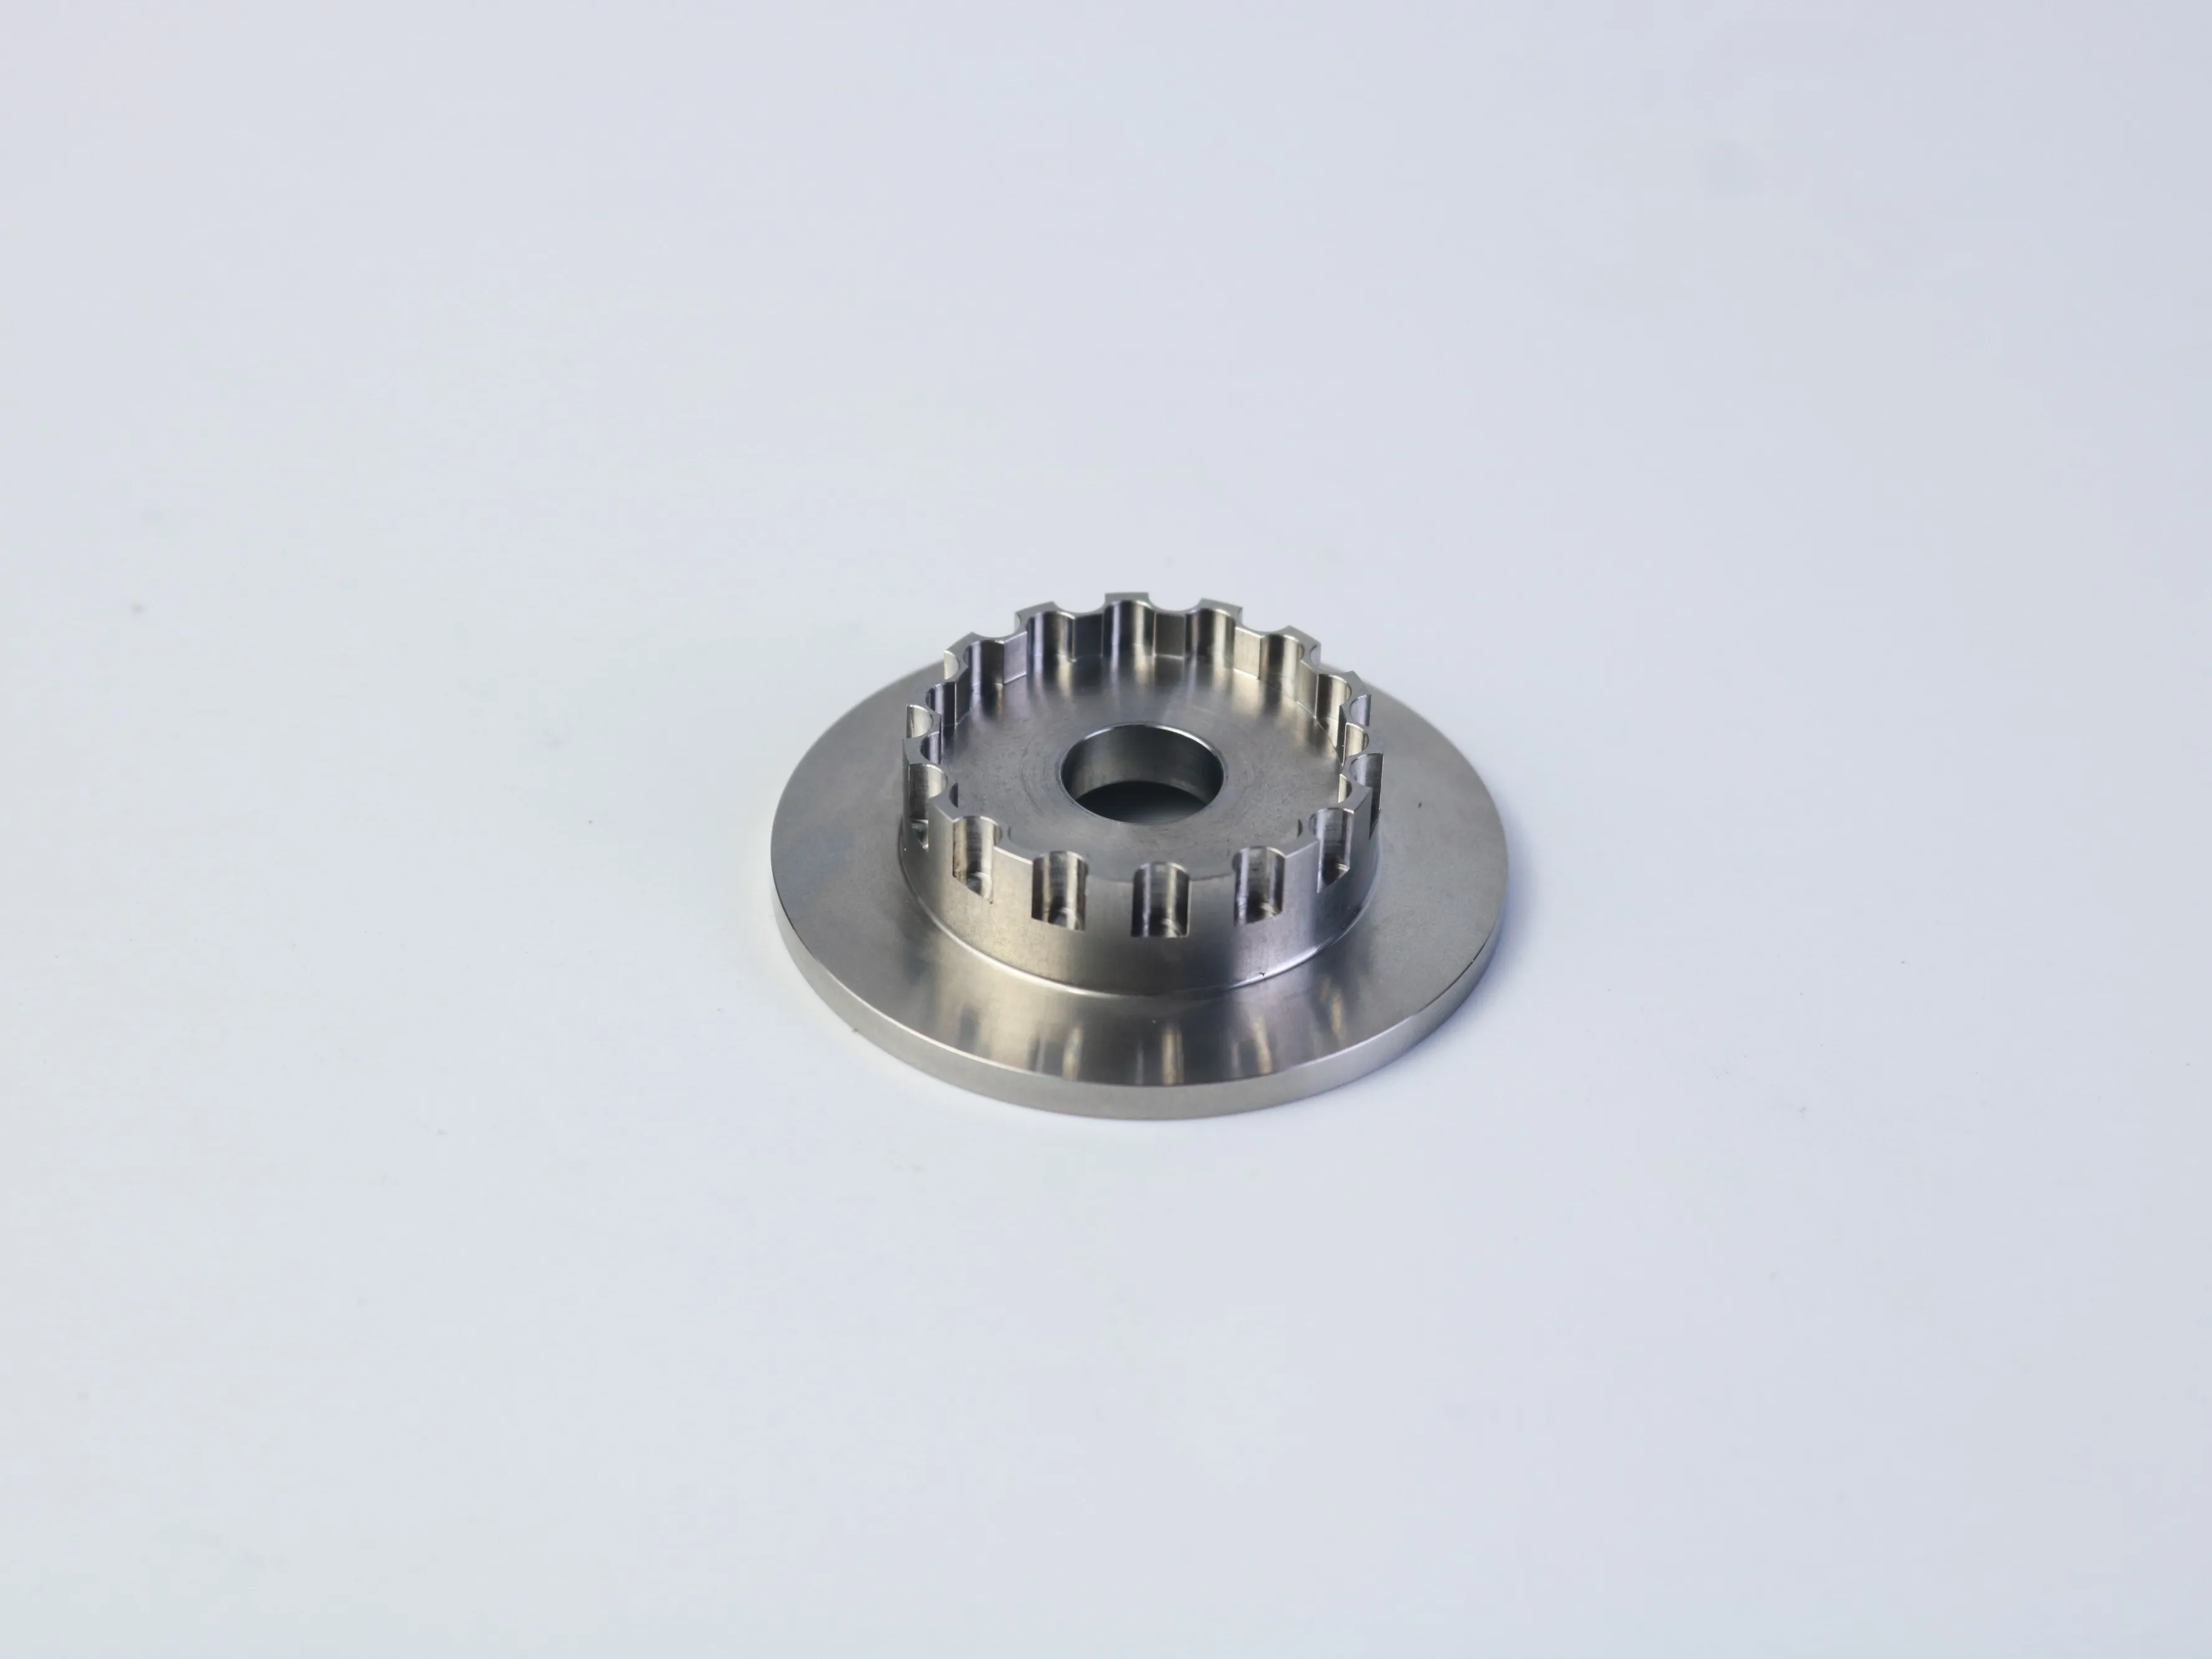
Сложна компонента с ЧПУ може да включва фланец, стъпеновидни диаметри, монтажни отвори, вътрешни резби, пазове, раздвоени отвори или повтарящи се кръгови елементи. Всеки детайл може да се произвежда самостоятелно, но комбинацията им може да породи скрити рискове: трудности при закрепване на заготовката, ограничения при достъп на инструмента, натрупване на грешки при настройка, нееднородна повърхностна шерохватост или оферта, базирана на предположения.
Най-надеждният подход е да се прегледа проектът с оглед на три въпроса: Елементът изпълнява ли ясна функция? Елементът може ли да бъде достигнат и обработен последователно? Изискването може ли да бъде проверено спрямо дефиниран референтен елемент? Този подход запазва замисъла на проекта, докато намалява излишната производствена сложност.
Как геометрията влияе върху процеса на ЧПУ обработка
Въртящите се елементи, като външни диаметри, раменни повърхности, фланцови лица и концентрични отвори, могат да се обработват чрез CNC точене. Невъртящите се елементи – монтажни шаблони, пазове, разцепени отвори, фрезовани равни повърхности и някои резбовани елементи – изискват CNC фрезоване, свредене, разширено свредене, нарезане на резба или фрезоване на резба. Когато компонентът има както въртящи се, така и невъртящи се елементи, може да се приложи комбинирана технология за точене и фрезоване.
Окончателният производствен процес трябва да се избере въз основа на инженерните изисквания, а не въз основа на визуалния вид на пробен образец. Марката на материала, количеството, допуските, изискванията към повърхностната шерохватост, начинът на фиксиране на заготовката и изискванията към контрола могат значително да променят производствения план. По време на подготвяне на оферта определете кои повърхности осигуряват правилното ориентиране, в кои отвори ще бъдат монтирани винтове или локационни пинове и кои размери са естетически, а не функционални.
Инженерен принцип: Функция, която не е функционално задължителна, не бива да поражда излишна работа по изработване на инструменти, приспособления, инспекция или довършителна обработка. Функция, която е функционално критична, трябва да бъде описана с достатъчна точност, за да се гарантира правилното съвпадане и работоспособност.
Пет проектирани проверки, които намаляват производствените рискове
1. Планирайте базовите повърхности и подготвителните стъпки според сглобяването
Когато детайлът изисква повече от една ориентация, всяка стъпка на повторно позициониране може да внесе вариация. Използвайте функционални базови повърхности, които отразяват начина, по който детайлът се сглобява. Лицето на фланеца може да контролира осевото положение, докато централното отворено отверстие може да контролира радиалното подравняване. Групите от отвори и пазовете трябва да са свързани с базовата повърхност, която действително управлява сглобяването, а не просто с най-близкия външен ръб.
2. Използвайте практически вътрешни радиуси
Повечето фрези са цилиндрични, затова вътрешните ъгли естествено получават закръгление. Много малки радиуси могат да изискват по-малки инструменти, по-бавни режещи условия, повече проходи и допълнителен риск от огъване. Където радиусът не влияе върху сглобяването, практическият закръглен ъгъл обикновено подобрява производимостта. Ако острият вътрешен ъгъл е задължителен, идентифицирайте го като функционално изискване и проверете дали е необходима подрязка или алтернативен процес.
3. Пълно дефиниране на резбовите елементи
Резбовата дупка трябва да включва метричния или инчовия стандарт, номиналния размер, стъпката, посадката или класа (когато е приложимо), пълната дълбочина на резбата, общата дълбочина на дупката и информация дали е слепа или през цялата дебелина. Излишната дълбочина на резбата може да увеличи времето за изработка и риска от проблеми с отвеждането на стружката или счупването на инструмента, без да подобри свързващото съединение. Правилната дълбочина на влизане зависи от материала, винта, товара и конструкцията на сглобяването.
4. Прилагане на допуски според функцията
Тесните допуски трябва да се запазват за повърхностите, които влияят върху сглобяването, движението, уплътняването, подравняването или предаването на натоварване. Прилагането на прецизни обозначения към всяка размерна величина увеличава усилията при машинната обработка и контрола, без задължително да подобри крайната сглобка. Използвайте ясна структура на базови повърхности и различавайте размерите, критични за функционирането, от общите и козметичните характеристики.
5. Преглед на дълбоки елементи и тънки стени
Дълбоките джобове, тесните пазове и тънките стени могат да увеличат вибрациите, отклонението на инструмента, топлината, проблемите с отвеждането на стружката и деформациите. Проверете дали елементът може да бъде разтворен, скъсен, подкрепен или разделен, без да се засегне функцията му. Фактическите граници зависят от материала, диаметъра на инструмента, дълбочината на елемента, начина на фиксиране на заготовката и изискваната точност, затова използвайте проектните съотношения като насока за преглед – а не като универсално правило за приемане.
Повърхностна обработка и вторични операции
Черното, сребристото или медното оцветяване на снимка не потвърждава класа на материала или конкретна повърхностна обработка. Чертежът трябва да определя изискваната машинна шерохватост, стандарт за заобляне на ръбовете или отстраняване на заострени ръбове, покритие или обработка, зони за маскиране и дали размерните изисквания се прилагат преди или след завършването.
За функционални части крайната обработка може да повлияе върху триенето, уплътняването, плъзгането, износването, корозионната устойчивост или визуалното приемане. Резбите и повърхностите за съчетаване може да изискват специално внимание, ако покритието променя окончателното състояние. Ако крайната обработка е предимно козметична, това трябва да бъде ясно посочено. Ако тя осигурява защита на експлоатационните характеристики, трябва да се обясни функцията ѝ, за да може доставчикът да оцени подходящия технологичен процес.
От проектния преглед до контролиран производствен план
Полезният преглед на DFM не трябва да се ограничава само до установяването дали дадена характеристика е технически възможна. Той трябва да свърже характеристиката с повтаряем маршрут на процеса. За компонент с фланец, отвор, резбовани отвори и раздвоена или канавка област доставчикът трябва да прецени как ще се закрепи суровият материал, кои повърхности ще бъдат обработени първи и как ще се позиционира детайлът след пренареждане.
Тук се срещат решенията за проектиране и покупки. Ако чертежът изисква много тясно взаимно разположение между отвор и шаблон от отвори, оферта трябва да предвиди обща стратегия за базиране и метод за инспекция, който потвърждава това взаимно разположение. Ако финишната обработка се прилага след машинната обработка, планът на процеса трябва да прецени дали е необходима маскиране, допуск за размери или окончателна проверка. Ако детайлът е труден за закрепване без повреждане на козметична повърхност, методът за закрепване трябва да бъде обсъден преди производството.
Въпроси за задаване по време на инженерния преглед
- Кои повърхности ще се използват като основни референтни опори?
- Може ли критичният отвор, фланцовата повърхност и шаблонът на отворите да се контролират от последователна система на референтни точки?
- Ще изисква ли дълбочината на елемента инструмент с голяма достигаемост или специална стратегия за рязане?
- Достъпни ли са резбите за обработване, почистване, контрол и окончателна сглобка?
- Кои размери трябва да се измерват след завършването, а не преди завършването?
- Би ли премахнал малък проектен промен параметър една операция по подготвка, смяна на инструмента или трудна стъпка по инспекция?
Тези въпроси водят до по-полезен разговор, отколкото просто да се пита дали доставчикът може да произведе детайла. Компетентният производствен партньор трябва да може да обясни ефекта от предложената промяна, да идентифицира останалите несигурни аспекти и да отдели потвърдените изисквания от допусканията.
Как купувачите могат да сравняват оферти за CNC обработване
Само сравнението на единичната цена може да скрие важни различия. За сложни машинно обработвани части поискайте от всеки доставчик да предложи еднакъв обхват и да изреди всички изключения. Оферта трябва да позволява да се разбере дали са включени програмиране, подготвителни работи, суров материал, машинна обработка, отстраняване на заострени ръбове, довършителни операции, инспекция, опаковане и доставка.
| Елемент на оферта | Какво да потвърдите | Защо е важно |
|---|---|---|
| Обхват на процеса | Обработка чрез завъртане, фрезоване, свределене, нарезане на вътрешна резба, довършителни операции и сглобяване | Предотвратява по-късно появата на допълнителни разходи за пропуснати операции |
| Обхват на качеството | Критични размери, доклади, сертификати, проследимост и критерии за приемане | Прави резултатите от контрола на качеството сравними между доставчиците |
| Търговска основа | Степен на количество, основа за водещото време, технологична оснастка, опаковане и условия за доставка | Показва общото влияние върху покупките, а не само номиналната единична цена |
Ако едно оферта предполага обща допустима грешка, а друга оферта цени няколко критични характеристики като изисквания за прецизност, двете цени не са директно сравними. Първо разрешете техническите предположения, след това сравнете разходите, качеството, сроковете, комуникацията и непрекъснатостта на доставките върху една и съща основа.
Какво да включите в заявката за оферта (RFQ) за CNC машинна обработка
Пълният заявкен формуляр (RFQ) намалява предположенията и улеснява сравняването на оферти от доставчиците. Изпратете текущия 2D чертеж и съответстващата 3D CAD модел, когато е възможно, и посочете ревизионното ниво на двата файла. RFQ-то трябва също да включва:
Инженерни данни
Марка и състояние на материала, критични размери, базови повърхности (datums), геометрични допуски и технически изисквания (GD&T), означения на резбите, повърхностна шерохватост, вторични операции и одобрени алтернативи.
Производствени данни
Брой прототипи, брой серийни изделия, очаквана годишна потребност, ценови стъпки, желана дата на доставка, крайна дестинация и изисквания за опаковка.
Данни за качеството
Доклади от инспекции, сертификати за материали, изисквания за първия екземпляр, проследимост, критерии за приемане и всякаква документация, специфична за клиента.
Също така е ценна кратка характеристика на приложението. Обяснете компонентите, с които детайлът ще бъде съчетан, работната среда и характеристиките, които не трябва да се променят. Помолете доставчиците да посочат предположенията, изключението на някои операции, разходите за подготвителни дейности или инструменти, обхвата на довършителните операции, обхвата на инспекцията и всякакви предложени отклонения. По-ниска единична цена не е истински по-ниска, ако необходимите операции са били изключени.
Прототипирането и серийното производство изискват различни приоритети при цитиране
При закупуване на прототипи обикновено се отделя приоритет на обратната връзка относно проекта и функционалната валидация. При закупуване за серийно производство по-голям акцент се поставя върху повторяемостта на процеса, контрола на ревизиите, планирането на инспекциите, опаковката и непрекъснатостта на доставките. Ясно посочете фазата на проекта, за да може доставчикът да оцени детайла спрямо правилните изисквания към производството и качеството.
Често задавани въпроси от купувачи на CNC
Може ли доставчикът да предложи цена само въз основа на 3D модел?
3D моделът показва формата, но може да не определя допуските, базовите повърхности, изискванията за резба, повърхностната шерохватост, състоянието на материала, контрола на ревизиите или документацията за инспекция. За сложен компонент обикновено съответстващият 2D чертеж е по-ясният начин за комуникиране на изискванията, които моделът не може напълно да изрази.
Какво трябва да направя, ако материала все още не е окончателно определен?
Идентифицирайте предпочитания материал и обясните кои алтернативи са приемливи, ако има такива. Различните класове могат да променят обработваемостта, якостта, корозионното поведение, отговора при финиширане, стойността на суровия материал и изискванията за инспекция. Обща инструкция като „алуминий“ или „неръждаема стомана“ може да не е достатъчна за значимо производствено цитиране.
Как трябва да се справя с промяна в дизайна след цитирането?
Издаване на контролирана ревизия и поискване от доставчика да потвърди ефекта върху процеса, цената, инспекцията и доставката. Задържане на съответствие между чертежа, CAD модела, поръчката за покупка и документите за инспекция. Това е особено важно, когато промяната засяга референтна точка, резба, шаблон на отвори, повърхностна обработка или повърхност за съчетаване.
Кога трябва да поискам препоръка за DFM?
Поискайте я преди проектът да бъде пуснат в производство, идеално по време на прегледа на прототипа или оферта. Колкото по-рано доставчикът идентифицира труден радиус, дълбока характеристика, неясна референтна точка или ненужна толерантност, толкова повече възможности има инженерният екип да запази функционалността, намалявайки при това рисковете за процеса.
Практичен списък за проверка преди изготвяне на оферта
- Чертежът и CAD моделът показват една и съща ревизия.
- Материалът е посочен по клас и състояние, а не само по обща категория.
- Резбите включват стандарт, размер, стъпка, посадка и дълбочина.
- Критичните референтни точки и съчетаващи връзки са ясни.
- Дълбоките характеристики, тънките стени, вътрешните радиуси и достъпът за инструментите са прегледани.
- Изпълнението, инспекцията, количеството, доставката и изискванията за опаковка са дефинирани.
- На доставчика се иска да изреди предположенията и предложените отклонения.
Обсъдете следващия си персонализиран CNC компонент
Споделете текущия си 2D чертеж, 3D CAD файл, спецификация на материала, количество, изисквания за повърхностна обработка и критични инспекционни нужди с PFTWORLD. Ясният инженерен пакет създава по-добро начало за преглед на възможностите за производство, сравнение на оферти и планиране на производството.
Обсъдете вашето CNC машинно изискванеСъдържание
- Обработената част е успешна само когато работи коректно в сглобката
- Как геометрията влияе върху процеса на ЧПУ обработка
- Пет проектирани проверки, които намаляват производствените рискове
- Повърхностна обработка и вторични операции
- От проектния преглед до контролиран производствен план
- Как купувачите могат да сравняват оферти за CNC обработване
- Какво да включите в заявката за оферта (RFQ) за CNC машинна обработка
- Прототипирането и серийното производство изискват различни приоритети при цитиране
- Често задавани въпроси от купувачи на CNC
- Практичен списък за проверка преди изготвяне на оферта
- Обсъдете следващия си персонализиран CNC компонент