Building 49, Fumin Industrial Park, Pinghu Village, Longgang District
রবিবার বন্ধ
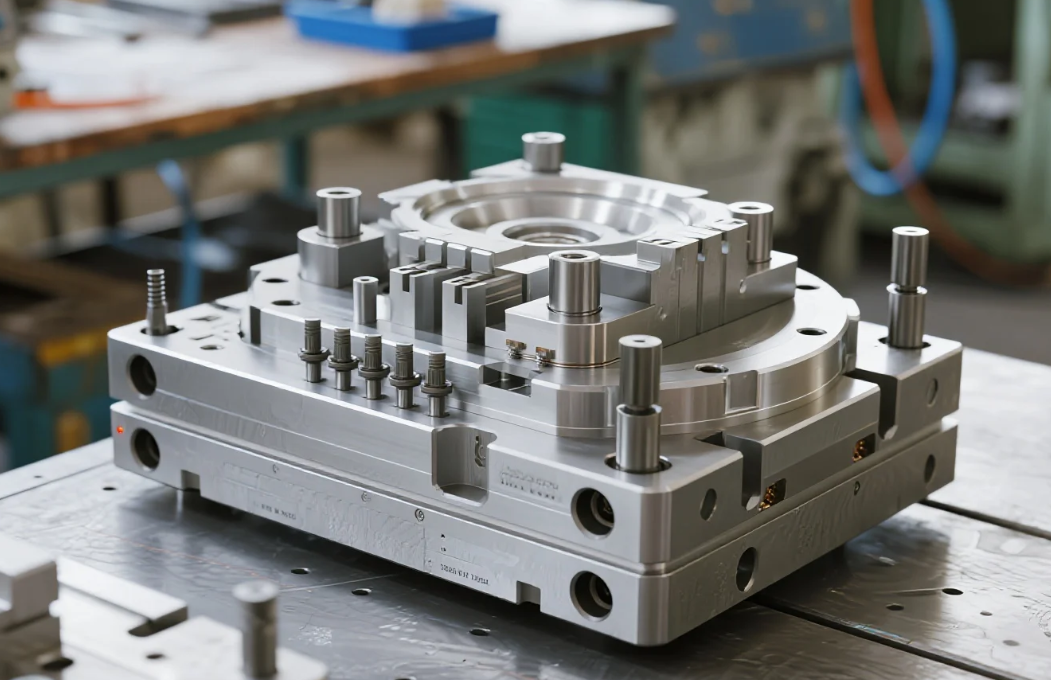
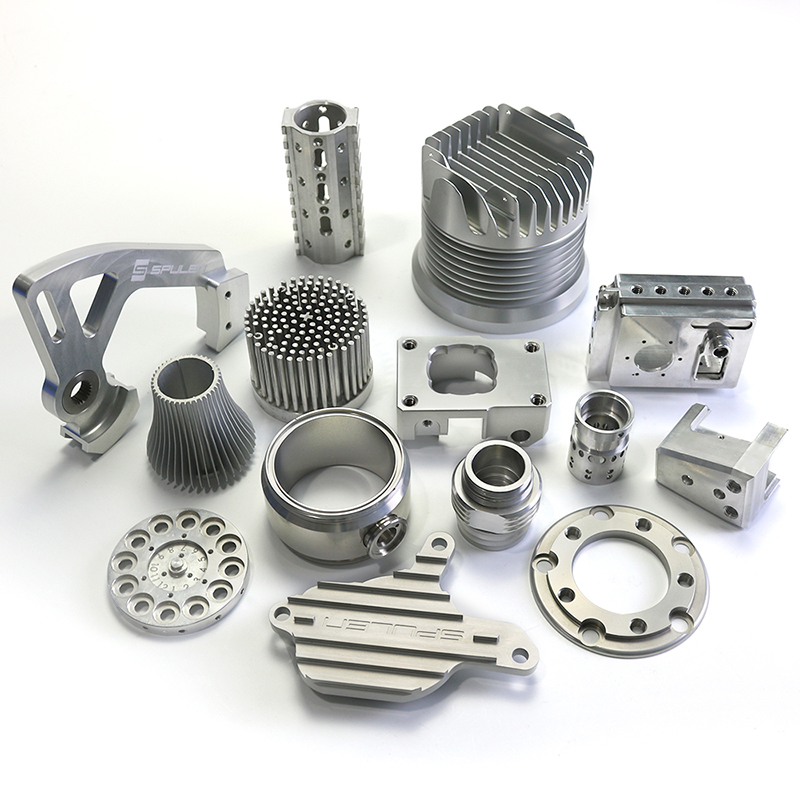
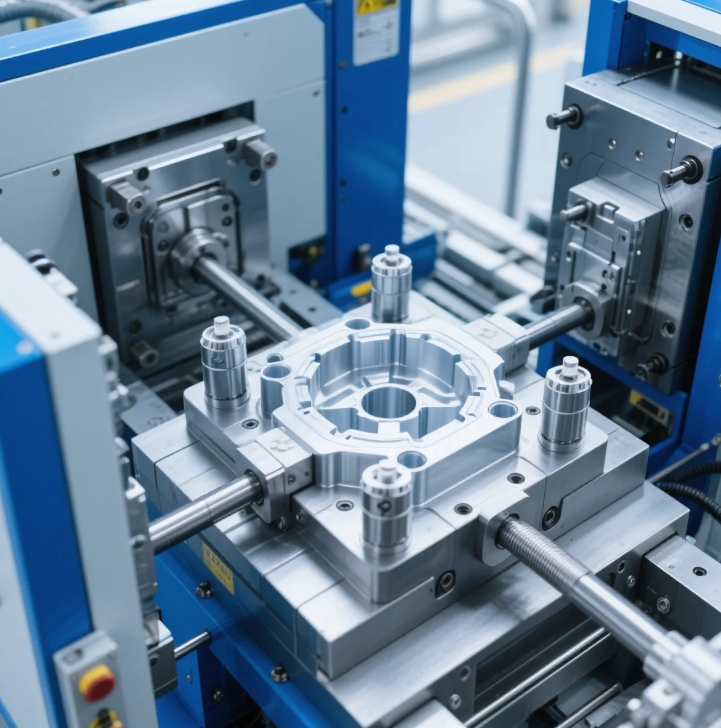
কাস্টম ছাঁচগুলি পণ্যের ধারণাকে পুনরাবৃত্তিযোগ্য, উচ্চ-গুণগত অংশে রূপান্তরিত করে। আপনার যদি একক প্রোটোটাইপ খাঁচা বা ইনজেকশন, কম্প্রেশন বা ব্লো মোল্ডিংয়ের জন্য 4-খাঁচা উৎপাদন সরঞ্জামের প্রয়োজন হোক না কেন, অংশের কর্মক্ষমতা, খরচ এবং বাজারে আনার সময় নির্ভর করে নির্ভরযোগ্য ছাঁচ ডিজাইন এবং নির্ভুল উৎপাদনের উপর। এই নিবন্ধটি আমাদের শেষ থেকে শেষ পর্যন্ত প্রক্রিয়া (DFM, প্রোটোটাইপিং, যাচাইকরণ, উৎপাদন) ব্যাখ্যা করে, পরিমাপ করা পরীক্ষার তথ্য সহ একটি গোপনীয় কেস স্টাডি দেখায় এবং "কিভাবে", "কিনুন", এবং "পর্যালোচনা/তুলনা"-এর মতো ক্রেতাদের সাধারণ উদ্দেশ্যগুলির উত্তর দেওয়ার জন্য একটি SEO-বান্ধব কন্টেন্ট কাঠামো প্রদান করে।
সহনশীলতা নিয়ন্ত্রণ এবং মাত্রার স্থিতিশীলতা
ম্যাটেরিয়াল প্রবাহ (গেট, রানার, ভেন্টিং) যাতে শর্ট শট/বিকৃতি এড়ানো যায়
ইনজেকশন/কম্প্রেশন চক্রের অপ্টিমাইজেশন যাতে চক্র সময় এবং খারাপ উৎপাদন কমানো যায়
বড় পরিসরে প্রতি অংশের কম খরচ
অ্যাসেম্বলি পুনর্গঠন এবং ওয়ারেন্টি দাবি কম
দ্রুত প্রথমবারেই সঠিক চালু করা
(তথ্যের উদ্দেশ্য — এর মধ্যে গ্রহণযোগ্য পদক্ষেপ এবং ক্রেতারা যা খুঁজছেন তা অন্তর্ভুক্ত রয়েছে।)
প্রয়োজনীয়তা এবং বিবরণ ধারণ
অংশের কাজ, লক্ষ্য পলিমার/ধাতব, পৃষ্ঠতলের মান, আনুমানিক পরিমাণ এবং সাইকেল সময় নিশ্চিত করুন।
উৎপাদনযোগ্যতার জন্য ডিজাইন (DFM) পর্যালোচনা
অংশ এবং ছাঁদের প্রস্তাবনা খসড়া (২–৩টি পুনরাবৃত্তি)। প্রধান পরীক্ষা: প্রাচীরের পুরুত্ব, ঢাল, খাঁজ, বসার অংশ, সহনশীলতা।
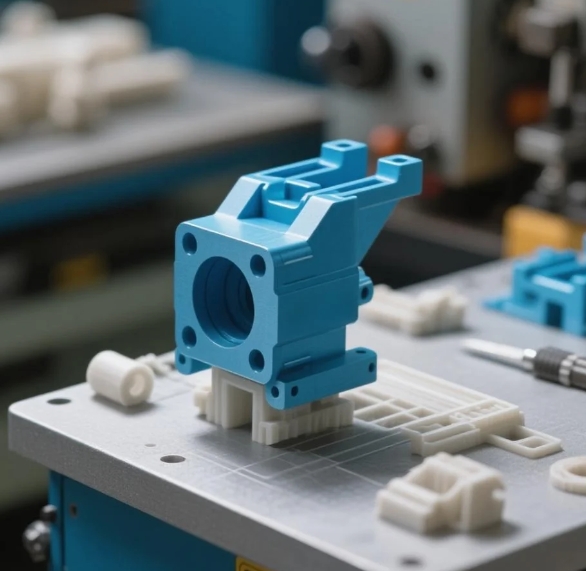
প্রোটোটাইপ টুলিং এবং দ্রুত বৈধতা যাচাই
অ্যালুমিনিয়াম বা নরম ইস্পাতের প্রোটোটাইপ ছাঁদ, ফিট/আকৃতি/কার্যকারিতা পরীক্ষার জন্য ১০–৫০০টি অংশ।
উৎপাদন টুলিং এবং পরীক্ষামূলক চালানো
কঠিন ইস্পাতের ছাঁদ, সম্পূর্ণ পরীক্ষা; নমুনা উৎপাদন, গুরুত্বপূর্ণ মাত্রা পরিমাপ করুন, যান্ত্রিক পরীক্ষা সম্পাদন করুন।
গুণগত নিয়ন্ত্রণ এবং প্রক্রিয়া যোগ্যতা
নিয়ন্ত্রণ পরিকল্পনা এবং SPC চার্ট তৈরি করুন; পরিদর্শন প্রতিবেদন প্রদান করুন (CMM, দৃশ্যমান, কার্যকারিতা পরীক্ষা)।
ভলিউম উৎপাদন এবং ক্রমাগত উন্নয়ন
সাইকেল সময়, রান রেট পরিকল্পনা, অগ্রদূত রক্ষণাবেক্ষণ সূচি অনুকূলিত করুন।
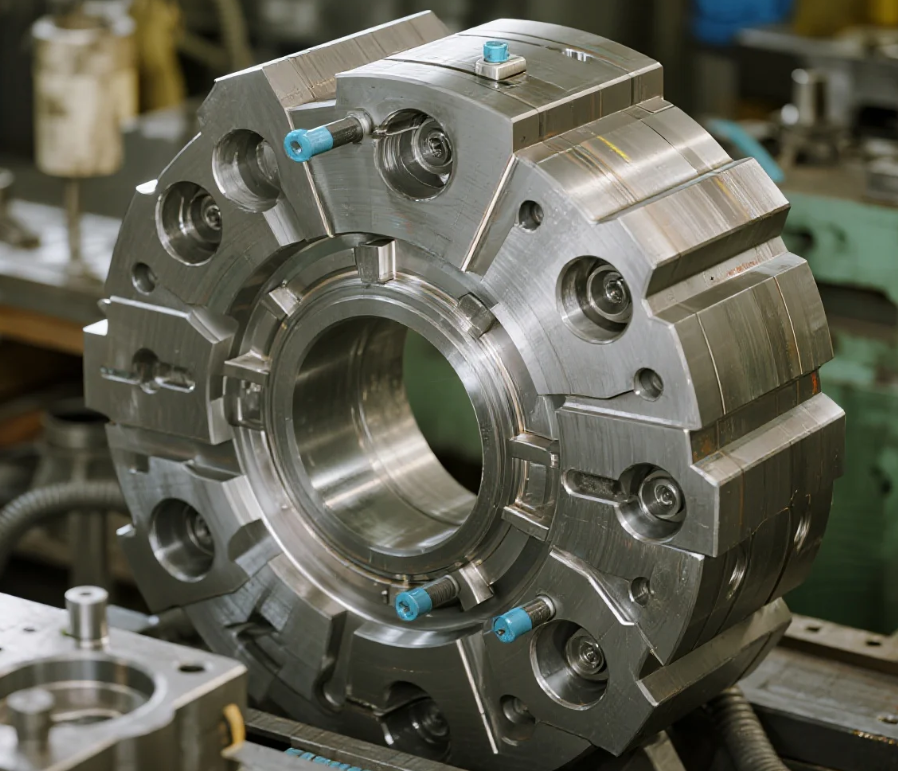
গ্রাহক: অটোমোটিভ সেন্সর হাউজিং (PA66 GF30), 2-গহ্বর ইস্পাত ছাঁচ।
লক্ষ্য: ওয়ার্প কমানো এবং লক্ষ্য সাইকেল সময় ≤28সেকেন্ড-এ প্রথম পাসের আউটপুট >95% তে উন্নীত করুন।
গৃহীত পদক্ষেপ
DFM-এর মাধ্যমে সমস্যাযুক্ত রিবগুলিতে স্থানীয় প্রাচীরের পুরুত্ব 2.5 মিমি থেকে 2.0 মিমি-এ কমানো হয়েছে।
প্রবাহের ভারসাম্য উন্নত করতে গেটের অবস্থান প্রান্ত থেকে কেন্দ্রে স্থানান্তরিত করা হয়েছে।
ঠাণ্ডা স্লাগ কুয়ো যুক্ত করা হয়েছে এবং ভেন্টিং অনুকূলিত করা হয়েছে।
পরিমাপযোগ্য ফলাফল
প্রথম পাসের আউটপুট: 98.2%(পরিবর্তনের আগে 86.5% এর বনাম)
গড় চক্র সময়: 26.5 সেকেন্ড (34 সেকেন্ড থেকে কমে)
3টি গুরুত্বপূর্ণ মাত্রায় মাত্রিক Cpk: ≥1.67500টি নমুনার উপর
পুনর্কাজের হার: <0.5%
নোটস: নমুনা আকার, পরিমাপের পদ্ধতি এবং পরিদর্শন যন্ত্র (2 µm রেজোলিউশন সহ CMM) ডেলিভারির সাথে প্রদত্ত ট্রায়াল রিপোর্টে নথিভুক্ত করা হয়েছে।
টুল ইস্পাত: P20, H13, S136, 1.2344 — ঘষা, পোলিশিংয়ের প্রয়োজন এবং উৎপাদন পরিমাণের ভিত্তিতে নির্দিষ্ট করুন।
পৃষ্ঠতলের সমাপ্তি: চকচকে অংশগুলির জন্য SPI A/B, নমুনা প্যানেল সহ টেক্সচারযুক্ত সমাপ্তি।
স্ট্যান্ডার্ড সহনশীলতা: বেশিরভাগ থার্মোপ্লাস্টিক উপাদানের জন্য ±0.05 মিমি; প্রয়োজন হলে মোল্ড পরবর্তী মেশিনিং-এর মাধ্যমে আরও কঠোর সহনশীলতা।
পরিদর্শন: ISO 2859 নমুনা পদ্ধতি, CMM প্রতিবেদন, কার্যকরী পরীক্ষা।
প্রোটোটাইপ অ্যালুমিনিয়াম টুল: সাধারণত 7–14 কার্যদিবসে তৈরি করা হয়; খাঁচা এবং জটিলতার উপর নির্ভর করে টুলিং খরচ।
হার্ডেনড স্টিল প্রোডাকশন টুল: জটিলতা এবং স্টিলের লিড সময়ের উপর নির্ভর করে সাধারণত 6–10 সপ্তাহে তৈরি করা হয়।
খরচের কারণ: খাঁচার সংখ্যা, স্টিলের গ্রেড, আন্ডারকাট, আয়ু প্রত্যাশা (×100k থেকে মিলিয়ন), EDM/নির্ভুল পৃষ্ঠের প্রয়োজনীয়তা।
লাইন আইটেম কোয়োটসহ যন্ত্রপাতি, বৈধতা যাচাই, রান-অফ এবং প্রদত্ত পরিমাণে প্রতি অংশ উত্পাদন খরচ অন্তর্ভুক্ত করুন।
Copyright © Shenzhen Perfect Precision Products Co., Ltd. All Rights Reserved — গোপনীয়তা নীতি—ব্লগ
 EN